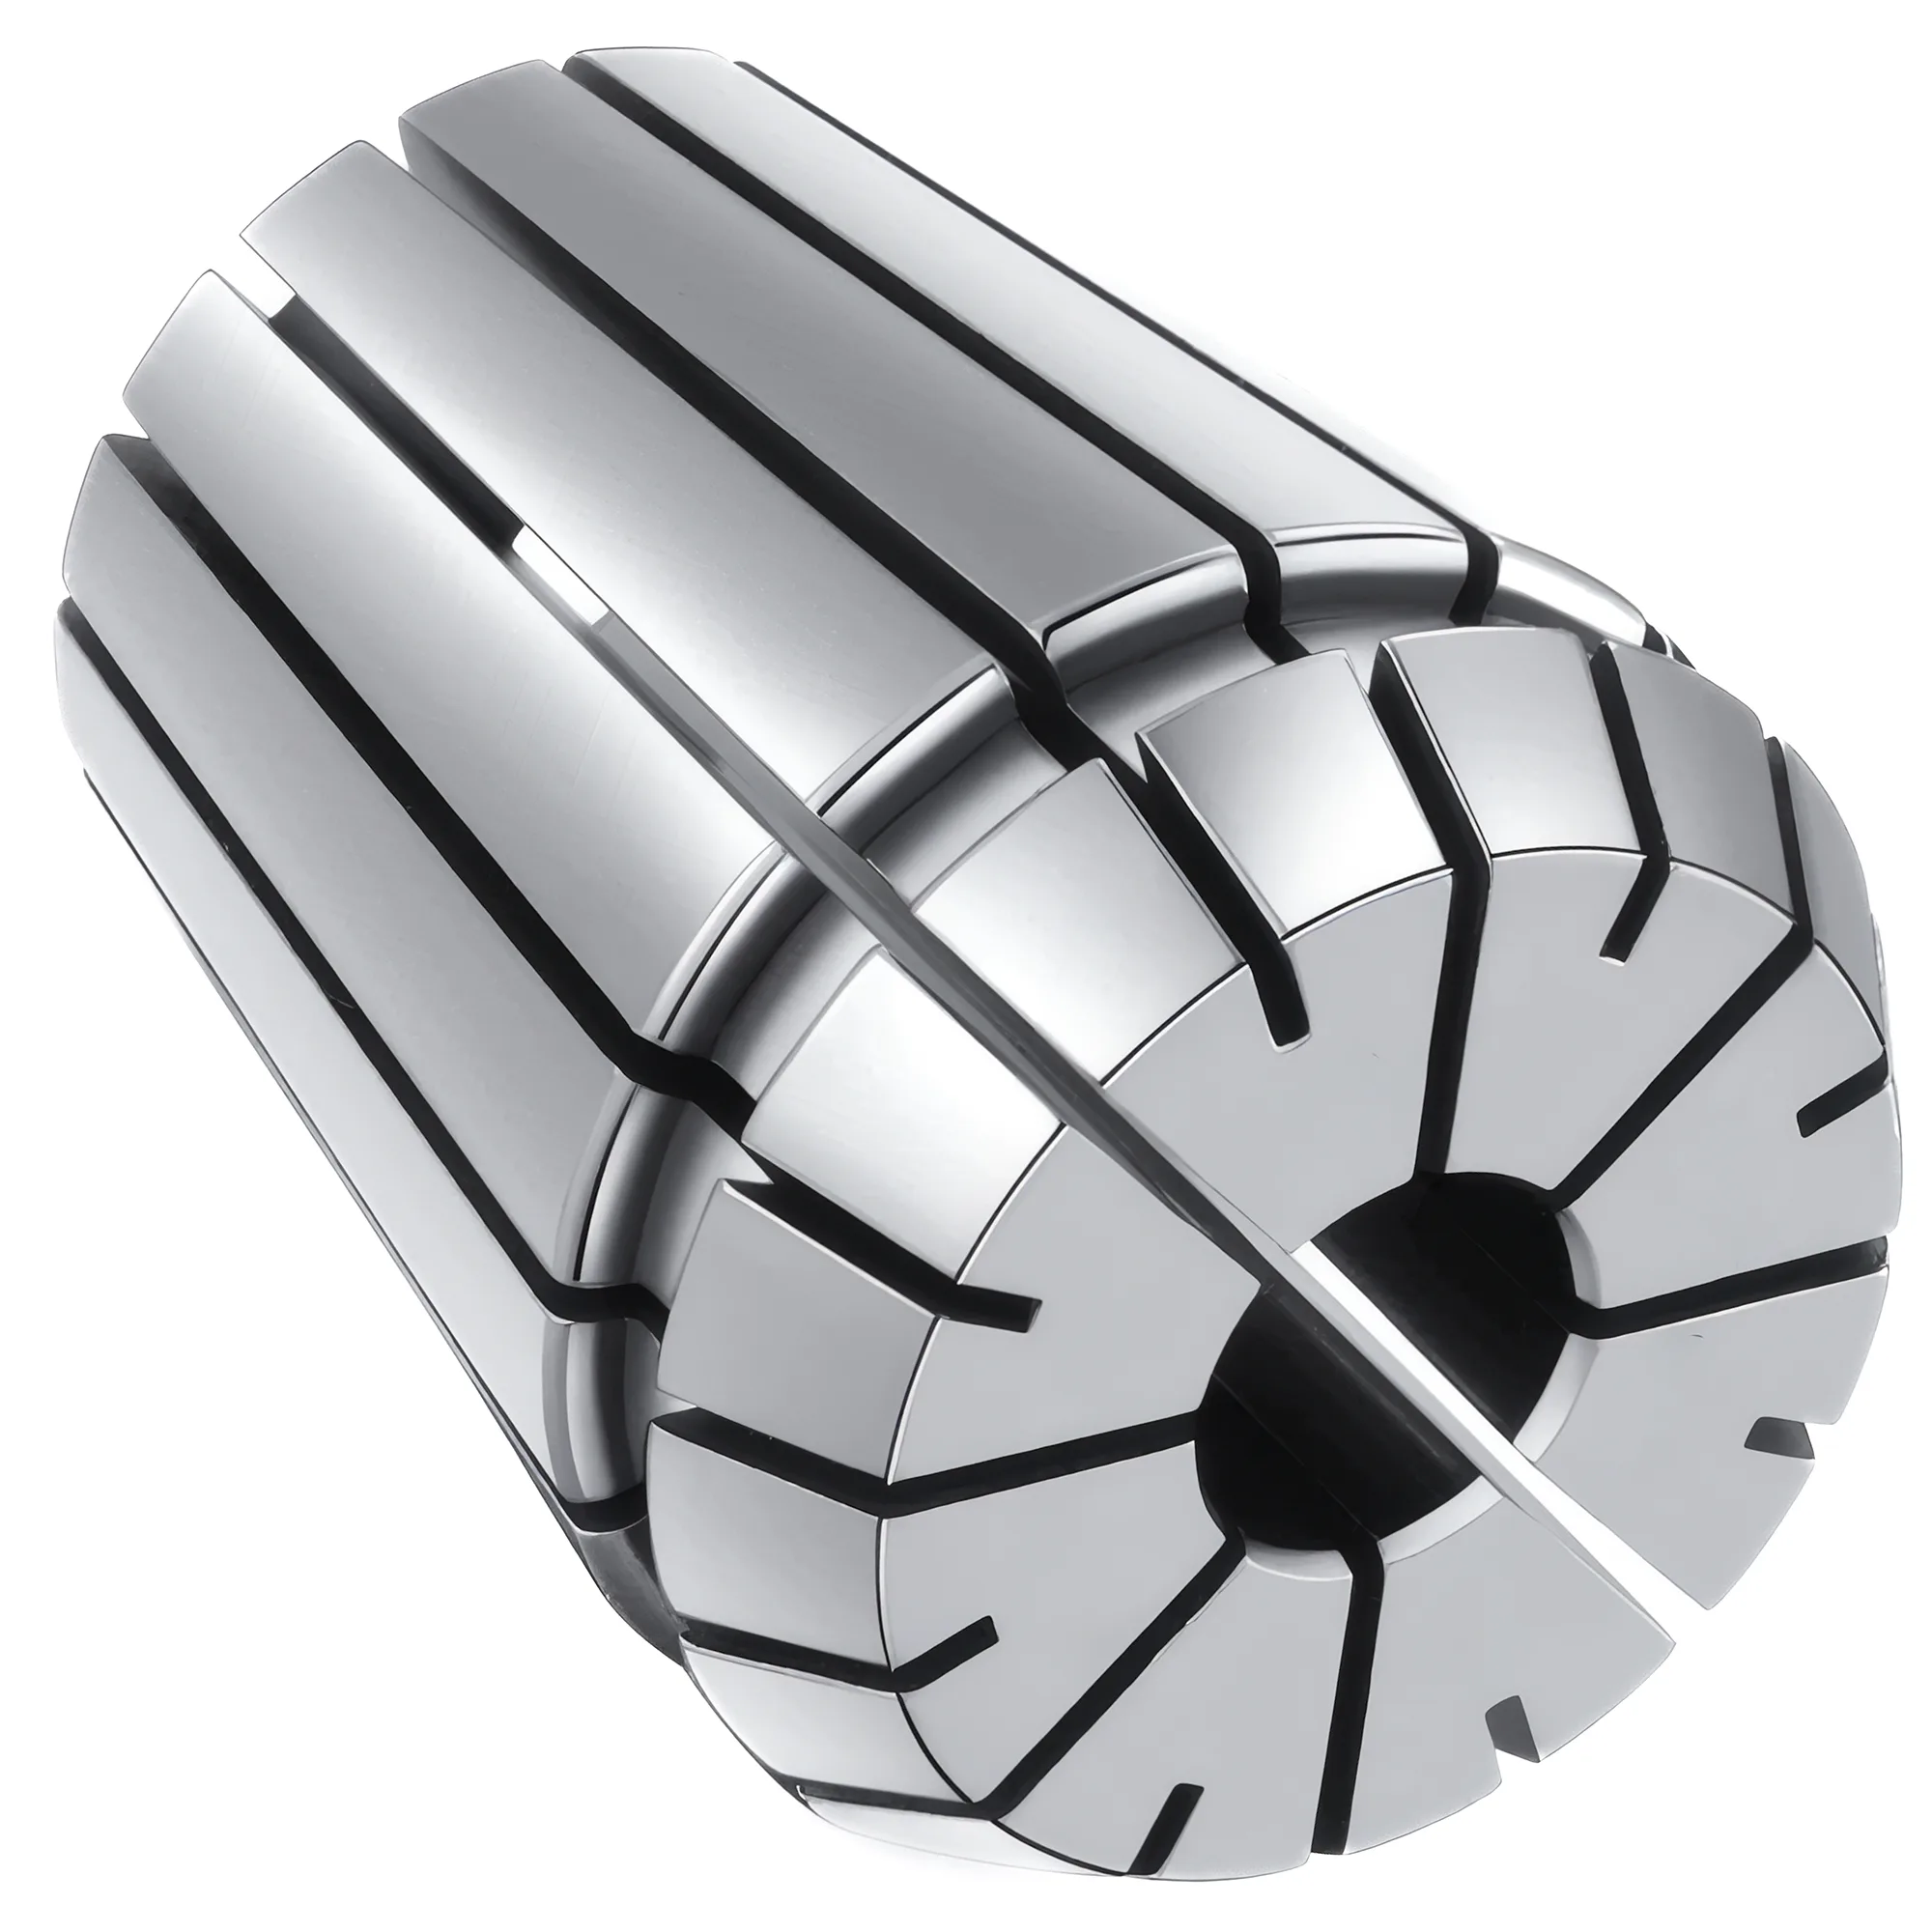
ER, DA e TG sono i tre tipi comuni di pinze serrate da ghiera per utensili rotanti, e si distinguono per un compromesso di fondo: campo di serraggio contro presa. Le pinze ER si chiudono di circa 1 mm per pinza da ER16 a ER40 (0.5 mm su ER11, secondo ISO 15488), così un solo set copre il maggior numero di diametri di codolo. Le pinze DA (doppio angolo) si chiudono di 0.3–0.8 mm a seconda della grandezza e sono pensate soprattutto per la foratura. Le pinze TG si chiudono di soli 0.4 mm circa (1/64 in), ma usano un cono con angolo totale di 8° che stringe più dell'ER (cataloghi dei produttori). L'ER è la scelta per campo di serraggio e intercambiabilità, il TG per la presa in fresatura, il DA per mantenere in servizio l'attrezzatura di foratura esistente.
Questo articolo confronta i tipi di pinza. Per il dimensionamento all'interno della famiglia ER si veda la guida alla scelta delle pinze ER; per la coppia di serraggio della ghiera e la procedura di controllo dell'eccentricità, la guida a eccentricità e coppia delle pinze ER. Per un confronto più ampio tra portautensili, si veda side-lock vs ER vs calettamento a caldo per frese a codolo.
Quali sono i principali tipi di pinza?
Le pinze ER, DA e TG si chiudono tutte tramite una ghiera filettata sul mandrino a pinza: nessuna viene richiamata da un tirante. A distinguerle sono la geometria del cono, il campo di serraggio e la norma di riferimento.
- Le pinze ER hanno un angolo di registrazione di 8° (16° di angolo totale) e sono normate a livello internazionale dalla ISO 15488, che copre da ER11 a ER40; la norma tedesca originaria è la DIN 6499. ER8 ed ER50 sono estensioni dei produttori al di fuori della ISO 15488.
- Le pinze TG ("Tremendous Grip") hanno un design ad angolo singolo con un cono poco aperto di 8° di angolo totale, circa metà dell'angolo ER. Derivano dal sistema Erickson originale e non rientrano nella ISO 15488, anche se le pinze TG standard sono costruite con la precisione della Classe 2 della DIN 6499 e le pinze TGHP ad alta precisione con la Classe 1 (catalogo WIDIA).
- Le pinze DA (doppio angolo) sono coniche a entrambe le estremità e provengono anch'esse dal sistema Erickson. I produttori non pubblicano per esse un angolo di cono normato, e sono destinate principalmente alla foratura.
Le pinze a tirante sono una categoria diversa. Le pinze per fresatrici a mensola e per torni, come R8 e 5C, vengono richiamate nel mandrino o nel dispositivo di chiusura pinza da un tirante, per cui l'utensile o il pezzo è serrato da dietro anziché da una ghiera sul naso. Risolvono un problema di interfaccia macchina, non di portautensile, e restano fuori da questo confronto.
Campo di serraggio: perché l'ER copre più diametri per pinza
Dalla grandezza ER16 in su l'ER offre il campo di serraggio più ampio dei tre tipi — 1 mm per pinza secondo ISO 15488 — contro 0.3–0.8 mm del DA e circa 0.4 mm del TG standard. Un'eccezione mantiene onesto il confronto: l'ER11 si chiude di soli 0.5 mm, meno degli 0.8 mm di una pinza DA grande.
Il campo di serraggio determina quante pinze servono a un'officina. Con l'ER ogni pinza copre una banda di 1 mm, quindi un set a passi di 1 mm raggiunge ogni diametro di codolo del suo intervallo. Una pinza TG standard serra solo dal proprio diametro nominale fino a circa 0.4 mm in meno, servendo di fatto un unico diametro di codolo; coprire lo stesso intervallo senza lacune richiede ben più del doppio delle pinze TG. Il DA si colloca a metà, con le grandezze maggiori che si avvicinano a 0.8 mm.
| Fattore | ER | DA | TG |
|---|---|---|---|
| Campo di serraggio per pinza standard | 1 mm (ER16–ER40); 0.5 mm (ER11) | 0.3–0.8 mm a seconda della grandezza (max 1/32 in) | ~0.4 mm (1/64 in) |
| Cono | Angolo di registrazione 8° (16° di angolo totale) | Doppio angolo (angolo non pubblicato come norma) | 8° di angolo totale, angolo singolo |
| Serie e capacità | ER11 1–7, ER16 1–10, ER20 1–13, ER25 1–16, ER32 2–20, ER40 3–26 mm (ISO 15488) | 300DA fino a 1/4 in, 200DA fino a 3/8 in, 100DA fino a 9/16 in, 180DA fino a 3/4 in | TG50 1.5–13.5, TG75 3–20, TG100 3–25.5, TG150 12–40 mm |
| Norma | ISO 15488 / DIN 6499 | Produttore (sistema Erickson) | Produttore; precisione secondo le classi DIN 6499 |
| Serraggio | Ghiera | Ghiera | Ghiera |
La numerazione DA trae spesso in inganno: i numeri di serie non crescono con la capacità. La 180DA è la grandezza DA comune più grande e arriva a 3/4 in, mentre la 300DA è la più piccola, con 1/4 in. Sul versante opposto, la TG150 arriva a 40 mm, ben oltre il limite di 26 mm dell'ER40 nella ISO 15488.
Consiglio per la scelta
Contate le pinze che serviranno davvero. Se l'elenco utensili comprende molti diametri di codolo, il campo di 1 mm dell'ER mantiene ridotto il set. Se si lavora con pochi diametri fissi e serve la massima presa, il campo stretto del TG costa poco, perché ogni codolo richiede comunque solo la propria pinza.
Eccentricità e presa per sistema di pinza
Le pinze ER standard e TG standard rientrano nella stessa classe di precisione — Classe 2 ISO 15488 / DIN 6499 —, per cui la differenza di eccentricità tra loro è minore di quanto la loro reputazione suggerisca. La Classe 2 della ISO 15488 ammette ≤0.015 mm TIR per d₁ ≤ 10 mm e ≤0.020 mm per d₁ 10–26 mm; le qualità ER UP/AA dei produttori raggiungono ≤0.005 mm TIR e le pinze TGHP sono costruite in Classe 1. Kennametal dichiara per le pinze DA 0.001 in (0.025 mm) TIR al naso della pinza, un valore più largo di entrambe.
Il vantaggio di presa del TG deriva dal cono: un angolo totale di 8° dà un vantaggio meccanico di circa 3:1 (WIDIA), e Lyndex-Nikken lo descrive come capace di una coppia di serraggio superiore a quella di un mandrino a pinza ER da 16°. Il prezzo di questo cono poco aperto è lo stretto campo di serraggio di 0.4 mm. L'ER cede un po' di presa in cambio del campo; il DA non è affatto una pinza da fresatura: Lyndex-Nikken afferma che i mandrini DA non sono progettati per la fresatura e possono criccarsi al naso sotto carico radiale o per serraggio eccessivo, e Kennametal indica la foratura come applicazione principale del DA.
| Fattore | ER (standard) | DA (standard) | TG (standard) |
|---|---|---|---|
| Precisione | ISO 15488 Classe 2: ≤0.015–0.020 mm TIR | ~0.025 mm TIR al naso della pinza (Kennametal) | DIN 6499 Classe 2 |
| Opzione di precisione | Qualità UP/AA ≤0.005 mm TIR (produttore) | Non trattata qui | TGHP secondo DIN 6499 Classe 1 |
| Presa | Riferimento; cono di 16° di angolo totale | Orientato alla foratura; non adatto alla fresatura | Superiore all'ER; cono di 8° di angolo totale (~3:1) |
| Impiego principale | Fresatura, foratura, utensili misti | Foratura, utensili piccoli | Fresatura dove conta la presa |
L'eccentricità pesa comunque nella scelta tra i tipi, perché riduce la vita utile dell'utensile. Ogni 0.0001 inch (2.5 µm) di eccentricità riduce la vita utile dell'utensile di circa il 10% (regola di un decimo di BIG DAISHOWA), quindi un montaggio DA a 0.025 mm costa a una fresa di finitura molta più vita utile di una pinza ER o TG di Classe 2. L'effetto varia con il diametro dell'utensile, il materiale e l'avanzamento.
Errore comune
Montare una fresa a codolo in un mandrino a pinza DA solo perché l'officina ne possiede già uno è un errore diffuso. I mandrini DA sono previsti per la foratura; il carico laterale della fresatura può criccare il naso del mandrino. Gli utensili da fresatura vanno spostati su portautensili ER o TG.
Quando scegliere ciascun tipo di pinza?
✦ L'ER è ideale per
- Parchi utensili misti, dove 1 mm di campo di serraggio mantiene basso il numero di pinze
- Finitura e fresatura generica (Classe 2 standard; qualità UP/AA fino a ≤0.005 mm)
- Pinze intercambiabili tra marchi secondo ISO 15488 / DIN 6499
✦ Il DA è ideale per
- Foratura con mandrini e pinze DA già esistenti
- Codoli piccoli, fino a 3/4 in nella grandezza maggiore (180DA)
- Mantenere in servizio l'attrezzatura di foratura esistente anziché sostituirla
L'ER va scelto quando a decidere sono il campo dei codoli e l'intercambiabilità, il TG quando conta di più la presa su un insieme fisso di diametri, e il DA solo per forare su mandrini già in dotazione. Per la maggior parte delle officine con centri di lavoro che acquistano nuovi portautensili, l'ER è la scelta predefinita, perché la ISO 15488 rende le sue pinze intercambiabili tra marchi e il campo di 1 mm copre il mix di utensili più ampio. Per il confronto tra ER e metodi di serraggio sostanzialmente diversi si veda mandrino a pinza vs mandrino idraulico, e per il quadro completo dei portautensili la guida completa al bloccaggio utensile.
Raccomandazioni pratiche
Tabella di scelta rapida
| Scenario | Tipo di pinza consigliato | Precisione | Perché |
|---|---|---|---|
| Fresatura e foratura miste, molti diametri di codolo | ER (standard) | Classe 2, ≤0.015–0.020 mm | 1 mm di campo (ER16–ER40) copre più diametri per pinza |
| Finitura, tolleranza stretta | ER (qualità UP/AA) | ≤0.005 mm (produttore) | Le qualità di precisione superano la Classe 1 ISO 15488 |
| Fresatura pesante su pochi diametri fissi | TG | DIN 6499 Classe 2 (TGHP Classe 1) | Il cono di 8° di angolo totale stringe più dell'ER |
| Codoli oltre 26 mm | TG150 o estensione ER50 | Valore del produttore | Oltre il limite ER40 della ISO 15488 |
| Foratura su mandrini DA esistenti | DA | ~0.025 mm al naso | La foratura è l'applicazione prevista |
| Fresatura su un mandrino DA | Passare a ER o TG | — | I mandrini DA non sono progettati per la fresatura |
ER come scelta predefinita per il campo, TG per la presa, DA per la foratura.
Le pinze ER si chiudono di 1 mm per pinza da ER16 a ER40 (0.5 mm su ER11) e sono intercambiabili secondo ISO 15488, il che le rende la scelta predefinita per le lavorazioni CNC miste. Le pinze TG si chiudono di soli 0.4 mm circa, ma stringono più dell'ER grazie a un cono di 8° di angolo totale e arrivano a 40 mm con la TG150. Le pinze DA si chiudono di 0.3–0.8 mm, lavorano con circa 0.025 mm TIR al naso e sono destinate alla foratura, non alla fresatura. Tutte e tre si serrano a ghiera; le pinze a tirante come R8 e 5C sono una categoria separata di interfaccia macchina.
ISO 15488 e DIN 6499 definiscono la geometria del cono, il campo di serraggio e le classi di eccentricità che rendono le pinze ER intercambiabili tra marchi: è il motivo principale per cui l'ER domina l'attrezzatura nuova dei centri di lavoro, mentre TG e DA restano sistemi dei produttori della linea Erickson originale.
Qual è la differenza tra pinze ER, DA e TG?
Tutte e tre si serrano a ghiera. Le pinze ER si chiudono di 1 mm per pinza da ER16 a ER40 e seguono la ISO 15488. Le pinze TG si chiudono di circa 0.4 mm, ma stringono più dell'ER grazie a un cono di 8° di angolo totale. Le pinze DA si chiudono di 0.3–0.8 mm, lavorano con circa 0.025 mm TIR al naso e sono destinate soprattutto alla foratura.
Quale tipo di pinza ha il campo di serraggio più ampio?
L'ER, dalla grandezza ER16 in su: la ISO 15488 prevede 1 mm di campo per pinza, contro 0.3–0.8 mm del DA e circa 0.4 mm del TG standard. L'ER11 fa eccezione con 0.5 mm, meno degli 0.8 mm di una pinza DA grande. Un campo più ampio significa meno pinze per coprire una gamma di diametri di codolo.
Si possono usare le pinze DA per fresare?
Non è consigliato. Lyndex-Nikken afferma che i mandrini a pinza DA non sono progettati per la fresatura e possono criccarsi al naso sotto carico radiale o per serraggio eccessivo, e Kennametal indica la foratura come applicazione principale del DA. Per la fresatura leggera o media è opportuno usare mandrini a pinza ER o TG e riservare il DA alla foratura.
Che cos'è una pinza TG?
Una pinza TG ("Tremendous Grip") è una pinza ad angolo singolo serrata a ghiera, con un cono di 8° di angolo totale che fornisce un vantaggio meccanico di circa 3:1. Le pinze TG standard si chiudono di circa 0.4 mm e sono costruite con la precisione della Classe 2 della DIN 6499. Le serie da TG50 a TG150 coprono codoli da circa 1.5 a 40 mm.
Che cos'è un sistema di pinze ER?
Un sistema di pinze ER è composto da un mandrino a pinza serrato a ghiera e da pinze ER secondo la ISO 15488, che copre da ER11 a ER40. Le pinze si chiudono di circa 1 mm per pinza da ER16 a ER40, di 0.5 mm su ER11, e mantengono da 0.015 a 0.020 mm TIR in Classe 2. ER8 ed ER50 sono estensioni dei produttori oltre la norma.
Fonti
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- DIN 6499 — Clamping sleeves for collet chucks
- WIDIA (Kennametal) — Erickson TG Single-Angle Collets catalogue
- Kennametal — Double Angle (DA) Collet Systems, Toolholding Systems catalogue pp. S282–S283
- Kennametal — DA Double-Angle Standard Collets
- Lyndex-Nikken — BIG BLUE Tooling System Catalog (TG and DA collet chucks)
- Techniks — Certified Collets & Nuts catalogue
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout