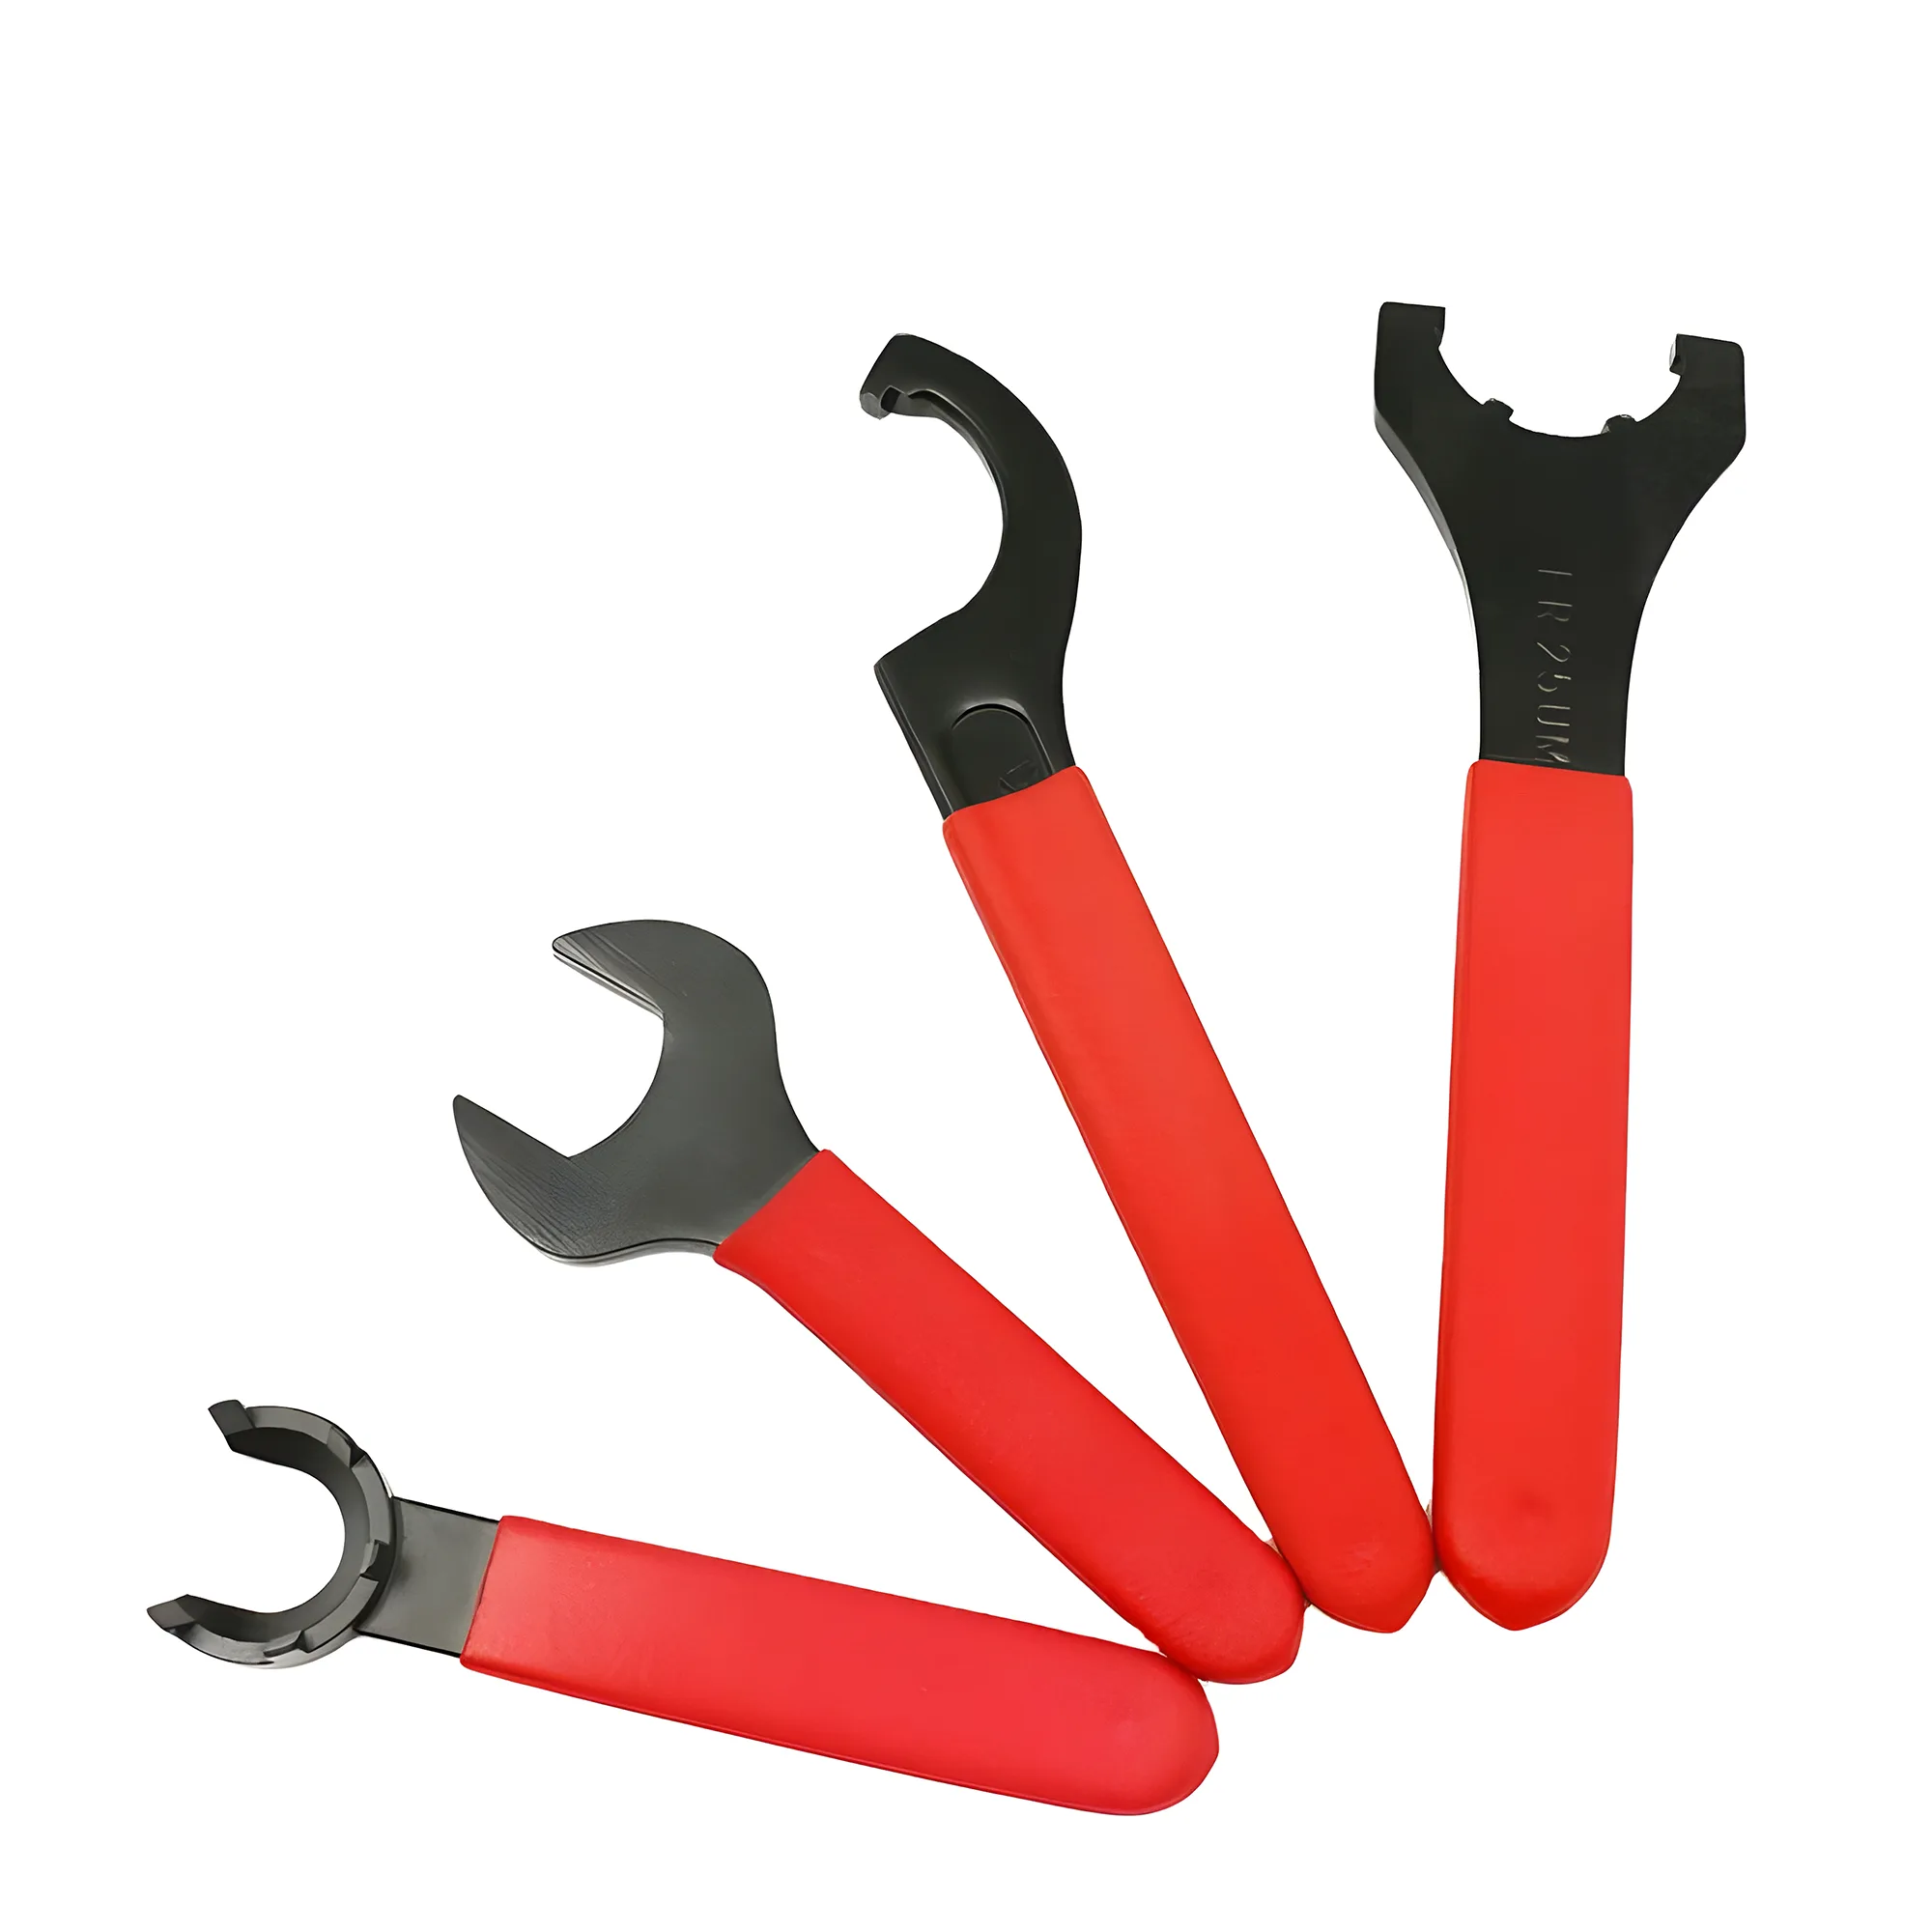
Serrare la ghiera di una pinza ER alla coppia nominale prevista per la sua dimensione e il tipo di ghiera, con una chiave dinamometrica calibrata e in un unico colpo regolare — 136 Nm (circa 100 ft-lb) per una ghiera standard ER32 secondo la coppia di serraggio raccomandata da REGO-FIX — e mantenere puliti entrambi i coni: è l'azione più incisiva per mantenere l'eccentricità entro i limiti ISO 15488. Poiché la forza di serraggio cresce in modo grosso modo proporzionale alla coppia della ghiera, un sotto-serraggio riduce la presa e aumenta il rischio di estrazione dell'utensile, mentre un sovra-serraggio può deformare plasticamente la pinza e portare stabilmente il TIR oltre il limite di Classe 2 (classe normale) di 0.015–0.020 mm. Questa guida tratta la tabella delle coppie, la scelta della classe, la sequenza di serraggio e i segnali misurabili di una pinza usurata.
Per la scelta della dimensione e del campo di serraggio della pinza, consultare la guida alla selezione delle pinze ER. Per un confronto più ampio tra pinze ER e sistemi di bloccaggio idraulico o a calettamento a caldo, consultare mandrino a pinza vs mandrino idraulico.
Coppia di serraggio delle pinze ER per dimensione
La coppia di serraggio della ghiera ER cresce con la dimensione della pinza — la coppia raccomandata da REGO-FIX per una ghiera standard sale da 24 Nm per ER11 a 176 Nm per ER40 — e la forza di serraggio la segue, da una stima tipica di 3.000 N (ER11) fino a 25.000 N (ER40); la coppia di un ER32 applicata a una ghiera ER11 supera quindi di gran lunga il suo valore nominale e rischia di deformare la pinza in modo permanente.
Questi valori valgono per ghiere standard a filetto completo all'estremo superiore del campo di foro di ciascuna dimensione; i fori pinza più piccoli della stessa dimensione richiedono meno coppia (REGO-FIX indica 8 Nm per pinze ER11 sotto i 3 mm). A parità di numero ER, le mini-ghiere hanno un filetto più fine e un diametro esterno più piccolo e una coppia nominale più bassa, come mostrano i valori di mini-ghiera riportati sopra. ER8 ed ER50 sono al di fuori della ISO 15488 — REGO-FIX indica 6 Nm per l'ER8, disponibile solo con mini-ghiera, e 240 Nm per l'ER50. Altri costruttori di ghiere pubblicano valori diversi: quando la marca della ghiera è nota, utilizzare la coppia indicata da quel costruttore.
Per le produzioni in serie è fortemente preferibile una chiave dinamometrica calibrata rispetto al serraggio manuale: serrare a mano una ghiera ER32 fornisce tipicamente solo 40–60 Nm, meno della metà della coppia nominale di 136 Nm e quindi meno della metà della forza di serraggio nominale, lasciando l'utensile esposto al rischio di estrazione in tagli moderatamente interrotti.
Riferimento rapido per coppia ed eccentricità
| Problema / Obiettivo | Azione principale | Effetto atteso |
|---|---|---|
| Eccentricità oltre il limite ISO 15488 Classe 2 al primo attrezzaggio | Controllare l'appoggio della ghiera e la pulizia del cono della pinza prima di rieseguire il serraggio | Risolve la maggior parte degli errori di eccentricità al primo attrezzaggio senza sostituire componenti |
| Estrazione dell'utensile in sgrossatura | Applicare la coppia nominale con chiave dinamometrica calibrata; verificare che la pinza non sia sottodimensionata | Raggiunge la piena forza di serraggio, stimata tipicamente in 3.000–25.000 N a seconda della dimensione ER |
| L'eccentricità varia tra un attrezzaggio e l'altro (stessa pinza) | Sostituire la pinza; la vita tipica della Classe 2 (classe normale) è di 500–1.000 cicli | Riporta il TIR a ≤0.015 mm (d₁ ≤ 10 mm) o ≤0.020 mm (d₁ 10–26 mm) secondo ISO 15488:2003 Tabella 4 |
| Finitura o alesatura oltre la tolleranza IT7 | Passare a una pinza di classe UP/AA (≤0.005 mm TIR) | Riduce il contributo all'eccentricità di 3–4× rispetto ai limiti della Classe 2 |
| La ghiera si blocca o la coppia sale precocemente | Pulire e lubrificare leggermente la superficie di appoggio della ghiera; non lubrificare il cono della pinza | Riduce la dispersione dovuta all'attrito e migliora la ripetibilità coppia–forza di serraggio |
Come la coppia della pinza ER si traduce in forza di serraggio
La forza di serraggio in un sistema a pinza ER è generata dalla ghiera che comprime il cono di posizionamento della pinza con angolo di 8° (semiangolo secondo la geometria DIN 6499 / ISO 15488; angolo incluso 16°) contro il corpo del mandrino, convertendo la corsa assiale della ghiera in compressione radiale sul codolo dell'utensile.
In condizioni tipiche la forza di serraggio cresce in modo grosso modo proporzionale alla coppia della ghiera, e il cono poco inclinato di 8° moltiplica la spinta assiale della ghiera in una presa radiale molto maggiore. Quanta parte della coppia applicata diventi effettivamente forza di serraggio dipende in larga misura dall'attrito sul filetto della ghiera, sulla sua superficie di appoggio e sul cono: per questo superfici della ghiera pulite e lubrificate in modo uniforme contano quanto il valore di coppia stesso.
Classi di eccentricità: Classe 2 (classe normale) vs UP/AA di precisione
ISO 15488:2003 definisce due classi di precisione standard per le pinze ER; le classi UP/AA rappresentano un livello superiore alla Classe 1 definito dal costruttore.
ISO 15488 Classe 2 (classe normale) prescrive un'eccentricità ≤0.015 mm TIR per d₁ ≤ 10 mm e ≤0.020 mm TIR per d₁ 10–26 mm, misurata su un mandrino di prova alle lunghezze di sporgenza assolute specificate nella Tabella 4. Questa classe è adatta a fresatura, foratura e maschiatura generiche con tolleranze dimensionali IT8 o più ampie.
ISO 15488 Classe 1 prescrive ≤0.010 mm TIR per d₁ ≤ 10 mm e ≤0.015 mm per d₁ nell'intervallo 10–26 mm secondo ISO 15488:2003 Tabella 4 — un miglioramento significativo per finiture leggere in cui conta la rugosità superficiale Ra ma le tolleranze dei fori restano in IT7 o più larghe.
Le pinze di classe UP/AA (specifica costruttore) raggiungono ≤0.005 mm TIR grazie a una rettifica più stretta del cono e del foro della pinza, e sono comunemente disponibili a passi di 0.5 mm; ogni pinza mantiene comunque un campo di chiusura di 1 mm (ER16–ER40). Le pinze di classe UP sono fortemente preferibili per alesatura H7, alesatura fine e finitura di cavità di stampi, dove il contributo della pinza all'eccentricità deve restare intorno a ~0.005 mm per mantenere la catena di tolleranze del foro entro i limiti di disegno. Un set UP completo a passi di 0.5 mm richiede all'incirca il doppio delle pinze per coprire lo stesso intervallo di codoli — un fattore di costo da considerare in fase di pianificazione.
Regola per la scelta della classe
Utilizzare la Classe 2 per tornitura, sgrossatura e foratura con tolleranze IT8 o più larghe. Utilizzare la Classe 1 per finitura con frese a codolo in IT7. Utilizzare la classe UP/AA per alesatura, alesatura fine e qualsiasi operazione in cui un'eccentricità della pinza ben oltre 0.005 mm farebbe uscire la tolleranza dimensionale dai limiti di disegno.
Il legame tra eccentricità e vita utile dell'utensile è rilevante: ogni 0.0001 inch (2.5 µm) di eccentricità riduce tipicamente la vita utile dell'utensile di circa il 10% in finitura con frese a codolo, per cui un'eccentricità di 0.01 mm costa circa il 40% della vita utile (BIG DAISHOWA "regola di un decimo"; varia con diametro utensile, materiale e avanzamento) — il che spiega perché le officine che usano pinze UP in finitura riportano spesso una vita utile dell'utensile sensibilmente più lunga rispetto agli attrezzaggi in Classe 2 con gli stessi parametri di taglio.
Sequenza di serraggio: scatto, inserimento, coppia finale
La corretta sequenza di serraggio ER si compone di tre passi, non di uno solo: riunire la sequenza in un unico sovra-serraggio è una causa frequente di eccentricità asimmetrica al momento dell'attrezzaggio.
Passo 1 — Pulire e agganciare a scatto. Pulire il cono della pinza, il foro conico del mandrino e la ghiera con un panno pulito e non sfilacciato. Qualsiasi frammento di truciolo o residuo di refrigerante essiccato tra le superfici coniche crea un punto in rilievo che può inclinare la pinza fuori asse prima ancora che la ghiera venga avvitata. Agganciare prima la pinza nella ghiera finché non scatta nella gola di ritenuta — questo garantisce che la pinza entri nel foro del mandrino in modo assiale, non angolato.
Passo 2 — Inserire l'utensile, poi avvitare a mano. Con la pinza trattenuta nella ghiera, inserire l'utensile in modo che il codolo superi la lunghezza di serraggio effettiva del foro della pinza; un codolo afferrato solo dalla parte anteriore del foro può inclinare la pinza e perdere presa. Avvitare poi la ghiera a mano sul corpo del mandrino finché si avverte resistenza. A questo punto il cono della pinza è in appoggio ma le superfici di serraggio non sono ancora caricate.
Passo 3 — Serrare a specifica. Applicare una chiave dinamometrica calibrata sulla ghiera e serrare al valore nominale per la dimensione ER e il tipo di ghiera in un unico colpo regolare. Applicare la coppia in più incrementi parziali introduce uno stick-slip rotazionale che può inclinare leggermente la pinza fuori asse nel cono.
Serraggio in un'unica passata
Applicare la coppia finale in due o tre colpi separati — allentando tra un colpo e l'altro "per verificare la sensazione" — è un'abitudine di officina comune che può aggiungere contatto conico asimmetrico e aumentare il TIR rispetto a un singolo colpo regolare. Serrare una sola volta a specifica e fermarsi.
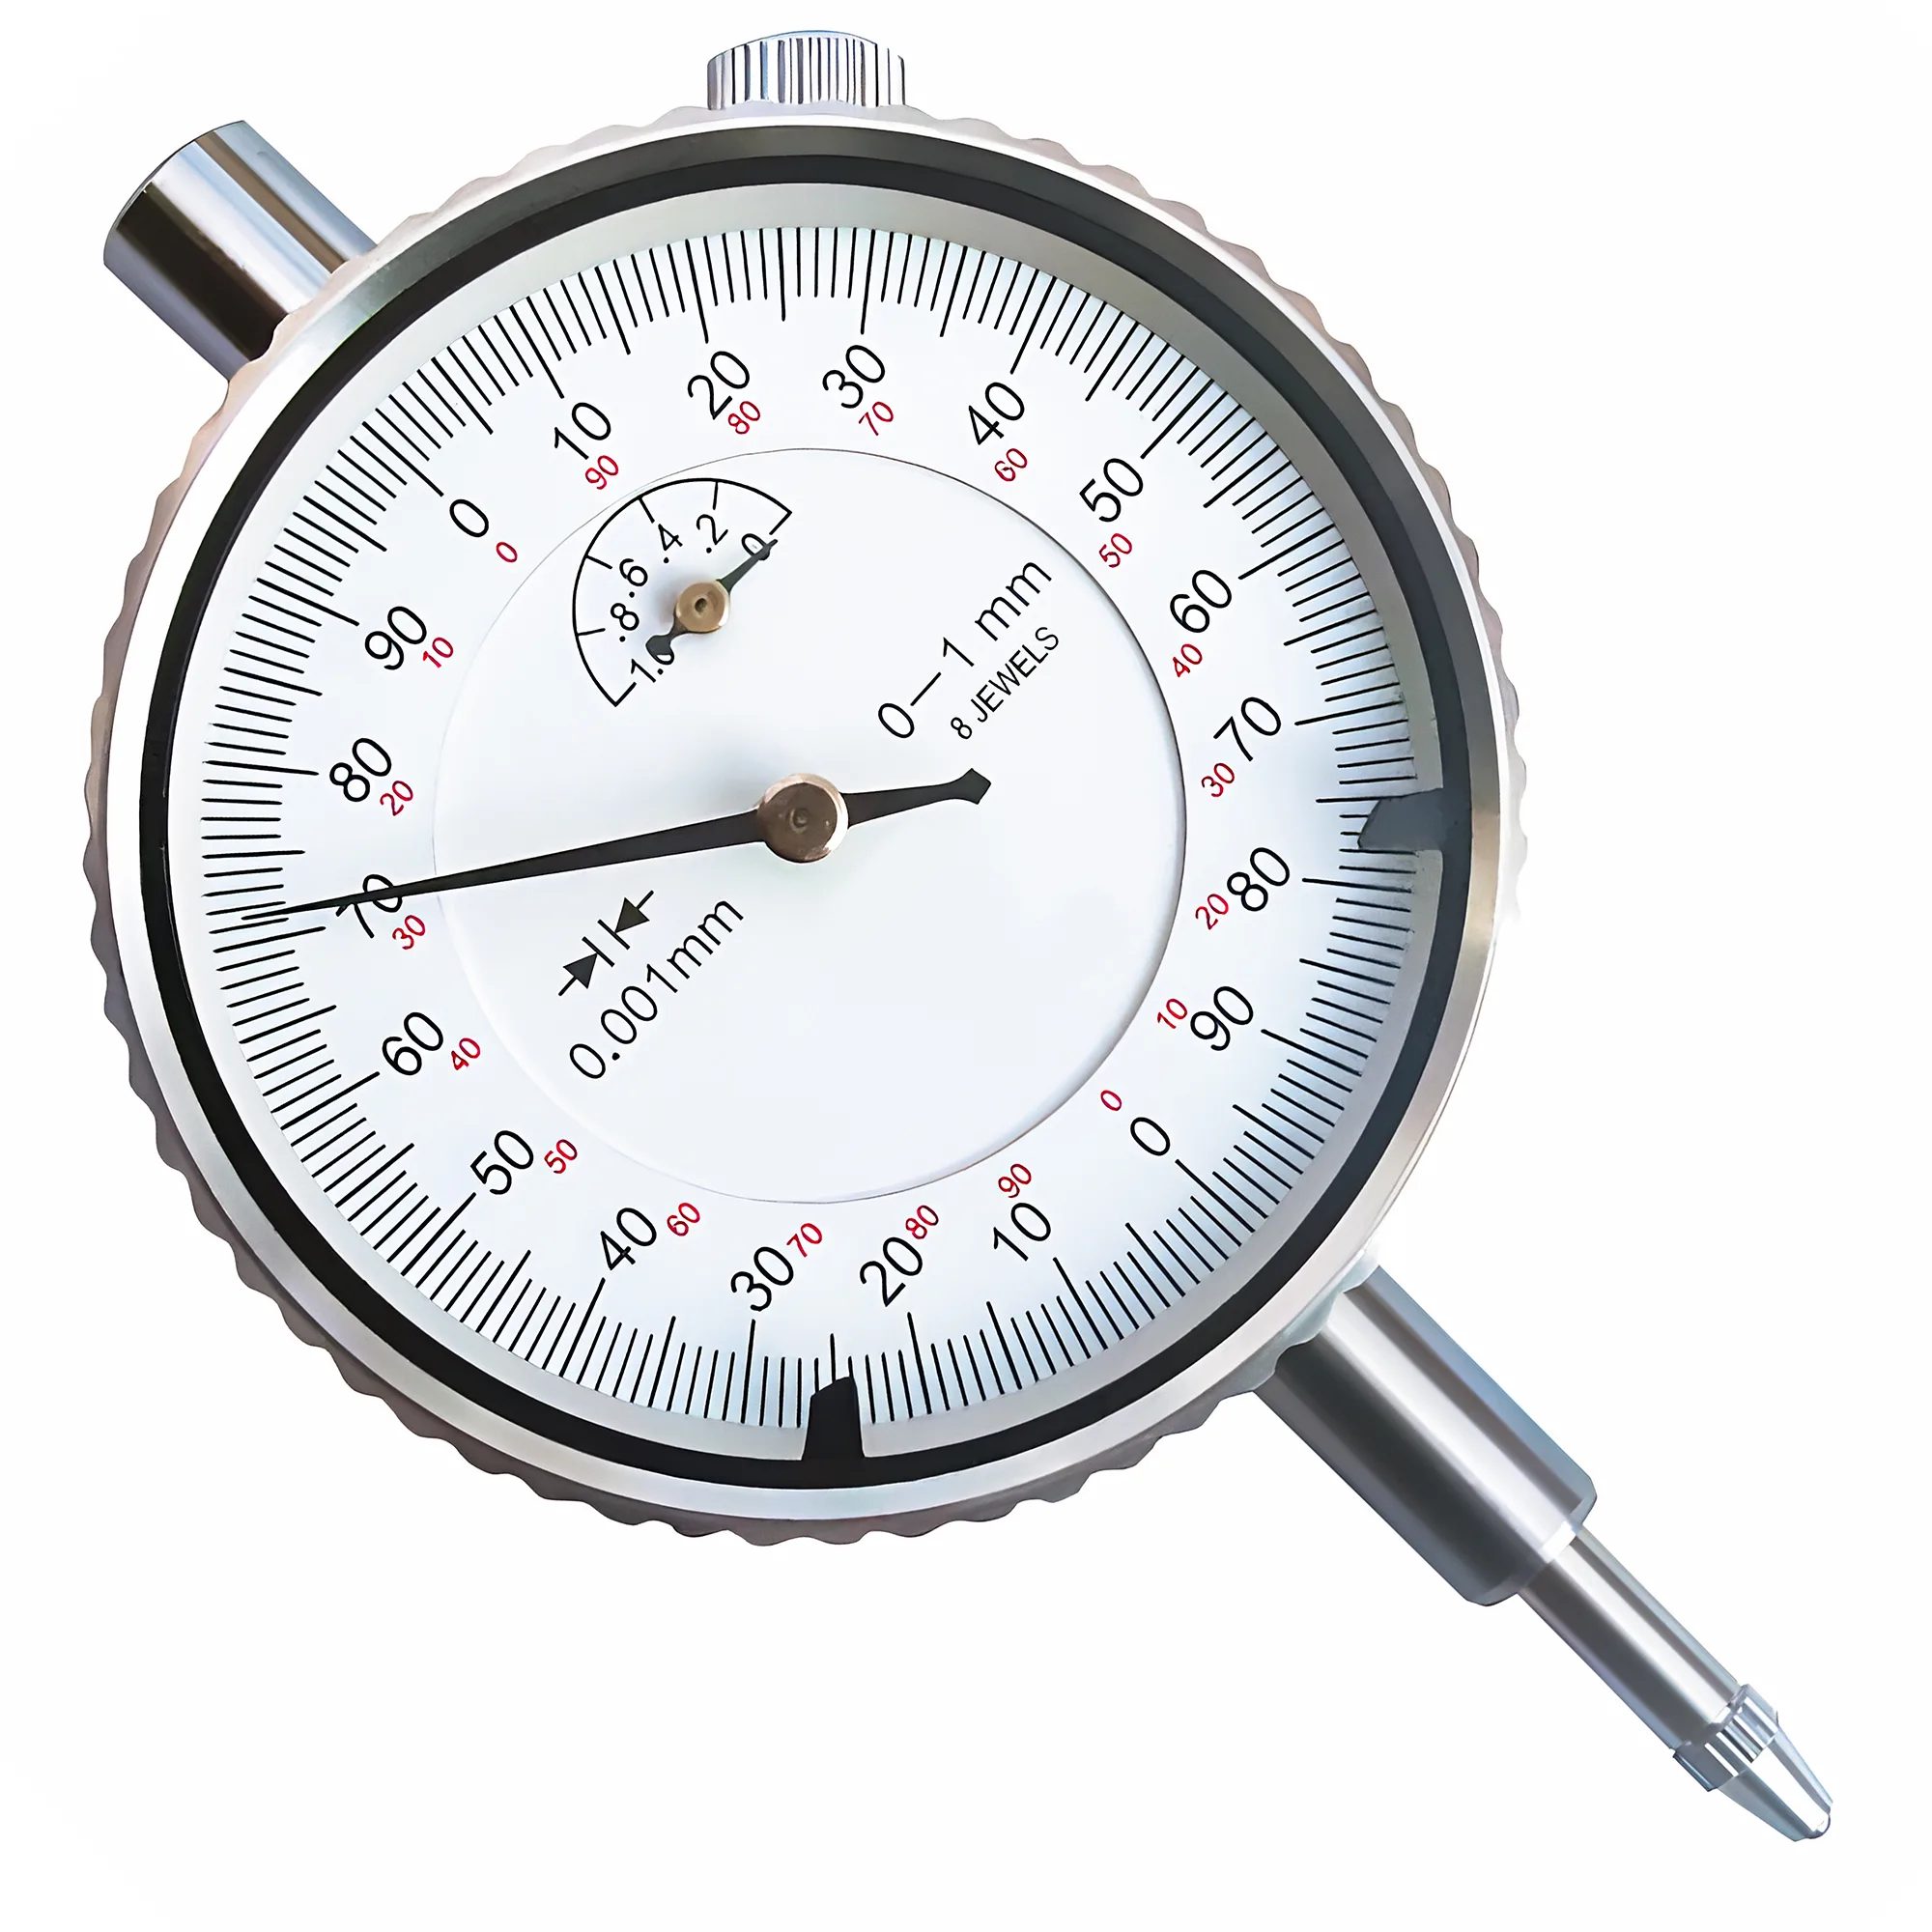
Verificare l'eccentricità con un comparatore dopo ogni attrezzaggio: una pinza correttamente serrata in un mandrino pulito e integro dovrebbe rientrare nel limite della propria classe alla sporgenza di prova ISO 15488 (ad esempio 40 mm per fori di 10–18 mm), lasciando margine per la normale variabilità del sistema. Letture superiori a 0.020 mm su una pinza nuova indicano tipicamente un cono contaminato o una superficie di appoggio della ghiera danneggiata.
Degrado della precisione: segnali misurabili e criteri di sostituzione
Il degrado delle pinze ER è progressivo e misurabile: attendere una cricca visibile o una presa del codolo evidentemente allentata significa tipicamente aver già accettato in produzione molti cicli con eccentricità in peggioramento.
Segnale 1 — Deriva del TIR oltre il limite ISO 15488. L'indicatore più diretto. Misurare il TIR all'inizio dell'attrezzaggio con un comparatore con risoluzione di 0.001 mm. Le pinze di Classe 2 (classe normale) durano tipicamente 500–1.000 cicli di serraggio prima che il TIR superi il limite ISO 15488; una corretta disciplina di coppia e codoli utensile in tolleranza h6 possono estendere questa vita utile. Quando il TIR su un mandrino noto in buone condizioni supera il limite ISO 15488 Classe 2 in due attrezzaggi consecutivi con cono pulito, sostituire la pinza — non compensare modificando i parametri di taglio.
Segnale 2 — Distorsione del campo di serraggio. Una pinza usurata perde il campo di chiusura originale (1 mm per ER16–ER40, 0.5 mm per ER11): la zona di maggiore usura in prossimità delle estremità delle intagliature si deforma verso l'esterno, per cui la pinza non si appoggia più in modo concentrico sull'intero campo. Visivamente, le estremità intagliate usurate mostrano segni brillanti di metallo a vivo. Dimensionalmente, una pinza che cede in questo modo misura tipicamente un TIR più alto in corrispondenza dei codoli vicini all'estremo inferiore del campo nominale rispetto all'estremo superiore.
Segnale 3 — Dispersione coppia–TIR. Una pinza in buone condizioni produce un TIR coerente su cinque cicli di serraggio–rilascio ripetuti alla stessa coppia. Una pinza degradata sulla superficie conica mostra nello stesso test una dispersione del TIR diverse volte più ampia, per cui ogni attrezzaggio diventa un'incognita indipendentemente dall'accuratezza della coppia.
Segnale 4 — Usura della superficie di appoggio della ghiera. La ghiera, non solo la pinza, contribuisce al sistema. Una superficie di appoggio della ghiera grippata o usurata introduce una dispersione di coppia che si traduce direttamente in dispersione della forza di serraggio e variazione di TIR. Sostituire solo la pinza mantenendo una ghiera usurata recupera tipicamente solo una parte del miglioramento atteso del TIR.
Ogni incremento di 0.0001 inch (2.5 µm) di eccentricità oltre la linea di base iniziale rappresenta circa il 10% di perdita aggiuntiva di vita utile in condizioni tipiche di finitura — monitorare il TIR all'attrezzaggio offre un avviso precoce che tipicamente si ripaga, in rotture utensile e scarti evitati, ben oltre il costo di una pinza di ricambio.
Riepilogo
Coppia calibrata e coni puliti sono i controlli principali per la precisione delle pinze ER.
Applicare la coppia a specifica per la dimensione ER e il tipo di ghiera con una chiave calibrata in un unico colpo regolare; pulire entrambi i coni prima di ogni attrezzaggio; scegliere la classe UP/AA quando la tolleranza dell'operazione richiede un TIR ≤0.005 mm; sostituire le pinze quando il TIR supera il limite ISO 15488 Classe 2 in due attrezzaggi consecutivi con coni puliti. L'intero sistema — pinza, ghiera e cono del mandrino — si degrada insieme, e ignorare l'usura della ghiera annulla gran parte del beneficio derivante dall'installazione di una nuova pinza.
ISO 15488 e DIN 6499 definiscono la geometria del cono e le classi di eccentricità che rendono le pinze ER l'interfaccia di bloccaggio utensile dominante per centri di lavoro a cono 30 e 40 — la loro intercambiabilità dipende dal mantenimento delle dimensioni di interfaccia attraverso una disciplina di coppia e una sostituzione tempestiva. Per una panoramica completa dei sistemi di bloccaggio utensile oltre alle pinze ER, inclusi coni, mandrini idraulici e portautensili a calettamento a caldo, consultare la guida completa al bloccaggio utensile per lavorazione CNC.
Quanto si dovrebbe serrare la ghiera di una pinza ER?
Alla coppia nominale per la dimensione ER e il tipo di ghiera, con una chiave dinamometrica e in un unico colpo regolare — 136 Nm (circa 100 ft-lb) per una ghiera standard ER32 secondo REGO-FIX. Il serraggio a mano raggiunge di solito solo 40–60 Nm, meno della metà della forza di serraggio nominale; un serraggio eccessivo può deformare la pinza e peggiorare l'eccentricità in modo permanente.
Qual è la coppia di serraggio corretta per una pinza ER32?
La coppia di serraggio raccomandata da REGO-FIX per una ghiera standard ER32 è 136 Nm (circa 100 ft-lb), applicata con una chiave dinamometrica calibrata in un unico colpo regolare; le pinze sotto i 3 mm richiedono solo 24 Nm. Un sotto-serraggio a 40–60 Nm (tipico del serraggio manuale) fornisce meno della metà della forza di serraggio stimata tipicamente in 10.000–15.000 N, generando rischio di estrazione in tagli moderatamente interrotti. Utilizzare il valore di coppia specificato per la dimensione della pinza e il tipo di ghiera, non un valore unico per tutte le ghiere ER.
Come capire se una pinza ER deve essere sostituita?
Misurare il TIR con un comparatore da 0.001 mm. Se il TIR supera il limite ISO 15488 Classe 2 — secondo ISO 15488:2003 Tabella 4: ≤0.015 mm per d₁ ≤ 10 mm; ≤0.020 mm per d₁ nell'intervallo 10–26 mm — in due attrezzaggi consecutivi con cono pulito e coppia corretta, sostituire la pinza. Le pinze di Classe 2 durano tipicamente 500–1.000 cicli; una corretta disciplina di coppia può estenderne la vita.
Quando conviene usare pinze di precisione UP/AA al posto della Classe 2 (classe normale)?
Utilizzare la classe UP/AA (≤0.005 mm TIR) per alesatura H7, alesatura fine e finitura di cavità di stampi, in cui il contributo della pinza all'eccentricità deve restare intorno a 0.005 mm per mantenere la tolleranza del foro entro i limiti di disegno. Per fresatura e foratura generiche in IT8 o più larghe, le pinze ISO 15488 Classe 2 sono di norma sufficienti e costano meno per ciclo.
Lubrificare il cono della pinza migliora l'eccentricità?
No — mantenere il cono della pinza e il foro del mandrino puliti e asciutti, così che il cono si appoggi metallo su metallo e in modo concentrico secondo la geometria ISO 15488. Lubrificare solo la superficie di appoggio e il filetto della ghiera con un velo leggero di olio da macchina, che riduce la dispersione dovuta all'attrito e migliora la ripetibilità coppia–forza di serraggio. L'olio sul cono può far flottare la pinza in senso assiale e aumentare il TIR.
In che modo l'eccentricità della pinza influisce sulla vita utile dell'utensile?
Secondo la "regola di un decimo" di BIG DAISHOWA, ogni 0.0001 inch (2.5 µm) di eccentricità riduce la vita utile dell'utensile di circa il 10%, per cui 0.01 mm di eccentricità costano circa il 40% nelle prove di finitura. Passare dal limite ISO 15488 Classe 2 (0.015–0.020 mm) a una pinza UP/AA (≤0.005 mm) riduce il contributo della pinza all'eccentricità di 3–4× e tipicamente allunga la vita utile dell'utensile in finitura.
Fonti
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 6499 — Clamping sleeves for collet chucks
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout
- Rego-Fix ER Collet System Technical Reference
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- ISO 463:2006 — Geometrical product specifications — Dial gauges