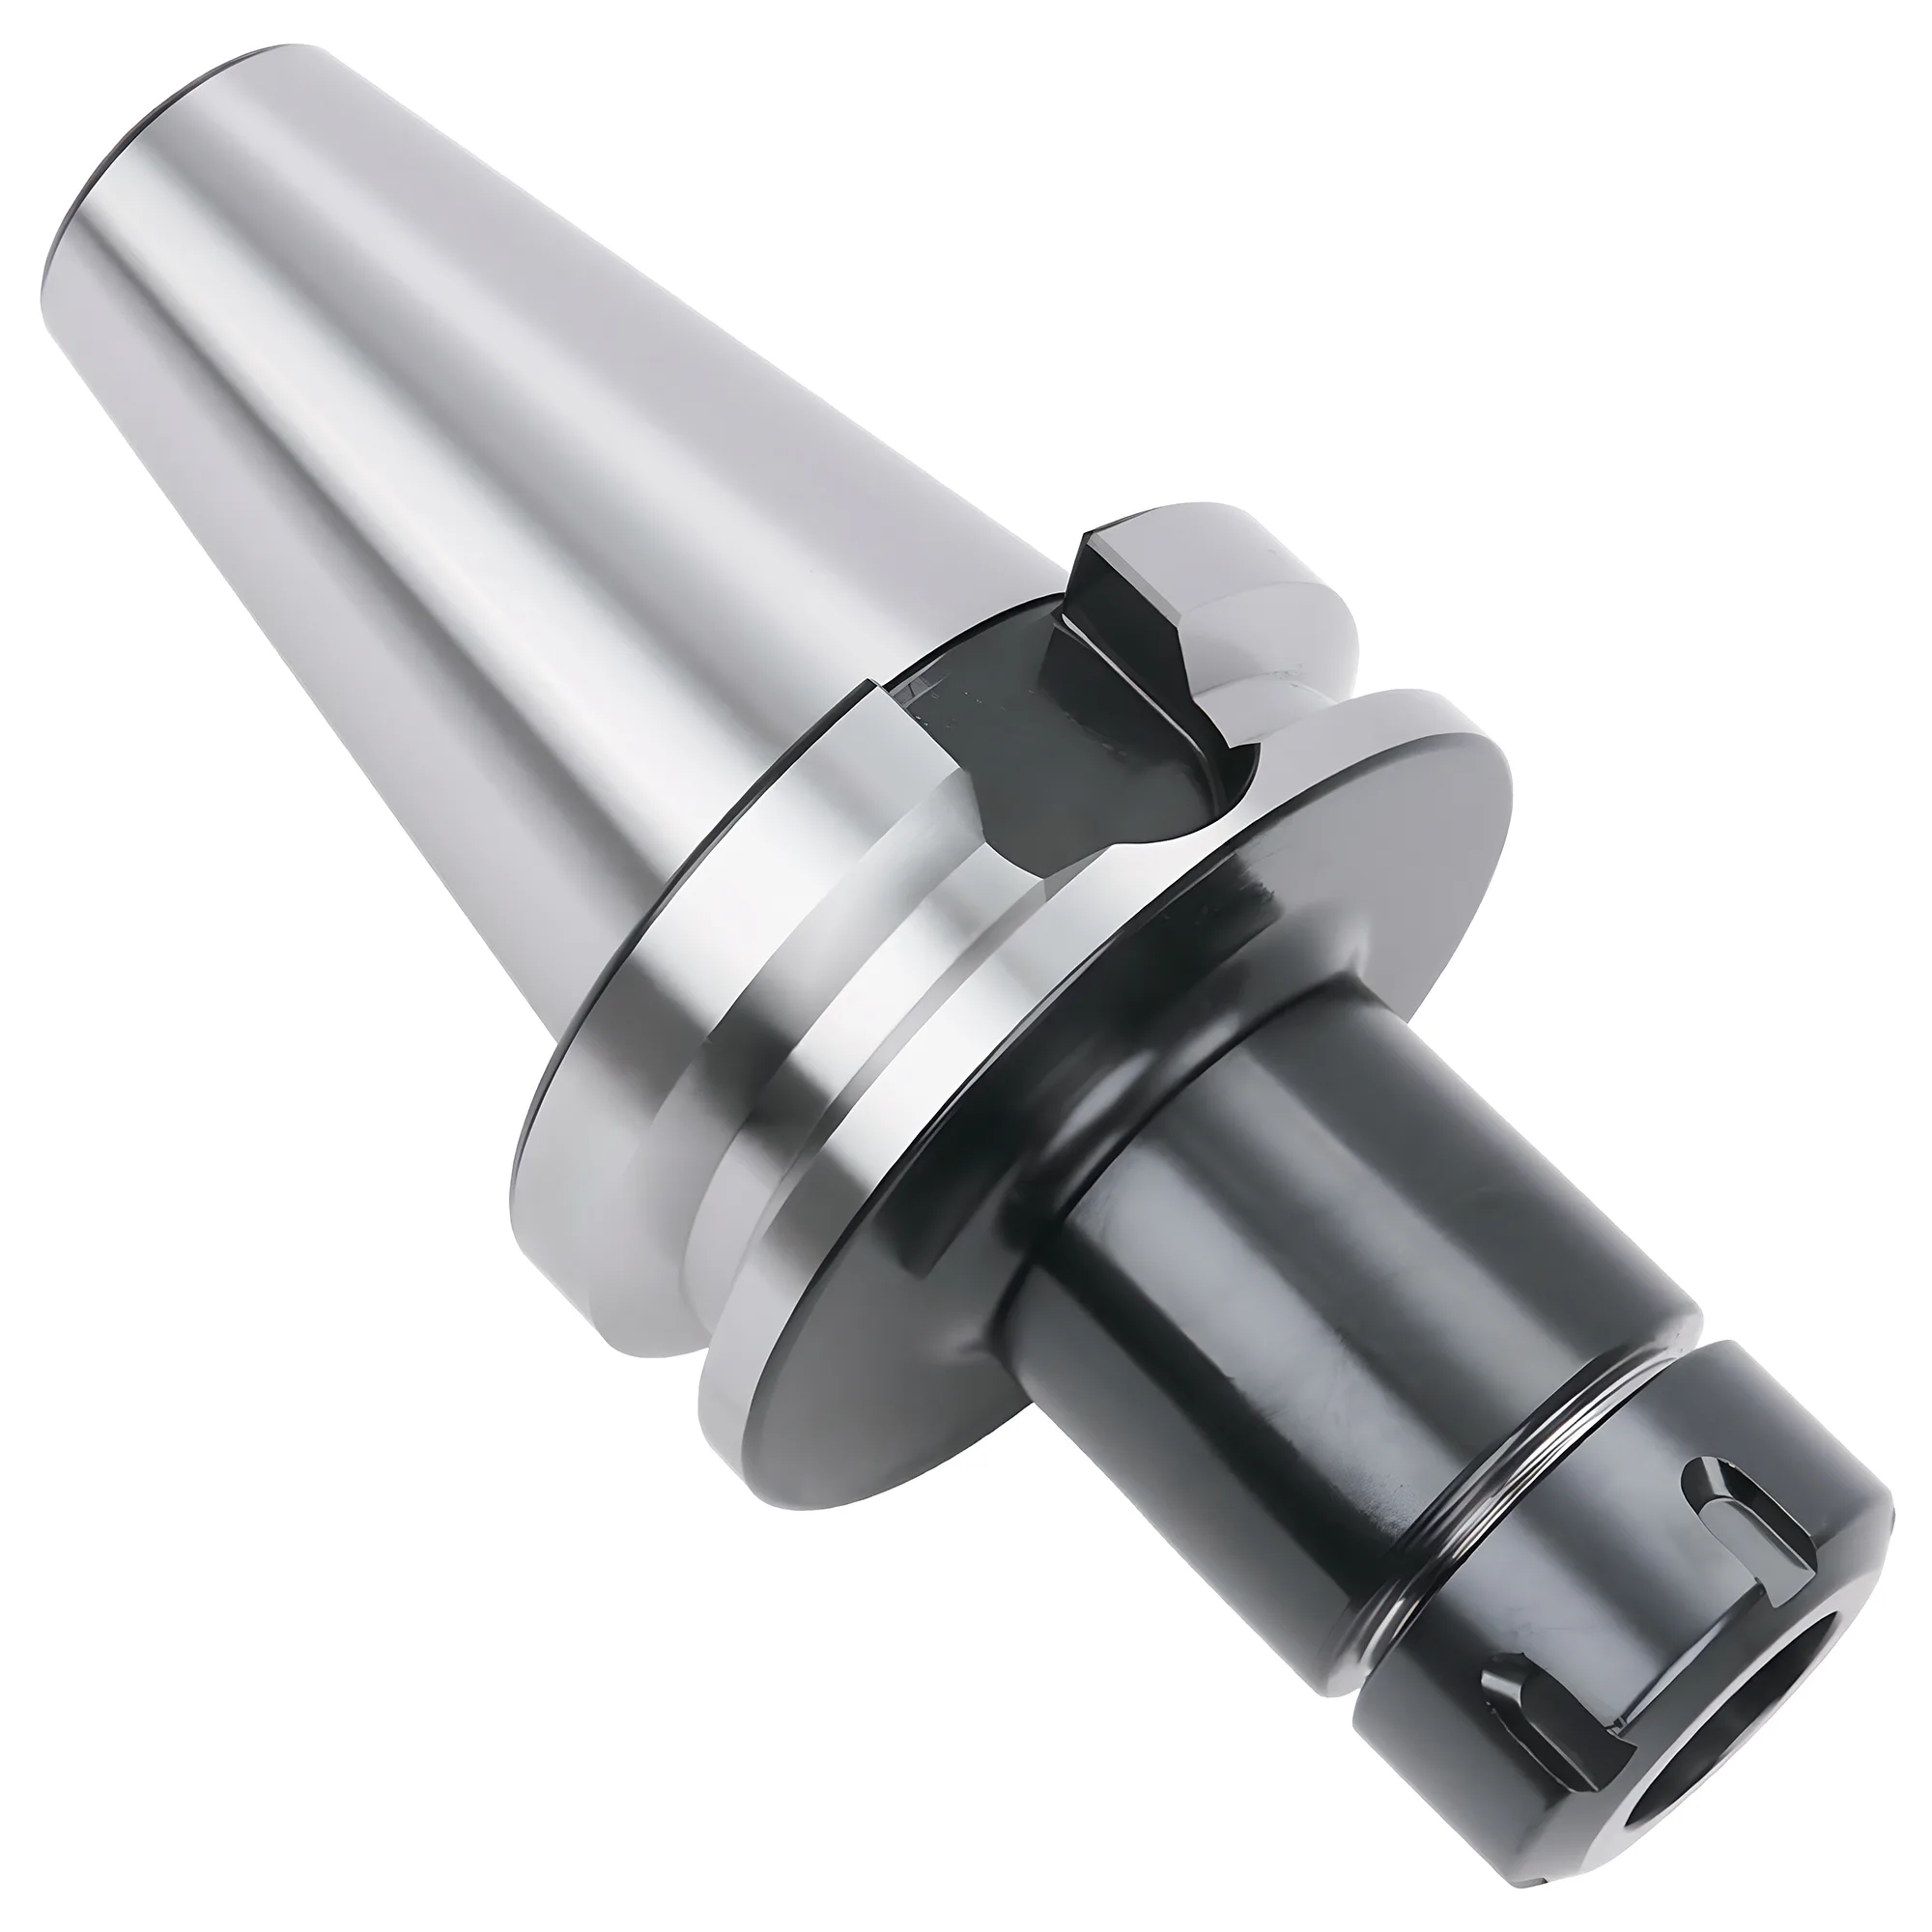
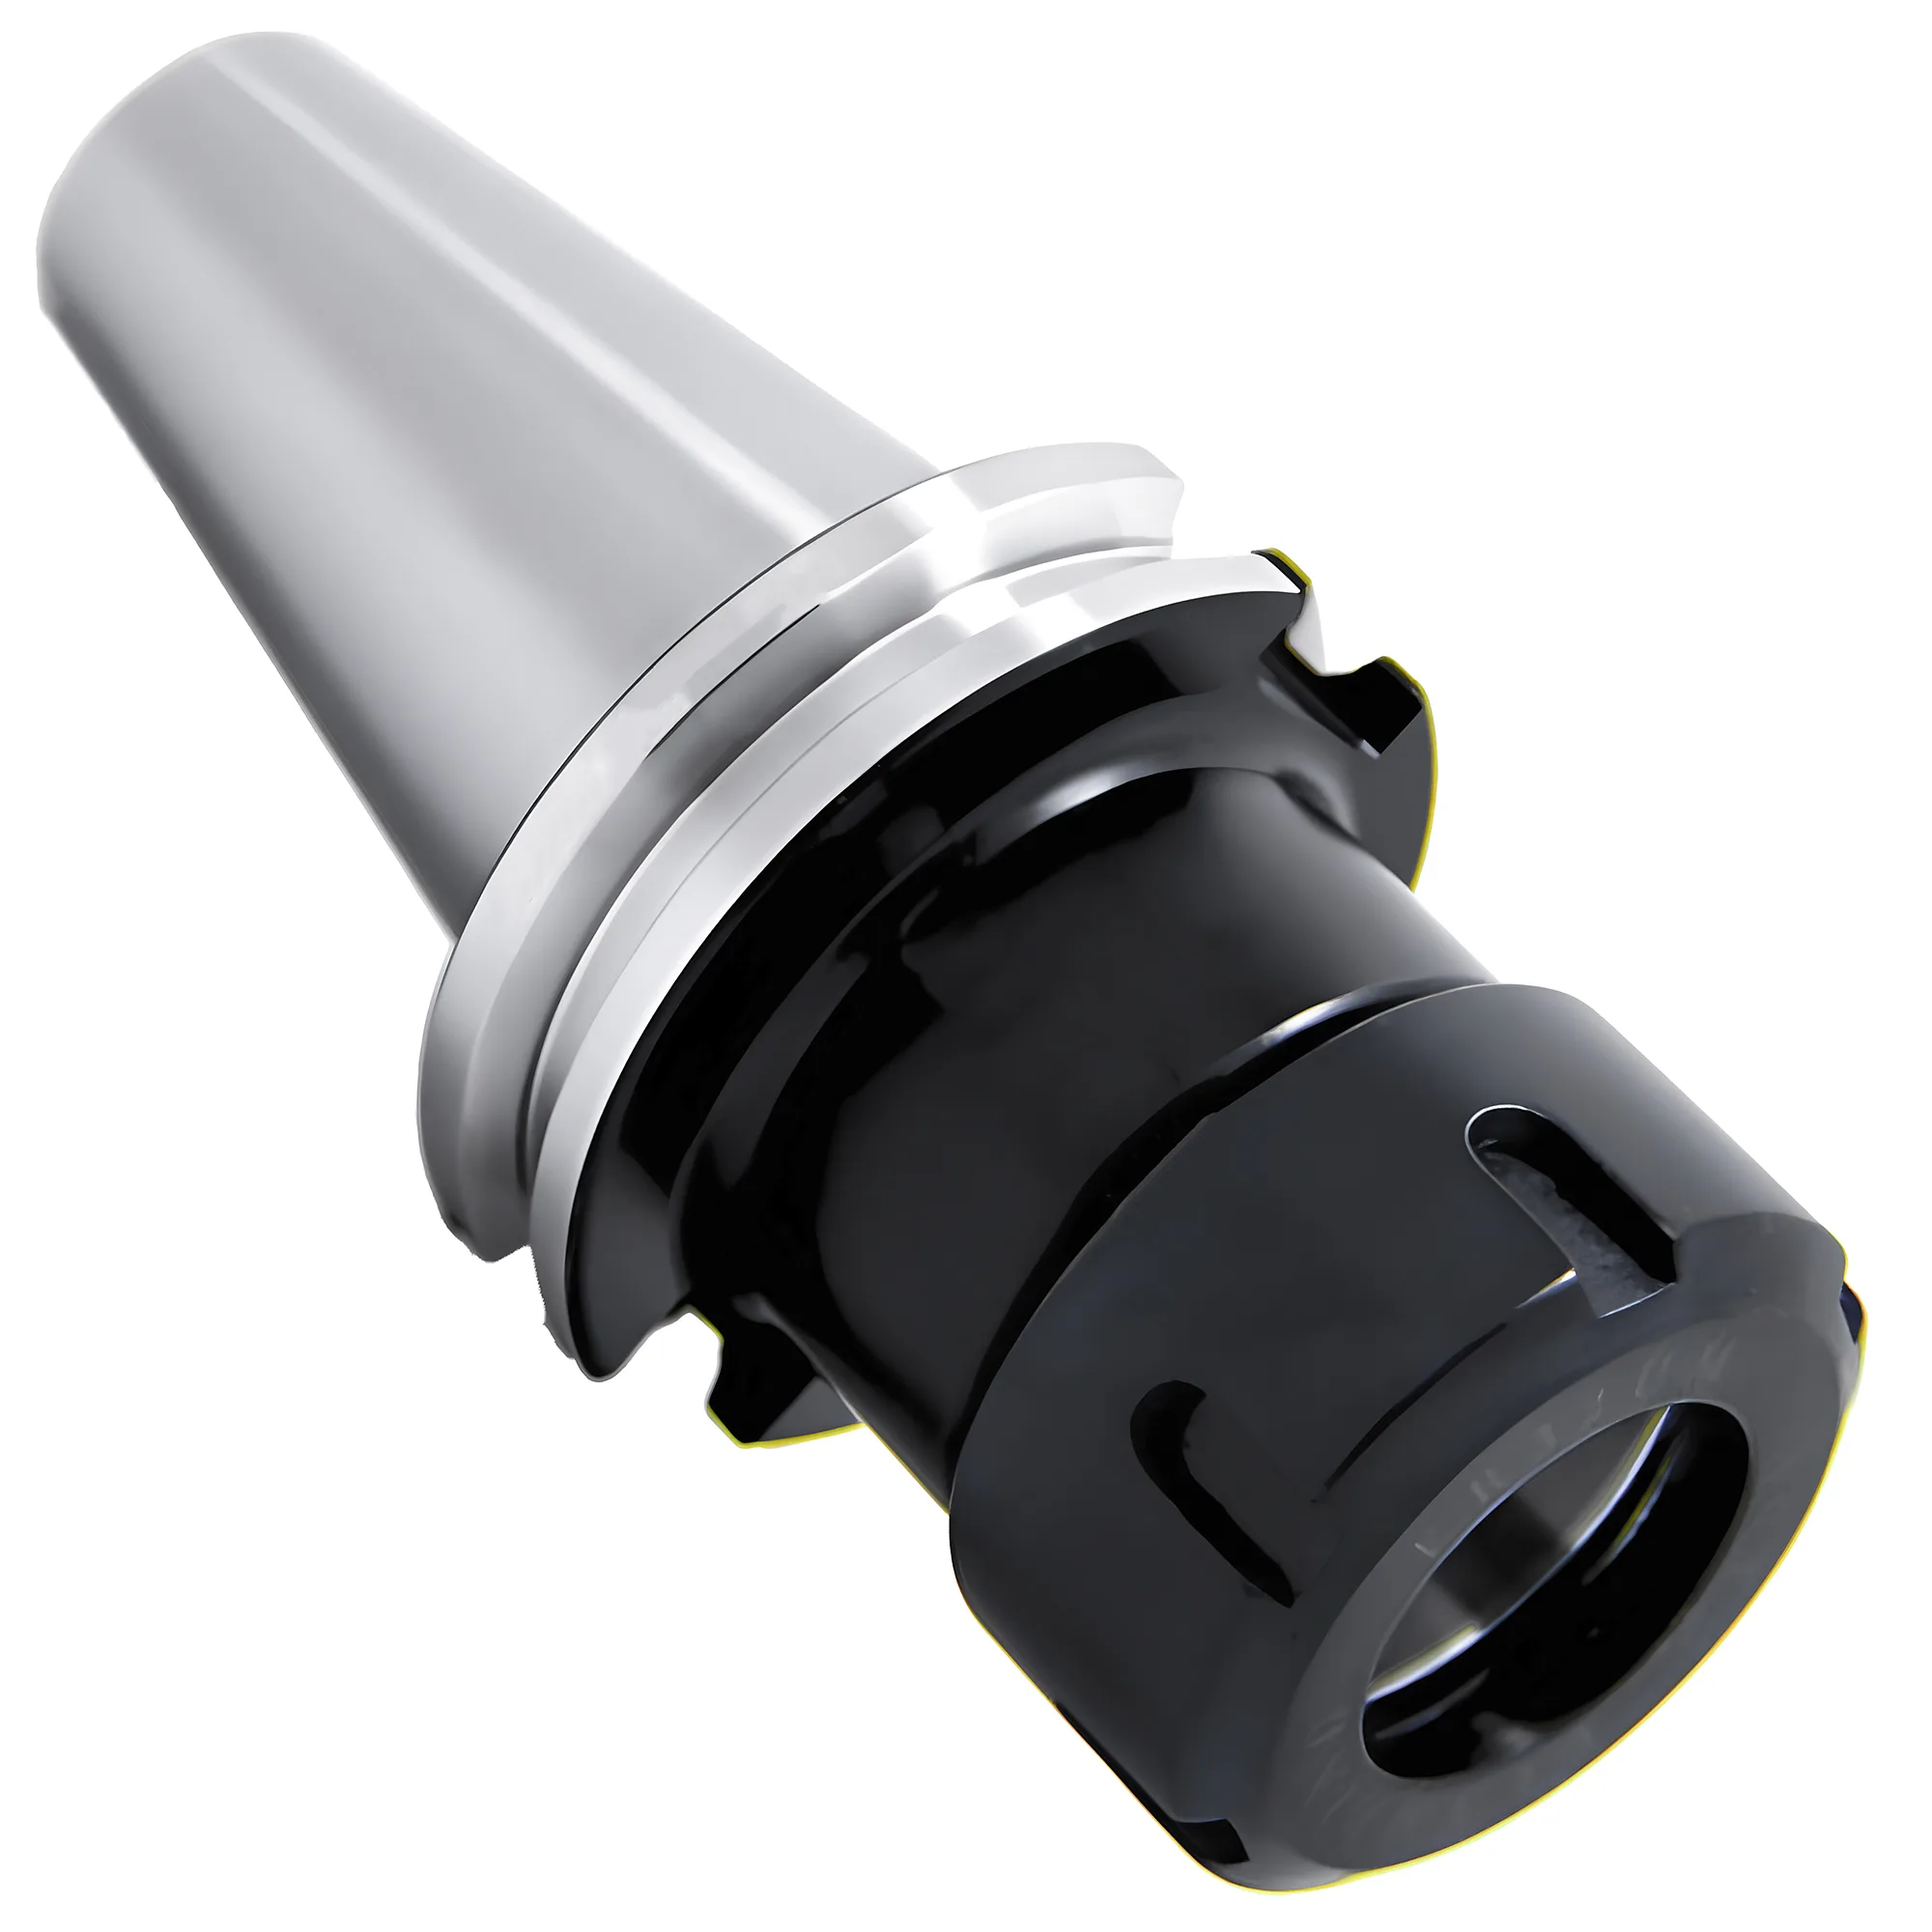
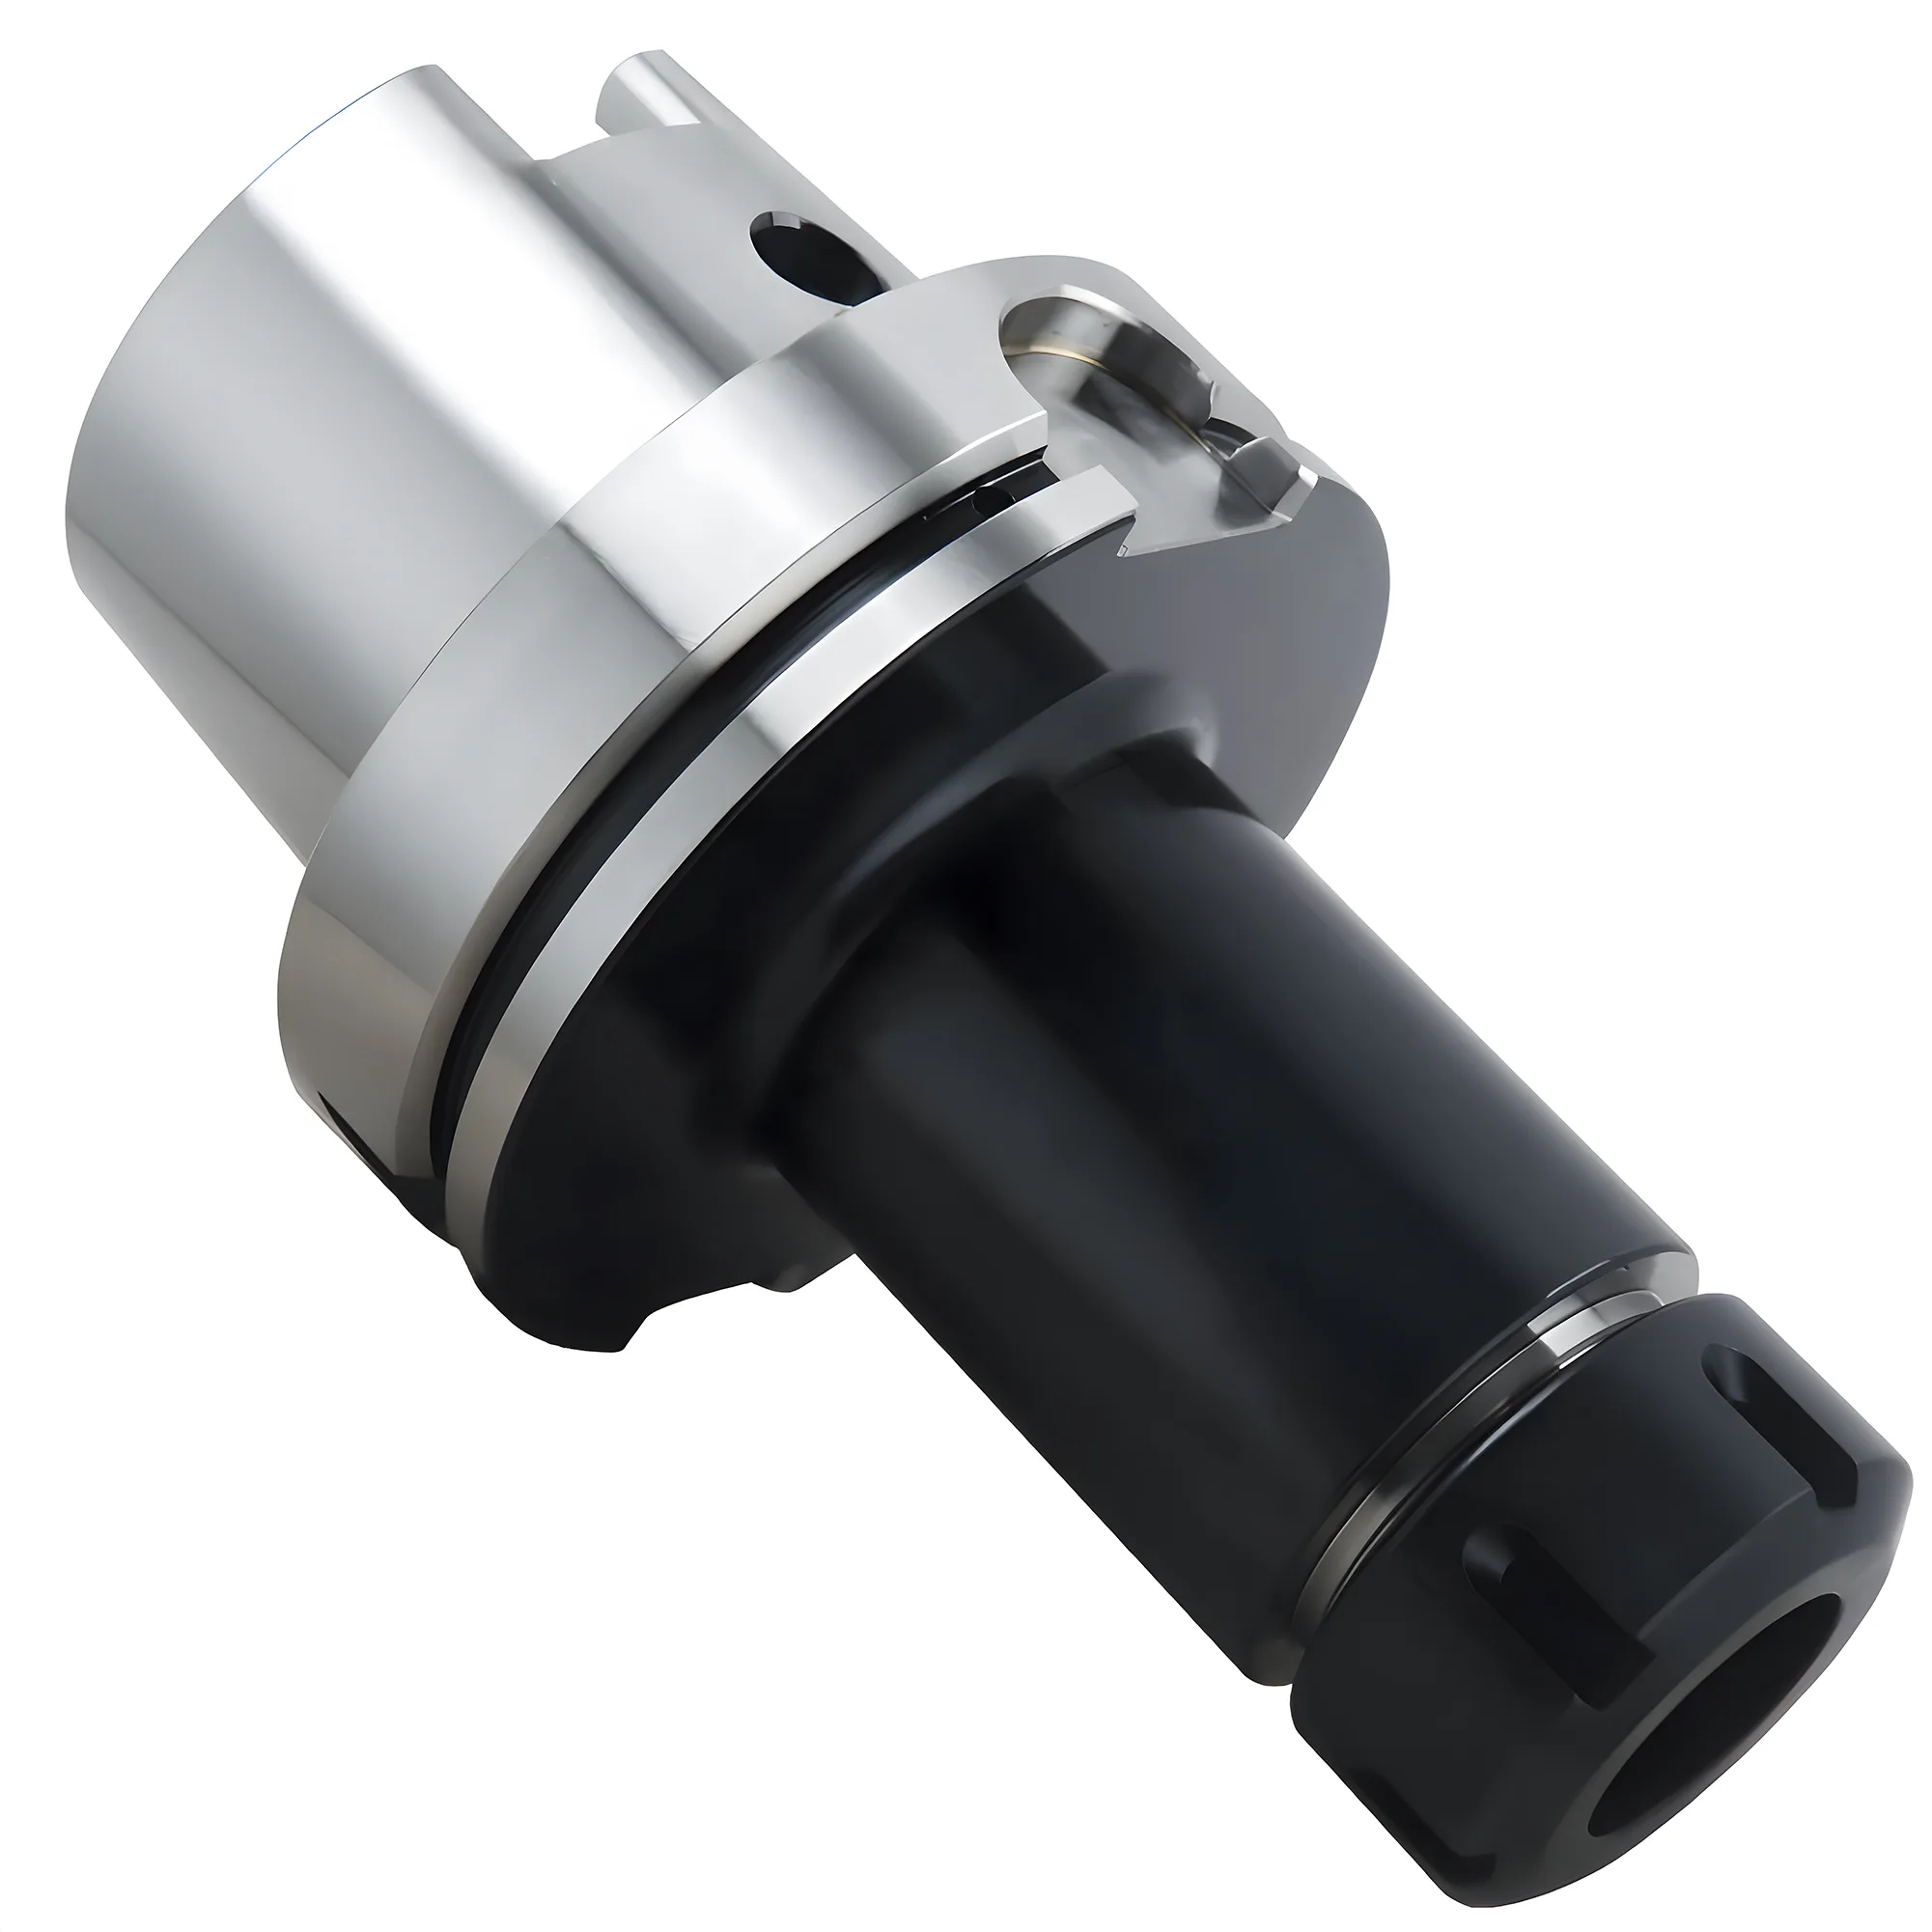
Un mandrino a pinza serra tramite una pinza scanalata compressa da una ghiera e copre una fascia di diametri di codolo per ogni pinza; un mandrino idraulico serra tramite la pressione dell'olio su una bussola a parete sottile e accetta un solo diametro di foro. I mandrini a pinza ER mantengono ≤0.015–0.020 mm TIR con pinze ISO 15488 classe 2 (classe normale), oppure circa 0.005 mm con pinze di classe UP/AA, con una forza di serraggio stimata tipicamente in 3.000-25.000 N a seconda della misura (circa 10.000-15.000 N per ER32), a 80-200 $ per mandrino (230-600 $ con un set di 18 pinze ER32). I mandrini idraulici raggiungono un'eccentricità di 0.003 mm TIR con uno smorzamento delle vibrazioni superiore, a un costo di 300-600 $, ma trasmettono meno coppia sotto carichi di fresatura pesanti. Nella finitura, dove l'eccentricità governa la vita utile dell'utensile e la qualità superficiale, i mandrini idraulici possono prolungare la vita utile dell'utensile del 25–50% (sulla base della regola del decimo; i risultati reali variano con il materiale e il diametro dell'utensile) sostituendo le pinze ER di classe standard con il sistema idraulico (0.003 mm TIR) nella finitura dell'acciaio. Per la sgrossatura e la lavorazione generale, le pinze ER offrono il miglior rapporto qualità-prezzo e la massima flessibilità.
Per una panoramica completa dei sistemi di bloccaggio utensile, inclusi coni, pinze e bloccaggio pezzo, si rimanda alla guida completa al bloccaggio utensile.
Pinza vs mandrino: qual è la differenza?
Una pinza è una bussola conica scanalata che si chiude attorno a una stretta fascia di diametri di codolo quando una ghiera la spinge in una sede conica; un mandrino è il portautensile che esegue il serraggio — con griffe (mandrino portapunta), pressione dell'olio (mandrino idraulico), calore (portautensile a calettamento a caldo) oppure con pinza e ghiera (mandrino a pinza). In un mandrino a pinza CNC la pinza determina il diametro del codolo e il corpo del mandrino l'interfaccia con il mandrino macchina, perciò un solo portautensile accetta molte misure di pinza. Un mandrino idraulico non ha alcuna pinza: è il foro stesso a costituire la superficie di serraggio, ed è per questo che ogni mandrino idraulico serra un solo diametro di codolo.
Come funziona ciascun sistema
I mandrini a pinza ER secondo ISO 15488 / DIN 6499 sono la scelta predefinita per la fresatura di uso generale perché un solo mandrino corredato di un set di 18 pinze copre una gamma di codoli di 2-20 mm (ER32) a costi contenuti, e le misure ISO 15488 da ER11 a ER40 coprono complessivamente 1-26 mm.
I mandrini a pinza utilizzano una bussola conica e scanalata (la pinza) compressa da una ghiera per afferrare il codolo dell'utensile. La pinza si deforma elasticamente, distribuendo la forza di serraggio sull'intera circonferenza. Le pinze ER secondo ISO 15488 (con geometria della pinza definita in DIN 6499) sono il tipo più diffuso, con un campo di serraggio di 1 mm per pinza per ER16-ER40 e di 0.5 mm per ER11. La ISO 15488 copre le misure da ER11 a ER40; ER8 ed ER50 sono estensioni dei produttori. La scelta della serie e della classe di eccentricità adatte è trattata nella guida alla selezione delle pinze ER.
I mandrini idraulici utilizzano una camera d'olio interna sigillata da una bussola a parete sottile. Stringendo una vite di pressione, l'olio viene messo in pressione ed espande uniformemente la bussola attorno al codolo dell'utensile. Non occorre alcuna pinza: l'utensile si inserisce direttamente nel foro. I corpi dei mandrini idraulici sono di norma costruiti su codoli portautensile standard come HSK (DIN 69893) o HSK-T (ISO 12164) per la tornitura, così il mandrino si integra con i sistemi mandrino esistenti.
Struttura del mandrino a pinza idraulico: come funziona
Nel bloccaggio utensile CNC, per «mandrino a pinza idraulico» si intende di solito un mandrino idraulico a espansione: avvitando una vite di pressione si aziona un pistone che mette in pressione l'olio in una camera sigillata dietro una bussola di espansione a parete sottile, la quale si flette uniformemente verso l'interno attorno a un codolo utensile h6. Allentando la vite, la bussola ritorna elasticamente al suo foro libero.
- Vite di pressione e pistone -- convertono la corsa della vite in pressione dell'olio; non intervengono né pinza né ghiera
- Camera e canali dell'olio -- distribuiscono la pressione lungo la lunghezza di serraggio, da cui derivano la presa quasi uniforme e l'effetto smorzante
- Bussola di espansione a parete sottile -- l'unica parte a contatto con l'utensile; la tolleranza del suo foro determina l'eccentricità
- Bussole di riduzione -- bussole intermedie scanalate che consentono a un solo mandrino di accogliere diametri di codolo inferiori, con una certa perdita di eccentricità e di presa
- Inserimento dell'utensile -- il codolo dovrebbe coprire l'intera zona di serraggio prima della messa in pressione; serrare un mandrino vuoto può sovraccaricare la bussola
Sui torni, «mandrino a pinza idraulico» può indicare anche un mandrino di bloccaggio pezzo la cui pinza viene chiusa da un cilindro idraulico tramite un tubo di trazione. Si tratta di un dispositivo diverso: blocca il pezzo, non l'utensile da taglio.
Tipi di mandrino a pinza
I mandrini a pinza si differenziano soprattutto per il modo in cui la pinza viene tirata nel cono e per la lunghezza di codolo che serra; l'ER è la scelta generalista predefinita, mentre gli altri tipi rinunciano a parte del campo di serraggio in cambio di presa, precisione o stabilità della lunghezza.
- Mandrini a pinza ER -- pinze ISO 15488 con angolo di 8°, chiuse da una ghiera frontale; il campo più ampio per pinza e l'ecosistema intercambiabile più vasto
- Mandrini ER ad alta precisione / ad alta potenza -- accettano normali pinze ER ma usano una ghiera rinforzata, spesso a profilo cilindrico pieno, per una presa più elevata e un'eccentricità più stretta rispetto a un mandrino ER standard
- Mandrini a pinza DA -- un sistema di pinze a doppio angolo più datato, usato soprattutto per la foratura
- Mandrini a pinza TG -- un sistema di pinze a conicità ridotta (8° inclusi) che sacrifica campo di serraggio (circa 0.4 mm di chiusura) in cambio di una presa superiore all'ER in fresatura
- Mandrini a pinza a ritorno (tipo SDC) -- richiamano la pinza verso il mandrino macchina durante il serraggio, così l'utensile non viene spinto verso l'esterno e la lunghezza di presetting resta stabile
- Mandrini a pinza di tipo SK -- sedi pinza specifiche del produttore, ciascuna con un campo di serraggio continuo (circa 1–25 mm sull'insieme delle misure)
- Mandrini per fresatura pesante -- serrano su un lungo foro cilindrico con pinze diritte o senza pinza, progettati per la sgrossatura ad alta coppia anziché per l'ampiezza del campo
I mandrini idraulici e i portautensili a calettamento a caldo non sono mandrini a pinza: entrambi serrano il codolo direttamente con il foro del portautensile.
Confronto di eccentricità e precisione
L'eccentricità è il singolo elemento di differenziazione più rilevante tra i due sistemi. I mandrini idraulici raggiungono tipicamente un'eccentricità di 0.003 mm TIR a sporgenza 3xD, circa 5-7x più stretta rispetto ai limiti ISO 15488 classe 2 delle pinze ER negli attrezzaggi di finitura dell'acciaio.
| Punto di misura | Mandrino a pinza (ISO 15488 classe 2) | Mandrino a pinza (classe UP/AA) | Mandrino idraulico |
|---|---|---|---|
| Alla sporgenza di prova (secondo ISO 15488) | ≤0.015 mm (d₁ ≤ 10 mm); ≤0.020 mm (d₁ 10–26 mm) | ~0.005 mm | ≤0.003 mm (a 3xD, dato del produttore) |
La classe 2 della ISO 15488 è lo standard di produzione per le pinze ER normali. Le classi "UP" o "AA" commercializzate da produttori come Rego-Fix, Schunk e BIG DAISHOWA superano la classe 1 della norma ISO: per mantenere tale accuratezza è però necessario che l'intero sistema (mandrino macchina, portautensile, pinza, codolo h6) sia all'altezza.
Perché l'eccentricità conta sul piano quantitativo
La "regola del decimo" di BIG DAISHOWA stima una riduzione approssimativa del 10% della vita utile dell'utensile per ogni 0.0001 pollici (2.5 µm) di eccentricità — basata su prove di finitura nell'acciaio con frese a codolo in metallo duro. L'impatto reale varia in funzione del materiale, dell'ingaggio radiale e del numero di taglienti. A 0.01 mm (4 decimi), l'impatto è di circa il 40%. Un mandrino idraulico a 0.003 mm rispetto a una pinza standard a 0.015 mm prolunga quindi la vita utile dell'utensile del 25–50% (sulla base della regola del decimo; i risultati reali variano con il materiale e il diametro dell'utensile). Per le officine che impiegano frese a codolo in metallo duro costose, i conti tornano a favore dei mandrini idraulici nelle operazioni di finitura.
I mandrini idraulici raggiungono un'eccentricità superiore perché l'olio in pressione distribuisce la forza con una pressione quasi uniforme attorno al codolo. I mandrini a pinza si affidano invece alla cedevolezza meccanica della pinza stessa, che introduce piccole asimmetrie.
Forza di serraggio e rigidità
I mandrini a pinza trasmettono più coppia prima di slittare, anche se i mandrini idraulici serrano con una forza radiale paragonabile o superiore (10.000-20.000 N), perché il film d'olio dietro un foro liscio può consentire un micro-slittamento sotto carichi estremi. Le ghiere ER32 si serrano a 136 Nm (circa 100 ft-lb, la coppia di serraggio raccomandata da REGO-FIX per una ghiera standard) e la presa segmentata della pinza resiste all'estrazione meglio del foro liscio di un mandrino idraulico, pertanto i mandrini a pinza sono generalmente preferiti per la sgrossatura e la scanalatura, dove il rischio di estrazione è maggiore.
✦ Punti di forza del mandrino a pinza
- Maggiore trasmissione di coppia prima dello slittamento quando la ghiera è serrata alla coppia nominale (136 Nm per una ghiera standard ER32)
- Migliore per sgrossatura pesante e scanalatura
- Più ampio intervallo di diametri utensile per ogni set di pinze
- Accetta codoli Weldon e codoli cilindrici h7-h10 (il mandrino idraulico richiede h6)
✦ Punti di forza del mandrino idraulico
- Smorzamento delle vibrazioni superiore grazie alla camera d'olio
- Migliore finitura superficiale nelle operazioni di finitura
- Cambi utensile più rapidi (inserimento e serraggio di una sola vite)
- Manutenzione ridotta (nessuna usura o sostituzione delle pinze)
Per la sgrossatura aggressiva con elevati carichi di truciolo, i mandrini a pinza forniscono la presa necessaria a evitare l'estrazione dell'utensile. Per le operazioni di finitura, dove contano soprattutto il controllo delle vibrazioni e la qualità superficiale, i mandrini idraulici eccellono.
Mandrino per fresatura pesante e calettamento a caldo vs mandrino a pinza
Un mandrino per fresatura pesante serra su un lungo foro cilindrico con un corpo massiccio, per cui resiste all'estrazione nella sgrossatura pesante meglio di un mandrino a pinza ER di dimensioni simili, mentre un mandrino a pinza ER copre molti diametri di codolo per portautensile e costa meno per lavorazioni miste da leggere a medie. I mandrini per fresatura pesante sono di solito limitati ai diametri di codolo maggiori e aggiungono peso sul naso del mandrino macchina.
I portautensili a calettamento a caldo (talvolta cercati come «a interferenza») raggiungono tipicamente ≤0.003 mm TIR e una forza di serraggio di 25.000-40.000 N, contro il limite di ≤0.015-0.020 mm della ISO 15488 classe 2 per le pinze ER. In cambio richiedono un'unità di riscaldamento, accettano un solo diametro di foro per portautensile e solo codoli h6.
| Sistema | Eccentricità tipica | Forza di serraggio | Gamma codoli per portautensile | Impiego ideale |
|---|---|---|---|---|
| Mandrino a pinza ER (classe 2) | ≤0.015-0.020 mm (ISO 15488) | 3.000-25.000 N a seconda della misura (stima tipica) | Set completo di pinze (es. 2-20 mm per ER32) | Fresatura generale, foratura, utensili misti |
| Mandrino a pinza ER (pinze UP/AA) | ~0.005 mm | 3.000-25.000 N a seconda della misura (stima tipica) | Set completo di pinze | Finitura su mandrini ER esistenti |
| Mandrino idraulico | ≤0.003 mm a 3xD | 10.000-20.000 N | Un foro (inferiore con bussole di riduzione) | Finitura, sporgenza elevata, smorzamento |
| Portautensile a calettamento a caldo | ≤0.003 mm a 3xD | 25.000-40.000 N | Un foro | Alta velocità, ingombro snello, presa elevata |
| Mandrino per fresatura pesante | Secondo il produttore | Secondo il produttore | Un foro per pinza diritta | Sgrossatura pesante, coppia elevata |
Smorzamento delle vibrazioni
La camera d'olio interna a un mandrino idraulico funge da smorzatore passivo delle vibrazioni, assorbendo le frequenze di chatter che altrimenti si trasmetterebbero tra utensile e mandrino macchina. I mandrini idraulici possono tipicamente migliorare la finitura superficiale di 0.2-0.4 µm Ra negli attrezzaggi di finitura con sporgenza elevata (4xD o oltre) in cui è presente chatter, ma il beneficio tende a zero sui tagli rigidi con sporgenza breve. Negli attrezzaggi in cui il chatter è presente o al limite (sporgenze elevate, pareti sottili, materiali duri), questo effetto di smorzamento può migliorare la finitura superficiale di 0.2-0.4 µm Ra. Su attrezzaggi rigidi con sporgenza utensile breve il miglioramento può essere trascurabile, perché non c'è chatter da smorzare.
Questo vantaggio diventa più marcato nei seguenti casi:
- Operazioni di finitura con sporgenza elevata (4xD o oltre)
- Lavorazione di pareti sottili in cui i segni di chatter sono inaccettabili
- Finitura di materiali duri in cui le vibrazioni dell'utensile accelerano l'usura
Costi e considerazioni pratiche
Un mandrino a pinza ER32 corredato di set 18 pinze costa in genere 230-600 $ in totale e copre codoli da 2 mm a 20 mm, mentre un singolo mandrino idraulico copre solo un diametro di codolo a 300-600 $ — rendendo il sistema a pinza di gran lunga più economico per le officine che lavorano diametri utensile variabili.
I mandrini a pinza presentano un costo di ingresso più contenuto e coprono un'ampia gamma di diametri utensile con un solo mandrino e un set di pinze. I mandrini idraulici richiedono invece un mandrino per ogni diametro di codolo, aumentando l'investimento iniziale. In compenso, i mandrini idraulici sono praticamente privi di costi di consumabili: non vi sono pinze da consumare o sostituire.
Quadro decisionale per la scelta
La maggior parte delle officine produttive utilizza entrambi i sistemi in parallelo, poiché i mandrini a pinza vincono sull'economia della sgrossatura mentre i mandrini idraulici vincono sulla qualità superficiale in finitura e sulla vita utile dell'utensile.
- Operazioni di sgrossatura, elevati carichi di truciolo — Mandrino a pinza (trasmissione di coppia più elevata)
- Operazioni di finitura, specifiche superficiali strette — Mandrino idraulico (migliore eccentricità e smorzamento)
- Officine multi-prodotto con misure utensile variabili — Mandrino a pinza (un solo mandrino copre molti diametri)
- Linea di produzione con utensili fissi — Mandrino idraulico (cambi più rapidi, eccentricità costante)
- Lavorazione ad alta velocità (20.000+ RPM) — Mandrino idraulico (migliore bilanciatura, eccentricità inferiore)
Per abbinare la giusta geometria di fresa a queste scelte di portautensile, si veda la guida alla scelta delle frese a candela.
Selezione rapida del bloccaggio utensile per applicazione
| Scenario | Sistema consigliato | Gamma di velocità | Specifiche | Motivazione |
|---|---|---|---|---|
| Fresa da 10 mm in sgrossatura su acciaio 1045 a 0.15 mm/dente | Mandrino a pinza ER (ISO 15488 classe 2) | 6.000-10.000 RPM | Bilanciatura G6.3, coppia ghiera 136 Nm (ghiera standard ER32) | La presa segmentata della pinza sopporta la coppia maggiore della sgrossatura senza il micro-slittamento che un mandrino a film d'olio può sviluppare |
| Utensile di finitura 6 mm in acciaio per stampi P20 | Mandrino idraulico | 12.000-18.000 RPM | 0.003 mm TIR, G2.5 | L'eccentricità inferiore a 0.005 mm prolunga tipicamente la vita utile dell'utensile di finitura del 25-50% tramite la regola del decimo, ammortizzando il costo del mandrino sulla sola usura del metallo duro |
| Utensile 12 mm, sporgenza 6xD in cavità a parete sottile | Mandrino idraulico | 8.000-14.000 RPM | 0.003 mm TIR, smorzamento camera d'olio | La camera d'olio assorbe il chatter alla frequenza propria dell'utensile, migliorando tipicamente la Ra di 0.2-0.4 µm a sporgenza elevata |
| Lavori variabili in officina, gamma codoli 3-20 mm | Mandrino a pinza ER32 + set 18 pinze | fino a 15.000 RPM | G6.3, campo di serraggio 1 mm per pinza | Un solo mandrino più il set di pinze copre l'intera gamma di diametri a 230-600 $ rispetto a 18 mandrini idraulici separati |
| Cella di produzione, codolo fisso 8 mm, turni non presidiati | Mandrino idraulico | 12.000-20.000 RPM | 0.003 mm TIR, codolo h6, nessun consumabile | Nessuna usura delle pinze tra un intervento sulle tenute e l'altro, con meno modalità di guasto nei turni non presidiati |
| Alluminio HSM a 20.000+ RPM | Mandrino idraulico o calettamento a caldo su codolo HSK-A (DIN 69893) | 20.000-25.000 RPM | Bilanciatura G2.5, 0.003 mm TIR | Il mandrino idraulico su codolo HSK-A combina bilanciatura ad alta velocità e bassa eccentricità, poiché i contatti piano e conico restano attivi in velocità |
Sfruttare entrambi i sistemi in modo strategico per massimizzare le prestazioni dell'officina.
I mandrini a pinza restano il miglior sistema di bloccaggio utensile generalista per versatilità, resistenza allo slittamento in sgrossatura e convenienza economica. I mandrini idraulici giustificano il prezzo più elevato sulle stazioni di finitura, sulle macchine ad alta velocità e in qualsiasi operazione in cui un'eccentricità inferiore a 0.005mm migliora direttamente la qualità del pezzo o la vita utile dell'utensile. Le officine più produttive impiegano i mandrini a pinza per la sgrossatura e i mandrini idraulici per la finitura.
Qual è la differenza tra una pinza e un mandrino?
Una pinza è una bussola conica scanalata che si chiude attorno a una stretta fascia di diametri di codolo quando una ghiera la spinge in una sede conica. Un mandrino è il portautensile che esegue il serraggio — con griffe (mandrino portapunta), pressione dell'olio (mandrino idraulico) oppure con pinza e ghiera (mandrino a pinza). In un mandrino a pinza la pinza determina il diametro e il portautensile l'interfaccia con il mandrino macchina.
Che cos'è un mandrino a pinza idraulico?
Nel bloccaggio utensile CNC indica di solito un mandrino idraulico a espansione: avvitando una vite di pressione si aziona un pistone che mette in pressione l'olio dietro una bussola a parete sottile, la quale si chiude uniformemente attorno a un codolo h6. Accetta un solo diametro di foro, con bussole di riduzione per i codoli più piccoli. Sui torni, la stessa espressione può indicare un mandrino a pinza per il bloccaggio pezzo ad azionamento idraulico.
Mandrino per fresatura pesante vs mandrino a pinza: quale tiene meglio in sgrossatura?
Un mandrino per fresatura pesante serra su un lungo foro cilindrico con un corpo massiccio, per cui tipicamente resiste all'estrazione nella sgrossatura pesante meglio di un mandrino a pinza ER di dimensioni simili. Un mandrino a pinza ER copre molti diametri di codolo per portautensile e costa meno, il che lo rende la scelta generalista migliore per passate miste da leggere a medie.
Il calettamento a caldo è meglio di un mandrino a pinza?
Per eccentricità e presa, in generale sì: i portautensili a calettamento a caldo raggiungono tipicamente ≤0.003 mm TIR e una forza di serraggio di 25.000-40.000 N, contro ≤0.015-0.020 mm delle pinze ER ISO 15488 classe 2. In cambio richiedono un'unità di riscaldamento, accettano un solo diametro di foro per portautensile e solo codoli h6, per cui i mandrini ER restano più economici e flessibili con utensili variabili.
Qual è la differenza tipica di eccentricità tra mandrini a pinza e mandrini idraulici?
I mandrini a pinza ER con pinze di classe 2 (classe normale) sono limitati a ≤0.015-0.020 mm TIR alla sporgenza di prova ISO 15488, mentre i mandrini idraulici raggiungono 0.003 mm o meglio — circa 5-7x più stretta. Le pinze di precisione di classe UP/AA riducono il divario a circa 0.005 mm, ma i mandrini idraulici restano in vantaggio nelle operazioni di finitura in cui l'eccentricità determina la qualità superficiale.
I mandrini idraulici sono in grado di gestire operazioni di sgrossatura pesante?
I mandrini idraulici trasmettono meno coppia rispetto ai mandrini a pinza ER perché il film d'olio può slittare sotto carichi laterali pesanti. Per la sgrossatura pesante con elevati carichi di truciolo, i mandrini a pinza ER forniscono una presa dell'utensile più sicura, purché la ghiera sia serrata alla coppia nominale (136 Nm per una ghiera standard ER32).
Quanto durano i mandrini idraulici prima di richiedere manutenzione?
I mandrini idraulici lavorano tipicamente per lunghi intervalli tra un intervento sulle tenute e l'altro e, a differenza dei sistemi a pinza, non hanno parti consumabili — nessuna pinza da sostituire e nessuna ghiera da riserrare. Poiché la manutenzione periodica delle tenute costa meno della sostituzione delle pinze usurate sullo stesso numero di cambi utensile, il costo totale nel lungo periodo è spesso paragonabile.
Quando conviene impiegare entrambi i sistemi nella stessa officina?
Le officine più produttive impiegano i mandrini a pinza sulle stazioni di sgrossatura — una pinza ER32 serrata correttamente (coppia della ghiera di 136 Nm) resiste all'estrazione sotto elevati carichi di truciolo — e i mandrini idraulici sulle stazioni di finitura, dove 0.003 mm TIR e lo smorzamento delle vibrazioni della camera d'olio migliorano la qualità superficiale e prolungano la vita utile delle frese in metallo duro fino al 25-50%.