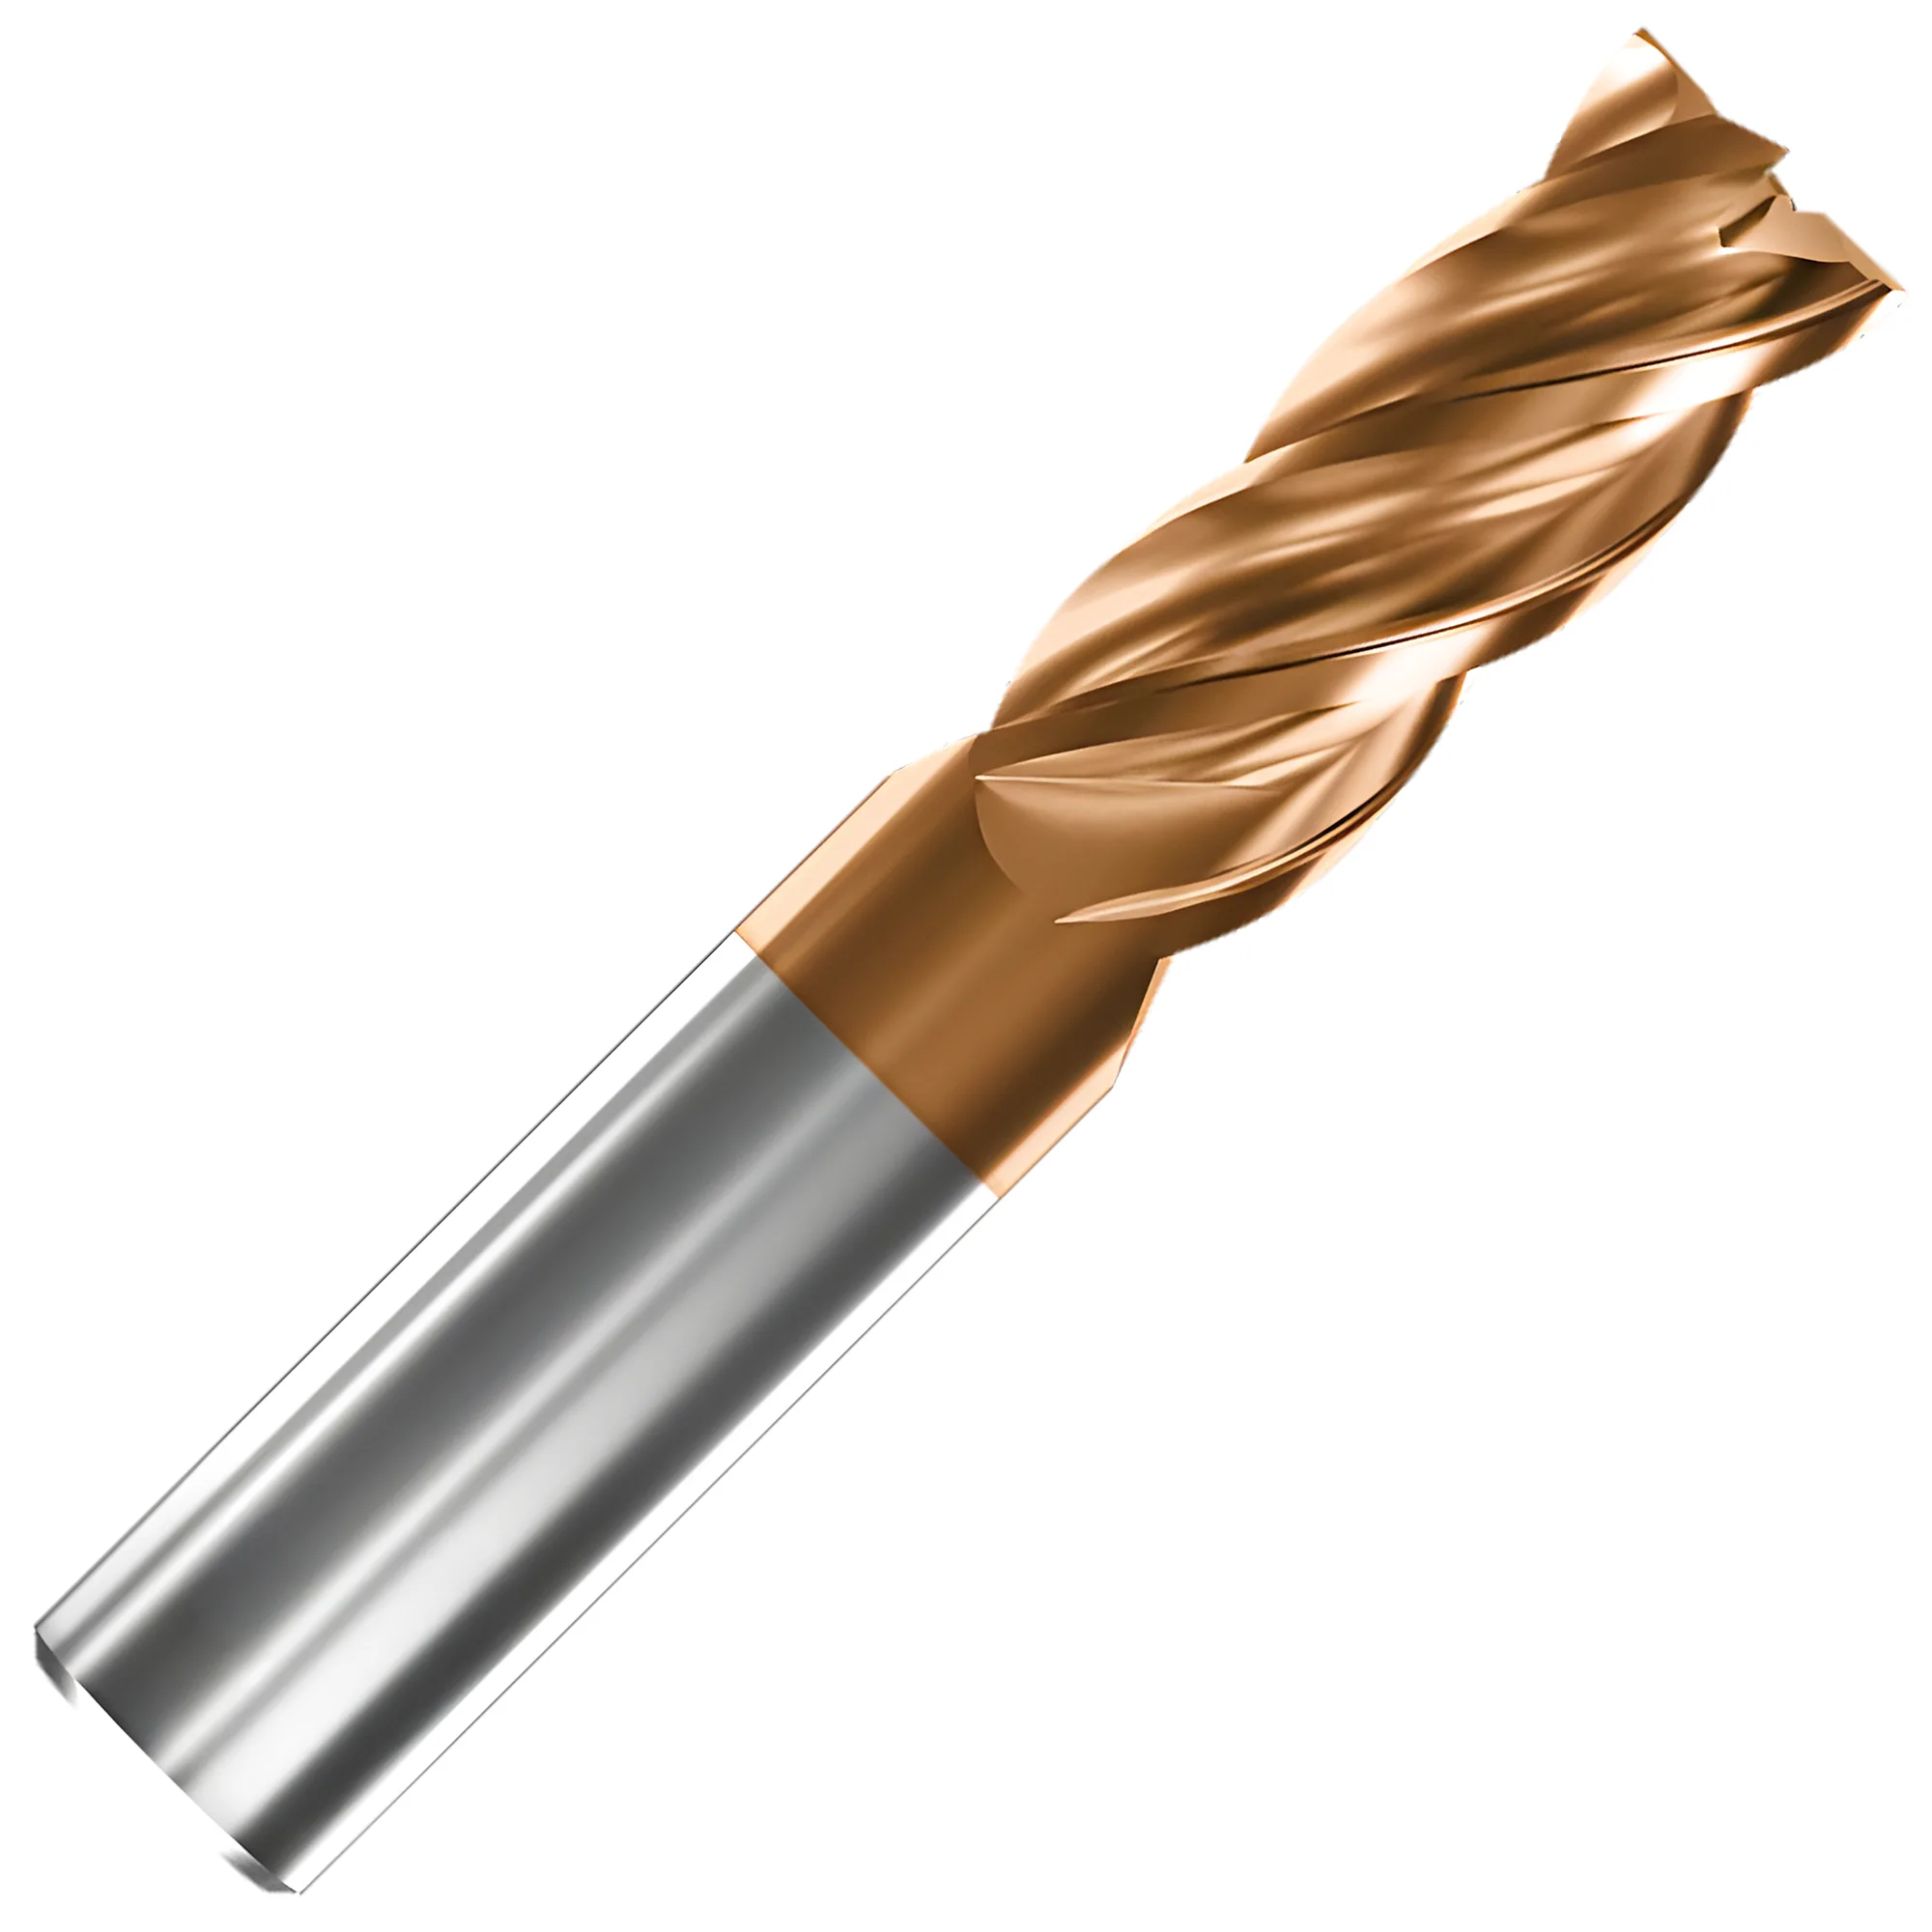
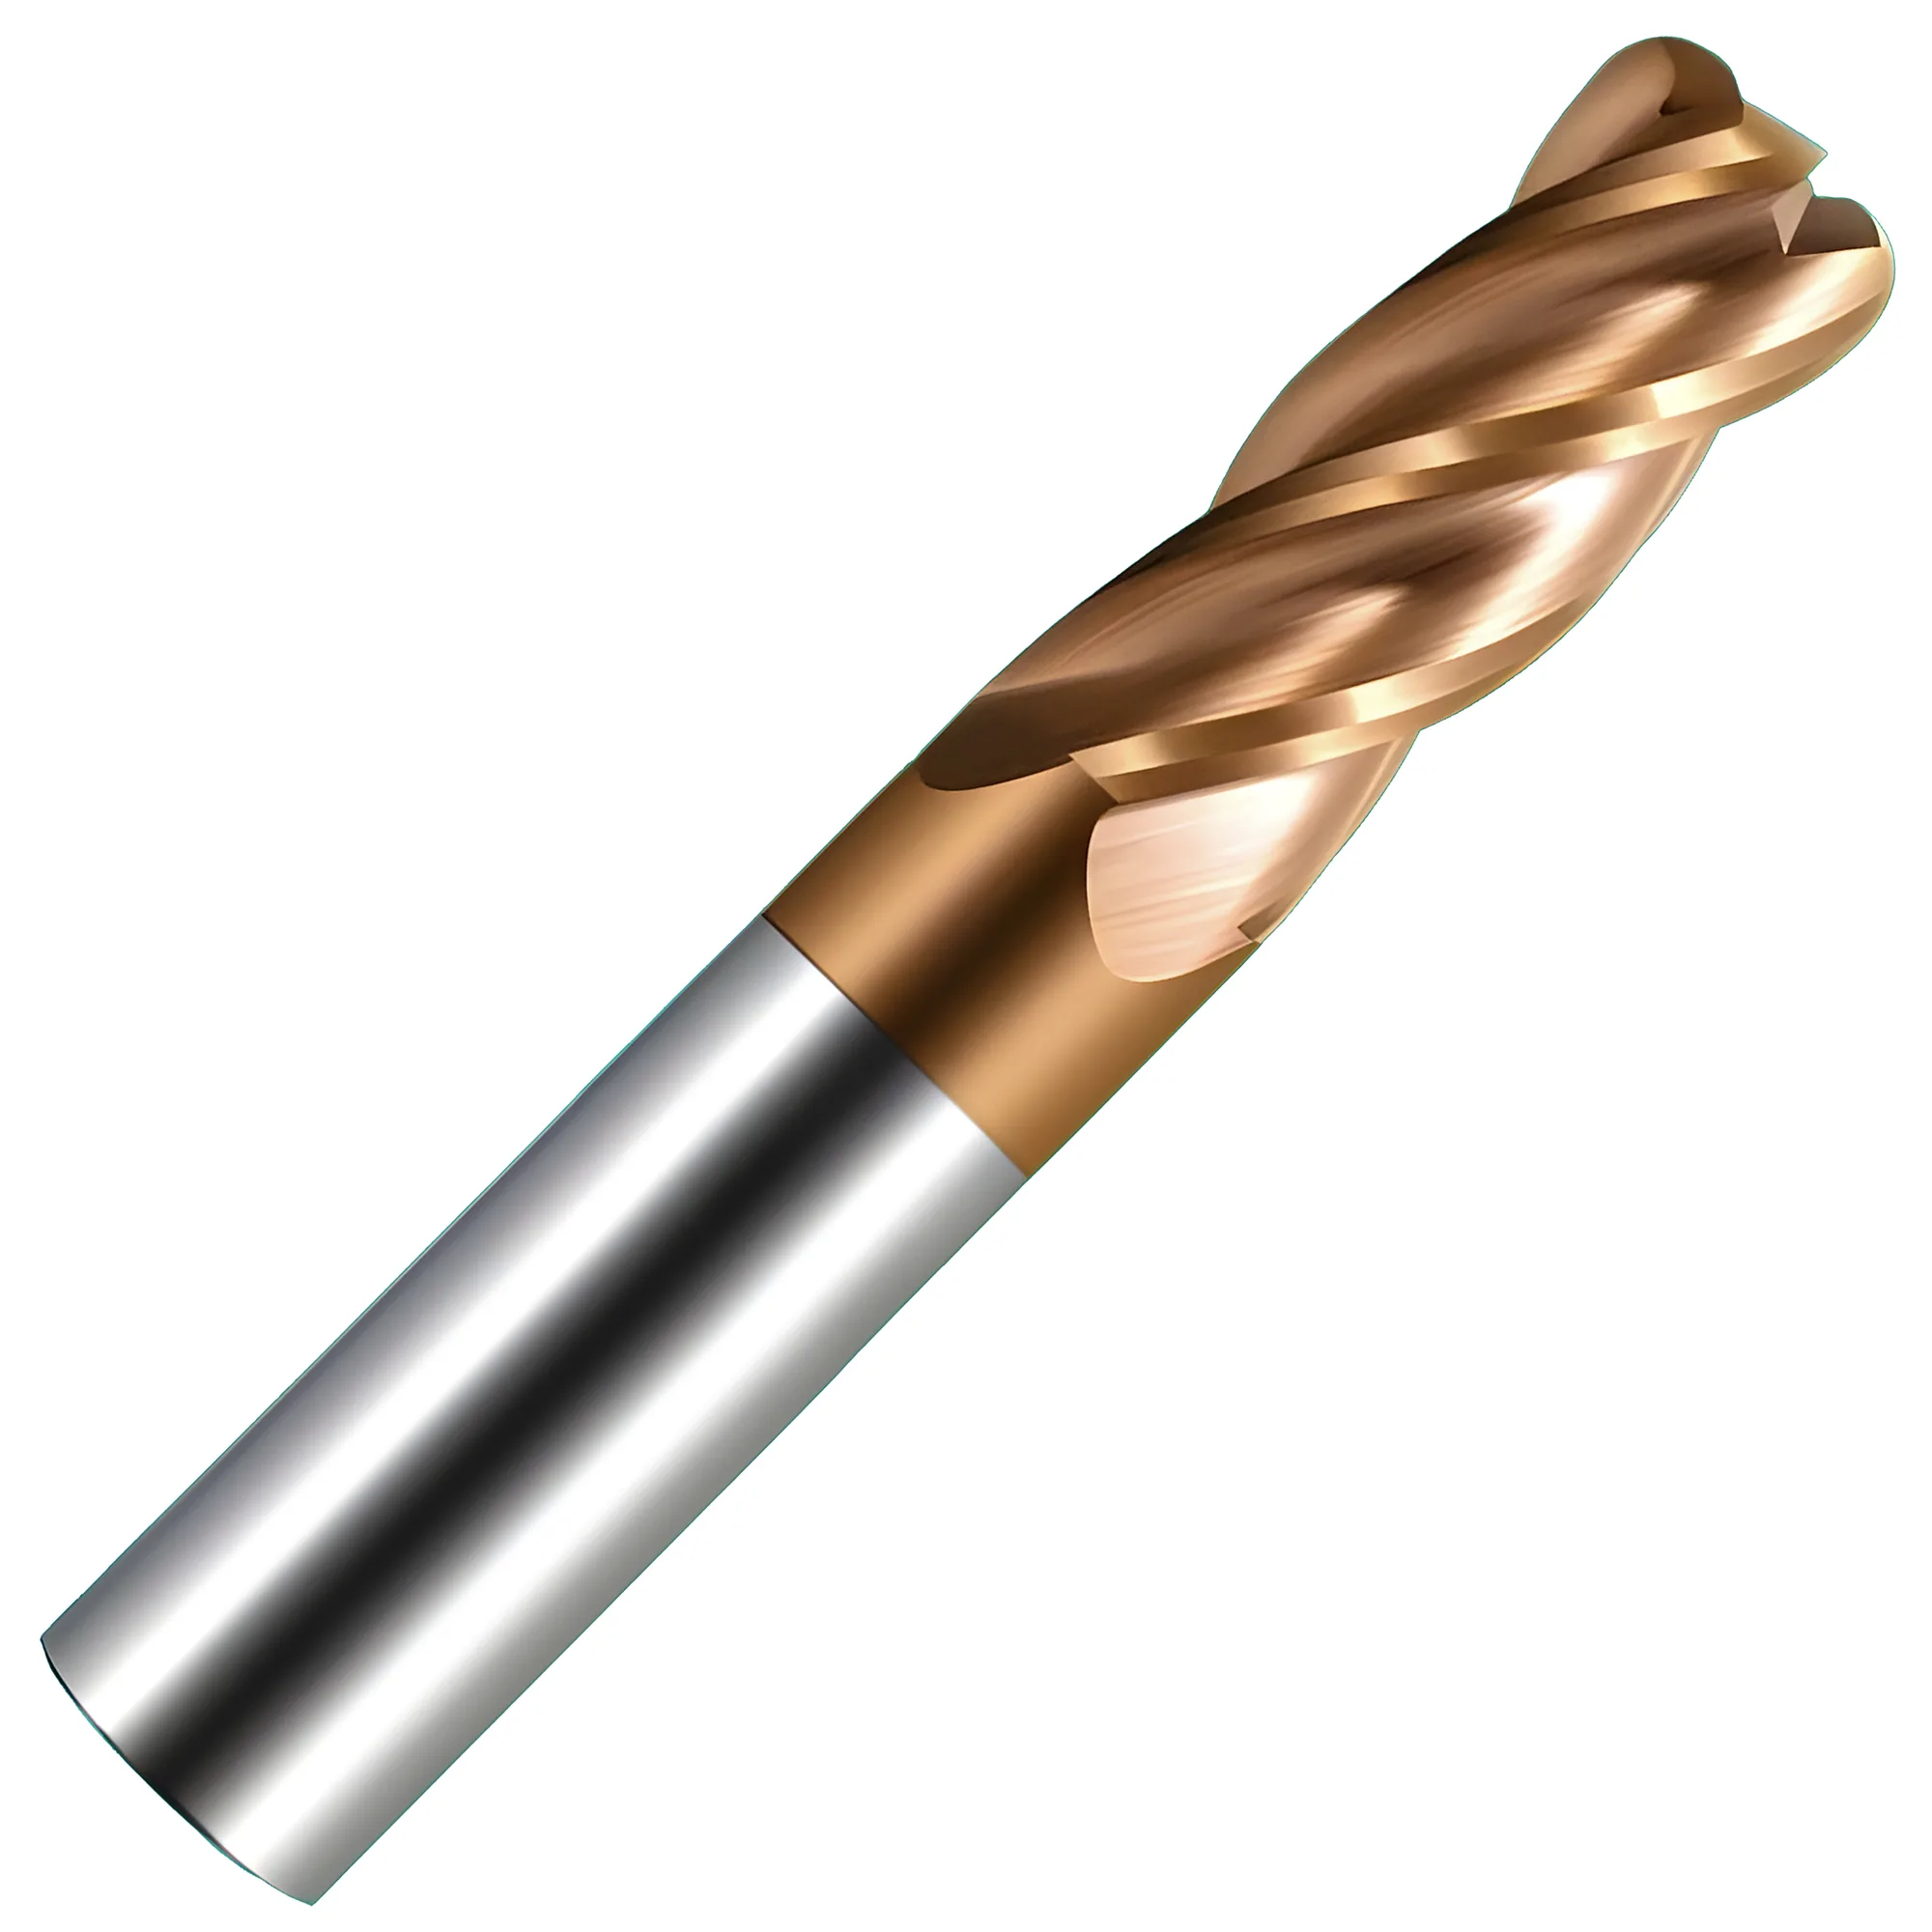
Per l'alluminio si impiegano frese a codolo in metallo duro a 2-3 taglienti, non rivestite o con rivestimento ZrN, a 300+ m/min. Per l'acciaio si utilizzano frese a 4 taglienti in metallo duro con rivestimento TiAlN (durezza 3.000-3.500 HV) a 80-200 m/min. Per acciai inossidabili e titanio si ricorre a utensili a 4-5 taglienti (4 in sgrossatura, 5 in finitura) con rivestimento AlCrN, a 30-80 m/min e, ove possibile, con refrigerante attraverso il mandrino. Numero di taglienti, substrato e rivestimento devono essere coerenti con il materiale del pezzo: una combinazione errata può ridurre la durata dell'utensile del 50-80% in condizioni tipiche.
Per una panoramica completa di tipologie, classi e rivestimenti degli utensili da taglio, si veda la guida completa agli utensili da taglio.
Fondamenti del numero di taglienti
In linea di massima, il numero di taglienti scala l'avanzamento in modo approssimativamente lineare — passare da 2 a 4 taglienti raddoppia l'avanzamento raggiungibile a parità di carico per dente — ma un numero maggiore di taglienti riduce il vano truciolo e soffoca l'evacuazione nei materiali teneri. Il valore corretto dipende dal materiale e dall'operazione.
| Numero di taglienti | Spazio truciolo | Indicato per | Moltiplicatore tipico di avanzamento |
|---|---|---|---|
| 2 taglienti | Massimo | Alluminio, plastiche, scanalatura | 1.0x base |
| 3 taglienti | Ampio | Alluminio ad avanzamenti elevati, leghe tenere | 1.5x |
| 4 taglienti | Moderato | Acciaio, inossidabile, uso generale | 2.0x |
| 5+ taglienti | Minimo | Acciaio temprato, finitura, alta velocità di avanzamento | 2.5x+ |
Perché lo spazio truciolo è determinante: l'alluminio produce trucioli lunghi e filamentosi. Senza vani fra i taglienti sufficientemente ampi per smaltirli, i trucioli vengono ritagliati e si saldano all'utensile. L'acciaio genera tipicamente trucioli più corti e fragili che si allontanano in modo pulito: per questo il numero di taglienti standard per la fresatura dell'acciaio e dell'inossidabile è 4-5.
Scelta del substrato
Le frese a codolo in metallo duro lavorano tipicamente a velocità 3-5x superiori rispetto all'HSS sull'acciaio e hanno una durata per tagliente 5-10x maggiore, rendendole lo standard per la produzione CNC; l'HSS rimane utile per la prototipazione e gli attrezzaggi a bassa rigidità. Tre substrati principali dominano la lavorazione moderna.
Acciaio rapido (HSS/HSS-E)
- Durezza: 62-65 HRC
- Indicato per: produzioni di basso volume, macchine manuali, tagli interrotti su materiali teneri
- Costo: il più basso, riaffilabile
- Velocità di taglio massima: tipicamente 30-60 m/min su acciaio
Metallo duro a grana fine
- Durezza: 89-93 HRA (equivalente a circa 73-78 HRC)
- Indicato per: lavorazione CNC, produzioni di serie, gran parte dei materiali
- Costo: tipicamente 3-5x HSS, ma con durata dell'utensile 5-10x superiore
- Velocità di taglio massima: 100-300 m/min su acciaio
Ceramica e CBN
- Durezza: 93+ HRA
- Indicato per: finitura di acciai temprati (>55 HRC), ghisa ad alta velocità
- Costo: il più alto, riservato ad applicazioni specialistiche
✦ Frese a codolo in metallo duro
- Durata dell'utensile 3-5x superiore rispetto all'HSS
- Velocità di taglio e di avanzamento più elevate
- Migliore costanza dimensionale su lunghe produzioni
- Indispensabili per la lavorazione moderna ad alta velocità
✦ Frese a codolo in HSS
- Costo unitario inferiore
- Maggiore tolleranza in attrezzaggi instabili
- Riaffilabili più volte
- Più adatte a macchine manuali e prototipazione
Per la produzione CNC, il metallo duro è la scelta standard. L'HSS rimane valido per prototipazione, fresatura su macchine manuali e applicazioni con elevato rischio di rottura dell'utensile.
Tecnologie di rivestimento
Un rivestimento correttamente abbinato prolunga tipicamente la durata della fresa a codolo di 2-5x rispetto al metallo duro non rivestito, abbassando l'attrito al tagliente e aggiungendo isolamento termico; i rivestimenti non abbinati (es. TiAlN su HSS) accorciano spesso la durata perché il substrato si ammorbidisce prima che il rivestimento ceda. La chiave è abbinare la classe termica del rivestimento a quella del substrato.
| Rivestimento | Durezza tipica (HV) | Temp. max (°C) | Applicazione consigliata |
|---|---|---|---|
| TiN | ~2.300 | ~600 | Uso generale, acciaio dolce |
| TiCN | ~3.000 | ~450 | Acciaio inossidabile, materiali abrasivi |
| TiAlN | 3.000-3.500 | ~800 (inizio ossidazione) | Lavorazione a secco, acciaio temprato |
| AlCrN | ~3.200 | ~1.100 | Leghe ad alta temperatura, titanio |
| DLC | 6.000+ | ~350 | Alluminio (previene il tagliente di riporto) |
| Non rivestito | — | — | Alluminio con refrigerante, plastiche |
I valori dei rivestimenti sono tipici dei dati dei produttori (Oerlikon Balzers, CemeCon, IonBond). La durezza effettiva e la temperatura di ossidazione variano in funzione del processo di deposizione e del substrato.
Interazione fra rivestimento e refrigerante
I rivestimenti TiAlN e AlCrN rendono al meglio in condizioni di lavorazione a secco o con MQL (lubrificazione a quantità minima). In fresatura, il refrigerante in abbondanza può innescare cicli di shock termico che ne provocano la fessurazione. In foratura e in tornitura continua, invece, il refrigerante in abbondanza con TiAlN è una pratica consolidata. Per applicazioni con refrigerante in abbondanza sono più indicati i rivestimenti TiN o TiCN.
Considerazioni geometriche
La deflessione dell'utensile scala con il cubo della lunghezza di sbalzo: raddoppiare lo sbalzo da 2xD a 4xD aumenta la deflessione di circa 8x, il che rende lo sbalzo il parametro geometrico con il maggior impatto sull'accuratezza della finitura. Oltre a taglienti e rivestimenti, altre scelte geometriche influiscono in modo significativo sulle prestazioni.
- Angolo d'elica: 30 gradi è il valore standard. L'angolo elevato di 45 gradi migliora la finitura superficiale su alluminio e materiali teneri. L'angolo variabile di 35 gradi riduce il chatter.
- Raggio di raccordo: anche un raggio di raccordo di 0.5mm può aumentare la durata dell'utensile del 50% rispetto a uno spigolo vivo, distribuendo le forze di taglio su un'area maggiore.
- Lunghezza di taglio (LOC): è opportuno utilizzare la LOC più corta che consenta di lavorare la feature. Ogni diametro aggiuntivo di sbalzo riduce la rigidità e aumenta la deflessione.
- Reach vs. sbalzo: le geometrie a collo ribassato offrono raggiungibilità senza sacrificare la robustezza dell'anima.
Regola pratica sulla deflessione
La deflessione dell'utensile cresce con il cubo della lunghezza di sbalzo. Raddoppiare lo sbalzo da 2xD a 4xD aumenta la deflessione di 8x. Quando possibile, è opportuno mantenere lo sbalzo entro 3xD ed evitare di superare 5xD senza smorzamento delle vibrazioni o strategie di toolpath HSM.
La rigidità della fresa a codolo è limitata tanto dal portautensile quanto dall'utensile stesso — per il confronto di eccentricità e smorzamento tra pinze, mandrini a calettamento a caldo e mandrini idraulici che determina quanta accuratezza dell'utensile arrivi effettivamente sul pezzo, si rimanda alla guida completa al bloccaggio utensile.
Schema pratico di scelta
Una scelta affidabile della fresa a codolo segue tipicamente una sequenza fissa in sei passi — prima il materiale, poi l'operazione, le capacità della macchina, il substrato, il rivestimento e la geometria — perché ogni passo successivo dipende dai vincoli stabiliti dai precedenti. Per ogni nuovo lavoro è utile seguire questa sequenza decisionale:
- Identificare il materiale del pezzo — definisce l'intervallo di numero di taglienti e il rivestimento
- Definire l'operazione — la scanalatura richiede meno taglienti; la finitura ne consente di più
- Verificare le capacità della macchina — velocità del mandrino e rigidità vincolano la scelta dell'utensile
- Selezionare il substrato — metallo duro per il CNC, HSS per macchine manuali o per lavori ad alto rischio di rottura
- Scegliere il rivestimento — coerente con il materiale e con la strategia di refrigerazione
- Impostare la geometria — lunghezza minima possibile, angolo d'elica adeguato
Una volta scelti utensile, substrato e rivestimento, occorre tarare velocità del mandrino, avanzamento per tagliente e profondità di taglio rispetto all'inviluppo di rigidità della macchina — per il quadro di taratura dei parametri, si rimanda alla guida all'ottimizzazione della lavorazione CNC.
Selezione rapida della fresa a codolo per applicazione
La matrice seguente consente di definire rapidamente numero di taglienti, substrato e rivestimento per i materiali e le operazioni più comuni — i parametri di taglio vanno confermati in funzione delle capacità della propria macchina e dell'attrezzaggio.
| Scenario | Numero di taglienti | Materiale | Rivestimento | Perché |
|---|---|---|---|---|
| Scanalatura e fresatura di tasche in alluminio | 2-3 | Metallo duro integrale | DLC o non rivestito | Il vano truciolo ampio evacua i trucioli lunghi e filamentosi dell'alluminio; il basso attrito del DLC previene il tagliente di riporto sotto 350°C |
| Fresatura generale acciaio dolce | 4 | Metallo duro integrale | TiAlN | Il TiAlN sopporta il calore secco fino a 800°C e il numero di taglienti bilanciato garantisce sia l'avanzamento sia la pulizia del truciolo |
| Sgrossatura acciaio inossidabile | 4 | Metallo duro integrale | AlCrN | Il limite di ossidazione a 1.100°C dell'AlCrN gestisce il calore localizzato generato dai trucioli incruditi dell'austenitico |
| Finitura inossidabile e titanio | 5 | Metallo duro integrale | AlCrN | Il numero di taglienti più elevato consente avanzamenti maggiori, limitando il tempo di permanenza sulle leghe sensibili al calore |
| Acciaio temprato oltre 45 HRC, finitura | 5-7 | Metallo duro integrale o CBN | TiAlN o AlCrN | Carico leggero per tagliente + molti taglienti mantiene basse le forze di taglio evitando lo sfaldamento del substrato duro |
| Fresatura a spianare e a scanalare la ghisa | 4-6 | Metallo duro integrale | TiAlN | I trucioli discontinui e fragili si allontanano facilmente; il TiAlN resiste all'usura abrasiva delle inclusioni di carburi nella ghisa |
| Lavorazioni manuali o a bassa rigidità, prototipazione | 2-4 | HSS o HSS-Co | TiN o TiCN | L'HSS perdona il chatter e le rotture; il TiN aumenta la durezza del tagliente senza surriscaldamento sotto 600°C |
| HSM alluminio con refrigerante in abbondanza | 3 | Metallo duro integrale | Non rivestito | Il refrigerante in abbondanza con tagliente lucidato non rivestito elimina lo shock termico che fessura i rivestimenti PVD sui tagli interrotti |
Ogni specifica deve essere coerente con materiale e operazione.
Numero di taglienti, substrato e rivestimento operano come un sistema. Due o tre taglienti con DLC o non rivestiti per l'alluminio; quattro o cinque taglienti con TiAlN per l'acciaio; numero di taglienti elevato con AlCrN per le superleghe. Si parte dalle raccomandazioni del produttore e si ottimizza in base all'usura misurata nelle proprie condizioni operative.
Quanti taglienti utilizzare per la lavorazione dell'alluminio?
Per l'alluminio si impiegano 2-3 taglienti. Gli ampi vani fra i taglienti sono indispensabili per evacuare i trucioli lunghi e filamentosi tipici dell'alluminio. Un numero di taglienti più alto provoca impaccamento e ritaglio del truciolo.
Il metallo duro è sempre superiore all'HSS per le frese a codolo?
Il metallo duro garantisce tipicamente una durata dell'utensile 3-5x superiore e supporta velocità di taglio molto più elevate (100-300 m/min contro 30-60 m/min su acciaio), il che lo rende lo standard per la lavorazione CNC. L'HSS rimane valido per la prototipazione, le macchine manuali e gli attrezzaggi con elevato rischio di rottura.
Perché lo sbalzo dell'utensile è così rilevante per le frese a codolo?
La deflessione dell'utensile cresce con il cubo della lunghezza di sbalzo: raddoppiare lo sbalzo da 2xD a 4xD aumenta la deflessione di 8x. A 5xD di sbalzo sull'acciaio, anche un attrezzaggio rigido può produrre errori dimensionali di 0.05-0.10 mm per passata. È opportuno mantenere lo sbalzo entro 3xD quando possibile; oltre 5xD, ricorrere a toolpath HSM o portautensili con smorzamento delle vibrazioni per restare in tolleranza.
Quale rivestimento utilizzare per la lavorazione a secco dell'acciaio?
Il TiAlN è ampiamente impiegato nella lavorazione a secco dell'acciaio, con durezza tipica di 3.000-3.500 HV e inizio dell'ossidazione intorno agli 800°C. Rende al meglio senza refrigerante in abbondanza nella fresatura continua, dove il refrigerante può innescare fessurazioni da shock termico; nella foratura e nella tornitura continua, invece, l'uso di refrigerante in abbondanza con TiAlN resta diffuso, perché in tali operazioni l'evacuazione del truciolo è prioritaria.