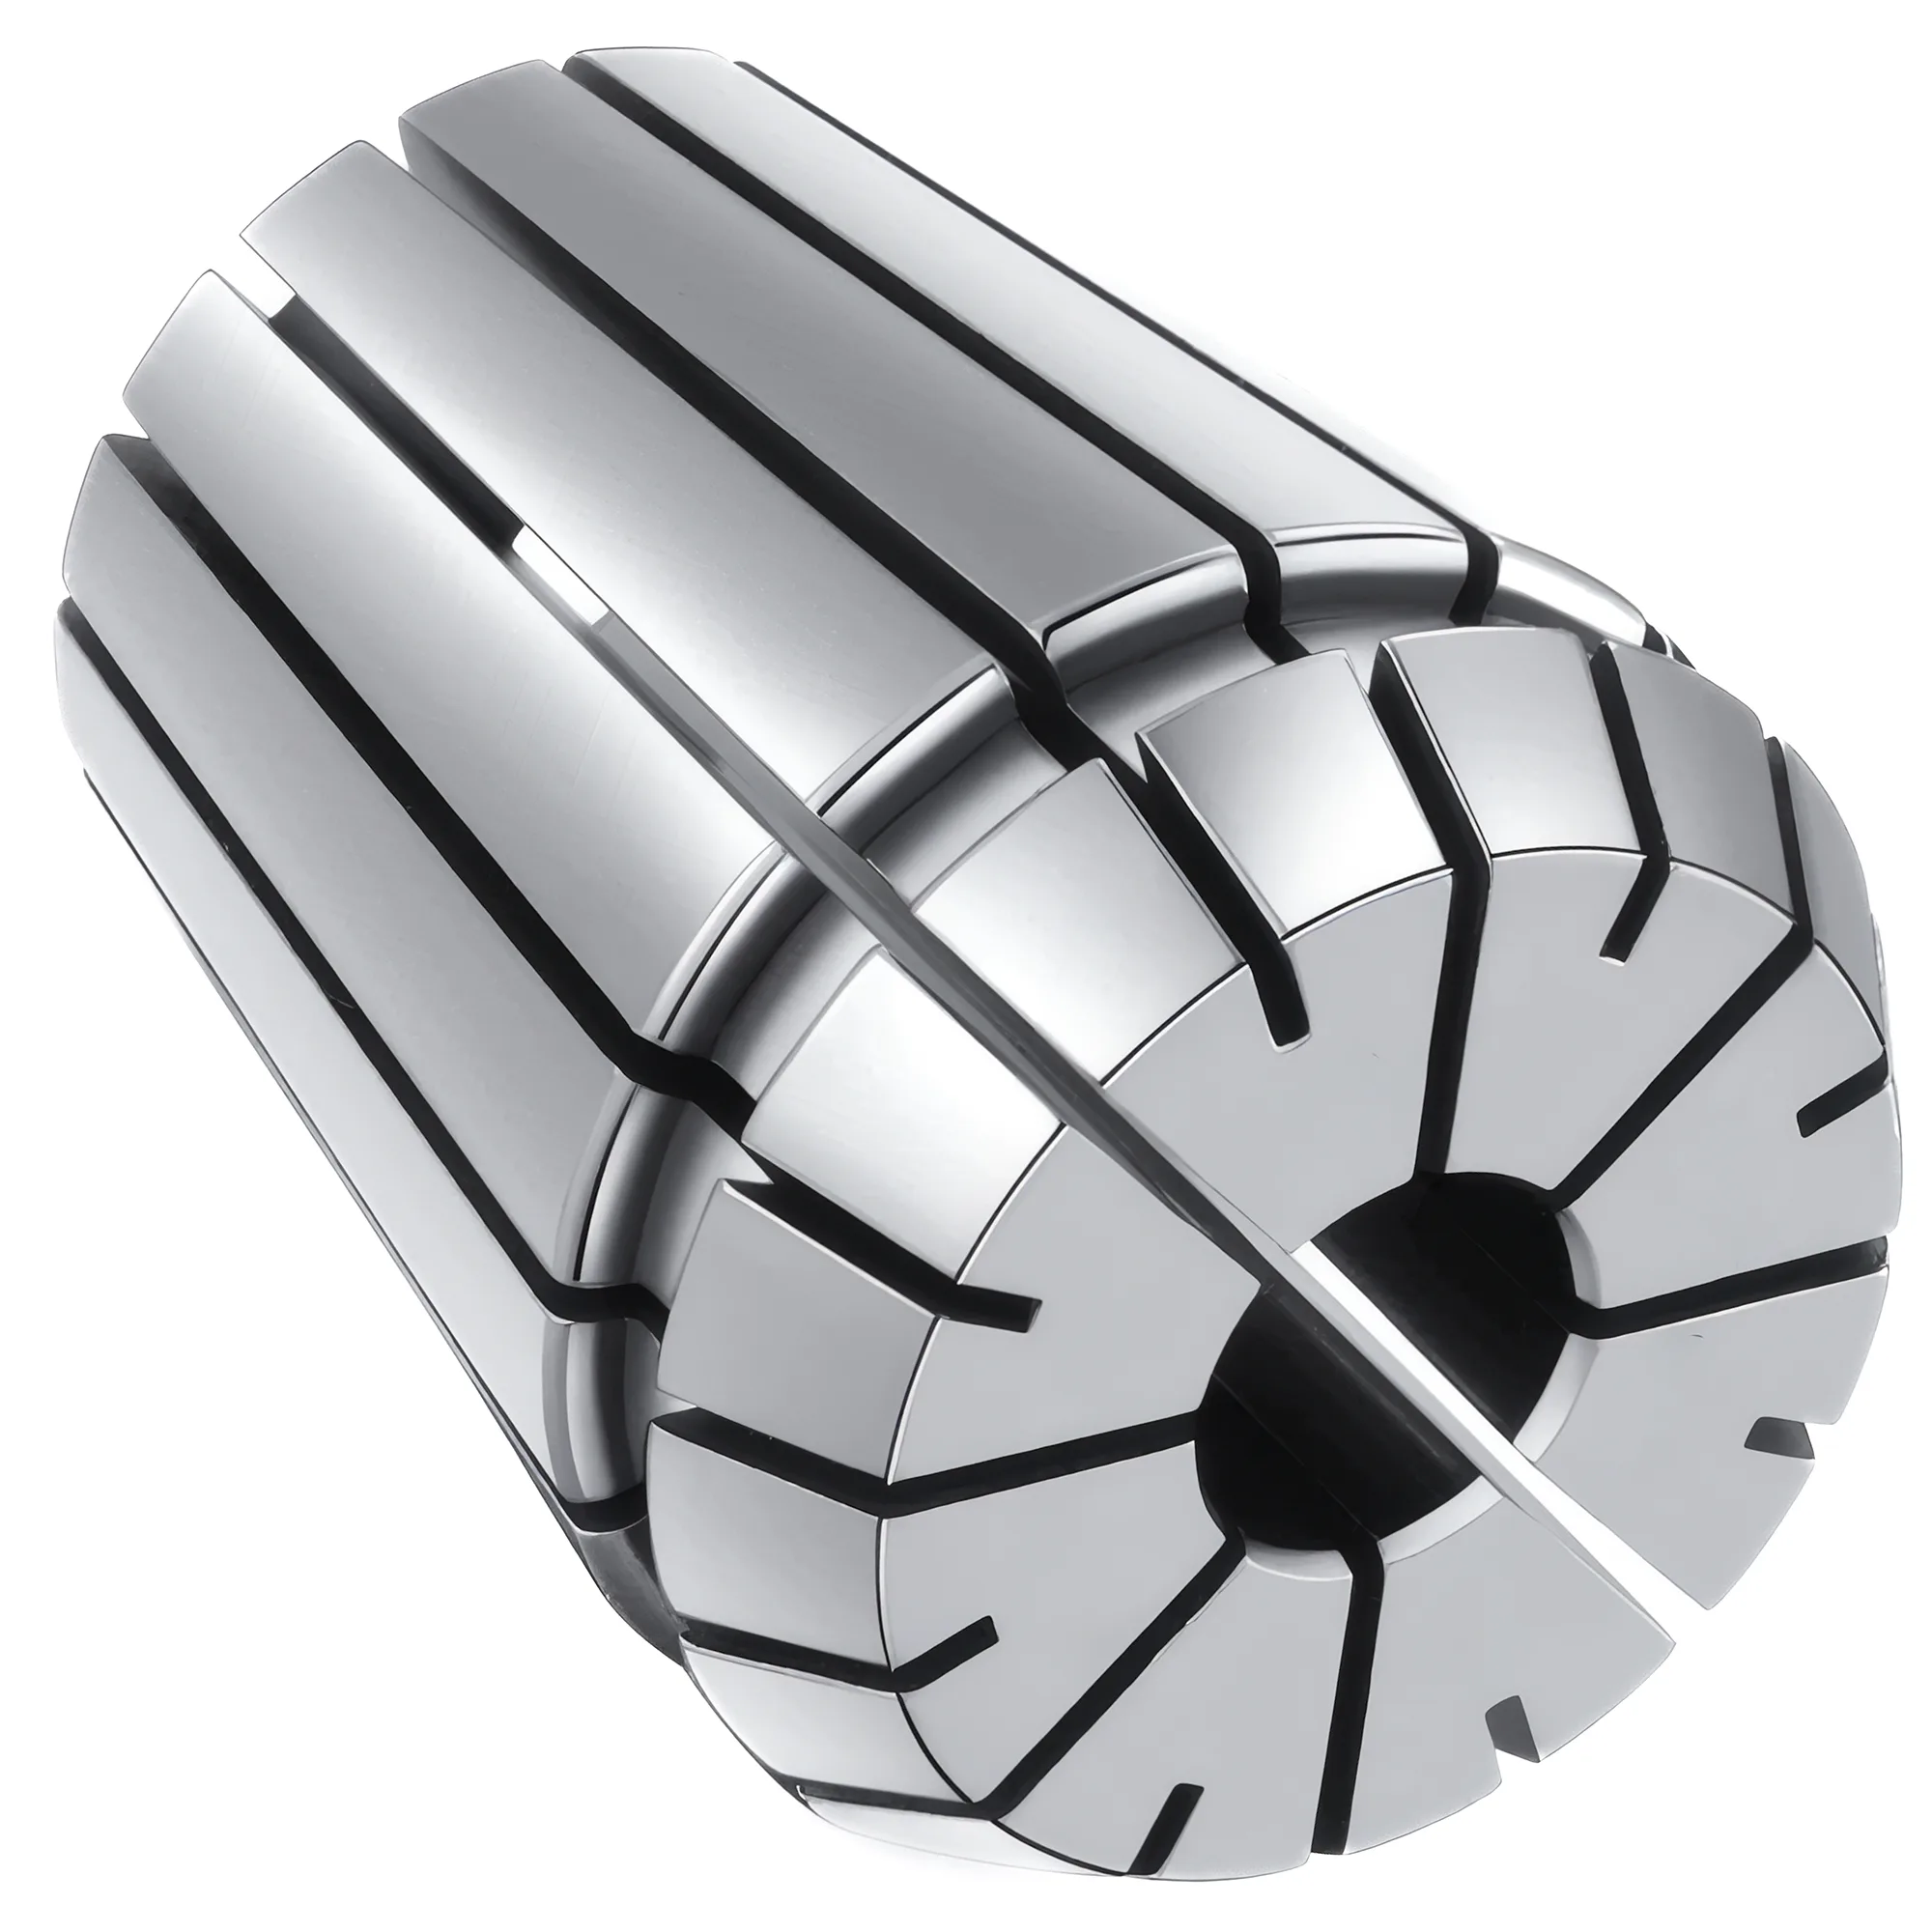
La ISO 15488 (DIN 6499) normalizza sei dimensioni di pinze ER — ER11, ER16, ER20, ER25, ER32 ed ER40 — per codoli da 1 mm a 26 mm; ER8 ed ER50 sono estensioni diffuse dei costruttori al di sotto e al di sopra di questo campo. Le pinze di Classe 2 (grado normale) mantengono un'eccentricità ≤0.015 mm TIR (d₁ ≤ 10 mm) o ≤0.020 mm TIR (d₁ 10–26 mm) secondo la Tabella 4 di ISO 15488:2003, mentre i gradi UP/AA dei costruttori raggiungono ≤0.005 mm, più stretti della Classe 1. Ogni pinza standard (Forma B) da ER16 a ER40 si comprime di 1 mm (ER11: 0.5 mm), per cui un set ER32 da 18 pinze copre 2-20 mm. Le stime tipiche collocano la forza di serraggio a 3.000-25.000 N a seconda della dimensione della pinza.
Per una panoramica completa dei sistemi portautensile, inclusi coni, mandrini e bloccaggio pezzo, consultare la guida completa al bloccaggio utensile.
Tabella delle dimensioni delle pinze ER (ER8-ER50, mm e pollici)
Il numero dopo "ER" indica il diametro, in millimetri, della sede del portautensile che accoglie l'estremità maggiore della pinza — ER32 si alloggia in una sede da 32 mm all'estremità maggiore del cono a 8°, ER40 in una sede da 40 mm, e così via secondo la Tabella 2 di ISO 15488. Ogni dimensione è destinata a uno specifico campo di diametri utensile e a un determinato intervallo di coppia di serraggio.
| Dimensione ER | Sede del portautensile | Campo ISO 15488 (Forme A e B) | Pinza in pollici più grande comune | Inclusa in ISO 15488? | Applicazioni tipiche |
|---|---|---|---|---|---|
| ER8 | 8 mm | Definito dal costruttore, tipicamente fino a ~5 mm | ~3/16 in | No | Micropunte, incisione |
| ER11 | 11 mm | 1-7 mm | 1/4 in | Sì | Frese a codolo di piccole dimensioni, utensili per incisione |
| ER16 | 16 mm | 1-10 mm | 13/32 in (10.3 mm, al limite superiore del campo) | Sì | Fresatura leggera, foratura |
| ER20 | 20 mm | 1-13 mm | 1/2 in | Sì | Lavorazioni generiche |
| ER25 | 25 mm | 1-16 mm | 5/8 in | Sì | Operazioni di fresatura standard |
| ER32 | 32 mm | 2-20 mm | 3/4 in | Sì | Fresatura pesante, utensili di grandi dimensioni |
| ER40 | 40 mm | 3-26 mm | 1 in | Sì | Applicazioni gravose |
| ER50 | 50 mm | Definito dal costruttore, tipicamente fino a ~36 mm | ~1-1/4 in | No | Codoli di grandi dimensioni oltre 26 mm |
Le pinze in pollici vengono tipicamente prodotte con passi di circa 1/32 in; la dimensione in pollici più grande è di solito la frazione comune più grande al di sotto di ciascun massimo metrico, tranne che per ER16, dove 13/32 in (10.3 mm) si colloca appena sopra il massimo ISO di 10 mm. Molti costruttori producono inoltre fori al di sotto del minimo ISO (ad esempio pinze da 1 mm in ER32 o ER40), per cui è consigliabile consultare la tabella delle dimensioni del costruttore anziché la serie nominale.
ER60 viene talvolta cercata, ma non fa parte di ISO 15488, che termina con ER40; le dimensioni oltre ER40 (ER50 e superiori) sono progetti dei costruttori, per cui le quote di pinza, ghiera e portautensile dovrebbero provenire dalla tabella di un unico costruttore.
Considerazioni sul campo di serraggio
Secondo ISO 15488, ogni pinza standard (Forma B) da ER16 a ER40 si comprime di 1 mm e ogni pinza ER11 di 0.5 mm; un set completo di 18 pinze ER32 copre dunque l'intero campo da 2-20 mm senza lacune — le pinze sono comunemente disponibili anche con passi di 0.5 mm, ma ogni pinza da ER16 a ER40 si comprime comunque di 1 mm, per cui i mezzi passi si sovrappongono anziché estendere il campo. Una pinza contrassegnata "12" serra utensili da 11-12 mm.
Opzione ad alta precisione
Le pinze ad alta precisione raggiungono un'eccentricità ≤0.005 mm (5 micron), e alcuni gradi premium sono specificati con valori ancora più stretti; come le pinze standard, sono comunemente disponibili con passi di 0.5 mm, e ogni pinza da ER16 a ER40 si comprime comunque di 1 mm. Sono la scelta indicata per operazioni di finitura in cui la qualità della superficie è determinante.
Le pinze ER di Classe 2 (grado normale) offrono generalmente una concentricità adeguata alla fresatura generica con tolleranze IT8 o più ampie, mentre i gradi di precisione UP sono spesso preferiti per alesature H7 e operazioni di finitura stampi, dove l'eccentricità dell'utensile amplifica l'errore superficiale.
ER32 vs ER40: quale dimensione scegliere
ER32 arriva fino a un codolo da 20 mm (3/4 in) e si adatta a portautensili a cono 30 e 40; ER40 raggiunge 26 mm (1 in) ma richiede una ghiera e un corpo più grandi, per cui ER40 conviene di solito solo se si utilizzano regolarmente codoli oltre 20 mm. ER32 è tipicamente la dimensione ER più diffusa nella fresatura CNC generica, poiché il campo da 2-20 mm copre la maggior parte dei codoli di frese a codolo e punte comuni pur restando compatta. Oltre 26 mm subentra ER50 (una dimensione dei costruttori esterna a ISO 15488).
✦ Pezzi di piccole dimensioni e finitura
- Sistemi ER8, ER11 o ER16
- Forza di serraggio contenuta, adatta a tagli leggeri
- Ideali per orologeria, gioielleria e microlavorazioni
✦ Asportazione pesante
- Sistemi ER32, ER40 o ER50
- Massima forza di serraggio
- Indispensabili per utensili di grande diametro
Per la lavorazione generica:
- ER32 è la scelta standard per uso generale sulle macchine con cono 40; ER20 o ER25 sono adatte alle macchine più piccole
- Rappresenta la scelta più comune per officine con lavorazioni diversificate
- La forza di serraggio è sufficiente per asportazioni moderate
Per una panoramica su una recente famiglia completa di mandrini portapinze ER, consultare il lancio del sistema di pinze ER.
Materiale, durezza e ghiere delle pinze
ISO 15488 prescrive che le pinze ER siano realizzate in acciaio con una resistenza a trazione di almeno 700 N/mm², con foro e cono temprati a 44-48 HRC (44 +4/0 HRC), mentre la sede conica del portautensile è temprata a 56-60 HRC (56 +4/0 HRC). Gli acciai per molle sono la scelta abituale, poiché il corpo intagliato deve tornare in misura dopo ogni rilascio.
La ghiera è il componente meno intercambiabile del sistema. La Tabella 2 di ISO 15488 fissa una filettatura standard della ghiera per ciascuna dimensione (M22 × 1.5 per ER16, M40 × 1.5 per ER32, M50 × 1.5 per ER40), ma le ghiere mini e altri modelli di ghiera sottile utilizzano filettature e diametri esterni diversi a parità di numero ER. Una ghiera di ricambio deve corrispondere alla filettatura del portautensile, non solo alla dimensione della pinza.
Buone pratiche per l'uso delle pinze ER
Le pinze ER standard durano tipicamente 500-1.000 cicli di serraggio prima che l'eccentricità superi il limite ISO 15488; i gradi UP e coni puliti, insieme a una chiave dinamometrica tarata, possono prolungare questa vita utile. Le cinque pratiche seguenti preservano la concentricità nel tempo.
- Abbinare la pinza al codolo dell'utensile — evitare pinze sottodimensionate, che danneggiano sia la pinza sia il codolo
- Utilizzare pinze con tenuta per applicazioni con passaggio refrigerante, al fine di prevenire contaminazioni
- Verificare la concentricità con un comparatore prima delle serie produttive
- Sostituire le pinze usurate — controllare la presenza di segni o deformazioni sulle superfici di serraggio
- Coppia corretta — utilizzare sempre una chiave dinamometrica per un serraggio costante
Evitare il serraggio eccessivo
Una coppia eccessiva può deformare le pinze e ridurne la precisione. Attenersi sempre alle specifiche di coppia del costruttore e utilizzare una chiave dinamometrica tarata.
Manutenzione delle pinze
Pulire regolarmente i coni delle pinze e le ghiere. Residui nel cono causano problemi di eccentricità che nessun serraggio aggiuntivo può correggere.
Riepilogo
Per officine di fresatura CNC generica, un sistema ER32 sulle macchine con cono 40 (ER20 o ER25 sulle macchine più piccole) offre tipicamente il miglior equilibrio tra campo di serraggio, capacità di coppia e disponibilità di portautensili — i sistemi ER40, più robusti, sono riservati a codoli oltre 20 mm (3/4 in), ed ER50 a codoli oltre 26 mm.
Selezione rapida delle pinze ER per applicazione
Questa matrice consente di individuare dimensione ER, classe di eccentricità e campo d'impiego sulla base degli scenari di lavorazione più comuni — si raccomanda di verificare la compatibilità con il cono mandrino e l'inventario utensili.
| Scenario | Dimensione | Classe di eccentricità | Applicazione | Motivazione |
|---|---|---|---|---|
| Orologeria, gioielleria, microlavorazioni (utensili ≤4 mm) | ER11 | UP ≤0.005 mm TIR | Incisione, microfrese, punte per PCB | Il corpo compatto si adatta a mandrini ridotti; la concentricità UP è necessaria perché i diametri piccoli amplificano l'errore di eccentricità |
| Fresatura leggera e foratura (utensili 1-10 mm) | ER16 | Classe 2 ≤0.015 mm TIR | Lavorazione di dettagli su stampi, operazioni CNC secondarie | La coppia di serraggio della ghiera di 56 Nm (ghiera standard) copre la maggior parte delle lavorazioni con utensili piccoli senza sovradimensionare il corpo portautensile |
| Fresatura CNC generica, inventario utensili misto (1-13 mm) | ER20 | Classe 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Officina meccanica, prototipazione | Miglior equilibrio tra campo e rigidità per portautensili BT30/HSK40; copre i codoli di frese a codolo più comuni |
| Fresatura di produzione standard (utensili 1-16 mm) | ER25 | Classe 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Produzione in acciaio e alluminio, portautensili BT40 | La coppia di serraggio della ghiera di 104 Nm (ghiera standard) consente sgrossature aggressive; ampia disponibilità presso tutti i marchi |
| Sgrossatura pesante, frese a codolo di grandi dimensioni (2-20 mm) | ER32 | Classe 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Dimensione più diffusa nella fresatura CNC | La coppia di serraggio della ghiera di 136 Nm serra saldamente codoli da 20 mm; un set completo copre l'intero campo medio |
| Alesatura e finitura su portautensili ER32 | ER32 | UP ≤0.005 mm TIR | Alesatura H7, finitura stampi | Il grado UP riduce l'eccentricità di 3-4x rispetto alla Classe 2, garantendo tolleranze più strette su fori e finiture |
| Fresatura gravosa, codoli di grandi dimensioni (3-26 mm) | ER40 | Classe 2 ≤0.020 mm TIR (>10 mm) | Sgrossatura in acciaio, grandi frese a codolo e punte | Coppia di serraggio della ghiera di 176 Nm (ghiera standard, tutti i fori ER40); il corpo grande ne limita l'uso a portautensili BT40+ |
| Passaggio refrigerante attraverso l'utensile | Pinza ER con tenuta (qualsiasi dimensione) | Secondo la classe scelta | Foratura profonda, fresatura MQL | La pinza con tenuta chiude gli intagli, così la pressione del refrigerante attraversa l'utensile invece di disperdersi tra i segmenti della pinza |
Abbinare la dimensione ER all'operazione più gravosa abituale.
La scelta del sistema ER si basa sul diametro utensile più grande in uso regolare e sui requisiti di asportazione. ER32 copre la maggior parte delle lavorazioni generiche sulle macchine con cono 40 (ER20/ER25 sulle macchine più piccole), mentre ER40 gestisce i codoli oltre 20 mm ed ER50 si spinge oltre 26 mm. Per lavorazioni di precisione, investire in pinze ad alta precisione (UP/AA).
DIN 6499 e ISO 15488 definiscono la geometria del cono, le classi di eccentricità e le tolleranze dimensionali che rendono le pinze ER intercambiabili tra marchi diversi — un motivo fondamentale per cui i sistemi ER sono diventati l'interfaccia portautensile dominante sui centri di lavoro a cono 30 e 40 in tutto il mondo.
Pinze ER correttamente selezionate e manutenute durano tipicamente 500-1.000 cicli di serraggio o più a seconda della disciplina di coppia e della tolleranza del codolo, e dovrebbero essere sostituite quando l'eccentricità supera il limite della Classe 2 di ISO 15488.
In quali dimensioni sono disponibili le pinze ER?
ISO 15488 normalizza sei dimensioni ER — ER11, ER16, ER20, ER25, ER32 ed ER40 — per codoli da 1-26 mm. ER8 ed ER50 sono estensioni dei costruttori molto diffuse al di sotto e al di sopra di questo campo. All'interno di ciascuna dimensione, le pinze metriche sono comunemente disponibili con passi di 0.5 mm o 1 mm e quelle in pollici con passi di circa 1/32 in; ogni pinza standard (Forma B) da ER16 a ER40 si comprime di 1 mm (ER11: 0.5 mm).
ER32 vs ER40: quale conviene acquistare?
ER32 è la scelta giusta se il codolo più grande in uso regolare è di 20 mm (3/4 in) o meno; è abbastanza compatta per i portautensili a cono 30 ed è la dimensione più disponibile. ER40 conviene solo per codoli da 21-26 mm (fino a 1 in), accettando una ghiera e un corpo più grandi che di solito implicano un mandrino con cono 40 o superiore.
Le pinze ER di marchi diversi si adattano allo stesso mandrino?
Sì, a parità di numero ER, perché ISO 15488 fissa il cono a 8° e la sede del portautensile. Il punto critico è la ghiera: a parità di dimensione ER, le ghiere standard, mini e di altri modelli possono avere filettature e diametri esterni diversi, per cui una ghiera di ricambio deve corrispondere al portautensile e non alla pinza.
Qual è la dimensione di pinza ER più diffusa?
ER32 è la dimensione più utilizzata, con un campo di serraggio da 2-20 mm e un'eccentricità di Classe 2 (grado normale) di ≤0.015-0.020 mm TIR a seconda del foro, secondo ISO 15488. Il suo campo copre la maggior parte dei diametri di codolo di frese a codolo e punte comuni nella lavorazione generica; un set completo di 18 pinze copre l'intero campo con incrementi di 1 mm.
Si può utilizzare una pinza ER20 in un mandrino a pinza ER32?
No — le dimensioni ER non sono intercambiabili. Ogni dimensione si alloggia in una sede conica a 8° diversa (ER20 = 20 mm, ER32 = 32 mm secondo la Tabella 2 di ISO 15488) e ha un campo di serraggio diverso (1-13 mm contro 2-20 mm). Forzare una pinza non corrispondente danneggia sia il cono della pinza sia il corpo del mandrino.
Ogni quanto vanno sostituite le pinze ER?
Le pinze ER standard durano tipicamente 500-1.000 cicli di serraggio prima che l'eccentricità superi il limite ISO 15488, e l'uso costante della chiave dinamometrica con codoli in tolleranza h6 ne prolunga la vita utile. Verificare l'eccentricità con un comparatore a ogni attrezzaggio e sostituire le pinze che superano il limite della Classe 2 di ISO 15488 in due attrezzaggi puliti consecutivi.
Qual è la differenza tra pinze ER di Classe 2 e ad alta precisione?
Le pinze di Classe 2 (grado normale) mantengono l'eccentricità entro ≤0.015 mm TIR (d₁ ≤ 10 mm) o ≤0.020 mm TIR (d₁ 10–26 mm), secondo la Tabella 4 di ISO 15488:2003. Le pinze ad alta precisione (grado UP/AA) raggiungono un'eccentricità ≤0.005 mm TIR, un grado dei costruttori più stretto della Classe 1. Il grado non modifica il campo di serraggio: una pinza standard (Forma B) da ER16 a ER40 si comprime di 1 mm (ER11: 0.5 mm) in entrambi i gradi.