Il bloccaggio utensile CNC si articola su tre sistemi a cono (BT con rigidità ~20 N/µm, CAT con ~20 N/µm, HSK con ~50 N/µm) e quattro tecnologie di serraggio: pinze ER (eccentricità da ≈0.005 mm UP/AA a ≤0.020 mm classe 2 TIR, ~3.000-25.000 N a seconda della misura, stime tipiche), mandrini idraulici (0.003 mm TIR, 10.000-20.000 N), portautensili a calettamento a caldo (0.003 mm TIR, 8.000-40.000 N a seconda del foro) e mandrini portapunta. Ogni combinazione di cono e tipo di serraggio è adatta a diversi intervalli di velocità, forze di taglio e requisiti di precisione.
Ogni configurazione CNC coinvolge una catena di componenti: mandrino macchina, interfaccia conica, corpo del portautensile, meccanismo di serraggio e infine l'utensile da taglio. Una debolezza in un punto qualsiasi di questa catena degrada l'intero sistema. Una fresa a codolo in metallo duro di livello premium montata in una pinza usurata renderà meno di un utensile di fascia media in un portautensile correttamente abbinato. La presente guida copre ogni livello di questa catena — dalle norme sui coni mandrino, alle tecnologie di serraggio, fino alle migliori pratiche di manutenzione — per consentire decisioni informate per l'officina.
Sistemi di cono per portautensili
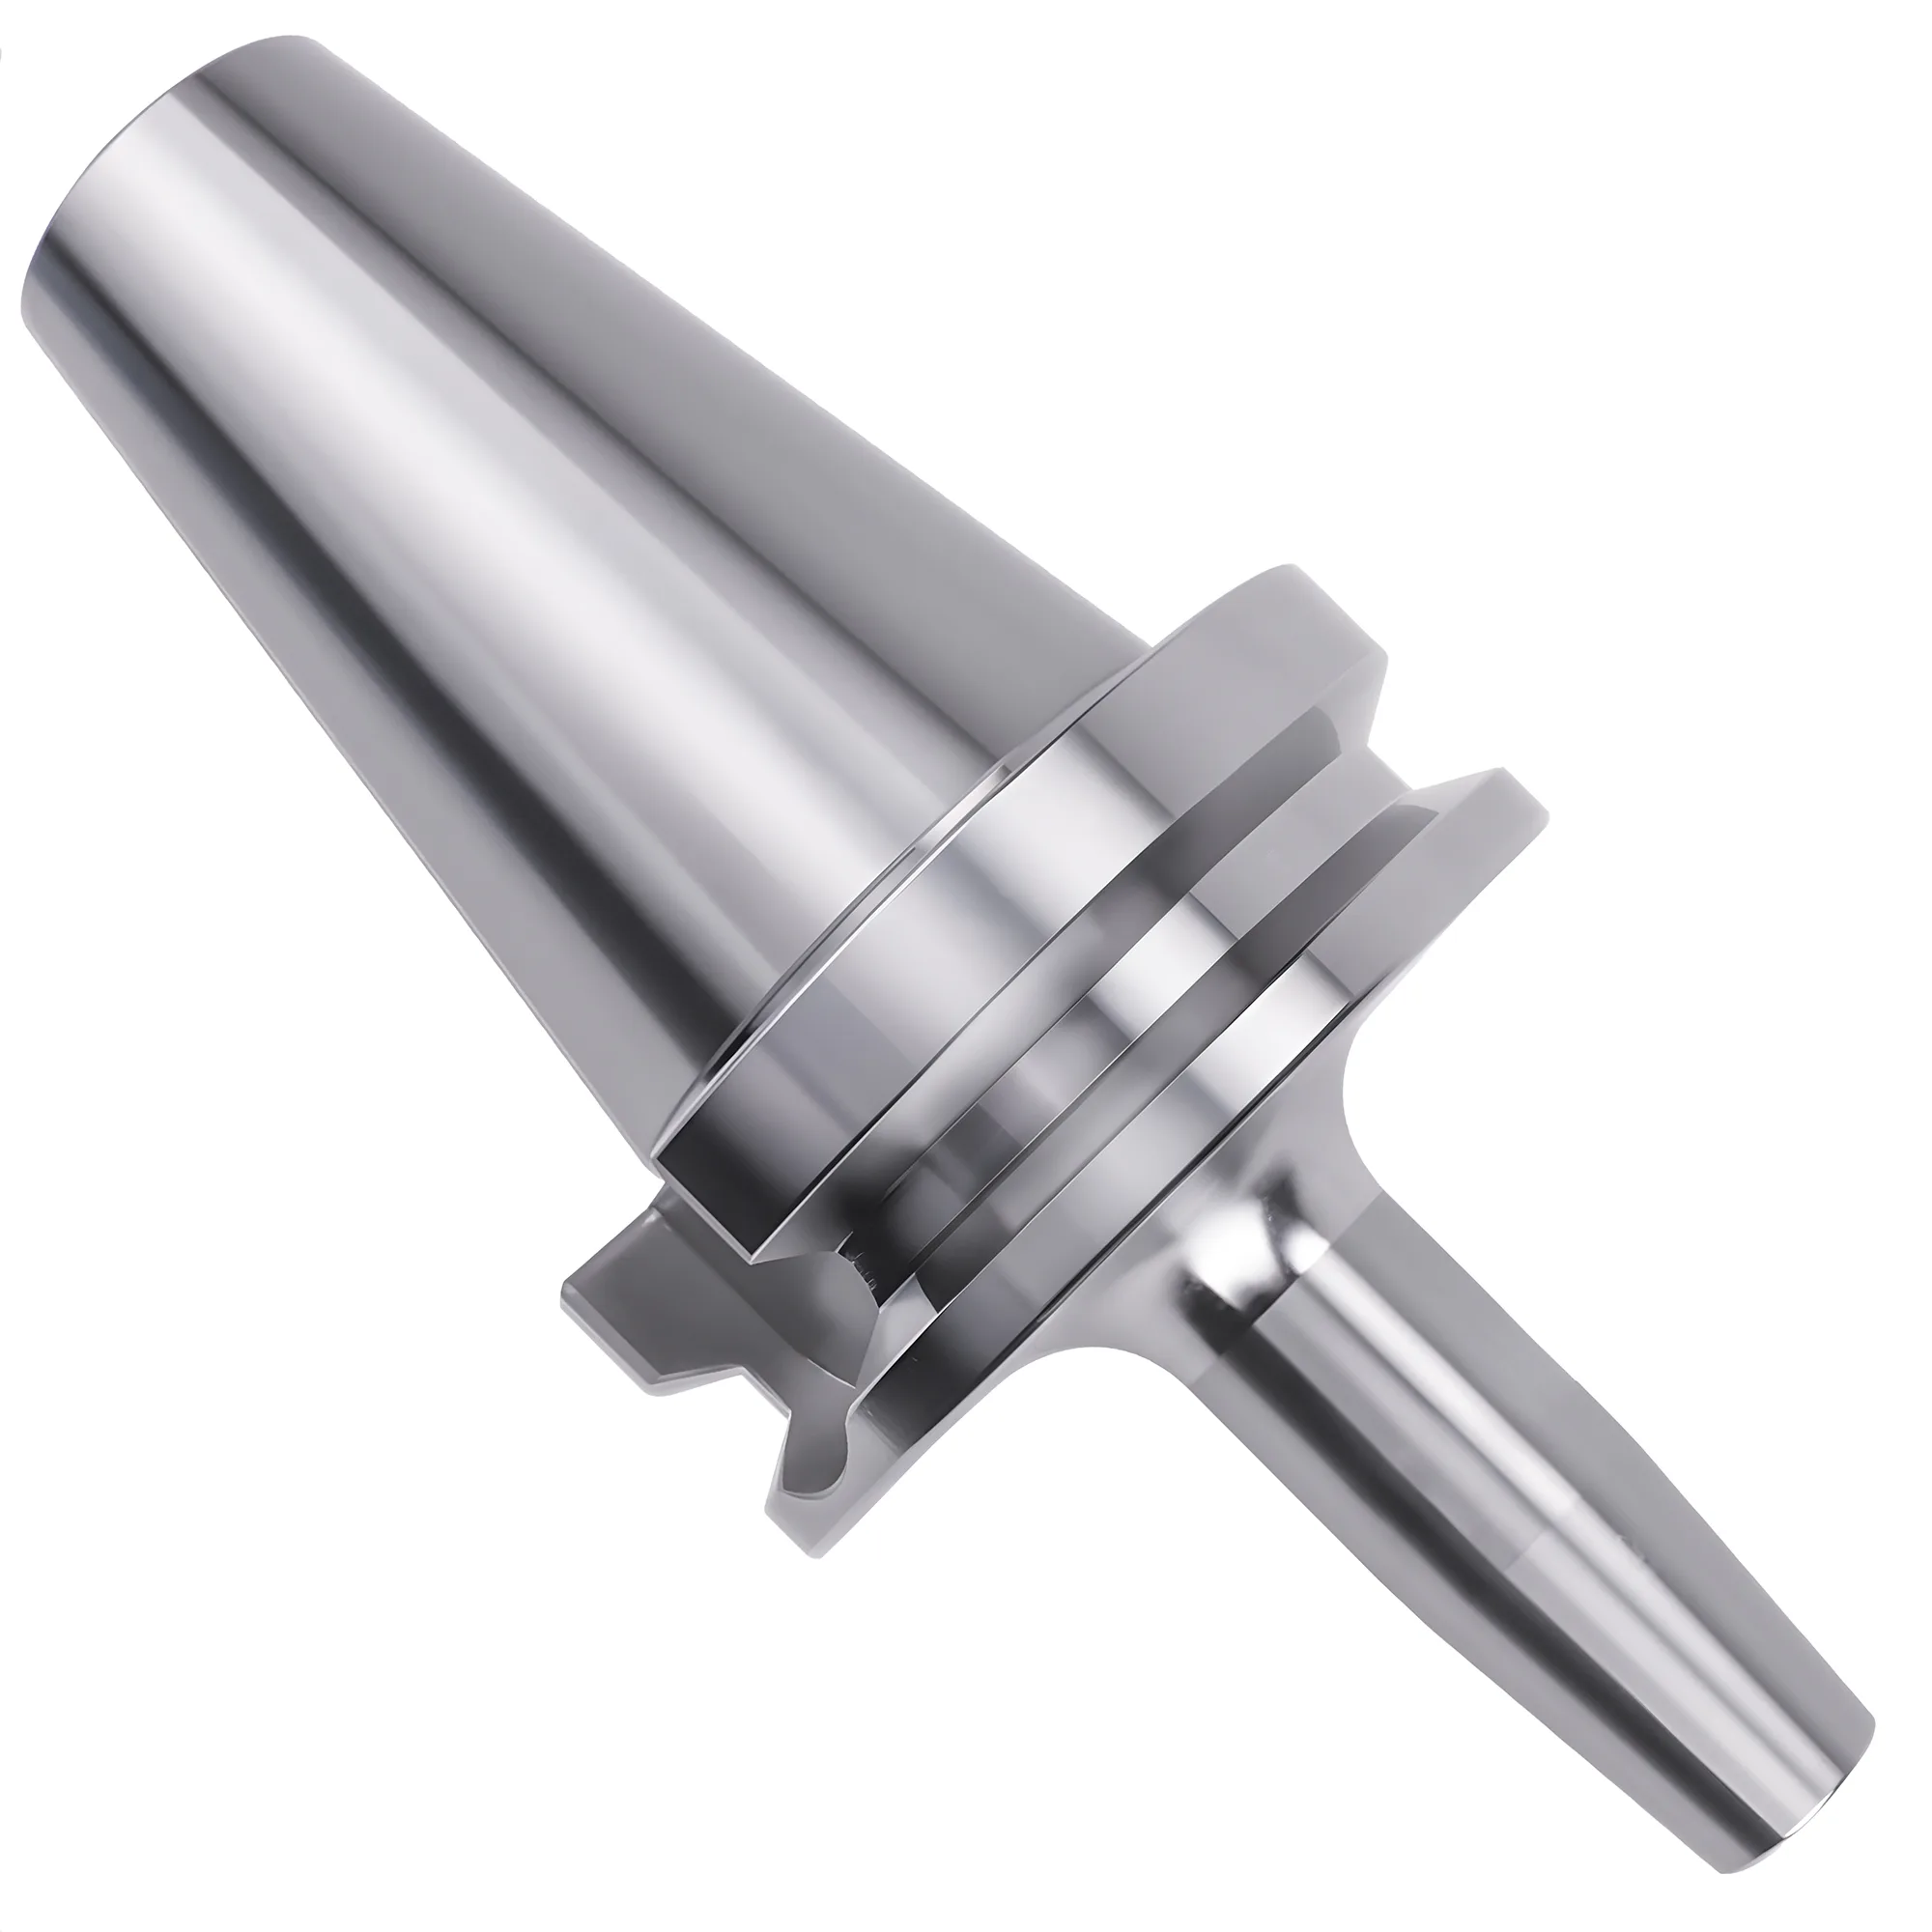
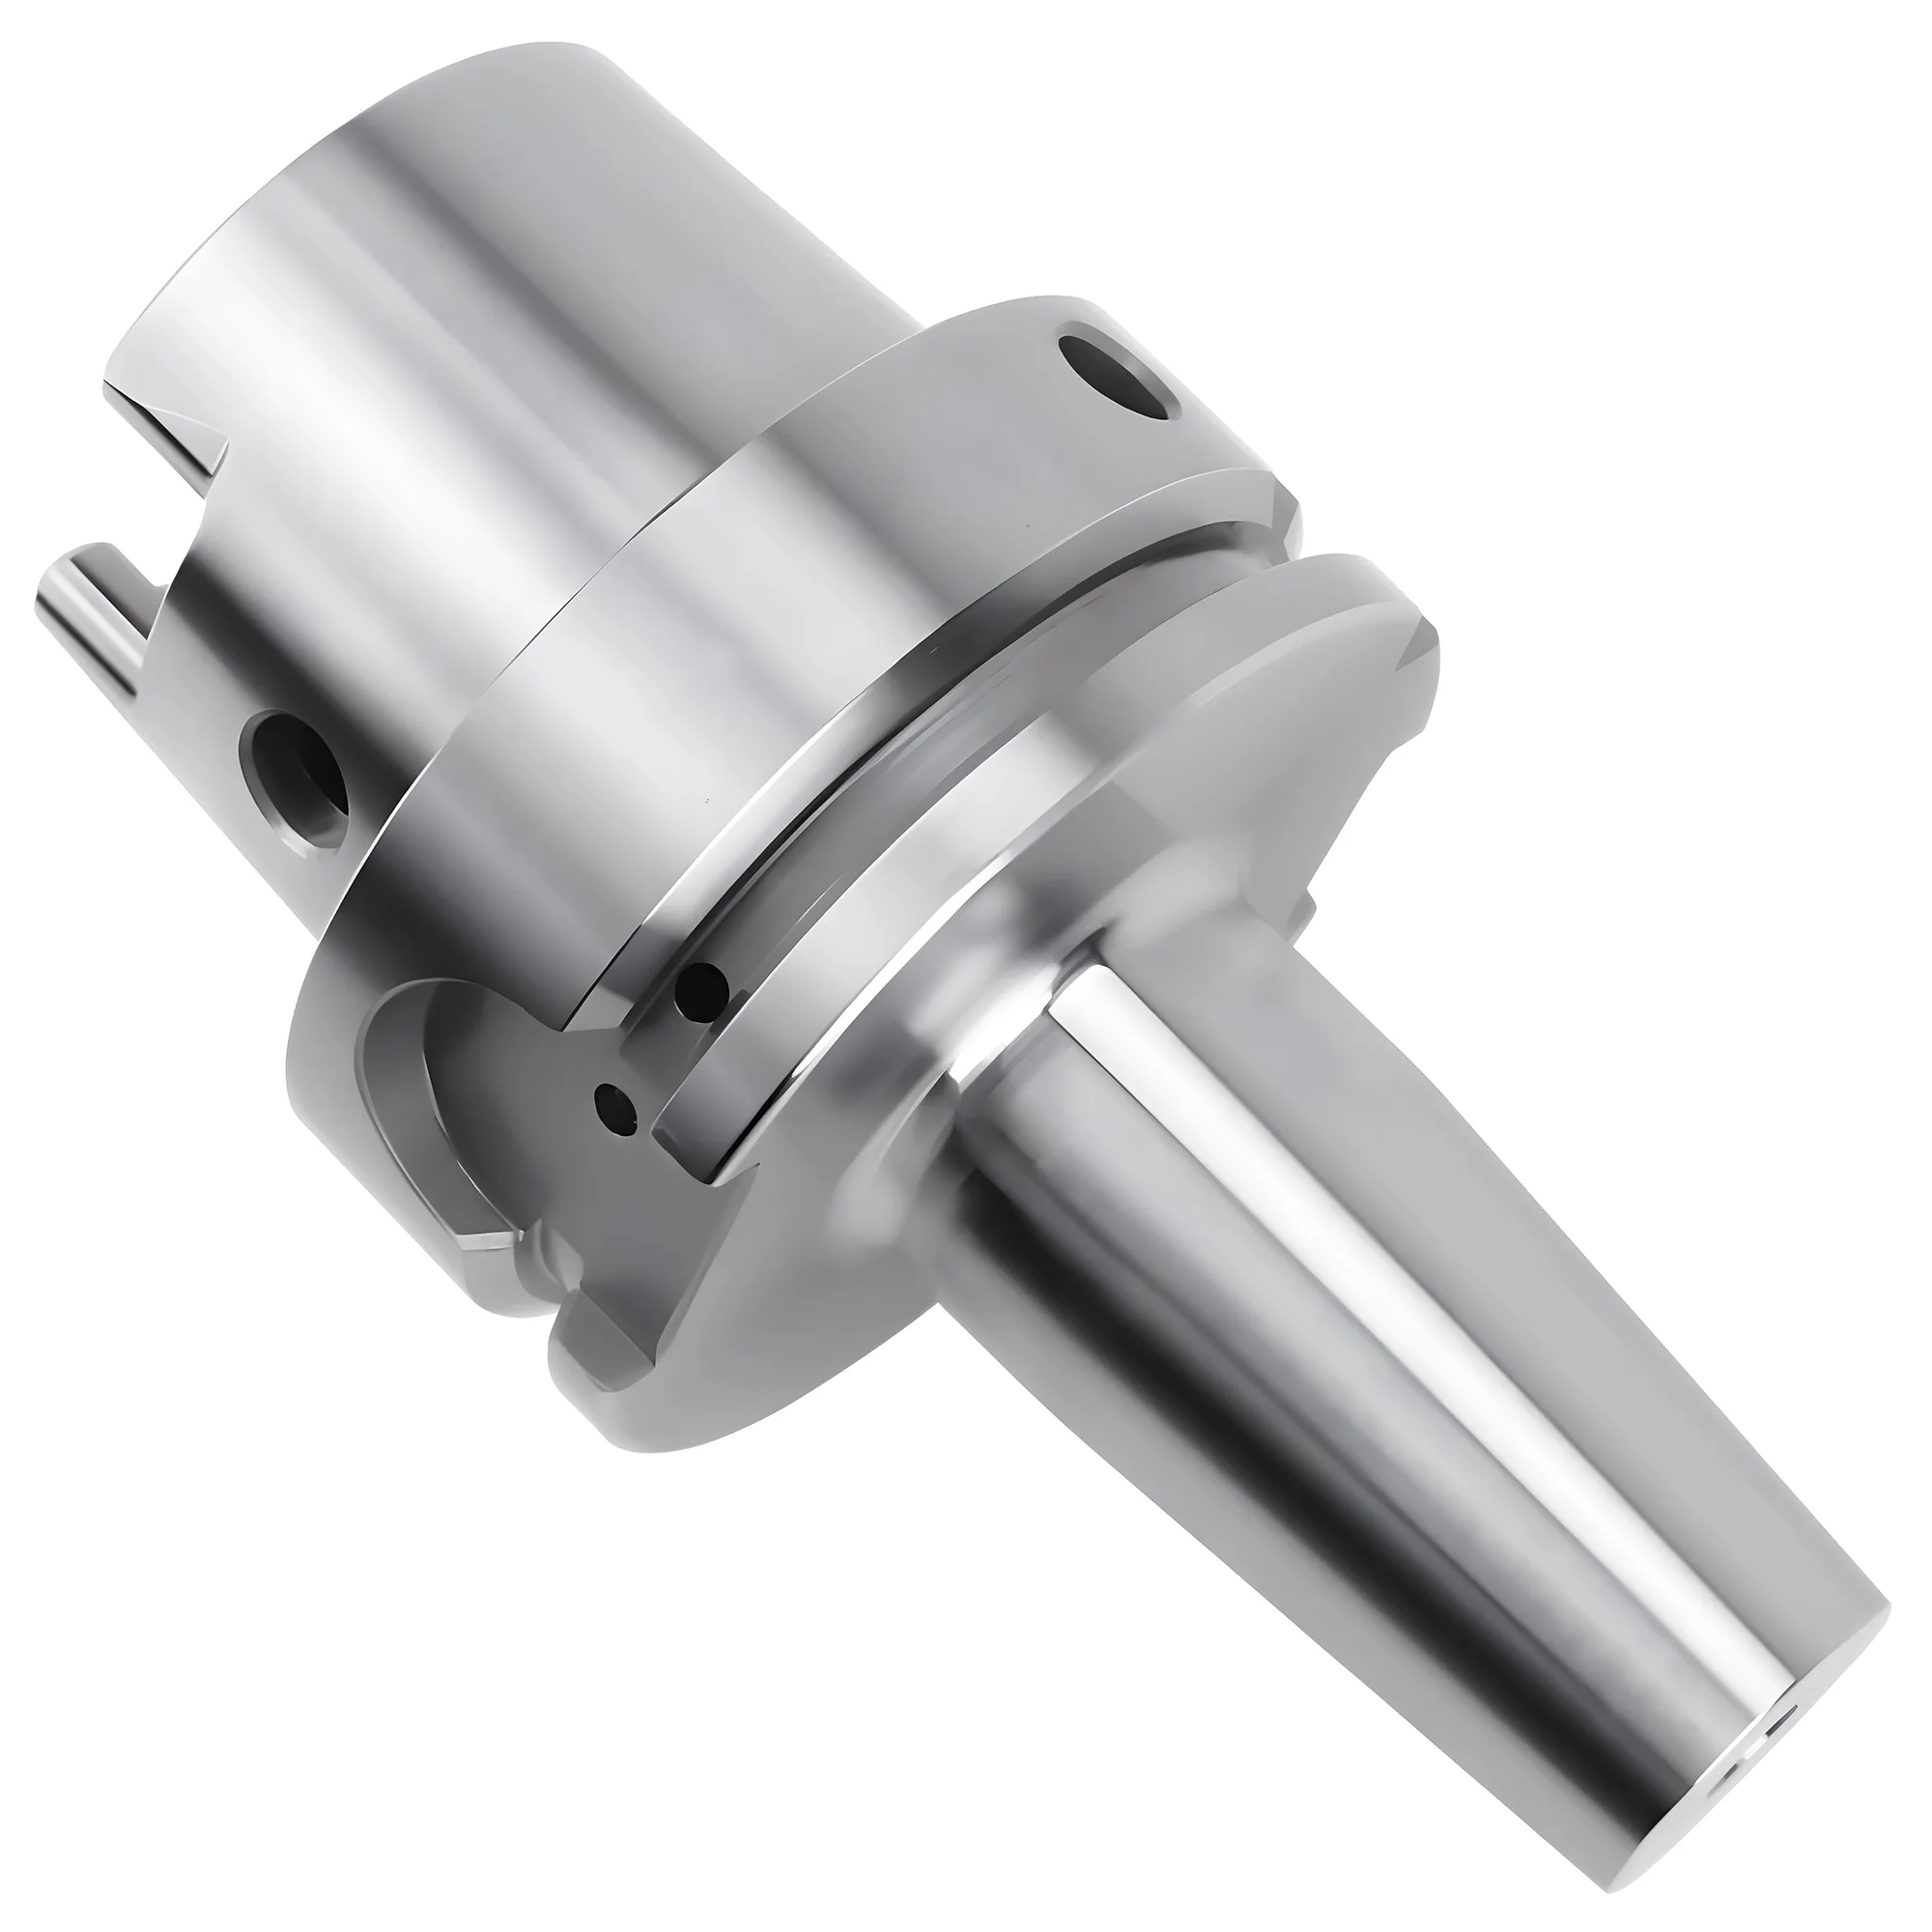
Il cono è l'interfaccia tra portautensile e mandrino macchina. L'HSK-A63 (DIN 69893) offre una rigidità radiale di circa 50 N/µm — circa 2-3x superiore rispetto a BT40 o CAT40 equivalenti (~20 N/µm) — nelle condizioni di prova standard dei produttori, grazie al doppio contatto piano-conico che resiste alla deflessione radiale assente nei sistemi solo conici.
| Parametro | BT | CAT | HSK-A | HSK-E/F |
|---|---|---|---|---|
| Norma | JIS B6339 / MAS 403 | ANSI/ASME B5.50 | DIN 69893 | DIN 69893 |
| Rapporto di conicità | 7:24 | 7:24 | 1:10 (cavo) | 1:10 (cavo) |
| Tipo di contatto | Solo conico | Solo conico | Piano + conico | Piano + conico |
| Rigidità radiale (tipica) | ~20 N/µm (BT40) | ~20 N/µm (CAT40) | ~50 N/µm (HSK-A63) | ~50 N/µm |
| Velocità massima tipica | 12.000-15.000 RPM | 10.000-15.000 RPM | 15.000-25.000 RPM | 30.000-40.000+ RPM |
| Intagli di trascinamento | Sì | Sì | Sì | Nessuno |
| Velocità di cambio utensile | Standard | Standard | Veloce | Veloce |
| Regione principale | Asia | Nord America | Globale (in crescita) | Globale (di nicchia) |
I valori di rigidità sono misurati con specifiche lunghezze calibrate e condizioni di prova; variano in funzione del montaggio. Dati tratti dalla letteratura comparativa di BIG DAISHOWA, Haimer e Sandvik.
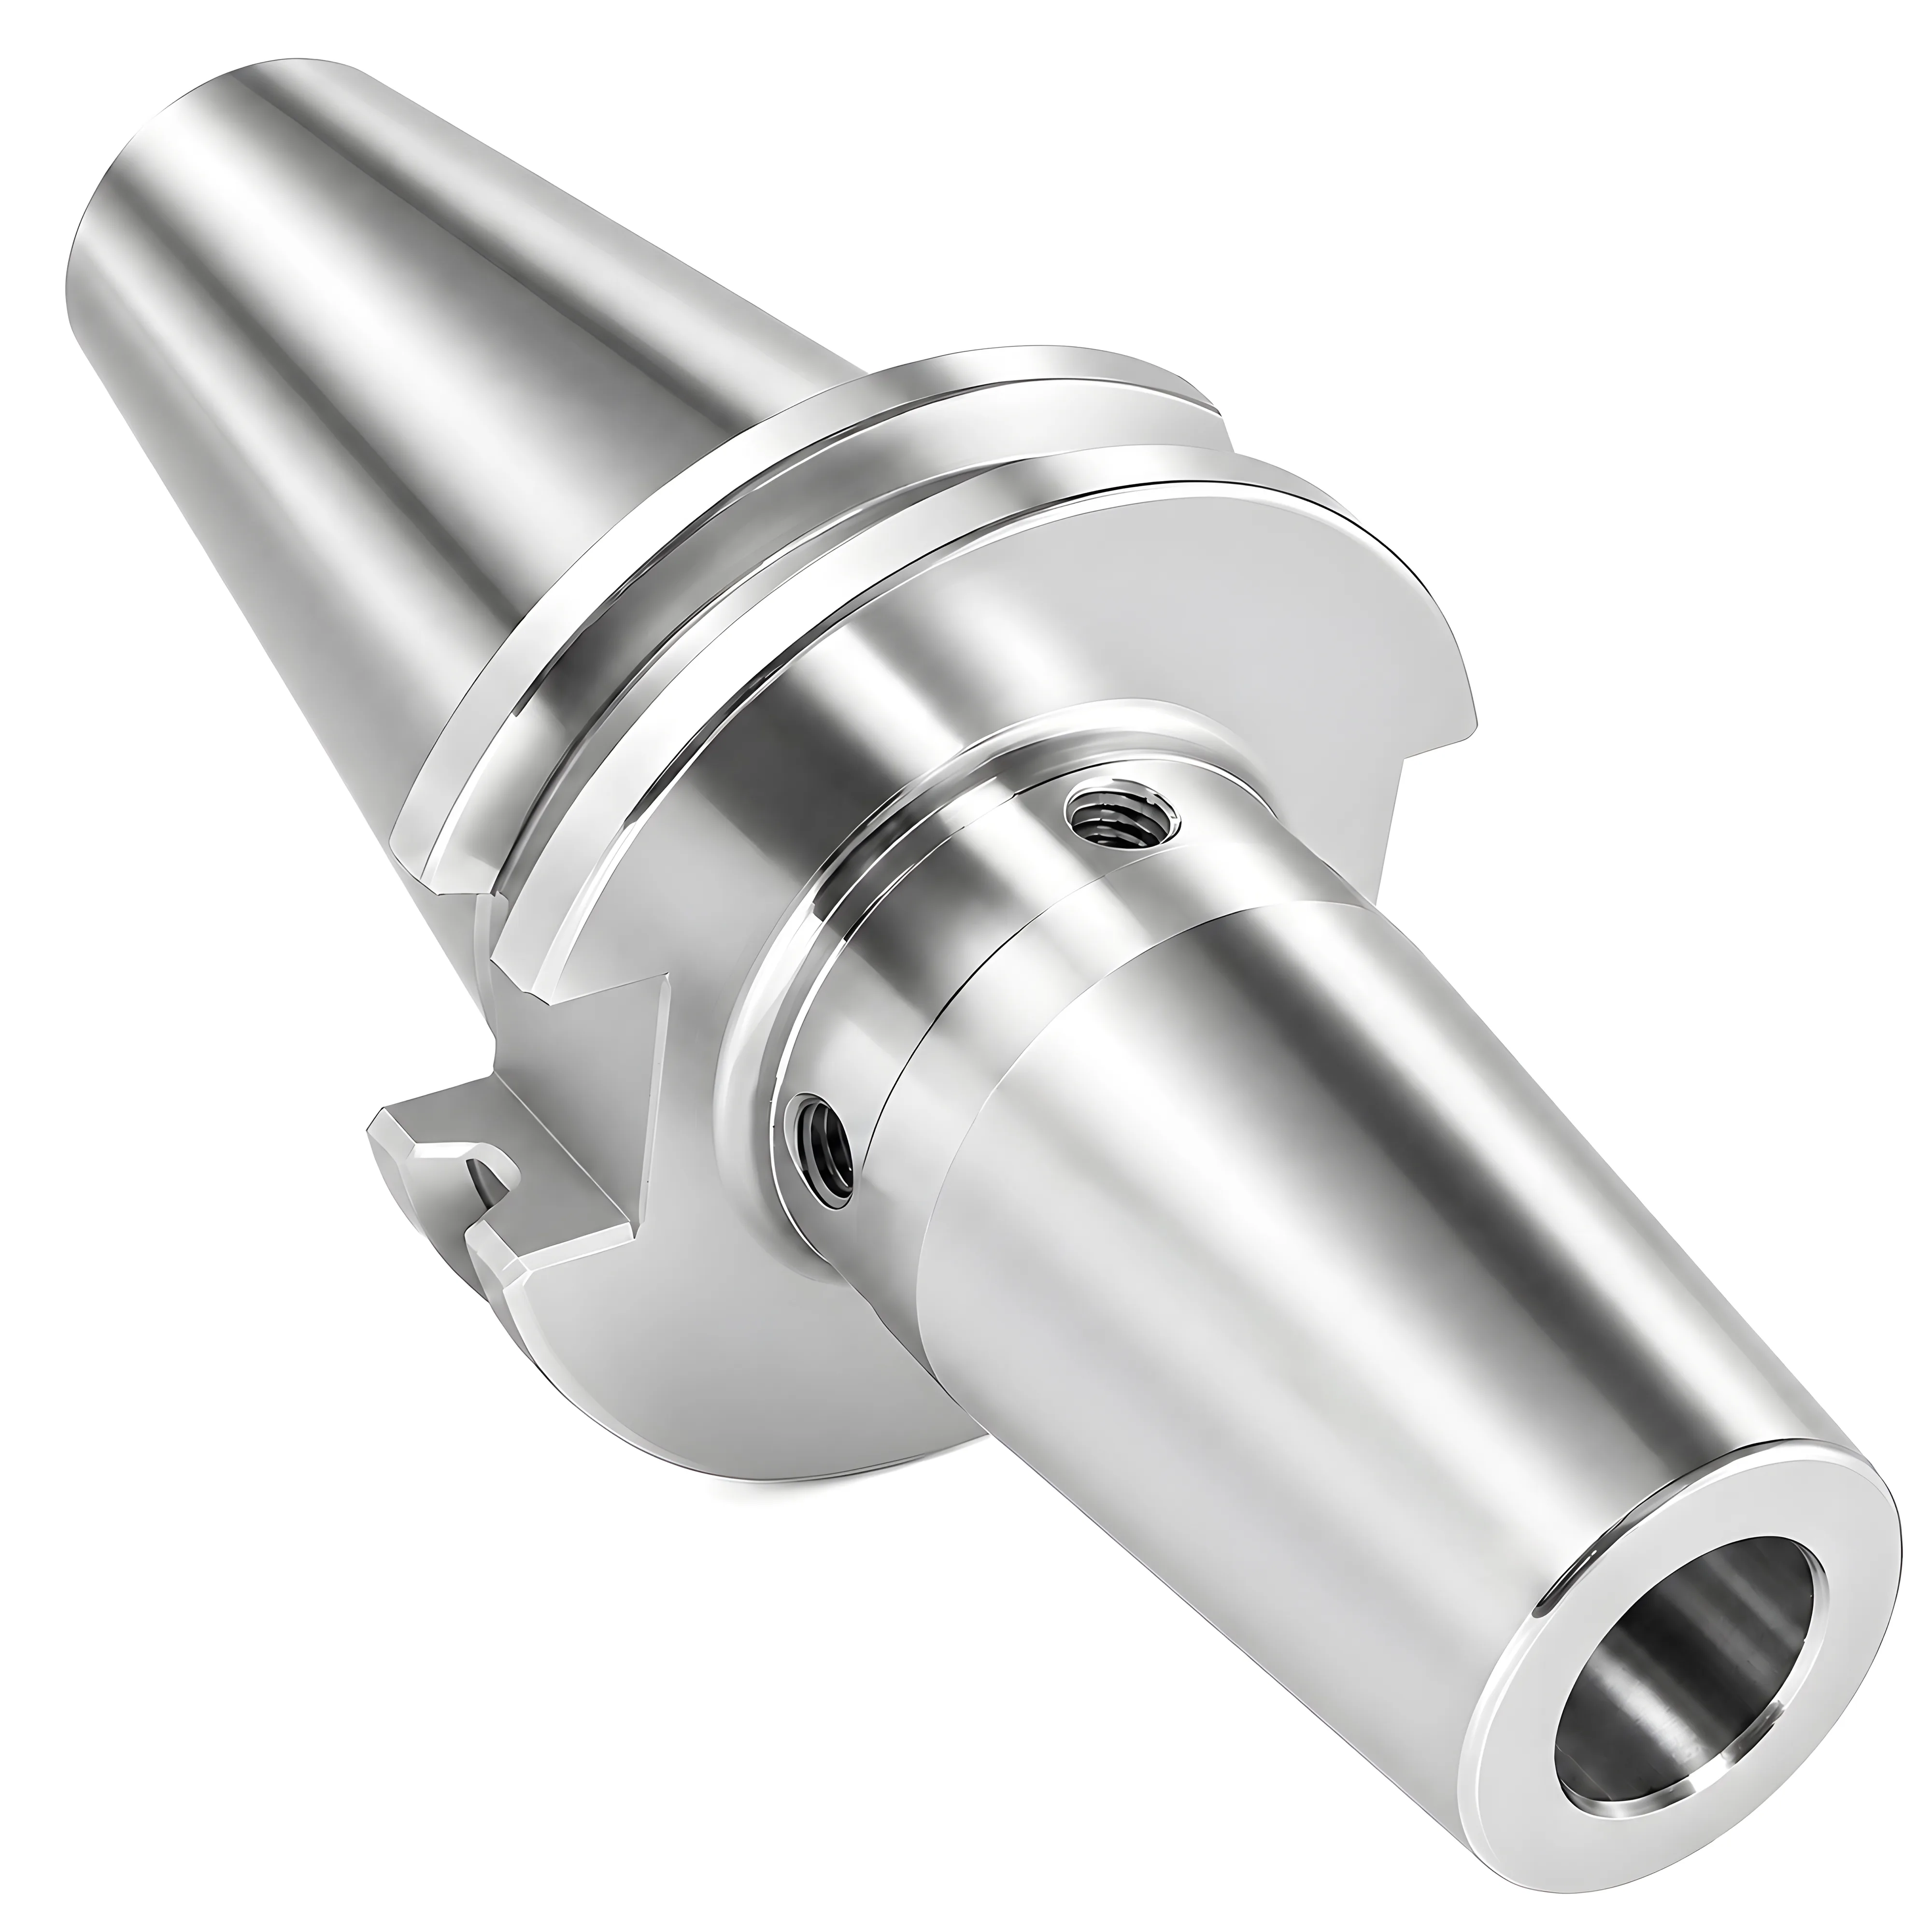
BT e CAT condividono la stessa geometria del cono 7:24, ma non sono intercambiabili: le dimensioni della flangia a V e i filetti dei tiranti di ritenzione differiscono tra le due norme. Entrambi si basano sul contatto solo conico, il che significa che ad alte velocità il portautensile può spostarsi assialmente quando la forza centrifuga espande l'alesaggio del mandrino. Questo limita tipicamente le velocità operative pratiche standard a circa 12.000-15.000 RPM. Le varianti a doppio contatto (Big Plus per BT, Big Plus/Dual Contact per CAT) aggiungono il contatto piano per estendere l'intervallo utilizzabile fino a circa 20.000 RPM. I portautensili BT/CAT con bilanciatura premium (G2.5), come le versioni idrauliche o a calettamento a caldo, sono classificati da produttori quali SYIC e Harlingen fino a 25.000 RPM. La MAS 403 è la norma giapponese complementare per il tirante di ritenzione BT: per questo i cataloghi dei portautensili BT la citano accanto alla JIS B6339 quando si abbinano portautensile e tirante a un mandrino.
HSK elimina queste limitazioni con un cono cavo 1:10 che si serra dall'interno, tirando la flangia in contatto piano simultaneo. Questo design a doppio contatto offre una rigidità radiale 2-3 volte superiore rispetto a misure BT/CAT equivalenti e mantiene la rigidità ad alte velocità — ma la velocità specifica dipende dalla forma HSK. HSK-A e HSK-B presentano intagli di trascinamento posteriori sulla flangia (asimmetrici), il che limita il grado di bilanciatura e la velocità pratica a circa 15.000-25.000 RPM in produzione. HSK-E e HSK-F eliminano completamente gli intagli di trascinamento per un design pienamente simmetrico, consentendo bilanciature G1.0 e funzionamento a 30.000-40.000+ RPM nelle applicazioni di alta velocità su alluminio e in finitura. La ISO 12164 è la controparte internazionale della DIN 69893 e definisce le stesse dimensioni dell'interfaccia a cono cavo, per cui i portautensili HSK vengono specificati secondo l'una o l'altra.
Intercambiabilità
I portautensili BT e CAT sembrano simili ma NON sono intercambiabili. I filetti dei tiranti di ritenzione (BT segue lo standard JIS, CAT segue lo standard ANSI) e le posizioni delle cave sulla flangia differiscono. Il montaggio di un portautensile errato può danneggiare il mandrino.
Per un confronto dettagliato di questi tre sistemi, comprese le tabelle degli intervalli di velocità e le raccomandazioni applicative, si rimanda alla guida completa al confronto BT vs CAT vs HSK.
Sistemi a pinza: ER, 5C e R8
I sistemi a pinza utilizzano una bussola conica e scanalata che si contrae radialmente sotto la forza di serraggio per afferrare il codolo dell'utensile. Le pinze ER secondo DIN 6499 / ISO 15488 garantiscono un'eccentricità di Classe 2 ≤0.020 mm TIR (codoli 10-26 mm, verificata alla sporgenza specificata dalla norma), mentre i gradi di precisione UP/AA raggiungono ≈0.005 mm — a condizione che mandrino, portautensile, pinza e codolo h6 rispettino tutti le tolleranze corrispondenti.
Pinze ER (DIN 6499 / ISO 15488)
Le pinze ER costituiscono lo standard dominante nella fresatura CNC. Il numero che segue "ER" indica il diametro esterno della pinza in millimetri. Ogni pinza serra un campo di 1 mm sulle misure ER16–ER40 e di 0.5 mm sulla ER11; molti produttori offrono inoltre misure metriche a passi di 0.5 mm, per cui è la tabella delle misure, non la marcatura, a indicare cosa si adatta. Come abbinare misura e classe della pinza alla lavorazione è spiegato nella guida alla selezione delle pinze ER.
| Misura ER | Campo di serraggio | Coppia di serraggio della ghiera (standard / mini) | Applicazione tipica |
|---|---|---|---|
| ER11 | 1-7mm | 24 Nm / 16 Nm | Microlavorazione, incisione |
| ER16 | 1-10mm | 56 Nm / 24 Nm | Fresatura leggera, foratura |
| ER20 | 1-13mm | 80 Nm / 28 Nm | Uso generale |
| ER25 | 1-16mm | 104 Nm / 32 Nm | Fresatura standard |
| ER32 | 2-20mm | 136 Nm / — (circa 100 ft-lb) | Fresatura pesante (la più diffusa) |
| ER40 | 3-26mm | 176 Nm / — (circa 130 ft-lb) | Applicazioni gravose |
I campi di serraggio corrispondono al campo ISO 15488 per le forme A e B. La ISO 15488 normalizza le misure da ER11 a ER40; ER8 ed ER50 sono estensioni dei produttori molto diffuse al di sotto e al di sopra di tale campo. I valori di coppia sono le coppie di serraggio raccomandate da REGO-FIX per il foro pinza più grande di ciascuna misura; la ISO 15488 non stabilisce alcuna coppia per la ghiera, i fori più piccoli richiedono meno (ad esempio 8 Nm per pinze ER11 sotto i 3 mm), le ghiere mini esistono solo fino alla ER25 e altri produttori di ghiere pubblicano valori diversi: quando la marca della ghiera è nota, è consigliabile usare il valore riportato nella sua scheda tecnica.
Pinze 5C
Le pinze 5C sono utilizzate principalmente in torni, attrezzature di posizionamento e applicazioni di rettifica. Serrano diametri fino a 1-1/16 in (circa 27 mm) e si chiudono tramite una barra di trazione o un dispositivo di chiusura pinza. Il loro vantaggio principale è l'elevata accuratezza (eccentricità inferiore a 0.005mm TIR) grazie alla chiusura a trazione (classi di precisione). Tuttavia, ogni pinza 5C accetta solo un diametro specifico o un campo molto ristretto, risultando meno flessibile rispetto ai sistemi ER.
Pinze R8
Le pinze R8 sono lo standard per le fresatrici manuali in stile Bridgeport. Hanno un filetto della barra di trazione 7/16-20 e sono limitate a circa 3.000 RPM. Le pinze R8 non sono adatte alle applicazioni CNC a causa dei limiti di velocità e della minore accuratezza rispetto ai sistemi ER.
✦ Le pinze ER si prestano a
- Fresatura CNC — massima flessibilità
- Officine con utensili di varie misure
- Cambi utensile rapidi (15-30 secondi)
- Disponibili in classi standard e di precisione
✦ Le pinze 5C si prestano a
- Lavorazioni al tornio e seconde operazioni
- Attrezzature di rettifica e di controllo
- Applicazioni di posizionamento
- Massima accuratezza su singoli diametri
Mandrini idraulici vs mandrini a pinza
La scelta tra mandrini idraulici e mandrini a pinza è una delle decisioni di bloccaggio utensile a maggior impatto per le operazioni di fresatura CNC. I mandrini idraulici mantengono tipicamente un'eccentricità ≤0.003 mm TIR a 3xD di sporgenza, rispetto ai valori da 0.005 mm (UP/AA) a 0.020 mm (classe 2, grado normale) delle pinze ER, con uno smorzamento in grado di ridurre la rugosità superficiale di 0.2-0.4 Ra nella finitura soggetta a chatter dell'acciaio 4140.
I mandrini a pinza afferrano l'utensile attraverso la deformazione meccanica di una pinza scanalata. Il design segmentato fornisce una buona forza di serraggio su una gamma di diametri, ma introduce piccole asimmetrie che limitano l'eccentricità ottenibile.
I mandrini idraulici utilizzano olio in pressione in una camera sigillata per espandere uniformemente una bussola a parete sottile attorno al codolo dell'utensile. Il contatto continuo a 360 gradi e lo smorzamento dell'olio producono un'eccentricità e una finitura superficiale misurabilmente migliori.
| Fattore | Mandrino a pinza (ER32) | Mandrino idraulico |
|---|---|---|
| Eccentricità (TIR) | 0.005-0.020mm | 0.003mm o meno |
| Forza di serraggio | 10.000-15.000 N (stima tipica) | 10.000-20.000 N |
| Smorzamento | Basso | Elevato (3-5x rispetto al meccanico) |
| Tempo di cambio utensile | 15-30 sec | 20-40 sec |
| Flessibilità di diametro | Campo di 1mm per pinza | Foro fisso (codolo h6) |
| Costo unitario | 80-200 $ (mandrino + pinza) | 300-600 $ |
| Costo dei consumabili | 8-25 $ per pinza | Nessuno (manutenzione tenute oltre 10.000 cicli) |
Scorciatoia decisionale
Quando si fatica a raggiungere la finitura superficiale obiettivo con pinze ER — in particolare con sporgenze superiori a 4xD o su materiali più duri — lo smorzamento del mandrino idraulico può migliorare la finitura di 0.2-0.4 Ra in condizioni soggette a chatter. Per la lavorazione generale con sporgenze brevi e senza chatter, le pinze ER offrono il miglior rapporto qualità-prezzo grazie alla flessibilità.
Le caratteristiche di smorzamento dei mandrini idraulici meritano un'attenzione particolare. La camera dell'olio assorbe le vibrazioni ad alta frequenza (chatter) trasmesse tra utensile e mandrino macchina. Nelle operazioni di finitura in cui il chatter è presente o al limite, ciò può tradursi in un miglioramento di 0.2-0.4 Ra. Su configurazioni rigide con sporgenza breve la differenza può essere trascurabile.
Per il confronto diretto completo si rimanda al confronto Mandrino a pinza vs Mandrino idraulico.
Mandrini portapunta per applicazioni CNC
I mandrini portapunta serrano punte a codolo cilindrico, maschi e alesatori utilizzando tre griffe autocentranti. I mandrini portapunta mantengono tipicamente 0.05-0.30 mm TIR al naso del mandrino (0.05-0.08 mm per i portamandrini integrati CNC, 0.08-0.15 mm per gli autoserranti, 0.10-0.30 mm per quelli con chiave); per le operazioni di foratura dove l'eccentricità deve restare inferiore a 0.02 mm, le pinze ER su punte a codolo cilindrico sono preferite ai mandrini portapunta su albero.
I mandrini portapunta con chiave utilizzano un meccanismo a cremagliera serrato con chiave del mandrino, fornendo la massima forza di presa e una coppia di serraggio ripetibile. Sono preferiti per la foratura gravosa nell'acciaio, per le punte di grande diametro (oltre 13mm) e per le operazioni di maschiatura in cui lo slittamento dell'utensile è inaccettabile.
I mandrini portapunta autoserranti dispongono di un meccanismo autobloccante serrato a mano, che consente cambi utensile a una sola mano senza chiave. I moderni design autoserranti incorporano meccanismi a cricchetto che si serrano con maggiore forza sotto il carico di taglio, anche se non riescono comunque a eguagliare la forza di presa assoluta dei modelli con chiave.
Sui centri di lavoro CNC, i mandrini portapunta vengono montati tramite adattatori su albero ai coni BT, CAT o HSK. L'interfaccia aggiuntiva (albero + mandrino) aumenta l'eccentricità complessiva. Per la foratura di precisione, dove l'eccentricità deve restare inferiore a 0.02mm, sono generalmente preferibili pinze ER che serrano punte a codolo cilindrico rispetto ai mandrini portapunta.
Per i criteri di selezione dettagliati, comprese le opzioni di capacità e le configurazioni di montaggio, si rimanda alla guida alla scelta del mandrino portapunta.
Portautensili a calettamento a caldo e a forzamento
I portautensili a calettamento a caldo rappresentano la tecnologia di serraggio dalle prestazioni più elevate disponibile per la fresatura CNC. I portautensili a calettamento a caldo generano 8.000-40.000 N di forza di serraggio (in funzione del diametro del foro) tramite accoppiamento a interferenza termica, con un contatto continuo metallo-metallo che mantiene un'eccentricità ≤0.003 mm a 3xD senza tenute, scanalature o parti mobili.
Il foro del portautensile è realizzato tipicamente con un diametro inferiore di 0.01-0.02mm rispetto a quello del codolo dell'utensile. Un riscaldatore a induzione espande il foro in 3-8 secondi, consentendo l'inserimento dell'utensile. Quando il portautensile si raffredda (30-120 secondi), il foro si contrae e afferra il codolo con un contatto diretto metallo-metallo lungo l'intera lunghezza.
I vantaggi dei portautensili a calettamento a caldo sono notevoli:
- Massima rigidità — contatto continuo metallo-metallo senza interstizi, intagli o strati di fluido
- Migliore bilanciatura — geometria simmetrica priva di parti in movimento, tenute o caratteristiche asimmetriche
- Sbalzo minimo — il profilo slim del naso consente l'accesso a tasche strette e a cavità profonde
- Manutenzione nulla — niente pinze da usurare, niente tenute da sostituire, niente olio da degradare
I compromessi sono altrettanto evidenti:
- Tempo di cambio utensile — un ciclo completo riscaldamento-inserimento-raffreddamento richiede 2-3 minuti contro i 15 secondi di un cambio pinza ER
- Diametro singolo — ogni portautensile accetta esattamente una sola misura di codolo (nessuna flessibilità)
- Costo dell'attrezzatura — richiede un'unità di riscaldamento a induzione (2.000-8.000 $)
- Usura del foro — i cicli di riscaldamento ripetuti allargano gradualmente il foro; è necessaria una misurazione annuale del foro
Scelta della fonte di calore
Per le operazioni di calettamento a caldo si utilizzi il riscaldamento a induzione. Il riscaldamento a fiamma genera un'espansione termica disomogenea che può deformare il portautensile e alterarne le proprietà metallurgiche. Il riscaldamento in forno funziona, ma è troppo lento per l'uso in produzione.
I portautensili a forzamento (press-fit) operano secondo un principio di interferenza analogo, ma utilizzano forza idraulica o meccanica per inserire l'utensile a temperatura ambiente. Sono meno comuni del calettamento a caldo nella fresatura CNC, ma compaiono in attrezzature di produzione dedicate dove è richiesta rigidità assoluta e gli utensili vengono cambiati raramente.
Eccentricità, bilanciatura e manutenzione
Eccentricità
L'eccentricità è lo scostamento dell'asse di rotazione effettivo dell'utensile rispetto all'asse di rotazione vero del mandrino macchina. La "regola del decimo" di BIG DAISHOWA — derivata da prove di finitura su acciaio — stima una perdita di durata utensile di circa il 10% per ogni 2.5 µm (0.0001") di eccentricità, poiché il carico truciolo asimmetrico concentra l'usura sul tagliente più caricato mentre il tagliente opposto lavora a malapena.
| Tipo di portautensile | Eccentricità tipica a 3xD | Migliore ottenibile |
|---|---|---|
| Pinza ER (standard) | 0.010-0.015mm | 0.008mm |
| Pinza ER (classe AA) | ≤0.005mm | 0.003mm |
| Mandrino idraulico | 0.003mm | 0.002mm |
| Calettamento a caldo | 0.003mm | 0.002mm |
| Mandrino portapunta (autoserrante / integrato) | 0.05-0.15mm | 0.05mm |
L'impatto reale della regola del decimo varia con il materiale, l'impegno dell'utensile e il numero di taglienti. Il carico effettivo per tagliente sul filo più vicino al pezzo aumenta del valore dell'eccentricità, mentre il filo opposto taglia appena. Questo carico asimmetrico provoca usura disomogenea, cedimenti prematuri e finitura superficiale degradata.
Bilanciatura
Ad alte velocità del mandrino macchina, qualsiasi asimmetria di massa nell'assieme del portautensile genera una forza centrifuga che aumenta l'eccentricità effettiva e accelera l'usura dei cuscinetti del mandrino. La qualità della bilanciatura è misurata secondo ISO 1940 mediante gradi G.
ISO 1940-1:2003 definisce la metodologia dei gradi G e la formula per lo squilibrio residuo ammissibile, ma le soglie RPM specifiche per le applicazioni di bloccaggio utensile derivano dalla pratica dei produttori, non dal testo della norma. La norma fornisce il quadro; i produttori lo applicano ai propri prodotti.
I portautensili a calettamento a caldo offrono intrinsecamente la migliore bilanciatura grazie alla loro geometria semplice e simmetrica. I mandrini a pinza ER richiedono varianti con bilanciatura di precisione (con ghiere bilanciate e distribuzione di massa ottimizzata) per le applicazioni ad alta velocità. I mandrini idraulici raggiungono tipicamente la G2.5 senza necessità di bilanciatura aggiuntiva.
Programma di manutenzione
| Componente | Frequenza di ispezione | Metodo | Sostituire quando |
|---|---|---|---|
| Pinze ER | Settimanalmente | Comparatore su barra di prova | L'eccentricità supera la specifica di 0.005mm |
| Cono pinza ER | Mensilmente | Verifica visiva + dimensionale | Segni di usura visibili o grippaggio |
| Tenute idrauliche | Trimestralmente | Prova di tenuta in pressione | Richiede oltre 1/4 di giro in più per serrare |
| Foro calettamento a caldo | Annualmente | Misura con tampone | Sovradimensionato di oltre 0.005mm |
| Filetti della ghiera di serraggio | Mensilmente | Ispezione visiva | Filettatura incrociata o bave |
Estendere la vita utile delle pinze
La coppia di serraggio specificata dal produttore non va mai superata. Un serraggio eccessivo provoca deformazione plastica delle scanalature della pinza, riducendo permanentemente sia la forza di serraggio sia la concentricità. Per ogni cambio pinza si utilizzi una chiave dinamometrica calibrata.
Quadro di selezione
La scelta del sistema di bloccaggio utensile corretto richiede di abbinare le caratteristiche del portautensile all'applicazione di lavorazione dominante. Il tipo di operazione prevalente — sgrossatura, finitura o misto — guida la scelta del portautensile più dell'utensile da taglio stesso, perché forza di serraggio, eccentricità e caratteristiche di smorzamento determinano se il portautensile valorizza o spreca la capacità dell'utensile.
Passo 1: identificare l'interfaccia del mandrino macchina. Il cono della macchina (BT, CAT, HSK) determina le opzioni di portautensile disponibili. In caso di acquisto di una nuova macchina, il cono va selezionato in base ai requisiti di velocità: BT/CAT per le lavorazioni generali sotto 15.000 RPM, HSK per le applicazioni ad alta velocità o ad alta precisione.
Passo 2: determinare il tipo di operazione principale.
- Sgrossatura (alta asportazione di materiale): dare priorità alla forza di serraggio e alla resistenza all'estrazione. Mandrini a pinza ER o portautensili a bloccaggio laterale con utensili a piano Weldon.
- Finitura (specifiche di superficie strette): dare priorità a bassa eccentricità e smorzamento delle vibrazioni. Mandrini idraulici per finitura superficiale inferiore a Ra 1.6; calettamento a caldo per finitura ad alta velocità sopra i 15.000 RPM.
- Uso generale (operazioni miste): i mandrini a pinza ER offrono il miglior equilibrio tra flessibilità, prestazioni e costo.
- Foratura ed esecuzione fori: pinze ER per fori di precisione; mandrini portapunta per la foratura standard.
Passo 3: valutare l'aspetto economico.
| Scenario | Sistema raccomandato | Motivazione |
|---|---|---|
| Officina con lavorazioni varie | Mandrini a pinza ER | Un solo mandrino copre molti diametri; minor costo per cambio utensile |
| Linea di produzione, utensili fissi | Idraulico o calettamento a caldo | L'eccentricità costante giustifica il costo per portautensile più elevato |
| Alluminio ad alta velocità (20.000+ RPM) | Calettamento a caldo in HSK | Migliore bilanciatura e rigidità in velocità |
| Stazione di finitura | Idraulico | Lo smorzamento migliora in modo misurabile la finitura superficiale |
| Sgrossatura e finitura miste | Pinza ER per sgrossare + idraulico per finire | Dispiegamento strategico che minimizza il costo massimizzando la qualità |
Per un'analisi costi-benefici su quando aggiornare i portautensili si rimanda alla guida ROI sul bloccaggio utensile. Per morse, mandrini da tornio e contropunte rotanti (bloccaggio pezzo anziché bloccaggio utensile) si rimanda alla guida alla scelta del bloccaggio pezzo.
Selezione rapida del portautensile per applicazione
| Scenario | Tipo di sistema | Eccentricità (TIR) | Limite di velocità | Perché |
|---|---|---|---|---|
| Fresatura CNC generale, utensili di varie misure | Mandrino a pinza ER (DIN 6499) | 0.005-0.020 mm | 20.000-25.000 RPM (G2.5) | Un solo mandrino copre un campo di 1 mm di diametro per pinza; il costo per cambio utensile è il più basso |
| Finitura 4140/inossidabile, finitura superficiale ≤ Ra 1.6 | Mandrino idraulico | ≤0.003 mm | 25.000 RPM | Lo smorzamento dell'olio (3-5x rispetto al meccanico) sopprime il chatter e porta l'eccentricità al di sotto del livello dei mandrini a pinza ER |
| Alluminio ad alta velocità / finitura acciaio temprato | Portautensile a calettamento a caldo | ≤0.003 mm | 25.000-40.000 RPM | La geometria monoblocco simmetrica mantiene la bilanciatura G2.5/G1.0 alle velocità a cui le ghiere ER creano squilibrio |
| Sgrossatura con alto rischio di estrazione (codoli Weldon) | Portautensile a bloccaggio laterale | 0.010-0.020 mm | 12.000 RPM | La vite sul piano Weldon resiste all'estrazione assiale sotto carichi radiali elevati; l'eccentricità è secondaria |
| 30.000-40.000+ RPM microlavorazione/finitura | Calettamento a caldo HSK-E o HSK-F | ≤0.003 mm | 30.000-40.000+ RPM | Nessun intaglio di trascinamento → pienamente simmetrico → bilanciatura G1.0 raggiungibile; doppio contatto piano-conico mantiene la rigidità |
| Foratura oltre 13 mm in acciaio, senza slittamento | Mandrino portapunta con chiave | 0.10-0.15 mm | 3.000 RPM | Il meccanismo a cremagliera fornisce la massima coppia di presa ripetibile; l'eccentricità è adeguata per la foratura |
| Officina conto terzi, lavorazioni varie, una macchina | Mandrino ER32 su BT40/CAT40 | 0.005-0.020 mm | 15.000 RPM | Massima flessibilità per il prezzo; campo di serraggio 2-20 mm copre la maggior parte delle frese a codolo |
Si abbini il portautensile all'operazione, non il contrario.
Le officine CNC più produttive utilizzano strategicamente più tecnologie di bloccaggio utensile: mandrini a pinza ER per lavorazioni generali e sgrossatura, dove la flessibilità è cruciale; mandrini idraulici sulle stazioni di finitura, dove eccentricità e smorzamento migliorano la qualità del pezzo; portautensili a calettamento a caldo per la produzione ad alta velocità, dove rigidità e bilanciatura sono critiche. Nessun singolo tipo di portautensile è ottimale per tutte le applicazioni. Si selezioni prima il cono mandrino (BT/CAT sotto 15.000 RPM, HSK sopra), quindi si scelga la tecnologia di serraggio in base al tipo di operazione dominante.
Qual è la specifica più importante nella scelta di un portautensile?
L'eccentricità alla punta dell'utensile è la specifica più critica. Secondo la regola del decimo di BIG DAISHOWA, ogni 2.5 µm di eccentricità costa circa il 10% della durata utensile. Per le operazioni di finitura si scelgano portautensili con eccentricità inferiore a 0.005mm a una sporgenza di 3xD.
Si possono utilizzare portautensili BT su un mandrino macchina CAT?
No. I portautensili BT e CAT condividono lo stesso angolo del cono 7:24, ma utilizzano filetti dei tiranti di ritenzione diversi (JIS per BT, ANSI per CAT) e posizioni diverse delle cave sulla flangia. Forzare il portautensile sbagliato espone al rischio di danni al mandrino e a una ritenzione non sicura. Prima del montaggio va sempre verificata la compatibilità del portautensile con lo standard del mandrino della macchina.
Quando conviene passare dai mandrini a pinza ER ai mandrini idraulici?
Conviene aggiornare quando le operazioni di finitura richiedono in modo costante una finitura superficiale inferiore a Ra 1.6, quando la durata di costose frese a codolo in metallo duro rappresenta una voce di costo significativa, oppure quando si lavora con sporgenze elevate (oltre 4xD) e il controllo del chatter è importante.
Ogni quanto si devono sostituire le pinze ER?
Le pinze ER standard durano 500-1.000 cicli di serraggio con un uso tipico, oppure 1.500-3.000 con l'impiego costante di chiave dinamometrica e codoli a tolleranza h6. L'eccentricità va verificata settimanalmente con un comparatore e ogni pinza che superi la specifica di eccentricità del produttore di oltre 0.005mm va sostituita.
Il calettamento a caldo conviene come investimento per un'officina conto terzi?
Generalmente no. Il calettamento a caldo eccelle in ambienti di produzione con utensileria dedicata e velocità del mandrino macchina elevate. Il ciclo di cambio utensile da 2-3 minuti e il vincolo del diametro singolo lo rendono poco pratico per officine con frequenti riattrezzaggi. I mandrini a pinza ER restano la migliore scelta di uso generale per le lavorazioni varie.
Fonti
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 69893: Hollow Taper Shank (HSK) Tool Holders
- ISO 12164: Hollow Taper Interface with Flange Contact Surface
- Machinery's Handbook: Tool Holding and Workholding Systems
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts