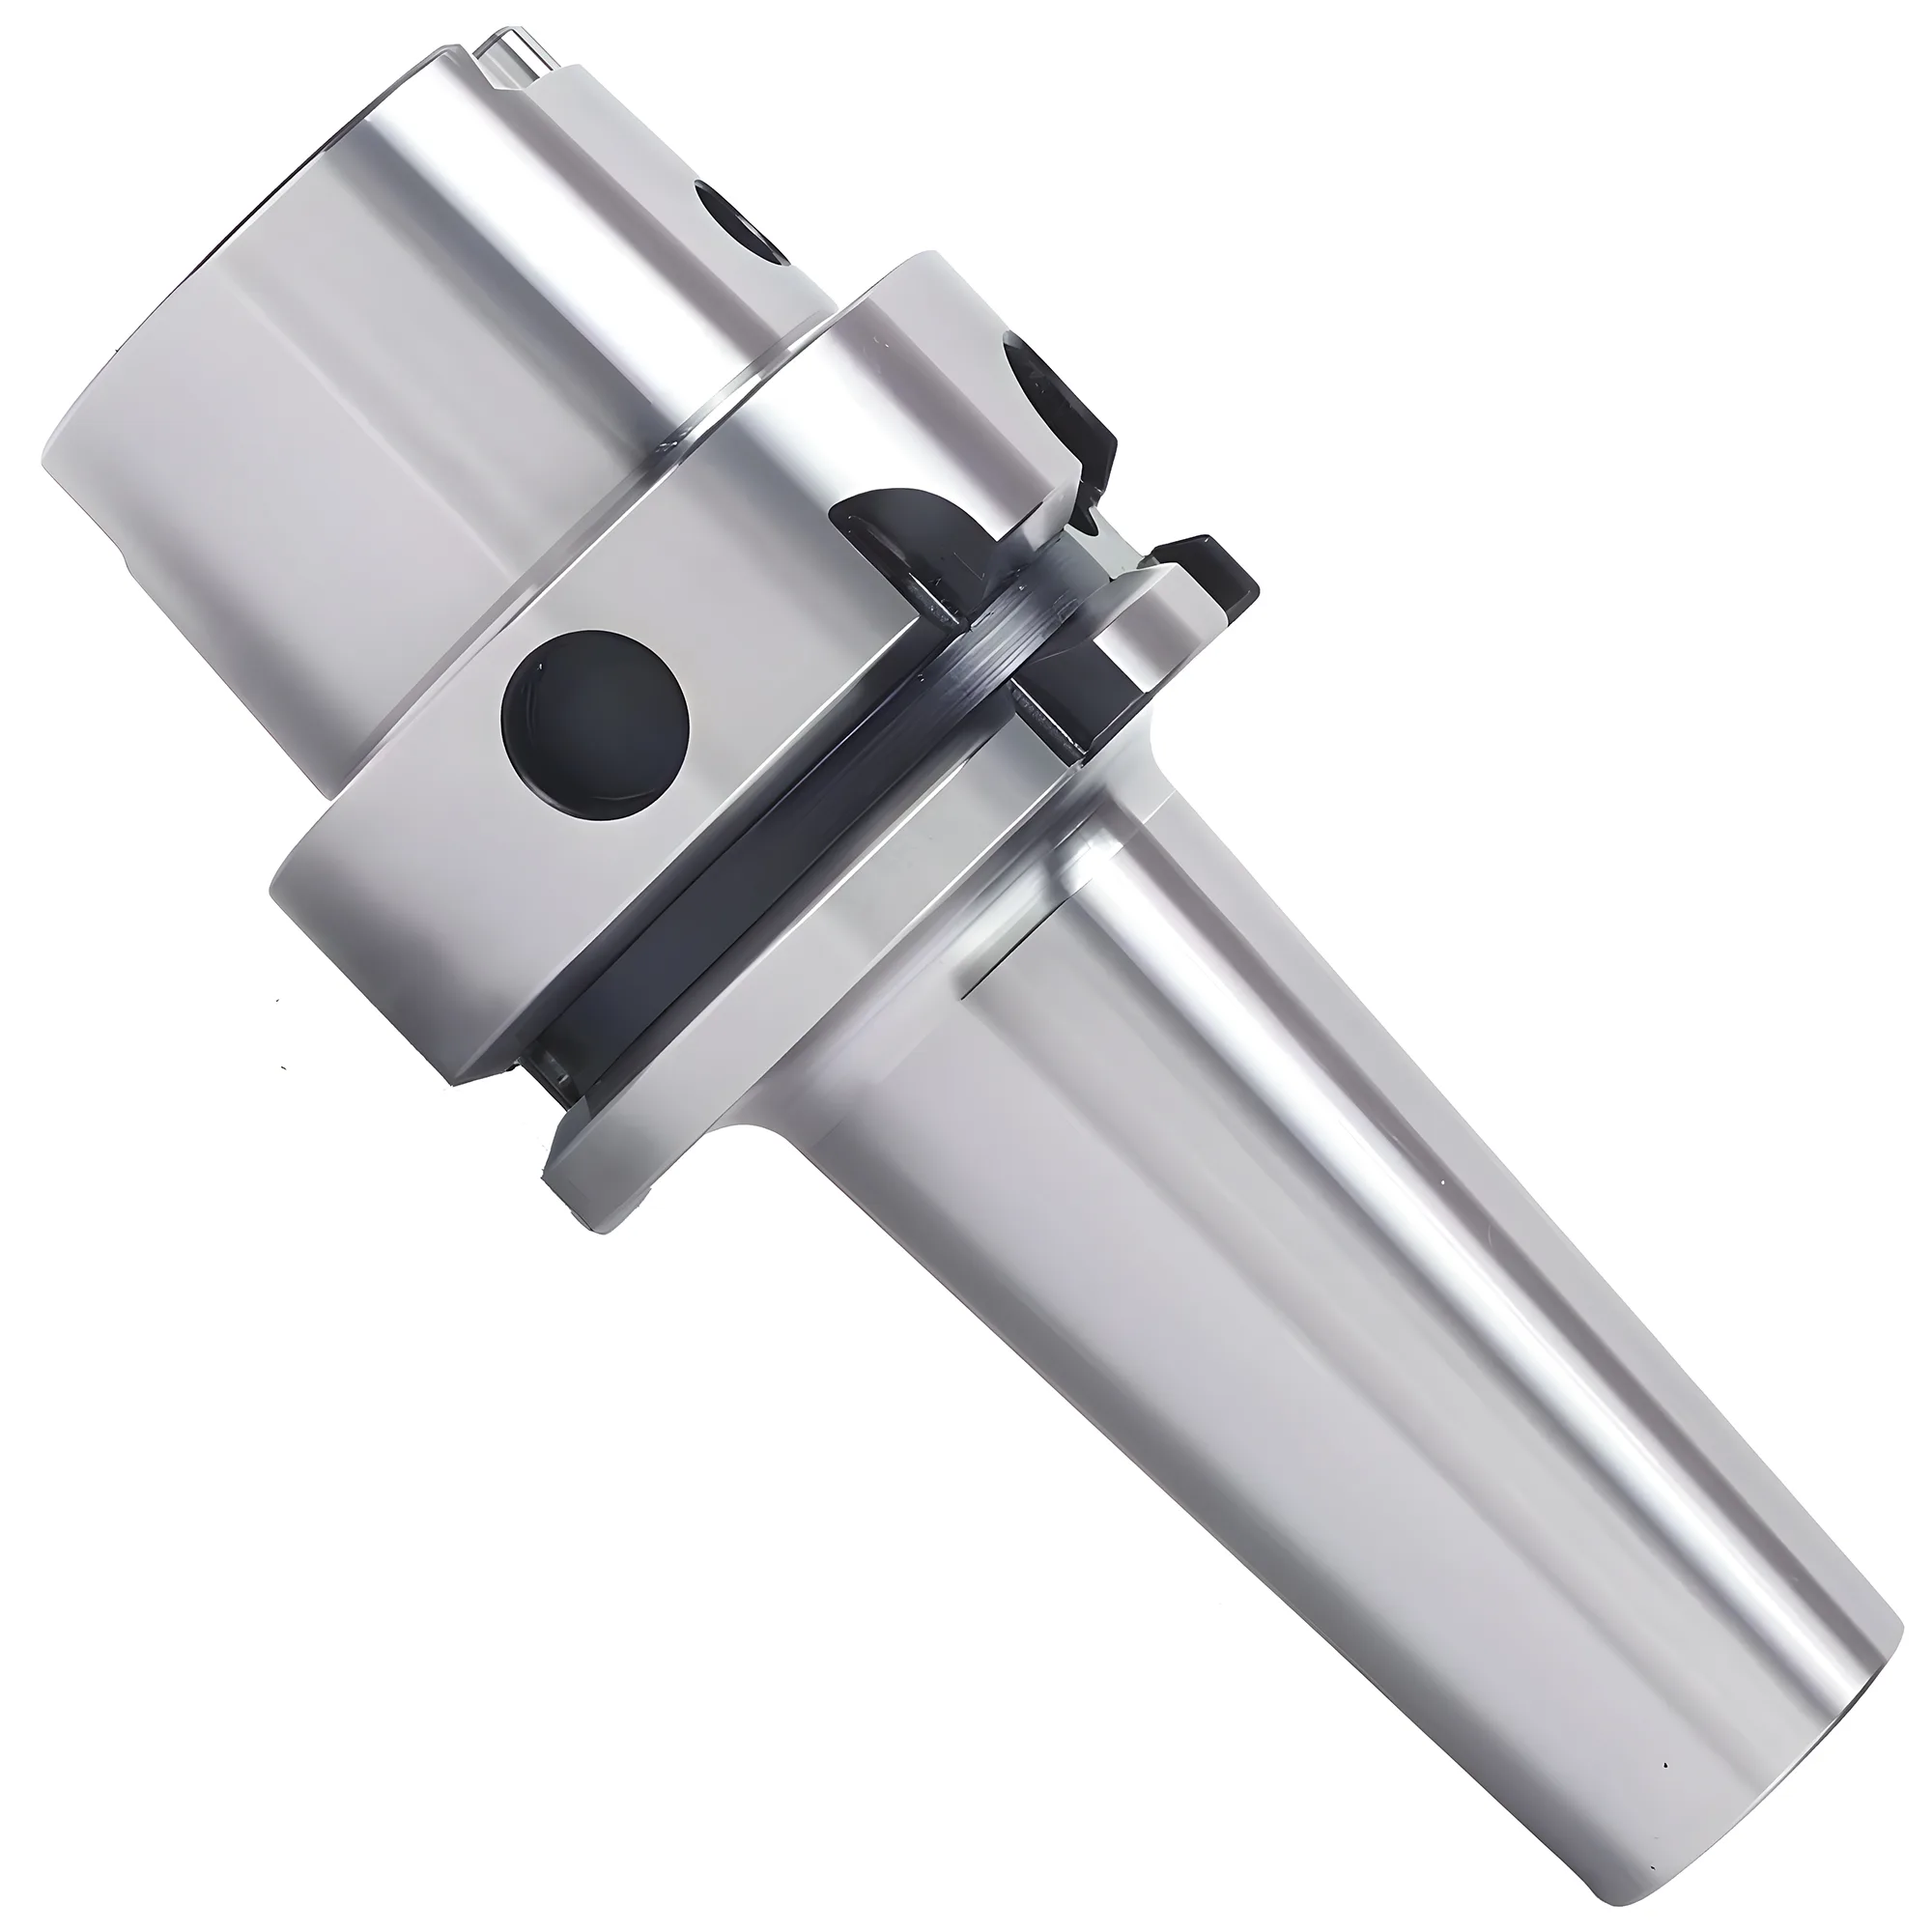
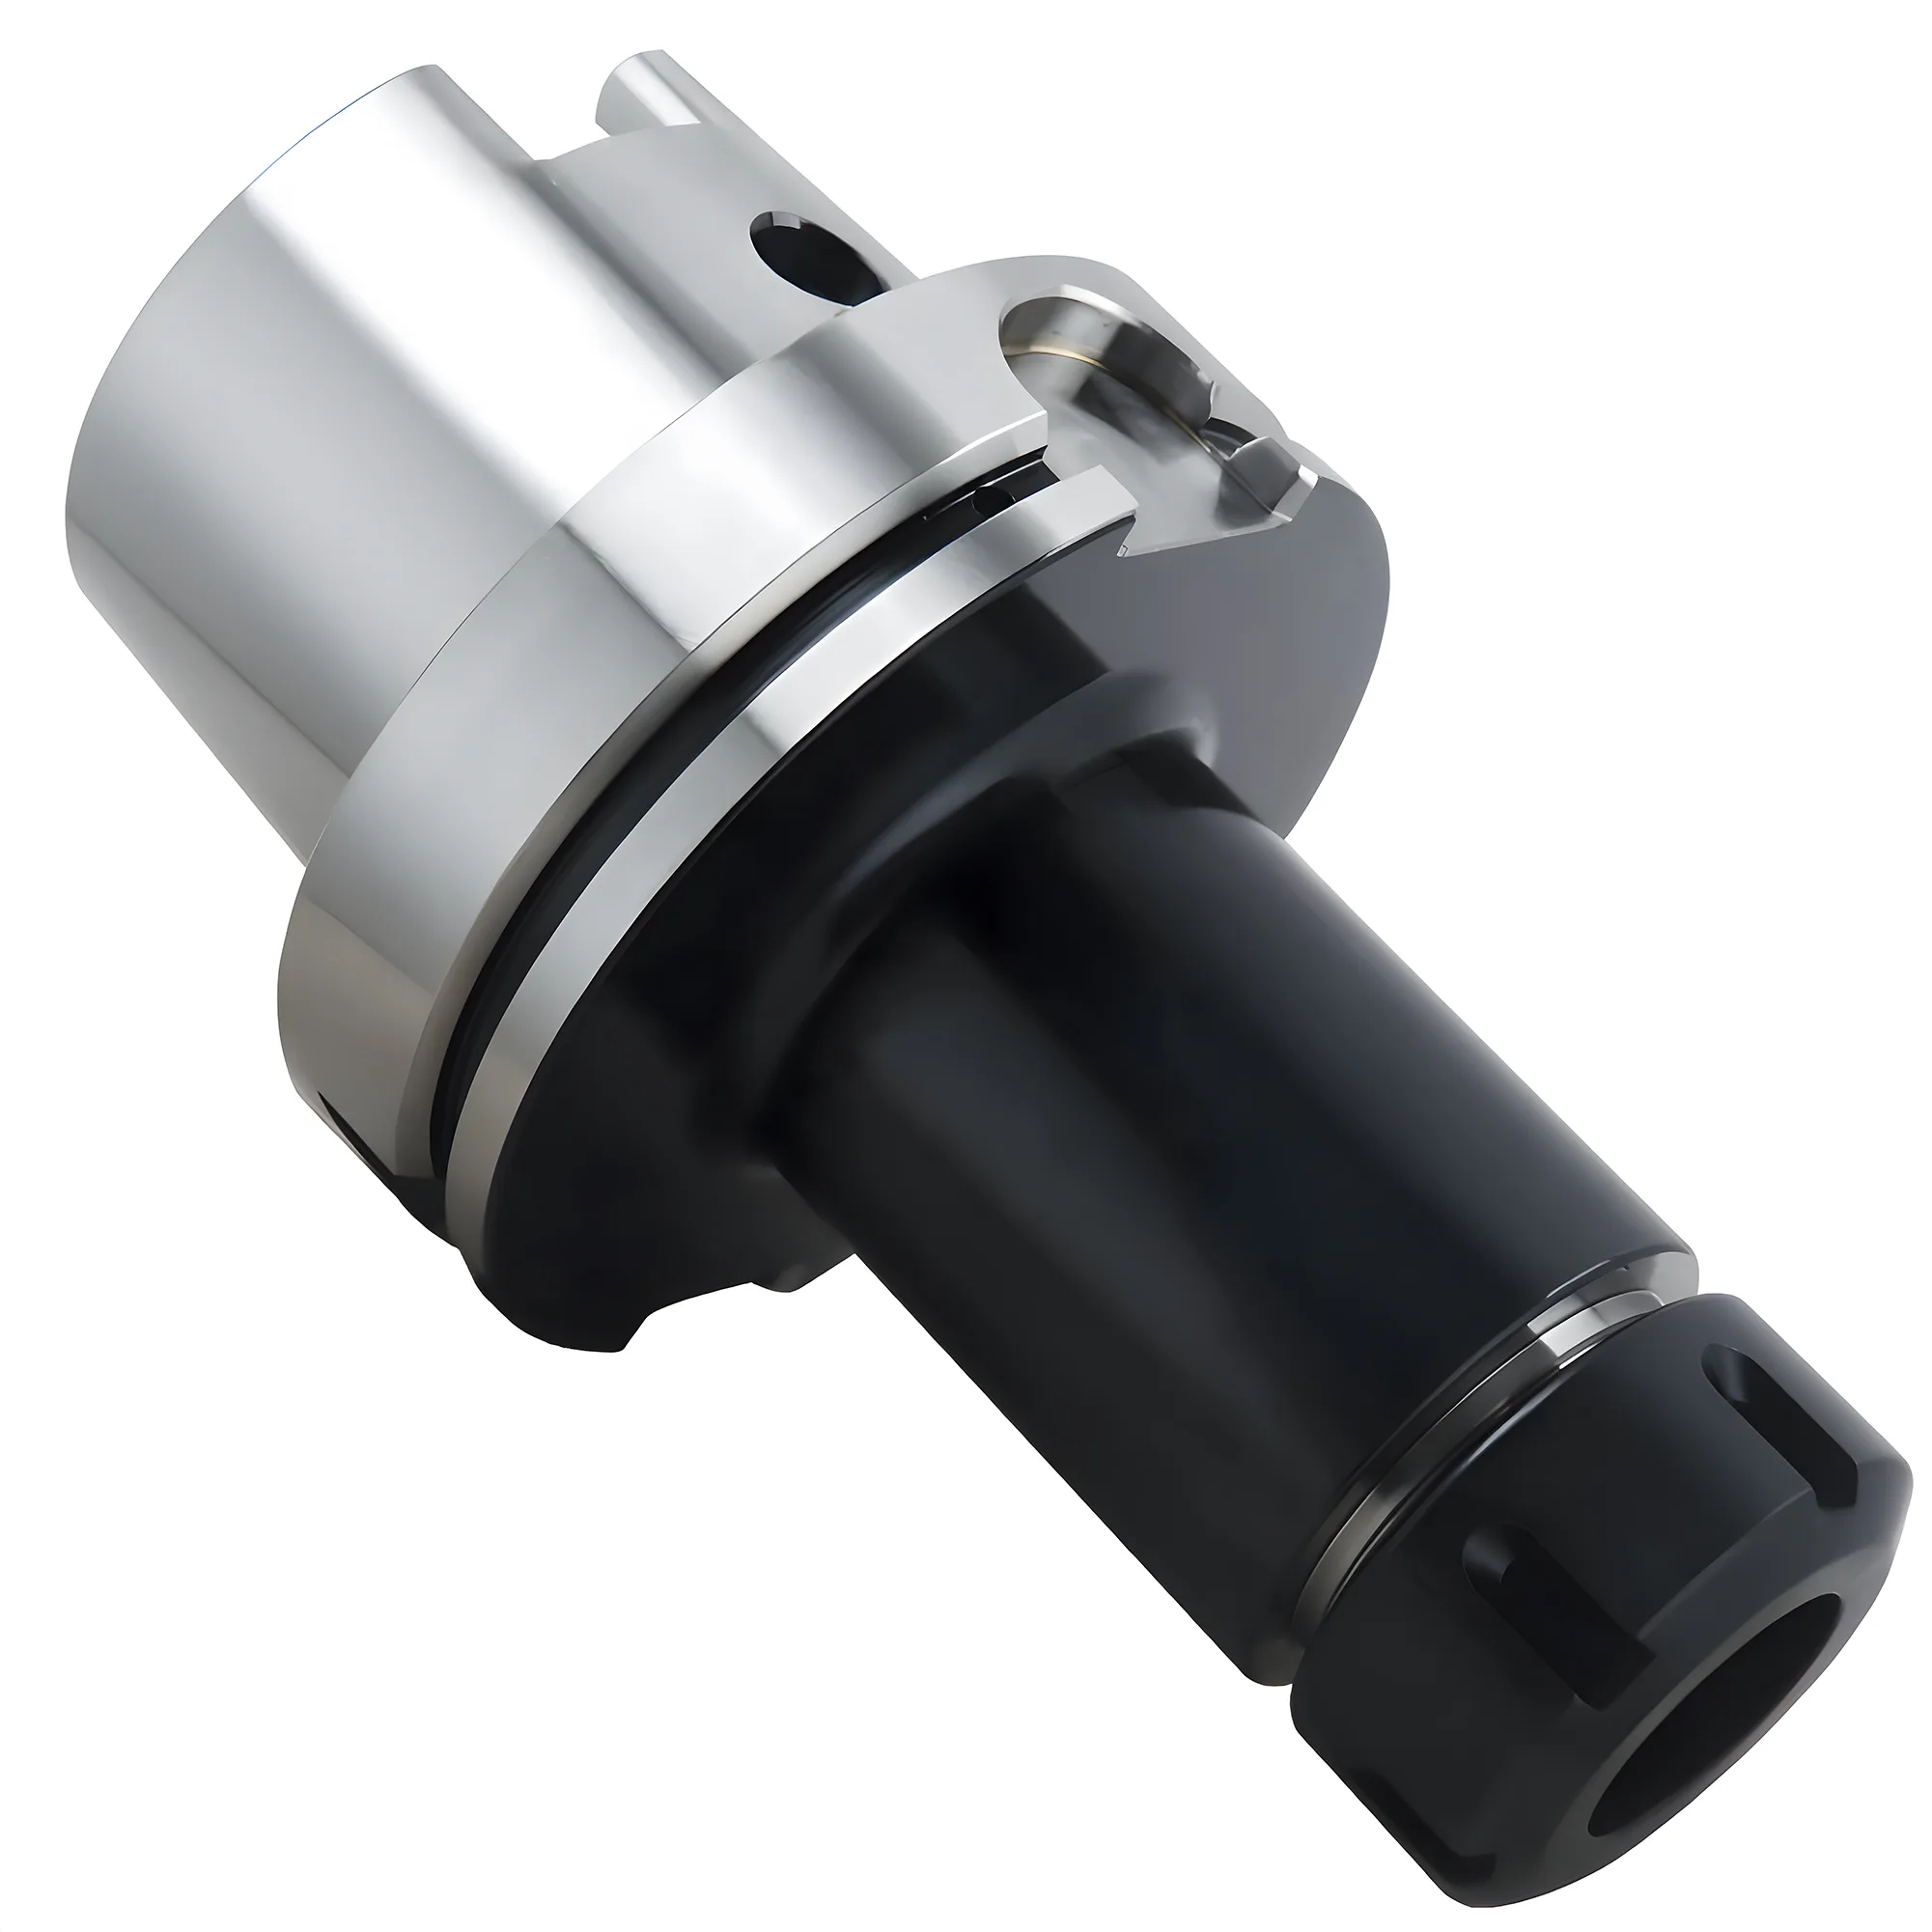
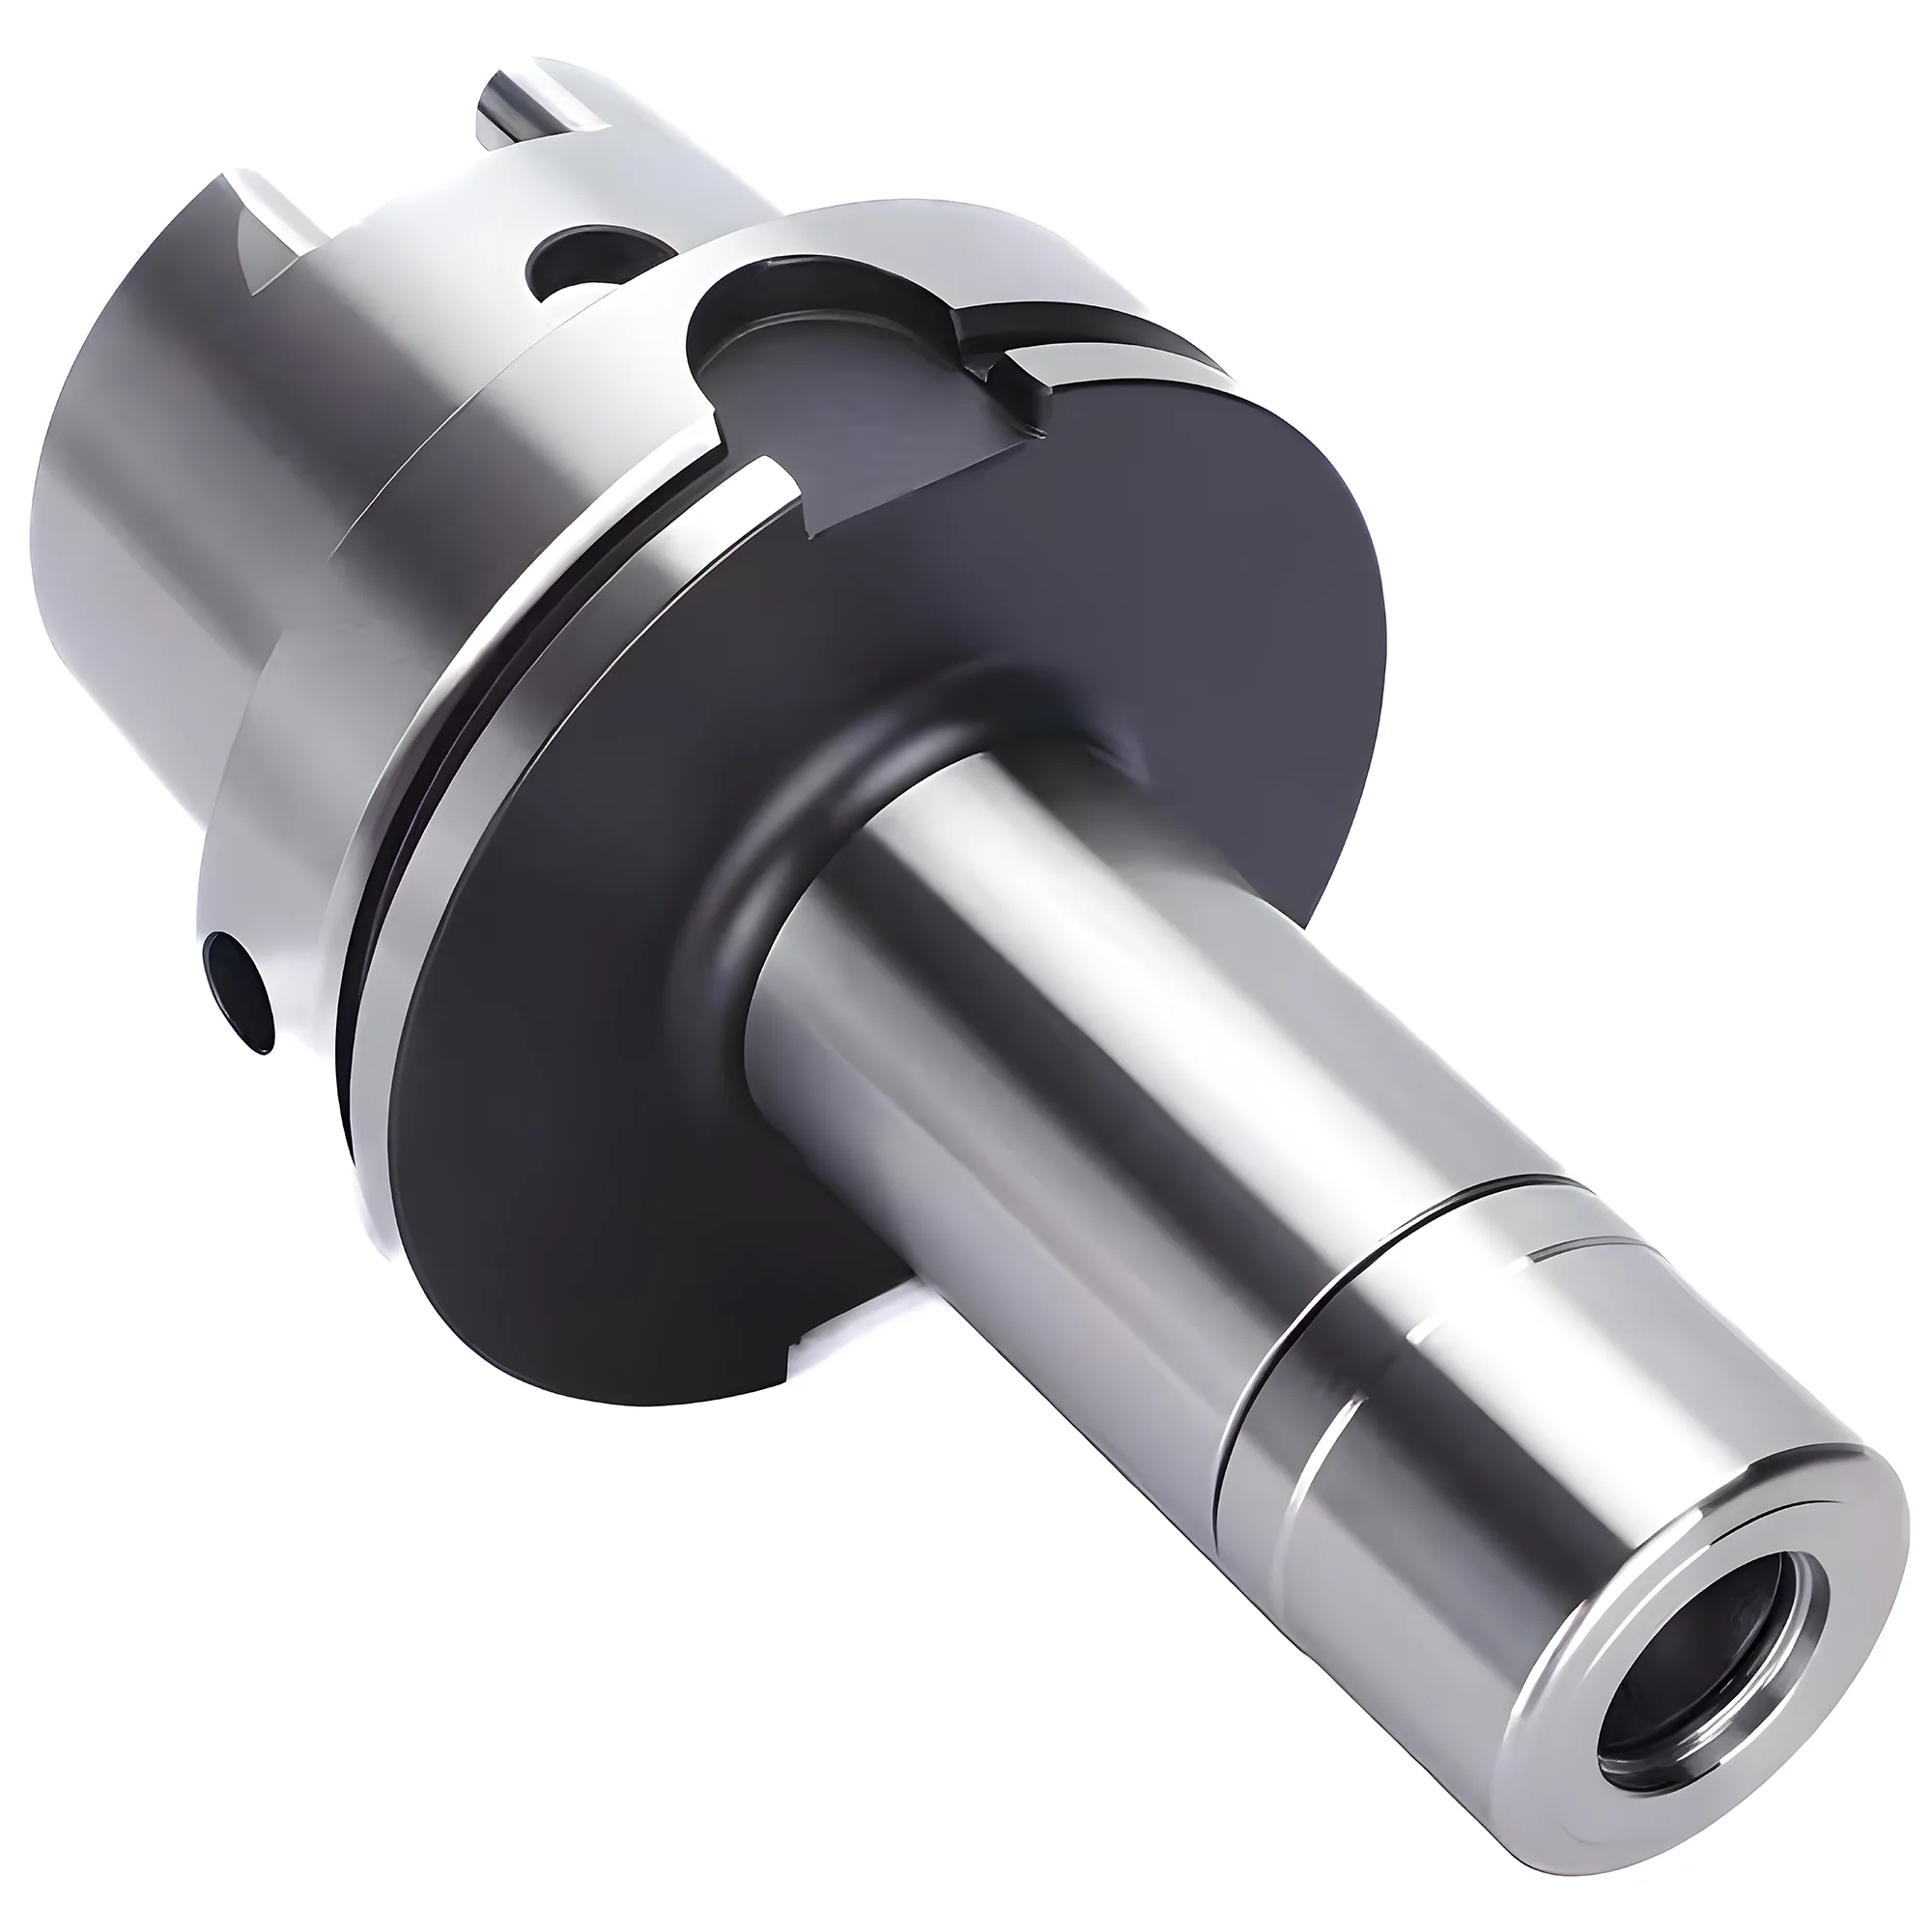
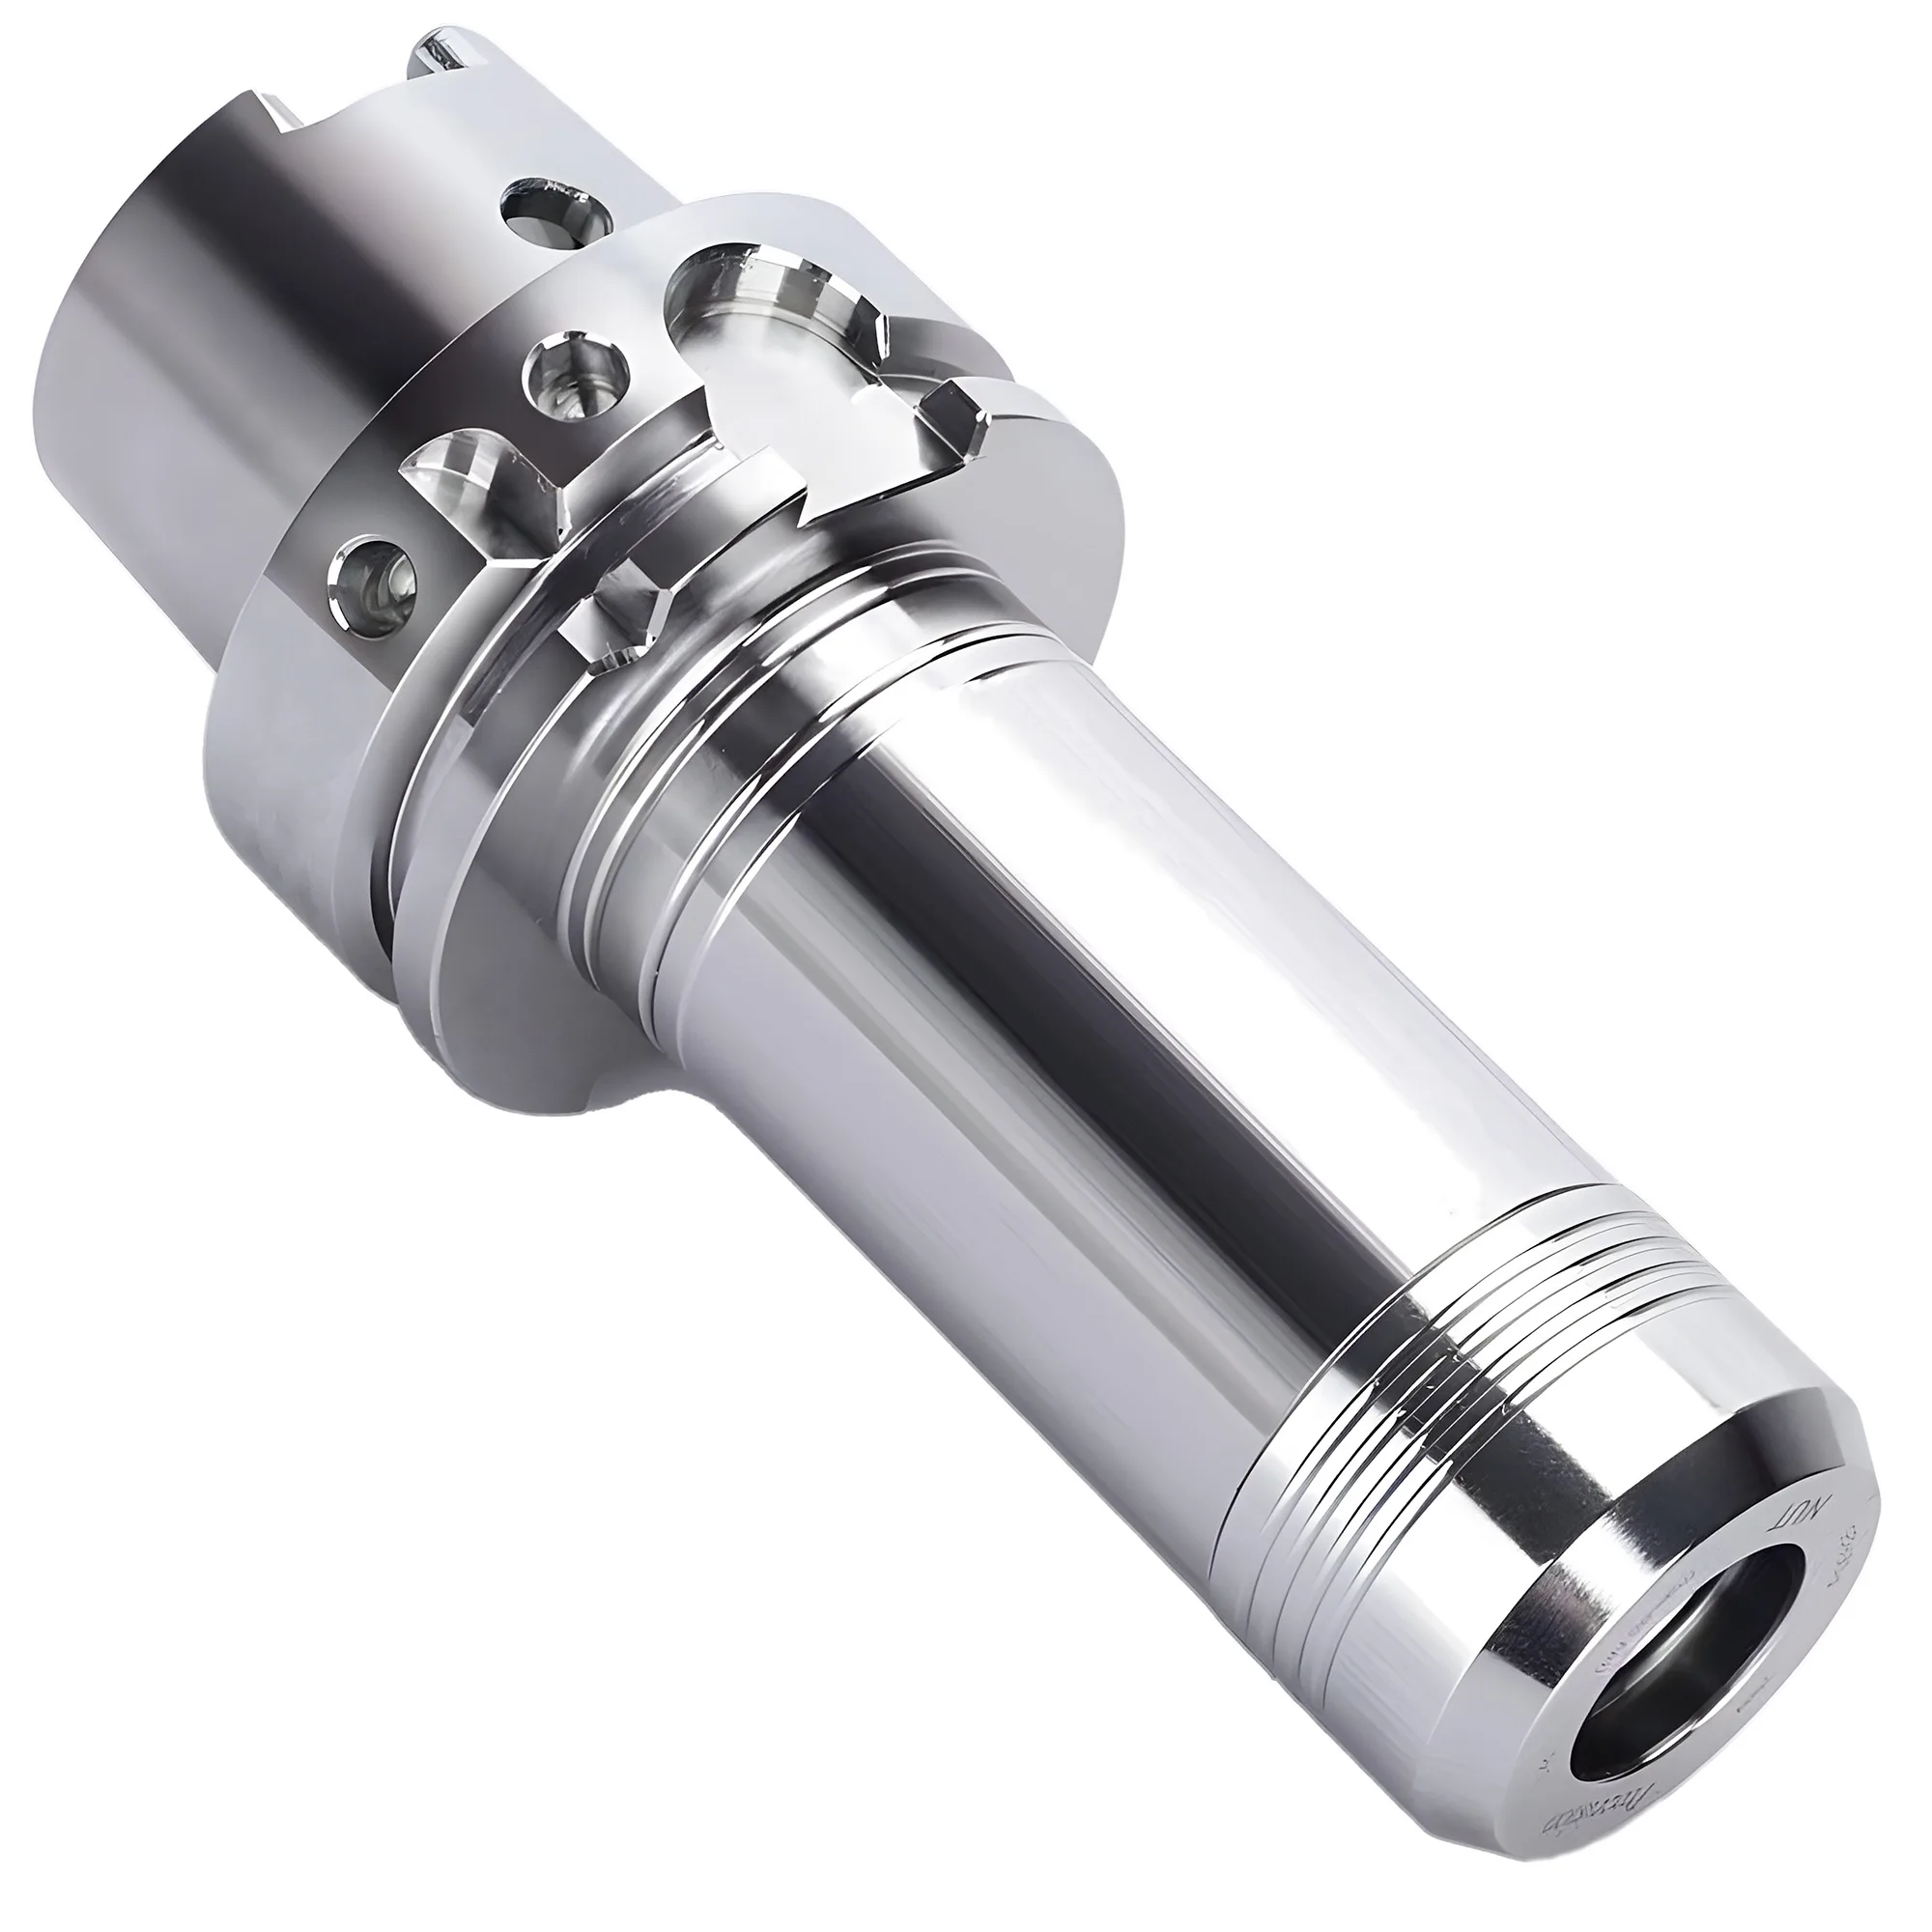
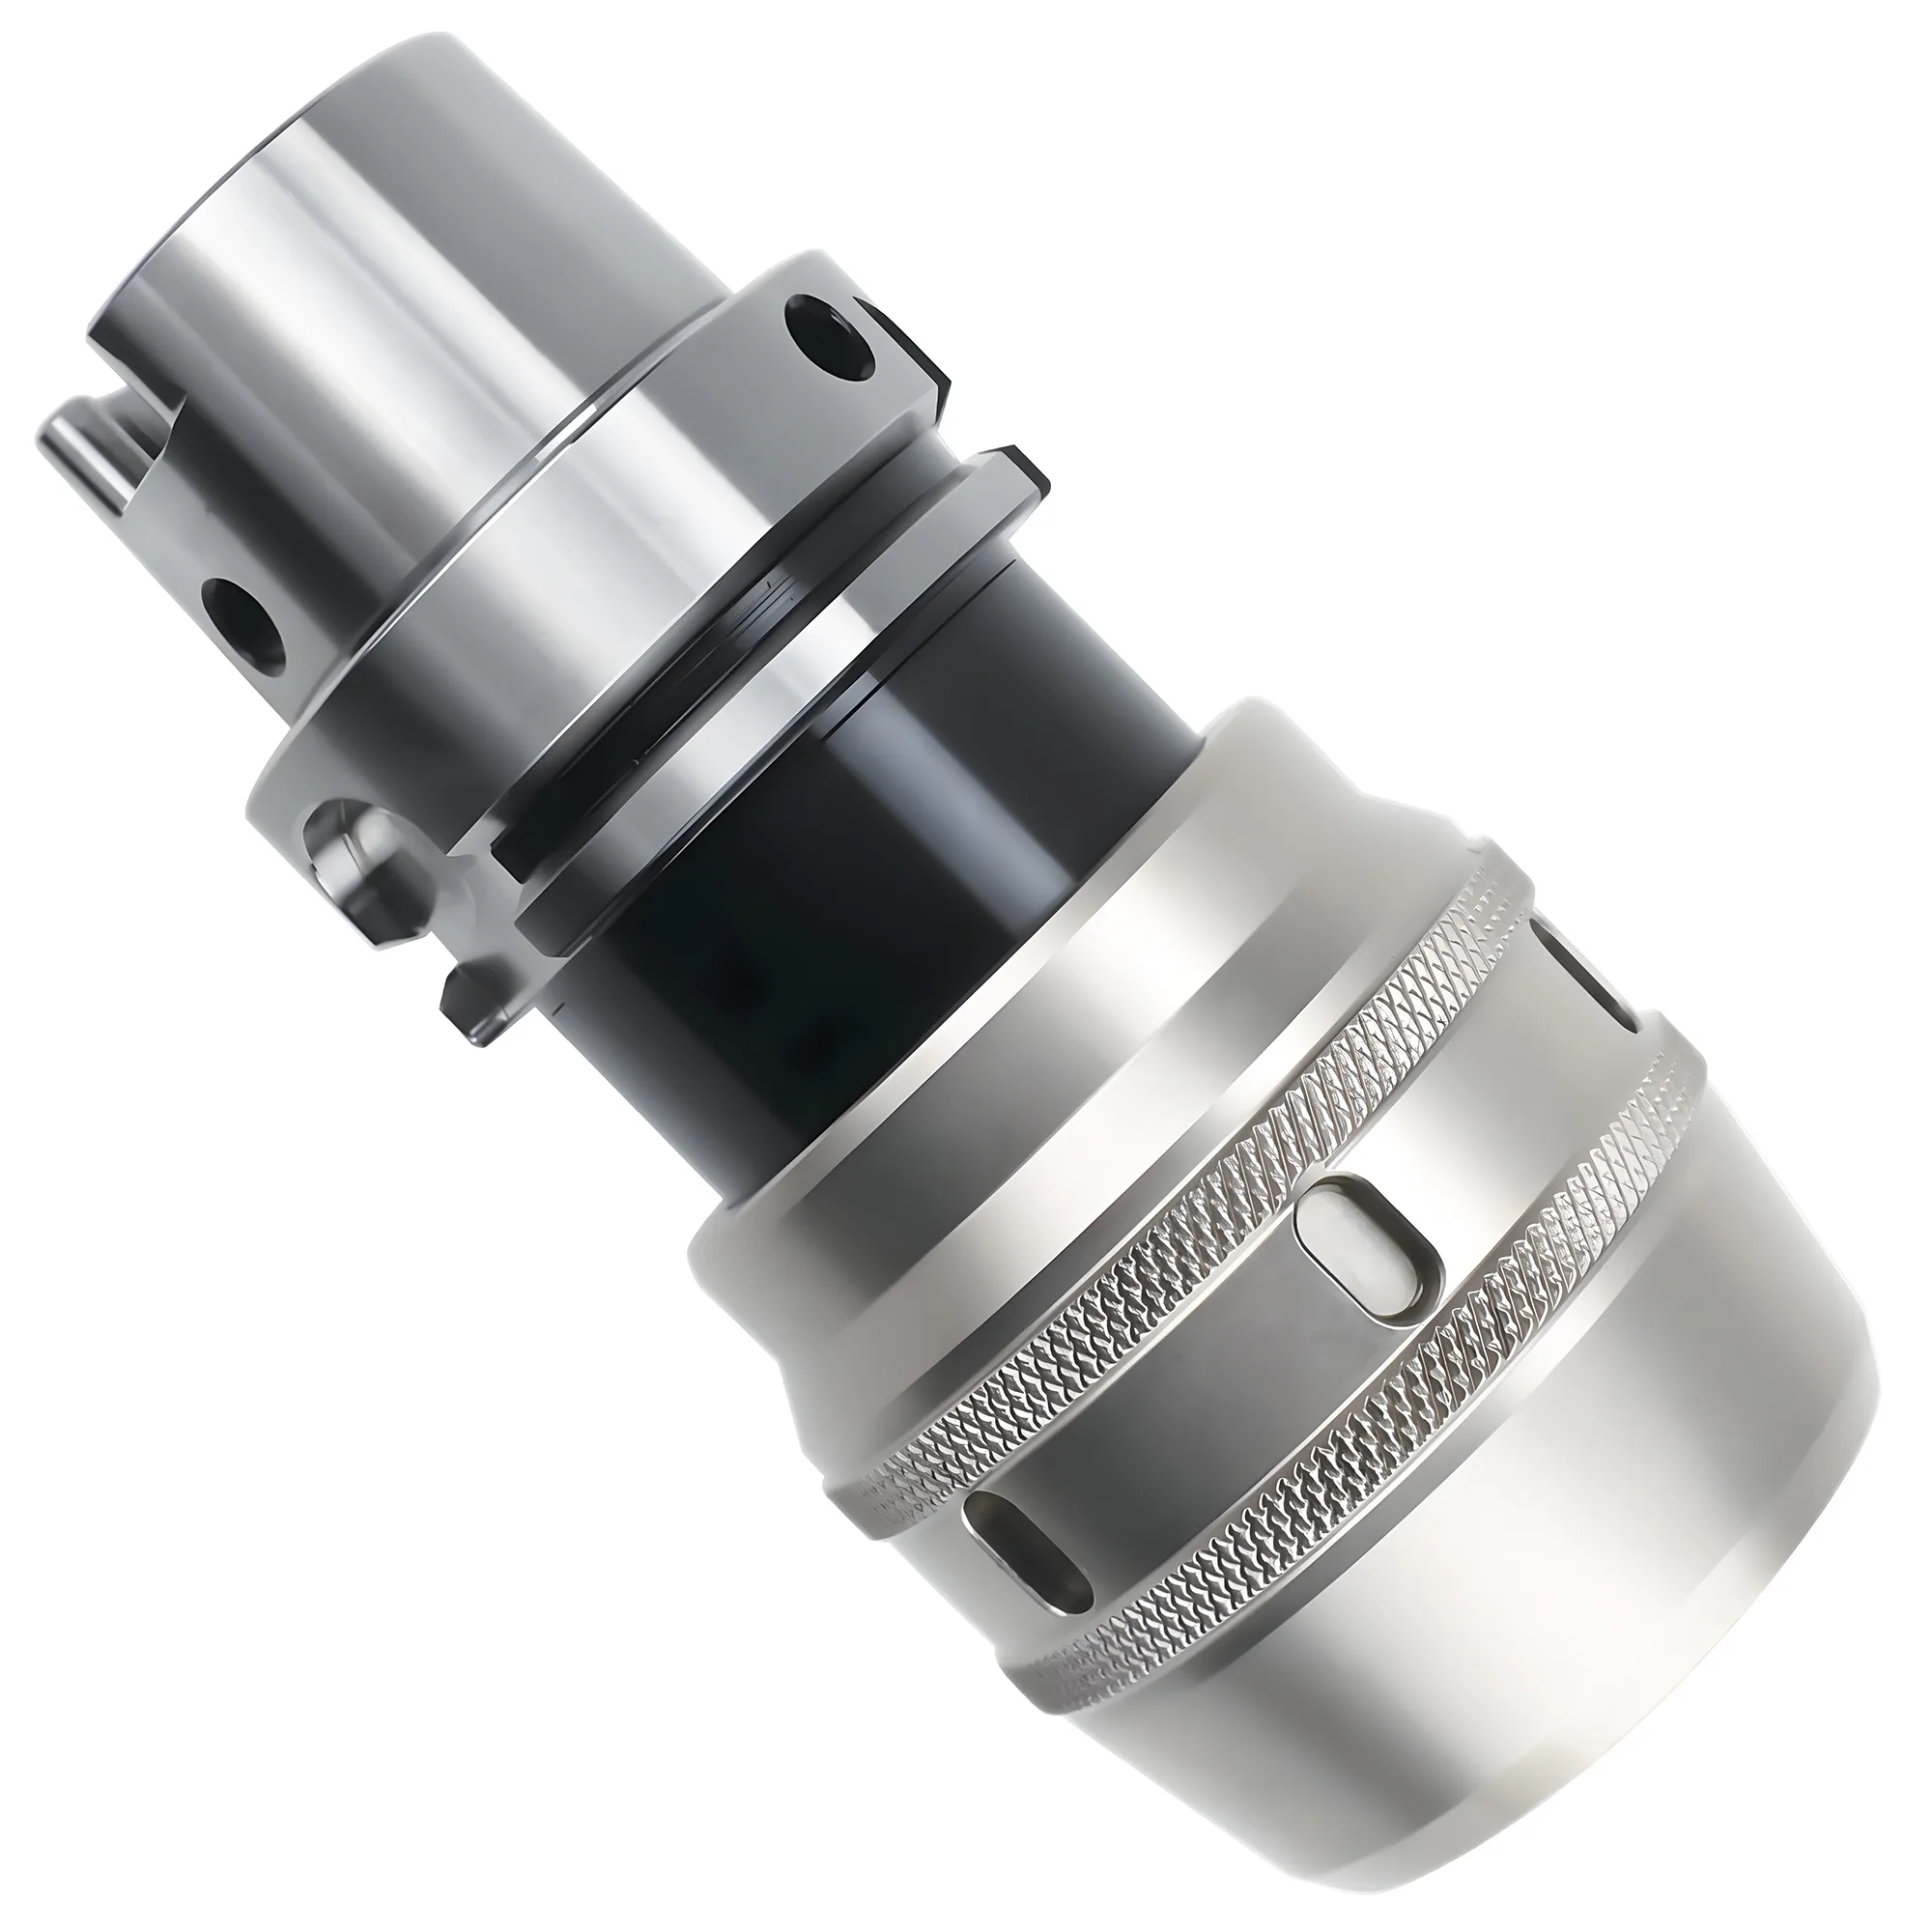
Un mandrino a pinza a ritorno HSK-SDC è un portautensile a naso snello per codoli piccoli — tipicamente 2–12 mm con le pinze da SDC04 a SDC12 — la cui pinza monoblocco viene richiamata verso il mandrino della macchina durante il serraggio, così la fresa viene tirata dentro il portautensile anziché spinta fuori. È la scelta per utensili di piccolo diametro che devono raggiungere cavità profonde e strette superando un'attrezzatura o una parete del pezzo. Un mandrino a pinza ER è preferibile quando serve un'ampia copertura dei codoli (circa 1–26 mm con ER16–ER40 secondo ISO 15488, di più con l'estensione ER50) e il naso più ingombrante non è d'intralcio.
Il mandrino a pinza a ritorno risponde a una domanda circoscritta: come tenere una fresa da 3 mm o da 6 mm su un mandrino HSK quando una ghiera ER è troppo ingombrante per arrivare dove l'utensile deve lavorare? Questa guida illustra il funzionamento del sistema a ritorno, le grandezze delle pinze SDC, gli attacchi HSK su cui è disponibile e il confronto con gli altri sistemi di pinze che un portautensile HSK-63 può montare. Per il dimensionamento ER vero e proprio si veda la guida alla scelta delle pinze ER.
Che cos'è un mandrino a pinza a ritorno HSK-SDC?
SDC è una designazione di pinza del produttore, non una norma ISO per pinze: un mandrino SDC accoglie una pinza SDC monoblocco dimensionata sulla propria sede, e l'azione di serraggio richiama la pinza all'interno del corpo del portautensile. Sul lato attacco c'è un cono cavo HSK standard secondo DIN 69893 (la stessa geometria coperta dalla ISO 12164), per cui il mandrino si monta su qualsiasi mandrino macchina HSK della grandezza e forma corrispondenti.
L'espressione "pull back collet chuck" si usa anche per i mandrini del naso mandrino dei torni che serrano il pezzo. Un mandrino HSK-SDC non appartiene a questa categoria: è un portautensile rotante che serra il codolo della fresa su un centro di lavoro.
La caratteristica distintiva è la direzione del movimento: una ghiera ER spinge la pinza in avanti nel suo cono, mentre un mandrino SDC tira la pinza all'indietro, verso il mandrino della macchina. Poiché la pinza si sposta verso il piano di riferimento mentre si chiude, il movimento di serraggio non può far scorrere la fresa fuori dal portautensile, e il naso può essere costruito molto più snello di un corpo che deve portare una ghiera di serraggio ER esterna.
Ritorno vs spinta in avanti: perché il naso diventa più snello
In un mandrino a pinza ER, la ghiera di serraggio si avvita all'esterno del naso del portautensile e spinge la pinza in avanti in un alesaggio conico a 8° (ISO 15488). La ghiera deve avvolgere la pinza, quindi è lei a fissare il diametro del naso: secondo la Tabella 3 della ISO 15488, una ghiera ER16 standard misura 32 mm, una ER20 35 mm e una ER25 42 mm. Le ghiere ER di tipo mini sono più snelle — una ghiera mini ER16 misura circa 22 mm — ma avvolgono comunque la pinza.
In un mandrino SDC a ritorno nessuna ghiera avvolge il naso. La pinza viene richiamata nel corpo, per cui il naso deve contenere soltanto la pinza stessa.
All'utensile, un naso SDC06 di circa 14 mm si confronta con i 32 mm di una ghiera ER16 standard che serra lo stesso codolo da 6 mm: meno della metà del diametro che deve superare l'attrezzatura e la parete della cavità. Questo spazio libero, moltiplicato su una sporgenza lunga, è il motivo per acquistare un mandrino a ritorno.
| Fattore | Mandrino a pinza ER (spinta in avanti) | Mandrino a pinza a ritorno SDC |
|---|---|---|
| Movimento della pinza durante il serraggio | In avanti, nel cono | All'indietro, verso il mandrino macchina |
| Elemento di serraggio al naso | Ghiera filettata esterna | Nessuno — pinza richiamata nel corpo |
| Diametro del naso per un codolo da 6 mm | 32 mm (ghiera ER16 standard, ISO 15488 Tabella 3); circa 22 mm con ghiera mini | Circa 14 mm (SDC06, catalogo tipico) |
| Campo codoli per portautensile | Circa 1–10 mm (ER16) fino a 3–26 mm (ER40) | Tipicamente 2–12 mm con SDC04–SDC12 |
| Norma della pinza | ISO 15488 / DIN 6499 — intercambiabile tra marchi | SDC specifica del produttore |
| Impiego ideale | Fresatura generica, foratura, ampio mix di utensili | Utensili piccoli in forme profonde e strette |
Nota di compatibilità della pinza
Le pinze SDC non sono intercambiabili con le pinze ER. Le pinze vanno ordinate in base alla grandezza SDC del mandrino (SDC04, SDC06, SDC08 o SDC12) e al diametro del codolo, verificandole sulla tabella del produttore del mandrino: le dimensioni SDC non sono normate tra marchi come lo sono le pinze ER secondo ISO 15488.
Grandezze delle pinze SDC e opzioni di attacco HSK
Ogni grandezza SDC copre una banda di codoli che parte da 2 o 3 mm, per cui la scelta dipende dall'utensile più grande da serrare e dal diametro di naso accettabile. Nei cataloghi tipici la SDC04 accoglie 2–4 mm, la SDC06 2–6 mm, la SDC08 2–8 mm e la SDC12 3–12 mm. Conviene scegliere la grandezza SDC più piccola che copra il codolo maggiore: è quella che dà il naso più snello.
Sul lato attacco sono comuni i corpi HSK-A50, HSK-A63 e HSK-A100, insieme alle forme per alta velocità HSK-E40 e HSK-E50. Le forme HSK E e F eliminano gli intagli di trascinamento della forma A, ottenendo un corpo simmetrico che si bilancia meglio ad alta velocità (DIN 69893). I corpi HSK-E più piccoli di solito si fermano a SDC08.
La sporgenza è la seconda decisione. Le lunghezze di catalogo vanno da circa 60 mm a 250 mm. Conviene scegliere la sporgenza più corta che liberi il pezzo: l'errore di inclinazione e la flessione crescono entrambi con la distanza dal piano di riferimento, per cui ogni millimetro di portata in più costa un po' di precisione. È il naso snello a permettere a un utensile corto di raggiungere una forma profonda senza uno sbalzo dell'utensile lungo e flessibile: la portata la fornisce il portautensile, non la fresa.
Quali pinze si montano su un portautensile HSK-63?
Un mandrino macchina HSK-63 non impone un sistema di pinze: lo determina il mandrino portapinza montato sul cono. Lo stesso attacco HSK-A63 è disponibile su diverse famiglie di mandrini a pinza, ciascuna con le proprie pinze:
| Sistema di pinze su HSK-A63 | Campo codoli tipico | Norma della pinza | Ideale per |
|---|---|---|---|
| Mandrino a pinza ER | Circa 1–26 mm (ER16–ER40); fino a 34 mm con ER50 | ISO 15488 / DIN 6499 | Fresatura e foratura generiche, mix di utensili più ampio |
| Mandrino ER di precisione (classe PGER) | Circa 3–20 mm | Pinze ER standard, ghiera specifica del mandrino | Finitura quando l'eccentricità limita la vita utile |
| Mandrino a pinza tipo SK (GSK) | Circa 1–25 mm | Sedi SK del produttore | Campo di serraggio continuo per sede |
| Mandrino a pinza a ritorno SDC | Tipicamente 2–12 mm | SDC del produttore | Utensili piccoli in forme profonde e strette |
| Mandrino per fresatura pesante tipo C | Fino a 42 mm | Tipo C del produttore | Sgrossatura pesante su codoli grandi |
Cercando una "pinza HSK 63", la risposta dipende dal mandrino: prima di ordinare le pinze occorre identificare il sistema di pinze indicato sul portautensile (ER, SK, SDC o C). Per la sgrossatura ad alta coppia un mandrino a ritorno è lo strumento sbagliato: quel carico lo sostiene un mandrino per fresatura pesante o un portautensile side-lock. Per il dimensionamento all'interno della famiglia ER, la guida alla scelta delle pinze ER illustra i compromessi.
Eccentricità e velocità: cosa verificare sulla scheda tecnica
L'eccentricità di un mandrino SDC è un valore dichiarato dal produttore, non una classe normata, per cui i dati di catalogo vanno confrontati solo quando è indicato il metodo di misura: spina di controllo, sporgenza e posizione del comparatore. Le pinze ER hanno un riferimento normato: la Classe 2 della ISO 15488 ammette ≤0.015 mm TIR per d₁ ≤ 10 mm e ≤0.020 mm per d₁ 10–26 mm, e le qualità di pinza UP/AA dei produttori raggiungono ≤0.005 mm TIR. Nessuna norma equivalente copre le pinze SDC.
L'eccentricità conta di più proprio sugli utensili piccoli che i mandrini SDC serrano. Ogni 0.0001 inch (2.5 µm) di eccentricità riduce la vita utile dell'utensile di circa il 10% (regola di un decimo di BIG DAISHOWA), e su una fresa da 2–6 mm la stessa eccentricità rappresenta una quota del carico per dente molto maggiore che su un utensile da 20 mm.
La velocità è determinata dalla forma dell'attacco, dalla bilanciatura e dal valore dichiarato dal produttore, non dal tipo di pinza. I portautensili HSK-A63 lavorano tipicamente in produzione a 15.000–25.000 RPM, mentre le varianti HSK-E senza intagli raggiungono 40.000+ RPM; la DIN 69893 definisce la geometria, non un limite di velocità. La classe di bilanciatura segue la ISO 1940-1, dove lo squilibrio specifico ammissibile è e_per ≈ 9549 × G / n (g·mm/kg, n in RPM): raddoppiare la velocità del mandrino dimezza lo squilibrio che un portautensile può avere a parità di classe. Prima di far girare veloci gli utensili piccoli è opportuno confrontare la classe di bilanciatura del mandrino con la velocità del mandrino macchina. Per il lato cono della decisione si veda il confronto BT, CAT e HSK.
Quando scegliere HSK-SDC e quando un mandrino a pinza ER
✦ HSK-SDC a ritorno è adatto a
- Frese piccole (tipicamente 2–12 mm) che devono superare un'attrezzatura o entrare in una cavità profonda e stretta
- Lavori di dettaglio su stampi dove lo spazio libero al naso limita il percorso utensile
- Mantenere corto lo sbalzo della fresa lasciando che un portautensile snello fornisca la portata
- Mandrini HSK-A e HSK-E già presenti in officina
✦ Mandrino a pinza ER è adatto a
- Ampia copertura dei codoli, da circa 1 mm fino a 26 mm (ER40), o di più con ER50
- Pinze intercambiabili tra marchi secondo ISO 15488 / DIN 6499
- Foratura, maschiatura e fresatura generica dove il diametro del naso non è un vincolo
- Mandrini BT e CAT oltre che HSK
Tabella di selezione rapida
| Scenario | Portautensile consigliato | Perché |
|---|---|---|
| Fresa sferica da 3 mm in finitura su una nervatura profonda in uno stampo | HSK-SDC (SDC04 o SDC06) | Il naso snello supera le pareti della nervatura; sbalzo della fresa corto |
| Fresa a codolo da 6 mm, pezzo aperto, fresatura generica | Mandrino a pinza ER (ER16–ER25) | Lo spazio al naso non è limitante; pinze standard |
| Utensile da 10–12 mm che deve superare una staffa alta | HSK-SDC (SDC12) | Il naso a ritorno è più snello di una ghiera ER20 o ER25 standard |
| Fresa da sgrossatura da 16–20 mm | Mandrino a pinza ER o mandrino per fresatura pesante | Fuori dal campo SDC; serve presa, non snellezza |
| Foratura e fresatura miste, molti diametri | Mandrino a pinza ER | Un portautensile con un set di pinze copre il campo più ampio |
HSK-SDC per una portata snella con utensili piccoli; ER per campo e intercambiabilità.
Un mandrino a pinza a ritorno HSK-SDC serra tipicamente codoli da 2–12 mm in una pinza monoblocco richiamata verso il mandrino macchina, il che elimina la ghiera esterna e dà un naso con meno della metà del diametro di una ghiera ER16 standard. È la scelta quando a limitare il lavoro è lo spazio libero al naso, non la presa o il campo dei codoli; per un'ampia copertura dei codoli, pinze normate e fresatura e foratura generiche conviene un mandrino a pinza ER. L'eccentricità SDC va confrontata solo a condizioni di misura dichiarate, perché nessuna classe ISO copre le pinze SDC.
Che cos'è un mandrino a pinza HSK SDC?
Un mandrino HSK SDC è un portautensile a naso snello la cui pinza SDC monoblocco viene richiamata verso il mandrino macchina durante il serraggio, così la fresa viene tirata dentro anziché spinta fuori dal portautensile. Le pinze comuni da SDC04 a SDC12 coprono codoli da 2 a 12 mm, su attacchi HSK-A e HSK-E secondo DIN 69893.
A cosa serve un mandrino a pinza a ritorno?
Un mandrino a pinza a ritorno serra frese piccole dove una ghiera ER sarebbe troppo grande. Poiché la pinza viene richiamata nel corpo anziché serrata da una ghiera esterna, il naso resta snello e permette a utensili da 2 a 12 mm di raggiungere cavità profonde e strette e di superare le attrezzature con uno sbalzo della fresa corto. Non è pensato per la sgrossatura pesante.
Quali pinze si montano su un portautensile HSK 63?
I portautensili HSK-63 accettano diversi sistemi di pinze. I mandrini ER coprono circa da 1 a 34 mm con pinze da ER16 a ER50; le sedi tipo SK (GSK) serrano da 1 a 25 mm; i mandrini SDC a ritorno serrano da 2 a 12 mm per una portata snella; e i mandrini per fresatura pesante tipo C serrano fino a 42 mm per la sgrossatura. È il portautensile, non il cono HSK, a decidere quale pinza si monta.
Si possono usare pinze ER in un mandrino SDC?
No. Un mandrino SDC accoglie solo pinze SDC monoblocco dimensionate sulla propria sede, come la SDC06 per codoli da 2 a 6 mm. Le pinze ER seguono la geometria a 8° della ISO 15488 e vengono serrate in avanti da una ghiera filettata, quindi non entrano nella sede SDC né vi serrano correttamente. Le pinze vanno ordinate in base alla grandezza SDC del mandrino.
A che velocità può girare un mandrino HSK SDC?
Il limite di velocità dipende dalla forma dell'attacco HSK, dalla classe di bilanciatura e dal valore dichiarato dal produttore, non dalla pinza SDC. I portautensili HSK-A63 lavorano tipicamente da 15.000 a 25.000 RPM in produzione, mentre gli attacchi HSK-E senza intagli raggiungono 40.000 RPM o più. È opportuno confrontare la classe di bilanciatura dichiarata del mandrino secondo ISO 1940-1 con la velocità del mandrino macchina.
Fonti
- DIN 69893 / ISO 12164 — HSK Hollow-Shank Taper Specifications
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- ISO 1940-1:2003 — Balance quality requirements for rotors in a constant (rigid) state
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout