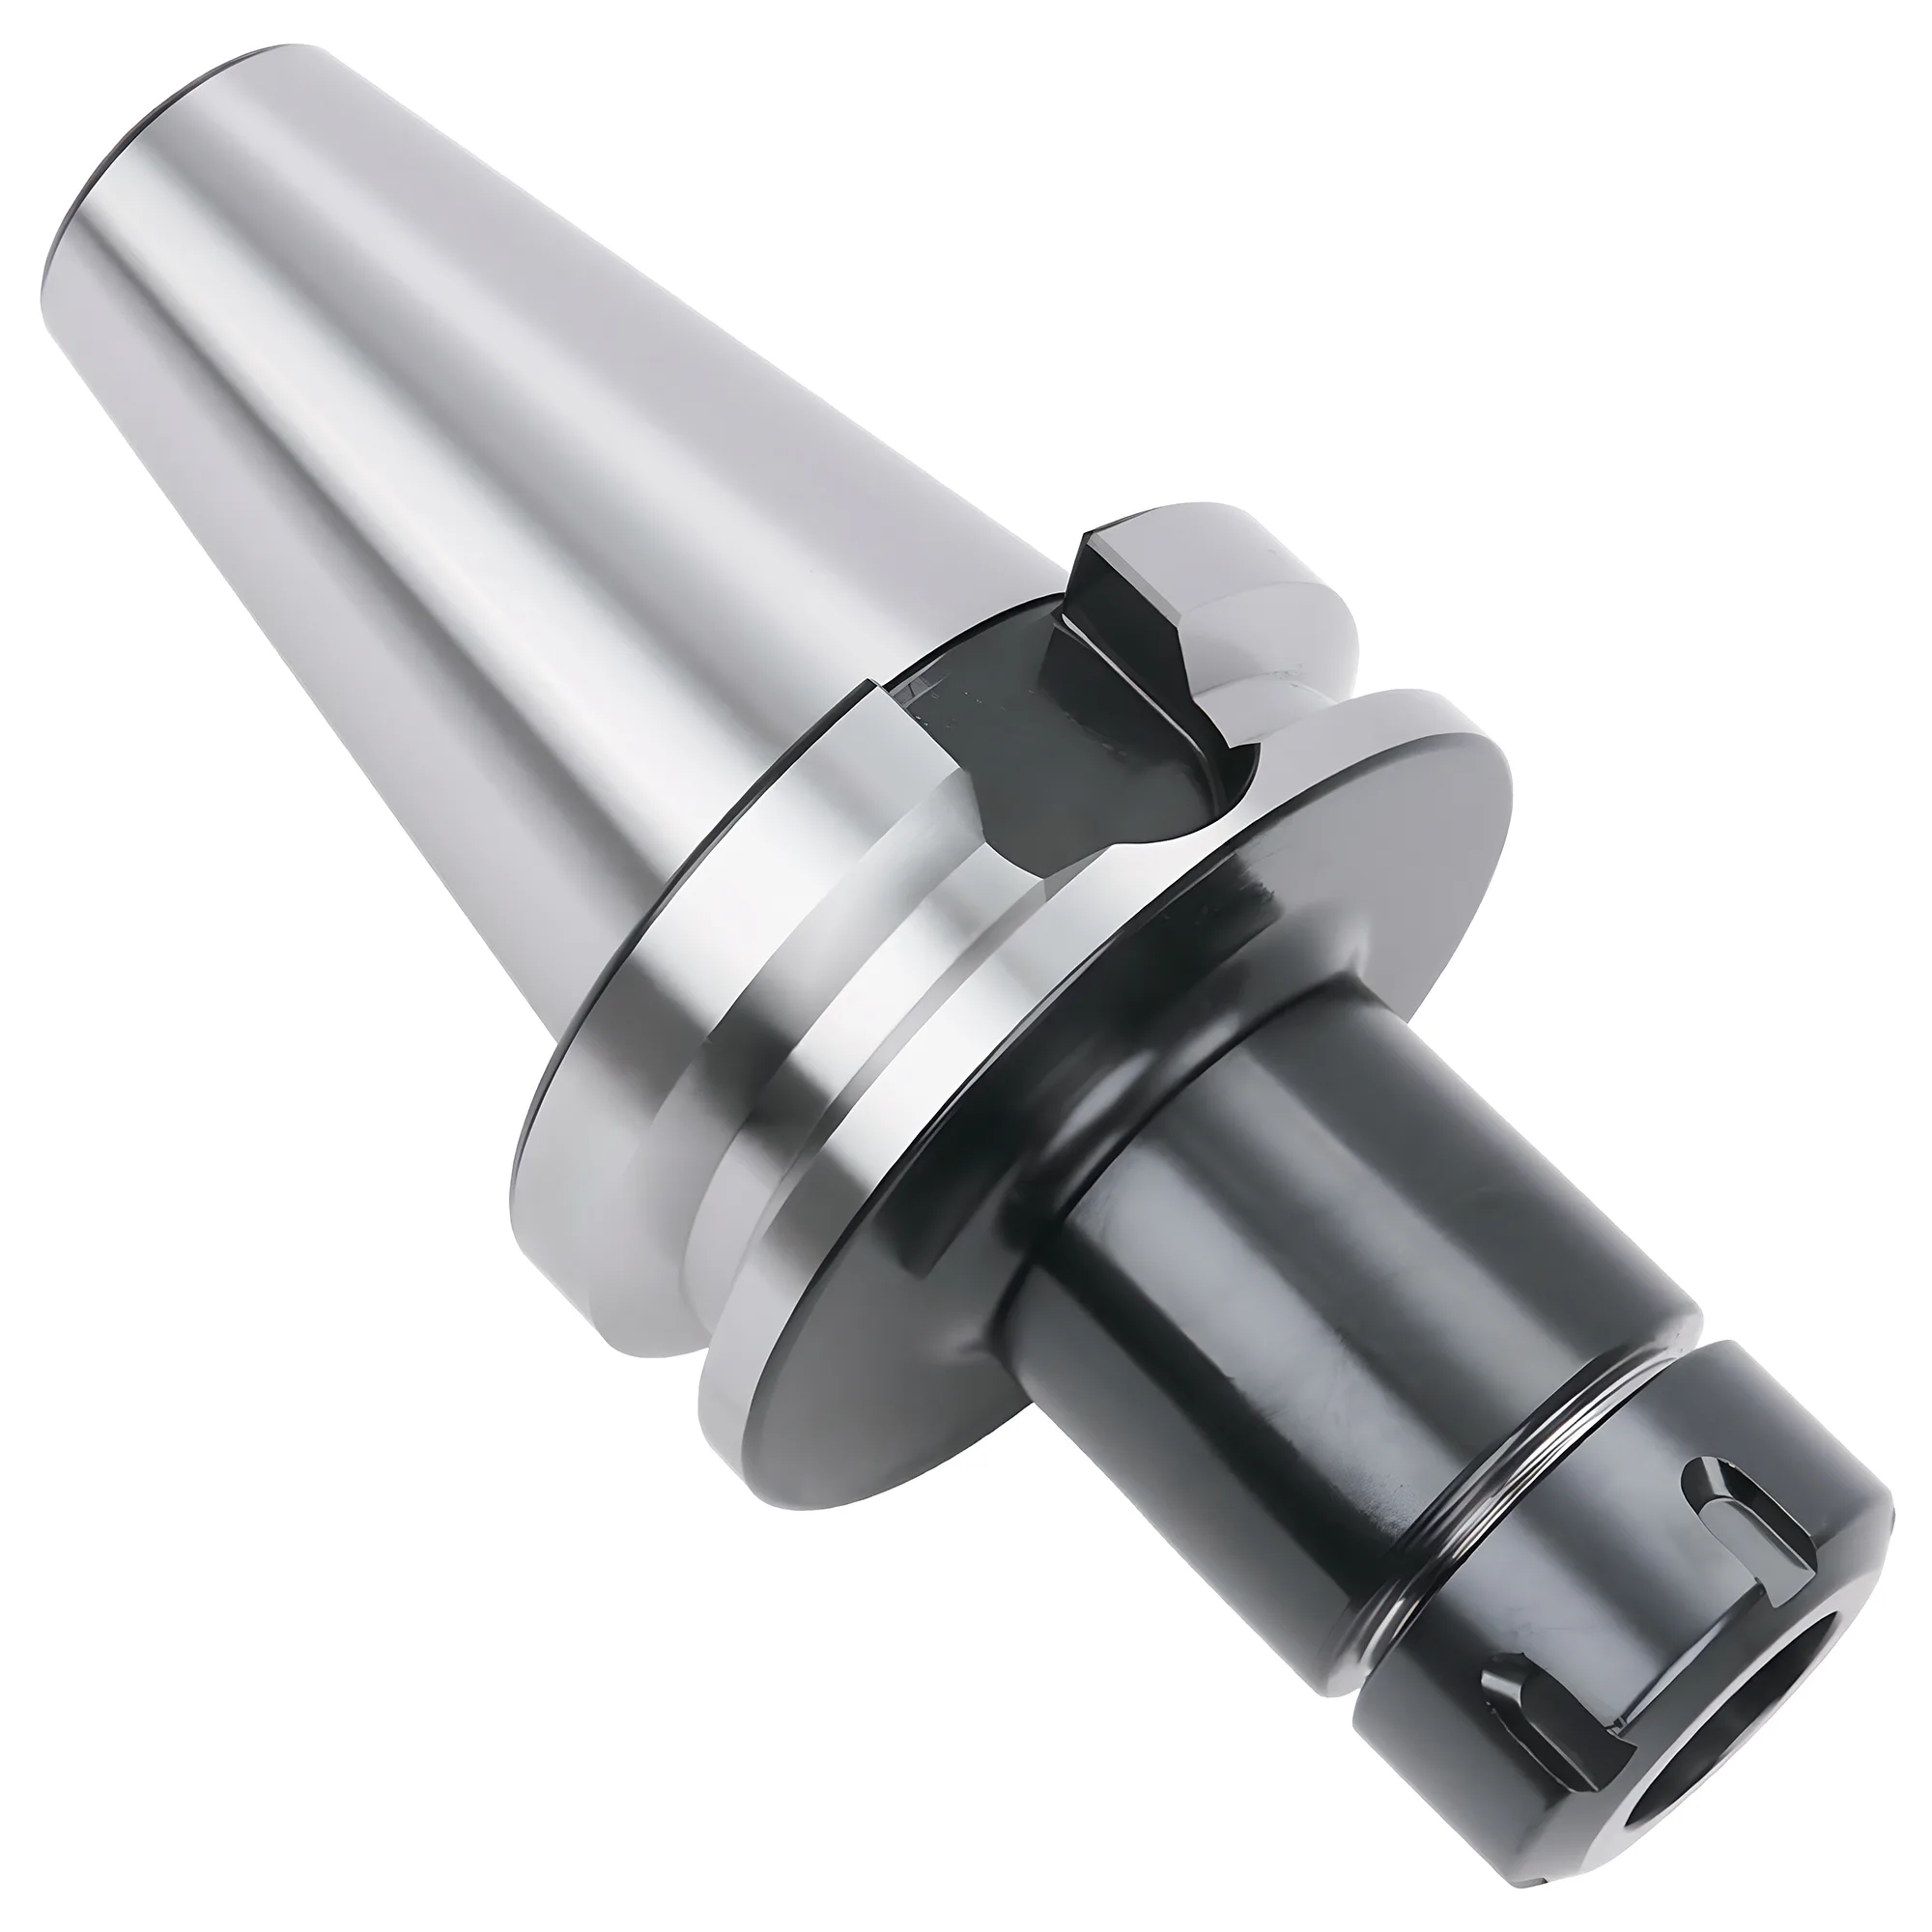
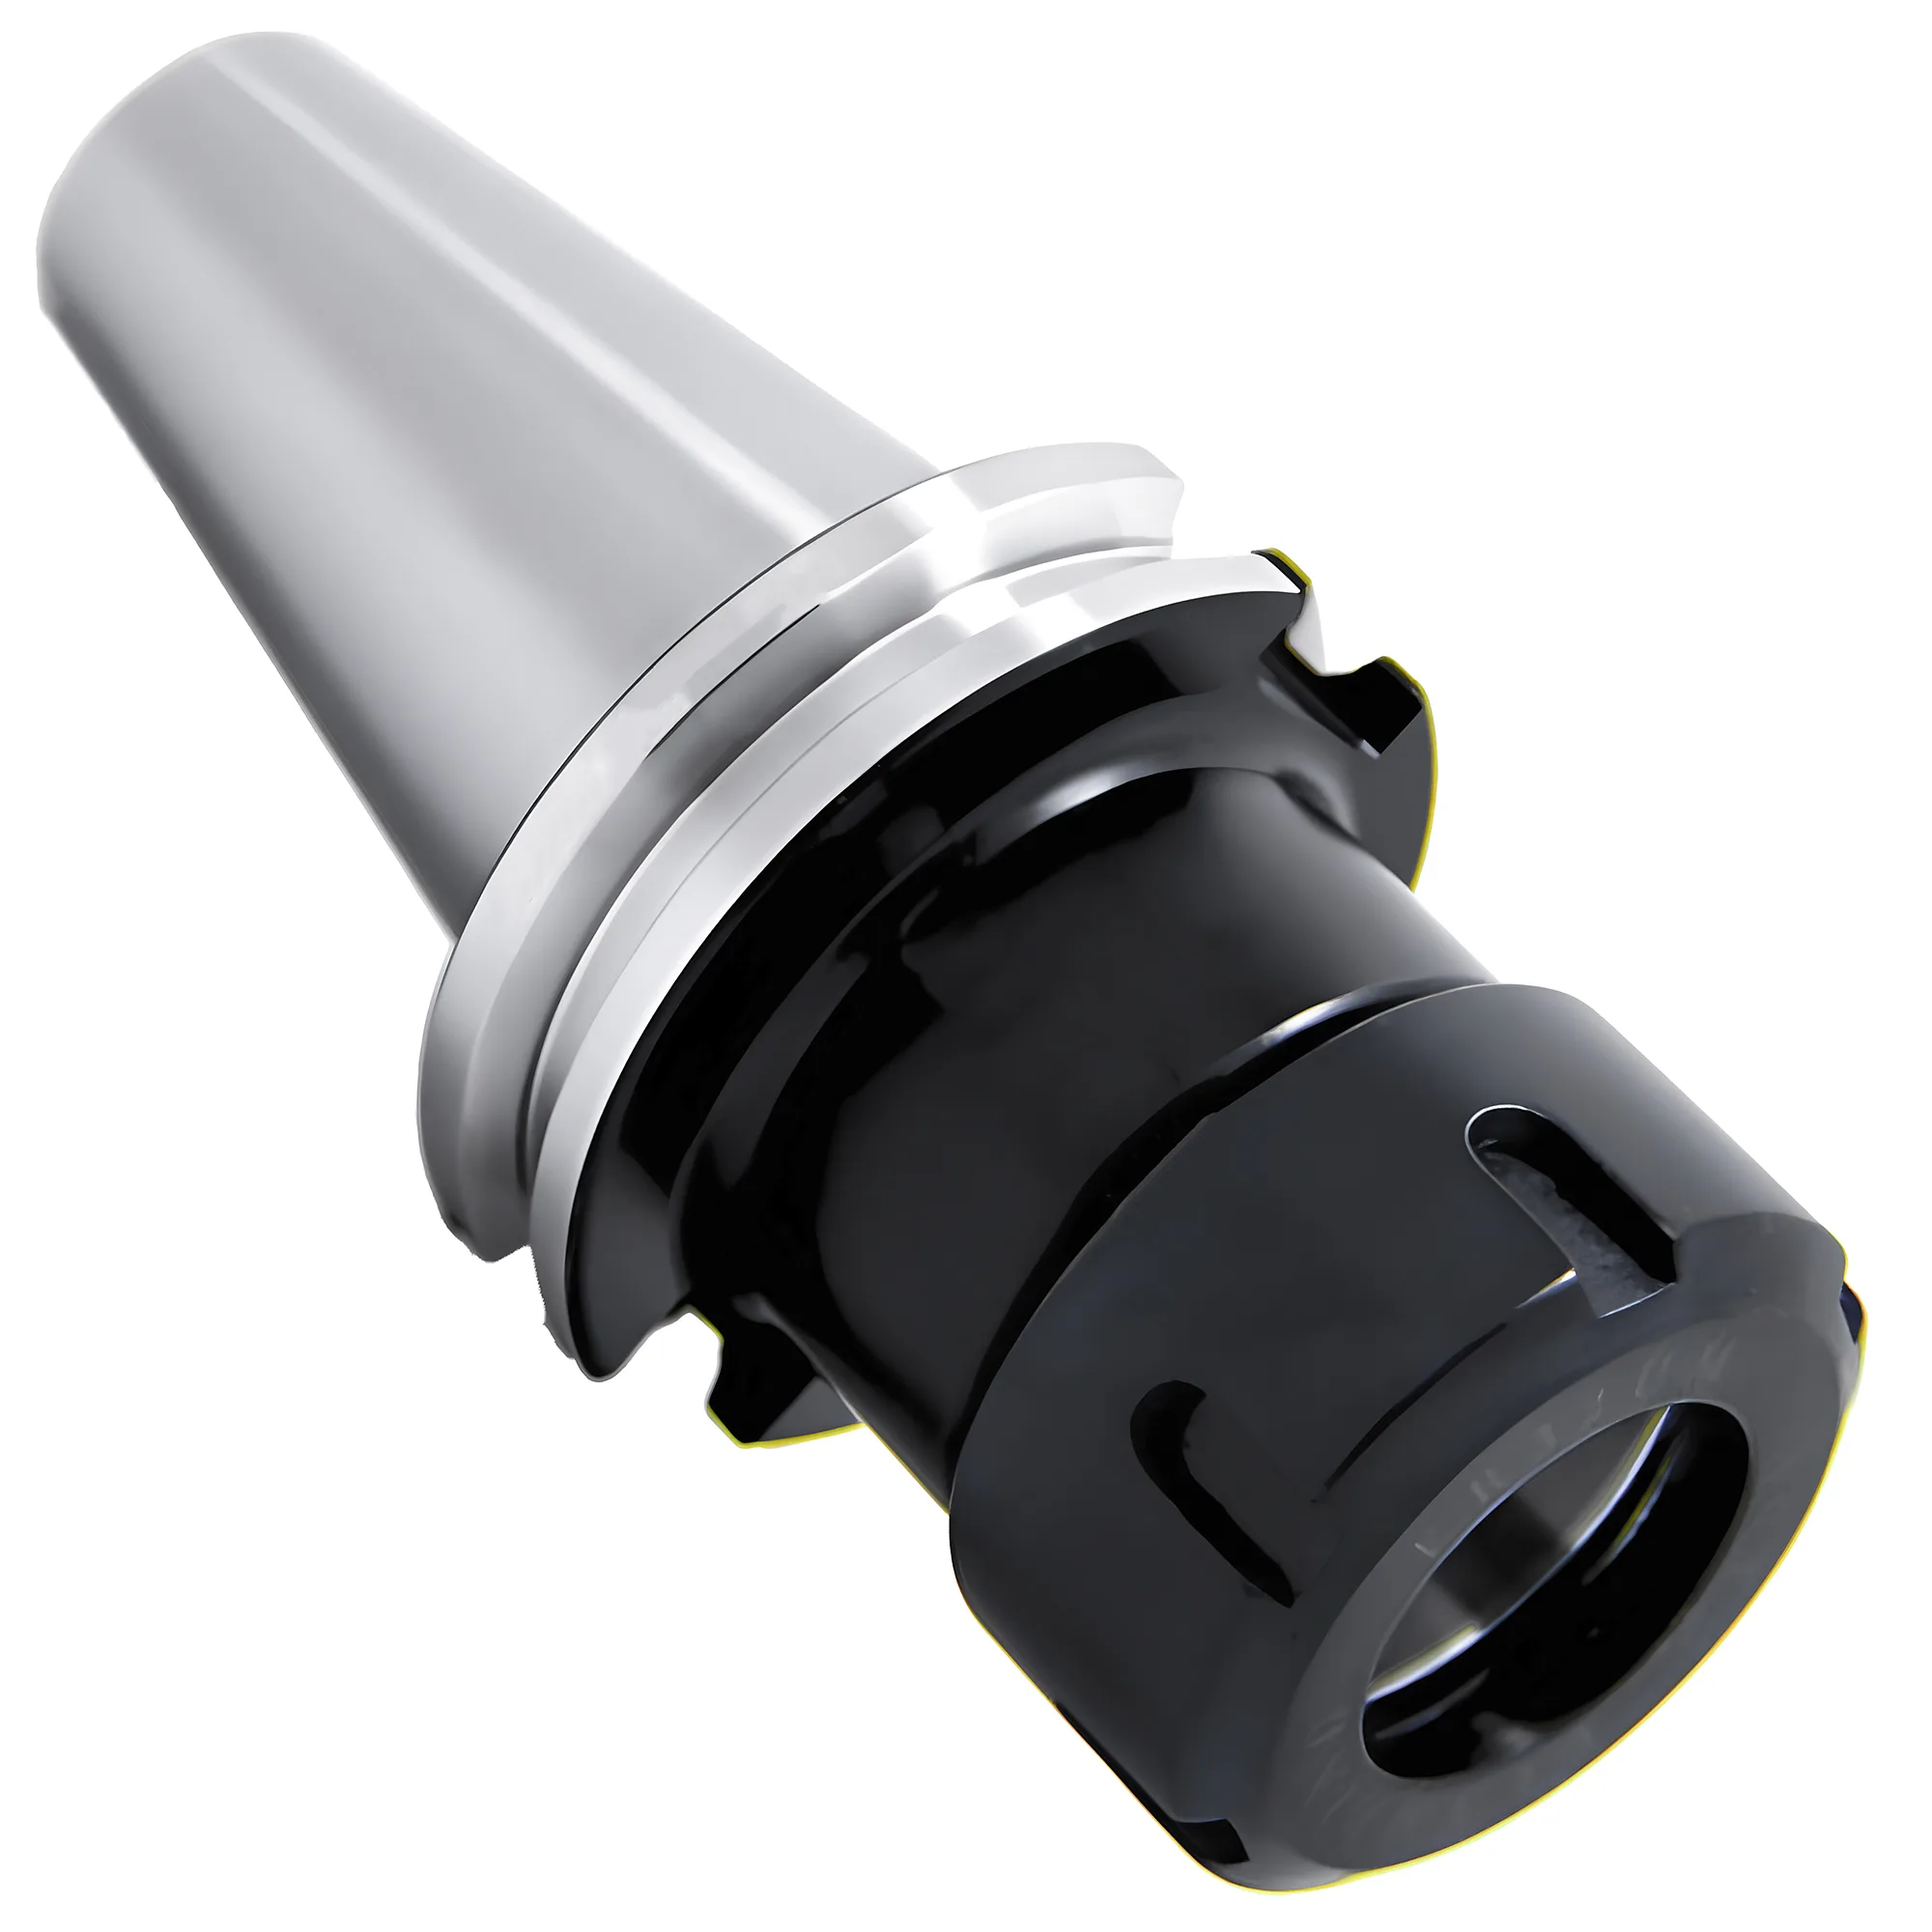
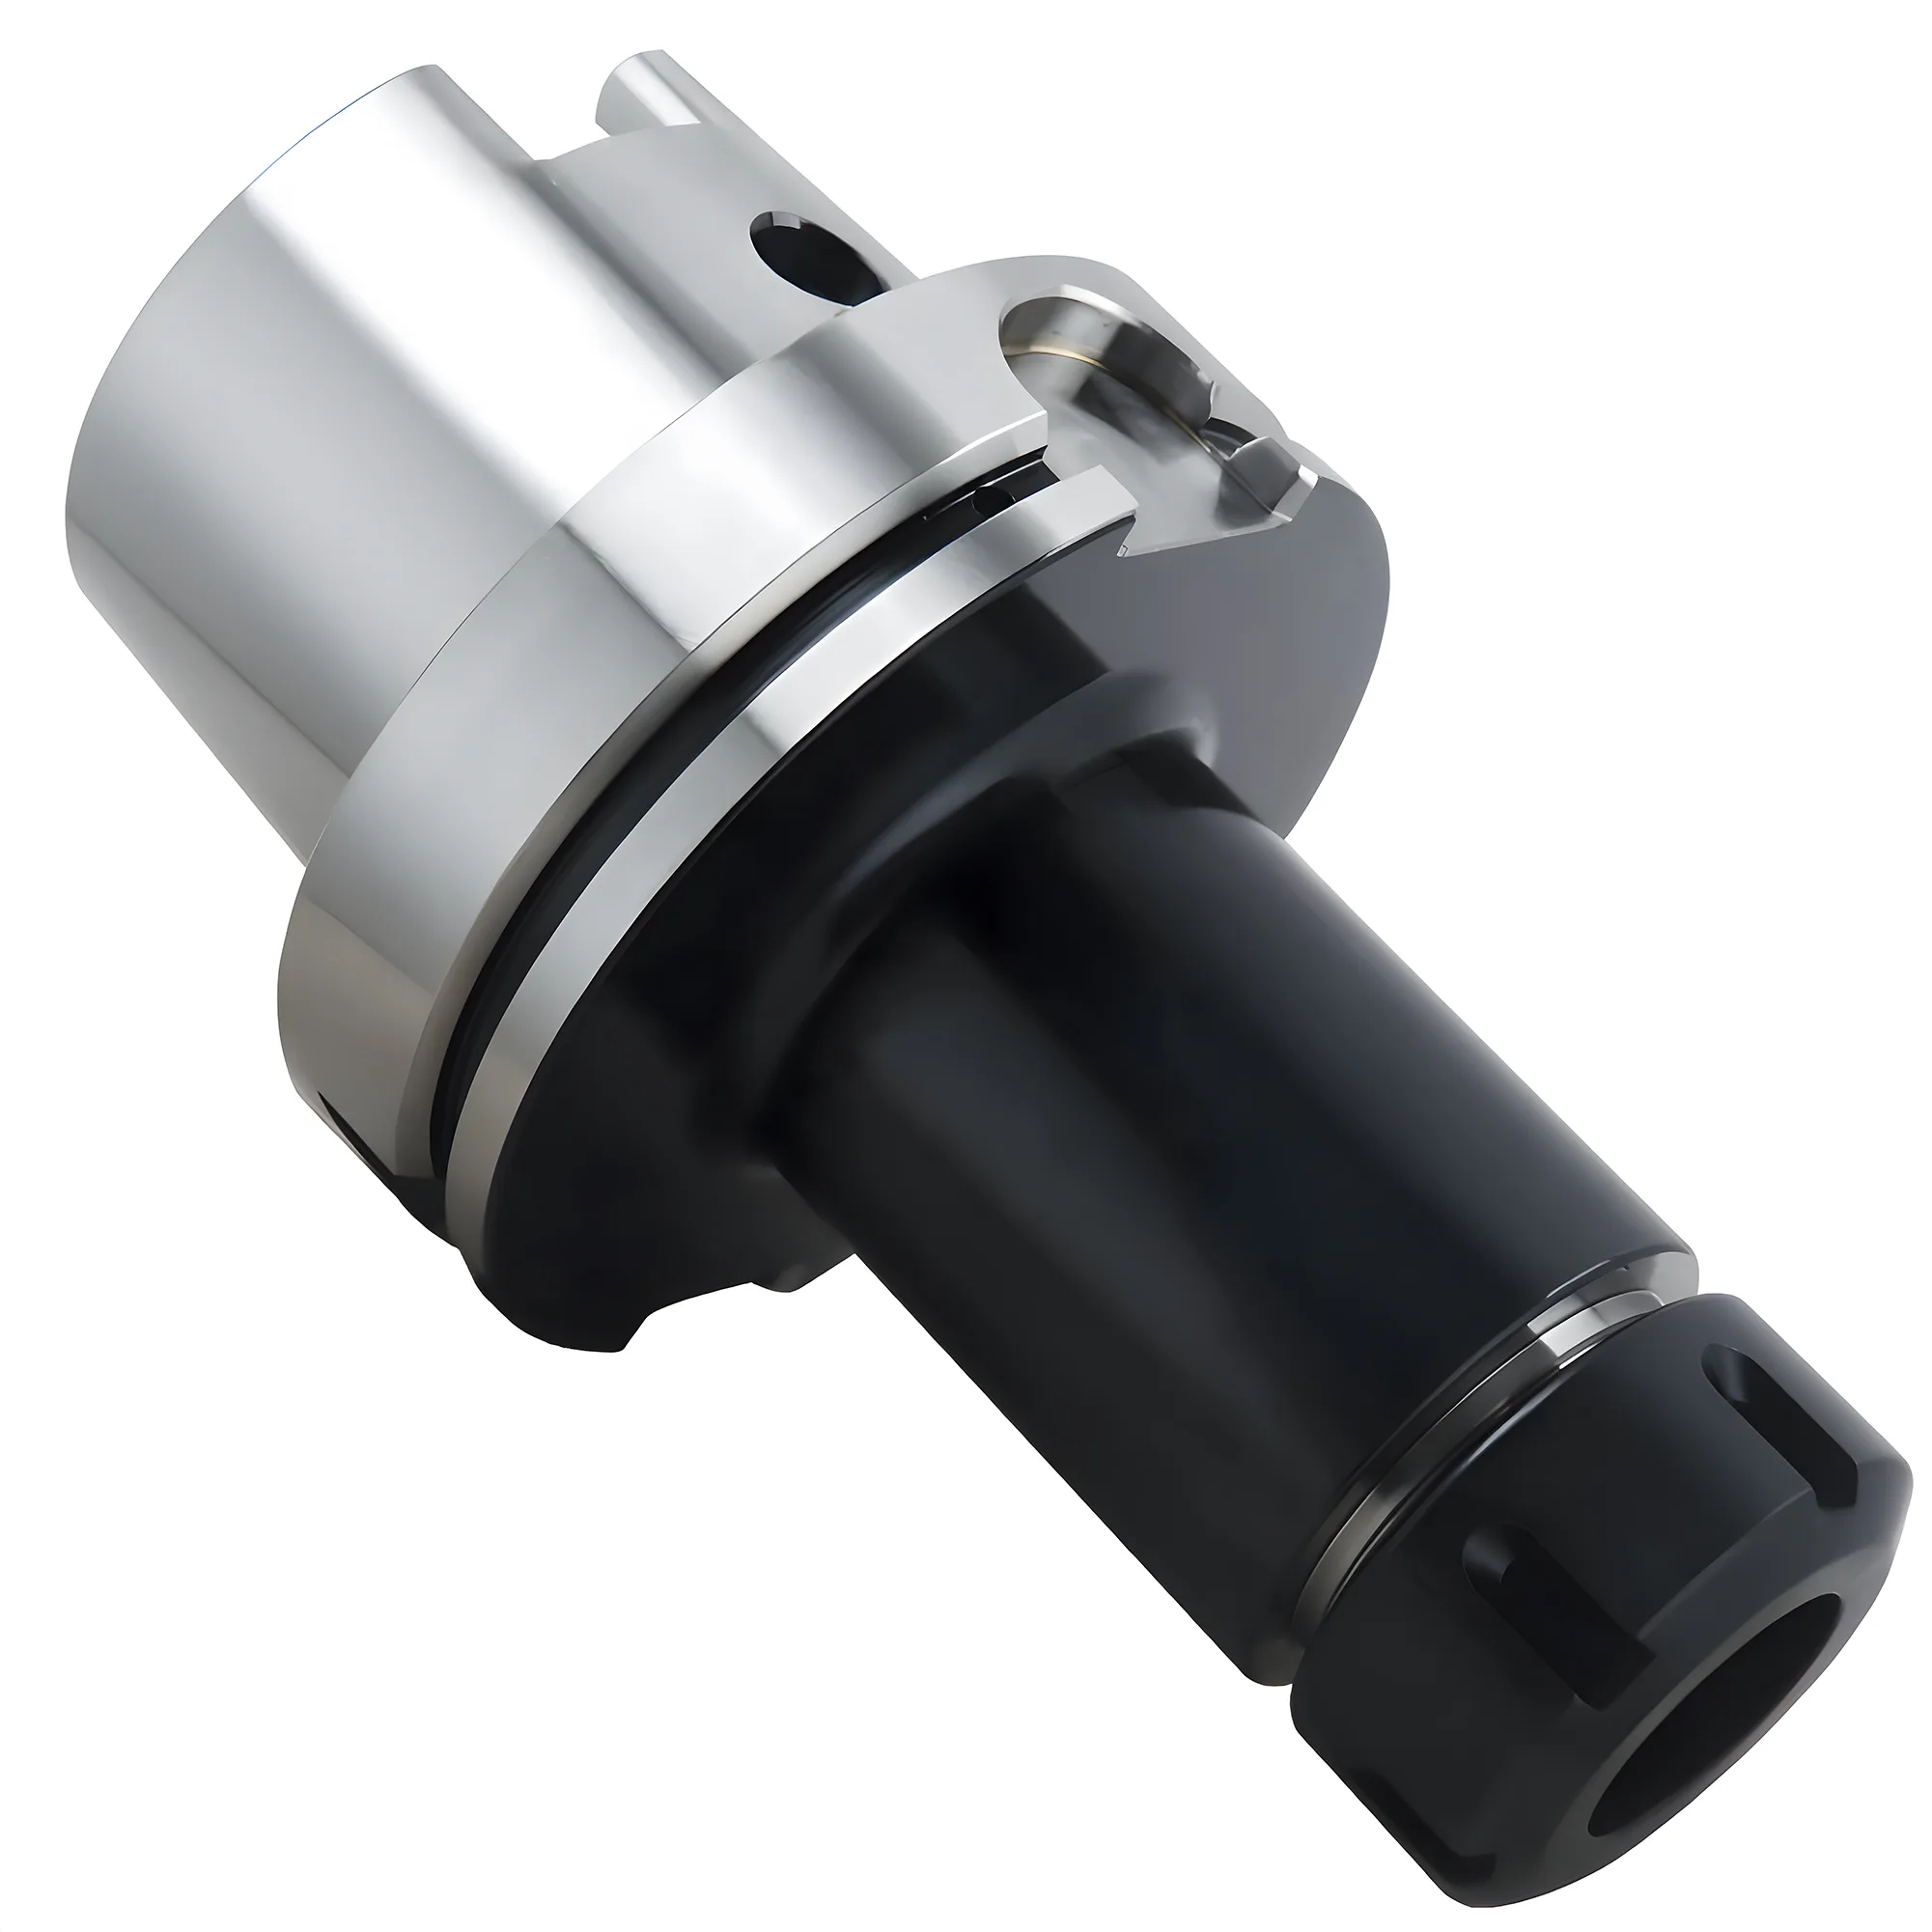
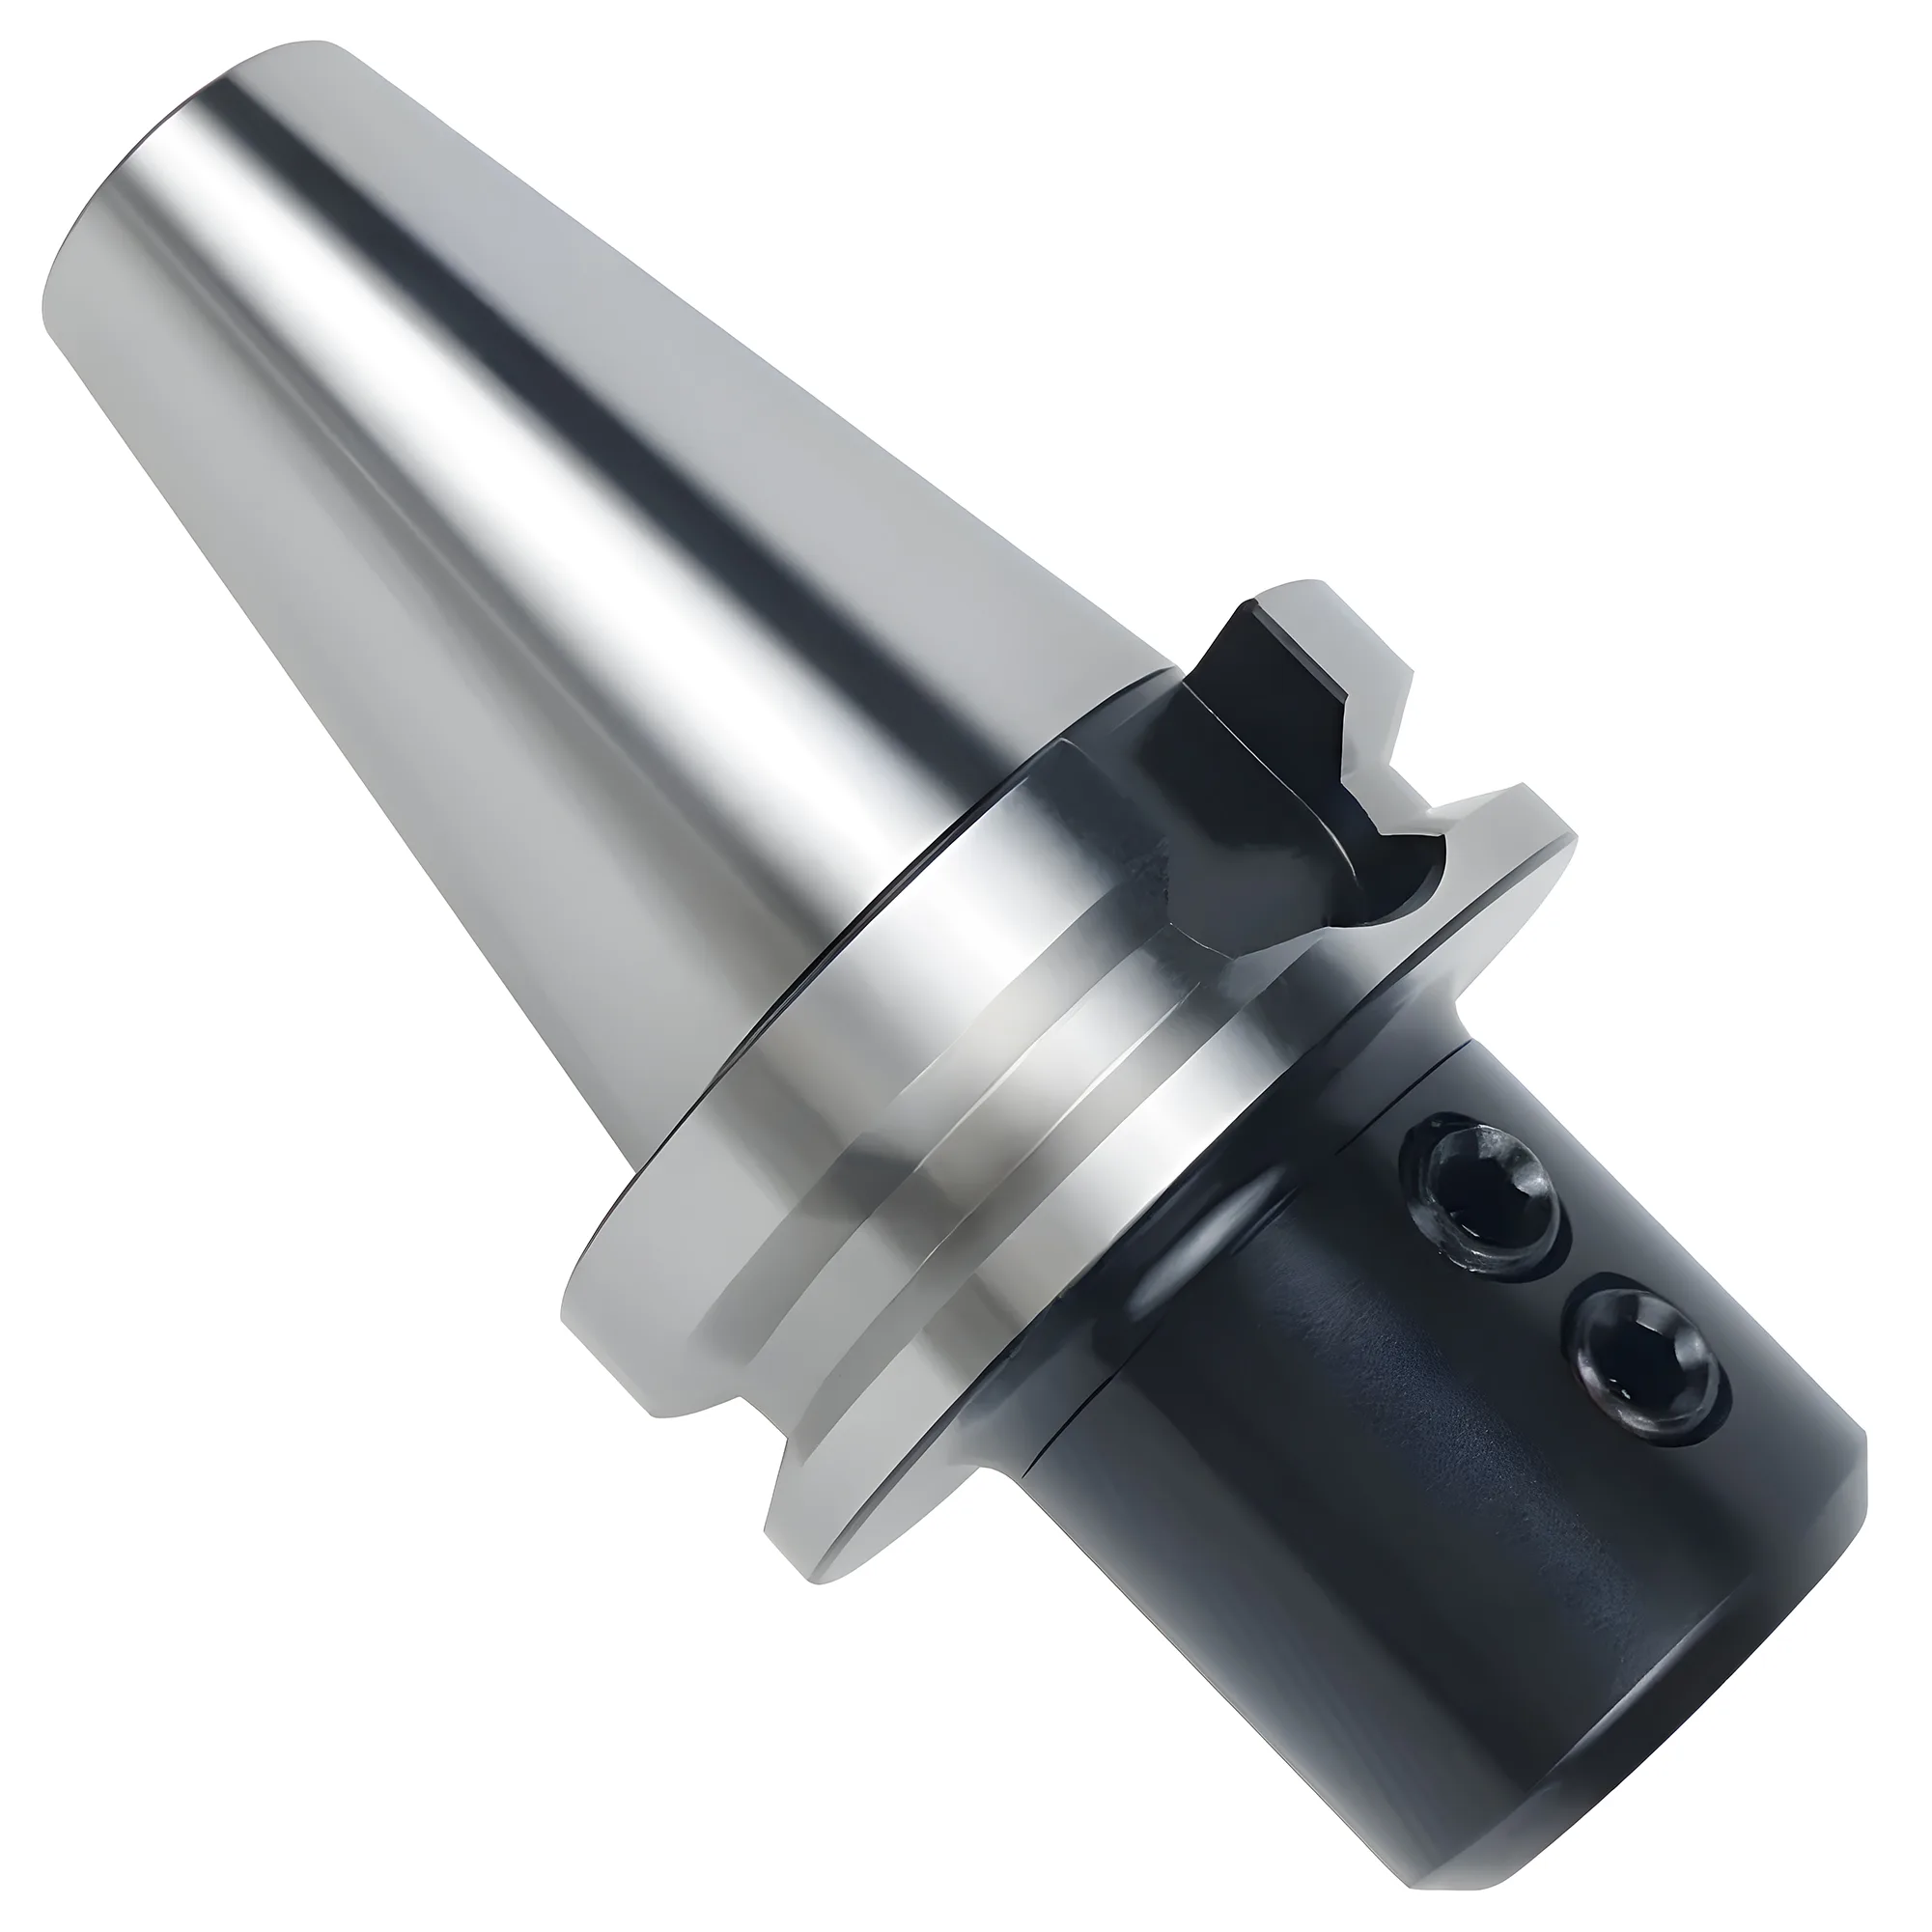
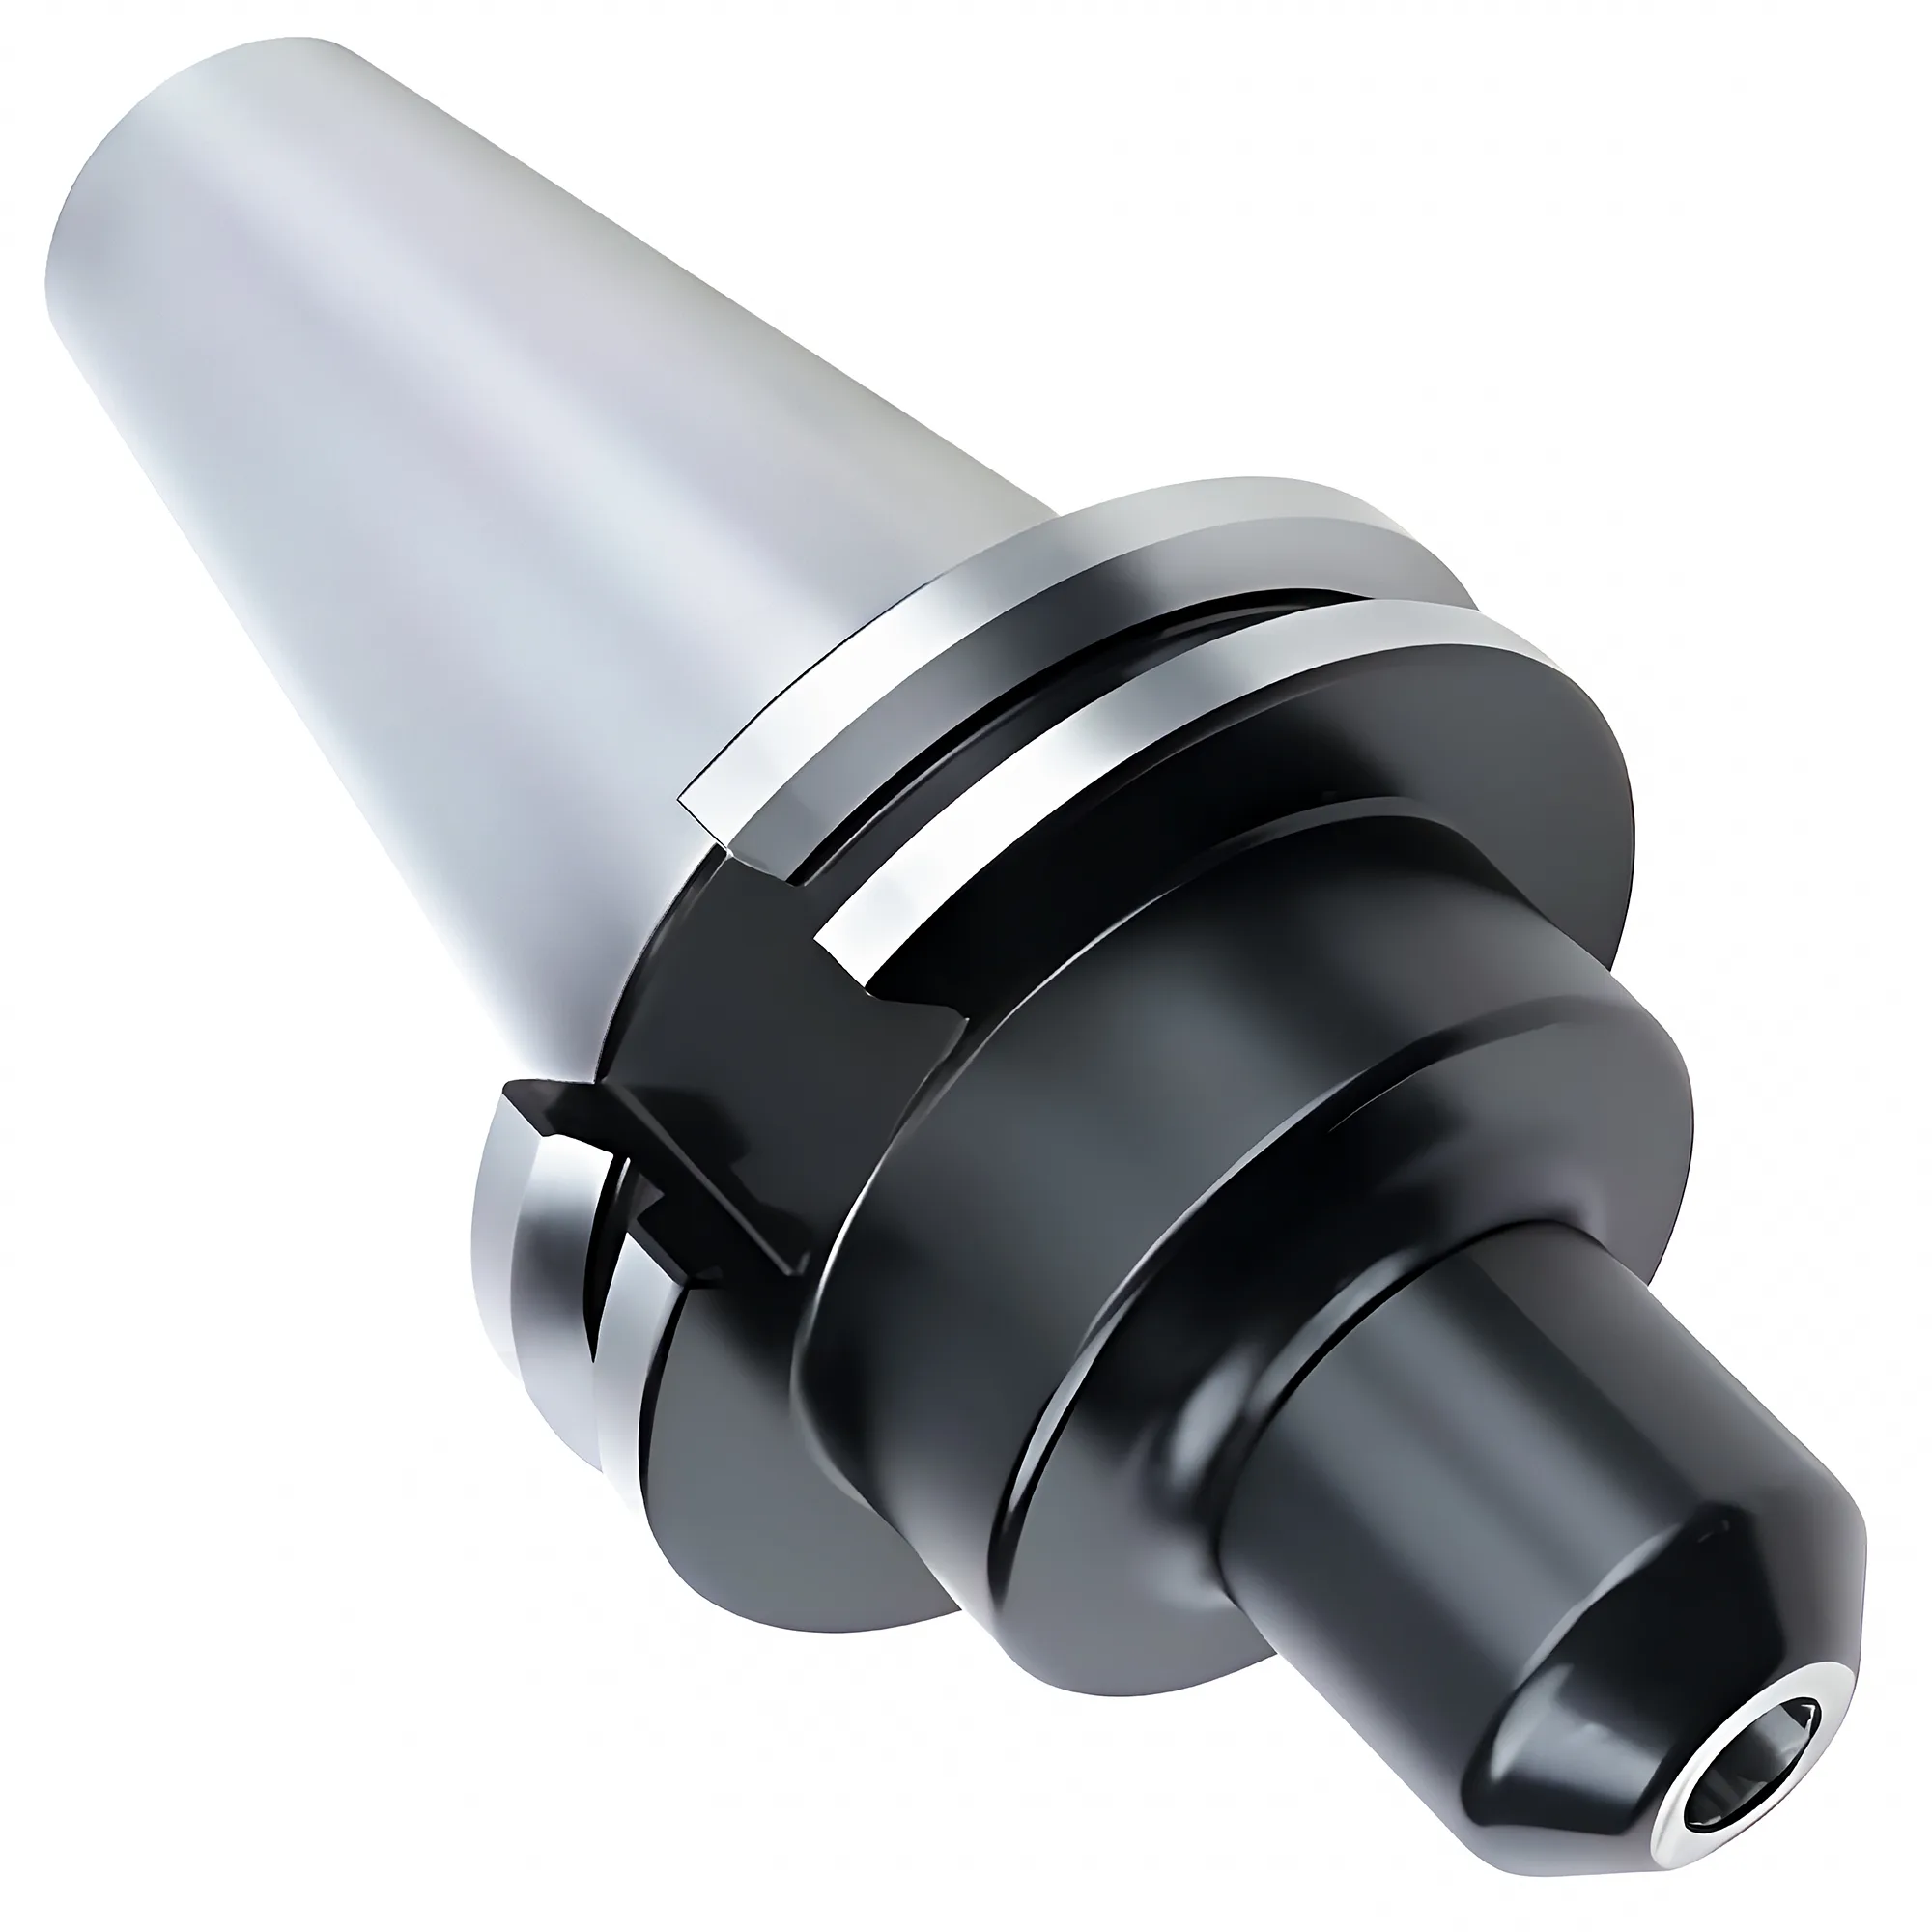
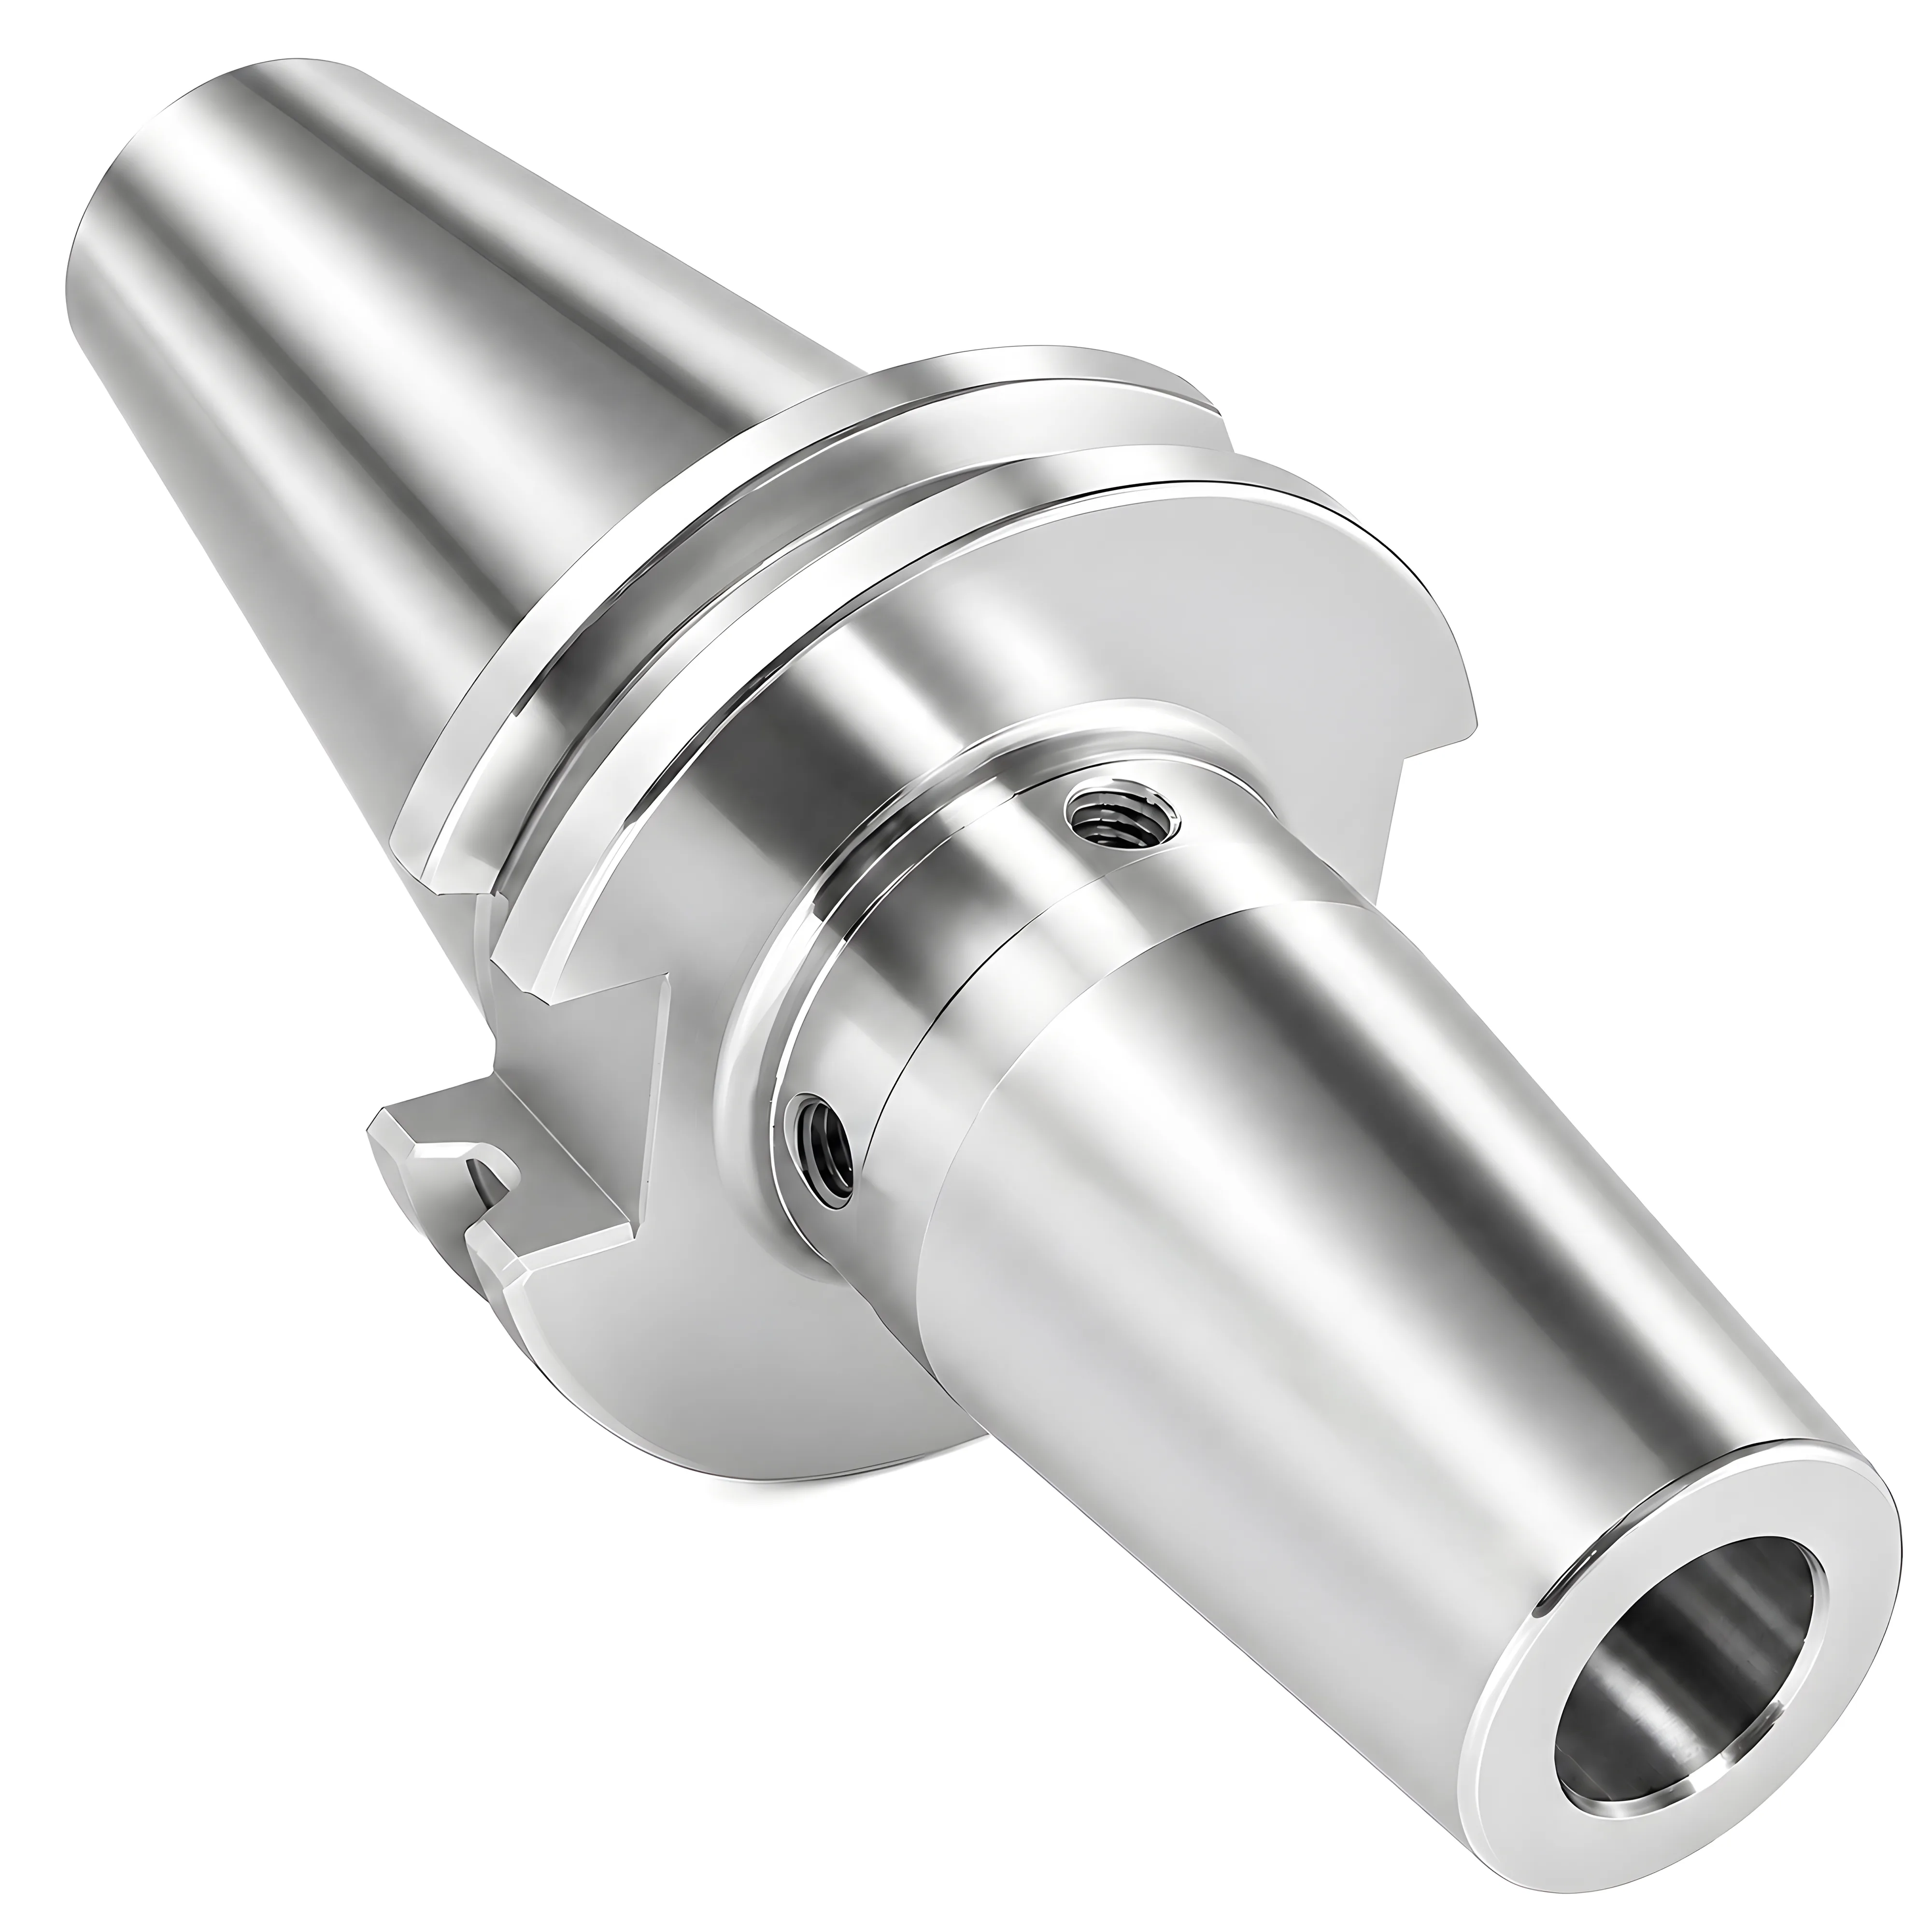
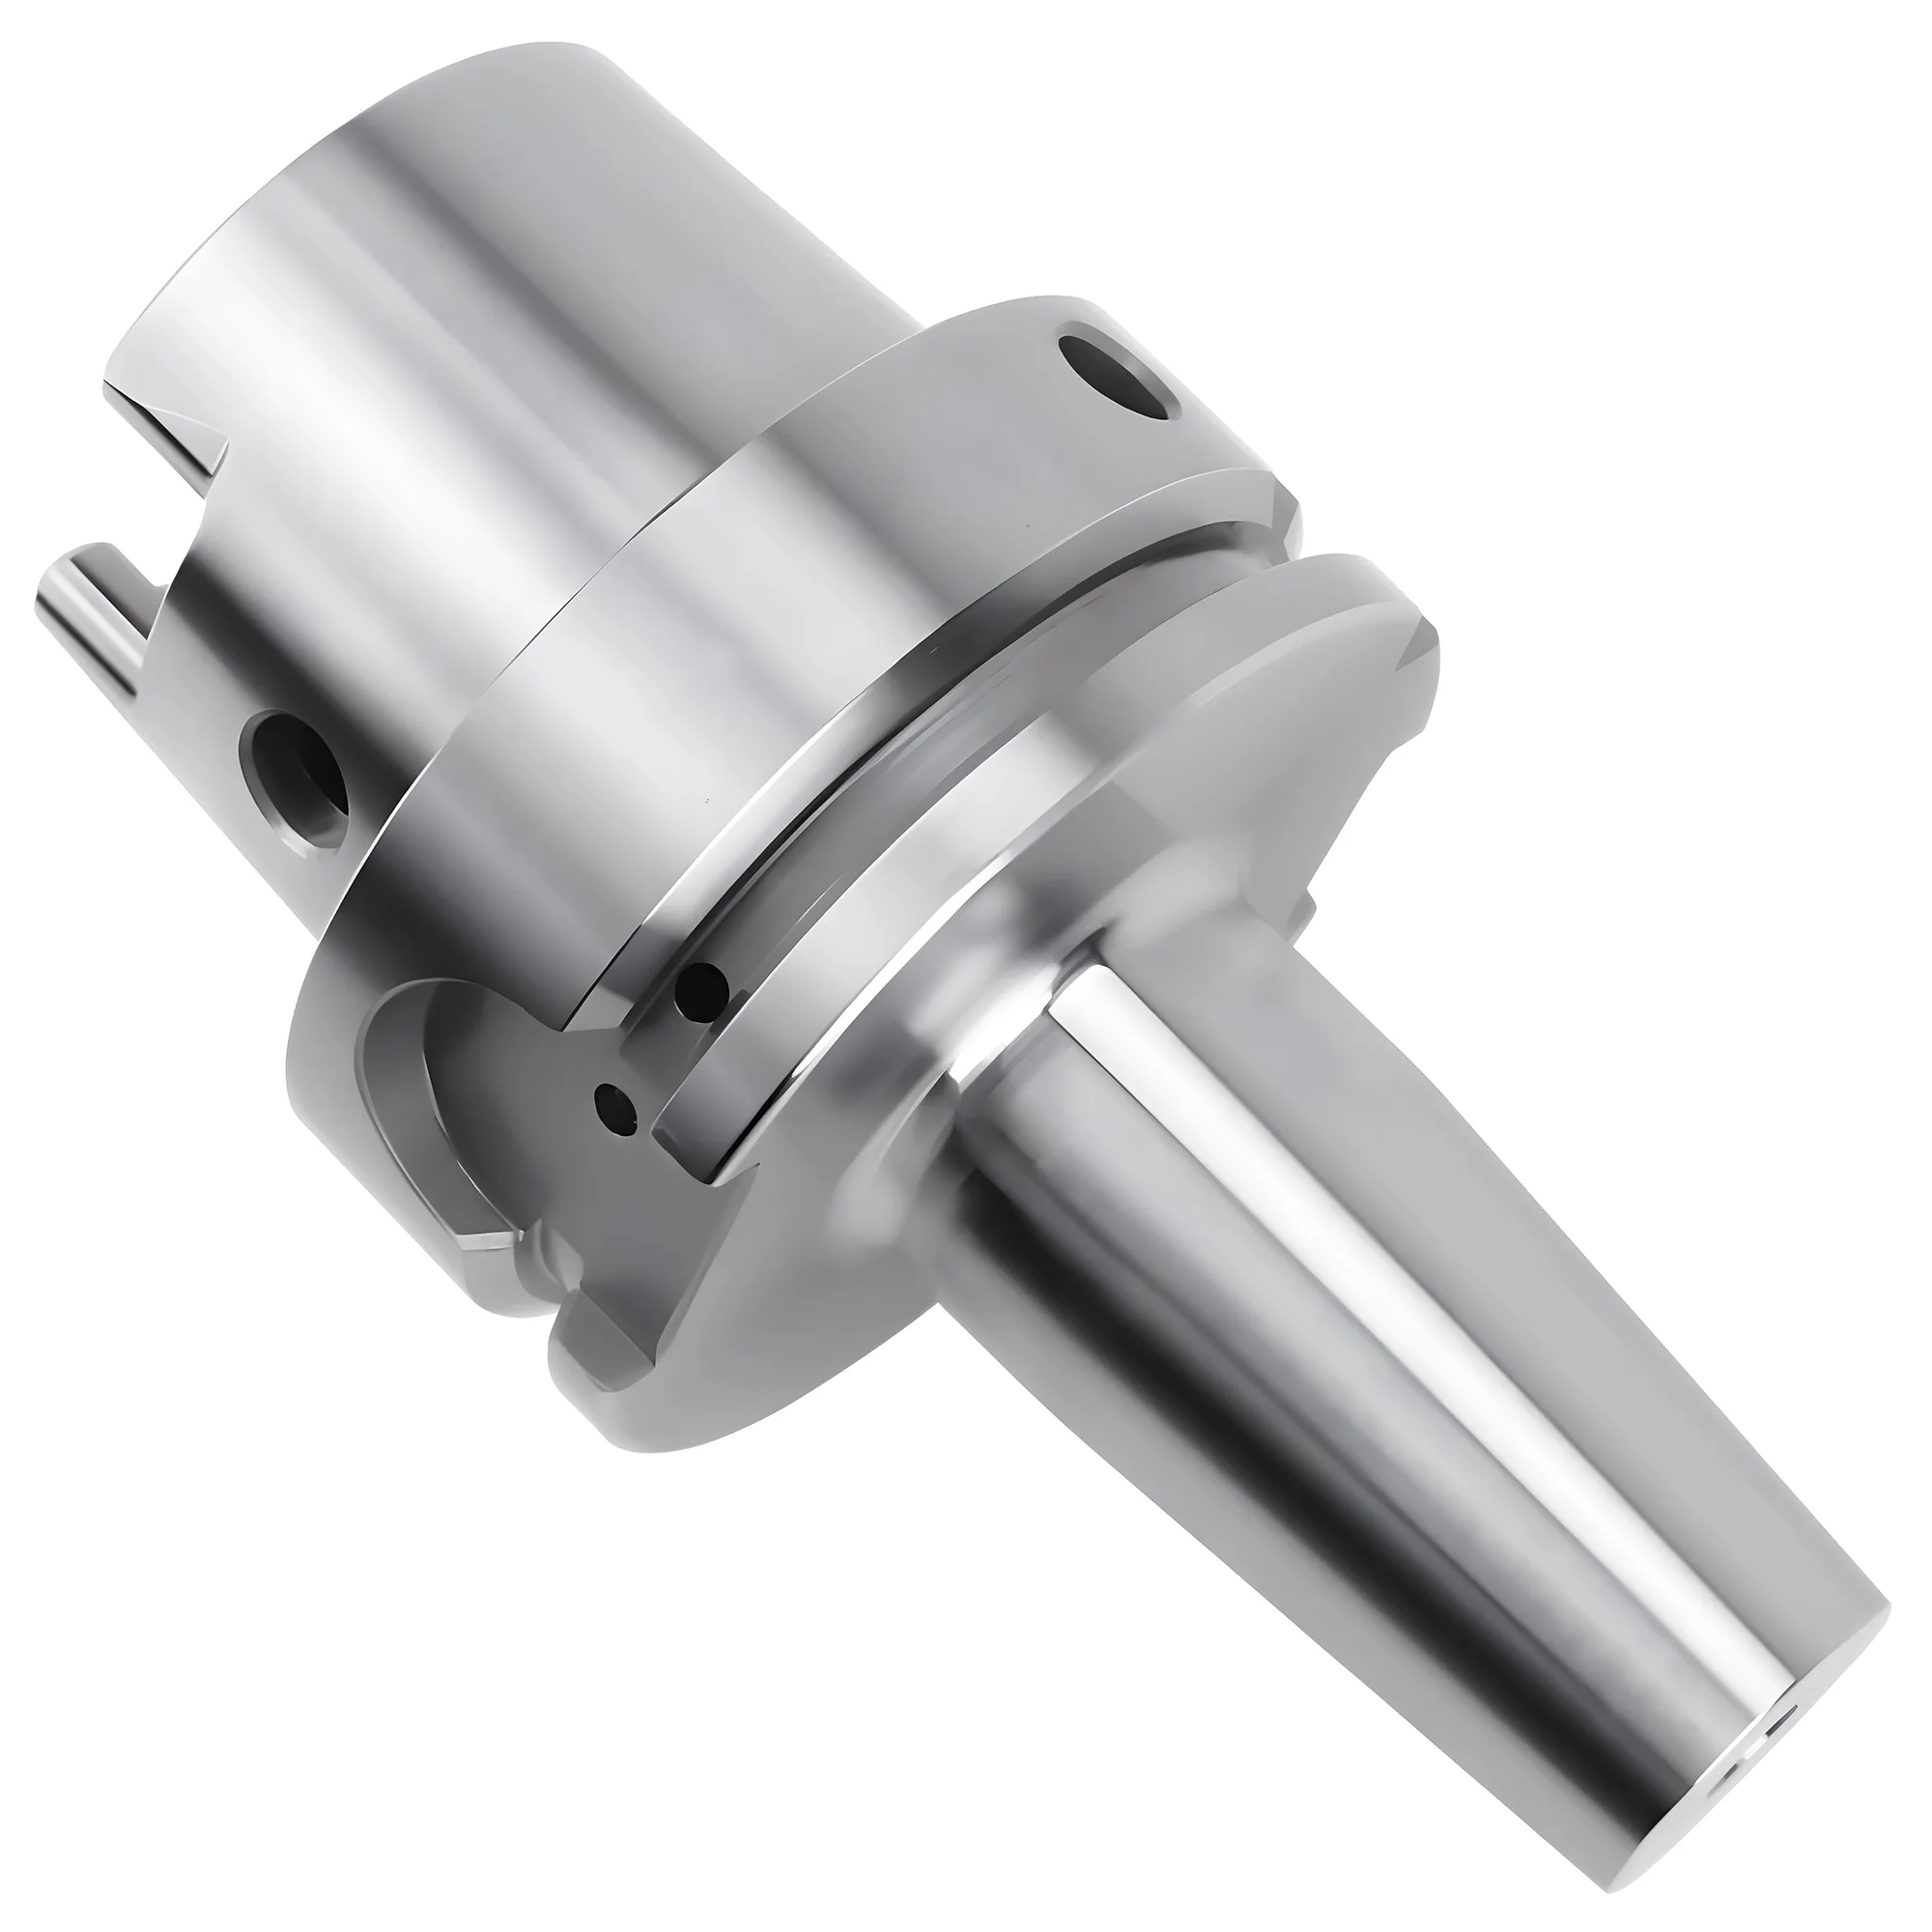
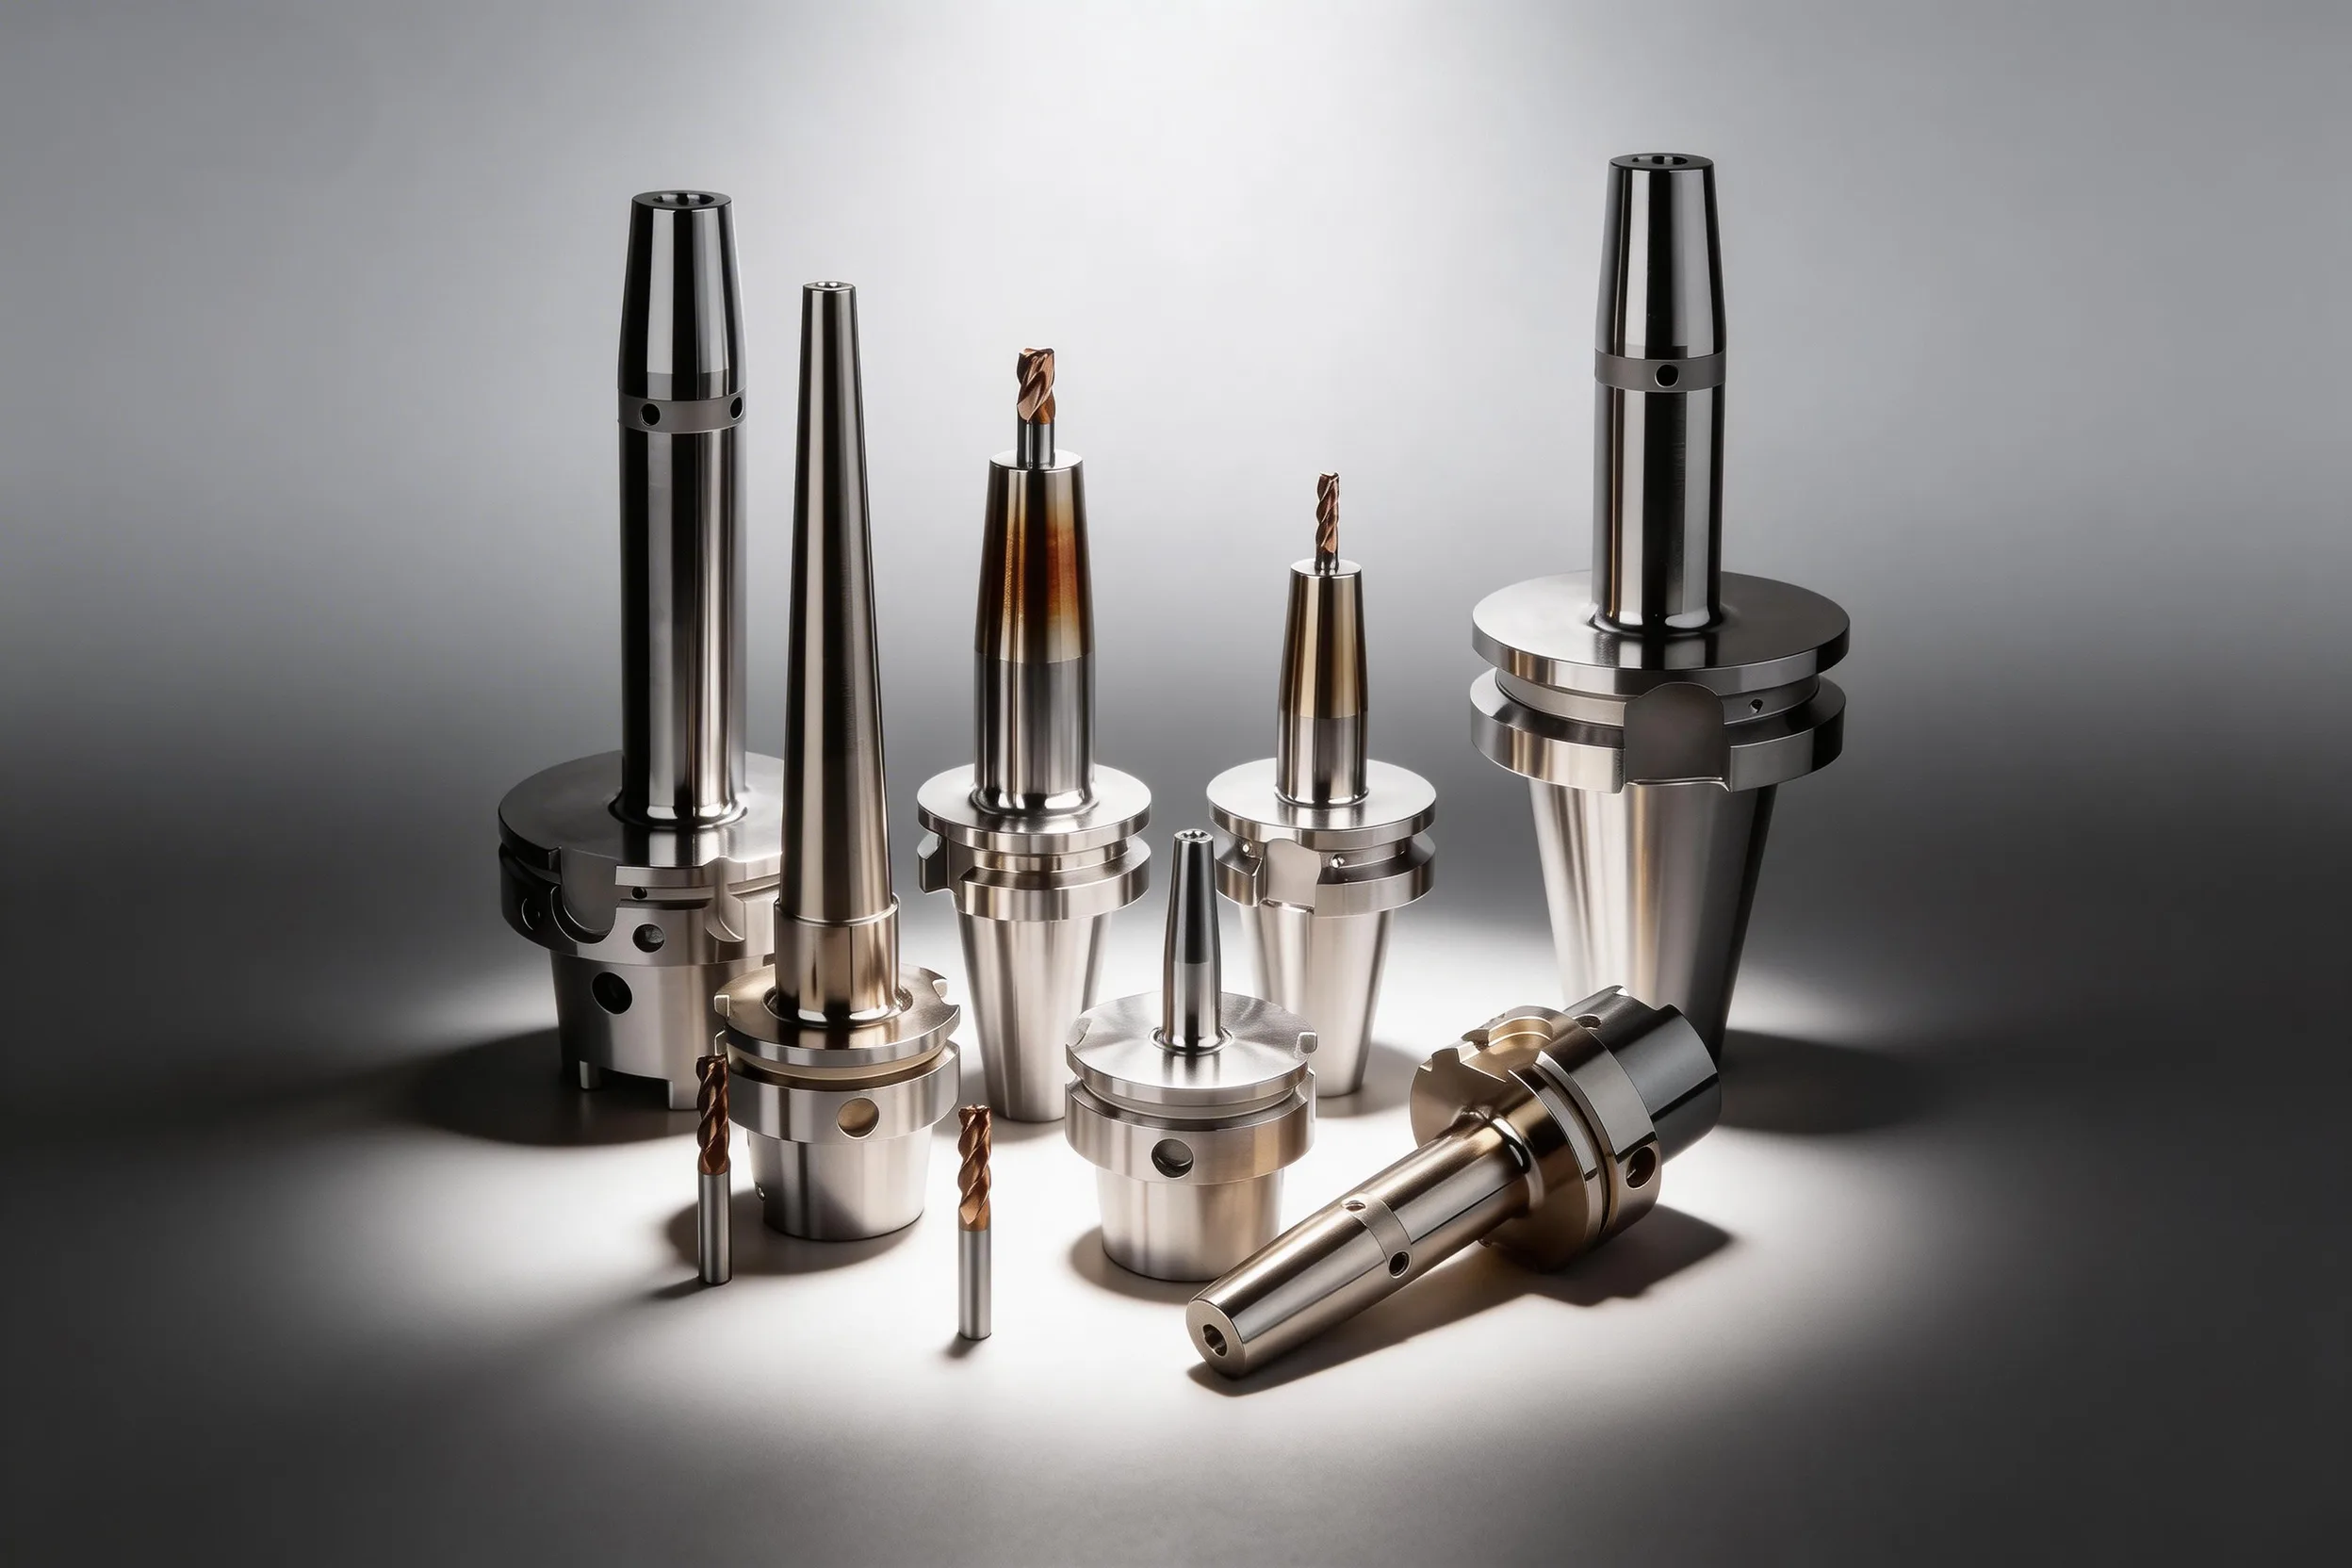
Per la sgrossatura sotto i 12.000 RPM, dove la resistenza all'estrazione conta più dell'eccentricità, si scelgono i portautensili side-lock (con piano Weldon) — TIR tipico 0.010-0.030 mm, $30-150 per portautensile. Per la fresatura generica su codoli di diametri misti si utilizzano i mandrini a pinza ER secondo ISO 15488 / DIN 6499 (Classe 2 con TIR ≤0.020 mm a d₁ 10-26 mm, $100-400). Si passa ai portautensili a calettamento a caldo per la finitura ad alta velocità oltre i 15.000 RPM, dove un TIR ≤0.003 mm e una bilanciatura G2.5 guidano qualità superficiale e vita utile dell'utensile — il costo in conto capitale aggiunge un riscaldatore a induzione da $5.000-15.000 sopra i $200-500 per portautensile.
Per una panoramica completa dei sistemi di bloccaggio utensile, comprensiva di interfacce coniche e bloccaggio pezzo, si rimanda alla guida completa al bloccaggio utensile.
Le tre tipologie dominanti di portafrese a codolo
Le frese a codolo cilindrico (tipicamente secondo DIN 1835 forma B/E o DIN 6535 forma HA/HB/HE) sono serrate da tre famiglie principali di portautensili. Ciascuna famiglia gioca su una leva diversa — il side-lock acquista resistenza all'estrazione, le pinze ER acquistano flessibilità sui diametri, il calettamento a caldo acquista eccentricità e bilanciatura — perciò la scelta corretta dipende da quale compromesso domina nell'operazione.
I portautensili side-lock (con piano Weldon) serrano il codolo con un'unica vite di pressione che fa presa contro un piano rettificato sull'utensile. La geometria del piano Weldon è definita da DIN 1835 forma B (per HSS) e DIN 6535 forma HB (per metallo duro integrale), per cui i portautensili side-lock accettano soltanto codoli che presentano questo piano. Il serraggio a punto singolo offre una resistenza assiale all'estrazione molto elevata, ma sposta l'utensile dall'asse del portautensile di un piccolo offset, che limita l'eccentricità a circa 0.010-0.030 mm TIR.
I mandrini a pinza ER secondo DIN 6499 / ISO 15488:2003 stringono una pinza scanalata e conica attorno a un codolo cilindrico liscio attraverso una ghiera esterna. Ogni mandrino ER accoglie una sola serie di pinze; nelle grandezze ISO 15488 (ER11–ER40) le pinze coprono codoli da 1–26 mm, mentre le estensioni ER8 ed ER50 dei produttori portano il campo sotto 1 mm e oltre 30 mm. L'eccentricità di Classe 2 (normale) è contenuta entro ≤0.015 mm TIR per d₁ ≤ 10 mm ed entro ≤0.020 mm TIR per d₁ 10-26 mm, secondo ISO 15488:2003 Tabella 4; le qualità UP/AA dei produttori raggiungono circa 0.005 mm nel sistema appropriato.
I portautensili a calettamento a caldo serrano per interferenza termica. Un riscaldatore a induzione espande l'alesaggio del portautensile di alcuni centesimi di millimetro, il codolo con tolleranza h6 vi scorre dentro e, mentre il portautensile si raffredda (tipicamente 30-120 secondi con aria forzata), l'alesaggio si contrae e afferra il codolo con un contatto metallo-metallo continuo. La geometria simmetrica e monolitica fornisce tipicamente un TIR ≤0.003 mm a 3xD e supporta nei setup di produzione una classe di bilanciatura G2.5 (come definita in ISO 1940-1:2003) a 25.000 RPM — un valore dichiarato dai produttori, non un requisito ISO.
Come si confrontano eccentricità, costo e RPM
Le tre famiglie di portautensili si distinguono nettamente su sei dimensioni che contano nel lavoro con frese a codolo. L'eccentricità migliora di circa un ordine di grandezza passando dal side-lock (~0.020 mm) all'ER (~0.010 mm) fino al calettamento a caldo (~0.003 mm), mentre il costo in conto capitale per il primo utensile si muove in senso opposto — il side-lock non richiede attrezzature ausiliarie, l'ER richiede una chiave dinamometrica e il calettamento a caldo richiede un riscaldatore a induzione che spesso costa più dell'intero parco portautensili side-lock che andrebbe a sostituire.
| Fattore | Side-lock (Weldon) | Mandrino a pinza ER | Calettamento a caldo |
|---|---|---|---|
| Eccentricità tipica TIR (ER: lunghezza di prova ISO 15488; altri: a 3xD) | 0.010-0.030 mm | 0.005-0.020 mm (Classe 2 / UP) | ≤0.003 mm |
| Costo per portautensile | $30-150 | $100-400 + $8-25 per pinza | $200-500 |
| Capex per il primo utensile | Nessuno | Chiave dinamometrica (~$200) | Riscaldatore a induzione $5.000-15.000 |
| Limite pratico di RPM | ~12.000 RPM | 20.000-25.000 RPM (G2.5) | 25.000-40.000+ RPM (G2.5/G1.0) |
| Tempo di cambio utensile | ~30-60 secondi | 15-30 secondi | ~2-3 minuti (riscaldamento + raffreddamento) |
| Flessibilità sui diametri | Fissa per portautensile | Un mandrino + set di pinze copre bande da 1 mm | Fissa per portautensile (codolo h6) |
| Requisito sul codolo | Piano Weldon rettificato (DIN 1835/6535) | Cilindrico liscio, preferibilmente h6 | Cilindrico liscio, h6 obbligatorio |
| Resistenza all'estrazione | La più elevata (vite di pressione su piano) | Moderata (presa per attrito) | Elevata (accoppiamento per interferenza) |
L'impatto dell'eccentricità è quantificabile. Secondo la "regola di un decimo" di BIG DAISHOWA, ogni 2.5 µm di eccentricità riduce tipicamente la vita utile dell'utensile di circa il 10% sulle frese a codolo in metallo duro per finitura su acciaio. Un portautensile side-lock a 0.020 mm rispetto a uno a calettamento a caldo a 0.003 mm implica quindi una differenza di vita utile dell'utensile di circa il 60-70% in condizioni equivalenti — un valore significativo quando le costose frese a codolo in metallo duro integrale dominano il costo dei consumabili.
Il costo è raramente un calcolo riferito al singolo portautensile. Un parco side-lock di 30 portautensili a $80 ciascuno costa $2.400 senza attrezzature ausiliarie. Un parco ER da 30 mandrini a $100-400 ciascuno costa $3.000-12.000, più $8-25 per pinza; tenere un solo mandrino per macchina e sostituire le pinze riduce drasticamente la cifra, ma impone di rimisurare la lunghezza utensile a ogni cambio. Un parco a calettamento a caldo da 30 portautensili costa tipicamente $6.000-15.000 più il riscaldatore, per cui il punto di pareggio dipende dalla capacità dei vantaggi su vita utile e finitura superficiale di ammortizzare la spesa in conto capitale entro il volume di produzione.
Perché il side-lock ha ancora un suo spazio
Sui setup di sgrossatura rigidi in acciaio, dove il carico per dente è elevato, l'estrazione assiale sotto forze radiali di taglio pesanti è una modalità di guasto concreta. La vite di pressione del piano Weldon fa presa direttamente sul piano e fornisce un contrasto assiale positivo che le sole prese per attrito non eguagliano. Per la sgrossatura pesante sotto i 12.000 RPM, un side-lock dura spesso più di una pinza ER sullo stesso utensile, perché la pinza può scorrere microscopicamente sul codolo mentre la vite laterale, di norma, no.
Quando domina la resistenza all'estrazione: side-lock
I portautensili side-lock sono i più semplici, economici e resistenti all'estrazione dei tre. Per operazioni di sgrossatura con impegno radiale superiore al 50% e profondità di passata superiore a 1.5xD, i portautensili side-lock sono in genere preferiti rispetto alle alternative a presa per attrito, perché la vite di pressione su un piano Weldon offre un contrasto meccanico positivo all'estrazione assiale.
Il compromesso è geometrico. La vite di pressione fa presa soltanto su un lato del codolo, per cui l'asse dell'utensile si trova tipicamente 5–15 µm fuori dall'asse del portautensile. Questo offset è ripetibile — una volta montato l'utensile l'eccentricità è stabile — ma non si corregge cambiando utensile. La finitura superficiale ne risente in proporzione, e la bilanciatura ad alti RPM è scarsa, perché la vite e la sua sede creano una massa asimmetrica.
Applicazioni side-lock dove il compromesso è accettabile:
- Sgrossatura pesante in acciaio e inox, dove le forze radiali riuscirebbero a sfilare una presa per attrito
- Frese a inserti con diametri grandi (tipicamente ≥16 mm), dove l'estrazione del codolo sotto carico per dente è la modalità di guasto dominante
- Foratura con punte a codolo cilindrico di grande diametro (quando non sono disponibili un ER40 o un mandrino portapunta su mandrino)
- Officine più datate con mandrini BT40/CAT40 sotto i 10.000 RPM, dove la classe di bilanciatura non è critica
Il side-lock va evitato quando la finitura superficiale sotto Ra 1.6 µm è importante, quando il mandrino lavora in produzione oltre i 12.000 RPM, o quando il codolo dell'utensile non presenta un piano Weldon.
Bilanciatura asimmetrica ad alti RPM
I portautensili side-lock standard sono tipicamente certificati G6.3 o peggio senza ribilanciatura. Oltre i 12.000 RPM la geometria asimmetrica della vite di pressione genera una vibrazione centrifuga che si somma all'eccentricità e accelera l'usura dei cuscinetti del mandrino. Quando l'operazione richiede effettivamente un side-lock ad alta velocità, si specifica una variante bilanciata (G2.5) con una sede contrapposta alla vite di pressione.
Quando domina la flessibilità sui diametri: mandrino a pinza ER
I mandrini a pinza ER sono il cavallo da lavoro della fresatura CNC generica, perché un singolo mandrino abbinato a un set di pinze copre un'ampia gamma di diametri di codolo a costo moderato. Per officine che utilizzano diametri di codolo misti (tipicamente da 3 mm a 20 mm nella stessa giornata di lavoro), i mandrini ER32 secondo DIN 6499 sono l'opzione con il minore costo per cambio utensile, perché un singolo mandrino da $200-400 con un set di 18 pinze copre l'intera gamma 2-20 mm senza l'acquisto di ulteriori portautensili.
I compromessi dell'ER si collocano a metà strada nello spettro eccentricità/costo/bilanciatura:
- L'eccentricità è definita dalla ISO 15488 Classe 2 (≤0.015-0.020 mm) per la qualità normale; le pinze di qualità UP/AA scendono a ~0.005 mm, ma richiedono codoli h6 e una sede pinza pulita e in condizioni perfette.
- La bilanciatura raggiunge tipicamente G2.5 con ghiere mandrino premium e pinze bilanciate, sostenendo 20.000-25.000 RPM in produzione. La ghiera ER e la pinza scanalata restano una piccola fonte di squilibrio, che il calettamento a caldo elimina.
- La copertura sui diametri è il punto di forza principale. Un singolo mandrino ER32 copre 2-20 mm in bande da 1 mm; un mandrino ER40 copre 3-26 mm. Per questa ragione le officine di servizio standardizzano sull'ER anche quando le operazioni di finitura giustificherebbero il calettamento a caldo.
Applicazioni ER:
- Fresatura generica con diametri di utensile misti in un unico setup
- Officine di servizio dove la varietà giornaliera prevale sull'ottimizzazione del singolo utensile
- Sgrossatura e finitura da leggera a media a velocità di mandrino tipiche di 8.000-20.000 RPM
- Foratura con punte e alesatori a codolo cilindrico (evita la penalità di eccentricità di un mandrino portapunta su mandrino)
L'ER va riconsiderato quando l'operazione lavora oltre i 25.000 RPM (la bilanciatura diventa il limite), quando è richiesta una finitura superficiale sotto Ra 0.8 µm (l'asimmetria della pinza si manifesta) o quando un singolo diametro di utensile domina il volume di produzione (un portautensile a calettamento a caldo dedicato si ammortizza più rapidamente). Per indicazioni di dimensionamento da ER11 a ER40 si rimanda alla guida alla scelta delle pinze ER.
Pinze ER Classe 2 vs qualità UP
Una pinza Classe 2 standard a ≤0.020 mm TIR va bene per la sgrossatura e per la maggior parte delle finiture sotto Ra 1.6. Una qualità UP/AA a ~0.005 mm offre l'eccentricità nominale soltanto quando mandrino, cono del mandrino, pinza e codolo h6 sono tutti conformi alle specifiche. Acquistare pinze di qualità UP per utilizzarle su un mandrino usurato o su un codolo fuori tolleranza fornisce in genere la stessa eccentricità di una pinza Classe 2 nuova.
Quando dominano eccentricità e bilanciatura: calettamento a caldo
Il calettamento a caldo è la tecnologia di serraggio per frese a codolo dalle prestazioni più elevate nell'uso produttivo corrente. Per la finitura ad alta velocità oltre i 15.000 RPM in alluminio, acciaio temprato o grafite — e per mandrini HSK-E/F che lavorano oltre i 25.000 RPM — i portautensili a calettamento a caldo sono tipicamente preferiti perché la geometria simmetrica e monolitica mantiene ≤0.003 mm di TIR e supporta una classe di bilanciatura G2.5 (o più fine) che le ghiere ER non riescono a eguagliare.
Compromessi del calettamento a caldo:
- Soglia di capex. Un parco di calettamento a caldo utile richiede un riscaldatore a induzione ($5.000-15.000 in funzione della potenza e delle dimensioni supportate) più un numero di portautensili sufficiente a coprire gli utensili di produzione. Un investimento iniziale tipico per un'officina dedicata alla finitura è di $10.000-25.000 prima che la prima fresa venga messa in produzione.
- Inflessibilità per singolo utensile. Ogni portautensile accetta esattamente un diametro di codolo a tolleranza h6. Non c'è alcuna pinza da sostituire. Un portautensile da 12 mm non serra un codolo da 12.5 mm.
- Esposizione del rivestimento al calore. Le temperature di riscaldamento dell'alesaggio raggiungono tipicamente 200-300°C al foro. Alcuni rivestimenti per frese (in particolare DLC e alcuni post-trattamenti a bassa temperatura) possono degradarsi con esposizioni termiche ripetute; i rivestimenti standard TiAlN, AlTiN e AlCrN tollerano il ciclo senza problemi.
- Tempo di cambio utensile. Un ciclo completo di riscaldamento-inserimento-raffreddamento richiede circa 2-3 minuti contro i 15-30 secondi dell'ER. È accettabile in produzione quando gli utensili cambiano una volta per turno; risulta poco pratico nel lavoro di officina con molti setup al giorno.
Applicazioni di calettamento a caldo in cui i compromessi si ripagano:
- Fresatura ad alta velocità oltre i 15.000 RPM, in particolare sui mandrini HSK-A63/HSK-E50 in alluminio e acciaio temprato
- Operazioni di finitura in cui il guadagno di vita utile dell'utensile del 25-50% rispetto all'ER standard, guidato dall'eccentricità, ripaga la spesa in conto capitale entro 6-18 mesi su utensili in metallo duro costosi
- Lavoro a lunga sporgenza in cui il profilo snello del calettamento a caldo raggiunge cavità nelle quali le ghiere ER non riescono ad entrare
- Finitura 5 assi in cui il percorso utensile simmetrico beneficia della massa rotante bilanciata
Per la finitura ad alta velocità in cui lo smorzamento, più che la bilanciatura, è il bisogno dominante, i mandrini idraulici sono un'alternativa — si rimanda al confronto tra mandrino a pinza e mandrino idraulico.
Vincolo al singolo diametro
I portautensili a calettamento a caldo accettano esattamente un diametro di codolo. Si ordinano portautensili solo dopo aver confermato cono del mandrino, diametro dell'utensile e lunghezza di sporgenza L/D. Un portautensile a calettamento a caldo da 12 mm ordinato per un codolo da 11.95 mm non riuscirà a serrare, perché l'accoppiamento per interferenza si basa sul controllo dimensionale h6 da entrambi i lati dell'alesaggio.
Confronto diretto
✦ Side-lock (Weldon) ideale per
- Sgrossatura pesante in cui domina la resistenza all'estrazione
- Mandrini sotto i 12.000 RPM dove la classe di bilanciatura non è critica
- Utensili con piani Weldon rettificati (DIN 1835/6535) già a magazzino
- Costo iniziale per il primo utensile più basso — nessuna attrezzatura ausiliaria richiesta
✦ Mandrino a pinza ER ideale per
- Fresatura generica con diametri di codolo misti
- Officine di servizio con 5-50 diversi diametri di utensile al giorno
- 8.000-25.000 RPM con varianti premium G2.5
- Miglior costo per cambio utensile quando un singolo mandrino copre una banda di pinze da 1 mm
Tabella di selezione rapida
| Scenario | Portautensile consigliato | Eccentricità tipica | RPM obiettivo | Perché |
|---|---|---|---|---|
| Sgrossatura pesante, mandrino BT40, ≤10.000 RPM, acciaio/inox | Side-lock (DIN 1835/6535) | 0.010-0.030 mm | ≤12.000 RPM | La vite di pressione sul piano Weldon resiste all'estrazione assiale sotto carico per dente elevato |
| Officina di servizio, codoli di diametro misto 3-20 mm, ≤20.000 RPM | Mandrino a pinza ER32 (DIN 6499) | 0.005-0.020 mm | 20.000-25.000 RPM | Un mandrino abbinato a un set di 18 pinze copre l'intera gamma 2-20 mm; minor costo per cambio utensile |
| Linea di produzione, singolo diametro di utensile, 12.000-20.000 RPM | Mandrino ER (qualità UP) o calettamento a caldo | 0.005-0.010 mm | 20.000 RPM | L'ER di qualità UP raggiunge ~0.005 mm se il codolo è h6; il calettamento a caldo resta tipicamente ≤0.003 mm |
| Finitura ad alta velocità, acciaio temprato o alluminio, >15.000 RPM | Calettamento a caldo (BT/CAT/HSK-A) | ≤0.003 mm | 25.000 RPM | La geometria simmetrica e monolitica garantisce bilanciatura G2.5 e TIR ≤0.003 mm |
| Microfinitura HSK-E/F, 25.000-40.000+ RPM | Calettamento a caldo su HSK-E/F | ≤0.003 mm | 30.000-40.000+ RPM | Assenza di intagli di trascinamento (DIN 69893) → simmetria totale → bilanciatura G1.0 raggiungibile ad alta velocità |
| Finitura superficiale obiettivo Ra ≤0.8 µm su acciaio 4140 | Calettamento a caldo o idraulico | ≤0.003 mm | 15.000-20.000 RPM | Limite di eccentricità e smorzamento (idraulico) determinano un pattern di scallop sotto la soglia Ra |
| Budget limitato, riscaldatore a induzione non disponibile | Mandrino a pinza ER (Classe 2) | ≤0.015-0.020 mm | 20.000 RPM | Si evita la spesa $5K-15K; la qualità UP può essere introdotta in seguito sulle stazioni di finitura |
| Finitura 5 assi pesante in titanio, cavità profonde | Calettamento a caldo (profilo snello) | ≤0.003 mm | 12.000-18.000 RPM | Il profilo snello entra nelle cavità; la massa bilanciata avvantaggia la cinematica multi-asse |
Abbinare eccentricità, bilanciatura e resistenza all'estrazione all'operazione, non a un singolo valore prestazionale.
I portautensili side-lock sono in genere preferiti per la sgrossatura pesante sotto i 12.000 RPM, dove la vite di pressione su piano Weldon offre un contrasto positivo all'estrazione al minor costo iniziale per il primo utensile. I mandrini a pinza ER secondo DIN 6499 / ISO 15488 sono l'opzione predefinita per la fresatura generica su codoli di diametri misti, perché un mandrino con un set di pinze copre un'ampia gamma a costo moderato (TIR Classe 2 ≤0.020 mm su codoli 10-26 mm). I portautensili a calettamento a caldo sono in genere preferiti per la finitura ad alta velocità oltre i 15.000 RPM e per i mandrini HSK-E/F oltre i 25.000 RPM, dove un'eccentricità ≤0.003 mm e una bilanciatura G2.5/G1.0 guidano qualità superficiale e vita utile dell'utensile — purché il volume di produzione giustifichi la spesa in conto capitale di $5.000-15.000 per il riscaldatore a induzione. La maggior parte delle officine produttive utilizza tutte e tre le soluzioni, impiegando ciascuna là dove il compromesso si ripaga.
È possibile utilizzare un portautensile side-lock su una fresa a codolo senza piano Weldon?
No — la vite di pressione ha bisogno del piano rettificato contro cui fare presa. Serrare un codolo cilindrico liscio in un portautensile side-lock concentra la forza della vite su un'unica linea di contatto, con il rischio di marcare il codolo, di consentire scorrimenti rotazionali sotto carico di taglio e di accelerare la deriva dell'eccentricità. Per codoli lisci conviene utilizzare un mandrino a pinza ER.
Quanto guadagno di vita utile dell'utensile si ottiene passando dall'ER al calettamento a caldo?
Secondo la regola di un decimo di BIG DAISHOWA (≈10% per ogni 2.5 µm), un ER standard a 0.015 mm TIR perde circa il 40-50% della vita utile in finitura raggiunta da un calettamento a caldo a 0.003 mm; lo scarto di ~12 µm corrisponde a circa cinque «decimi». Nella pratica d'officina i guadagni ottenuti con il passaggio sono tipicamente indicati nel 25-50%, in funzione di materiale, numero di taglienti e impegno radiale.
Il calettamento a caldo danneggia i rivestimenti delle frese?
I rivestimenti PVD standard (TiAlN, AlTiN, AlCrN) tollerano il ciclo di riscaldamento dell'alesaggio a 200-300°C senza degradazione misurabile su centinaia di cicli. Il DLC e alcuni post-trattamenti a bassa temperatura possono degradarsi con esposizioni termiche ripetute — è opportuno verificare con il fornitore del rivestimento prima di standardizzare quei tipi di utensili sul calettamento a caldo. Il calore è applicato all'alesaggio del portautensile, non ai taglienti, per cui l'integrità del filo è generalmente preservata.
Portautensile a calettamento a caldo (accoppiamento forzato) vs mandrino a pinza: quando vince l'ER?
L'ER batte il calettamento a caldo ogni volta che la flessibilità sui diametri, la rapidità nei cambi utensile o il contenimento della spesa in conto capitale dominano la decisione. Le officine di servizio che utilizzano oltre 30 diametri di utensile per turno raramente possono giustificare un parco a calettamento a caldo per singolo diametro più la spesa per il riscaldatore. L'ER è inoltre tipicamente preferito sotto i 15.000 RPM, dove l'eccentricità di Classe 2 (≤0.020 mm) o di qualità UP (~0.005 mm) soddisfa già gli obiettivi di finitura superficiale.
Che eccentricità ci si deve aspettare effettivamente da una pinza ER di Classe 2 su una macchina reale?
Circa 0.015-0.025 mm TIR sulla punta dell'utensile con un codolo da 12-18 mm è un valore realistico su un mandrino ben mantenuto, leggermente superiore ai limiti della ISO 15488:2003 Tabella 4, perché le tolleranze di mandrino, mandrino a pinza e codolo si sommano. I limiti di Classe 2 (≤0.015 mm per d₁ ≤ 10 mm; ≤0.020 mm per d₁ 10-26 mm) sono misurati isolando il sistema su un mandrino di prova calibrato, non su un mandrino di produzione.
Fonti
- ISO 15488:2003 — Collets with 8 degrees setting angle for tool shanks (Type ER)
- DIN 6499 — Collet chucks ISO 15488
- DIN 1835 — Shank dimensions for milling cutters with cylindrical shank
- DIN 6535 — Shank forms for solid carbide milling cutters with cylindrical shank
- ISO 1940-1:2003 — Mechanical balance of rotors
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout