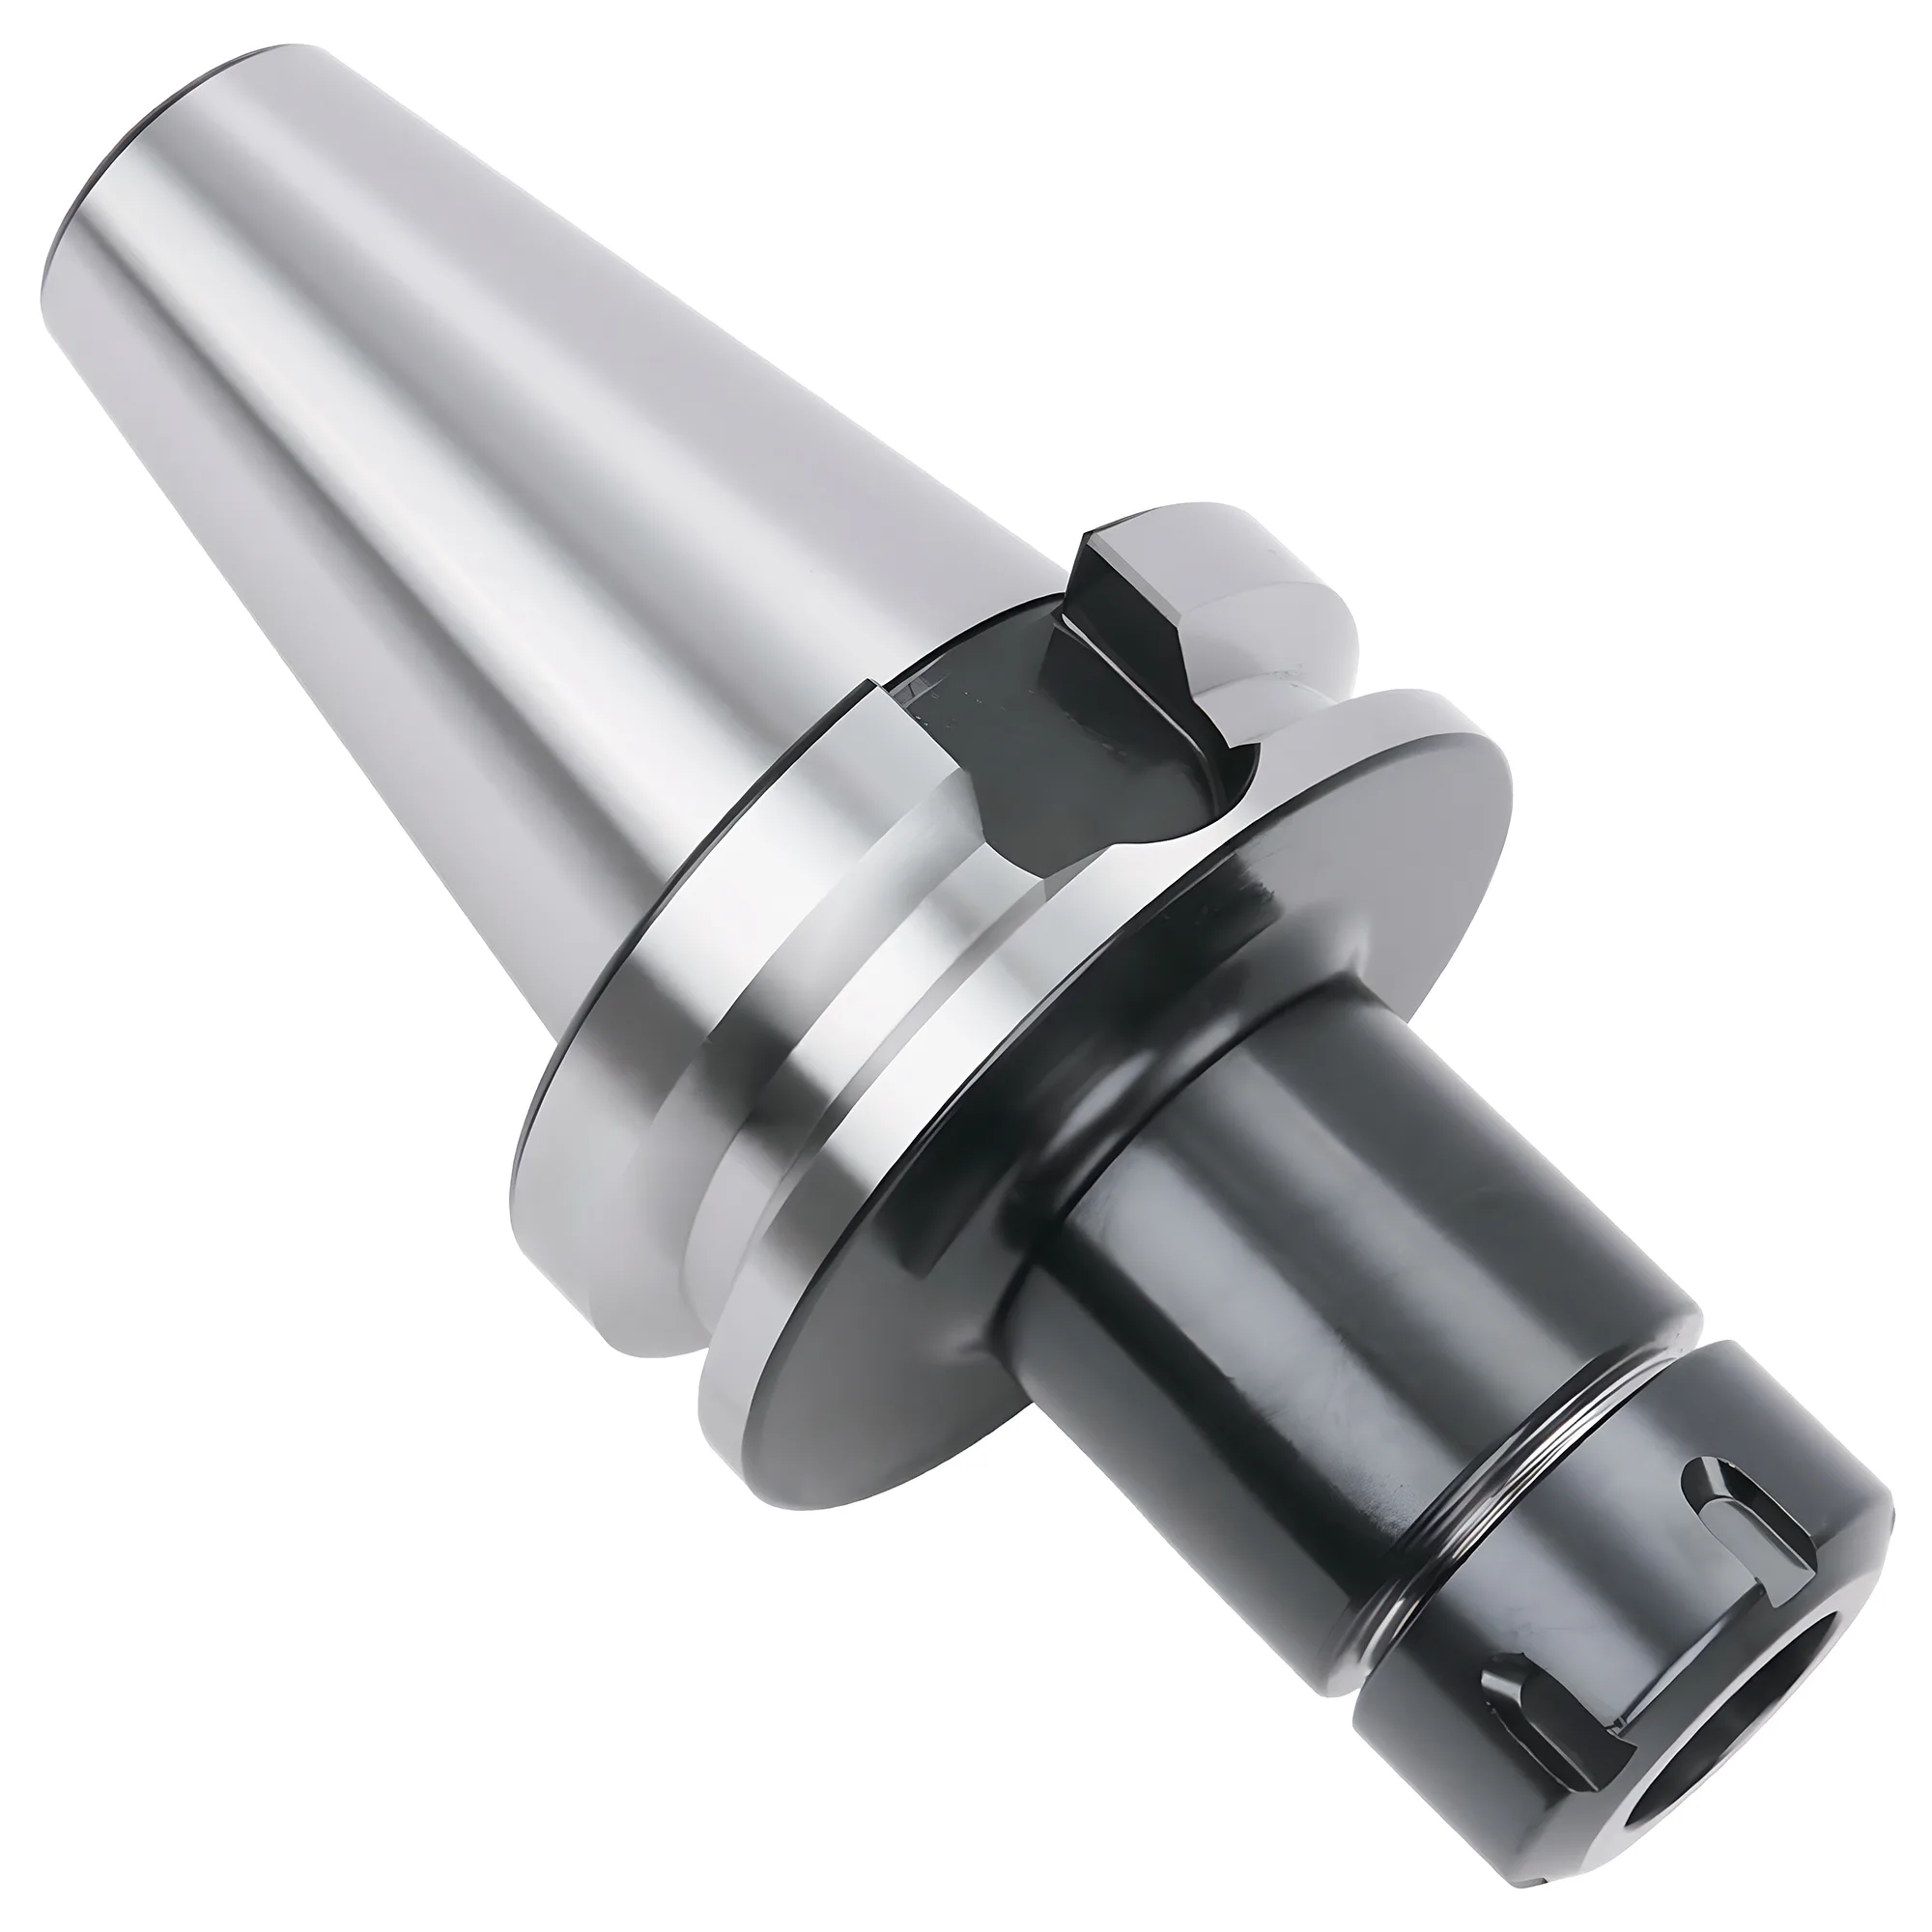
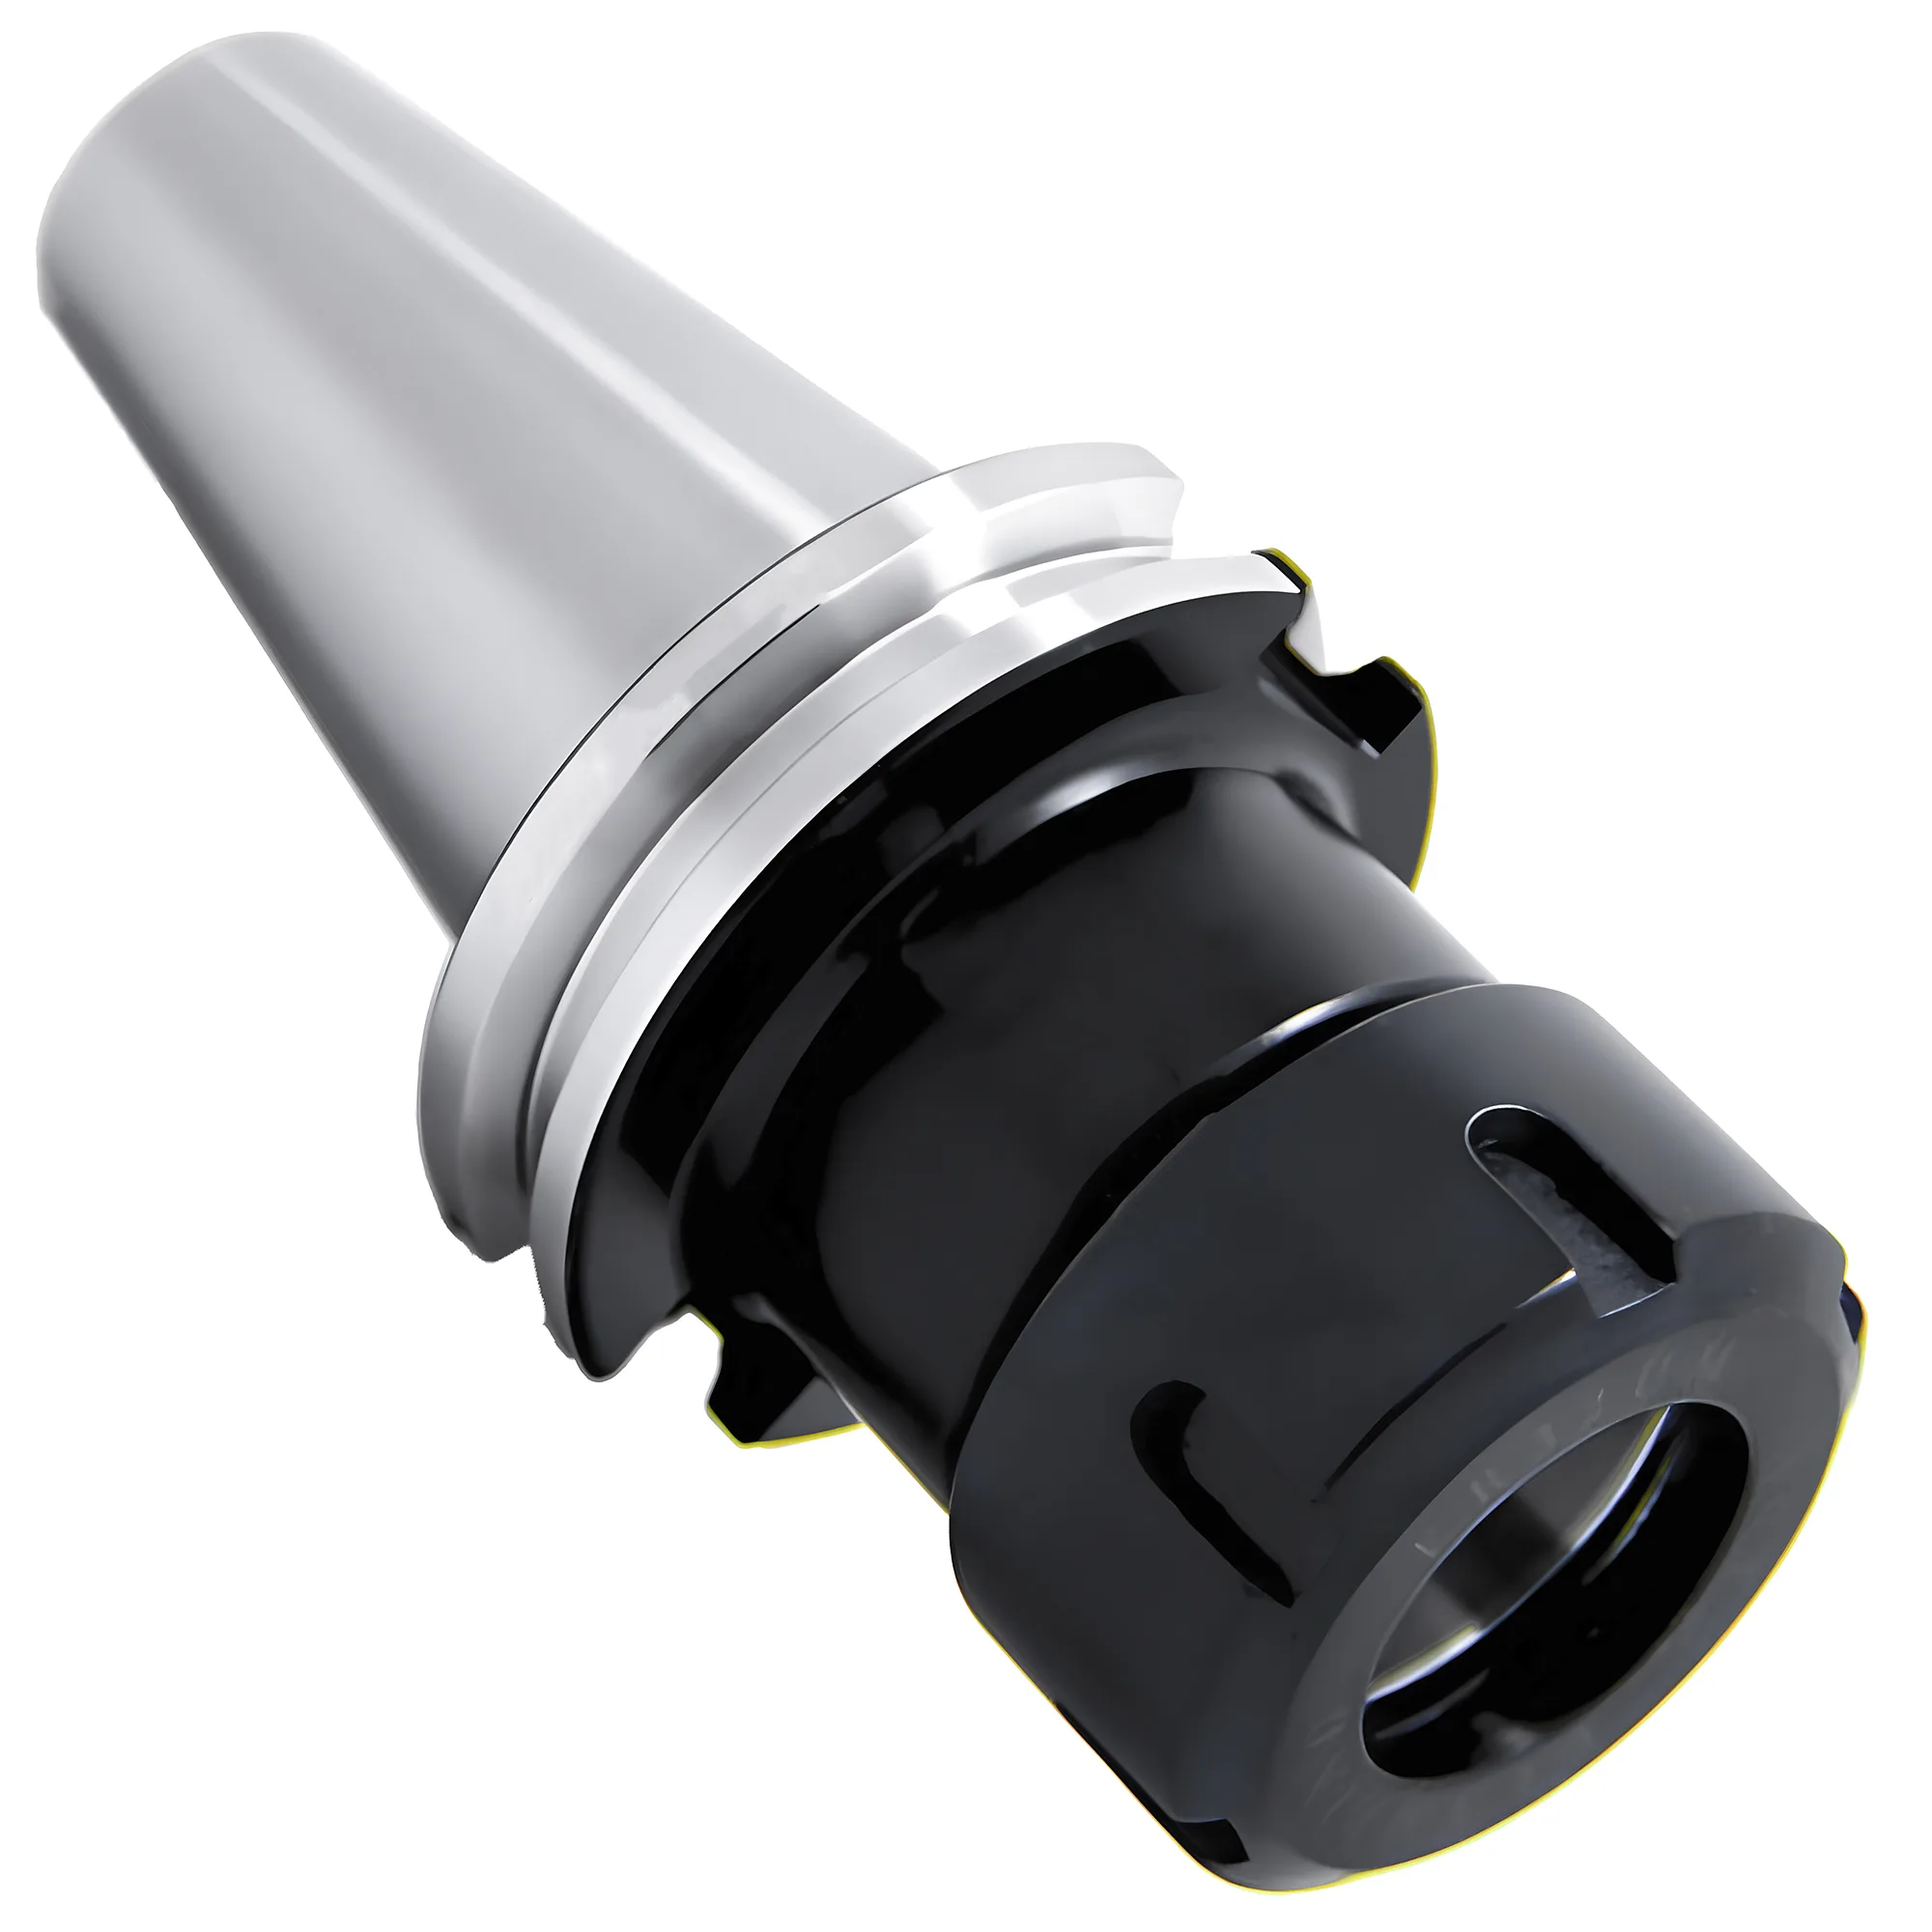
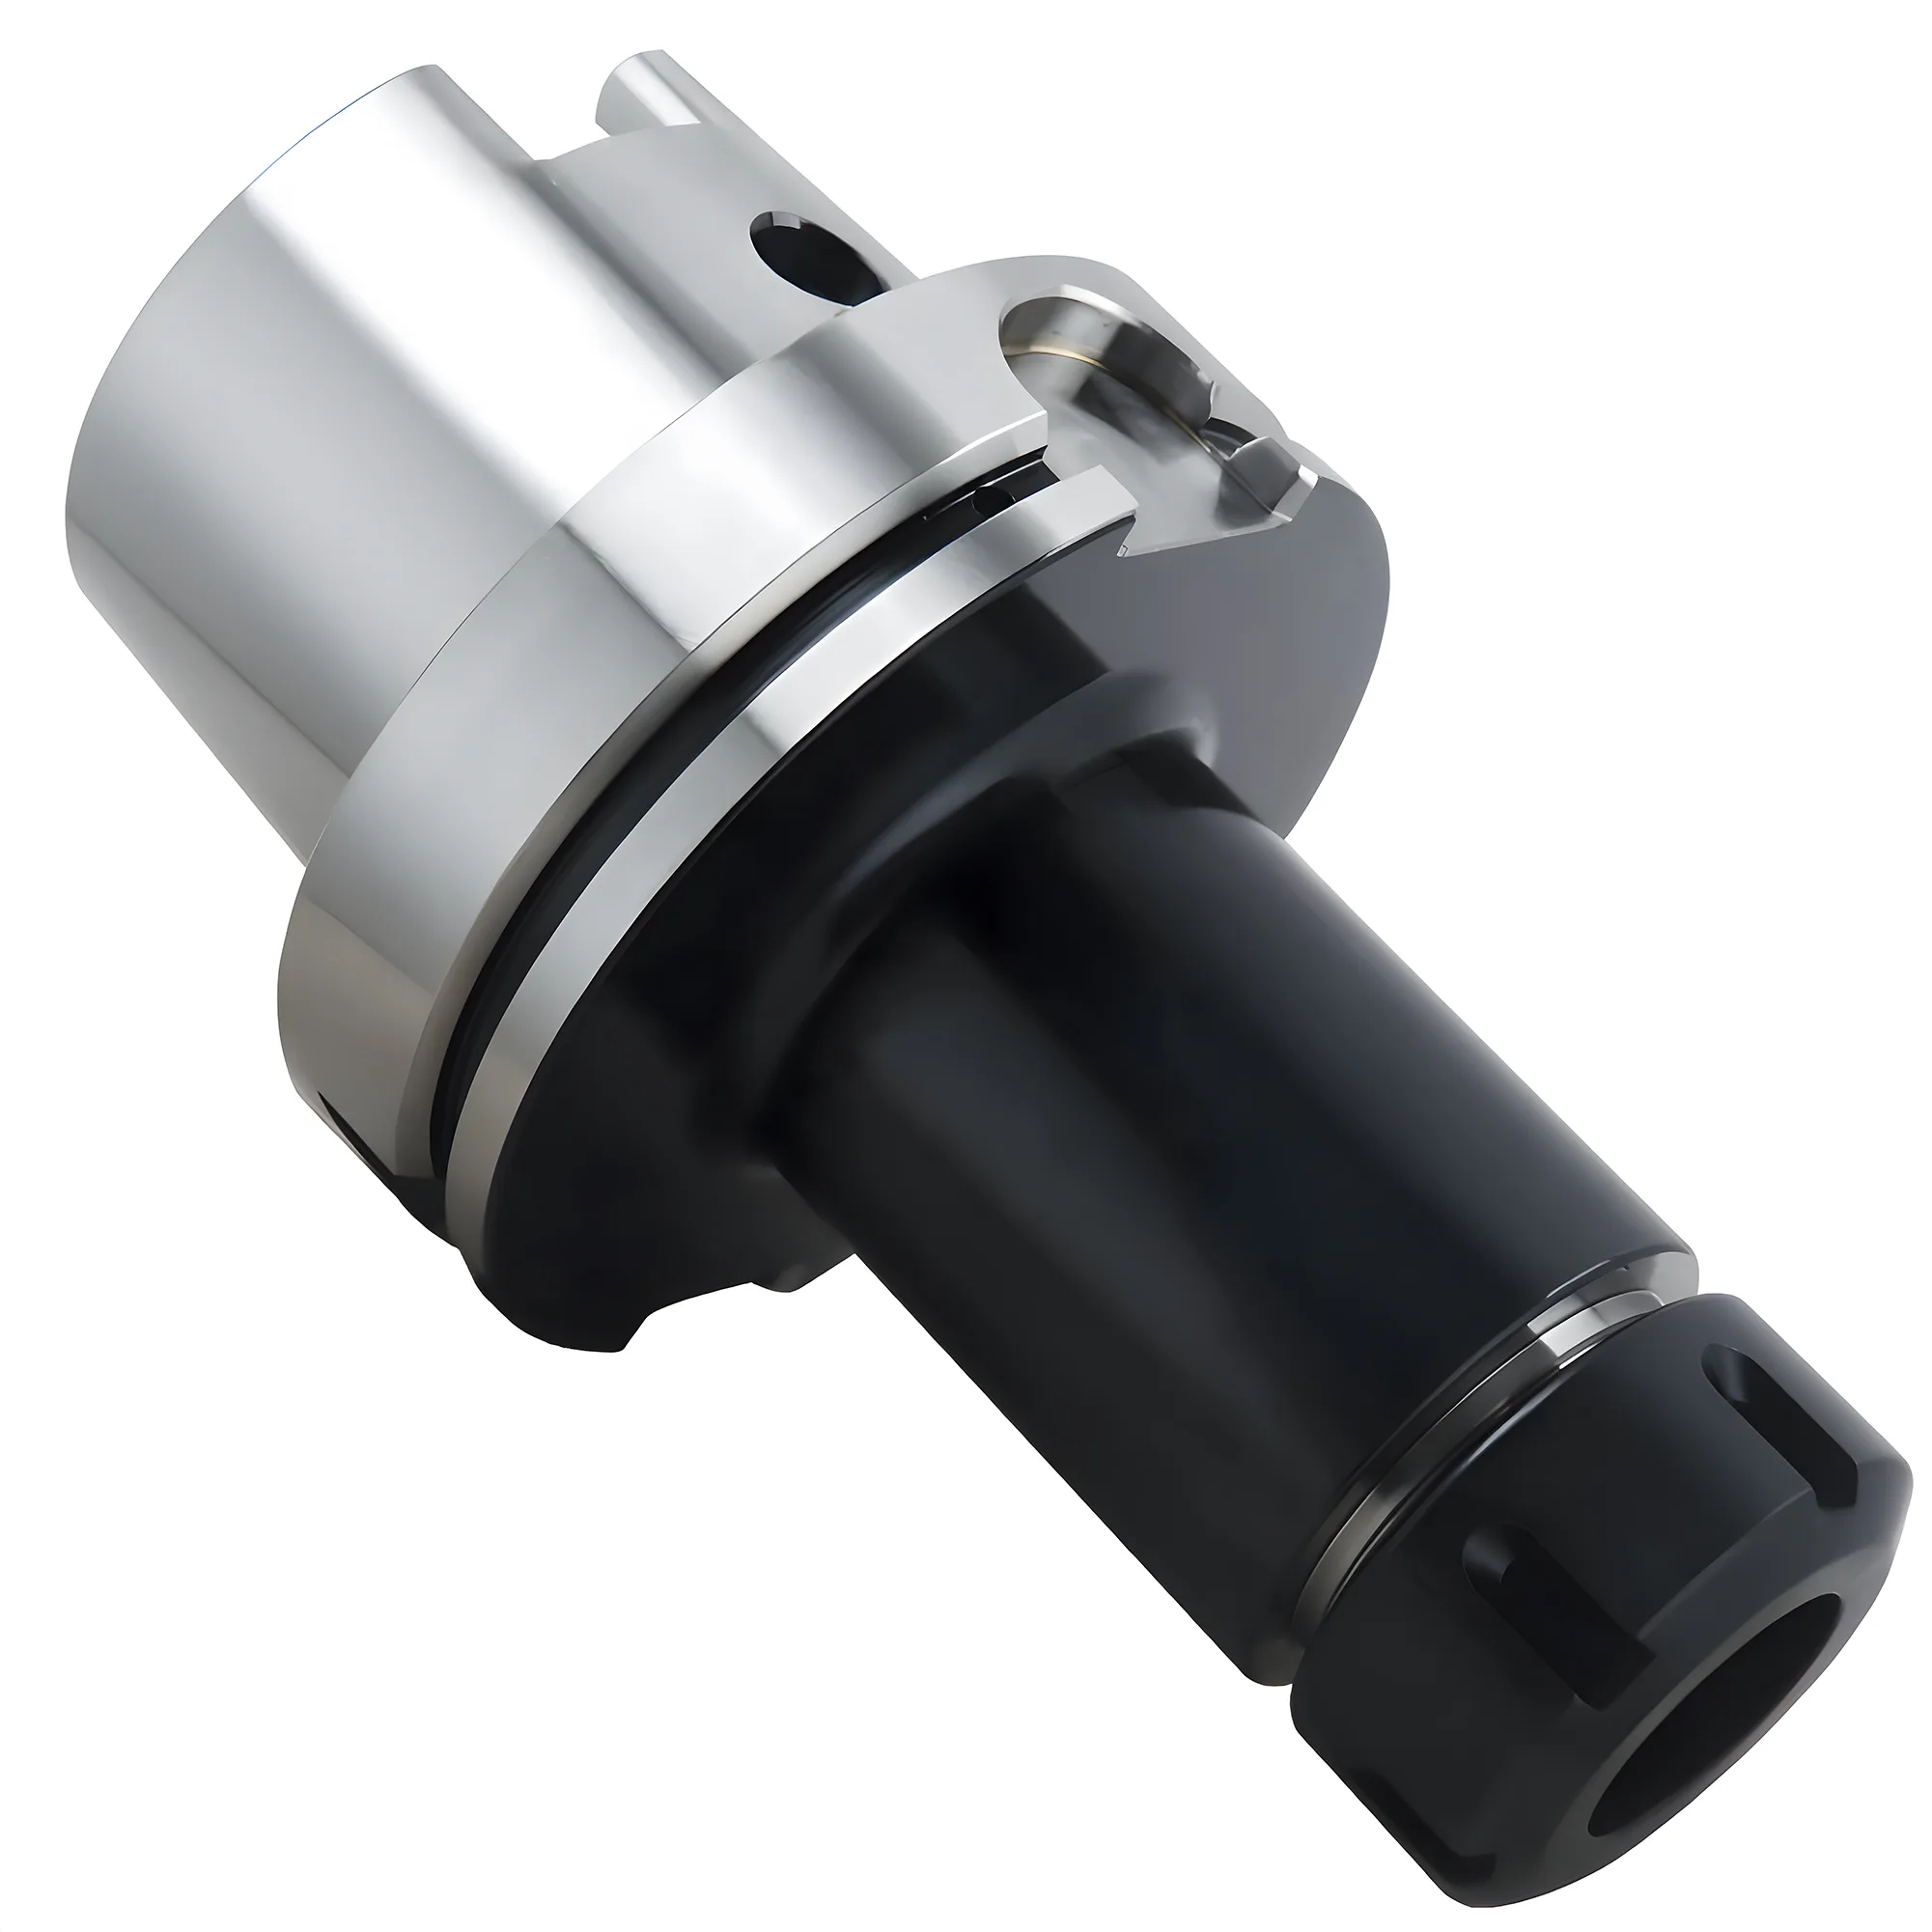
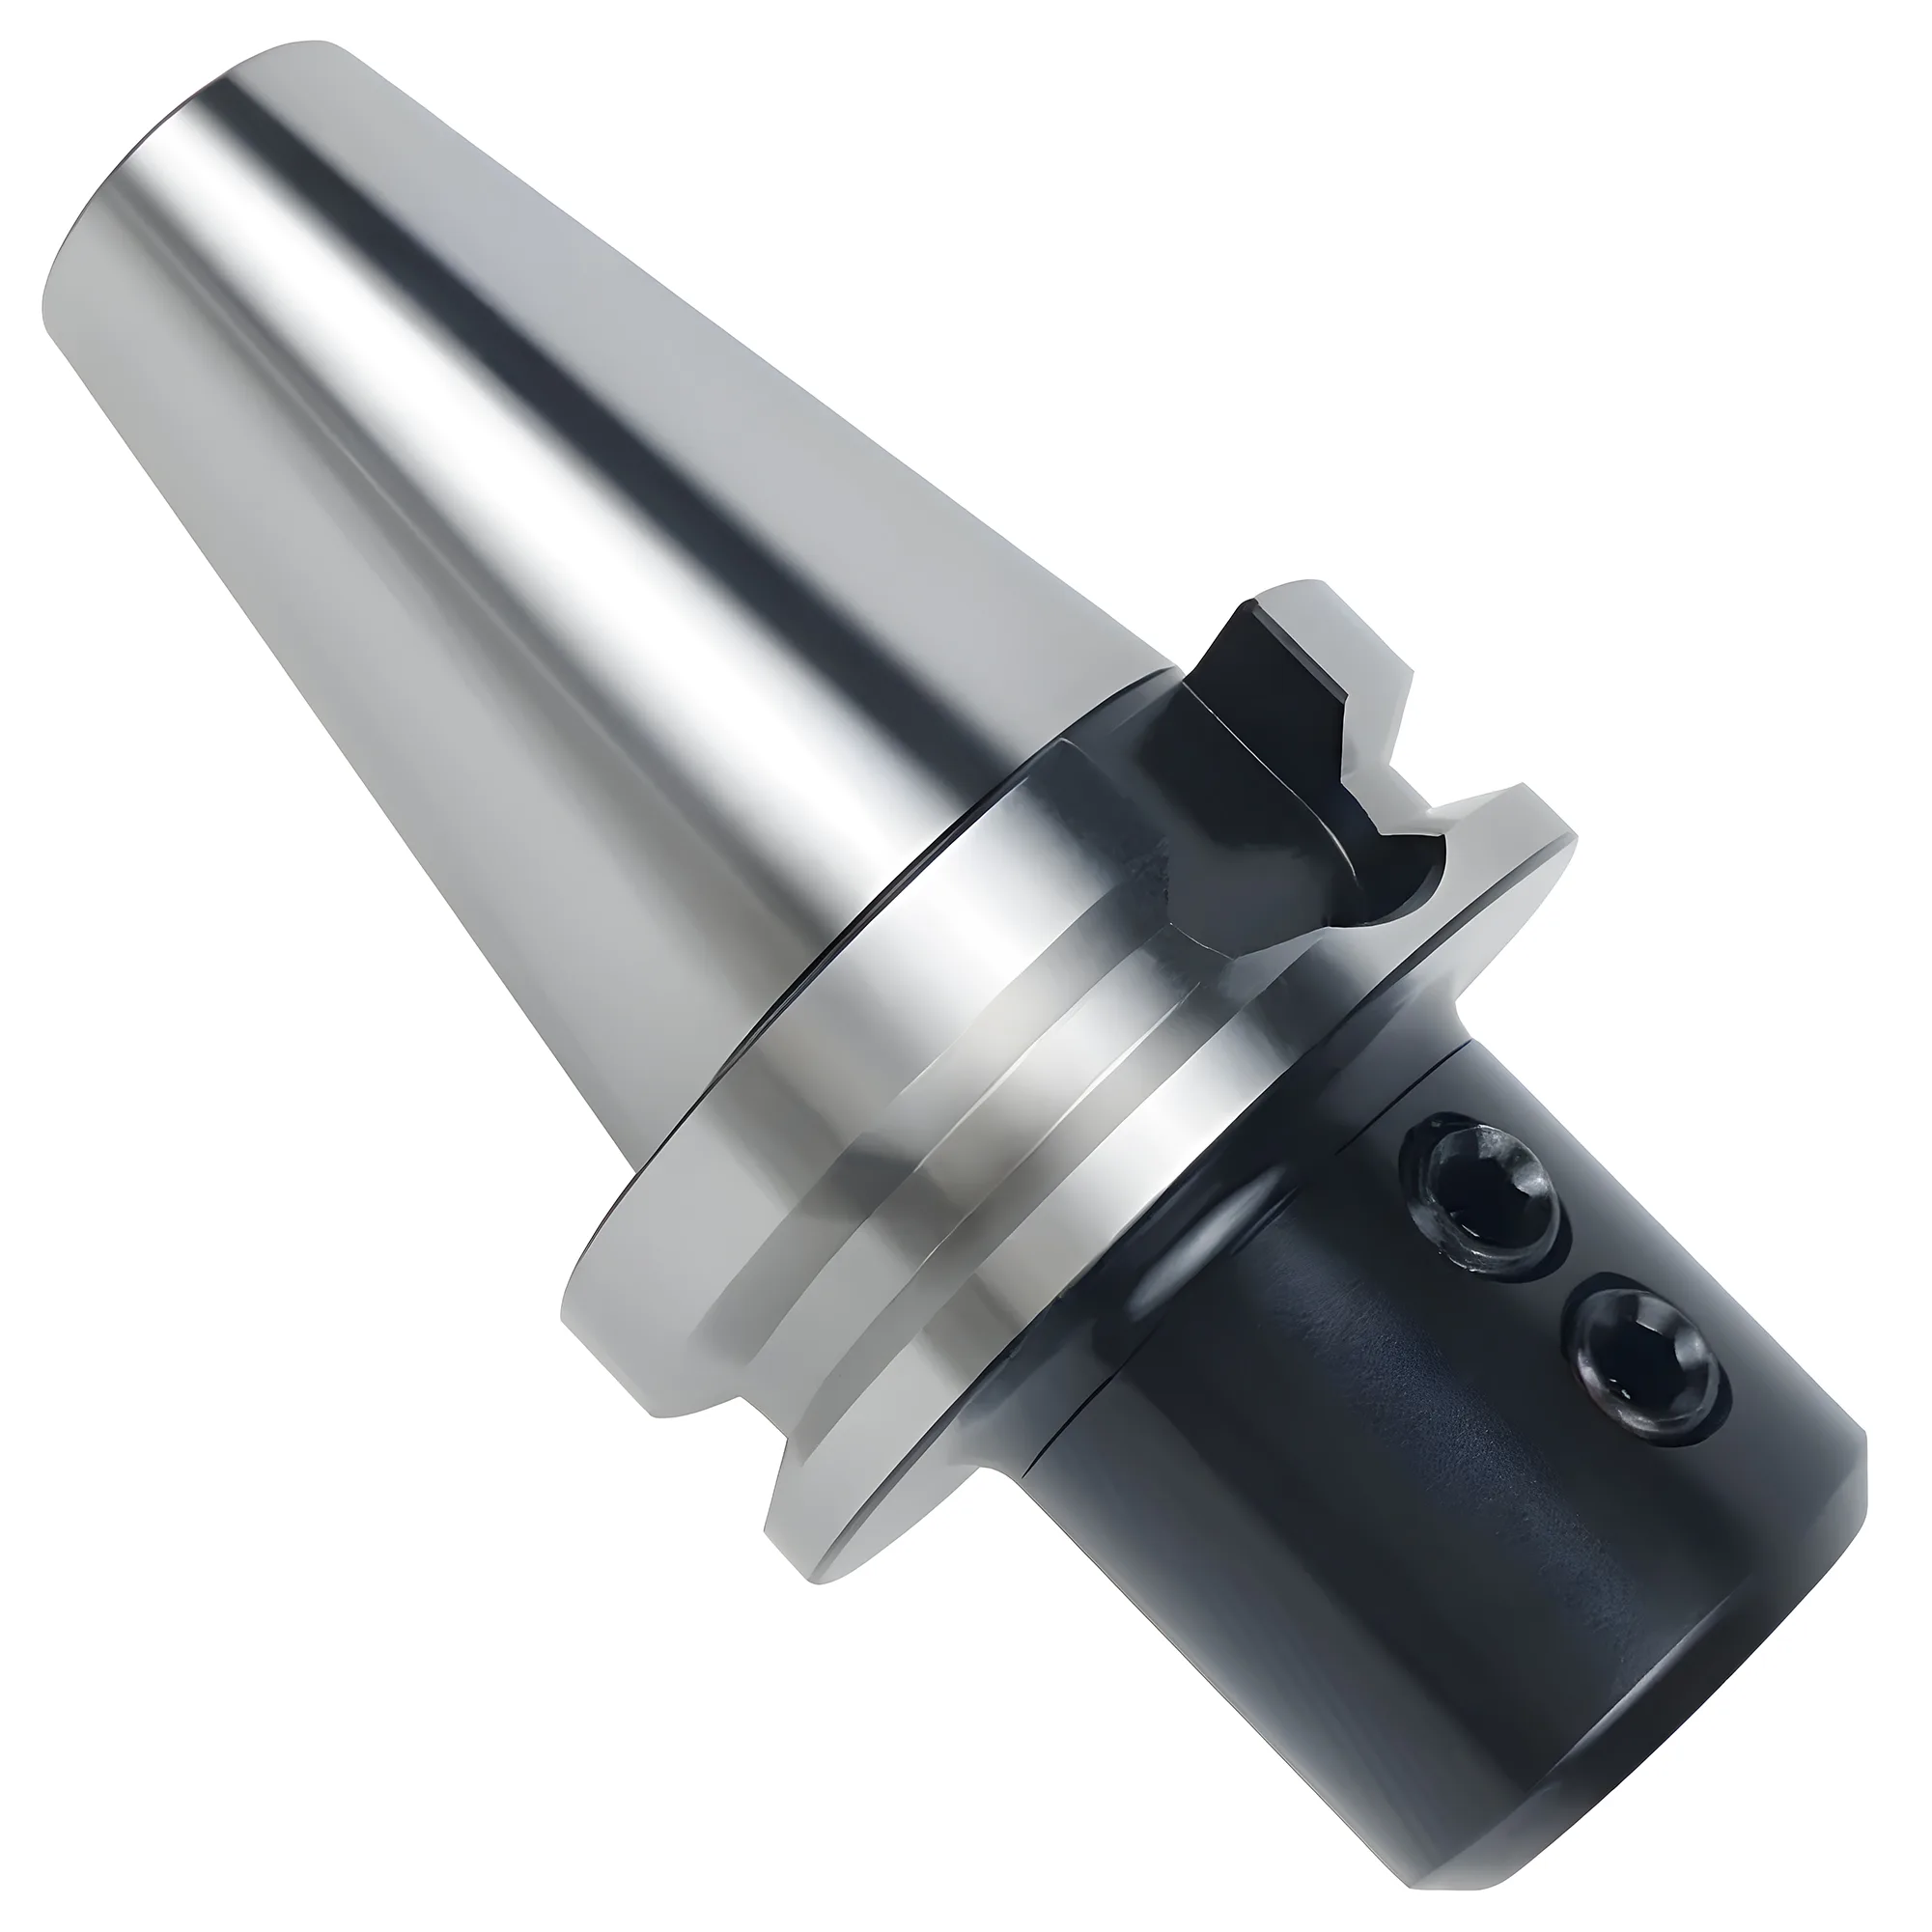
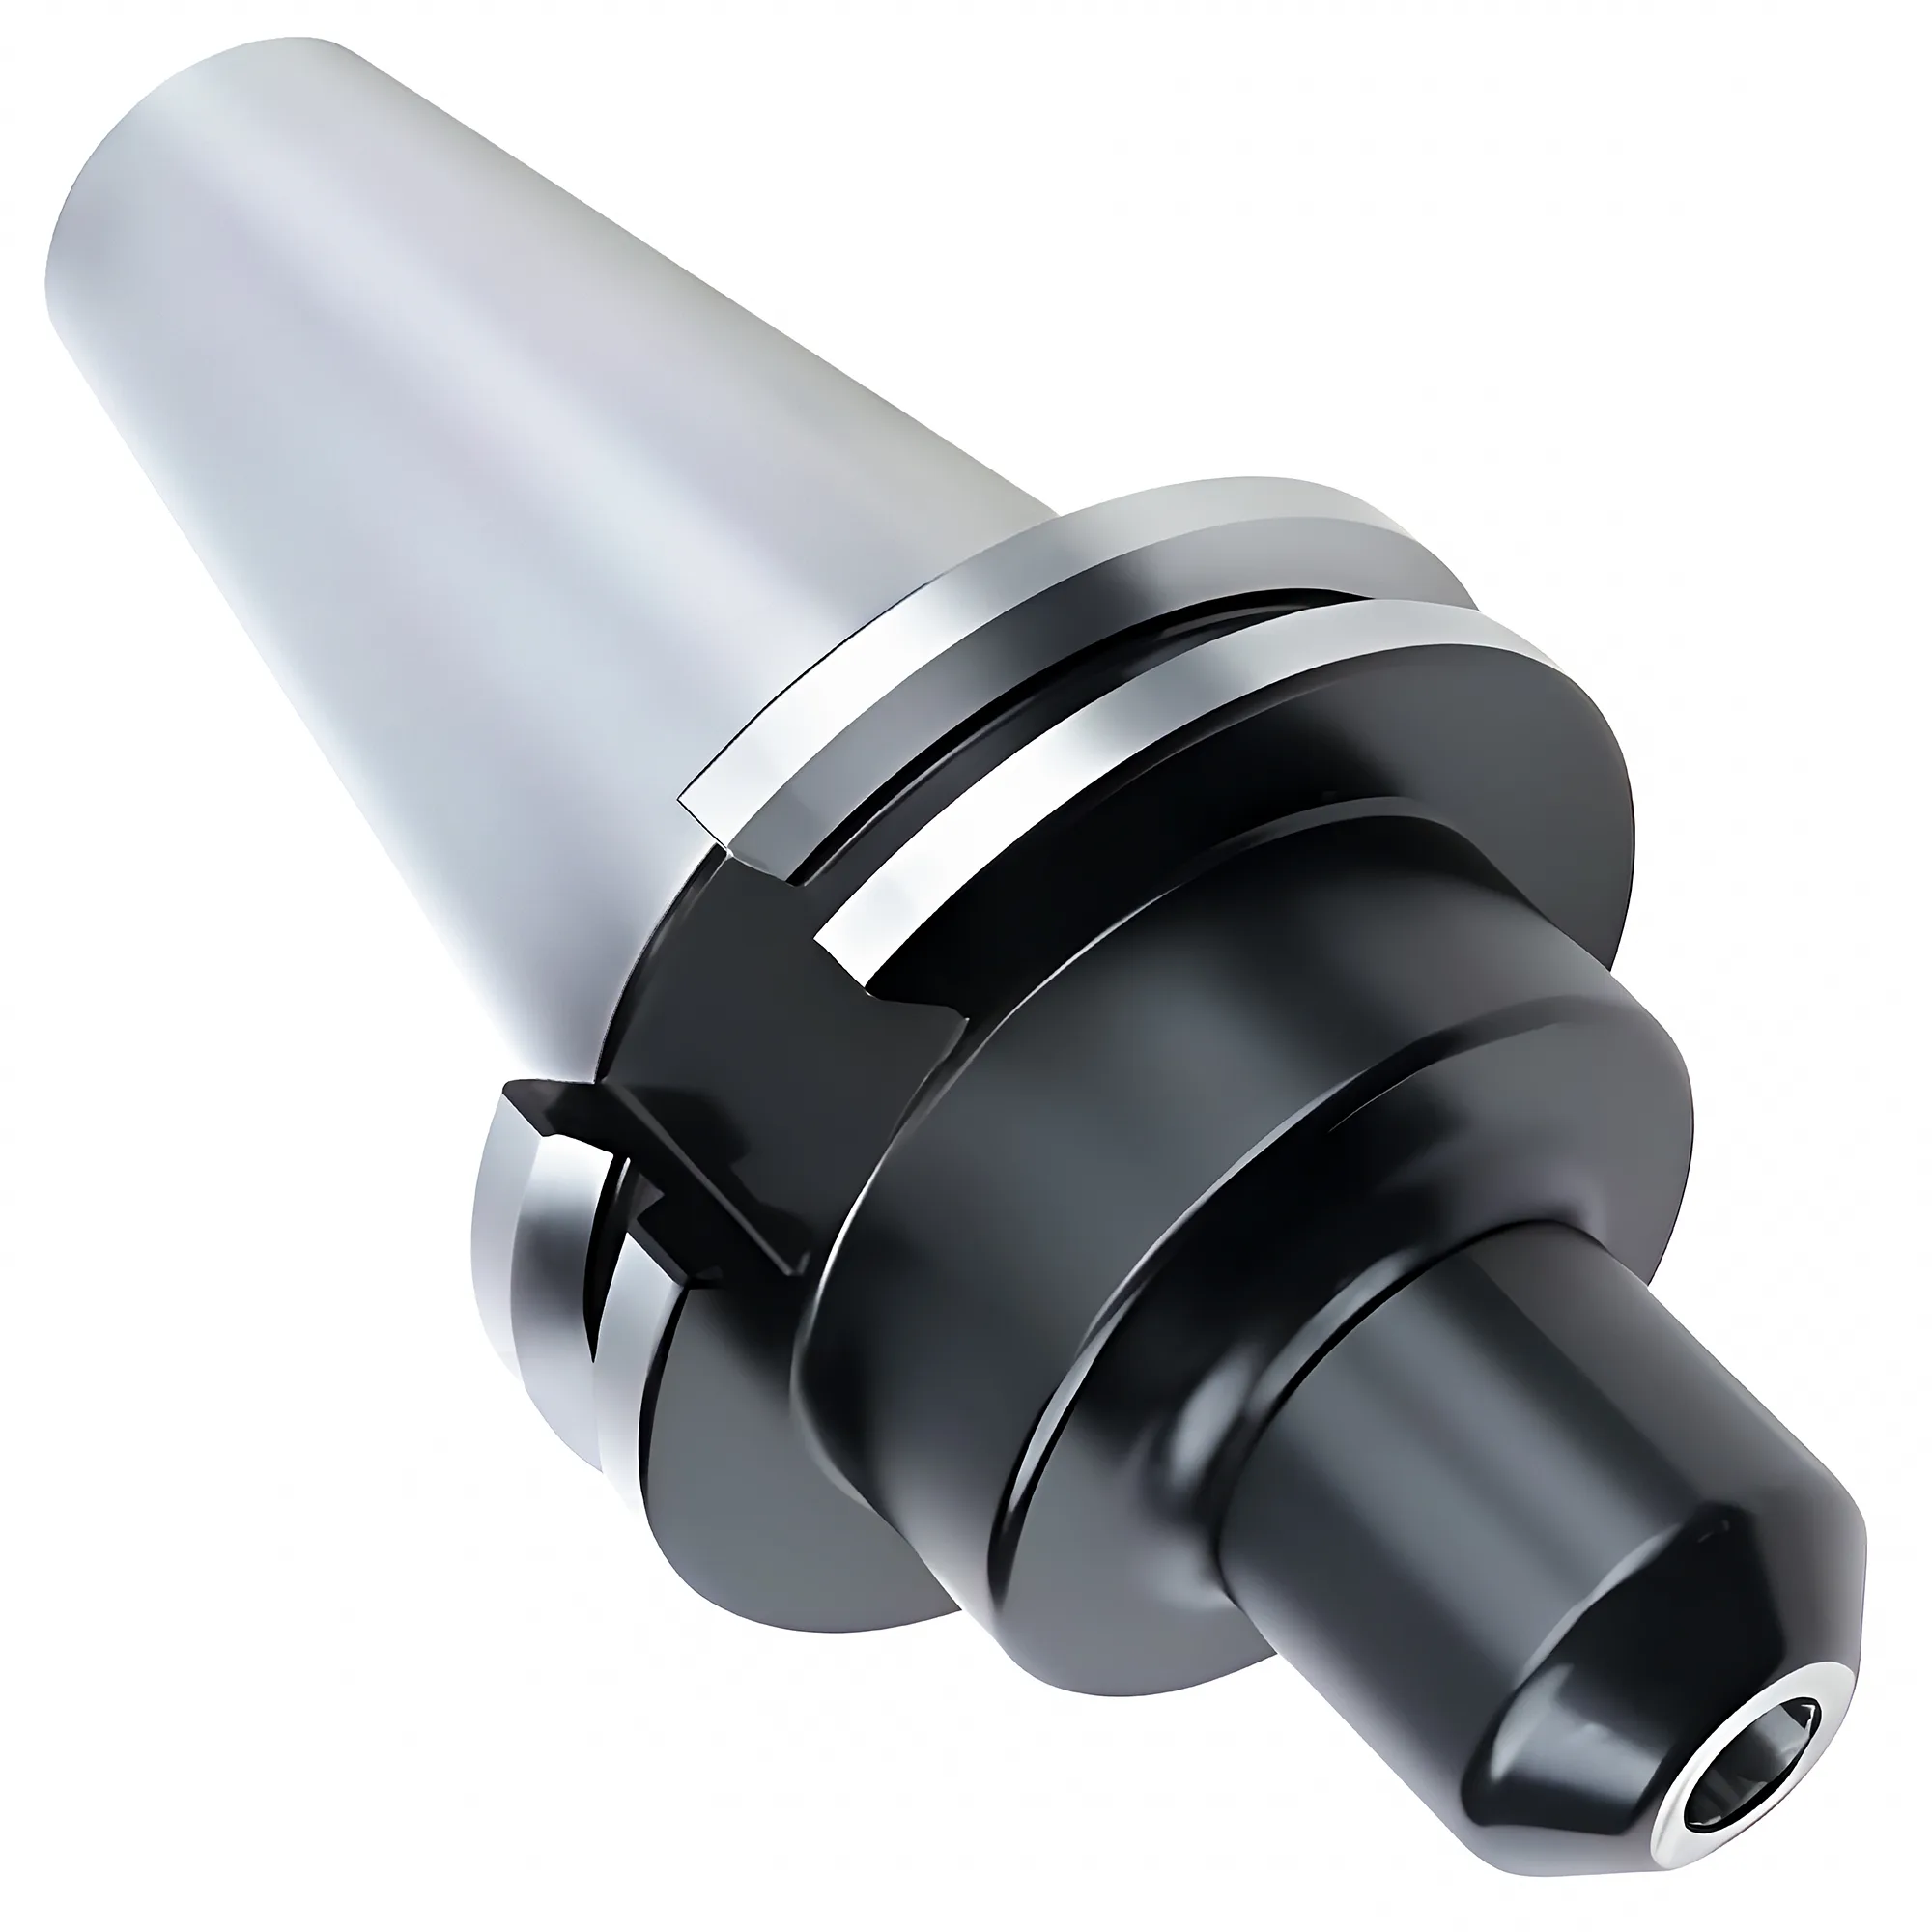
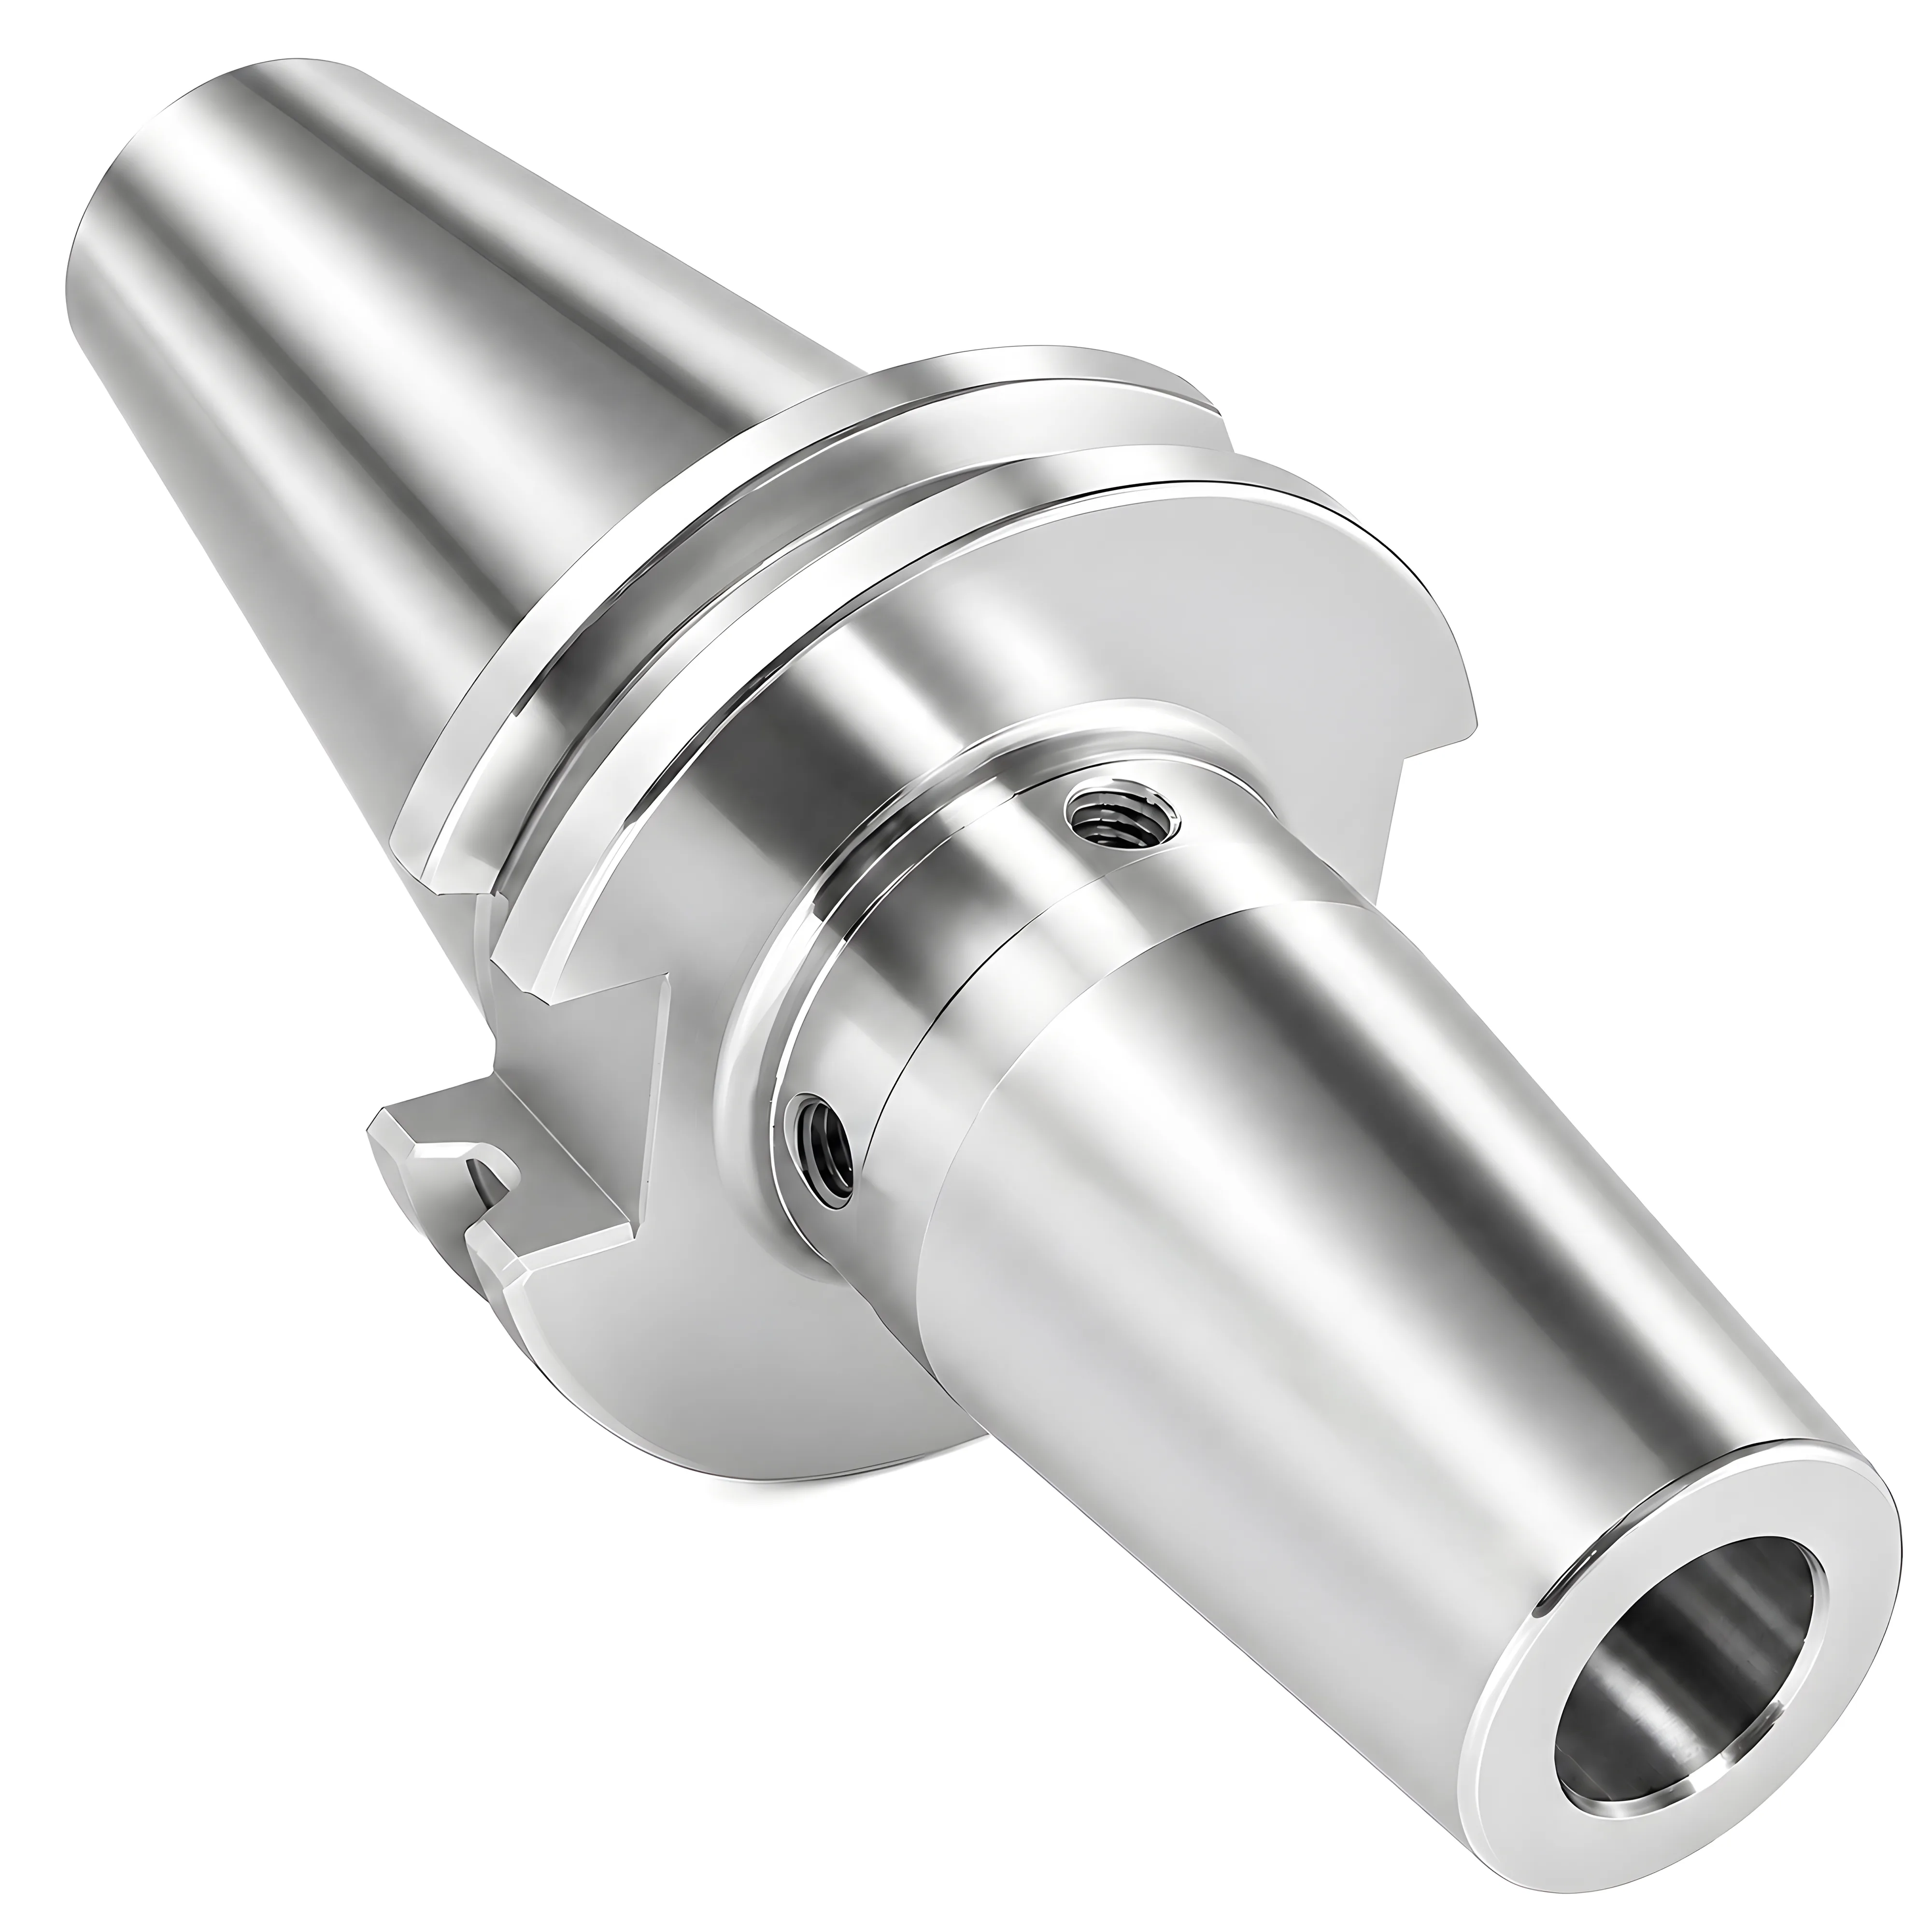
Für Schruppbearbeitung unter 12.000 RPM, bei der die Auszugssicherheit wichtiger ist als der Rundlauf, sind Seitenklemmaufnahmen (Weldon-Flat) zu wählen (typischer TIR 0.010–0.030 mm, $30–150 pro Aufnahme). Für allgemeines Fräsen mit gemischten Schaftdurchmessern sind ER-Spannzangenfutter nach ISO 15488 / DIN 6499 einzusetzen (Klasse-2-TIR ≤0.020 mm bei d₁ 10–26 mm, $100–400). Bei Hochgeschwindigkeits-Schlichtbearbeitung oberhalb 15.000 RPM, wo ≤0.003 mm TIR und G2.5-Wuchtgüte Oberflächenqualität und Standzeit treiben, sind Schrumpffutter vorzuziehen — die Kapitalkosten erhöhen sich um ein Induktions-Schrumpfgerät für $5.000–15.000 zusätzlich zu $200–500 pro Aufnahme.
Einen Gesamtüberblick über Werkzeugaufnahmesysteme einschließlich Kegelschnittstellen und Werkstückspannung bietet der vollständige Leitfaden zur Werkzeugaufnahme.
Die drei dominanten Schaftfräser-Aufnahmetypen
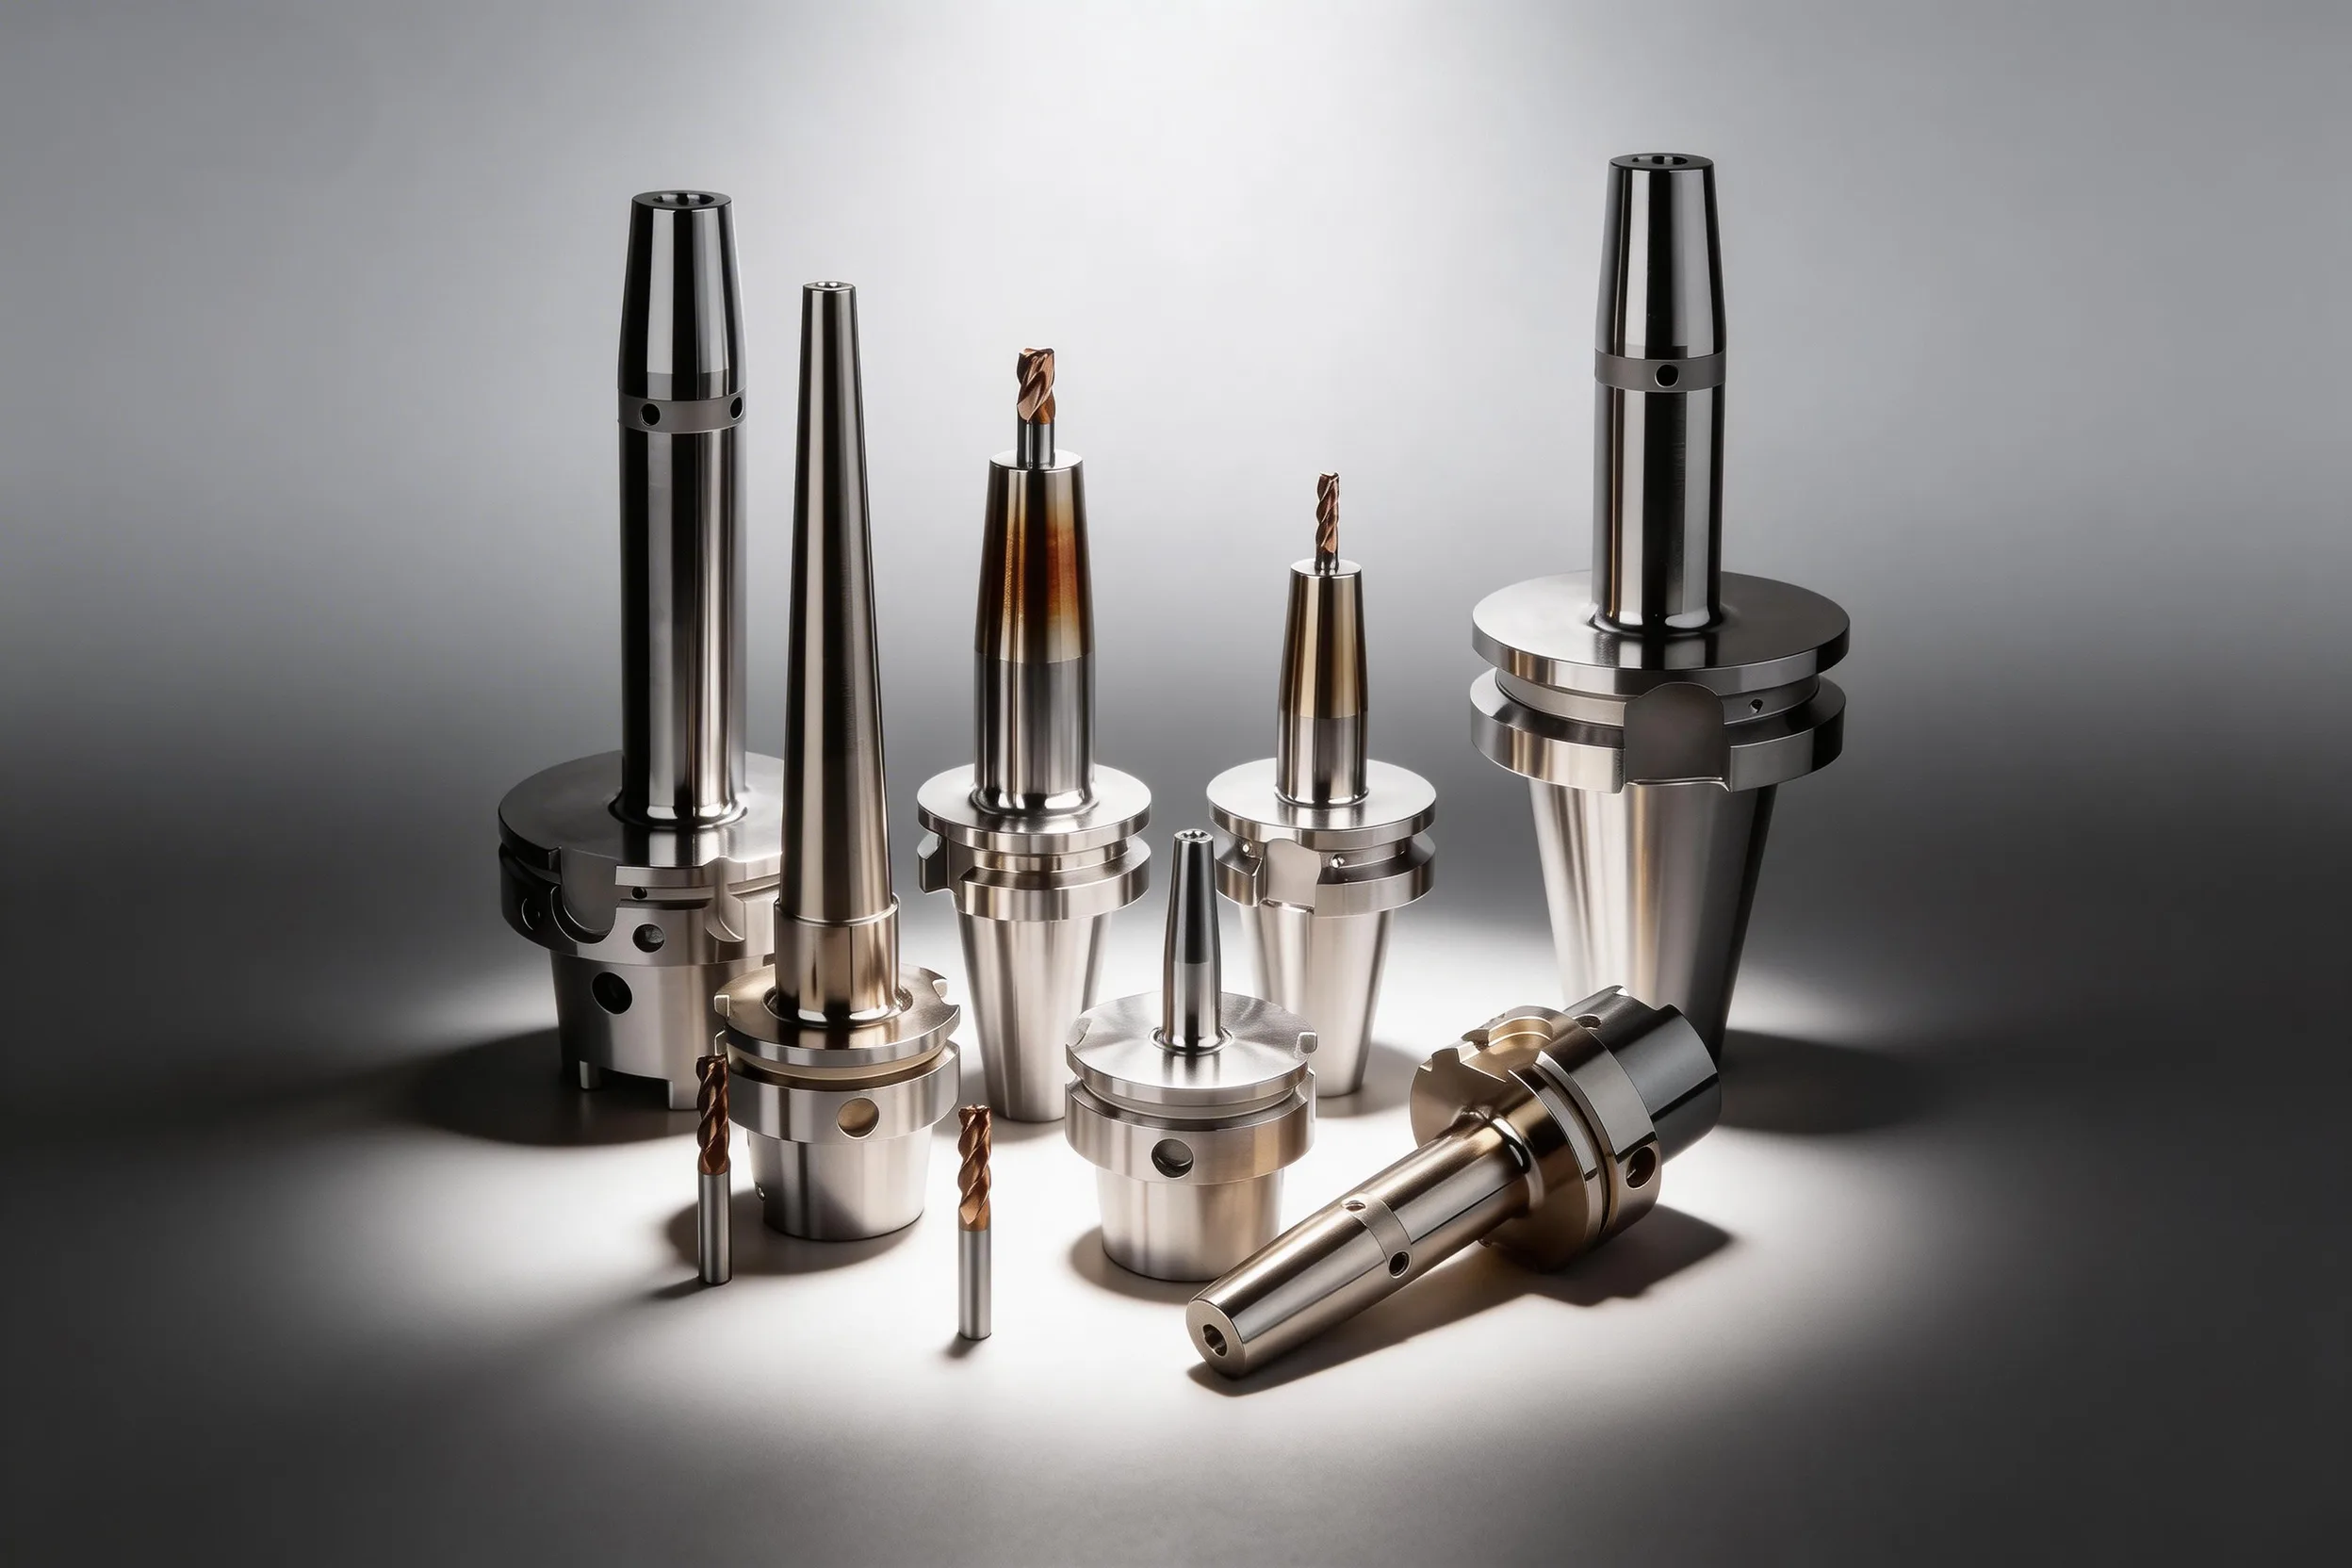
Schaftfräser mit zylindrischem Schaft (typischerweise nach DIN 1835 Form B/E oder DIN 6535 Form HA/HB/HE) werden von drei marktbeherrschenden Aufnahmefamilien gespannt. Jede Familie spielt einen anderen Hebel aus — Seitenklemmung kauft Auszugssicherheit, ER-Spannzangen kaufen Durchmesserflexibilität, Schrumpffutter kaufen Rundlauf und Wuchtgüte —, sodass die richtige Wahl von der dominierenden Abwägung der Operation abhängt.
Seitenklemm-Aufnahmen (Weldon-Flat) klemmen den Schaft mit einer einzelnen Klemmschraube, die gegen eine geschliffene Abflachung am Werkzeug drückt. Die Geometrie der Weldon-Abflachung ist nach DIN 1835 Form B (für HSS) und DIN 6535 Form HB (für Vollhartmetall) festgelegt, sodass Seitenklemm-Aufnahmen ausschließlich Schäfte mit dieser Abflachung annehmen. Die Einzelpunkt-Klemmung liefert eine sehr hohe axiale Auszugssicherheit, drückt das Werkzeug aber um einen geringen Versatz aus der Halterachse, der den Rundlauf auf etwa 0.010–0.030 mm TIR begrenzt.
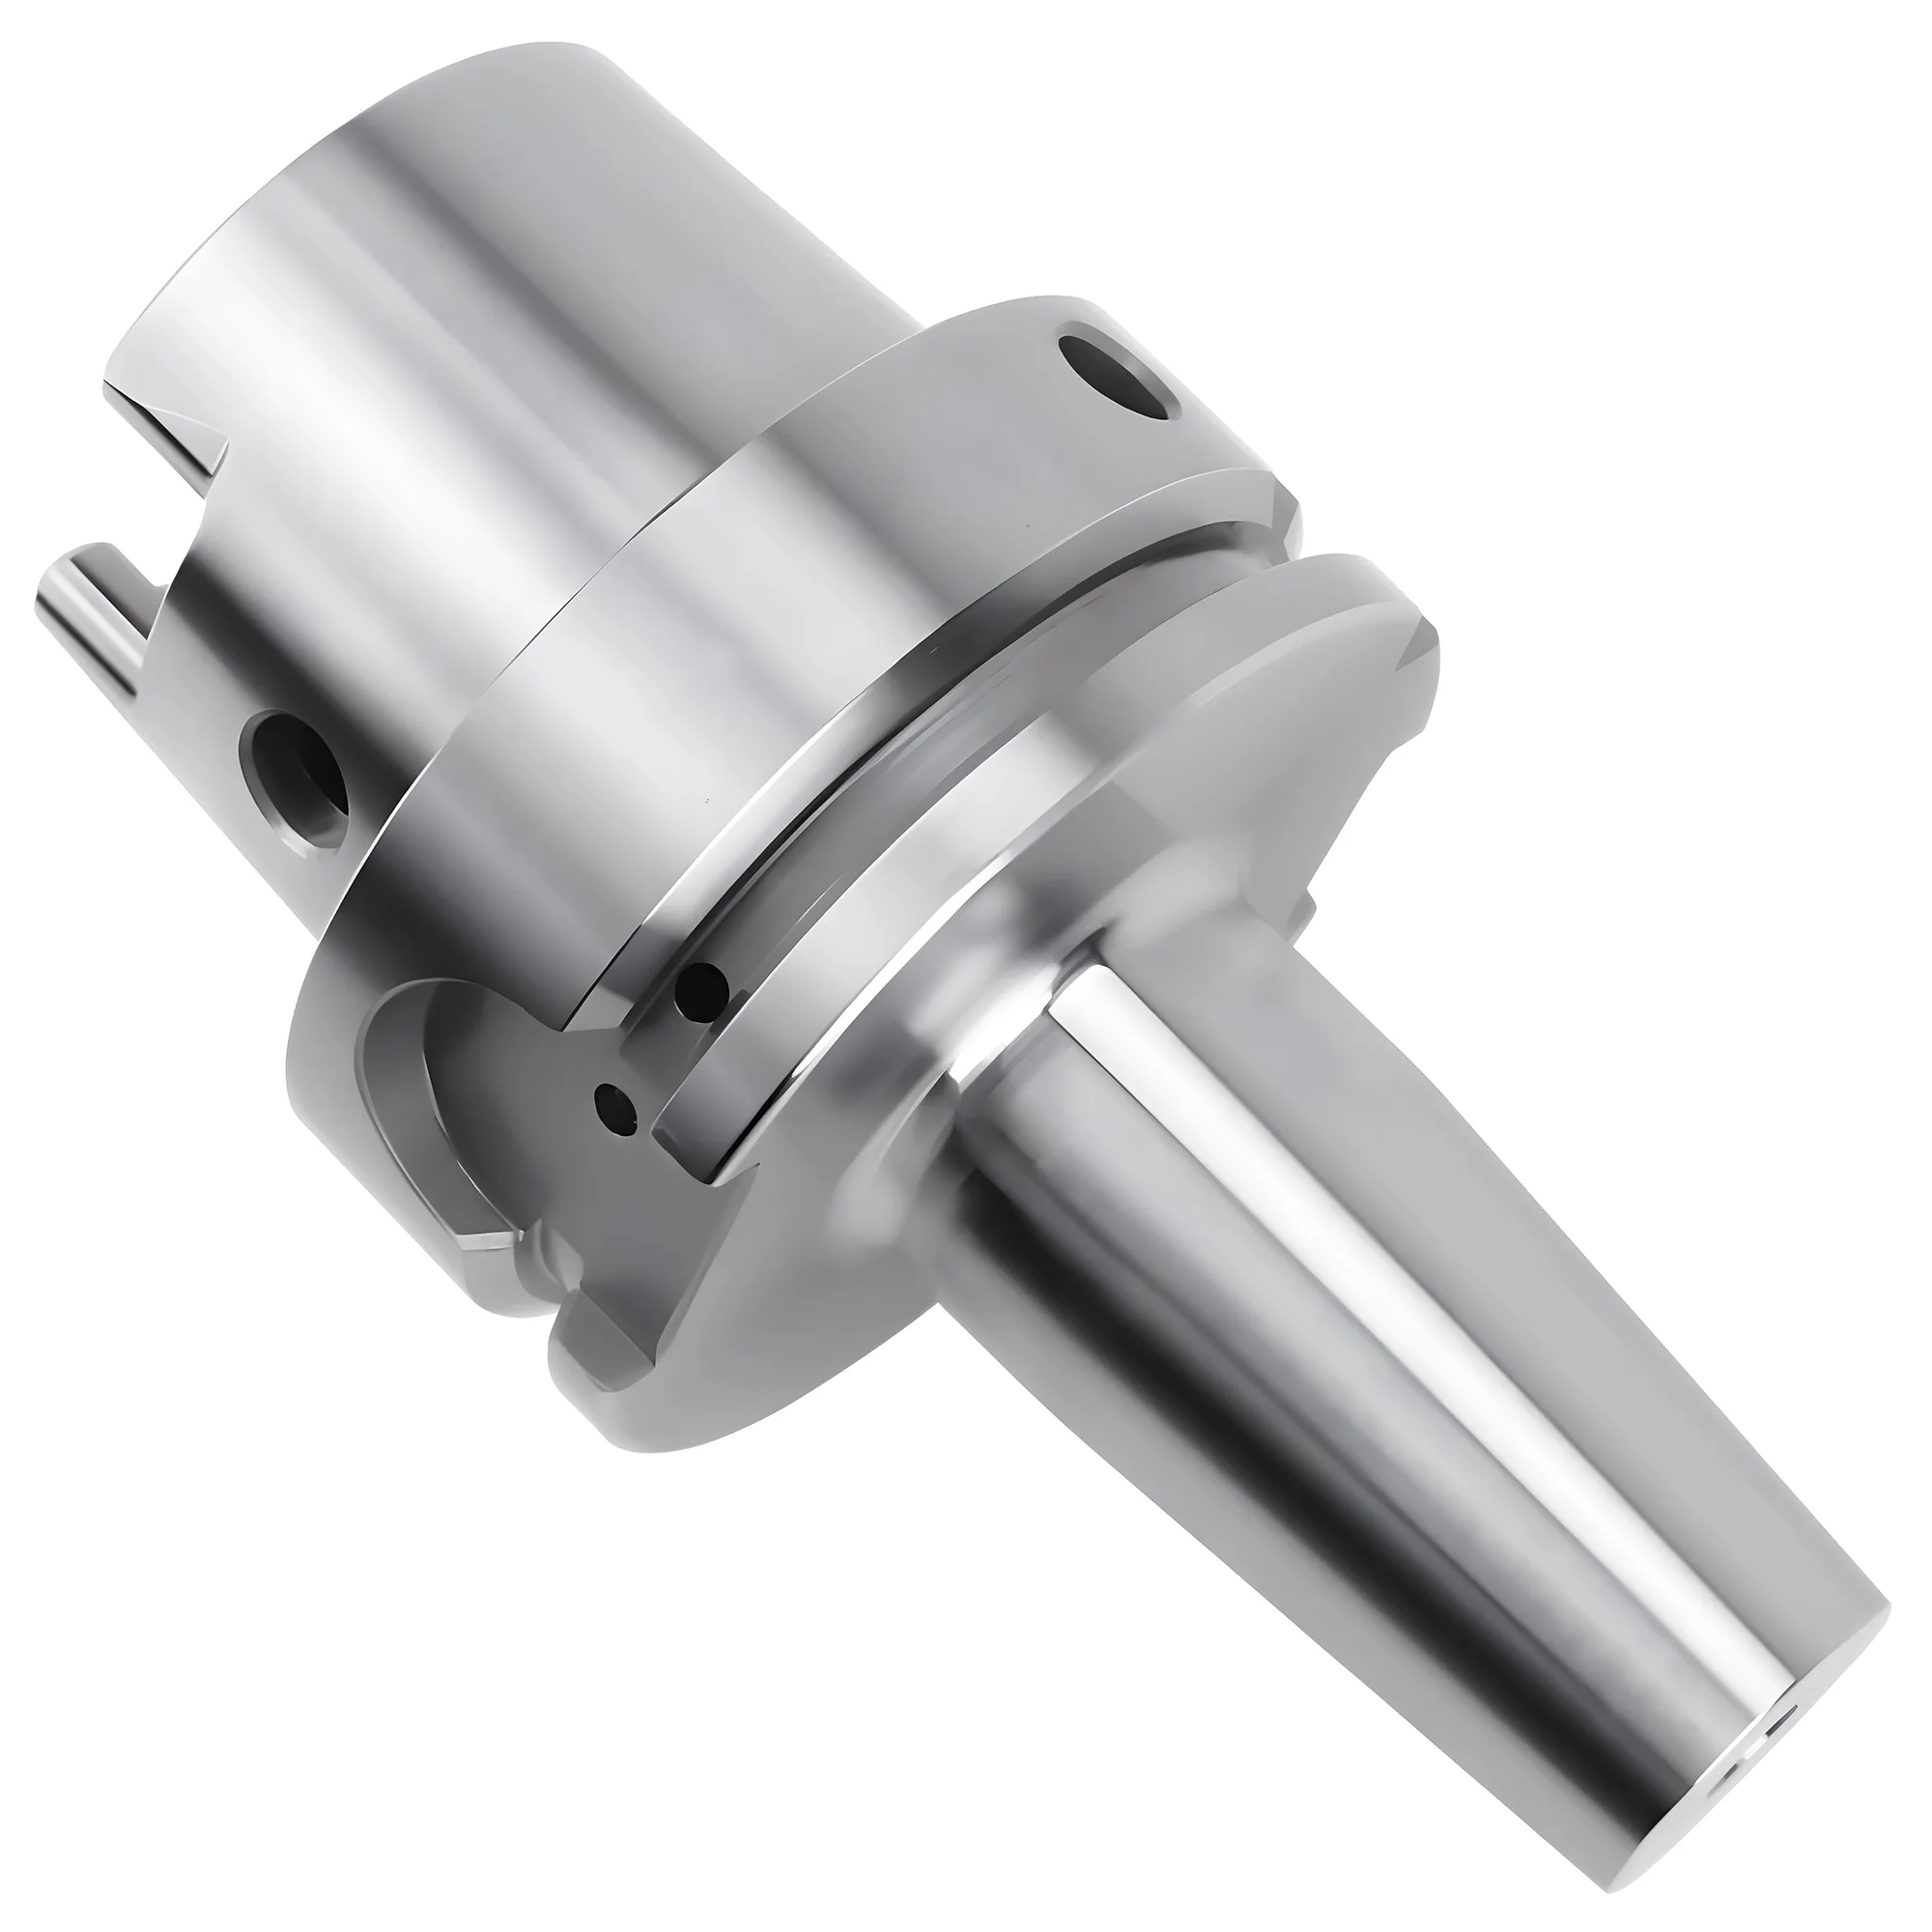
ER-Spannzangenfutter nach DIN 6499 / ISO 15488:2003 pressen eine geschlitzte, konische Spannzange mit einer Überwurfmutter um einen einfachen zylindrischen Schaft. Jedes ER-Futter nimmt jeweils eine Spannzangenbaureihe auf; über die Baugrößen nach ISO 15488 (ER11–ER40) decken die Spannzangen Schäfte von 1–26 mm ab, und die herstellerseitigen Erweiterungen ER8 und ER50 dehnen diesen Bereich unter 1 mm bzw. über 30 mm hinaus aus. Klasse-2-Rundlauf (normal) hält ≤0.015 mm TIR bei d₁ ≤ 10 mm und ≤0.020 mm TIR bei d₁ 10–26 mm nach ISO 15488:2003 Tabelle 4; Herstellersorten UP/AA erreichen im richtigen System etwa 0.005 mm.
Schrumpffutter spannen durch thermischen Presssitz. Ein Induktions-Schrumpfgerät weitet die Aufnahmebohrung um wenige hundertstel Millimeter, der h6-tolerierte Schaft gleitet ein, und beim Abkühlen (typischerweise 30–120 Sekunden mit Druckluft) zieht sich die Bohrung zusammen und greift den Schaft in durchgehendem Metall-zu-Metall-Kontakt. Die symmetrische, monolithische Geometrie liefert typischerweise ≤0.003 mm TIR bei 3xD und unterstützt im Produktionseinsatz eine Wuchtgüte G2.5 (wie in ISO 1940-1:2003 definiert) bei 25.000 RPM — eine Herstellerangabe, keine ISO-Anforderung.
Wie sich Rundlauf, Kosten und RPM vergleichen
Die drei Aufnahmefamilien trennen sich klar in sechs Dimensionen, die beim Schaftfräsen wichtig sind. Der Rundlauf verbessert sich um rund eine Größenordnung beim Wechsel von Seitenklemmung (~0.020 mm) über ER (~0.010 mm) zu Schrumpffutter (~0.003 mm), während die Erstausstattungs-Investition gegenläufig steigt — Seitenklemmung erfordert keine Zusatzausrüstung, ER benötigt einen Drehmomentschlüssel, und Schrumpffutter verlangt ein Induktions-Schrumpfgerät, das oft mehr kostet als der gesamte Seitenklemm-Aufnahmebestand, den es ersetzt.
| Kriterium | Seitenklemmung (Weldon) | ER-Spannzangenfutter | Schrumpffutter |
|---|---|---|---|
| Typischer Rundlauf TIR (ER: Prüflänge nach ISO 15488; übrige: bei 3xD) | 0.010–0.030 mm | 0.005–0.020 mm (Klasse 2 / UP) | ≤0.003 mm |
| Kosten pro Aufnahme | $30–150 | $100–400 + $8–25 pro Spannzange | $200–500 |
| Erstausstattungs-Investition | keine | Drehmomentschlüssel (~$200) | Induktions-Schrumpfgerät $5.000–15.000 |
| Praktische RPM-Grenze | ~12.000 RPM | 20.000–25.000 RPM (G2.5) | 25.000–40.000+ RPM (G2.5/G1.0) |
| Werkzeugwechselzeit | ~30–60 Sekunden | 15–30 Sekunden | ~2–3 Minuten (Aufheizen + Abkühlen) |
| Durchmesserflexibilität | je Aufnahme fest | ein Futter + Spannzangensatz deckt 1-mm-Bänder ab | je Aufnahme fest (h6-Schaft) |
| Schaftanforderung | geschliffene Weldon-Abflachung (DIN 1835/6535) | zylindrisch, vorzugsweise h6 | zylindrisch, h6 zwingend |
| Auszugssicherheit | am höchsten (Klemmschraube auf Abflachung) | mittel (Reibschluss) | hoch (Presssitz) |
Die Rundlauf-Wirkung ist quantifizierbar. Nach der „Zehntel-Regel“ von BIG DAISHOWA reduziert jeder 2.5 µm Rundlauf die Standzeit eines VHM-Schaftfräsers beim Stahl-Schlichten typischerweise um etwa 10 %. Eine Seitenklemmaufnahme mit 0.020 mm gegenüber einem Schrumpffutter mit 0.003 mm ergibt daher rund 60–70 % Standzeitunterschied unter vergleichbaren Bedingungen — relevant, wenn teure Vollhartmetall-Schaftfräser den Werkzeugverbrauch dominieren.
Die Kostenrechnung gilt selten pro Einzelaufnahme. Ein Bestand von 30 Seitenklemm-Aufnahmen à $80 kostet $2.400 ohne Zusatzausrüstung. Ein Bestand von 30 ER-Futtern à $100–400 kostet $3.000–12.000 plus $8–25 pro Spannzange; wird stattdessen nur ein Futter pro Maschine vorgehalten und die Spannzange gewechselt, sinkt dieser Betrag deutlich — dafür ist bei jedem Wechsel die Werkzeuglänge neu zu vermessen. Ein 30-teiliger Schrumpffuttersatz liegt typischerweise bei $6.000–15.000 plus Schrumpfgerät, sodass der Break-Even davon abhängt, ob die Gewinne bei Standzeit und Oberflächengüte die Kapitalkosten innerhalb des Produktionsvolumens amortisieren.
Warum die Seitenklemmung weiterhin ihren Platz hat
Auf steifen Schruppaufbauten in Stahl mit hohem Spanvolumen ist axiales Auswandern unter starken Radialkräften ein realer Ausfallmodus. Die Klemmschraube an der Weldon-Abflachung drückt direkt auf die Abflachung und liefert eine formschlüssige axiale Sicherung, die ein reiner Reibschluss nicht erreicht. Beim schweren Schruppen unter 12.000 RPM hält die Seitenklemmung das Werkzeug oft länger als eine ER-Spannzange am selben Werkzeug, weil die Spannzange am Schaft mikroskopisch wandern kann, die Klemmschraube hingegen in der Regel nicht.
Wenn Auszugssicherheit den Ausschlag gibt: Seitenklemmung
Seitenklemmaufnahmen sind die einfachste, kostengünstigste und auszugssicherste der drei Varianten. Für Schruppoperationen mit Radialeingriff über 50 % und Schnitttiefen über 1.5xD sind Seitenklemmaufnahmen gegenüber Reibschluss-Alternativen typischerweise vorzuziehen, weil die Klemmschraube an einer Weldon-Abflachung eine formschlüssige mechanische Sicherung gegen axiales Auswandern bietet.
Der Kompromiss ist geometrisch. Die Klemmschraube drückt nur auf eine Seite des Schafts, wodurch die Werkzeugachse typischerweise 5–15 µm aus der Halterachse versetzt sitzt. Dieser Versatz ist wiederholbar — ist ein Werkzeug einmal eingespannt, bleibt der Rundlauf stabil —, lässt sich aber nicht durch Werkzeugwechsel korrigieren. Die Oberflächengüte leidet entsprechend, und die Hochdrehzahl-Wuchtgüte ist schlecht, weil Schraube und Senkbohrung eine asymmetrische Massenverteilung erzeugen.
Seitenklemm-Anwendungen, bei denen der Kompromiss akzeptabel ist:
- Schweres Schruppen in Stahl und Edelstahl, wo Radialkräfte einen Reibschluss aufheben würden
- Wendeplatten-Schaftfräser mit großen Durchmessern (typischerweise ≥16 mm), bei denen das Auswandern unter Spanlast der dominierende Ausfallmodus ist
- Bohren mit großen Zylinderschaft-Bohrern (wenn ein ER40 oder Bohrfutter auf Dorn nicht verfügbar ist)
- Ältere Werkstattmaschinen mit BT40/CAT40-Spindeln unter 10.000 RPM, bei denen die Wuchtgüte unkritisch ist
Seitenklemmung ist zu vermeiden, wo Oberflächengüten unter Ra 1.6 µm zählen, wo die Spindel in der Produktion über 12.000 RPM dreht oder wo der Werkzeugschaft keine Weldon-Abflachung besitzt.
Asymmetrische Wuchtgüte bei hohen RPM
Standard-Seitenklemmaufnahmen sind ohne Nachwuchten typischerweise mit G6.3 oder schlechter spezifiziert. Oberhalb von 12.000 RPM erzeugt die asymmetrische Klemmschrauben-Geometrie Fliehkraft-Vibrationen, die den Rundlauf erhöhen und den Verschleiß der Spindellager beschleunigen. Verlangt die Operation tatsächlich eine Seitenklemmung bei hoher Drehzahl, ist eine gewuchtete Variante (G2.5) mit einer Senkbohrung gegenüber der Klemmschraube zu spezifizieren.
Wenn Durchmesserflexibilität den Ausschlag gibt: ER-Spannzangenfutter
ER-Spannzangenfutter sind das Arbeitspferd des allgemeinen CNC-Fräsens, weil ein einzelnes Futter plus Spannzangensatz eine breite Schaftdurchmesserspanne zu moderaten Kosten abdeckt. In Werkstätten, die gemischte Schaftgrößen einsetzen (typischerweise 3 mm bis 20 mm am selben Tag), sind ER32-Futter nach DIN 6499 die kostengünstigste Option pro Werkzeugwechsel, weil ein einzelnes Futter für $200–400 plus ein 18-teiliger Spannzangensatz den gesamten 2–20-mm-Bereich abdeckt, ohne dass neue Aufnahmen gekauft werden müssen.
ER-Abwägungen liegen in der Mitte des Rundlauf-/Kosten-/Wuchtgüte-Spektrums:
- Der Rundlauf wird von ISO 15488 Klasse 2 (≤0.015–0.020 mm) für Normalqualität vorgegeben; Spannzangen der Sorten UP/AA bringen ihn auf ~0.005 mm, setzen jedoch h6-Schäfte und einen sauberen, unbeschädigten Spannzangensitz voraus.
- Die Wuchtgüte erreicht typischerweise G2.5 mit Premium-Spannmuttern und gewuchteten Spannzangen und unterstützt 20.000–25.000 RPM im Produktionseinsatz. ER-Mutter und geschlitzte Spannzange bleiben eine kleine Unwuchtquelle, die das Schrumpffutter eliminiert.
- Die Durchmesserabdeckung ist die Kernstärke. Ein einzelnes ER32-Futter spannt 2–20 mm in 1-mm-Bändern; ein ER40-Futter spannt 3–26 mm. Aus diesem Grund standardisieren Lohnfertiger auf ER, selbst wenn Schlichtoperationen das Schrumpffutter rechtfertigen würden.
ER-Anwendungen:
- Allgemeines Fräsen mit gemischten Werkzeugdurchmessern in einer Aufspannung
- Lohnfertigung, in der die tägliche Vielfalt über die Optimierung pro Werkzeug dominiert
- Leichtes bis mittleres Schruppen und Schlichten bei typischen Spindeldrehzahlen von 8.000–20.000 RPM
- Bohrarbeiten mit Zylinderschaft-Bohrern und Reibahlen (vermeidet die Rundlauf-Einbuße eines auf einem Dorn montierten Bohrfutters)
ER ist neu zu bewerten, wenn die Operation über 25.000 RPM läuft (Wuchtgüte wird zur Grenze), wenn eine Oberflächengüte unter Ra 0.8 µm gefordert ist (die Asymmetrie der Spannzange zeigt sich) oder wenn ein einzelner Werkzeugdurchmesser das Produktionsvolumen dominiert (eine dedizierte Schrumpfaufnahme amortisiert sich schneller). Zur Größenführung über ER11–ER40 siehe den Leitfaden zur ER-Spannzangenauswahl.
Klasse 2 vs Sorte UP bei ER-Spannzangen
Eine Standard-Klasse-2-Spannzange mit ≤0.020 mm TIR ist für Schruppbearbeitung und die meisten Schlichtgänge unter Ra 1.6 ausreichend. Eine Sorte UP/AA mit ~0.005 mm liefert ihren angegebenen Rundlauf nur, wenn Spindel, Spannzangenfutter-Kegel, Spannzange und h6-tolerierter Schaft alle in Spezifikation sind. Werden Spannzangen der Sorte UP an einem verschlissenen Futter oder einem außerhalb der Toleranz liegenden Schaft eingesetzt, ergibt sich typischerweise derselbe Rundlauf wie bei einer frischen Klasse-2-Spannzange.
Wenn Rundlauf und Wuchtgüte den Ausschlag geben: Schrumpffutter
Schrumpffutter sind die leistungsstärkste Schaftfräser-Spanntechnologie im Mainstream-Produktionseinsatz. Für Hochgeschwindigkeits-Schlichten über 15.000 RPM in Aluminium, gehärtetem Stahl oder Graphit — und für HSK-E/F-Spindeln über 25.000 RPM — sind Schrumpffutter typischerweise vorzuziehen, weil die symmetrische monolithische Geometrie ≤0.003 mm TIR hält und die Wuchtgüteklasse G2.5 (oder feiner) trägt, die ER-Muttern nicht erreichen.
Schrumpffutter-Abwägungen:
- Kapitalkosten-Schwelle. Ein nutzbarer Schrumpfbestand erfordert ein Induktions-Schrumpfgerät ($5.000–15.000 je nach Leistung und unterstützten Größen) plus genügend Aufnahmen für die Produktionswerkzeuge. Eine typische Einstiegsinvestition für eine schlichtorientierte Werkstatt liegt bei $10.000–25.000, bevor das erste Werkzeug läuft.
- Inflexibilität pro Werkzeug. Jede Aufnahme nimmt genau einen Schaftdurchmesser nach h6 auf. Es gibt keine Spannzange zum Tauschen. Eine 12-mm-Aufnahme spannt keinen 12.5-mm-Schaft.
- Wärmebelastung der Beschichtung. Die Bohrungsaufheiztemperaturen erreichen typischerweise 200–300 °C an der Bohrung. Einige Schaftfräser-Beschichtungen (insbesondere DLC und bestimmte Niedrigtemperatur-Nachbehandlungen) können bei wiederholter Wärmebelastung degradieren; Standard-Beschichtungen wie TiAlN, AlTiN und AlCrN überstehen den Zyklus problemlos.
- Werkzeugwechselzeit. Ein vollständiger Aufheiz-Einsetz-Abkühl-Zyklus dauert rund 2–3 Minuten gegenüber 15–30 Sekunden bei ER. Das ist in der Produktion akzeptabel, wo Werkzeuge einmal pro Schicht gewechselt werden; in der Lohnfertigung mit vielen Aufspannungen pro Tag ist es unpraktisch.
Schrumpffutter-Anwendungen, bei denen sich die Abwägungen rechnen:
- Hochgeschwindigkeitsfräsen über 15.000 RPM, insbesondere HSK-A63/HSK-E50-Spindeln in Aluminium und gehärtetem Stahl
- Schlichtoperationen, bei denen der rundlaufbedingte Standzeitgewinn von 25–50 % gegenüber Standard-ER die Kapitalkosten innerhalb von 6–18 Monaten an teuren Hartmetallwerkzeugen amortisiert
- Lange Auskraglängen, bei denen das schlanke Stirnprofil des Schrumpffutters in Taschen reicht, in die ER-Muttern nicht passen
- 5-Achs-Schlichten, bei dem der symmetrische Werkzeugweg von gewuchteter rotierender Masse profitiert
Für Hochgeschwindigkeits-Schlichten, bei dem Dämpfung statt Wuchtgüte die dominierende Anforderung ist, bieten Hydrodehnspannfutter eine Alternative — siehe den Vergleich Spannzangenfutter vs Hydrodehnspannfutter.
Bindung an einen einzigen Durchmesser
Schrumpffutter nehmen genau einen Schaftdurchmesser auf. Aufnahmen sind erst zu bestellen, nachdem Spindelkegel, Werkzeugdurchmesser und L/D-Auskraglänge bestätigt sind. Eine für einen 11.95-mm-Schaft bestellte 12-mm-Schrumpfaufnahme spannt nicht, weil der Presssitz auf h6-Maßhaltigkeit auf beiden Seiten der Bohrung beruht.
Direktentscheidungs-Übersicht
✦ Seitenklemmung (Weldon) am besten geeignet für
- Schweres Schruppen, bei dem die Auszugssicherheit dominiert
- Spindeln unter 12.000 RPM, bei denen die Wuchtgüteklasse unkritisch ist
- Werkzeuge mit bereits vorhandenen geschliffenen Weldon-Abflachungen (DIN 1835/6535)
- Niedrigste Erstausstattungs-Kosten — keine Zusatzausrüstung erforderlich
✦ ER-Spannzangenfutter am besten geeignet für
- Allgemeines Fräsen mit gemischten Schaftdurchmessern
- Lohnfertigung mit 5–50 verschiedenen Werkzeuggrößen pro Arbeitstag
- 8.000–25.000 RPM mit G2.5-Premium-Varianten
- Beste Kosten pro Werkzeugwechsel, wenn ein Futter ein 1-mm-Spannzangenband abdeckt
Schnellauswahl-Tabelle
| Szenario | Empfohlene Aufnahme | Typischer Rundlauf | Ziel-RPM | Begründung |
|---|---|---|---|---|
| Schweres Schruppen, BT40-Spindel, ≤10.000 RPM, Stahl/Edelstahl | Seitenklemmung (DIN 1835/6535) | 0.010–0.030 mm | ≤12.000 RPM | Klemmschraube auf Weldon-Abflachung widersteht axialem Auswandern unter schwerer Spanlast |
| Lohnfertigung, gemischte Schaftdurchmesser 3–20 mm, ≤20.000 RPM | ER32-Spannzangenfutter (DIN 6499) | 0.005–0.020 mm | 20.000–25.000 RPM | Ein Futter plus 18-teiliger Spannzangensatz deckt den gesamten 2–20-mm-Bereich ab; niedrigste Kosten pro Werkzeugwechsel |
| Produktionslinie, einzelner Werkzeugdurchmesser, 12.000–20.000 RPM | ER-Futter (Sorte UP) oder Schrumpffutter | 0.005–0.010 mm | 20.000 RPM | UP-Sorten-ER erreicht ~0.005 mm bei h6-Schaft; Schrumpffutter typischerweise ≤0.003 mm |
| Hochgeschwindigkeits-Schlichten, gehärteter Stahl oder Aluminium, >15.000 RPM | Schrumpffutter (BT/CAT/HSK-A) | ≤0.003 mm | 25.000 RPM | Symmetrische monolithische Geometrie hält Wuchtgüte G2.5 und ≤0.003 mm TIR |
| HSK-E/F-Mikro-Schlichten, 25.000–40.000+ RPM | Schrumpffutter an HSK-E/F | ≤0.003 mm | 30.000–40.000+ RPM | Keine Mitnehmernuten (DIN 69893) → vollständig symmetrisch → G1.0-Wuchtgüte bei hoher Drehzahl erreichbar |
| Oberflächengüte-Ziel Ra ≤0.8 µm in 4140-Stahl | Schrumpffutter oder Hydrodehnspannfutter | ≤0.003 mm | 15.000–20.000 RPM | Rundlauf-Untergrenze und Dämpfung (Hydrodehnspannfutter) bringen das Riefenmuster unter das Ra-Ziel |
| Knapper Etat, kein Schrumpfgerät verfügbar | ER-Spannzangenfutter (Klasse 2) | ≤0.015–0.020 mm | 20.000 RPM | Vermeidet $5K–15K Kapitalkosten; Sorte UP lässt sich später für Schlichtstationen ergänzen |
| Schweres 5-Achs-Schlichten in Titan, tiefe Taschen | Schrumpffutter (schlanke Stirn) | ≤0.003 mm | 12.000–18.000 RPM | Schlankes Profil reicht in Taschen; gewuchtete Masse kommt der Mehrachskinematik zugute |
Rundlauf, Wuchtgüte und Auszugssicherheit an die Operation anpassen — nicht an eine einzelne Leistungskennzahl.
Seitenklemmaufnahmen sind typischerweise vorzuziehen für schweres Schruppen unter 12.000 RPM, wo die Weldon-Flat-Klemmschraube formschlüssige Auszugssicherheit zu den niedrigsten Erstausstattungs-Kosten liefert. ER-Spannzangenfutter nach DIN 6499 / ISO 15488 sind die Standardwahl für allgemeines Fräsen mit gemischten Schaftdurchmessern, weil ein Futter plus Spannzangensatz eine breite Spanne zu moderaten Kosten abdeckt (Klasse-2-TIR ≤0.020 mm bei 10–26-mm-Schäften). Schrumpffutter sind typischerweise vorzuziehen für Hochgeschwindigkeits-Schlichten über 15.000 RPM und für HSK-E/F-Spindeln über 25.000 RPM, wo ≤0.003 mm Rundlauf und G2.5/G1.0-Wuchtgüte Oberflächenqualität und Standzeit treiben — sofern das Produktionsvolumen die Kapitalkosten von $5.000–15.000 für das Induktions-Schrumpfgerät rechtfertigt. Die meisten produktiven Werkstätten mischen alle drei und setzen jede dort ein, wo sich ihre Abwägung amortisiert.
Lässt sich eine Seitenklemmaufnahme an einem Schaftfräser ohne Weldon-Abflachung einsetzen?
Nein — die Klemmschraube benötigt die geschliffene Abflachung als Anlage. Klemmt man einen einfachen zylindrischen Schaft in einer Seitenklemmaufnahme, konzentriert sich die Schraubenkraft auf eine einzige Berührungslinie; das kann den Schaft markieren, Rotationsschlupf unter Schnittlast zulassen und den Rundlauf wandern lassen. Für einfache Zylinderschäfte ist stattdessen ein ER-Spannzangenfutter zu verwenden.
Wie viel Standzeit gewinne ich durch den Wechsel von ER auf Schrumpffutter?
Nach der „Zehntel-Regel“ von BIG DAISHOWA (≈10 % pro 2.5 µm) büßt eine Standard-ER-Spannzange mit 0.015 mm TIR rund 40–50 % der Schlicht-Standzeit ein, die ein Schrumpffutter mit 0.003 mm erreicht; die Differenz von ~12 µm entspricht etwa fünf „Zehnteln“. Für den Umstieg in der Werkstattpraxis werden typischerweise Gewinne von 25–50 % genannt, je nach Werkstoff, Schneidenzahl und Radialeingriff.
Schädigt das Schrumpfen Beschichtungen an Schaftfräsern?
Standard-PVD-Beschichtungen (TiAlN, AlTiN, AlCrN) überstehen den 200–300 °C-Aufheizzyklus der Bohrung über Hunderte von Zyklen ohne messbare Degradation. DLC und manche Niedrigtemperatur-Nachbehandlungen können sich bei wiederholter Wärmebelastung verschlechtern — vor einer Schrumpf-Standardisierung für solche Werkzeuge ist Rücksprache mit dem Beschichtungslieferanten zu halten. Die Wärme wird in die Halterbohrung eingebracht, nicht in die Werkzeugschneiden, sodass die Schneidenintegrität in der Regel erhalten bleibt.
Schrumpffutter (Presssitz) vs Spannzangenfutter — wann gewinnt ER?
ER schlägt das Schrumpffutter, wann immer Durchmesserflexibilität, schnelle Werkzeugwechsel oder die Vermeidung von Kapitalkosten die Entscheidung dominieren. Lohnfertiger mit 30+ Werkzeuggrößen pro Schicht können einen durchmesserspezifischen Schrumpfbestand plus Schrumpfgerät selten rechtfertigen. ER ist außerdem typischerweise unter 15.000 RPM vorzuziehen, wo Klasse-2- (≤0.020 mm) oder UP-Sorten- (~0.005 mm) Rundlauf bereits die Oberflächengüteziele trifft.
Welchen Rundlauf sollte ich an einer Klasse-2-ER-Spannzange auf einer realen Maschine tatsächlich erwarten?
Etwa 0.015–0.025 mm TIR an der Werkzeugspitze bei einem 12–18-mm-Schaft sind auf einer gut gewarteten Spindel realistisch, leicht über den ISO-15488:2003-Tabelle-4-Grenzwerten, weil Spindel-, Futter- und Schafttoleranzen sich aufaddieren. Die Klasse-2-Grenzen (≤0.015 mm für d₁ ≤ 10 mm; ≤0.020 mm für d₁ 10–26 mm) werden isoliert an einem kalibrierten Messdorn geprüft, nicht an einer Produktionsspindel.
Quellen
- ISO 15488:2003 — Collets with 8 degrees setting angle for tool shanks (Type ER)
- DIN 6499 — Collet chucks ISO 15488
- DIN 1835 — Shank dimensions for milling cutters with cylindrical shank
- DIN 6535 — Shank forms for solid carbide milling cutters with cylindrical shank
- ISO 1940-1:2003 — Mechanical balance of rotors
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout