Die CNC-Werkzeugaufnahme umfasst drei Kegelsysteme (BT mit ~20 N/µm, CAT mit ~20 N/µm, HSK mit ~50 N/µm Steifigkeit) sowie vier Spanntechnologien — ER-Spannzangen (≈0.005 mm UP/AA bis ≤0.020 mm Klasse 2 TIR, ~3.000-25.000 N je nach Größe, typische Schätzwerte), Hydrodehnspannfutter (0.003 mm TIR, 10.000-20.000 N), Schrumpffutter (0.003 mm TIR, 8.000-40.000 N je nach Bohrungsgröße) und Bohrfutter. Jede Kombination aus Kegel und Spanntechnik eignet sich für unterschiedliche Drehzahlbereiche, Schnittkräfte und Präzisionsanforderungen.
Jede CNC-Konfiguration besteht aus einer Komponentenkette: Spindel, Kegelschnittstelle, Werkzeughalterkörper, Spannmechanismus und schließlich das Schneidwerkzeug. Eine Schwachstelle an einer beliebigen Stelle dieser Kette mindert die Leistung des gesamten Systems. Ein hochwertiger VHM-Schaftfräser in einer verschlissenen Spannzange bleibt hinter einem mittelwertigen Werkzeug in einer korrekt abgestimmten Aufnahme zurück. Dieser Leitfaden behandelt jede Ebene dieser Kette — von den Spindelkegelnormen über die Spanntechnologien bis hin zur Wartungspraxis — als Entscheidungsgrundlage für die Werkstatt.
Werkzeughalter-Kegelsysteme
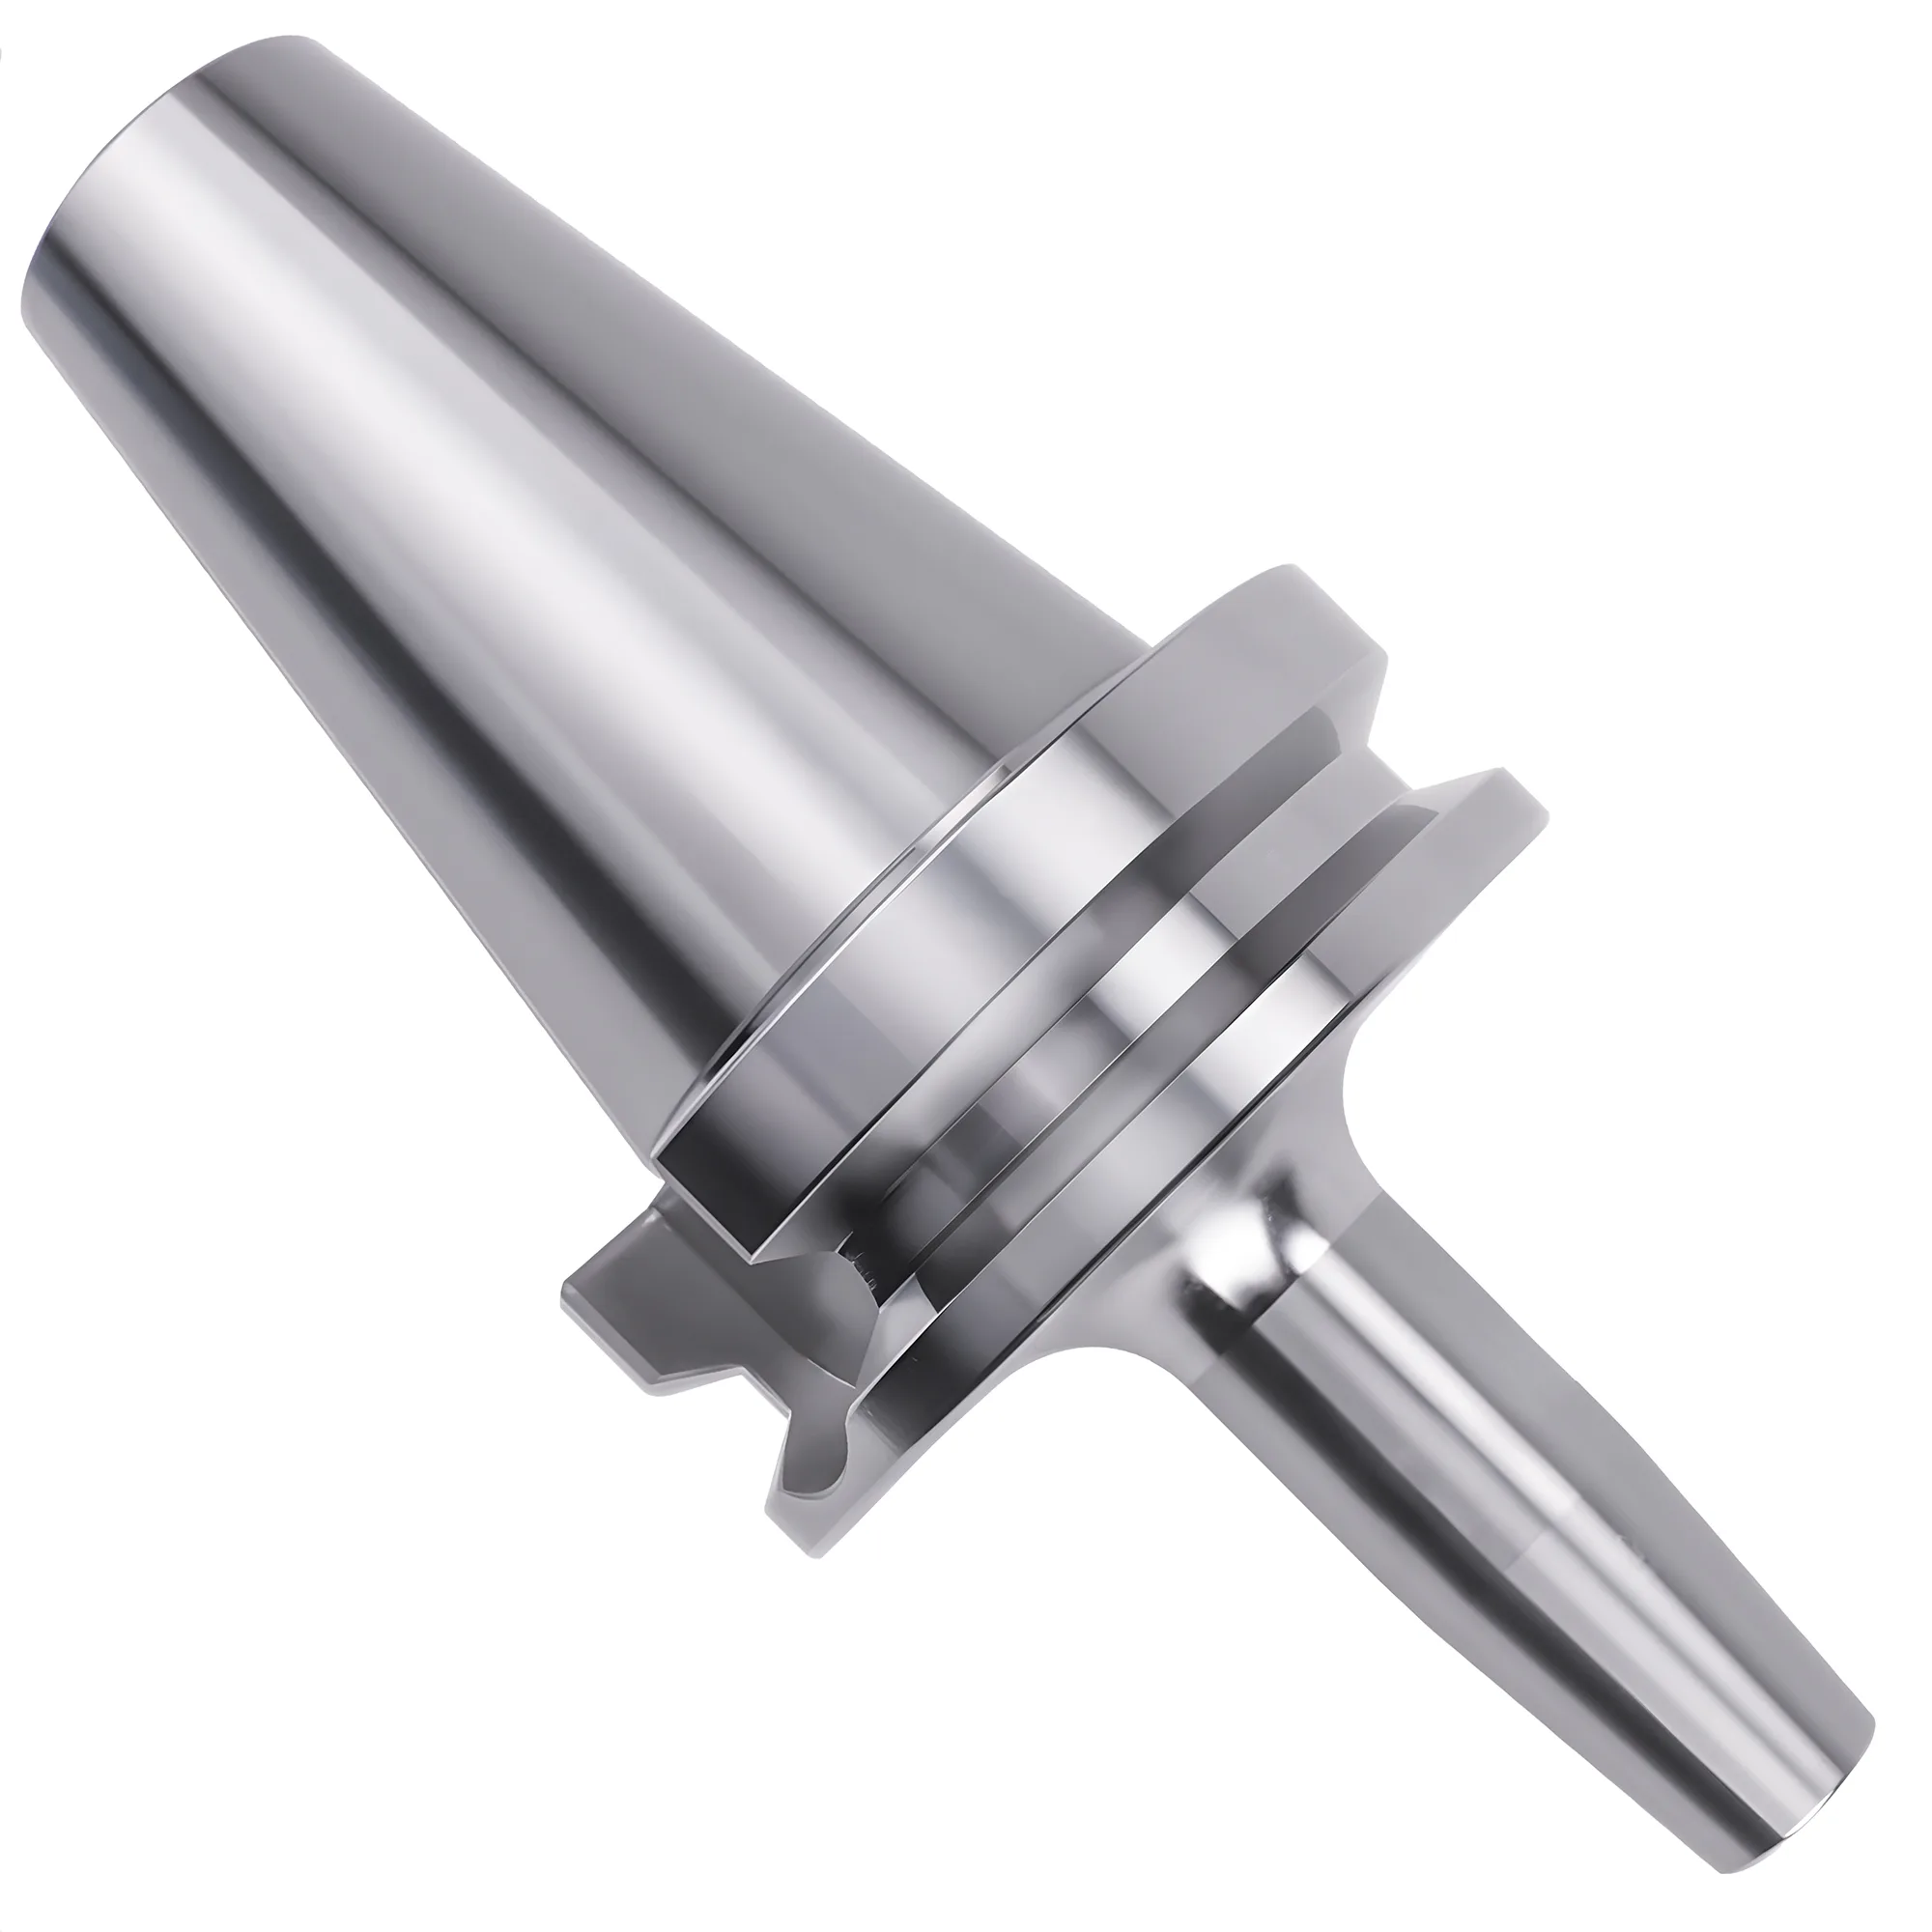
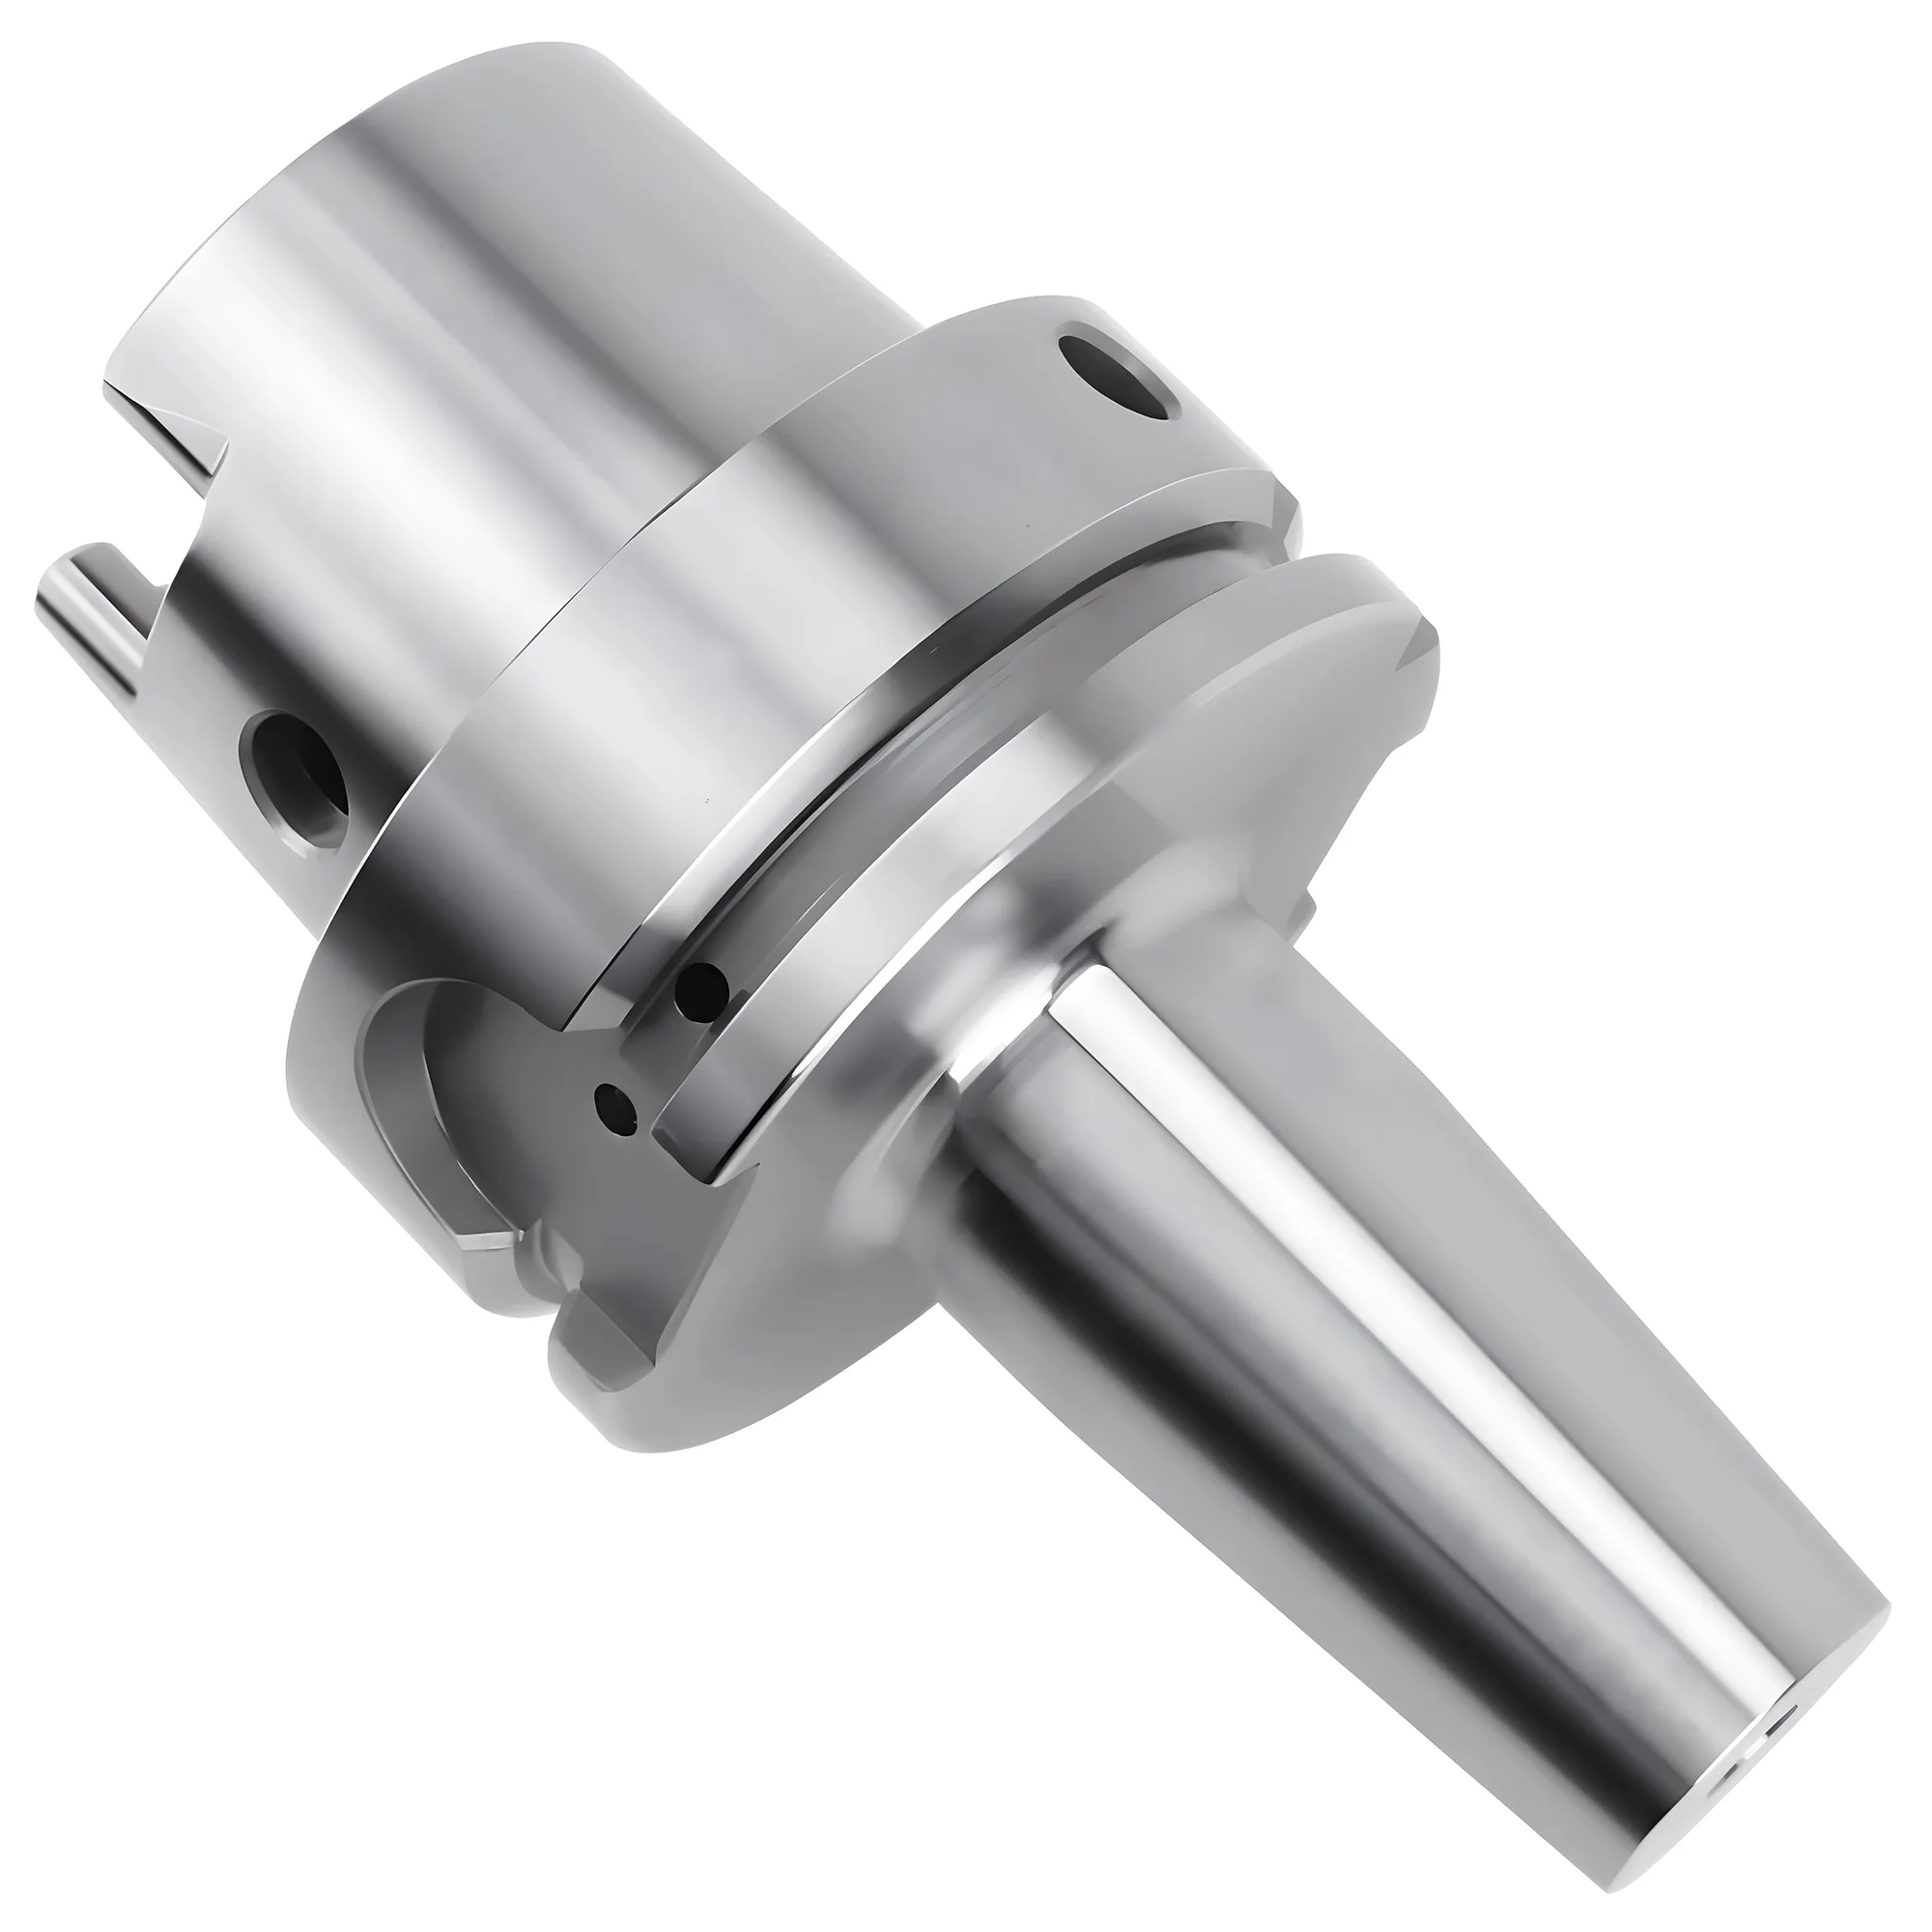
Der Kegel bildet die Schnittstelle zwischen Werkzeughalter und Maschinenspindel. HSK-A63 (DIN 69893) erreicht unter standardisierten Herstellerprüfbedingungen eine radiale Steifigkeit von rund 50 N/µm — etwa das 2-3x gegenüber BT40 oder CAT40 (~20 N/µm) — weil der doppelte Plan- und Kegelkontakt radialen Ausweichbewegungen widersteht, die rein kegelkontaktbasierte Systeme nicht verhindern können.
| Parameter | BT | CAT | HSK-A | HSK-E/F |
|---|---|---|---|---|
| Norm | JIS B6339 / MAS 403 | ANSI/ASME B5.50 | DIN 69893 | DIN 69893 |
| Kegelverhältnis | 7:24 | 7:24 | 1:10 (hohl) | 1:10 (hohl) |
| Kontaktart | nur Kegel | nur Kegel | Plan + Kegel | Plan + Kegel |
| Radiale Steifigkeit (typisch) | ~20 N/µm (BT40) | ~20 N/µm (CAT40) | ~50 N/µm (HSK-A63) | ~50 N/µm |
| Typische Maximaldrehzahl | 12.000-15.000 RPM | 10.000-15.000 RPM | 15.000-25.000 RPM | 30.000-40.000+ RPM |
| Mitnehmernuten | ja | ja | ja | keine |
| Werkzeugwechselzeit | Standard | Standard | schnell | schnell |
| Hauptregion | Asien | Nordamerika | global (zunehmend) | global (Spezialsegment) |
Steifigkeitswerte gemessen unter spezifischer Einstelllänge und Prüfbedingung; Streuung je nach Aufbau. Daten aus Vergleichsdokumenten von BIG DAISHOWA, Haimer und Sandvik.
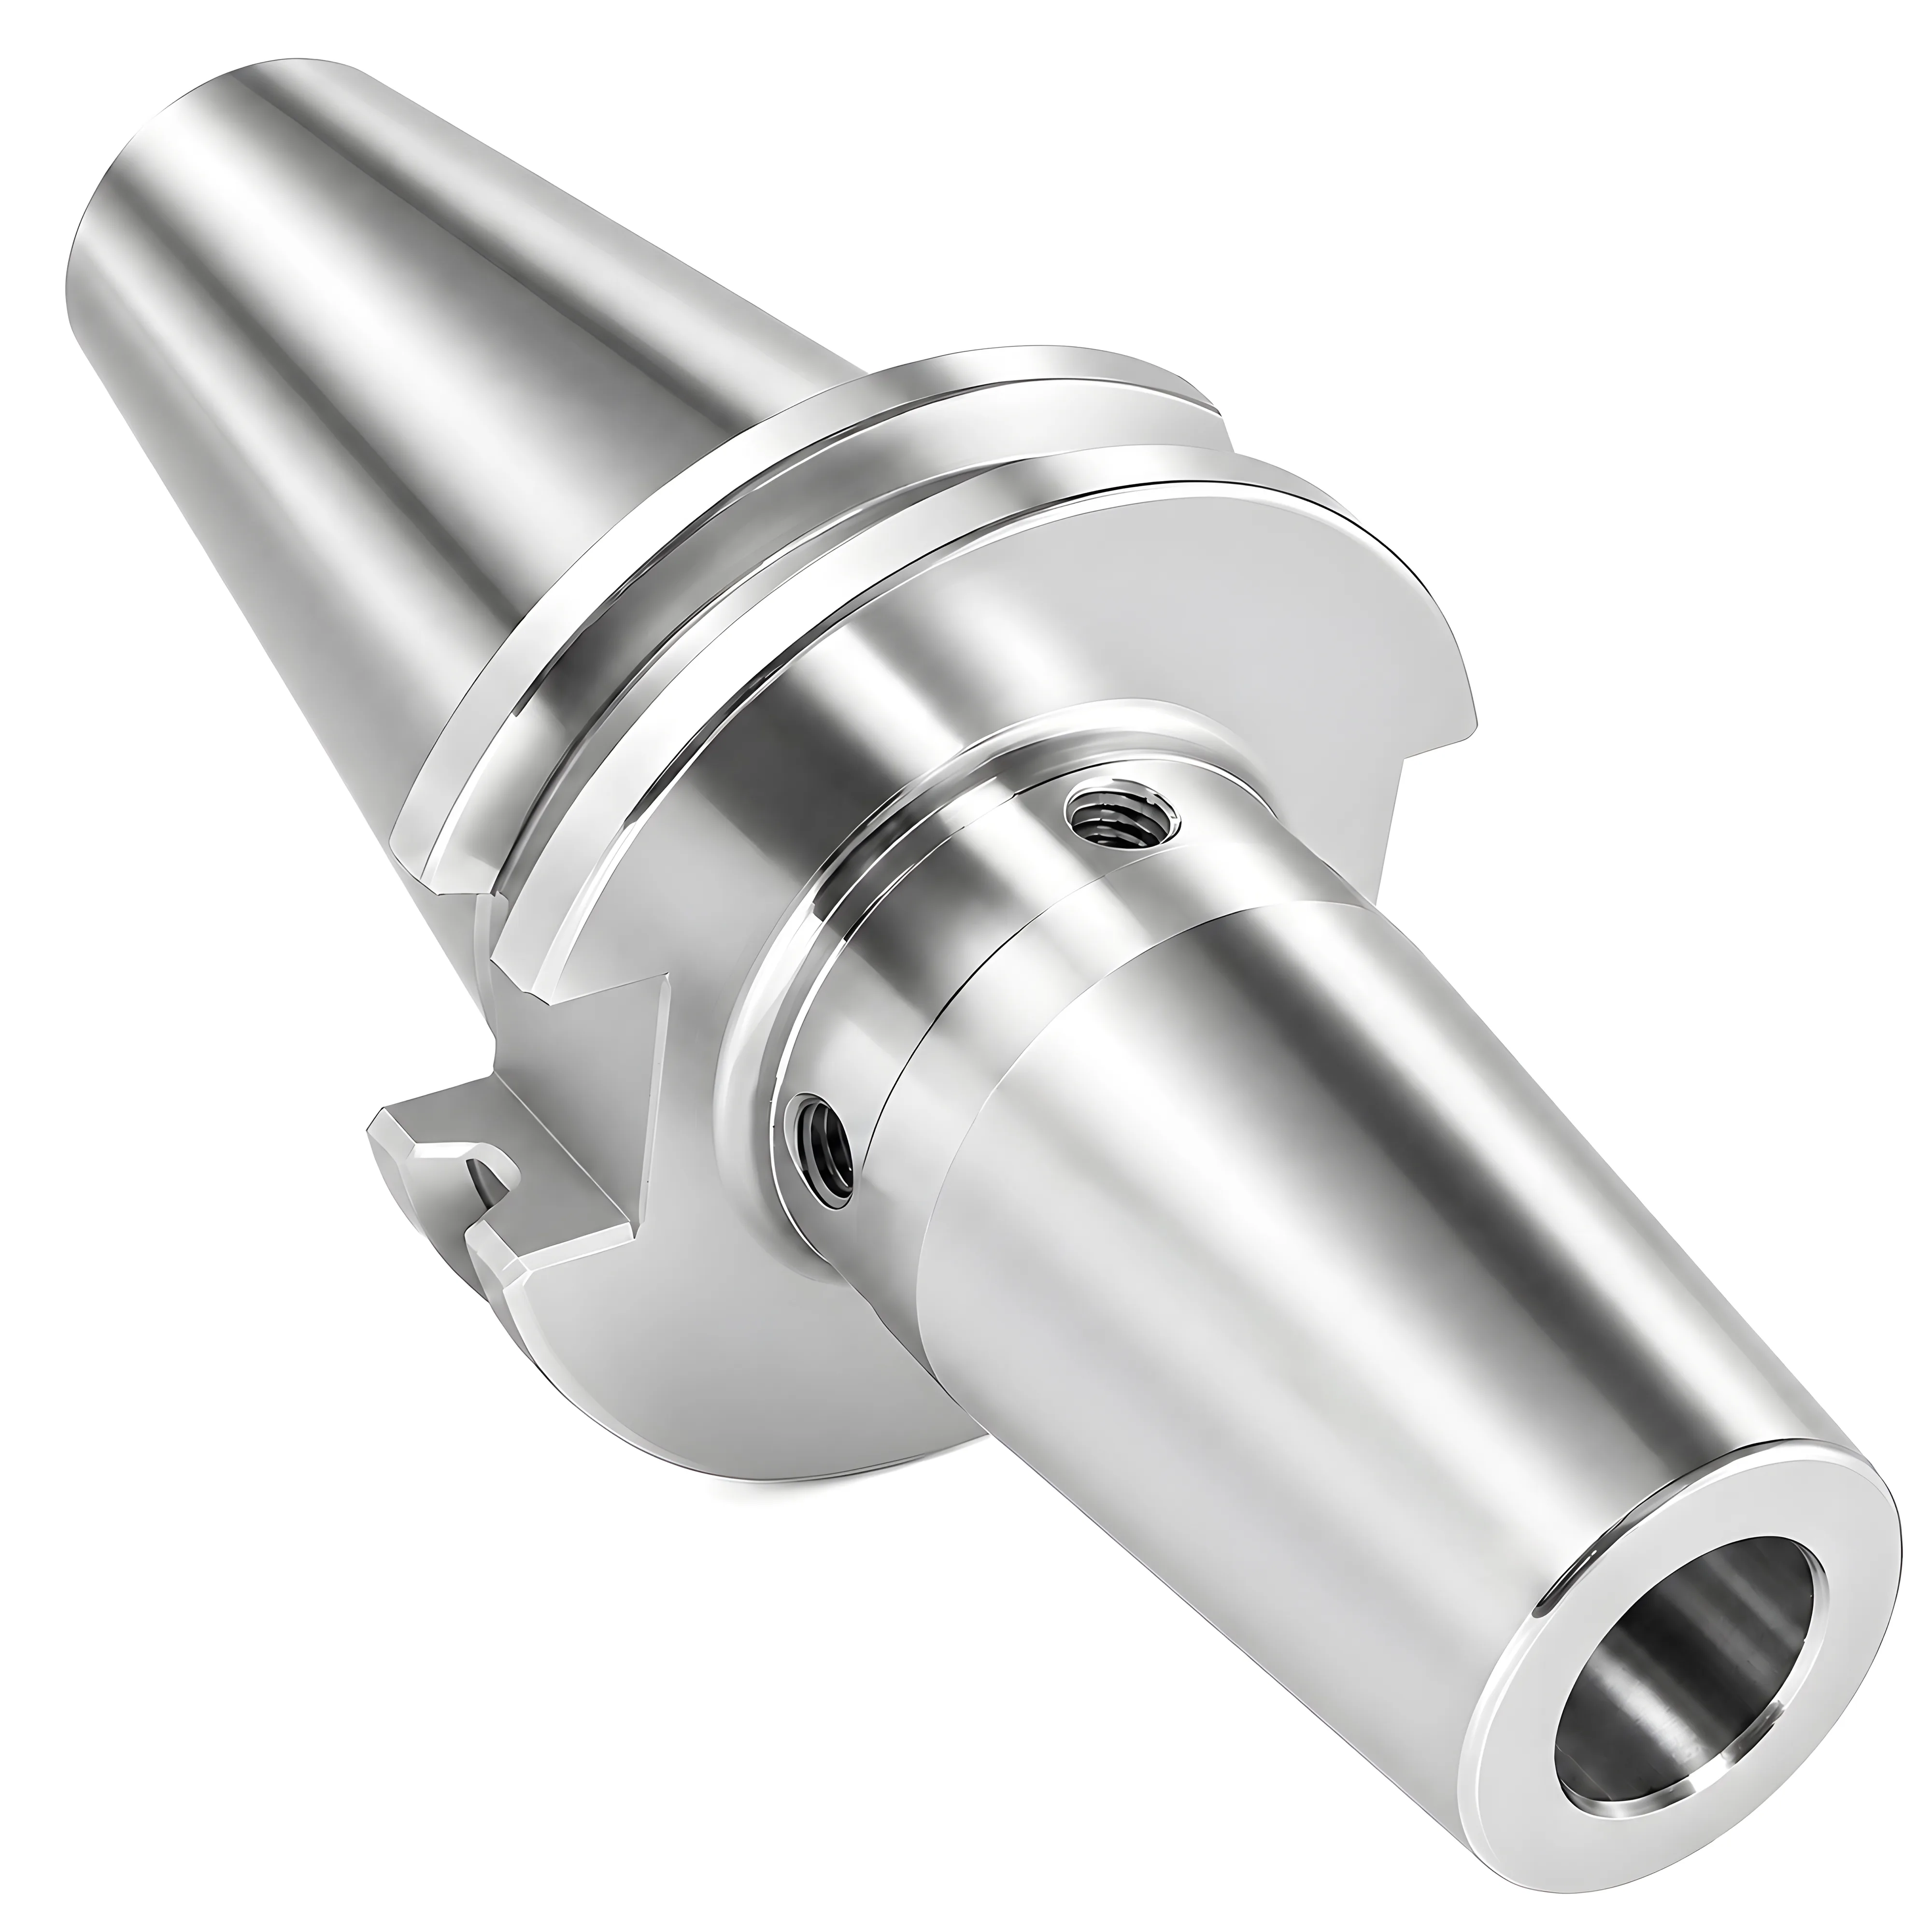
BT und CAT teilen sich dieselbe 7:24-Kegelgeometrie, sind jedoch nicht austauschbar — die Maße des V-Flansches und die Gewinde der Anzugsbolzen unterscheiden sich zwischen den beiden Normen. Beide Systeme stützen sich ausschließlich auf den Kegelkontakt, weshalb sich der Halter bei hohen Drehzahlen axial verschieben kann, sobald die Fliehkraft die Spindelbohrung weitet. Dadurch liegt die praktische Standard-Drehzahlgrenze typischerweise bei etwa 12.000-15.000 RPM. Doppelkontakt-Varianten (Big Plus für BT, Big Plus/Dual Contact für CAT) ergänzen den Plankontakt und erweitern den nutzbaren Bereich auf etwa 20.000 RPM. Hochwuchtige BT/CAT-Aufnahmen (G2.5) wie Hydrodehn- oder Schrumpffutter werden von Herstellern wie SYIC und Harlingen für bis zu 25.000 RPM freigegeben. MAS 403 ist die japanische Ergänzungsnorm für den BT-Anzugsbolzen, weshalb BT-Halterkataloge sie neben JIS B6339 anführen, wenn Halter und Anzugsbolzen auf eine Spindel abgestimmt werden.
HSK beseitigt diese Einschränkungen durch einen 1:10-Hohlschaftkegel, der von innen spannt und den Flansch in einen gleichzeitigen Plankontakt zieht. Diese Doppelkontaktauslegung liefert die 2-3-fache radiale Steifigkeit vergleichbarer BT/CAT-Größen und behält ihre Steifigkeit auch bei hohen Drehzahlen — die konkrete Drehzahlgrenze hängt jedoch von der HSK-Bauform ab. HSK-A und HSK-B verfügen am Flansch über rückseitige Mitnehmernuten (asymmetrisch), wodurch Wuchtgüte und praktische Drehzahl in der Produktion auf etwa 15.000-25.000 RPM begrenzt sind. HSK-E und HSK-F verzichten vollständig auf Mitnehmernuten und sind rotationssymmetrisch ausgeführt, was eine Wuchtgüte G1.0 und einen Betrieb bei 30.000-40.000+ RPM in Hochgeschwindigkeits-Aluminiumbearbeitung und Schlichtanwendungen ermöglicht. ISO 12164 ist das internationale Gegenstück zu DIN 69893 und legt dieselben Maße der Hohlschaftkegel-Schnittstelle fest, sodass HSK-Aufnahmen nach einer der beiden Normen spezifiziert werden.
Verwechslungsgefahr
BT- und CAT-Halter sehen ähnlich aus, sind aber NICHT austauschbar. Die Gewinde der Anzugsbolzen (BT nutzt JIS-Standard, CAT nutzt ANSI-Standard) sowie die Position der Mitnehmernuten am Flansch unterscheiden sich. Der Einbau eines falschen Halters kann die Spindel beschädigen.
Einen detaillierten Vergleich der drei Systeme inklusive Drehzahlbereichen und Anwendungsempfehlungen liefert der vollständige Leitfaden BT vs CAT vs HSK.
Spannzangensysteme: ER, 5C und R8
Spannzangensysteme nutzen eine konische, geschlitzte Hülse, die sich unter der Spannkraft radial zusammenzieht und dadurch den Werkzeugschaft greift. ER-Spannzangen nach DIN 6499 / ISO 15488 halten in Klasse 2 einen Rundlauf von ≤0.020 mm TIR (Schaft 10–26 mm, geprüft bei normierter Auskraglänge); Präzisionsklassen UP/AA erreichen ≈0.005 mm — vorausgesetzt, Spindel, Halter, Spannzange und h6-Schaft erfüllen gemeinsam die erforderlichen Toleranzen.
ER-Spannzangen (DIN 6499 / ISO 15488)
ER-Spannzangen sind die dominierende Norm für CNC-Fräsarbeiten. Die Zahl hinter „ER“ gibt den Außendurchmesser der Spannzange in Millimetern an. Jede Spannzange spannt bei ER16–ER40 einen Bereich von 1 mm und bei ER11 einen Bereich von 0.5 mm; viele Hersteller bieten metrische Größen zudem in 0.5-mm-Schritten an, sodass die Größentabelle und nicht die Beschriftung zeigt, was passt. Wie Spannzangengröße und Güte auf die Aufgabe abgestimmt werden, behandelt der ER-Spannzangen-Auswahlleitfaden.
| ER-Größe | Spannbereich | Anzugsmoment der Spannmutter (Standard- / Mini-Mutter) | Typische Anwendung |
|---|---|---|---|
| ER11 | 1-7mm | 24 Nm / 16 Nm | Mikrobearbeitung, Gravieren |
| ER16 | 1-10mm | 56 Nm / 24 Nm | Leichtes Fräsen, Bohren |
| ER20 | 1-13mm | 80 Nm / 28 Nm | Allzweck |
| ER25 | 1-16mm | 104 Nm / 32 Nm | Standardfräsen |
| ER32 | 2-20mm | 136 Nm / — (etwa 100 ft-lb) | Schwerfräsen (am häufigsten) |
| ER40 | 3-26mm | 176 Nm / — (etwa 130 ft-lb) | Schwerlast-Anwendungen |
Die Spannbereiche entsprechen dem Bereich nach ISO 15488 über die Formen A und B hinweg. ISO 15488 normt ER11–ER40; ER8 und ER50 sind verbreitete Herstellererweiterungen unterhalb bzw. oberhalb dieses Bereichs. Die Drehmomentwerte sind die von REGO-FIX empfohlenen Anzugsmomente für die jeweils größte Spannzangenbohrung jeder Größe. ISO 15488 legt kein Anzugsmoment für die Spannmutter fest; kleinere Bohrungen erfordern weniger (beispielsweise 8 Nm für ER11-Spannzangen unter 3 mm), Mini-Muttern gibt es nur bis ER25, und andere Mutternhersteller veröffentlichen abweichende Werte — ist die Marke der Spannmutter bekannt, gilt der Wert aus deren Datenblatt.
5C-Spannzangen
5C-Spannzangen kommen vorwiegend in Drehmaschinen, Teilapparaten und Schleifanwendungen zum Einsatz. Sie spannen Durchmesser bis 1-1/16 Zoll (etwa 27 mm) und werden über eine Zugstange oder einen Spannzangenschließer geschlossen. Ihr zentraler Vorteil ist die hohe Genauigkeit (unter 0.005mm TIR) dank der einziehenden Schließkonstruktion (Präzisionsausführungen). Allerdings nimmt jede 5C-Spannzange nur einen einzigen Durchmesser oder einen sehr engen Bereich auf, was sie weniger flexibel als ER-Systeme macht.
R8-Spannzangen
R8-Spannzangen sind der Standard für manuelle Fräsmaschinen vom Bridgeport-Typ. Sie verfügen über ein Zugstangengewinde 7/16-20 und sind auf etwa 3.000 RPM begrenzt. Aufgrund dieser Drehzahlgrenze und der geringeren Genauigkeit gegenüber ER-Systemen eignen sich R8-Spannzangen nicht für CNC-Anwendungen.
✦ ER-Spannzangen geeignet für
- CNC-Fräsen — größte Flexibilität
- Lohnfertiger mit unterschiedlichsten Werkzeuggrößen
- schnelle Werkzeugwechsel (15-30 Sekunden)
- verfügbar in Standard- und Präzisionsausführungen
✦ 5C-Spannzangen geeignet für
- Drehbearbeitung und Zweitoperationen
- Schleif- und Prüfvorrichtungen
- Teilanwendungen
- höchste Genauigkeit auf einzelnen Durchmessern
Hydrodehnspannfutter im Vergleich zu Spannzangenfuttern
Die Wahl zwischen Hydrodehnspann- und Spannzangenfutter zählt zu den wirkungsvollsten Werkzeugaufnahme-Entscheidungen in der CNC-Fräsbearbeitung. Hydrodehnspannfutter halten typischerweise ≤0.003 mm TIR bei 3xD Auskraglänge — gegenüber 0.005 mm (UP/AA) bis 0.020 mm (Klasse 2, Normalgüte) bei ER-Spannzangen — und liefern durch ihre Dämpfungswirkung in ratteranfälligen Schlichtoperationen an 4140-Stahl (42CrMo4) eine Verbesserung der Rauheit um 0.2–0.4 Ra.
Spannzangenfutter greifen das Werkzeug durch die mechanische Verformung einer geschlitzten Spannzange. Die segmentierte Bauweise sorgt für eine gute Spannkraft über einen Durchmesserbereich, bringt aber kleine Asymmetrien mit sich, die den erreichbaren Rundlauf begrenzen.
Hydrodehnspannfutter nutzen Drucköl in einer abgedichteten Kammer, um eine dünnwandige Hülse gleichmäßig um den Werkzeugschaft auszudehnen. Der durchgehende 360-Grad-Kontakt und die ölgestützte Dämpfung führen zu messbar besseren Rundlauf- und Oberflächenwerten.
| Faktor | Spannzangenfutter (ER32) | Hydrodehnspannfutter |
|---|---|---|
| Rundlauf (TIR) | 0.005-0.020mm | 0.003mm oder weniger |
| Spannkraft | 10.000-15.000 N (typischer Schätzwert) | 10.000-20.000 N |
| Dämpfung | gering | hoch (3-5x mechanisch) |
| Werkzeugwechselzeit | 15-30 sec | 20-40 sec |
| Durchmesserflexibilität | 1mm Bereich pro Spannzange | feste Bohrung (h6-Schaft) |
| Stückkosten | $80-$200 (Futter + Spannzange) | $300-$600 |
| Verbrauchskosten | $8-$25 pro Spannzange | keine (Dichtungsservice nach 10.000+ Zyklen) |
Entscheidungshilfe
Lässt sich die angestrebte Oberflächengüte mit ER-Spannzangen nicht erreichen — insbesondere bei Auskraglängen über 4xD oder in härteren Werkstoffen — kann die Dämpfung eines Hydrodehnspannfutters die Oberfläche unter rattergefährdeten Bedingungen um 0.2-0.4 Ra verbessern. Für allgemeine Fräsarbeiten mit kurzer Auskragung und ohne Rattern bieten ER-Spannzangen das bessere Preis-Leistungs-Verhältnis durch ihre Flexibilität.
Den Dämpfungseigenschaften des Hydrodehnspannfutters gebührt besondere Aufmerksamkeit. Die Ölkammer absorbiert hochfrequente Schwingungen (Rattern), die zwischen Werkzeug und Spindel übertragen werden. Bei Schlichtoperationen mit vorhandenem oder grenzwertigem Rattern ergibt sich daraus eine Verbesserung um 0.2-0.4 Ra. Bei steifen Aufbauten mit kurzer Auskraglänge ist der Unterschied unter Umständen vernachlässigbar.
Eine vollständige Gegenüberstellung liefert der Vergleich Spannzangenfutter vs. Hydrodehnspannfutter.
Bohrfutter für CNC-Anwendungen
Bohrfutter halten Bohrer mit Zylinderschaft, Gewindebohrer und Reibahlen über drei selbstzentrierende Backen. Bohrfutter erreichen typischerweise 0.05–0.30 mm TIR an der Futternase (0.05–0.08 mm bei integrierten CNC-Bohrfutteraufnahmen, 0.08–0.15 mm bei Schnellspann-, 0.10–0.30 mm bei Zahnkranzbohrfuttern); für Bohrungen, bei denen der Rundlauf unter 0.02 mm bleiben muss, sind ER-Spannzangen mit Zylinderschaft-Bohrern den aufgenommenen Bohrfuttern vorzuziehen.
Zahnkranzbohrfutter nutzen einen zahnradgetriebenen Mechanismus, der mit einem Bohrfutterschlüssel angezogen wird, und liefern damit die maximale Greifkraft sowie ein wiederholbares Spannmoment. Sie werden bevorzugt für schwere Bohrungen in Stahl, für große Durchmesser (über 13mm) und für Gewindeschneidoperationen eingesetzt, bei denen ein Werkzeugrutsch nicht akzeptabel ist.
Schnellspann-Bohrfutter verfügen über einen selbstsperrenden Mechanismus, der von Hand angezogen wird und einhändige Werkzeugwechsel ohne Schlüssel ermöglicht. Moderne Schnellspann-Ausführungen integrieren Ratschenmechanismen, die unter Schnittlast fester greifen, erreichen jedoch nach wie vor nicht die absolute Greifkraft der Zahnkranzausführung.
Für CNC-Bearbeitungszentren werden Bohrfutter über Dornadapter an BT-, CAT- oder HSK-Kegel montiert. Die zusätzliche Schnittstelle (Dorn + Futter) erhöht den summierten Rundlauffehler. Für präzise Bohrungen, bei denen der Rundlauf unter 0.02mm bleiben muss, sind ER-Spannzangen mit zylindrischen Bohrern in der Regel den Bohrfuttern vorzuziehen.
Ausführliche Auswahlkriterien einschließlich Kapazitätsoptionen und Aufnahmen liefert der Auswahlleitfaden für Bohrfutter.
Schrumpffutter und Pressfutter
Schrumpffutter stellen die leistungsstärkste Spanntechnologie für die CNC-Fräsbearbeitung dar. Schrumpffutter erzeugen allein durch den thermischen Übermaßsitz eine Spannkraft von 8.000–40.000 N je nach Bohrungsdurchmesser; der durchgehende Metall-Metall-Kontakt hält dabei ≤0.003 mm Rundlauf bei 3xD — ohne Dichtungen, Schlitze oder bewegliche Teile.
Die Bohrung des Halters wird typischerweise 0.01-0.02mm kleiner gefertigt als der Werkzeugschaftdurchmesser. Ein Induktionsheizgerät weitet die Bohrung in 3-8 Sekunden auf, sodass sich das Werkzeug einsetzen lässt. Während der Halter abkühlt (30-120 Sekunden), zieht sich die Bohrung zusammen und greift den Schaft über die gesamte Länge mit direktem Metall-Metall-Kontakt.
Die Vorteile der Schrumpffutter sind erheblich:
- Maximale Steifigkeit — durchgehender Metall-Metall-Kontakt ohne Spalt, Schlitz oder Fluidschicht
- Beste Wuchtgüte — symmetrische Geometrie ohne bewegliche Teile, Dichtungen oder asymmetrische Merkmale
- Minimaler Überstand — schlankes Nasenprofil ermöglicht den Zugang zu engen Taschen und tiefen Kavitäten
- Wartungsfrei — keine verschleißenden Spannzangen, keine zu wechselnden Dichtungen, kein Öl, das altert
Die Nachteile sind ebenso eindeutig:
- Werkzeugwechselzeit — ein vollständiger Aufheiz-Einsetz-Abkühl-Zyklus dauert 2-3 Minuten gegenüber 15 Sekunden bei einem ER-Spannzangenwechsel
- Einzeldurchmesser — jeder Halter nimmt genau eine Schaftgröße auf (keine Flexibilität)
- Geräteinvestition — ein Induktionsheizgerät ist erforderlich ($2.000-$8.000)
- Bohrungsverschleiß — wiederholte Aufheizzyklen vergrößern die Bohrung allmählich; eine jährliche Bohrungsmessung ist erforderlich
Auswahl der Wärmequelle
Für das Schrumpfen ist eine Induktionserwärmung zu verwenden. Eine Flammenerwärmung erzeugt eine ungleichmäßige thermische Ausdehnung, die den Halter verziehen und dessen metallurgische Eigenschaften verändern kann. Eine Ofenerwärmung ist möglich, aber für den Produktionseinsatz zu langsam.
Pressfutter (Press-Fit) beruhen auf demselben Übermaßprinzip, nutzen jedoch hydraulische oder mechanische Kraft, um das Werkzeug bei Raumtemperatur einzusetzen. Sie sind in der CNC-Fräsbearbeitung seltener als Schrumpffutter und finden sich vor allem in dedizierten Produktionswerkzeugen, in denen absolute Steifigkeit gefordert ist und Werkzeuge nur selten gewechselt werden.
Rundlauf, Wuchtgüte und Wartung
Rundlauf
Der Rundlauf ist die Abweichung der tatsächlichen Drehachse des Werkzeugs von der wahren Drehachse der Spindel. Die „Ein-Zehntel-Regel“ von BIG DAISHOWA — abgeleitet aus Schlichtversuchen in Stahl — schätzt rund 10 % Standzeitverlust pro 2.5 µm (0.0001 inch) Rundlauf, da die asymmetrische Spanungsdicke den Verschleiß auf der belasteten Schneide konzentriert, während die gegenüberliegende Schneide kaum noch eingreift.
| Halterart | Typischer Rundlauf bei 3xD | Bestwert erreichbar |
|---|---|---|
| ER-Spannzange (Standard) | 0.010-0.015mm | 0.008mm |
| ER-Spannzange (AA-Klasse) | ≤0.005mm | 0.003mm |
| Hydrodehnspannfutter | 0.003mm | 0.002mm |
| Schrumpffutter | 0.003mm | 0.002mm |
| Bohrfutter (Schnellspann / integriert) | 0.05-0.15mm | 0.05mm |
Die tatsächliche Auswirkung der Ein-Zehntel-Regel variiert mit Werkstoff, Eingriff und Schneidenzahl. Der wirksame Spanquerschnitt an der dem Werkstück nächstgelegenen Schneide steigt um den Rundlaufwert, während die gegenüberliegende Schneide kaum noch schneidet. Diese asymmetrische Belastung führt zu ungleichmäßigem Verschleiß, vorzeitigem Versagen und einer verschlechterten Oberflächengüte.
Wuchtgüte
Bei hohen Spindeldrehzahlen erzeugt jede Massenasymmetrie der Werkzeugaufnahme-Baugruppe eine Fliehkraft, die den effektiven Rundlauf erhöht und den Verschleiß der Spindellager beschleunigt. Die Wuchtgüte wird gemäß ISO 1940 anhand von G-Klassen bemessen.
ISO 1940-1:2003 definiert die Methodik der G-Klassen sowie die Formel für die zulässige Restunwucht, die spezifischen Drehzahlschwellen für Werkzeugaufnahmen stammen jedoch aus der Herstellerpraxis — nicht aus dem Normtext. Die Norm liefert den Rahmen; die Hersteller wenden ihn auf ihre Produkte an.
Schrumpffutter bieten aufgrund ihrer einfachen, symmetrischen Geometrie von Hause aus die beste Wuchtgüte. ER-Spannzangenfutter benötigen für Hochdrehzahlanwendungen präzisionsgewuchtete Varianten (mit gewuchteten Spannmuttern und optimierter Massenverteilung). Hydrodehnspannfutter erreichen typischerweise G2.5 ohne zusätzliches Auswuchten.
Wartungsplan
| Bauteil | Prüfintervall | Methode | Austausch bei |
|---|---|---|---|
| ER-Spannzangen | wöchentlich | Messuhr am Prüfdorn | Rundlauf überschreitet Spezifikation um 0.005mm |
| ER-Kegelbohrung | monatlich | Sicht- und Maßprüfung | sichtbarer Verschleiß oder Fresser |
| Hydrauliksdichtungen | quartalsweise | Drucklecktest | mehr als 1/4 Umdrehung zusätzlich zum Spannen erforderlich |
| Schrumpffutter-Bohrung | jährlich | Bohrungsmessgerät | Übermaß über 0.005mm |
| Spannmuttergewinde | monatlich | Sichtprüfung | Verspannung oder Grate |
Verlängerung der Spannzangenstandzeit
Das vom Hersteller angegebene Spannmoment ist niemals zu überschreiten. Ein zu hohes Drehmoment führt zu plastischer Verformung der Spannzangenschlitze und mindert dauerhaft sowohl Spannkraft als auch Konzentrizität. Bei jedem Spannzangenwechsel ist ein kalibrierter Drehmomentschlüssel zu verwenden.
Auswahlrahmen
Die Wahl der richtigen Werkzeugaufnahme erfordert die Abstimmung der Halter-Eigenschaften auf die dominierende Bearbeitungsaufgabe. Die dominierende Operationsart — Schruppen, Schlichten oder gemischter Betrieb — bestimmt die Halterauswahl stärker als das Schneidwerkzeug selbst, da Spannkraft, Rundlauf und Dämpfungseigenschaften darüber entscheiden, ob ein Halter das Potenzial des Werkzeugs ausschöpft oder verschwendet.
Schritt 1: Spindelschnittstelle bestimmen. Der Maschinenkegel (BT, CAT, HSK) gibt die verfügbaren Halterausführungen vor. Beim Neukauf einer Maschine ist der Kegel an den Drehzahlanforderungen auszurichten: BT/CAT für allgemeine Arbeiten unter 15.000 RPM, HSK für Hochgeschwindigkeits- oder Hochpräzisionsanwendungen.
Schritt 2: Primäre Operationsart festlegen.
- Schruppen (hohes Zerspanvolumen): Spannkraft und Auszugsschutz priorisieren. ER-Spannzangenfutter oder Seitenklemmaufnahmen mit Weldon-Schaftwerkzeugen.
- Schlichten (enge Oberflächentoleranzen): geringer Rundlauf und Schwingungsdämpfung priorisieren. Hydrodehnspannfutter für Oberflächengüten unter Ra 1.6; Schrumpffutter für Hochgeschwindigkeits-Schlichten über 15.000 RPM.
- Allzweck (gemischte Operationen): ER-Spannzangenfutter bieten das beste Gleichgewicht aus Flexibilität, Leistung und Kosten.
- Bohren und Lochbearbeitung: ER-Spannzangen für Präzisionsbohrungen; Bohrfutter für Standardbohrungen.
Schritt 3: Wirtschaftlichkeit bewerten.
| Szenario | Empfohlenes System | Begründung |
|---|---|---|
| Lohnfertiger, vielfältige Aufträge | ER-Spannzangenfutter | Ein Futter deckt viele Durchmesser ab; geringste Kosten pro Werkzeugwechsel |
| Serienproduktion, feste Werkzeuge | Hydrodehn- oder Schrumpffutter | Konsistenter Rundlauf rechtfertigt höhere Stückkosten je Halter |
| Hochgeschwindigkeits-Aluminium (20.000+ RPM) | Schrumpffutter in HSK | beste Wuchtgüte und Steifigkeit bei Drehzahl |
| Schlichtstation | Hydrodehnspannfutter | Dämpfung verbessert die Oberflächengüte messbar |
| Gemischtes Schruppen und Schlichten | ER zum Schruppen + Hydrodehn zum Schlichten | strategische Verteilung minimiert Kosten und maximiert Qualität |
Eine Kosten-Nutzen-Analyse für ein Halter-Upgrade liefert der Leitfaden Tool Holding ROI. Für Schraubstöcke, Drehfutter und mitlaufende Zentrierspitzen (Werkstückspannung statt Werkzeugspannung) siehe den Leitfaden zur Werkstückspannung.
Schnellauswahl Werkzeughalter nach Anwendung
| Anwendung | Haltersystem | Rundlauf (TIR) | Drehzahlgrenze | Begründung |
|---|---|---|---|---|
| Allgemeines CNC-Fräsen, gemischte Werkzeuggrößen | ER-Spannzangenfutter (DIN 6499) | 0.005–0.020 mm | 20.000–25.000 RPM (G2.5) | Ein Futter deckt 1 mm Durchmesserspanne pro Spannzange ab; geringste Kosten pro Werkzeugwechsel |
| Schlichten 4140 (42CrMo4)/Edelstahl, Oberflächengüte ≤ Ra 1.6 | Hydrodehnspannfutter | ≤0.003 mm | 25.000 RPM | Öldämpfung (3-5x mechanisch) unterdrückt Rattern und verbessert den Rundlauf unter den Mindestwert von ER-Spannzangen |
| Hochgeschwindigkeits-Aluminium / Schlichten gehärteter Stahl | Schrumpffutter | ≤0.003 mm | 25.000–40.000 RPM | Symmetrische Monolithgeometrie hält G2.5/G1.0-Wuchtgüte bei Drehzahlen, bei denen ER-Spannmuttern unwuchtig werden |
| Schruppen mit hohem Auszugsrisiko (Weldon-Schäfte) | Seitenklemmaufnahme | 0.010–0.020 mm | 12.000 RPM | Gewindestift auf der Abflachung verhindert axiales Ausziehen unter hoher Radialkraft; Rundlauf ist sekundär |
| 30.000–40.000+ RPM Mikro-/Schlichtbearbeitung | HSK-E oder HSK-F Schrumpffutter | ≤0.003 mm | 30.000–40.000+ RPM | Keine Mitnehmernuten → vollsymmetrisch → G1.0-Wuchtgüte erreichbar; doppelter Plan-/Kegelkontakt sichert Steifigkeit |
| Bohren über 13 mm in Stahl, kein Rutschen zulässig | Zahnkranzbohrfutter | 0.10–0.15 mm | 3.000 RPM | Zahnradgetriebener Mechanismus liefert maximales und wiederholbares Greifmoment; Rundlauf für Lochbearbeitung ausreichend |
| Lohnfertiger, vielfältige Arbeiten, eine Maschine | ER32-Futter auf BT40/CAT40 | 0.005–0.020 mm | 15.000 RPM | Bestes Flexibilitäts-Kosten-Verhältnis; Spannbereich 2–20 mm deckt die meisten Fräswerkzeuge ab |
Den Halter an die Operation anpassen, nicht umgekehrt.
Die produktivsten CNC-Werkstätten setzen mehrere Werkzeugaufnahme-Technologien strategisch ein: ER-Spannzangenfutter für allgemeine Arbeiten und Schruppen, bei denen Flexibilität gefragt ist; Hydrodehnspannfutter an Schlichtstationen, an denen Rundlauf und Dämpfung die Bauteilqualität verbessern; und Schrumpffutter für Hochgeschwindigkeits-Serienfertigung, in der Steifigkeit und Wuchtgüte entscheidend sind. Kein einzelner Haltertyp ist für alle Anwendungen optimal. Zuerst ist der Spindelkegel zu wählen (BT/CAT unter 15.000 RPM, HSK darüber), anschließend die Spanntechnologie nach der dominierenden Operationsart.
Welche Spezifikation ist bei der Wahl eines Werkzeughalters am wichtigsten?
Der Rundlauf an der Werkzeugspitze ist die entscheidende Größe. Nach der Ein-Zehntel-Regel von BIG DAISHOWA kostet jede 2.5 µm Rundlauf etwa 10 % der Standzeit. Für Schlichtoperationen sind Halter mit einem Rundlauf unter 0.005mm bei 3xD Auskraglänge anzustreben.
Lassen sich BT-Werkzeughalter in einer CAT-Spindel verwenden?
Nein. BT- und CAT-Halter teilen denselben 7:24-Kegelwinkel, unterscheiden sich jedoch in den Gewinden der Anzugsbolzen (JIS bei BT, ANSI bei CAT) und in der Lage der Mitnehmernuten am Flansch. Wird der falsche Halter mit Gewalt eingesetzt, drohen Spindelschäden und ein unsicherer Einzugszustand. Vor dem Einbau ist die Kompatibilität des Halters stets gegen die Spindelnorm der Maschine zu prüfen.
Wann lohnt der Wechsel von ER-Spannzangenfuttern zu Hydrodehnspannfuttern?
Ein Wechsel ist sinnvoll, wenn die Schlichtoperationen durchgängig eine Oberflächengüte unter Ra 1.6 verlangen, wenn die Standzeit teurer VHM-Schaftfräser einen wesentlichen Kostenfaktor darstellt oder wenn bei großer Auskraglänge (über 4xD) die Ratterkontrolle entscheidend wird.
Wie häufig sind ER-Spannzangen zu ersetzen?
Standard-ER-Spannzangen halten unter typischen Bedingungen 500-1.000 Spannzyklen, mit konsequenter Drehmomentschlüsselpraxis und h6-tolerierten Schäften 1.500-3.000. Der Rundlauf ist wöchentlich mit einer Messuhr zu prüfen; jede Spannzange, die die Rundlaufspezifikation des Herstellers um mehr als 0.005mm überschreitet, ist zu ersetzen.
Lohnt sich Schrumpfen für einen Lohnfertiger?
Im Allgemeinen nicht. Schrumpffutter spielen ihre Stärken in Produktionsumgebungen mit fest zugewiesenen Werkzeugen und hohen Spindeldrehzahlen aus. Der Werkzeugwechselzyklus von 2-3 Minuten und die Beschränkung auf einen Einzeldurchmesser machen sie für Lohnfertiger mit häufigen Rüstwechseln unpraktisch. Für vielfältige Arbeiten bleibt das ER-Spannzangenfutter die beste Allzwecklösung.
Quellen
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 69893: Hollow Taper Shank (HSK) Tool Holders
- ISO 12164: Hollow Taper Interface with Flange Contact Surface
- Machinery's Handbook: Tool Holding and Workholding Systems
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts