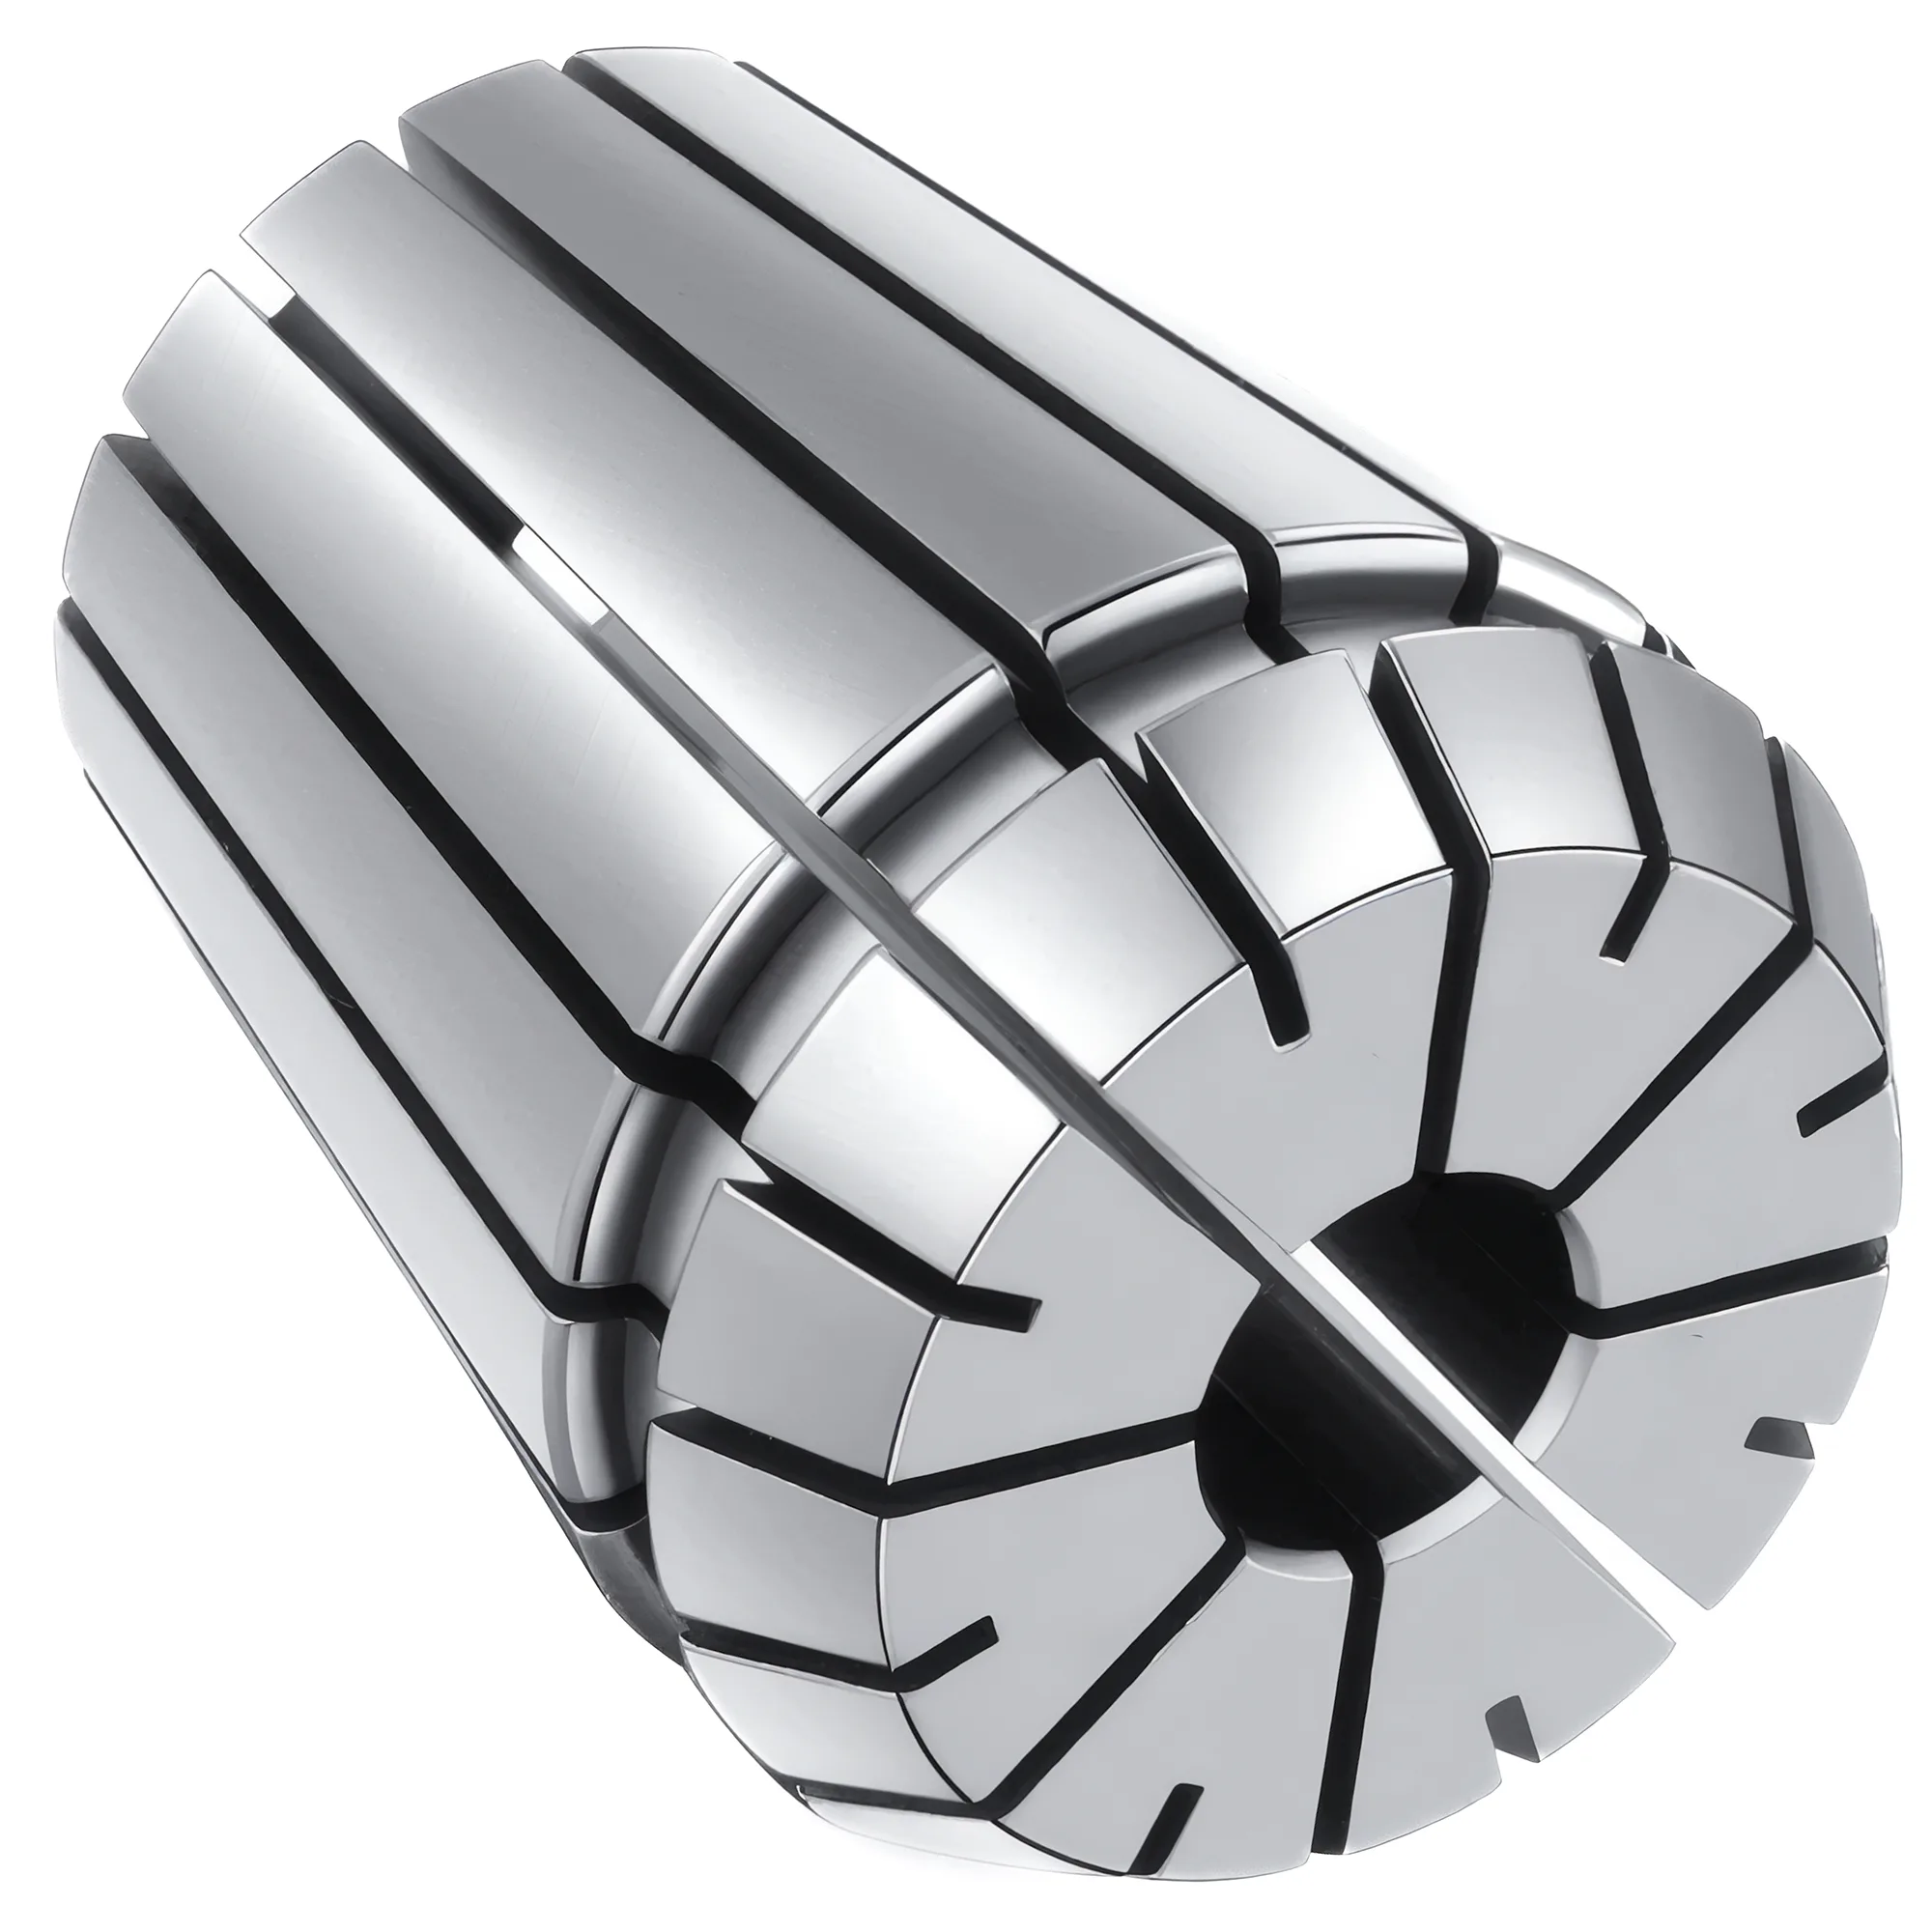
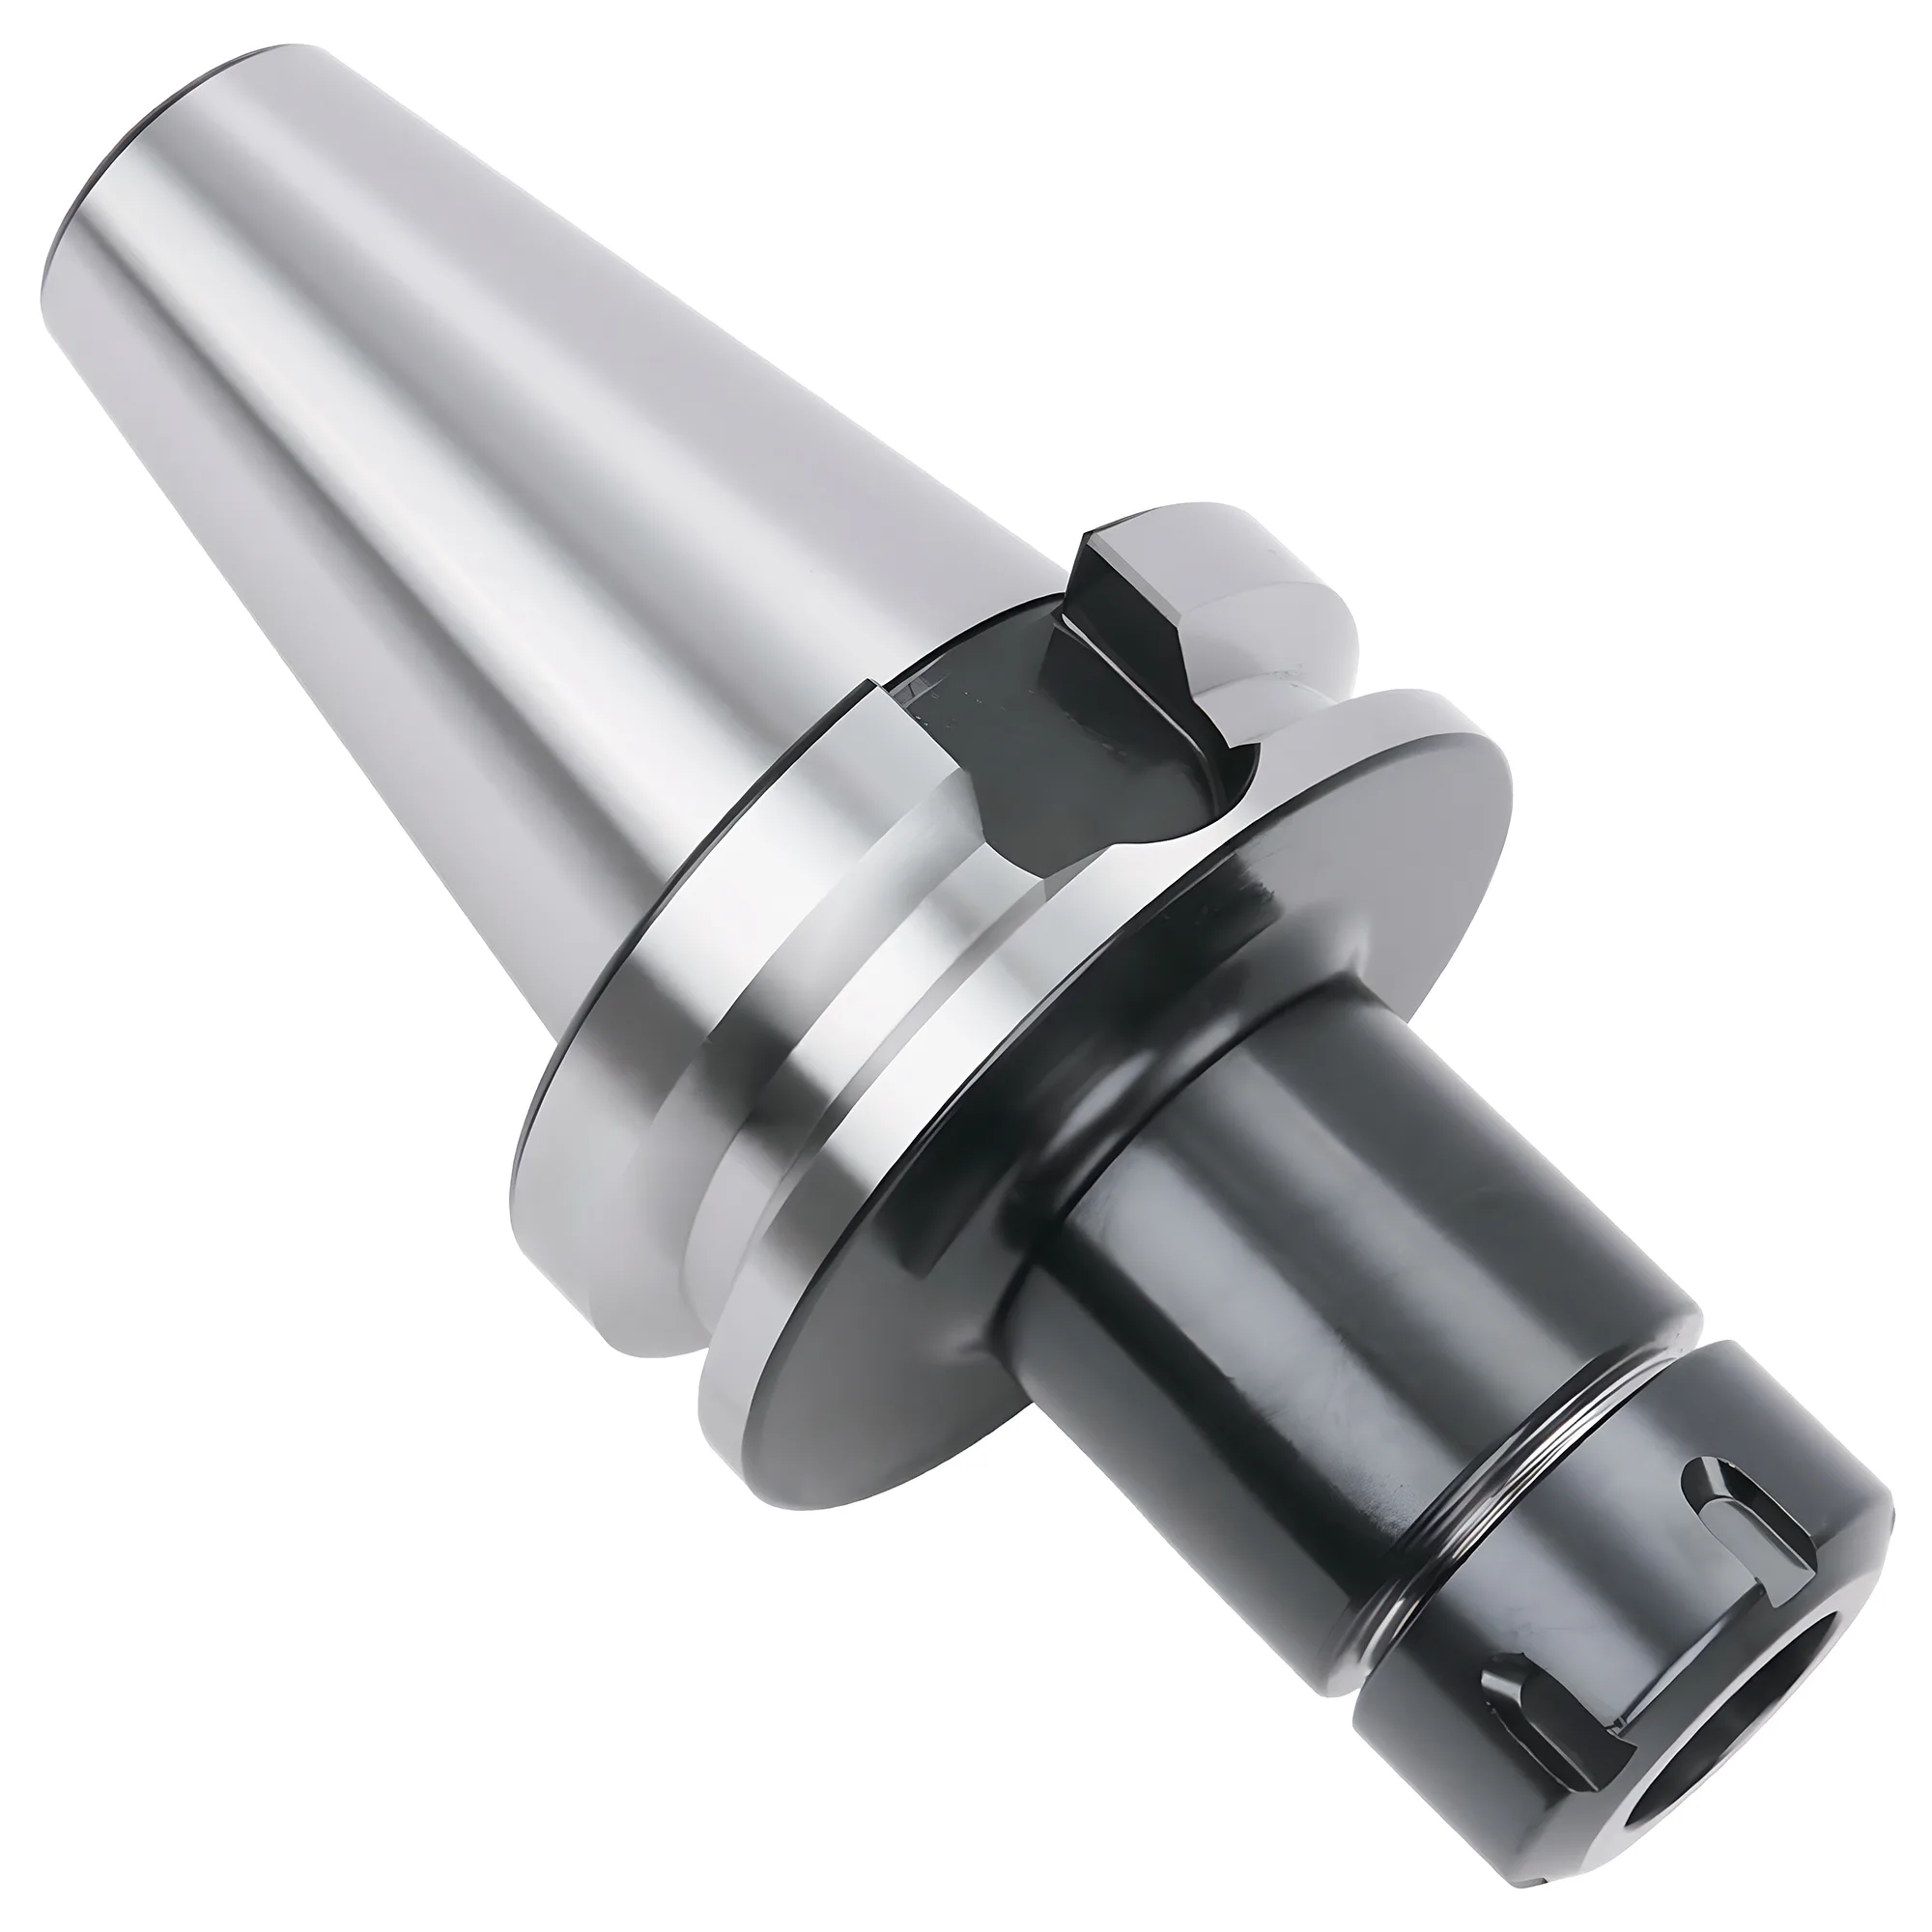
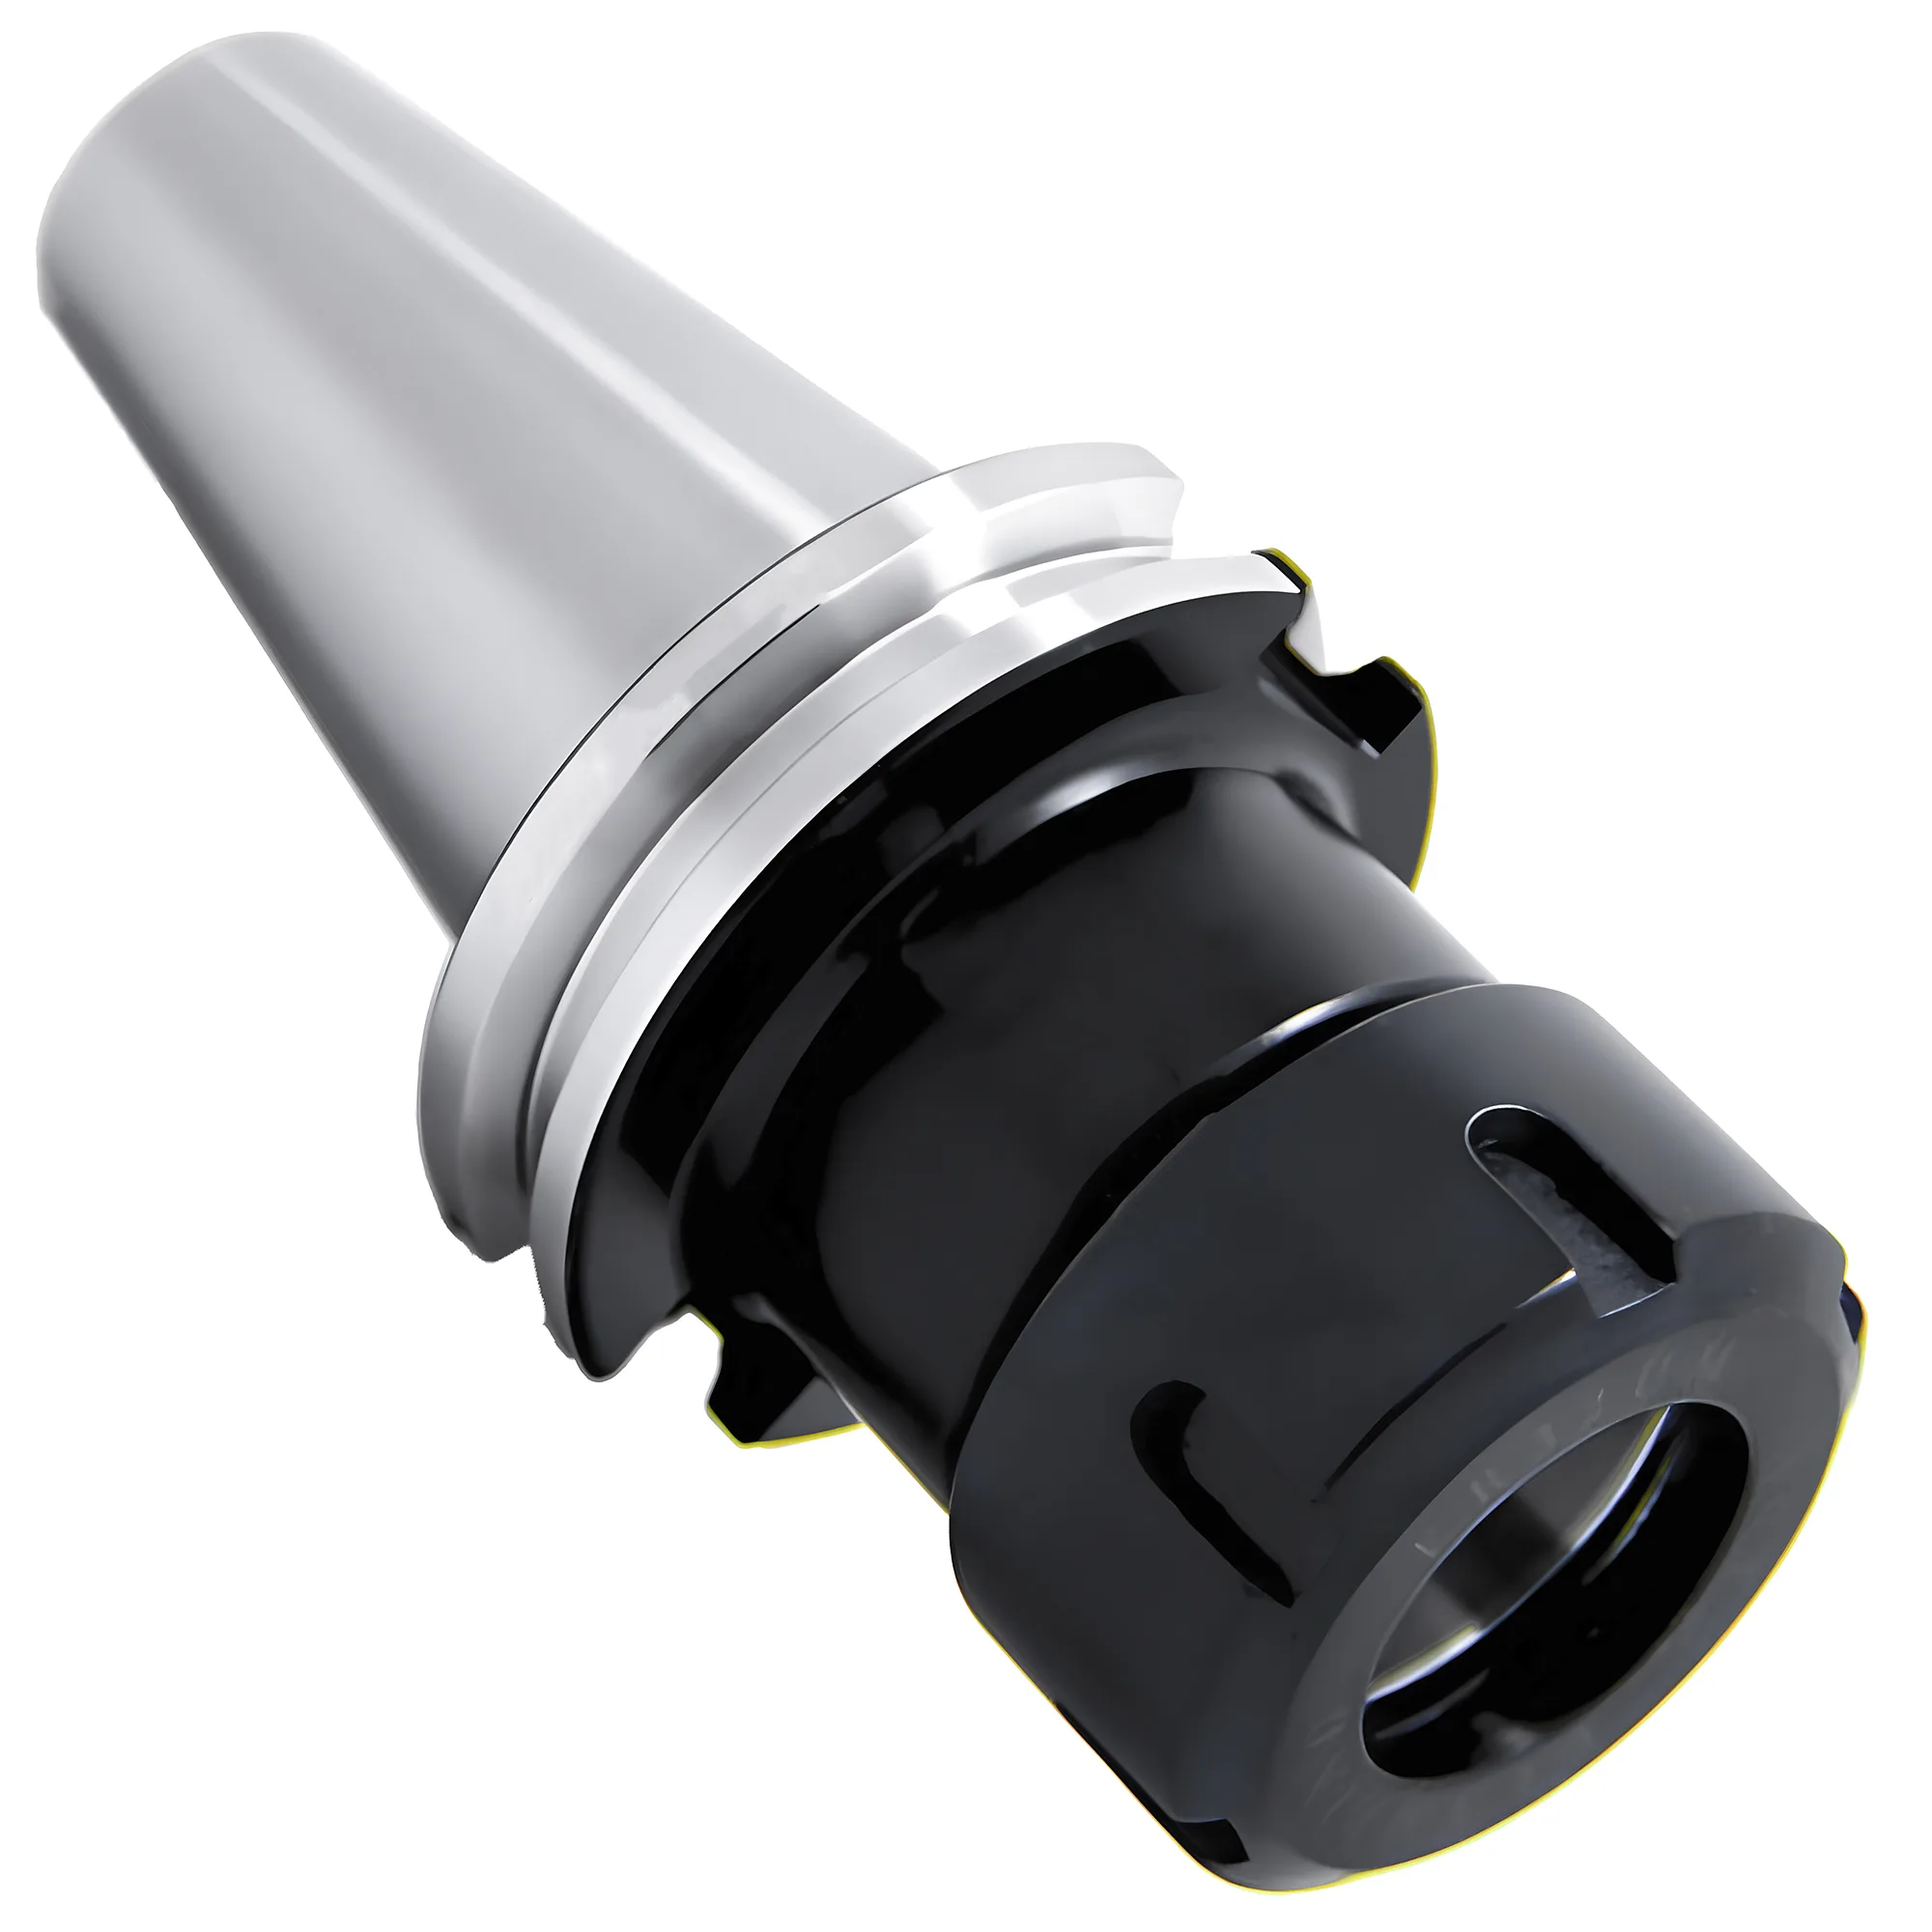
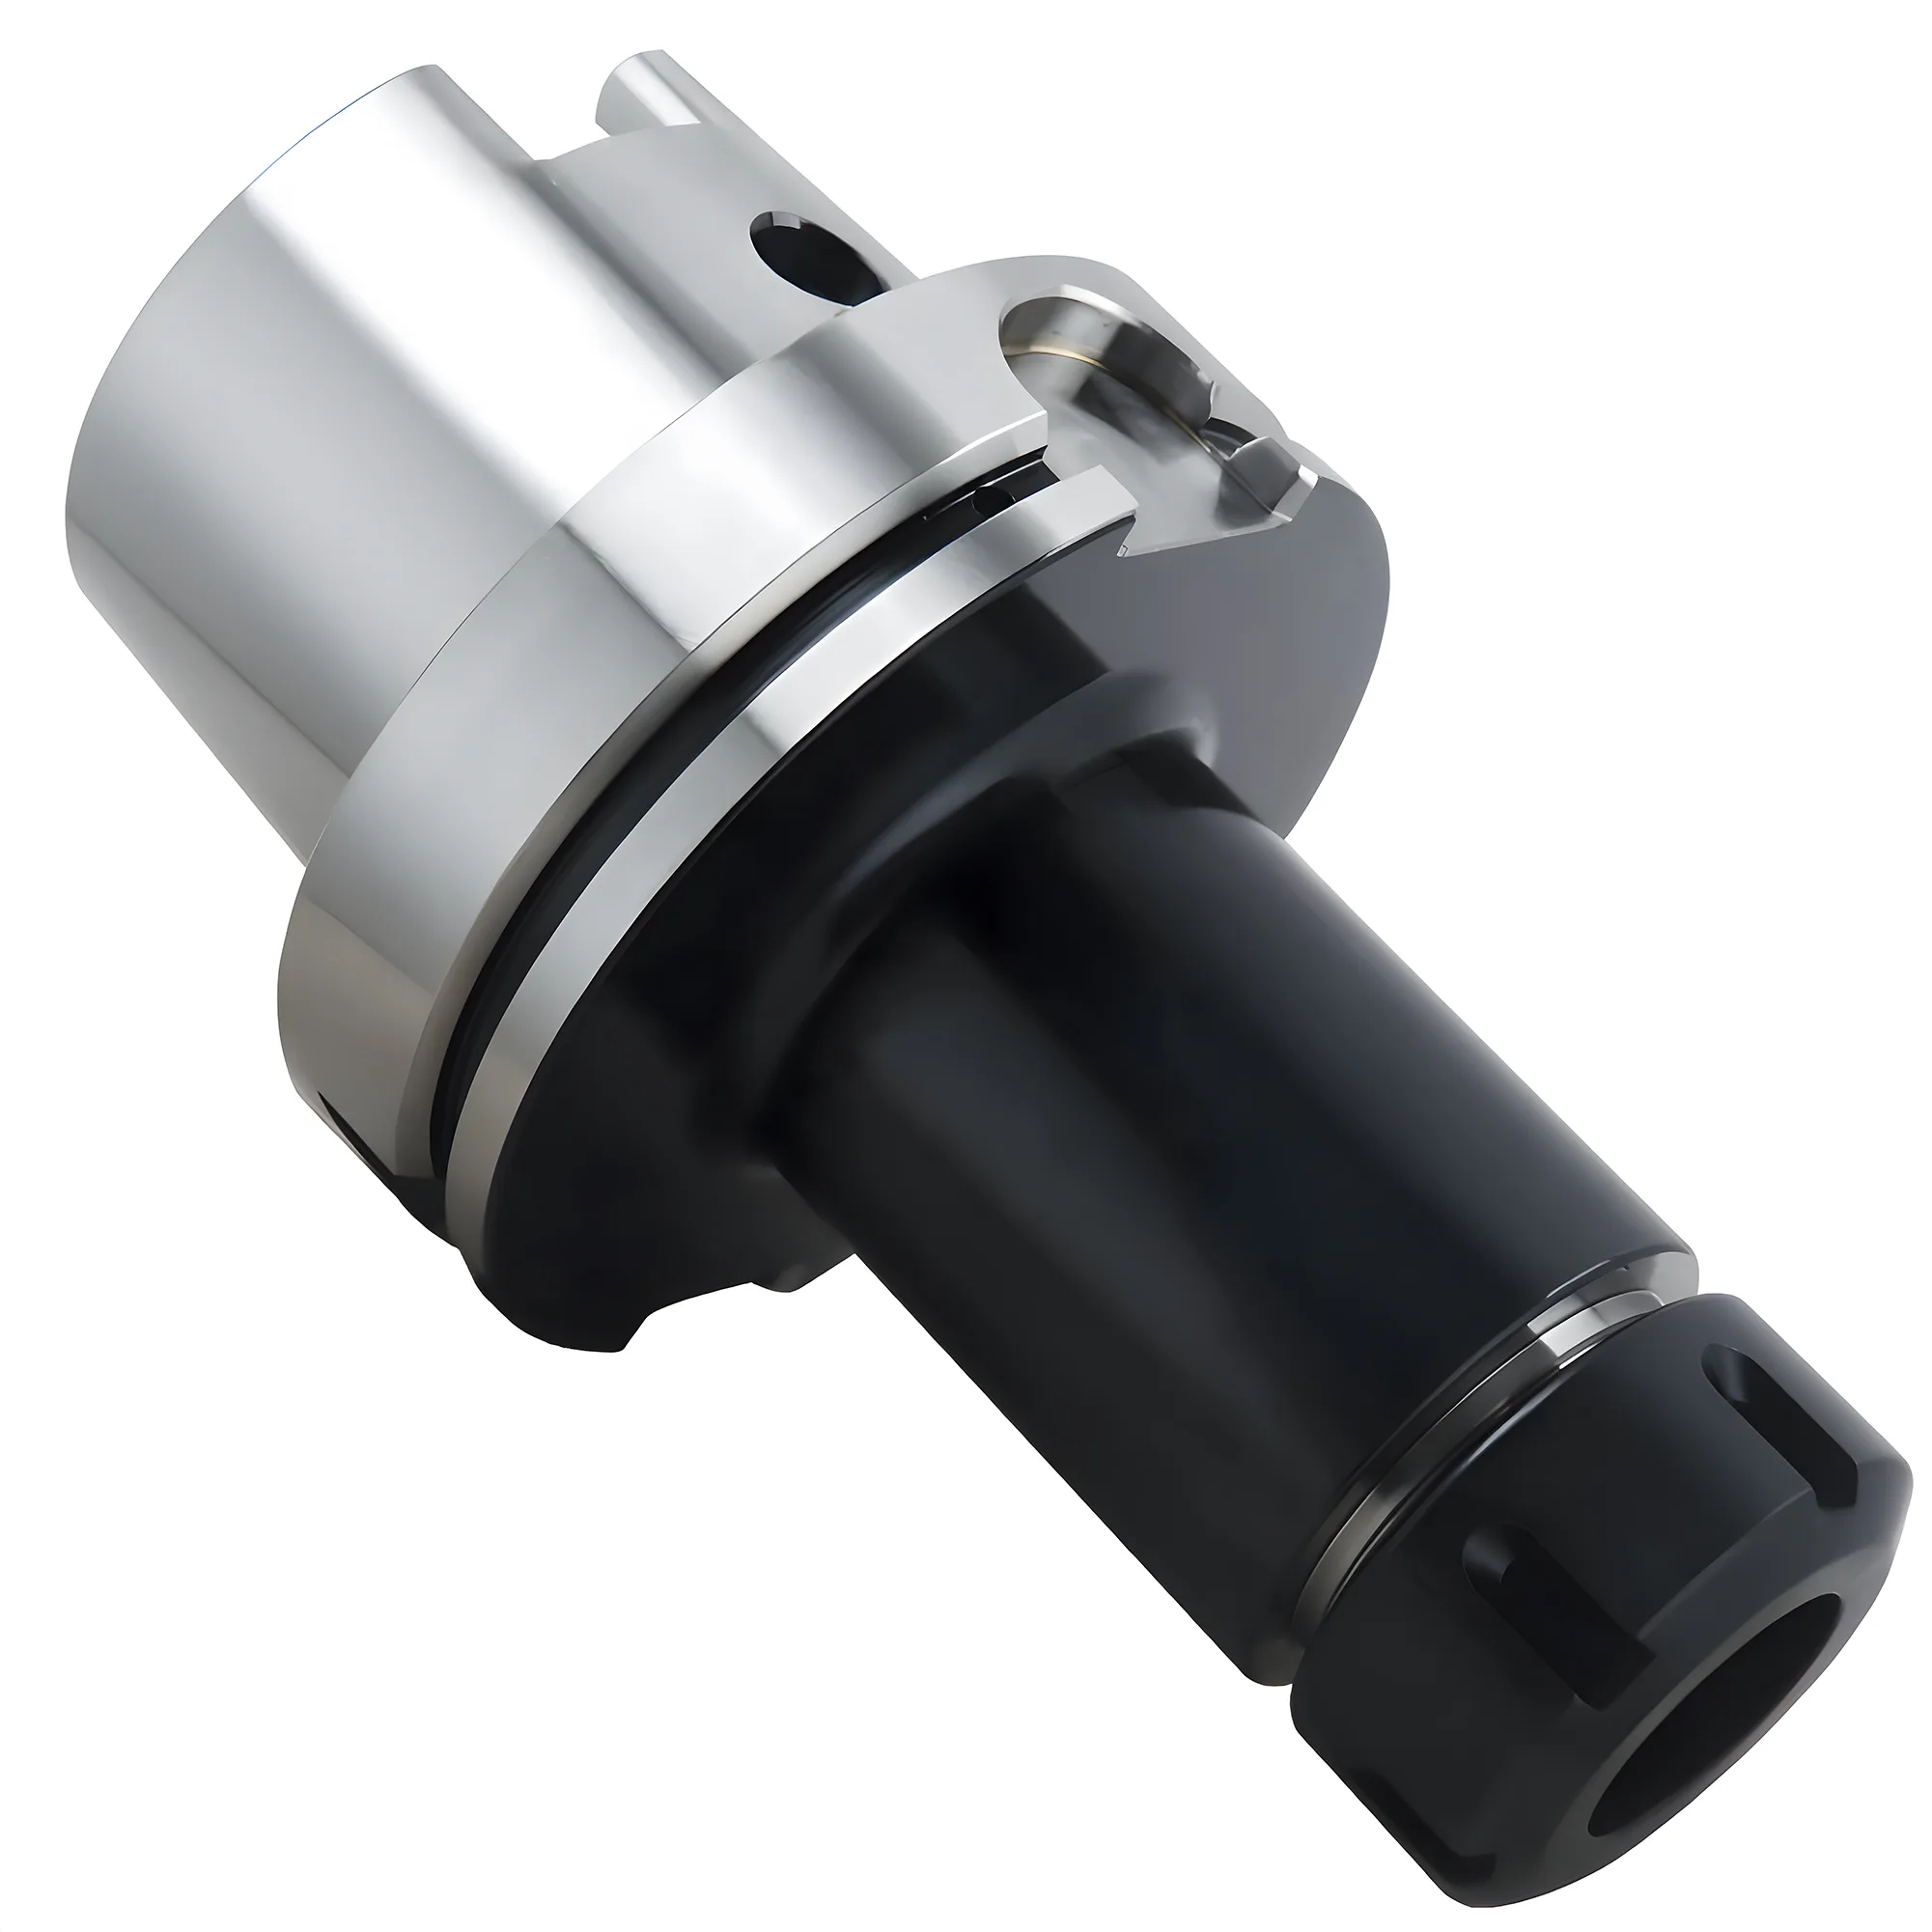
ISO 15488 (DIN 6499) normt sechs ER-Spannzangengrößen — ER11, ER16, ER20, ER25, ER32 und ER40 — für Schäfte von 1 mm bis 26 mm; ER8 und ER50 sind verbreitete Herstellererweiterungen unterhalb und oberhalb dieses Bereichs. Spannzangen der Klasse 2 (Normalgenauigkeit) halten gemäß ISO 15488:2003 Tabelle 4 einen Rundlauf von ≤0.015 mm TIR (d₁ ≤ 10 mm) bzw. ≤0.020 mm TIR (d₁ 10–26 mm), während herstellerspezifische UP/AA-Ausführungen ≤0.005 mm erreichen und damit enger toleriert sind als Klasse 1. Jede Standard-Spannzange (Form B) der Größen ER16–ER40 deckt einen Spannbereich von 1 mm ab (ER11: 0.5 mm), sodass ein ER32-Satz mit 18 Spannzangen den Bereich von 2-20 mm abdeckt. Die Spannkraft wird je nach Spannzangengröße üblicherweise auf 3.000-25.000 N geschätzt.
Einen vollständigen Überblick über Werkzeugaufnahmesysteme einschließlich Kegel, Spannfutter und Werkstückspannung bietet der Komplettleitfaden Werkzeugaufnahme.
ER-Spannzangen-Größentabelle (ER8 bis ER50, mm und Zoll)
Die Zahl nach „ER“ gibt den Durchmesser der Aufnahmebohrung im Halter in Millimetern an, in der das große Ende der Spannzange sitzt — ER32 sitzt in einer 32-mm-Bohrung am großen Ende des 8°-Kegels, ER40 in einer 40-mm-Bohrung, und so weiter gemäß ISO 15488 Tabelle 2. Jede Größe ist auf einen bestimmten Werkzeugdurchmesserbereich und ein bestimmtes Spannmoment ausgelegt.
| ER-Größe | Aufnahmebohrung | Bereich nach ISO 15488 (Form A und B) | Größte gängige Zoll-Spannzange | In ISO 15488? | Typische Anwendungen |
|---|---|---|---|---|---|
| ER8 | 8 mm | Herstellerspezifisch, typischerweise bis ~5 mm | ~3/16 in | Nein | Mikrobohrer, Gravieren |
| ER11 | 11 mm | 1-7 mm | 1/4 in | Ja | Kleine Schaftfräser, Gravierwerkzeuge |
| ER16 | 16 mm | 1-10 mm | 13/32 in (10.3 mm, am oberen Bereichsende) | Ja | Leichtes Fräsen, Bohren |
| ER20 | 20 mm | 1-13 mm | 1/2 in | Ja | Allgemeine Bearbeitung |
| ER25 | 25 mm | 1-16 mm | 5/8 in | Ja | Standard-Fräsoperationen |
| ER32 | 32 mm | 2-20 mm | 3/4 in | Ja | Schweres Fräsen, große Werkzeuge |
| ER40 | 40 mm | 3-26 mm | 1 in | Ja | Schwerlastanwendungen |
| ER50 | 50 mm | Herstellerspezifisch, typischerweise bis ~36 mm | ~1-1/4 in | Nein | Große Schäfte über 26 mm |
Zöllige Spannzangen werden typischerweise in Schritten von etwa 1/32 in gefertigt; die größte Zollgröße ist meist der größte gängige Bruch unterhalb des jeweiligen metrischen Maximums — mit Ausnahme von ER16, wo 13/32 in (10.3 mm) knapp über dem ISO-Maximum von 10 mm liegt. Viele Hersteller fertigen zudem Bohrungen unterhalb des ISO-Minimums (etwa 1-mm-Spannzangen in ER32 oder ER40), daher ist die Größentabelle des jeweiligen Herstellers maßgeblicher als die nominelle Baureihe.
Nach ER60 wird gelegentlich gesucht, diese Größe gehört jedoch nicht zu ISO 15488, die mit ER40 endet; Größen jenseits von ER40 (ER50 und größer) sind Herstellerkonstruktionen, weshalb die Maße von Spannzange, Mutter und Halter aus der Tabelle eines einzigen Herstellers stammen sollten.
Spannbereich
Gemäß ISO 15488 deckt jede Standard-Spannzange (Form B) der Größen ER16–ER40 einen Spannbereich von 1 mm ab und jede ER11-Spannzange 0.5 mm, sodass ein vollständiger Satz von 18 ER32-Spannzangen den gesamten Schaftbereich von 2-20 mm lückenlos abdeckt — Spannzangen werden zwar häufig auch in Größenschritten von 0.5 mm vorrätig gehalten, doch jede Spannzange von ER16–ER40 deckt weiterhin 1 mm ab, sodass sich die Halbschritte überlappen, statt den Bereich zu erweitern. Eine mit „12“ gekennzeichnete Spannzange spannt Werkzeuge von 11-12 mm.
Hochpräzisionsoption
Hochpräzisions-Spannzangen erreichen einen Rundlauf von ≤0.005 mm (5 Mikron), einige Premium-Ausführungen sind sogar noch enger spezifiziert; wie Standard-Spannzangen werden sie häufig in Größenschritten von 0.5 mm vorrätig gehalten, und jede Spannzange von ER16–ER40 deckt weiterhin 1 mm ab. Diese sind für Schlichtoperationen geeignet, bei denen die Oberflächenqualität entscheidend ist.
ER-Spannzangen der Klasse 2 (Normalgenauigkeit) liefern typischerweise eine für das allgemeine Fräsen bei IT8 oder gröber ausreichende Konzentrizität, während UP-Präzisionsausführungen beim H7-Reiben und bei der Schlichtbearbeitung im Formenbau häufig bevorzugt werden, da dort der Werkzeug-Rundlauffehler den Oberflächenfehler verstärkt.
ER32 vs. ER40: Welche Größe ist die richtige?
ER32 endet bei einem Schaft von 20 mm (3/4 in) und passt in 30- und 40-Kegel-Aufnahmen; ER40 reicht bis 26 mm (1 in), benötigt jedoch eine größere Mutter und einen größeren Grundkörper, sodass sich ER40 meist nur lohnt, wenn regelmäßig Schäfte über 20 mm gespannt werden. ER32 ist in der Regel die am häufigsten eingesetzte ER-Größe im allgemeinen CNC-Fräsen, da ihr Bereich von 2-20 mm die Mehrzahl gängiger Schaftfräser- und Bohrerschäfte abdeckt und die Aufnahme dennoch kompakt bleibt. Oberhalb von 26 mm übernimmt ER50 (eine Herstellergröße außerhalb von ISO 15488).
✦ Kleinteile und Schlichtbearbeitung
- ER8-, ER11- oder ER16-Systeme
- Geringere Spannkraft für leichte Schnitte geeignet
- Ideal für Uhrmacherei, Schmuckfertigung, Mikrobearbeitung
✦ Schwere Zerspanung
- ER32-, ER40- oder ER50-Systeme
- Maximale Spannkraft
- Erforderlich für Werkzeuge mit großem Durchmesser
Für die allgemeine Bearbeitung:
- ER32 ist der Allzweck-Standard auf Maschinen mit 40er-Kegel; ER20 oder ER25 eignen sich für kleinere Maschinen
- Häufigste Wahl für Lohnfertiger mit wechselnden Aufträgen
- Ausreichende Spannkraft für mittlere Zerspanleistung
Einen Überblick über eine kürzlich vorgestellte komplette ER-Spannzangenfutter-Produktfamilie bietet die Einführung des ER-Spannzangensystems.
Werkstoff, Härte und Spannmuttern
ISO 15488 schreibt für ER-Spannzangen Stahl mit einer Zugfestigkeit von mindestens 700 N/mm² vor, wobei Bohrung und Kegel auf 44-48 HRC (44 +4/0 HRC) gehärtet sind, während die Kegelbohrung des Halters auf 56-60 HRC (56 +4/0 HRC) gehärtet wird. Üblich sind Federstähle, da der geschlitzte Körper nach jedem Lösen wieder auf sein Ausgangsmaß zurückfedern muss.
Die Spannmutter ist das am wenigsten austauschbare Bauteil des Systems. ISO 15488 Tabelle 2 legt für jede Größe ein Standard-Mutterngewinde fest (M22 × 1.5 für ER16, M40 × 1.5 für ER32, M50 × 1.5 für ER40), Mini-Muttern und andere schlanke Mutterformen verwenden bei derselben ER-Nummer jedoch abweichende Gewinde und Außendurchmesser. Eine Ersatzmutter muss daher zum Gewinde des Halters passen, nicht nur zur Spannzangengröße.
Bewährte Methoden für den Einsatz von ER-Spannzangen
Standard-ER-Spannzangen halten typischerweise 500-1.000 Spannzyklen, bevor der Rundlauf den Grenzwert nach ISO 15488 überschreitet; UP-Ausführungen sowie saubere Kegelflächen in Verbindung mit einem kalibrierten Drehmomentschlüssel können diese Einsatzdauer verlängern. Die folgenden fünf Maßnahmen erhalten die Konzentrizität über lange Produktionsläufe hinweg.
- Spannzange auf den Werkzeugschaft abstimmen — Keine zu kleine Spannzange verwenden, da dies sowohl Spannzange als auch Werkzeugschaft beschädigt
- Dichtspannzangen für Kühlmittelzufuhr verwenden, um Verschmutzung zu vermeiden
- Konzentrizität prüfen — vor Produktionsläufen mit einer Messuhr kontrollieren
- Verschlissene Spannzangen ersetzen — auf Markierungen oder Verformungen an den Spannflächen achten
- Korrektes Drehmoment — stets einen Drehmomentschlüssel für gleichmäßige Spannung verwenden
Überspannen vermeiden
Übermäßiges Drehmoment kann Spannzangen verformen und die Genauigkeit verringern. Stets die Drehmomentspezifikationen des Herstellers einhalten und einen kalibrierten Drehmomentschlüssel verwenden.
Spannzangenwartung
Kegeloberflächen der Spannzangen und Spannmuttern regelmäßig reinigen. Verschmutzungen im Kegel verursachen Rundlauffehler, die sich durch stärkeres Anziehen nicht beheben lassen.
Zusammenfassung
Für allgemeine CNC-Fräsbetriebe bietet ein ER32-System auf Maschinen mit 40er-Kegel (ER20 oder ER25 auf kleineren Maschinen) in der Regel die beste Balance aus Spannbereich, Drehmomentkapazität und Halterverfügbarkeit — schwerere ER40-Konfigurationen sind Schäften über 20 mm (3/4 in) vorbehalten, ER50 Schäften über 26 mm.
Schnellauswahl: ER-Spannzange nach Anwendung
Diese Matrix ermöglicht die Auswahl einer ER-Größe, Rundlaufklasse und Anwendung anhand der gängigsten Bearbeitungsszenarien — Abgleich mit dem vorhandenen Spindelkegel und Werkzeugbestand wird empfohlen.
| Szenario | Größe | Rundlaufklasse | Anwendung | Begründung |
|---|---|---|---|---|
| Uhrmacherei, Schmuckfertigung, Mikrobearbeitung (≤4 mm Werkzeuge) | ER11 | UP-Klasse ≤0.005 mm TIR | Gravieren, Mikrofräser, Leiterplattenbohrer | Kompakter Körper für kleine Spindeln; UP-Konzentrizität erforderlich, da kleine Werkzeugdurchmesser den Rundlauffehler verstärken |
| Leichtes Fräsen und Bohren (1-10 mm Werkzeuge) | ER16 | Klasse 2 ≤0.015 mm TIR | Formendetailbearbeitung, sekundäre CNC-Operationen | 56 Nm Anzugsdrehmoment (Standardmutter) deckt die meisten Kleinteilaufgaben ab, ohne den Halterkörper zu überdimensionieren |
| Allgemeines CNC-Fräsen, gemischtes Werkzeugsortiment (1-13 mm) | ER20 | Klasse 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Lohnfertigung, Prototypenbau | Beste Balance aus Spannbereich und Steifigkeit für BT30/HSK40-Aufnahmen; deckt die meisten gängigen Schaftfräserschäfte ab |
| Standard-Produktionsfräsen (1-16 mm Werkzeuge) | ER25 | Klasse 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Stahl- und Aluminiumproduktion, BT40-Aufnahmen | 104 Nm Anzugsdrehmoment (Standardmutter) ermöglicht aggressives Schruppen; bei allen Werkzeugmarken breit verfügbar |
| Schweres Schruppen, große Schaftfräser (2-20 mm) | ER32 | Klasse 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Häufigste CNC-Fräsgröße | 136 Nm Anzugsdrehmoment spannt 20-mm-Schäfte sicher; ein vollständiger Satz deckt den gesamten mittleren Bereich ab |
| Reiben und Schlichten auf ER32-Aufnahmen | ER32 | UP-Klasse ≤0.005 mm TIR | H7-Reiben, Formenschlichten | Die UP-Ausführung reduziert den Rundlauf gegenüber Klasse 2 um 3-4x für engere Bohrungstoleranzen und bessere Oberflächengüte |
| Schwerlast-Fräsen, große Schäfte (3-26 mm) | ER40 | Klasse 2 ≤0.020 mm TIR (>10 mm) | Schruppen in Stahl, große Schaftfräser und Bohrer | 176 Nm Anzugsdrehmoment (Standardmutter, alle ER40-Bohrungen); großer Körper beschränkt den Einsatz auf BT40+-Aufnahmen |
| Kühlmittelzufuhr durch das Werkzeug | Dicht-ER (jede Größe) | Je nach gewählter Klasse | Tiefbohren, MQL-Fräsen | Die Dichtspannzange verschließt die Schlitze, sodass der Kühlmitteldruck durch das Werkzeug geleitet wird, statt zwischen den Spannzangensegmenten auszutreten |
ER-Größe auf die schwerste reguläre Operation abstimmen.
Die Auswahl eines ER-Systems sollte sich am größten regelmäßig eingesetzten Werkzeugdurchmesser und den Zerspananforderungen orientieren. ER32 deckt auf Maschinen mit 40er-Kegel die meisten allgemeinen Bearbeitungsaufgaben ab (ER20/ER25 auf kleineren Maschinen), während ER40 Schäfte über 20 mm aufnimmt und ER50 über 26 mm hinausreicht. Für Präzisionsarbeiten empfehlen sich Hochpräzisions-Spannzangen (UP/AA).
DIN 6499 und ISO 15488 definieren die Kegelgeometrie, Rundlaufklassen und Maßtoleranzen, die ER-Spannzangen markenübergreifend austauschbar machen — ein wesentlicher Grund, weshalb ER-Systeme zur dominierenden Werkzeugaufnahme-Schnittstelle an 30- und 40-Kegel-Bearbeitungszentren weltweit geworden sind.
Bei fachgerechter Auswahl und Wartung halten ER-Spannzangen je nach Drehmomentdisziplin und Schafttoleranz typischerweise 500-1.000 Spannzyklen oder mehr und sollten ersetzt werden, sobald der Rundlauf den Grenzwert der Klasse 2 nach ISO 15488 überschreitet.
In welchen Größen gibt es ER-Spannzangen?
ISO 15488 normt sechs ER-Größen — ER11, ER16, ER20, ER25, ER32 und ER40 — für Schäfte von 1-26 mm. ER8 und ER50 sind weit verbreitete Herstellererweiterungen unterhalb und oberhalb dieses Bereichs. Innerhalb jeder Größe werden metrische Spannzangen häufig in Schritten von 0.5 mm oder 1 mm vorrätig gehalten und zöllige in Schritten von etwa 1/32 in; jede Standard-Spannzange (Form B) der Größen ER16–ER40 deckt einen Spannbereich von 1 mm ab (ER11: 0.5 mm).
ER32 vs. ER40 — welche Größe sollte man kaufen?
ER32 ist die richtige Wahl, wenn der größte regelmäßig eingesetzte Schaft 20 mm (3/4 in) oder weniger misst; sie ist kompakt genug für 30-Kegel-Aufnahmen und die am breitesten verfügbare Größe. ER40 lohnt sich nur für Schäfte von 21-26 mm (bis 1 in), wobei eine größere Mutter und ein größerer Grundkörper in Kauf zu nehmen sind, was in der Regel eine Spindel mit 40er-Kegel oder größer voraussetzt.
Passen ER-Spannzangen verschiedener Hersteller in dasselbe Futter?
Ja, innerhalb derselben ER-Nummer, da ISO 15488 den 8°-Kegel und die Aufnahmebohrung festlegt. Der Haken ist die Mutter: Bei gleicher ER-Größe können Standard-, Mini- und andere Mutterformen unterschiedliche Gewinde und Außendurchmesser haben, sodass eine Ersatzmutter zum Halter passen muss und nicht zur Spannzange.
Welche ER-Spannzangengröße wird am häufigsten verwendet?
ER32 ist die am weitesten verbreitete Größe mit einem Spannbereich von 2-20 mm und einem Rundlauf der Klasse 2 (Normalgenauigkeit) von je nach Bohrung ≤0.015-0.020 mm TIR gemäß ISO 15488. Ihr Bereich eignet sich für die Mehrzahl gängiger Schaftfräser- und Bohrschaftdurchmesser in der allgemeinen Bearbeitung, und ein vollständiger Satz von 18 Spannzangen deckt den Bereich in 1 mm Schritten ab.
Kann eine ER20-Spannzange in einem ER32-Futter verwendet werden?
Nein — ER-Größen sind nicht untereinander austauschbar. Jede Größe sitzt in einer anderen 8°-Kegelbohrung (ER20 = 20 mm, ER32 = 32 mm gemäß ISO 15488 Tabelle 2) und hat einen anderen Spannbereich (1-13 mm vs. 2-20 mm). Das Einsetzen einer nicht passenden Spannzange beschädigt sowohl den Spannzangenkegel als auch den Futterkörper.
Wie oft sollten ER-Spannzangen ausgetauscht werden?
Standard-ER-Spannzangen halten typischerweise 500-1.000 Spannzyklen, bevor der Rundlauf den Grenzwert nach ISO 15488 überschreitet; der konsequente Einsatz eines Drehmomentschlüssels und von Schäften mit h6-Toleranz verlängert diese Einsatzdauer. Der Rundlauf ist bei jedem Aufspannen mit einer Messuhr zu prüfen; eine Spannzange, die bei zwei aufeinanderfolgenden sauberen Aufspannungen den Grenzwert der Klasse 2 nach ISO 15488 überschreitet, ist zu ersetzen.
Was ist der Unterschied zwischen Spannzangen der Klasse 2 und Hochpräzisions-ER-Spannzangen?
Spannzangen der Klasse 2 (Normalgenauigkeit) halten den Rundlauf gemäß ISO 15488:2003 Tabelle 4 auf ≤0.015 mm TIR (d₁ ≤ 10 mm) bzw. ≤0.020 mm TIR (d₁ 10–26 mm). Hochpräzisions-Spannzangen (UP/AA-Ausführung) erreichen einen Rundlauf von ≤0.005 mm TIR — eine Herstellerausführung, die enger toleriert ist als Klasse 1. Die Genauigkeitsklasse ändert den Spannbereich nicht: Eine Standard-Spannzange (Form B) der Größen ER16–ER40 deckt in beiden Ausführungen 1 mm ab (ER11: 0.5 mm).