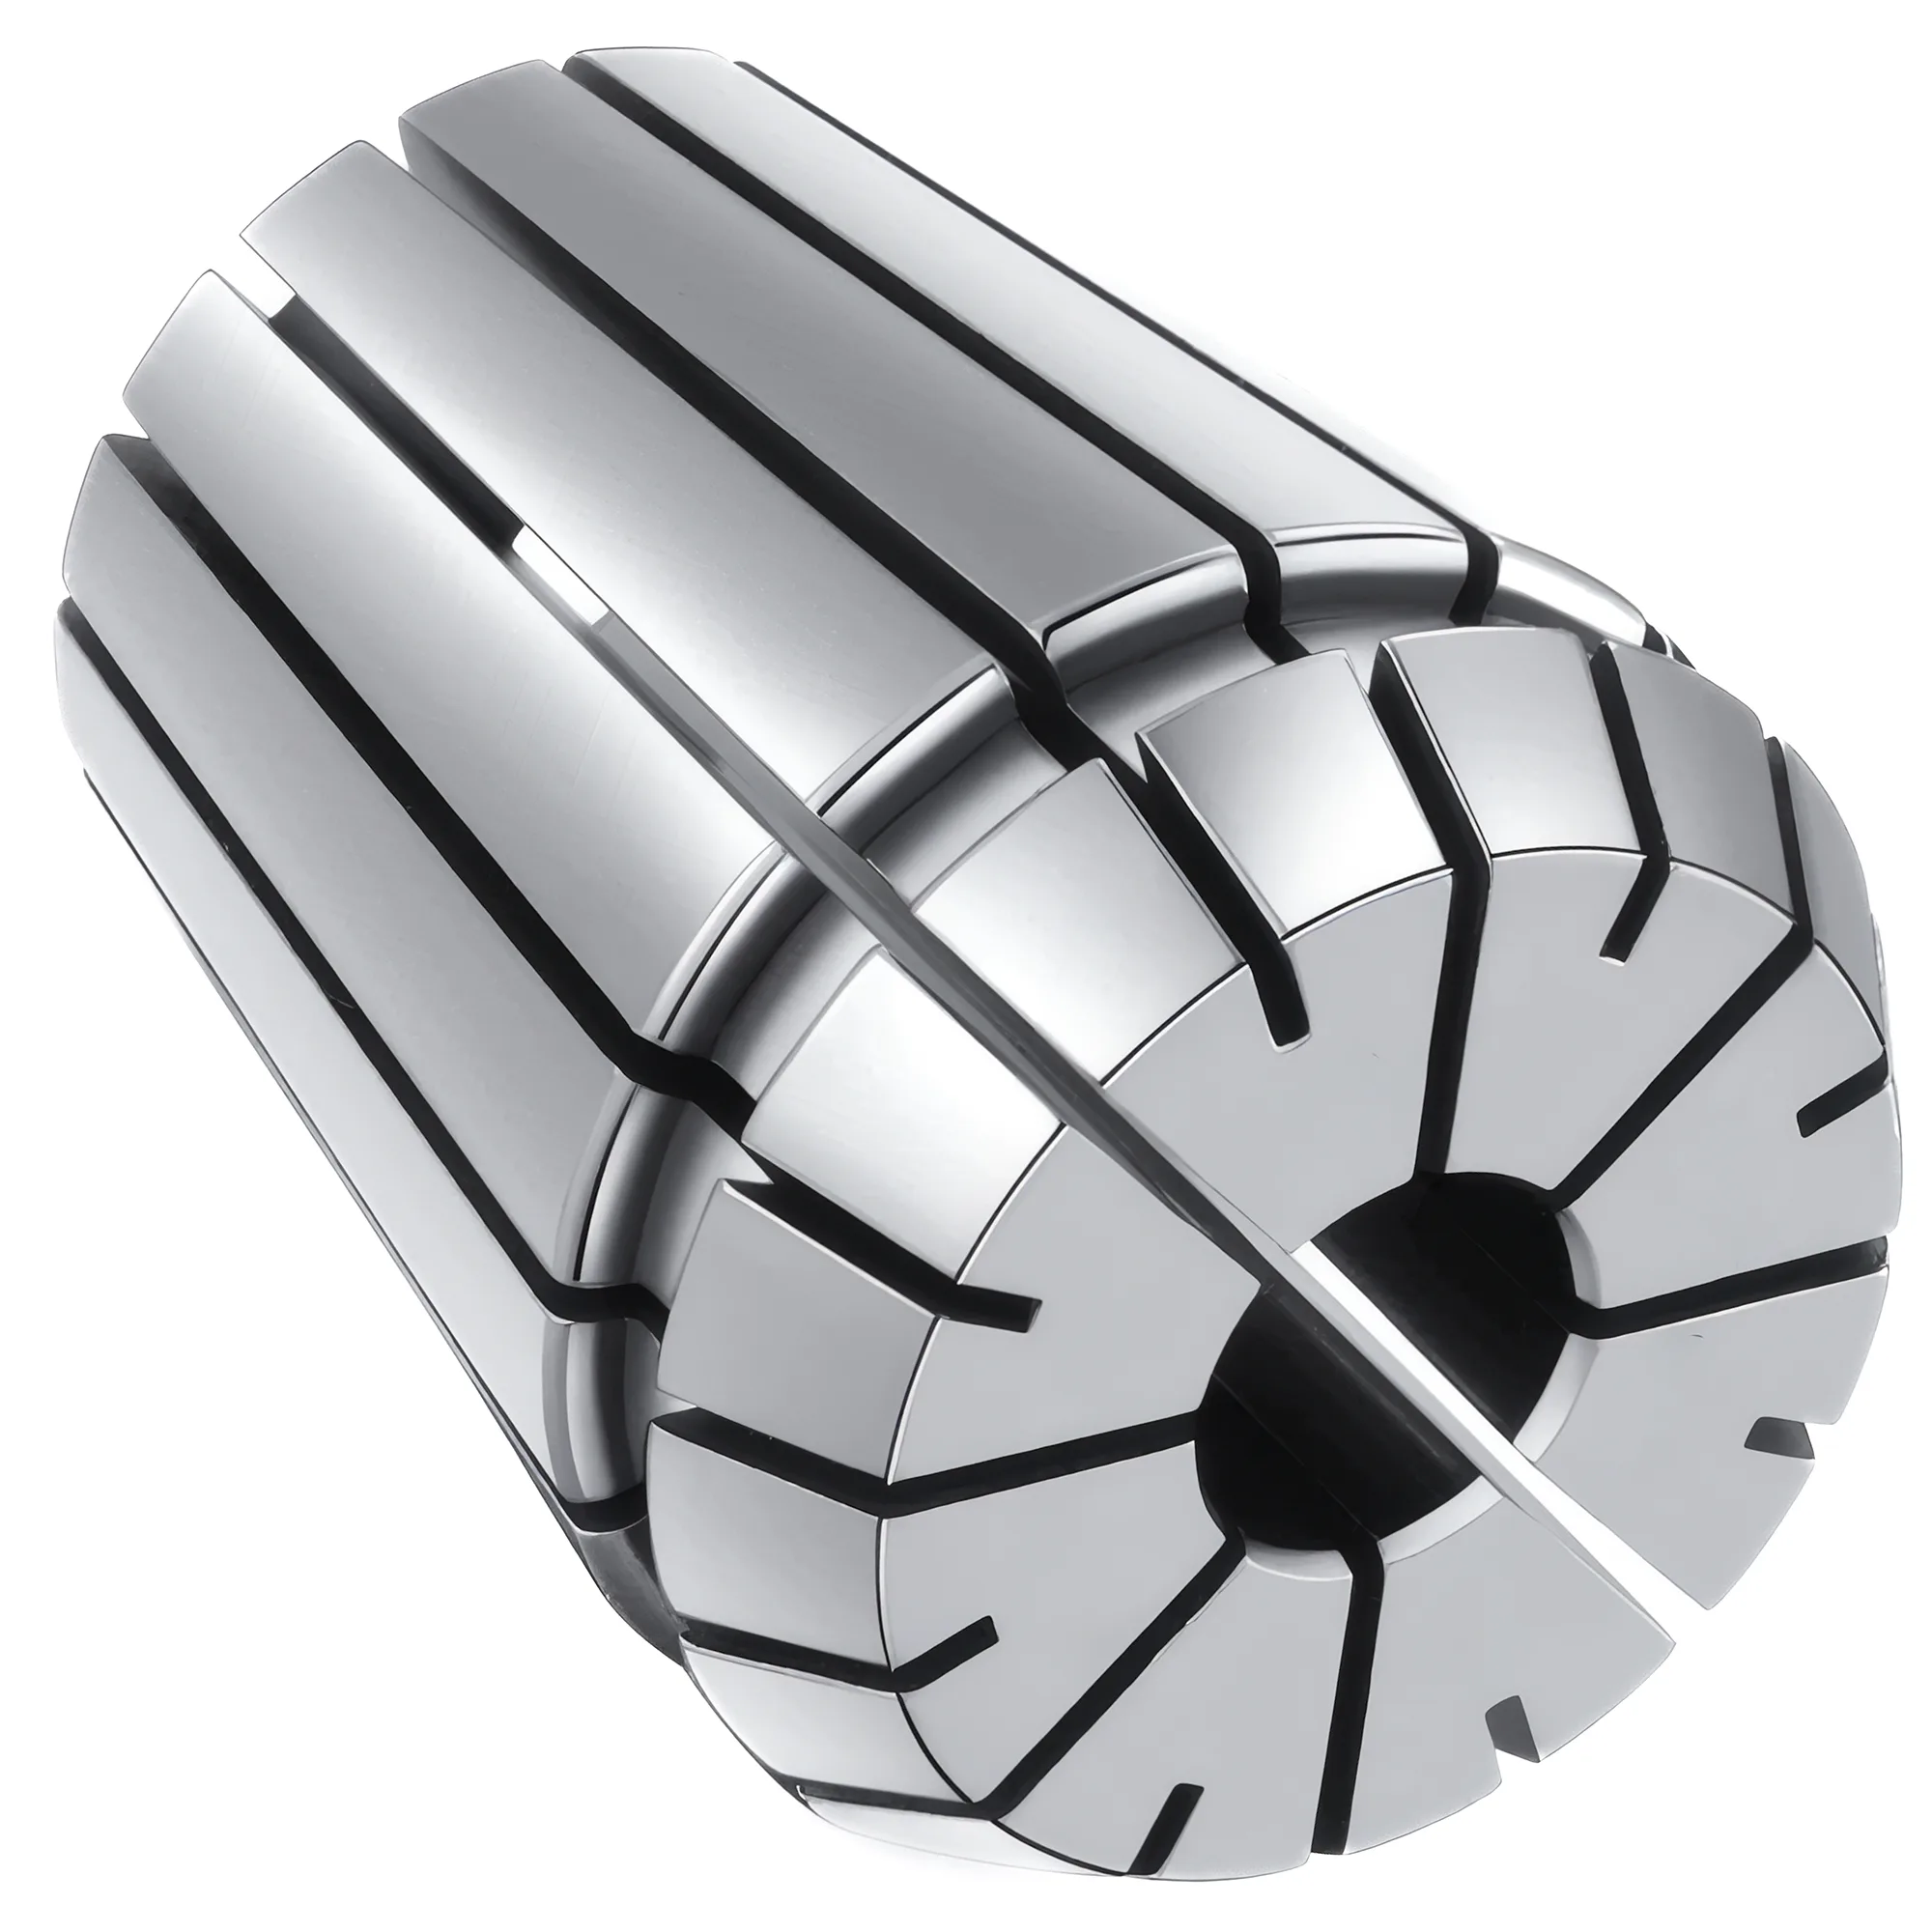
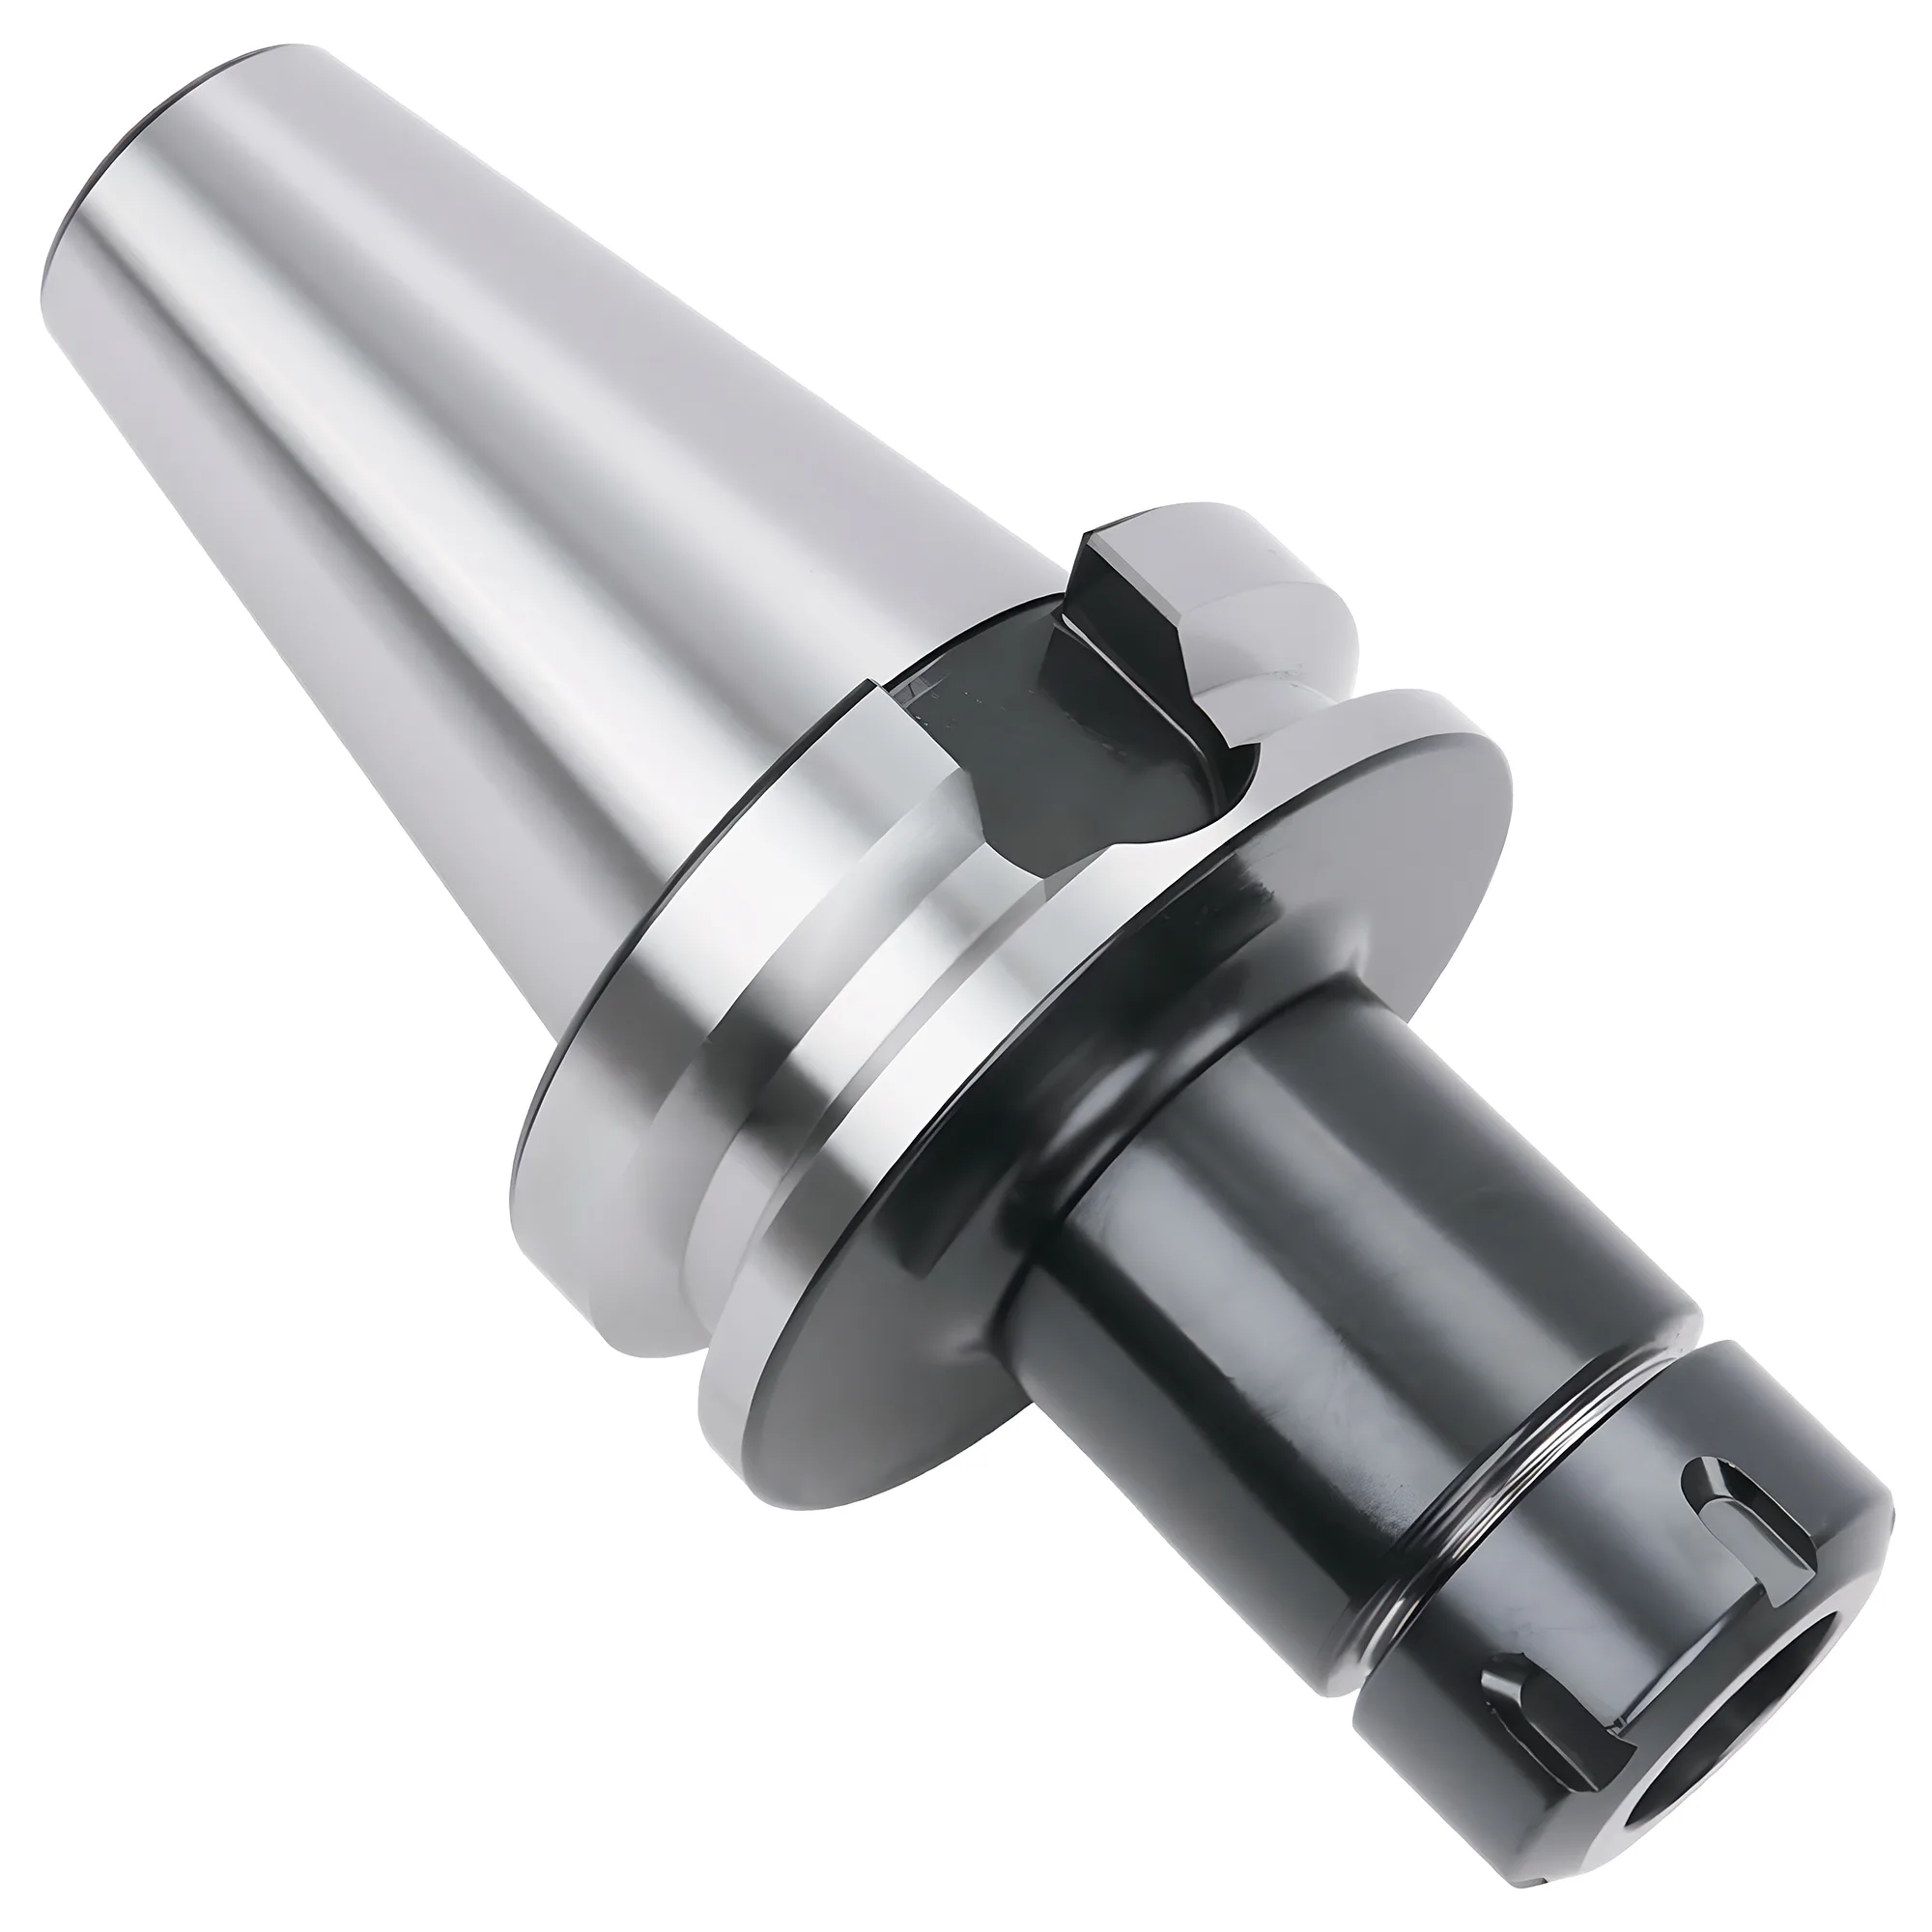
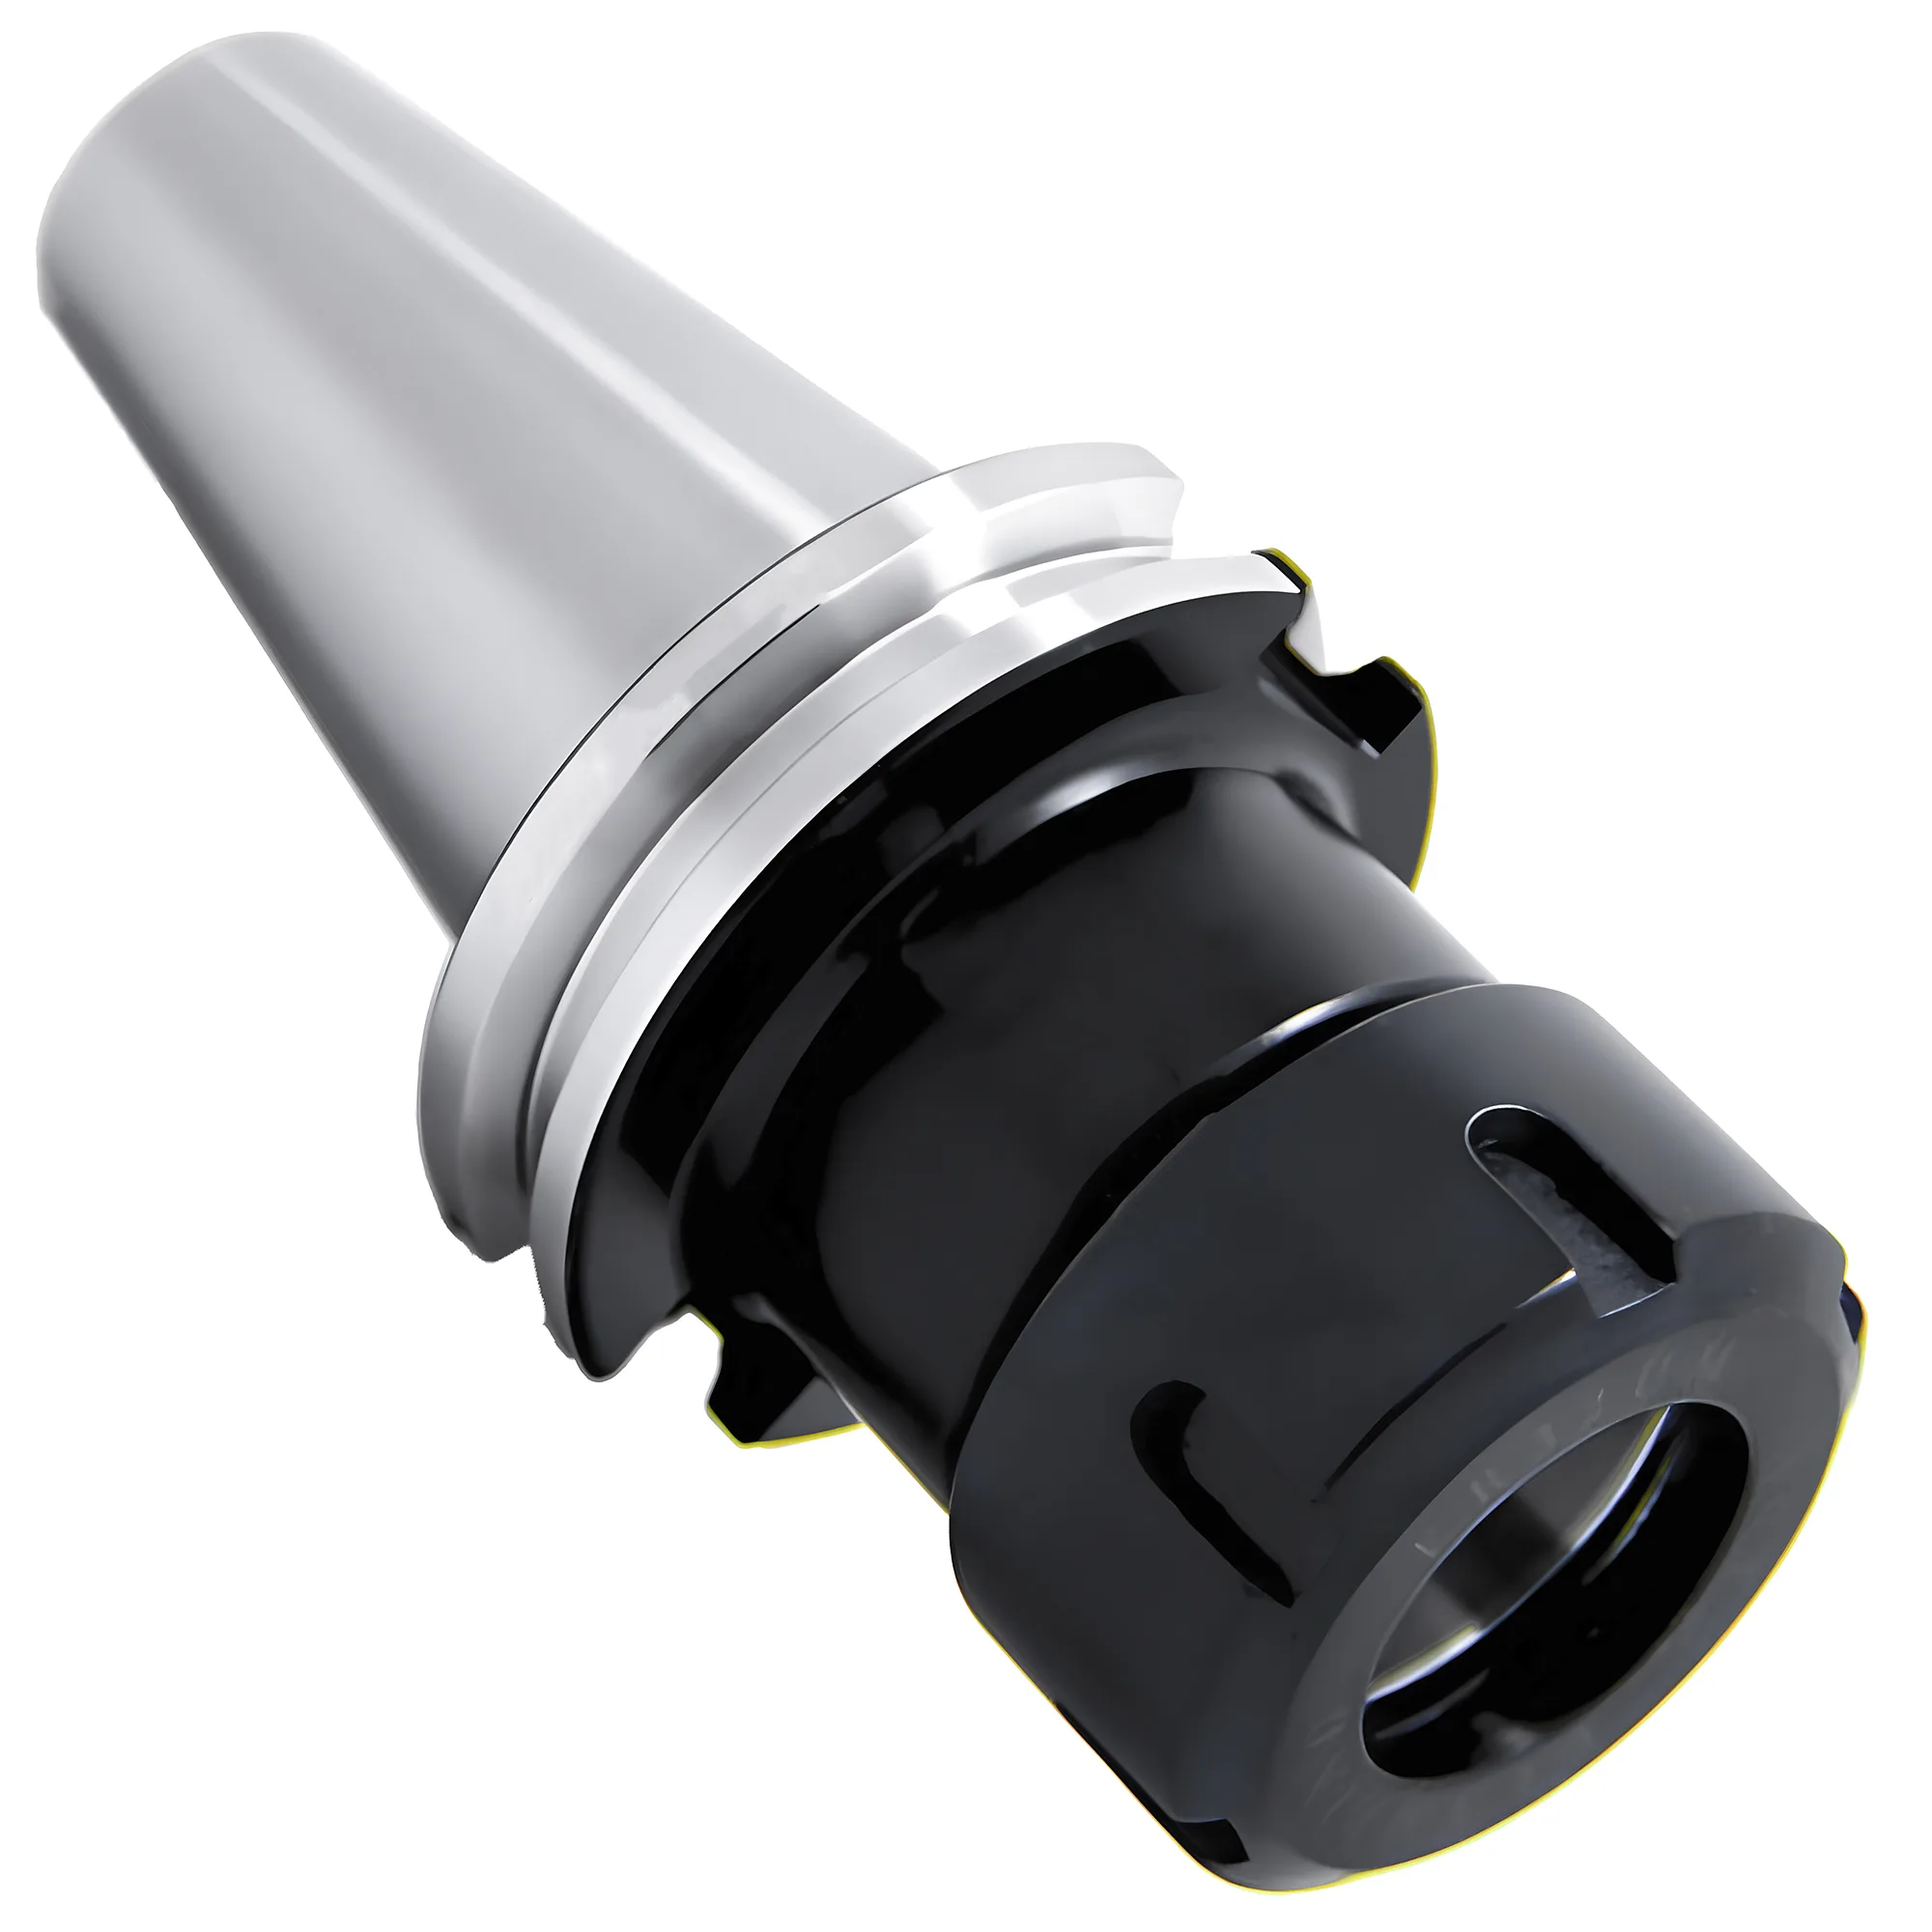
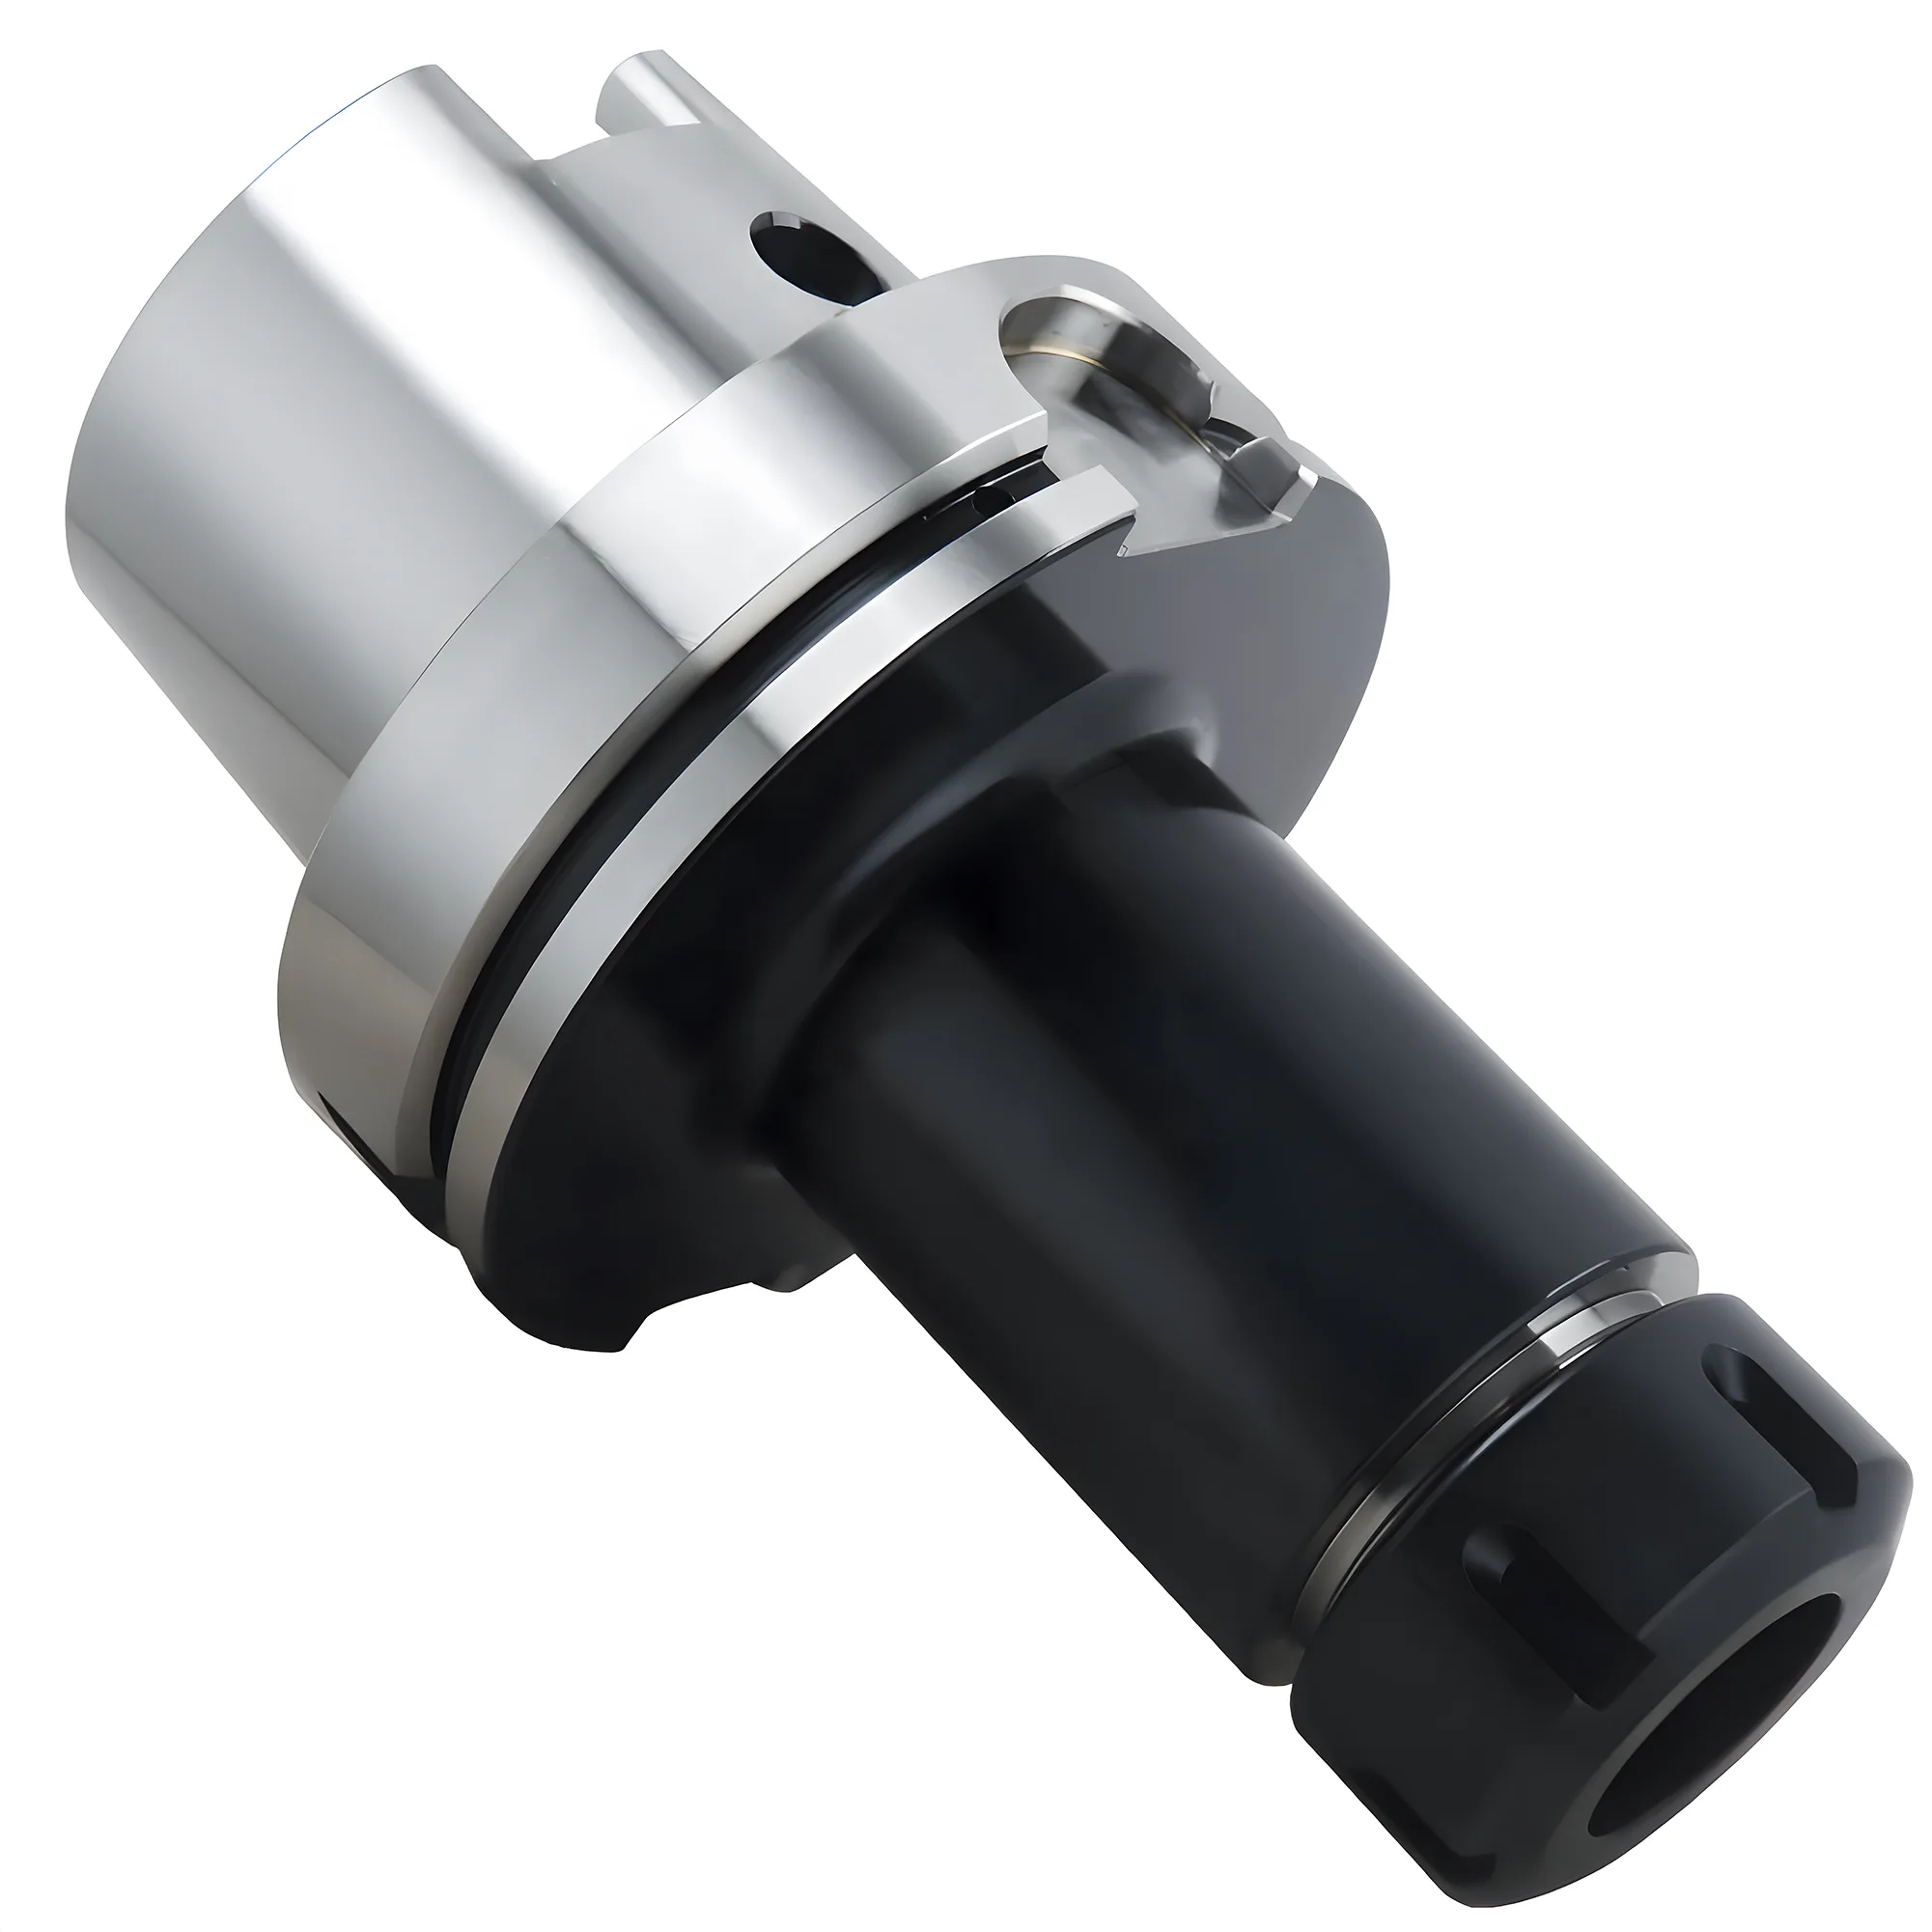
Das ER-Spannzangenprogramm von MACHALLY umfasst acht Größen von ER8 bis ER50 — die sechs Größen nach ISO 15488 (ER11–ER40) sowie ER8 und ER50 — in 303 metrischen und zölligen Bohrungen, die laut veröffentlichter Größentabelle 0.5–36 mm und 1/16–1-1/4 in spannen, bei einem Rundlauf von ≤0.005 mm TIR laut Katalogangabe. ISO 15488 (die internationale Fassung der DIN 6499) legt den Spannzangen-Einstellwinkel von 8°, die Bohrung der Aufnahme und die Spannmaße fest, durch die ER-Spannzangen gleicher Größe in Aufnahmen beliebiger Hersteller austauschbar sind. Passende ER-Spannmuttern sowie BT-, CAT- und HSK-Spannzangenfutter vervollständigen das System.
Spannzangengrößen und Spannbereiche
Ausgewählt werden die Spannzangen nach Spannbereich, nicht nach Bezeichnung: Metrische Größen sind bis 13 mm in Stufen von 0.5 mm und darüber in Stufen von 1 mm abgestuft (ER50 durchgehend in 1-mm-Stufen), zöllige Bohrungen in Schritten von etwa 1/32 in — maßgeblich ist daher die Größentabelle, nicht die Nennzahl.
| Serie | Metrische Bohrungen | Zöllige Bohrungen | In ISO 15488? | Typische Anwendungen |
|---|---|---|---|---|
| ER8 | 1-5 mm | 1/16-3/16 in | Nein (Herstellergröße) | Mikrobohrer, Gravieren |
| ER11 | 1-7 mm | 1/16-1/4 in | Ja | Mikrobearbeitung, Gravieren, Elektronik |
| ER16 | 1-10 mm | 1/16-13/32 in | Ja | Leichtes Fräsen, Bohren, Kleinteile |
| ER20 | 1-13 mm | 1/16-1/2 in | Ja | Allgemeine Bearbeitung |
| ER25 | 1-16 mm | 3/32-5/8 in | Ja | Mittelschweres Fräsen und Bohren |
| ER32 | 1-20 mm | 1/16-3/4 in | Ja | Allgemeines und schweres Fräsen |
| ER40 | 1-26 mm | 1/8-1 in | Ja | Schwerschruppen, große Bohrer |
| ER50 | 5-36 mm | 1/2-1-1/4 in | Nein (Herstellergröße) | Große Schäfte über 26 mm |
Die übliche Größenentscheidung fällt zwischen ER32 und ER40: ER32 endet bei einem Schaft von 20 mm (3/4 in), ER40 bei 26 mm (1 in), darüber übernimmt ER50 bis 36 mm (1-1/4 in).
Für CNC-Einsteiger, die ER-Größen anhand typischer Schaftfräser- und Bohrerschäfte auswählen, siehe den Einsteigerleitfaden zur CNC-Werkzeugeinrichtung.
Rundlaufgüten und Werkstoffe
ISO 15488 definiert zwei Rundlaufklassen für ER-Spannzangen — Klasse 2 (Normalgüte, ≤0.015 mm TIR für d₁ ≤ 10 mm und ≤0.020 mm für d₁ 10–26 mm) und Klasse 1 (≤0.010 / ≤0.015 mm) —, und die laut Katalog mit ≤0.005 mm angegebenen Spannzangen dieses Programms liegen enger als Klasse 1, in dem Bereich, den Hersteller üblicherweise als UP oder AA bezeichnen. Eine Güte PRECISION aus Federstahl 60Si2Mn mit ≤0.003 mm und eine Güte ECONOMY aus 65Mn mit ≤0.008 mm werden auf Anfrage angeboten; alle drei Güten sind auf HRC 46-48 gehärtet.
Die Spannzangenfutter basieren auf Schäften BT30/BT40/BT50 (MAS 403), CAT40/CAT50 (ANSI B5.50) und HSK50A/HSK63A/HSK100A (DIN 69893). BT-Aufnahmen nehmen ER11M bis ER50 auf, CAT- und HSK-Aufnahmen ER16 bis ER50. Die Grundkörper bestehen aus Legierungsstahl 20CrMnTi, sind auf HRC 56-58 vakuumgehärtet und auf ≤0.005 mm Rundlauf geschliffen; jede ER-Standardspannzange passt.
Über den Schaftstandard entscheidet die Maschine, nicht die Spannzange: MAS 403 legt den BT-Kegel fest, ANSI B5.50 den CAT-V-Flansch und DIN 69893 den HSK-A-Hohlschaftkegel — so passt jede Aufnahme zu ihrer Spindelfamilie und nimmt dennoch dieselben ER-Spannzangen auf.
Spannmuttern, Schlüssel und Lieferumfang
ER-Spannmuttern sind der einzige Teil des Systems, der nicht allein über die ER-Nummer austauschbar ist: Bei gleicher ER-Größe haben nicht alle Mutterntypen dasselbe Gewinde — eine ER16-Mutter vom Typ A oder UM hat M22×1.5, ER16-Muttern der Typen M, MS und GER dagegen M19×1.0 —, daher muss die Mutter zur Aufnahme passen, nicht zur Spannzange. Die 23 Mutter-Artikelnummern decken ER8 bis ER50 ab; Typ A endet bei ER20, M und MS bei ER25, GER bei ER32, und für ER40/ER50 gibt es ausschließlich UM.
Passende Spannmutter-Schlüssel decken ER8 bis ER50 für die Mutterntypen A, M und UM ab, ergänzt durch Hakenschlüssel für Mutterndurchmesser von 18-110 mm laut Schlüssel-Größentabelle. Da A-, M- und UM-Muttern derselben ER-Größe unterschiedliche Außendurchmesser haben, benötigt jede ihren eigenen Schlüssel.
Lieferumfang
Spannzangenfutter werden mit ihrer Spannmutter geliefert. Spannzangen, Spannmutter-Schlüssel und Anzugsbolzen werden separat bestellt; Spannzangen und Spannmuttern sind zudem einzeln als Ersatzteile erhältlich.
Anwendungen
Fräsen -- ER32 und ER40 werden für das Schwerschruppen eingesetzt, weil ihre Spannkraft, je nach aufgebrachtem Anzugsmoment typischerweise auf 10.000-25.000 N geschätzt, Schäfte bis 20 mm bzw. 26 mm ohne Eindrückschäden durch Gewindestifte aufnimmt; ER50-Spannzangen erweitern den Bereich auf 36 mm, und die Größentabellen der BT- und HSK-Aufnahmen führen ER50 mit 6–34 mm.
Bohren und Reiben -- ER20 und ER25 decken den Großteil der Bohrungsdurchmesser von 1 mm bis 16 mm ab und sind damit der Standardeinstieg für Bohren und Reiben auf universell einsetzbaren CNC-Bearbeitungszentren. Die Konzentrizität der Spannzange trägt zur Geradheit und Positionsgenauigkeit der Bohrungen bei.
Kleinwerkzeuge -- ER8 und ER11 spannen Mikrobohrer und Gravierwerkzeuge bis hinab zu 1 mm Nennbohrung, wo der Rundlauf im Verhältnis zum Werkzeugdurchmesser stark ins Gewicht fällt.
Werkzeugkonsolidierung -- Eine einzige Spannzangenfamilie über acht Größen, mit BT-Aufnahmen für ER11M–ER50 sowie CAT- und HSK-Aufnahmen für ER16–ER50, vereinfacht die Lagerhaltung in Betrieben mit wechselndem Teilespektrum.
Wo ER-Spannzangenfutter neben Bohrfuttern, Hydrodehn- und Schrumpffuttern in einer Gesamtsystembetrachtung einzuordnen sind, zeigt der umfassende Leitfaden zur Werkzeugaufnahme.
Komplettes ER-Programm ab sofort verfügbar
Acht ER-Spannzangengrößen (ER8–ER50) in 303 metrischen und zölligen Bohrungen spannen laut Größentabelle 0.5–36 mm bei ≤0.005 mm TIR laut Katalog, ergänzt durch passende A/M/UM/MS/GER-Spannmuttern, Spannmutter-Schlüssel sowie BT- (ER11M–ER50), CAT- und HSK-Aufnahmen (ER16–ER50), die mit ihrer Spannmutter geliefert werden. Die Spannzange wird nach dem Spannbereich ausgewählt, die Spannmutter nach dem Gewinde der Aufnahme.