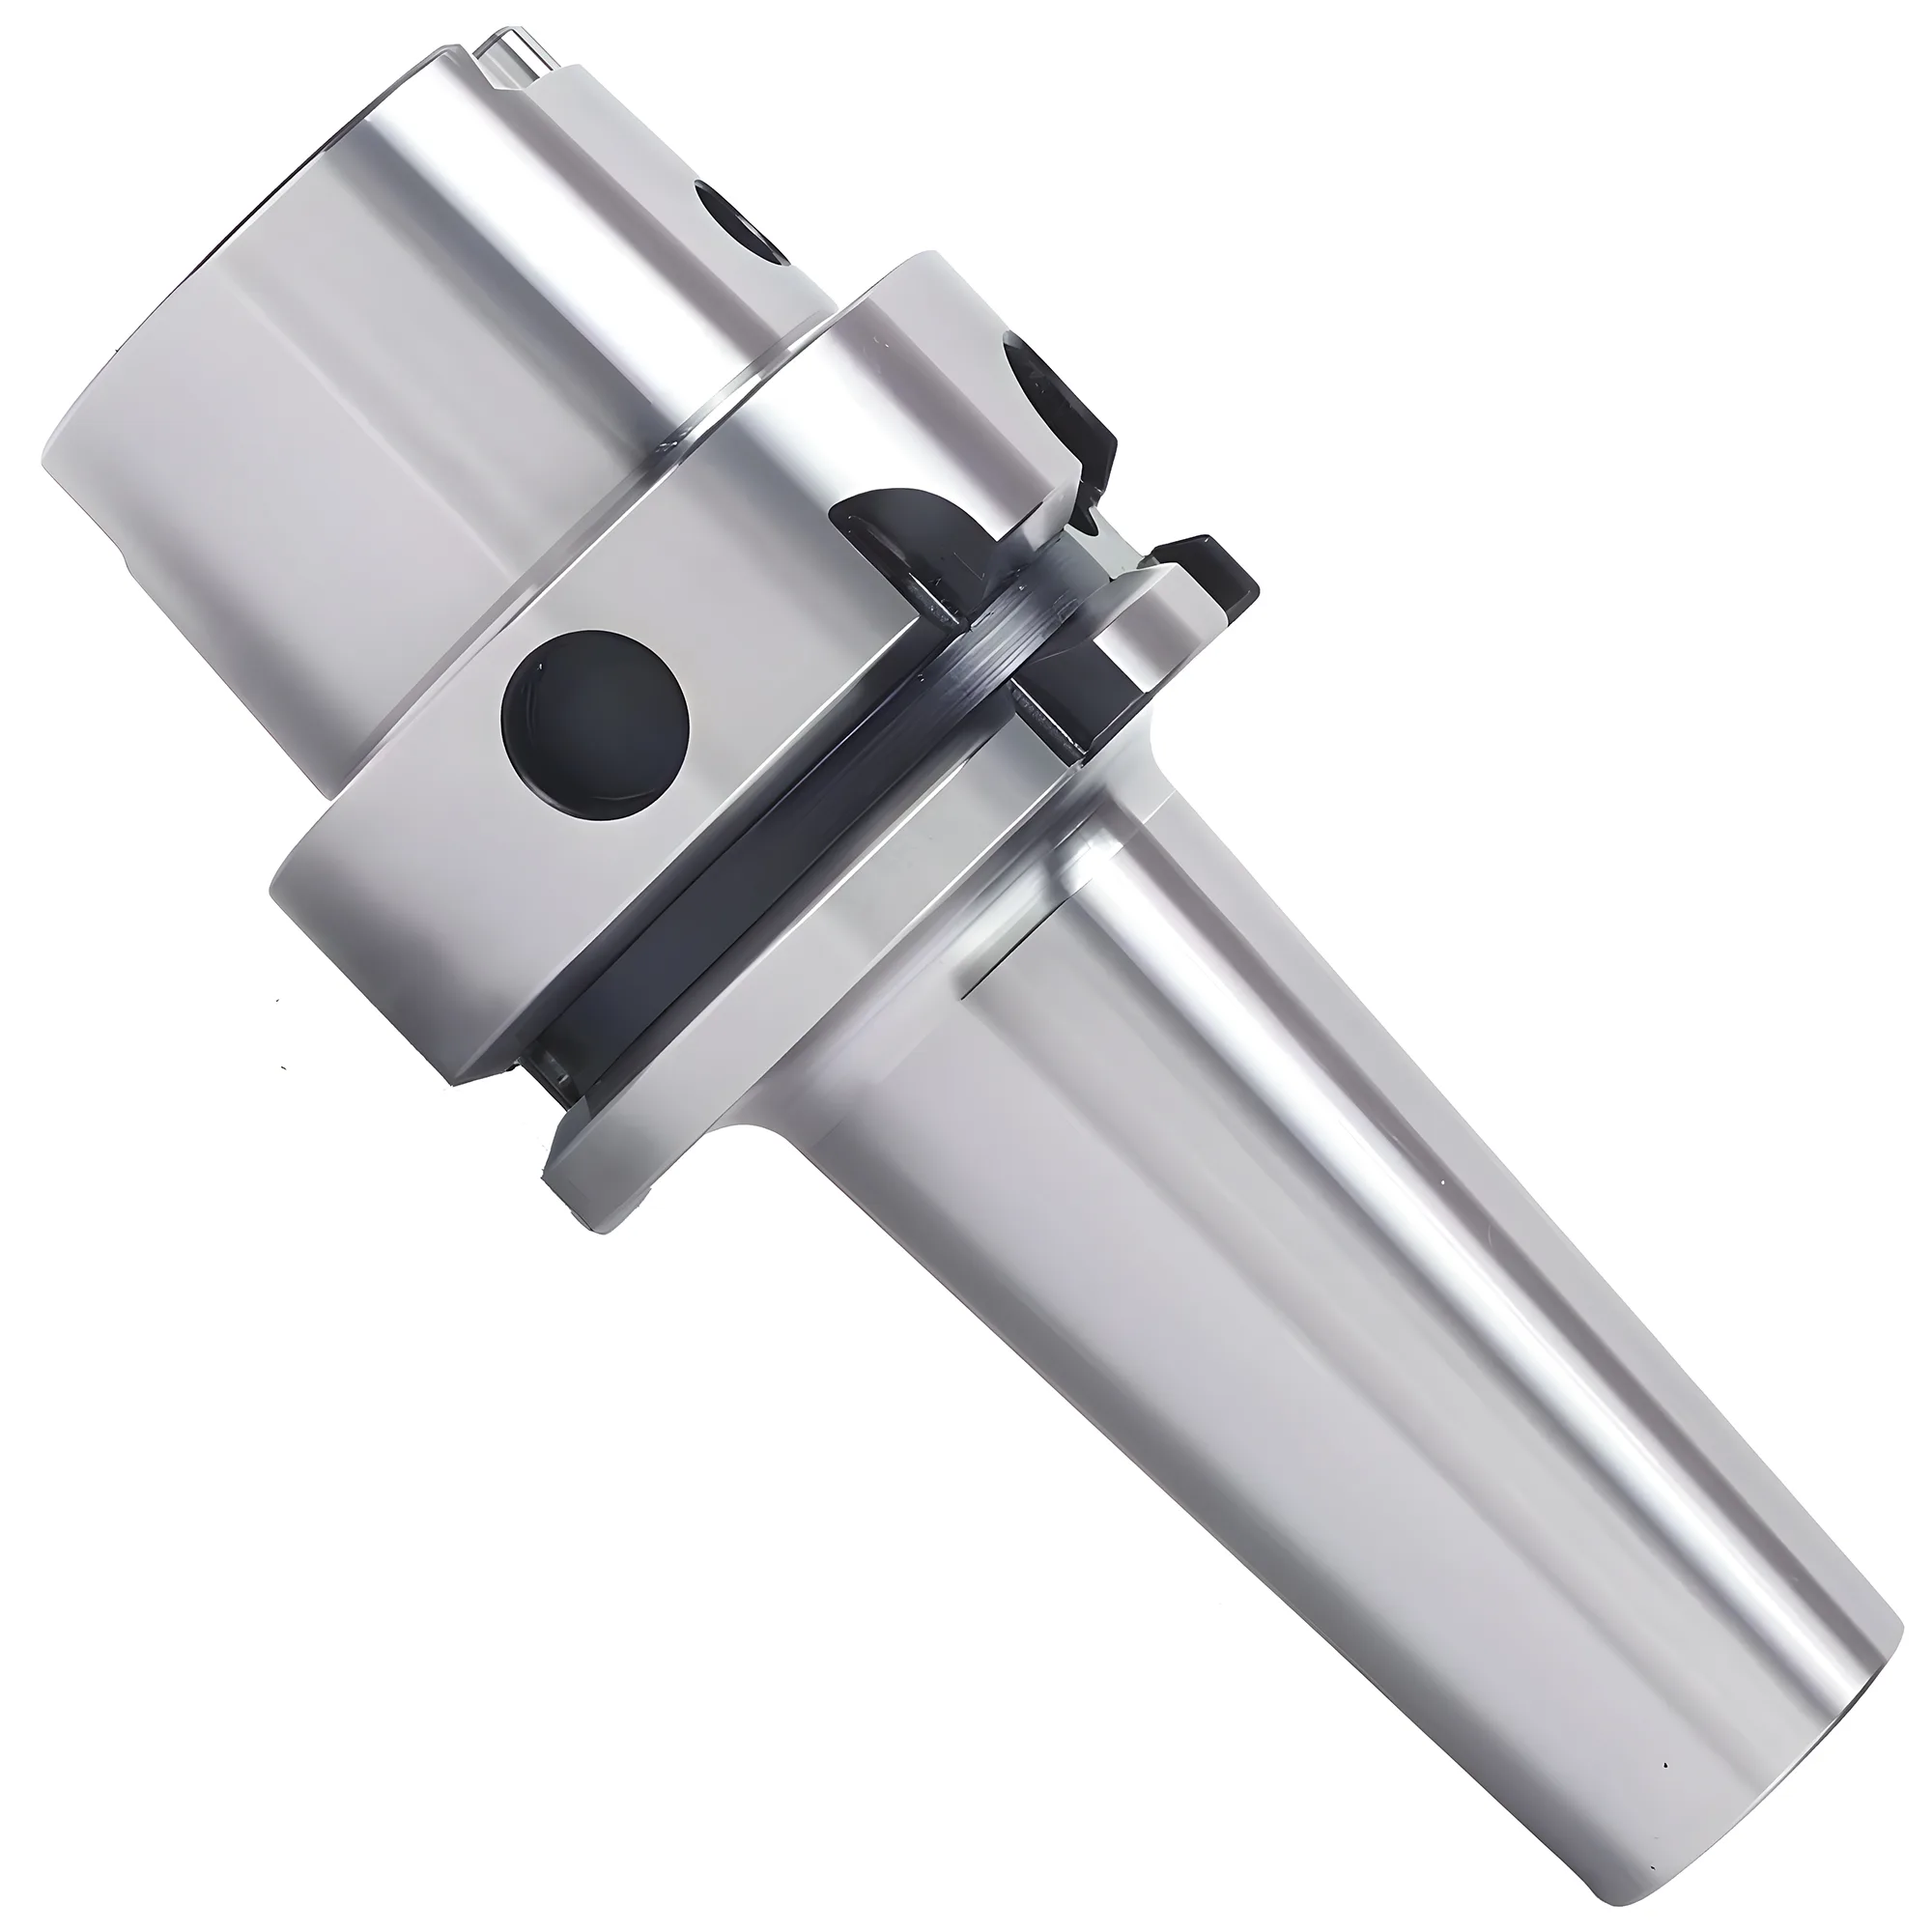
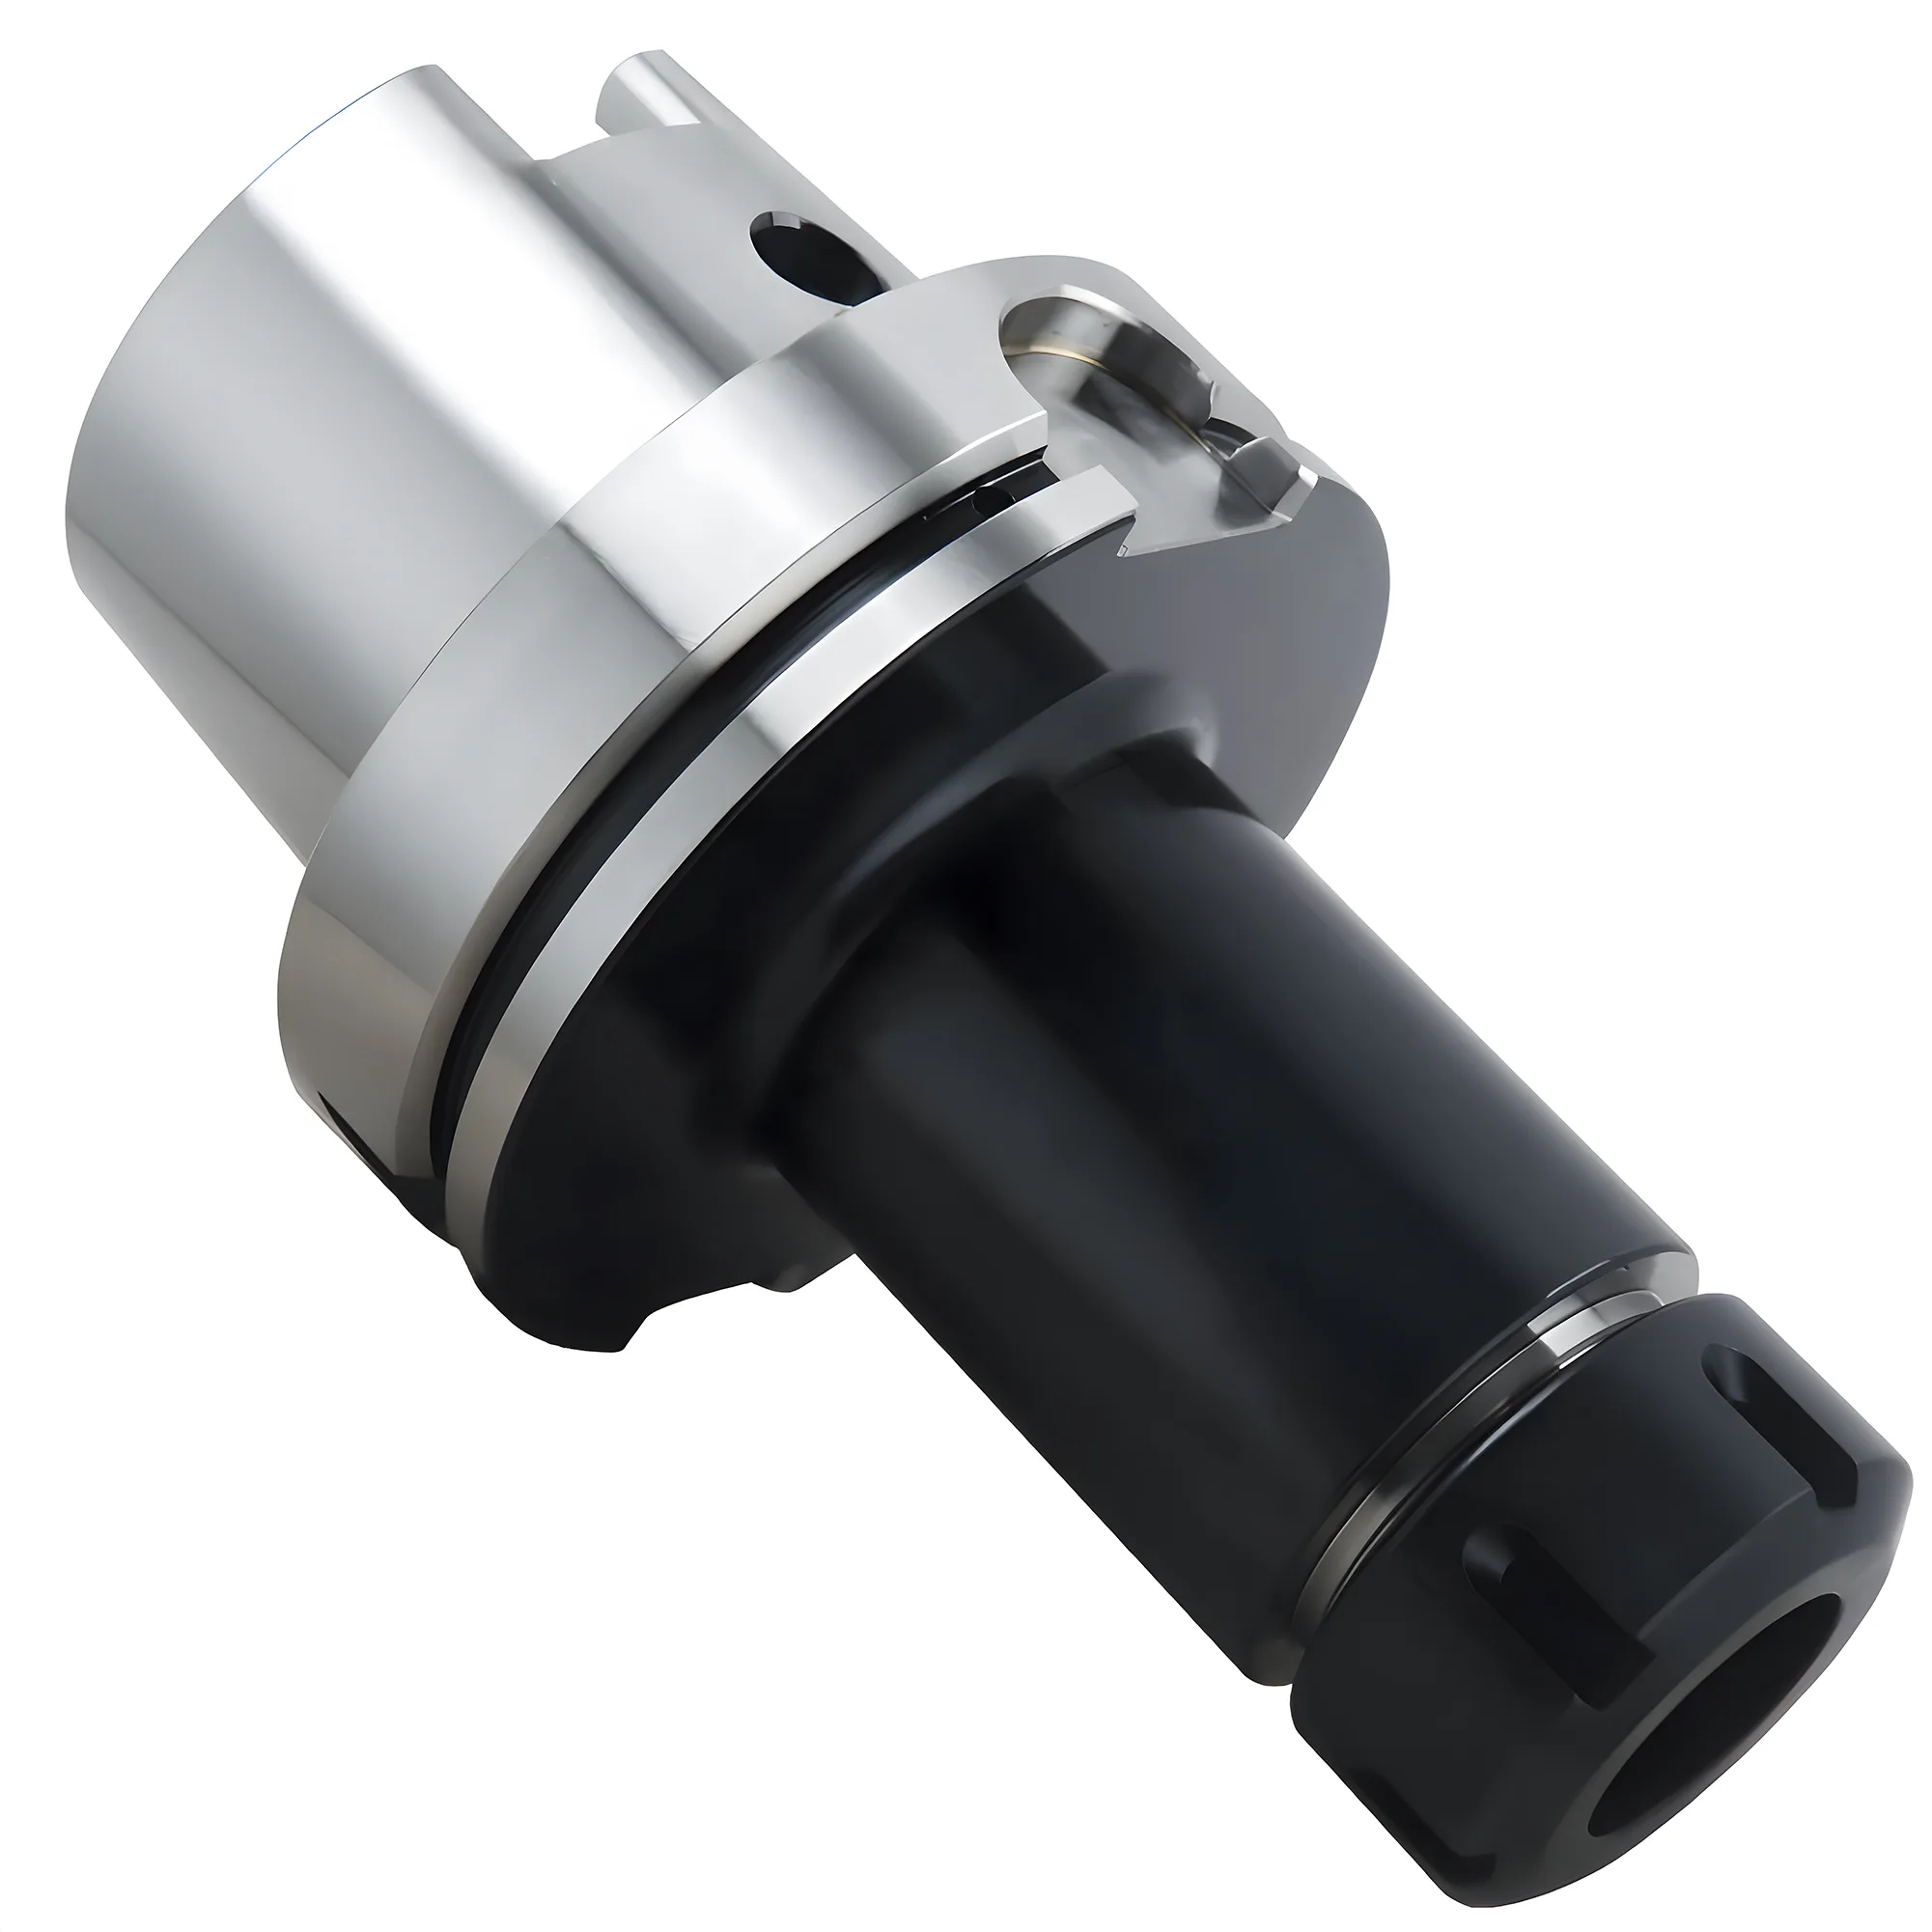
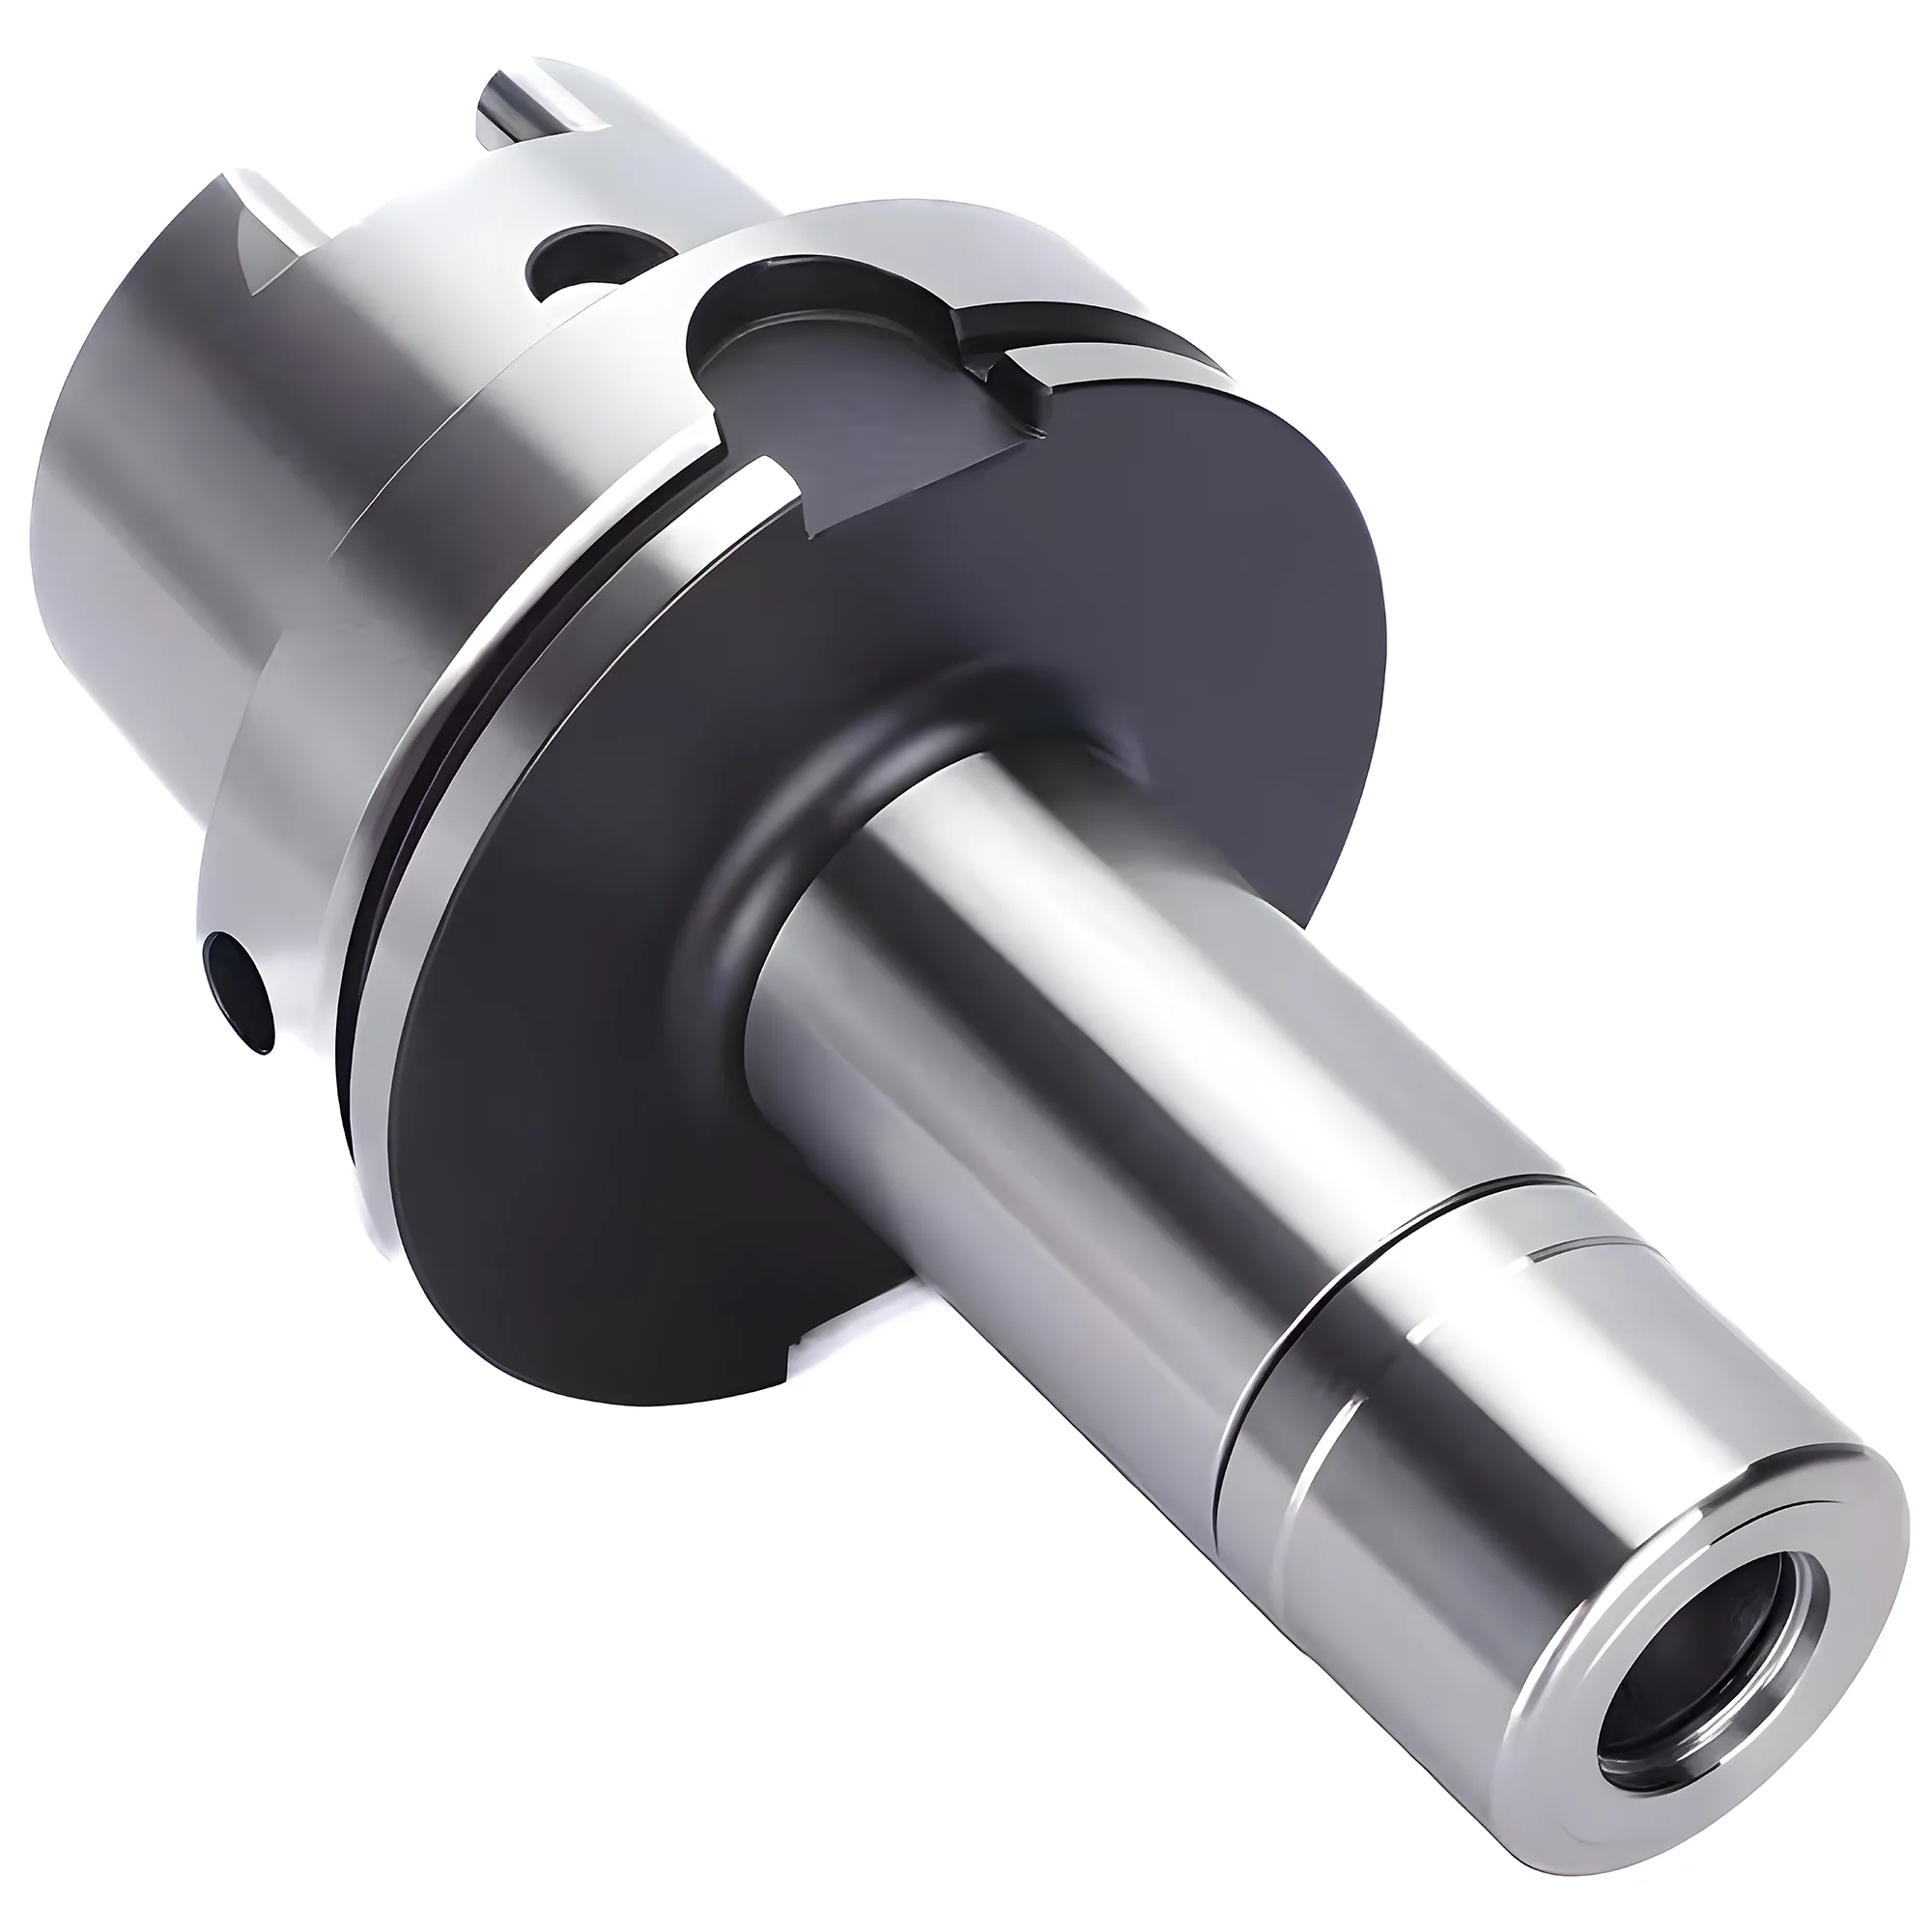
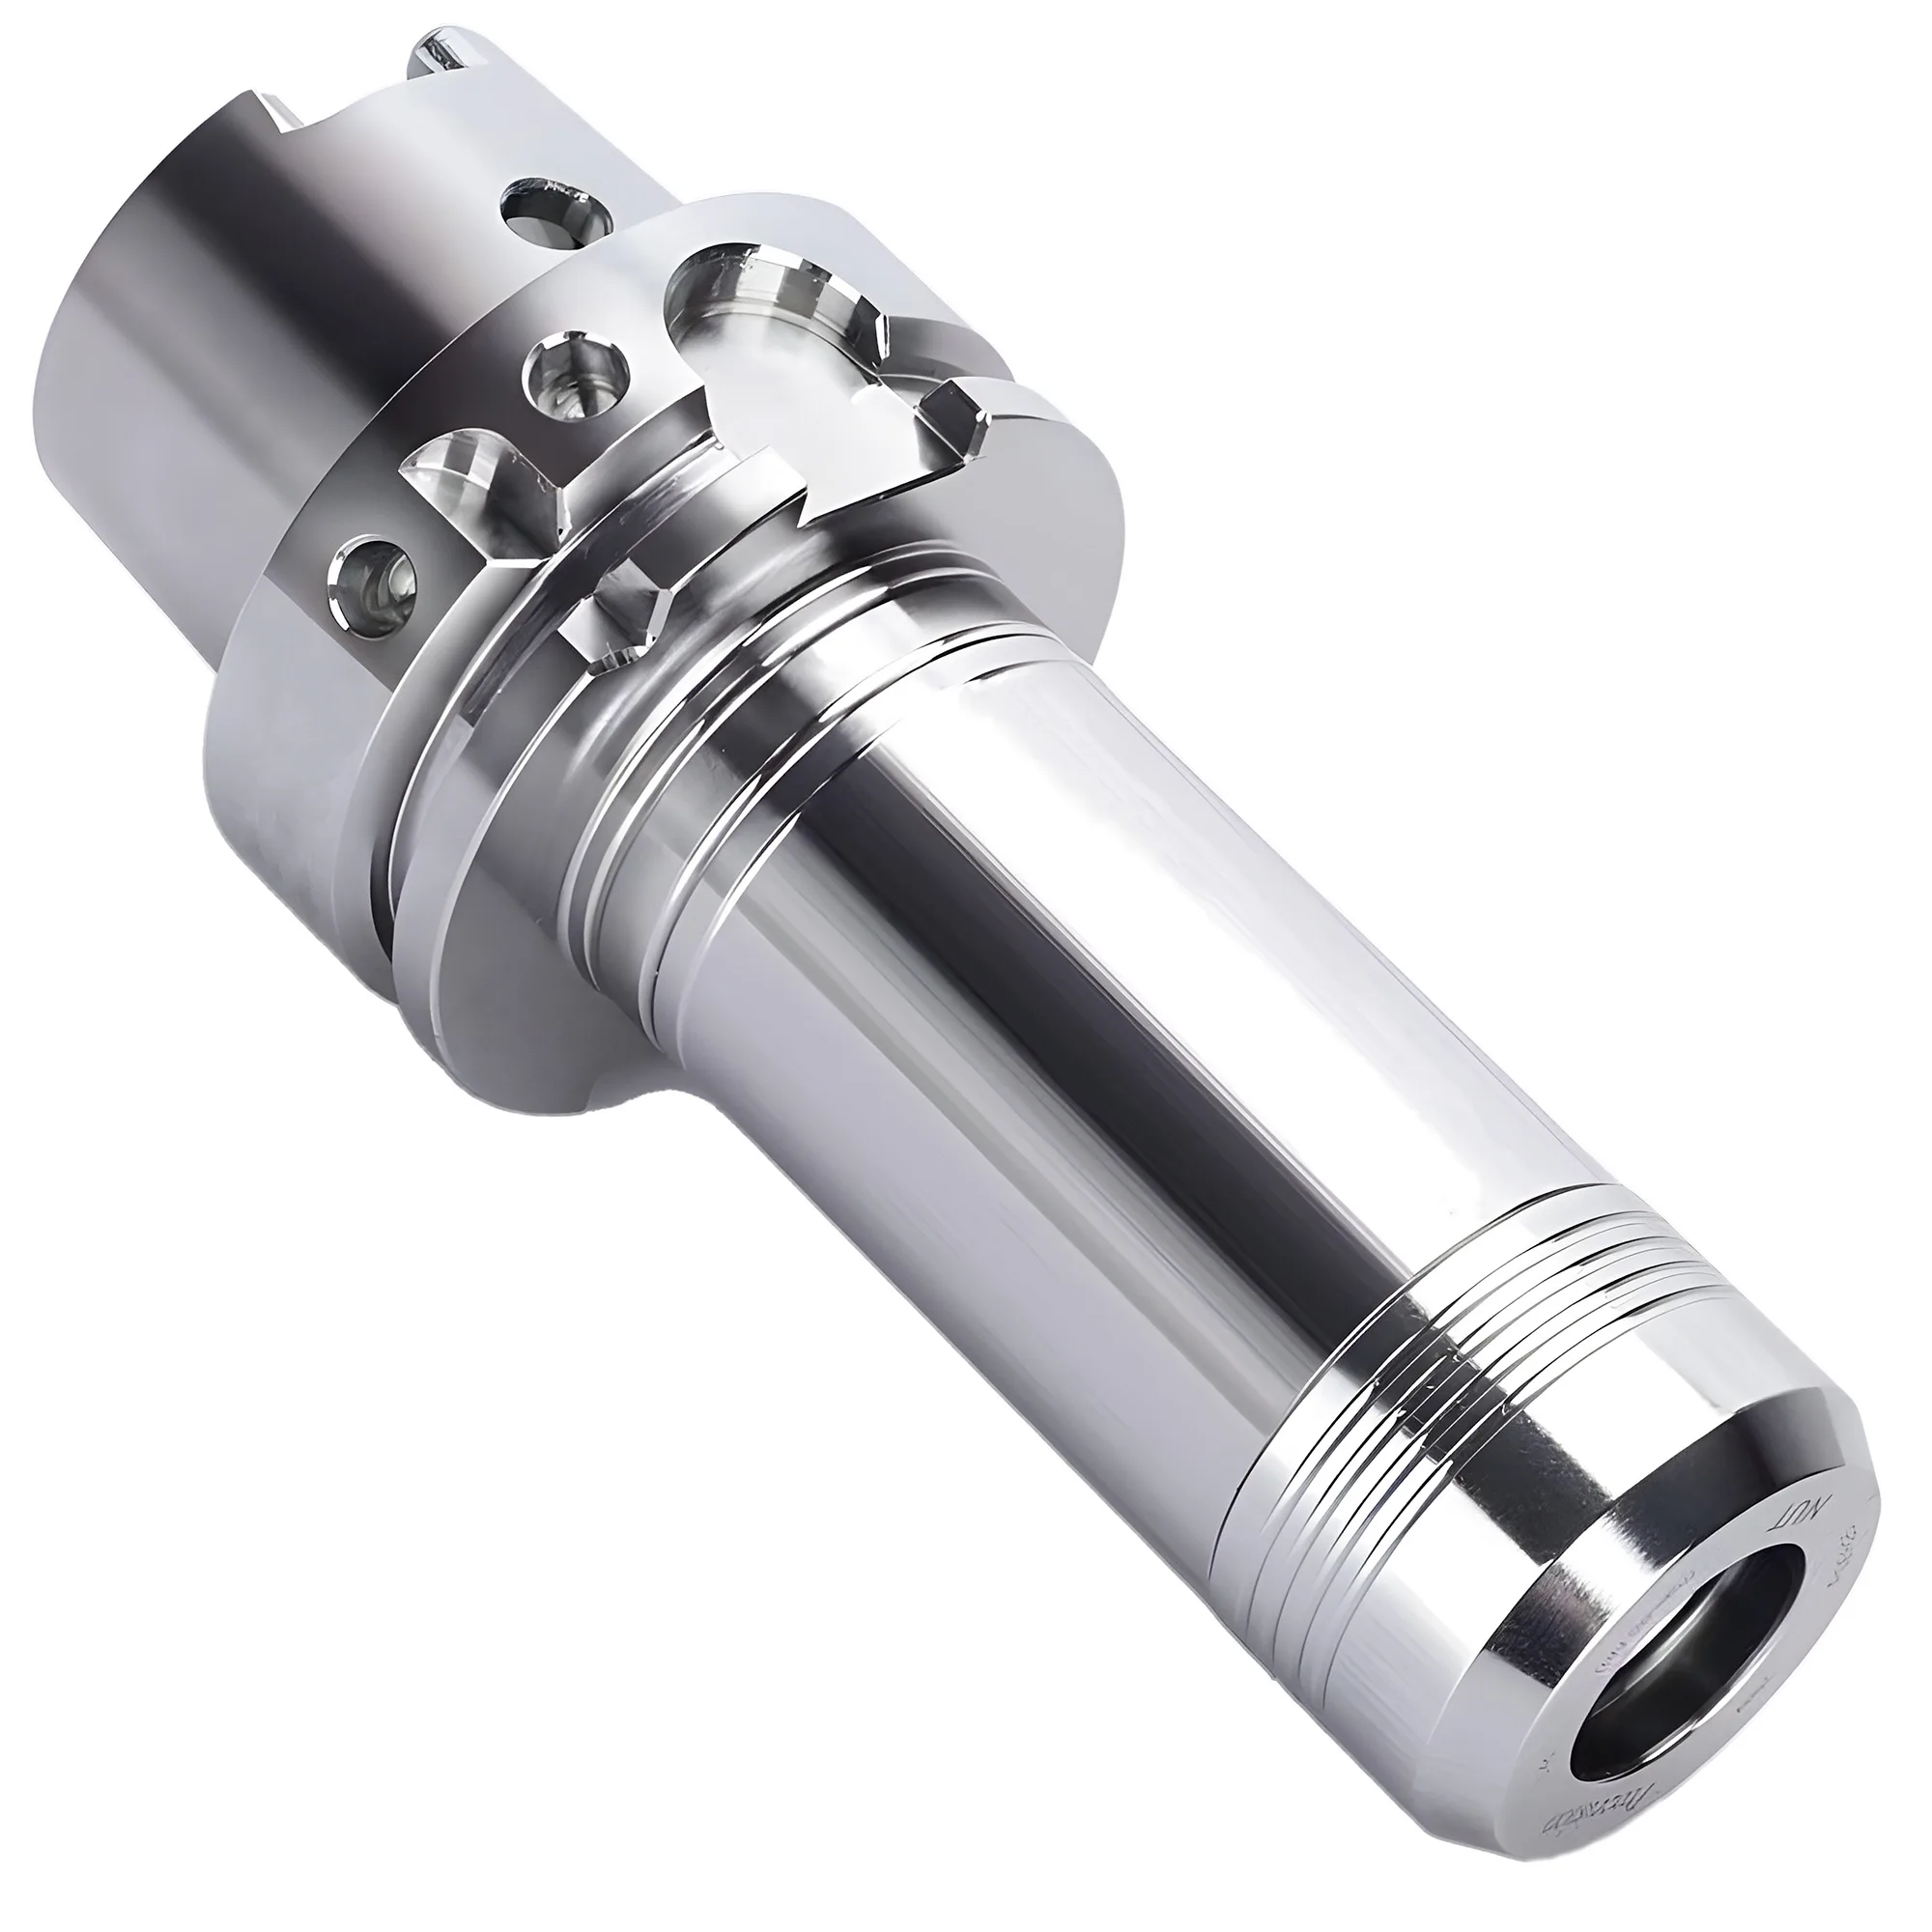
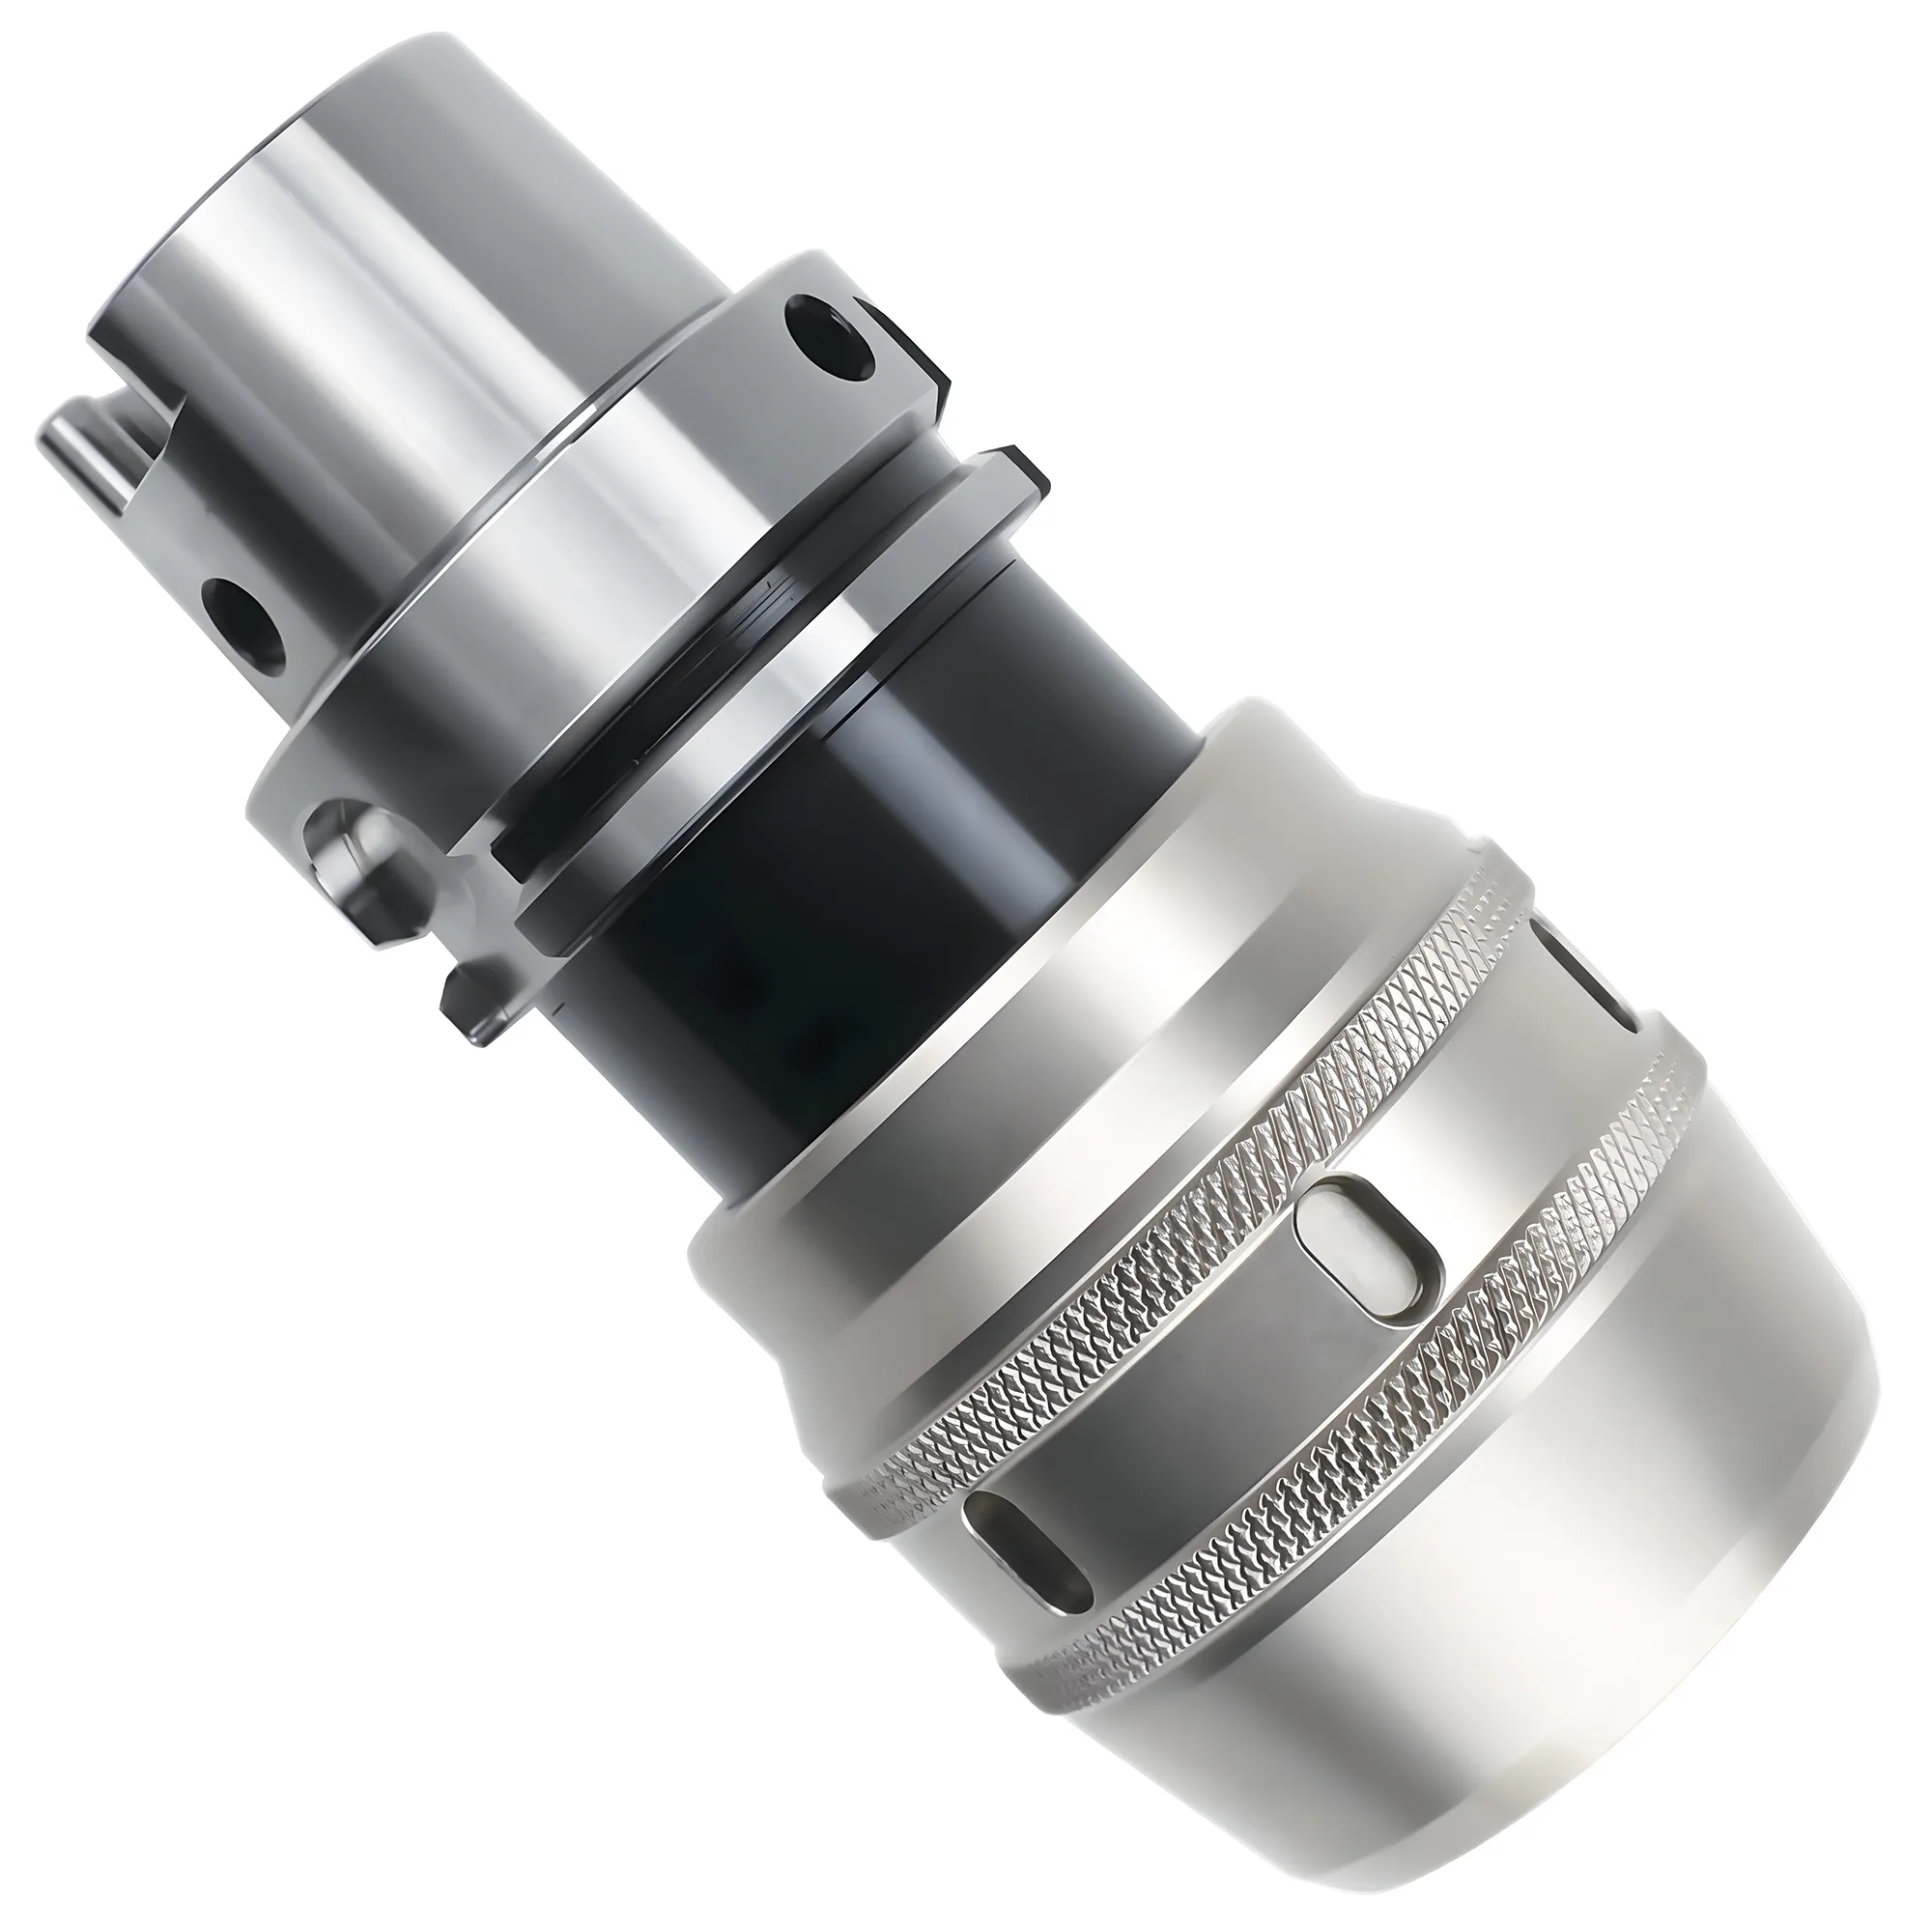
Ein HSK-SDC-Rückzug-Spannzangenfutter ist eine Werkzeugaufnahme mit schlanker Stirn für kleine Schäfte — typischerweise 2–12 mm über die Spannzangen SDC04 bis SDC12 —, deren einteilige Spannzange beim Spannen in Richtung Spindel zurückgezogen wird, sodass der Fräser in die Aufnahme hineingezogen statt aus ihr herausgedrückt wird. Es empfiehlt sich für Werkzeuge kleinen Durchmessers, die an einer Vorrichtung oder Bauteilwand vorbei in tiefe, schmale Taschen reichen müssen. Ein ER-Spannzangenfutter ist die bessere Wahl, wenn eine breite Schaftabdeckung gefragt ist (etwa 1–26 mm über ER16–ER40 nach ISO 15488, mehr mit der Erweiterung ER50) und die größere Stirn nicht stört.
Das Rückzug-Spannzangenfutter beantwortet eine eng umrissene Frage: Wie lässt sich ein 3-mm- oder 6-mm-Fräser auf einer HSK-Spindel spannen, wenn eine ER-Mutter zu dick ist, um dorthin zu gelangen, wo das Werkzeug hinmuss? Dieser Leitfaden behandelt die Funktionsweise der Rückzugkonstruktion, die SDC-Spannzangengrößen, die HSK-Schäfte, auf denen sie angeboten wird, und den Vergleich mit den anderen Spannzangensystemen, die eine HSK-63-Aufnahme tragen kann. Zur ER-Größenwahl selbst siehe den Leitfaden zur ER-Spannzangenauswahl.
Was ist ein HSK-SDC-Rückzug-Spannzangenfutter?
SDC ist eine Hersteller-Spannzangenbezeichnung und keine ISO-Spannzangennorm: Ein SDC-Futter nimmt eine einteilige, auf seinen Sitz abgestimmte SDC-Spannzange auf, und der Spannvorgang zieht diese Spannzange in den Futterkörper zurück. Schaftseitig handelt es sich um einen Standard-HSK-Hohlschaftkegel nach DIN 69893 (dieselbe Geometrie, die ISO 12164 abdeckt), sodass das Futter in jede HSK-Spindel passender Größe und Form passt.
Der Begriff „pull back collet chuck“ wird auch für Drehmaschinen-Spindelkopffutter verwendet, die das Werkstück spannen. Ein HSK-SDC-Futter gehört nicht dazu — es ist eine rotierende Werkzeugaufnahme, die auf einem Bearbeitungszentrum den Fräserschaft spannt.
Das entscheidende Merkmal ist die Bewegungsrichtung: Eine ER-Mutter treibt die Spannzange nach vorn in ihren Kegel, während ein SDC-Futter die Spannzange nach hinten in Richtung Spindel zieht. Da sich die Spannzange beim Schließen zur Bezugsebene hin bewegt, kann die Spannbewegung den Fräser nicht aus der Aufnahme herauswandern lassen, und die Stirn lässt sich weit schlanker bauen als ein Körper, der eine außenliegende ER-Spannmutter tragen muss.
Rückzug vs Vorschub: Warum die Stirn schlanker wird
Beim ER-Spannzangenfutter wird die Spannmutter außen auf die Futterstirn geschraubt und drückt die Spannzange nach vorn in eine 8°-Kegelbohrung (ISO 15488). Die Mutter muss die Spannzange umschließen, daher bestimmt sie den Stirndurchmesser: Nach ISO 15488 Tabelle 3 misst eine Standard-ER16-Mutter 32 mm, eine ER20-Mutter 35 mm und eine ER25-Mutter 42 mm. Mini-ER-Muttern sind schlanker — eine ER16-Mini-Mutter misst etwa 22 mm —, umschließen die Spannzange aber ebenfalls.
Beim SDC-Rückzugfutter umschließt keine Mutter die Stirn. Die Spannzange wird in den Körper zurückgezogen, sodass die Stirn nur die Spannzange selbst umfassen muss.
Am Werkzeug steht eine SDC06-Stirn von etwa 14 mm einer Standard-ER16-Mutter von 32 mm für denselben 6-mm-Schaft gegenüber — weniger als der halbe Durchmesser, der an Vorrichtung und Taschenwand vorbeikommen muss. Dieser Freiraum, über eine lange Auskraglänge betrachtet, ist der Grund für den Kauf eines Rückzugfutters.
| Kriterium | ER-Spannzangenfutter (Vorschub) | SDC-Rückzug-Spannzangenfutter |
|---|---|---|
| Spannzangenbewegung beim Spannen | Nach vorn, in den Kegel | Nach hinten, zur Spindel |
| Spannelement an der Stirn | Außenliegende Gewindemutter | Keines — Spannzange in den Körper gezogen |
| Stirndurchmesser für 6-mm-Schaft | 32 mm (Standard-ER16-Mutter, ISO 15488 Tabelle 3); etwa 22 mm mit Mini-Mutter | Etwa 14 mm (SDC06, typischer Katalog) |
| Schaftbereich pro Aufnahme | Etwa 1–10 mm (ER16) bis 3–26 mm (ER40) | Typischerweise 2–12 mm über SDC04–SDC12 |
| Spannzangennorm | ISO 15488 / DIN 6499 — markenübergreifend austauschbar | Herstellerspezifisches SDC |
| Am besten geeignet für | Allgemeines Fräsen, Bohren, breiter Werkzeugmix | Kleine Werkzeuge in tiefen, schmalen Konturen |
Hinweis zur Spannzangenkompatibilität
SDC-Spannzangen sind nicht mit ER-Spannzangen austauschbar. Spannzangen sind nach der SDC-Größe des Futters (SDC04, SDC06, SDC08 oder SDC12) und dem Schaftdurchmesser zu bestellen und anhand der Tabelle des Futterherstellers zu prüfen — SDC-Maße sind nicht markenübergreifend genormt wie ER-Spannzangen nach ISO 15488.
SDC-Spannzangengrößen und HSK-Schaftoptionen
Jede SDC-Größe deckt ein Schaftband ab, das bei 2 oder 3 mm beginnt; die Wahl richtet sich daher nach dem größten zu spannenden Werkzeug und dem vertretbaren Stirndurchmesser. In typischen Katalogen nimmt SDC04 2–4 mm auf, SDC06 2–6 mm, SDC08 2–8 mm und SDC12 3–12 mm. Zu wählen ist die kleinste SDC-Größe, die den größten Schaft abdeckt: Sie ergibt die schlankste Stirn.
Schaftseitig sind Körper in HSK-A50, HSK-A63 und HSK-A100 verbreitet, dazu die Hochgeschwindigkeitsformen HSK-E40 und HSK-E50. Den HSK-Formen E und F fehlen die Mitnehmernuten der Form A, was einen symmetrischen Körper ergibt, der sich bei hohen Drehzahlen besser wuchten lässt (DIN 69893). Die kleineren HSK-E-Körper enden meist bei SDC08.
Die Auskraglänge ist die zweite Entscheidung. Katalogbaulängen reichen von etwa 60 mm bis 250 mm. Zu wählen ist die kürzeste Auskraglänge, die am Bauteil vorbeikommt: Kippfehler und Durchbiegung wachsen beide mit dem Abstand zur Bezugsebene, sodass jeder zusätzliche Millimeter Reichweite etwas Genauigkeit kostet. Erst die schlanke Stirn erlaubt es, mit einem kurzen Werkzeug eine tiefe Kontur zu erreichen, ohne lange, nachgiebige Werkzeugauskragung — die Aufnahme übernimmt die Reichweite statt des Fräsers.
Welche Spannzangen passen in eine HSK-63-Aufnahme?
Eine HSK-63-Spindel gibt kein Spannzangensystem vor — das tut das auf dem Kegel aufgebaute Futter. Derselbe HSK-A63-Schaft wird in mehrere Spannzangenfutter-Familien eingebaut, jede mit eigenen Spannzangen:
| Spannzangensystem auf HSK-A63 | Typischer Schaftbereich | Spannzangennorm | Am besten geeignet für |
|---|---|---|---|
| ER-Spannzangenfutter | Etwa 1–26 mm (ER16–ER40); bis 34 mm mit ER50 | ISO 15488 / DIN 6499 | Allgemeines Fräsen und Bohren, breitester Werkzeugmix |
| Präzisions-ER-Futter (PGER-Klasse) | Etwa 3–20 mm | Standard-ER-Spannzangen, futterspezifische Mutter | Schlichten, wenn der Rundlauf die Standzeit begrenzt |
| SK-Spannzangenfutter (GSK) | Etwa 1–25 mm | Hersteller-SK-Sitze | Durchgehender Spannbereich pro Sitz |
| SDC-Rückzug-Spannzangenfutter | Typischerweise 2–12 mm | Herstellerspezifisches SDC | Kleine Werkzeuge in tiefen, schmalen Konturen |
| C-Kraftspannfutter | Bis 42 mm | Hersteller-C-Typ | Schweres Schruppen mit großen Schäften |
Wer nach einer „HSK 63 Spannzange“ sucht, findet die Antwort im Futter: Vor der Spannzangenbestellung ist das auf der Aufnahme angegebene Spannzangensystem (ER, SK, SDC oder C) zu bestimmen. Für drehmomentstarkes Schruppen ist ein Rückzugfutter das falsche Werkzeug — diese Last tragen ein Kraftspannfutter oder eine Seitenklemmaufnahme. Die Abwägungen bei der Größenwahl innerhalb der ER-Familie behandelt der Leitfaden zur ER-Spannzangenauswahl.
Rundlauf und Drehzahl: Was im Datenblatt zu prüfen ist
Der Rundlauf eines SDC-Futters ist eine Herstellerangabe und keine genormte Klasse; Katalogwerte sind daher nur vergleichbar, wenn das Messverfahren — Prüfdorn, Auskraglänge und Position der Messuhr — angegeben ist. Für ER-Spannzangen gibt es eine genormte Basis: ISO 15488 Klasse 2 erlaubt ≤0.015 mm TIR für d₁ ≤ 10 mm und ≤0.020 mm für d₁ 10–26 mm, und Herstellersorten UP/AA erreichen ≤0.005 mm TIR. Für SDC-Spannzangen gibt es keine vergleichbare Norm.
Der Rundlauf zählt gerade bei den kleinen Werkzeugen am meisten, die SDC-Futter spannen. Jeder 0.0001 inch (2.5 µm) Rundlauf reduziert die Standzeit um etwa 10 % (Zehntel-Regel von BIG DAISHOWA), und bei einem 2–6-mm-Fräser macht derselbe Rundlauf einen weit größeren Anteil der Spanungsdicke aus als bei einem 20-mm-Werkzeug.
Die Drehzahl bestimmen Schaftform, Wuchtgüte und Herstellerangabe, nicht der Spannzangentyp. HSK-A63-Aufnahmen laufen in der Produktion typischerweise mit 15.000–25.000 RPM, während nutfreie HSK-E-Varianten 40.000+ RPM erreichen; DIN 69893 legt die Geometrie fest, keine Drehzahlgrenze. Die Wuchtgüte folgt ISO 1940-1, wobei die zulässige spezifische Restunwucht e_per ≈ 9549 × G / n beträgt (g·mm/kg, n in RPM) — eine Verdopplung der Spindeldrehzahl halbiert die Unwucht, die eine Aufnahme bei gegebener Wuchtgüte haben darf. Vor dem schnellen Betrieb kleiner Werkzeuge ist die Wuchtgüteangabe des Futters mit der Spindeldrehzahl abzugleichen. Zur Kegelseite der Entscheidung siehe den Vergleich BT, CAT und HSK.
Wann HSK-SDC und wann ein ER-Spannzangenfutter?
✦ HSK-SDC-Rückzugfutter am besten für
- Kleine Fräser (typischerweise 2–12 mm), die an einer Vorrichtung vorbei oder in eine tiefe, schmale Tasche reichen müssen
- Detailarbeiten im Formen- und Werkzeugbau, bei denen der Stirnfreiraum die Werkzeugbahn begrenzt
- Kurze Fräserauskragung, indem eine schlanke Aufnahme die Reichweite übernimmt
- Bereits vorhandene HSK-A- und HSK-E-Spindeln
✦ ER-Spannzangenfutter am besten für
- Breite Schaftabdeckung von etwa 1 mm bis 26 mm (ER40) oder mehr mit ER50
- Markenübergreifend austauschbare Spannzangen nach ISO 15488 / DIN 6499
- Bohren, Gewindeschneiden und allgemeines Fräsen, wo der Stirndurchmesser keine Rolle spielt
- BT- und CAT-Spindeln ebenso wie HSK
Schnellauswahltabelle
| Szenario | Empfohlene Aufnahme | Begründung |
|---|---|---|
| 3-mm-Kugelfräser schlichtet eine tiefe Rippe in einer Form | HSK-SDC (SDC04 oder SDC06) | Schlanke Stirn kommt an den Rippenwänden vorbei; kurze Fräserauskragung |
| 6-mm-Schaftfräser, offenes Bauteil, allgemeines Fräsen | ER-Spannzangenfutter (ER16–ER25) | Stirnfreiraum nicht begrenzend; Standardspannzangen |
| 10–12-mm-Werkzeug reicht an einer hohen Spannpratze vorbei | HSK-SDC (SDC12) | Rückzugstirn ist schlanker als eine Standard-ER20- oder ER25-Mutter |
| 16–20-mm-Schruppfräser | ER-Spannzangenfutter oder Kraftspannfutter | Außerhalb des SDC-Bereichs; braucht Haltekraft, keine Schlankheit |
| Gemischtes Bohren und Fräsen, viele Durchmesser | ER-Spannzangenfutter | Eine Aufnahme plus Spannzangensatz deckt den breitesten Bereich ab |
HSK-SDC für schlanke Reichweite mit kleinen Werkzeugen, ER für Spannbereich und Austauschbarkeit.
Ein HSK-SDC-Rückzug-Spannzangenfutter spannt typischerweise 2–12-mm-Schäfte in einer einteiligen Spannzange, die zur Spindel zurückgezogen wird; das macht die außenliegende Mutter überflüssig und ergibt eine Stirn mit weniger als dem halben Durchmesser einer Standard-ER16-Mutter. Es ist die richtige Wahl, wenn der Stirnfreiraum — nicht Haltekraft oder Schaftbereich — die Bearbeitung begrenzt; für breite Schaftabdeckung, genormte Spannzangen sowie allgemeines Fräsen und Bohren ist ein ER-Spannzangenfutter zu wählen. SDC-Rundlaufwerte sind nur unter angegebenen Messbedingungen zu vergleichen, weil keine ISO-Klasse SDC-Spannzangen abdeckt.
Was ist ein HSK-SDC-Spannzangenfutter?
Ein HSK-SDC-Futter ist eine Werkzeugaufnahme mit schlanker Stirn, deren einteilige SDC-Spannzange beim Spannen zur Spindel zurückgezogen wird, sodass der Fräser hineingezogen statt aus der Aufnahme herausgedrückt wird. Gängige Spannzangen SDC04 bis SDC12 decken Schäfte von 2 bis 12 mm ab, auf HSK-A- und HSK-E-Schäften nach DIN 69893.
Wofür wird ein Rückzug-Spannzangenfutter verwendet?
Ein Rückzug-Spannzangenfutter spannt kleine Fräser dort, wo eine ER-Mutter zu groß wäre. Weil die Spannzange in den Körper gezogen statt von einer außenliegenden Mutter geklemmt wird, bleibt die Stirn schlank, sodass Werkzeuge von 2 bis 12 mm mit kurzer Fräserauskragung in tiefe, schmale Taschen und an Vorrichtungen vorbei reichen. Für schweres Schruppen ist es nicht gedacht.
Welche Spannzangen passen in eine HSK-63-Aufnahme?
HSK-63-Aufnahmen tragen mehrere Spannzangensysteme. ER-Futter decken mit Spannzangen ER16 bis ER50 etwa 1 bis 34 mm ab; SK-Sitze (GSK) spannen 1 bis 25 mm; SDC-Rückzugfutter spannen 2 bis 12 mm für schlanke Reichweite; und C-Kraftspannfutter spannen bis 42 mm zum Schruppen. Welche Spannzange passt, entscheidet die Aufnahme, nicht der HSK-Kegel.
Lassen sich ER-Spannzangen in einem SDC-Futter verwenden?
Nein. Ein SDC-Futter nimmt nur einteilige, auf seinen Sitz abgestimmte SDC-Spannzangen auf, etwa SDC06 für Schäfte von 2 bis 6 mm. ER-Spannzangen folgen der 8°-Geometrie nach ISO 15488 und werden von einer Gewindemutter nach vorn gespannt; sie passen daher weder in den SDC-Sitz, noch spannen sie darin korrekt. Spannzangen sind nach der SDC-Größe des Futters zu bestellen.
Wie schnell kann ein HSK-SDC-Futter laufen?
Die Drehzahlgrenze ergibt sich aus HSK-Schaftform, Wuchtgüte und Herstellerangabe, nicht aus der SDC-Spannzange. HSK-A63-Aufnahmen laufen in der Produktion typischerweise mit 15.000 bis 25.000 RPM, während nutfreie HSK-E-Schäfte 40.000 RPM oder mehr erreichen. Die angegebene Wuchtgüte des Futters nach ISO 1940-1 ist mit der Spindeldrehzahl abzugleichen.
Quellen
- DIN 69893 / ISO 12164 — HSK Hollow-Shank Taper Specifications
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- ISO 1940-1:2003 — Balance quality requirements for rotors in a constant (rigid) state
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout