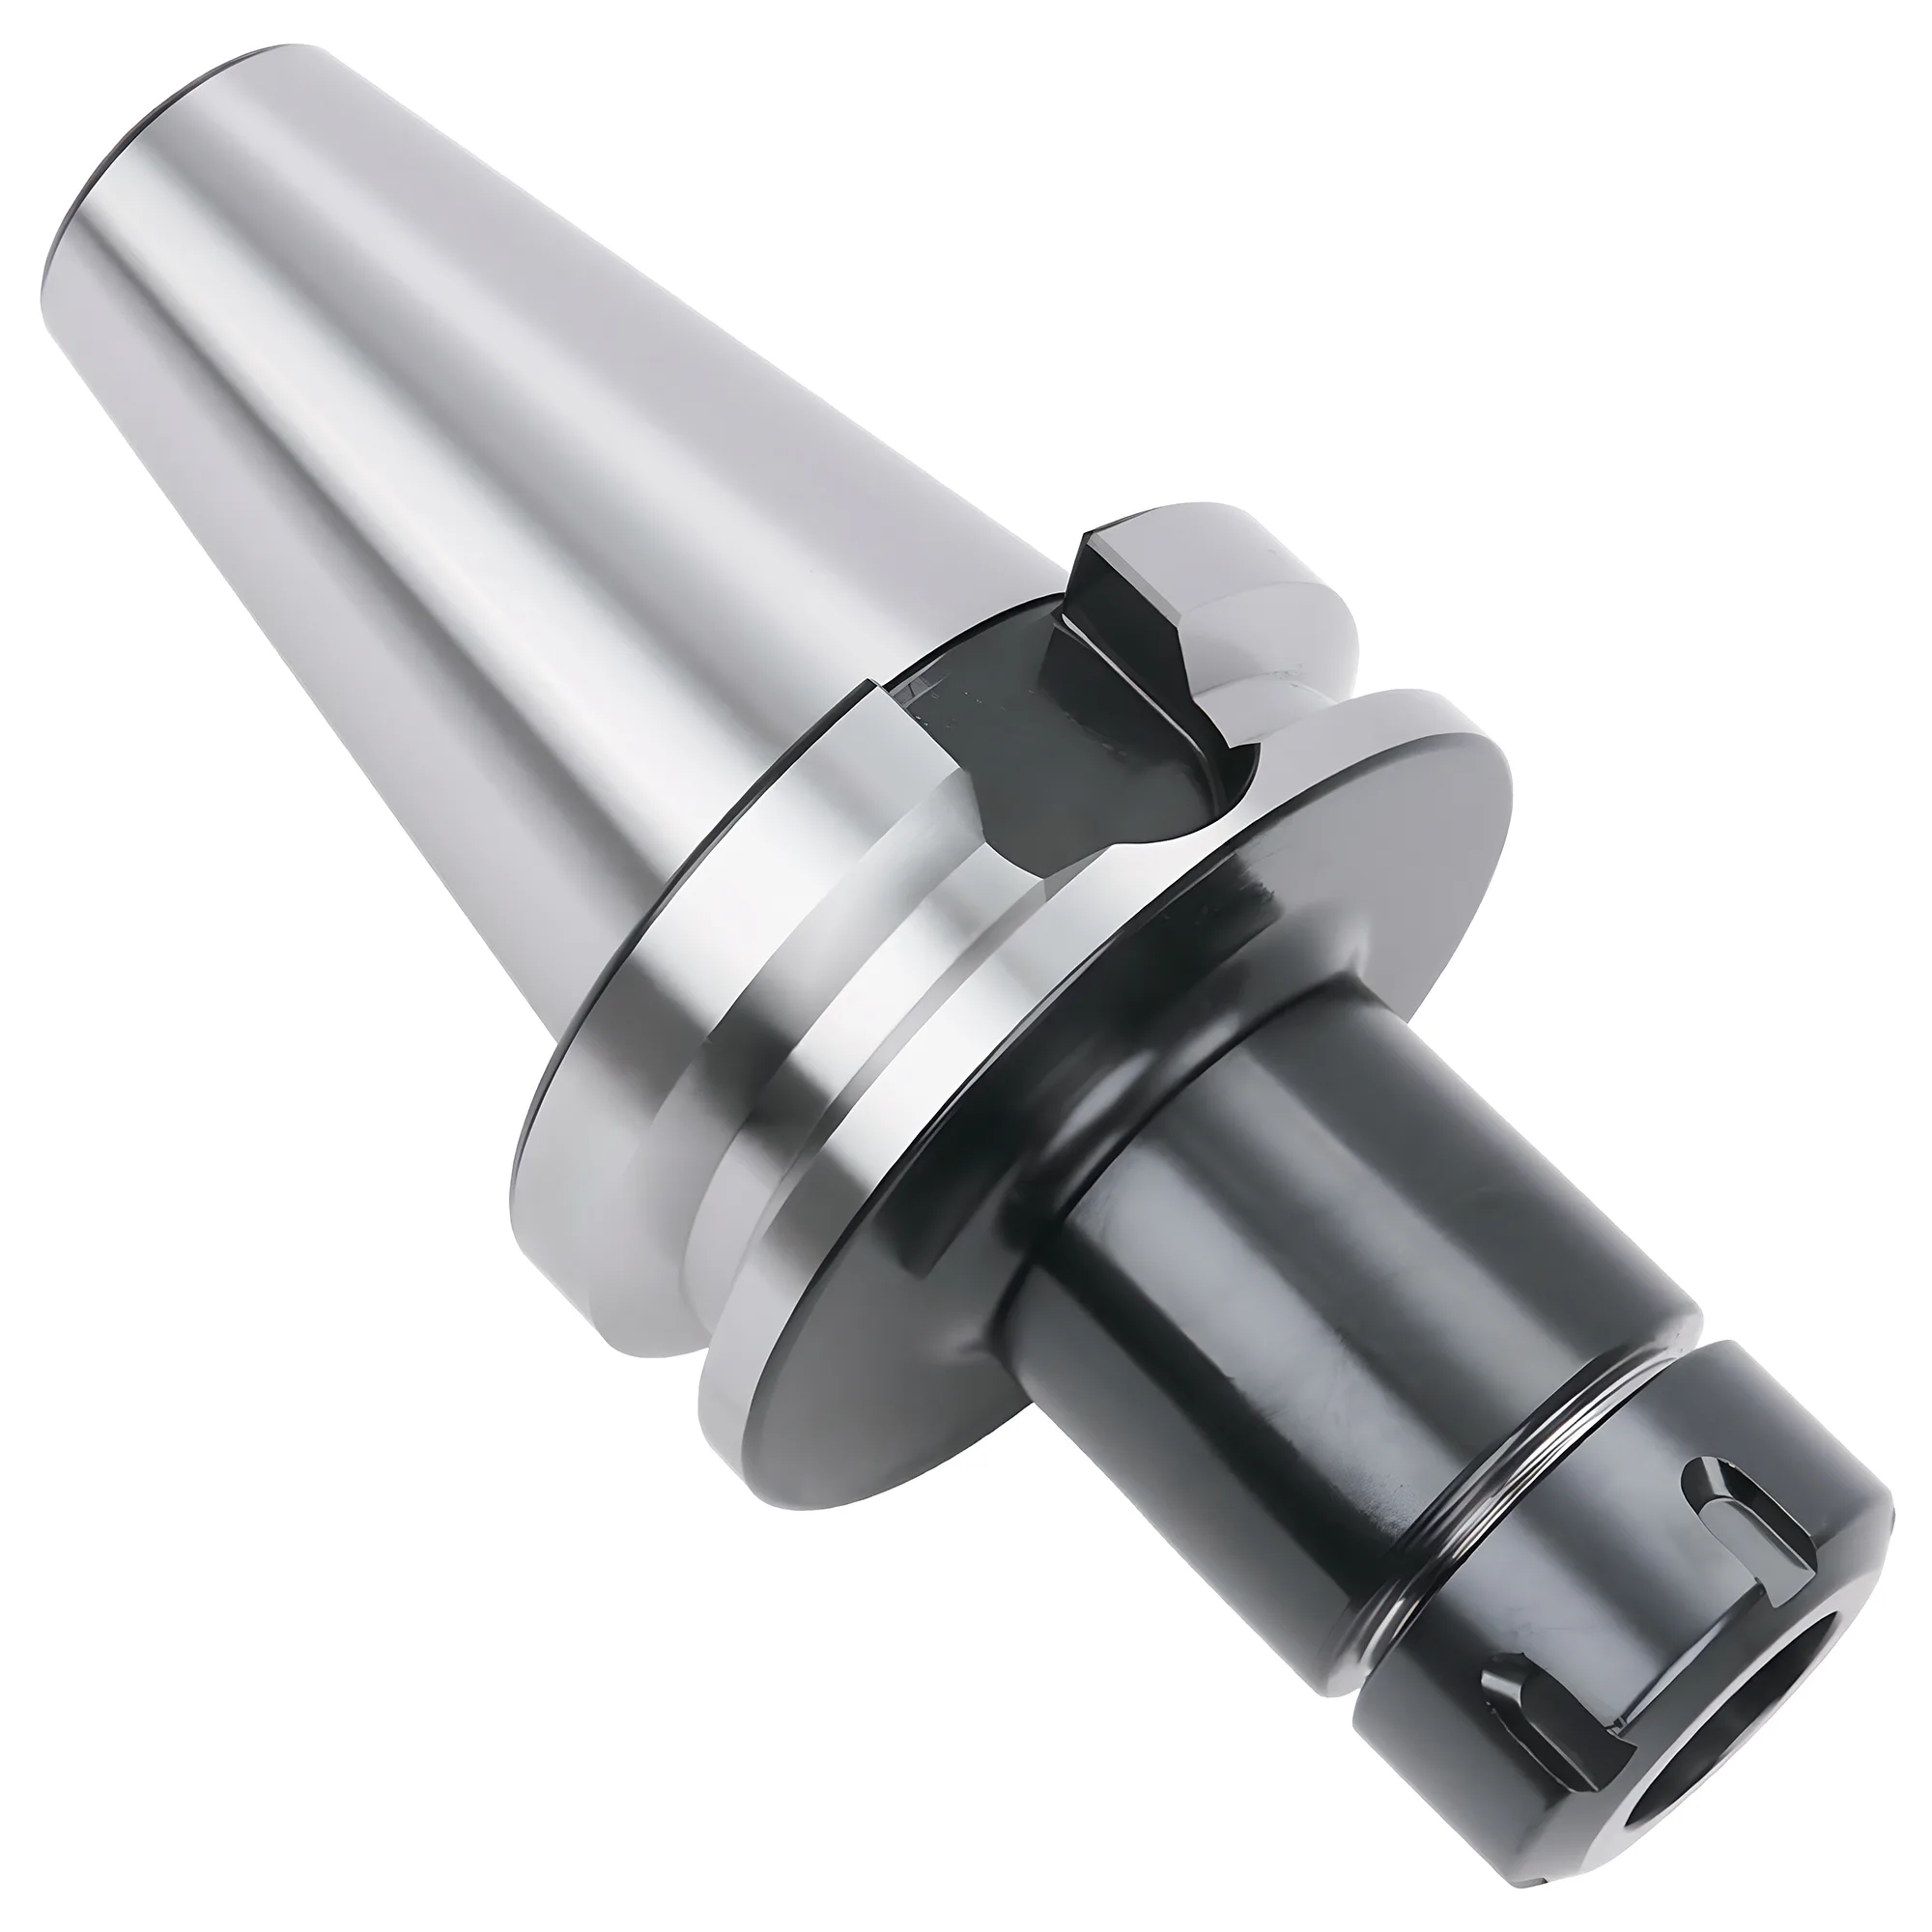
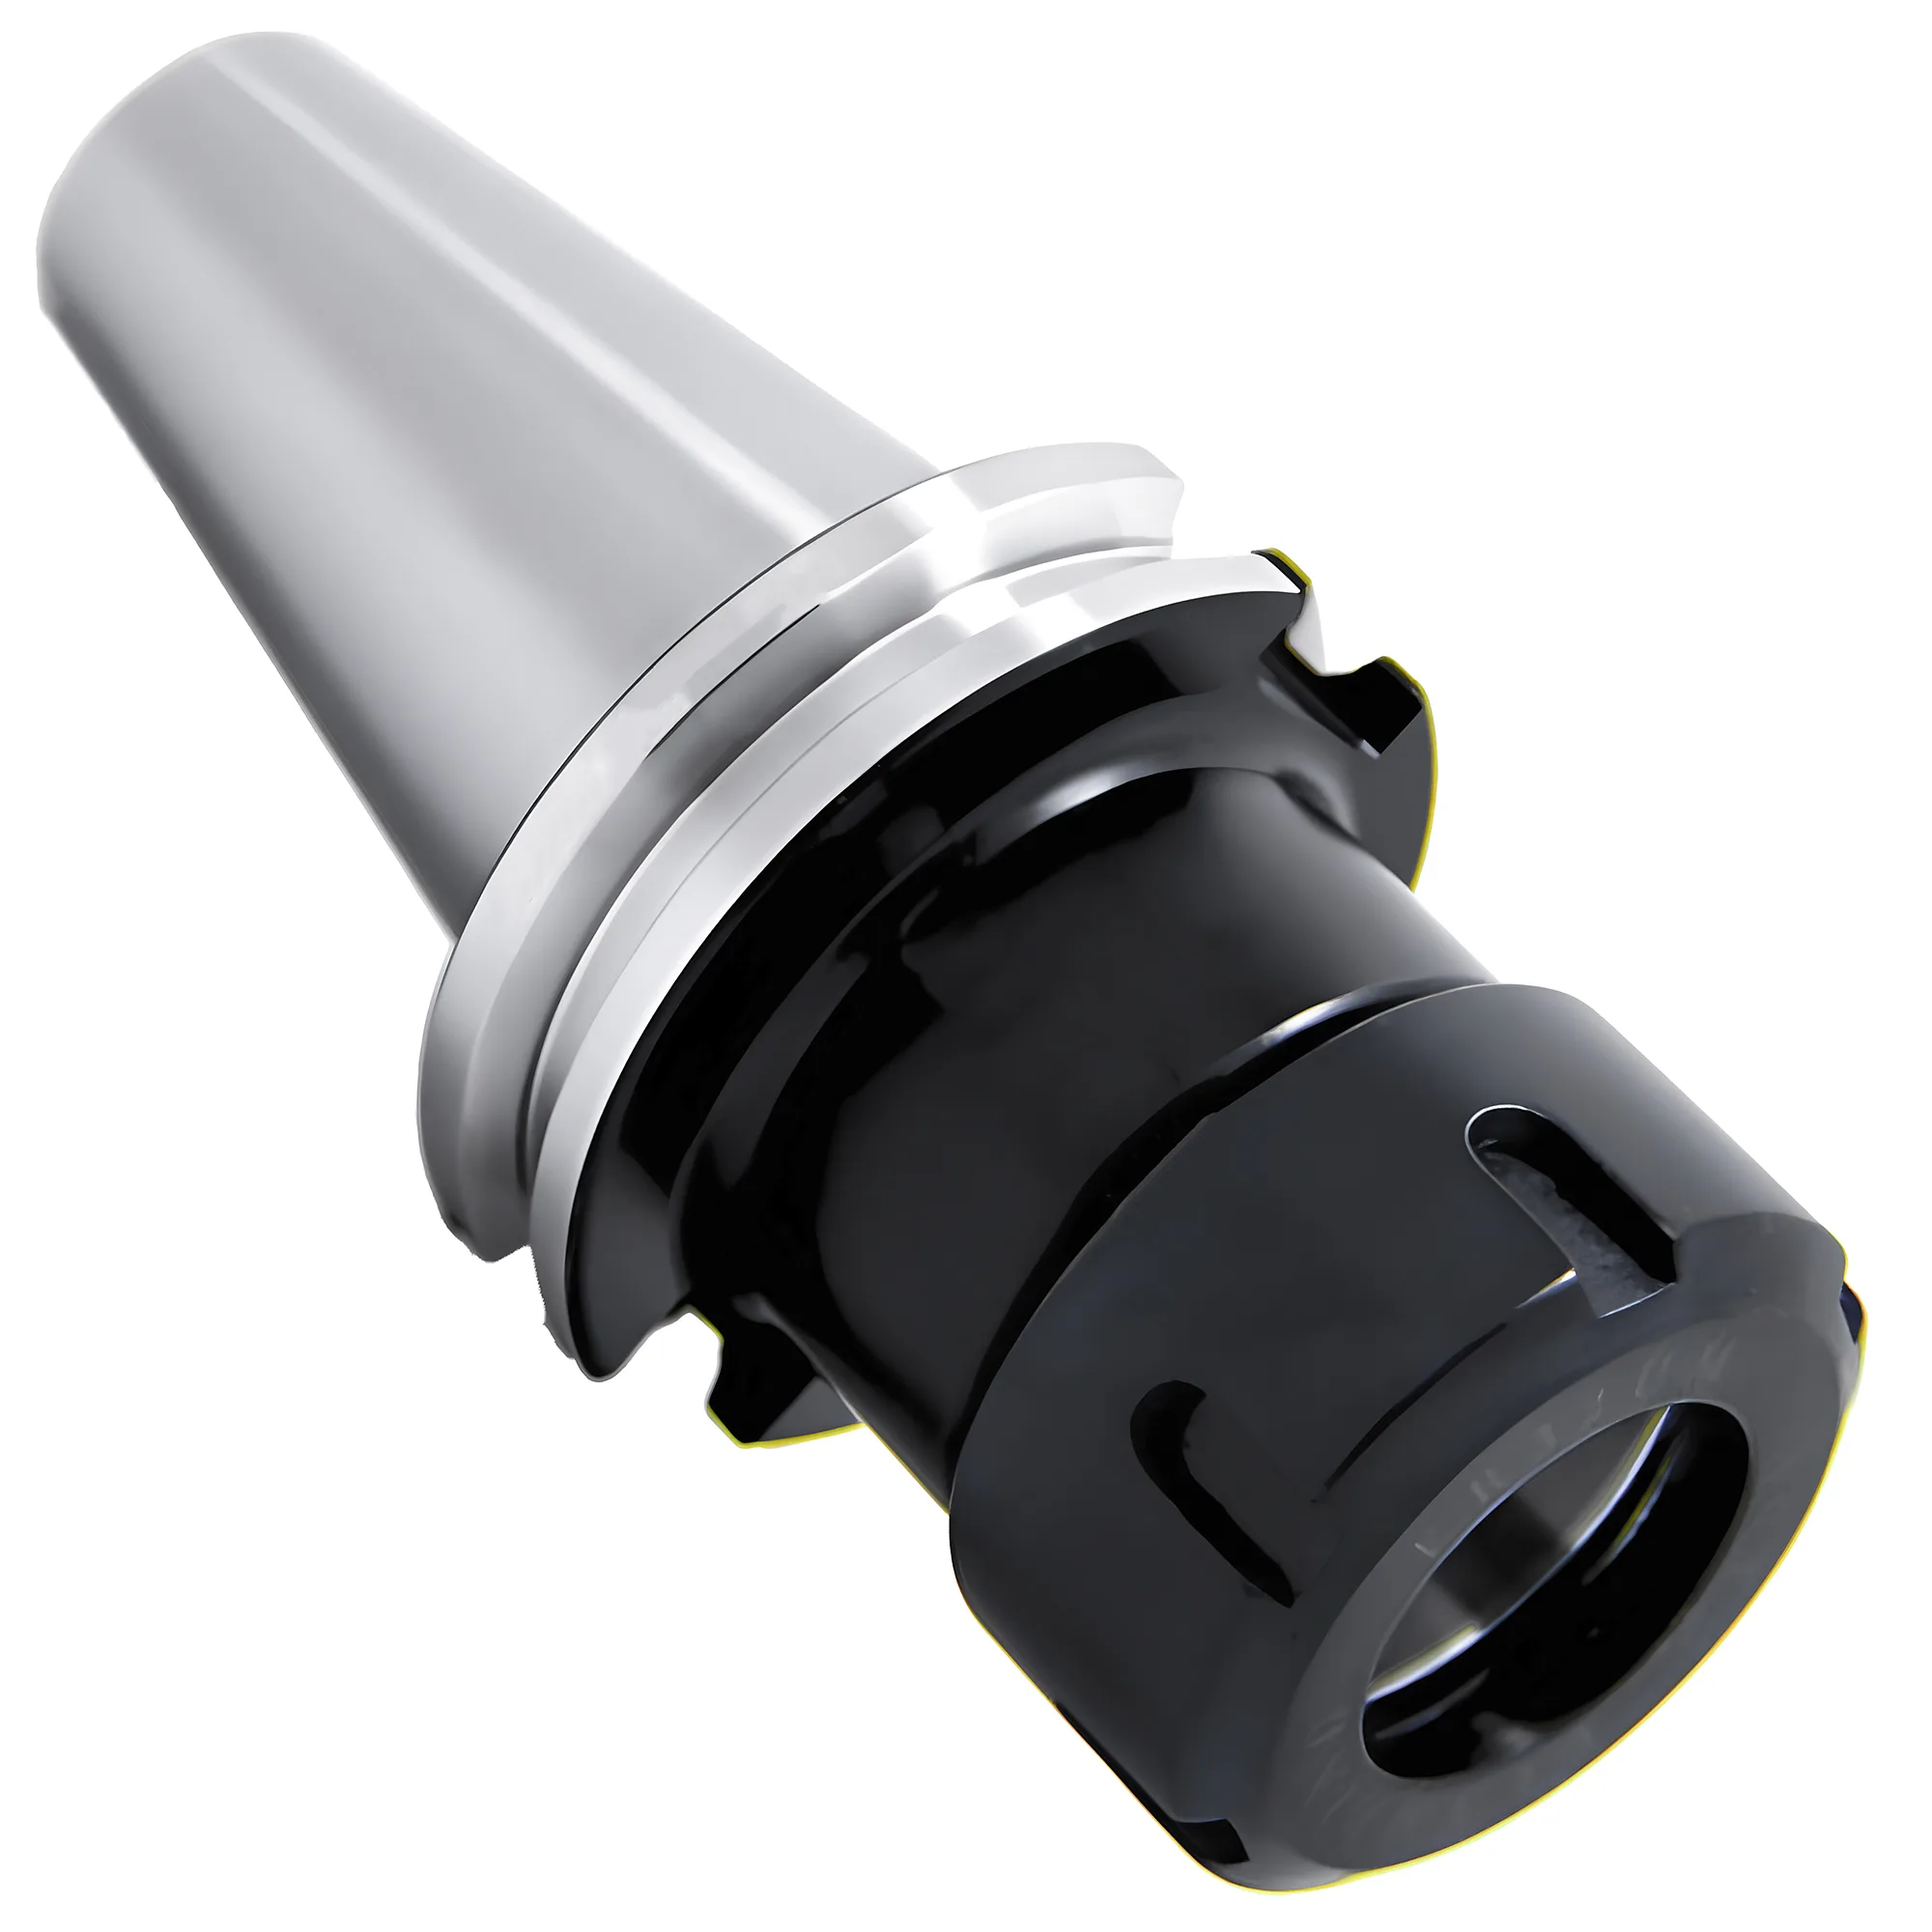
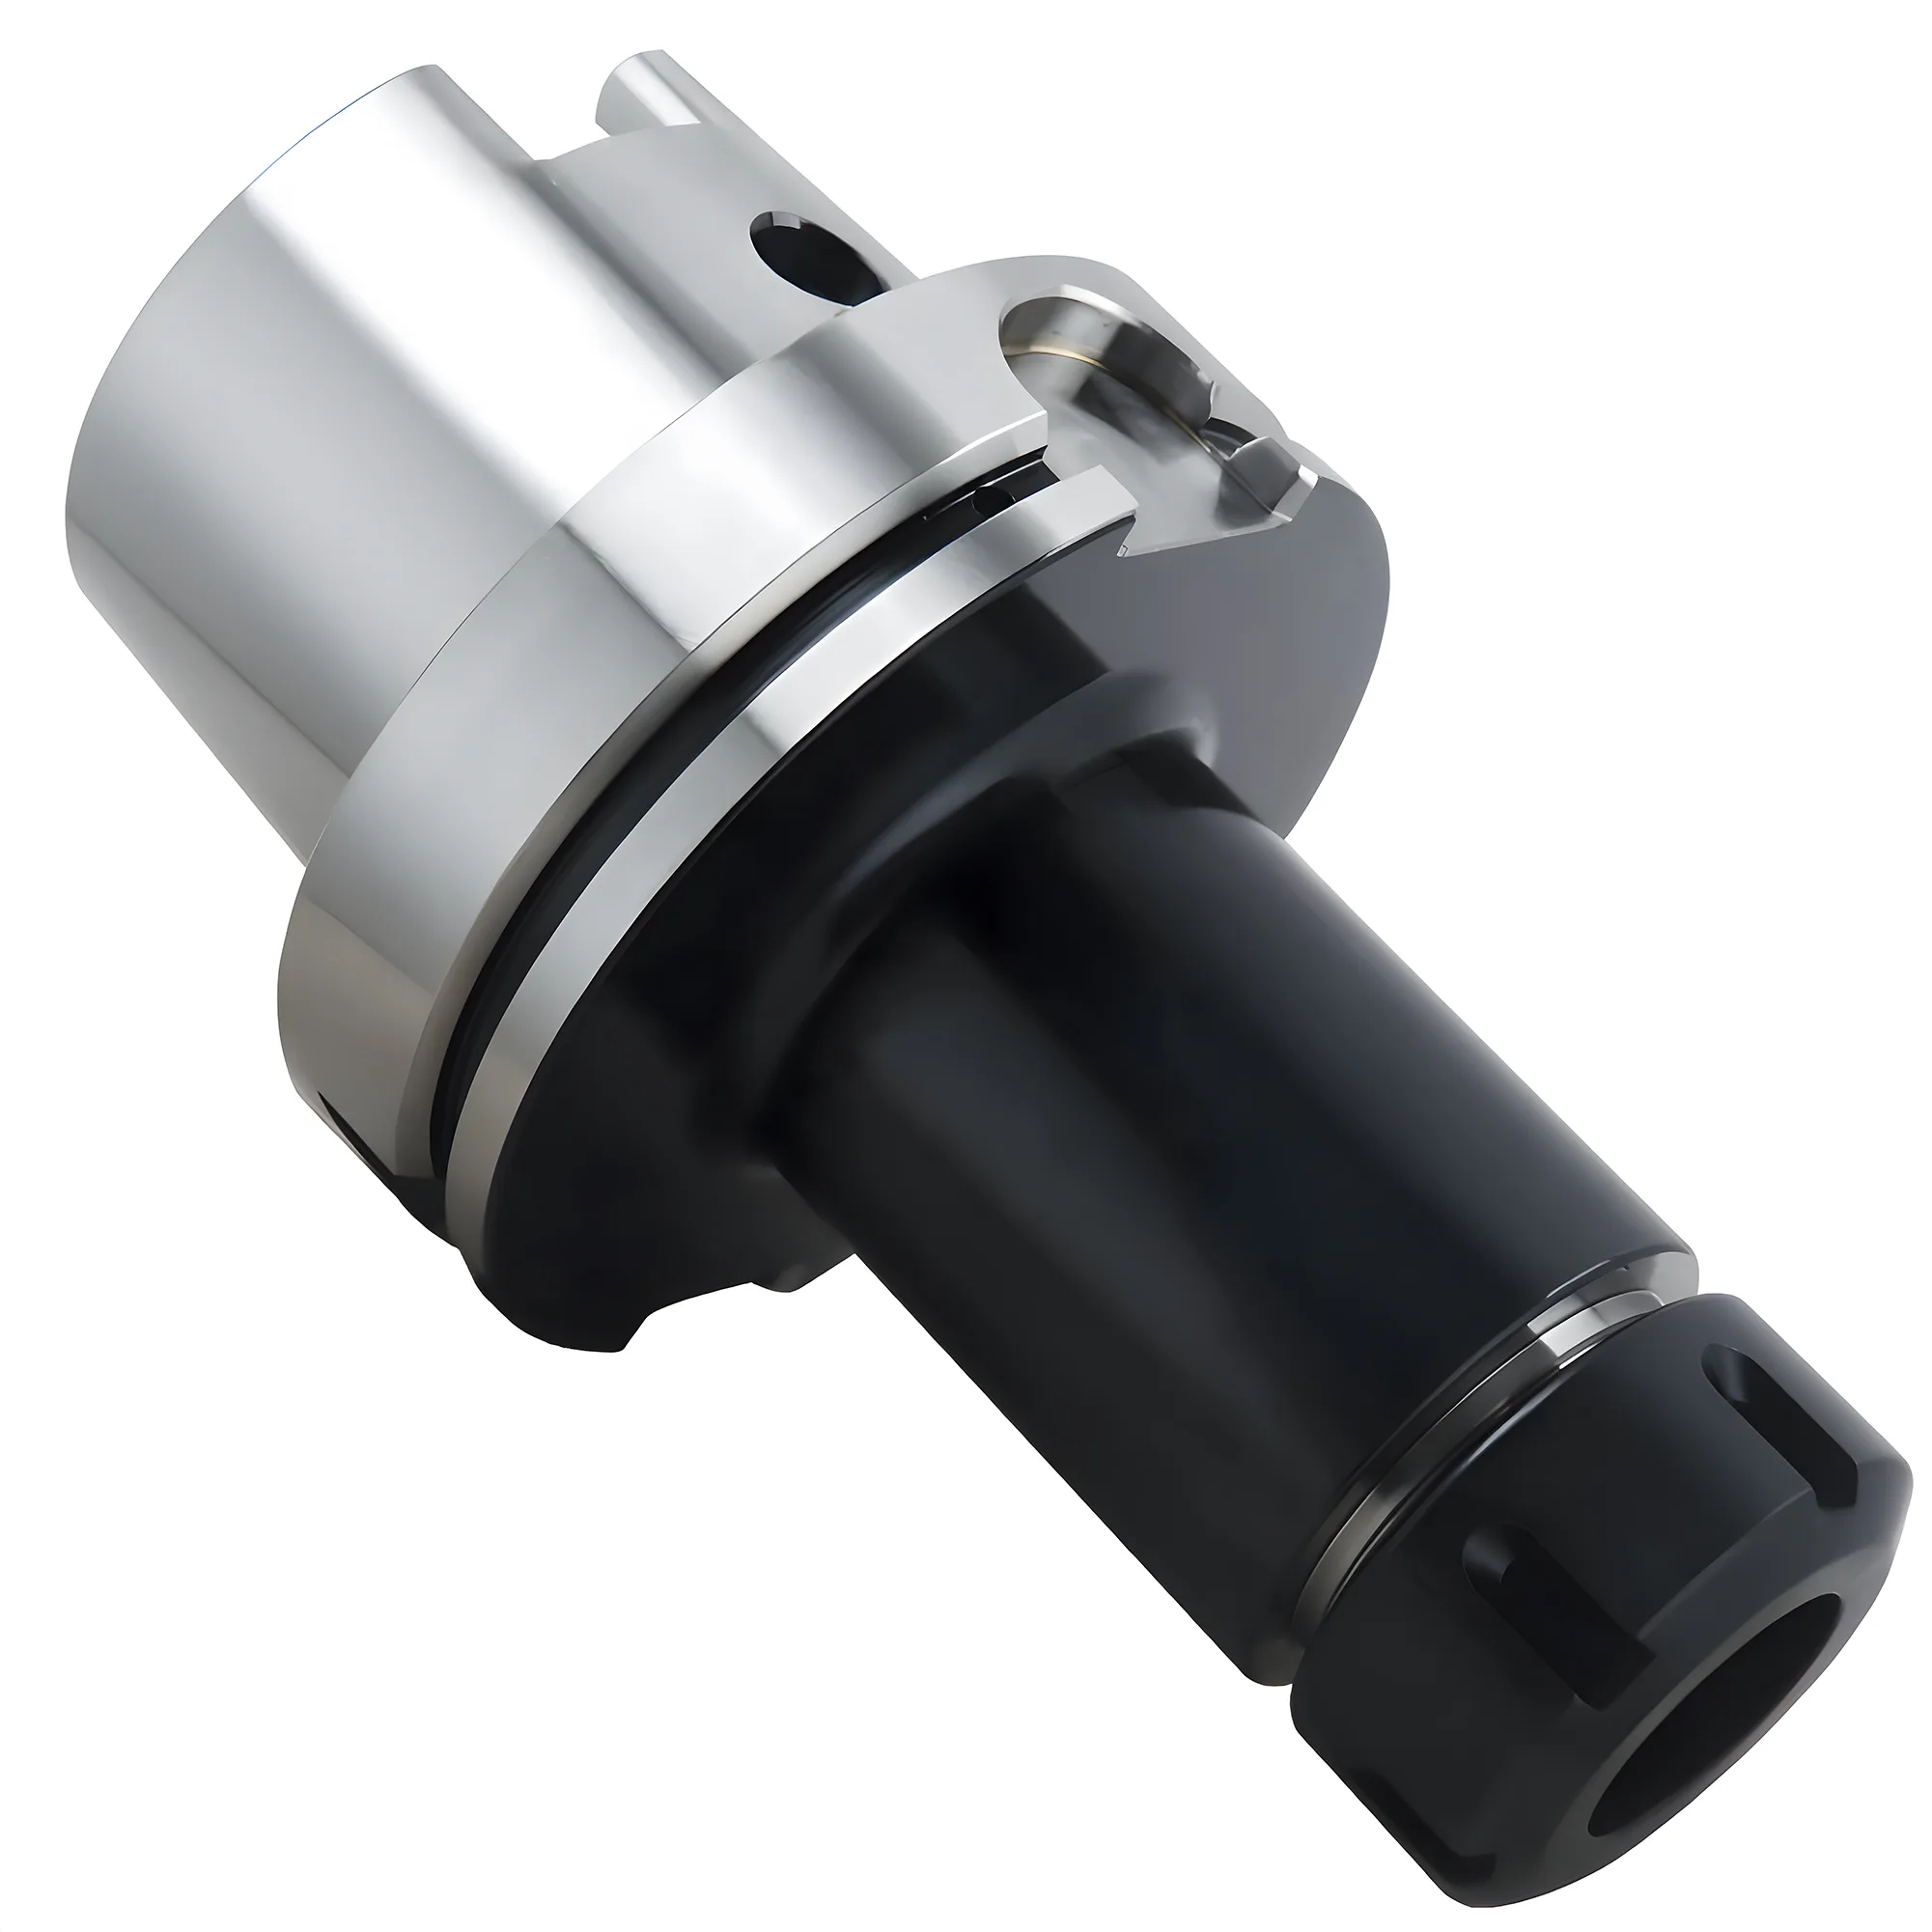
Ein Spannzangenfutter spannt über eine geschlitzte Spannzange, die von einer Spannmutter zusammengedrückt wird, und deckt pro Spannzange einen Bereich von Schaftdurchmessern ab; ein Hydrodehnspannfutter spannt über Öldruck auf eine dünnwandige Dehnbuchse und nimmt nur einen Bohrungsdurchmesser auf. ER-Spannzangenfutter halten ≤0.015–0.020 mm TIR nach ISO 15488 Klasse 2 (Normalqualität) bzw. etwa 0.005 mm mit Spannzangen der Qualität UP/AA, bei einer Spannkraft, die je nach Größe typischerweise auf 3.000-25.000 N geschätzt wird (etwa 10.000-15.000 N bei ER32), und kosten $80-200 pro Futter ($230-600 mit einem 18-teiligen ER32-Spannzangensatz). Hydrodehnspannfutter erreichen 0.003 mm TIR bei überlegener Schwingungsdämpfung und kosten $300-600, übertragen jedoch unter schweren Fräslasten weniger Drehmoment. Bei Schlichtoperationen, in denen der Rundlauf Standzeit und Oberflächengüte bestimmt, können Hydrodehnspannfutter die Standzeit um 25–50% verlängern (basierend auf der Ein-Zehntel-Regel; tatsächliche Ergebnisse hängen von Werkstoff und Werkzeugdurchmesser ab), sofern ER-Spannzangen in Normalqualität bei der Stahl-Schlichtbearbeitung durch ein Hydrodehnspannfutter (0.003 mm TIR) ersetzt werden. Für Schruppen und allgemeine Anwendungen bieten ER-Spannzangen das bessere Preis-Leistungs-Verhältnis und höhere Flexibilität.
Einen vollständigen Überblick über Werkzeugaufnahmesysteme — einschließlich Kegel, Spannzangen und Werkstückspannung — bietet der vollständige Leitfaden zur Werkzeugaufnahme.
Spannzange vs Futter: Worin liegt der Unterschied?
Eine Spannzange ist eine geschlitzte, konische Hülse, die sich um einen schmalen Bereich von Schaftdurchmessern schließt, wenn eine Spannmutter sie in eine Kegelbohrung zieht; ein Futter ist die Aufnahme, die das eigentliche Spannen übernimmt — mit Backen (Bohrfutter), Öldruck (Hydrodehnspannfutter), Wärme (Schrumpffutter) oder mit Spannzange und Spannmutter (Spannzangenfutter). Beim CNC-Spannzangenfutter bestimmt die Spannzange den Schaftdurchmesser und der Futterkörper die Spindelschnittstelle, sodass eine Aufnahme viele Spannzangengrößen aufnimmt. Ein Hydrodehnspannfutter kommt ganz ohne Spannzange aus: Die Bohrung selbst ist die Spannfläche, weshalb jedes Hydrodehnspannfutter nur einen Schaftdurchmesser spannt.
Funktionsweise beider Systeme
ER-Spannzangenfutter nach ISO 15488 / DIN 6499 sind die Standard-Werkzeugaufnahme für die allgemeine Fräsbearbeitung, da eine Aufnahme mit einem 18-teiligen Spannzangensatz zu moderaten Kosten einen Schaftbereich von 2-20 mm (ER32) abdeckt; die ISO-15488-Größen ER11-ER40 umfassen zusammen 1-26 mm.
Spannzangenfutter verwenden eine konische, geschlitzte Hülse (Spannzange), die durch eine Spannmutter zusammengedrückt wird und so den Werkzeugschaft greift. Die Spannzange verformt sich elastisch und verteilt die Spannkraft über den gesamten Umfang. ER-Spannzangen nach ISO 15488 (mit in DIN 6499 definierter Spannzangengeometrie) sind die am weitesten verbreitete Bauart; der Spannbereich beträgt 1 mm pro Spannzange bei ER16-ER40 und 0.5 mm bei ER11. ISO 15488 umfasst ER11 bis ER40, ER8 und ER50 sind herstellerspezifische Erweiterungen. Die Wahl der passenden Baureihe und Rundlaufklasse behandelt der ER-Spannzangen-Auswahlleitfaden.
Hydrodehnspannfutter nutzen eine innenliegende Ölkammer, die durch eine dünnwandige Hülse abgedichtet ist. Das Anziehen einer Druckschraube setzt das Öl unter Druck, wodurch sich die Hülse gleichmäßig um den Werkzeugschaft ausdehnt. Eine Spannzange ist nicht erforderlich — das Werkzeug wird direkt in die Bohrung eingeführt. Hydrodehnspannfutter-Körper werden typischerweise auf Standardaufnahmeschäften wie HSK (DIN 69893) oder HSK-T (ISO 12164) für das Drehen ausgeführt, sodass sich das Futter in bestehende Spindelsysteme einfügt.
Aufbau des hydraulischen Spannzangenfutters: So funktioniert es
In der CNC-Werkzeugaufnahme ist mit „hydraulischem Spannzangenfutter“ meist ein Hydrodehnspannfutter gemeint: Das Eindrehen einer Druckschraube treibt einen Kolben an, der Öl in einer abgedichteten Kammer hinter einer dünnwandigen Dehnbuchse unter Druck setzt; die Buchse wölbt sich dadurch gleichmäßig nach innen um einen h6-Werkzeugschaft. Wird die Schraube gelöst, federt die Buchse elastisch auf ihre freie Bohrung zurück.
- Druckschraube und Kolben -- wandeln den Schraubenweg in Öldruck um; Spannzange oder Spannmutter sind nicht beteiligt
- Ölkammer und Kanäle -- verteilen den Druck über die Spannlänge, woraus der nahezu gleichmäßige Griff und die Dämpfungswirkung entstehen
- Dünnwandige Dehnbuchse -- das einzige Bauteil mit Werkzeugkontakt; ihre Bohrungstoleranz bestimmt den Rundlauf
- Reduzierhülsen -- geschlitzte Zwischenhülsen ermöglichen es, in einem Futter kleinere Schaftdurchmesser zu spannen, allerdings mit gewissen Einbußen bei Rundlauf und Spannkraft
- Einsetzen des Werkzeugs -- der Schaft sollte vor dem Druckaufbau die gesamte Spannzone abdecken; das Spannen eines leeren Futters kann die Buchse überlasten
An Drehmaschinen kann „hydraulisches Spannzangenfutter“ auch ein Werkstückspannfutter bezeichnen, dessen Spannzange über ein Zugrohr von einem Hydraulikzylinder geschlossen wird. Das ist ein anderes Gerät: Es spannt das Werkstück, nicht das Schneidwerkzeug.
Bauarten von Spannzangenfuttern
Spannzangenfutter unterscheiden sich vor allem darin, wie die Spannzange in den Kegel gezogen wird und auf welcher Schaftlänge sie greift; ER ist der universelle Standard, während die übrigen Bauarten Spannbereich gegen Spannkraft, Genauigkeit oder Längenstabilität eintauschen.
- ER-Spannzangenfutter -- Spannzangen nach ISO 15488 mit 8° Einstellwinkel, geschlossen über eine frontseitige Spannmutter; größter Spannbereich pro Spannzange und das umfangreichste austauschbare Ökosystem
- Hochpräzisions- / Hochleistungs-ER-Futter -- nehmen gewöhnliche ER-Spannzangen auf, verwenden aber eine verstärkte, oft vollrunde Spannmutter für höhere Spannkraft und engeren Rundlauf als ein Standard-ER-Futter
- DA-Spannzangenfutter -- ein älteres Spannzangensystem mit Doppelwinkel, das überwiegend zum Bohren eingesetzt wird
- TG-Spannzangenfutter -- ein Spannzangensystem mit flachem Kegel (8° Kegelwinkel), das Spannbereich (etwa 0.4 mm Zusammenziehung) gegen eine höhere Spannkraft als ER beim Fräsen eintauscht
- Rückzug-Spannzangenfutter (SDC-Typ) -- ziehen die Spannzange beim Spannen zur Spindel hin zurück, sodass das Werkzeug nicht nach außen gedrückt wird und die eingestellte Länge stabil bleibt
- Spannzangenfutter vom SK-Typ -- herstellerspezifische Spannzangensitze, die jeweils einen durchgehenden Spannbereich abdecken (etwa 1–25 mm über alle Größen)
- Kraftspannfutter (Fräsfutter) -- spannen auf einer langen zylindrischen Bohrung mit geraden Spannzangen oder ganz ohne, ausgelegt auf drehmomentstarkes Schruppen statt auf Spannbereich
Hydrodehnspannfutter und Schrumpffutter sind keine Spannzangenfutter: Beide spannen den Schaft direkt mit der Bohrung der Aufnahme.
Rundlauf und Präzision im Vergleich
Der Rundlauf ist das größte Unterscheidungsmerkmal zwischen den beiden Systemen. Hydrodehnspannfutter erreichen typischerweise 0.003 mm TIR bei 3xD-Auskragung — etwa 5-7x enger als die Grenzwerte der ISO 15488 Klasse 2 für ER-Spannzangen bei Stahl-Schlichtbearbeitungen.
| Messpunkt | Spannzangenfutter (ISO 15488 Klasse 2) | Spannzangenfutter (UP/AA-Qualität) | Hydrodehnspannfutter |
|---|---|---|---|
| An der Prüfauskraglänge (nach ISO 15488) | ≤0.015 mm (d₁ ≤ 10 mm); ≤0.020 mm (d₁ 10–26 mm) | ~0.005 mm | ≤0.003 mm (bei 3xD, Herstellerangabe) |
ISO 15488 Klasse 2 ist der Produktionsstandard für gewöhnliche ER-Spannzangen. Die von Herstellern wie Rego-Fix, Schunk und BIG DAISHOWA angebotenen Qualitäten „UP“ oder „AA“ übertreffen die Klasse 1 der Norm — sie setzen jedoch voraus, dass das gesamte System (Spindel, Aufnahme, Spannzange, h6-Schaft) diese Genauigkeit hält.
Warum der Rundlauf quantitativ entscheidend ist
Die „Ein-Zehntel-Regel“ von BIG DAISHOWA schätzt eine Standzeitminderung von etwa 10% pro 0.0001 Zoll (2.5 µm) Rundlauffehler — abgeleitet aus Schlichttests an Stahl mit VHM-Schaftfräsern. Die tatsächliche Auswirkung hängt von Werkstoff, radialer Eingriffsbreite und Schneidenzahl ab. Bei 0.01 mm (4 Zehntel) liegt der Effekt bei rund 40%. Ein Hydrodehnspannfutter mit 0.003 mm gegenüber einer Standard-Spannzange mit 0.015 mm verlängert die Standzeit daher um 25–50% (basierend auf der Ein-Zehntel-Regel; tatsächliche Ergebnisse hängen von Werkstoff und Werkzeugdurchmesser ab). Für Betriebe, die teure VHM-Schaftfräser einsetzen, spricht die Rechnung bei Schlichtoperationen für das Hydrodehnspannfutter.
Hydrodehnspannfutter erreichen den überlegenen Rundlauf, weil das druckbeaufschlagte Öl die Kraft mit nahezu gleichmäßigem Druck um den Schaft verteilt. Spannzangenfutter sind dagegen auf die mechanische Nachgiebigkeit der Spannzange angewiesen, wodurch kleine Asymmetrien entstehen.
Spannkraft und Steifigkeit
Spannzangenfutter übertragen mehr Drehmoment, bevor sie durchrutschen, obwohl Hydrodehnspannfutter mit vergleichbarer oder höherer Radialkraft (10.000-20.000 N) spannen — denn der Ölfilm hinter einer glatten Bohrung kann unter extremen Lasten Mikroschlupf zulassen. ER32-Spannmuttern werden mit 136 Nm angezogen (etwa 100 ft-lb, das von REGO-FIX empfohlene Anzugsmoment für eine Standard-Spannmutter), und der segmentierte Griff der Spannzange widersteht dem Herausziehen besser als die glatte Bohrung eines Hydrodehnspannfutters; Spannzangenfutter werden daher beim Schruppen und Nutfräsen, wo die Auszugsgefahr am höchsten ist, typischerweise bevorzugt.
✦ Stärken des Spannzangenfutters
- Höhere Drehmomentübertragung vor dem Durchrutschen, wenn die Spannmutter mit dem Nennmoment angezogen ist (136 Nm bei einer ER32-Standard-Spannmutter)
- Besser geeignet für schweres Schruppen und Nutfräsen
- Größerer Werkzeugdurchmesserbereich pro Spannzangensatz
- Nimmt Weldon-Schäfte und zylindrische Schäfte h7-h10 auf (Hydrodehnspannfutter benötigen h6)
✦ Stärken des Hydrodehnspannfutters
- Überlegene Schwingungsdämpfung durch die Ölkammer
- Bessere Oberflächengüte bei Schlichtoperationen
- Schnellere Werkzeugwechsel (Werkzeug einsetzen und nur eine Schraube anziehen)
- Geringerer Wartungsaufwand (kein Spannzangenverschleiß, kein Spannzangenwechsel)
Bei aggressivem Schruppen mit hohen Spanlasten liefern Spannzangenfutter die nötige Greifkraft, um ein Herausziehen des Werkzeugs zu verhindern. Bei Schlichtoperationen, bei denen Schwingungskontrolle und Oberflächengüte im Vordergrund stehen, spielen Hydrodehnspannfutter ihre Stärken aus.
Kraftspannfutter und Schrumpffutter vs Spannzangenfutter
Ein Kraftspannfutter (Fräsfutter) spannt über eine lange zylindrische Bohrung in einem dickwandigen Körper und widersteht dem Herausziehen beim schweren Schruppen daher besser als ein ER-Spannzangenfutter ähnlicher Größe, während ein ER-Spannzangenfutter viele Schaftdurchmesser pro Aufnahme abdeckt und bei gemischten leichten bis mittleren Arbeiten günstiger ist. Kraftspannfutter sind meist auf die größeren Schaftdurchmesser beschränkt und bringen zusätzliches Gewicht an die Spindelnase.
Schrumpffutter (mitunter auch als „Pressfutter“ gesucht) erreichen typischerweise ≤0.003 mm TIR und 25.000-40.000 N Spannkraft, gegenüber dem Grenzwert von ≤0.015-0.020 mm nach ISO 15488 Klasse 2 für ER-Spannzangen. Dem stehen ein Schrumpfgerät, eine Bohrungsgröße pro Aufnahme und ausschließlich h6-Schäfte gegenüber.
| System | Typischer Rundlauf | Spannkraft | Schaftbereich pro Aufnahme | Bester Einsatz |
|---|---|---|---|---|
| ER-Spannzangenfutter (Klasse 2) | ≤0.015-0.020 mm (ISO 15488) | 3.000-25.000 N je nach Größe (typischer Schätzwert) | Kompletter Spannzangensatz (z. B. 2-20 mm bei ER32) | Allgemeines Fräsen, Bohren, gemischte Werkzeuge |
| ER-Spannzangenfutter (UP/AA-Spannzangen) | ~0.005 mm | 3.000-25.000 N je nach Größe (typischer Schätzwert) | Kompletter Spannzangensatz | Schlichten auf vorhandenen ER-Aufnahmen |
| Hydrodehnspannfutter | ≤0.003 mm bei 3xD | 10.000-20.000 N | Eine Bohrung (kleiner mit Reduzierhülsen) | Schlichten, große Auskraglänge, Dämpfung |
| Schrumpffutter | ≤0.003 mm bei 3xD | 25.000-40.000 N | Eine Bohrung | Hohe Drehzahl, schlanke Störkontur, hohe Spannkraft |
| Kraftspannfutter | Herstellerangabe | Herstellerangabe | Eine Bohrung pro gerader Spannzange | Schweres Schruppen, hohes Drehmoment |
Schwingungsdämpfung
Die Ölkammer im Inneren eines Hydrodehnspannfutters wirkt als passiver Schwingungsdämpfer und absorbiert Ratterfrequenzen, die ansonsten zwischen Werkzeug und Spindel übertragen würden. Hydrodehnspannfutter können die Oberflächengüte bei Schlichtoperationen mit großer Auskraglänge (4xD oder mehr) typischerweise um 0.2-0.4 µm Ra verbessern, sofern Rattern vorliegt; bei steifen Aufbauten mit kurzer Auskragung geht der Vorteil gegen null. Bei Aufbauten mit vorhandenem oder grenzwertigem Rattern (lange Auskraglänge, dünne Wände, harte Werkstoffe) kann diese Dämpfungswirkung die Oberflächengüte um 0.2-0.4 µm Ra verbessern. Bei steifen Aufbauten mit kurzer Werkzeugauskragung fällt die Verbesserung dagegen womöglich vernachlässigbar aus, da kein Rattern zu dämpfen ist.
Dieser Vorteil tritt besonders deutlich hervor in folgenden Szenarien:
- Schlichtoperationen mit großer Auskraglänge (4xD oder mehr)
- Dünnwandbearbeitung, bei der Ratterspuren nicht zulässig sind
- Schlichten harter Werkstoffe, in denen Werkzeugschwingungen den Verschleiß beschleunigen
Kosten und praktische Erwägungen
Ein ER32-Spannzangenfutter mit einem 18-teiligen Spannzangensatz kostet zusammen typischerweise $230-$600 und deckt Schaftdurchmesser von 2 mm bis 20 mm ab, während ein einzelnes Hydrodehnspannfutter nur einen Schaftdurchmesser abdeckt und $300-$600 kostet — Spannzangensysteme sind daher für Betriebe mit wechselnden Werkzeugdurchmessern deutlich günstiger.
Spannzangenfutter haben einen niedrigeren Einstiegspreis und decken mit einer Aufnahme und einem Spannzangensatz einen breiten Werkzeugdurchmesserbereich ab. Hydrodehnspannfutter erfordern dagegen eine Aufnahme pro Schaftdurchmesser, was die Anfangsinvestition erhöht. Im Gegenzug fallen bei Hydrodehnspannfuttern praktisch keine Verbrauchskosten an — es gibt keine Spannzangen, die verschleißen oder ausgetauscht werden müssten.
Entscheidungsrahmen für die Auswahl
Die produktivsten Betriebe setzen beide Systeme parallel ein, da Spannzangenfutter beim Schruppen wirtschaftlicher sind, während Hydrodehnspannfutter bei Schlicht-Oberflächengüte und Standzeit überlegen sind.
- Schruppoperationen, hohe Zerspanvolumen — Spannzangenfutter (höhere Drehmomentübertragung)
- Schlichtoperationen, enge Oberflächentoleranzen — Hydrodehnspannfutter (besserer Rundlauf und Dämpfung)
- Lohnfertiger mit vielfältigen Werkzeuggrößen — Spannzangenfutter (eine Aufnahme deckt viele Durchmesser ab)
- Serienlinie mit fester Bestückung — Hydrodehnspannfutter (schnellere Wechsel, konstanter Rundlauf)
- Hochgeschwindigkeitsbearbeitung (20.000+ RPM) — Hydrodehnspannfutter (bessere Wuchtgüte, geringerer Rundlauf)
Wie die passende Schneidengeometrie auf diese Aufnahme-Optionen abgestimmt wird, zeigt der Auswahlleitfaden für Schaftfräser.
Schnellauswahl Werkzeugaufnahme nach Anwendung
| Szenario | Empfohlenes System | Drehzahlbereich | Spezifikation | Begründung |
|---|---|---|---|---|
| 10-mm-Schaftfräser, Schruppen von 1045-Stahl bei 0.15 mm/Zahn | ER-Spannzangenfutter (ISO 15488 Klasse 2) | 6.000-10.000 RPM | G6.3-Wucht, 136 Nm Anzugsmoment (ER32-Standard-Spannmutter) | Der segmentierte Spannzangengriff trägt die höhere Drehmomentbeanspruchung des Schruppens ohne den Mikroschlupf, den ein Futter mit Ölfilm entwickeln kann |
| 6-mm-Schlichtwerkzeug in P20-Formenstahl | Hydrodehnspannfutter | 12.000-18.000 RPM | 0.003 mm TIR, G2.5 | Ein Rundlauf unter 0.005 mm verlängert die Standzeit von Schlichtwerkzeugen typischerweise um 25-50% über die Ein-Zehntel-Regel und amortisiert die Futterkosten allein über den Hartmetallverschleiß |
| 12-mm-Werkzeug, 6xD-Auskragung in dünnwandige Tasche | Hydrodehnspannfutter | 8.000-14.000 RPM | 0.003 mm TIR, Ölkammer-Dämpfung | Ölkammer absorbiert Rattern bei der Eigenfrequenz des Werkzeugs und verbessert Ra typischerweise um 0.2-0.4 µm bei großer Auskragung |
| Lohnfertiger, variable Aufträge, Schaftbereich 3-20 mm | ER32-Spannzangenfutter + 18-teiliger Spannzangensatz | bis 15.000 RPM | G6.3, 1 mm Spannbereich pro Spannzange | Eine Aufnahme mit Spannzangensatz deckt den gesamten Durchmesserbereich für $230-$600 ab, gegenüber 18 separaten Hydrodehnspannfuttern |
| Produktionszelle, fester 8-mm-Schaft, mannlose Fertigung | Hydrodehnspannfutter | 12.000-20.000 RPM | 0.003 mm TIR, h6-Schaft, keine Verbrauchsteile | Kein Spannzangenverschleiß zwischen den Dichtungswartungen, wodurch Ausfallursachen in unbeaufsichtigten Schichten sinken |
| 20.000+ RPM Aluminium-HSC | Hydrodehnspannfutter oder Schrumpffutter auf HSK-A-Schaft (DIN 69893) | 20.000-25.000 RPM | G2.5-Wucht, 0.003 mm TIR | Ein Hydrodehnspannfutter auf HSK-A-Schaft kombiniert Hochdrehzahl-Wuchtgüte mit niedrigem Rundlauf, da Plan- und Kegelkontakt auch bei Drehzahl erhalten bleiben |
Beide Systeme strategisch einsetzen, um die Werkstattleistung zu maximieren.
Spannzangenfutter bleiben aufgrund ihrer Vielseitigkeit, ihrer Rutschfestigkeit beim Schruppen und ihrer Wirtschaftlichkeit das beste Allzweck-Werkzeugaufnahmesystem. Hydrodehnspannfutter rechtfertigen ihren höheren Preis an Schlichtstationen, an Hochgeschwindigkeitsmaschinen und überall dort, wo ein Rundlauf unter 0.005mm die Bauteilqualität oder Standzeit unmittelbar verbessert. Die produktivsten Werkstätten setzen Spannzangenfutter zum Schruppen und Hydrodehnspannfutter zum Schlichten ein.
Was ist der Unterschied zwischen einer Spannzange und einem Futter?
Eine Spannzange ist eine geschlitzte, konische Hülse, die sich um einen schmalen Bereich von Schaftdurchmessern schließt, wenn eine Spannmutter sie in eine Kegelbohrung zieht. Ein Futter ist die Aufnahme, die das Spannen übernimmt — mit Backen (Bohrfutter), Öldruck (Hydrodehnspannfutter) oder mit Spannzange und Spannmutter (Spannzangenfutter). Beim Spannzangenfutter bestimmt die Spannzange den Durchmesser und die Aufnahme die Spindelschnittstelle.
Was ist ein hydraulisches Spannzangenfutter?
In der CNC-Werkzeugaufnahme ist damit meist ein Hydrodehnspannfutter gemeint: Das Eindrehen einer Druckschraube treibt einen Kolben an, der Öl hinter einer dünnwandigen Buchse unter Druck setzt, die sich dadurch gleichmäßig um einen h6-Schaft schließt. Es nimmt eine Bohrungsgröße auf, kleinere Schäfte werden über Reduzierhülsen gespannt. An Drehmaschinen kann derselbe Begriff ein hydraulisch betätigtes Spannzangenfutter zur Werkstückspannung bezeichnen.
Kraftspannfutter vs Spannzangenfutter — was hält beim Schruppen besser?
Ein Kraftspannfutter (Fräsfutter) spannt über eine lange zylindrische Bohrung in einem dickwandigen Körper und widersteht dem Herausziehen beim schweren Schruppen daher typischerweise besser als ein ER-Spannzangenfutter ähnlicher Größe. Ein ER-Spannzangenfutter deckt viele Schaftdurchmesser pro Aufnahme ab und ist günstiger, was es für gemischte leichte bis mittlere Schnitte zur besseren Allzwecklösung macht.
Ist ein Schrumpffutter besser als ein Spannzangenfutter?
Bei Rundlauf und Spannkraft im Allgemeinen ja: Schrumpffutter erreichen typischerweise ≤0.003 mm TIR und 25.000-40.000 N Spannkraft, gegenüber ≤0.015-0.020 mm bei ER-Spannzangen der ISO 15488 Klasse 2. Dem stehen ein Schrumpfgerät, eine Bohrungsgröße pro Aufnahme und h6-Schäfte gegenüber, sodass ER-Futter bei wechselnden Werkzeugen günstiger und flexibler bleiben.
Wie groß ist der typische Rundlaufunterschied zwischen Spannzangenfuttern und Hydrodehnspannfuttern?
ER-Spannzangenfutter mit Spannzangen der Klasse 2 (Normalqualität) sind an der Prüfauskraglänge nach ISO 15488 auf ≤0.015-0.020 mm TIR begrenzt, während Hydrodehnspannfutter 0.003 mm oder besser erreichen — also rund 5-7x enger. Präzisionsspannzangen der Qualität UP/AA verringern den Abstand auf etwa 0.005 mm, doch bei Schlichtoperationen, in denen der Rundlauf die Oberflächengüte bestimmt, bleiben Hydrodehnspannfutter im Vorteil.
Können Hydrodehnspannfutter für schweres Schruppen eingesetzt werden?
Hydrodehnspannfutter übertragen weniger Drehmoment als ER-Spannzangenfutter, da der Ölfilm unter hohen Querlasten rutschen kann. Für schweres Schruppen mit hohen Spanlasten bieten ER-Spannzangenfutter den sichereren Werkzeuggriff, sofern die Spannmutter mit ihrem Nennmoment angezogen ist (136 Nm bei einer ER32-Standard-Spannmutter).
Wie lange halten Hydrodehnspannfutter, bevor ein Service erforderlich wird?
Hydrodehnspannfutter laufen typischerweise lange Intervalle zwischen den Dichtungswartungen und haben im Gegensatz zu Spannzangensystemen keine Verbrauchsteile — keine Spannzangen zum Austauschen und keine Spannmuttern zum Nachziehen. Da eine regelmäßige Dichtungswartung weniger kostet als der Ersatz verschlissener Spannzangen über dieselbe Anzahl von Werkzeugwechseln, sind die Gesamtkosten auf lange Sicht oft vergleichbar.
Wann sollten beide Systeme in derselben Werkstatt eingesetzt werden?
Die produktivsten Werkstätten setzen Spannzangenfutter an Schruppstationen ein — eine korrekt angezogene ER32-Spannzange (136 Nm Anzugsmoment der Spannmutter) widersteht dem Herausziehen unter hohen Spanlasten — und Hydrodehnspannfutter an Schlichtstationen, wo 0.003 mm TIR und die Schwingungsdämpfung der Ölkammer die Oberflächengüte verbessern und die Standzeit von VHM-Schaftfräsern um bis zu 25-50% verlängern.