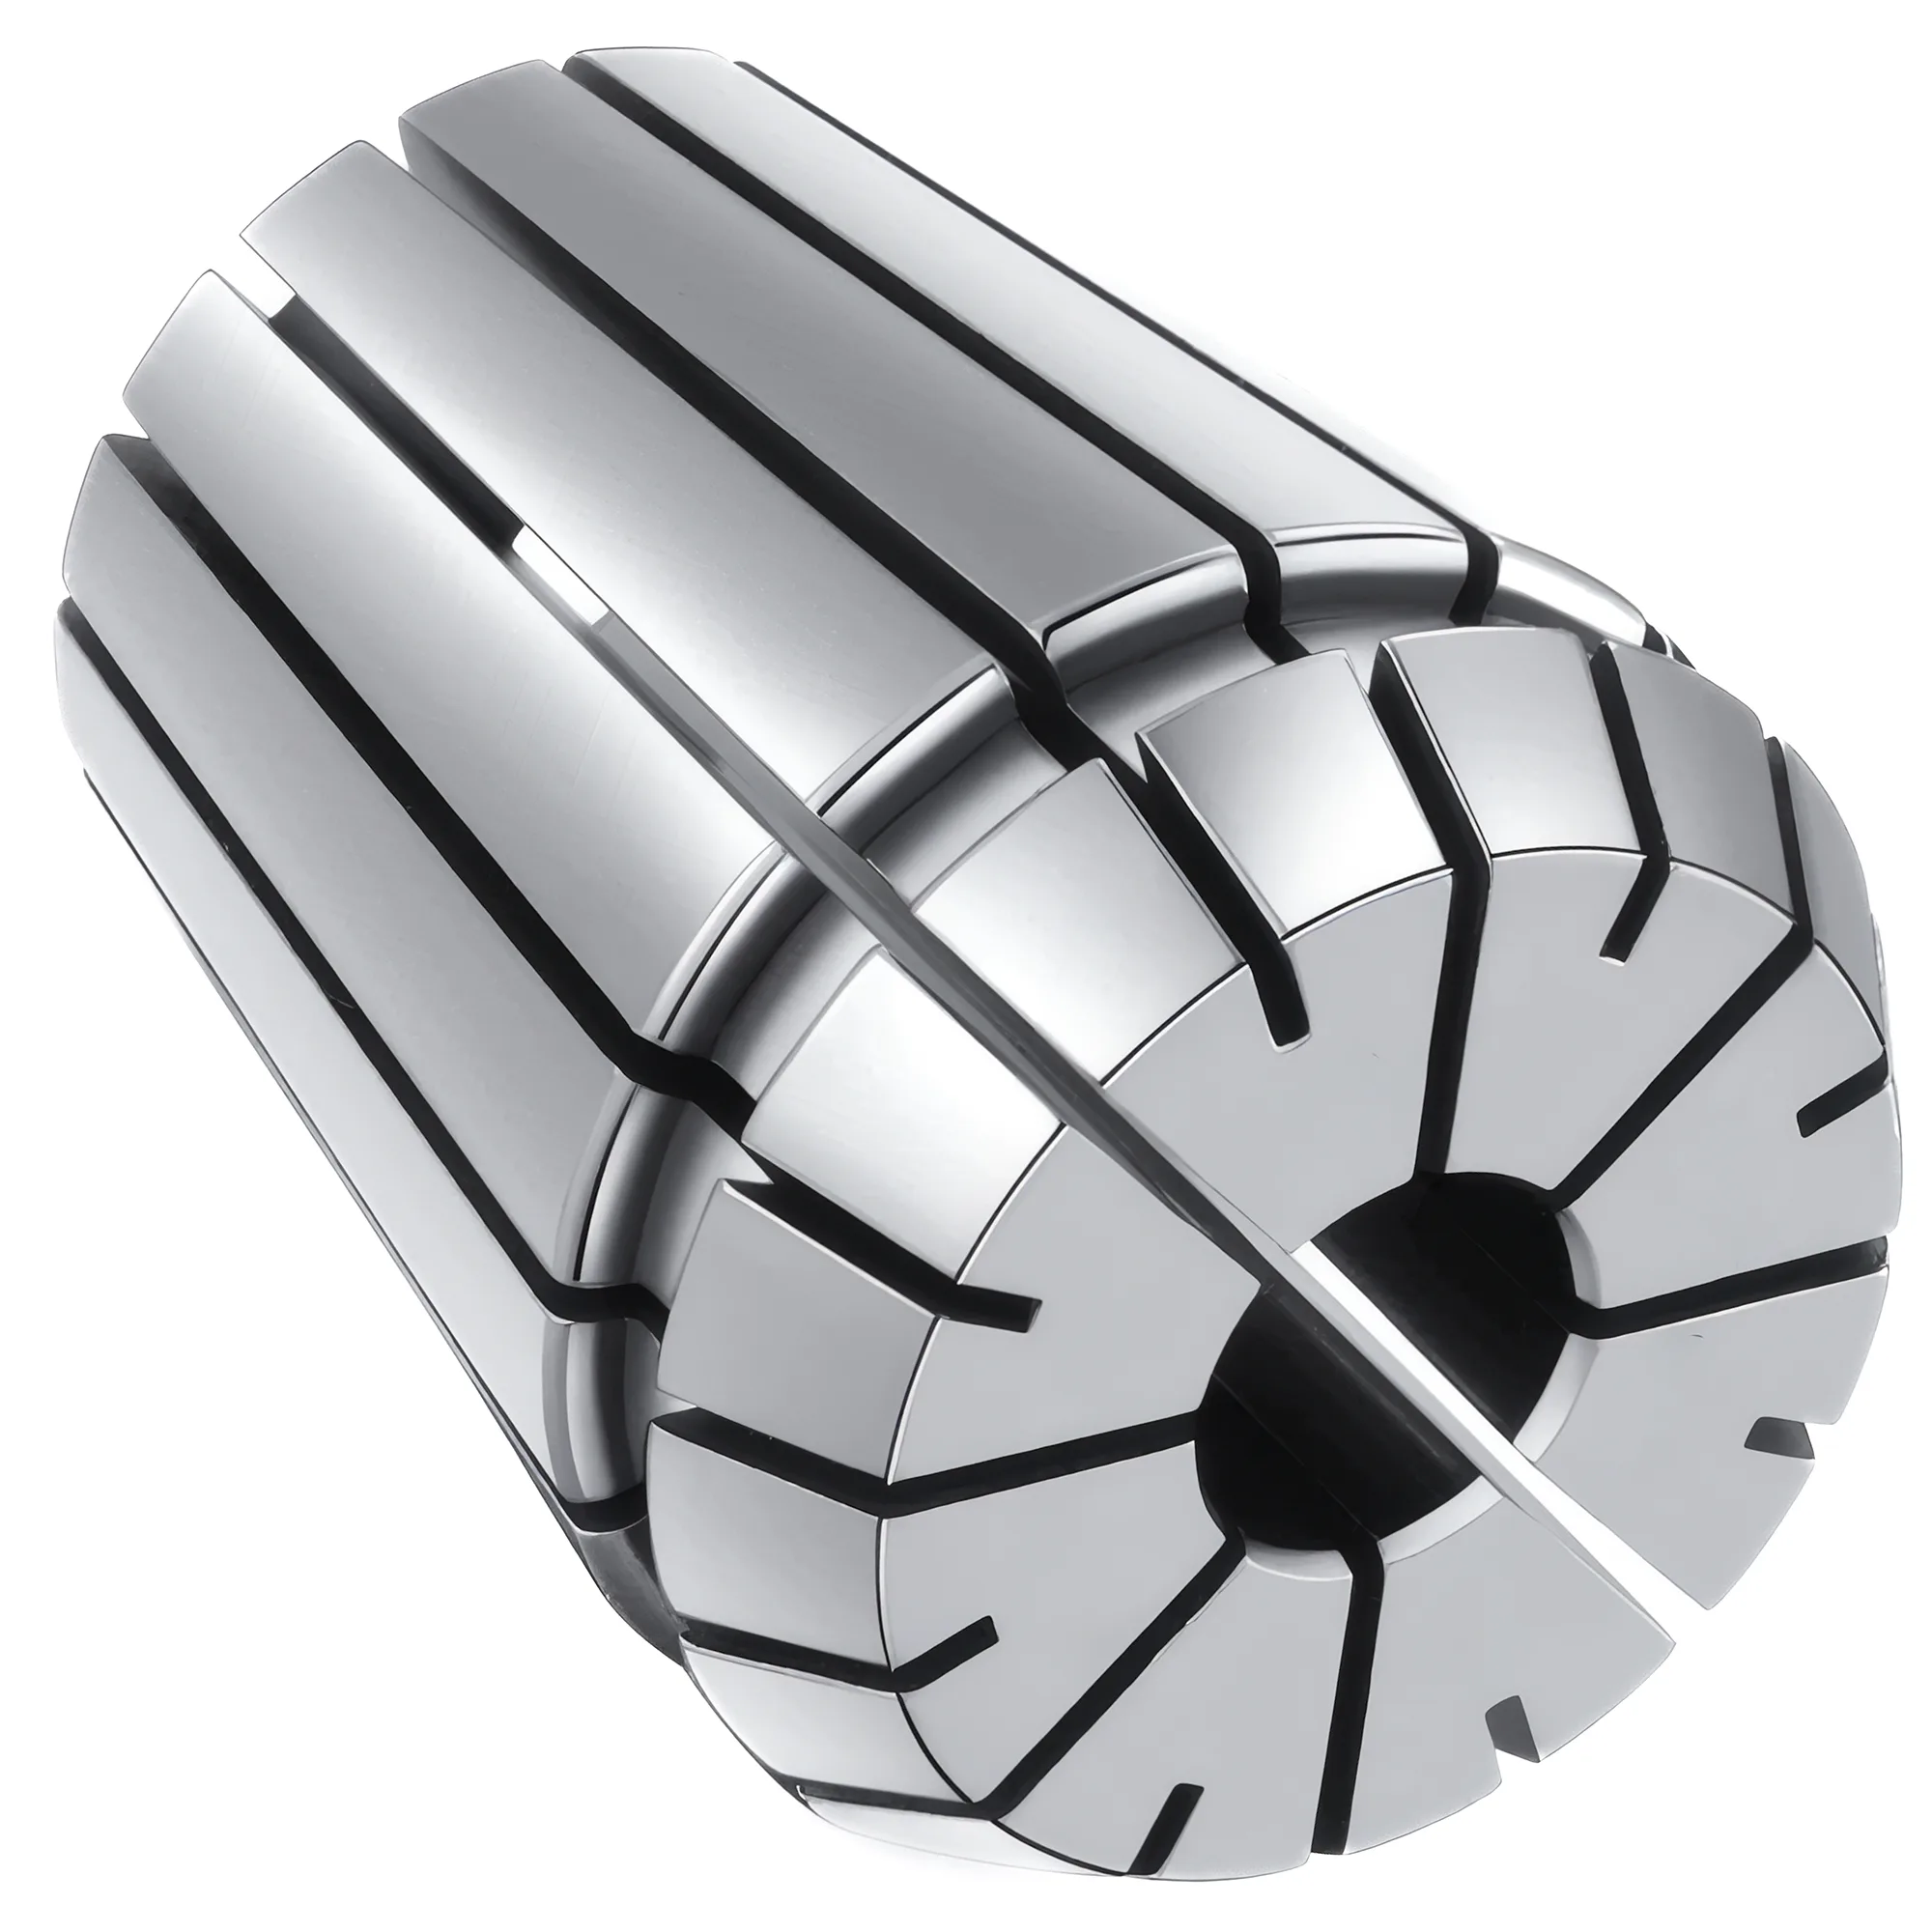
ER, DA und TG sind die drei gängigen muttergeklemmten Spannzangentypen für rotierende Werkzeuge, und sie unterscheiden sich in einer zentralen Abwägung: Spannbereich gegen Haltekraft. ER-Spannzangen spannen von ER16 bis ER40 etwa 1 mm pro Spannzange (0.5 mm bei ER11, nach ISO 15488), sodass ein Satz die meisten Schaftgrößen abdeckt. DA-Spannzangen (Doppelwinkel) spannen je nach Größe 0.3–0.8 mm und sind vorwiegend für das Bohren ausgelegt. TG-Spannzangen spannen nur etwa 0.4 mm (1/64 in), nutzen jedoch einen Kegel mit 8° Gesamtwinkel, der fester greift als ER (Herstellerkataloge). ER empfiehlt sich für Spannbereich und Austauschbarkeit, TG für hohe Haltekraft beim Fräsen und DA, um vorhandene Bohrwerkzeuge weiter zu nutzen.
Dieser Artikel vergleicht Spannzangen-Typen. Zur Größenwahl innerhalb der ER-Familie siehe den Leitfaden zur ER-Spannzangenauswahl; zu Anzugsdrehmoment der Mutter und Rundlaufprüfung siehe den Leitfaden zu Rundlauf und Drehmoment der ER-Spannzange. Einen breiteren Aufnahmevergleich bietet Seitenklemm- vs ER- vs Schrumpffutter-Schaftfräseraufnahmen.
Welche Spannzangentypen gibt es?
ER-, DA- und TG-Spannzangen werden alle über eine Gewindemutter am Spannzangenfutter geschlossen — keine von ihnen wird über eine Anzugstange eingezogen. Unterschiede bestehen in der Kegelgeometrie, im Spannbereich und in der zugrunde liegenden Norm.
- ER-Spannzangen haben einen Einstellwinkel von 8° (16° Gesamtwinkel) und sind international in ISO 15488 genormt, die ER11 bis ER40 umfasst; die ursprüngliche deutsche Norm ist DIN 6499. ER8 und ER50 sind Herstellererweiterungen außerhalb von ISO 15488.
- TG-Spannzangen („Tremendous Grip“) sind eine Einzelwinkel-Konstruktion mit einem flachen Kegel von 8° Gesamtwinkel, also etwa dem halben ER-Winkel. Sie stammen aus dem ursprünglichen Erickson-System und fallen nicht unter ISO 15488; Standard-TG-Spannzangen werden jedoch in Genauigkeitsklasse 2 nach DIN 6499 gefertigt, hochpräzise TGHP-Spannzangen in Klasse 1 (WIDIA-Katalog).
- DA-Spannzangen (Doppelwinkel) sind an beiden Enden konisch und stammen ebenfalls aus dem Erickson-System. Hersteller veröffentlichen für sie keinen genormten Kegelwinkel; positioniert sind sie vorwiegend für das Bohren.
Anzugstangen-Spannzangen bilden eine eigene Kategorie. Spannzangen für Konsolfräsmaschinen und Drehmaschinen wie R8 und 5C werden über eine Anzugstange in die Spindel oder den Spannzangenschließer gezogen, sodass Werkzeug oder Werkstück von hinten gespannt wird statt über eine Mutter an der Stirnseite. Sie lösen ein Problem der Maschinenschnittstelle, nicht der Werkzeugaufnahme, und bleiben in diesem Vergleich außen vor.
Spannbereich: Warum ER die meisten Größen pro Spannzange abdeckt
ER bietet ab der Baugröße ER16 den größten Spannbereich der drei Typen — 1 mm pro Spannzange nach ISO 15488 — gegenüber 0.3–0.8 mm bei DA und etwa 0.4 mm bei Standard-TG. Eine Ausnahme hält den Vergleich ehrlich: ER11 spannt nur 0.5 mm und damit weniger als die 0.8 mm einer großen DA-Spannzange.
Der Spannbereich bestimmt, wie viele Spannzangen eine Werkstatt benötigt. Bei ER deckt jede Spannzange ein 1-mm-Band ab, sodass ein Satz in 1-mm-Stufen jede Schaftgröße innerhalb seiner Spanne erreicht. Eine Standard-TG-Spannzange spannt nur von ihrem Nennmaß aus etwa 0.4 mm abwärts und bedient damit faktisch eine einzige Schaftgröße; um dieselbe Spanne lückenlos abzudecken, sind deutlich mehr als doppelt so viele TG-Spannzangen nötig. DA liegt dazwischen, wobei größere DA-Baugrößen an 0.8 mm heranreichen.
| Kriterium | ER | DA | TG |
|---|---|---|---|
| Spannbereich pro Standard-Spannzange | 1 mm (ER16–ER40); 0.5 mm (ER11) | 0.3–0.8 mm je nach Größe (max. 1/32 in) | ~0.4 mm (1/64 in) |
| Kegel | 8° Einstellwinkel (16° Gesamtwinkel) | Doppelwinkel (Winkel nicht als Norm veröffentlicht) | 8° Gesamtwinkel, Einzelwinkel |
| Baureihen und Kapazität | ER11 1–7, ER16 1–10, ER20 1–13, ER25 1–16, ER32 2–20, ER40 3–26 mm (ISO 15488) | 300DA bis 1/4 in, 200DA bis 3/8 in, 100DA bis 9/16 in, 180DA bis 3/4 in | TG50 1.5–13.5, TG75 3–20, TG100 3–25.5, TG150 12–40 mm |
| Norm | ISO 15488 / DIN 6499 | Hersteller (Erickson-System) | Hersteller; Genauigkeit nach DIN-6499-Klassen |
| Spannprinzip | Mutter | Mutter | Mutter |
Die DA-Größenbezeichnung führt leicht in die Irre: Die Baureihennummern steigen nicht mit der Kapazität. Die 180DA ist die größte gängige DA-Baugröße und reicht bis 3/4 in, während die 300DA mit 1/4 in die kleinste ist. Umgekehrt reicht TG150 bis 40 mm und damit weit über die 26-mm-Grenze von ER40 nach ISO 15488 hinaus.
Auswahltipp
Zählen Sie die Spannzangen, die tatsächlich benötigt werden. Umfasst die Werkzeugliste viele Schaftgrößen, hält der 1-mm-Spannbereich von ER den Satz klein. Laufen nur wenige feste Schaftgrößen und ist maximale Haltekraft gefragt, kostet der schmale TG-Bereich wenig, weil jeder Schaft ohnehin nur seine eigene Spannzange braucht.
Rundlauf und Haltekraft je Spannzangensystem
Standard-ER- und Standard-TG-Spannzangen liegen in derselben Genauigkeitsklasse — Klasse 2 nach ISO 15488 / DIN 6499 —, sodass der Rundlaufunterschied zwischen ihnen kleiner ausfällt, als ihr Ruf vermuten lässt. ISO 15488 Klasse 2 erlaubt ≤0.015 mm TIR für d₁ ≤ 10 mm und ≤0.020 mm für d₁ 10–26 mm; ER-Herstellersorten UP/AA erreichen ≤0.005 mm TIR, und TGHP-Spannzangen werden in Klasse 1 gefertigt. Kennametal gibt für DA-Spannzangen 0.001 in (0.025 mm) TIR an der Spannzangenstirn an — lockerer als beide.
Der Haltekraftvorteil von TG ergibt sich aus dem Kegel: Ein Gesamtwinkel von 8° liefert eine mechanische Übersetzung von etwa 3:1 (WIDIA), und Lyndex-Nikken beschreibt ein höheres Spannmoment als bei einem ER-Spannzangenfutter mit 16°. Der Preis dieses flachen Kegels ist der schmale Spannbereich von 0.4 mm. ER tauscht etwas Haltekraft gegen Spannbereich; DA ist überhaupt keine Fräs-Spannzange — laut Lyndex-Nikken sind DA-Futter nicht für das Fräsen ausgelegt und können unter Radiallast oder bei Überanzug an der Stirn reißen, und Kennametal nennt das Bohren als Hauptanwendung von DA.
| Kriterium | ER (Standard) | DA (Standard) | TG (Standard) |
|---|---|---|---|
| Genauigkeit | ISO 15488 Klasse 2: ≤0.015–0.020 mm TIR | ~0.025 mm TIR an der Spannzangenstirn (Kennametal) | DIN 6499 Klasse 2 |
| Präzisionsoption | Sorten UP/AA ≤0.005 mm TIR (Hersteller) | hier nicht behandelt | TGHP nach DIN 6499 Klasse 1 |
| Haltekraft | Referenz; Kegel mit 16° Gesamtwinkel | bohrorientiert; nicht für das Fräsen ausgelegt | höher als ER; Kegel mit 8° Gesamtwinkel (~3:1) |
| Hauptanwendung | Fräsen, Bohren, gemischte Werkzeuge | Bohren, kleine Werkzeuge | Fräsen, wo Haltekraft zählt |
Der Rundlauf spielt bei der Typwahl dennoch eine Rolle, weil er die Standzeit verkürzt. Jeder 0.0001 inch (2.5 µm) Rundlauf reduziert die Standzeit um etwa 10 % (Zehntel-Regel von BIG DAISHOWA); ein DA-Aufbau mit 0.025 mm kostet einen Schlichtfräser daher weit mehr Standzeit als eine ER- oder TG-Spannzange der Klasse 2. Der Effekt variiert mit Werkzeugdurchmesser, Werkstoff und Vorschub.
Häufiger Fehler
Einen Schaftfräser in einem DA-Spannzangenfutter zu betreiben, nur weil die Werkstatt bereits eines besitzt, ist ein verbreiteter Fehler. DA-Futter sind für das Bohren ausgelegt; Seitenkräfte beim Fräsen können die Futterstirn reißen lassen. Fräswerkzeuge gehören in ER- oder TG-Aufnahmen.
Wann ist welcher Spannzangentyp zu wählen?
✦ ER am besten für
- Gemischte Werkzeugbestände, bei denen 1 mm Spannbereich die Spannzangenzahl niedrig hält
- Schlicht- und allgemeine Fräsbearbeitung (Klasse 2 Standard; Sorten UP/AA bis ≤0.005 mm)
- Markenübergreifend austauschbare Spannzangen nach ISO 15488 / DIN 6499
✦ DA am besten für
- Bohren mit vorhandenen DA-Futtern und -Spannzangen
- Kleine Schäfte, bis 3/4 in in der größten Baugröße (180DA)
- Weiterbetrieb vorhandener Bohrwerkzeuge statt Neuanschaffung
ER ist zu wählen, wenn Schaftbereich und Austauschbarkeit den Ausschlag geben, TG, wenn die Haltekraft bei wenigen festen Schaftgrößen wichtiger ist, und DA nur zum Bohren auf bereits vorhandenen Futtern. Für die meisten Werkstätten mit Bearbeitungszentren, die neue Aufnahmen beschaffen, ist ER die Standardwahl, weil ISO 15488 die Spannzangen markenübergreifend austauschbar macht und der 1-mm-Spannbereich den breitesten Werkzeugmix abdeckt. Zum Vergleich von ER mit grundlegend anderen Spannprinzipien siehe Spannzangenfutter vs Hydrodehnspannfutter, für den Gesamtüberblick über Aufnahmen den vollständigen Leitfaden zur Werkzeugaufnahme.
Praktische Empfehlungen
Schnellauswahltabelle
| Szenario | Empfohlener Spannzangentyp | Genauigkeit | Begründung |
|---|---|---|---|
| Gemischtes Fräsen und Bohren, viele Schaftgrößen | ER (Standard) | Klasse 2, ≤0.015–0.020 mm | 1 mm Spannbereich (ER16–ER40) deckt die meisten Größen pro Spannzange ab |
| Schlichten, enge Toleranz | ER (Sorte UP/AA) | ≤0.005 mm (Hersteller) | Präzisionssorten übertreffen ISO 15488 Klasse 1 |
| Schweres Fräsen mit wenigen festen Schaftgrößen | TG | DIN 6499 Klasse 2 (TGHP Klasse 1) | Kegel mit 8° Gesamtwinkel greift fester als ER |
| Schäfte über 26 mm | TG150 oder ER50-Erweiterung | Herstellerangabe | Jenseits der ER40-Grenze von ISO 15488 |
| Bohren auf vorhandenen DA-Futtern | DA | ~0.025 mm an der Stirn | Bohren ist die vorgesehene Anwendung |
| Fräsen auf einem DA-Futter | Wechsel auf ER oder TG | — | DA-Futter sind nicht für das Fräsen ausgelegt |
Standardmäßig ER für Spannbereich, TG für Haltekraft und DA für das Bohren.
ER-Spannzangen spannen von ER16 bis ER40 1 mm pro Spannzange (0.5 mm bei ER11) und sind nach ISO 15488 austauschbar, was sie zur Standardwahl für gemischte CNC-Arbeit macht. TG-Spannzangen spannen nur etwa 0.4 mm, greifen jedoch dank Kegel mit 8° Gesamtwinkel fester als ER und reichen bei TG150 bis 40 mm. DA-Spannzangen spannen 0.3–0.8 mm, laufen mit etwa 0.025 mm TIR an der Stirn und sind für das Bohren bestimmt, nicht für das Fräsen. Alle drei werden per Mutter geklemmt; Anzugstangen-Spannzangen wie R8 und 5C bilden eine eigene Kategorie der Maschinenschnittstelle.
ISO 15488 und DIN 6499 legen Kegelgeometrie, Spannbereich und Rundlaufklassen der ER-Spannzangen fest und machen sie damit markenübergreifend austauschbar — der Hauptgrund, warum ER die Neuausstattung von Bearbeitungszentren dominiert, während TG und DA Herstellersysteme aus der ursprünglichen Erickson-Linie bleiben.
Was ist der Unterschied zwischen ER-, DA- und TG-Spannzangen?
Alle drei werden per Mutter geklemmt. ER-Spannzangen spannen von ER16 bis ER40 1 mm pro Spannzange und folgen ISO 15488. TG-Spannzangen spannen etwa 0.4 mm, greifen jedoch dank Kegel mit 8° Gesamtwinkel fester als ER. DA-Spannzangen spannen 0.3–0.8 mm, laufen mit etwa 0.025 mm TIR an der Stirn und sind vorwiegend für das Bohren gedacht.
Welcher Spannzangentyp hat den größten Spannbereich?
ER, ab der Baugröße ER16: ISO 15488 sieht 1 mm Spannbereich pro Spannzange vor, gegenüber 0.3–0.8 mm bei DA und etwa 0.4 mm bei Standard-TG. ER11 bildet mit 0.5 mm die Ausnahme und liegt unter den 0.8 mm einer großen DA-Spannzange. Ein größerer Spannbereich bedeutet weniger Spannzangen für eine gegebene Spanne an Schaftgrößen.
Lassen sich DA-Spannzangen zum Fräsen verwenden?
Das wird nicht empfohlen. Laut Lyndex-Nikken sind DA-Spannzangenfutter nicht für das Fräsen ausgelegt und können unter Radiallast oder bei Überanzug an der Stirn reißen, und Kennametal nennt das Bohren als Hauptanwendung von DA. Für leichtes bis mittleres Fräsen sind ER- oder TG-Spannzangenfutter zu verwenden; DA bleibt dem Bohren vorbehalten.
Was ist eine TG-Spannzange?
Eine TG-Spannzange („Tremendous Grip“) ist eine muttergeklemmte Einzelwinkel-Spannzange mit einem Kegel von 8° Gesamtwinkel, der eine mechanische Übersetzung von etwa 3:1 ergibt. Standard-TG-Spannzangen spannen etwa 0.4 mm und werden in Genauigkeitsklasse 2 nach DIN 6499 gefertigt. Die Baureihen TG50 bis TG150 decken Schäfte von etwa 1.5 bis 40 mm ab.
Was ist ein ER-Spannzangensystem?
Ein ER-Spannzangensystem besteht aus einem muttergeklemmten Spannzangenfutter und ER-Spannzangen nach ISO 15488, die ER11 bis ER40 umfasst. Die Spannzangen spannen von ER16 bis ER40 etwa 1 mm pro Spannzange, bei ER11 0.5 mm, und halten in Klasse 2 einen Rundlauf von 0.015 bis 0.020 mm TIR. ER8 und ER50 sind Herstellererweiterungen jenseits der Norm.
Quellen
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- DIN 6499 — Clamping sleeves for collet chucks
- WIDIA (Kennametal) — Erickson TG Single-Angle Collets catalogue
- Kennametal — Double Angle (DA) Collet Systems, Toolholding Systems catalogue pp. S282–S283
- Kennametal — DA Double-Angle Standard Collets
- Lyndex-Nikken — BIG BLUE Tooling System Catalog (TG and DA collet chucks)
- Techniks — Certified Collets & Nuts catalogue
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout