Eine ER-Spannmutter wird mit einem kalibrierten Drehmomentschlüssel in einem ruhigen Zug auf das Nennmoment für Größe und Muttertyp angezogen — bei einer ER32-Standardmutter sind das laut dem von REGO-FIX empfohlenen Anzugsmoment 136 Nm (etwa 100 ft-lb) —, und beide Kegel werden sauber gehalten; das ist die wirkungsvollste Einzelmaßnahme, um den Rundlauf innerhalb der ISO-15488-Grenzen zu halten. Da die Spannkraft annähernd proportional zum Anzugsmoment der Mutter steigt, verringert ein zu geringes Moment den Halt und erhöht die Auszugsgefahr, während ein zu hohes Moment die Spannzange plastisch verformen und den TIR dauerhaft über die Grenze von 0.015–0.020 mm der Klasse 2 (Normalklasse) treiben kann. Dieser Leitfaden behandelt die Anzugsmomenttabelle, die Klassenwahl, die Anzugsfolge sowie die messbaren Anzeichen einer verschlissenen Spannzange.
Zur Auswahl von Spannzangengröße und Spannbereich siehe den ER-Spannzangen-Auswahlleitfaden. Für einen umfassenderen Vergleich von ER-Spannzangen mit Hydrodehn- und Schrumpfsystemen siehe Spannzangenfutter im Vergleich zum Hydrodehnfutter.
Anzugsmoment von ER-Spannzangen nach Größe
Das Anzugsmoment der ER-Mutter wächst mit der Spannzangengröße — das von REGO-FIX empfohlene Anzugsmoment für eine Standardmutter steigt von 24 Nm bei ER11 auf 176 Nm bei ER40 — und die Spannkraft folgt ihm, von typischerweise geschätzten 3.000 N (ER11) bis 25.000 N (ER40); ein ER32-Moment auf einer ER11-Mutter liegt daher weit über deren Nennwert und birgt das Risiko einer bleibenden Verformung der Spannzange.
Diese Werte gelten für Standardmuttern mit Vollgewinde am oberen Ende des Bohrungsbereichs jeder Größe; kleinere Spannzangenbohrungen derselben Größe benötigen weniger Moment (REGO-FIX nennt 8 Nm für ER11-Spannzangen unter 3 mm). Minimuttern haben bei gleicher ER-Nummer ein feineres Gewinde und einen kleineren Außendurchmesser und sind niedriger eingestuft, wie die oben genannten Minimutter-Werte zeigen. ER8 und ER50 liegen außerhalb von ISO 15488 — REGO-FIX nennt 6 Nm für ER8, das nur mit Minimutter erhältlich ist, und 240 Nm für ER50. Andere Mutternhersteller veröffentlichen abweichende Werte; ist die Marke der Mutter bekannt, gilt das Moment dieses Herstellers.
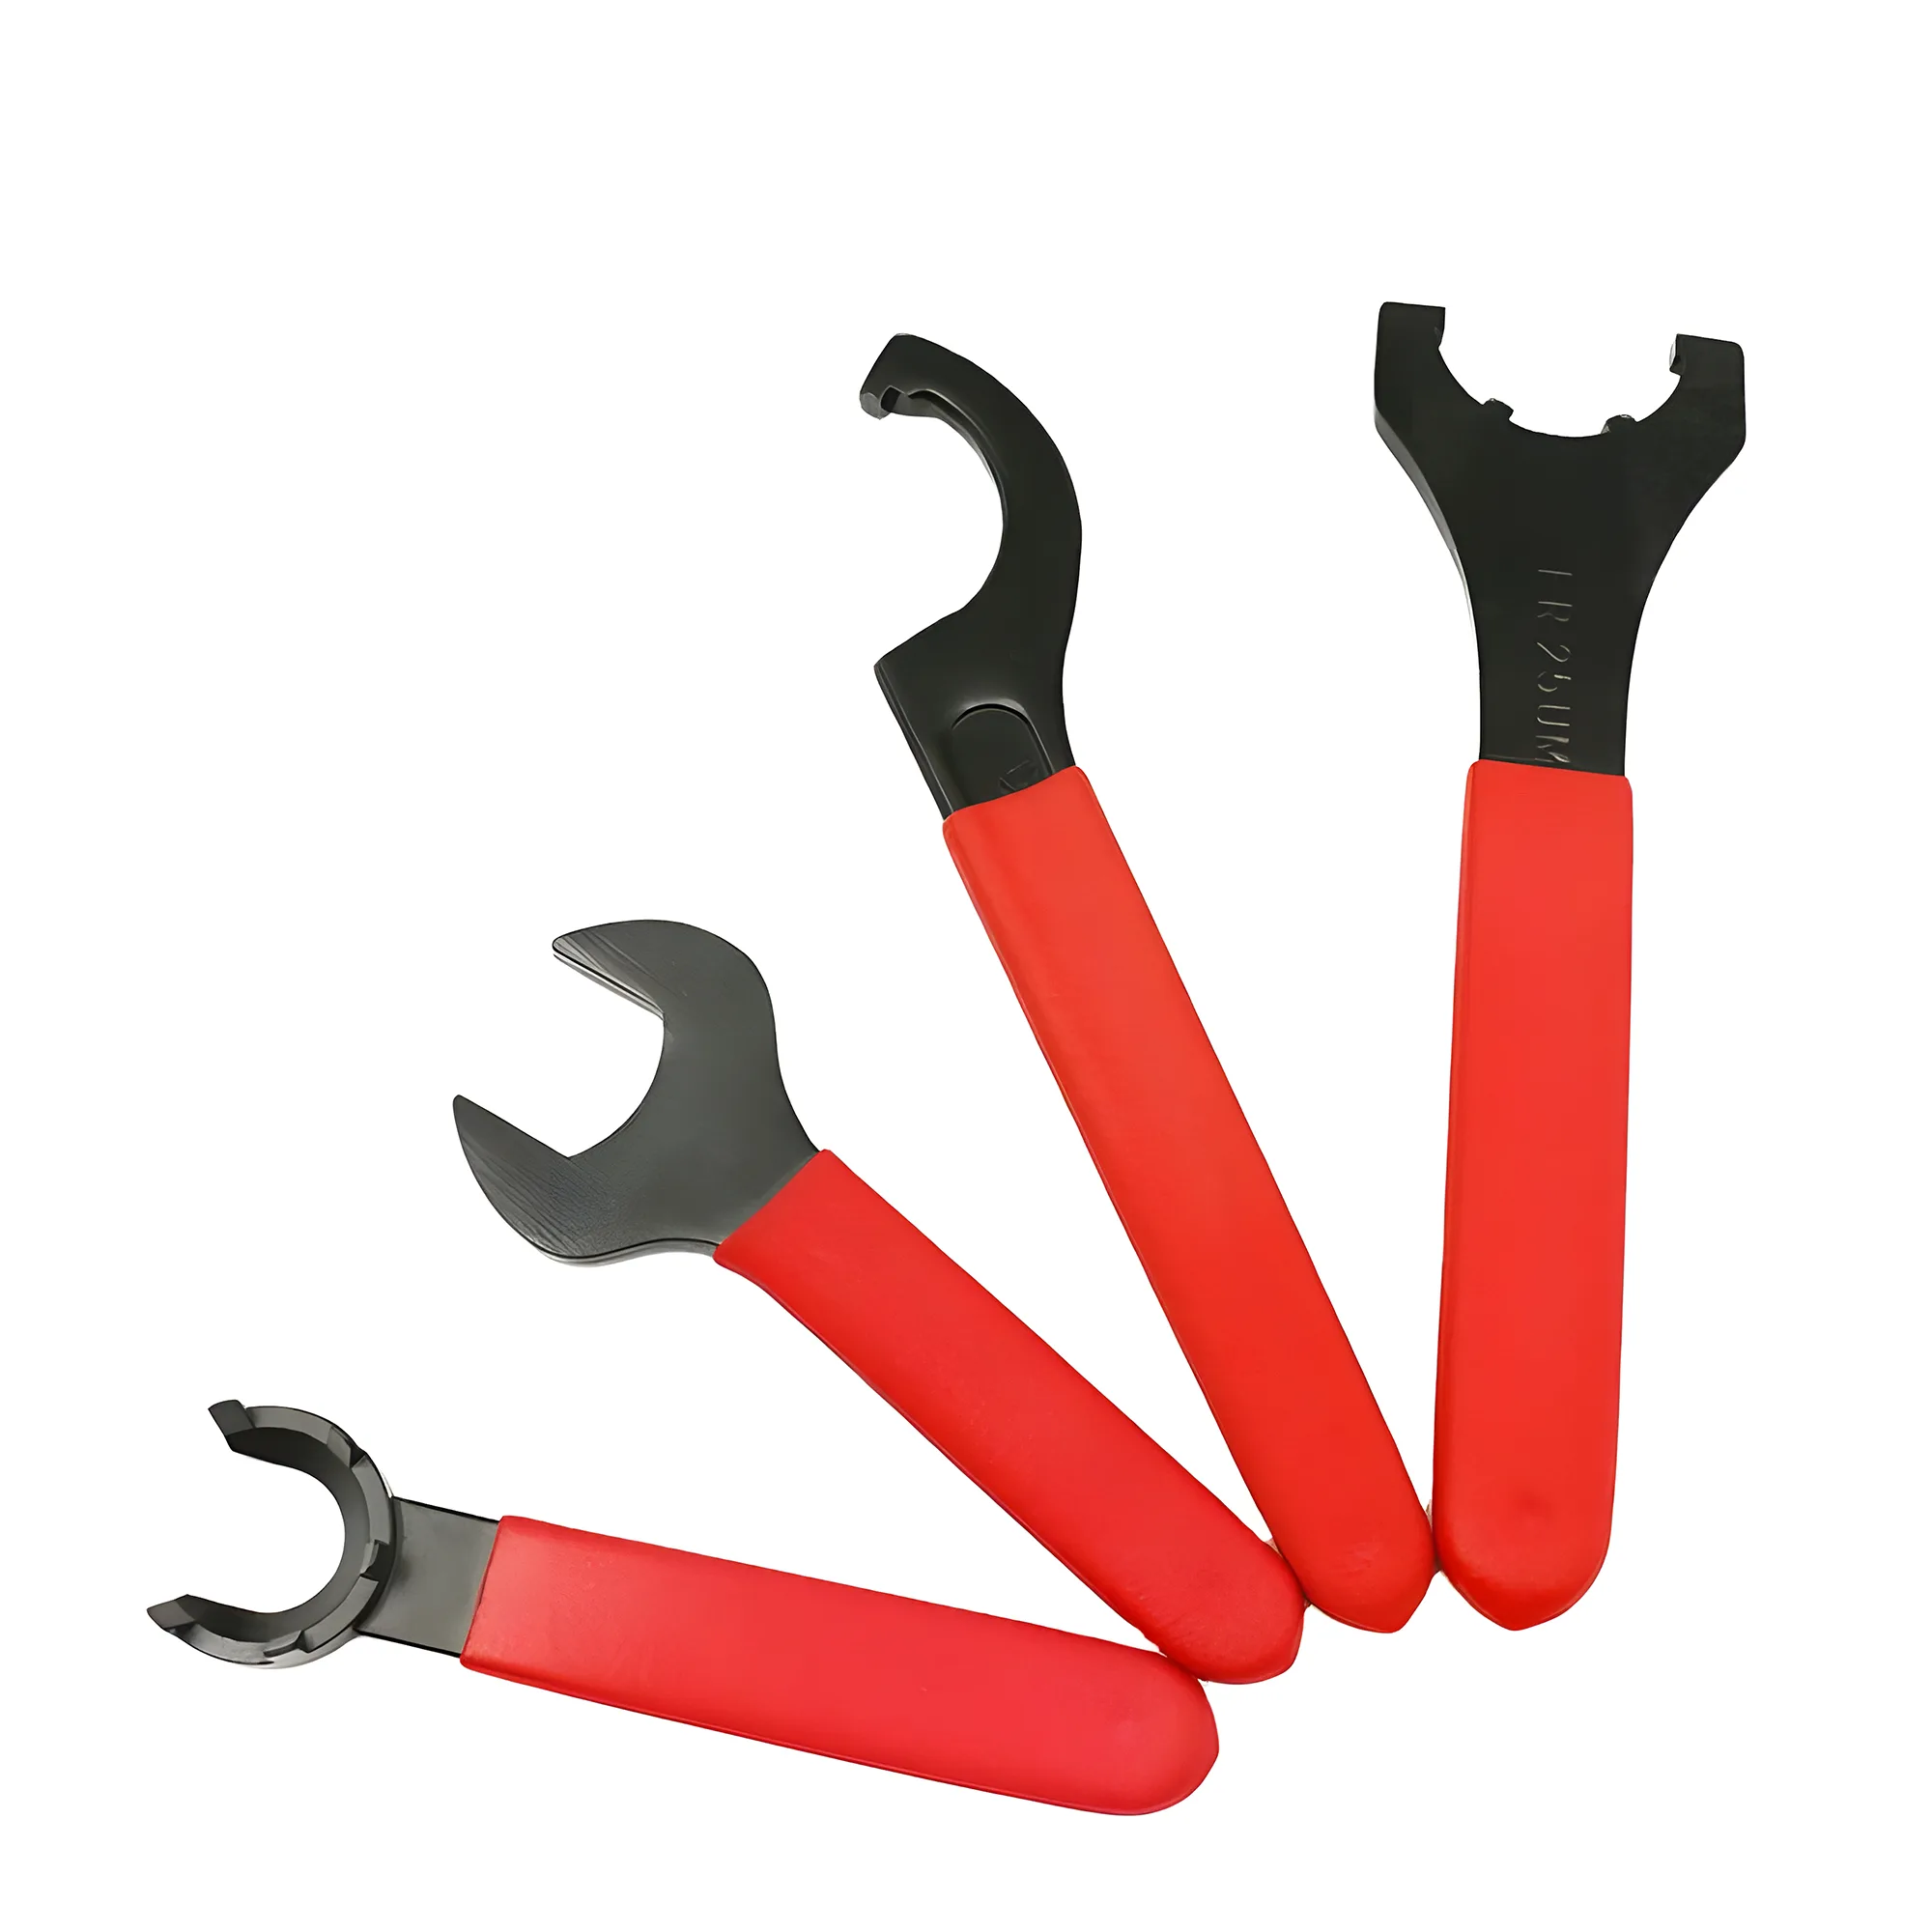
Für Serienfertigung ist ein kalibrierter Drehmomentschlüssel dem Handanzug deutlich vorzuziehen — beim Handanzug einer ER32-Mutter werden typischerweise nur 40–60 Nm erreicht, weniger als die Hälfte des Nennmoments von 136 Nm und damit weniger als die Hälfte der Nennspannkraft, sodass das Werkzeug bei mäßig unterbrochenem Schnitt herauszuziehen droht.
Schnellreferenz: Anzugsmoment und Rundlauf
| Problem / Ziel | Erste Maßnahme | Erwartete Wirkung |
|---|---|---|
| Rundlauf bei der ersten Einrichtung über ISO-15488-Klasse-2-Grenze | Vor erneutem Anziehen Sitz der Mutter und Sauberkeit des Spannzangenkegels prüfen | Behebt die meisten Rundlauffehler der Ersteinrichtung ohne Teiletausch |
| Werkzeugauszug beim Schruppen | Nennanzugsmoment mit kalibriertem Drehmomentschlüssel aufbringen; Spannzangengröße prüfen | Erreicht die volle, typischerweise geschätzte Spannkraft von 3.000–25.000 N je nach ER-Größe |
| Rundlauf driftet zwischen Setups (gleiche Spannzange) | Spannzange ersetzen; Klasse 2 (Normalklasse) hält typischerweise 500–1.000 Zyklen | Stellt TIR auf ≤0.015 mm (d₁ ≤ 10 mm) bzw. ≤0.020 mm (d₁ 10–26 mm) gemäß ISO 15488:2003 Tabelle 4 wieder her |
| Schlichten oder Reiben oberhalb IT7-Toleranz | Wechsel auf UP/AA-Spannzange (≤0.005 mm TIR) | Reduziert den Rundlaufbeitrag um 3–4× gegenüber den Klasse-2-Grenzwerten |
| Spannmutter sitzt fest oder Drehmoment steigt früh stark an | Mutterauflagefläche reinigen und leicht ölen; Spannzangenkegel nicht schmieren | Verringert die Reibungsstreuung und verbessert die Wiederholgenauigkeit Drehmoment–Spannkraft |
Wie das ER-Anzugsmoment in Spannkraft umgesetzt wird
Die Spannkraft im ER-System entsteht dadurch, dass die Mutter den 8°-Einstellwinkelkegel der Spannzange (Halbwinkel gemäß DIN 6499 / ISO 15488; Vollwinkel 16°) gegen den Futterkörper presst und damit axiale Mutterwege in radiale Pressung am Werkzeugschaft umsetzt.
Unter typischen Bedingungen steigt die Spannkraft annähernd proportional zum Anzugsmoment der Mutter, und der flache 8°-Kegel übersetzt die axiale Mutterkraft in eine wesentlich größere radiale Klemmung. Wie viel des aufgebrachten Moments tatsächlich als Spannkraft ankommt, hängt stark von der Reibung am Muttergewinde, an der Mutterauflagefläche und am Kegel ab — deshalb sind saubere, gleichmäßig geschmierte Mutterflächen ebenso wichtig wie der Drehmomentwert selbst.
Rundlaufklassen: Klasse 2 (Normalklasse) vs. Präzision UP/AA
ISO 15488:2003 definiert zwei Standard-Genauigkeitsklassen für ER-Spannzangen; UP/AA-Klassen bilden eine herstellerdefinierte Stufe oberhalb von Klasse 1.
ISO 15488 Klasse 2 (Normalklasse) schreibt einen Rundlauf ≤0.015 mm TIR für d₁ ≤ 10 mm und ≤0.020 mm TIR für d₁ 10–26 mm vor, gemessen an einem Prüfdorn bei den in Tabelle 4 festgelegten absoluten Auskraglängen. Diese Klasse eignet sich für allgemeines Fräsen, Bohren und Gewindeschneiden bei Maßtoleranzen IT8 oder gröber.
ISO 15488 Klasse 1 schreibt ≤0.010 mm TIR für d₁ ≤ 10 mm und ≤0.015 mm für d₁ im Bereich 10–26 mm gemäß ISO 15488:2003 Tabelle 4 vor — eine spürbare Verbesserung für leichtes Schlichten, wenn die Oberflächengüte Ra relevant ist, die Bohrungstoleranzen aber bei IT7 oder gröber bleiben.
UP/AA-Spannzangen (Herstellerspezifikation) erreichen ≤0.005 mm TIR durch engere Schleiftoleranzen an Spannzangenkegel und Bohrung und werden üblicherweise in 0.5-mm-Stufen bevorratet; jede einzelne Spannzange hat dennoch einen Spannbereich von 1 mm (ER16–ER40). UP-Spannzangen sind klar zu bevorzugen für H7-Reiben, Feinbohren und das Schlichten von Werkzeugformkonturen, wo der Rundlaufbeitrag der Spannzange nahe ~0.005 mm bleiben muss, damit der Toleranzstapel der Bohrung innerhalb der Zeichnungsmaße bleibt. Ein vollständiger UP-Satz in 0.5-mm-Stufen umfasst rund doppelt so viele Spannzangen, um den gleichen Schaftbereich abzudecken — ein Kostenfaktor, der einzuplanen ist.
Regel zur Klassenwahl
Klasse 2 ist für Drehen, Schruppen und Bohren bei IT8 oder gröber geeignet. Klasse 1 eignet sich für das Schlichten mit Schaftfräsern bei IT7. UP/AA-Klasse ist für Reiben, Feinbohren und alle Arbeiten zu verwenden, bei denen ein Spannzangenrundlauf deutlich über 0.005 mm die Maßtoleranz über die Zeichnungsgrenzen hinausschieben würde.
Die Beziehung zwischen Rundlauf und Standzeit ist wesentlich: Jede 0.0001 inch (2.5 µm) Rundlauf reduziert die Standzeit beim Schlichten mit Schaftfräsern typischerweise um etwa 10 %, sodass 0.01 mm Rundlauf rund 40 % der Standzeit kosten (BIG DAISHOWA „Ein-Zehntel-Regel“; variiert mit Werkzeugdurchmesser, Werkstoff und Vorschub) — das erklärt, warum Betriebe, die UP-Spannzangen für Schlichtarbeiten einsetzen, bei gleichen Schnittparametern oft spürbar längere Standzeiten als mit Klasse-2-Setups beobachten.
Anzugsfolge: Einrasten, Werkzeug einsetzen, Endanzug
Die korrekte ER-Anzugsfolge besteht aus drei Schritten, nicht aus einem — das Zusammenziehen der Folge zu einem einzigen Überanzug ist eine häufige Ursache für asymmetrischen Rundlauf bei der Einrichtung.
Schritt 1 — Reinigen und einrasten. Spannzangenkegel, Futterkegelbohrung und Mutter mit einem sauberen, fusselfreien Tuch abwischen. Jedes Spanbruchstück und jeder eingetrocknete Kühlschmierstoffrest zwischen den Kegelflächen erzeugt eine Erhebung, die die Spannzange schon vor dem Eingriff der Mutter aus der Achse kippen kann. Die Spannzange zuerst in die Mutter einsetzen, bis sie in deren Haltenut einrastet — so gleitet sie axial und nicht schräg in die Futterbohrung.
Schritt 2 — Werkzeug einsetzen, dann handfest anziehen. Bei in der Mutter gehaltener Spannzange das Werkzeug so einsetzen, dass der Schaft über die wirksame Spannlänge der Spannzangenbohrung hinausreicht; ein nur vom vorderen Teil der Bohrung gefasster Schaft kann die Spannzange verkippen und an Halt verlieren. Anschließend die Mutter von Hand auf den Futterkörper schrauben, bis Widerstand spürbar wird. An diesem Punkt sitzt der Spannzangenkegel, die Spannflächen sind aber noch nicht belastet.
Schritt 3 — Auf Sollmoment anziehen. Kalibrierten Drehmomentschlüssel an der Mutter ansetzen und in einer ruhigen Bewegung auf den Nennwert für ER-Größe und Muttertyp anziehen. Wird das Moment in mehreren Teilschritten aufgebracht, entsteht ein Stick-Slip-Effekt, der die Spannzange leicht aus der Kegelachse kippen kann.
Anzug in einem Zug
Den Endanzug in zwei oder drei getrennten Bewegungen aufzubringen — und zwischen den Bewegungen „zum Nachfühlen“ zu lösen — ist eine verbreitete Werkstattgewohnheit, die einen asymmetrischen Kegelkontakt erzeugen und den TIR gegenüber einem ruhigen Einzelanzug anheben kann. Einmal auf das Sollmoment anziehen und beenden.
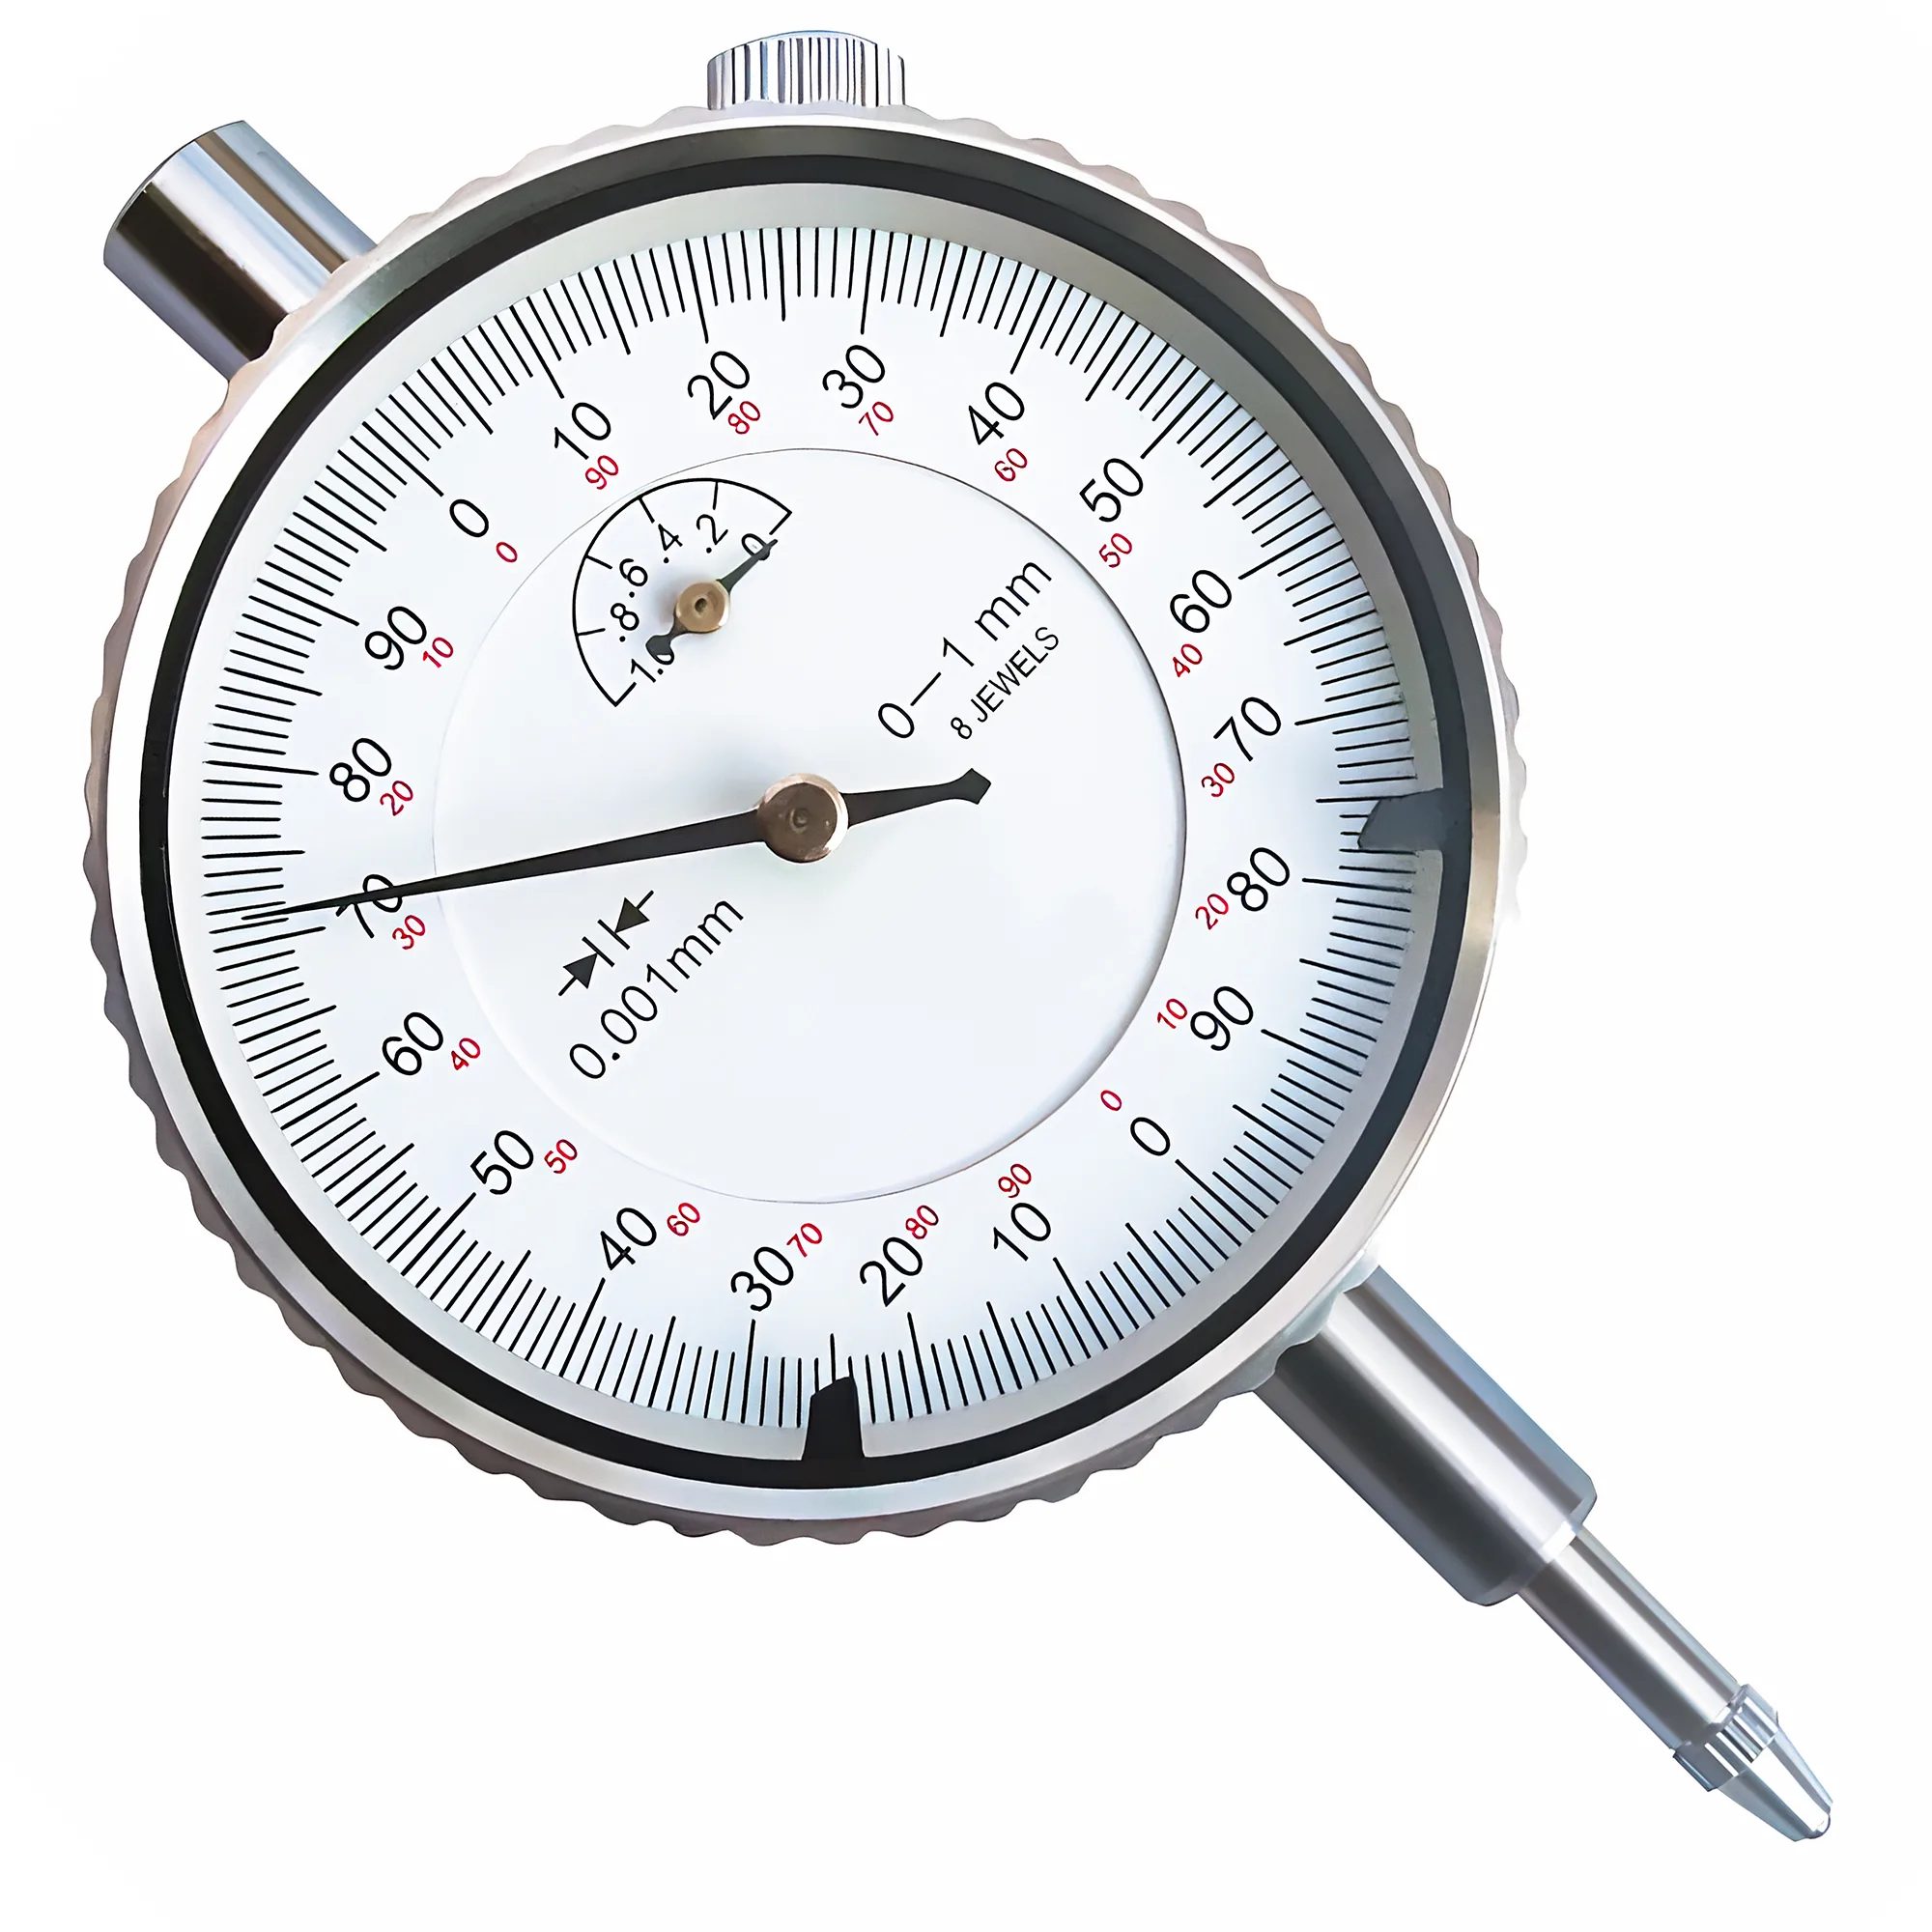
Nach jeder Einrichtung den Rundlauf mit einer Messuhr prüfen: Eine korrekt angezogene Spannzange in einem sauberen, unbeschädigten Futter sollte bei der Prüfauskragung nach ISO 15488 (zum Beispiel 40 mm für Bohrungen von 10–18 mm) innerhalb der Grenze ihrer Klasse liegen und Reserve für übliche Systemstreuung lassen. Werte über 0.020 mm bei einer neuen Spannzange deuten typischerweise auf einen verunreinigten Kegel oder eine beschädigte Mutterauflagefläche hin.
Genauigkeitsverlust: Messbare Anzeichen und Austauschkriterien
Der Verschleiß der ER-Spannzange verläuft progressiv und messbar — bis ein sichtbarer Riss oder ein offen lockerer Schaftsitz erkennbar wird, sind in der Fertigung typischerweise schon viele Zyklen mit zunehmend schlechterem Rundlauf akzeptiert worden.
Zeichen 1 — TIR-Anstieg über die ISO-15488-Grenze. Der direkteste Indikator. TIR zu Setup-Beginn mit einer Messuhr mit 0.001 mm Auflösung messen. Spannzangen der Klasse 2 (Normalklasse) halten in der Regel 500–1.000 Spannzyklen, bevor der TIR über die ISO-15488-Grenze driftet; konsequente Drehmomentdisziplin und h6-tolerierte Werkzeugschäfte können diese Nutzungsdauer verlängern. Wenn der TIR an einem als einwandfrei bekannten Futter bei zwei aufeinanderfolgenden Einrichtungen mit sauberem Kegel über der ISO-15488-Klasse-2-Grenze liegt, ist die Spannzange zu ersetzen — nicht durch Anpassen der Schnittparameter zu kompensieren.
Zeichen 2 — Spannbereichsverzerrung. Eine verschlissene Spannzange verliert ihren ursprünglichen Spannbereich (1 mm bei ER16–ER40, 0.5 mm bei ER11): Die hochbelastete Zone an den Schlitzspitzen weitet sich nach außen, sodass die Spannzange nicht mehr über den gesamten Bereich konzentrisch sitzt. Optisch zeigen verschlissene Schlitzspitzen blanke Verschleißspuren. Maßlich misst eine auf diese Weise versagende Spannzange typischerweise am unteren Ende ihres Nennbereichs einen höheren TIR als am oberen Ende.
Zeichen 3 — Streuung Drehmoment zu TIR. Eine gesunde Spannzange liefert über fünf wiederholte Spann-Lös-Zyklen bei gleichem Drehmoment einen konsistenten TIR. Eine an der Kegelfläche verschlissene Spannzange zeigt im gleichen Test eine um ein Mehrfaches breitere TIR-Streuung — jede Einrichtung wird damit zum Glücksspiel, unabhängig von der Drehmomentgenauigkeit.
Zeichen 4 — Verschleiß der Mutterauflagefläche. Nicht nur die Spannzange, sondern auch die Mutter trägt zum System bei. Eine fressende oder verschlissene Mutterauflagefläche bringt eine Drehmomentstreuung ein, die sich direkt in Spannkraftstreuung und TIR-Schwankung niederschlägt. Wer nur die Spannzange tauscht und eine verschlissene Mutter behält, holt typischerweise nur einen Teil der erwarteten TIR-Verbesserung heraus.
Jeder weitere Rundlaufzuwachs von 0.0001 inch (2.5 µm) über dem Ausgangswert bedeutet unter typischen Schlichtbedingungen etwa 10 % zusätzlichen Standzeitverlust — die TIR-Verfolgung beim Einrichten liefert eine frühe Warnung, die sich durch vermiedene Werkzeugbrüche und Ausschuss typischerweise weit über die Kosten einer Ersatzspannzange hinaus auszahlt.
Zusammenfassung
Kalibriertes Drehmoment und saubere Kegel sind die primären Stellgrößen für die Genauigkeit von ER-Spannzangen.
Das Drehmoment für ER-Größe und Muttertyp mit einem kalibrierten Schlüssel in einer ruhigen Bewegung auf den Sollwert bringen; vor jeder Einrichtung beide Kegel reinigen; UP/AA-Klasse wählen, wenn die Bearbeitungstoleranz einen TIR ≤0.005 mm verlangt; Spannzangen ersetzen, wenn der TIR bei zwei aufeinanderfolgenden sauberen Setups die ISO-15488-Klasse-2-Grenze überschreitet. Das Gesamtsystem — Spannzange, Mutter und Futterkegel — verschleißt gemeinsam, und wer den Mutterverschleiß ignoriert, verschenkt einen Großteil des Nutzens einer neuen Spannzange.
ISO 15488 und DIN 6499 definieren die Kegelgeometrie und die Rundlaufklassen, die ER-Spannzangen zur dominanten Werkzeugschnittstelle für 30er- und 40er-Bearbeitungszentren machen — ihre Austauschbarkeit hängt davon ab, dass die Schnittstellenmaße durch Drehmomentdisziplin und rechtzeitigen Austausch erhalten bleiben. Für einen vollständigen Überblick über Werkzeugaufnahmesysteme jenseits der ER-Spannzangen, einschließlich Kegel, Hydrodehnfutter und Schrumpffutter, siehe den vollständigen Leitfaden zur Werkzeugaufnahme für CNC-Bearbeitung.
Wie fest sollte eine ER-Spannmutter angezogen werden?
Auf das Nennmoment für ER-Größe und Muttertyp, mit einem Drehmomentschlüssel in einem ruhigen Zug — bei einer ER32-Standardmutter laut REGO-FIX 136 Nm (etwa 100 ft-lb). Von Hand werden meist nur 40–60 Nm erreicht, also weniger als die Hälfte der Nennspannkraft; ein Überanzug kann die Spannzange verformen und den Rundlauf dauerhaft verschlechtern.
Wie hoch ist das korrekte Anzugsmoment für eine ER32-Spannzange?
Das von REGO-FIX empfohlene Anzugsmoment für eine ER32-Standardmutter beträgt 136 Nm (etwa 100 ft-lb) und wird mit einem kalibrierten Drehmomentschlüssel in einer ruhigen Bewegung aufgebracht; Spannzangen unter 3 mm benötigen nur 24 Nm. Ein Unteranzug auf 40–60 Nm (typischer Handanzug) liefert weniger als die Hälfte der typischerweise geschätzten Spannkraft von 10.000–15.000 N und erzeugt bei mäßig unterbrochenen Schnitten Auszugsgefahr. Den für Spannzangengröße und Muttertyp spezifizierten Drehmomentwert verwenden, nicht einen Einheitswert für alle ER-Muttern.
Woran erkenne ich, dass meine ER-Spannzange ersetzt werden muss?
Den TIR mit einer Messuhr mit 0.001 mm Auflösung messen. Überschreitet der TIR die ISO-15488-Klasse-2-Grenze — gemäß ISO 15488:2003 Tabelle 4: ≤0.015 mm für d₁ ≤ 10 mm; ≤0.020 mm für d₁ im Bereich 10–26 mm — bei zwei aufeinanderfolgenden sauberen, korrekt angezogenen Setups, ist die Spannzange auszutauschen. Spannzangen der Klasse 2 halten typischerweise 500–1.000 Zyklen; konsequente Drehmomentdisziplin kann diese Nutzungsdauer verlängern.
Wann sollte ich UP/AA-Präzisionsspannzangen statt Klasse 2 (Normalklasse) einsetzen?
UP/AA-Klasse (≤0.005 mm TIR) für H7-Reiben, Feinbohren und das Schlichten von Werkzeugformkonturen verwenden, wenn der Rundlaufbeitrag der Spannzange bei etwa 0.005 mm bleiben muss, damit die Bohrungstoleranz innerhalb der Zeichnungsgrenzen bleibt. Für allgemeines Fräsen und Bohren bei IT8 oder gröber sind Spannzangen der ISO-15488-Klasse 2 in der Regel ausreichend und pro Zyklus günstiger.
Verbessert das Schmieren des Spannzangenkegels den Rundlauf?
Nein — Spannzangenkegel und Futterbohrung sauber und trocken halten, damit der Kegel gemäß ISO-15488-Geometrie metallisch und konzentrisch sitzt. Nur die Auflagefläche und das Gewinde der Mutter mit einem leichten Film Maschinenöl schmieren; das verringert die Reibungsstreuung und verbessert die Wiederholgenauigkeit Drehmoment–Spannkraft. Öl auf dem Kegel kann die Spannzange axial aufschwimmen lassen und den TIR erhöhen.
Wie wirkt sich der Rundlauf der Spannzange auf die Standzeit aus?
Nach der Ein-Zehntel-Regel von BIG DAISHOWA verkürzt jede 0.0001 inch (2.5 µm) Rundlauf die Standzeit um etwa 10 %, sodass 0.01 mm Rundlauf in Schlichtversuchen rund 40 % kosten. Der Wechsel von der Grenze der ISO-15488-Klasse 2 (0.015–0.020 mm) auf eine UP/AA-Spannzange (≤0.005 mm) senkt den Rundlaufbeitrag der Spannzange um 3–4× und verlängert die Standzeit beim Schlichten typischerweise.
Quellen
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 6499 — Clamping sleeves for collet chucks
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout
- Rego-Fix ER Collet System Technical Reference
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- ISO 463:2006 — Geometrical product specifications — Dial gauges