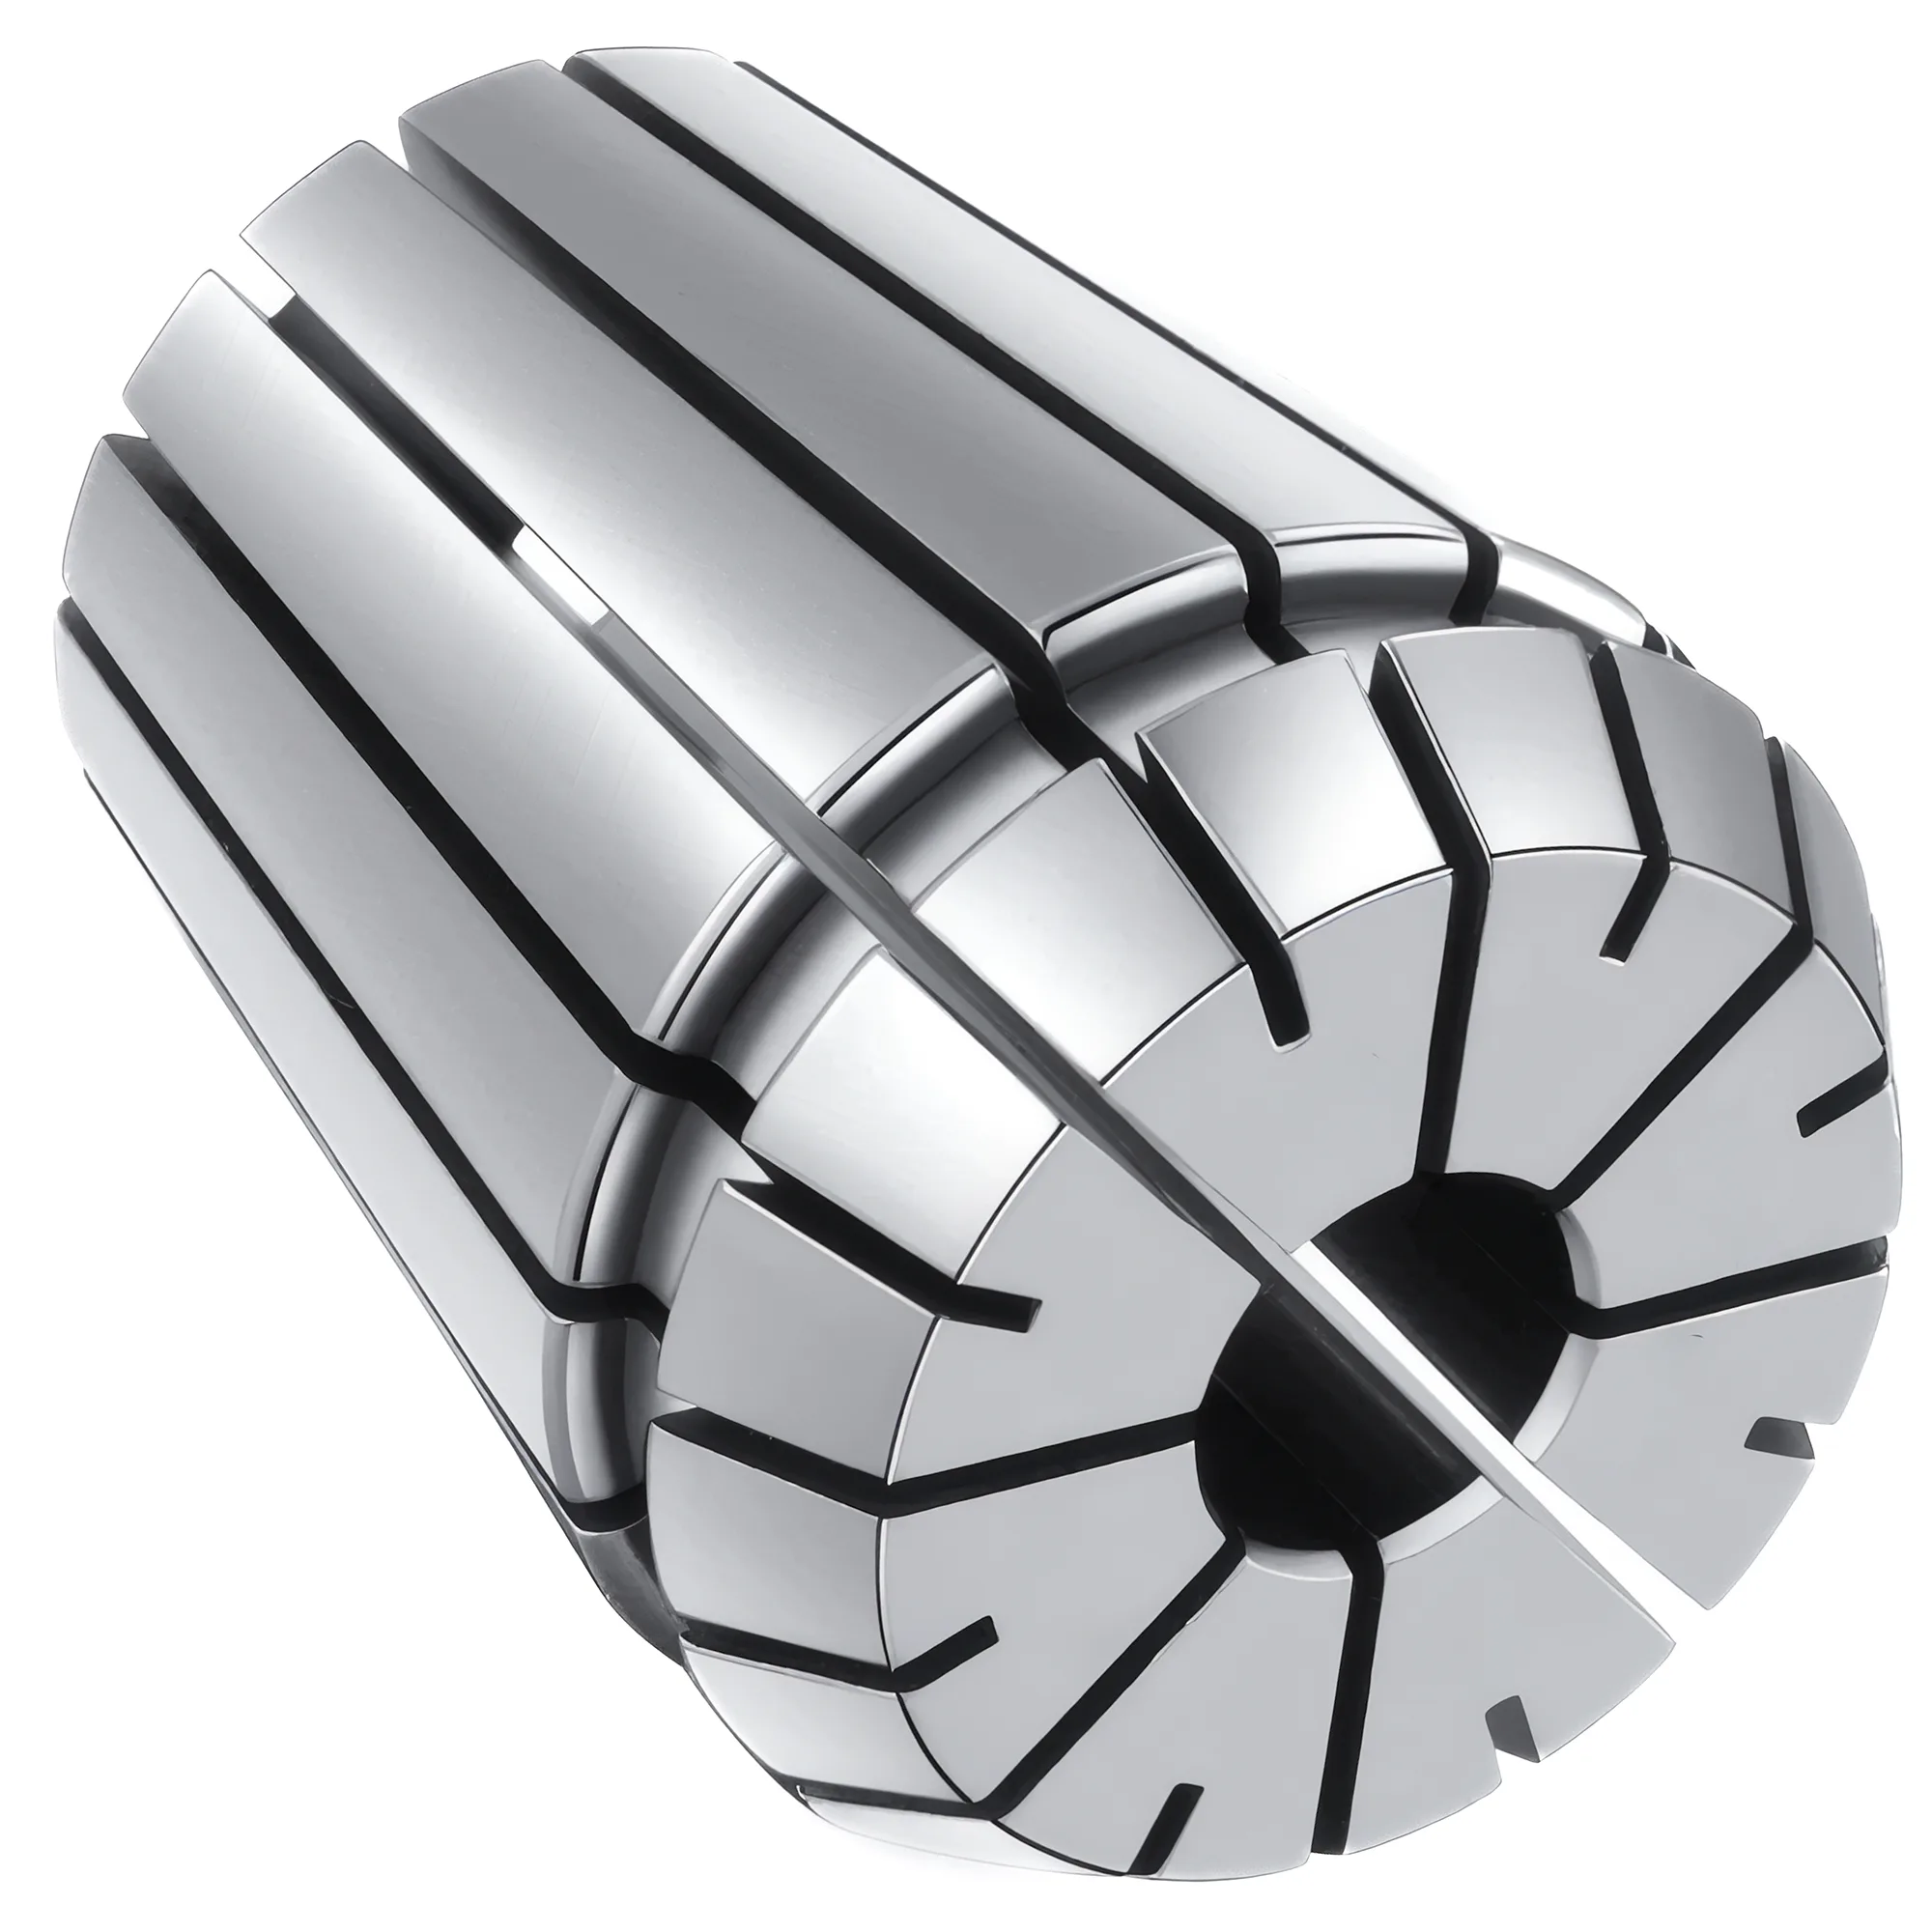
ER, DA e TG são os três tipos comuns de pinça fechada por porca para ferramentas rotativas, e eles se dividem em um compromisso central: faixa de fixação contra aperto. As pinças ER fecham cerca de 1 mm por pinça do ER16 ao ER40 (0.5 mm no ER11, conforme a ISO 15488), de modo que um único jogo cobre o maior número de diâmetros de haste. As pinças DA (duplo ângulo) fecham 0.3–0.8 mm conforme o tamanho e são feitas principalmente para furação. As pinças TG fecham só cerca de 0.4 mm (1/64 in), mas usam um cone de 8° de ângulo total que aperta mais que a ER (catálogos dos fabricantes). A ER é a escolha para faixa e intercambiabilidade, a TG para aperto no fresamento e a DA para manter em serviço o ferramental de furação já existente.
Este artigo compara tipos de pinça. Para o dimensionamento dentro da família ER, consulte o guia de seleção de pinças ER; para o torque da porca e o procedimento de batimento, o guia de batimento e torque de pinças ER. Para uma comparação mais ampla de porta-ferramentas, veja porta-fresas Side Lock vs ER vs Shrink Fit.
Quais São os Principais Tipos de Pinça?
As pinças ER, DA e TG são todas fechadas por uma porca roscada no mandril de pinça — nenhuma delas é puxada por um tirante. O que as diferencia é a geometria do cone, a faixa de fixação e a norma por trás de cada uma.
- As pinças ER têm ângulo de assentamento de 8° (16° de ângulo total) e são normalizadas internacionalmente pela ISO 15488, que abrange do ER11 ao ER40; a norma alemã original é a DIN 6499. ER8 e ER50 são extensões de fabricante fora da ISO 15488.
- As pinças TG ("Tremendous Grip") têm projeto de ângulo simples, com um cone suave de 8° de ângulo total, cerca de metade do ângulo da ER. Vêm do sistema Erickson original e não são cobertas pela ISO 15488, embora as pinças TG padrão sejam fabricadas com a precisão da Classe 2 da DIN 6499 e as TGHP de alta precisão com a Classe 1 (catálogo WIDIA).
- As pinças DA (duplo ângulo) são cônicas nas duas extremidades e também vêm do sistema Erickson. Os fabricantes não publicam um ângulo de cone normalizado para elas, e seu posicionamento é principalmente a furação.
Pinças de tirante são outra categoria. Pinças de fresadoras ferramenteiras e de tornos, como R8 e 5C, são puxadas para dentro do fuso ou do fechador de pinça por um tirante, de modo que a ferramenta ou a peça é fixada por trás, e não por uma porca no nariz. Elas resolvem um problema de interface da máquina, não de porta-ferramenta, e ficam fora desta comparação.
Faixa de Fixação: Por Que a ER Cobre Mais Diâmetros por Pinça
A partir do ER16, a ER tem a maior faixa de fixação dos três tipos — 1 mm por pinça pela ISO 15488 — contra 0.3–0.8 mm da DA e cerca de 0.4 mm da TG padrão. Uma exceção mantém a comparação honesta: o ER11 fecha só 0.5 mm, menos que os 0.8 mm de uma pinça DA grande.
A faixa de fixação define quantas pinças uma oficina precisa ter. Com a ER, cada pinça cobre uma banda de 1 mm, de modo que um jogo em passos de 1 mm alcança qualquer diâmetro de haste dentro do seu intervalo. Uma pinça TG padrão só fixa do seu diâmetro nominal até cerca de 0.4 mm abaixo, servindo na prática a um único diâmetro de haste; cobrir o mesmo intervalo sem lacunas exige bem mais que o dobro de pinças TG. A DA fica entre as duas, com os tamanhos maiores chegando perto de 0.8 mm.
| Fator | ER | DA | TG |
|---|---|---|---|
| Faixa de fixação por pinça padrão | 1 mm (ER16–ER40); 0.5 mm (ER11) | 0.3–0.8 mm conforme o tamanho (máx. 1/32 in) | ~0.4 mm (1/64 in) |
| Cone | Ângulo de assentamento de 8° (16° de ângulo total) | Duplo ângulo (ângulo não publicado como norma) | 8° de ângulo total, ângulo simples |
| Séries e capacidade | ER11 1–7, ER16 1–10, ER20 1–13, ER25 1–16, ER32 2–20, ER40 3–26 mm (ISO 15488) | 300DA até 1/4 in, 200DA até 3/8 in, 100DA até 9/16 in, 180DA até 3/4 in | TG50 1.5–13.5, TG75 3–20, TG100 3–25.5, TG150 12–40 mm |
| Norma | ISO 15488 / DIN 6499 | Fabricante (sistema Erickson) | Fabricante; precisão conforme as classes da DIN 6499 |
| Fixação | Porca | Porca | Porca |
A numeração da DA costuma confundir: os números de série não crescem com a capacidade. A 180DA é o maior tamanho DA comum e chega a 3/4 in, enquanto a 300DA é a menor, com 1/4 in. Do outro lado, a TG150 chega a 40 mm, bem além do limite de 26 mm do ER40 na ISO 15488.
Dica de Seleção
Conte as pinças que você realmente vai precisar. Se a lista de ferramentas abrange muitos diâmetros de haste, a faixa de 1 mm da ER mantém o jogo pequeno. Se a oficina trabalha com poucos diâmetros fixos e precisa de aperto máximo, a faixa estreita da TG custa pouco, porque cada haste só precisa da própria pinça.
Batimento e Aperto por Sistema de Pinça
As pinças ER padrão e TG padrão estão na mesma classe de precisão — Classe 2 da ISO 15488 / DIN 6499 —, então a diferença de batimento entre elas é menor do que a fama de cada uma sugere. A Classe 2 da ISO 15488 admite ≤0.015 mm de TIR para d₁ ≤ 10 mm e ≤0.020 mm para d₁ 10–26 mm; as classes ER UP/AA dos fabricantes chegam a ≤0.005 mm de TIR, e as pinças TGHP são fabricadas na Classe 1. A Kennametal especifica para as pinças DA 0.001 in (0.025 mm) de TIR no nariz da pinça, valor mais folgado que o de ambas.
A vantagem de aperto da TG vem do cone: um ângulo total de 8° dá uma vantagem mecânica de aproximadamente 3:1 (WIDIA), e a Lyndex-Nikken o descreve como capaz de um torque de fixação maior que o de um mandril de pinça ER de 16°. O preço desse cone suave é a faixa de fixação estreita de 0.4 mm. A ER troca um pouco de aperto por faixa; a DA nem é uma pinça de fresamento — a Lyndex-Nikken afirma que os mandris DA não são projetados para fresamento e podem trincar no nariz sob carga radial ou aperto excessivo, e a Kennametal aponta a furação como a principal aplicação da DA.
| Fator | ER (padrão) | DA (padrão) | TG (padrão) |
|---|---|---|---|
| Precisão | ISO 15488 Classe 2: ≤0.015–0.020 mm de TIR | ~0.025 mm de TIR no nariz da pinça (Kennametal) | DIN 6499 Classe 2 |
| Opção de precisão | Classes UP/AA ≤0.005 mm de TIR (fabricante) | Não abordado aqui | TGHP conforme DIN 6499 Classe 1 |
| Aperto | Referência; cone de 16° de ângulo total | Voltada à furação; não indicada para fresamento | Maior que a ER; cone de 8° de ângulo total (~3:1) |
| Uso principal | Fresamento, furação, ferramentas variadas | Furação, ferramentas pequenas | Fresamento em que o aperto é decisivo |
Mesmo assim, o batimento pesa na escolha entre os tipos, porque encurta a vida útil da ferramenta. Cada 0.0001 inch (2.5 µm) de batimento reduz a vida útil da ferramenta em aproximadamente 10% (regra do décimo da BIG DAISHOWA); assim, uma montagem DA com 0.025 mm custa a uma fresa de acabamento muito mais vida útil que uma pinça ER ou TG Classe 2. O efeito varia com o diâmetro da ferramenta, o material e o avanço.
Erro Comum
Usar uma fresa de topo em um mandril de pinça DA só porque a oficina já tem um é um erro comum. Os mandris DA são indicados para furação; a carga lateral do fresamento pode trincar o nariz do mandril. As ferramentas de fresamento devem ir para porta-ferramentas ER ou TG.
Quando Escolher Cada Tipo de Pinça?
✦ ER É Melhor Para
- Estoques de ferramentas variados, em que 1 mm de faixa de fixação mantém baixo o número de pinças
- Acabamento e fresamento geral (Classe 2 padrão; classes UP/AA até ≤0.005 mm)
- Pinças intercambiáveis entre marcas conforme a ISO 15488 / DIN 6499
✦ DA É Melhor Para
- Furação com mandris e pinças DA já existentes
- Hastes pequenas, até 3/4 in no maior tamanho (180DA)
- Manter em serviço o ferramental de furação antigo em vez de substituí-lo
Escolha a ER quando a faixa de hastes e a intercambiabilidade definem a decisão, a TG quando o aperto em um conjunto fixo de diâmetros importa mais, e a DA apenas para furação em mandris que a oficina já possui. Para a maioria das oficinas com centros de usinagem que compram porta-ferramentas novos, a ER é o padrão, porque a ISO 15488 torna suas pinças intercambiáveis entre marcas e a faixa de 1 mm cobre o mix de ferramentas mais amplo. Para comparar a ER com métodos de fixação fundamentalmente diferentes, veja mandril de pinça vs mandril hidráulico, e para o panorama completo de porta-ferramentas, o guia completo de fixação de ferramentas.
Recomendações Práticas
Tabela Rápida de Seleção
| Cenário | Tipo de Pinça Recomendado | Precisão | Por quê |
|---|---|---|---|
| Fresamento e furação mistos, muitos diâmetros de haste | ER (padrão) | Classe 2, ≤0.015–0.020 mm | 1 mm de faixa (ER16–ER40) cobre mais diâmetros por pinça |
| Acabamento, tolerância apertada | ER (classe UP/AA) | ≤0.005 mm (fabricante) | As classes de precisão superam a Classe 1 da ISO 15488 |
| Fresamento pesado com poucos diâmetros fixos | TG | DIN 6499 Classe 2 (TGHP Classe 1) | O cone de 8° de ângulo total aperta mais que a ER |
| Hastes acima de 26 mm | TG150 ou extensão ER50 | Especificação do fabricante | Além do limite ER40 da ISO 15488 |
| Furação em mandris DA existentes | DA | ~0.025 mm no nariz | A furação é a aplicação prevista |
| Fresamento em um mandril DA | Migrar para ER ou TG | — | Os mandris DA não são projetados para fresamento |
ER como padrão para faixa, TG para aperto e DA para furação.
As pinças ER fecham 1 mm por pinça do ER16 ao ER40 (0.5 mm no ER11) e são intercambiáveis conforme a ISO 15488, o que as torna o padrão para trabalho CNC variado. As pinças TG fecham só cerca de 0.4 mm, mas apertam mais que a ER graças a um cone de 8° de ângulo total e chegam a 40 mm na TG150. As pinças DA fecham 0.3–0.8 mm, trabalham com cerca de 0.025 mm de TIR no nariz e são destinadas à furação, não ao fresamento. As três são fechadas por porca; pinças de tirante como R8 e 5C formam uma categoria separada de interface da máquina.
A ISO 15488 e a DIN 6499 definem a geometria do cone, a faixa de fixação e as classes de batimento que tornam as pinças ER intercambiáveis entre marcas — o principal motivo de a ER dominar o ferramental novo de centros de usinagem, enquanto TG e DA continuam como sistemas de fabricante da linha Erickson original.
Qual é a diferença entre as pinças ER, DA e TG?
As três são fechadas por porca. As pinças ER fecham 1 mm por pinça do ER16 ao ER40 e seguem a ISO 15488. As pinças TG fecham cerca de 0.4 mm, mas apertam mais que a ER graças a um cone de 8° de ângulo total. As pinças DA fecham 0.3–0.8 mm, trabalham com cerca de 0.025 mm de TIR no nariz e servem principalmente para furação.
Qual tipo de pinça tem a maior faixa de fixação?
A ER, a partir do ER16: a ISO 15488 prevê 1 mm de faixa por pinça, contra 0.3–0.8 mm da DA e cerca de 0.4 mm da TG padrão. O ER11 é a exceção, com 0.5 mm, menos que os 0.8 mm de uma pinça DA grande. Uma faixa maior significa menos pinças para cobrir uma gama de diâmetros de haste.
É possível usar pinças DA para fresamento?
Não é recomendado. A Lyndex-Nikken afirma que os mandris de pinça DA não são projetados para fresamento e podem trincar no nariz sob carga radial ou aperto excessivo, e a Kennametal aponta a furação como a principal aplicação da DA. Para fresamento leve ou médio, use mandris de pinça ER ou TG e reserve a DA para furação.
O que é uma pinça TG?
Uma pinça TG ("Tremendous Grip") é uma pinça de ângulo simples fechada por porca, com cone de 8° de ângulo total, que oferece uma vantagem mecânica de aproximadamente 3:1. As pinças TG padrão fecham cerca de 0.4 mm e são fabricadas com a precisão da Classe 2 da DIN 6499. As séries TG50 a TG150 cobrem hastes de cerca de 1.5 a 40 mm.
O que é um sistema de pinças ER?
Um sistema de pinças ER é um mandril de pinça fechado por porca mais pinças ER conforme a ISO 15488, que abrange do ER11 ao ER40. As pinças fecham cerca de 1 mm por pinça do ER16 ao ER40, 0.5 mm no ER11, e mantêm de 0.015 a 0.020 mm de TIR na Classe 2. ER8 e ER50 são extensões de fabricante além da norma.
Fontes
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- DIN 6499 — Clamping sleeves for collet chucks
- WIDIA (Kennametal) — Erickson TG Single-Angle Collets catalogue
- Kennametal — Double Angle (DA) Collet Systems, Toolholding Systems catalogue pp. S282–S283
- Kennametal — DA Double-Angle Standard Collets
- Lyndex-Nikken — BIG BLUE Tooling System Catalog (TG and DA collet chucks)
- Techniks — Certified Collets & Nuts catalogue
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout