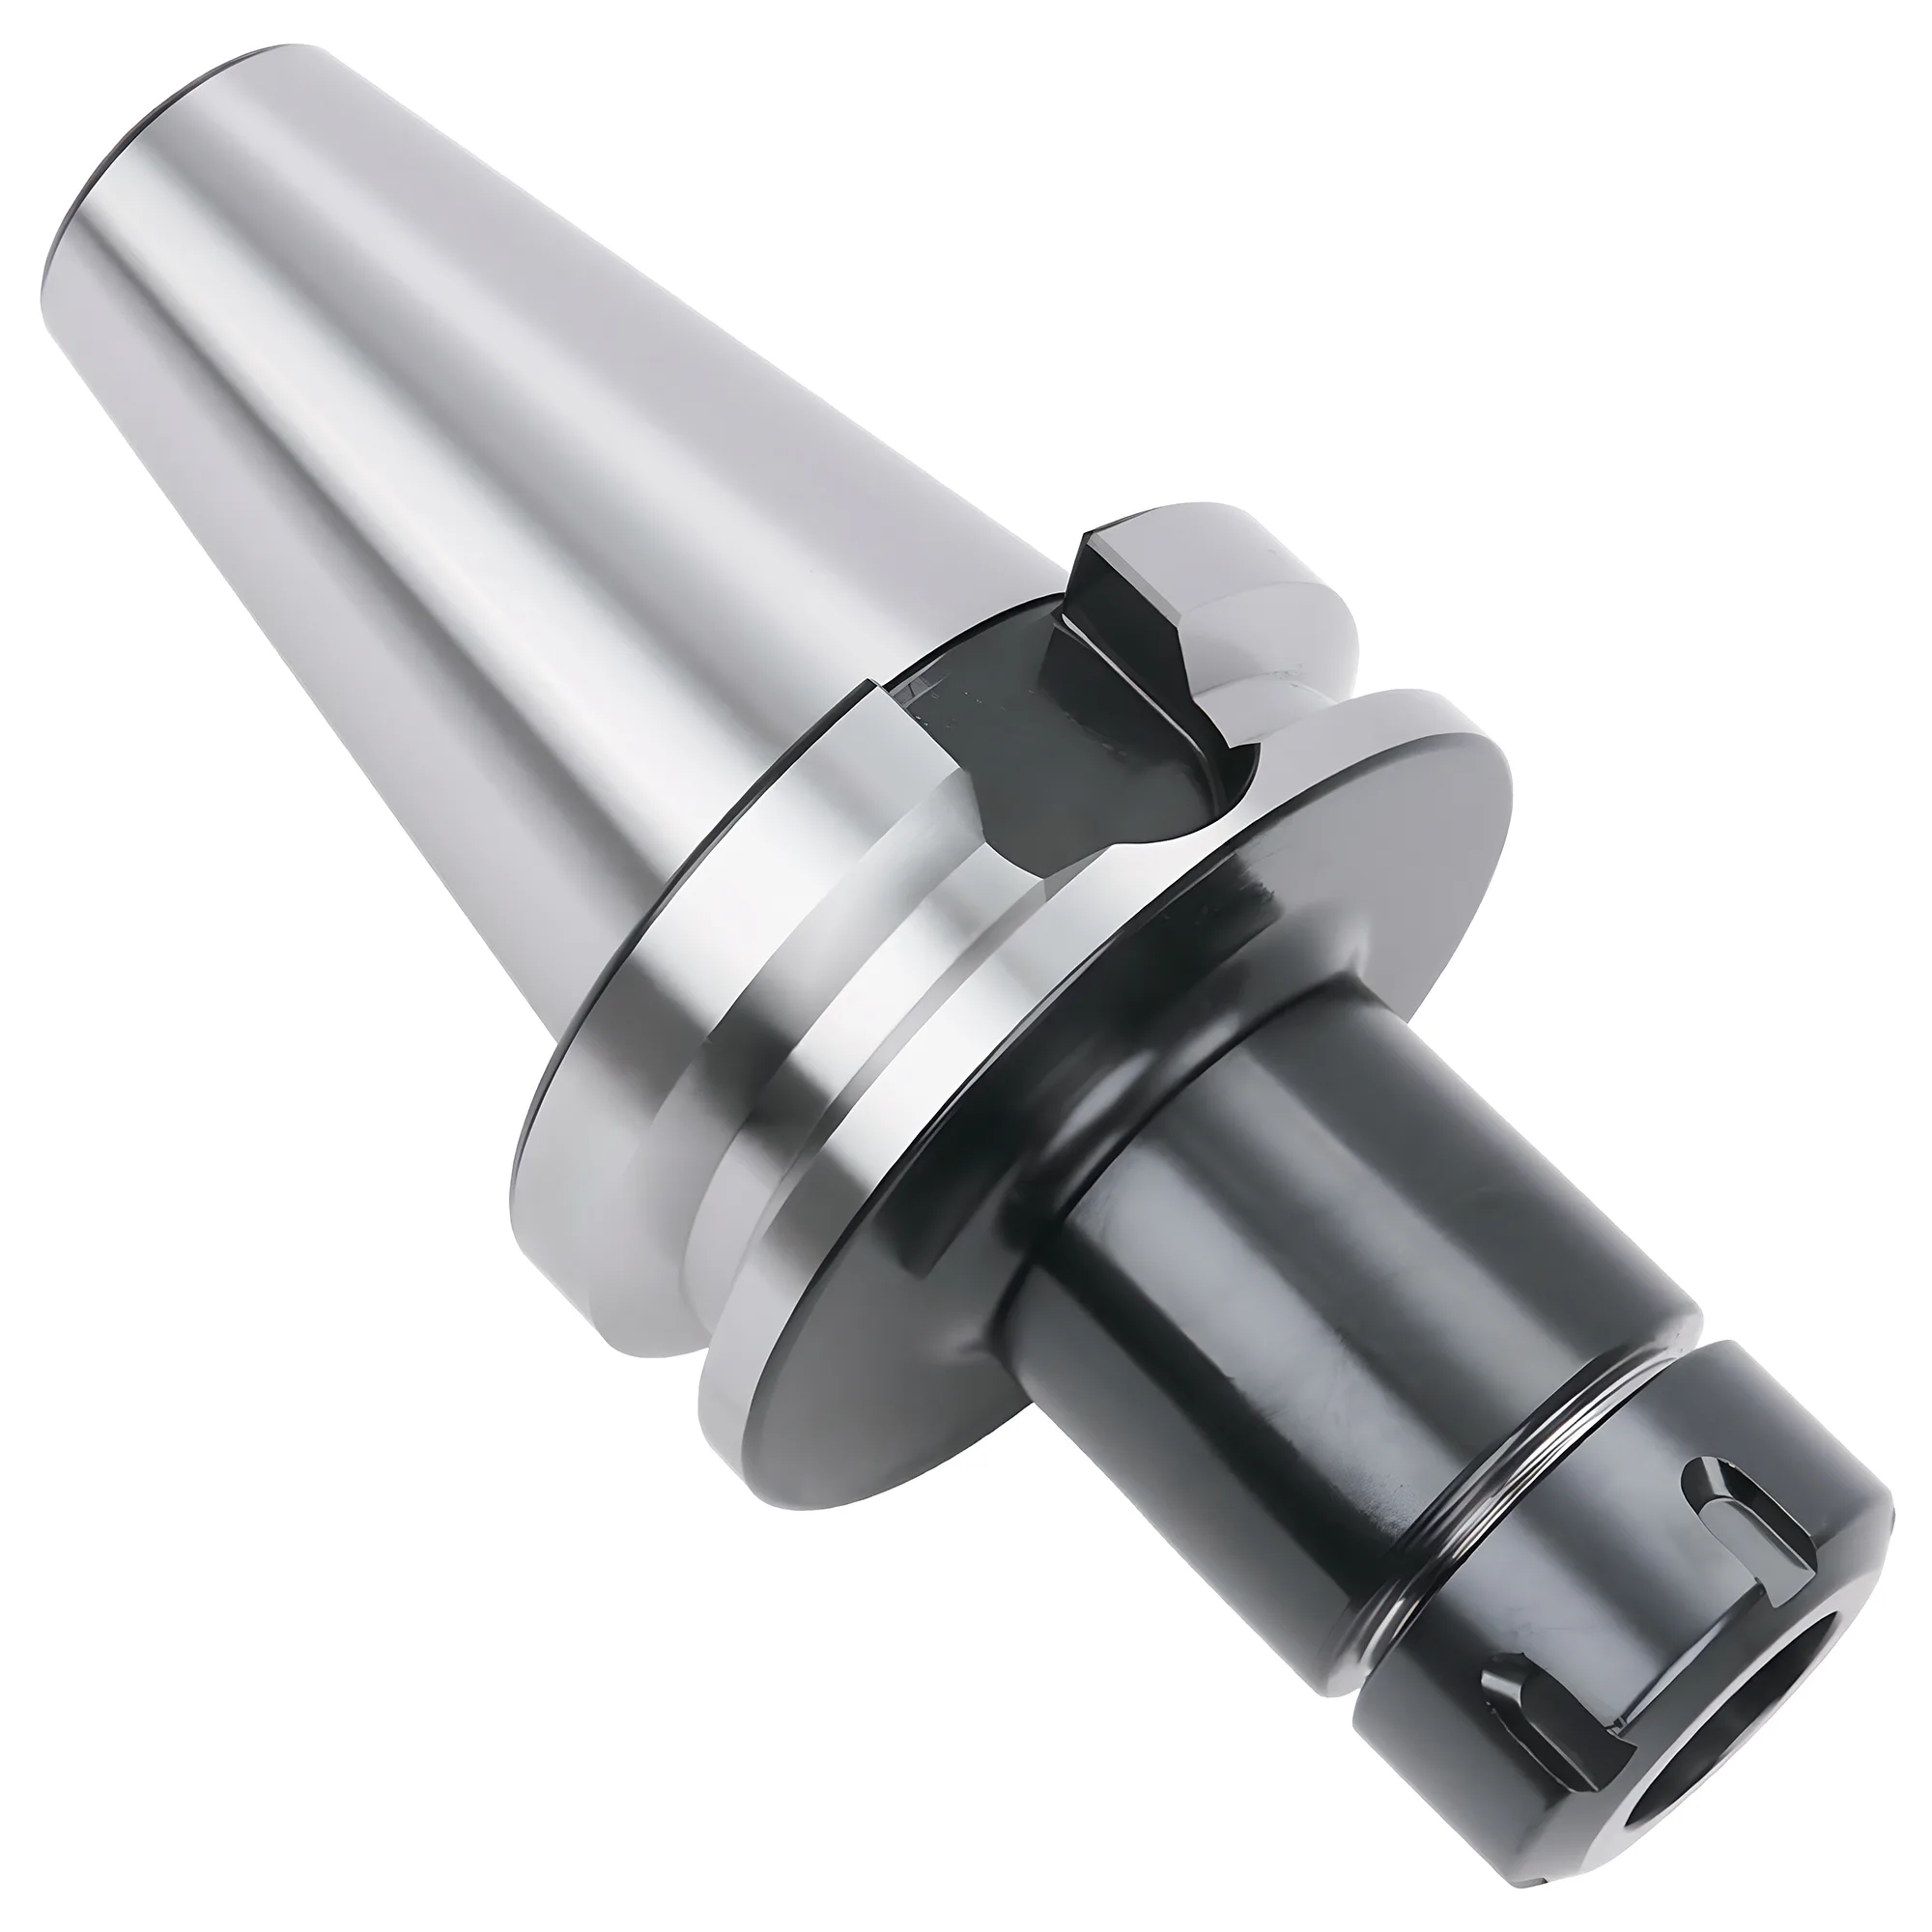
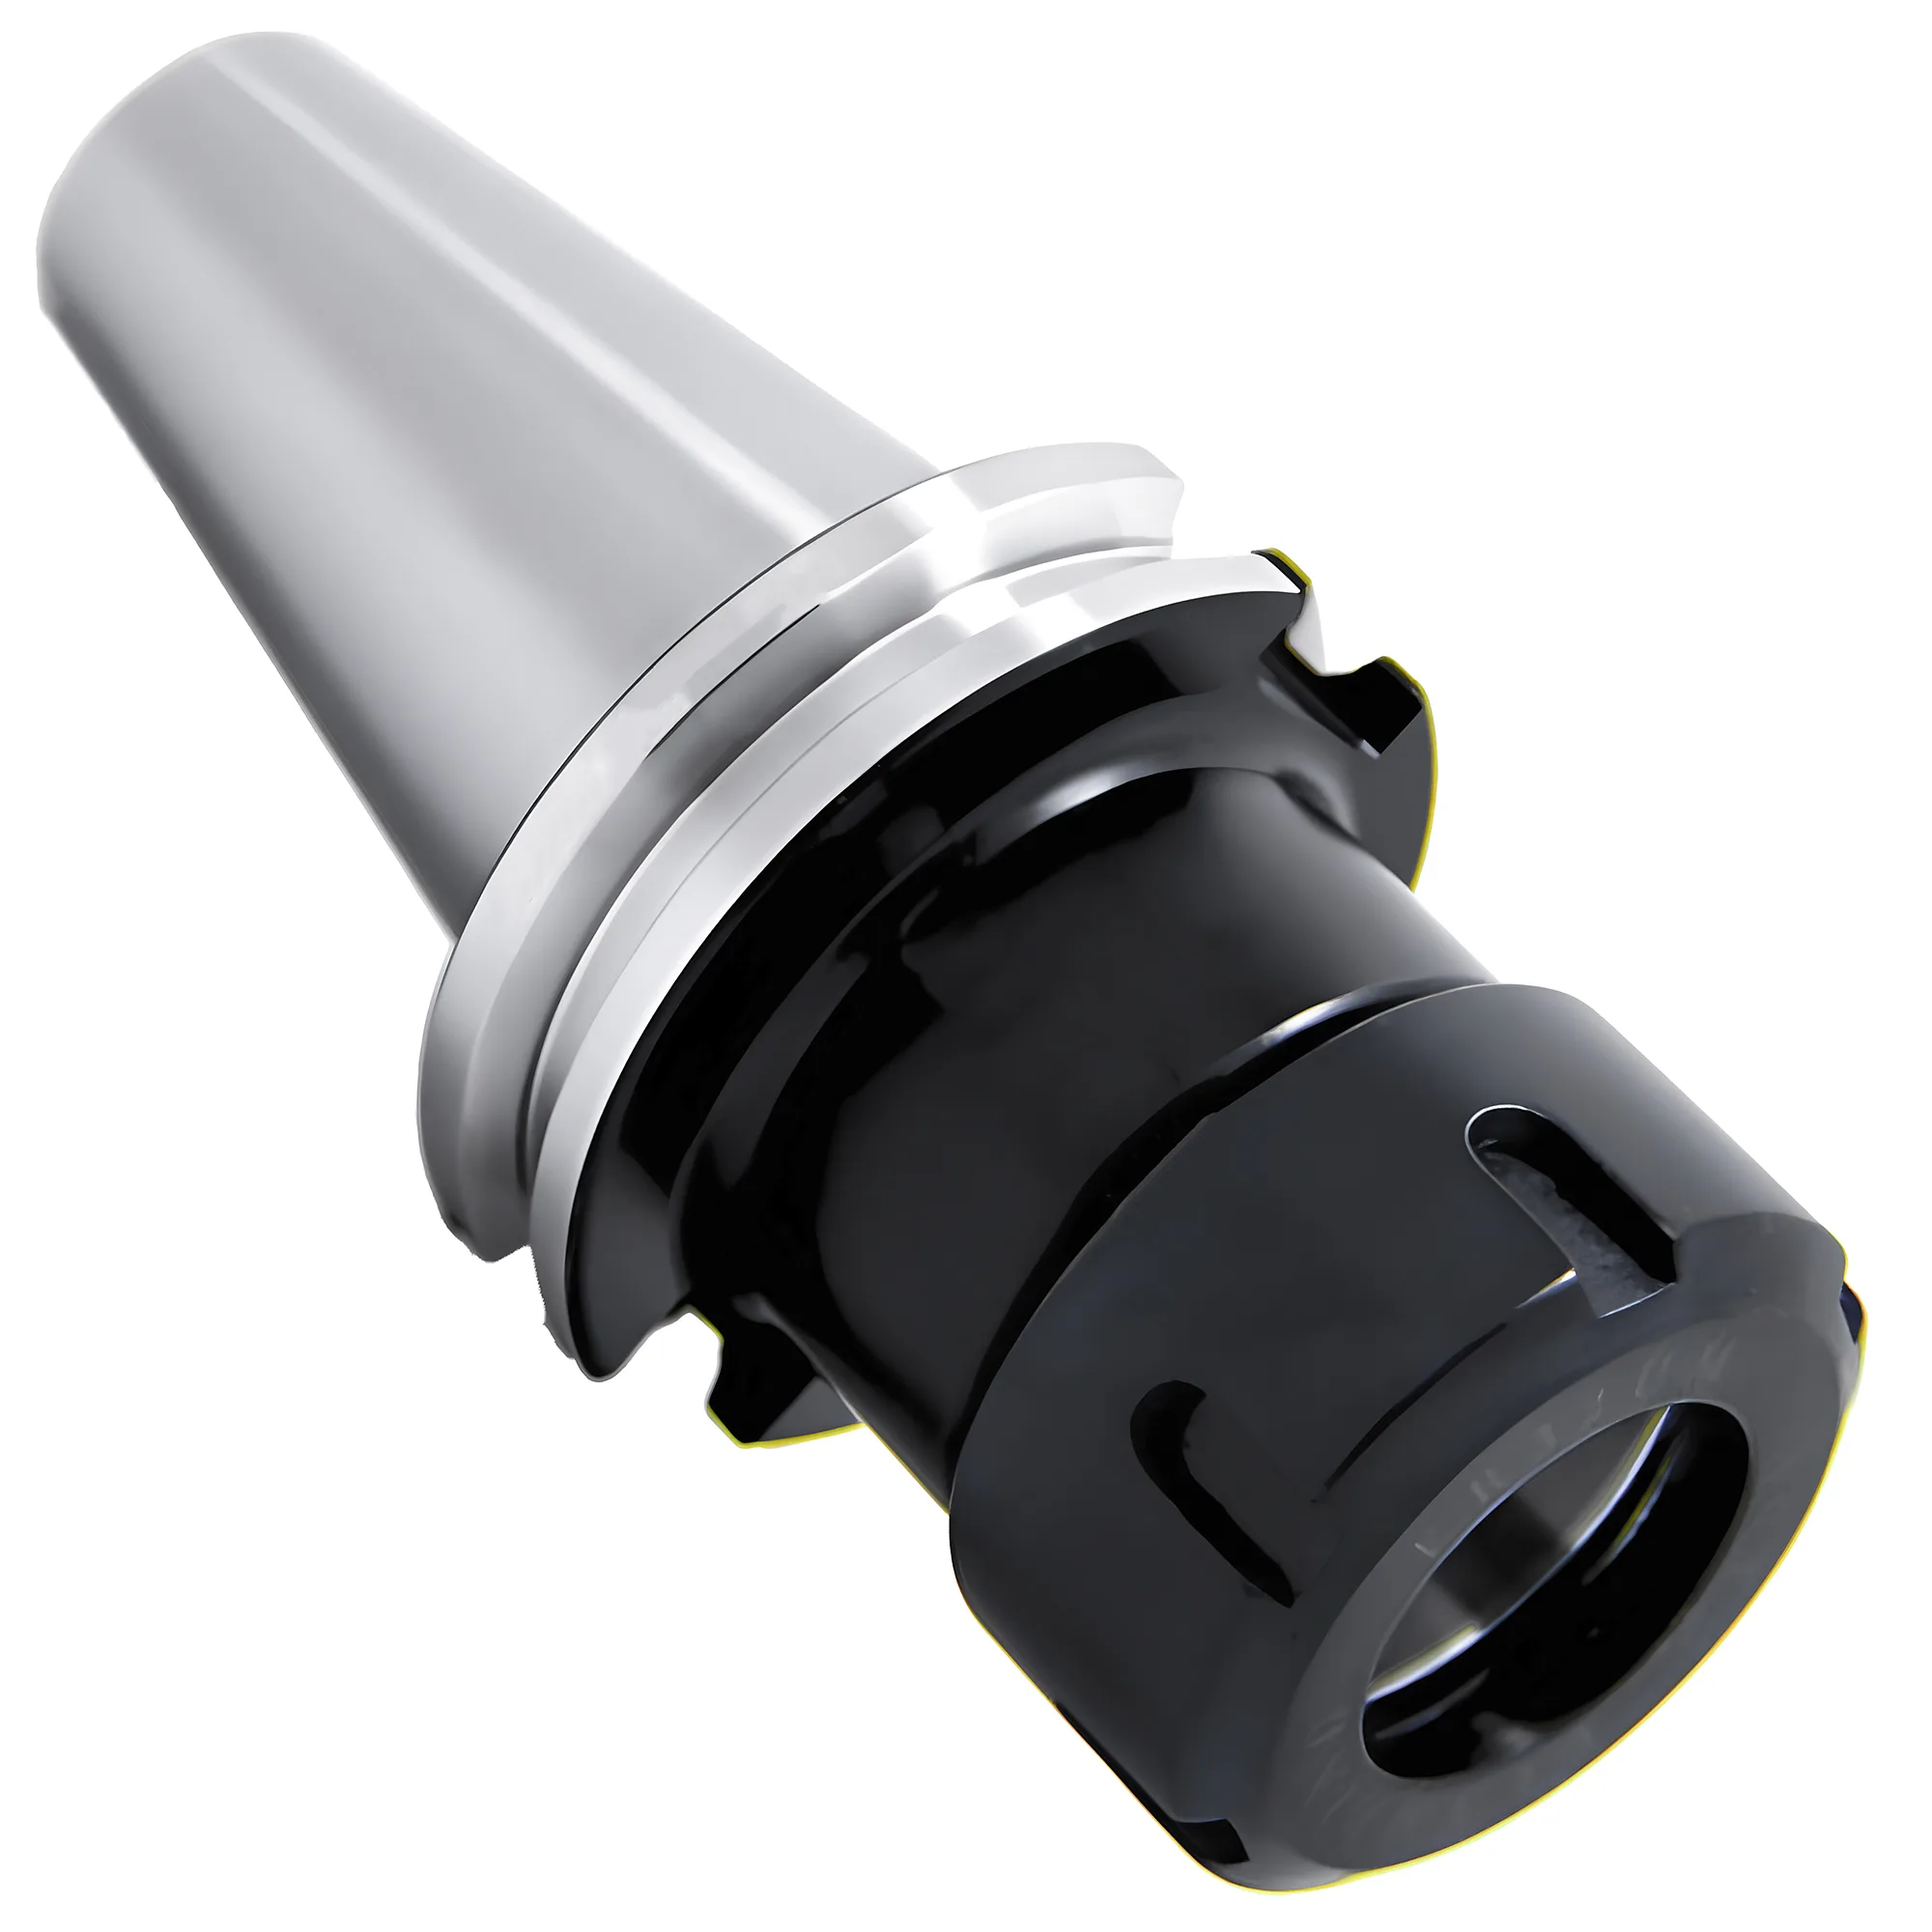
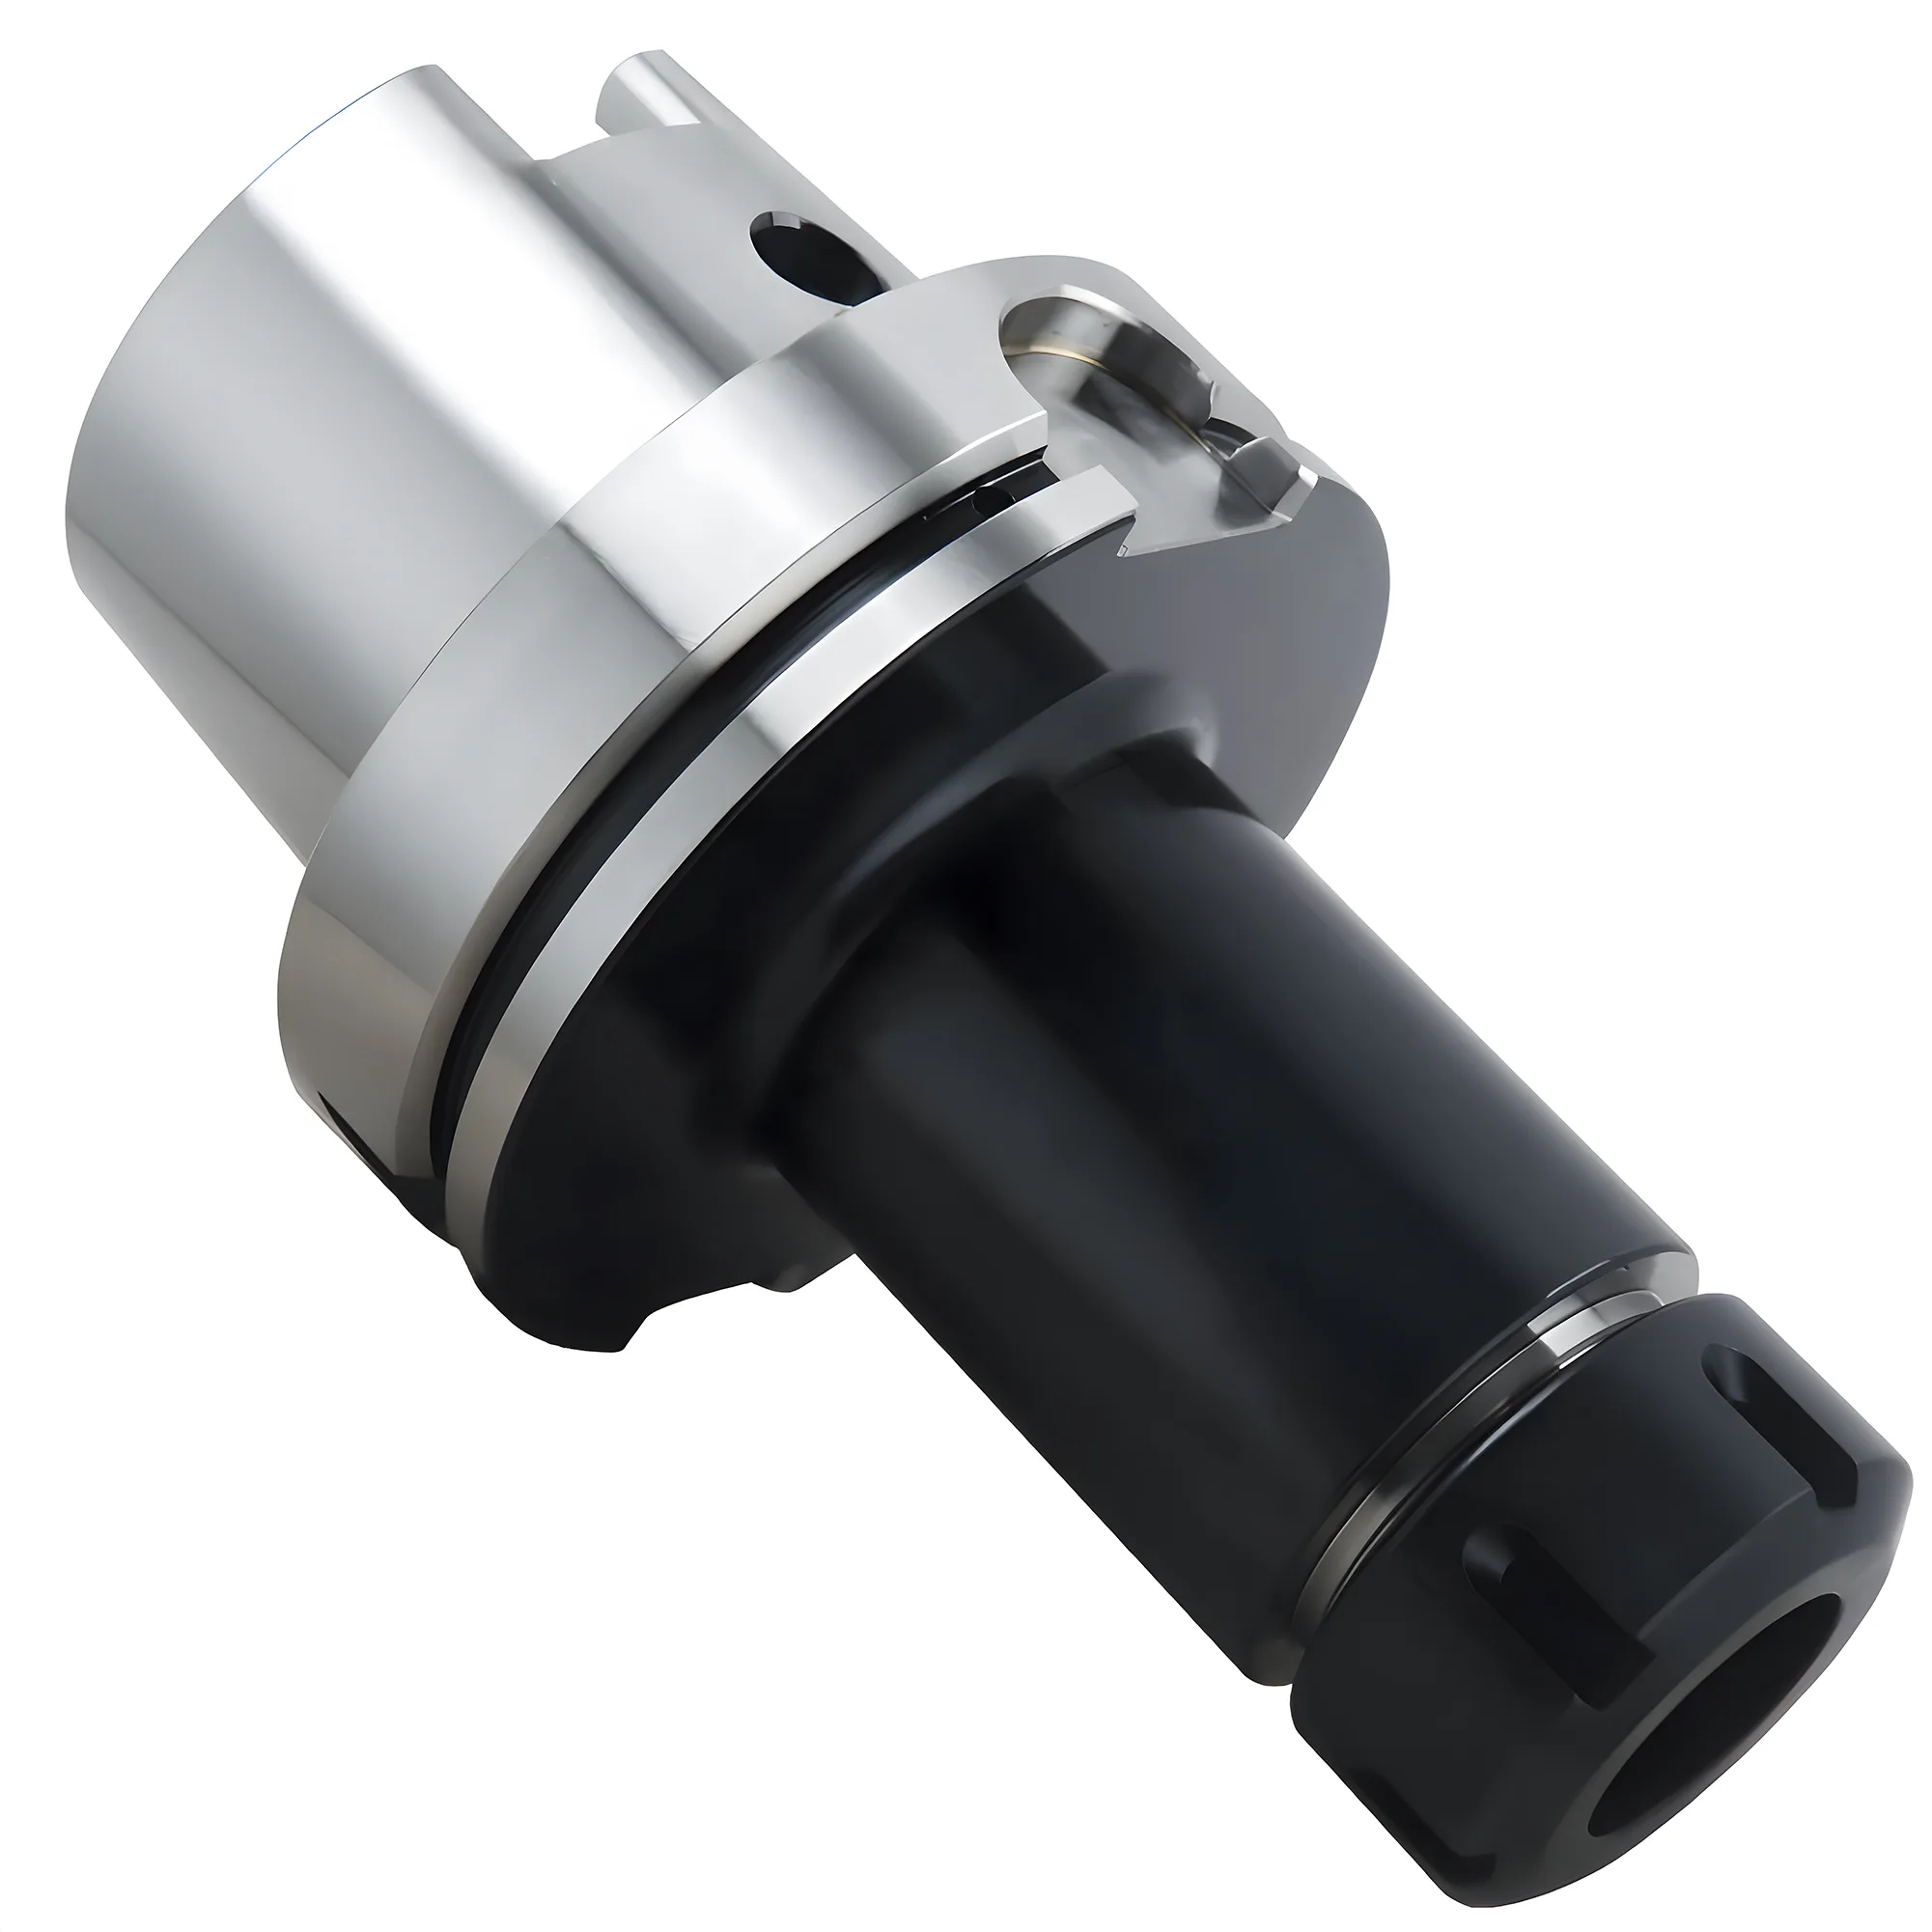
Um mandril de pinça prende a ferramenta por meio de uma pinça fendida comprimida por uma porca e cobre uma faixa de diâmetros de haste por pinça; um mandril hidráulico prende por pressão de óleo sobre uma luva de parede fina e aceita um único diâmetro de furo. Os mandris de pinça ER mantêm ≤0.015–0.020 mm de TIR com pinças ISO 15488 Classe 2 (grau normal), ou cerca de 0.005 mm com pinças de grau UP/AA, com força de fixação tipicamente estimada em 3.000-25.000 N conforme o tamanho (cerca de 10.000-15.000 N para ER32), a $80-200 por mandril ($230-600 com um jogo de 18 pinças ER32). Os mandris hidráulicos atingem 0.003 mm de TIR, com amortecimento de vibrações superior, ao custo de $300-600, mas transmitem menos torque sob cargas pesadas de fresamento. No acabamento, em que o batimento é o fator determinante para a vida útil da ferramenta e para a qualidade superficial, os mandris hidráulicos podem prolongar a vida útil da ferramenta em 25–50% (com base na regra dos décimos; os resultados reais variam com o material e o diâmetro da ferramenta) quando pinças ER de grau padrão são substituídas por mandris hidráulicos (0.003 mm de TIR) no acabamento de aço. Para desbaste e usinagem geral, as pinças ER oferecem melhor custo-benefício e flexibilidade.
Para uma visão geral completa dos sistemas de fixação de ferramentas, incluindo cones, pinças e fixação de peças, consulte o guia completo de fixação de ferramentas.
Pinça vs Mandril: Qual É a Diferença?
A pinça é uma luva cônica fendida que se fecha sobre uma faixa estreita de diâmetros de haste quando uma porca a puxa para dentro de um furo cônico; o mandril é o porta-ferramenta que realiza a fixação — com castanhas (mandril porta-brocas), pressão de óleo (mandril hidráulico), calor (porta-ferramenta Shrink Fit) ou com pinça e porca (mandril de pinça). Em um mandril de pinça CNC, a pinça define o diâmetro da haste e o corpo do mandril define a interface com o fuso, de modo que um único porta-ferramenta aceita muitos tamanhos de pinça. O mandril hidráulico não usa pinça: o próprio furo é a superfície de fixação, razão pela qual cada mandril hidráulico prende apenas um diâmetro de haste.
Como Cada Sistema Funciona
Os mandris de pinça ER conforme ISO 15488 / DIN 6499 são a escolha padrão de fixação de ferramentas para fresamento de uso geral, pois um único mandril com um jogo de 18 pinças cobre uma faixa de hastes de 2-20 mm (ER32) a custo moderado, e os tamanhos ISO 15488 ER11-ER40 abrangem, em conjunto, 1-26 mm.
Os mandris de pinça utilizam uma luva fendida e cônica (a pinça) que, comprimida por uma porca, prende a haste da ferramenta. A pinça deforma-se elasticamente, distribuindo a força de fixação por toda a circunferência. As pinças ER, normalizadas pela ISO 15488 (com a geometria da pinça detalhada na DIN 6499), constituem o tipo mais difundido, com faixa de fixação de 1 mm por pinça para ER16-ER40 e de 0.5 mm para ER11. A ISO 15488 abrange de ER11 a ER40; ER8 e ER50 são extensões dos fabricantes. A escolha da série e da classe de batimento adequadas é abordada no guia de seleção de pinças ER.
Os mandris hidráulicos empregam uma câmara interna de óleo, vedada por uma luva de parede fina. O aperto de um parafuso pressuriza o óleo, que expande a luva uniformemente em torno da haste da ferramenta. Não há necessidade de pinça — a ferramenta é inserida diretamente no furo. Os corpos de mandris hidráulicos são tipicamente construídos sobre hastes de porta-ferramenta padrão como HSK (DIN 69893) ou HSK-T (ISO 12164) para torneamento, de modo que o mandril se integra aos sistemas de fuso existentes.
Projeto do Mandril de Pinça Hidráulico: Como Funciona
Na fixação de ferramentas CNC, "mandril de pinça hidráulico" geralmente designa um mandril de expansão hidráulica: girar um parafuso de pressão aciona um pistão que pressuriza o óleo de uma câmara vedada atrás de uma luva de expansão de parede fina, que se flexiona uniformemente para dentro em torno de uma haste de ferramenta h6. Ao soltar o parafuso, a luva retorna elasticamente ao seu furo livre.
- Parafuso de pressão e pistão -- convertem o curso do parafuso em pressão de óleo; não há pinça nem porca envolvidas
- Câmara e canais de óleo -- distribuem a pressão ao longo do comprimento de fixação, o que gera o aperto quase uniforme e o efeito de amortecimento
- Luva de expansão de parede fina -- a única peça em contato com a ferramenta; a tolerância do seu furo define o batimento
- Luvas de redução -- luvas intermediárias fendidas permitem que um único mandril aceite diâmetros de haste menores, com alguma perda de batimento e de aperto
- Inserção da ferramenta -- a haste deveria cobrir toda a zona de fixação antes da pressurização; apertar um mandril vazio pode sobrecarregar a luva
Em tornos, "mandril de pinça hidráulico" também pode designar uma placa de fixação de peças cuja pinça é fechada por um cilindro hidráulico por meio de um tubo de tração. Trata-se de outro dispositivo: ele prende a peça, não a ferramenta de corte.
Tipos de Mandril de Pinça
Os mandris de pinça diferem principalmente na forma como a pinça é puxada para o cone e no comprimento de haste que ela prende; o ER é a opção padrão de uso geral, e os demais tipos trocam faixa por aperto, precisão ou estabilidade de comprimento.
- Mandris de pinça ER -- pinças ISO 15488 com ângulo de assentamento de 8°, fechadas por uma porca frontal; a maior faixa por pinça e o ecossistema intercambiável mais amplo
- Mandris ER de alta precisão / alta potência -- aceitam pinças ER comuns, mas usam uma porca reforçada, frequentemente de perfil cilíndrico completo, para maior aperto e batimento mais estreito do que um mandril ER padrão
- Mandris de pinça DA -- um sistema de pinças de duplo ângulo mais antigo, usado principalmente em furação
- Mandris de pinça TG -- um sistema de pinças de conicidade suave (8° inclusos) que troca faixa de fixação (cerca de 0.4 mm de fechamento) por aperto superior ao do ER no fresamento
- Mandris de pinça com recuo (tipo SDC) -- puxam a pinça em direção ao fuso durante a fixação, de modo que a ferramenta não é empurrada para fora e o comprimento de ajuste permanece estável
- Mandris de pinça tipo SK -- assentos de pinça específicos de cada fabricante, cada um com uma faixa de fixação contínua (cerca de 1–25 mm ao longo dos tamanhos)
- Mandris de fresamento (de potência) -- prendem em um furo paralelo longo com pinças retas ou sem pinça, projetados para desbaste de alto torque e não para amplitude de faixa
Os mandris hidráulicos e os porta-ferramentas Shrink Fit não são mandris de pinça: ambos prendem a haste diretamente com o furo do porta-ferramenta.
Comparativo de Batimento e Precisão
O batimento é o maior diferencial entre esses sistemas. Os mandris hidráulicos tipicamente atingem 0.003 mm de TIR em projeção de 3xD, cerca de 5-7x mais estreito do que os limites da ISO 15488 Classe 2 para pinças ER em montagens de acabamento em aço.
| Ponto de Medição | Mandril de Pinça (ISO 15488 Classe 2) | Mandril de Pinça (grau UP/AA) | Mandril Hidráulico |
|---|---|---|---|
| Na projeção de ensaio (conforme ISO 15488) | ≤0.015 mm (d₁ ≤ 10 mm); ≤0.020 mm (d₁ 10–26 mm) | ~0.005 mm | ≤0.003 mm (em 3xD, especificação do fabricante) |
A Classe 2 da ISO 15488 é o padrão de produção para pinças ER normais. Os graus "UP" ou "AA", comercializados por fabricantes como Rego-Fix, Schunk e BIG DAISHOWA, superam a Classe 1 da norma ISO — exigem que todo o sistema (fuso, porta-ferramenta, pinça, haste h6) sustente essa precisão.
Por Que o Batimento Importa Quantitativamente
A "regra dos décimos" da BIG DAISHOWA estima cerca de 10% de redução na vida útil da ferramenta a cada 0.0001 polegada (2.5 µm) de batimento — derivada de ensaios de acabamento em aço com fresas de topo de metal duro. O impacto real varia com o material, o engajamento radial e o número de canais. Em 0.01 mm (4 décimos), o impacto chega a aproximadamente 40%. Um mandril hidráulico em 0.003 mm, comparado a uma pinça padrão em 0.015 mm, prolonga, portanto, a vida útil da ferramenta em 25–50% (com base na regra dos décimos; os resultados reais variam com o material e o diâmetro da ferramenta). Para oficinas que operam fresas de topo de metal duro de alto custo, a matemática favorece os mandris hidráulicos em operações de acabamento.
Os mandris hidráulicos alcançam batimento superior porque o óleo pressurizado distribui a força com pressão quase uniforme ao redor da haste. Os mandris de pinça dependem da conformidade mecânica da pinça, o que introduz pequenas assimetrias.
Força de Fixação e Rigidez
Os mandris de pinça transmitem mais torque antes de escorregar, embora os mandris hidráulicos fixem com força radial comparável ou superior (10.000-20.000 N), porque a película de óleo atrás de um furo liso pode permitir microescorregamento sob cargas extremas. As porcas de pinça ER32 são apertadas a 136 Nm (cerca de 100 ft-lb, o torque de aperto recomendado pela REGO-FIX para uma porca padrão), e o aperto segmentado da pinça resiste ao arranque melhor do que o furo liso de um mandril hidráulico — razão pela qual os mandris de pinça são tipicamente preferidos no desbaste e em rasgos, onde o risco de arranque é maior.
✦ Pontos Fortes do Mandril de Pinça
- Maior transmissão de torque antes do escorregamento quando a porca é apertada ao torque nominal (136 Nm para uma porca padrão ER32)
- Melhores no desbaste pesado e em rasgos
- Faixa mais ampla de diâmetros de ferramenta por jogo de pinças
- Aceitam hastes Weldon e hastes cilíndricas h7-h10 (o hidráulico exige h6)
✦ Pontos Fortes do Mandril Hidráulico
- Amortecimento de vibrações superior pela câmara de óleo
- Melhor acabamento superficial em operações de acabamento
- Trocas de ferramenta mais rápidas (basta inserir e apertar um parafuso)
- Menor manutenção (sem desgaste ou substituição de pinças)
Para o desbaste agressivo, com altas cargas de cavaco, os mandris de pinça oferecem a força de aperto necessária para evitar o arranque da ferramenta. Em operações de acabamento, em que o controle de vibração e a qualidade superficial são prioritários, os mandris hidráulicos se destacam.
Mandril de Fresamento e Shrink Fit vs Mandril de Pinça
Um mandril de fresamento (de potência) prende sobre um furo paralelo longo com um corpo robusto, de modo que resiste ao arranque no desbaste pesado melhor do que um mandril de pinça ER de tamanho semelhante, enquanto um mandril de pinça ER cobre muitos diâmetros de haste por porta-ferramenta e custa menos para trabalhos mistos de leves a médios. Os mandris de fresamento costumam se limitar aos diâmetros de haste maiores e acrescentam peso no nariz do fuso.
Os porta-ferramentas Shrink Fit (às vezes pesquisados como "ajuste por interferência") tipicamente atingem ≤0.003 mm de TIR e 25.000-40.000 N de força de fixação, contra o limite de ≤0.015-0.020 mm da ISO 15488 Classe 2 para pinças ER. Em contrapartida, exigem uma unidade de aquecimento, aceitam um único diâmetro de furo por porta-ferramenta e apenas hastes h6.
| Sistema | Batimento Típico | Força de Fixação | Faixa de Hastes por Porta-Ferramenta | Melhor Aplicação |
|---|---|---|---|---|
| Mandril de pinça ER (Classe 2) | ≤0.015-0.020 mm (ISO 15488) | 3.000-25.000 N conforme o tamanho (estimativa típica) | Jogo completo de pinças (ex.: 2-20 mm para ER32) | Fresamento geral, furação, ferramentas variadas |
| Mandril de pinça ER (pinças UP/AA) | ~0.005 mm | 3.000-25.000 N conforme o tamanho (estimativa típica) | Jogo completo de pinças | Acabamento em mandris ER existentes |
| Mandril hidráulico | ≤0.003 mm em 3xD | 10.000-20.000 N | Um furo (menor com luvas de redução) | Acabamento, longo alcance, amortecimento |
| Porta-ferramenta Shrink Fit | ≤0.003 mm em 3xD | 25.000-40.000 N | Um furo | Alta velocidade, alcance esbelto, alto aperto |
| Mandril de fresamento | Especificado pelo fabricante | Especificado pelo fabricante | Um furo por pinça reta | Desbaste pesado, alto torque |
Amortecimento de Vibrações
A câmara de óleo no interior de um mandril hidráulico atua como amortecedor passivo de vibrações, absorvendo as frequências de chatter que, de outro modo, se transmitiriam entre a ferramenta e o fuso. Os mandris hidráulicos podem tipicamente melhorar o acabamento superficial em 0.2-0.4 µm Ra em montagens de acabamento de longo alcance (4xD ou mais), quando o chatter está presente, mas o benefício tende a zero em cortes rígidos com projeção curta. Em montagens nas quais o chatter é presente ou marginal (longa projeção, paredes finas, materiais duros), esse efeito de amortecimento pode melhorar o acabamento superficial em 0.2-0.4 µm Ra. Em montagens rígidas, com projeção curta da ferramenta, a melhora pode ser desprezível, pois não há chatter a amortecer.
Essa vantagem torna-se mais pronunciada em:
- Operações de acabamento de longo alcance (projeção igual ou superior a 4xD)
- Usinagem de paredes finas, em que marcas de chatter são inadmissíveis
- Acabamento de materiais duros, em que a vibração da ferramenta acelera o desgaste
Custo e Considerações Práticas
Um mandril de pinça ER32 com um jogo de 18 pinças custa tipicamente $230-$600 no total e cobre hastes de 2 mm a 20 mm, enquanto um único mandril hidráulico cobre apenas um diâmetro de haste a $300-$600 — tornando o sistema de pinças bem mais econômico para oficinas que trabalham com diâmetros variados.
Os mandris de pinça apresentam menor custo de entrada e cobrem ampla faixa de diâmetros de ferramenta com um único mandril e um jogo de pinças. Os mandris hidráulicos exigem um mandril por diâmetro de haste, elevando o investimento inicial. Em contrapartida, os mandris hidráulicos praticamente não geram custos com consumíveis — não há pinças que se desgastem ou que precisem ser substituídas.
Critério de Decisão para Seleção
A maioria das oficinas produtivas opera ambos os sistemas em paralelo, pois os mandris de pinça vencem na economia do desbaste enquanto os mandris hidráulicos vencem na qualidade superficial de acabamento e na vida útil da ferramenta.
- Operações de desbaste, altas cargas de cavaco — Mandril de pinça (maior transmissão de torque)
- Operações de acabamento, especificações superficiais rigorosas — Mandril hidráulico (melhor batimento e amortecimento)
- Oficina de prestação de serviço, com tamanhos variados de ferramenta — Mandril de pinça (um mandril cobre muitos diâmetros)
- Linha de produção, ferramental fixo — Mandril hidráulico (trocas mais rápidas, batimento consistente)
- Usinagem em alta velocidade (20.000+ RPM) — Mandril hidráulico (melhor balanceamento, batimento menor)
Para combinar a geometria correta da fresa a essas escolhas de porta-ferramenta, consulte o guia de seleção de fresas de topo.
Seleção Rápida de Sistema por Aplicação
| Cenário | Sistema Recomendado | Faixa de Rotação | Especificação | Por quê |
|---|---|---|---|---|
| Fresa de topo de 10 mm desbastando aço 1045 a 0.15 mm/dente | Mandril de pinça ER (ISO 15488 Classe 2) | 6.000-10.000 RPM | Balanceamento G6.3, torque de 136 Nm na porca (porca padrão ER32) | O aperto segmentado da pinça suporta a demanda de torque mais elevada do desbaste sem o microescorregamento que um mandril de película de óleo pode apresentar |
| Ferramenta de acabamento de 6 mm em aço para molde P20 | Mandril hidráulico | 12.000-18.000 RPM | 0.003 mm de TIR, G2.5 | Batimento abaixo de 0.005 mm tipicamente prolonga a vida útil da ferramenta de acabamento em 25-50% pela regra dos décimos, recuperando o custo do mandril somente pelo desgaste do metal duro |
| Ferramenta de 12 mm, alcance de 6xD em cavidade de parede fina | Mandril hidráulico | 8.000-14.000 RPM | 0.003 mm de TIR, amortecimento da câmara de óleo | A câmara de óleo absorve o chatter na frequência natural da ferramenta, melhorando tipicamente o Ra em 0.2-0.4 µm em longa projeção |
| Trabalhos variados em oficina de prestação de serviço, hastes de 3-20 mm | Mandril de pinça ER32 + jogo de 18 pinças | até 15.000 RPM | G6.3, faixa de fixação de 1 mm por pinça | Um mandril mais o jogo de pinças cobre toda a faixa de diâmetros por $230-$600, contra 18 mandris hidráulicos separados |
| Célula de produção, haste fixa de 8 mm, operação desassistida | Mandril hidráulico | 12.000-20.000 RPM | 0.003 mm de TIR, haste h6, sem consumíveis | Sem desgaste de pinça entre revisões das vedações, reduzindo modos de falha no turno desassistido |
| Usinagem de alumínio em alta velocidade (20.000+ RPM) | Mandril hidráulico ou Shrink Fit em haste HSK-A (DIN 69893) | 20.000-25.000 RPM | Balanceamento G2.5, 0.003 mm de TIR | O hidráulico em haste HSK-A combina balanceamento em alta rotação com baixo batimento, pois os contatos de face e cone permanecem engajados em rotação |
Use ambos os sistemas estrategicamente para o máximo desempenho da oficina.
Os mandris de pinça permanecem como o melhor sistema de fixação de ferramentas de uso geral, em razão da versatilidade, da resistência ao escorregamento no desbaste e do custo-benefício. Os mandris hidráulicos justificam o preço mais elevado em estações de acabamento, em máquinas de alta velocidade e em qualquer operação na qual o batimento abaixo de 0.005mm melhore diretamente a qualidade da peça ou a vida útil da ferramenta. As oficinas mais produtivas empregam mandris de pinça no desbaste e mandris hidráulicos no acabamento.
Qual é a diferença entre uma pinça e um mandril?
A pinça é uma luva cônica fendida que se fecha sobre uma faixa estreita de diâmetros de haste quando uma porca a puxa para dentro de um furo cônico. O mandril é o porta-ferramenta que realiza a fixação — com castanhas (mandril porta-brocas), pressão de óleo (mandril hidráulico) ou com pinça e porca (mandril de pinça). Em um mandril de pinça, a pinça define o diâmetro e o porta-ferramenta define a interface com o fuso.
O que é um mandril de pinça hidráulico?
Na fixação de ferramentas CNC, geralmente designa um mandril de expansão hidráulica: girar um parafuso de pressão aciona um pistão que pressuriza o óleo atrás de uma luva de parede fina, que se fecha uniformemente em torno de uma haste h6. Aceita um único diâmetro de furo, com luvas de redução para hastes menores. Em tornos, a mesma expressão pode designar um mandril de pinça para fixação de peças com acionamento hidráulico.
Mandril de fresamento vs mandril de pinça — qual segura melhor no desbaste?
Um mandril de fresamento (de potência) prende sobre um furo paralelo longo com um corpo robusto, de modo que tipicamente resiste ao arranque no desbaste pesado melhor do que um mandril de pinça ER de tamanho semelhante. Um mandril de pinça ER cobre muitos diâmetros de haste por porta-ferramenta e custa menos, o que o torna a melhor escolha de uso geral para cortes mistos de leves a médios.
O Shrink Fit é melhor do que um mandril de pinça?
Em batimento e aperto, de modo geral sim: os porta-ferramentas Shrink Fit tipicamente atingem ≤0.003 mm de TIR e 25.000-40.000 N de força de fixação, contra ≤0.015-0.020 mm das pinças ER ISO 15488 Classe 2. Em contrapartida, exigem uma unidade de aquecimento, aceitam um único diâmetro de furo por porta-ferramenta e apenas hastes h6, por isso os mandris ER continuam mais baratos e flexíveis para ferramentas variadas.
Qual é a diferença típica de batimento entre mandris de pinça e mandris hidráulicos?
Os mandris de pinça ER com pinças Classe 2 (grau normal) são limitados a ≤0.015-0.020 mm de TIR na projeção de ensaio da ISO 15488, enquanto os mandris hidráulicos atingem 0.003 mm ou melhor — cerca de 5-7x mais estreito. Pinças de precisão de grau UP/AA reduzem a diferença para cerca de 0.005 mm, mas os mandris hidráulicos continuam à frente em operações de acabamento em que o batimento determina a qualidade superficial.
Os mandris hidráulicos suportam operações de desbaste pesado?
Os mandris hidráulicos transmitem menos torque do que os mandris de pinça ER, pois a película de óleo pode escorregar sob cargas laterais elevadas. Para o desbaste pesado, com altas cargas de cavaco, os mandris de pinça ER proporcionam aperto mais seguro à ferramenta, desde que a porca seja apertada ao torque nominal (136 Nm para uma porca padrão ER32).
Quanto tempo duram os mandris hidráulicos antes de exigir manutenção?
Os mandris hidráulicos costumam operar por longos intervalos entre revisões das vedações e, ao contrário dos sistemas de pinça, não têm peças consumíveis — nenhuma pinça a substituir e nenhuma porca a reapertar. Como a revisão periódica das vedações custa menos do que substituir pinças desgastadas ao longo do mesmo número de trocas de ferramenta, o custo total a longo prazo costuma ser comparável.
Quando convém usar os dois sistemas na mesma oficina?
As oficinas mais produtivas empregam mandris de pinça nas estações de desbaste — uma pinça ER32 corretamente apertada (torque de 136 Nm na porca) resiste ao arranque sob altas cargas de cavaco — e mandris hidráulicos nas estações de acabamento, onde 0.003 mm de TIR e o amortecimento de vibrações da câmara de óleo melhoram a qualidade superficial e prolongam a vida útil das fresas de topo de metal duro em até 25-50%.