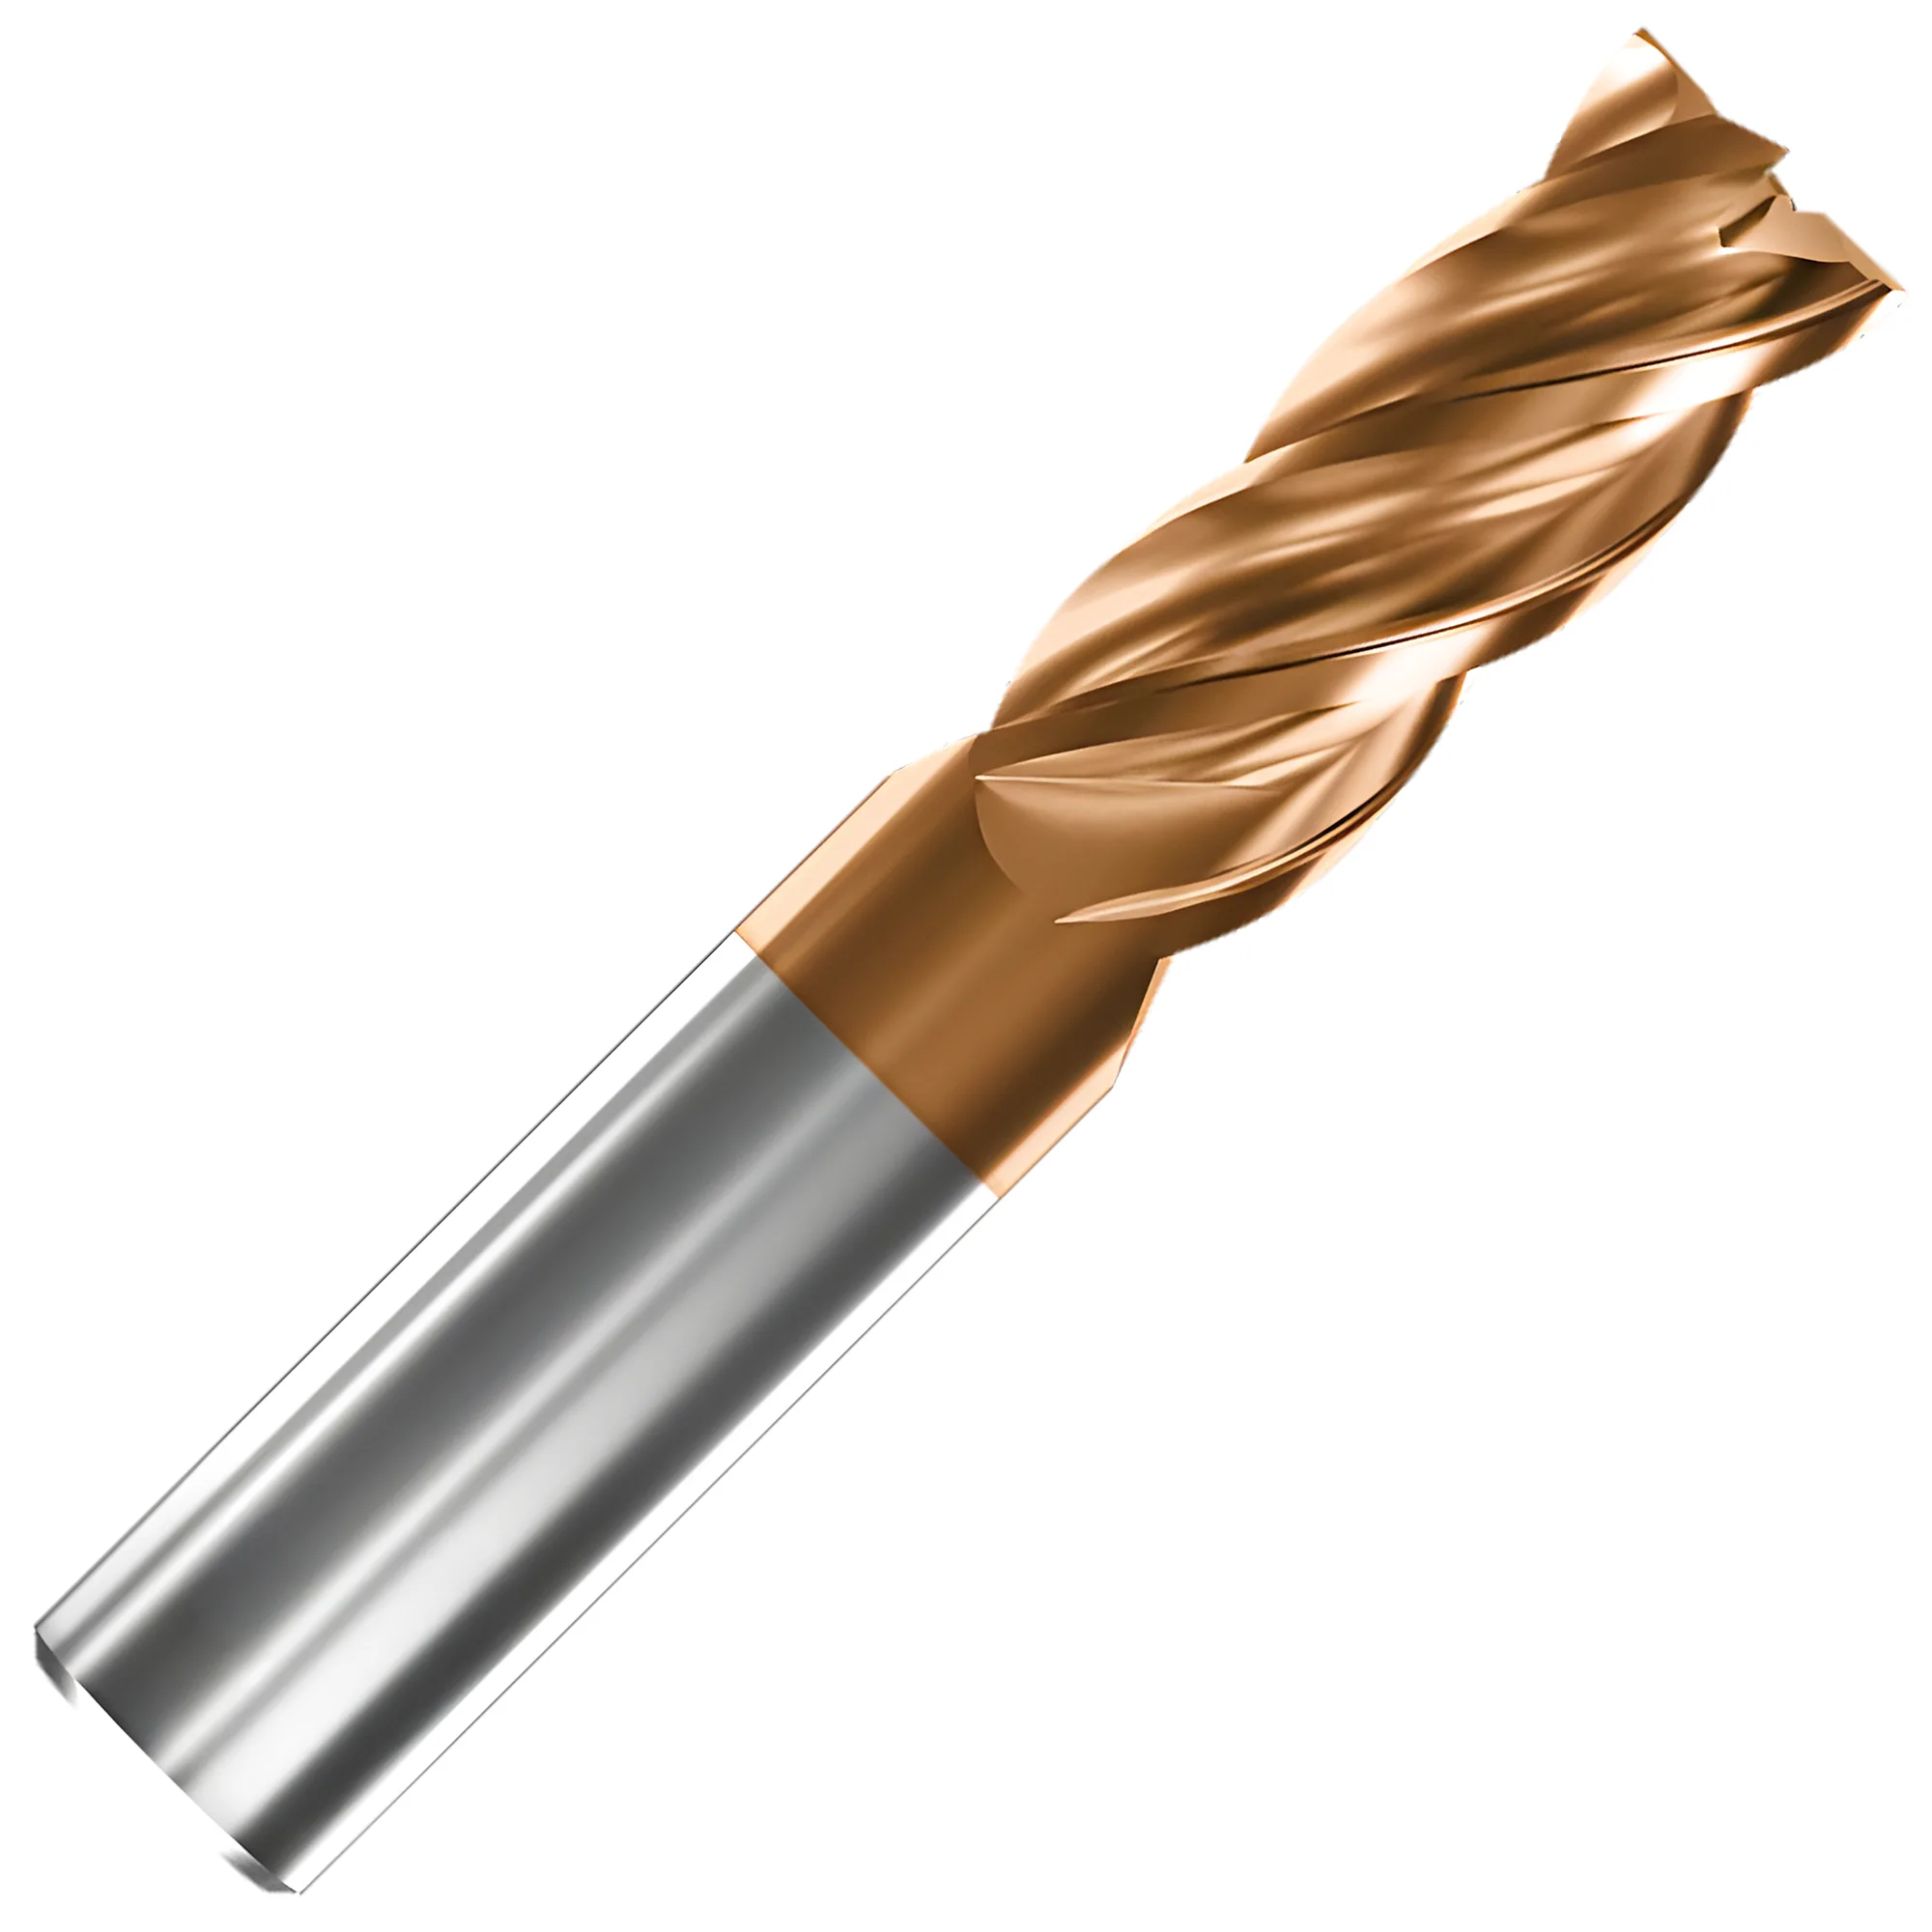
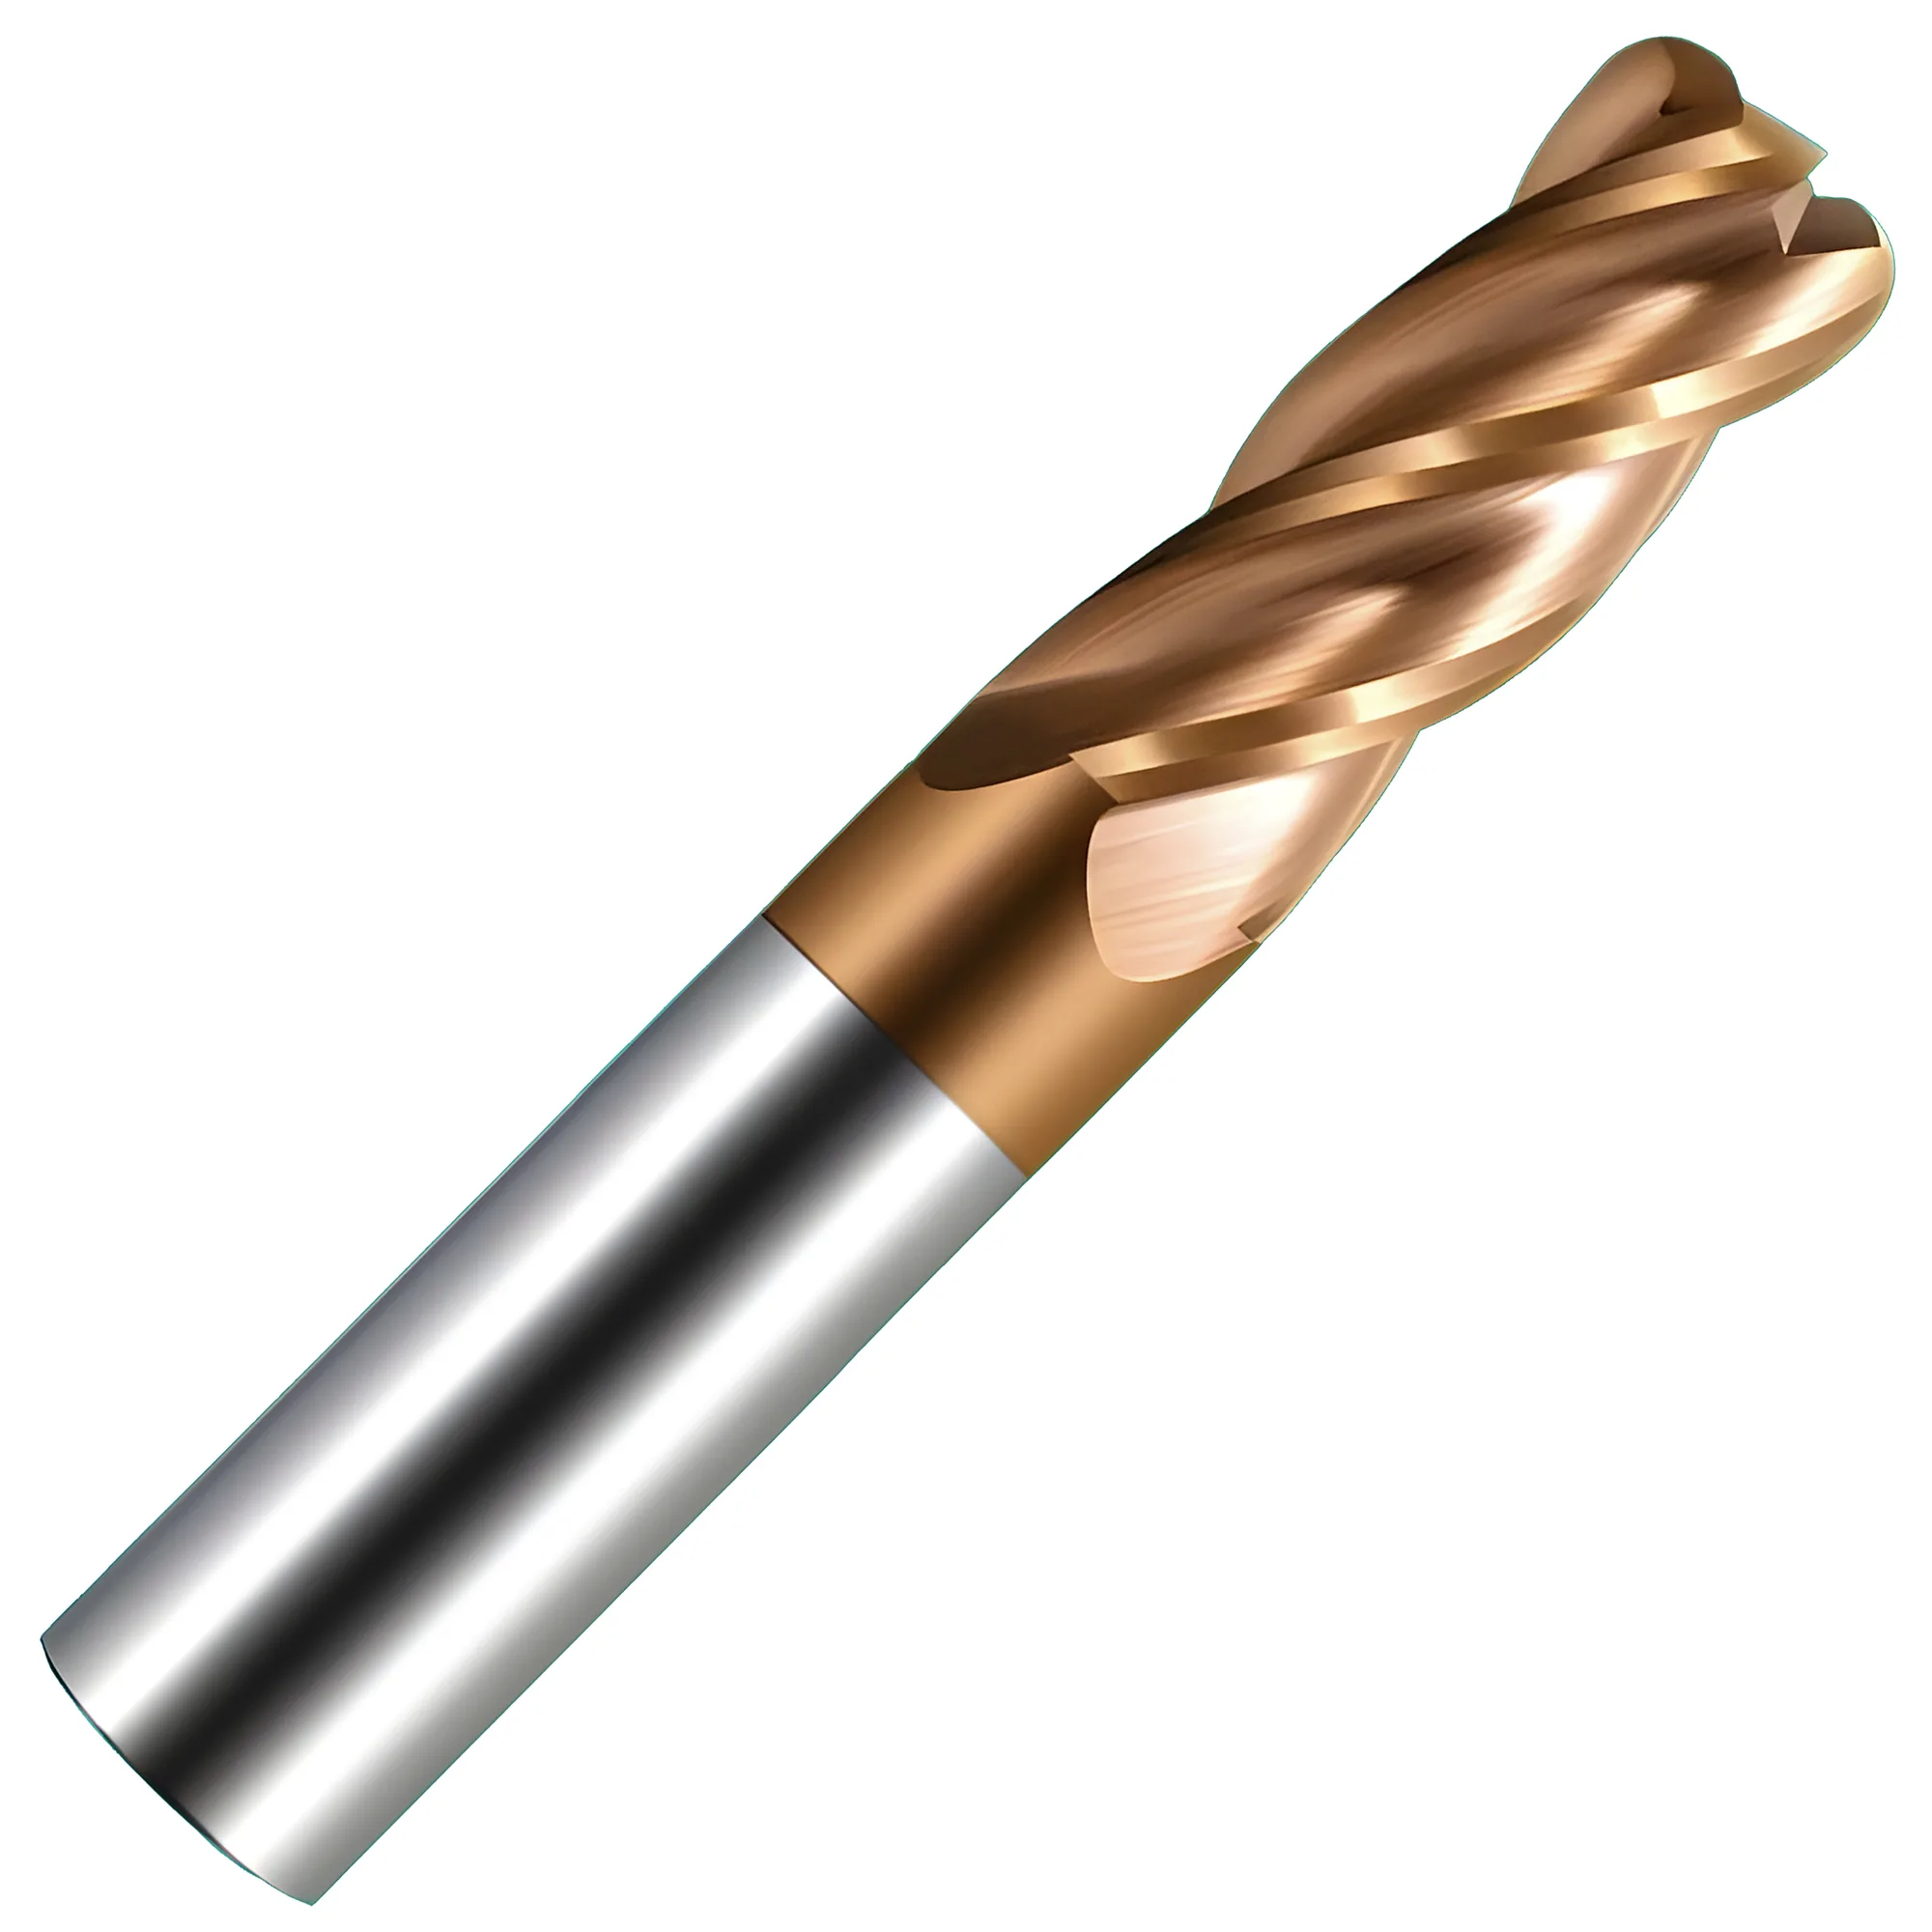
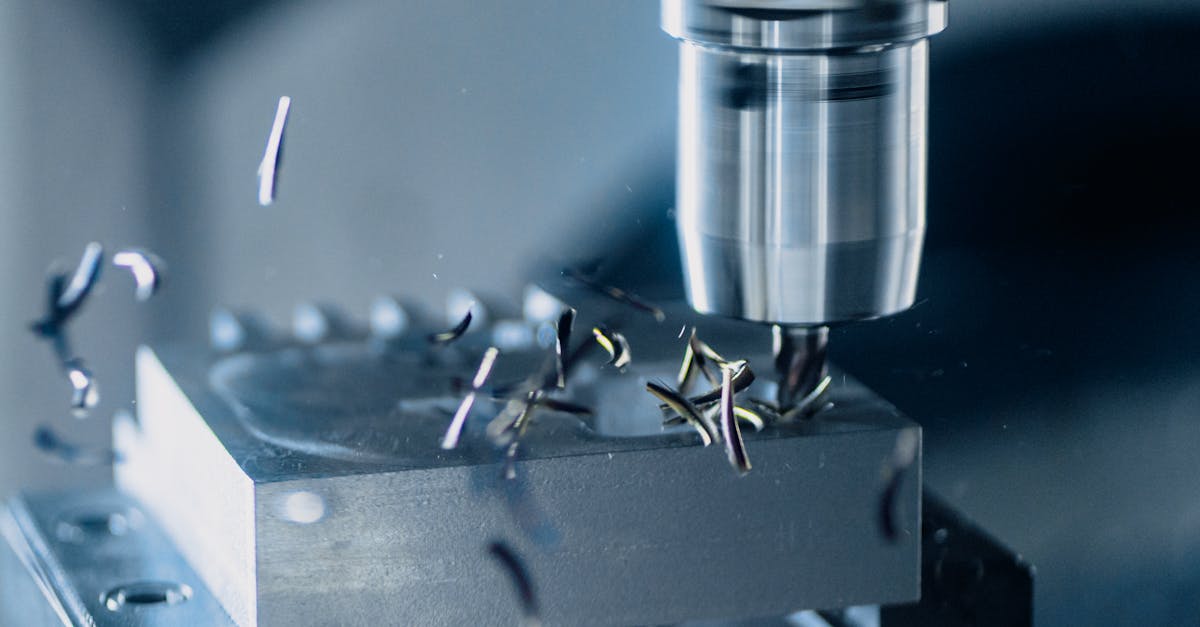
Para alumínio, recomenda-se fresa de topo de metal duro com 2-3 arestas, sem revestimento ou com revestimento ZrN, operando a 300+ m/min. Para aço, opte por fresa de 4 arestas em metal duro revestido com TiAlN (dureza de 3.000-3.500 HV) a 80-200 m/min. Para aços inoxidáveis e titânio, utilize ferramentas de 4-5 arestas (4 para desbaste, 5 para acabamento) revestidas com AlCrN a 30-80 m/min, preferencialmente com refrigeração interna. O número de arestas, o substrato e o revestimento devem ser compatíveis com o material da peça — uma combinação inadequada pode reduzir a vida útil da ferramenta em 50-80% sob condições típicas.
Para uma visão completa dos tipos, classes e revestimentos de ferramentas de corte, consulte o guia completo de ferramentas de corte.
Fundamentos do Número de Arestas
O número de arestas escala o avanço de mesa de forma aproximadamente linear — passar de 2 para 4 arestas dobra o avanço alcançável com a mesma carga de cavaco — mas mais arestas reduzem o bolsão de cavaco e obstruem a evacuação em materiais macios. A quantidade correta depende do material e da operação.
| Número de Arestas | Espaço para Cavaco | Melhor Aplicação | Multiplicador Típico de Avanço |
|---|---|---|---|
| 2 arestas | Máximo | Alumínio, plásticos, rasgos | 1.0x base |
| 3 arestas | Amplo | Alumínio em avanços maiores, ligas macias | 1.5x |
| 4 arestas | Moderado | Aço, aço inoxidável, uso geral | 2.0x |
| 5+ arestas | Mínimo | Aço temperado, acabamento, alto avanço | 2.5x+ |
Por que o espaço para cavaco importa: o alumínio produz cavacos longos e filamentosos. Sem canais suficientemente amplos para evacuá-los, os cavacos são recortados e soldam-se à ferramenta. O aço tipicamente produz cavacos mais curtos e quebradiços que saem limpos, razão pela qual 4-5 arestas são o padrão para o fresamento de aço e inoxidável.
Seleção do Material do Substrato
Fresas de topo de metal duro integral tipicamente operam 3-5x mais rápido que o HSS em aço e duram 5-10x mais por aresta, o que as torna o padrão para CNC de produção; o HSS permanece útil para prototipagem e montagens de baixa rigidez. Três substratos principais predominam na usinagem moderna.
Aço rápido (HSS/HSS-E)
- Dureza: 62-65 HRC
- Melhor aplicação: produção de baixo volume, máquinas manuais, cortes interrompidos em materiais macios
- Custo: o mais baixo, passível de reafiação
- Velocidade máxima de corte: tipicamente 30-60 m/min em aço
Metal duro micrograo
- Dureza: 89-93 HRA (equivalente a ~73-78 HRC)
- Melhor aplicação: usinagem CNC, produção em série, maioria dos materiais
- Custo: tipicamente 3-5x o HSS, porém com vida útil 5-10x superior
- Velocidade máxima de corte: 100-300 m/min em aço
Cerâmica e CBN
- Dureza: 93+ HRA
- Melhor aplicação: acabamento de aço temperado (>55 HRC), ferro fundido em alta velocidade
- Custo: o mais elevado, reservado a aplicações especializadas
✦ Fresas de Topo em Metal Duro
- Vida útil 3-5x maior do que o HSS
- Velocidades de corte e avanços mais elevados
- Melhor consistência dimensional em produções longas
- Indispensáveis para a usinagem moderna de alta velocidade
✦ Fresas de Topo em HSS
- Custo unitário mais baixo
- Mais tolerantes a montagens instáveis
- Podem ser reafiadas diversas vezes
- Mais adequadas a máquinas manuais e prototipagem
Para produção em CNC, o metal duro é a escolha padrão. O HSS permanece viável para prototipagem, usinagem manual e aplicações em que o risco de quebra da ferramenta é elevado.
Tecnologias de Revestimento
Um revestimento corretamente combinado tipicamente prolonga a vida útil da fresa de topo em 2-5x em relação ao metal duro sem revestimento ao reduzir o atrito na aresta e adicionar isolamento térmico; revestimentos inadequados (por exemplo, TiAlN em HSS) frequentemente reduzem a vida útil porque o substrato amolece antes do revestimento falhar. O segredo está em compatibilizar a classe de temperatura do revestimento com a do substrato.
| Revestimento | Dureza Típica (HV) | Temp. Máx. (°C) | Melhor Aplicação |
|---|---|---|---|
| TiN | ~2.300 | ~600 | Uso geral, aços macios |
| TiCN | ~3.000 | ~450 | Aço inoxidável, materiais abrasivos |
| TiAlN | 3.000-3.500 | ~800 (início da oxidação) | Usinagem a seco, aço temperado |
| AlCrN | ~3.200 | ~1.100 | Ligas de alta temperatura, titânio |
| DLC | 6.000+ | ~350 | Alumínio (previne aresta postiça) |
| Sem revestimento | — | — | Alumínio com refrigerante, plásticos |
Os valores de revestimento são típicos, obtidos de dados de fabricantes (Oerlikon Balzers, CemeCon, IonBond). A dureza e a temperatura de oxidação reais variam conforme o processo de deposição e o substrato.
Interação entre Revestimento e Refrigerante
Revestimentos TiAlN e AlCrN apresentam o melhor desempenho em condições secas ou com MQL (lubrificação por quantidade mínima). No fresamento, o refrigerante em inundação pode provocar ciclos de choque térmico que trincam esses revestimentos. Já na furação e no torneamento contínuo, o refrigerante em inundação com TiAlN constitui prática padrão. Para aplicações com refrigerante em inundação, os revestimentos TiN ou TiCN são mais apropriados.
Considerações de Geometria
A deflexão da ferramenta escala com o cubo do comprimento de balanço; dobrar o balanço de 2xD para 4xD eleva a deflexão em cerca de 8x — tornando o balanço tipicamente o parâmetro geométrico de maior impacto na precisão de acabamento. Além do número de arestas e dos revestimentos, outras escolhas geométricas também importam.
- Ângulo de hélice: 30 graus é o padrão. Hélice alta de 45 graus melhora o acabamento superficial em alumínio e materiais macios. Hélice variável de 35 graus reduz a vibração.
- Raio de canto: mesmo um raio de canto de 0.5mm pode aumentar a vida útil da ferramenta em 50% em relação a uma aresta viva, por distribuir as forças de corte em uma área maior.
- Comprimento de corte (LOC): use o menor comprimento de corte que atenda à feature. Cada diâmetro adicional de balanço reduz a rigidez e aumenta a deflexão.
- Alcance vs. balanço: projetos com pescoço reduzido (necked-down) proporcionam alcance sem comprometer a resistência do núcleo.
Regra Prática para a Deflexão
A deflexão da ferramenta aumenta com o cubo do comprimento de balanço. Dobrar o balanço de 2xD para 4xD multiplica a deflexão por 8x. Sempre que possível, mantenha o balanço abaixo de 3xD e evite exceder 5xD sem recorrer ao amortecimento de vibração ou a estratégias de trajetória HSM.
A rigidez da fresa de topo é tão limitada pelo porta-ferramenta quanto pela própria ferramenta — para comparações de batimento e amortecimento entre pinças, Shrink Fit e mandris hidráulicos que determinam quanto da precisão da ferramenta efetivamente chega à peça, consulte o guia completo de fixação de ferramentas.
Roteiro Prático de Seleção
A seleção confiável de fresas de topo segue uma sequência fixa de seis etapas — material primeiro, depois operação, capacidade da máquina, substrato, revestimento e geometria — porque cada etapa posterior depende dos limites estabelecidos pelas anteriores. Adote esta sequência de decisão para qualquer novo trabalho:
- Identifique o material da peça — isso define a faixa de número de arestas e o revestimento
- Defina a operação — rasgos exigem menos arestas; acabamento admite mais
- Verifique a capacidade da máquina — a rotação do fuso e a rigidez limitam a escolha da ferramenta
- Selecione o substrato — metal duro para CNC, HSS para uso manual ou alto risco de quebra
- Escolha o revestimento — compatível com o material e com a estratégia de refrigeração
- Defina a geometria — menor comprimento possível, ângulo de hélice apropriado
Com a ferramenta, o substrato e o revestimento escolhidos, ajuste a rotação do fuso, o avanço por dente e a profundidade de corte dentro do envelope de rigidez da sua máquina — para o framework de ajuste de parâmetros, consulte o guia de otimização de usinagem CNC.
Seleção Rápida de Fresas de Topo por Aplicação
Use esta matriz para pré-selecionar a combinação de número de arestas, substrato e revestimento para os materiais de peça e operações mais comuns — confirme os parâmetros de corte com seu envelope de máquina e rigidez.
| Cenário | Nº de Arestas | Material | Revestimento | Por quê |
|---|---|---|---|---|
| Rasgamento e embolsamento de alumínio | 2-3 | Metal duro integral | DLC ou sem revestimento | O bolsão de cavaco amplo evacua os cavacos longos e fibrosos do alumínio; o baixo atrito do DLC previne a aresta postiça abaixo de 350 °C |
| Fresamento geral de aço macio | 4 | Metal duro integral | TiAlN | O TiAlN suporta calor de usinagem a seco até 800 °C e o número equilibrado de arestas oferece tanto avanço quanto evacuação de cavaco |
| Desbaste de aço inoxidável | 4 | Metal duro integral | AlCrN | O limite de oxidação do AlCrN em 1.100 °C tolera cavacos austeníticos encruados que concentram calor localmente |
| Acabamento de inoxidável e titânio | 5 | Metal duro integral | AlCrN | Maior número de arestas permite avanço mais alto para limitar o tempo de contato em ligas sensíveis ao calor |
| Acabamento de aço temperado acima de 45 HRC | 5-7 | Metal duro integral ou CBN | TiAlN ou AlCrN | Carga de cavaco reduzida por dente com muitas arestas mantém as forças baixas para que o substrato duro não lascue |
| Fresamento de face e rasgo em ferro fundido | 4-6 | Metal duro integral | TiAlN | Cavacos quebradiços e descontínuos saem limpos; o TiAlN resiste ao desgaste abrasivo causado por inclusões de carboneto no ferro |
| Montagens manuais ou de baixa rigidez, prototipagem | 2-4 | HSS ou HSS-Co | TiN ou TiCN | O HSS tolera vibração e quebra; o TiN eleva a dureza da aresta sem superaquecer abaixo de 600 °C |
| HSM de alumínio com refrigeração em inundação | 3 | Metal duro integral | Sem revestimento polida | Refrigeração em inundação com aresta polida elimina o choque térmico que trinca revestimentos PVD em cortes interrompidos |
Adeque cada especificação ao seu material e à sua operação.
Número de arestas, substrato e revestimento funcionam como um sistema. Duas ou três arestas com DLC ou sem revestimento para alumínio; quatro ou cinco arestas com TiAlN para aço; elevado número de arestas com AlCrN para superligas. Comece pelas recomendações do fabricante e, em seguida, otimize com base no desgaste medido da ferramenta em suas condições específicas.
Quantas arestas devo usar para usinar alumínio?
Utilize 2-3 arestas para alumínio. Os canais amplos são essenciais para evacuar os cavacos longos e filamentosos produzidos pelo alumínio. Números maiores de arestas causam empacotamento e recorte de cavaco.
O metal duro é sempre superior ao HSS em fresas de topo?
O metal duro tipicamente oferece vida útil 3-5x maior e suporta velocidades de corte bem mais elevadas (100-300 m/min contra 30-60 m/min em aço), o que o torna o padrão para o trabalho em CNC. O HSS permanece viável para prototipagem, máquinas manuais e montagens com alto risco de quebra.
Por que o balanço da ferramenta é tão relevante em fresas de topo?
A deflexão da ferramenta aumenta com o cubo do comprimento de balanço — dobrar o balanço de 2xD para 4xD multiplica a deflexão por 8x. Com balanço de 5xD em aço, mesmo uma montagem rígida pode produzir erros dimensionais de 0.05-0.10 mm por passe. Sempre que possível, mantenha o balanço abaixo de 3xD; acima de 5xD, utilize trajetórias HSM ou porta-ferramentas com amortecimento de vibração para permanecer dentro da tolerância.
Qual revestimento devo usar para usinagem a seco de aço?
O TiAlN é amplamente utilizado para usinagem a seco de aço, com dureza típica de 3.000-3.500 HV e início de oxidação em torno de 800°C. Apresenta o melhor desempenho sem refrigerante em inundação no fresamento contínuo, no qual o refrigerante pode provocar trincamento por choque térmico; o refrigerante em inundação com TiAlN, contudo, permanece comum na furação e no torneamento contínuo, situações em que a evacuação de cavaco é determinante.