As ferramentas de corte CNC dividem-se em três grandes grupos: ferramentas inteiriças (fresas de topo, brocas, machos), ferramentas com insertos intercambiáveis (insertos de torneamento, fresas de faceamento, barras de mandrilar) e ferramentas especializadas (fresas de rosca, ferramentas de canal). Revestimentos (CVD 8-20 µm, PVD 1-8 µm) aplicam-se a todos os grupos. Escolher a combinação correta de ferramenta, revestimento e classe para cada operação pode prolongar a vida útil da ferramenta em 2-5x e reduzir o custo por peça em 20-50% sob condições otimizadas. Este guia cobre todas as principais categorias com critérios de seleção baseados em ISO e recomendações de parâmetros.
As ferramentas de corte abrangem uma ampla gama de geometrias e materiais, desde fresas de topo de metal duro integral, passando por fresas de faceamento com insertos intercambiáveis, até barras de mandrilar de ponto único. Cada categoria possui seus próprios critérios de seleção, mas todas compartilham uma verdade comum: o desempenho depende de adequar a ferramenta ao material da peça, ao tipo de operação e à capacidade da máquina. O que se segue é um panorama completo de cada família de ferramentas, dos princípios de engenharia por trás delas e das regras práticas de decisão fundamentadas em normas ISO e na experiência de chão de fábrica.
Fresas de Topo — Número de Canais, Geometria e Material
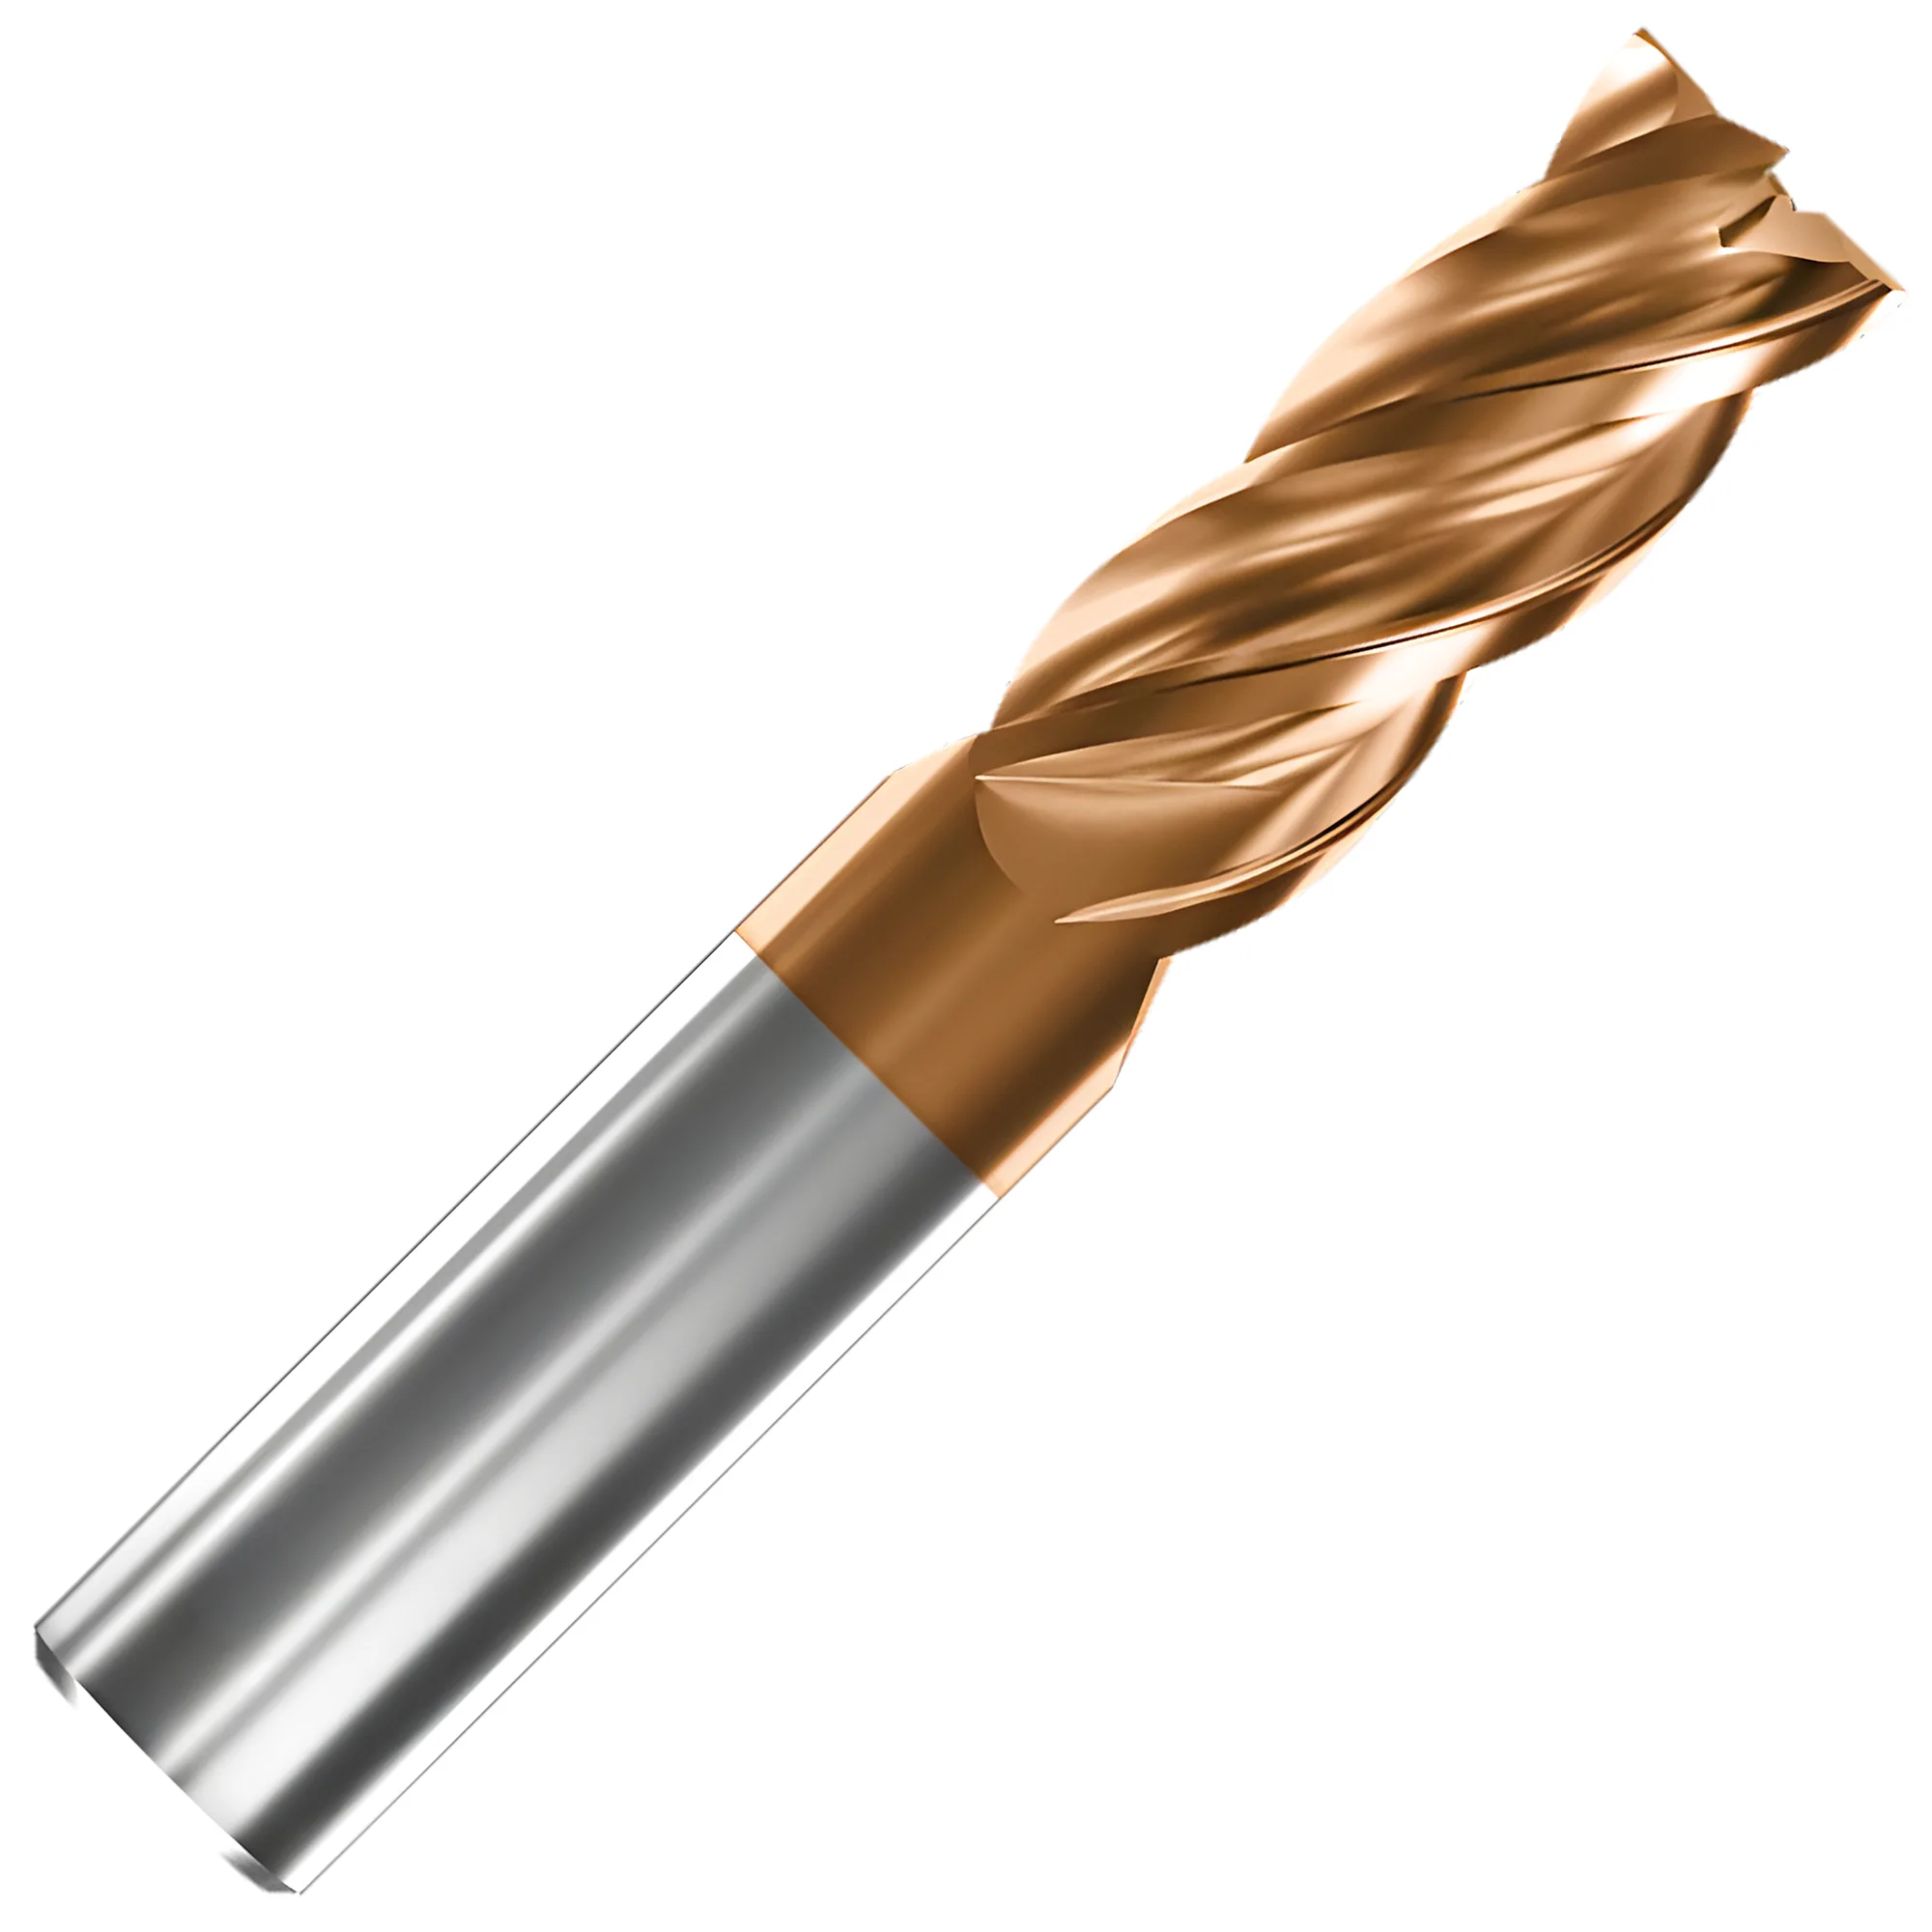
As fresas de topo são as ferramentas mais versáteis em qualquer operação de fresamento CNC, cobrindo desde o desbaste até o acabamento, do rasgamento ao perfilamento. As três principais variáveis de seleção são o número de canais, o material do substrato e o ângulo de hélice. Para a seleção geral de fresas de topo, 2-3 canais são tipicamente escolhidos para alumínio, a fim de evacuação de cavacos longos e fibrosos, enquanto 4-6 canais são tipicamente escolhidos para aço e inoxidável, a fim de permitir avanços de mesa mais elevados.
Número de canais determina o equilíbrio entre a evacuação de cavacos e o avanço. Menos canais criam vales de cavaco maiores para materiais como alumínio, que produzem cavacos longos e fibrosos. Mais canais permitem avanços maiores em aço e materiais endurecidos, nos quais os cavacos são pequenos e descontínuos.
| Número de Canais | Espaço para Cavacos | Materiais Principais | Uso Típico |
|---|---|---|---|
| 2 canais | Máximo | Alumínio, plásticos, compósitos | Rasgamento, cavidades profundas |
| 3 canais | Grande | Alumínio em MRR elevado, ligas macias | Fresamento geral de alumínio |
| 4 canais | Moderado | Aço carbono, aço liga, inoxidável (desbaste) | Fresamento geral de aço |
| 5-6 canais | Mínimo | Aço endurecido (>45 HRC), passes de acabamento em inoxidável | Acabamento, alto avanço com DOC leve |
Aumentar o número de canais permite, em princípio, avanços de mesa maiores (vf = fz × z × n), mas os limites de evacuação de cavacos frequentemente exigem reduzir o avanço por dente — de modo que a relação não é um simples multiplicador linear. Na prática, uma fresa de topo de 4 canais em aço pode operar a 1.5-1.8x o avanço de mesa de uma fresa de 2 canais, e não a 2x.
Para desbaste de aço inoxidável, 4 canais com cargas agressivas de cavaco funcionam melhor — vales de canal amplos evitam o entupimento de cavacos nas classes austeníticas gomosas.
Ângulo de hélice influencia a evacuação de cavacos, o acabamento superficial e a direção das forças de corte. Uma hélice padrão de 30 graus atende à maioria das operações. Projetos de hélice alta, em 45 graus, melhoram o acabamento em alumínio e reduzem as forças de corte. Fresas de topo com hélice variável (por exemplo, 35/38 graus) rompem os padrões harmônicos de chatter e merecem consideração em cavidades profundas ou aplicações de longo alcance.
Regras práticas de geometria:
- Utilizar o menor comprimento de corte (LOC) que libere o recurso a ser usinado — a deflexão escala com o cubo do comprimento em balanço
- Um raio de canto de 0.5mm pode aumentar a vida útil da ferramenta em até 50% em relação a um canto vivo em aplicações de aço e inoxidável, distribuindo as forças sobre uma área de contato maior
- Manter o balanço abaixo de 3xD sempre que possível; acima de 5xD em rasgamento ou engajamento pesado pode exigir medidas de amortecimento (engajamento radial leve em 5-6xD geralmente é gerenciável com trajetórias HSM)
Para um detalhamento da seleção do número de canais por material, interações com revestimentos e otimização de geometria, consulte o guia completo de seleção de fresas de topo.
Classes e Substratos de Metal Duro — Classificação ISO
A ISO 513 é o ponto de partida universal para a seleção de classes de metal duro porque ela organiza as classes de todos os fabricantes em um dos seis grupos de aplicação (P, M, K, N, S, H) com base no mecanismo de desgaste dominante da família de material-alvo. As classes de insertos de metal duro são classificadas pela ISO 513:2004 em seis grupos de aplicação. Essa norma é o ponto de partida universal para a seleção de classes entre todos os fabricantes — mas não é uma norma de equivalência de classes. A ISO 513 §4 declara explicitamente: "Um grupo de aplicação não é idêntico a uma classe de material de corte. Classes de fabricantes diferentes que estejam no mesmo grupo de aplicação podem diferir tanto na faixa de aplicação quanto no nível de desempenho." Uma classe P25 da Sandvik e uma classe P25 da Kennametal não são diretamente intercambiáveis em desempenho de corte — elas compartilham o grupo de aplicação, e não a química, a geometria ou o comportamento de desgaste. A ISO 513 deve servir como filtro inicial para a seleção de material, e não como substituto para os dados do fabricante.
| Grupo ISO | Código de Cor | Materiais Alvo | Mecanismo Principal de Desgaste |
|---|---|---|---|
| P (Aço) | Azul | Aço carbono, aço liga, inoxidável ferrítico | Desgaste de cratera |
| M (Inoxidável) | Amarelo | Inoxidável austenítico, duplex, aço fundido | Desgaste em entalhe, aresta postiça |
| K (Ferro Fundido) | Vermelho | Ferro cinzento, ferro dúctil, ferro maleável | Desgaste abrasivo de flanco |
| N (Não Ferrosos) | Verde | Alumínio, cobre, latão, plásticos | Aresta postiça |
| S (Superligas) | Marrom | Titânio, Inconel, ligas de cobalto | Desgaste em entalhe, dano térmico |
| H (Endurecidos) | Cinza | Aço endurecido >45 HRC, ferro fundido coquilhado | Desgaste de cratera e de flanco |
Dentro de cada grupo, um número de dois dígitos indica o equilíbrio entre dureza e tenacidade. Números mais baixos (P01, P10) são mais duros, porém mais frágeis — adequados ao acabamento em altas velocidades sob condições estáveis. Números mais altos (P35, P45) são mais tenazes, porém sofrem desgaste mais rápido — concebidos para desbaste pesado, cortes interrompidos e montagens instáveis. A maior parte da usinagem geral situa-se na faixa P20-P30. Para um percurso mais aprofundado de como o tamanho de grão de WC e o teor de Cobalto deslocam a curva dureza-tenacidade dentro de um grupo ISO, consulte o guia de seleção de classes de metal duro.
A composição do substrato é determinante. Os insertos de metal duro são compósitos sinterizados de grãos de Carboneto de Tungstênio (WC) em um ligante de Cobalto (Co). Tamanhos de grão mais finos (submicron, <0.5 um) produzem a máxima dureza e agudeza de aresta para acabamento. Teores mais altos de Cobalto (12-15%) são preferidos para desbaste pesado porque o ligante dúctil absorve a energia de impacto que, de outro modo, fraturaria os frágeis grãos de WC. Uma classe de uso geral padrão tipicamente emprega grão fino (0.5-1.0 um) com 10% de Cobalto.
Aplicação Cruzada Incorreta de Grupos
Utilizar uma classe do grupo P em aço inoxidável, ou uma classe do grupo K em alumínio, tipicamente resulta em desempenho inferior, especialmente em inoxidável austenítico e ferro fundido nodular, onde os mecanismos de desgaste divergem mais. Cada grupo ISO é projetado para resistir ao mecanismo de desgaste específico que predomina naquela família de material. As classes P resistem ao desgaste de cratera do aço. As classes K resistem ao desgaste abrasivo de flanco do ferro fundido. Aplicar o grupo errado significa colocar a classe a combater o modo de falha equivocado.
Normas de medição de desgaste de ferramenta. O ensaio de vida útil da ferramenta segue duas normas ISO conforme a operação: ISO 3685:1993 para torneamento de ponto único e ISO 8688-1:1989 para fresamento de faceamento. Ambas definem o desgaste de flanco (VB) como critério principal — VB_B = 0.3 mm médio (torneamento) ou 0.35 mm uniforme (fresamento de faceamento) para vida útil normal. Para ferramentas de metal duro em torneamento, a ISO 3685 §8.2.2 também define um critério de profundidade de cratera: KT = 0.06 + 0.3f (onde f é o avanço em mm/rev), resultando em KT = 0.14 mm a f = 0.25 mm/rev ou 0.25 mm a f = 0.63 mm/rev. As classes de referência são P25 para fresamento de aço e K10 para fresamento de ferro fundido, conforme a ISO 8688-1 §4.4.
Tecnologias de Revestimento — CVD vs PVD
Os revestimentos prolongam a vida útil da ferramenta em 3x a 10x ao reduzir o atrito, aumentar a dureza superficial e fornecer uma barreira térmica na aresta de corte. As duas tecnologias dominantes — Deposição Química de Vapor (CVD) e Deposição Física de Vapor (PVD) — produzem revestimentos fundamentalmente distintos, adequados a aplicações diferentes. Os revestimentos CVD são tipicamente escolhidos para torneamento contínuo acima de 200 m/min porque a camada de Al2O3 atua como barreira térmica, enquanto os revestimentos PVD são tipicamente escolhidos para fresamento e rosqueamento porque a tensão residual compressiva resiste à microtrincamento induzido por impacto.
| Propriedade | CVD | PVD |
|---|---|---|
| Espessura do Revestimento | 8-20 µm | 1-8 um |
| Agudeza de Aresta Após Revestimento | Arredondada | Afiada (preservada) |
| Barreira Térmica | Excelente (camada de Al2O3) | Moderada |
| Corte Interrompido | Risco de trincamento | Excelente |
| Aderência | Ligação química forte em alta temperatura | Deposição atômica densa em temperatura mais baixa |
| Custo por Inserto | Menor (processo em batelada) | Maior |
Diretriz geral: o CVD se destaca em operações contínuas, de alta velocidade e alta temperatura sobre aço e ferro fundido. O PVD prevalece em corte interrompido (fresamento, canal, rosqueamento), em aplicações de aresta afiada (acabamento, insertos pequenos) e em materiais difíceis (inoxidável, titânio, superligas).
Os tipos de revestimento PVD mais comuns incluem TiN (uso geral), TiAlN (usinagem a seco, aço endurecido), AlCrN (ligas de alta temperatura) e DLC (alumínio, evita aresta postiça). Os revestimentos CVD normalmente empregam uma estrutura multicamadas de TiN/MT-TiCN/Al2O3 para proteção térmica e resistência ao desgaste máximas. Para o processo lado a lado, a tensão residual e o detalhamento por aplicação que orientam a escolha entre os dois, consulte insertos revestidos por CVD vs PVD.
Interação entre Revestimento e Refrigerante
Os revestimentos TiAlN e AlCrN apresentam melhor desempenho sob condições secas ou de MQL (lubrificação com quantidade mínima). No fresamento, a refrigeração abundante provoca ciclos de choque térmico capazes de trincar esses revestimentos. Em furação e torneamento contínuo, a refrigeração abundante com TiAlN é prática padrão. Para aplicações com refrigeração abundante, os revestimentos TiN ou TiCN são mais duráveis.
Fresas de Faceamento e Fresas Tipo Cabeçote — Quando Usar Cada Uma
O fresamento de faceamento responde por mais remoção de material nas fábricas CNC do que qualquer outra operação isolada. A escolha entre fresas de faceamento e fresas tipo cabeçote envolve a geometria do cortador, o método de fixação e os requisitos da aplicação. Uma fresa de faceamento de ângulo de entrada de 45 graus é tipicamente preferida para grandes superfícies planas com exigências severas de acabamento porque direciona as forças axialmente para o fuso e reduz cada cavaco a 71% do avanço programado. As fresas tipo cabeçote montam-se sobre um mandril separado conforme a ISO 6462, que padroniza a interface de furo central e chaveta para que um único mandril aceite múltiplos diâmetros de corpo de cortador.
Fresas de faceamento fixam-se diretamente ao fuso por meio de um mandril integrado ou de um adaptador. Elas portam insertos predominantemente na face (parte inferior) do corpo do cortador e estão disponíveis em diâmetros de 50mm a 315mm. O ângulo de entrada — tipicamente 45 ou 90 graus — determina como as forças de corte são distribuídas entre as direções axial e radial.
Fresas tipo cabeçote montam-se sobre um mandril separado por meio de um furo central e chaveta. A principal vantagem é a modularidade: um mesmo mandril aceita cortadores de diâmetros distintos. As fresas tipo cabeçote tipicamente variam de 40mm a 160mm de diâmetro.
| Fator | Fresa de Faceamento 45° | Fresa de Faceamento/Cabeçote 90° | Fresa Tipo Cabeçote (modular) |
|---|---|---|---|
| Direção Principal da Força | Axial (contra o fuso) | Radial (contra a peça) | Depende da geometria |
| Redução de Espessura de Cavaco | Sim (71% do avanço programado) | Não | Depende da geometria |
| Profundidade Máxima de Corte | 4-8mm | 10-15mm | Varia conforme o inserto |
| Fresamento de Ombro | Não | Sim | Sim |
| Acabamento Superficial (com wiper) | Ra 0.4-0.8 um | Ra 2.4-4.8 um | Ra 1.6-3.2 um |
Compensação da Redução de Espessura de Cavaco
Um ângulo de entrada de 45 graus reduz a espessura real do cavaco para 71% do avanço programado por dente. Para manter a taxa correta de remoção de material, recomenda-se aumentar o avanço por dente em 1.4x. Sub-alimentar acelera o desgaste de flanco por fricção em vez de corte.
Uma fresa de faceamento de 45 graus é a escolha para superfícies planas extensas com requisitos exigentes de acabamento. Um cortador de 90 graus é indicado quando há necessidade de fresamento de ombro ou corte axial em profundidade total. Uma fresa tipo cabeçote deve ser escolhida quando o orçamento exige compartilhar mandris entre múltiplos diâmetros de corpo de cortador. A comparação detalhada, com análise econômica de insertos, é abordada em face mill vs shell mill.
Fresamento de Rosca vs Rosqueamento com Macho
A produção de roscas internas em máquinas CNC envolve um compromisso fundamental: o rosqueamento com macho geralmente é mais rápido para tamanhos padrão, porém menos flexível, ao passo que o fresamento de rosca é mais versátil e mais seguro em materiais difíceis. Para roscas grandes (M30+), o fresamento de rosca pode ser competitivo ou até mais rápido, já que machos de grande porte exigem alto torque e são caros. O fresamento de rosca é tipicamente preferido para aço endurecido acima de 35 HRC e para furos cegos em inoxidável ou titânio porque o cortador é sempre menor do que o furo, eliminando o modo de falha por compactação de cavacos que quebra machos.
Rosqueamento com macho utiliza uma ferramenta de perfil conjugado, sincronizada com o fuso, para produzir um perfil de rosca completo em um único passe helicoidal. Esse método é tipicamente 3-5x mais rápido que o fresamento de rosca em tamanhos padrão (M6-M20) e permanece sendo o cavalo de batalha da produção para materiais comuns.
Fresamento de rosca utiliza interpolação helicoidal para gerar o perfil da rosca através da trajetória CNC. Uma fresa de rosca de um único passo pode produzir qualquer diâmetro naquele passo — M10x1.5, M12x1.5 e M14x1.5, todas a partir da mesma ferramenta. O tamanho da rosca pode ser microajustado no programa sem troca de ferramenta.
✦ Rosqueamento com Macho é Melhor Para
- Produção em alto volume de tamanhos padrão
- Materiais comuns (aço doce, alumínio, latão)
- Furos passantes com evacuação de cavacos simples
- Tempos de ciclo mais rápidos (2-7 segundos tipicamente)
✦ Fresamento de Rosca é Melhor Para
- Aço endurecido acima de 35 HRC (os machos quebram com frequência)
- Furos cegos em aço inoxidável e titânio
- Fábricas de produção mista que precisam de menos ferramentas
- Roscas grandes acima de M30 (machos grandes são caros)
Risco do Rosqueamento com Macho em Furo Cego
Rosquear furos cegos em aço inoxidável e titânio é o cenário de rosqueamento de maior risco. Os cavacos compactam-se no fundo do furo, aumentando o torque até que o macho se parta. Um macho quebrado preso em uma peça acabada costuma exigir remoção por EDM — custando muito mais do que o tempo de ciclo economizado. O fresamento de rosca elimina esse risco, pois o cortador é sempre menor do que o furo.
Para a comparação completa de tempos de ciclo, recomendações por material e análise de tolerâncias, consulte thread milling vs tapping.
Barras de Mandrilar — Critérios de Seleção e Controle de Vibração
As operações de mandrilamento são, por natureza, desafiadoras, pois a ferramenta opera em balanço dentro de um espaço confinado. A relação comprimento-diâmetro (L/D) da barra de mandrilar é o fator mais crítico na determinação de se o resultado será um furo de precisão ou uma falha marcada por chatter. O maior diâmetro de barra de mandrilar que caiba no furo é tipicamente a maneira mais eficaz de reduzir a vibração, porque a rigidez escala com a quarta potência do diâmetro, enquanto a troca de material apenas multiplica a rigidez por cerca de 3x.
A deflexão segue a fórmula: d = F x L^3 / (3 x E x I), onde L é o comprimento em balanço e I é o momento de inércia proporcional a D^4. Isso significa que dobrar o balanço aumenta a deflexão em 8x, ao passo que dobrar o diâmetro da barra a reduz em 16x.
| Relação L/D | Fator de Deflexão | Material Recomendado da Barra |
|---|---|---|
| Até 3:1 | 1-3.4x | Aço padrão |
| 4:1 | 8x | Metal pesado ou metal duro |
| 5:1-6:1 | 15.6-27x | Metal duro integral obrigatório |
| 7:1-10:1 | 43-125x | Barra com amortecimento de vibração obrigatória |
| 10:1+ | 125x+ | Sistemas especializados de amortecimento sintonizado |
A primeira regra de seleção de barra de mandrilar: utilizar o maior diâmetro de barra que caiba no furo. A relação de quarta potência entre diâmetro e rigidez torna essa a maneira isolada mais eficaz de reduzir a vibração. Uma barra correspondente a 60-80% do diâmetro do furo equilibra a rigidez com as exigências de liberação de cavacos e de geometria do inserto — a razão exata depende do estilo do inserto e dos requisitos de acabamento do furo.
Para relações L/D acima de 6:1, barras com amortecimento de vibração providas de amortecedores de massa sintonizada internos tipicamente reduzem a amplitude de vibração em 5-10x e não são opcionais — elas são obrigatórias para uma usinagem produtiva. O guia completo das tecnologias de amortecimento e dos ajustes de parâmetros de corte está em boring bar selection.
Para brocas (jobber, de centro, escalonadas) e alargadores (de canal helicoidal, de canal reto), incluindo a seleção entre HSS-Co e metal duro e as orientações sobre tolerância H7, consulte o guia de seleção de brocas e alargadores.
Com Insertos vs Inteiriças — Estrutura de Decisão
Uma das decisões mais fundamentais na seleção de ferramentas de corte é optar entre ferramentas com insertos intercambiáveis (insertos substituíveis sobre um corpo reutilizável) e ferramentas inteiriças (construção monobloco, tipicamente em metal duro integral). Ferramentas de metal duro integral são tipicamente escolhidas abaixo de 12 mm de diâmetro porque insertos tão pequenos tornam-se frágeis, enquanto ferramentas com insertos dominam acima de 16 mm porque a vantagem de custo por aresta de insertos de múltiplas arestas supera o benefício de rigidez de um cabo monolítico.
| Fator | Ferramentas com Insertos | Ferramentas Inteiriças de Metal Duro |
|---|---|---|
| Faixa de Diâmetro de Ferramenta | 12mm e acima (tipicamente) | 0.5-25mm (faixa ideal 1-16mm) |
| Arestas por Ferramenta | 2-8 arestas por inserto | 1 aresta (re-afiável 2-3x) |
| Agudeza da Aresta | Moderada (limites da prensagem do inserto) | Muito afiada (geometria retificada) |
| Custo por Aresta de Corte | Menor em escala | Menor para diâmetros pequenos |
| Rigidez | Menor (tolerância do alojamento do inserto) | Maior (monolítica) |
| Acabamento Superficial | Bom a excelente (com wiper) | Excelente (aresta retificada afiada) |
| Tempo de Troca | Segundos (girar ou trocar o inserto) | Minutos (troca de ferramenta + offset) |
A forma, o tamanho e a designação de geometria dos insertos seguem a ISO 1832, exigida ao solicitar ou substituir insertos intercambiáveis entre fabricantes, pois ela padroniza o código que codifica o ângulo de ponta, o ângulo de folga, a classe de tolerância e o estilo de quebra-cavaco (por exemplo, CNMG 120408 para um inserto de diamante 80°, folga 0°, tolerância M, quebra-cavaco plano).
Utilizar ferramentas com insertos quando:
- O diâmetro da ferramenta é tipicamente acima de 16mm (embora ferramentas com insertos de diâmetros pequenos estejam cada vez mais disponíveis)
- O volume de produção justifica o estoque de insertos
- Múltiplas operações usam a mesma geometria de inserto (padronização)
- Trocas rápidas de aresta minimizam o tempo de máquina parada
- Desbaste pesado em que a tenacidade do inserto é determinante
Utilizar ferramentas inteiriças de metal duro quando:
- O diâmetro da ferramenta está abaixo de 12mm (insertos abaixo desse tamanho são frágeis)
- A máxima rigidez é exigida (acabamento, paredes finas, tolerâncias estreitas)
- O acabamento superficial exige a geometria de aresta mais afiada possível
- Geometrias complexas (ponta esférica, raio de canto, hélice variável) são necessárias
- Usinagem de alta velocidade na qual a construção monolítica impede o deslocamento do inserto
A Zona de Cruzamento
Para diâmetros entre 12mm e 20mm, ambas as opções são viáveis. O fator decisivo costuma ser o volume de produção: as ferramentas com insertos se impõem quando há consumo superior a 10 arestas por mês em um dado diâmetro, pois o custo por aresta fica abaixo do metal duro integral, mesmo considerando a rigidez ligeiramente menor.
Em muitas fábricas, a estratégia mais eficaz é uma abordagem híbrida: fresas de topo de metal duro integral para acabamento e trabalhos de pequeno diâmetro, fresas de faceamento e fresas de ombro com insertos para desbaste e operações de grande diâmetro, e barras de mandrilar com insertos para usinagem interna. Essa combinação minimiza simultaneamente o custo de ferramental e o tempo de troca.
Juntando Tudo — Sequência de Seleção
A seleção de ferramentas de corte começa sempre pelo material da peça, pois o material determina o grupo de aplicação da ISO 513, que por sua vez restringe as opções de substrato, revestimento e geometria antes de qualquer marca ser considerada. Independentemente da categoria específica de ferramenta, toda seleção de ferramenta de corte segue a mesma sequência lógica:
- Identificar o material da peça — isso determina o grupo de aplicação ISO (P, M, K, N, S, H) e restringe imediatamente as opções de revestimento e substrato
- Definir a operação — desbaste, acabamento, rasgamento, perfilamento, rosqueamento ou mandrilamento cada um exige geometrias e números de canais distintos
- Verificar a capacidade da máquina — rotação do fuso, torque, rigidez e sistema de refrigeração restringem quais ferramentas e parâmetros são viáveis
- Selecionar substrato e classe — metal duro para produção CNC, HSS para prototipagem ou operações com alto risco de quebra, cerâmica/CBN para materiais endurecidos
- Escolher o revestimento — CVD para cortes contínuos de alta velocidade, PVD para operações interrompidas e arestas afiadas, sem revestimento ou DLC para alumínio
- Definir a geometria — o menor balanço possível, ângulo de hélice/entrada adequado, maior diâmetro viável para mandrilamento
- Partir das recomendações do fabricante — e então otimizar com base nos padrões de desgaste medidos nas suas condições específicas
Para o fluxo de medição de desgaste (monitoramento de VB, ajustes de parâmetros e previsão de vida útil baseada na equação de Taylor) que transforma o passo 7 em um processo repetível, consulte o guia de otimização da vida útil de ferramentas CNC.
Seleção Rápida de Ferramentas de Corte por Aplicação
| Cenário | Tipo de Ferramenta | Material | Revestimento | Por quê |
|---|---|---|---|---|
| Desbaste de bolsão em aço carbono 1045, ferramenta de 16 mm | Fresa de topo de metal duro integral, 4 canais | Carboneto de Tungstênio de microgranulação, 10% de Cobalto | PVD TiAlN | A dureza a quente do TiAlN acima de 800 °C lida com o calor do desbaste de aço do grupo P, enquanto a tensão compressiva suporta o engajamento em rampa |
| Torneamento contínuo de aço 4140 pré-temperado a 280 m/min | Inserto indexável CNMG per ISO 1832 | Classe P25 | CVD (TiN/MT-TiCN/Al2O3) | A barreira térmica de Al2O3 protege o substrato do grupo P contra o desgaste de cratera que domina acima de 200 m/min no torneamento de aço liga |
| Acabamento de rasgo em inoxidável 304, ferramenta de 6 mm | Fresa de topo de metal duro integral, 4 canais, vales de canal amplos | Carboneto de Tungstênio submicron | PVD AlCrN | O AlCrN resiste ao desgaste em entalhe e à aresta postiça que dominam no inoxidável austenítico do grupo M porque o óxido de Cr retarda a difusão na linha de profundidade de corte |
| Fresamento de faceamento de ferro fundido cinzento a 350 m/min | Fresa de faceamento 45°, insertos do grupo K per mandril ISO 6462 | Metal duro K10 | CVD com Al2O3 espessa | O grupo K é projetado para o desgaste abrasivo de flanco do ferro fundido, e a camada espessa de Al2O3 prolonga a vida útil absorvendo a abrasão de flanco |
| HSM de alumínio a 800 m/min, ferramenta de 10 mm | Fresa de topo de metal duro integral, 2 ou 3 canais, hélice 45° | Carboneto de Tungstênio submicron | Sem revestimento polida ou DLC | O DLC previne a aresta postiça que o TiAlN promove no alumínio, e vales de canal amplos evacúam cavacos longos e fibrosos |
| Mandrilamento profundo de furo de 32 mm, L/D 5:1 em aço | Barra de mandrilar de metal duro integral, ângulo de entrada 90° | Metal duro integral (580-620 GPa) | PVD TiAlN | A rigidez do metal duro integral compensa a penalidade de deflexão de 15.6x em L/D 5:1, e o ângulo de 90° direciona as forças axialmente para suprimir o chatter |
| Acabamento de H13 temperado (54 HRC) | Fresa de topo esférica de metal duro integral | Carboneto de Tungstênio submicron, baixo Cobalto | PVD TiSiN | A dureza do nanocompósito TiSiN acima de 4.000 HV resiste ao desgaste abrasivo em aço endurecido do grupo H, onde dureza importa mais que tenacidade |
| Torneamento de Inconel 718 a 50 m/min | Inserto CNMG per ISO 1832 | Metal duro grupo S, granulação fina | PVD AlCrN | O grupo S é projetado para o desgaste em entalhe de superligas de níquel, e a camada de óxido de Cr do AlCrN resiste ao desgaste por difusão que domina em ligas de níquel |
Adeque cada especificação de ferramenta ao seu material e operação, depois otimize a partir dos resultados medidos.
A ferramenta de corte correta nunca é uma variável isolada — é a combinação de substrato, revestimento, geometria e parâmetros ajustada ao material da peça e ao tipo de operação específicos. Parta da ISO 513 para a seleção de classe, escolha CVD para calor contínuo e PVD para arestas interrompidas, utilize o maior diâmetro de barra de mandrilar que caiba e selecione o número de canais conforme o material. Acertar nestes fundamentos elimina 80% dos problemas de vida útil de ferramenta antes que eles se manifestem.
Como se sabe quando uma ferramenta de corte precisa ser substituída?
Monitorar a largura do desgaste de flanco — a maioria dos insertos de metal duro deve ser indexada ou substituída em 0.3mm de desgaste de flanco (VB = 0.3mm conforme a ISO 3685). Outros sinais incluem degradação do acabamento superficial, aumento das forças de corte (mudança audível no som) e deriva dimensional na peça. Jamais deve-se operar até a falha catastrófica, pois isso danifica a peça e pode prejudicar o fuso da máquina.
É possível utilizar a mesma classe de metal duro para torneamento e fresamento?
Em geral, não. O torneamento é um corte contínuo que gera calor sustentado, favorecendo classes revestidas por CVD otimizadas para resistência ao desgaste de cratera (P15-P25). O fresamento envolve engajamentos interrompidos e repetidos que submetem a aresta a choque térmico, favorecendo classes revestidas por PVD com tensão residual compressiva (P20-P30). Alguns fabricantes oferecem classes de duplo propósito, mas classes dedicadas superam-nas na maioria das aplicações.
Qual é a forma mais custo-eficiente de prolongar a vida útil da ferramenta?
Em ordem de impacto: (1) garantir a classe ISO correta para o material, (2) verificar se a velocidade de corte está dentro da faixa recomendada para a classe e o revestimento, (3) utilizar o menor balanço de ferramenta possível para maximizar a rigidez e (4) otimizar a entrega de refrigerante na zona de corte. Esses quatro passos não custam nada além do tempo de preparação e tipicamente rendem 30-50% de ganho na vida útil da ferramenta.
É recomendável sempre escolher metal duro revestido em vez de metal duro sem revestimento?
Nem sempre. Metal duro polido sem revestimento ou PCD é preferido para usinagem de alumínio, na qual revestimentos como TiAlN podem reagir quimicamente com a peça e acelerar a formação de aresta postiça. Ferramentas sem revestimento também são adequadas a algumas aplicações em plásticos e compósitos. Para aço, inoxidável, ferro fundido e superligas, ferramentas revestidas são praticamente sempre superiores.
Como escolher entre uma fresa de topo de 2 canais e uma de 4 canais?
O fator principal é o material da peça. Alumínio e metais não ferrosos exigem 2-3 canais para a evacuação de cavacos — seus cavacos longos e fibrosos precisam de vales de canal amplos. Aço e inoxidável permitem 4-5 canais porque seus cavacos são menores. Em operações de rasgamento, independentemente do material, menos canais melhoram a liberação de cavacos. Em passes de acabamento, mais canais possibilitam avanços maiores e melhor acabamento superficial.
Fontes
- ISO 513:2004 — Classification and Application of Hard Cutting Materials for Metal Removal
- ISO 3685:1993 — Tool Life Testing with Single-Point Turning Tools
- ISO 8688-1:1989 — Tool Life Testing in Milling, Part 1: Face Milling
- Machinery's Handbook, 31st Edition (Industrial Press)
- Sandvik Coromant: Metalcutting Technical Guide