A fixação de ferramentas em CNC abrange três sistemas de cone (BT com ~20 N/µm, CAT com ~20 N/µm e HSK com ~50 N/µm de rigidez) e quatro tecnologias de fixação — pinças ER (de ≈0.005 mm UP/AA a ≤0.020 mm Classe 2 de TIR, ~3.000-25.000 N conforme o tamanho, estimativas típicas), mandris hidráulicos (0.003 mm de TIR, 10.000-20.000 N), porta-ferramentas Shrink Fit (0.003 mm de TIR, 8.000-40.000 N conforme o furo) e mandris para furadeira. Cada combinação de cone e tecnologia de fixação atende a faixas distintas de rotação, forças de corte e exigências de precisão.
Toda configuração CNC envolve uma cadeia de componentes: fuso, interface cônica, corpo do porta-ferramenta, mecanismo de fixação e, por fim, a ferramenta de corte. Qualquer fragilidade nessa cadeia degrada o sistema inteiro. Uma fresa de topo de metal duro premium, instalada em uma pinça desgastada, terá desempenho inferior ao de uma ferramenta intermediária montada em um porta-ferramenta corretamente combinado. Este guia percorre cada camada dessa cadeia — dos padrões de cone do fuso, passando pelas tecnologias de fixação, até as melhores práticas de manutenção — para que decisões fundamentadas possam ser tomadas em cada oficina.
Sistemas de Cone para Porta-Ferramentas
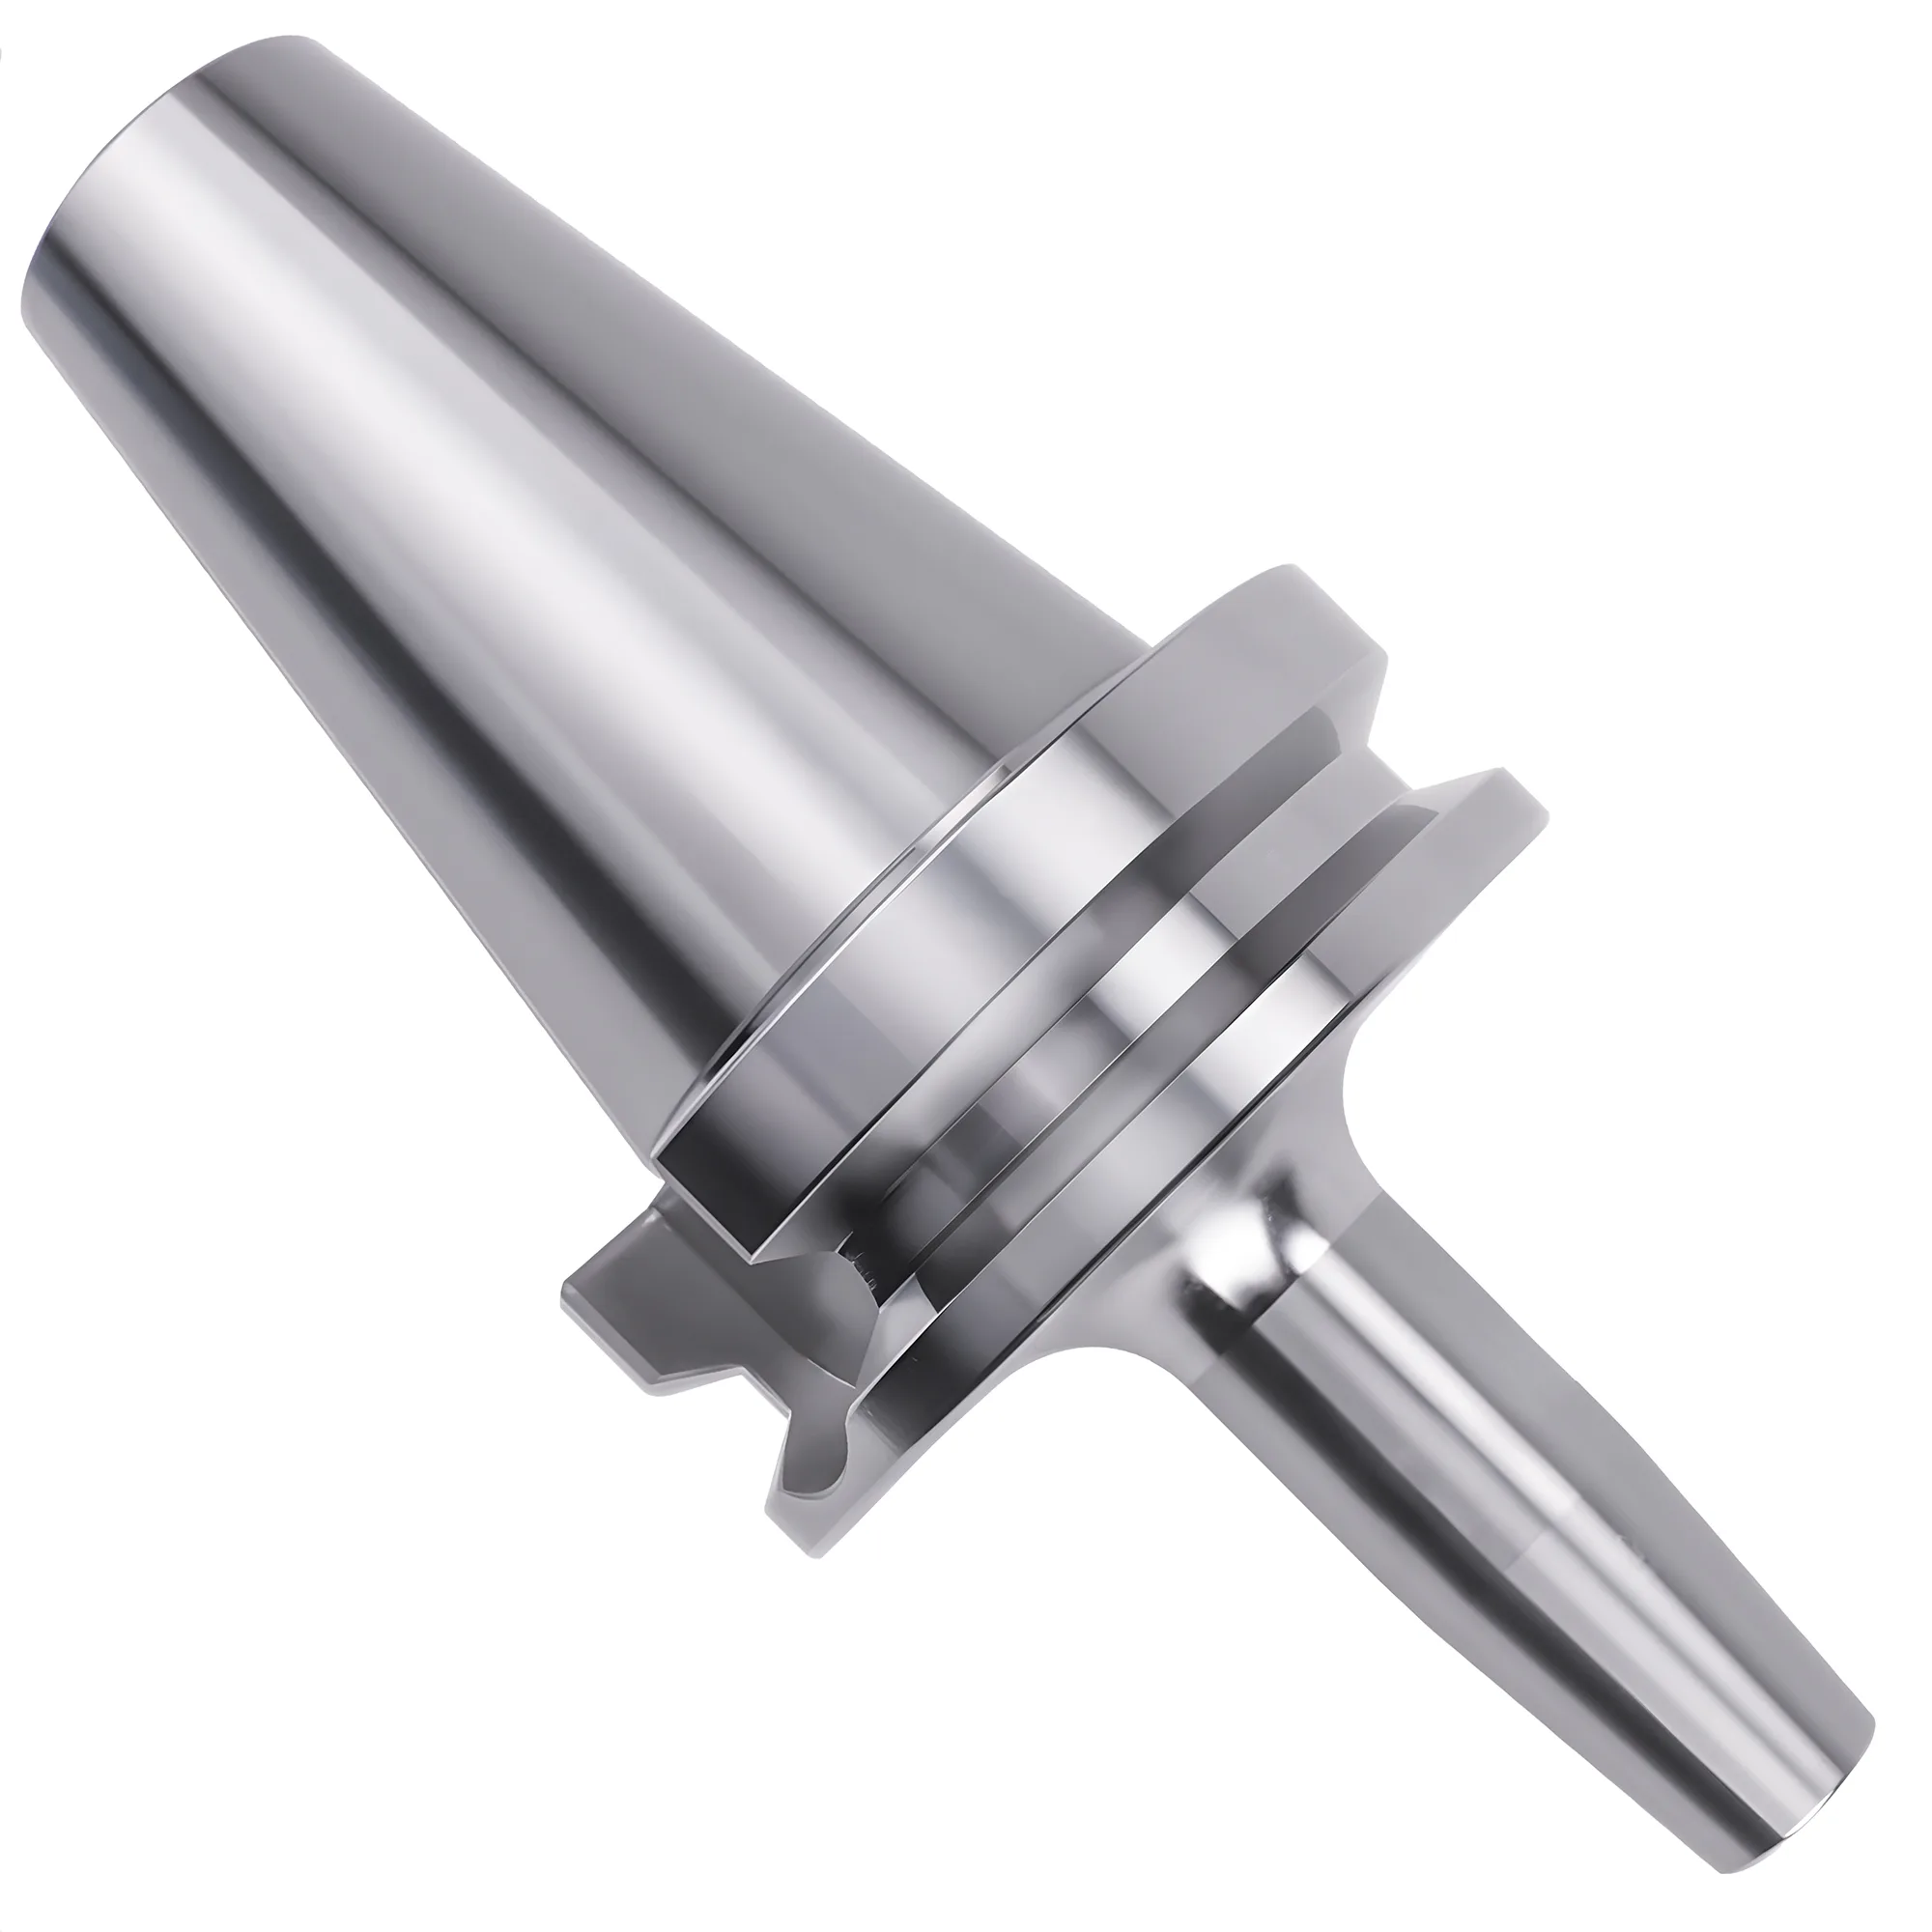
O cone constitui a interface entre o porta-ferramenta e o fuso da máquina. O HSK-A63 (DIN 69893) oferece aproximadamente 50 N/µm de rigidez radial — cerca de 2-3x superior ao BT40 ou CAT40 equivalentes (~20 N/µm) — nas condições de ensaio padrão dos fabricantes, porque o duplo contato face e cone resiste à deflexão radial que os sistemas de contato apenas cônico não resistem.
| Parâmetro | BT | CAT | HSK-A | HSK-E/F |
|---|---|---|---|---|
| Norma | JIS B6339 / MAS 403 | ANSI/ASME B5.50 | DIN 69893 | DIN 69893 |
| Razão do Cone | 7:24 | 7:24 | 1:10 (oco) | 1:10 (oco) |
| Tipo de Contato | Apenas cone | Apenas cone | Face + cone | Face + cone |
| Rigidez Radial (típica) | ~20 N/µm (BT40) | ~20 N/µm (CAT40) | ~50 N/µm (HSK-A63) | ~50 N/µm |
| Rotação Máxima Típica | 12.000-15.000 RPM | 10.000-15.000 RPM | 15.000-25.000 RPM | 30.000-40.000+ RPM |
| Rasgos de Acionamento | Sim | Sim | Sim | Nenhum |
| Velocidade de Troca | Padrão | Padrão | Rápida | Rápida |
| Região Principal | Ásia | América do Norte | Global (em expansão) | Global (especializado) |
Os valores de rigidez foram medidos sob comprimento de aferição e condições de ensaio específicos, variando conforme a montagem. Dados extraídos da literatura comparativa de BIG DAISHOWA, Haimer e Sandvik.
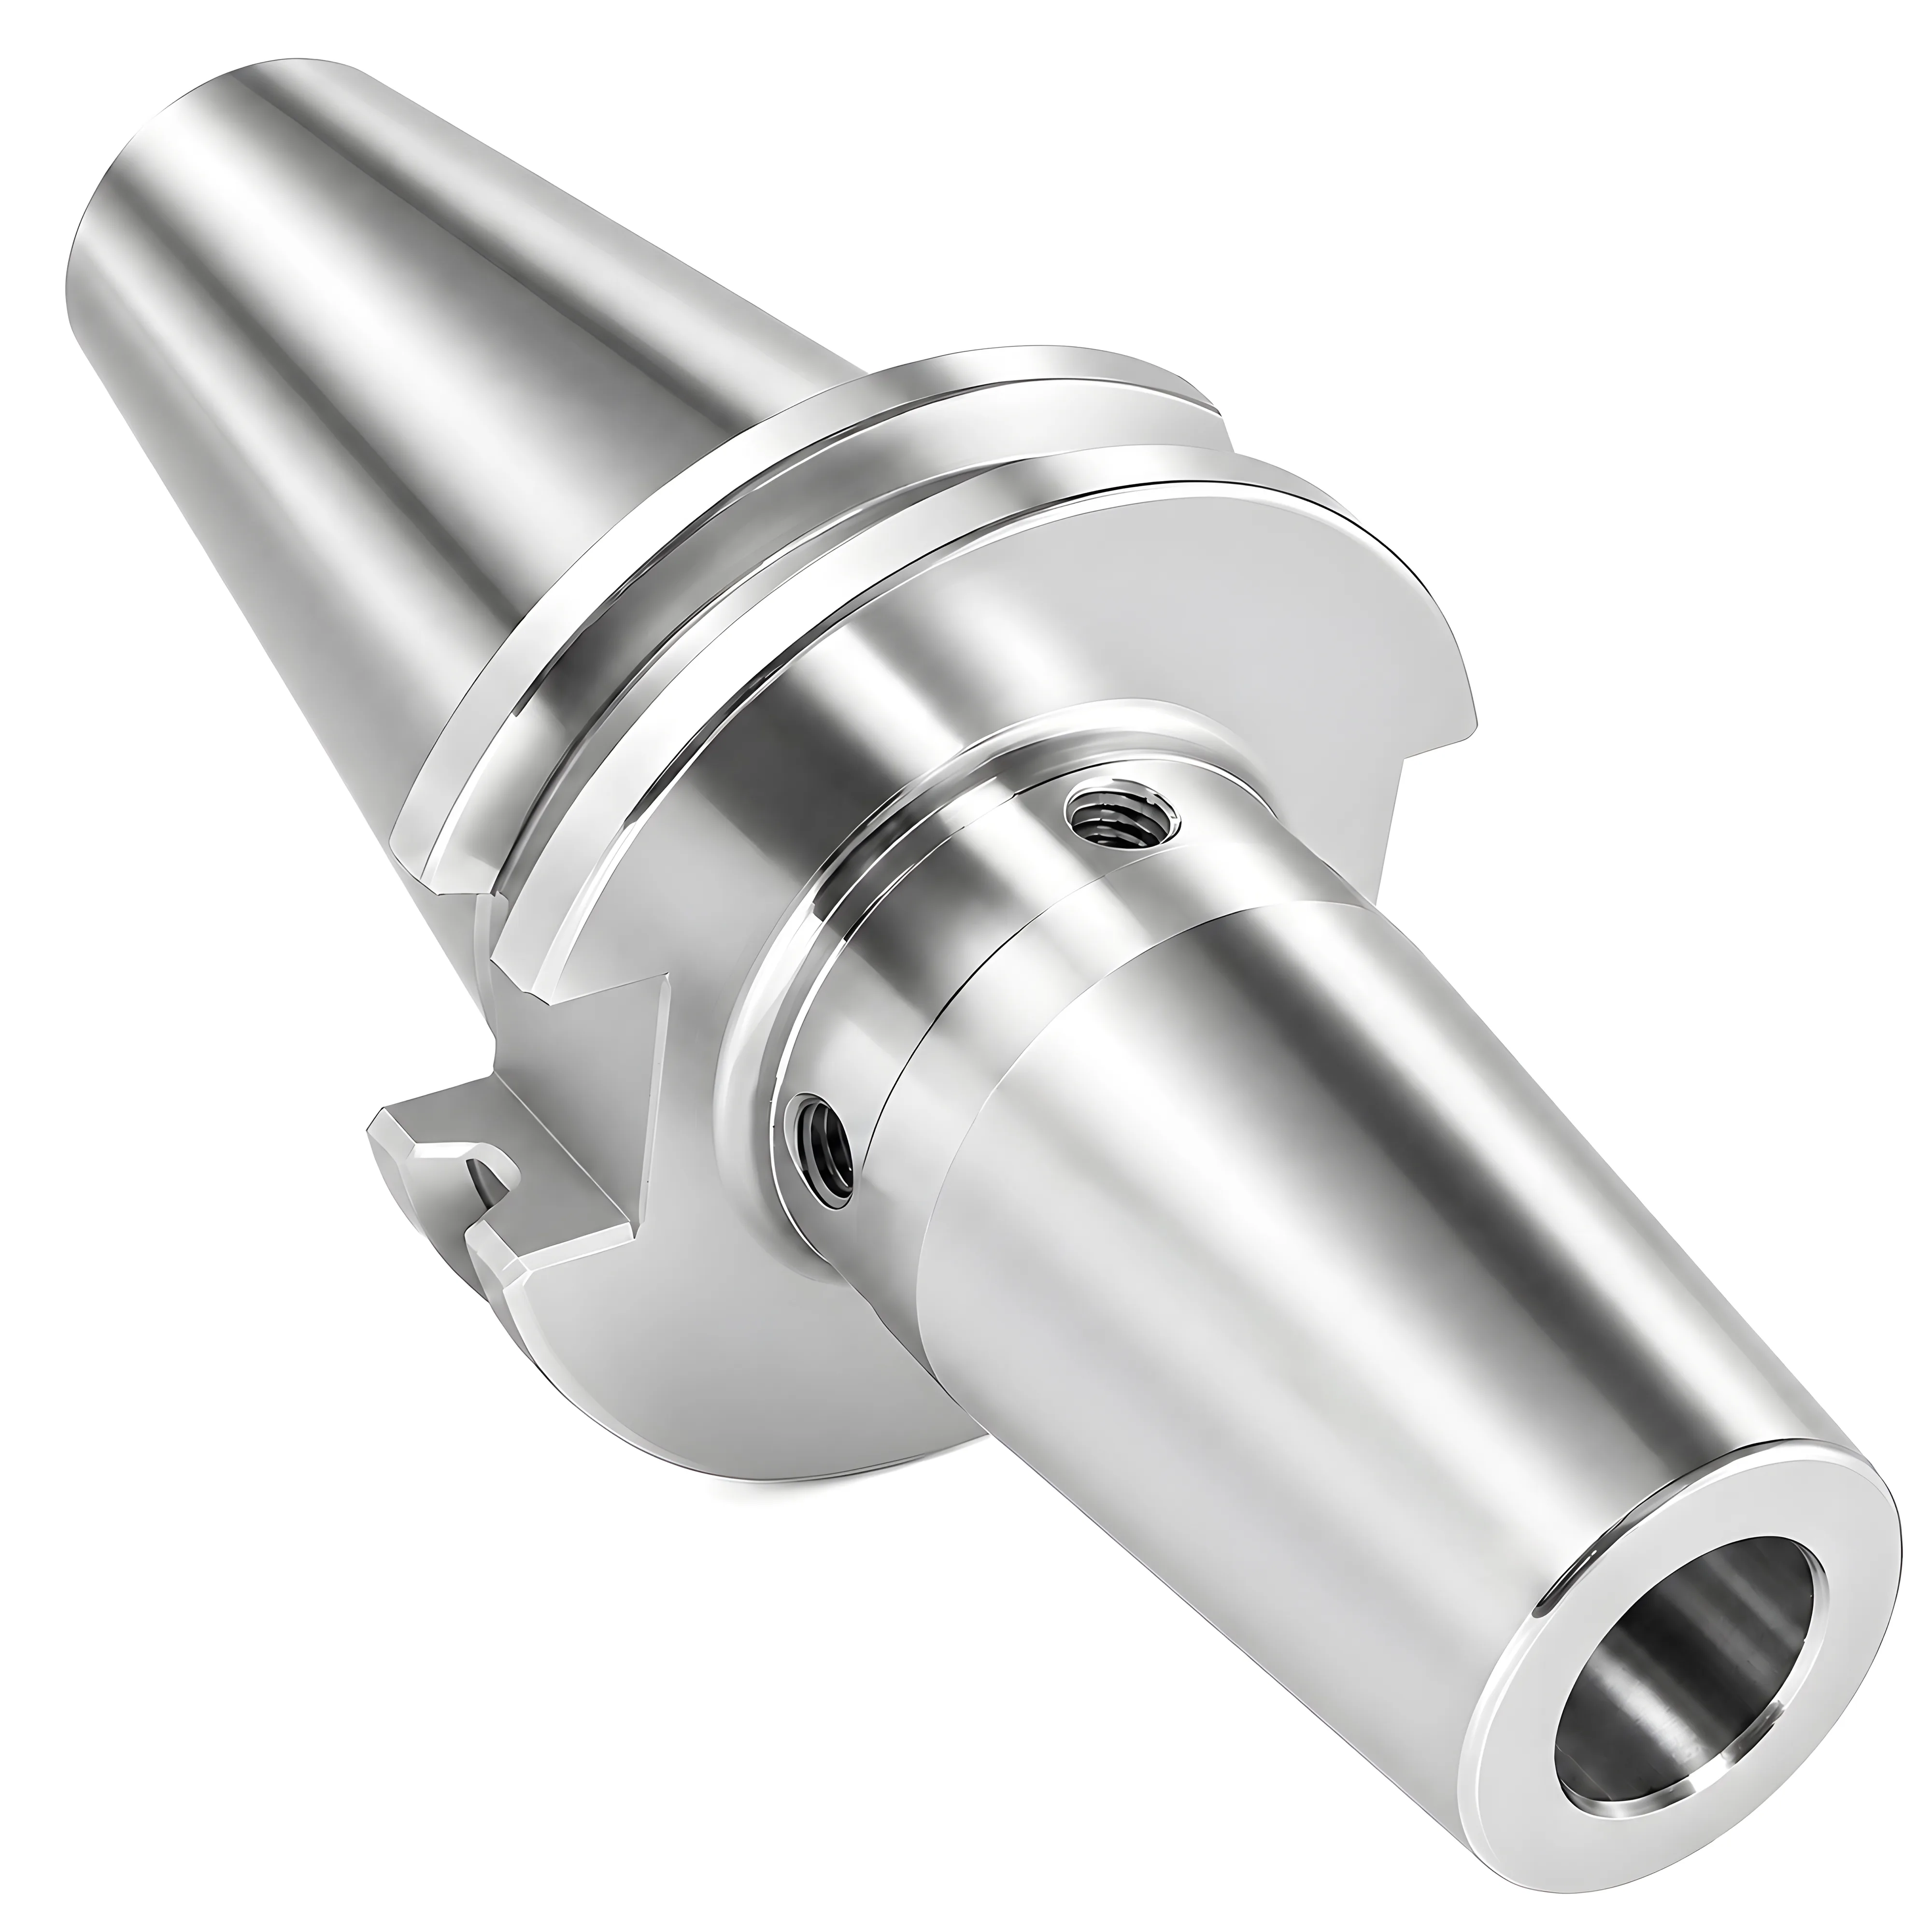
BT e CAT compartilham a mesma geometria de cone 7:24, mas não são intercambiáveis — as dimensões do V-flange e as roscas dos tirantes de retenção diferem entre as duas normas. Ambos baseiam-se em contato exclusivamente no cone, o que significa que o porta-ferramenta pode deslocar-se axialmente em altas rotações, à medida que a força centrífuga expande o furo do fuso. Essa característica costuma limitar a rotação prática operacional padrão a aproximadamente 12.000-15.000 RPM. Variantes de duplo contato (Big Plus para BT, Big Plus/Dual Contact para CAT) adicionam contato na face e estendem a faixa útil para cerca de 20.000 RPM. Porta-ferramentas BT/CAT com balanceamento premium (G2.5), tais como versões hidráulicas ou Shrink Fit, são classificados por fabricantes como SYIC e Harlingen em até 25.000 RPM. A MAS 403 é a norma japonesa complementar para o tirante de retenção BT, razão pela qual os catálogos de porta-ferramentas BT a citam ao lado da JIS B6339 ao compatibilizar porta-ferramenta e tirante com o fuso.
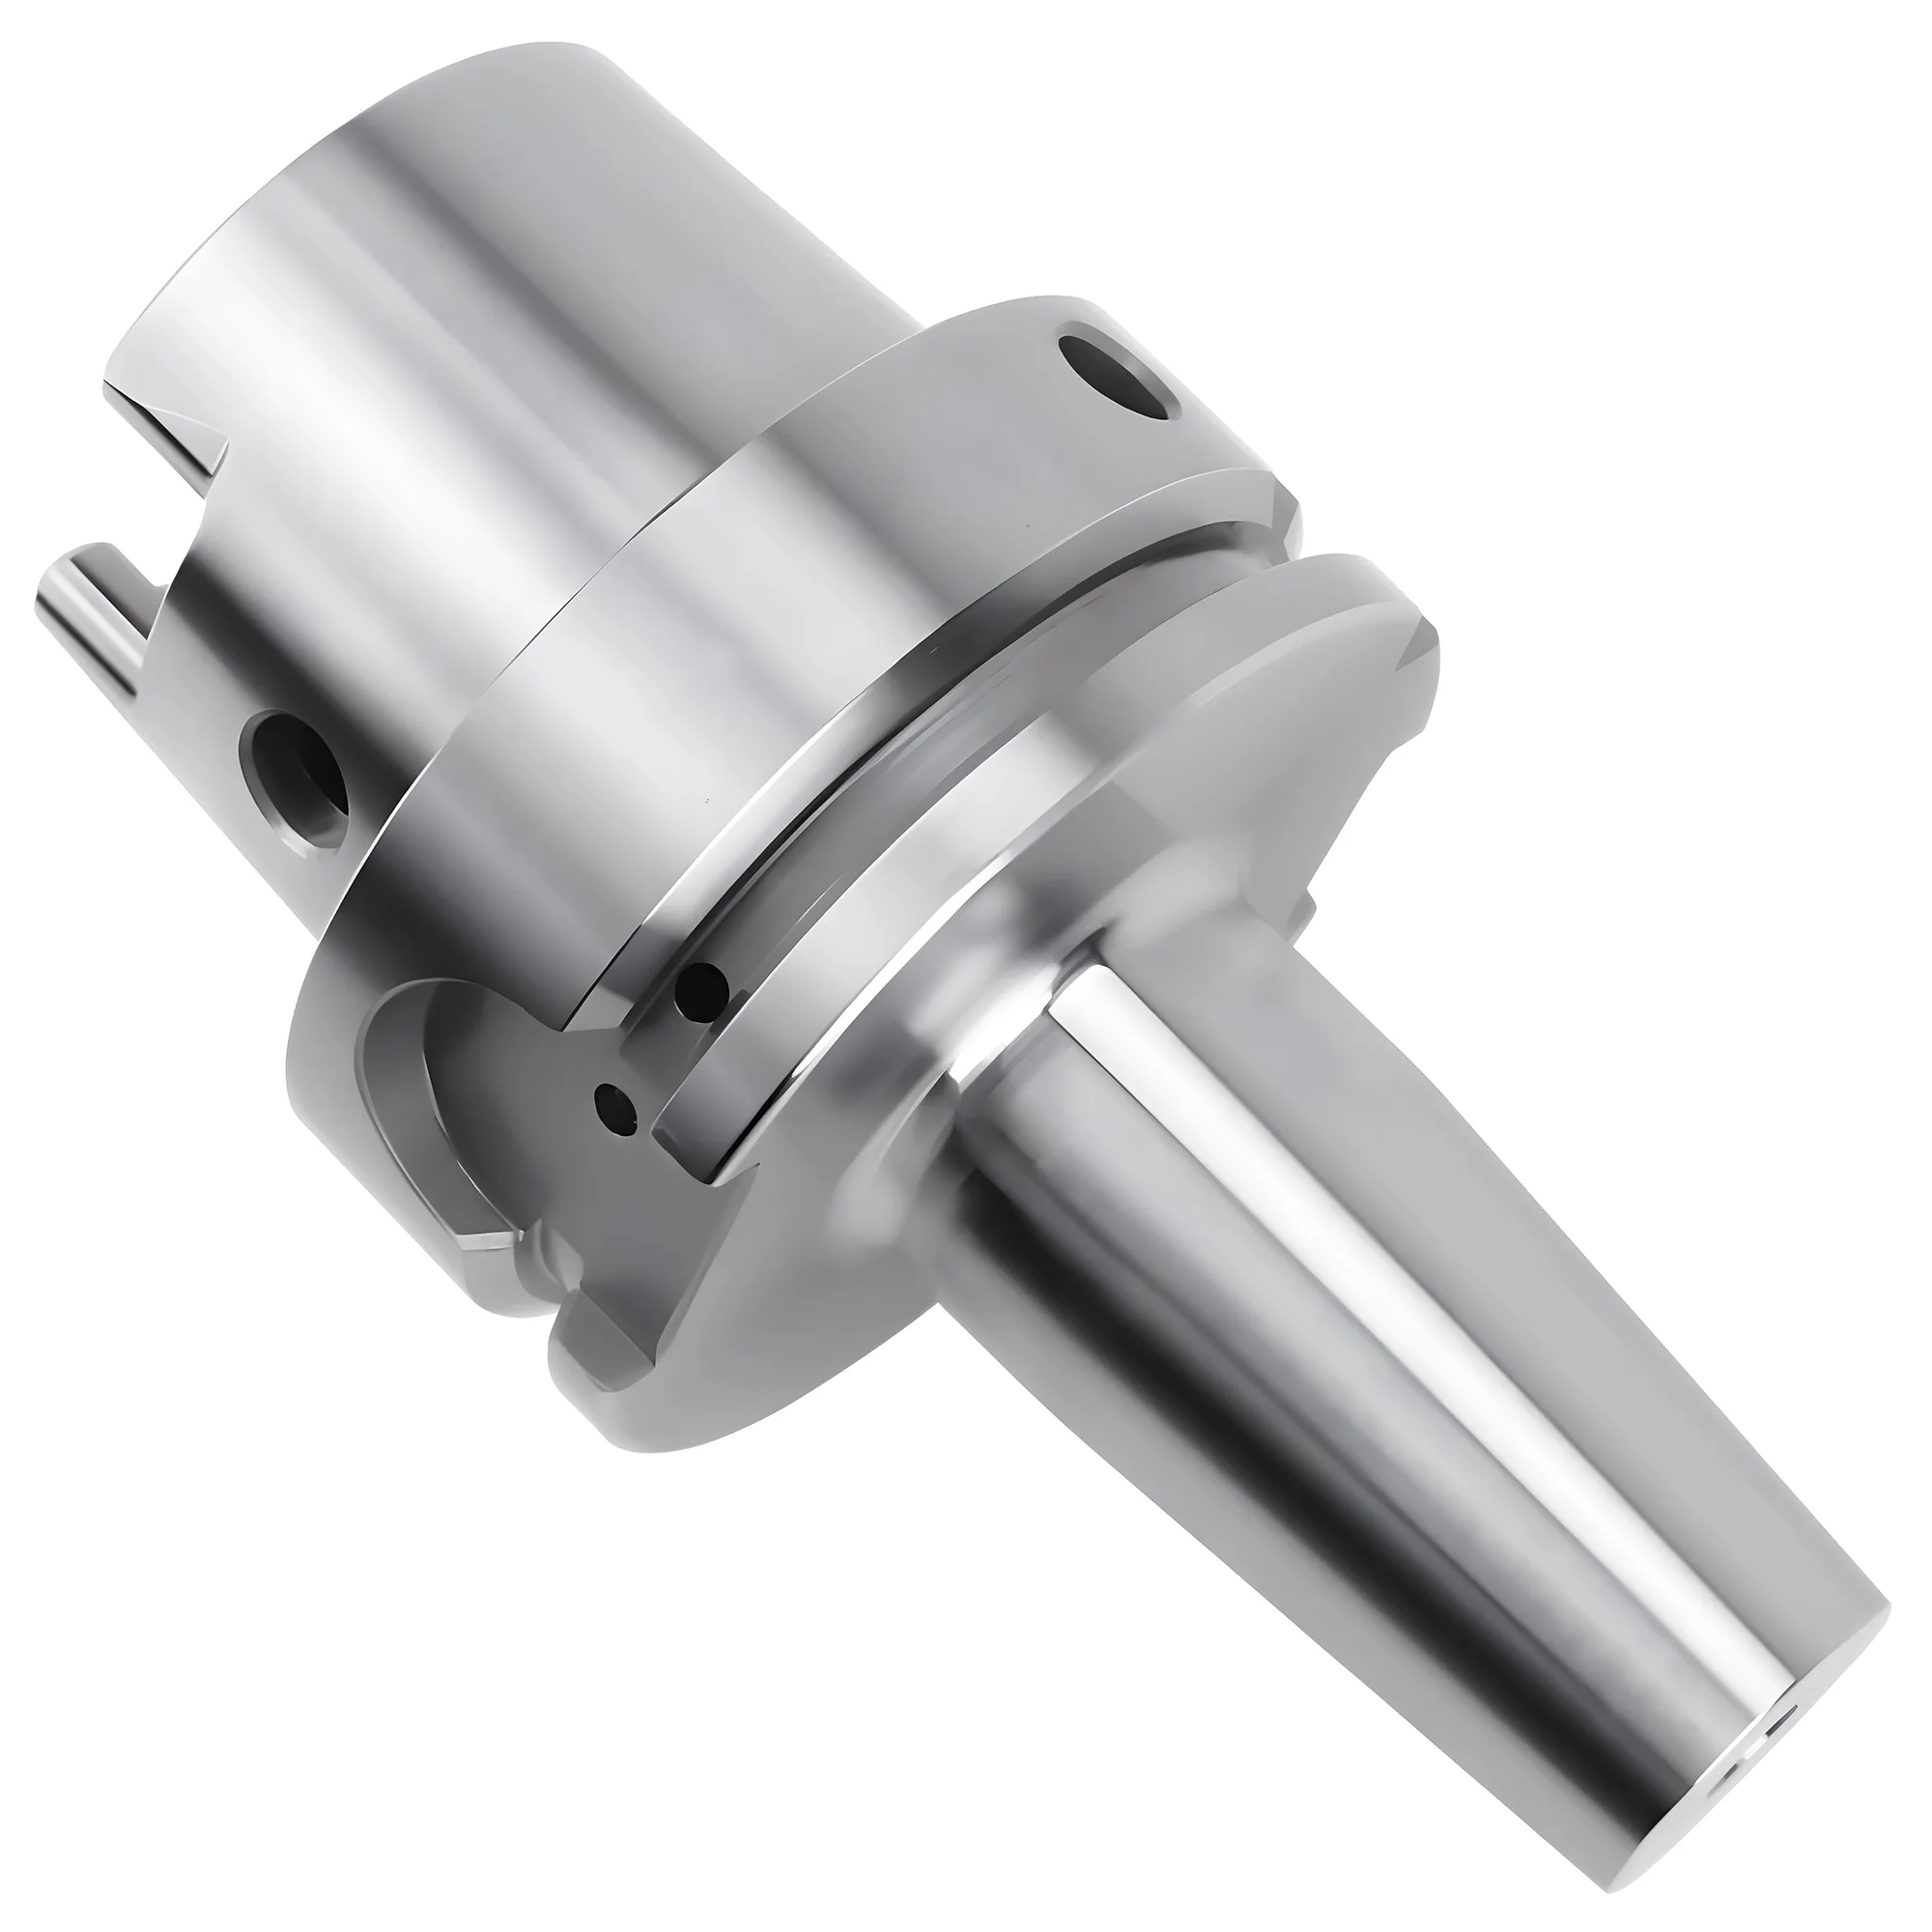
O HSK elimina essas limitações com um cone oco 1:10 que se fixa pelo interior, tracionando o flange para um contato simultâneo na face. Esse projeto de duplo contato proporciona rigidez radial 2-3 vezes superior à dos tamanhos equivalentes de BT/CAT e mantém a rigidez em altas rotações — porém a rotação específica depende da forma de HSK adotada. HSK-A e HSK-B apresentam rasgos de acionamento traseiros no flange (assimetria), o que limita o grau de balanceamento e a rotação prática a cerca de 15.000-25.000 RPM em produção. HSK-E e HSK-F eliminam por completo os rasgos de acionamento, resultando em projeto totalmente simétrico, o que viabiliza balanceamento G1.0 e operação em 30.000-40.000+ RPM em aplicações de alumínio em alta velocidade e operações de acabamento. A ISO 12164 é a contraparte internacional da DIN 69893 e define as mesmas dimensões da interface de cone oco, de modo que os porta-ferramentas HSK são especificados por qualquer uma das duas.
Intercambialidade
Os porta-ferramentas BT e CAT têm aparência semelhante, mas NÃO são intercambiáveis. As roscas dos tirantes de retenção (BT segue norma JIS, CAT segue norma ANSI) e as posições dos rasgos de chaveta no flange diferem entre si. A instalação do porta-ferramenta incorreto pode danificar o fuso.
Para uma comparação detalhada desses três sistemas, incluindo gráficos de faixa de rotação e recomendações de aplicação, consulte o guia completo de comparativo BT vs CAT vs HSK.
Sistemas de Pinças: ER, 5C e R8
Os sistemas de pinças utilizam uma luva cônica e fendida que se contrai radialmente sob a força de fixação, agarrando a haste da ferramenta. As pinças ER conforme DIN 6499 / ISO 15488 mantêm batimento Classe 2 em ≤0.020 mm de TIR (haste de 10-26 mm, ensaiada na projeção especificada pela norma), enquanto os graus de precisão UP/AA atingem ≈0.005 mm — desde que fuso, porta-ferramenta, pinça e haste h6 atendam às tolerâncias correspondentes.
Pinças ER (DIN 6499 / ISO 15488)
As pinças ER constituem o padrão dominante para o fresamento CNC. O número que segue "ER" indica o diâmetro externo da pinça em milímetros. Cada pinça fixa uma faixa de 1 mm nos tamanhos ER16–ER40 e de 0.5 mm na ER11; muitos fabricantes também oferecem medidas métricas em passos de 0.5 mm, portanto é a tabela de tamanhos, e não a marcação, que indica o que serve. Como adequar o tamanho e a classe da pinça a cada trabalho é explicado no guia de seleção de pinças ER.
| Tamanho ER | Faixa de Fixação | Torque de Aperto da Porca (padrão / mini) | Aplicação Típica |
|---|---|---|---|
| ER11 | 1-7mm | 24 Nm / 16 Nm | Microusinagem, gravação |
| ER16 | 1-10mm | 56 Nm / 24 Nm | Fresamento leve, furação |
| ER20 | 1-13mm | 80 Nm / 28 Nm | Uso geral |
| ER25 | 1-16mm | 104 Nm / 32 Nm | Fresamento padrão |
| ER32 | 2-20mm | 136 Nm / — (cerca de 100 ft-lb) | Fresamento pesado (mais comum) |
| ER40 | 3-26mm | 176 Nm / — (cerca de 130 ft-lb) | Aplicações de serviço pesado |
As faixas de fixação correspondem à faixa da ISO 15488 para as Formas A e B. A ISO 15488 padroniza os tamanhos ER11 a ER40; ER8 e ER50 são extensões de fabricante amplamente produzidas abaixo e acima dessa faixa. Os valores de torque são o torque de aperto recomendado pela REGO-FIX para o maior furo de pinça de cada tamanho; a ISO 15488 não define torque para a porca, furos menores exigem menos (por exemplo, 8 Nm para pinças ER11 abaixo de 3 mm), porcas mini existem apenas até ER25 e outros fabricantes de porcas publicam valores diferentes — quando a marca da porca é conhecida, convém usar o valor da respectiva ficha técnica.
Pinças 5C
As pinças 5C são empregadas sobretudo em tornos, dispositivos divisores e operações de retificação. Fixam diâmetros de até 1-1/16 in (cerca de 27 mm) e fecham por meio de barra de tração ou dispositivo fechador de pinça. Sua principal vantagem é a alta precisão (abaixo de 0.005mm de TIR), associada ao fechamento por tração (graus de precisão). Em contrapartida, cada pinça 5C aceita apenas um diâmetro específico, ou uma faixa muito estreita, o que as torna menos flexíveis do que os sistemas ER.
Pinças R8
As pinças R8 constituem o padrão das fresadoras manuais tipo Bridgeport. Possuem uma rosca de barra de tração 7/16-20 e limitam-se a aproximadamente 3.000 RPM. Não são adequadas a aplicações CNC, em razão das limitações de rotação e da menor precisão em comparação com os sistemas ER.
✦ Pinças ER — Indicadas para
- Fresamento CNC — máxima flexibilidade
- Oficinas com tamanhos variados de ferramenta
- Trocas rápidas de ferramenta (15-30 segundos)
- Disponibilidade em graus padrão e de precisão
✦ Pinças 5C — Indicadas para
- Operações de torneamento e segundas operações
- Dispositivos de retificação e inspeção
- Aplicações de divisão e indexação
- Máxima precisão em diâmetros específicos
Mandris Hidráulicos versus Mandris de Pinça
A escolha entre mandris hidráulicos e mandris de pinça é uma das decisões de fixação de ferramentas mais impactantes em operações de fresamento CNC. Os mandris hidráulicos tipicamente mantêm batimento de ≤0.003 mm de TIR a projeção de 3xD, em comparação com 0.005 mm (UP/AA) a 0.020 mm (Classe 2, grau normal) das pinças ER, com amortecimento capaz de reduzir a rugosidade superficial em 0.2-0.4 Ra no acabamento de aço 4140 propenso a vibração.
Os mandris de pinça prendem a ferramenta por meio da deformação mecânica de uma pinça fendida. O projeto segmentado oferece boa força de fixação em uma faixa de diâmetros, porém introduz pequenas assimetrias que limitam o batimento alcançável.
Os mandris hidráulicos utilizam óleo pressurizado em uma câmara vedada para expandir uniformemente uma luva de parede fina ao redor da haste da ferramenta. O contato contínuo de 360 graus, somado ao amortecimento do óleo, produz batimento e acabamento superficial mensuravelmente superiores.
| Fator | Mandril de Pinça (ER32) | Mandril Hidráulico |
|---|---|---|
| Batimento (TIR) | 0.005-0.020mm | 0.003mm ou menos |
| Força de Fixação | 10.000-15.000 N (estimativa típica) | 10.000-20.000 N |
| Amortecimento | Baixo | Alto (3-5x mecânico) |
| Tempo de Troca | 15-30 seg | 20-40 seg |
| Flexibilidade de Diâmetro | Faixa de 1mm por pinça | Furo fixo (haste h6) |
| Custo por Unidade | $80-$200 (mandril + pinça) | $300-$600 |
| Custo de Consumível | $8-$25 por pinça | Nenhum (revisão de vedações em 10.000+ ciclos) |
Atalho de Decisão
Quando há dificuldade em alcançar o acabamento superficial desejado com pinças ER — sobretudo em projeções superiores a 4xD ou em materiais mais duros —, o amortecimento de um mandril hidráulico pode melhorar o acabamento em 0.2-0.4 Ra em condições propensas a vibração. Para a usinagem geral com projeção curta e sem vibração, as pinças ER oferecem melhor custo-benefício, em razão de sua flexibilidade.
As características de amortecimento dos mandris hidráulicos merecem atenção especial. A câmara de óleo absorve vibrações de alta frequência (chatter) que se transmitem entre a ferramenta e o fuso. Em operações de acabamento nas quais a vibração é presente ou marginal, isso pode traduzir-se em uma melhoria de 0.2-0.4 Ra. Em montagens rígidas com projeção curta, contudo, a diferença pode ser desprezível.
Para a análise comparativa completa, consulte o comparativo entre Mandril de Pinça e Mandril Hidráulico.
Mandris para Furadeira em Aplicações CNC
Os mandris para furadeira fixam brocas de haste reta, machos e alargadores por meio de três castanhas autocentrantes. Os mandris para furadeira tipicamente mantêm 0.05-0.30 mm de TIR no nariz do mandril (0.05-0.08 mm em porta-mandris integrados para CNC, 0.08-0.15 mm sem chave, 0.10-0.30 mm com chave); para furação em que o batimento deve manter-se abaixo de 0.02 mm, as pinças ER que fixam brocas de haste reta são preferíveis aos mandris para furadeira montados em adaptador.
Os mandris com chave utilizam um mecanismo acionado por engrenagem, apertado com uma chave de mandril, oferecendo a máxima força de fixação e torque de aperto repetível. São preferidos para furação pesada em aço, brocas de grande diâmetro (acima de 13mm) e operações de rosqueamento, em que o escorregamento da ferramenta é inadmissível.
Os mandris sem chave dispõem de mecanismo autotravante apertado manualmente, possibilitando trocas de ferramenta com uma só mão, sem necessidade de chave. Os projetos modernos sem chave incorporam mecanismos de catraca, que aumentam o aperto sob carga de corte, embora ainda não consigam igualar a força absoluta de fixação dos modelos com chave.
Em centros de usinagem CNC, os mandris para furadeira são montados em adaptadores de mandril sobre cones BT, CAT ou HSK. A interface adicional (mandril + chuck) aumenta o batimento acumulado. Em furação de precisão, em que o batimento deve manter-se abaixo de 0.02mm, as pinças ER que sustentam brocas de haste reta são, em geral, preferíveis aos mandris para furadeira.
Para critérios de seleção detalhados, incluindo opções de capacidade e configurações de montagem, consulte o Guia de Seleção de Mandris para Furadeira.
Porta-Ferramentas Shrink Fit e por Ajuste Forçado
Os porta-ferramentas Shrink Fit representam a tecnologia de fixação de mais alto desempenho disponível para o fresamento CNC. Os porta-ferramentas Shrink Fit geram de 8.000 a 40.000 N de força de fixação (dependendo do diâmetro do furo) exclusivamente por interferência térmica, com contato contínuo metal-com-metal que mantém batimento de ≤0.003 mm a 3xD sem vedações, fendas ou partes móveis.
O furo do porta-ferramenta é tipicamente fabricado com 0.01-0.02mm a menos que o diâmetro da haste da ferramenta. Um aquecedor por indução expande o furo em 3-8 segundos, permitindo a inserção da ferramenta. À medida que o porta-ferramenta resfria (30-120 segundos), o furo contrai-se e prende a haste em contato direto metal-com-metal por toda a sua extensão.
As vantagens dos porta-ferramentas Shrink Fit são significativas:
- Rigidez máxima — contato contínuo metal-com-metal, sem folgas, fendas ou camadas de fluido
- Melhor balanceamento — geometria simétrica, sem partes móveis, vedações ou elementos assimétricos
- Saliência mínima — perfil esbelto do nariz que permite acesso a bolsões estreitos e cavidades profundas
- Manutenção zero — sem pinças que se desgastam, sem vedações para substituir e sem óleo para degradar
As limitações são igualmente claras:
- Tempo de troca de ferramenta — um ciclo completo de aquecimento, inserção e resfriamento leva de 2 a 3 minutos, contra 15 segundos de uma troca em pinça ER
- Diâmetro único — cada porta-ferramenta aceita exatamente uma medida de haste (sem flexibilidade)
- Custo do equipamento — exige uma unidade de aquecimento por indução ($2.000-$8.000)
- Desgaste do furo — ciclos repetidos de aquecimento ampliam gradualmente o furo, sendo necessária a medição anual
Escolha da Fonte de Calor
Recomenda-se o aquecimento por indução para operações Shrink Fit. O aquecimento por chama produz expansão térmica desigual, capaz de empenar o porta-ferramenta e alterar suas propriedades metalúrgicas. O aquecimento em forno funciona, porém é lento demais para uso em produção.
Os porta-ferramentas por ajuste forçado (press-fit) operam segundo um princípio semelhante de interferência, porém empregam força hidráulica ou mecânica para inserir a ferramenta à temperatura ambiente. São menos comuns do que o Shrink Fit no fresamento CNC, mas aparecem em ferramental dedicado de produção, no qual a rigidez absoluta é exigida e as ferramentas raramente são trocadas.
Batimento, Balanceamento e Manutenção
Batimento
O batimento é o desvio do eixo real de rotação da ferramenta em relação ao eixo verdadeiro de rotação do fuso. A "regra dos décimos" da BIG DAISHOWA — derivada de ensaios de acabamento em aço — estima aproximadamente 10% de perda de vida útil por cada 2.5 µm (0.0001") de batimento, porque a carga de cavaco assimétrica concentra o desgaste na aresta carregada enquanto a aresta oposta mal corta.
| Tipo de Porta-Ferramenta | Batimento Típico em 3xD | Melhor Alcançável |
|---|---|---|
| Pinça ER (padrão) | 0.010-0.015mm | 0.008mm |
| Pinça ER (grau AA) | ≤0.005mm | 0.003mm |
| Mandril Hidráulico | 0.003mm | 0.002mm |
| Shrink Fit | 0.003mm | 0.002mm |
| Mandril para Furadeira (sem chave / integrado) | 0.05-0.15mm | 0.05mm |
O impacto real da regra dos décimos varia com o material, o engajamento e o número de canais. A carga de cavaco efetiva sobre a aresta de corte mais próxima da peça aumenta no valor do batimento, enquanto a aresta oposta praticamente não corta. Esse carregamento assimétrico provoca desgaste irregular, falha prematura e degradação do acabamento superficial.
Balanceamento
Em altas rotações do fuso, qualquer assimetria de massa no conjunto do porta-ferramenta gera força centrífuga, o que aumenta o batimento efetivo e acelera o desgaste dos rolamentos do fuso. A qualidade de balanceamento é medida segundo a ISO 1940, por meio de graus G.
A ISO 1940-1:2003 define a metodologia dos graus G e a fórmula para o desbalanceamento residual permissível, mas os limites específicos de RPM para aplicações em porta-ferramentas decorrem da prática dos fabricantes — e não do texto normativo. A norma fornece o arcabouço; os fabricantes o aplicam aos respectivos produtos.
Os porta-ferramentas Shrink Fit oferecem, intrinsecamente, o melhor balanceamento, em razão de sua geometria simples e simétrica. Os mandris de pinça ER exigem variantes de balanceamento de precisão (com porcas balanceadas e distribuição de massa otimizada) para aplicações em alta velocidade. Os mandris hidráulicos atingem tipicamente o grau G2.5 sem balanceamento adicional.
Programação de Manutenção
| Componente | Frequência de Inspeção | Método | Substituir Quando |
|---|---|---|---|
| Pinças ER | Semanal | Relógio comparador sobre barra-padrão | Batimento exceder a especificação em 0.005mm |
| Cone da pinça ER | Mensal | Inspeção visual + dimensional | Marcas visíveis de desgaste ou engripamento |
| Vedações hidráulicas | Trimestral | Teste de vazamento sob pressão | Exigir mais de 1/4 de volta extra para fixar |
| Furo do Shrink Fit | Anual | Medição com comparador de furos | Sobredimensionado em mais de 0.005mm |
| Roscas da porca de aperto | Mensal | Inspeção visual | Espanamento ou rebarbas |
Como Estender a Vida Útil da Pinça
Nunca se deve exceder o torque de aperto especificado pelo fabricante. O excesso de torque provoca deformação plástica nas fendas da pinça, reduzindo permanentemente tanto a força de fixação quanto a concentricidade. Recomenda-se o uso de uma chave torquímetro calibrada em cada troca de pinça.
Critérios de Seleção
A escolha do sistema de fixação de ferramentas adequado exige a correspondência entre as características do porta-ferramenta e a aplicação de usinagem dominante. O tipo de operação dominante — desbaste, acabamento ou misto — orienta a seleção do porta-ferramenta mais do que a própria ferramenta de corte, porque força de fixação, batimento e amortecimento determinam se o porta-ferramenta protege ou desperdiça a capacidade da ferramenta.
Etapa 1: Identificar a interface do fuso. O cone da máquina (BT, CAT, HSK) determina as opções de porta-ferramenta disponíveis. Na aquisição de uma máquina nova, recomenda-se selecionar o cone com base nos requisitos de rotação: BT/CAT para trabalho geral abaixo de 15.000 RPM, HSK para aplicações de alta velocidade ou de alta precisão.
Etapa 2: Determinar o tipo de operação principal.
- Desbaste (alta remoção de material): priorize a força de fixação e a resistência ao arrancamento. Mandris de pinça ER ou porta-ferramentas com fixação lateral, com ferramentas de chanfro Weldon.
- Acabamento (especificações superficiais rigorosas): priorize o baixo batimento e o amortecimento de vibrações. Mandris hidráulicos para acabamento superficial inferior a Ra 1.6; Shrink Fit para acabamento em alta velocidade acima de 15.000 RPM.
- Uso geral (operações mistas): os mandris de pinça ER oferecem o melhor equilíbrio entre flexibilidade, desempenho e custo.
- Furação e abertura de furos: pinças ER para furos de precisão; mandris para furadeira em furação padrão.
Etapa 3: Avaliar a economia.
| Cenário | Sistema Recomendado | Justificativa |
|---|---|---|
| Oficina com trabalhos variados | Mandris de pinça ER | Um único mandril cobre vários diâmetros; menor custo por troca de ferramenta |
| Linha de produção, ferramentas fixas | Hidráulico ou Shrink Fit | Batimento consistente justifica o custo mais elevado por porta-ferramenta |
| Alumínio em alta velocidade (20.000+ RPM) | Shrink Fit em HSK | Melhor balanceamento e rigidez em rotação |
| Estação de acabamento | Hidráulico | Amortecimento melhora o acabamento superficial de modo mensurável |
| Mistura de desbaste e acabamento | ER no desbaste + hidráulico no acabamento | A implantação estratégica minimiza custos e maximiza qualidade |
Para uma análise de custo-benefício sobre quando atualizar porta-ferramentas, consulte o Guia de ROI de Fixação de Ferramentas. Para morsas, placas de torno e contrapontas (fixação de peça, e não de ferramenta), consulte o guia de seleção de fixação de peças.
Seleção Rápida de Porta-Ferramenta por Aplicação
| Cenário | Sistema | Batimento (TIR) | Limite de Rotação | Por quê |
|---|---|---|---|---|
| Fresamento CNC geral, tamanhos variados de ferramenta | Mandril de pinça ER (DIN 6499) | 0.005-0.020 mm | 20.000-25.000 RPM (G2.5) | Um mandril cobre uma faixa de 1 mm de diâmetro por pinça; menor custo por troca de ferramenta |
| Acabamento de 4140/inoxidável, acabamento superficial ≤ Ra 1.6 | Mandril hidráulico | ≤0.003 mm | 25.000 RPM | Amortecimento a óleo (3-5x mecânico) suprime vibração e reduz batimento abaixo do piso das pinças ER |
| Alumínio em alta velocidade / acabamento de aço temperado | Porta-ferramenta Shrink Fit | ≤0.003 mm | 25.000-40.000 RPM | Geometria monolítica simétrica mantém balanceamento G2.5/G1.0 em rotações onde as porcas ER causam desbalanceamento |
| Desbaste com alto risco de arrancamento (hastes Weldon) | Porta-ferramenta com fixação lateral | 0.010-0.020 mm | 12.000 RPM | Parafuso de ajuste em chanfro resiste ao arrancamento axial sob carga radial pesada; batimento secundário |
| 30.000-40.000+ RPM micro/acabamento | Shrink Fit HSK-E ou HSK-F | ≤0.003 mm | 30.000-40.000+ RPM | Sem rasgos de acionamento → totalmente simétrico → balanceamento G1.0 alcançável; duplo contato face/cone mantém rigidez |
| Furação acima de 13 mm em aço, sem escorregamento permitido | Mandril para furadeira com chave | 0.10-0.15 mm | 3.000 RPM | Mecanismo acionado por engrenagem oferece máximo torque de fixação repetível; batimento adequado para abertura de furos |
| Oficina com trabalhos variados, máquina única | Mandril ER32 em BT40/CAT40 | 0.005-0.020 mm | 15.000 RPM | Melhor flexibilidade por custo; faixa de fixação de 2-20 mm cobre a maioria das ferramentas de fresamento |
Adeque o porta-ferramenta à operação, e não o contrário.
As oficinas CNC mais produtivas utilizam, de modo estratégico, várias tecnologias de fixação de ferramentas: mandris de pinça ER em trabalhos gerais e desbaste, em que a flexibilidade é determinante; mandris hidráulicos em estações de acabamento, em que o batimento e o amortecimento elevam a qualidade da peça; e porta-ferramentas Shrink Fit em produção em alta velocidade, na qual rigidez e balanceamento são críticos. Nenhum tipo isolado de porta-ferramenta é ótimo para todas as aplicações. Recomenda-se selecionar primeiro o cone do fuso (BT/CAT abaixo de 15.000 RPM, HSK acima desse valor) e, em seguida, escolher a tecnologia de fixação com base no tipo de operação dominante.
Qual é a especificação mais importante na escolha de um porta-ferramenta?
O batimento na ponta da ferramenta é a especificação mais crítica. Conforme a regra dos décimos da BIG DAISHOWA, cada 2.5 µm de batimento custa, aproximadamente, 10% da vida útil da ferramenta. Em operações de acabamento, recomenda-se procurar porta-ferramentas com batimento abaixo de 0.005mm em projeção de 3xD.
É possível usar porta-ferramentas BT em um fuso CAT?
Não. Os porta-ferramentas BT e CAT compartilham o mesmo ângulo de cone 7:24, mas usam roscas de tirante de retenção diferentes (JIS no BT, ANSI no CAT) e posições diferentes dos rasgos de chaveta no flange. Forçar o porta-ferramenta incorreto traz risco de dano ao fuso e de uma condição de retenção insegura. Antes da instalação, a compatibilidade do porta-ferramenta deve ser sempre confirmada em relação ao padrão do fuso da máquina.
Quando se deve migrar de mandris de pinça ER para mandris hidráulicos?
Recomenda-se a migração quando as operações de acabamento exigem, de modo consistente, acabamento superficial abaixo de Ra 1.6, quando a vida útil de fresas de topo de metal duro caras representa custo expressivo ou quando se usina com proporções longas de projeção (acima de 4xD), em que o controle da vibração é determinante.
Com que frequência as pinças ER deveriam ser substituídas?
As pinças ER padrão duram de 500 a 1.000 ciclos de fixação em uso típico, ou de 1.500 a 3.000 ciclos com prática consistente de chave torquímetro e hastes em tolerância h6. Recomenda-se verificar o batimento com relógio comparador semanalmente e substituir qualquer pinça que exceda em mais de 0.005mm a especificação de batimento do fabricante.
O Shrink Fit vale o investimento para uma oficina?
Em geral, não. O Shrink Fit destaca-se em ambientes de produção com ferramental dedicado e altas rotações de fuso. O ciclo de troca de ferramenta de 2 a 3 minutos e a limitação a um único diâmetro tornam-no impraticável para oficinas com configurações frequentes. Os mandris de pinça ER permanecem a melhor escolha de uso geral para trabalhos variados.
Fontes
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 69893: Hollow Taper Shank (HSK) Tool Holders
- ISO 12164: Hollow Taper Interface with Flange Contact Surface
- Machinery's Handbook: Tool Holding and Workholding Systems
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts