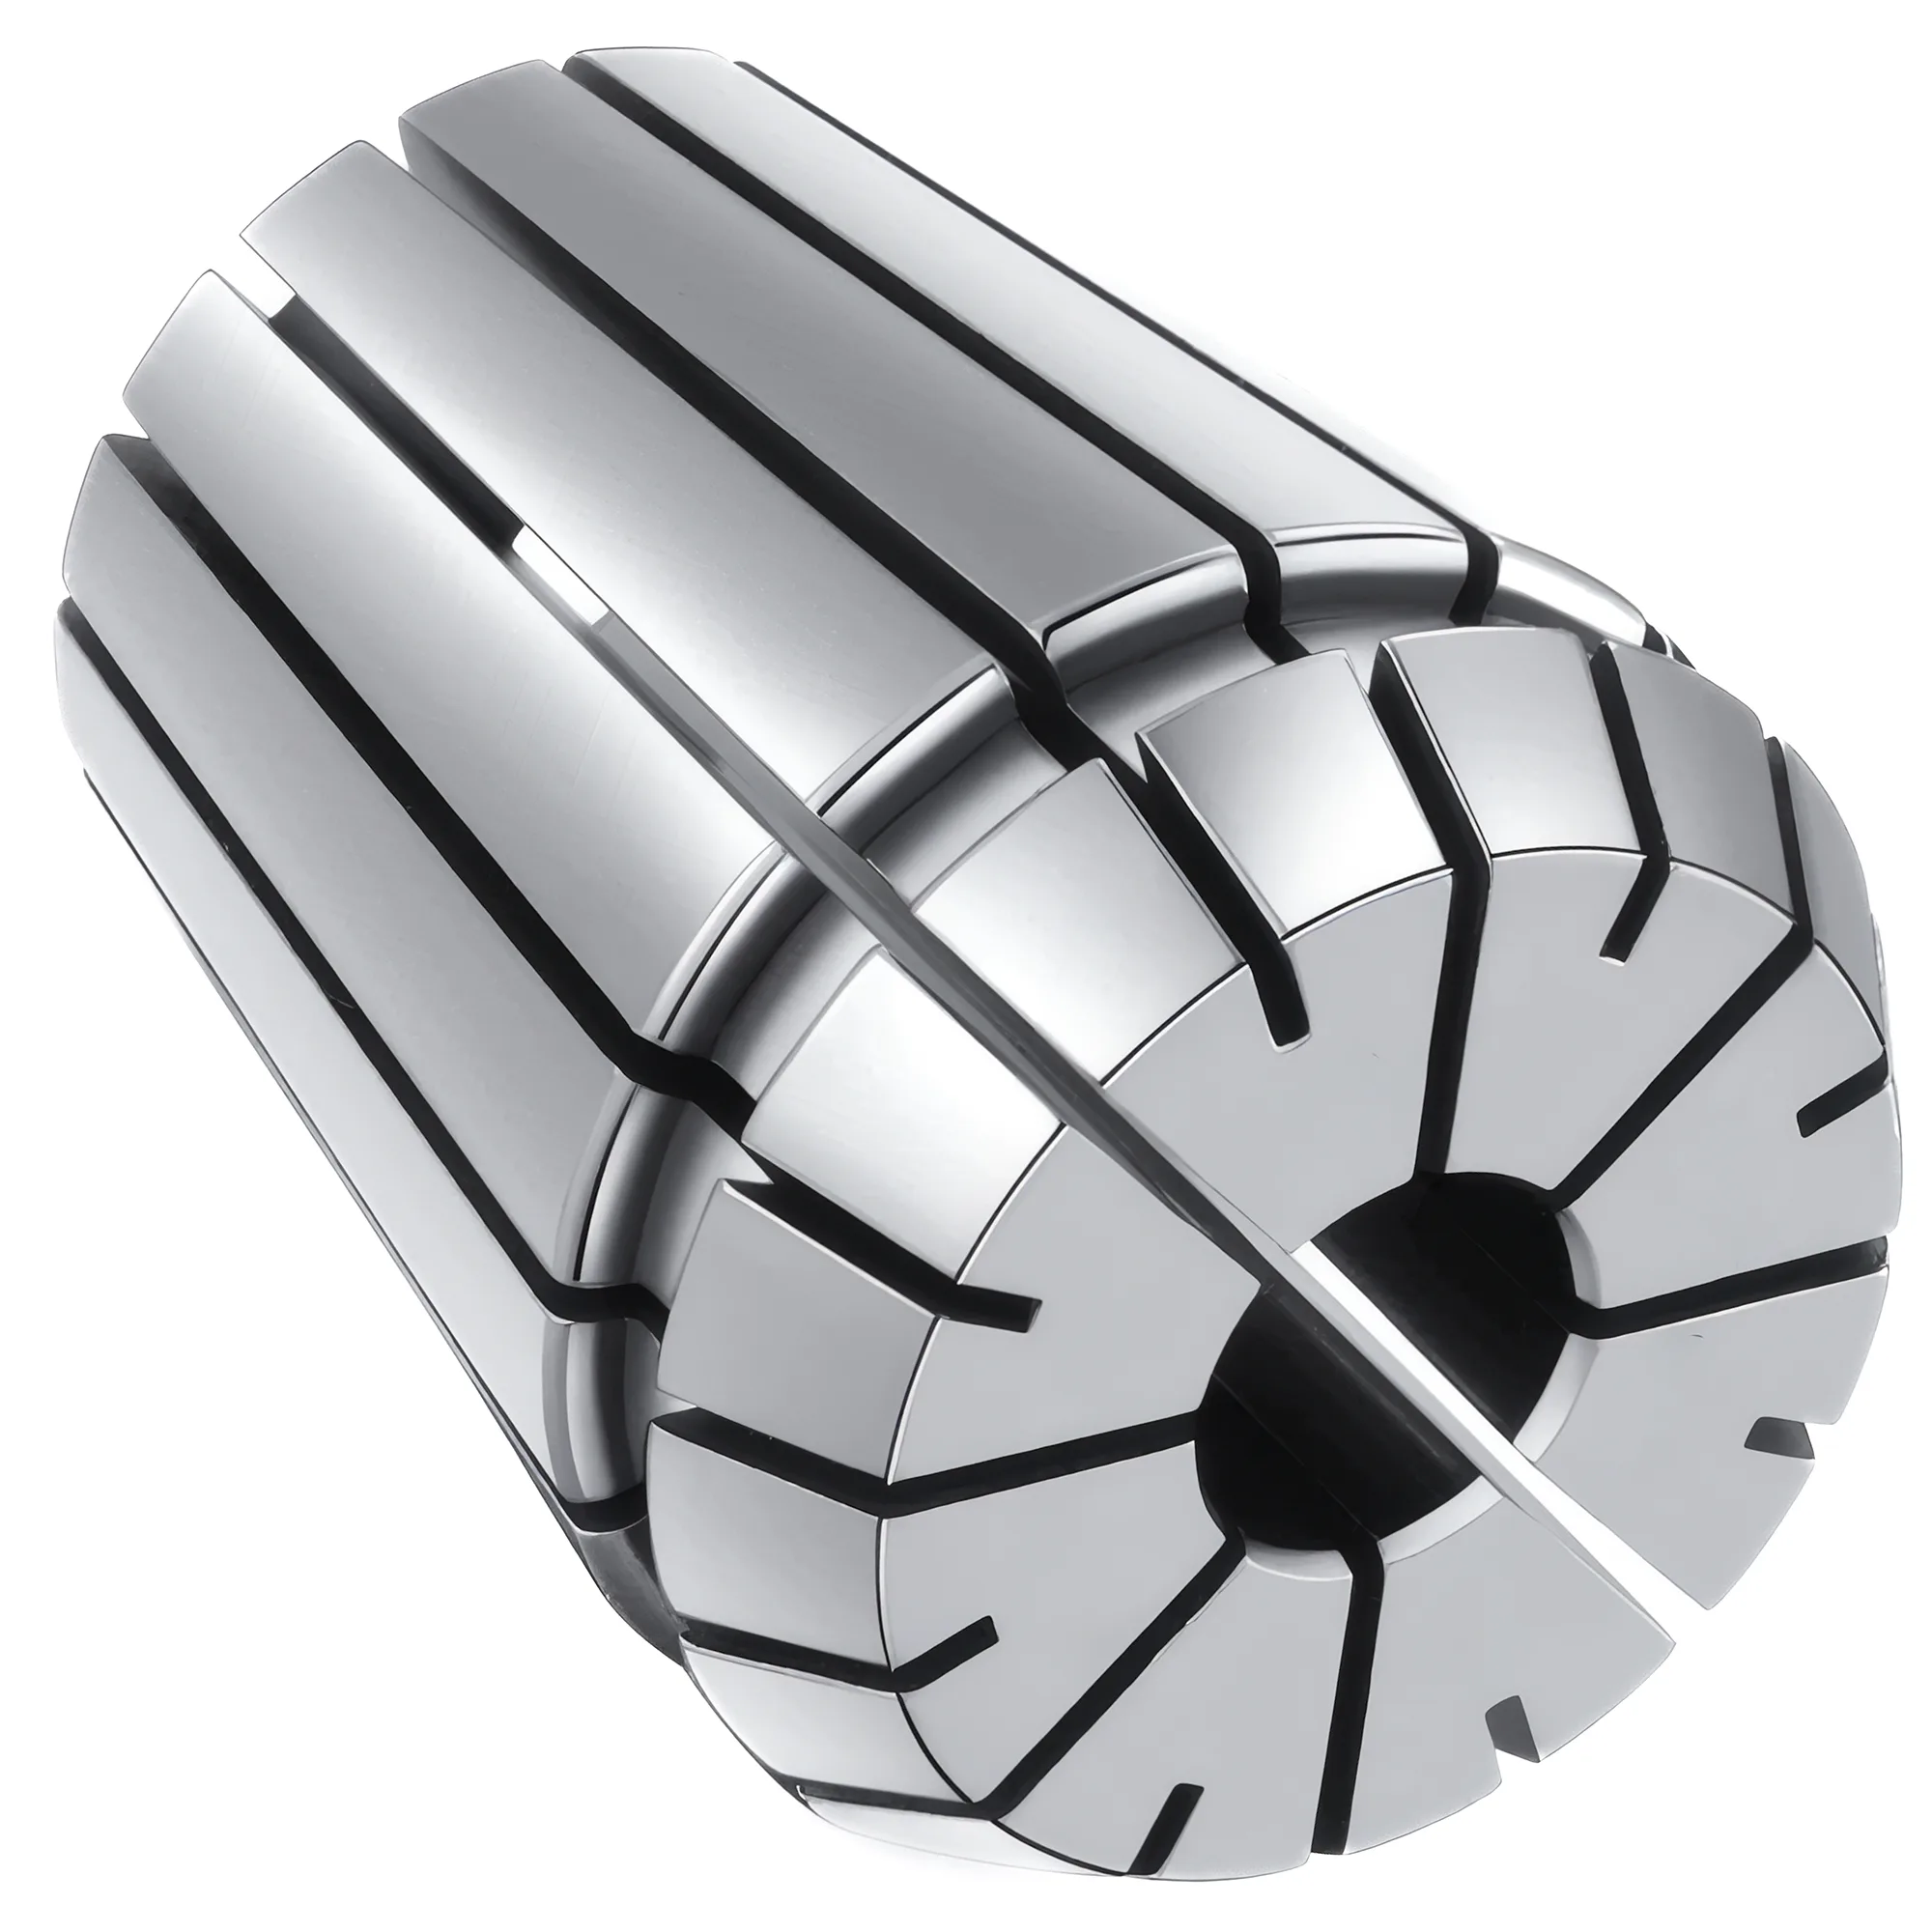
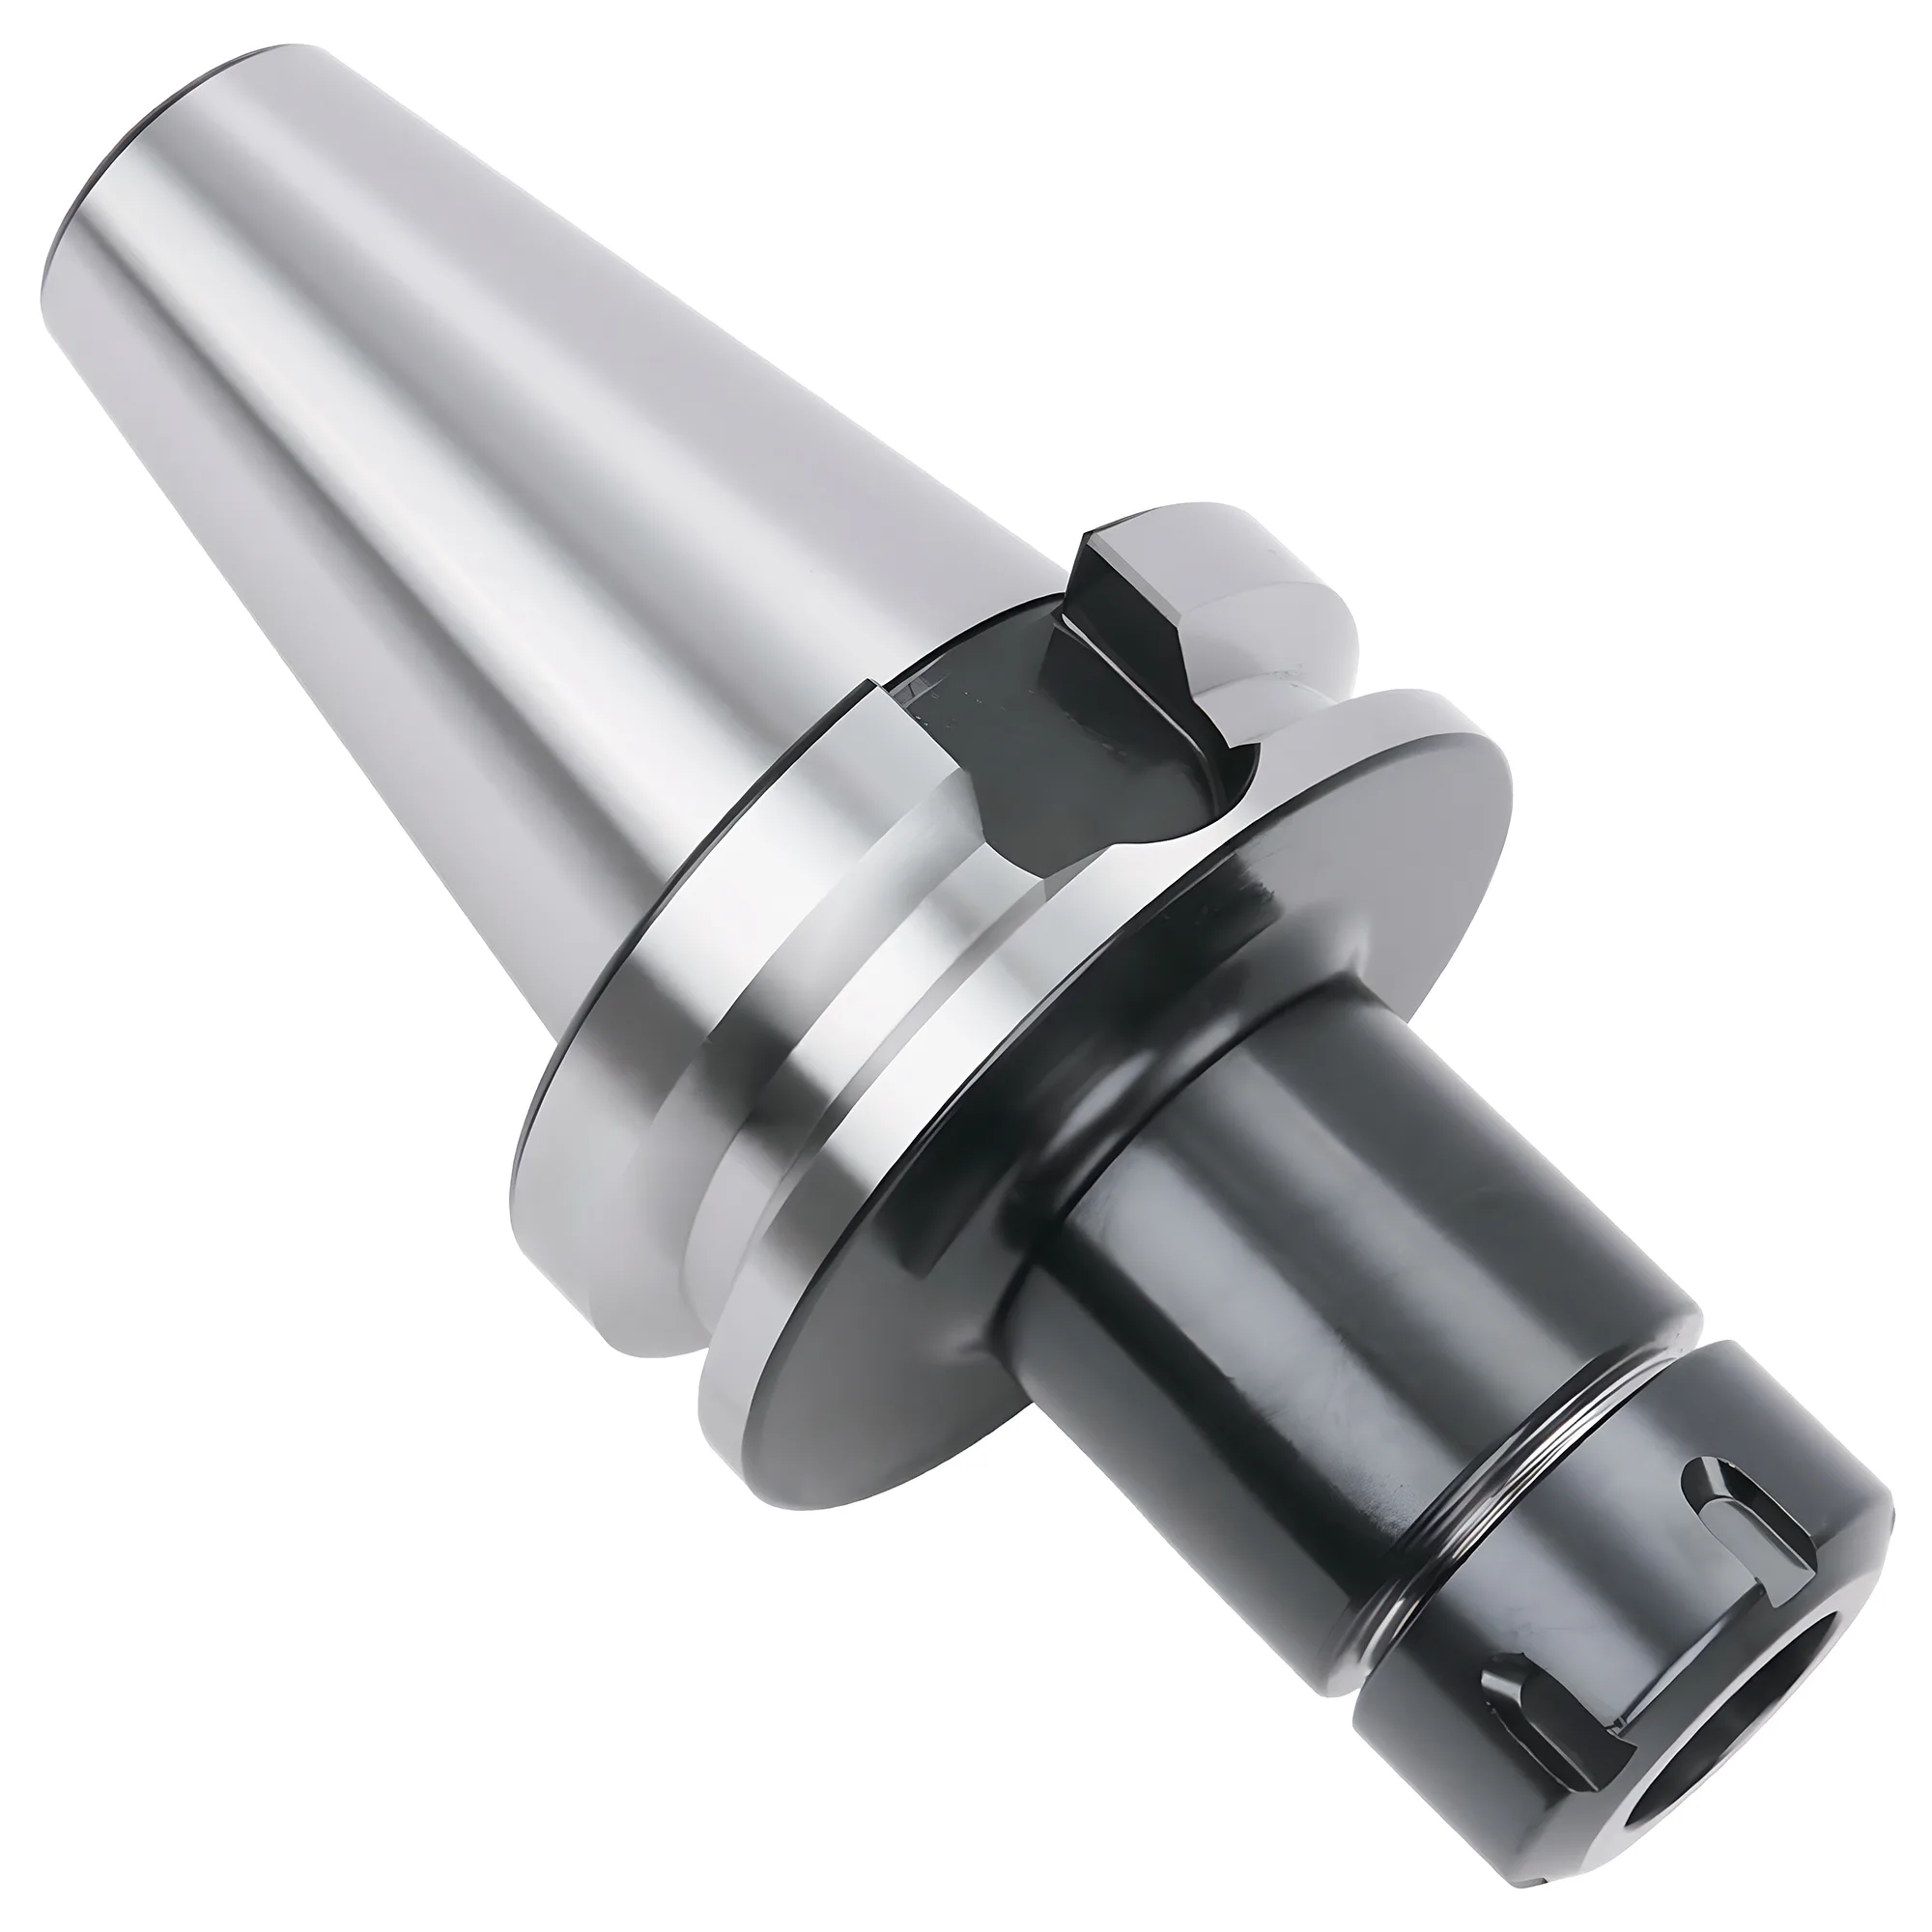
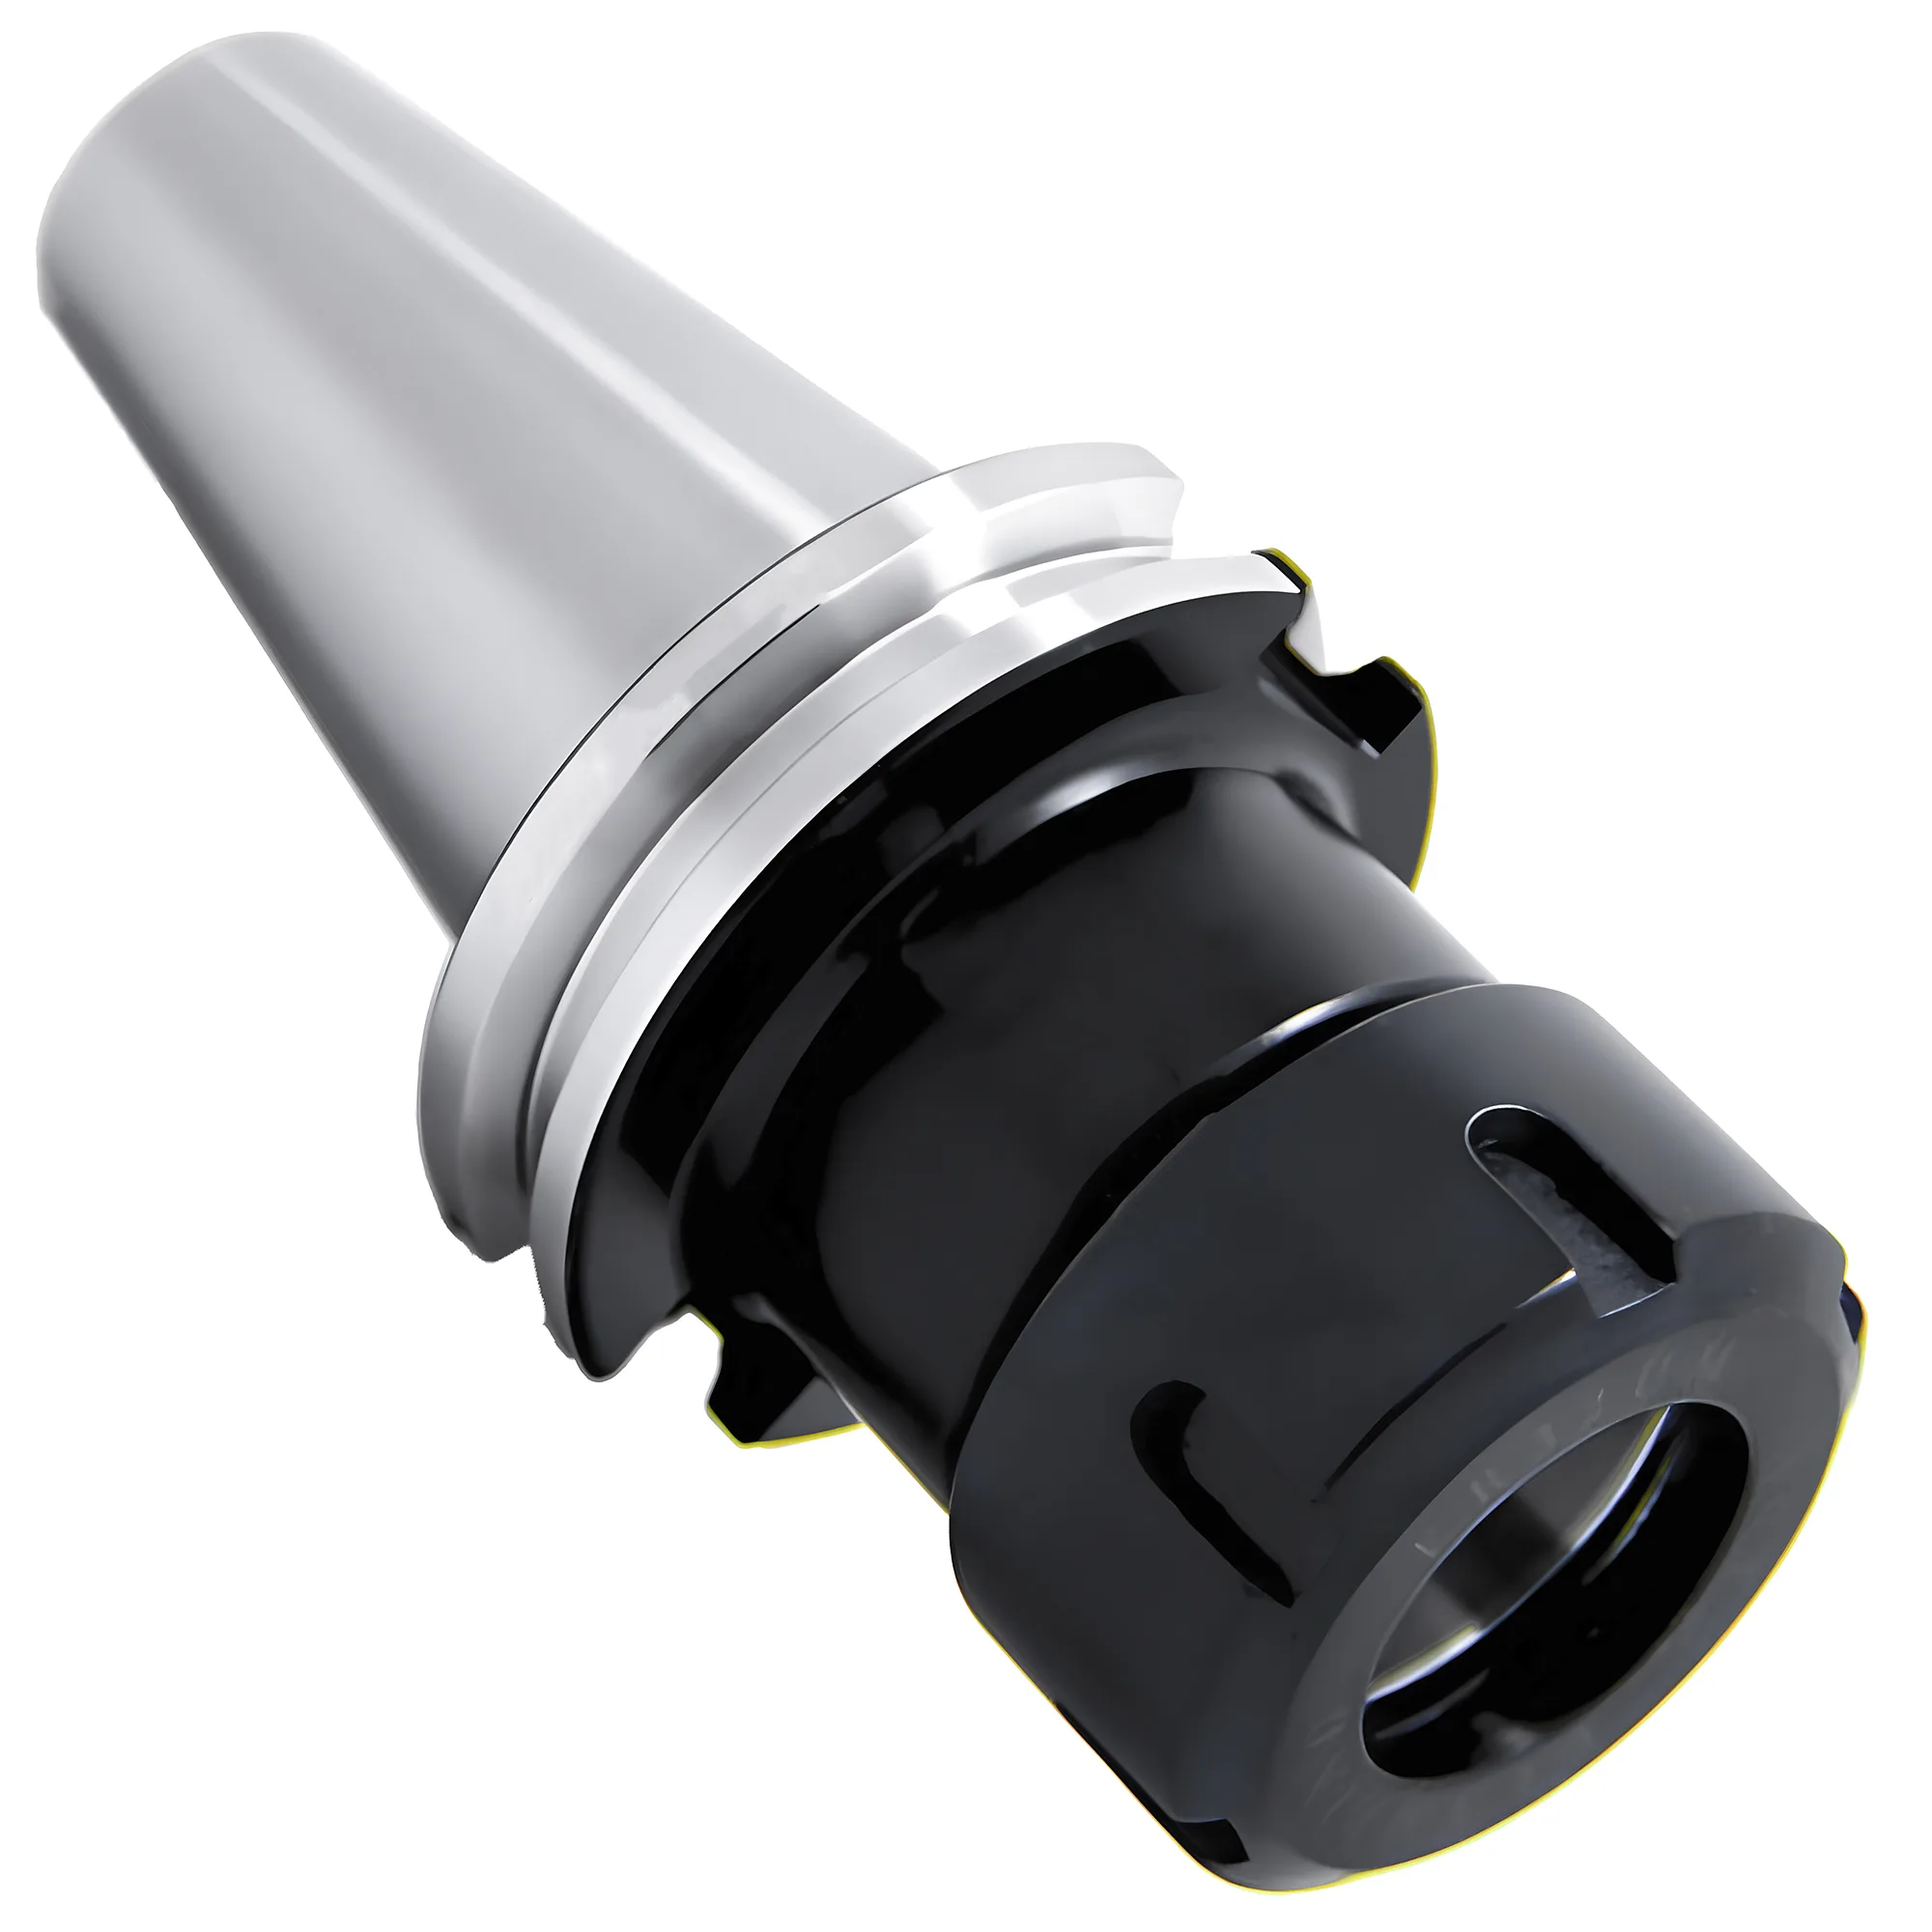
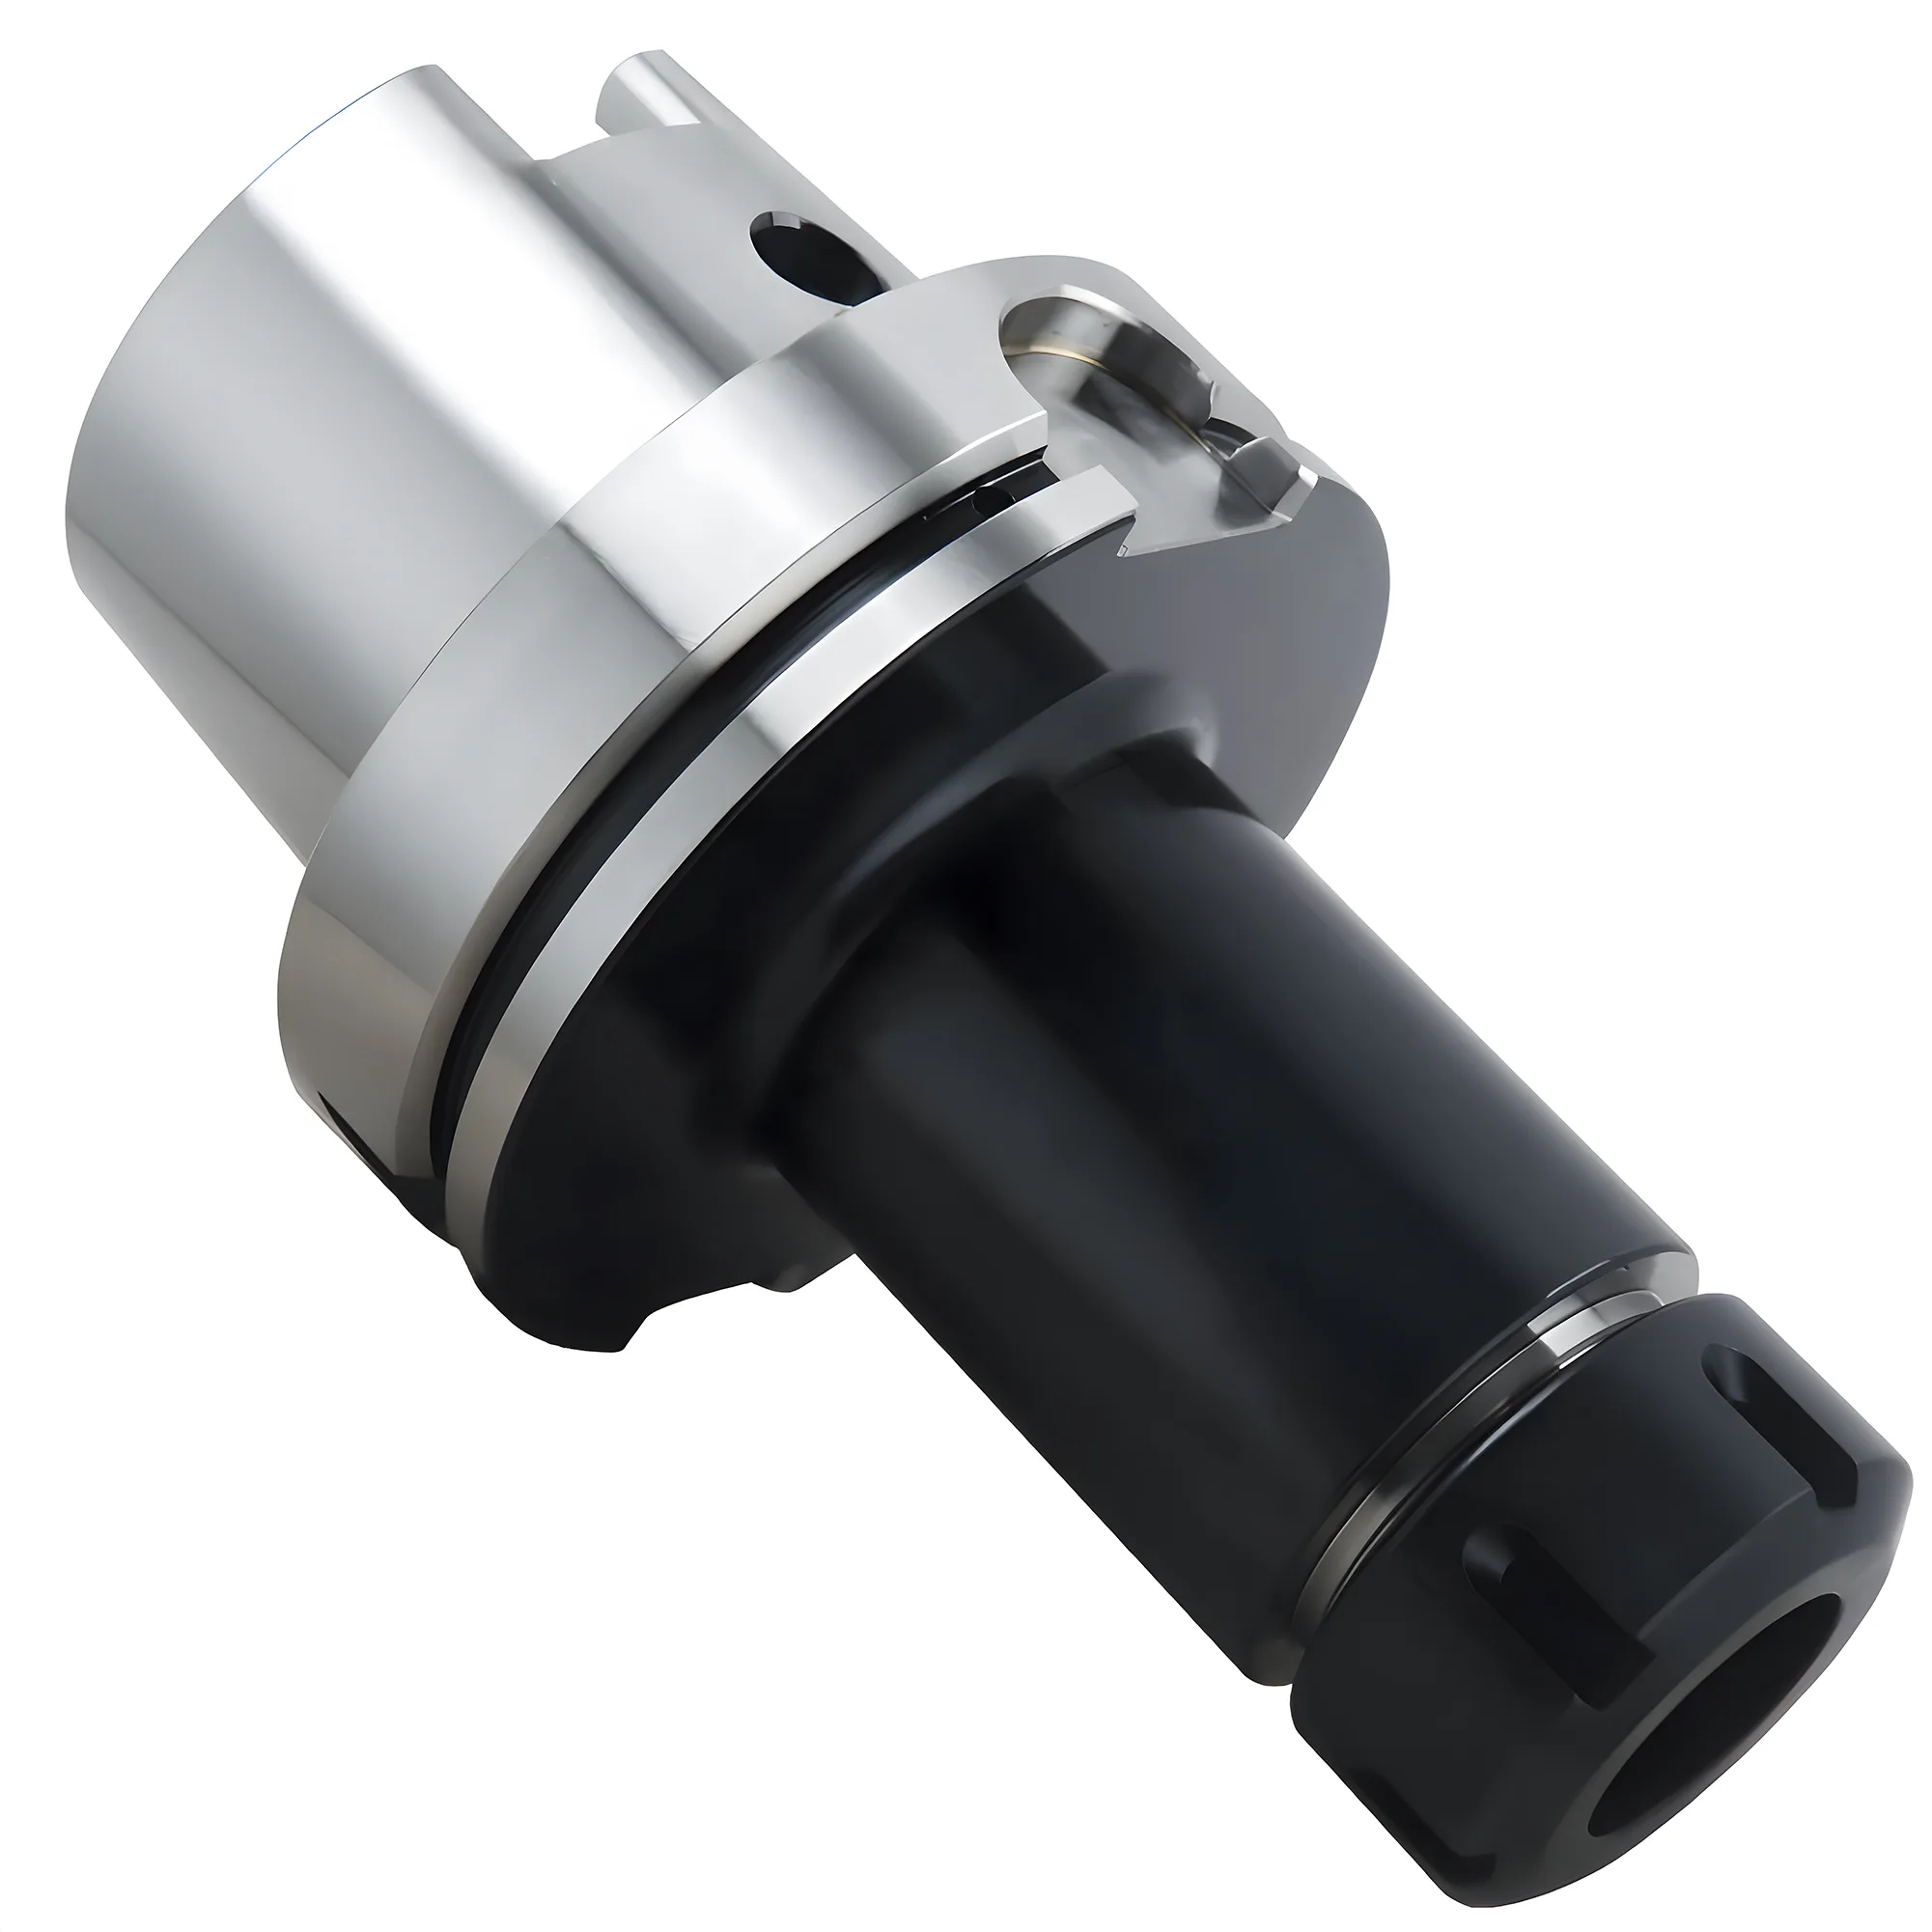
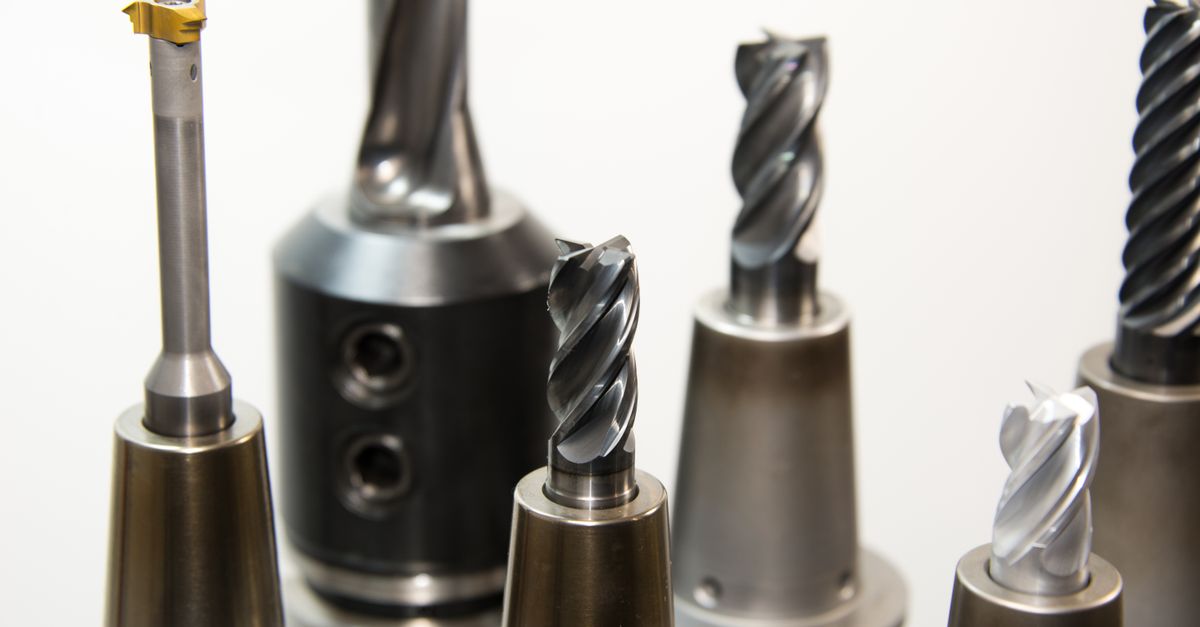
A ISO 15488 (DIN 6499) padroniza seis tamanhos de pinças ER — ER11, ER16, ER20, ER25, ER32 e ER40 — que fixam hastes de 1 mm a 26 mm; ER8 e ER50 são extensões comuns dos fabricantes abaixo e acima dessa faixa. Pinças Classe 2 (grau normal) mantêm batimento ≤0.015 mm TIR (d₁ ≤ 10 mm) ou ≤0.020 mm TIR (d₁ 10–26 mm) conforme ISO 15488:2003 Tabela 4, enquanto os graus UP/AA dos fabricantes atingem ≤0.005 mm, mais apertado que a Classe 1. Cada pinça padrão (Forma B) de ER16–ER40 contrai 1 mm (ER11: 0.5 mm), de modo que um conjunto ER32 de 18 pinças cobre 2-20 mm. Estimativas típicas situam a força de fixação em 3.000-25.000 N, dependendo do tamanho da pinça.
Para uma visão geral completa dos sistemas de fixação de ferramentas, incluindo cones, mandris e dispositivos de fixação de peças, consulte o guia completo de fixação de ferramentas.
Tabela de Tamanhos de Pinças ER (ER8 a ER50, mm e Polegadas)
O número após "ER" corresponde ao diâmetro, em milímetros, do furo do porta-ferramenta que recebe a extremidade maior da pinça — a ER32 assenta em um furo de 32 mm na extremidade maior do cone de 8°, a ER40 em um furo de 40 mm, e assim por diante conforme ISO 15488 Tabela 2. Cada tamanho é destinado a uma faixa específica de diâmetro de ferramenta e envelope de torque de fixação.
| Tamanho ER | Furo do Porta-Ferramenta | Faixa ISO 15488 (Formas A e B) | Maior Pinça em Polegadas Comum | Incluído na ISO 15488? | Aplicações Comuns |
|---|---|---|---|---|---|
| ER8 | 8 mm | Definida pelo fabricante, tipicamente até ~5 mm | ~3/16 in | Não | Microbrocas, gravação |
| ER11 | 11 mm | 1-7 mm | 1/4 in | Sim | Fresas de topo pequenas, ferramentas de gravação |
| ER16 | 16 mm | 1-10 mm | 13/32 in (10.3 mm, no topo da faixa) | Sim | Fresamento leve, furação |
| ER20 | 20 mm | 1-13 mm | 1/2 in | Sim | Usinagem de uso geral |
| ER25 | 25 mm | 1-16 mm | 5/8 in | Sim | Operações de fresamento padrão |
| ER32 | 32 mm | 2-20 mm | 3/4 in | Sim | Fresamento pesado, ferramentas grandes |
| ER40 | 40 mm | 3-26 mm | 1 in | Sim | Aplicações de serviço pesado |
| ER50 | 50 mm | Definida pelo fabricante, tipicamente até ~36 mm | ~1-1/4 in | Não | Hastes grandes acima de 26 mm |
Pinças em polegadas são tipicamente fabricadas em passos de cerca de 1/32 in; o maior tamanho em polegadas costuma ser a maior fração comum abaixo de cada máximo métrico, exceto na ER16, em que 13/32 in (10.3 mm) fica logo acima do máximo ISO de 10 mm. Muitos fabricantes também produzem furos abaixo do mínimo ISO (por exemplo, pinças de 1 mm em ER32 ou ER40), por isso convém consultar a tabela de tamanhos do fabricante, e não a série nominal.
A ER60 às vezes aparece em buscas, mas não faz parte da ISO 15488, que termina na ER40; tamanhos acima da ER40 (ER50 e maiores) são projetos de fabricantes, por isso as dimensões de pinça, porca e porta-ferramenta deveriam vir da tabela de um único fabricante.
Considerações sobre a Faixa de Fixação
Conforme a ISO 15488, cada pinça padrão (Forma B) de ER16–ER40 contrai 1 mm e cada pinça ER11 contrai 0.5 mm, de modo que um conjunto completo de 18 pinças ER32 cobre toda a faixa de hastes de 2-20 mm sem lacunas — as pinças também são comumente oferecidas em passos de 0.5 mm, mas cada pinça de ER16–ER40 continua contraindo 1 mm, de modo que os meios passos se sobrepõem em vez de ampliar a faixa. Uma pinça marcada "12" fixa ferramentas de 11-12 mm.
Opção de Alta Precisão
Pinças de alta precisão atingem batimento ≤0.005 mm (5 mícrons), com alguns graus premium especificados com valores ainda mais apertados; assim como as pinças padrão, são comumente oferecidas em passos de 0.5 mm, e cada pinça de ER16–ER40 continua contraindo 1 mm. Recomenda-se escolhê-las para operações de acabamento em que a qualidade superficial é crítica.
Pinças ER Classe 2 (grau normal) geralmente oferecem concentricidade adequada para fresamento geral em IT8 ou menos restritivo, enquanto graus de precisão UP costumam ser preferidos para alargamento H7 e operações de acabamento de moldes em que o batimento da ferramenta amplifica o erro superficial.
ER32 vs ER40: Qual Tamanho Escolher
A ER32 vai até uma haste de 20 mm (3/4 in) e se adapta a porta-ferramentas de cone 30 e 40; a ER40 chega a 26 mm (1 in), mas exige porca e corpo maiores, por isso a ER40 geralmente só compensa quando hastes acima de 20 mm são usadas com regularidade. ER32 é tipicamente o tamanho ER mais comum para fresamento CNC geral, pois sua faixa de 2-20 mm cobre a maioria das hastes de fresas de topo e brocas comuns sem deixar de ser compacta. Acima de 26 mm, assume a ER50 (um tamanho de fabricante fora da ISO 15488).
✦ Peças Pequenas e Acabamento
- Sistemas ER8, ER11 ou ER16
- Força de fixação menor, adequada para cortes leves
- Ideal para relojoaria, joalheria e microusinagem
✦ Remoção Pesada de Material
- Sistemas ER32, ER40 ou ER50
- Força de fixação máxima
- Necessário para ferramentas de grande diâmetro
Para Usinagem Geral:
- ER32 é a escolha padrão de uso geral em máquinas de cone 40; ER20 ou ER25 atendem a máquinas menores
- Escolha mais comum em oficinas que realizam trabalhos variados
- Força de fixação suficiente para remoção moderada de material
Para uma visão geral de uma recente família completa de mandris de pinças ER, consulte o lançamento do sistema de pinças ER.
Material, Dureza e Porcas das Pinças
A ISO 15488 exige que as pinças ER sejam fabricadas em aço com resistência à tração de pelo menos 700 N/mm², com furo e cone temperados a 44-48 HRC (44 +4/0 HRC), enquanto o furo cônico do porta-ferramenta é temperado a 56-60 HRC (56 +4/0 HRC). Aços mola são a escolha usual, pois o corpo fendido precisa voltar à medida original após cada liberação.
A porca é a parte menos intercambiável do sistema. A ISO 15488 Tabela 2 define uma rosca de porca padrão para cada tamanho (M22 × 1.5 para ER16, M40 × 1.5 para ER32, M50 × 1.5 para ER40), mas porcas mini e outros modelos de porca esbelta usam roscas e diâmetros externos diferentes no mesmo número ER. Uma porca de reposição precisa corresponder à rosca do porta-ferramenta, e não apenas ao tamanho da pinça.
Boas Práticas no Uso de Pinças ER
Pinças ER padrão geralmente duram 500-1.000 ciclos de fixação antes que o batimento ultrapasse o limite ISO 15488; graus UP e cones limpos, aliados a um torquímetro calibrado, podem estender essa vida útil. As cinco práticas a seguir preservam a concentricidade ao longo de séries prolongadas.
- Compatibilizar pinça e haste da ferramenta — Evitar o uso de pinça subdimensionada, pois isso danifica tanto a pinça quanto a haste
- Utilizar pinças vedadas para aplicações com refrigeração interna para evitar contaminação
- Verificar a concentricidade com relógio comparador antes de séries de produção
- Substituir pinças desgastadas — Observar marcas ou deformações nas superfícies de fixação
- Torque adequado — Utilizar torquímetro para fixação consistente
Evitar Aperto Excessivo
Torque excessivo pode deformar pinças e reduzir a precisão. Seguir sempre as especificações de torque do fabricante e utilizar torquímetro calibrado.
Manutenção de Pinças
Limpar regularmente os cones das pinças e as porcas. Resíduos no cone causam problemas de batimento que nenhum aperto adicional consegue corrigir.
Resumo
Para oficinas de fresamento CNC de uso geral, um sistema ER32 em máquinas de cone 40 (ER20 ou ER25 em máquinas menores) tipicamente oferece o melhor equilíbrio entre faixa de fixação, capacidade de torque e disponibilidade de porta-ferramentas — configurações mais robustas ER40 são reservadas para hastes acima de 20 mm (3/4 in), e a ER50 para hastes acima de 26 mm.
Seleção Rápida de Pinças ER por Aplicação
Utilize esta matriz para escolher tamanho ER, classe de batimento e caso de uso a partir dos cenários de usinagem mais comuns — confirme em função do cone do fuso e do inventário de ferramentas.
| Cenário | Tamanho | Classe de Batimento | Aplicação | Motivo |
|---|---|---|---|---|
| Relojoaria, joalheria, microusinagem (ferramentas ≤4 mm) | ER11 | grau UP ≤0.005 mm TIR | Gravação, microfresas, brocas para PCB | Corpo compacto compatível com fusos pequenos; concentricidade classe UP necessária pois diâmetros pequenos amplificam o erro de batimento |
| Fresamento e furação leves (ferramentas 1-10 mm) | ER16 | Classe 2 ≤0.015 mm TIR | Detalhamento de moldes, operações CNC secundárias | Torque de aperto da porca de 56 Nm (porca padrão) cobre a maioria dos trabalhos com ferramentas pequenas sem superdimensionar o corpo do porta-ferramenta |
| Fresamento CNC geral, inventário variado (1-13 mm) | ER20 | Classe 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Oficina de usinagem, prototipagem | Melhor equilíbrio entre faixa e rigidez para porta-ferramentas BT30/HSK40; cobre as hastes de fresa de topo mais comuns |
| Produção de fresamento padrão (ferramentas 1-16 mm) | ER25 | Classe 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Produção em aço e alumínio, porta-ferramentas BT40 | Torque de aperto da porca de 104 Nm (porca padrão) suporta desbaste agressivo; amplamente disponível entre as marcas de ferramentas |
| Desbaste pesado, fresas de topo grandes (2-20 mm) | ER32 | Classe 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Tamanho mais comum para fresamento CNC | Torque de aperto da porca de 136 Nm fixa hastes de 20 mm com segurança; um conjunto completo cobre toda a faixa intermediária |
| Alargamento e acabamento em porta-ferramentas ER32 | ER32 | grau UP ≤0.005 mm TIR | Alargamento H7, acabamento de moldes | O grau UP reduz o batimento em 3-4x em relação à Classe 2 para tolerâncias mais apertadas de furo e acabamento |
| Fresamento de serviço pesado, hastes grandes (3-26 mm) | ER40 | Classe 2 ≤0.020 mm TIR (>10 mm) | Desbaste em aço, fresas de topo e brocas grandes | Torque de aperto da porca de 176 Nm (porca padrão, todos os furos ER40); corpo grande limita o uso a porta-ferramentas BT40+ |
| Alimentação com refrigeração interna | ER vedada (qualquer tamanho) | Conforme classe escolhida | Furação profunda, fresamento MQL | A pinça vedada fecha as fendas, de modo que a pressão do refrigerante passa pela ferramenta em vez de vazar entre os segmentos da pinça |
Dimensione o sistema ER conforme a operação mais exigente.
Selecione o sistema ER com base no maior diâmetro de ferramenta utilizado regularmente e nos requisitos de remoção de material. A ER32 atende a maior parte da usinagem geral em máquinas de cone 40 (ER20/ER25 em máquinas menores), enquanto a ER40 atende hastes acima de 20 mm e a ER50 vai além de 26 mm. Para trabalhos de precisão, recomenda-se investir em pinças de alta precisão (UP/AA).
DIN 6499 e ISO 15488 definem a geometria cônica, as classes de batimento e as tolerâncias dimensionais que tornam as pinças ER intercambiáveis entre fabricantes — razão fundamental pela qual os sistemas ER se tornaram a interface de fixação de ferramentas predominante em centros de usinagem com cones 30 e 40 em todo o mundo.
Pinças ER devidamente selecionadas e mantidas geralmente duram 500-1.000 ciclos de fixação ou mais, dependendo da disciplina de torque e da tolerância da haste, e convém substituí-las quando o batimento exceder o limite da Classe 2 da ISO 15488.
Em quais tamanhos as pinças ER são fabricadas?
A ISO 15488 padroniza seis tamanhos ER — ER11, ER16, ER20, ER25, ER32 e ER40 — cobrindo hastes de 1-26 mm. ER8 e ER50 são extensões de fabricantes amplamente produzidas abaixo e acima dessa faixa. Dentro de cada tamanho, as pinças métricas são comumente oferecidas em passos de 0.5 mm ou 1 mm e as pinças em polegadas em passos de cerca de 1/32 in; cada pinça padrão (Forma B) de ER16–ER40 contrai 1 mm (ER11: 0.5 mm).
ER32 vs ER40 — qual devo comprar?
A ER32 é a escolha certa se a maior haste de uso regular tiver 20 mm (3/4 in) ou menos; é compacta o suficiente para porta-ferramentas de cone 30 e é o tamanho mais amplamente disponível. A ER40 só compensa para hastes de 21-26 mm (até 1 in), aceitando porca e corpo maiores, o que geralmente implica um fuso de cone 40 ou maior.
Pinças ER de marcas diferentes servem no mesmo mandril?
Sim, dentro do mesmo número ER, pois a ISO 15488 fixa o cone de 8° e o furo do porta-ferramenta. O ponto de atenção é a porca: no mesmo tamanho ER, porcas padrão, mini e de outros modelos podem usar roscas e diâmetros externos diferentes, por isso uma porca de reposição deve corresponder ao porta-ferramenta, e não à pinça.
Qual é o tamanho de pinça ER mais comum?
ER32 é o tamanho mais utilizado, cobrindo uma faixa de fixação de 2-20 mm com batimento Classe 2 (grau normal) de ≤0.015-0.020 mm TIR conforme o furo, segundo a ISO 15488. Sua faixa atende a maioria dos diâmetros de haste de fresas de topo e brocas em usinagem geral, e um conjunto completo de 18 pinças cobre a faixa em incrementos de 1 mm.
Posso utilizar uma pinça ER20 em um mandril de pinça ER32?
Não — os tamanhos ER não são intercambiáveis. Cada tamanho assenta em um furo cônico de 8° diferente (ER20 = 20 mm, ER32 = 32 mm conforme ISO 15488 Tabela 2) e possui faixa de fixação diferente (1-13 mm versus 2-20 mm). Forçar uma pinça incompatível danifica tanto o cone da pinça quanto o corpo do mandril.
Com que frequência as pinças ER devem ser substituídas?
Pinças ER padrão geralmente duram 500-1.000 ciclos de fixação antes que o batimento ultrapasse o limite ISO 15488, e o uso consistente de torquímetro com hastes de tolerância h6 prolonga essa vida útil. Recomenda-se verificar o batimento com relógio comparador em cada preparação e substituir qualquer pinça que exceda o limite da Classe 2 da ISO 15488 em duas preparações limpas consecutivas.
Qual é a diferença entre pinças ER Classe 2 e de alta precisão?
Pinças Classe 2 (grau normal) mantêm o batimento em ≤0.015 mm TIR (d₁ ≤ 10 mm) ou ≤0.020 mm TIR (d₁ 10–26 mm), conforme ISO 15488:2003 Tabela 4. Pinças de alta precisão (grau UP/AA) atingem batimento ≤0.005 mm TIR, um grau de fabricante mais apertado que a Classe 1. O grau não altera a faixa de fixação: uma pinça padrão (Forma B) de ER16–ER40 contrai 1 mm (ER11: 0.5 mm) em qualquer um dos graus.