Aperte a porca de uma pinça ER até o torque nominal do seu tamanho e tipo de porca com um torquímetro calibrado, em um único movimento contínuo — 136 Nm (cerca de 100 ft-lb) para uma porca padrão ER32, conforme o torque de aperto recomendado pela REGO-FIX — e mantenha os dois cones limpos: essa é a ação de maior alavancagem para manter o batimento dentro dos limites ISO 15488. Como a força de fixação aumenta de forma aproximadamente proporcional ao torque da porca, o subaperto reduz a pega e aumenta o risco de arrancamento da ferramenta, enquanto o superaperto pode deformar plasticamente a pinça e elevar permanentemente o TIR acima do limite de 0.015–0.020 mm da Classe 2 (classe normal). Este guia aborda a tabela de torque, a seleção de classe, a sequência de aperto e os sinais mensuráveis de uma pinça desgastada.
Para seleção de tamanho e faixa de fixação, consulte o guia de seleção de pinças ER. Para uma comparação mais ampla entre pinças ER e sistemas hidráulicos e shrink-fit, consulte mandril de pinça vs mandril hidráulico.
Torque de Aperto de Pinças ER por Tamanho
O torque de aperto da porca ER cresce com o tamanho da pinça — o torque recomendado pela REGO-FIX para uma porca padrão sobe de 24 Nm na ER11 para 176 Nm na ER40 — e a força de fixação acompanha, de uma estimativa típica de 3.000 N (ER11) a 25.000 N (ER40); por isso, um torque de ER32 aplicado a uma porca ER11 excede em muito sua especificação e arrisca deformar a pinça de forma permanente.
Esses valores valem para porcas padrão de rosca completa no extremo superior da faixa de furo de cada tamanho; furos de pinça menores do mesmo tamanho exigem menos torque (a REGO-FIX indica 8 Nm para pinças ER11 abaixo de 3 mm). Miniporcas têm rosca mais fina e diâmetro externo menor no mesmo número ER e são especificadas com torque mais baixo, como mostram os valores de miniporca acima. ER8 e ER50 ficam fora da ISO 15488 — a REGO-FIX indica 6 Nm para a ER8, oferecida apenas com miniporca, e 240 Nm para a ER50. Outros fabricantes de porcas publicam valores diferentes; quando a marca da porca é conhecida, use o torque desse fabricante.
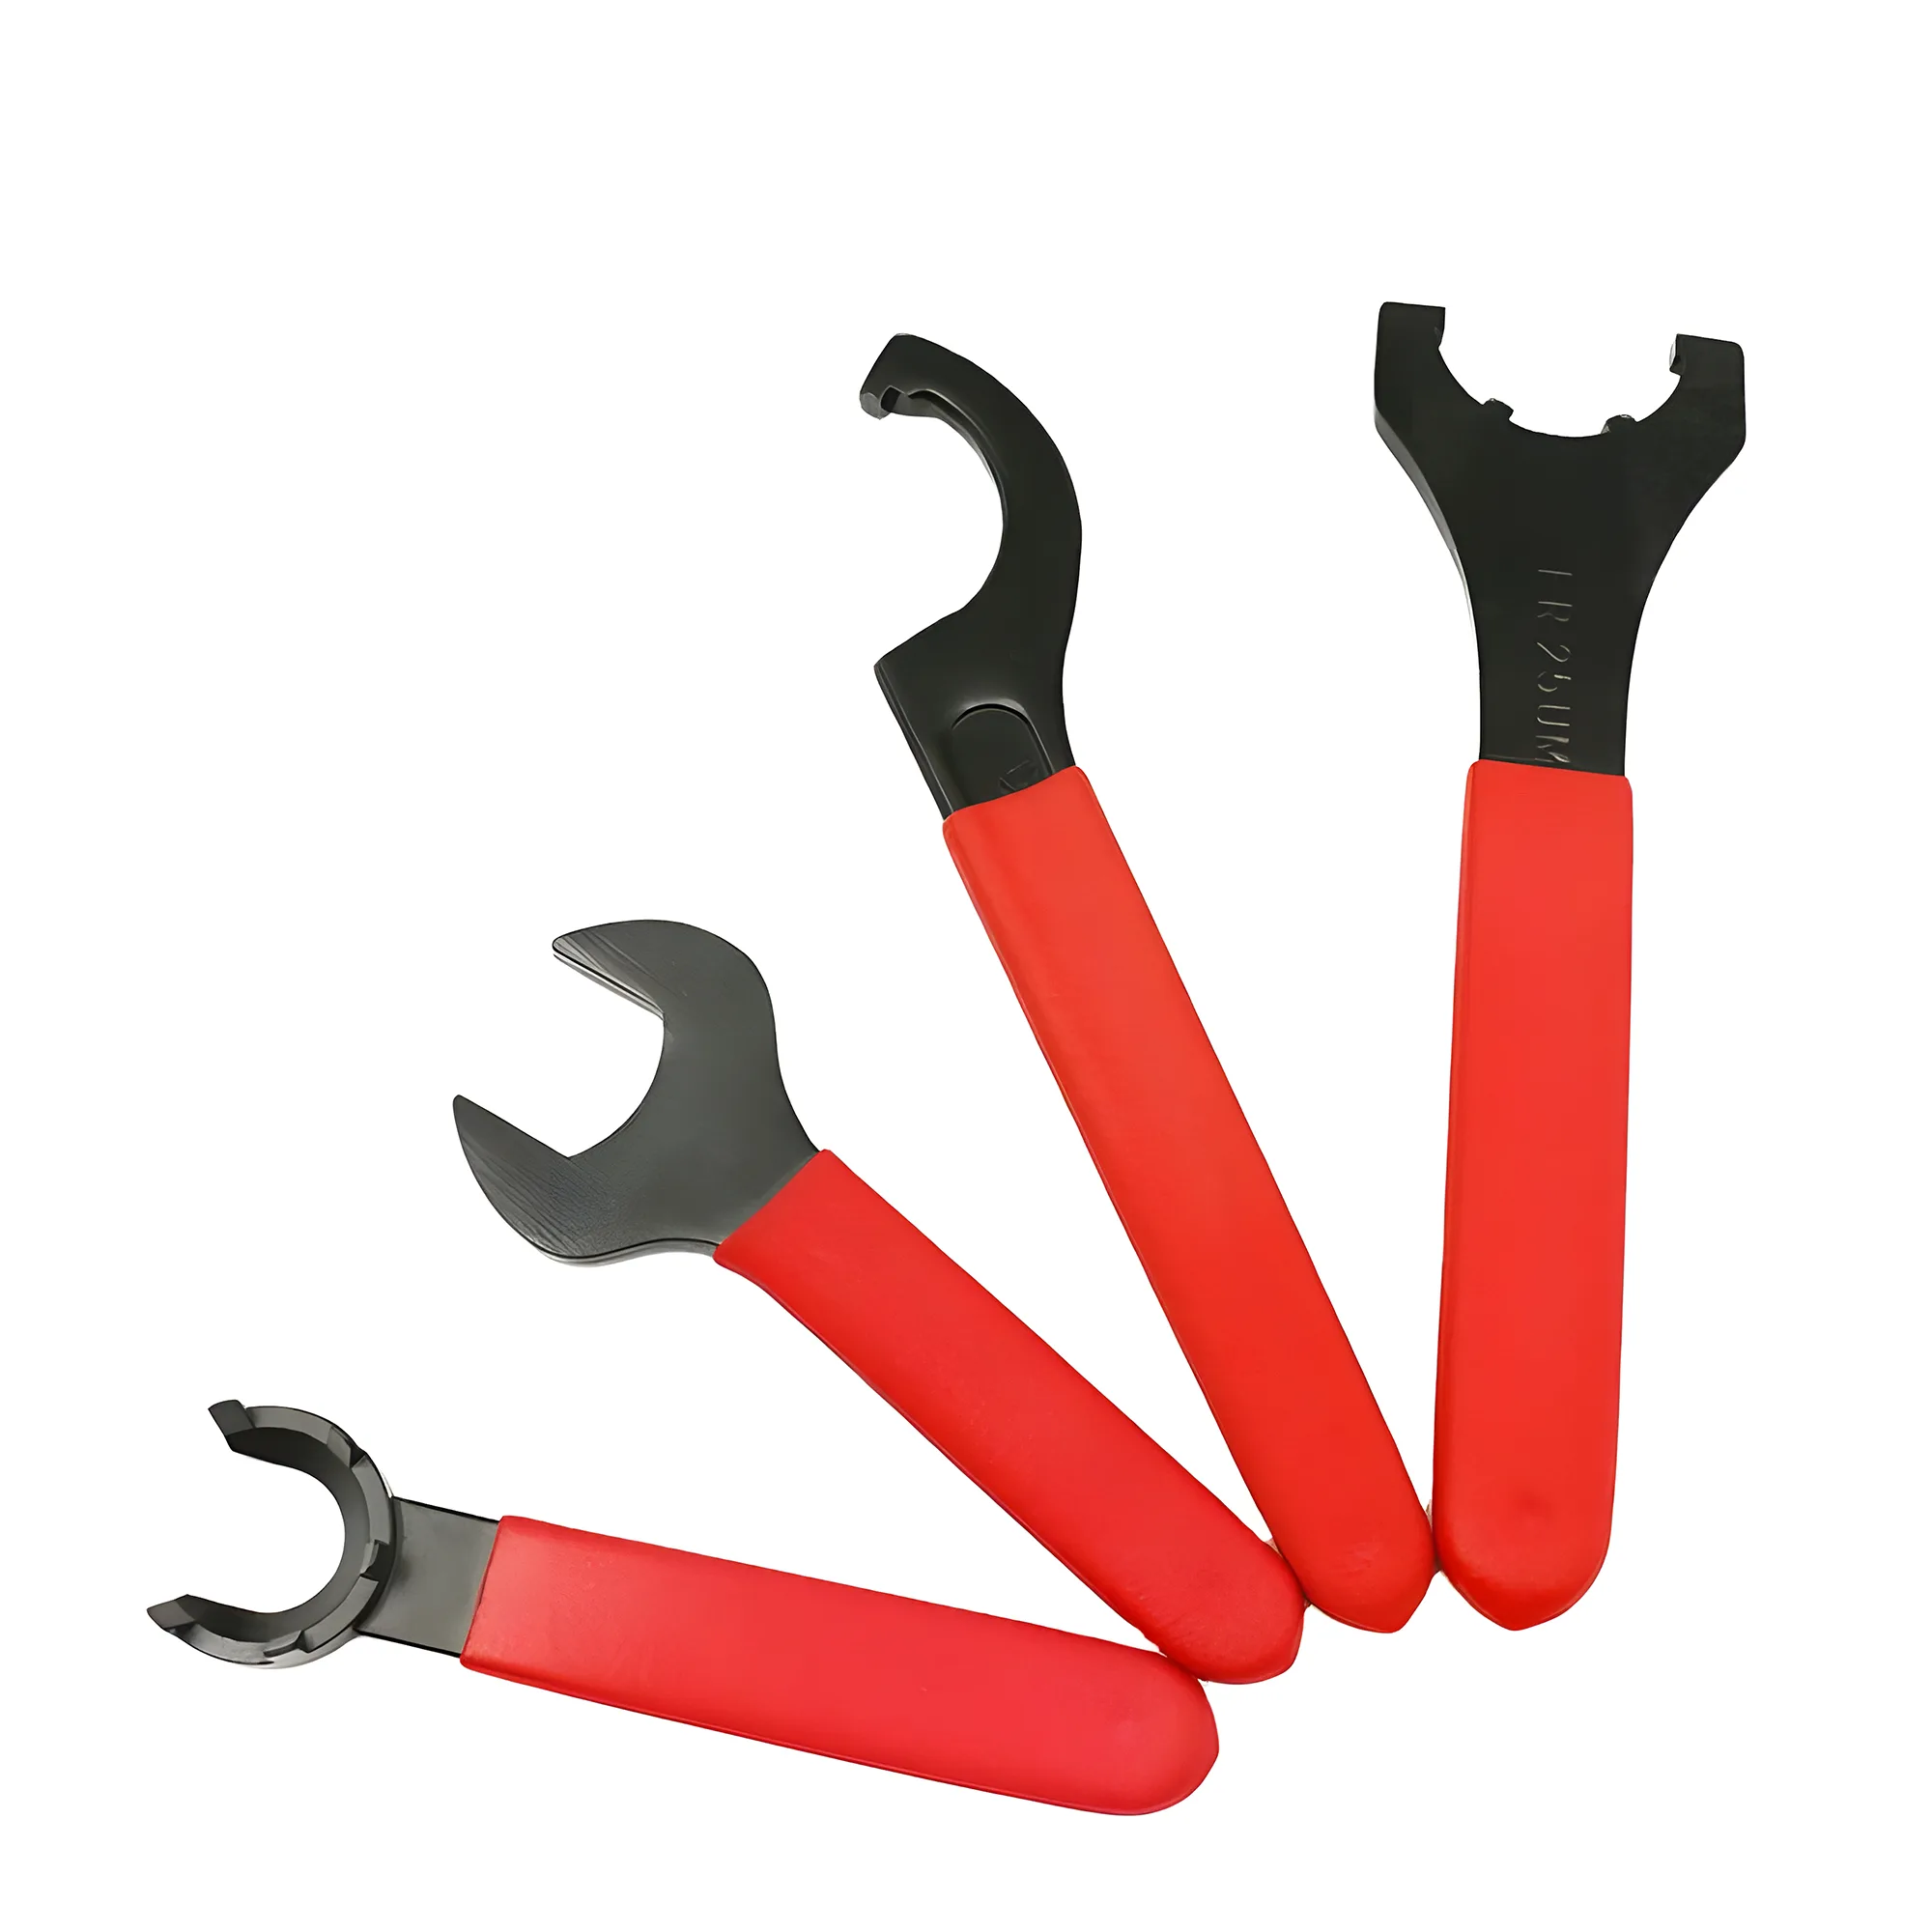
Para produção seriada, um torquímetro calibrado é fortemente preferido ao aperto manual — o aperto manual de uma porca ER32 normalmente fornece apenas 40–60 Nm, menos da metade do torque nominal de 136 Nm e, portanto, menos da metade da força de fixação nominal, deixando a ferramenta suscetível a arrancamento em corte interrompido moderado.
Referência Rápida de Torque e Batimento
| Problema / Objetivo | Ação Primária | Impacto Esperado |
|---|---|---|
| Batimento acima do limite ISO 15488 Classe 2 na primeira preparação | Verificar assentamento da porca e limpeza do cone da pinça antes de reapertar | Resolve a maioria dos erros de batimento da primeira preparação sem substituir componentes |
| Arrancamento da ferramenta durante desbaste | Aplicar torque nominal com torquímetro calibrado; verificar se a pinça não está subdimensionada | Atinge a força de fixação completa, estimada tipicamente em 3.000–25.000 N conforme o tamanho ER |
| Batimento varia entre preparações (mesma pinça) | Substituir a pinça; a vida útil da Classe 2 (classe normal) é tipicamente 500–1.000 ciclos | Restaura o TIR para ≤0.015 mm (d₁ ≤ 10 mm) ou ≤0.020 mm (d₁ 10–26 mm) conforme ISO 15488:2003 Tabela 4 |
| Acabamento ou alargamento acima da tolerância IT7 | Mudar para pinça classe UP/AA (≤0.005 mm TIR) | Reduz a contribuição do batimento em 3–4× em relação aos limites da Classe 2 |
| Porca da pinça emperra ou o torque salta cedo | Limpar e lubrificar levemente a face de apoio da porca; não lubrificar o cone da pinça | Reduz a dispersão de atrito, melhorando a repetibilidade da relação torque-força |
Como o Torque da Pinça ER Converte-se em Força de Fixação
A força de fixação em um sistema de pinça ER é gerada pela porca, que comprime o cone de ângulo de assentamento de 8° da pinça (semi-ângulo conforme geometria DIN 6499 / ISO 15488; ângulo incluído 16°) contra o corpo do mandril, traduzindo o avanço axial da porca em compressão radial sobre a haste da ferramenta.
Em condições típicas, a força de fixação aumenta de forma aproximadamente proporcional ao torque da porca, e o cone raso de 8° multiplica a força axial da porca em uma pega radial muito maior. Quanto do torque aplicado se converte de fato em força de fixação depende fortemente do atrito na rosca da porca, na face de apoio da porca e no cone — por isso, faces de porca limpas e lubrificadas de forma consistente importam tanto quanto o próprio valor de torque.
Classes de Batimento: Classe 2 (Classe Normal) vs Precisão UP/AA
A ISO 15488:2003 define duas classes de precisão padrão para pinças ER, com as classes UP/AA representando um nível definido pelo fabricante acima da Classe 1.
ISO 15488 Classe 2 (classe normal) especifica batimento ≤0.015 mm TIR para d₁ ≤ 10 mm e ≤0.020 mm TIR para d₁ 10–26 mm, medido em mandril de teste em comprimentos absolutos de projeção especificados conforme Tabela 4. Esta classe atende fresamento, furação e rosqueamento gerais em que as tolerâncias dimensionais são IT8 ou mais abertas.
ISO 15488 Classe 1 especifica ≤0.010 mm TIR para d₁ ≤ 10 mm e ≤0.015 mm para d₁ na faixa de 10–26 mm conforme ISO 15488:2003 Tabela 4 — uma melhoria significativa para acabamento leve em que o Ra superficial é relevante mas as tolerâncias de furo permanecem em IT7 ou mais abertas.
Pinças classe UP/AA (especificação do fabricante) atingem ≤0.005 mm TIR por meio de retificação mais precisa do cone e do furo da pinça, e são comumente fornecidas em incrementos de 0.5 mm; ainda assim, cada pinça mantém uma faixa de fechamento de 1 mm (ER16–ER40). Pinças classe UP são fortemente preferidas para alargamento H7, mandrilamento fino e acabamento de cavidades de moldes em que a contribuição de batimento da pinça precisa ficar perto de ~0.005 mm para manter o empilhamento de tolerância do furo dentro dos limites do desenho. Um conjunto UP completo em incrementos de 0.5 mm exige aproximadamente o dobro de pinças para cobrir a mesma faixa de hastes — um fator de custo que deve ser planejado.
Regra de Seleção de Classe
Utilizar Classe 2 para torneamento, desbaste e furação em IT8 ou mais aberto. Utilizar Classe 1 para acabamento com fresa de topo em IT7. Utilizar classe UP/AA para alargamento, mandrilamento fino e qualquer operação em que um batimento da pinça bem acima de 0.005 mm levaria a tolerância dimensional além dos limites do desenho.
A relação entre batimento e vida da ferramenta é significativa: cada 0.0001 polegada (2.5 µm) de batimento tipicamente reduz a vida da ferramenta em aproximadamente 10% em acabamento com fresa de topo, de modo que 0.01 mm de batimento custa cerca de 40% da vida da ferramenta (regra de "um décimo" da BIG DAISHOWA; varia com diâmetro da ferramenta, material e avanço) — o que explica por que oficinas que utilizam pinças classe UP em operações de acabamento frequentemente relatam vida útil visivelmente maior do que com configurações Classe 2 nos mesmos parâmetros de corte.
Sequência de Aperto: Encaixe, Inserção e Torque Final
A sequência de aperto correta de uma pinça ER tem três etapas, não uma — colapsar a sequência em um único evento de superaperto é uma fonte comum de batimento assimétrico no momento da preparação.
Etapa 1 — Limpar e encaixar. Limpar o cone da pinça, o furo cônico do mandril e a porca com pano limpo e sem fiapos. Qualquer fragmento de cavaco ou resíduo seco de refrigerante entre as superfícies cônicas cria um ponto alto que pode inclinar a pinça fora do eixo antes mesmo que a porca seja engatada. Encaixar primeiro a pinça na porca até que ela se assente no sulco de retenção — isso garante que a pinça entre no furo do mandril axialmente, e não em ângulo.
Etapa 2 — Inserir a ferramenta e apertar à mão. Com a pinça presa na porca, inserir a ferramenta de modo que a haste ultrapasse o comprimento efetivo de fixação do furo da pinça; uma haste presa apenas pela parte frontal do furo pode inclinar a pinça e perder pega. Em seguida, roscar a porca no corpo do mandril com a mão até sentir resistência. Neste ponto, o cone da pinça está assentado, mas as superfícies de fixação ainda não estão carregadas.
Etapa 3 — Torque conforme especificação. Aplicar torquímetro calibrado na porca e apertar até o valor nominal para o tamanho ER e o tipo de porca em um único movimento contínuo. Aplicar o torque em vários incrementos parciais introduz um stick-slip rotacional que pode inclinar levemente a pinça fora do eixo no cone.
Aperto em Movimento Único
Aplicar o torque final em dois ou três movimentos separados — afrouxando entre eles "para conferir a sensação" — é um hábito comum em oficinas que pode adicionar contato cônico assimétrico e elevar o TIR em comparação a um movimento contínuo único. Aperte uma única vez até a especificação e pare.
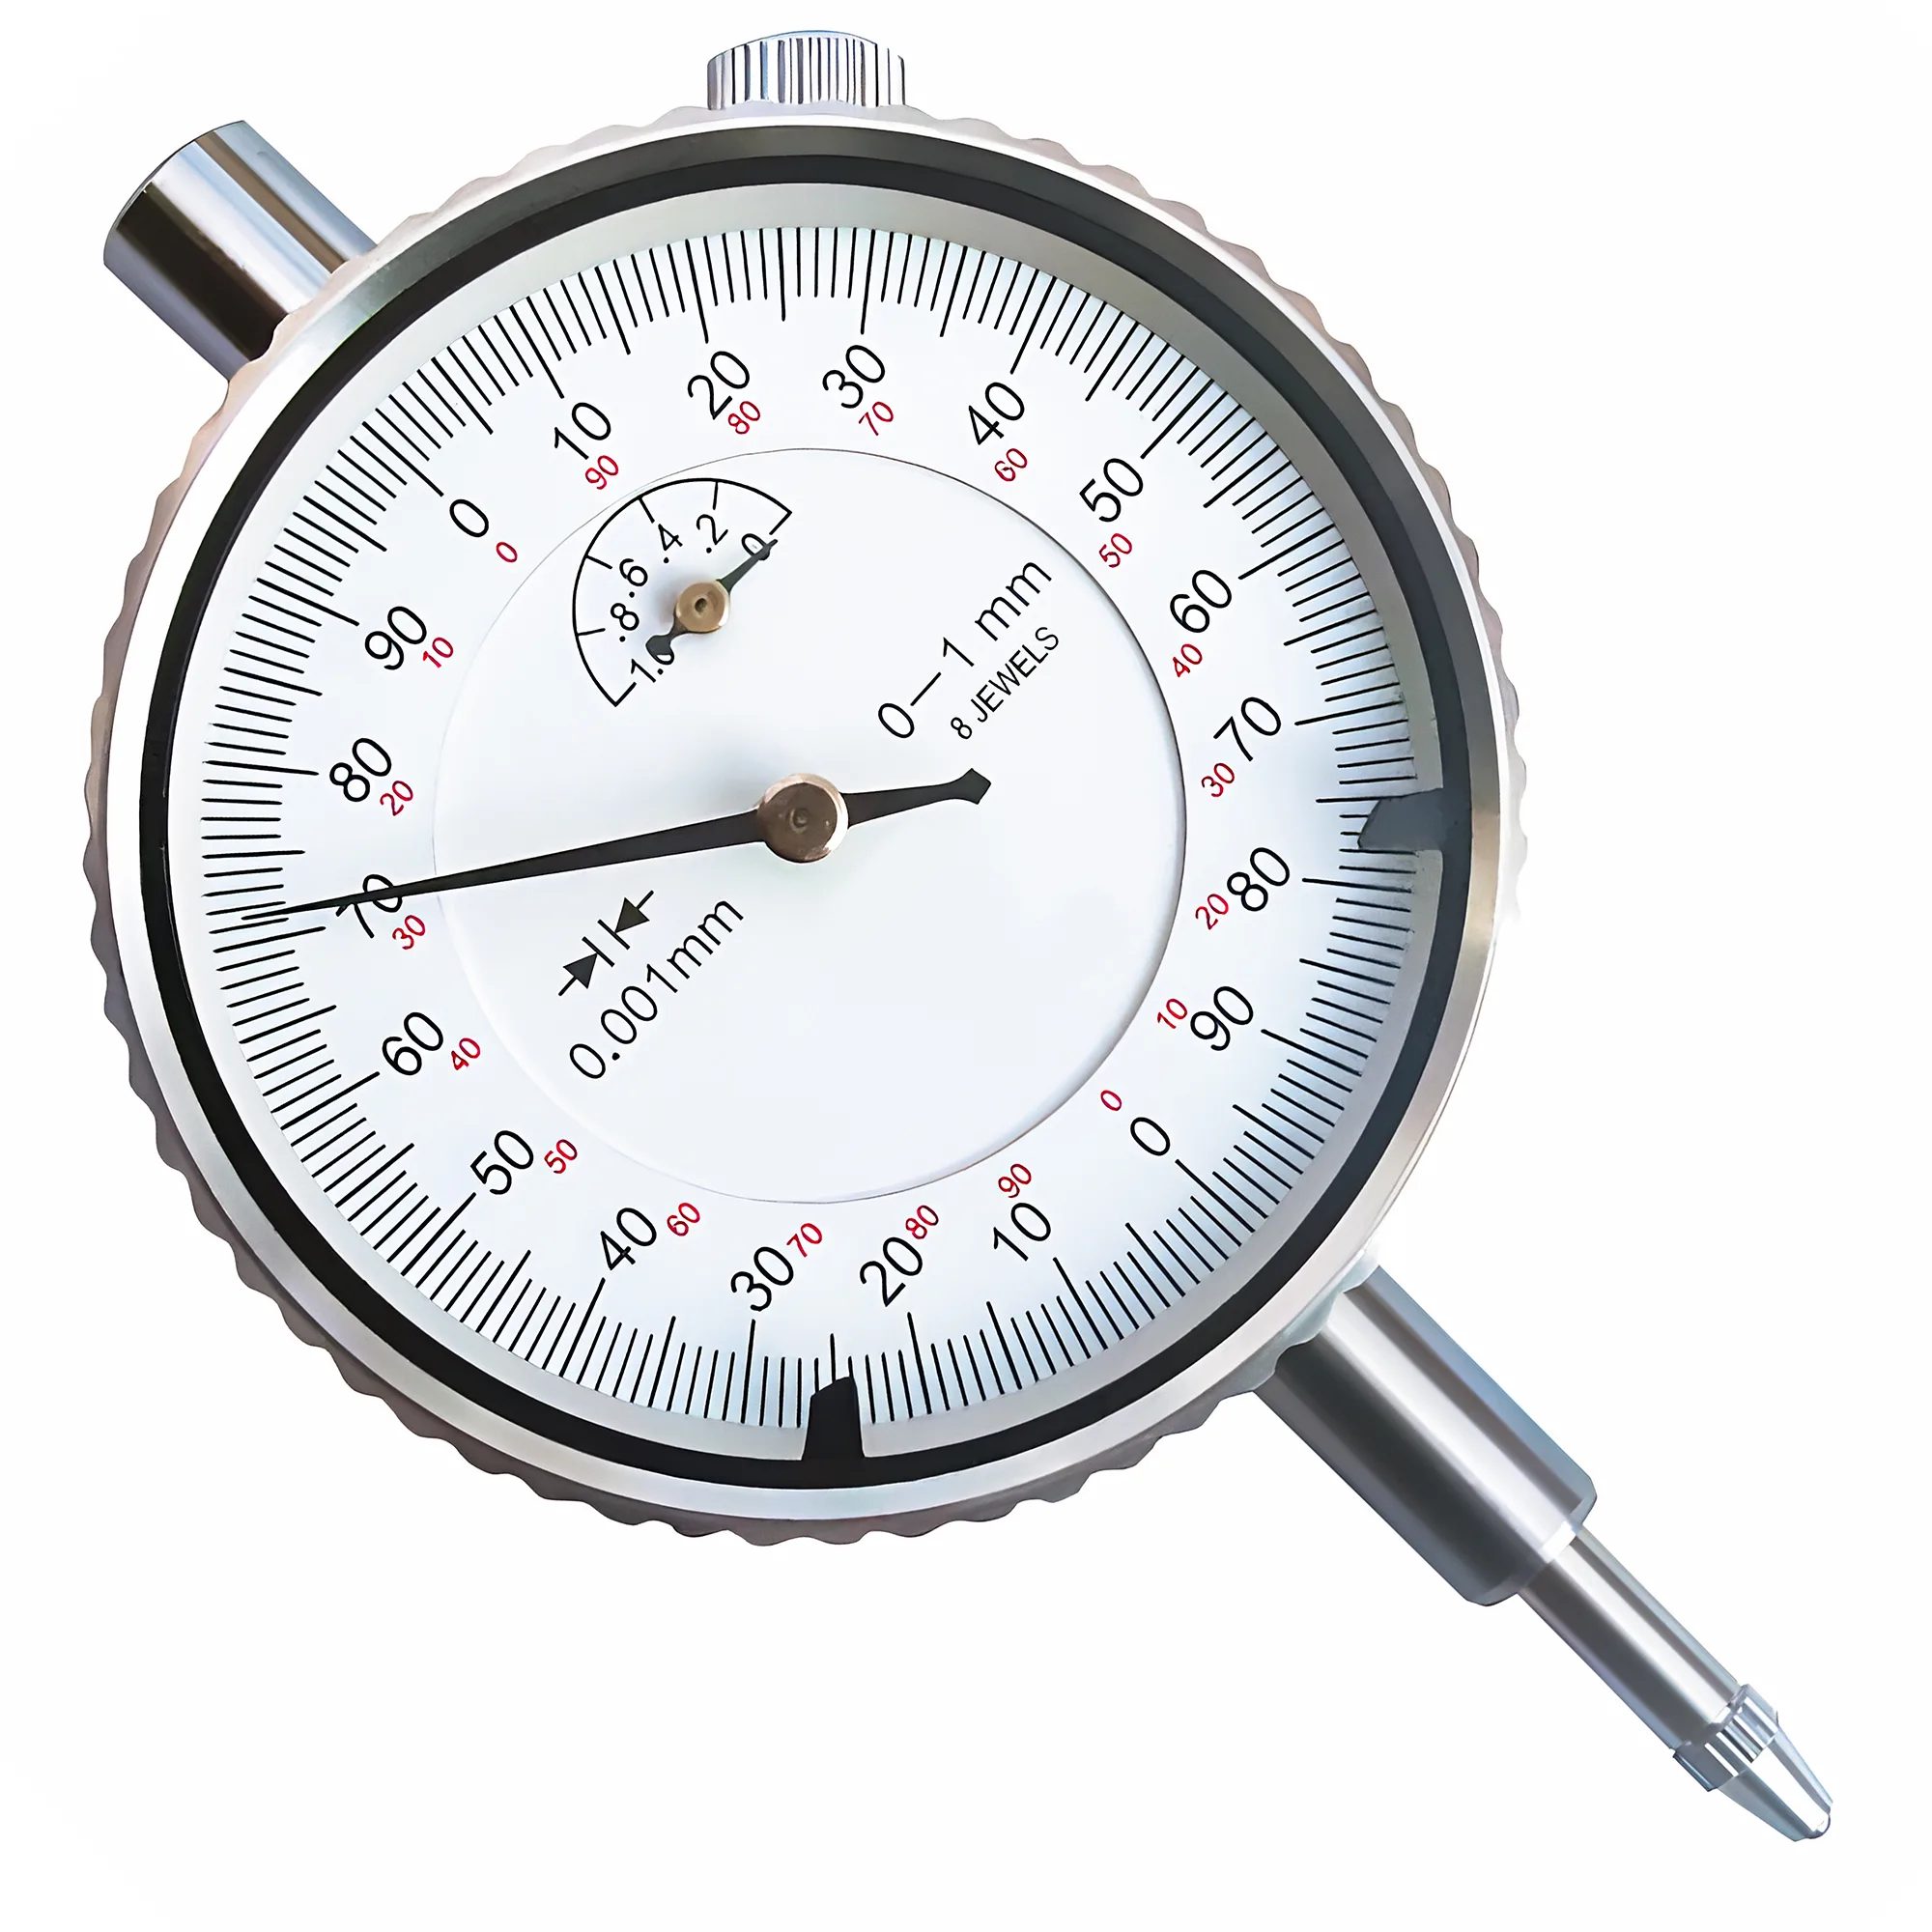
Verificar o batimento com relógio comparador após cada preparação: uma pinça corretamente apertada em um mandril limpo e sem danos deve ficar dentro do limite da sua classe na projeção de ensaio da ISO 15488 (por exemplo, 40 mm para furos de 10–18 mm), deixando margem para a variação normal do sistema. Leituras acima de 0.020 mm em uma pinça nova normalmente indicam cone contaminado ou face de apoio da porca danificada.
Degradação da Precisão: Sinais Mensuráveis e Critérios de Substituição
A degradação de pinças ER é progressiva e mensurável — aguardar uma trinca visível ou perda evidente de aderência da haste tipicamente significa que muitos ciclos de piora do batimento já foram aceitos em produção.
Sinal 1 — Crescimento do TIR acima do limite ISO 15488. O indicador mais direto. Medir o TIR no início da preparação com relógio comparador de resolução 0.001 mm. Pinças Classe 2 (classe normal) duram tipicamente 500–1.000 ciclos de fixação antes que o TIR ultrapasse o limite ISO 15488; disciplina adequada de torque e hastes de ferramenta com tolerância h6 podem estender essa vida útil. Quando o TIR em um mandril comprovadamente bom excede o limite ISO 15488 Classe 2 em duas preparações consecutivas com cone limpo, substituir a pinça — não compensar ajustando parâmetros de corte.
Sinal 2 — Distorção da faixa de fixação. Uma pinça desgastada perde sua faixa original de fechamento (1 mm nas ER16–ER40, 0.5 mm na ER11): a zona de alto desgaste próxima às pontas das ranhuras deforma-se para fora, de modo que a pinça já não assenta concentricamente em toda a faixa. Visualmente, pontas de ranhura desgastadas apresentam marcas de metal brilhante. Dimensionalmente, uma pinça que falha dessa forma tipicamente mede mais TIR em tamanhos de haste próximos do limite inferior de sua faixa nominal do que no limite superior.
Sinal 3 — Dispersão entre torque e TIR. Uma pinça saudável produz TIR consistente ao longo de cinco ciclos repetidos de fixação-liberação no mesmo torque. Uma pinça degradada na superfície cônica apresenta, no mesmo teste, uma dispersão de TIR várias vezes maior, ou seja, cada preparação torna-se aposta independentemente da precisão do torque.
Sinal 4 — Desgaste na face de apoio da porca. A porca, e não apenas a pinça, contribui para o sistema. Uma face de apoio da porca engripada ou desgastada introduz dispersão de torque que se traduz diretamente em dispersão de força de fixação e variação de TIR. Substituir apenas a pinça mantendo uma porca desgastada tipicamente recupera só parte da melhoria esperada de TIR.
Cada incremento de 0.0001 polegada (2.5 µm) de batimento acima da linha de base inicial representa aproximadamente 10% de perda adicional de vida da ferramenta em condições típicas de acabamento — acompanhar o TIR na preparação fornece um aviso precoce que tipicamente se paga em quebras de ferramenta e refugo evitados muito além do custo de uma pinça de reposição.
Resumo
Torque calibrado e cones limpos são os principais controles para a precisão de pinças ER.
Aplicar o torque especificado para o tamanho ER e o tipo de porca utilizando torquímetro calibrado em um único movimento; limpar ambos os cones antes de cada preparação; selecionar classe UP/AA quando a tolerância da operação exigir TIR ≤0.005 mm; substituir pinças quando o TIR exceder o limite ISO 15488 Classe 2 em duas preparações limpas consecutivas. O sistema completo — pinça, porca e cone do mandril — degrada-se em conjunto, e ignorar o desgaste da porca anula boa parte do benefício de uma pinça nova.
ISO 15488 e DIN 6499 definem a geometria cônica e as classes de batimento que tornam as pinças ER a interface de fixação dominante para centros de usinagem de cones 30 e 40 — sua intercambiabilidade depende da manutenção das dimensões da interface por meio de disciplina de torque e substituição oportuna. Para uma visão completa dos sistemas de fixação de ferramentas além das pinças ER, incluindo cones, mandris hidráulicos e porta-ferramentas shrink-fit, consulte o guia completo de fixação de ferramentas para usinagem CNC.
Quanto se deve apertar a porca de uma pinça ER?
Até o torque nominal do tamanho ER e do tipo de porca, com torquímetro e em um único movimento contínuo — 136 Nm (cerca de 100 ft-lb) para uma porca padrão ER32 segundo a REGO-FIX. O aperto manual normalmente chega a apenas 40–60 Nm, menos da metade da força de fixação nominal; o superaperto pode deformar a pinça e piorar o batimento de forma permanente.
Qual é o torque de fixação correto para uma pinça ER32?
O torque de aperto recomendado pela REGO-FIX para uma porca padrão ER32 é de 136 Nm (cerca de 100 ft-lb), aplicado com torquímetro calibrado em um único movimento contínuo; pinças abaixo de 3 mm exigem apenas 24 Nm. Subaperto de 40–60 Nm (típico de aperto manual) fornece menos da metade da força de fixação estimada tipicamente em 10.000–15.000 N, criando risco de arrancamento em corte interrompido moderado. Utilize o valor de torque especificado para o tamanho da pinça e o tipo de porca, não um único valor para todas as porcas ER.
Como sei se minha pinça ER precisa ser substituída?
Meça o TIR com relógio comparador de 0.001 mm. Se o TIR exceder o limite ISO 15488 Classe 2 — conforme ISO 15488:2003 Tabela 4: ≤0.015 mm para d₁ ≤ 10 mm; ≤0.020 mm para d₁ na faixa 10–26 mm — em duas preparações limpas e torqueadas consecutivas, substitua a pinça. Pinças Classe 2 duram tipicamente 500–1.000 ciclos; disciplina adequada de torque pode estender essa vida útil.
Quando devo utilizar pinças de precisão UP/AA em vez da Classe 2 (classe normal)?
Utilize classe UP/AA (≤0.005 mm TIR) para alargamento H7, mandrilamento fino e acabamento de cavidades de moldes em que a contribuição de batimento da pinça precisa ficar perto de 0.005 mm para manter a tolerância do furo dentro dos limites do desenho. Para fresamento e furação gerais em IT8 ou mais aberto, pinças ISO 15488 Classe 2 normalmente são suficientes e mais econômicas por ciclo.
Lubrificar o cone da pinça melhora o batimento?
Não — mantenha o cone da pinça e o furo do mandril limpos e secos para que o cone assente metal com metal e concentricamente conforme a geometria ISO 15488. Lubrifique apenas a face de apoio e a rosca da porca com uma película leve de óleo de máquina, o que reduz a dispersão de atrito e melhora a repetibilidade da relação torque-força de fixação. Óleo no cone pode deixar a pinça flutuar axialmente e elevar o TIR.
Como o batimento da pinça afeta a vida da ferramenta?
Pela regra de "um décimo" da BIG DAISHOWA, cada 0.0001 polegada (2.5 µm) de batimento reduz a vida da ferramenta em aproximadamente 10%, de modo que 0.01 mm de batimento custa cerca de 40% em testes de acabamento. Passar do limite ISO 15488 Classe 2 (0.015–0.020 mm) para uma pinça UP/AA (≤0.005 mm) reduz a contribuição de batimento da pinça em 3–4×, tipicamente estendendo a vida da ferramenta em acabamento.
Fontes
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 6499 — Clamping sleeves for collet chucks
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout
- Rego-Fix ER Collet System Technical Reference
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- ISO 463:2006 — Geometrical product specifications — Dial gauges