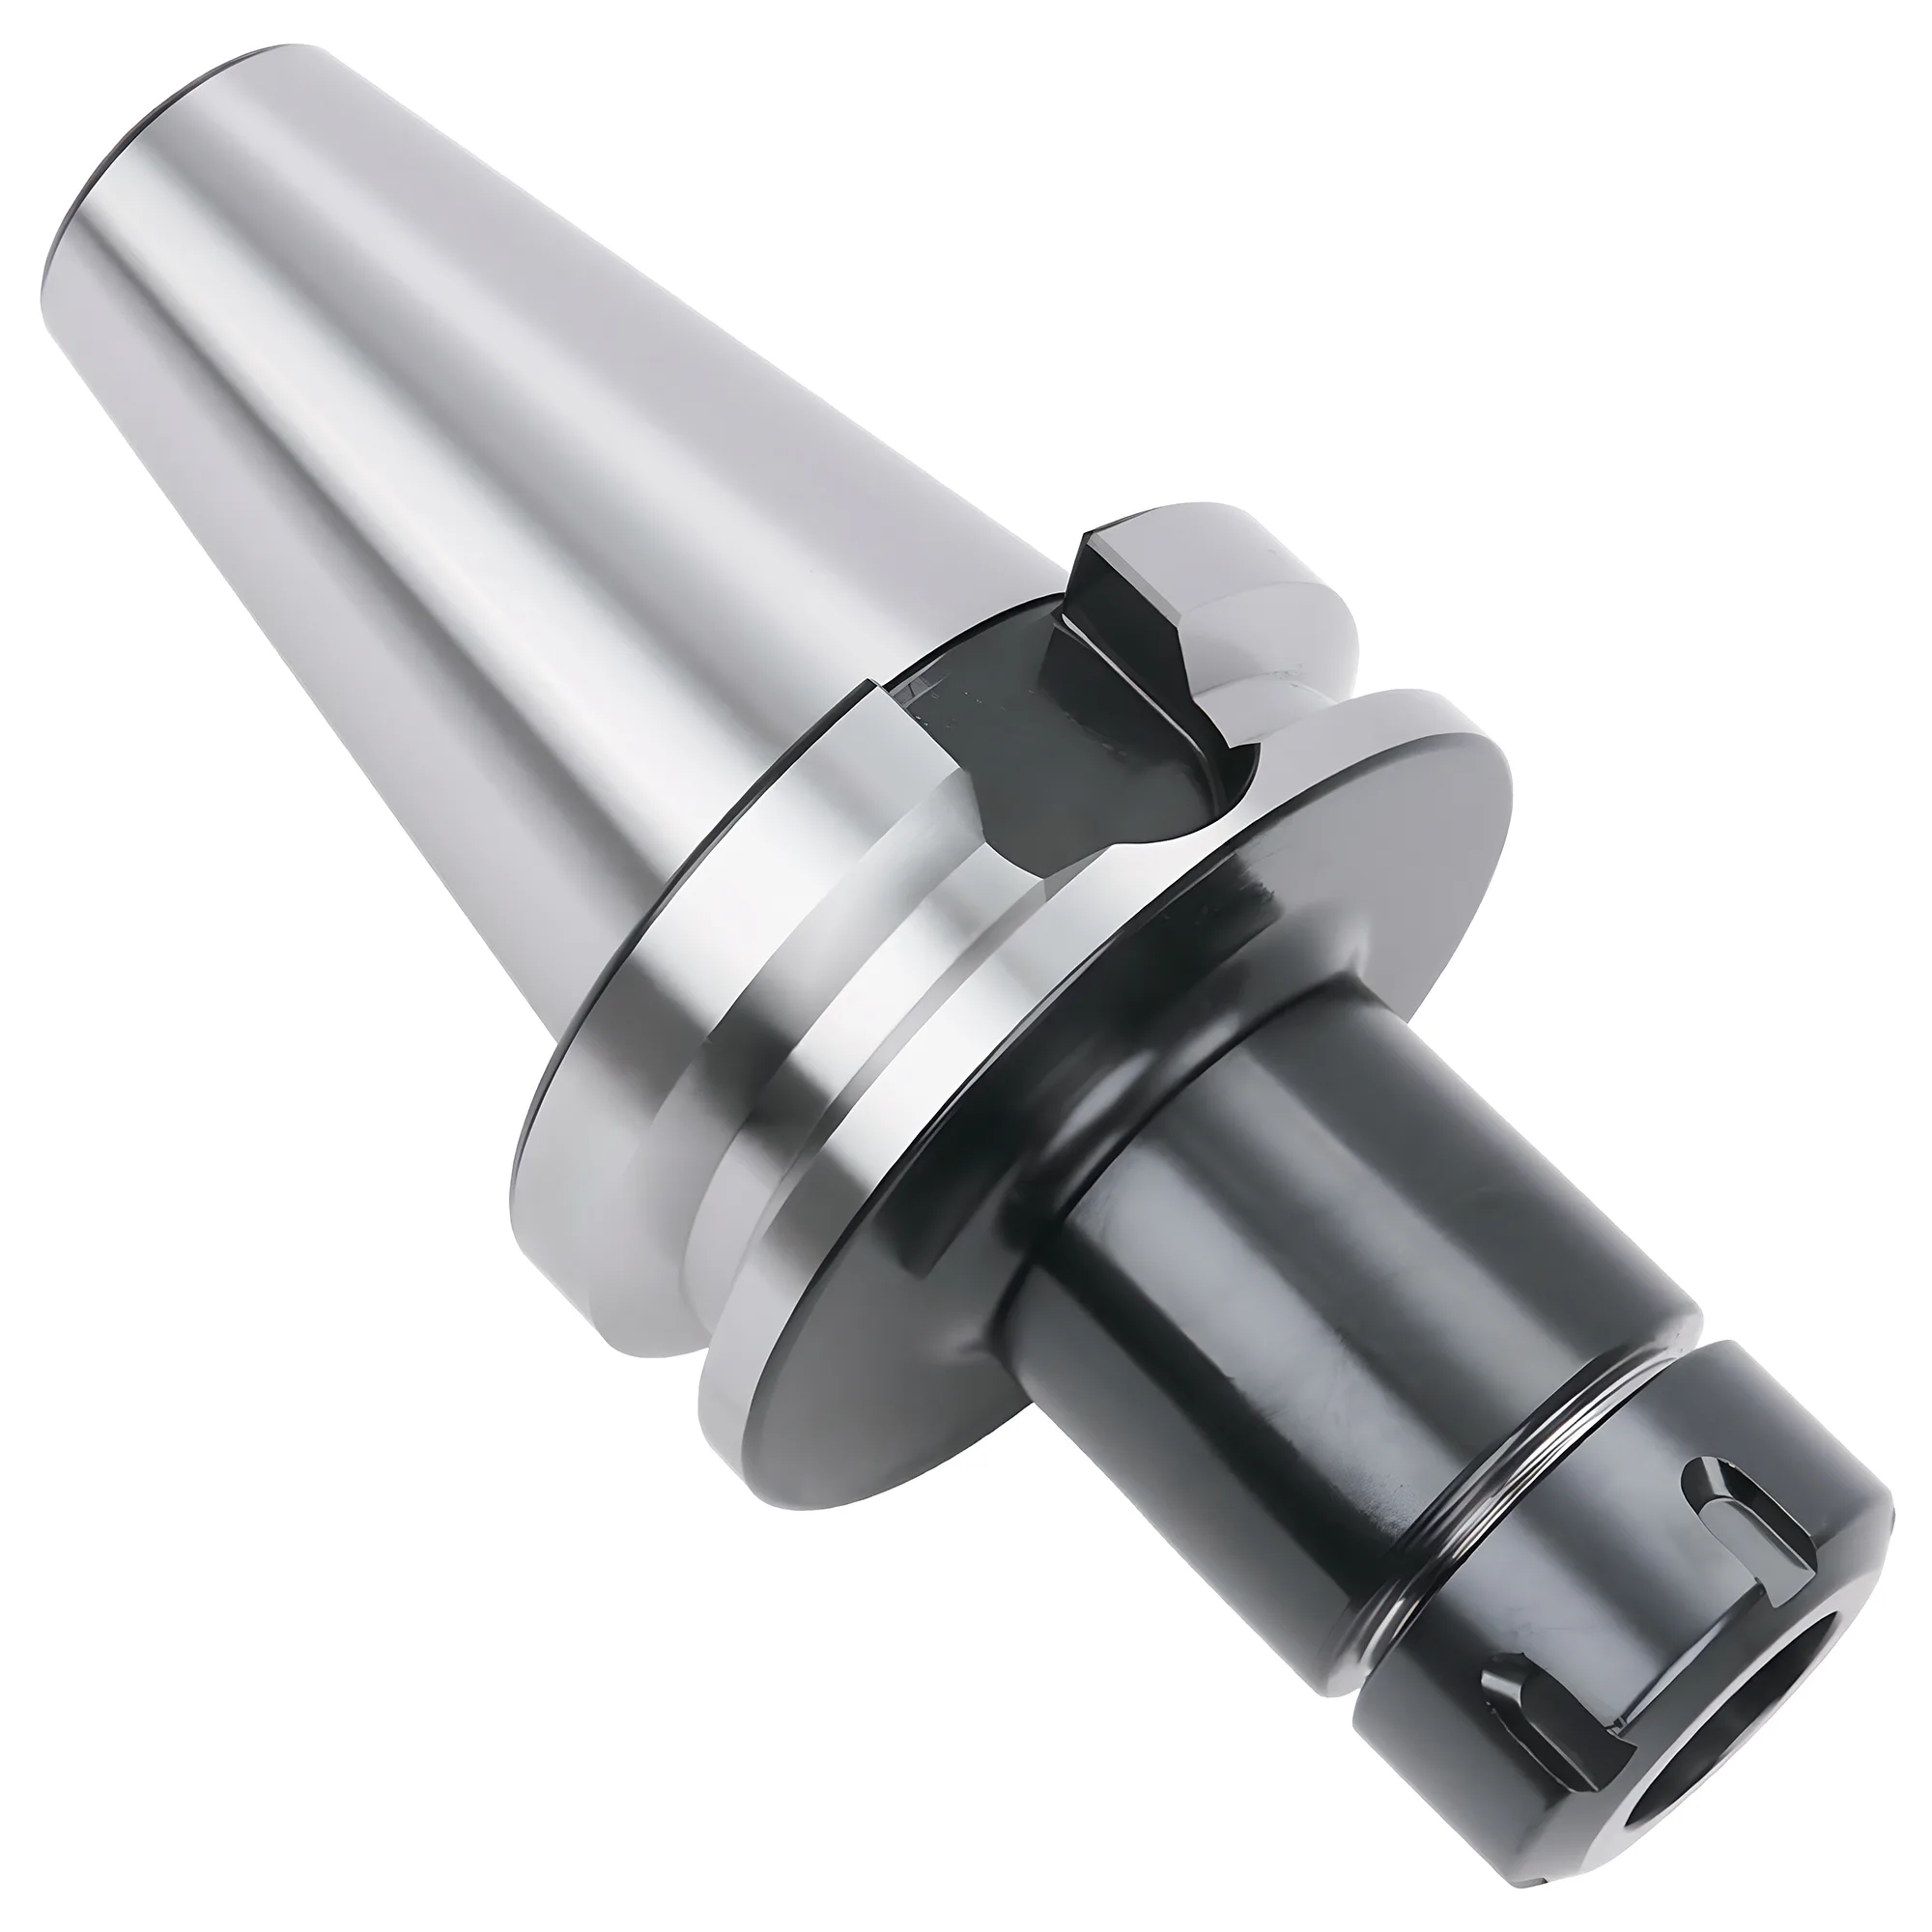
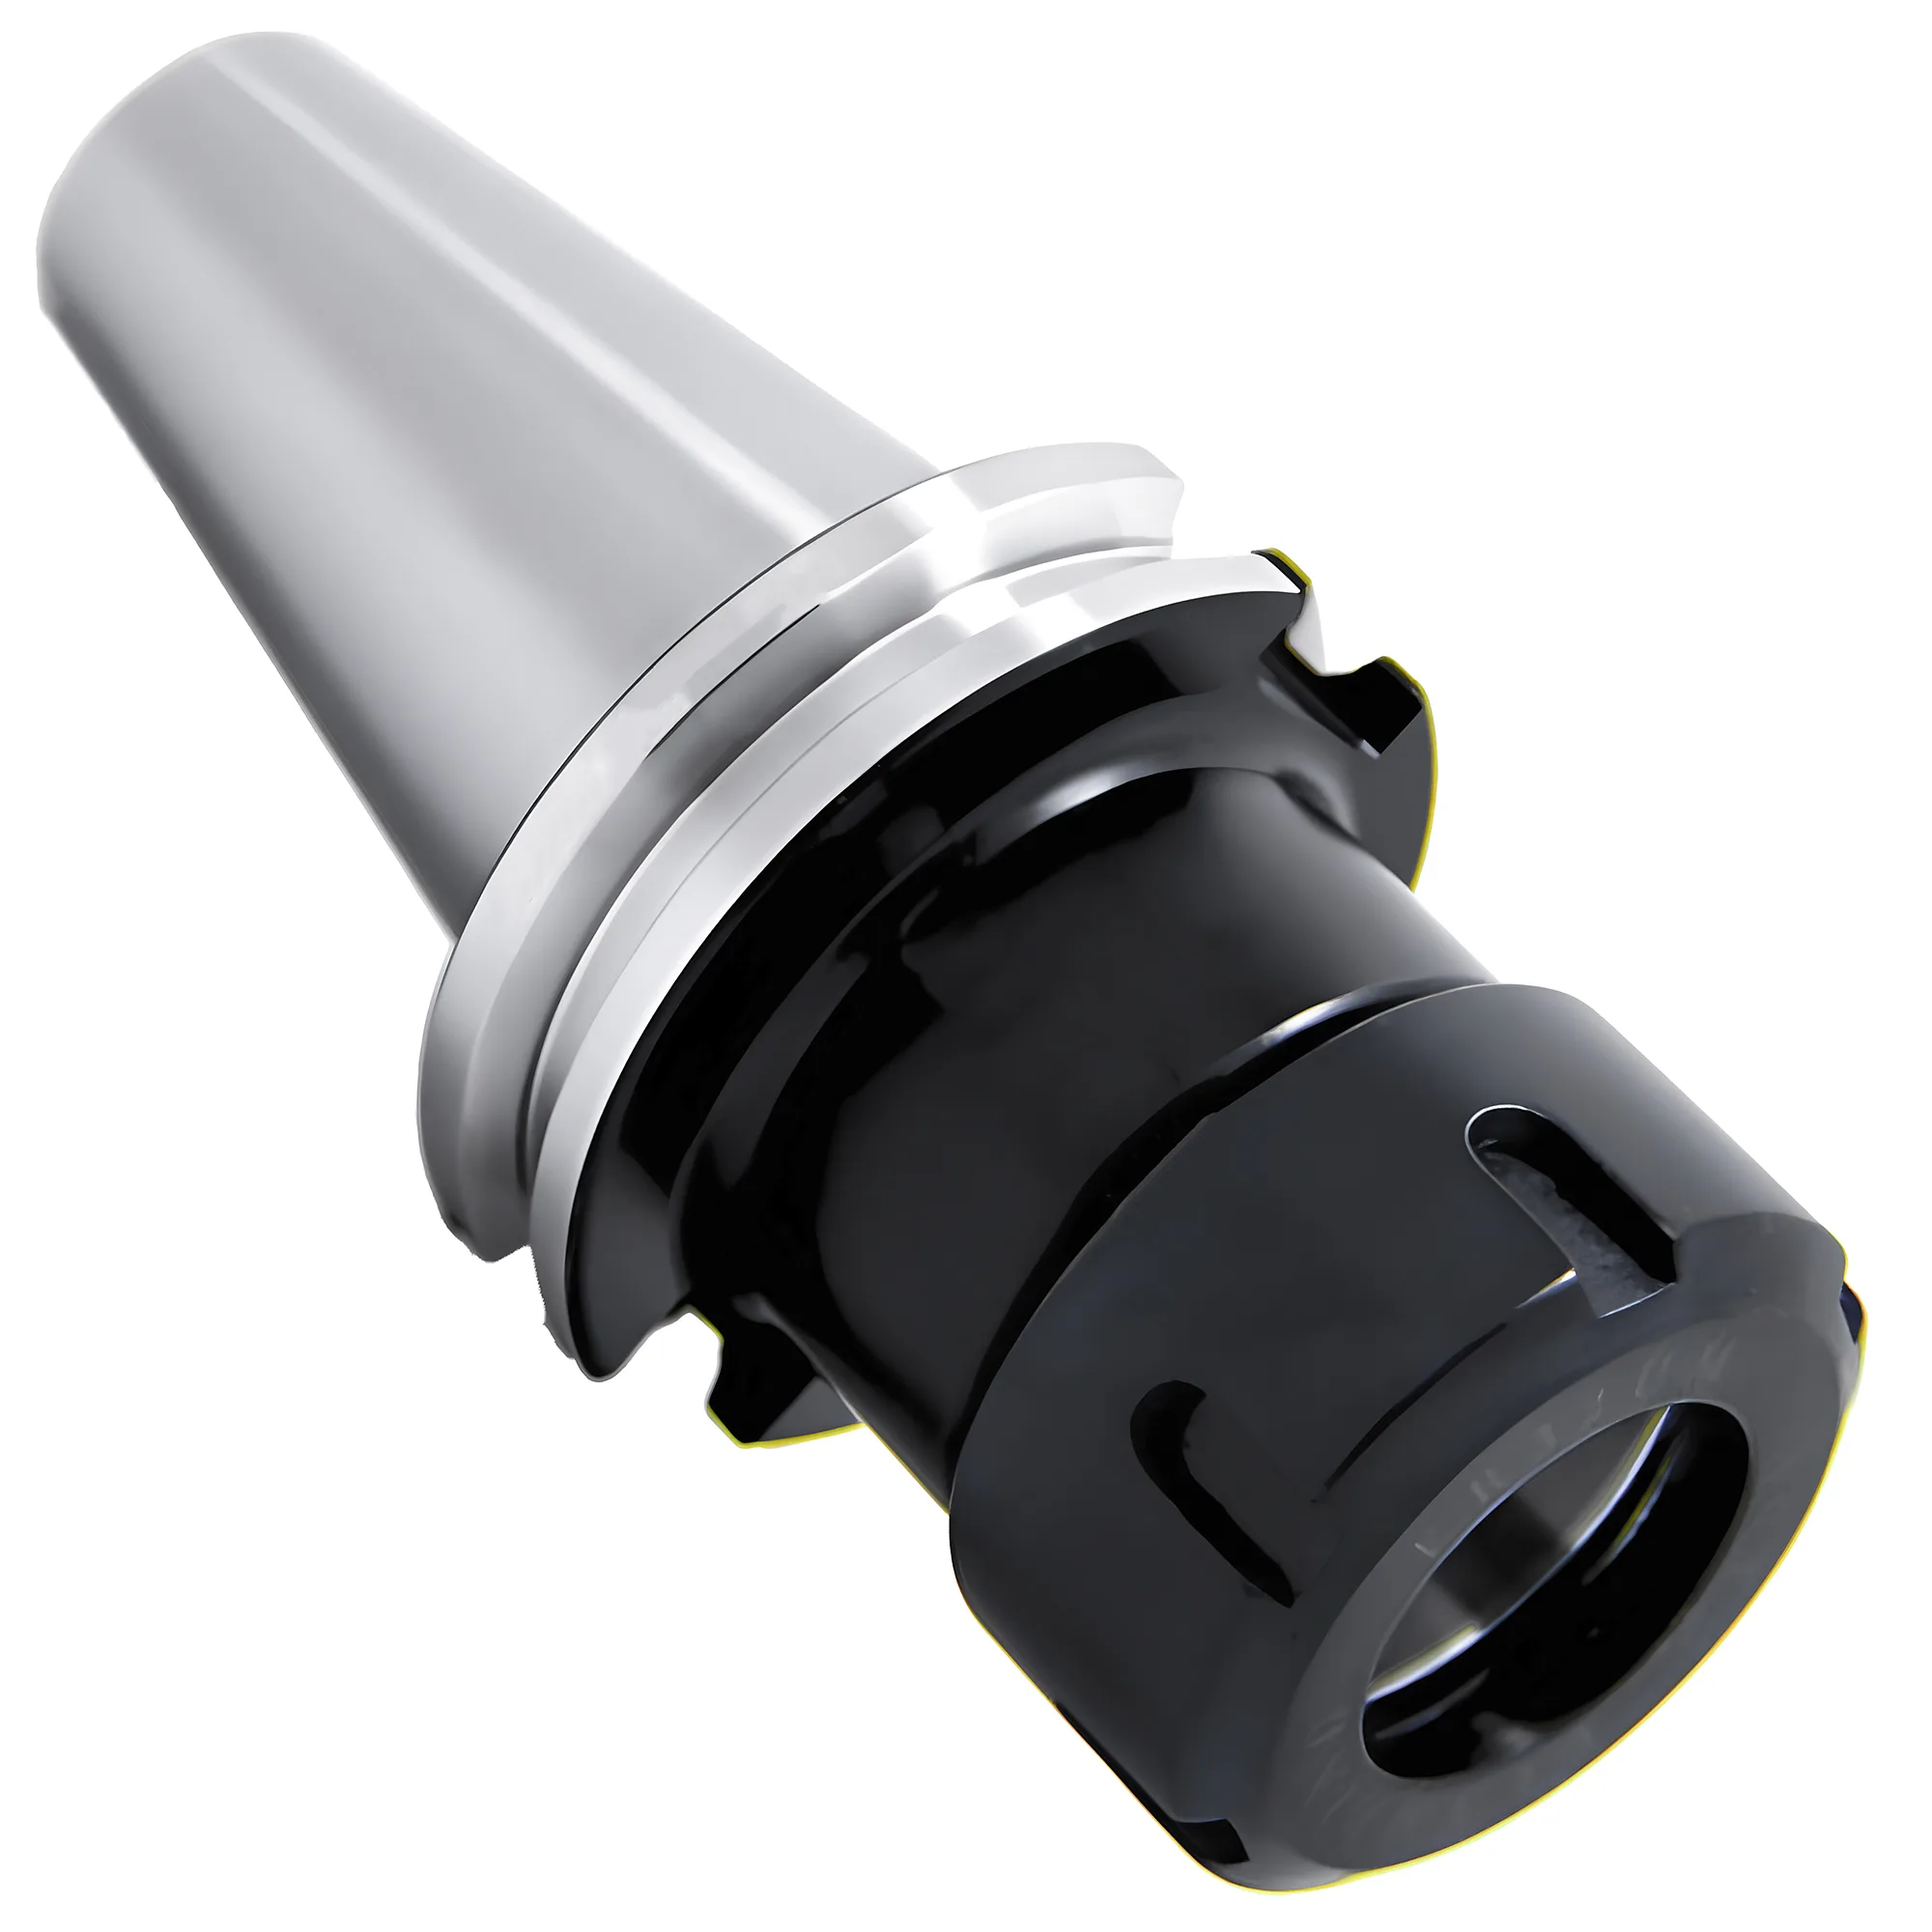
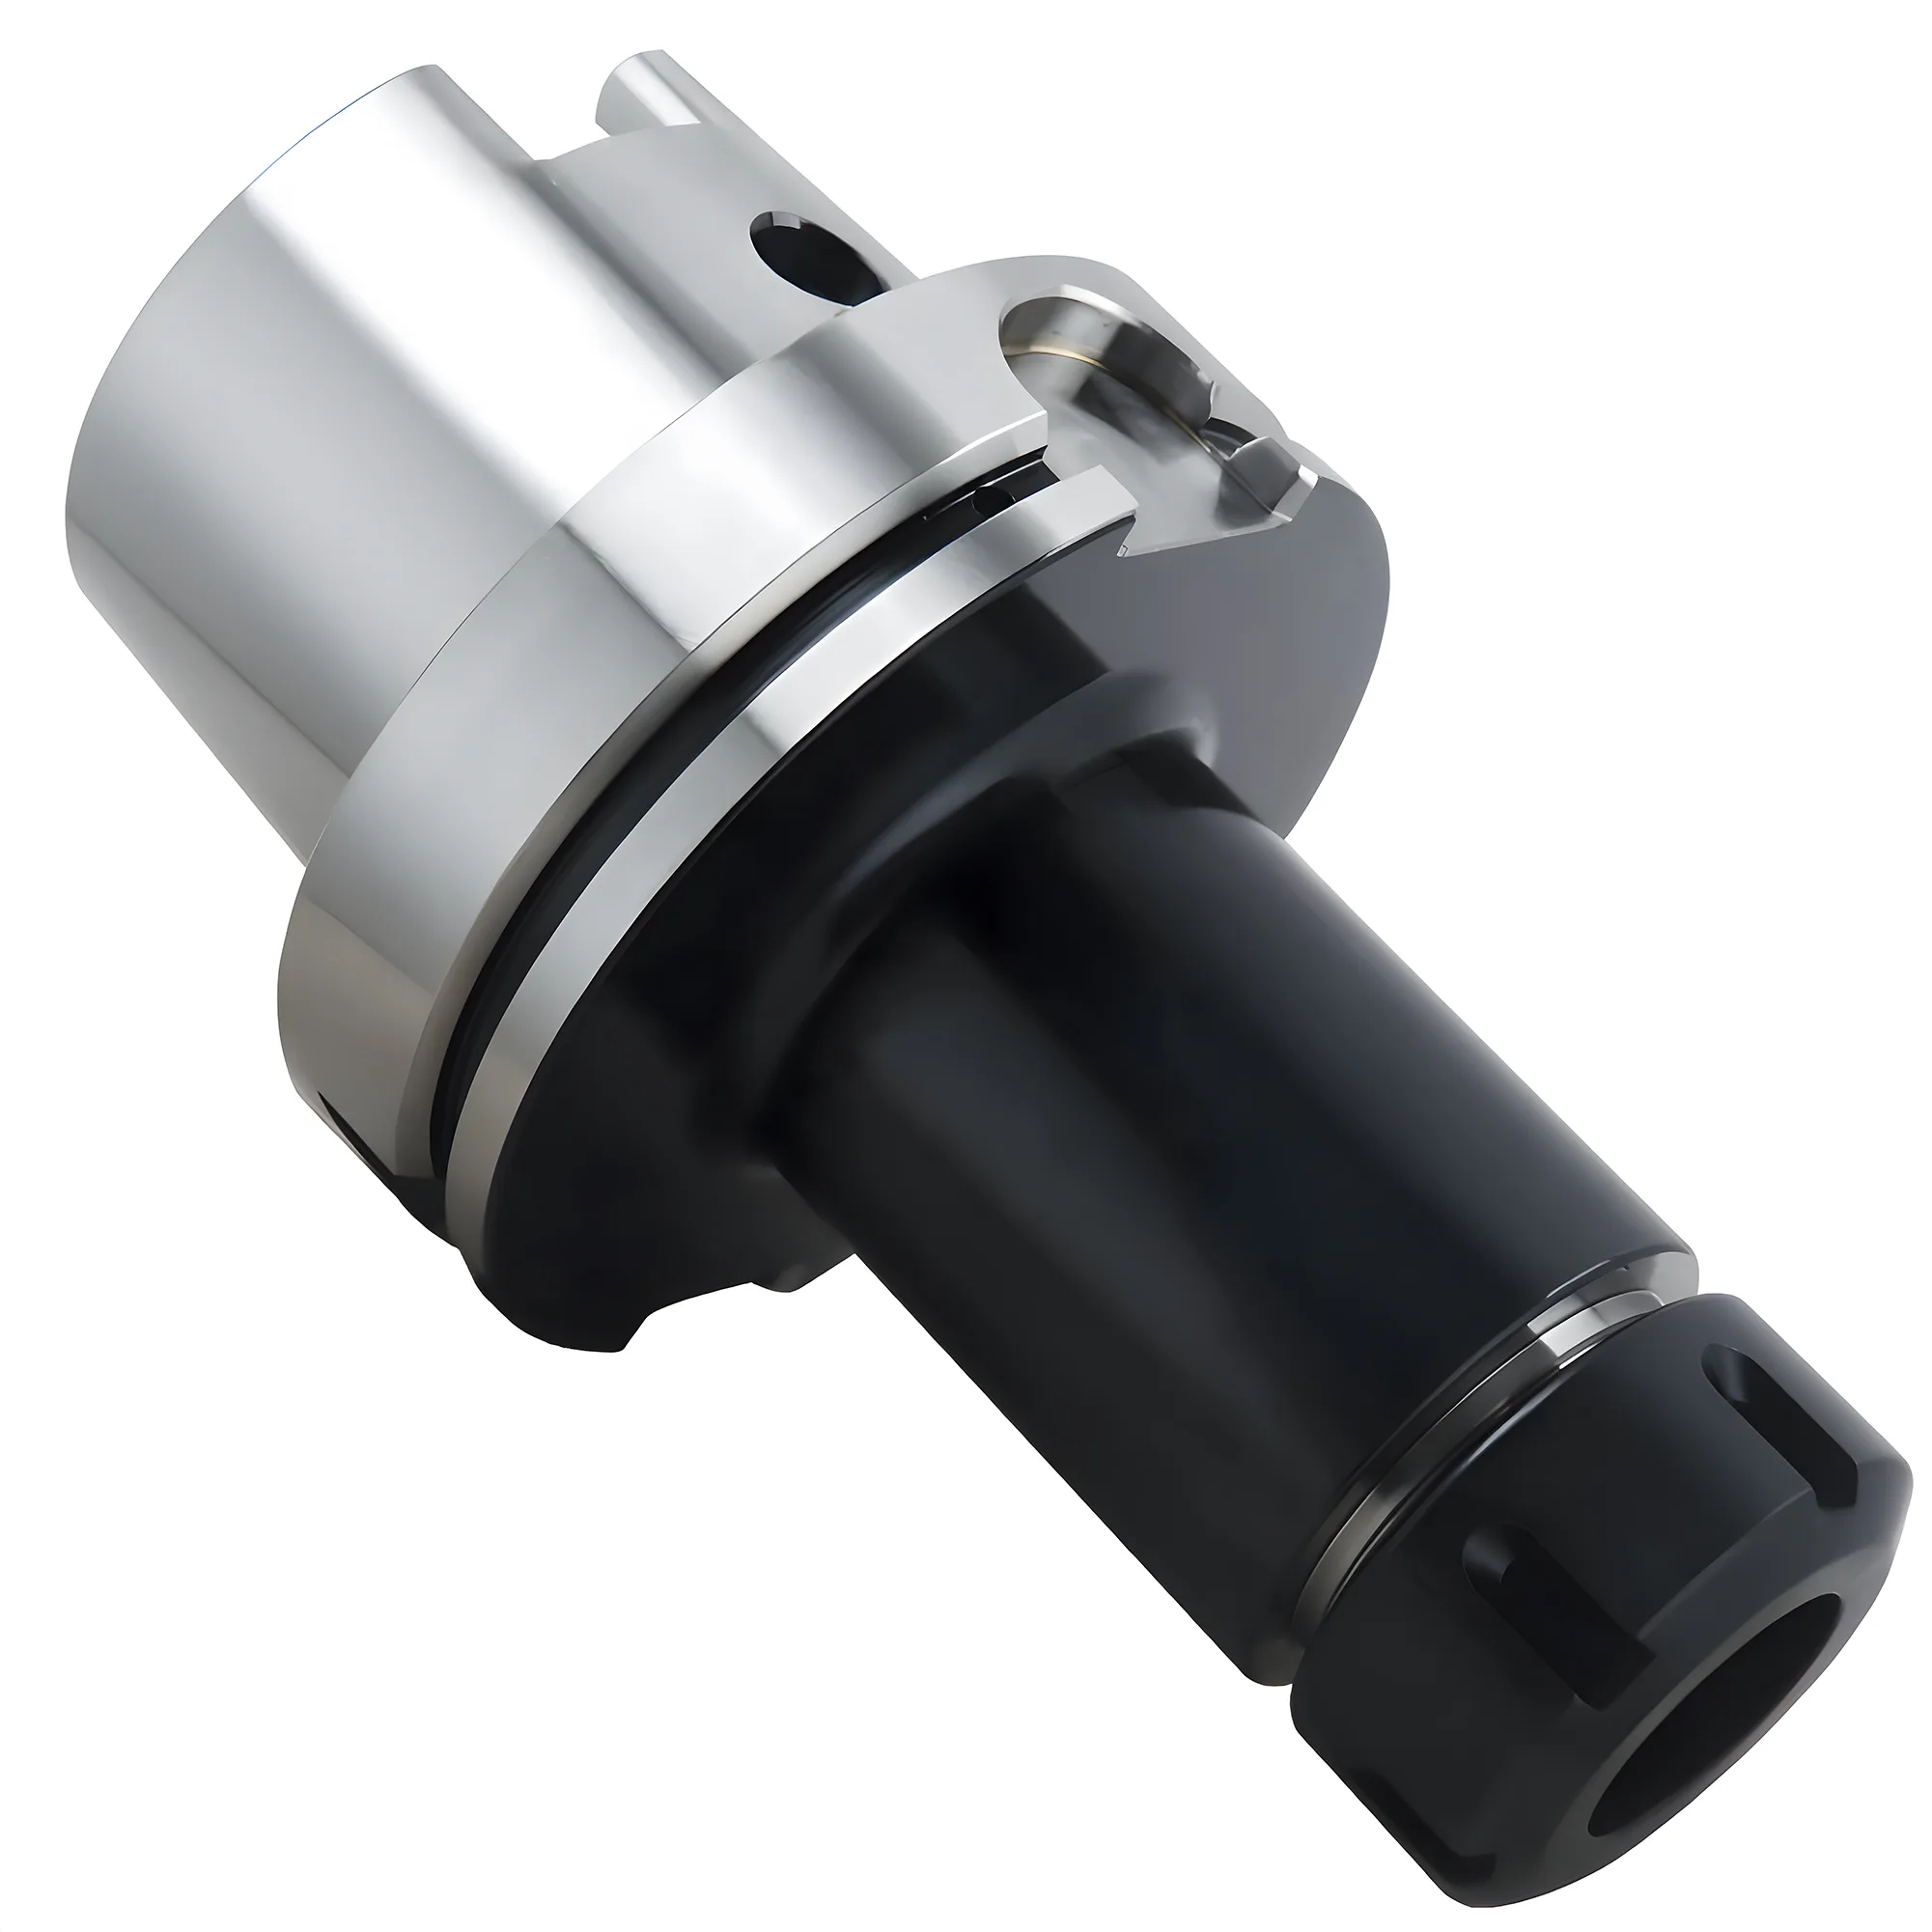
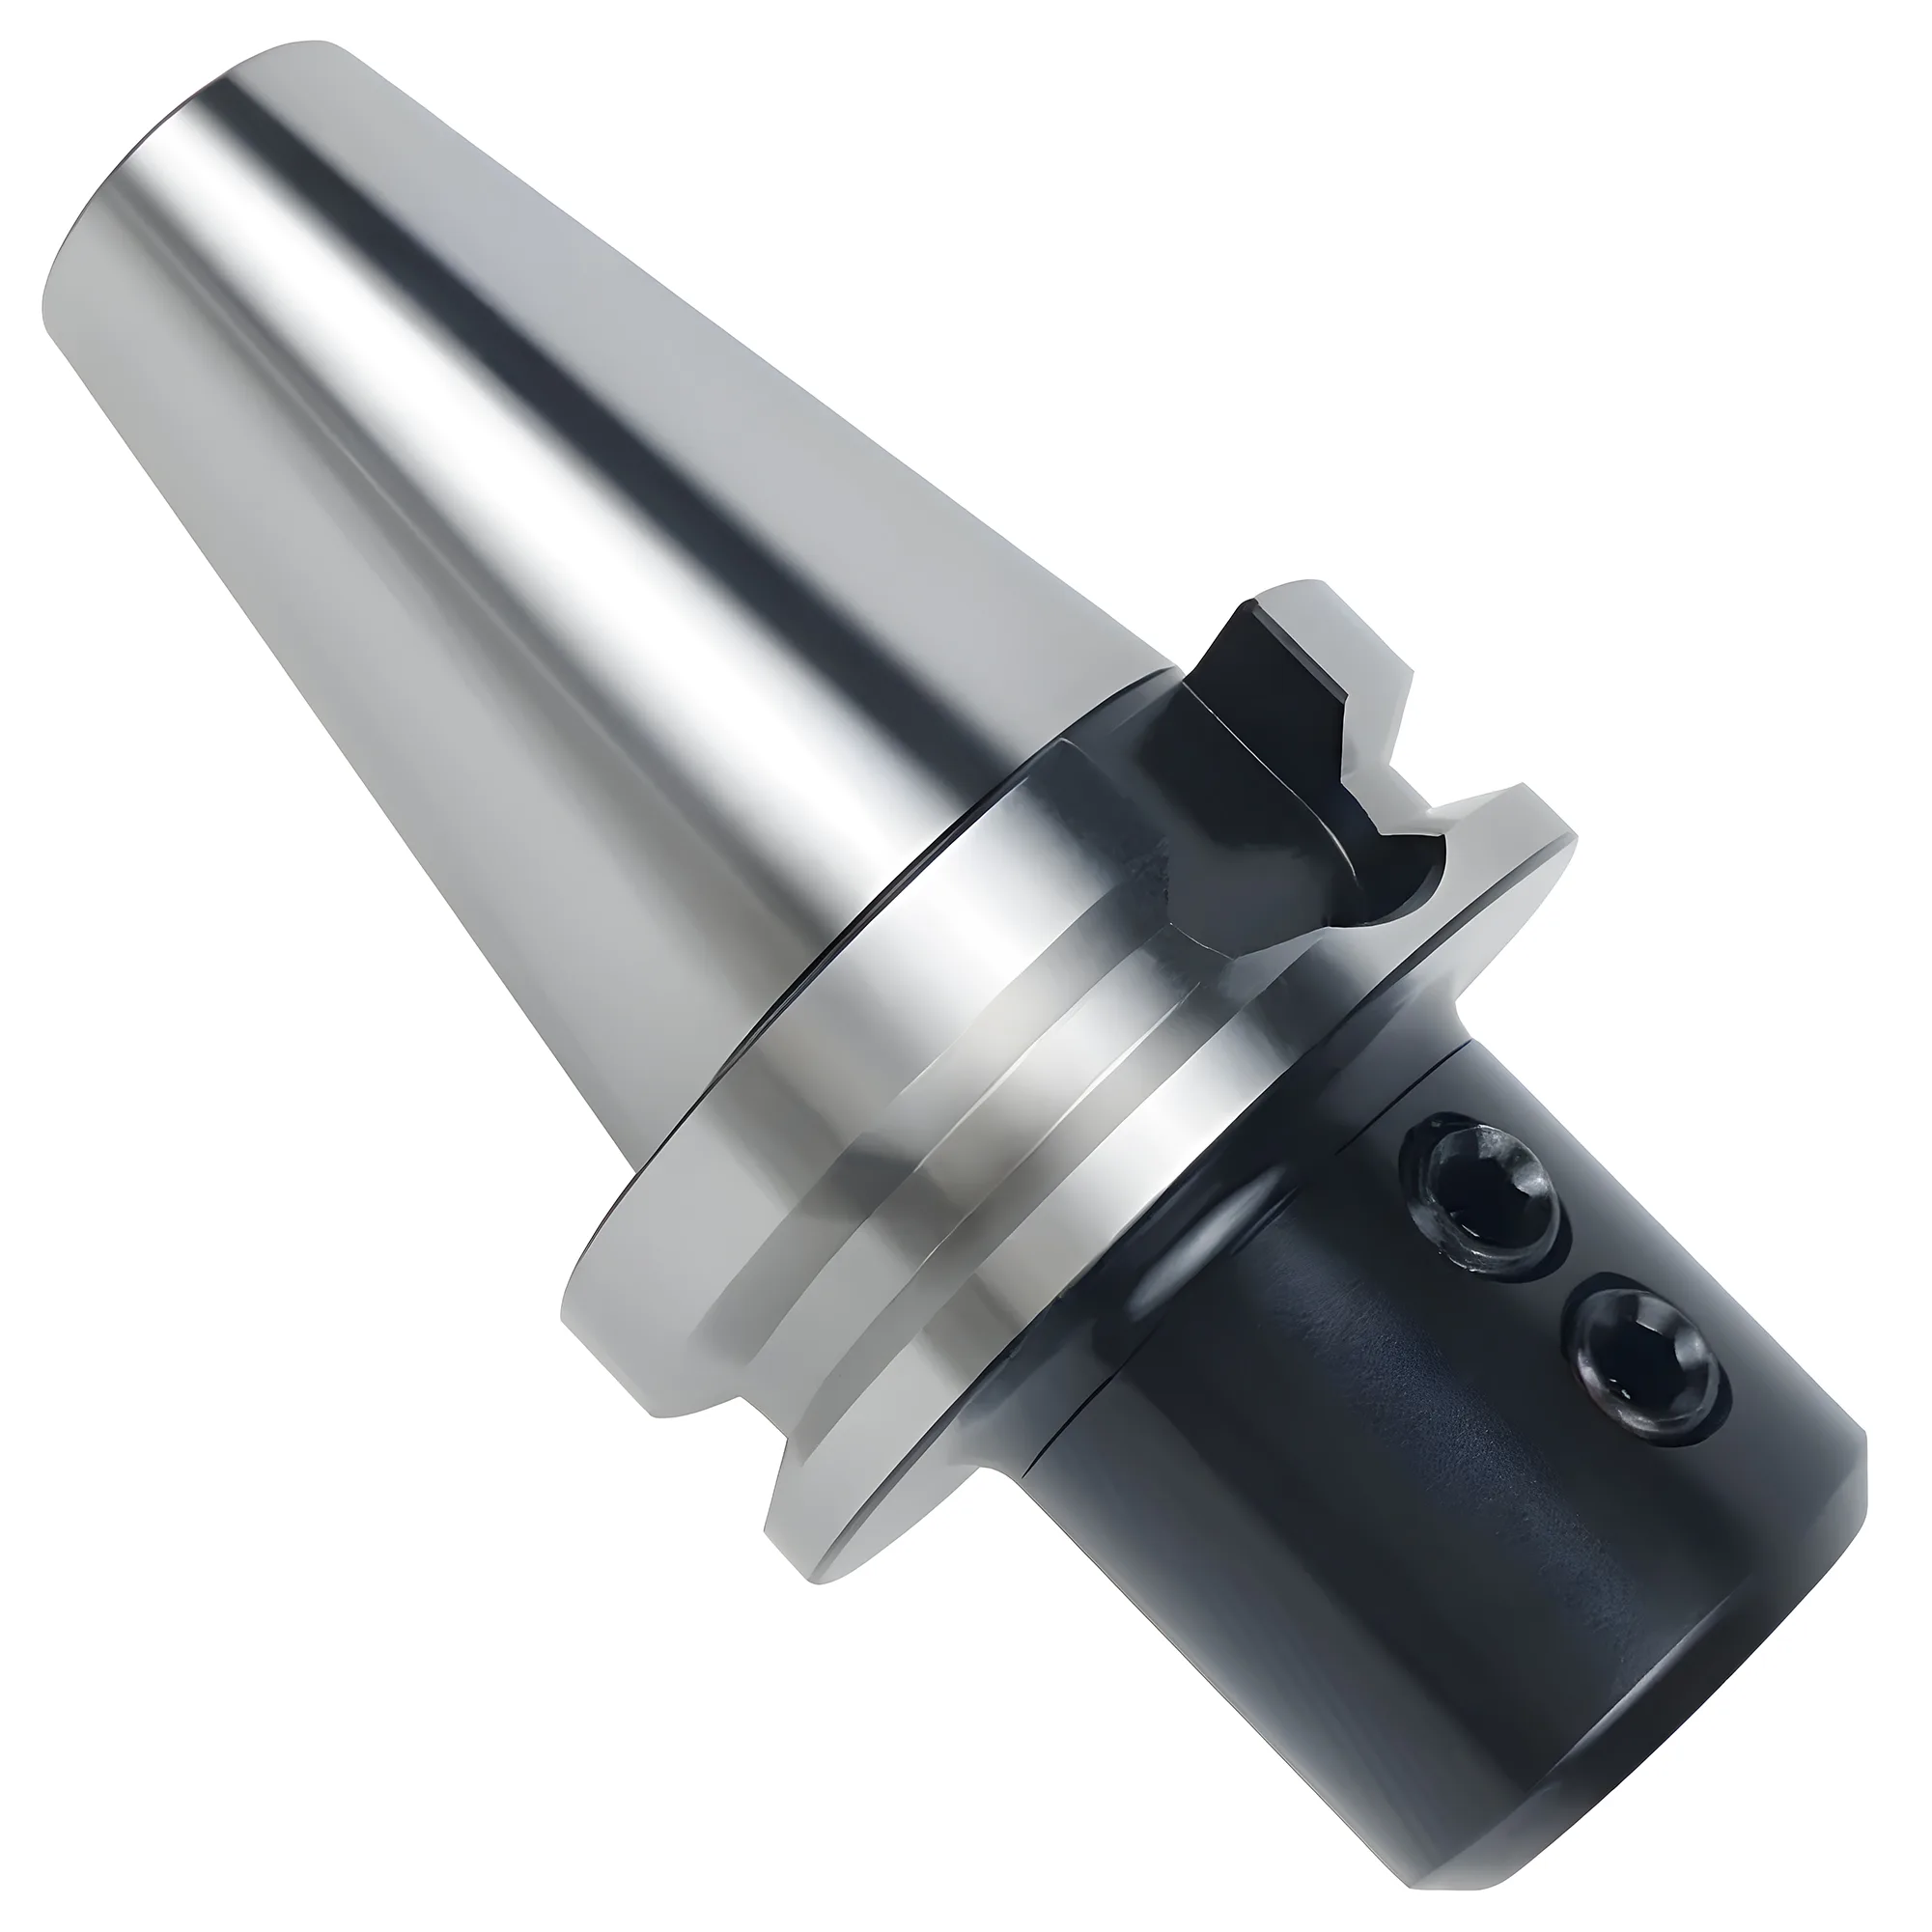
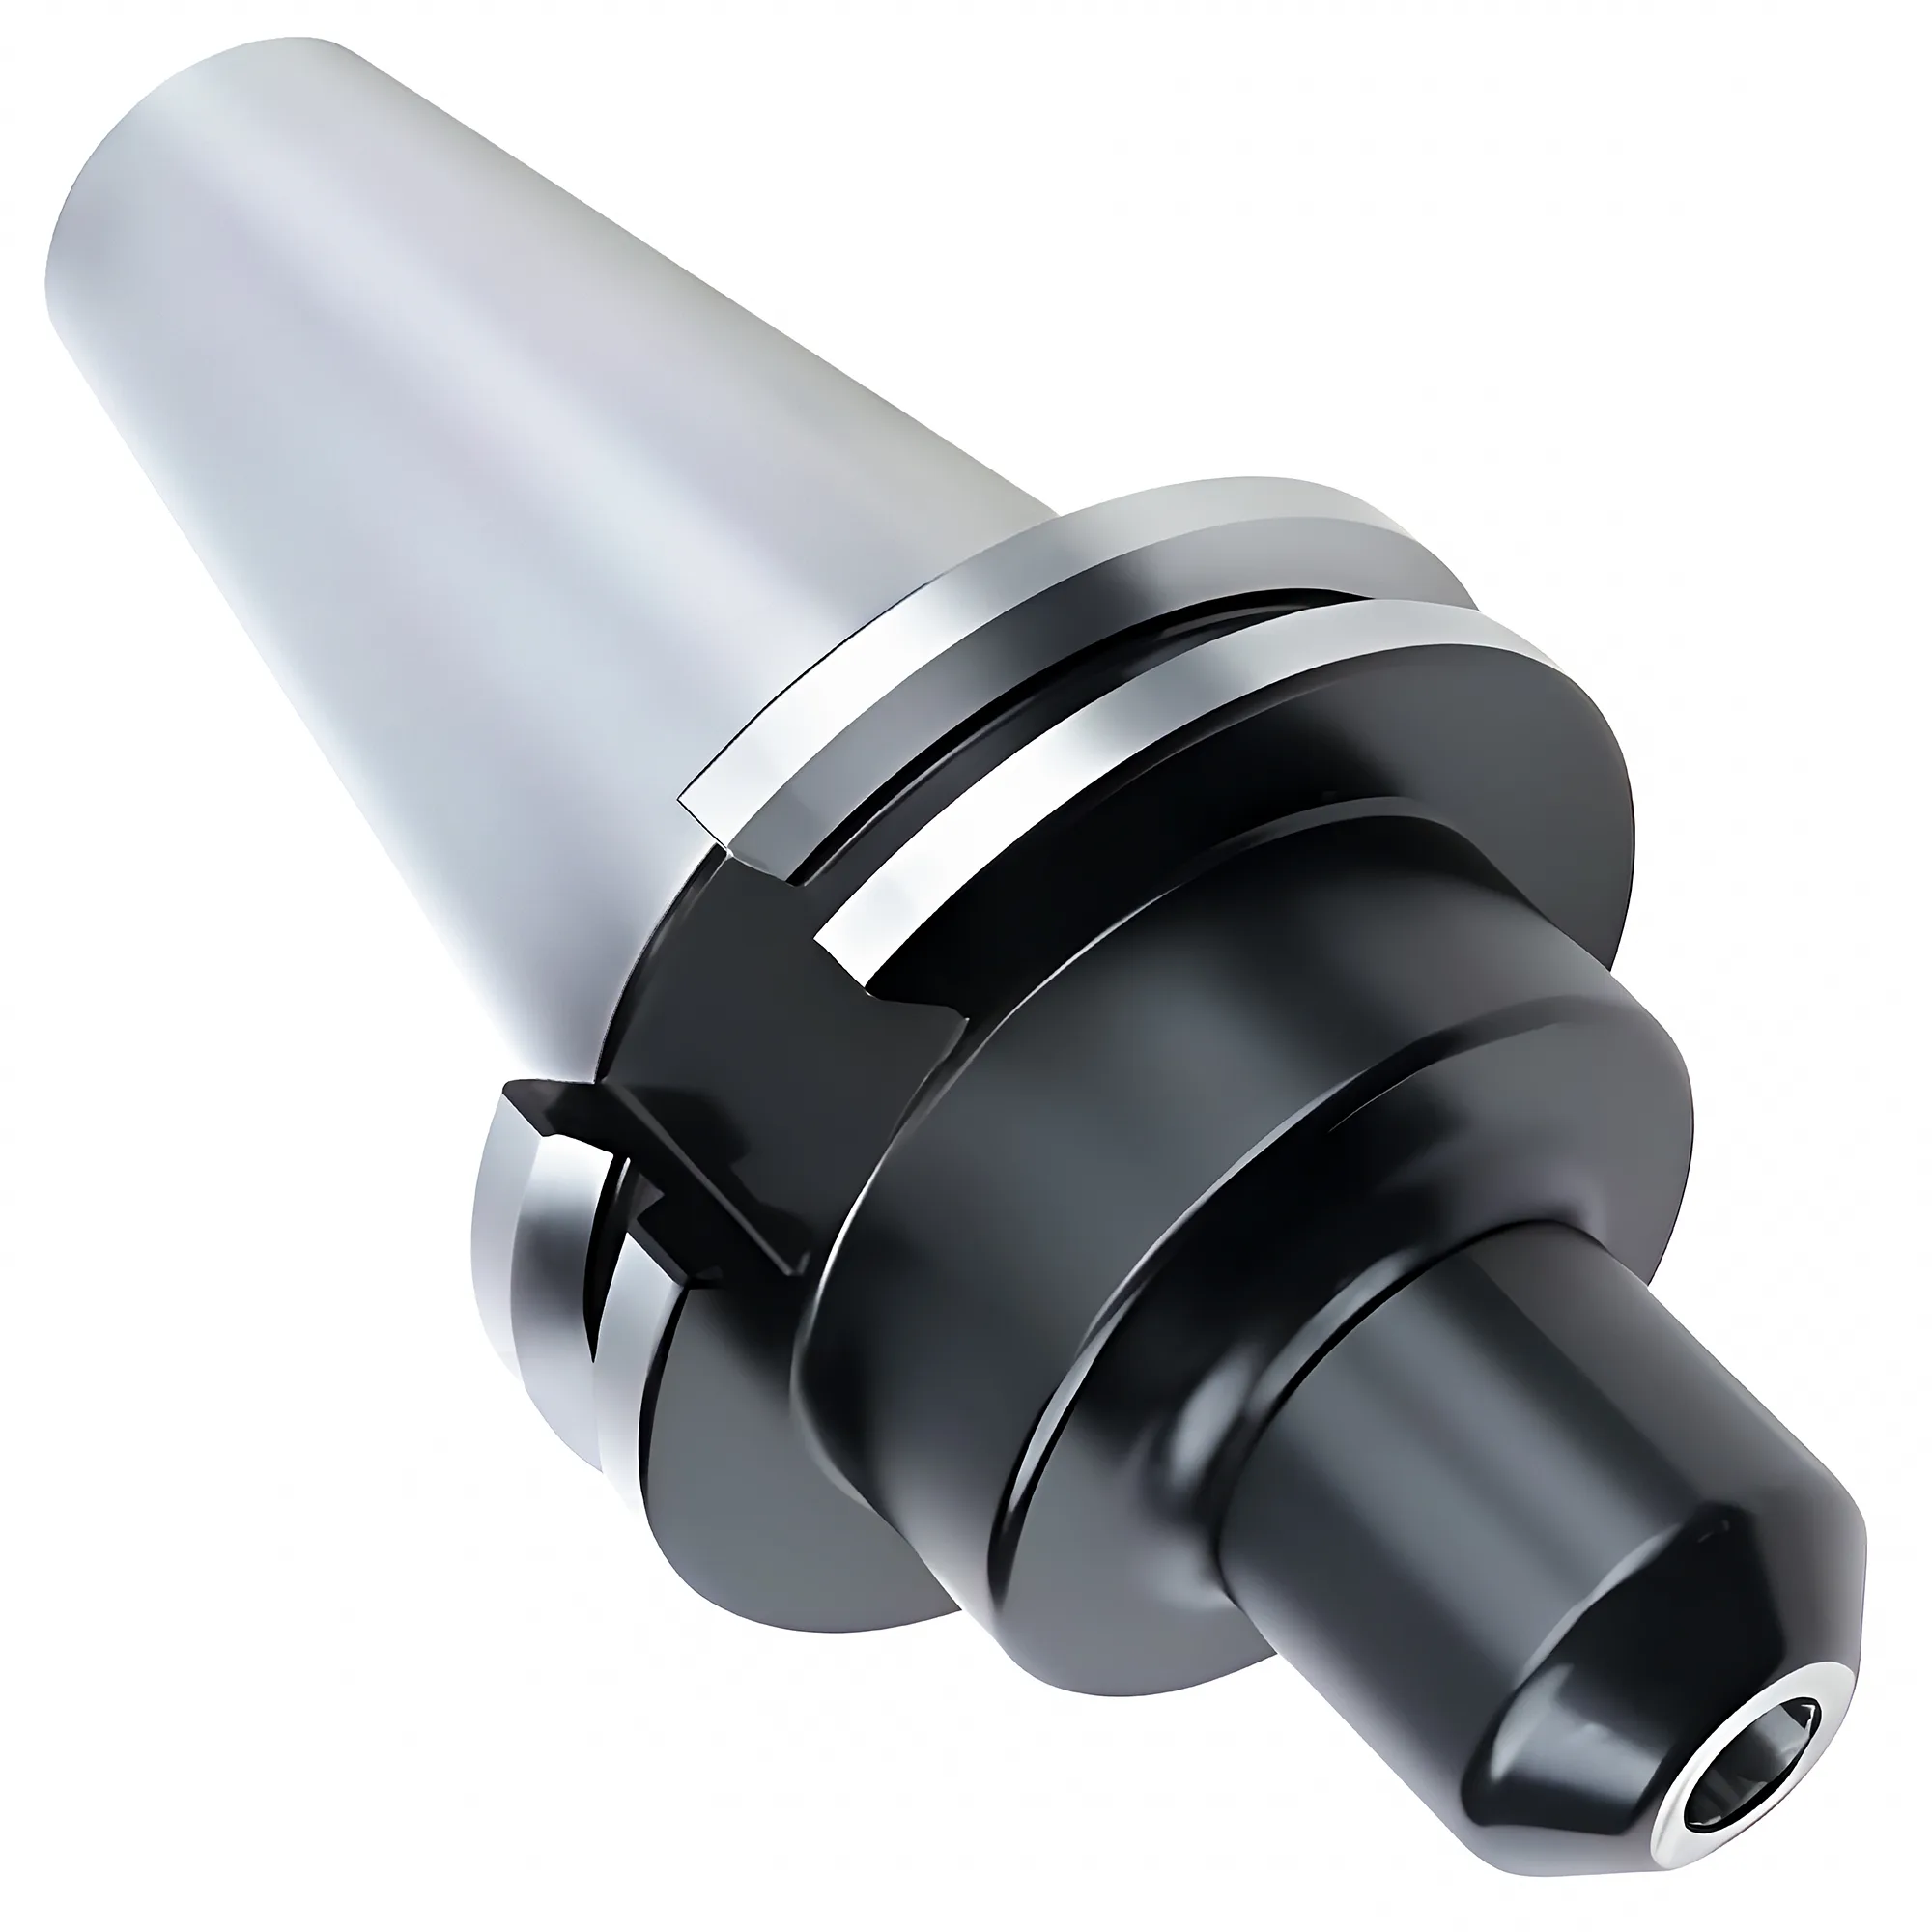
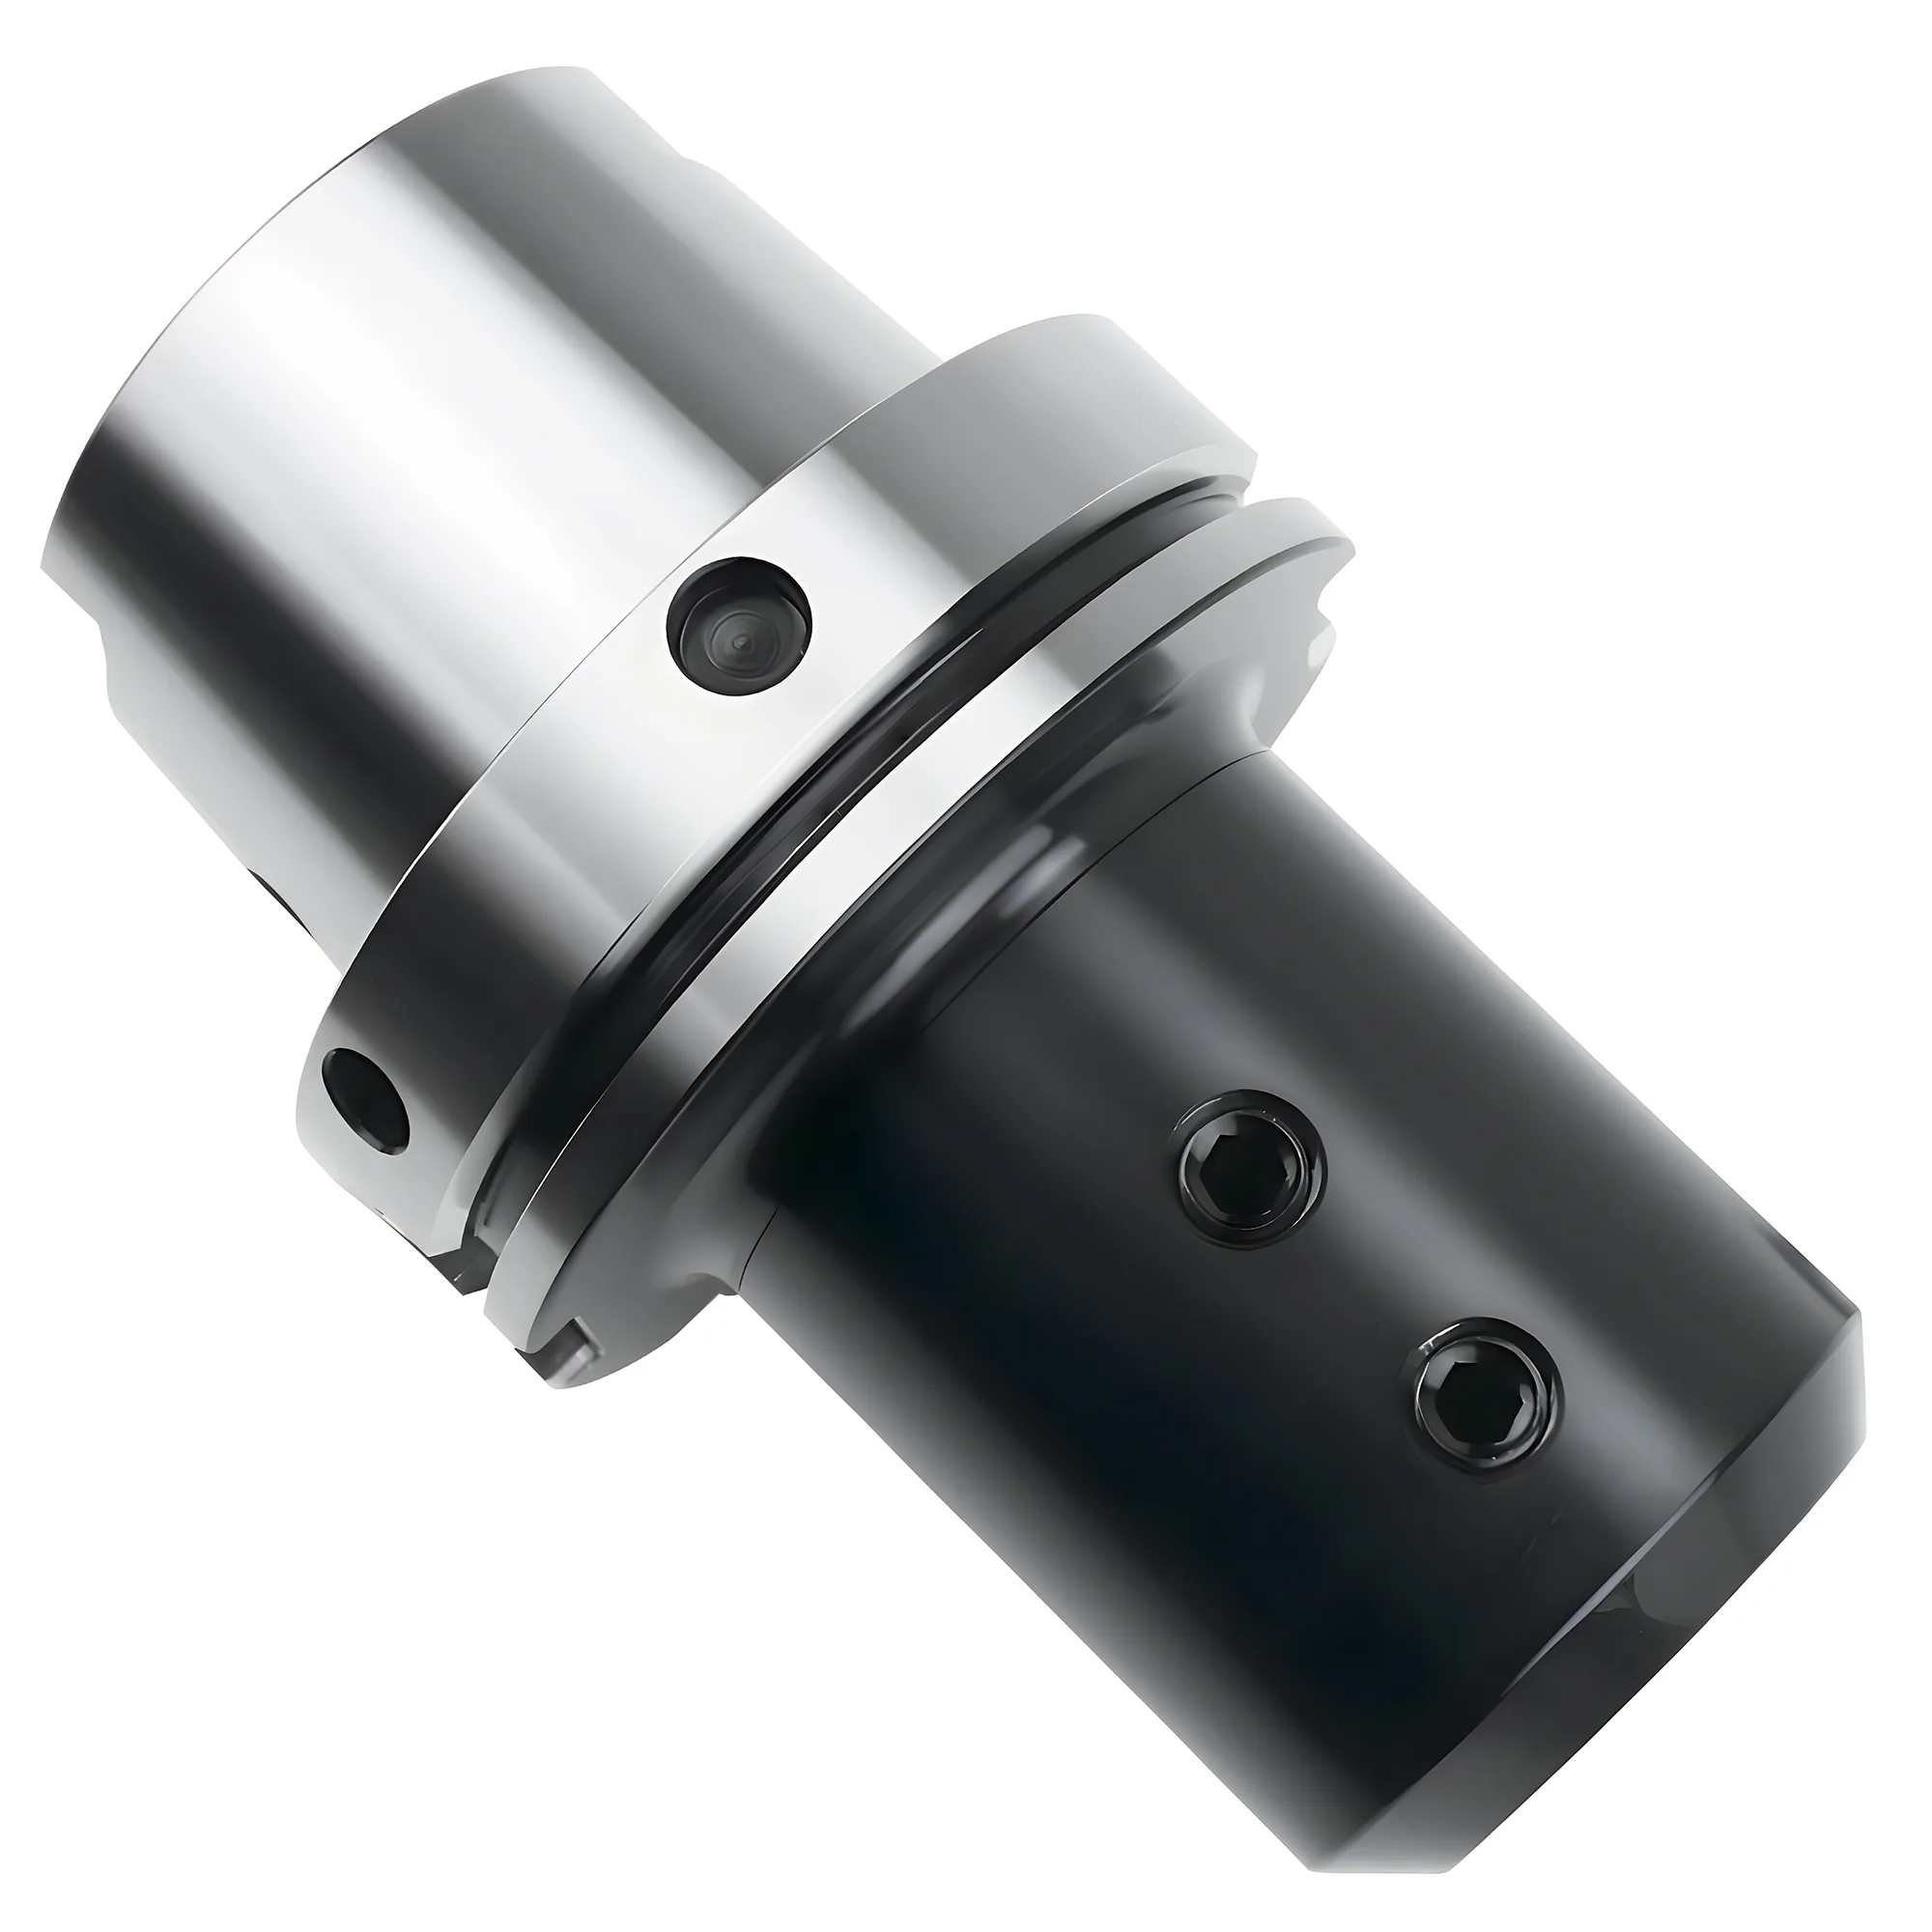
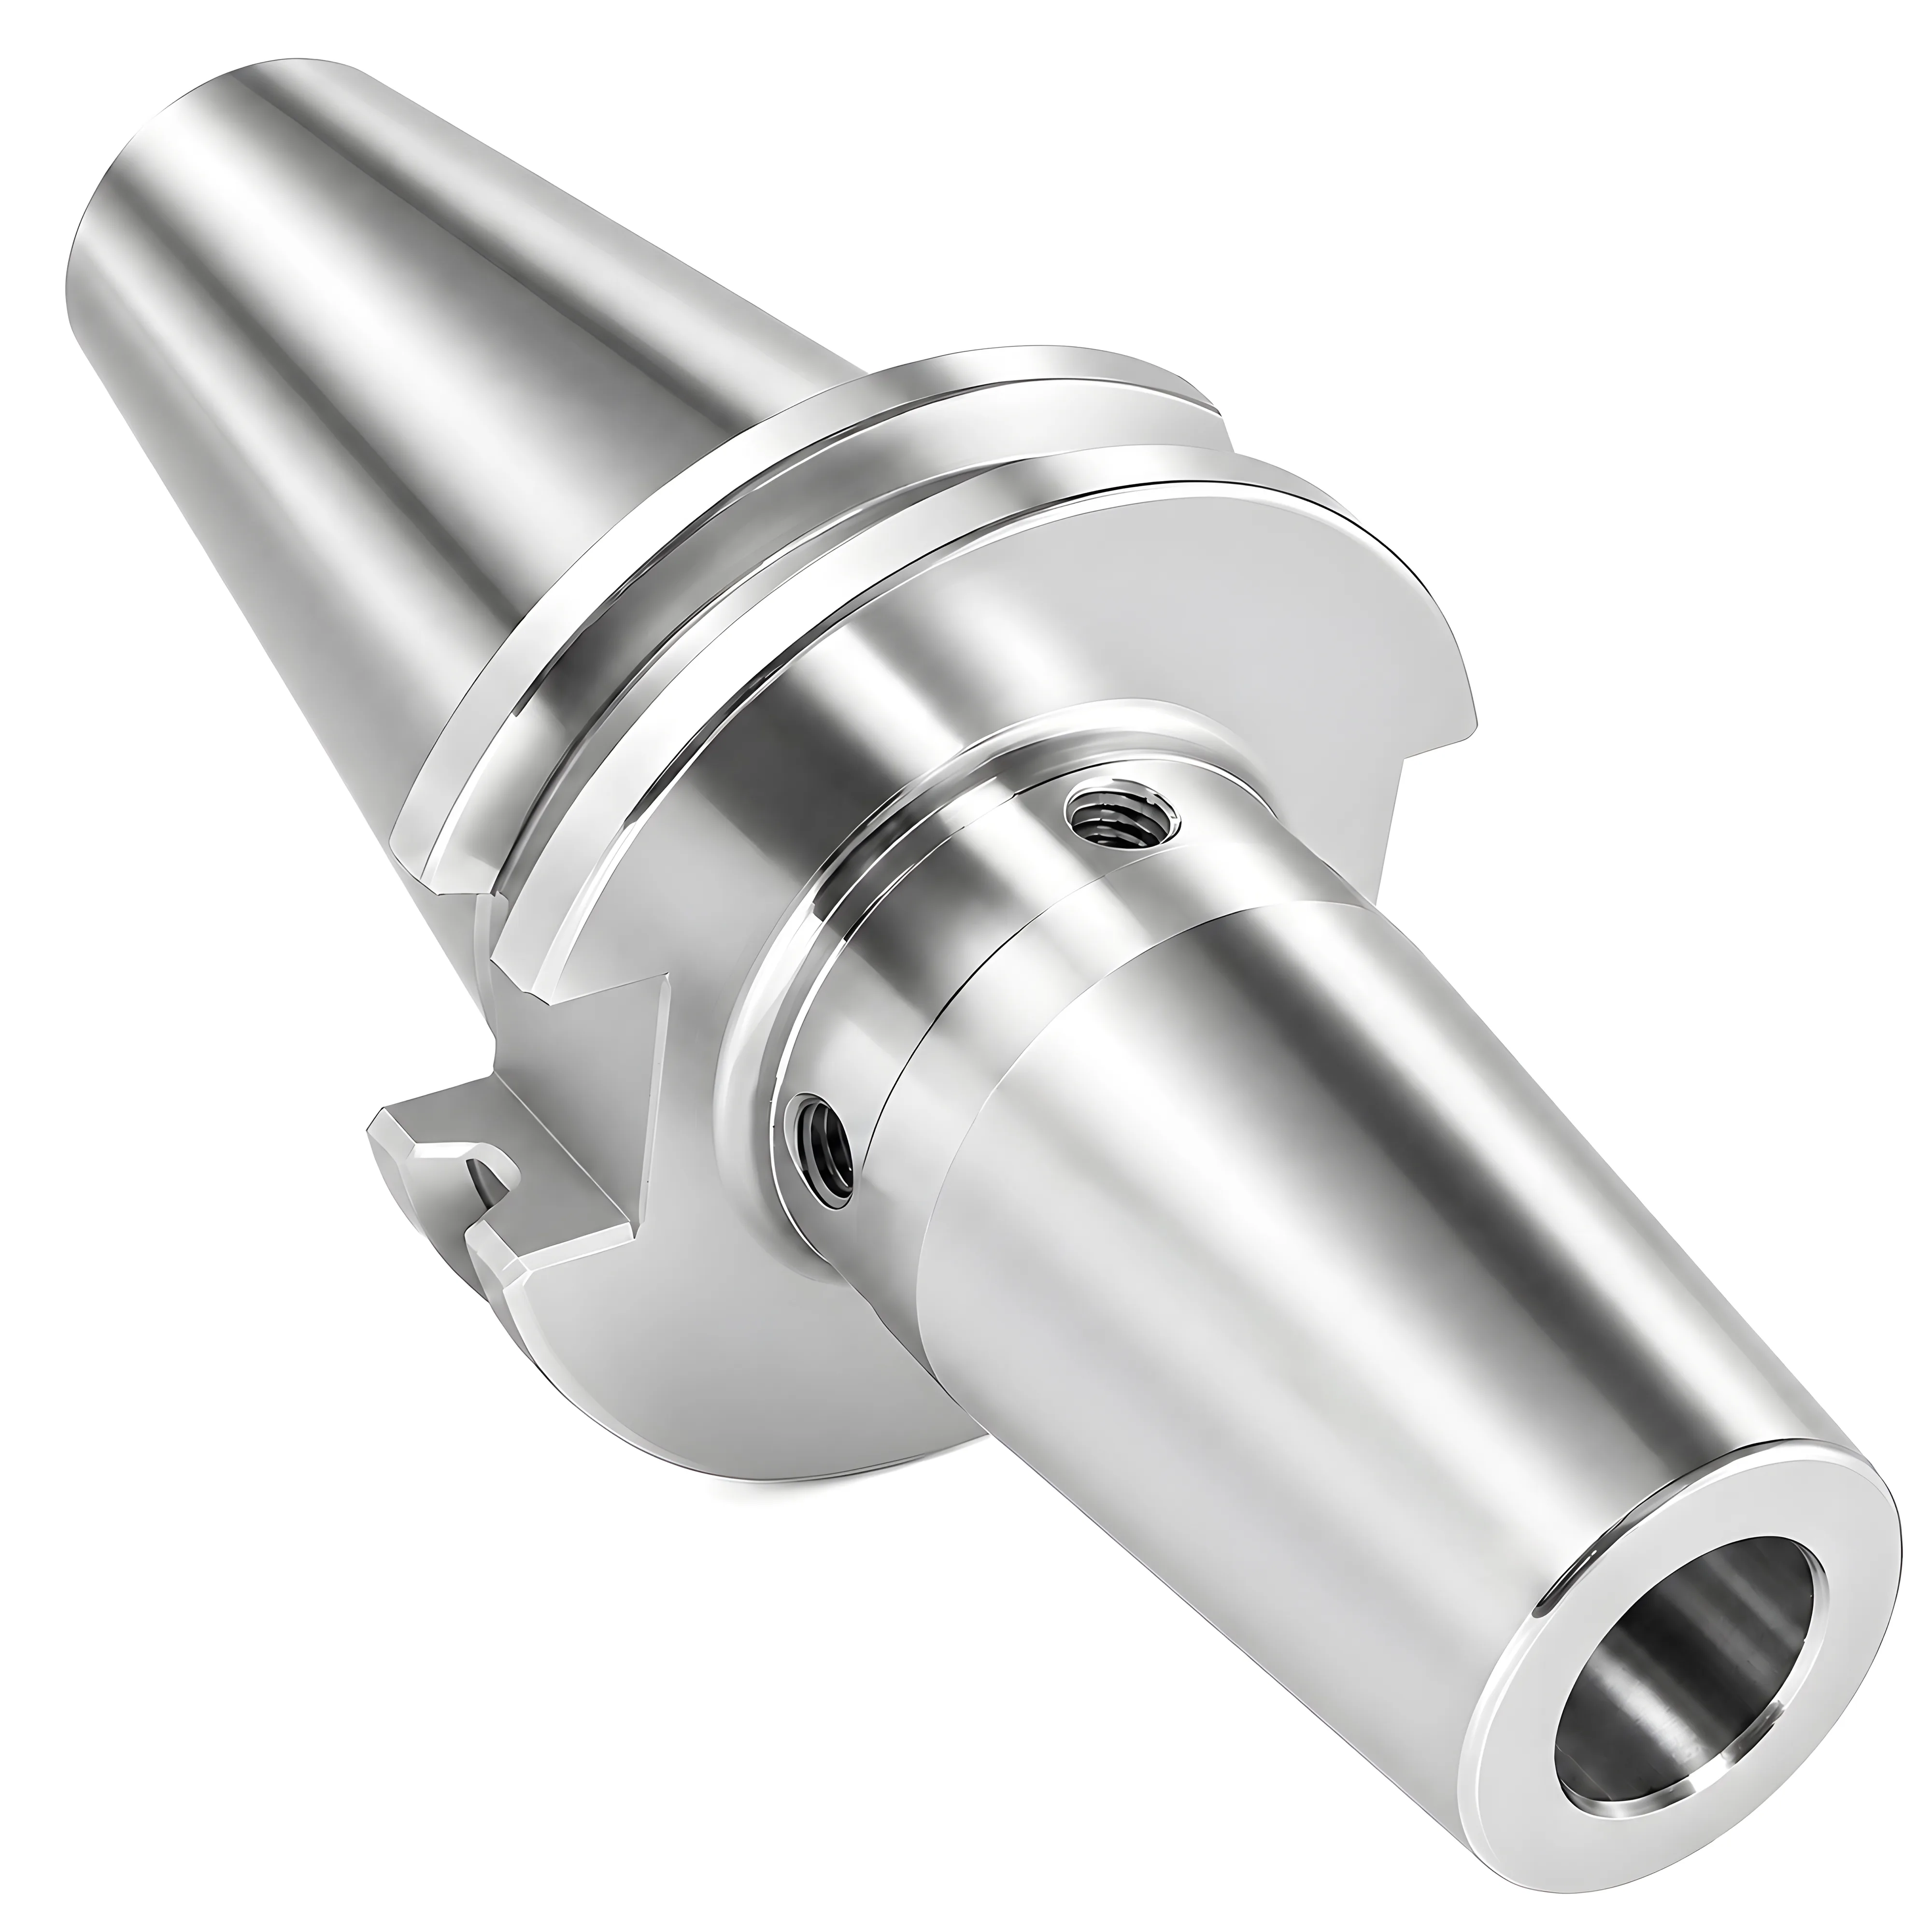
Escolha porta-fresas Side Lock (chanfro Weldon) para desbaste abaixo de 12.000 RPM, em que a resistência ao arrancamento é mais importante que o batimento (TIR típico 0.010-0.030 mm, $30-150 por porta-fresa). Utilize mandris de pinça ER conforme ISO 15488 / DIN 6499 para fresamento de uso geral em diâmetros de haste variados (Classe 2, TIR ≤0.020 mm em d₁ 10-26 mm, $100-400). Passe a porta-fresas Shrink Fit para acabamento de alta velocidade acima de 15.000 RPM, em que TIR ≤0.003 mm e o balanceamento G2.5 conduzem a qualidade superficial e a vida útil — o custo de capital acrescenta um aquecedor por indução de $5.000-15.000 sobre os $200-500 por porta-fresa.
Para uma visão completa dos sistemas de fixação de ferramentas, incluindo interfaces de cone e fixação de peças, consulte o guia completo de fixação de ferramentas.
Os Três Tipos Dominantes de Porta-Fresas de Topo
As fresas de topo com haste cilíndrica (tipicamente conforme DIN 1835 forma B/E ou DIN 6535 forma HA/HB/HE) são fixadas por três famílias principais de porta-fresa. Cada família troca uma alavanca diferente — o Side Lock compra resistência ao arrancamento, a Pinça ER compra flexibilidade de diâmetro, o Shrink Fit compra batimento e balanceamento —, portanto a escolha certa depende de qual compromisso é o dominante na operação.
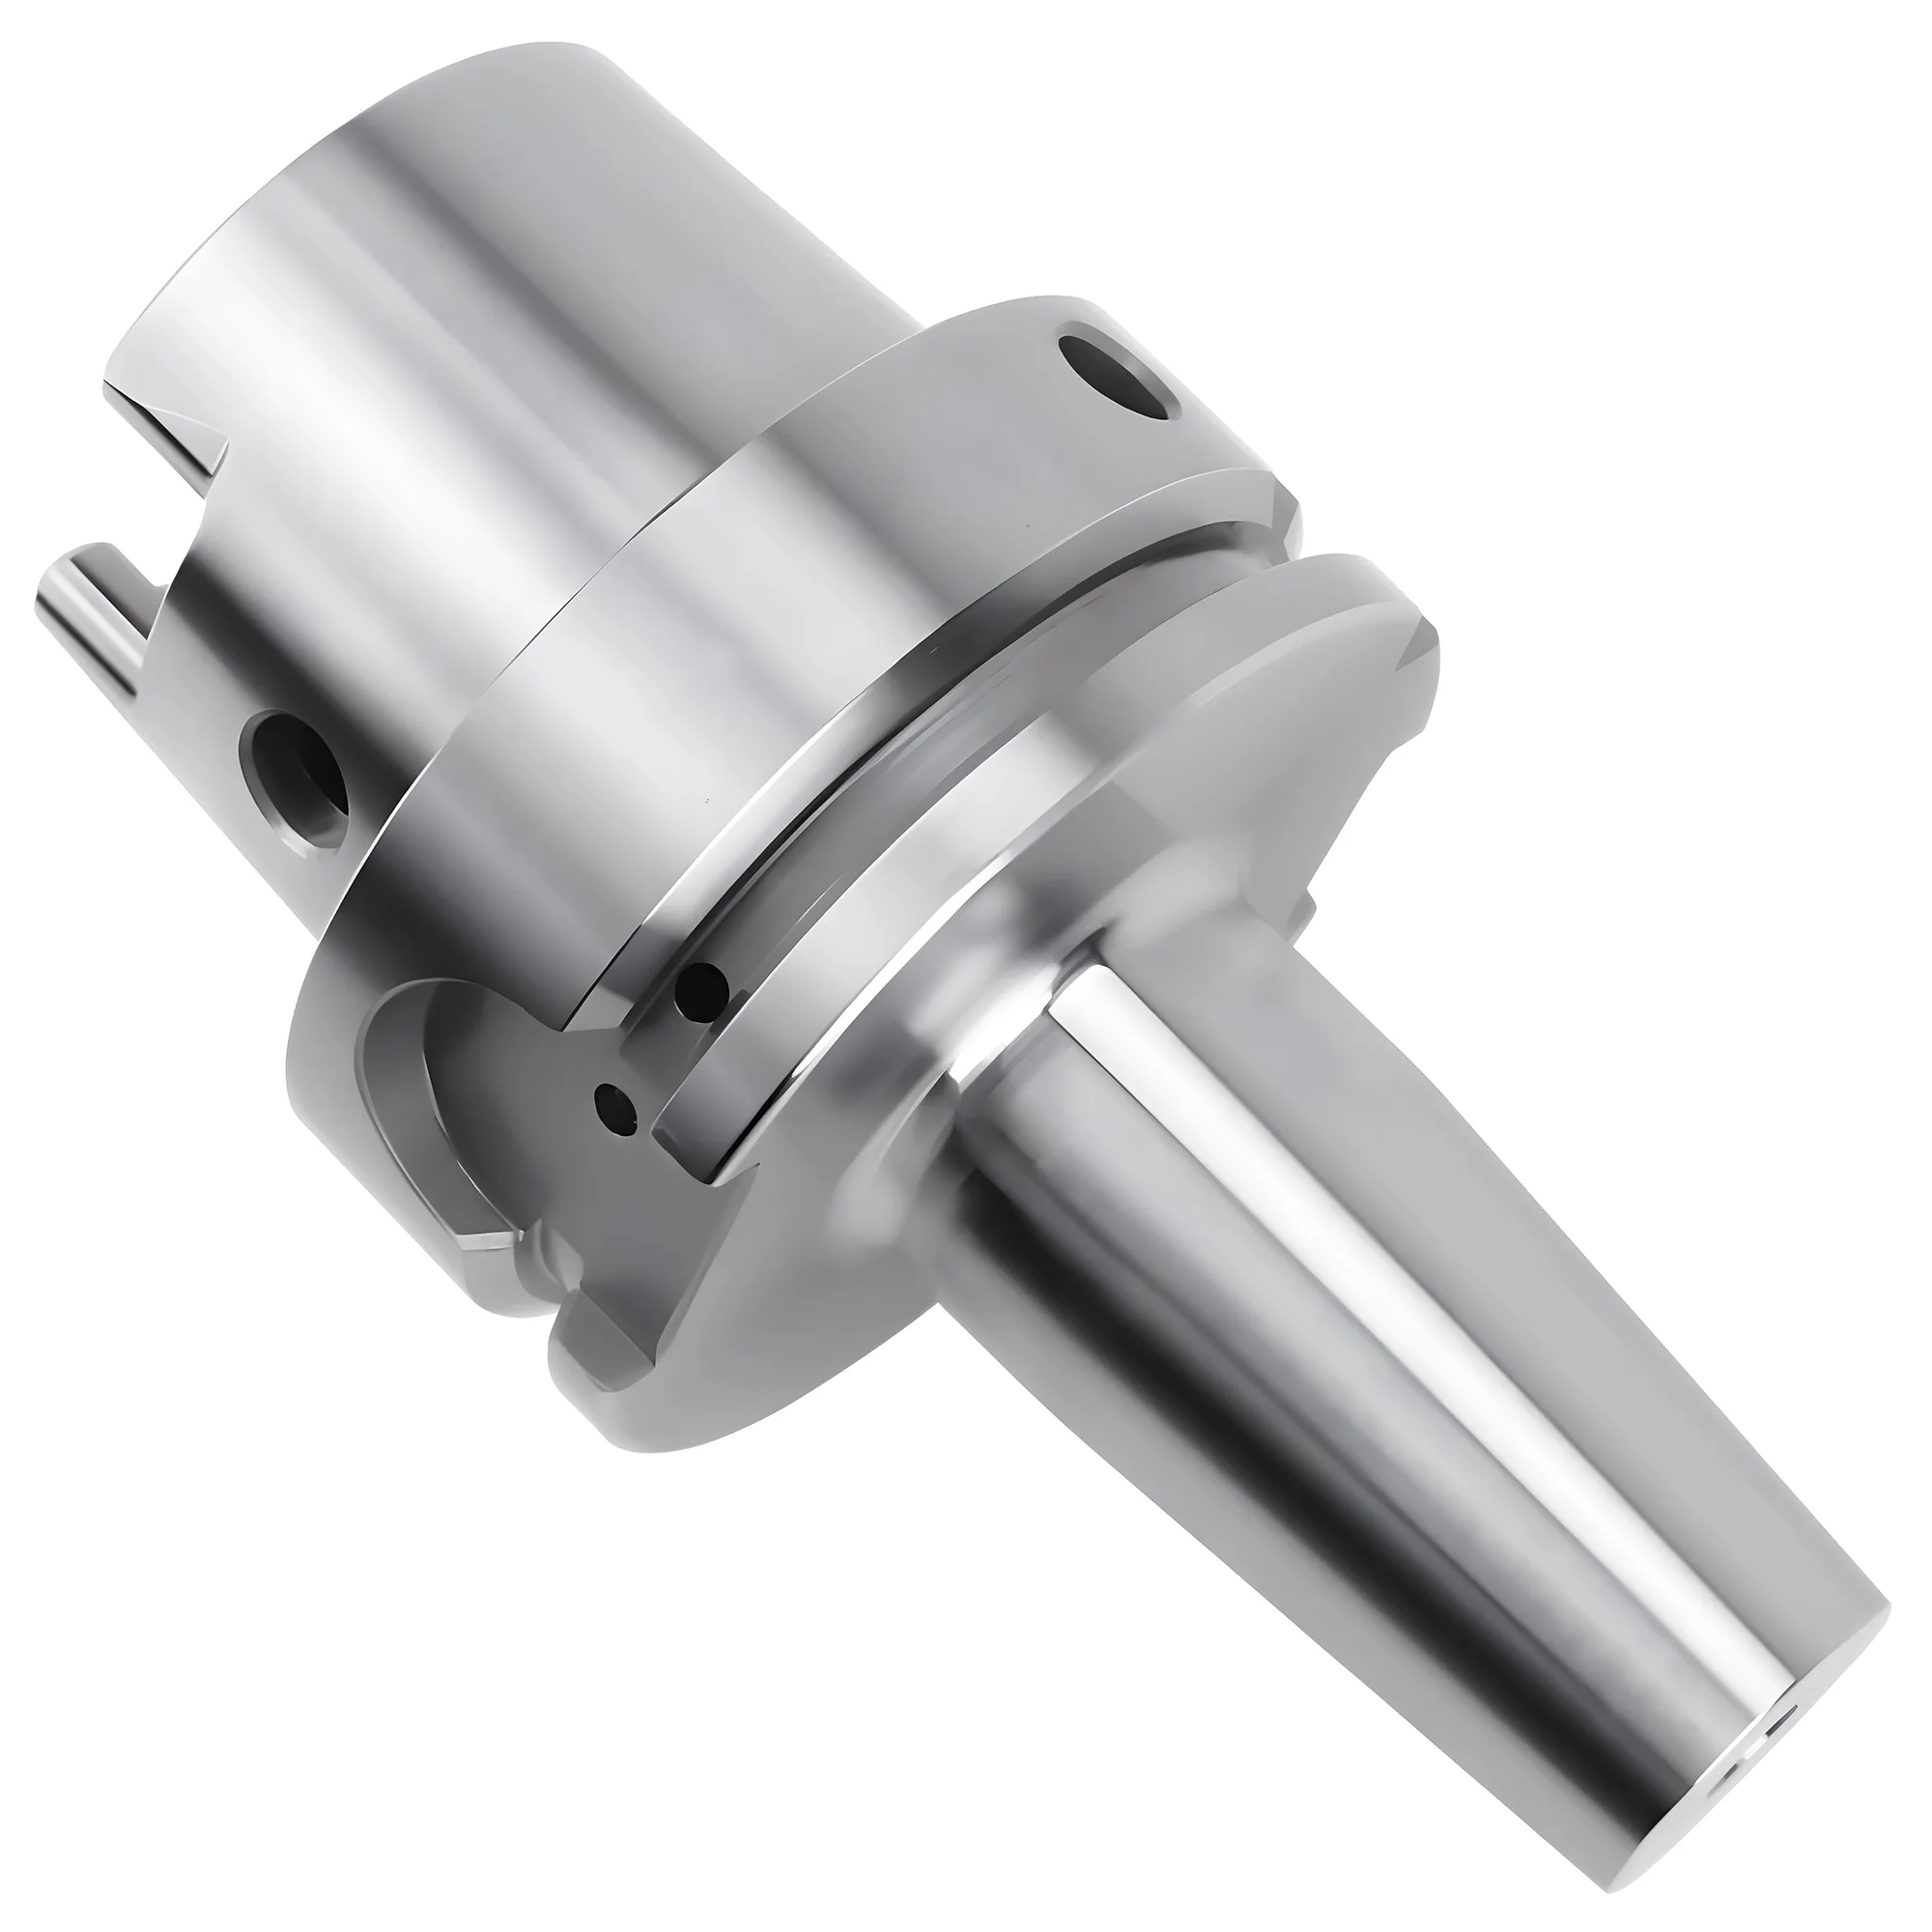
Porta-fresas Side Lock (chanfro Weldon) fixam a haste com um único parafuso de pressão, que se apoia em um chanfro retificado na ferramenta. A geometria do chanfro Weldon é definida pela DIN 1835 forma B (para HSS) e pela DIN 6535 forma HB (para metal duro sólido), de modo que os porta-fresas Side Lock só aceitam hastes que apresentem esse chanfro. A fixação em ponto único entrega resistência axial ao arrancamento muito alta, mas desloca a ferramenta da linha de centro do porta-fresa por um pequeno deslocamento que limita o batimento a, aproximadamente, 0.010-0.030 mm de TIR.
Mandris de Pinça ER conforme DIN 6499 / ISO 15488:2003 apertam uma pinça ranhurada e cônica em torno de uma haste cilíndrica lisa, por meio de uma porca externa. Cada mandril ER aceita uma única série de pinças; nos tamanhos da ISO 15488 (ER11–ER40), as pinças cobrem hastes de 1–26 mm, e as extensões ER8 e ER50 dos fabricantes levam essa faixa para abaixo de 1 mm e além de 30 mm. O batimento da Classe 2 (normal) é mantido em ≤0.015 mm TIR para d₁ ≤ 10 mm e ≤0.020 mm TIR para d₁ 10-26 mm, conforme a Tabela 4 da ISO 15488:2003; as classes UP/AA dos fabricantes chegam a aproximadamente 0.005 mm no sistema adequado.
Porta-fresas Shrink Fit fixam por interferência térmica. Um aquecedor por indução expande o furo do porta-fresa por algumas centésimas de milímetro, a haste com tolerância h6 entra no furo e, à medida que o porta-fresa esfria (tipicamente em 30-120 segundos com ar forçado), o furo se contrai e agarra a haste com contato metal-metal contínuo. A geometria simétrica e monolítica entrega tipicamente ≤0.003 mm de TIR a 3xD e suporta, em setups de produção, a classe de balanceamento G2.5 (conforme definida na ISO 1940-1:2003) a 25.000 RPM — uma especificação de fabricante, não um requisito ISO.
Como Batimento, Custo e RPM se Comparam
As três famílias de porta-fresas se separam de forma nítida em seis dimensões relevantes para o trabalho de fresas de topo. O batimento melhora cerca de uma ordem de grandeza ao avançar do Side Lock (~0.020 mm) para o ER (~0.010 mm) e para o Shrink Fit (~0.003 mm), enquanto o custo de capital do primeiro porta-fresa caminha no sentido oposto — o Side Lock dispensa equipamento auxiliar, o ER exige um torquímetro e o Shrink Fit exige um aquecedor por indução que, com frequência, custa mais do que toda a frota de porta-fresas Side Lock que substitui.
| Fator | Side Lock (Weldon) | Mandril de Pinça ER | Shrink Fit |
|---|---|---|---|
| Batimento típico TIR (ER: comprimento de ensaio da ISO 15488; demais: a 3xD) | 0.010-0.030 mm | 0.005-0.020 mm (Classe 2 / UP) | ≤0.003 mm |
| Custo por porta-fresa | $30-150 | $100-400 + $8-25 por pinça | $200-500 |
| Capex do primeiro porta-fresa | Nenhum | Torquímetro (~$200) | Aquecedor por indução $5.000-15.000 |
| Teto prático de RPM | ~12.000 RPM | 20.000-25.000 RPM (G2.5) | 25.000-40.000+ RPM (G2.5/G1.0) |
| Tempo de troca de ferramenta | ~30-60 segundos | 15-30 segundos | ~2-3 minutos (aquecer + esfriar) |
| Flexibilidade de diâmetro | Fixa, por porta-fresa | Um mandril + jogo de pinças cobre faixas de 1 mm | Fixa, por porta-fresa (haste h6) |
| Requisito da haste | Chanfro Weldon retificado (DIN 1835/6535) | Cilíndrica lisa, h6 preferida | Cilíndrica lisa, h6 obrigatória |
| Resistência ao arrancamento | A maior (parafuso sobre chanfro) | Moderada (aperto por atrito) | Alta (ajuste por interferência) |
O impacto do batimento é quantificável. Segundo a "regra do décimo" da BIG DAISHOWA, cada 2.5 µm de batimento tipicamente reduz a vida útil da ferramenta em aproximadamente 10%, em fresas de topo de metal duro no acabamento de aço. Um porta-fresa Side Lock com 0.020 mm contra um Shrink Fit com 0.003 mm implica, portanto, uma diferença de vida útil aproximada de 60-70% em condições equivalentes — um valor relevante quando fresas de topo de metal duro caras dominam o custo de consumíveis.
O custo raramente é uma conta de um porta-fresa só. Uma frota de 30 porta-fresas Side Lock a $80 cada custa $2.400, sem equipamento auxiliar. Uma frota de 30 mandris ER a $100-400 cada fica em $3.000-12.000, mais $8-25 por pinça; manter um único mandril por máquina e trocar as pinças reduz bastante esse valor, mas exige medir de novo o comprimento da ferramenta a cada troca. Uma frota de 30 porta-fresas Shrink Fit tipicamente fica em $6.000-15.000 mais o aquecedor, portanto o ponto de equilíbrio depende de o ganho em vida útil e acabamento pagar o capex dentro do volume de produção.
Por Que o Side Lock Ainda Tem Seu Lugar
Em setups rígidos de desbaste em aço, com carga de cavaco alta, o arrancamento axial sob forças radiais pesadas de corte é um modo de falha real. O parafuso do chanfro Weldon apoia-se diretamente no chanfro, oferecendo restrição axial positiva que apertos exclusivamente por atrito não conseguem igualar. Em desbaste pesado abaixo de 12.000 RPM, o Side Lock costuma durar mais que uma Pinça ER na mesma ferramenta, porque a pinça pode sofrer micro-deslizamento sobre a haste, enquanto o parafuso lateral, em geral, não.
Quando a Resistência ao Arrancamento Domina: Side Lock
Os porta-fresas Side Lock são os mais simples, baratos e resistentes ao arrancamento dos três. Em operações de desbaste em que o engajamento radial supera 50% e a profundidade de corte ultrapassa 1.5xD, os porta-fresas Side Lock são tipicamente preferidos às alternativas por atrito, porque o parafuso de pressão sobre um chanfro Weldon proporciona restrição mecânica positiva contra o arrancamento axial.
O compromisso é geométrico. O parafuso pressiona apenas um lado da haste, e o eixo da ferramenta fica tipicamente 5–15 µm fora do eixo do porta-fresa. Esse deslocamento é repetível — uma vez carregada, a ferramenta tem batimento estável —, mas não é corrigido pela troca de ferramenta. O acabamento superficial sofre proporcionalmente, e o balanceamento em alta rotação é pobre, porque o parafuso e o rebaixo geram massa assimétrica.
Aplicações de Side Lock em que o compromisso é aceitável:
- Desbaste pesado em aço e inox, em que as forças radiais desassentariam um aperto por atrito
- Fresas de topo indexáveis de grandes diâmetros (tipicamente ≥16 mm), em que o arrancamento da haste sob carga de cavaco é o modo de falha dominante
- Furação com brocas de haste reta grandes (quando um ER40 ou um mandril de furadeira em mandril não estão disponíveis)
- Chãos de fábrica mais antigos com fusos BT40/CAT40 abaixo de 10.000 RPM, em que a classe de balanceamento não é crítica
O Side Lock deve ser evitado onde o acabamento superficial abaixo de Ra 1.6 µm importa, onde o fuso opera acima de 12.000 RPM em produção, ou onde a haste da ferramenta não possui chanfro Weldon.
Balanceamento Assimétrico em Alta Rotação
Porta-fresas Side Lock padrão tipicamente possuem classificação G6.3 ou pior, sem rebalanceamento. Acima de 12.000 RPM, a geometria assimétrica do parafuso de pressão gera vibração centrífuga que se soma ao batimento e acelera o desgaste dos rolamentos do fuso. Se a operação realmente exigir um Side Lock em alta velocidade, especifique uma variante balanceada (G2.5) com rebaixo oposto ao parafuso de pressão.
Quando a Flexibilidade de Diâmetro Domina: Mandril de Pinça ER
Os mandris de Pinça ER são os principais responsáveis pelo fresamento CNC de uso geral, porque um único mandril mais um jogo de pinças cobre uma ampla faixa de diâmetros de haste a custo moderado. Para oficinas que utilizam diâmetros de haste variados (tipicamente 3 mm a 20 mm no mesmo dia de trabalho), os mandris ER32 conforme DIN 6499 são a opção de menor custo por troca de ferramenta, porque um único mandril de $200-400 mais um jogo de 18 pinças cobre toda a faixa de 2-20 mm, sem necessidade de comprar novos porta-fresas.
Os compromissos do ER ficam no meio do espectro batimento/custo/balanceamento:
- Batimento é ditado pela Classe 2 da ISO 15488 (≤0.015-0.020 mm) na classe normal; pinças UP/AA reduzem esse valor a ~0.005 mm, mas exigem hastes h6 e um assento de pinça limpo, sem danos.
- Balanceamento tipicamente alcança G2.5 com porcas de mandril premium e pinças balanceadas, sustentando 20.000-25.000 RPM em produção. A porca ER e a pinça ranhurada continuam sendo uma pequena fonte de desbalanceamento que o Shrink Fit elimina.
- Cobertura de diâmetros é a principal vantagem. Um único mandril ER32 abrange 2-20 mm em faixas de 1 mm; um mandril ER40 abrange 3-26 mm. É por isso que as oficinas padronizam o uso de ER, mesmo quando operações de acabamento poderiam justificar o Shrink Fit.
Aplicações de ER:
- Fresamento de uso geral com diâmetros de ferramenta variados em um mesmo setup
- Oficinas de produção variada, em que a variedade no mesmo dia domina sobre a otimização por ferramenta
- Desbaste e acabamento leves a médios em rotações típicas de fuso de 8.000-20.000 RPM
- Trabalhos de furação com brocas e alargadores de haste reta (evita a penalidade de batimento de um mandril de furadeira montado em mandril)
O ER deve ser reconsiderado quando a operação supera 25.000 RPM (o balanceamento se torna o limite), quando o acabamento abaixo de Ra 0.8 µm é exigido (a assimetria da pinça aparece) ou quando um único diâmetro de ferramenta domina o volume de produção (um porta-fresa Shrink Fit dedicado se amortiza mais rapidamente). Para orientação de dimensionamento entre ER11-ER40, consulte o guia de seleção de pinças ER.
Pinças ER Classe 2 vs Classe UP
Uma pinça padrão Classe 2 com TIR ≤0.020 mm é adequada para desbaste e para a maioria dos acabamentos abaixo de Ra 1.6. Uma classe UP/AA com ~0.005 mm só entrega o batimento nominal quando o fuso, o cone do mandril, a pinça e a haste em tolerância h6 estiverem todos em conformidade. Comprar pinças classe UP para uso em um mandril desgastado ou em uma haste fora de tolerância tipicamente devolve o mesmo batimento de uma pinça nova Classe 2.
Quando Batimento e Balanceamento Dominam: Shrink Fit
O Shrink Fit é a tecnologia de fixação de fresa de topo de mais alto desempenho em uso corrente na produção. Em acabamento de alta velocidade acima de 15.000 RPM em alumínio, aço temperado ou grafite — e em fusos HSK-E/F operando acima de 25.000 RPM —, os porta-fresas Shrink Fit são tipicamente preferidos, porque a geometria monolítica e simétrica mantém TIR ≤0.003 mm e suporta a classe de balanceamento G2.5 (ou mais fina) que as porcas ER não conseguem igualar.
Compromissos do Shrink Fit:
- Piso de capex. Uma frota útil de Shrink Fit exige um aquecedor por indução ($5.000-15.000 conforme potência e tamanhos suportados), além de porta-fresas suficientes para cobrir as ferramentas de produção. Um investimento inicial típico, em uma oficina focada em acabamento, é $10.000-25.000 antes que a primeira ferramenta rode.
- Inflexibilidade por ferramenta. Cada porta-fresa aceita exatamente um diâmetro de haste em h6. Não há pinça para trocar. Um porta-fresa de 12 mm não vai fixar uma haste de 12.5 mm.
- Exposição do revestimento ao calor. As temperaturas de aquecimento do furo tipicamente alcançam 200-300 °C no furo. Alguns revestimentos de fresa de topo (notadamente DLC e certos pós-tratamentos de baixa temperatura) podem se degradar com exposição térmica repetida; revestimentos padrão TiAlN, AlTiN e AlCrN toleram o ciclo sem problemas.
- Tempo de troca de ferramenta. Um ciclo completo de aquecimento-inserção-resfriamento leva cerca de 2-3 minutos, contra 15-30 segundos do ER. Isso é aceitável em produção, em que as ferramentas trocam uma vez por turno; é impraticável em oficina com muitos setups por dia.
Aplicações de Shrink Fit em que os compromissos se pagam:
- Fresamento em alta velocidade acima de 15.000 RPM, especialmente fusos HSK-A63/HSK-E50 em alumínio e aço temperado
- Operações de acabamento em que o ganho de 25-50% de vida útil acionado pelo batimento, em relação ao ER padrão, paga o capex em 6-18 meses em ferramentas de metal duro caras
- Trabalho com balanço longo, em que o perfil afilado do Shrink Fit alcança bolsões onde as porcas ER não cabem
- Acabamento em 5 eixos em que a trajetória simétrica da ferramenta se beneficia da massa rotativa balanceada
Para acabamento de alta velocidade em que o amortecimento — e não o balanceamento — é a necessidade dominante, os mandris hidráulicos são uma alternativa — consulte a comparação entre mandril de pinça e mandril hidráulico.
Trava em Diâmetro Único
Os porta-fresas Shrink Fit aceitam exatamente um diâmetro de haste. Encomende porta-fresas somente depois de confirmar o cone do fuso, o diâmetro da ferramenta e o comprimento de projeção L/D. Um porta-fresa Shrink Fit de 12 mm encomendado para uma haste de 11.95 mm não fixará, porque o ajuste por interferência depende do controle dimensional h6 em ambos os lados do furo.
Visão Comparativa Lado a Lado
✦ Side Lock (Weldon) Melhor Para
- Desbaste pesado, em que a resistência ao arrancamento domina
- Fusos abaixo de 12.000 RPM, em que a classe de balanceamento não é crítica
- Ferramentas com chanfro Weldon retificado (DIN 1835/6535) já em estoque
- Menor custo inicial — não exige equipamento auxiliar
✦ Mandril de Pinça ER Melhor Para
- Fresamento de uso geral com diâmetros de haste variados
- Oficinas que rodam 5-50 tamanhos diferentes de ferramenta por dia de trabalho
- 8.000-25.000 RPM com variantes premium G2.5
- Melhor custo por troca de ferramenta quando um mandril cobre uma faixa de 1 mm de pinças
Tabela de Seleção Rápida
| Cenário | Porta-Fresa Recomendado | Batimento Típico | RPM Alvo | Por Quê |
|---|---|---|---|---|
| Desbaste pesado, fuso BT40, ≤10.000 RPM, aço/inox | Side Lock (DIN 1835/6535) | 0.010-0.030 mm | ≤12.000 RPM | Parafuso sobre chanfro Weldon resiste ao arrancamento axial sob carga de cavaco pesada |
| Oficina geral, hastes 3-20 mm, ≤20.000 RPM | Mandril de Pinça ER32 (DIN 6499) | 0.005-0.020 mm | 20.000-25.000 RPM | Um mandril mais jogo de 18 pinças cobre toda a faixa de 2-20 mm; menor custo por troca de ferramenta |
| Linha de produção, diâmetro único de ferramenta, 12.000-20.000 RPM | Mandril ER (classe UP) ou Shrink Fit | 0.005-0.010 mm | 20.000 RPM | ER classe UP atinge ~0.005 mm com haste h6; Shrink Fit fica tipicamente em ≤0.003 mm |
| Acabamento em alta velocidade, aço temperado ou alumínio, >15.000 RPM | Shrink Fit (BT/CAT/HSK-A) | ≤0.003 mm | 25.000 RPM | Geometria monolítica e simétrica mantém balanceamento G2.5 e TIR ≤0.003 mm |
| Microacabamento HSK-E/F, 25.000-40.000+ RPM | Shrink Fit em HSK-E/F | ≤0.003 mm | 30.000-40.000+ RPM | Ausência de rasgos de acionamento (DIN 69893) → totalmente simétrico → G1.0 alcançável em alta velocidade |
| Acabamento alvo Ra ≤0.8 µm em aço 4140 | Shrink Fit ou hidráulico | ≤0.003 mm | 15.000-20.000 RPM | Piso de batimento e amortecimento (hidráulico) levam o padrão de escalonamento abaixo do alvo Ra |
| Orçamento apertado, sem aquecedor por indução disponível | Mandril de Pinça ER (Classe 2) | ≤0.015-0.020 mm | 20.000 RPM | Evita capex de $5K-15K; classe UP pode ser adicionada depois em estações de acabamento |
| Acabamento pesado em 5 eixos em titânio, bolsões profundos | Shrink Fit (perfil afilado) | ≤0.003 mm | 12.000-18.000 RPM | Perfil afilado alcança o interior dos bolsões; massa balanceada favorece a cinemática multieixo |
Combine batimento, balanceamento e resistência ao arrancamento com a operação, não com um único número de desempenho.
Os porta-fresas Side Lock são tipicamente preferidos para desbaste pesado abaixo de 12.000 RPM, em que o parafuso sobre chanfro Weldon entrega resistência ao arrancamento positiva, ao menor custo inicial. Os mandris de Pinça ER conforme DIN 6499 / ISO 15488 são o padrão para fresamento de uso geral em diâmetros de haste variados, porque um único mandril mais um jogo de pinças cobre uma ampla faixa a custo moderado (Classe 2, TIR ≤0.020 mm em hastes de 10-26 mm). Os porta-fresas Shrink Fit são tipicamente preferidos para acabamento de alta velocidade acima de 15.000 RPM e para fusos HSK-E/F acima de 25.000 RPM, em que o batimento ≤0.003 mm e o balanceamento G2.5/G1.0 conduzem a qualidade superficial e vida útil — desde que o volume de produção justifique o capex de $5.000-15.000 do aquecedor por indução. As oficinas mais produtivas combinam os três, aplicando cada um onde seu compromisso se paga.
Posso usar um porta-fresa Side Lock em uma fresa de topo sem chanfro Weldon?
Não — o parafuso de pressão precisa do chanfro retificado para apoiar-se. Fixar uma haste cilíndrica lisa em um porta-fresa Side Lock concentra a força do parafuso em uma única linha de contato, que pode marcar a haste, permitir deslizamento rotacional sob carga de corte e acelerar o desvio de batimento. Para hastes lisas, use um mandril de Pinça ER.
Quanto de vida útil de ferramenta ganho ao migrar de ER para Shrink Fit?
Pela regra do décimo da BIG DAISHOWA (≈10% por 2.5 µm), um ER padrão com 0.015 mm de TIR perde cerca de 40-50% da vida útil em acabamento que um Shrink Fit com 0.003 mm alcança; a diferença de ~12 µm equivale a uns cinco "décimos". Na prática de chão de fábrica, os ganhos com a troca costumam ser citados como 25-50%, conforme material, número de canais e engajamento radial.
O Shrink Fit danifica os revestimentos das fresas de topo?
Os revestimentos PVD padrão (TiAlN, AlTiN, AlCrN) toleram o ciclo de aquecimento do furo a 200-300 °C sem degradação mensurável, ao longo de centenas de ciclos. DLC e alguns pós-tratamentos de baixa temperatura podem se degradar com exposição térmica repetida — confirme com o fornecedor do revestimento antes de padronizar o Shrink Fit para essas ferramentas. O calor é aplicado ao furo do porta-fresa, não aos canais da ferramenta, de modo que a integridade da aresta de corte é, em geral, preservada.
Porta-fresa Shrink Fit (ajuste por interferência) vs mandril de pinça: quando o ER vence?
O ER bate o Shrink Fit sempre que flexibilidade de diâmetro, trocas rápidas de ferramenta ou ausência de capex dominam a decisão. Oficinas com 30+ tamanhos de ferramenta por turno raramente conseguem justificar uma frota Shrink Fit por diâmetro mais o capex do aquecedor. O ER também é tipicamente preferido abaixo de 15.000 RPM, em que o batimento da Classe 2 (≤0.020 mm) ou da classe UP (~0.005 mm) já atende às metas de acabamento superficial.
Que batimento devo realmente esperar de uma Pinça ER Classe 2 em uma máquina real?
Aproximadamente 0.015-0.025 mm de TIR na ponta da ferramenta, com haste de 12-18 mm, é realista em um fuso bem mantido — ligeiramente acima dos limites da Tabela 4 da ISO 15488:2003, porque as tolerâncias de fuso, mandril e haste se acumulam. Os limites da Classe 2 (≤0.015 mm para d₁ ≤ 10 mm; ≤0.020 mm para d₁ 10-26 mm) são ensaiados isoladamente em mandril calibrado, e não em um fuso de produção.
Fontes
- ISO 15488:2003 — Collets with 8 degrees setting angle for tool shanks (Type ER)
- DIN 6499 — Collet chucks ISO 15488
- DIN 1835 — Shank dimensions for milling cutters with cylindrical shank
- DIN 6535 — Shank forms for solid carbide milling cutters with cylindrical shank
- ISO 1940-1:2003 — Mechanical balance of rotors
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout