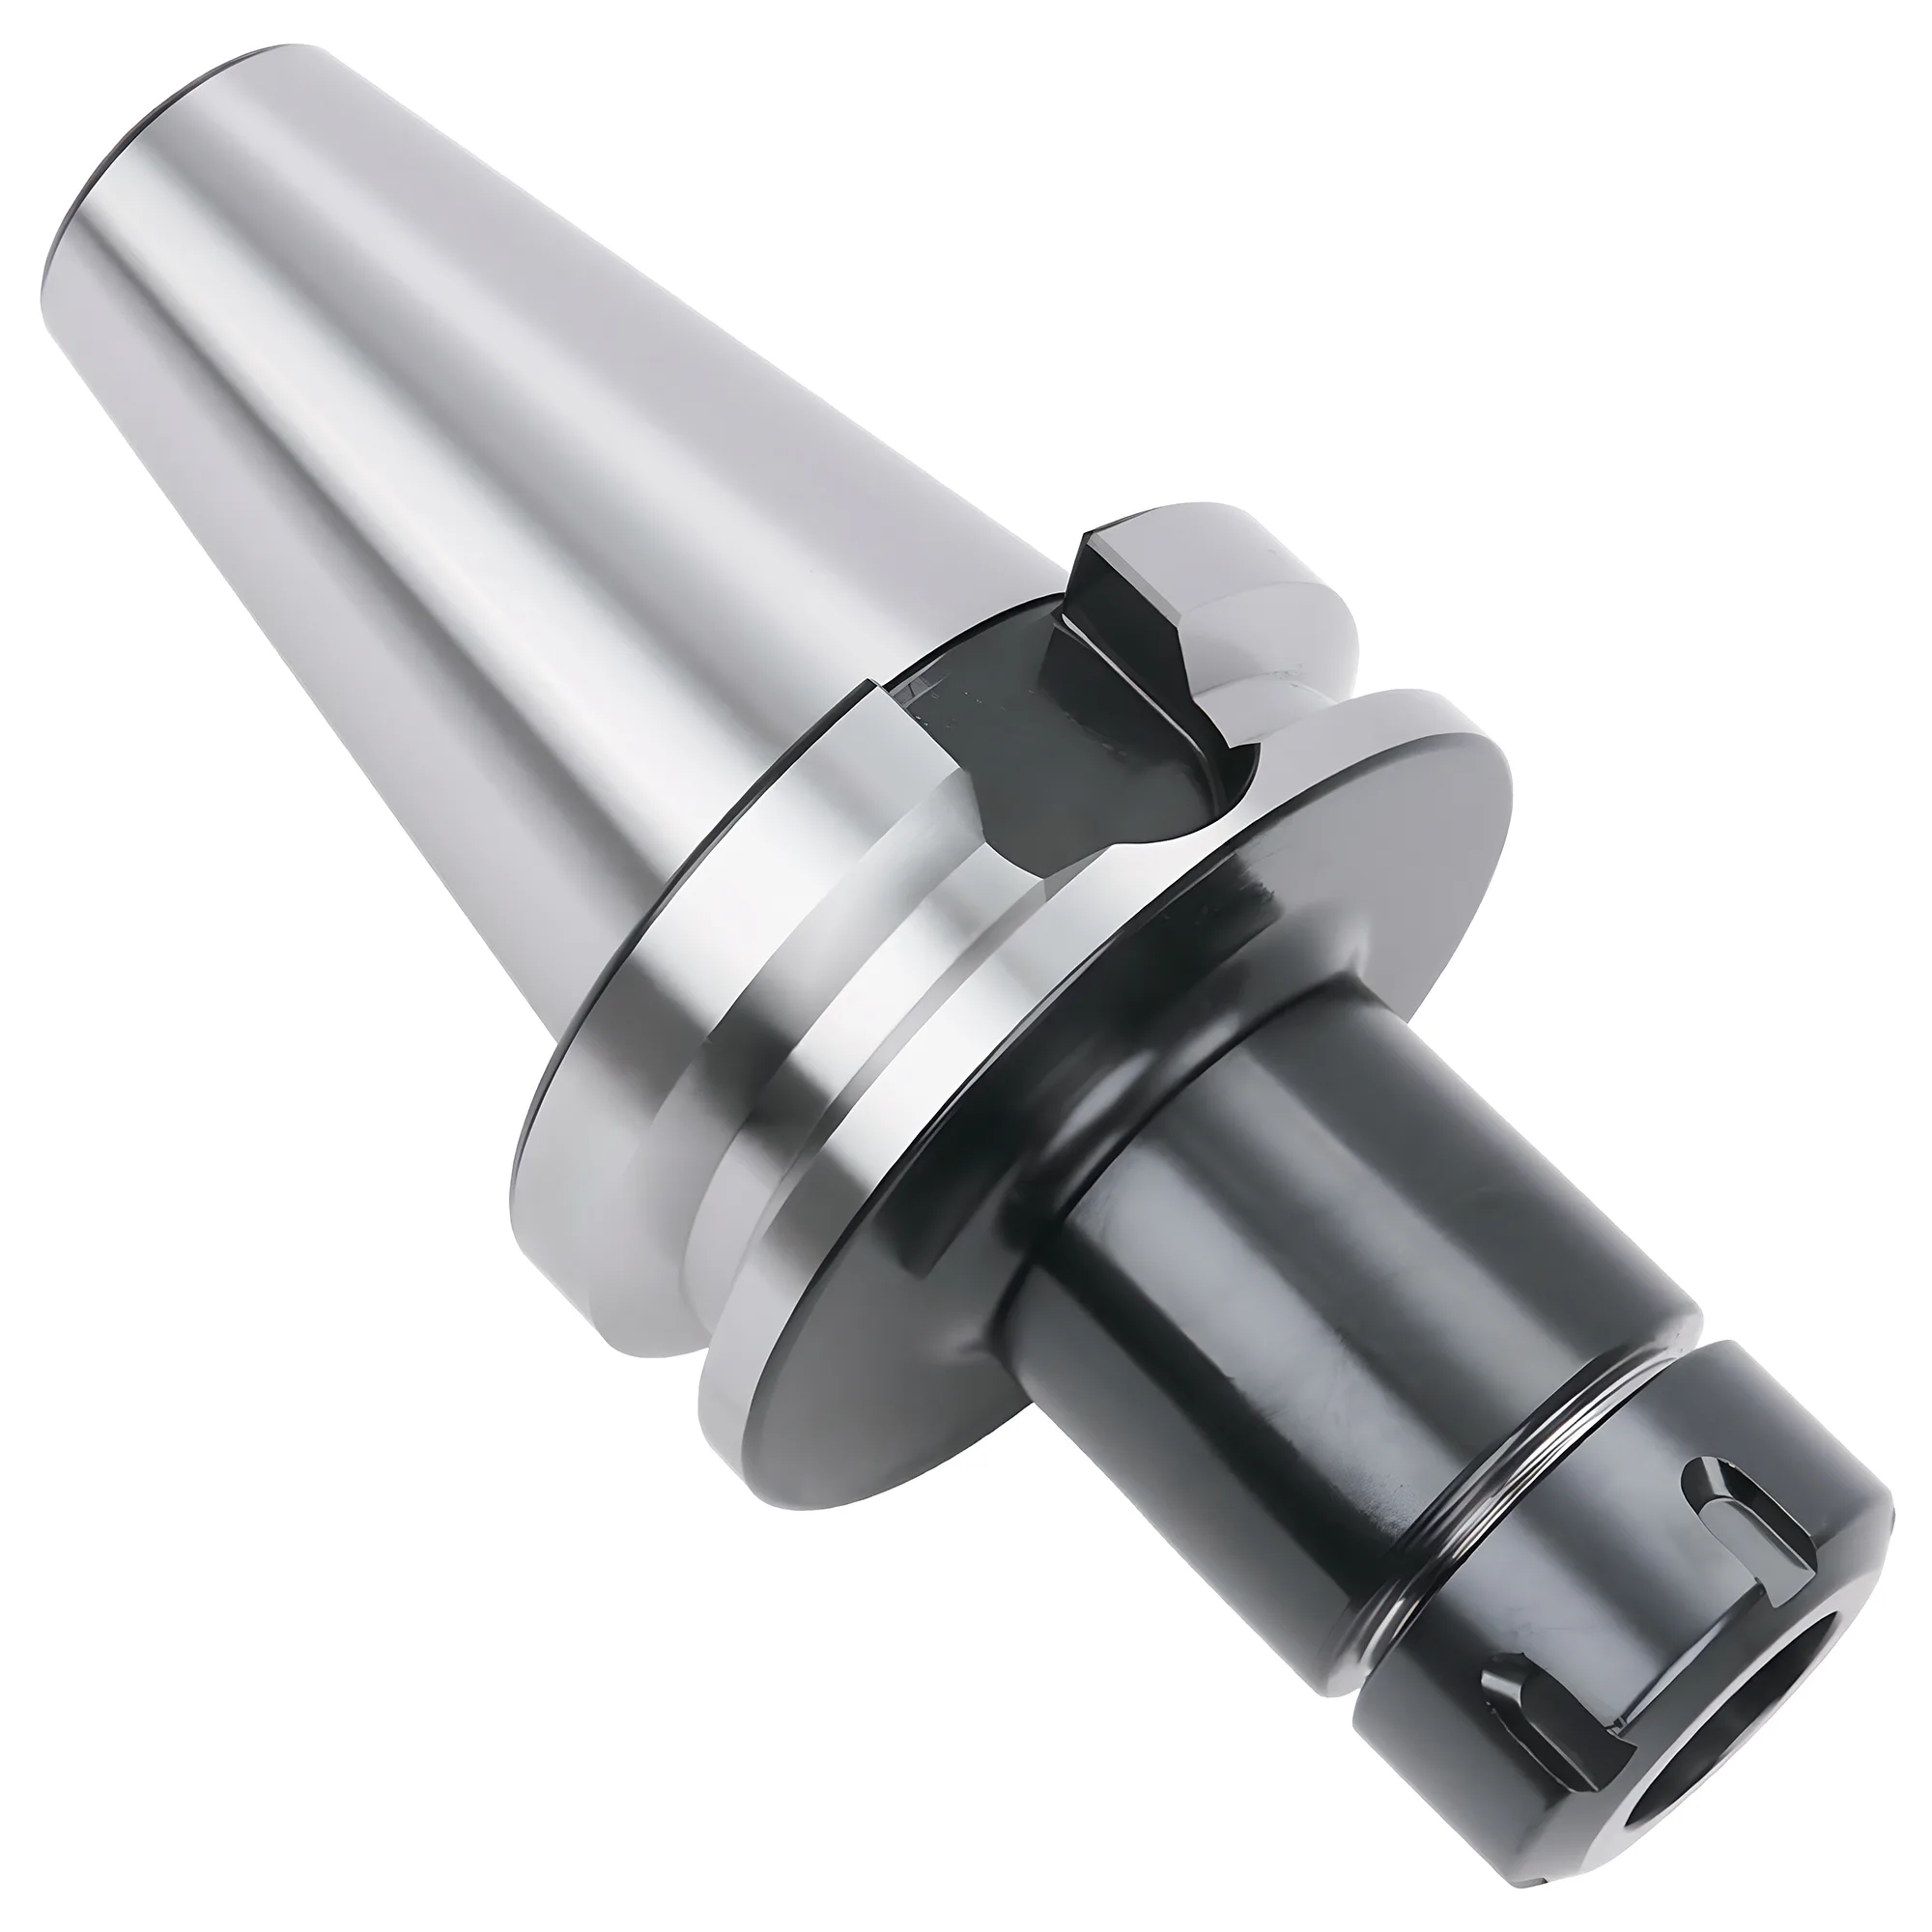
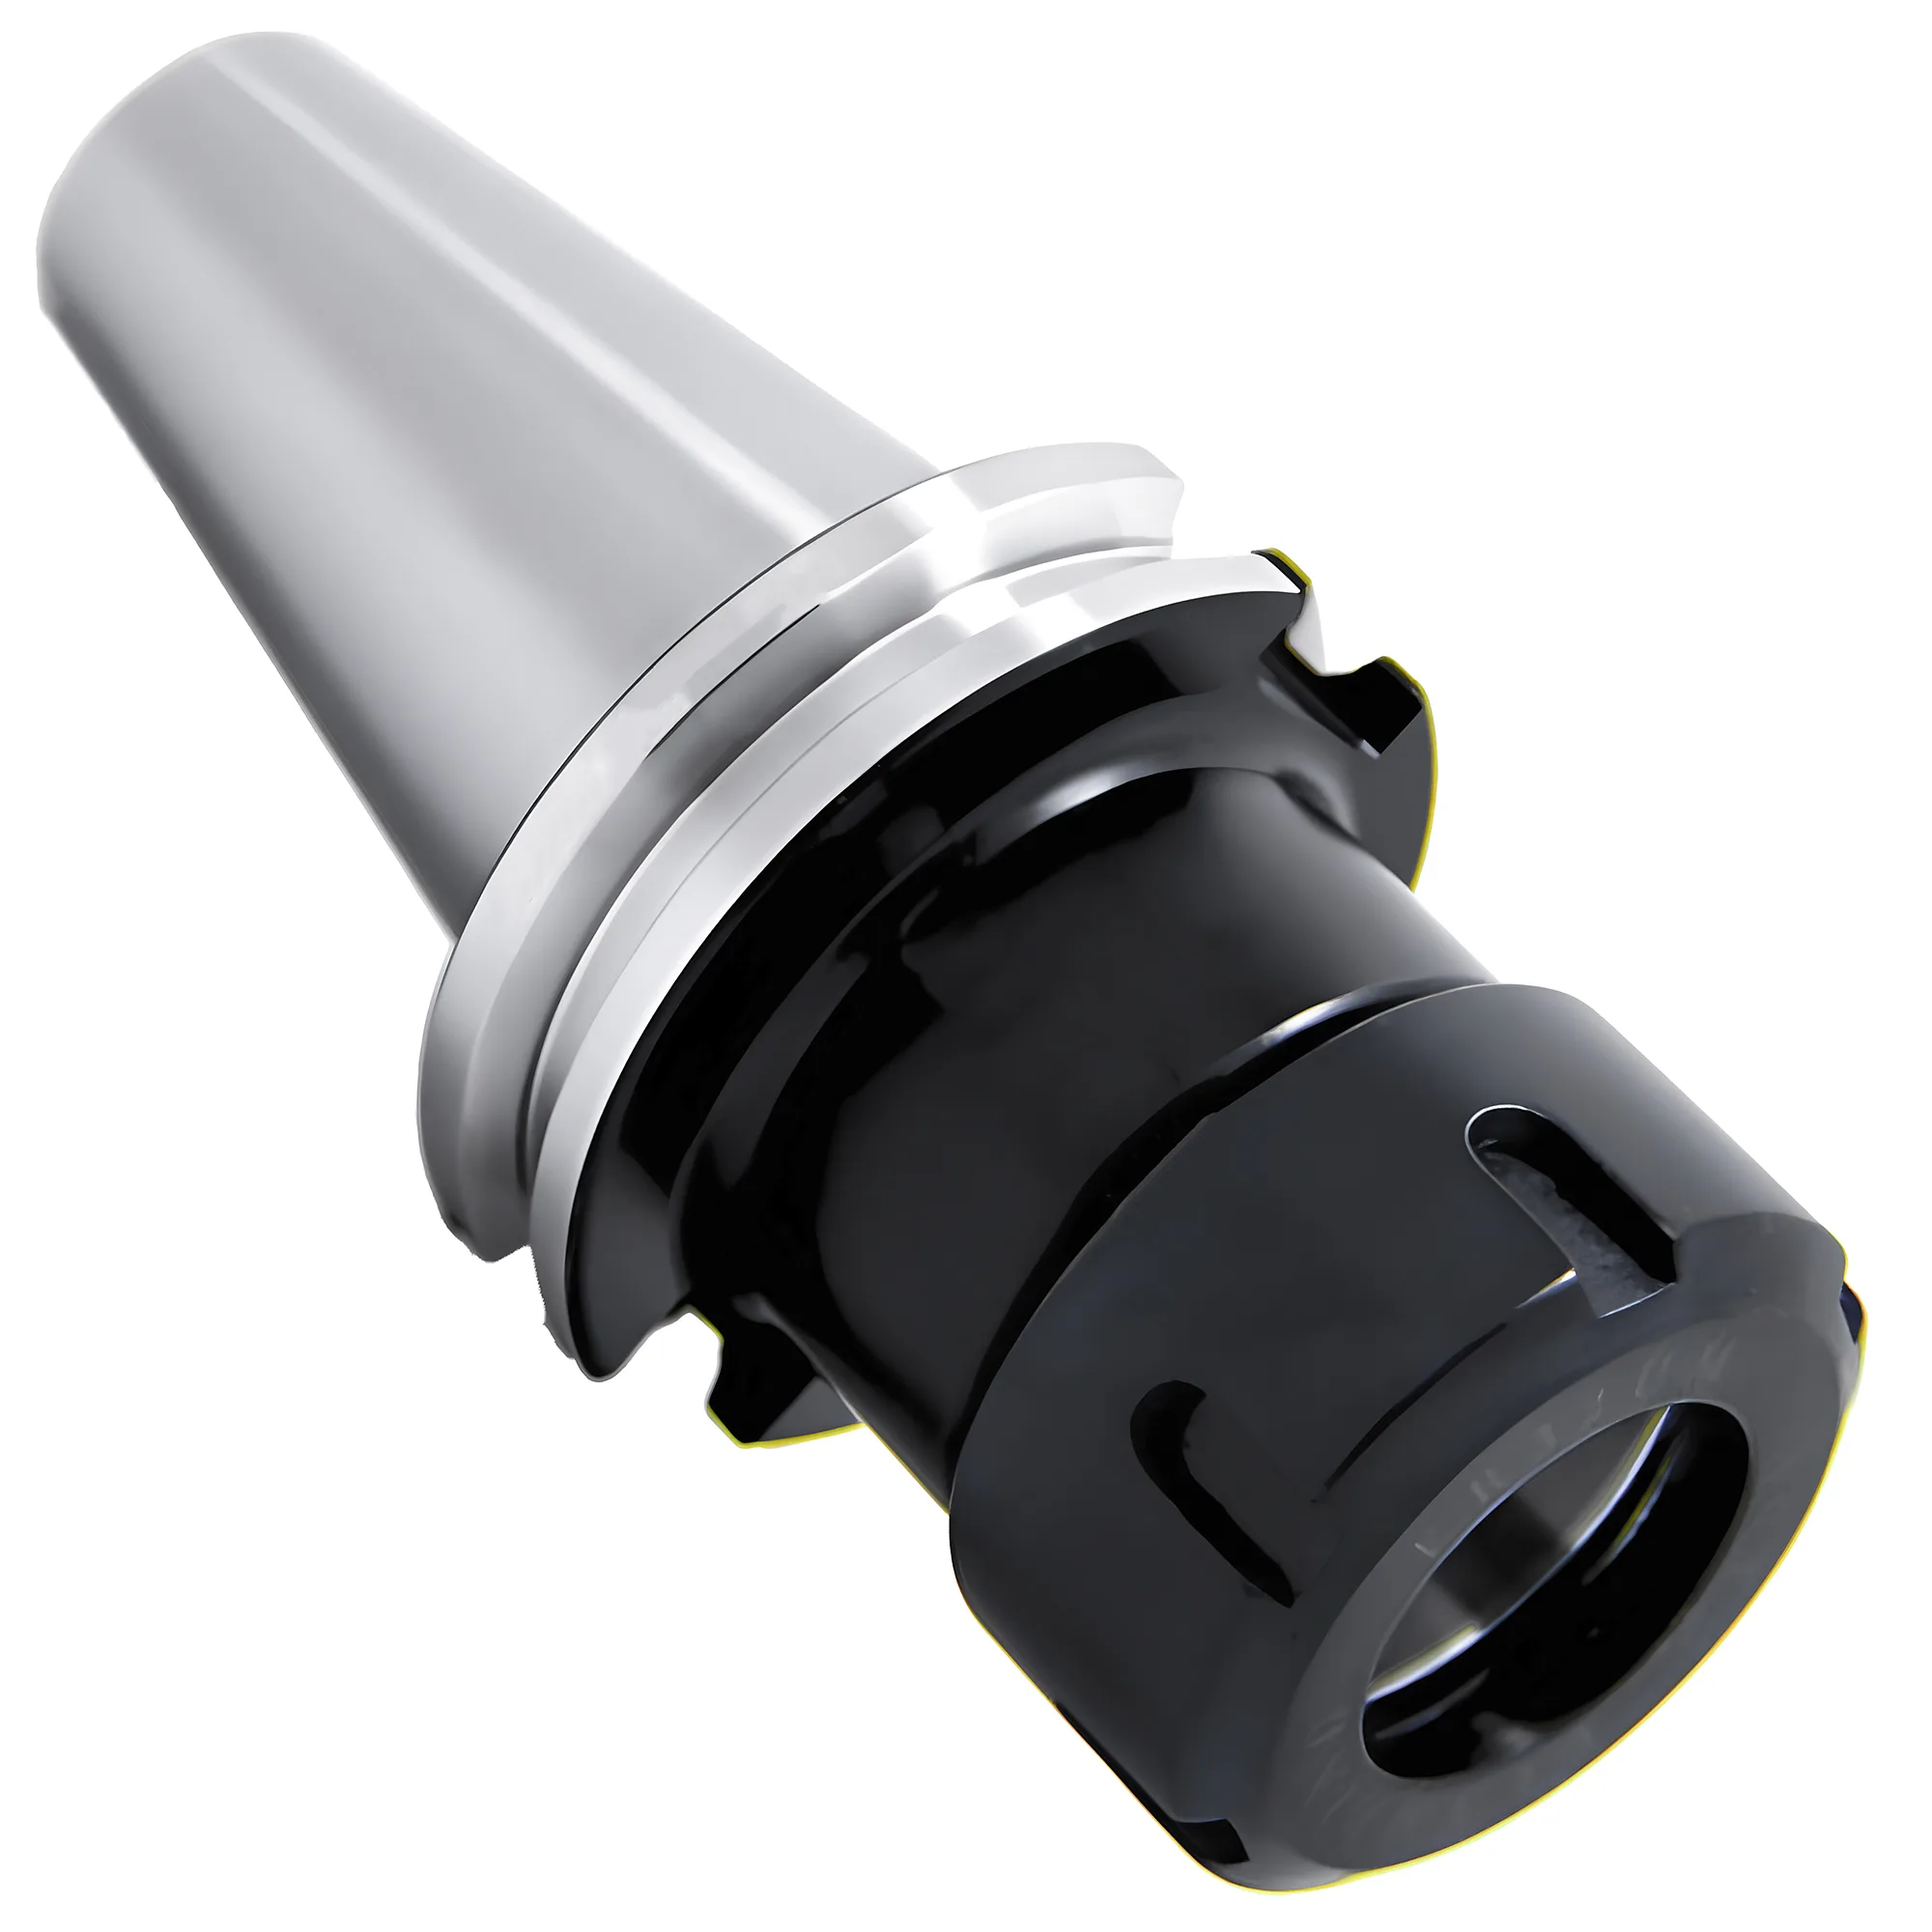
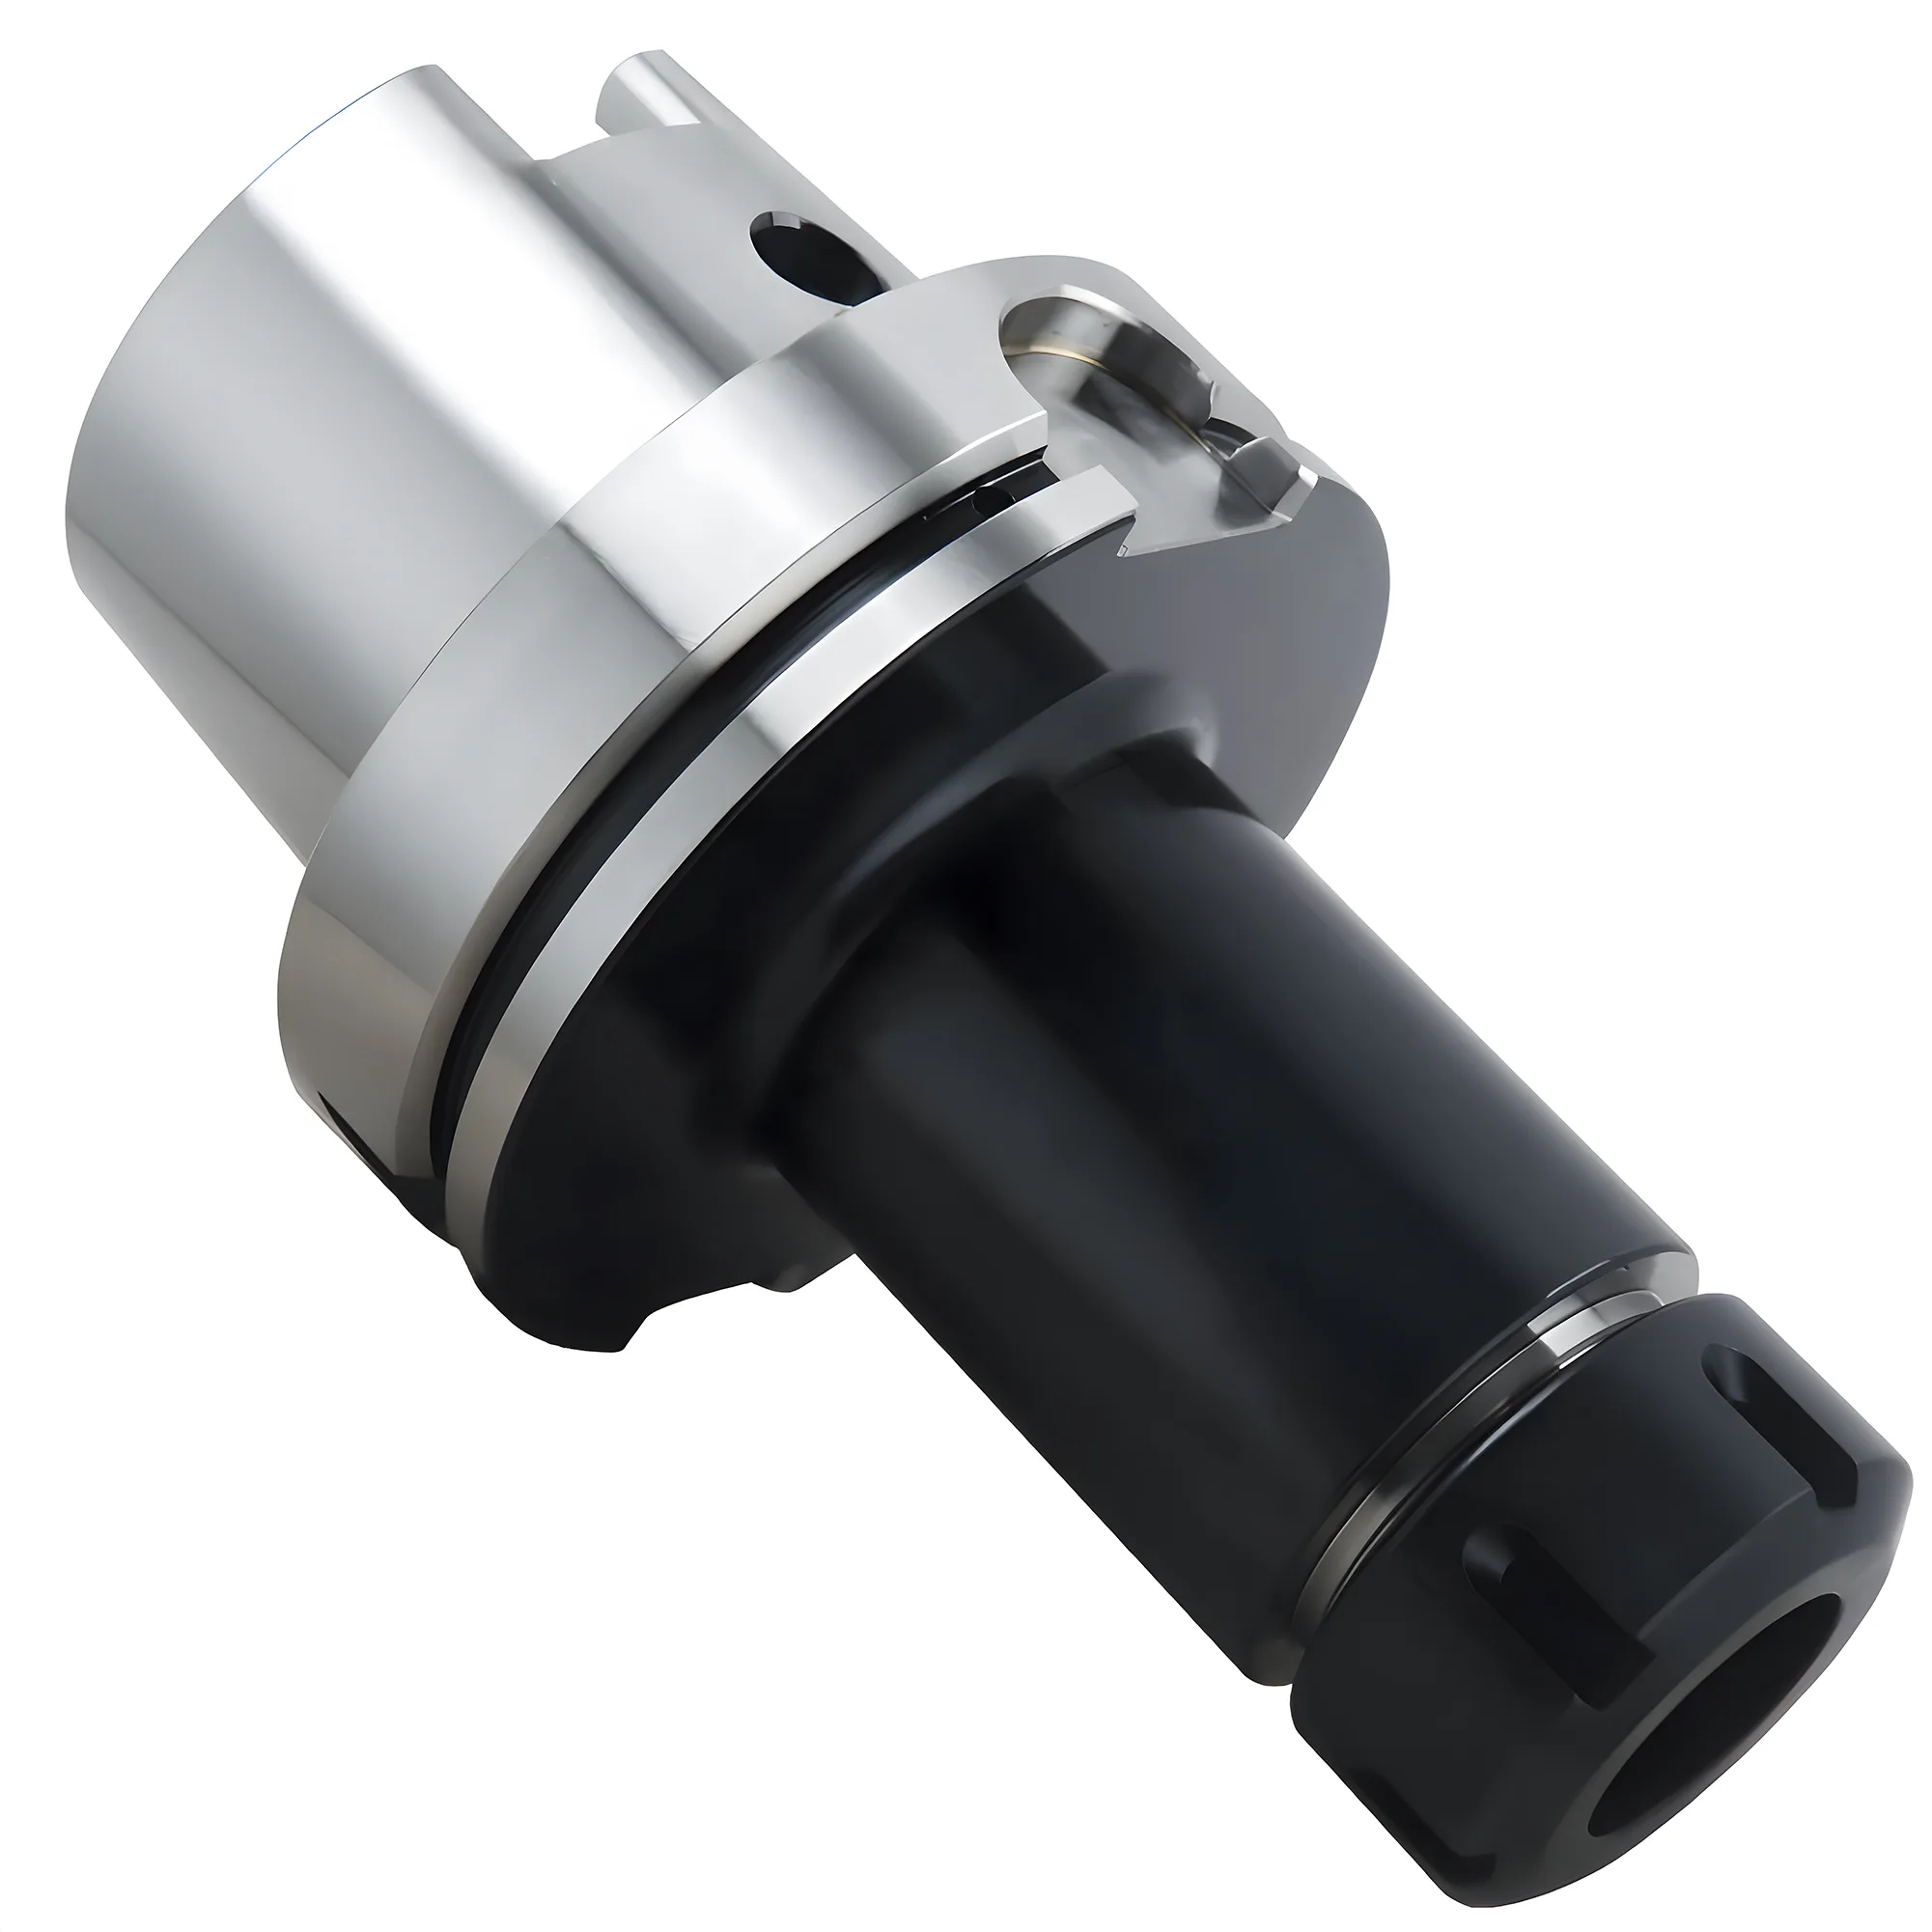
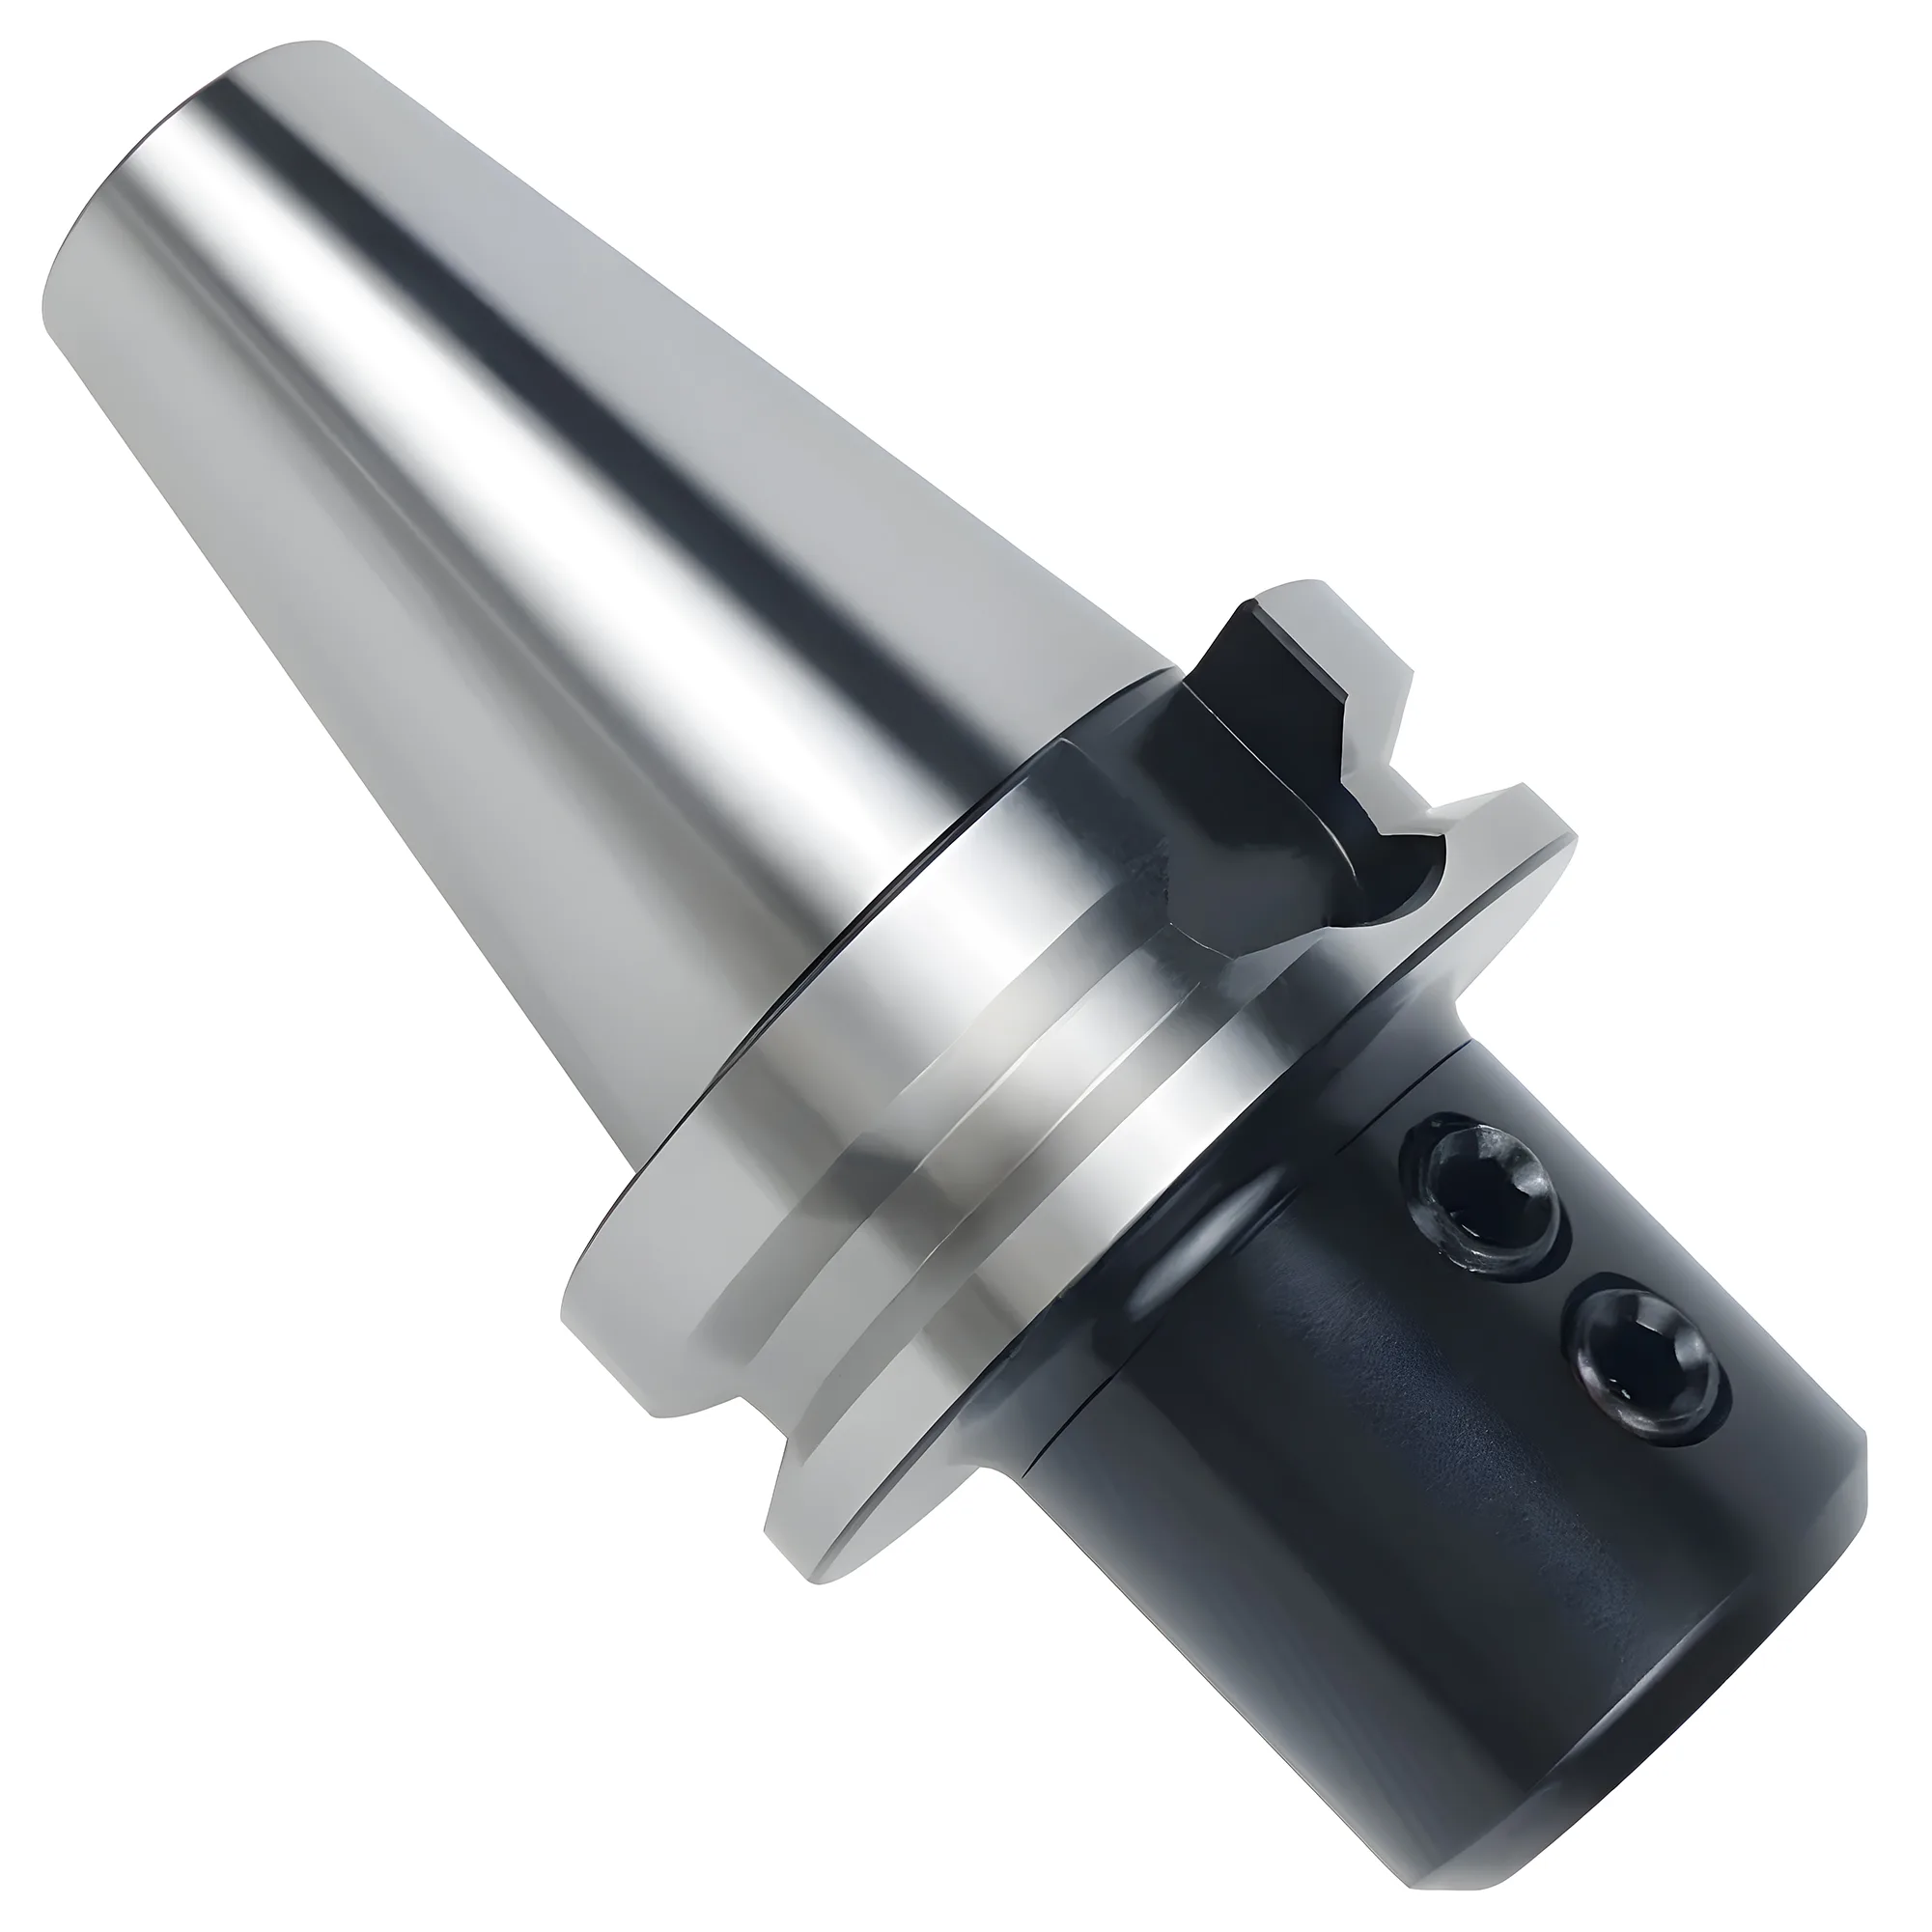
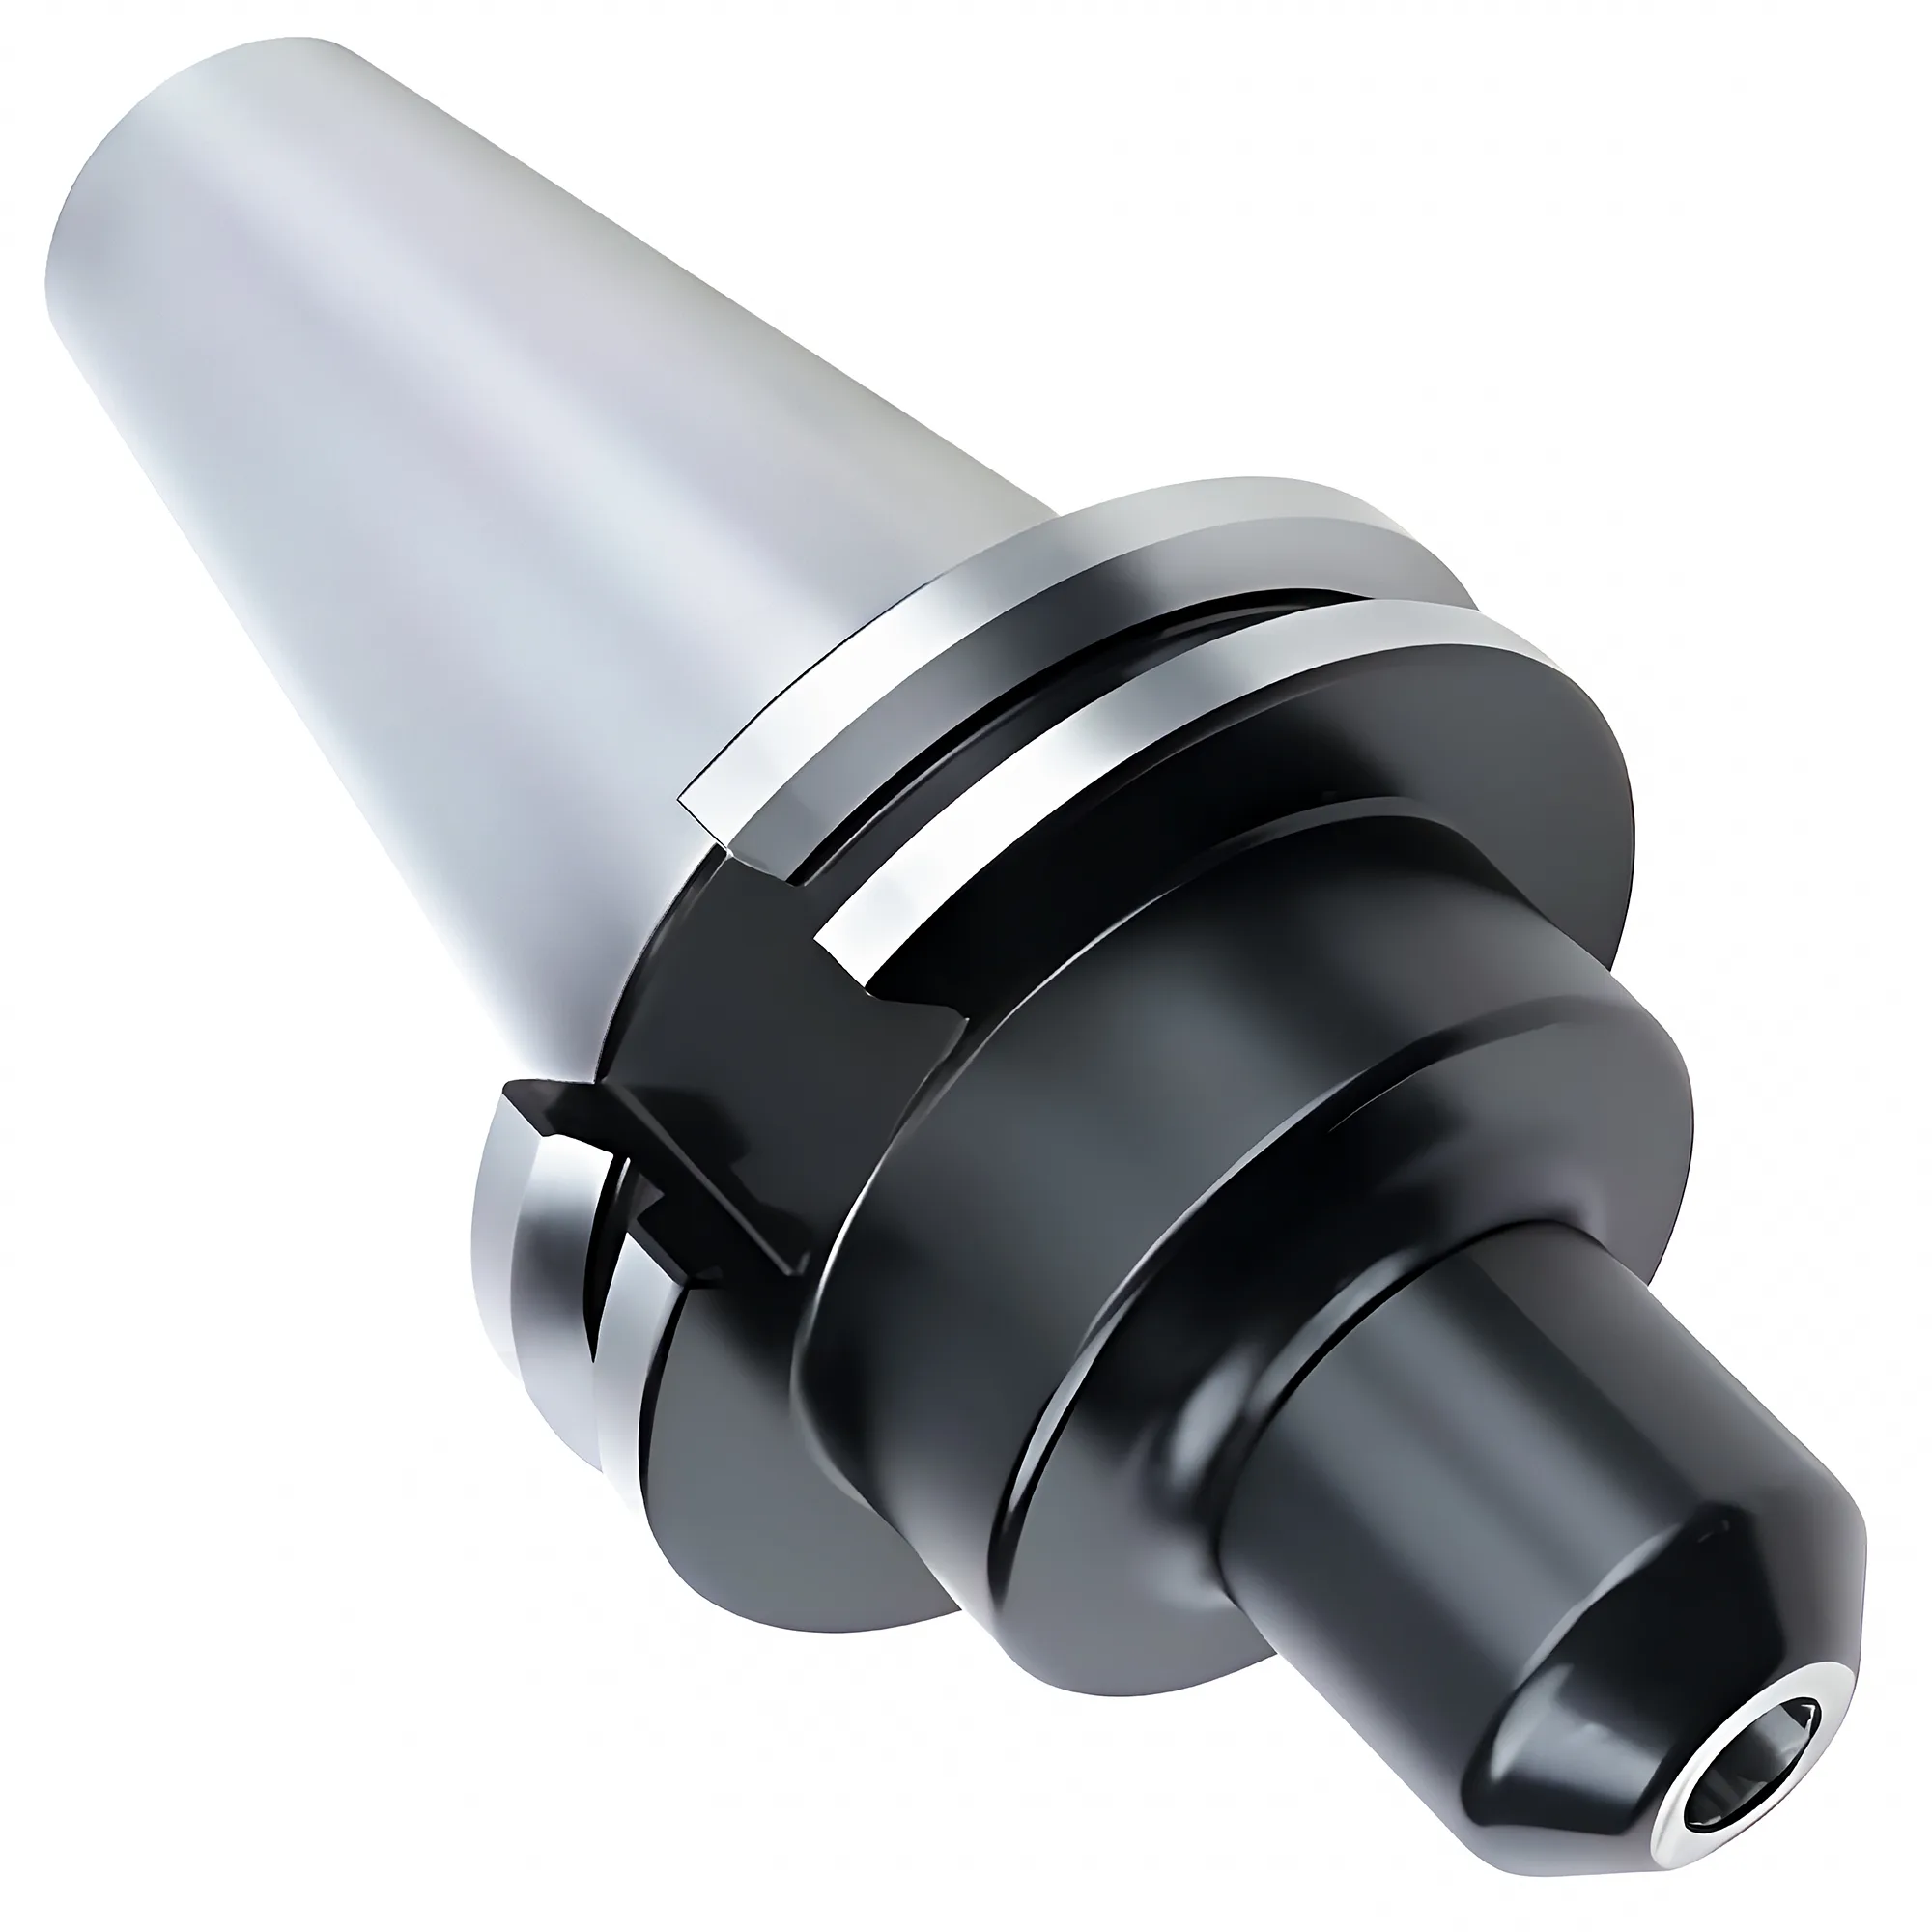
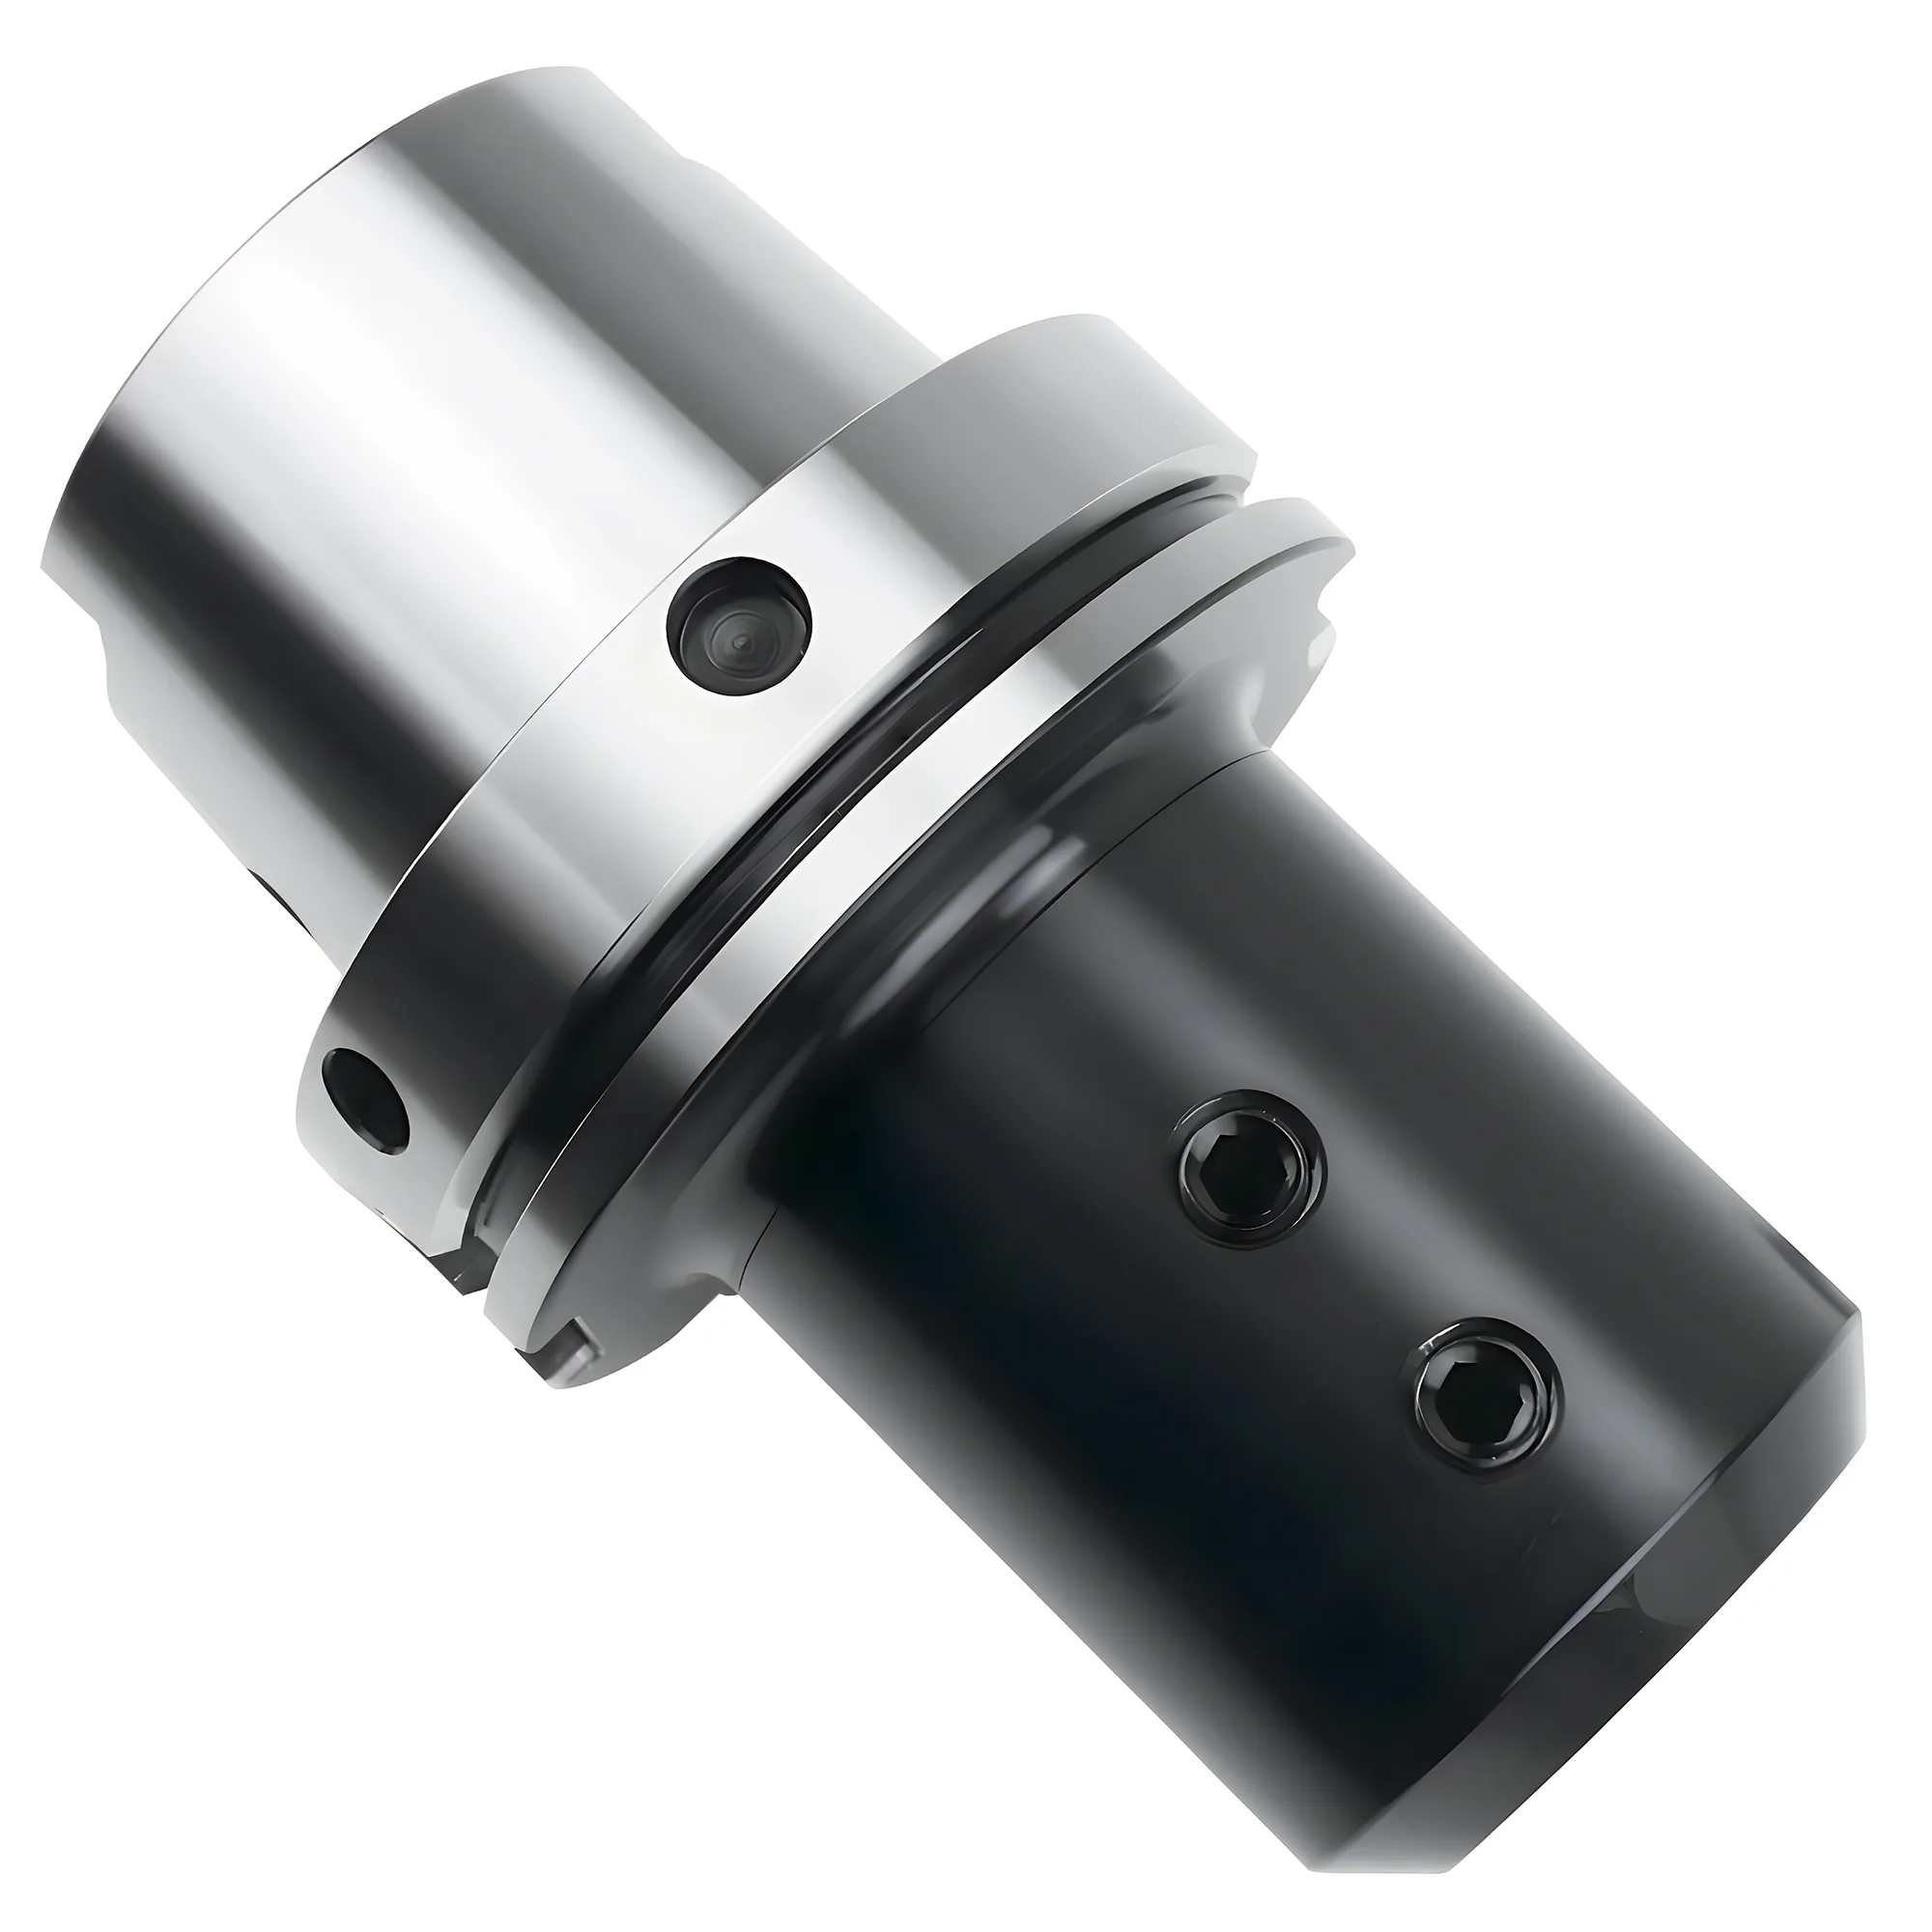
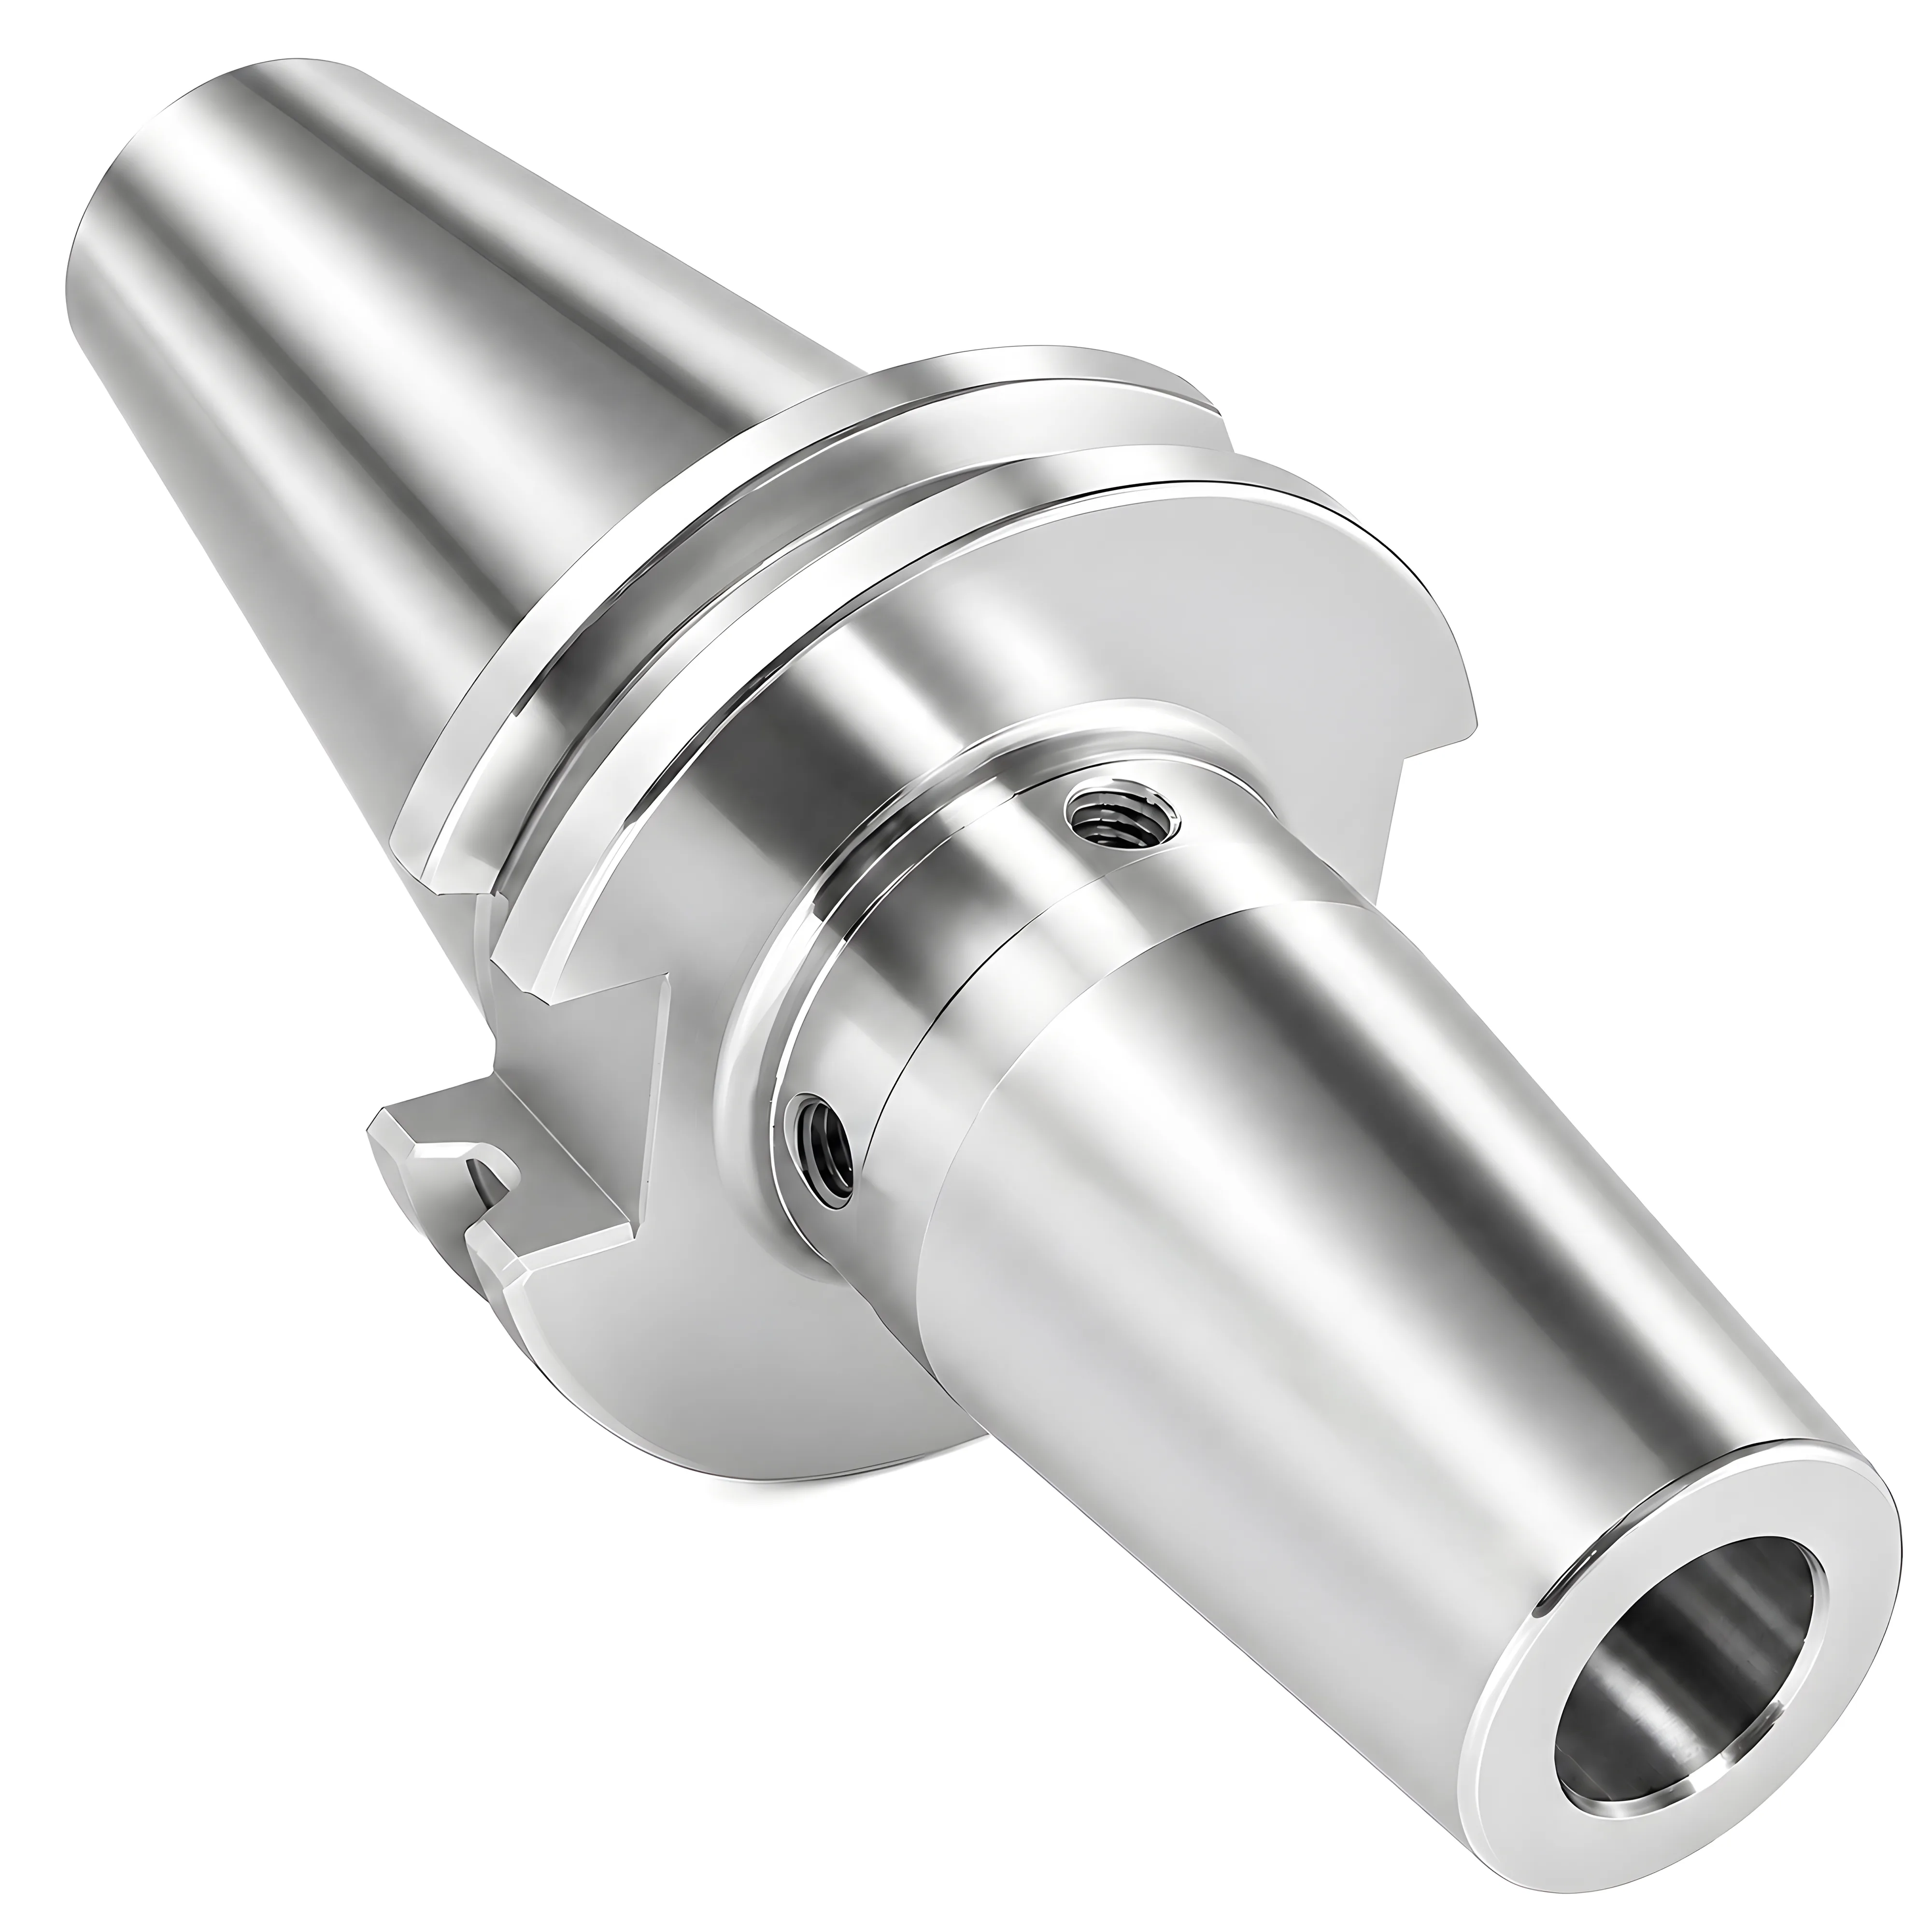
런아웃보다 풀아웃 저항이 중요한 12,000 RPM 미만 황삭에는 사이드록(Weldon 플랫) 홀더를 선택합니다(일반 TIR 0.010-0.030 mm, 홀더당 $30-150). 혼합 샹크 직경의 범용 밀링에는 ISO 15488 / DIN 6499 기준 ER 콜릿척을 사용합니다(Class 2 TIR ≤0.020 mm at d₁ 10-26 mm, $100-400). 15,000 RPM을 넘는 고속 정삭에서 ≤0.003 mm TIR과 G2.5 밸런스가 표면 품질과 공구 수명을 좌우하는 경우에는 열박음 홀더로 단계를 올립니다 — 자본 비용은 홀더당 $200-500에 더해 $5,000-15,000의 유도 가열기가 추가됩니다.
테이퍼 인터페이스와 워크홀딩을 포함한 툴홀딩 시스템 전반에 대한 개요는 툴홀딩 종합 가이드를 참조하시기 바랍니다.
3대 엔드밀 홀더 유형
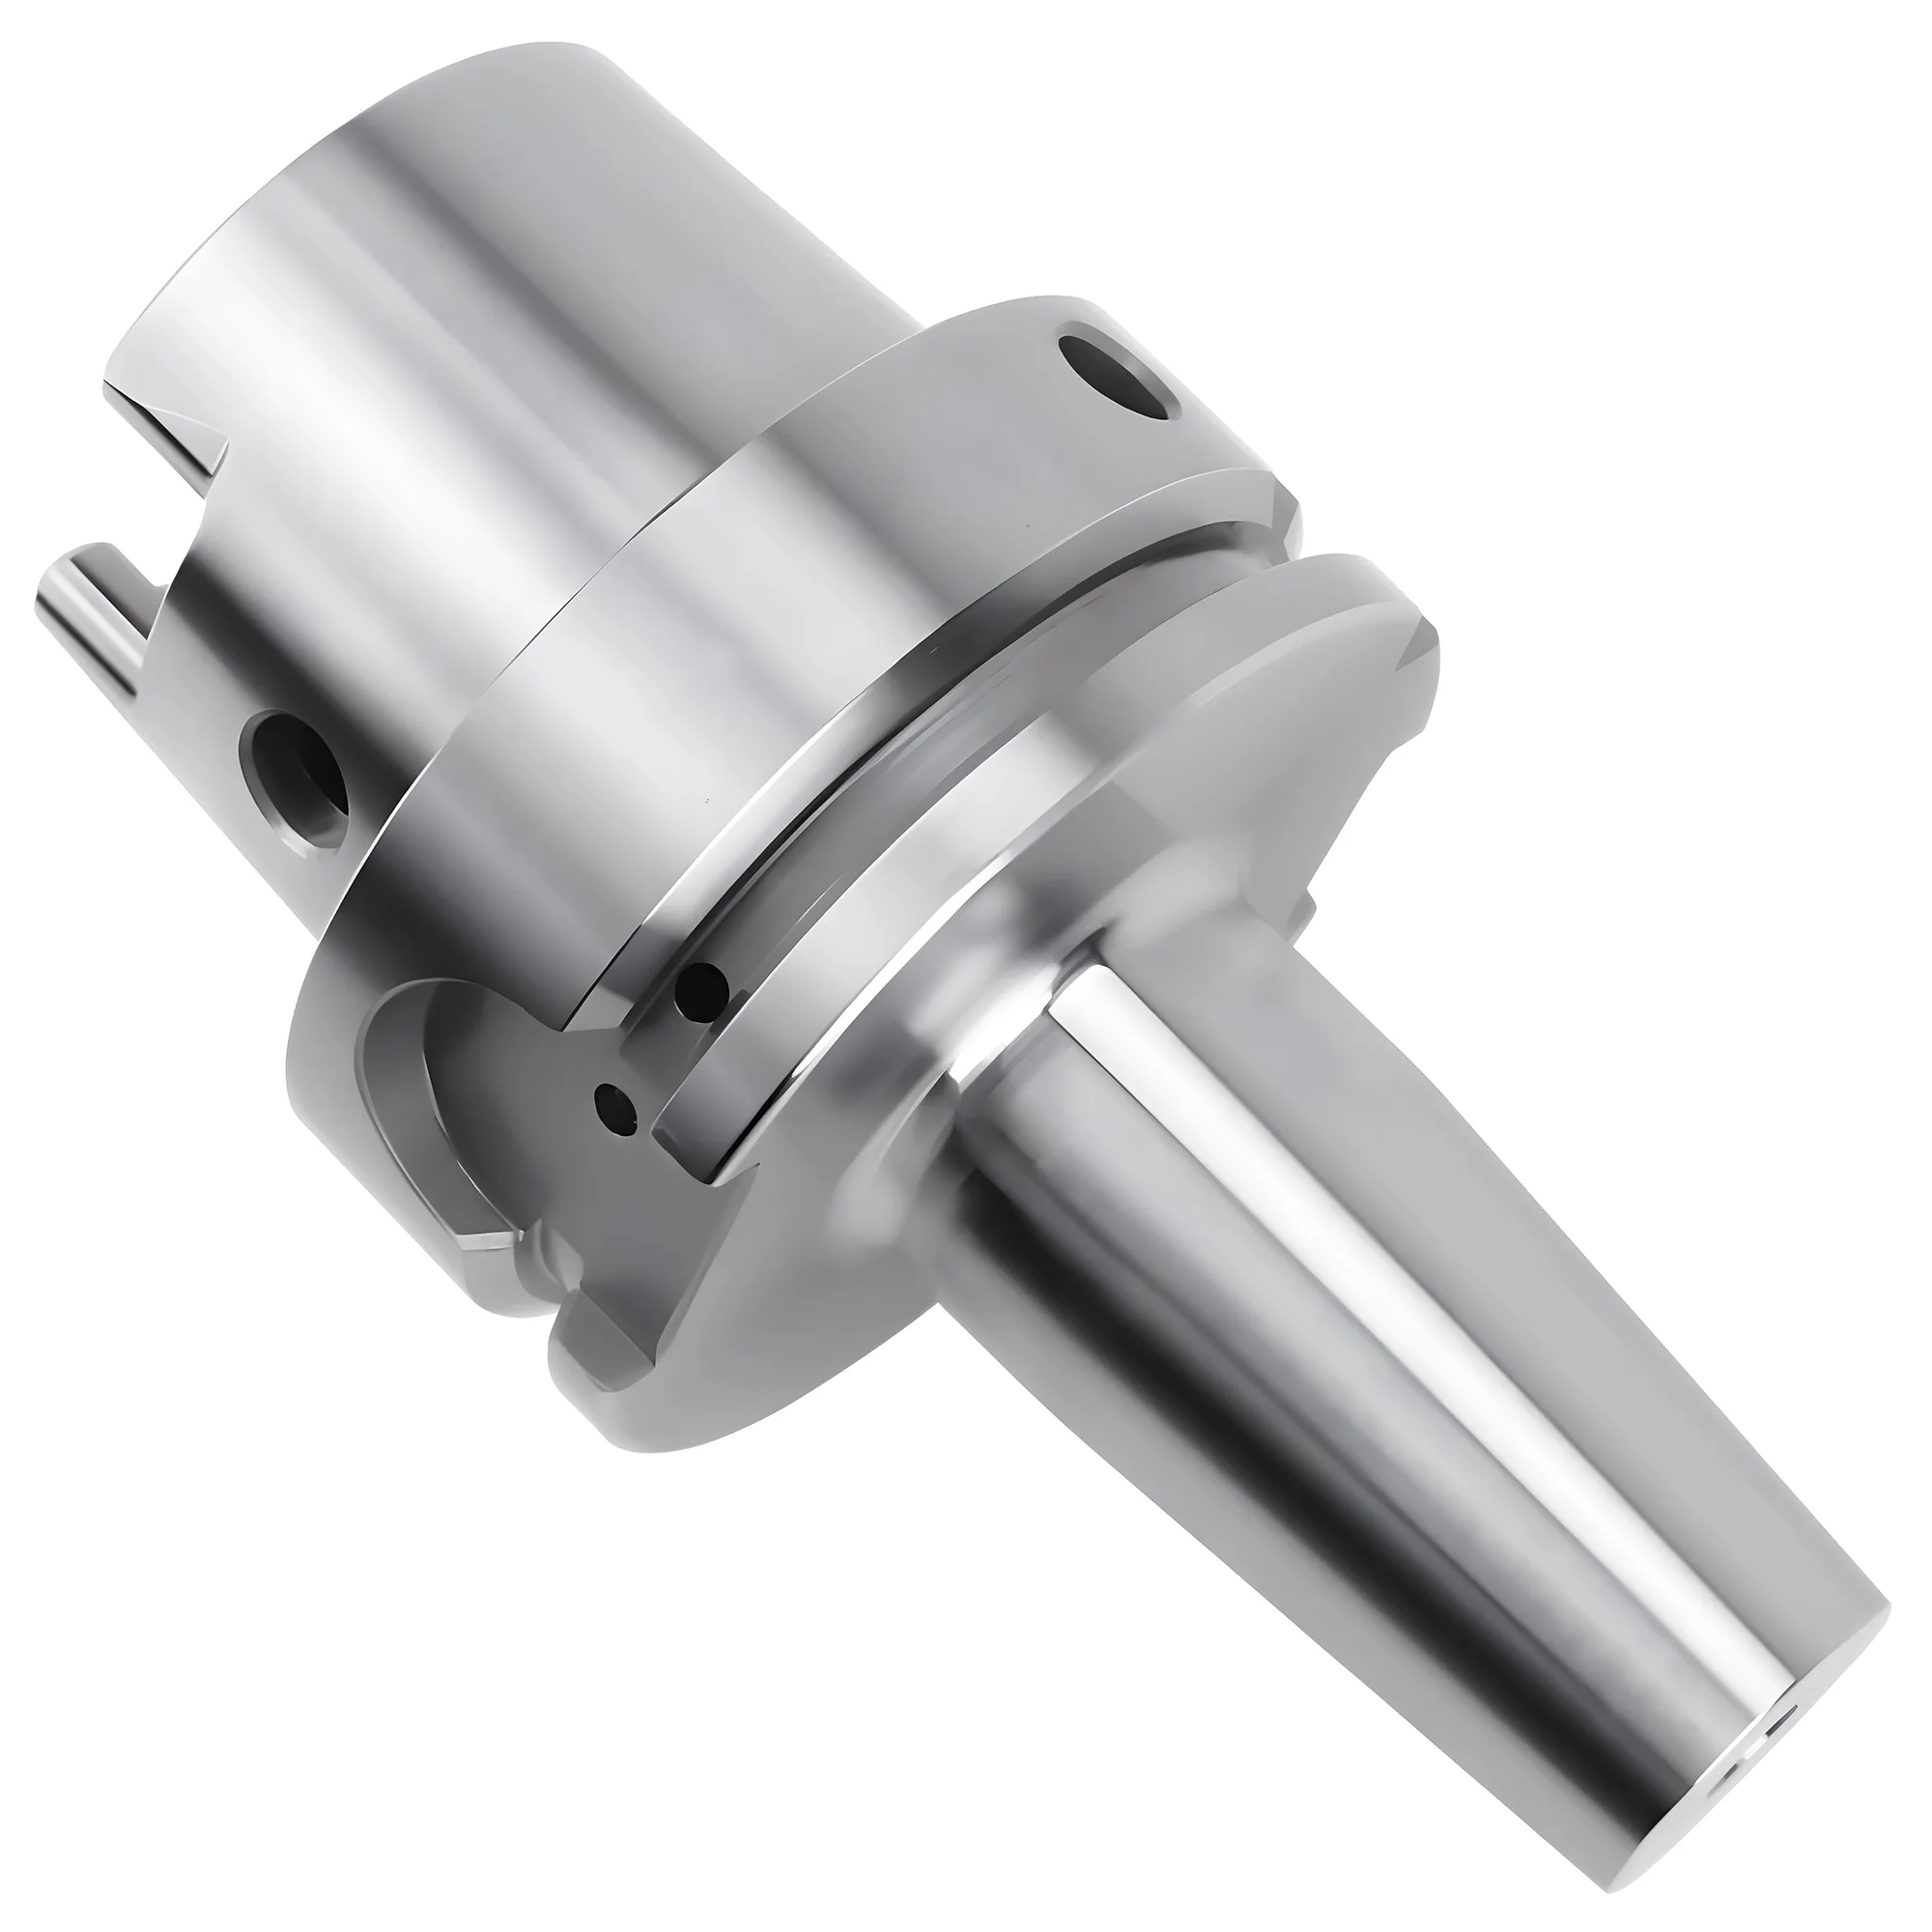
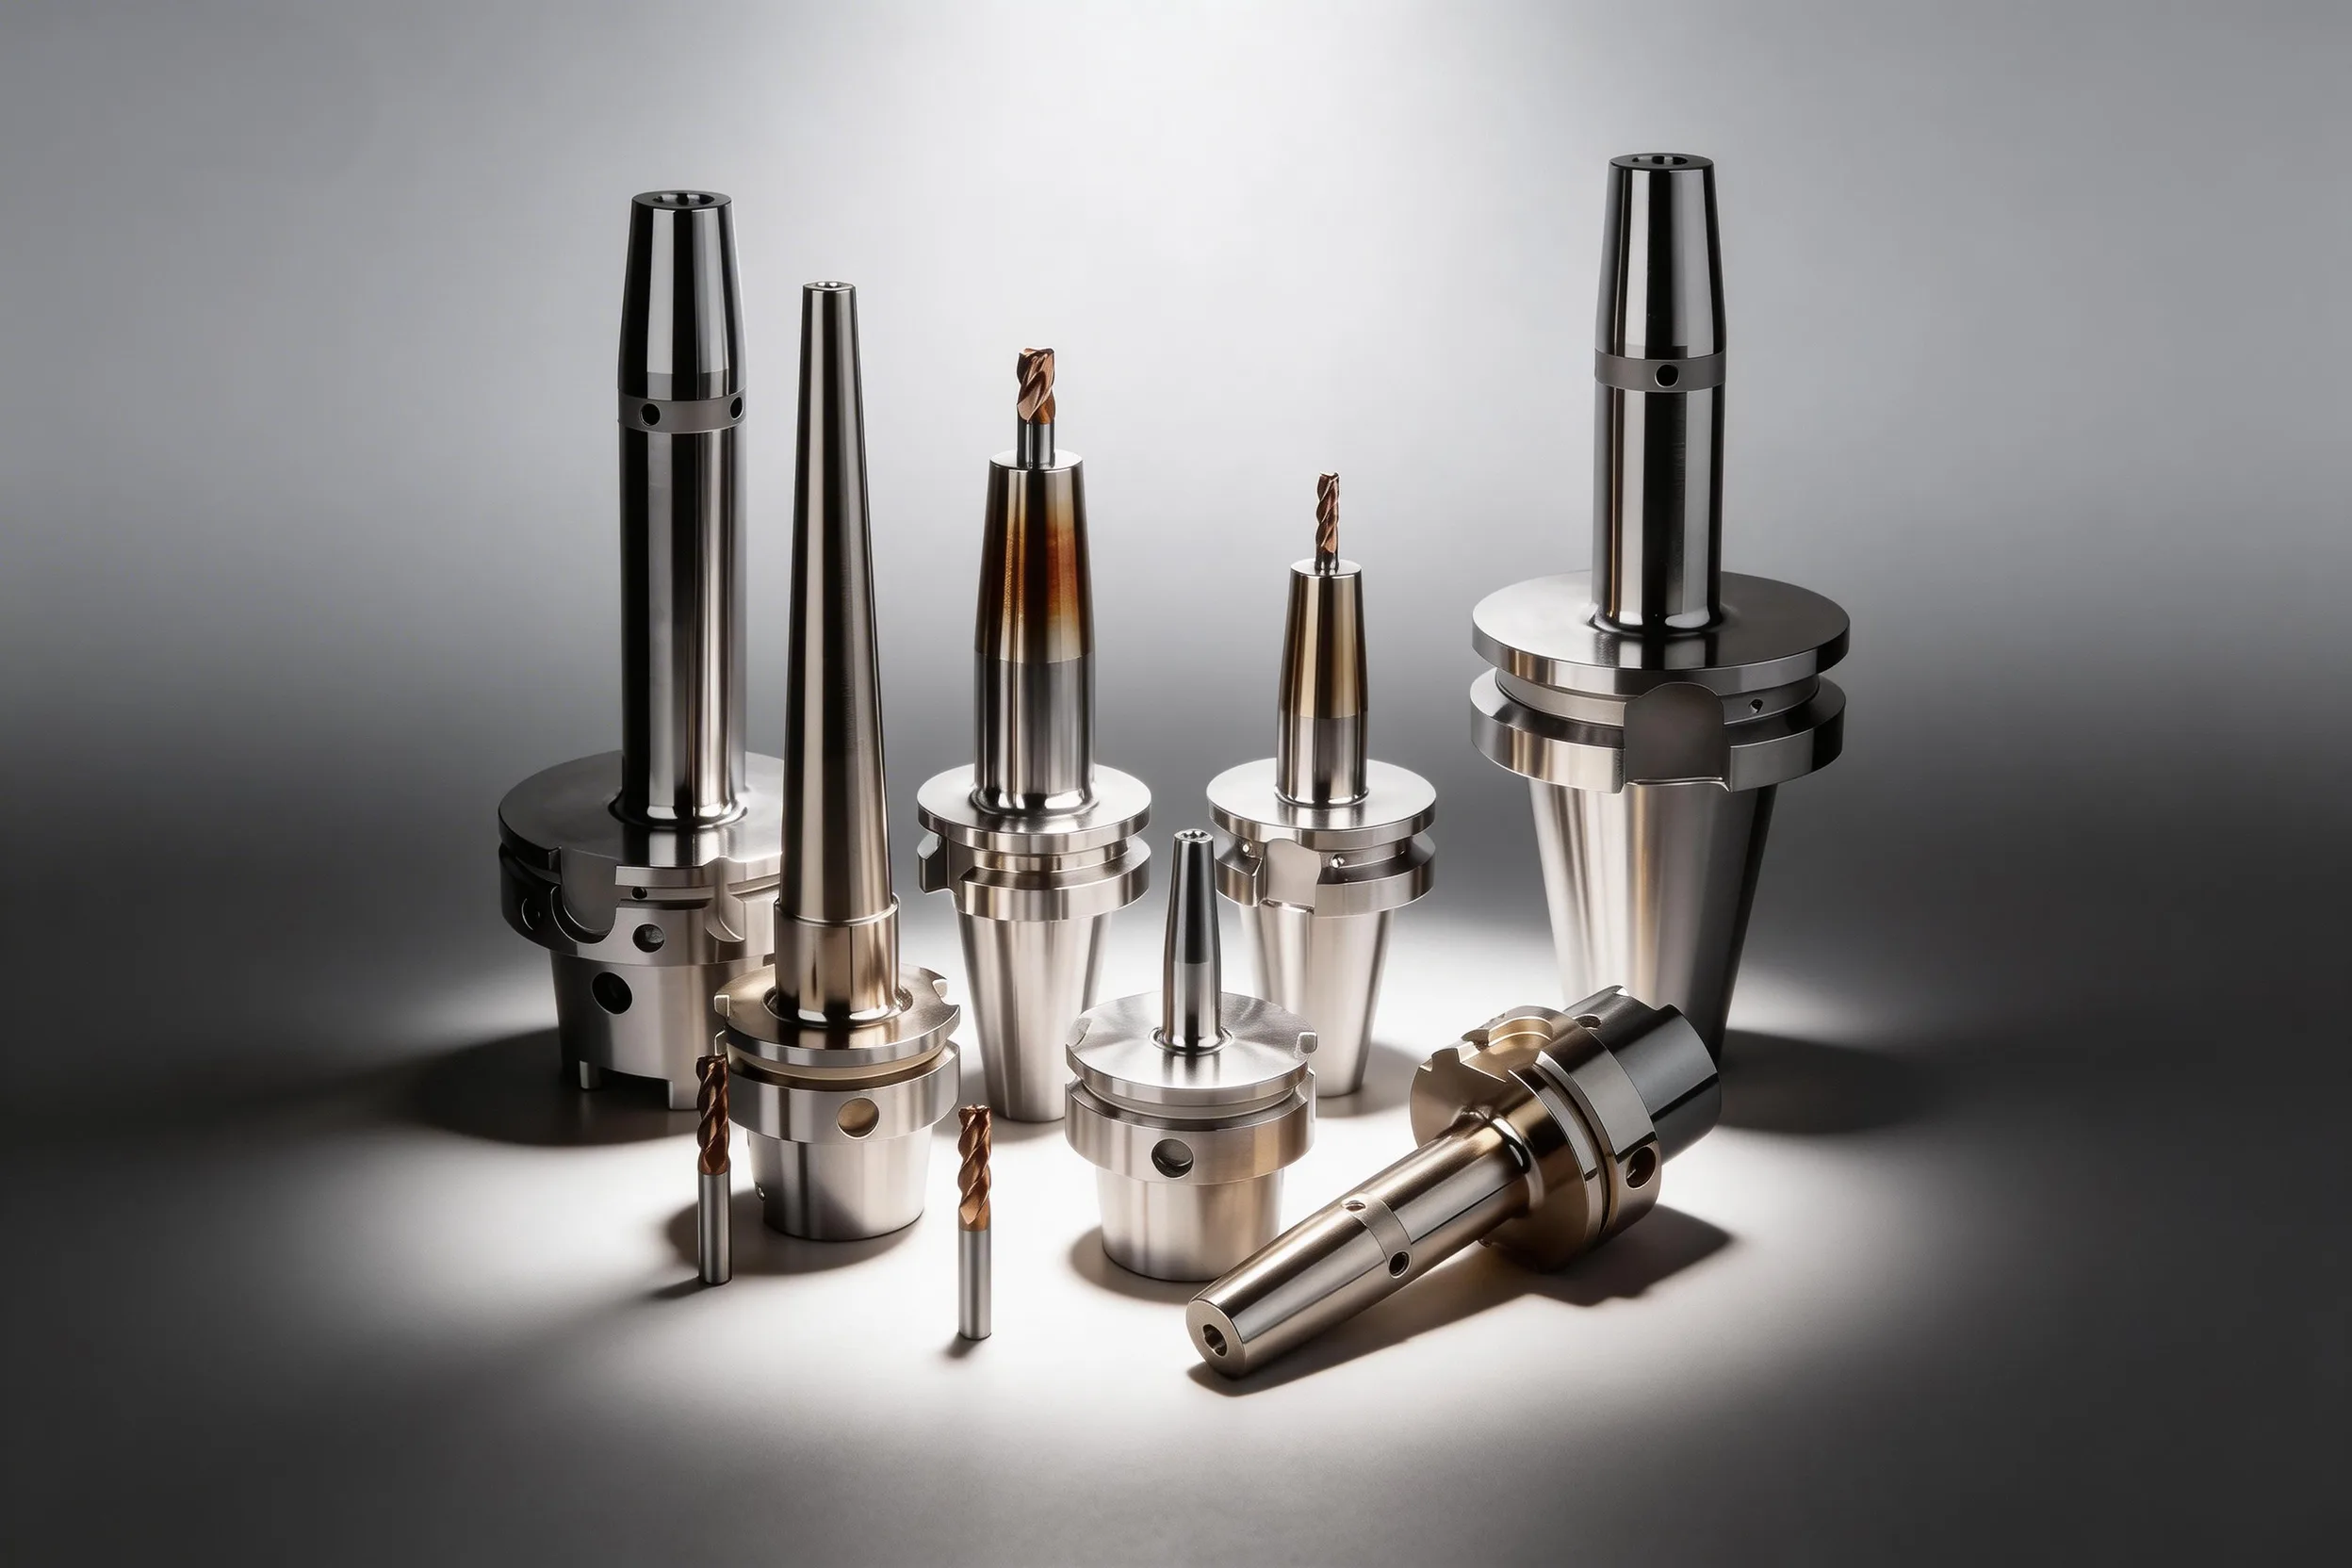
원통 샹크 엔드밀(통상 DIN 1835 form B/E 또는 DIN 6535 form HA/HB/HE 기준)은 세 가지 주류 홀더 계열에 의해 클램핑됩니다. 각 계열은 서로 다른 레버를 거래합니다 — 사이드록은 풀아웃 저항, ER 콜릿은 직경 유연성, 열박음은 런아웃과 밸런스를 사들이므로 — 작업에서 어떤 트레이드오프가 지배하는지에 따라 적합한 선택이 달라집니다.
사이드록(Weldon 플랫) 홀더는 공구에 연삭된 플랫에 맞물리는 단일 세트 스크류로 샹크를 클램핑합니다. Weldon 플랫의 기하학은 DIN 1835 form B(HSS용)와 DIN 6535 form HB(솔리드 초경용)에 정의되어 있으므로, 사이드록 홀더는 해당 플랫이 있는 샹크만 받아들입니다. 단일 점 클램핑은 매우 높은 축 방향 풀아웃 저항을 제공하지만, 공구를 홀더 중심선에서 약간의 오프셋만큼 밀어내므로 런아웃이 약 0.010-0.030 mm TIR로 제한됩니다.
ER 콜릿척은 DIN 6499 / ISO 15488:2003 기준으로 외부 너트를 사용해 일반 원통 샹크 주위에 슬릿이 있는 테이퍼 콜릿을 조여 압축합니다. ER 척 하나는 한 가지 콜릿 시리즈만 수용합니다. ISO 15488 사이즈(ER11–ER40) 전체로 보면 콜릿이 1–26 mm 샹크를 커버하며, 제조사 확장 사이즈인 ER8과 ER50은 이 범위를 1 mm 미만과 30 mm 초과까지 넓힙니다. ISO 15488:2003 Table 4에 따른 Class 2(노멀) 런아웃은 d₁ ≤ 10 mm에서 ≤0.015 mm TIR, d₁ 10-26 mm에서 ≤0.020 mm TIR이며, 제조사 UP/AA 등급은 적절한 시스템에서 약 0.005 mm에 도달합니다.
열박음 홀더는 열간섭으로 클램핑합니다. 유도 가열기가 홀더 보어를 100분의 수 mm 팽창시키고, h6 공차의 샹크가 들어간 뒤 홀더가 냉각되면서(통상 강제 공냉으로 30-120초) 보어가 수축해 샹크를 연속적인 금속-금속 접촉으로 그립합니다. 대칭적·일체형 기하학은 통상 3xD에서 ≤0.003 mm TIR을 제공하며, 양산 셋업에서 25,000 RPM 기준 G2.5 밸런스 등급(ISO 1940-1:2003에서 정의된 등급)을 지원합니다. 다만 이는 제조사 정격이며 ISO 요구사항은 아닙니다.
런아웃·비용·RPM의 비교
세 홀더 계열은 엔드밀 작업에서 중요한 여섯 가지 차원에서 명확히 갈립니다. 런아웃은 사이드록(~0.020 mm)에서 ER(~0.010 mm), 열박음(~0.003 mm)로 갈수록 대략 한 자릿수씩 좋아지는 반면, 첫 공구 자본 비용은 정반대로 움직입니다 — 사이드록은 보조 장비가 필요 없고, ER은 토크 렌치가, 열박음은 — 종종 사이드록 홀더 전체 보유분보다도 비싼 — 유도 가열기가 필요합니다.
| 항목 | 사이드록 (Weldon) | ER 콜릿척 | 열박음 |
|---|---|---|---|
| 일반 런아웃 TIR (ER: ISO 15488 시험 길이, 그 외: 3xD) | 0.010-0.030 mm | 0.005-0.020 mm (Class 2 / UP) | ≤0.003 mm |
| 홀더당 비용 | $30-150 | $100-400 + 콜릿당 $8-25 | $200-500 |
| 첫 공구 자본 지출 | 없음 | 토크 렌치 (~$200) | 유도 가열기 $5,000-15,000 |
| 실용적 RPM 한계 | ~12,000 RPM | 20,000-25,000 RPM (G2.5) | 25,000-40,000+ RPM (G2.5/G1.0) |
| 공구 교환 시간 | ~30-60초 | 15-30초 | ~2-3분 (가열 + 냉각) |
| 직경 유연성 | 홀더당 고정 | 척 1개 + 콜릿 세트가 1 mm 밴드 커버 | 홀더당 고정 (h6 샹크) |
| 샹크 요건 | 연삭된 Weldon 플랫 (DIN 1835/6535) | 일반 원통, h6 권장 | 일반 원통, h6 필수 |
| 풀아웃 저항 | 최고 (플랫의 세트 스크류) | 중간 (마찰 그립) | 높음 (간섭 끼워맞춤) |
런아웃 영향은 정량화 가능합니다. BIG DAISHOWA의 "원-텐스 법칙"에 따르면 강 정삭에서 초경 엔드밀의 공구 수명은 런아웃 2.5 µm마다 약 10% 감소하는 것이 일반적입니다. 따라서 0.020 mm의 사이드록 홀더와 0.003 mm의 열박음 홀더를 동일 조건에서 비교하면 약 60-70%의 공구 수명 차이가 발생합니다 — 비싼 솔리드 초경 엔드밀이 소모품 비용을 좌우할 때 의미 있는 수치입니다.
비용은 단일 홀더 계산으로 끝나는 경우가 드뭅니다. 30개 사이드록 홀더 보유분은 개당 $80 기준 $2,400이며 보조 장비가 필요 없습니다. 척당 $100-400인 30개 ER 보유분은 $3,000-12,000에 콜릿당 $8-25가 추가됩니다. 머신당 척 한 개만 두고 콜릿을 교체하면 비용이 크게 줄지만, 교체할 때마다 공구 길이를 다시 측정해야 합니다. 30개 열박음 세트는 가열기 별도로 통상 $6,000-15,000이며, 손익분기는 공구 수명과 표면 마감 이득이 양산 물량 내에서 자본 지출을 회수할 수 있는지에 달려 있습니다.
사이드록이 여전히 자리를 잡는 이유
강한 강 황삭 셋업에서 칩 부하가 클 때, 무거운 반경 방향 절삭력 하의 축 방향 풀아웃은 실제 발생하는 고장 모드입니다. Weldon 플랫의 세트 스크류는 플랫에 직접 맞물려 마찰 그립으로는 불가능한 양의 축 방향 구속을 제공합니다. 12,000 RPM 미만의 강한 황삭에서는, 콜릿이 샹크 위에서 미세 크리프를 일으킬 수 있는 반면 사이드 스크류는 통상 그렇지 않기 때문에, 같은 공구에서 사이드록이 ER 콜릿보다 오래 가는 경우가 많습니다.
풀아웃 저항이 지배할 때: 사이드록
사이드록 홀더는 세 가지 중 가장 단순하고 저렴하며 풀아웃 저항이 가장 강합니다. 반경 방향 결합도가 50%를 넘고 절삭 깊이가 1.5xD를 초과하는 황삭에서는, Weldon 플랫의 세트 스크류가 축 방향 풀아웃에 대한 적극적 기계적 구속을 제공하므로 마찰 그립 대안보다 사이드록 홀더가 통상 선호됩니다.
트레이드오프는 기하학적입니다. 세트 스크류가 샹크의 한쪽 면에만 맞물리므로 공구 축이 홀더 축에서 통상 5–15 µm 어긋납니다. 이 오프셋은 반복 가능합니다 — 공구가 한 번 장착되면 런아웃은 안정적이지만 — 공구를 바꾼다고 보정되지 않습니다. 표면 마감은 비례해 나빠지며, 스크류와 카운터보어가 비대칭 질량을 만들기 때문에 고RPM 밸런스가 좋지 않습니다.
트레이드가 받아들여지는 사이드록 용도:
- 중황삭 — 마찰 그립을 풀어버릴 수 있는 반경 방향 힘이 발생하는 강과 스테인리스
- 대직경 인덱서블 엔드밀(통상 ≥16 mm) — 칩 부하 하의 샹크 풀아웃이 지배적 고장 모드인 경우
- 대직경 스트레이트 샹크 드릴의 드릴링(ER40이나 아버 드릴척이 없을 때)
- 구형 작업장 — 밸런스 등급이 비결정적인 10,000 RPM 미만의 BT40/CAT40 주축
Ra 1.6 µm 미만의 표면 마감이 중요한 경우, 주축이 양산에서 12,000 RPM을 넘는 경우, 또는 공구 샹크에 Weldon 플랫이 없는 경우에는 사이드록을 피해야 합니다.
고RPM에서의 비대칭 밸런스
표준 사이드록 홀더는 통상 재밸런스 없이 G6.3 또는 그보다 거친 등급으로 분류됩니다. 12,000 RPM 이상에서는 비대칭 세트 스크류 기하학이 원심 진동을 발생시켜 런아웃에 더해지고 주축 베어링 마모를 가속합니다. 작업이 정말로 고속에서 사이드록을 요구한다면, 세트 스크류 반대편에 카운터보어가 있는 밸런싱(G2.5) 변형을 지정하시기 바랍니다.
직경 유연성이 지배할 때: ER 콜릿척
ER 콜릿척은 척 한 개와 콜릿 세트가 광범위한 샹크 직경 범위를 적당한 비용으로 커버하므로 범용 CNC 밀링의 주력입니다. 같은 작업일에 혼합 엔드밀 샹크 사이즈(통상 3 mm부터 20 mm)를 운전하는 공장에서는, $200-400의 척 1개와 18콜릿 세트로 홀더 추가 구매 없이 2-20 mm 전 범위를 커버할 수 있으므로 DIN 6499 기준 ER32 척이 공구 교환당 최저 비용 옵션입니다.
ER의 트레이드오프는 런아웃/비용/밸런스 스펙트럼의 중간에 자리합니다.
- 런아웃은 노멀 등급의 경우 ISO 15488 Class 2(≤0.015-0.020 mm)에 의해 결정됩니다. UP/AA 등급 콜릿은 이를 ~0.005 mm까지 끌어내리지만 h6 샹크와 깨끗하고 손상되지 않은 콜릿 시트가 요구됩니다.
- 밸런스는 프리미엄 척 너트와 밸런싱 콜릿으로 통상 G2.5에 도달하며 양산에서 20,000-25,000 RPM을 지원합니다. ER 너트와 슬릿 콜릿은 작은 불균형 원천으로 남아 있으며, 열박음은 이를 제거합니다.
- 직경 커버리지는 가장 큰 강점입니다. ER32 척 한 개가 1 mm 밴드로 2-20 mm를, ER40 척이 3-26 mm를 커버합니다. 정삭 작업에서 열박음을 정당화할 수 있더라도 잡샵이 ER로 표준화하는 이유가 여기에 있습니다.
ER 용도:
- 단일 셋업 내 혼합 공구 직경의 범용 밀링
- 당일 다품종이 공구별 최적화보다 우세한 잡샵
- 일반적인 8,000-20,000 RPM 주축 속도에서의 경-중황삭 및 정삭
- 스트레이트 샹크 드릴과 리머의 홀 가공(아버 마운트 드릴척의 런아웃 페널티 회피)
작업이 25,000 RPM을 넘어 운전될 때(밸런스가 한계가 됨), Ra 0.8 µm 미만의 표면 마감이 요구될 때(콜릿 비대칭이 드러남), 또는 단일 공구 직경이 양산 물량을 지배할 때(전용 열박음 홀더가 더 빠르게 상각됨)는 ER 재고려가 필요합니다. ER11-ER40 사이의 사이징 가이드는 ER 콜릿 선정 가이드를 참조하시기 바랍니다.
Class 2와 UP 등급 ER 콜릿
≤0.020 mm TIR의 표준 Class 2 콜릿은 황삭과 Ra 1.6 이하의 대부분 정삭에 적합합니다. ~0.005 mm의 UP/AA 등급은 주축·척 테이퍼·콜릿·h6 공차 샹크가 모두 사양 내에 있을 때만 정격 런아웃을 발휘합니다. 마모된 척이나 공차를 벗어난 샹크에서 사용하려고 UP 등급 콜릿을 구매하면 새 Class 2 콜릿과 동일한 런아웃이 나오는 것이 일반적입니다.
런아웃과 밸런스가 지배할 때: 열박음
열박음은 주류 양산에서 사용되는 가장 고성능의 엔드밀 클램핑 기술입니다. 15,000 RPM을 넘는 알루미늄·경화강·그래파이트 고속 정삭, 그리고 25,000 RPM 이상으로 운전되는 HSK-E/F 주축에서는 대칭적·일체형 기하학이 ≤0.003 mm TIR과 ER 너트가 따라잡지 못하는 G2.5(또는 그보다 정밀한 등급) 밸런스 등급을 유지하므로 열박음 홀더가 통상 선호됩니다.
열박음 트레이드오프:
- 자본 지출 하한. 실용적인 열박음 보유에는 유도 가열기($5,000-15,000, 출력과 지원 사이즈에 따라)와 양산 공구를 커버할 수 있는 충분한 홀더가 필요합니다. 정삭 중심 공장의 일반적인 진입 투자는 첫 공구가 가동되기 전 $10,000-25,000입니다.
- 공구당 비유연성. 각 홀더는 h6에서 정확히 한 샹크 직경만 받아들입니다. 교체할 콜릿이 없습니다. 12 mm 홀더는 12.5 mm 샹크를 클램프하지 못합니다.
- 코팅 열 노출. 보어 가열 온도는 보어에서 통상 200-300°C에 도달합니다. 일부 엔드밀 코팅(특히 DLC와 일부 저온 후처리)은 반복 열 노출로 열화될 수 있는 반면, 표준 TiAlN, AlTiN, AlCrN 코팅은 이 사이클을 문제없이 견딥니다.
- 공구 교환 시간. 전체 가열-삽입-냉각 사이클은 ER의 15-30초 대비 약 2-3분이 걸립니다. 시프트당 한 번 공구를 바꾸는 양산에서는 수용 가능하지만, 하루에 셋업이 많은 잡샵 작업에는 비실용적입니다.
트레이드오프가 회수되는 열박음 용도:
- 15,000 RPM 이상의 고속 밀링, 특히 알루미늄과 경화강의 HSK-A63/HSK-E50 주축
- 비싼 초경 공구에서 런아웃이 끌어내는 25-50% 공구 수명 향상이 6-18개월 안에 자본 지출을 회수하는 정삭 작업
- 열박음의 슬림한 노즈 프로파일이 ER 너트가 들어가지 못하는 포켓에 도달하는 장돌출 작업
- 대칭 회전 질량이 도움이 되는 5축 정삭
밸런스보다 댐핑이 지배 요구인 고속 정삭에서는 유압척이 대안입니다 — 콜릿척 vs 유압척 비교를 참조하시기 바랍니다.
단일 직경 락인
열박음 홀더는 정확히 한 샹크 직경만 받아들입니다. 주축 테이퍼, 공구 직경, L/D 돌출 길이를 확인한 뒤에만 홀더를 주문하시기 바랍니다. 11.95 mm 샹크용으로 주문된 12 mm 열박음 홀더는 클램프되지 않습니다 — 간섭 끼워맞춤이 보어 양측에서 h6 치수 제어에 의존하기 때문입니다.
나란히 본 의사결정 뷰
✦ 사이드록 (Weldon) 적합 용도
- 풀아웃 저항이 지배하는 중황삭
- 밸런스 등급이 비결정적인 12,000 RPM 미만 주축
- 연삭된 Weldon 플랫이 이미 재고에 있는 공구(DIN 1835/6535)
- 최저 첫 공구 비용 — 보조 장비 불필요
✦ ER 콜릿척 적합 용도
- 혼합 샹크 직경의 범용 밀링
- 한 작업일에 5-50개 다른 공구 사이즈를 운전하는 잡샵
- G2.5 프리미엄 변형으로 8,000-25,000 RPM
- 콜릿 1 mm 밴드를 척 한 개가 커버할 때 공구 교환당 최저 비용
빠른 선정 표
| 시나리오 | 권장 홀더 | 일반 런아웃 | RPM 목표 | 선정 이유 |
|---|---|---|---|---|
| 강/스테인리스의 중황삭, BT40 주축, ≤10,000 RPM | 사이드록 (DIN 1835/6535) | 0.010-0.030 mm | ≤12,000 RPM | Weldon 플랫의 세트 스크류가 무거운 칩 부하 하의 축 방향 풀아웃에 저항 |
| 잡샵, 혼합 샹크 직경 3-20 mm, ≤20,000 RPM | ER32 콜릿척 (DIN 6499) | 0.005-0.020 mm | 20,000-25,000 RPM | 척 1개 + 18콜릿 세트가 2-20 mm 전 범위 커버; 공구 교환당 최저 비용 |
| 양산 라인, 단일 공구 직경, 12,000-20,000 RPM | ER 척 (UP 등급) 또는 열박음 | 0.005-0.010 mm | 20,000 RPM | 샹크가 h6라면 UP 등급 ER이 ~0.005 mm에 도달; 열박음은 통상 ≤0.003 mm |
| 경화강 또는 알루미늄 고속 정삭, >15,000 RPM | 열박음 (BT/CAT/HSK-A) | ≤0.003 mm | 25,000 RPM | 대칭적·일체형 기하학이 G2.5 밸런스와 ≤0.003 mm TIR 유지 |
| HSK-E/F 마이크로 정삭, 25,000-40,000+ RPM | HSK-E/F의 열박음 | ≤0.003 mm | 30,000-40,000+ RPM | 구동 슬롯 없음(DIN 69893) → 완전 대칭 → 고속에서 G1.0 밸런스 가능 |
| 4140 강에서 Ra ≤0.8 µm 표면 마감 목표 | 열박음 또는 유압척 | ≤0.003 mm | 15,000-20,000 RPM | 런아웃 하한과 댐핑(유압)이 스캘롭 패턴을 Ra 목표 아래로 끌어내림 |
| 예산 부족, 유도 가열기 없음 | ER 콜릿척 (Class 2) | ≤0.015-0.020 mm | 20,000 RPM | $5K-15K 자본 지출 회피; UP 등급은 정삭 스테이션에 나중에 추가 가능 |
| 티타늄 깊은 포켓의 중황삭 5축 정삭 | 열박음 (슬림 노즈) | ≤0.003 mm | 12,000-18,000 RPM | 슬림 프로파일이 포켓에 도달; 밸런싱된 질량이 다축 기구학에 유리 |
런아웃·밸런스·풀아웃 저항을 단일 성능 수치가 아닌 작업에 맞춥니다.
사이드록 홀더는 Weldon 플랫의 세트 스크류가 최저 첫 공구 비용으로 적극적 풀아웃 저항을 제공하므로, 12,000 RPM 미만의 중황삭에서 통상 선호됩니다. DIN 6499 / ISO 15488 기준 ER 콜릿척은 척 1개 + 콜릿 세트가 광범위한 직경 범위를 적당한 비용으로 커버하므로 혼합 샹크 직경의 범용 밀링에서 기본 선택입니다(10-26 mm 샹크에서 Class 2 TIR ≤0.020 mm). 열박음 홀더는 ≤0.003 mm 런아웃과 G2.5/G1.0 밸런스가 표면 품질과 공구 수명을 좌우하는 15,000 RPM 이상 고속 정삭과 25,000 RPM 이상의 HSK-E/F 주축에서 — 양산 물량이 $5,000-15,000의 유도 가열기 자본 지출을 정당화하는 경우 — 통상 선호됩니다. 생산성이 높은 대부분의 공장은 세 가지를 모두 혼용하며, 트레이드오프가 회수되는 곳에 각각 배치합니다.
Weldon 플랫이 없는 엔드밀에 사이드록 홀더를 사용할 수 있습니까?
사용할 수 없습니다 — 세트 스크류는 맞물릴 연삭된 플랫이 필요합니다. 일반 원통 샹크를 사이드록 홀더에 클램핑하면 세트 스크류 힘이 단일 접촉선에 집중되어 샹크에 자국을 남기고, 절삭 부하 하에서 회전 슬립을 허용하며, 런아웃 드리프트를 가속할 수 있습니다. 일반 샹크에는 ER 콜릿척을 사용하시기 바랍니다.
ER에서 열박음으로 전환하면 공구 수명이 얼마나 늘어납니까?
BIG DAISHOWA의 원-텐스 법칙(2.5 µm당 ≈10%)에 따르면, 0.015 mm TIR의 표준 ER은 0.003 mm 열박음이 달성하는 정삭 공구 수명의 약 40-50%를 잃게 됩니다. 약 12 µm의 차이는 '텐스' 약 다섯 개에 해당합니다. 실제 현장에서 전환으로 얻는 향상은 통상 25-50%로 제시되며, 소재·플루트 수·반경 방향 결합도에 따라 달라집니다.
열박음이 엔드밀 코팅을 손상시킵니까?
표준 PVD 코팅(TiAlN, AlTiN, AlCrN)은 수백 사이클에 걸쳐 측정 가능한 열화 없이 200-300°C 보어 가열 사이클을 견딥니다. DLC와 일부 저온 후처리는 반복 열 노출로 열화될 수 있으므로 — 해당 공구에 열박음을 표준화하기 전 코팅 공급사에 확인하시기 바랍니다. 열은 공구 플루트가 아닌 홀더 보어에 적용되므로, 절삭날 무결성은 일반적으로 보존됩니다.
열박음(압입) 홀더 vs 콜릿척 — ER이 유리한 경우는 언제입니까?
직경 유연성, 빠른 공구 교환, 자본 지출 회피가 의사결정을 지배할 때마다 ER이 열박음을 이깁니다. 시프트당 30개 이상의 공구 사이즈를 운전하는 잡샵은 직경별 열박음 보유와 가열기 자본 지출을 정당화하기 어려운 경우가 대부분입니다. ER은 또한 Class 2(≤0.020 mm) 또는 UP 등급(~0.005 mm) 런아웃이 이미 표면 마감 목표를 충족하는 15,000 RPM 미만에서도 통상 선호됩니다.
실제 머신에서 Class 2 ER 콜릿의 런아웃은 어느 정도를 기대해야 합니까?
잘 정비된 주축에서 12-18 mm 샹크 기준 공구 끝에서 약 0.015-0.025 mm TIR이 현실적이며 — 주축·척·샹크 공차가 적층되기 때문에 ISO 15488:2003 Table 4 한계보다 약간 높습니다. Class 2 한계(d₁ ≤ 10 mm에서 ≤0.015 mm; d₁ 10-26 mm에서 ≤0.020 mm)는 양산 주축이 아닌 교정된 만드릴에서 단독으로 시험됩니다.
출처
- ISO 15488:2003 — Collets with 8 degrees setting angle for tool shanks (Type ER)
- DIN 6499 — Collet chucks ISO 15488
- DIN 1835 — Shank dimensions for milling cutters with cylindrical shank
- DIN 6535 — Shank forms for solid carbide milling cutters with cylindrical shank
- ISO 1940-1:2003 — Mechanical balance of rotors
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout