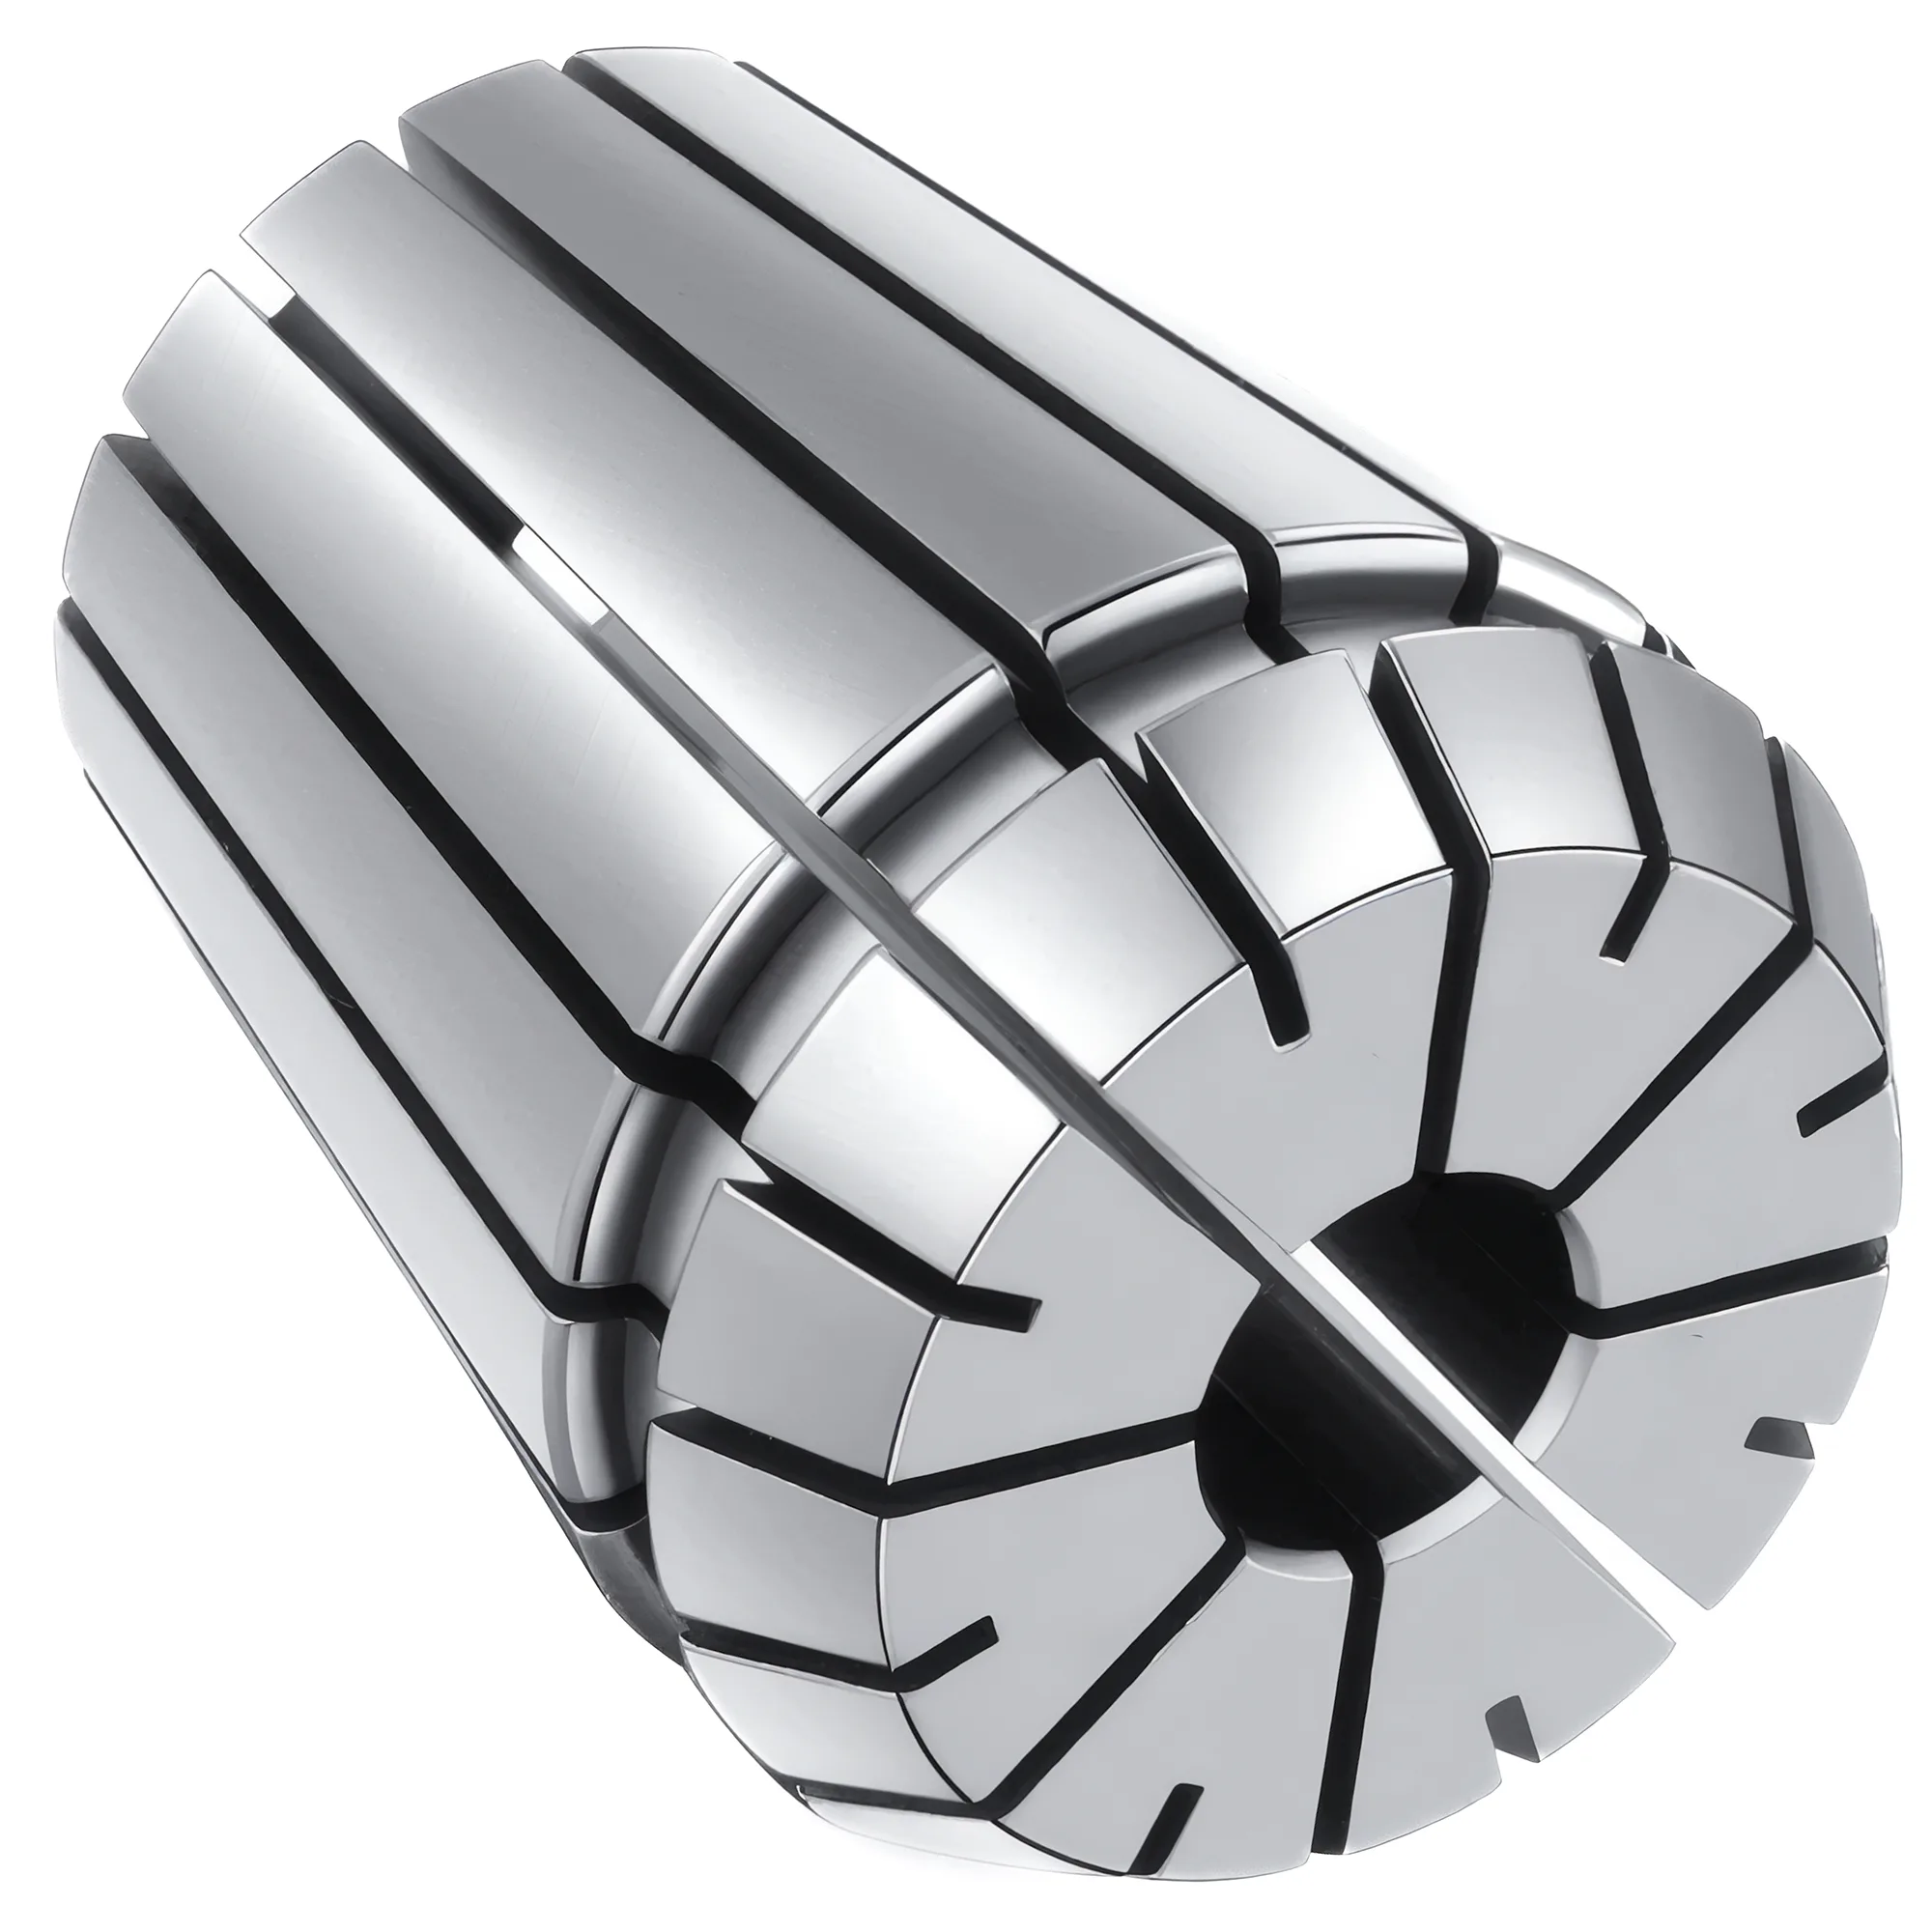
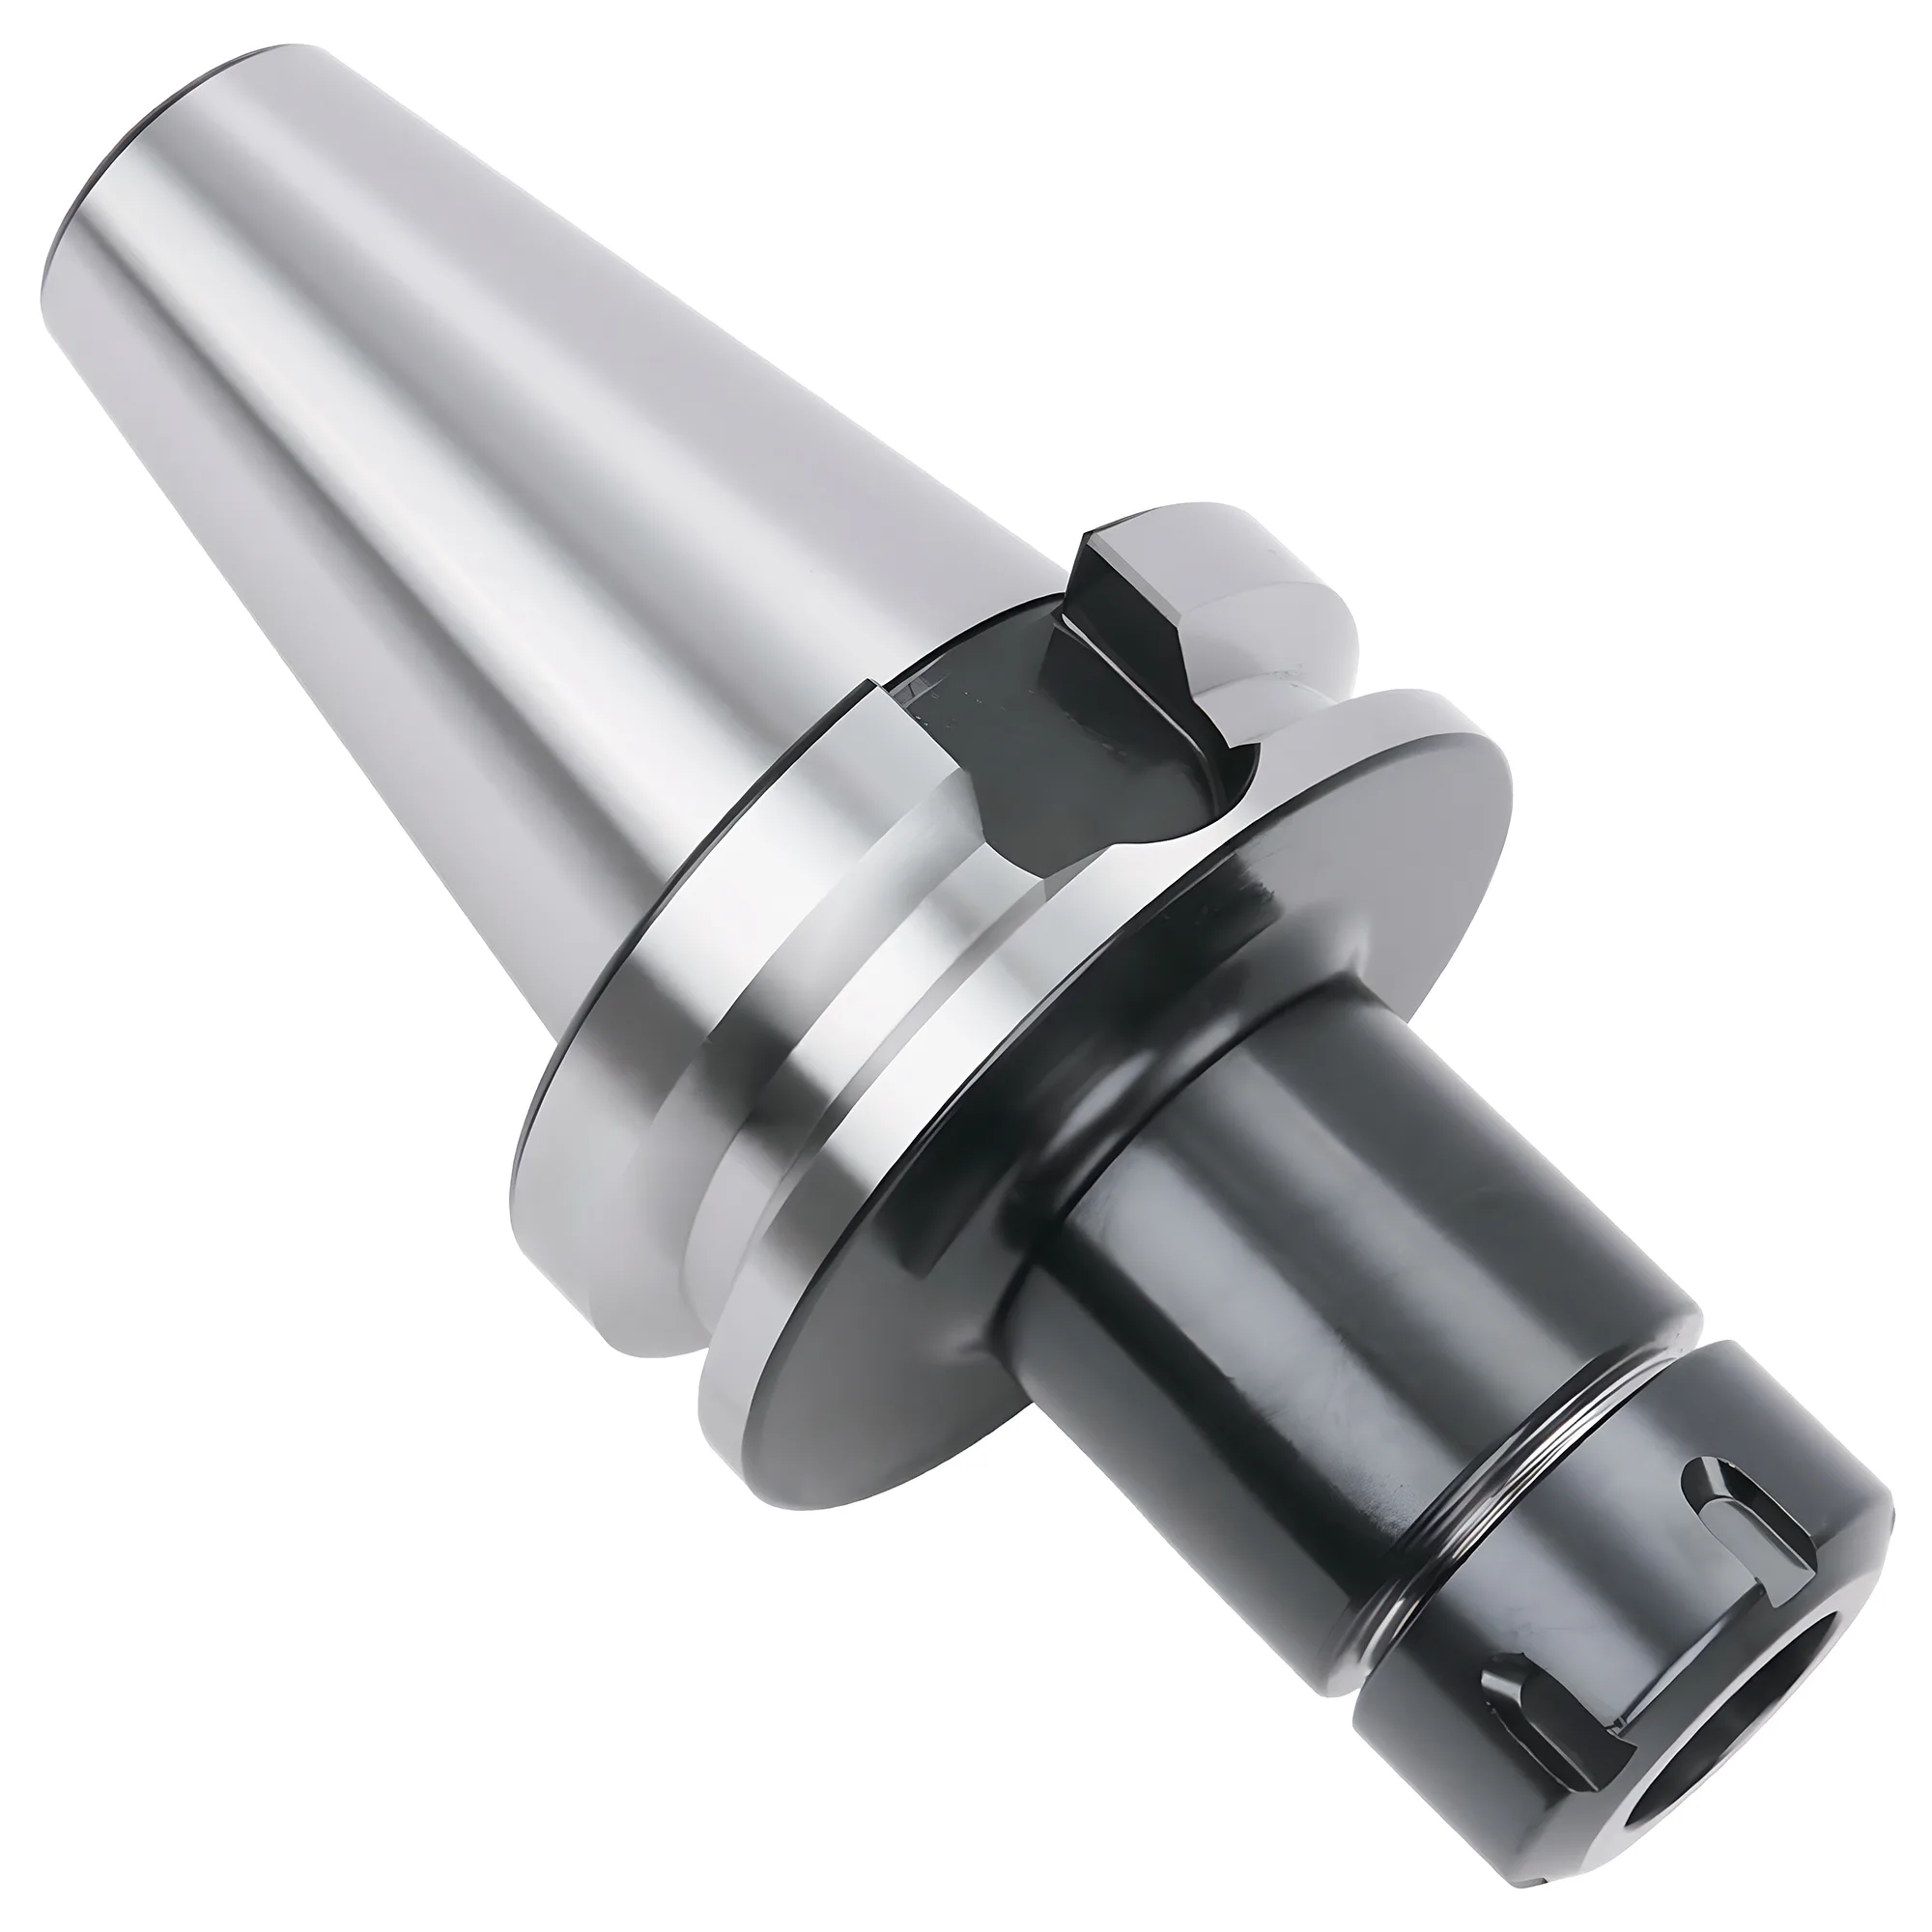
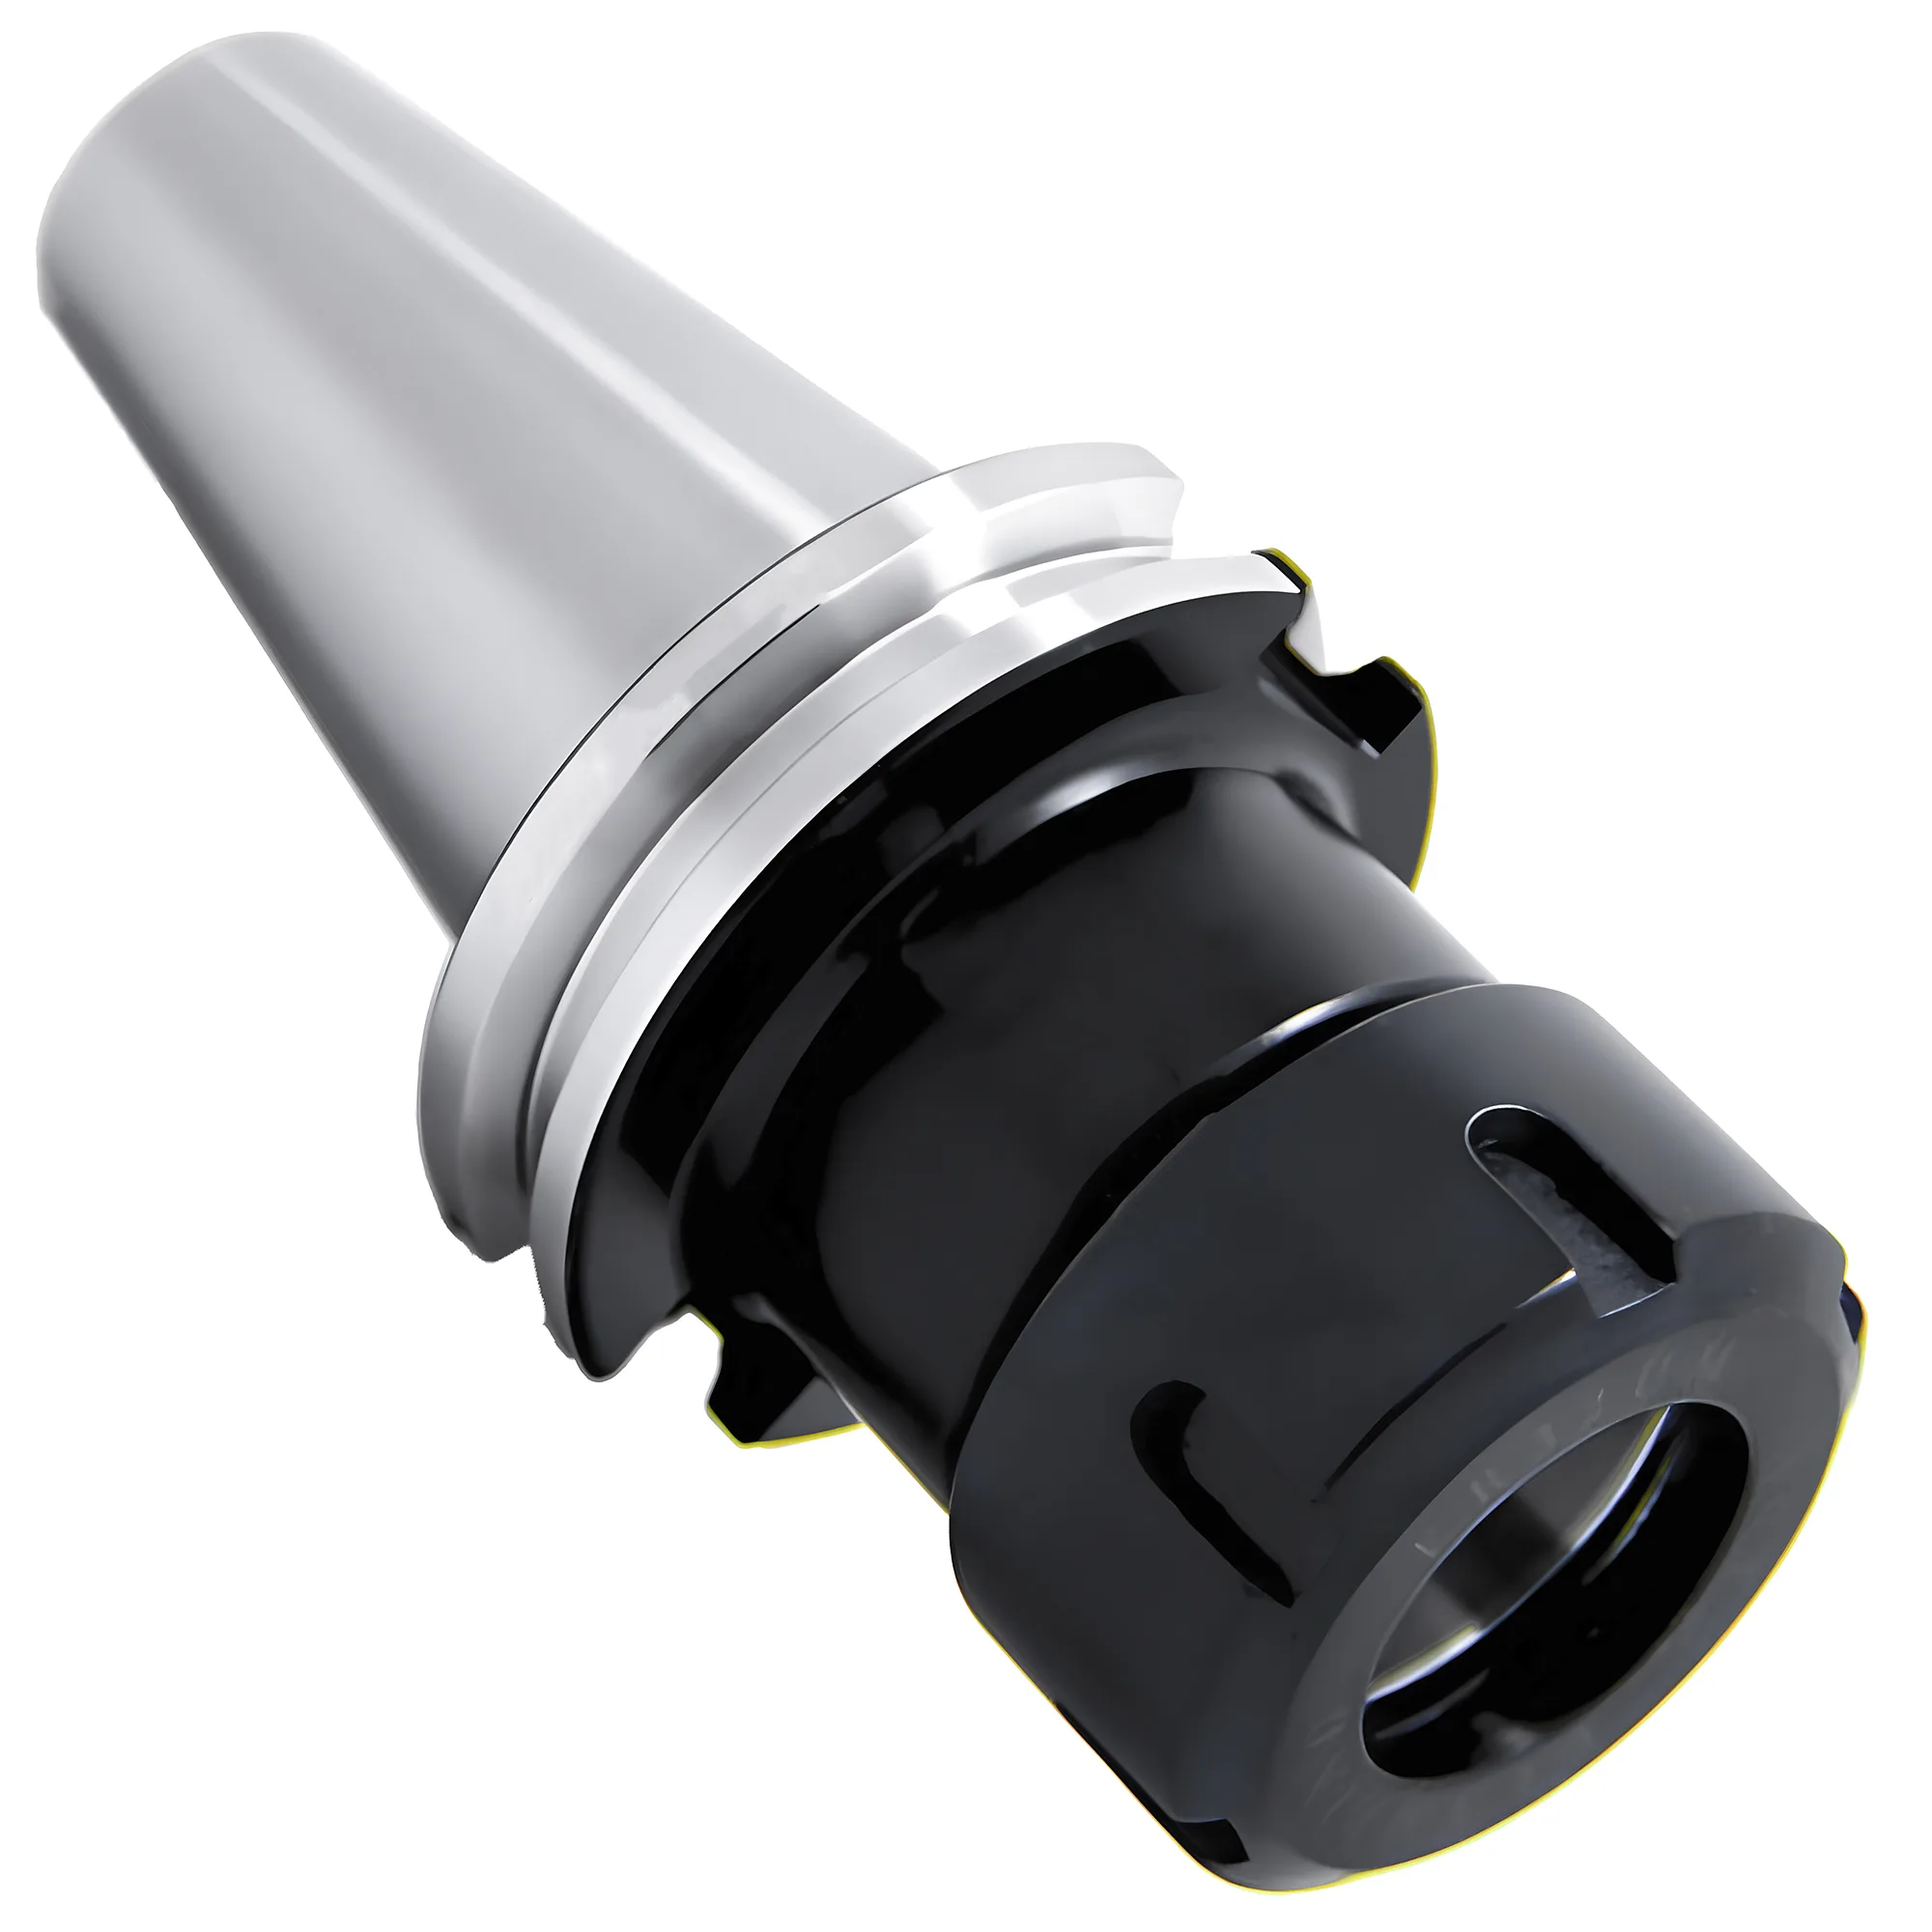
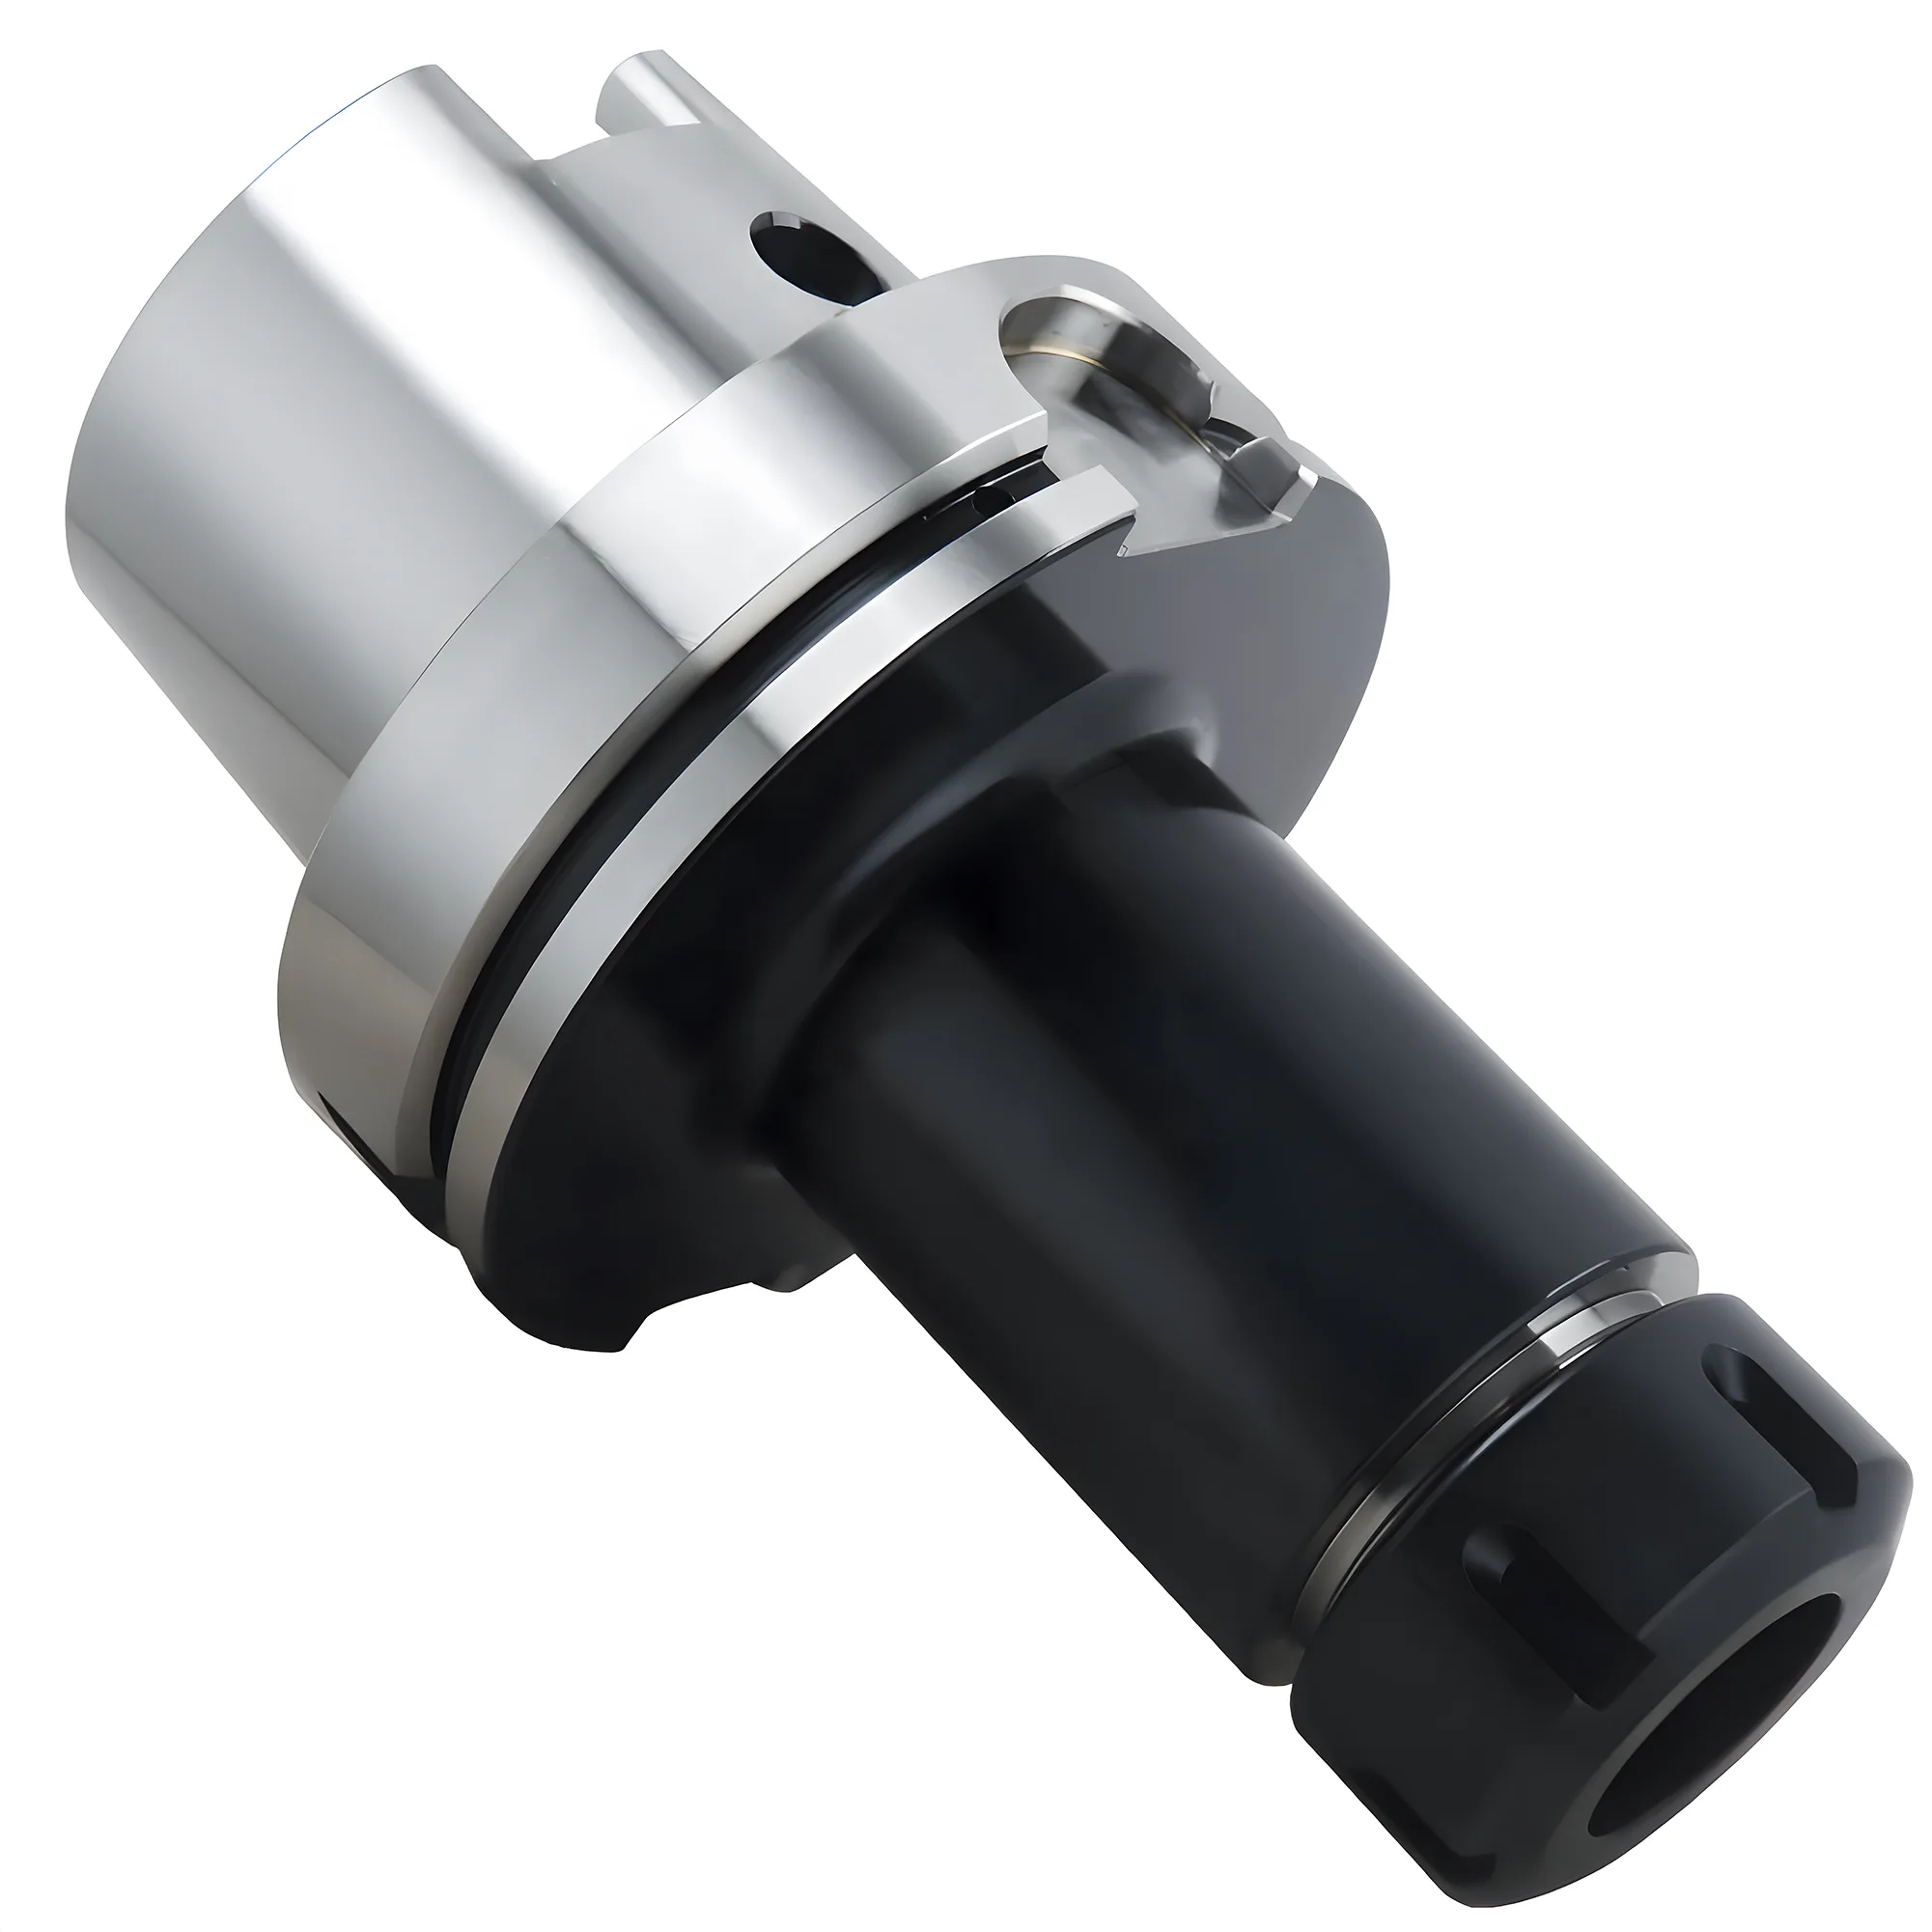
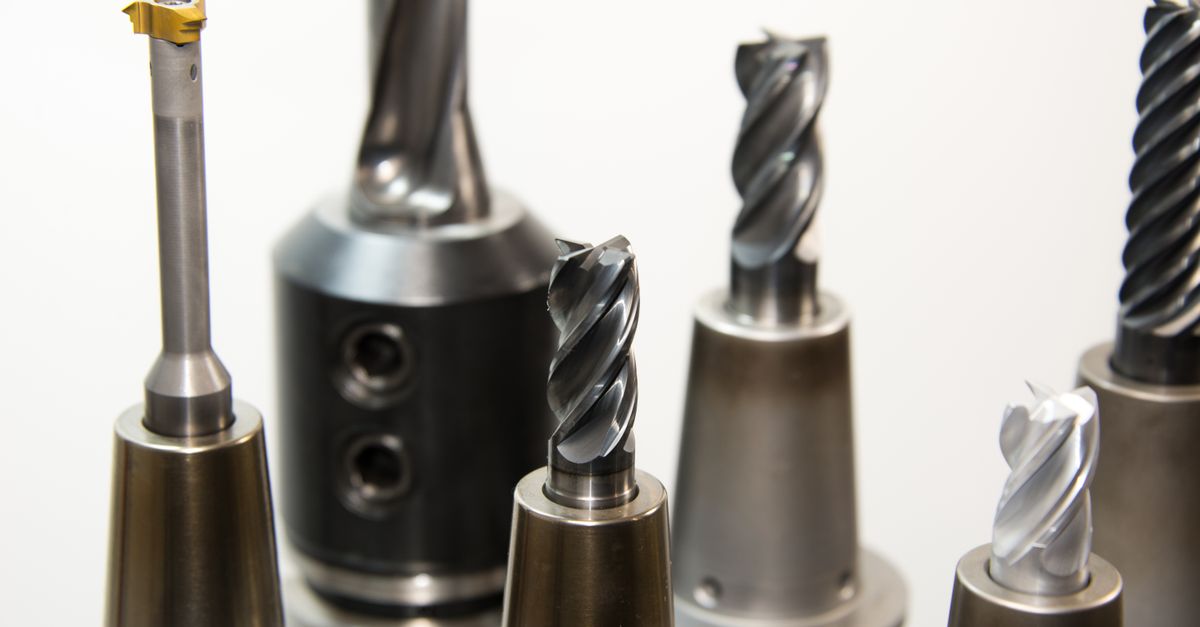
ISO 15488(DIN 6499)은 ER11, ER16, ER20, ER25, ER32, ER40의 여섯 가지 ER 콜릿 사이즈를 규격화하며, 1 mm부터 26 mm까지의 샹크를 클램핑한다. ER8과 ER50은 이 범위의 아래와 위에 제조사가 추가한 일반적인 확장 사이즈이다. 클래스 2(보통 등급) 콜릿은 ISO 15488:2003 Table 4 기준 런아웃 ≤0.015 mm TIR(d₁ ≤ 10 mm) 또는 ≤0.020 mm TIR(d₁ 10–26 mm)을 유지하며, 제조사의 UP/AA 등급은 클래스 1보다 엄격한 ≤0.005 mm에 도달한다. ER16–ER40 표준(B형) 콜릿은 개당 1 mm 축소되므로(ER11은 0.5 mm) ER32 18개 세트로 2-20 mm를 커버할 수 있다. 클램핑력은 일반적인 추정치로 콜릿 사이즈에 따라 3,000-25,000 N이다.
툴홀딩 시스템 전반(테이퍼, 척, 워크홀딩 포함)에 대한 종합 개요는 툴홀딩 종합 가이드를 참조한다.
ER 콜릿 사이즈표(ER8~ER50, mm 및 인치)
"ER" 뒤의 숫자는 콜릿 대구경부를 받아들이는 홀더 보어의 직경(mm)을 나타낸다 — ER32는 8° 테이퍼 대구경부에서 32 mm 보어에, ER40은 40 mm 보어에 안착하며, 이는 ISO 15488 Table 2 규격에 따른다. 각 사이즈는 특정 공구 직경 범위와 클램핑 토크 영역을 대상으로 한다.
| ER 사이즈 | 홀더 보어 | ISO 15488 범위(A형 및 B형) | 일반적인 최대 인치 콜릿 | ISO 15488 포함 여부 | 주요 용도 |
|---|---|---|---|---|---|
| ER8 | 8 mm | 제조사 규정, 일반적으로 ~5 mm까지 | ~3/16 in | 미포함 | 마이크로 드릴, 조각 |
| ER11 | 11 mm | 1-7 mm | 1/4 in | 포함 | 소형 엔드밀, 조각 공구 |
| ER16 | 16 mm | 1-10 mm | 13/32 in(10.3 mm, 범위 상한) | 포함 | 경절삭 밀링, 드릴링 |
| ER20 | 20 mm | 1-13 mm | 1/2 in | 포함 | 범용 가공 |
| ER25 | 25 mm | 1-16 mm | 5/8 in | 포함 | 일반 밀링 작업 |
| ER32 | 32 mm | 2-20 mm | 3/4 in | 포함 | 중절삭 밀링, 대형 공구 |
| ER40 | 40 mm | 3-26 mm | 1 in | 포함 | 중절삭 이상 용도 |
| ER50 | 50 mm | 제조사 규정, 일반적으로 ~36 mm까지 | ~1-1/4 in | 미포함 | 26 mm 초과 대형 샹크 |
인치 콜릿은 일반적으로 약 1/32 in 간격으로 제작되며, 최대 인치 사이즈는 대개 각 미터 최대치보다 작은 가장 큰 통상 분수 치수이다. 단, ER16은 예외로 13/32 in(10.3 mm)가 ISO 최대치 10 mm를 약간 넘는다. 또한 많은 제조사가 ISO 최소치보다 작은 보어(예: ER32나 ER40의 1 mm 콜릿)도 생산하므로, 공칭 시리즈가 아니라 해당 제조사의 사이즈표를 확인하는 것이 좋다.
ER60을 검색하는 경우도 있지만, ISO 15488은 ER40에서 끝나므로 이 사이즈는 규격에 포함되지 않는다. ER40을 넘는 사이즈(ER50 이상)는 제조사 고유 설계이므로 콜릿, 너트, 홀더 치수는 한 제조사의 표를 기준으로 맞추는 것이 바람직하다.
클램핑 범위 고려사항
ISO 15488에 따르면 ER16–ER40 표준(B형) 콜릿은 개당 1 mm, ER11 콜릿은 0.5 mm 축소되므로 ER32 18개 풀세트로 2-20 mm 샹크 범위 전체를 간격 없이 커버할 수 있다. 콜릿은 0.5 mm 간격으로도 흔히 재고가 있지만 ER16–ER40 각 콜릿의 축소량은 여전히 1 mm이므로, 반 간격 콜릿은 범위를 넓히는 것이 아니라 서로 겹칠 뿐이다. "12"로 표기된 콜릿은 11-12 mm 공구를 클램핑한다.
고정밀 옵션
고정밀 콜릿은 ≤0.005 mm(5미크론)의 런아웃을 달성하며, 일부 프리미엄 등급은 이보다 더 엄격한 값을 보증한다. 표준 콜릿과 마찬가지로 0.5 mm 간격으로 흔히 재고가 있으며, ER16–ER40 각 콜릿의 축소량은 여전히 1 mm이다. 표면 품질이 중요한 정삭 작업에 적합하다.
클래스 2(보통 등급) ER 콜릿은 일반적으로 IT8 또는 그보다 느슨한 공차의 일반 밀링에 적합한 동심도를 제공하는 반면, H7 리밍 및 금형 정삭 작업에서는 공구 런아웃이 표면 오차를 증폭하므로 UP 고정밀 등급이 선호되는 경우가 많다.
ER32 vs ER40: 어떤 사이즈를 선택할 것인가
ER32는 20 mm(3/4 in) 샹크까지 대응하며 30번 및 40번 테이퍼 홀더에 적합하다. ER40은 26 mm(1 in)까지 대응하지만 더 큰 너트와 바디가 필요하므로, ER40은 대개 20 mm를 넘는 샹크를 정기적으로 사용하는 경우에만 가치가 있다. ER32는 일반 CNC 밀링에서 가장 널리 사용되는 ER 사이즈로, 2-20 mm 범위가 대부분의 엔드밀과 드릴 샹크를 커버하면서도 콤팩트함을 유지한다. 26 mm를 넘는 범위는 ISO 15488 밖의 제조사 사이즈인 ER50이 담당한다.
✦ 소형 부품 및 정삭
- ER8, ER11 또는 ER16 시스템
- 경절삭에 적합한 낮은 클램핑력
- 시계, 보석, 마이크로 가공에 적합
✦ 중절삭 가공
- ER32, ER40 또는 ER50 시스템
- 최대 클램핑력
- 대형 직경 공구에 필수
범용 가공의 경우:
- 40번 테이퍼 기계에서는 ER32가 범용 기본 선택이며, 소형 기계에는 ER20 또는 ER25가 적합하다
- 다양한 가공을 처리하는 범용 공장에서 가장 일반적인 선택이다
- 중간 수준의 절삭 부하에 충분한 클램핑력을 제공한다
최근 출시된 완전한 ER 콜릿 척 제품군의 개요는 ER 콜릿 시스템 출시를 참조한다.
콜릿 재질, 경도 및 너트
ISO 15488은 ER 콜릿을 인장강도 700 N/mm² 이상의 강재로 제작하고 보어와 테이퍼를 44-48 HRC(44 +4/0 HRC)로 경화하도록 규정하며, 홀더의 테이퍼 보어는 56-60 HRC(56 +4/0 HRC)로 경화된다. 슬롯이 가공된 바디는 클램핑을 해제할 때마다 원래 치수로 복원되어야 하므로 스프링강이 일반적으로 사용된다.
너트는 시스템에서 호환성이 가장 낮은 부품이다. ISO 15488 Table 2는 사이즈별 표준 너트 나사(ER16은 M22 × 1.5, ER32는 M40 × 1.5, ER40은 M50 × 1.5)를 정하고 있지만, 미니 너트 및 기타 슬림 너트는 같은 ER 번호라도 나사와 외경이 다르다. 교체용 너트는 콜릿 사이즈뿐 아니라 홀더의 나사에 맞아야 한다.
ER 콜릿 사용 모범 사례
표준 ER 콜릿은 일반적으로 500-1,000회 클램핑 사이클 후 런아웃이 ISO 15488 한계를 초과하기 시작하며, UP 등급 사용과 깨끗한 테이퍼면 및 교정된 토크 렌치의 병행으로 이 수명을 연장할 수 있다. 아래 다섯 가지 사항은 장기간 동심도를 유지하는 데 핵심적이다.
- 콜릿과 공구 샹크 일치 - 언더사이즈 콜릿 사용을 피해야 하며, 콜릿과 공구 샹크 모두 손상될 수 있다
- 쿨런트 관통 용도에는 밀봉형 콜릿을 사용하여 오염을 방지한다
- 생산 가동 전 다이얼 게이지로 동심도를 점검한다
- 마모된 콜릿은 교체한다 — 클램핑면의 자국이나 변형을 확인한다
- 적정 토크 적용 - 일관된 클램핑을 위해 토크 렌치를 사용한다
과도한 조임 주의
과도한 토크는 콜릿을 변형시키고 정밀도를 저하시킨다. 제조사의 토크 사양을 반드시 준수하고 교정된 토크 렌치를 사용해야 한다.
콜릿 관리
콜릿 테이퍼면과 너트를 정기적으로 세척한다. 테이퍼면의 이물질은 아무리 강하게 조여도 해결할 수 없는 런아웃 문제를 유발한다.
요약
범용 CNC 밀링 작업장에서는 40번 테이퍼 기계의 ER32 시스템(소형 기계에서는 ER20 또는 ER25)이 클램핑 범위, 토크 용량, 홀더 가용성 면에서 일반적으로 최적의 균형을 제공한다. 더 무거운 ER40은 20 mm(3/4 in)를 넘는 샹크에, ER50은 26 mm를 넘는 샹크에 한정하여 사용한다.
용도별 ER 콜릿 선정 매트릭스
아래 매트릭스를 활용하여 가장 일반적인 가공 시나리오에서 ER 사이즈, 런아웃 등급, 용도를 선정한다 — 주축 테이퍼와 보유 공구 재고를 기준으로 최종 확인한다.
| 시나리오 | 사이즈 | 런아웃 등급 | 용도 | 선정 근거 |
|---|---|---|---|---|
| 시계, 보석, 마이크로 가공(≤4 mm 공구) | ER11 | UP 등급 ≤0.005 mm TIR | 조각, 마이크로 엔드밀, PCB 드릴 | 소형 바디가 콤팩트 주축에 적합하며, 소직경 공구에서 런아웃 오차가 증폭되므로 UP 등급 동심도가 필수적이다 |
| 경절삭 밀링 및 드릴링(1-10 mm 공구) | ER16 | 클래스 2 ≤0.015 mm TIR | 금형 세부 작업, 보조 CNC 공정 | 56 Nm 너트 체결 토크(표준 너트)로 대부분의 소형 공구 작업을 커버하면서 홀더 바디 과대화를 방지한다 |
| 범용 CNC 밀링, 혼합 공구 재고(1-13 mm) | ER20 | 클래스 2 ≤0.015 mm(≤10 mm) / ≤0.020 mm(>10 mm) | 범용 가공, 시제품 가공 | BT30/HSK40 홀더에서 범위와 강성의 최적 균형을 제공하며, 대부분의 엔드밀 샹크를 커버한다 |
| 일반 생산 밀링(1-16 mm 공구) | ER25 | 클래스 2 ≤0.015 mm(≤10 mm) / ≤0.020 mm(>10 mm) | 철강 및 알루미늄 양산, BT40 홀더 | 104 Nm 너트 체결 토크(표준 너트)로 적극적인 황삭이 가능하며, 공구 브랜드 전반에 걸쳐 재고가 풍부하다 |
| 중절삭 황삭, 대형 엔드밀(2-20 mm) | ER32 | 클래스 2 ≤0.015 mm(≤10 mm) / ≤0.020 mm(>10 mm) | 가장 널리 사용되는 CNC 밀링 사이즈 | 136 Nm 너트 체결 토크로 20 mm 샹크를 안전하게 클램핑하며, 풀세트 하나로 중간 범위 전체를 커버한다 |
| ER32 홀더에서의 리밍 및 정삭 | ER32 | UP 등급 ≤0.005 mm TIR | H7 리밍, 금형 정삭 | UP 등급은 클래스 2 대비 런아웃을 3-4x 저감하여 홀 공차와 표면 정밀도를 향상시킨다 |
| 중절삭 이상 밀링, 대형 샹크(3-26 mm) | ER40 | 클래스 2 ≤0.020 mm TIR(>10 mm) | 철강 황삭, 대형 엔드밀 및 드릴 | 176 Nm 너트 체결 토크(표준 너트, ER40 전 보어)가 적용되며, 대형 바디로 인해 BT40 이상 홀더에 한정된다 |
| 쿨런트 관통 공구 공급 | 밀봉형 ER(모든 사이즈) | 선택 등급에 준함 | 심공 드릴링, MQL 밀링 | 밀봉형 콜릿이 슬롯을 막아 쿨런트 압력이 콜릿 세그먼트 사이로 새지 않고 공구를 통과한다 |
가장 무거운 일상 작업에 ER 사이즈를 맞춘다.
가장 자주 사용하는 최대 공구 직경과 절삭 부하 요건을 기준으로 ER 시스템을 선정한다. 40번 테이퍼 기계에서는 ER32가 대부분의 범용 가공을 커버하며(소형 기계에서는 ER20/ER25), ER40은 20 mm를 넘는 샹크를, ER50은 26 mm 초과 범위를 담당한다. 정밀 작업에는 고정밀(UP/AA) 콜릿에 투자하는 것이 바람직하다.
DIN 6499 및 ISO 15488은 ER 콜릿의 테이퍼 형상, 런아웃 등급, 치수 공차를 규정하여 브랜드 간 호환성을 보장한다 — 이것이 ER 시스템이 30- 및 40-테이퍼 머시닝센터에서 지배적인 툴홀딩 인터페이스로 자리 잡은 핵심 이유이다.
적절히 선정되고 관리된 ER 콜릿은 토크 관리와 샹크 공차에 따라 일반적으로 500-1,000회 이상의 클램핑 사이클을 견디며, 런아웃이 ISO 15488 클래스 2 한계를 초과하면 교체하는 것이 바람직하다.
ER 콜릿에는 어떤 사이즈가 있는가?
ISO 15488은 ER11, ER16, ER20, ER25, ER32, ER40의 여섯 가지 ER 사이즈를 규격화하며 1-26 mm 샹크를 커버한다. ER8과 ER50은 그 아래와 위에서 널리 생산되는 제조사 확장 사이즈이다. 각 사이즈 안에서 미터 콜릿은 흔히 0.5 mm 또는 1 mm 간격으로, 인치 콜릿은 약 1/32 in 간격으로 재고가 갖춰진다. ER16–ER40 표준(B형) 콜릿은 개당 1 mm 축소된다(ER11은 0.5 mm).
ER32와 ER40 중 무엇을 구입해야 하는가?
정기적으로 사용하는 최대 샹크가 20 mm(3/4 in) 이하라면 ER32를 선택한다. 30번 테이퍼 홀더에도 들어갈 만큼 콤팩트하고 가장 널리 유통되는 사이즈이다. ER40은 21-26 mm(최대 1 in) 샹크에만 선택하며, 이 경우 더 큰 너트와 바디를 감수해야 하고 대개 40번 테이퍼 이상의 주축이 필요하다.
다른 브랜드의 ER 콜릿을 같은 척에 사용할 수 있는가?
같은 ER 번호라면 사용할 수 있다. ISO 15488이 8° 테이퍼와 홀더 보어를 규정하기 때문이다. 주의할 점은 너트로, 같은 ER 사이즈라도 표준, 미니 및 기타 너트 형식은 나사와 외경이 다를 수 있으므로 교체용 너트는 콜릿이 아니라 홀더에 맞춰야 한다.
가장 일반적인 ER 콜릿 사이즈는 무엇인가?
ER32가 가장 널리 사용되는 사이즈로, 2-20 mm 클램핑 범위를 제공하며 ISO 15488 기준 클래스 2(보통 등급) 런아웃은 보어에 따라 ≤0.015-0.020 mm TIR이다. 이 범위는 범용 가공에서 대부분의 엔드밀과 드릴 샹크 직경을 커버하며, 18개 풀세트로 1 mm 간격으로 해당 범위를 모두 포함한다.
ER20 콜릿을 ER32 척에 사용할 수 있는가?
불가능하다 — ER 사이즈는 호환되지 않는다. 각 사이즈는 서로 다른 8° 테이퍼 보어(ISO 15488 Table 2 기준 ER20 = 20 mm, ER32 = 32 mm)에 안착하며 클램핑 범위도 다르다(1-13 mm vs 2-20 mm). 일치하지 않는 콜릿을 억지로 끼우면 콜릿 테이퍼와 척 바디 모두 손상된다.
ER 콜릿의 교체 주기는 어느 정도인가?
표준 ER 콜릿은 일반적으로 500-1,000회 클램핑 사이클 후 런아웃이 ISO 15488 한계를 초과하기 시작하며, 토크 렌치를 일관되게 사용하고 h6 공차 샹크를 적용하면 이 수명이 연장된다. 셋업 시마다 다이얼 게이지로 런아웃을 점검하고, 깨끗한 상태의 셋업 2회 연속으로 ISO 15488 클래스 2 한계를 초과하는 콜릿은 교체한다.
클래스 2 ER 콜릿과 고정밀 ER 콜릿의 차이는 무엇인가?
클래스 2(보통 등급) 콜릿은 ISO 15488:2003 Table 4 기준 런아웃을 ≤0.015 mm TIR(d₁ ≤ 10 mm) 또는 ≤0.020 mm TIR(d₁ 10–26 mm)로 유지한다. 고정밀(UP/AA 등급) 콜릿은 런아웃 ≤0.005 mm TIR을 달성하며, 이는 클래스 1보다 엄격한 제조사 등급이다. 등급은 클램핑 범위를 바꾸지 않으며, ER16–ER40 표준(B형) 콜릿은 어느 등급이든 1 mm 축소된다(ER11은 0.5 mm).