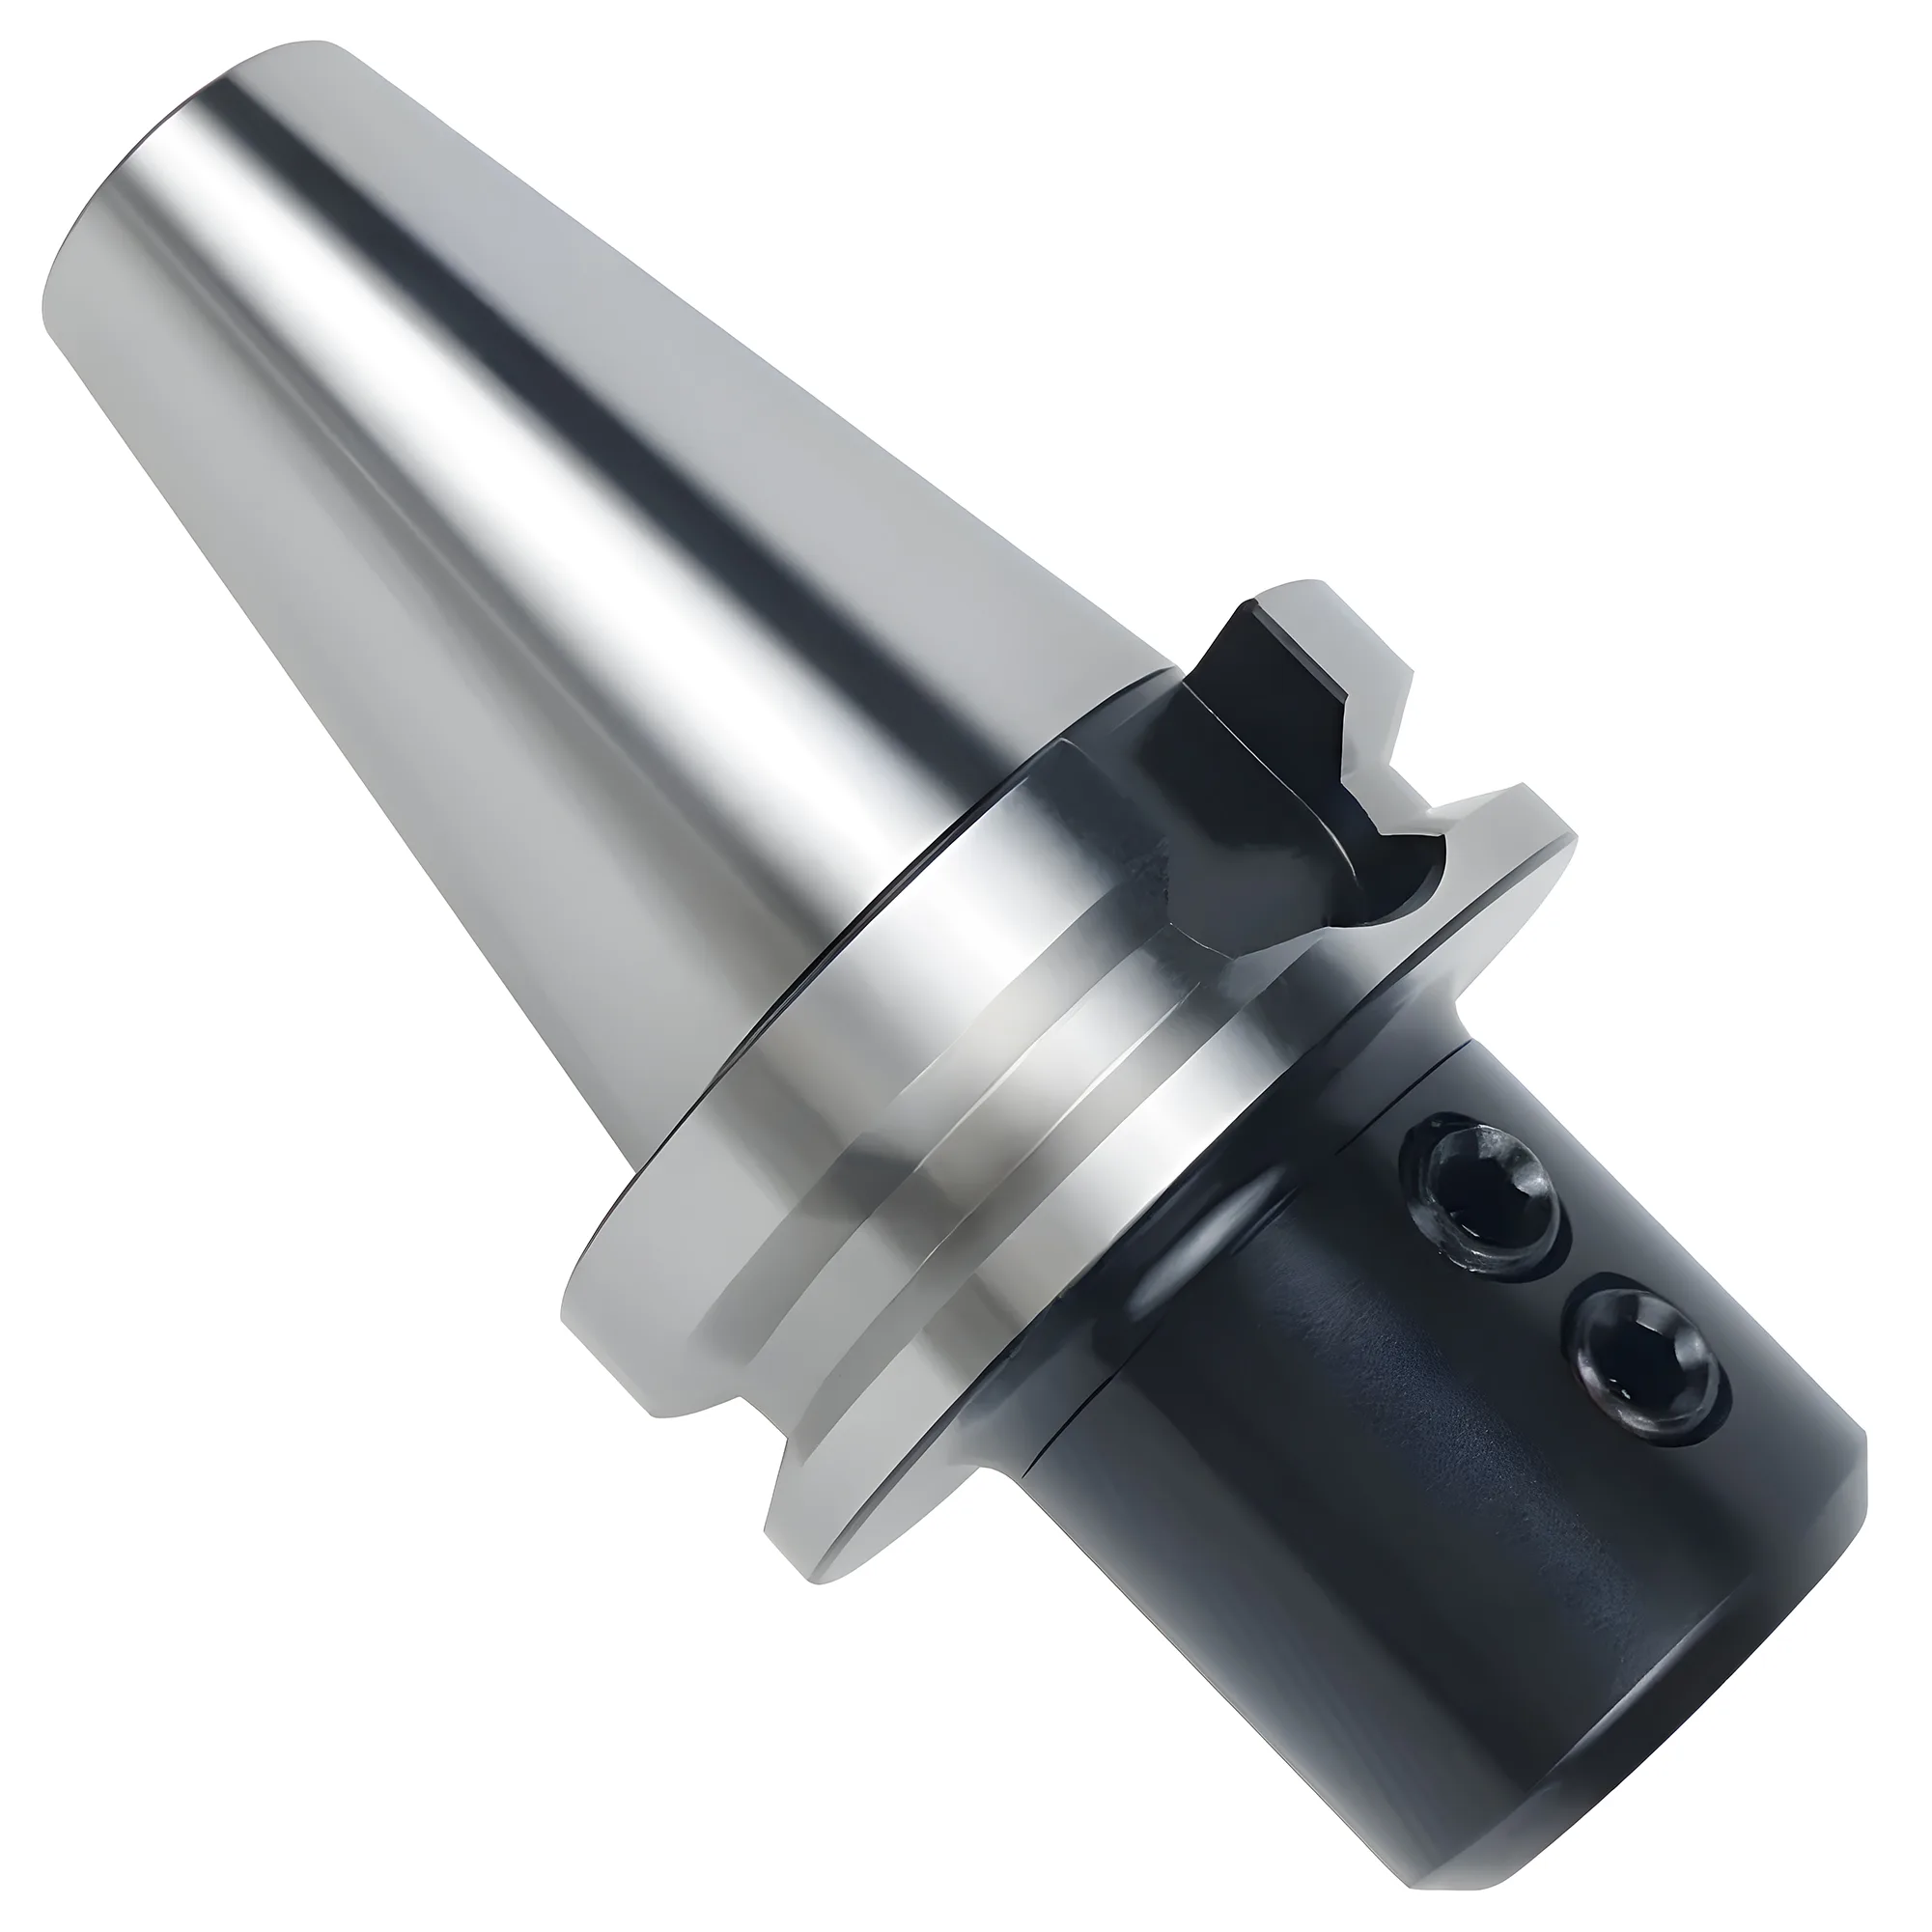
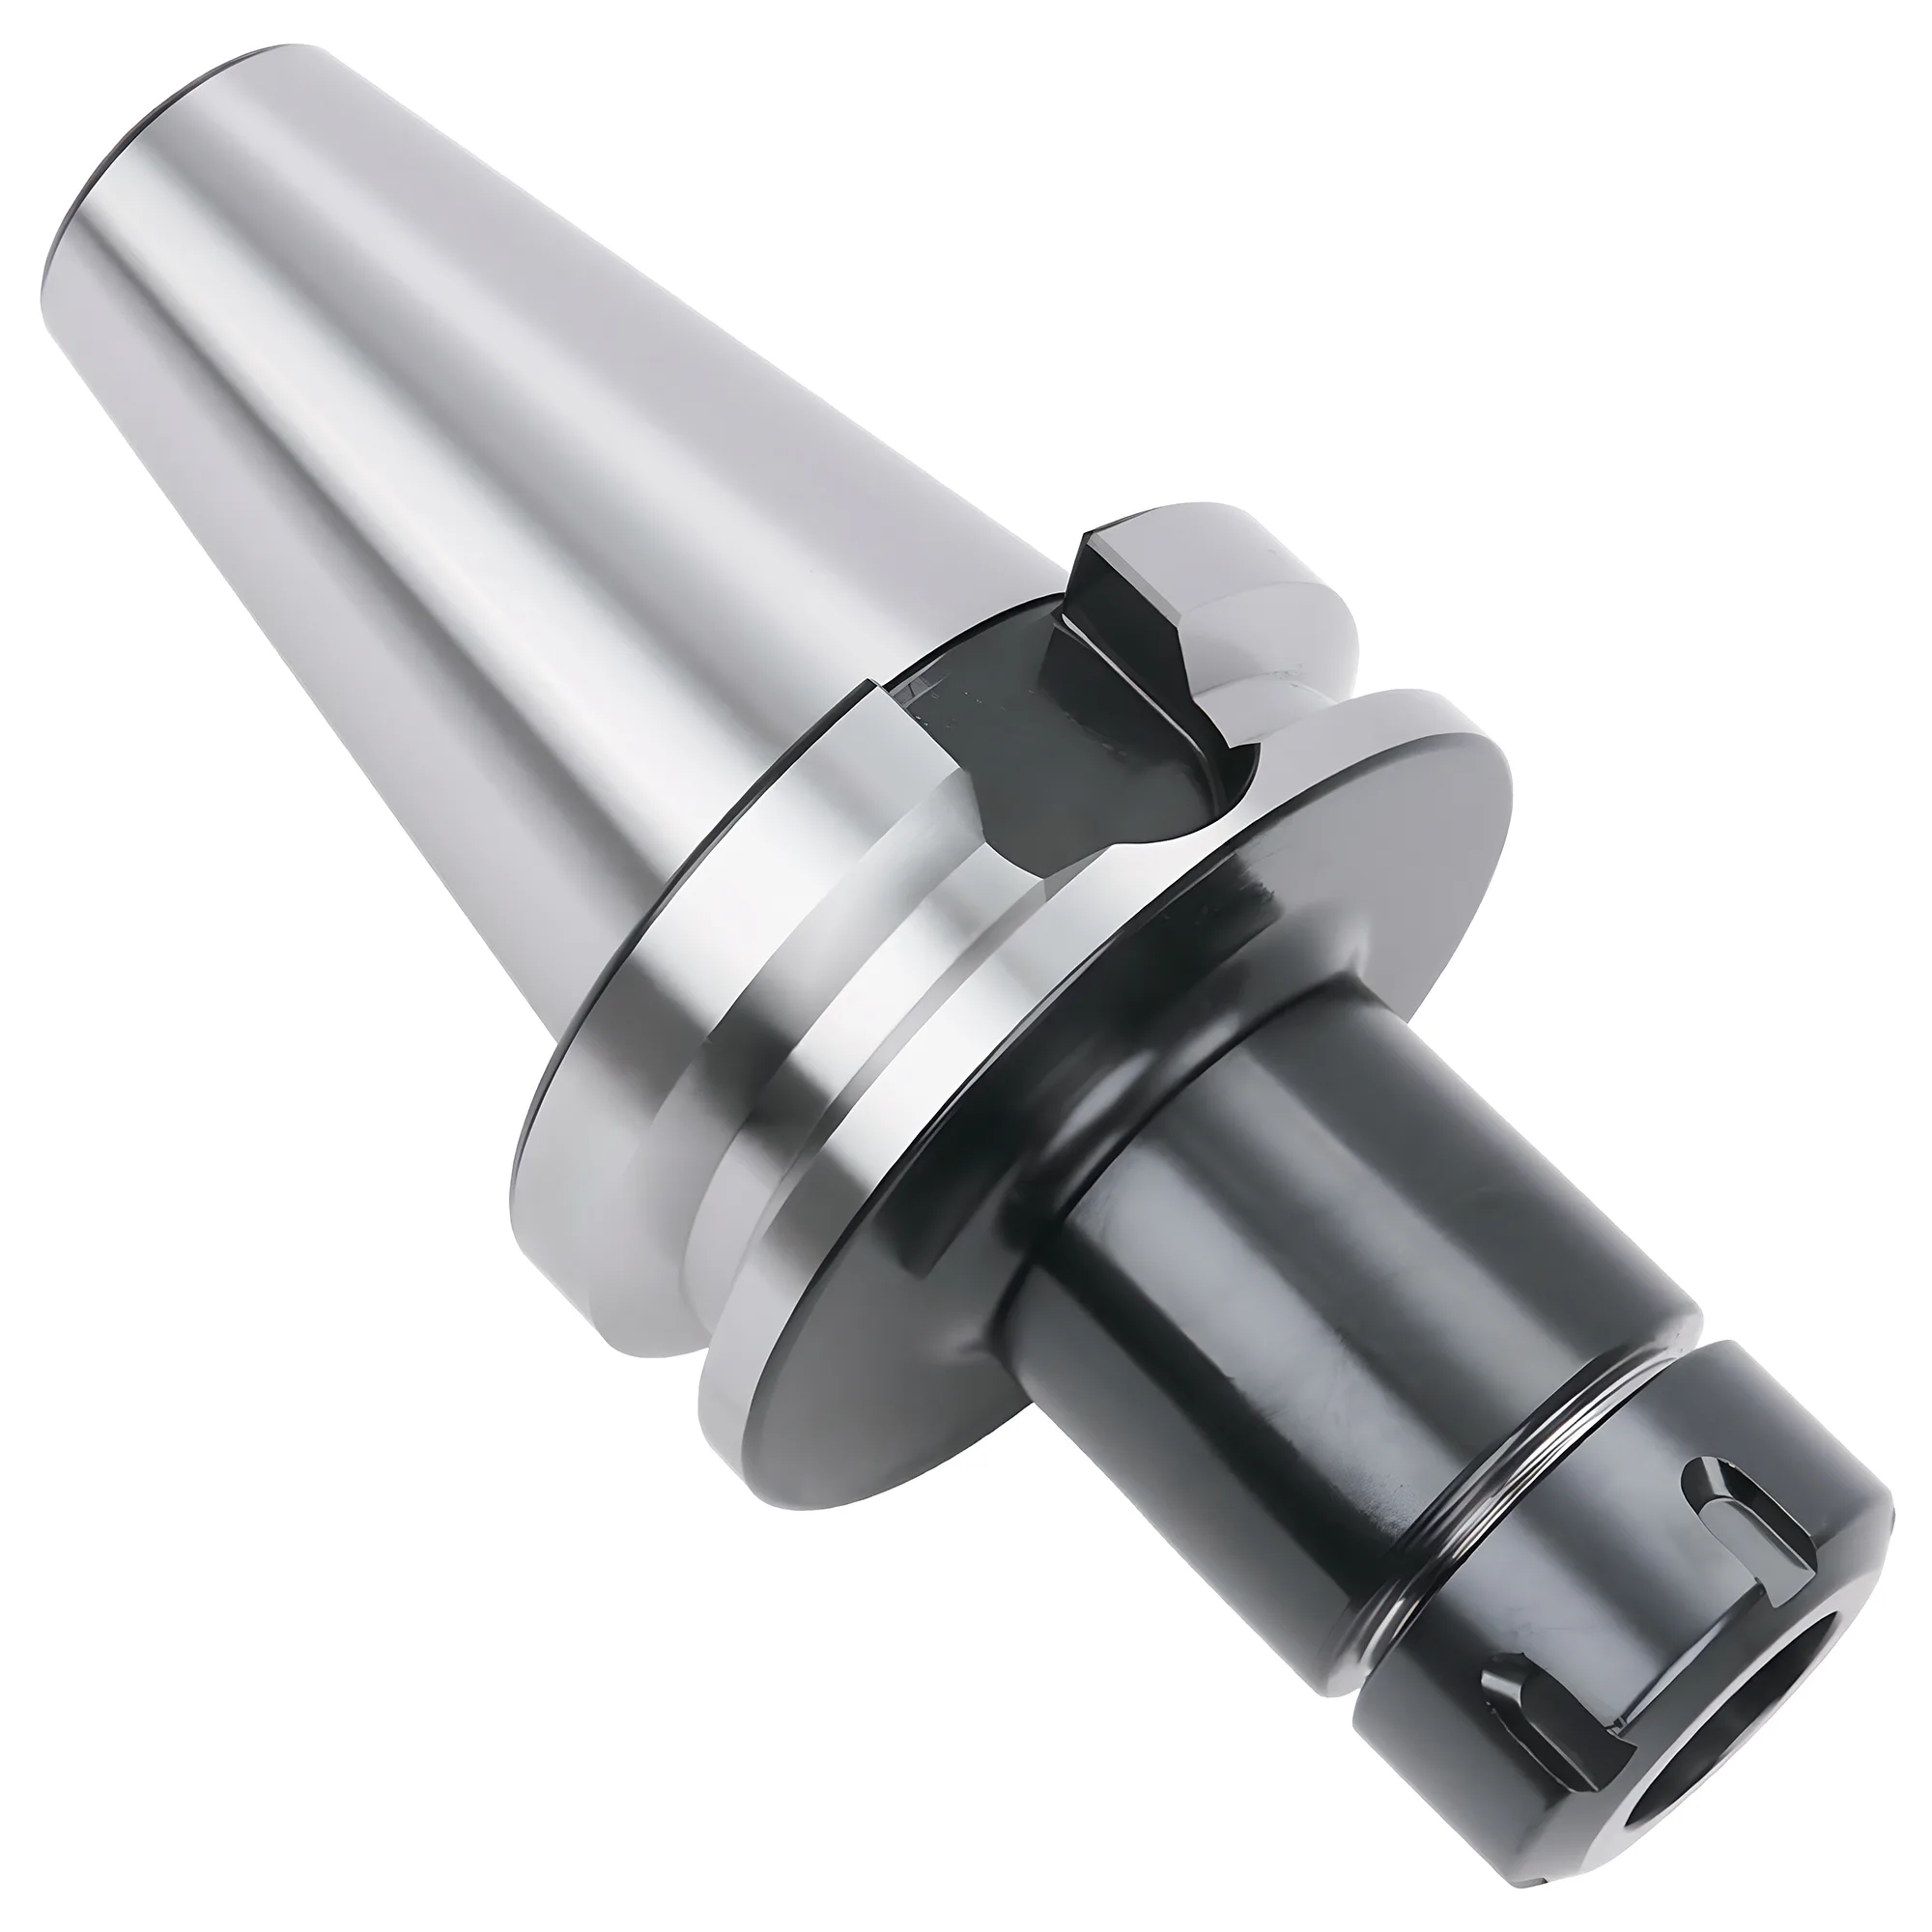
단속 절삭이 있는 황삭에 쓰는 인덱서블 엔드밀은 Weldon 사이드록 홀더나 밀링척에 물리는 것이 맞다. DIN 1835 form B 플랫에 세트스크루가 걸리면 풀아웃이 기계적으로 차단되고, 롤러식 밀링척은 전 둘레 그립으로 통상 0.005-0.01 mm TIR을 유지하기 때문이다. ER 콜릿(Class 2, ≤0.020 mm TIR)은 20 mm(ER32) 또는 26 mm(ER40)까지의 샹크로 하는 경~중절삭에 사용하고, 유압척이나 열박음 홀더(≤0.003 mm TIR)는 런아웃이 특정 인서트 하나에 더 큰 부하를 거는 인덱서블 정삭용으로 남겨 둔다.
인서트를 장착하는 커터 바디는 솔리드 엔드밀에 나사로 인서트를 붙인 것이 아니다. 강재 샹크의 강성은 절삭날의 정밀도보다 높고, 인서트는 한 번에 하나씩 공작물에 닿으며, 절삭날에는 홀더가 자체 런아웃을 더하기 전부터 이미 포켓 간 높이 편차가 존재한다. 그래서 어떤 홀더가 적합한지도 달라진다. 솔리드 초경 엔드밀 기준의 홀더 계열 전반 비교는 사이드록 vs ER vs 열박음 홀더 가이드를 참조하기 바란다. 이 가이드는 스트레이트 샹크 인덱서블 엔드밀, 고이송 커터, 그리고 가장 작은 쉘형 바디를 다룬다.
인덱서블 커터를 고정하기 어려운 이유
인덱서블 바디를 솔리드 초경 공구와 구분 짓는 특성은 세 가지다. 인덱서블 엔드밀은 1-5개의 인서트가 각각 따로 절삭에 진입하고 빠져나오기 때문에 일정한 힘이 아니라 반복 충격으로 홀더에 부하를 주며, 따라서 같은 직경의 솔리드 엔드밀보다 풀아웃 저항이 더 중요하다.
첫째, 절삭이 인서트 단위로 단속된다. 인서트 3개짜리 25 mm 바디를 1,500 RPM으로 돌리면 초당 75회의 인서트 진입이 발생한다. 진입 하나하나가 작은 해머 타격이며, 홀더 그립은 이를 미끄러짐 없이 흡수해야 한다. 마찰만으로 잡는 방식(콜릿, 유압 슬리브, 열박음 보어)은 클램핑력만으로 크리프에 저항하는 반면, 플랫에 걸리는 세트스크루는 형상으로 저항한다.
둘째, 상당수 인덱서블 숄더밀은 경쾌한 절삭을 위해 포지티브 축방향 레이크를 쓰는데, 포지티브 축방향 레이크는 커터를 홀더 밖으로 끌어내려는 축방향 분력을 만든다. 전폭 슬롯이나 헬리컬 램핑에서는 이 인발력이 칩 부하와 함께 커진다. 황삭 사이클 중 0.1 mm 빠져나온 바디는 바닥면에 단차를 남기고, 최악의 경우 패스마다 더 깊이 파고들다가 결국 인서트가 파손된다.
셋째, 바디가 강재다. 강의 영률은 약 210 GPa로 초경합금의 580-620 GPa에 비해 낮으므로, 인덱서블 바디는 같은 직경·같은 돌출 길이의 솔리드 초경 공구보다 대략 3× 더 휜다. 홀더 선택으로 이 비율 자체를 바꿀 수는 없지만, 홀더의 게이지 길이와 그립 강성은 휨을 키우거나 키우지 않는다.
대부분의 인덱서블 엔드밀 샹크가 따르는 규격은 DIN 1835이다. 절삭날이 인서트이든 연삭된 홈이든 관계없이 밀링 커터용 원통 샹크를 다루기 때문이다. Form A는 플레인 원통이고, form B는 여기에 Weldon 플랫을 더한다. DIN 6535는 솔리드 초경 커터용으로 같은 계열의 형식(HA, HB, HE)을 정의하므로, 여기서는 주로 초경 샹크 인덱서블 바디나 초경 익스텐션이 공구 구성에 들어갈 때 관련된다. 샹크 형식 자체(플레인 vs Weldon vs 휘슬노치)를 고르는 일은 홀더 선택과 별개의 결정이며, 이 가이드는 바디의 샹크가 커터 제조사에 의해 이미 정해져 있다고 전제한다.
홀더별 풀아웃과 단속 절삭력 대응
다섯 가지 홀더 계열은 포지티브(형상 체결) 구동과 마찰 구동의 두 그룹으로 나뉜다. 사이드록 홀더(Weldon 또는 휘슬노치)는 인덱서블 바디의 풀아웃을 기계적으로 막는 가장 일반적인 홀더 형식이다. 세트스크루가 풀리거나 전단되지 않는 한 샹크가 플랫을 지나 미끄러질 수 없기 때문이다.
| 홀더 | 그립 방식 | 풀아웃 저항 | 일반 런아웃 (TIR) | 실용 RPM | 필요 샹크 |
|---|---|---|---|---|---|
| Weldon 사이드록 | DIN 1835 form B 플랫에 세트스크루 | 포지티브 (형상 체결) | 0.010-0.030 mm | ~12,000 | Weldon 플랫 |
| 밀링척 (롤러식) | 니들 롤러가 슬리브를 안쪽으로 조임 | 높음 (전 둘레 마찰) | 3xD에서 0.005-0.01 mm | ~12,000 | 플레인 또는 플랫, h6 |
| ER 콜릿 (ISO 15488) | 너트로 슬릿 콜릿을 압축 | 중간 (마찰, 1 mm 범위) | ≤0.020 mm (Class 2, d₁ 10-26 mm); UP/AA 등급 ~0.005 mm | 밸런싱 시 20,000-25,000 | 플레인 또는 플랫 |
| 유압척 | 유압이 얇은 슬리브를 팽창 | 중간~높음 (마찰) | 3xD에서 ≤0.003 mm | 20,000+ | 플레인, h6 |
| 열박음 | 열간섭 끼워맞춤 | 높음 (마찰, 25,000-40,000 N) | 3xD에서 ≤0.003 mm | 25,000+ | 플레인, h6 |
사이드록 홀더는 많은 바디가 Weldon 플랫이 연삭된 상태로 출하되기 때문에 인덱서블 바디와 자연스럽게 짝을 이룬다. 단일 세트스크루가 샹크를 보어 한쪽으로 밀어붙이므로 공구는 통상 0.010-0.030 mm TIR로 회전하는데, 이 불이익은 정삭 엔드밀보다 황삭 바디에서 훨씬 덜 문제가 된다(그 이유는 03절에서 수치로 보인다).
밀링척(파워 밀링척 또는 롤러식 밀링척으로도 판매)은 니들 롤러 케이지와 두꺼운 노즈로 전 둘레를 클램핑한다. 롤러가 플랫이 아니라 원통을 잡으므로 플레인 샹크와 Weldon 플랫 샹크를 모두 수용한다. 많은 밀링척은 큰 보어 하나(흔히 20, 25, 32 또는 42 mm)만 갖추고, 더 작은 샹크는 평행 보어에 들어가는 스트레이트 원통형 축소 콜릿(흔히 C형 콜릿이라 부른다)으로 물린다. 통상 3xD에서 0.005-0.01 mm TIR을 유지하며, 황삭 그립과 더 나은 런아웃을 홀더 하나로 얻고자 할 때 사이드록 다음 단계로 흔히 선택된다.
ER 콜릿은 ISO 15488에 따라 홀더 하나로 가장 많은 샹크 사이즈를 커버하므로, 다른 홀더를 갖추지 않은 현장에서 기본 선택이 된다. ISO 15488은 콜릿 보어 10-26 mm의 Class 2 런아웃 한계를 ≤0.020 mm TIR로 정하며, 이는 인덱서블 황삭에 충분하다. 제조사의 정밀 등급(흔히 UP 또는 AA로 표시)은 약 0.005 mm TIR로 제작되어 규격의 Class 1보다 엄격하지만, 홀더, 너트, 샹크가 같은 수준으로 정확할 때에만 그 정밀도가 나온다. 약점은 풀아웃이다. 콜릿은 1 mm 클램핑 범위에서 마찰로 잡으므로, 그 범위의 하단 가까이에서 클램핑된 바디나 너트 체결 토크가 부족한 바디는 반복되는 인서트 충격에 크리프할 수 있다. ER32는 20 mm가 상한이고(3/4 in은 20-19 mm 콜릿에 들어간다), ER40은 26 mm가 상한이므로 1 in 샹크는 들어가지만 32 mm나 1-1/4 in 샹크는 들어가지 않는다.
유압척과 열박음 홀더는 둘 다 3xD에서 ≤0.003 mm TIR에 도달한다. 유압척은 오일 챔버 덕분에 진동 감쇠 효과가 더해지지만, 같은 보어의 밀링척보다 전달 토크 정격이 통상 낮아서 대부분의 제조사는 표준형을 정삭과 경~중 밀링용으로 위치시킨다. 열박음 홀더는 그립이 더 강하지만(통상 25,000-40,000 N) 교환이 느리고 초경 샹크를 전제로 설계되어 있다. 강재 인덱서블 샹크는 홀더 보어와 거의 같은 비율로 열팽창하므로(둘 다 약 11-13 × 10⁻⁶ /°C), 분리하려면 열이 샹크로 스며들기 전에 홀더를 더 빨리 가열해야 한다. 가능은 하지만 초경보다 느리고 여유가 적다.
Weldon 플랫을 직접 연삭하는 경우
플레인 샹크 인덱서블 바디에 플랫을 연삭해 사이드록 홀더에 맞추는 일은 흔하지만, 손으로 연삭한 플랫의 깊이나 각도가 틀리면 세트스크루가 면이 아닌 모서리에 걸린다. 그러면 풀아웃 저항도, 반복 가능한 런아웃도 회복되지 않는다. 사이드록 홀더를 쓸 계획이라면 공장 출하 Weldon 플랫(DIN 1835 form B)이 있는 바디를 구매하거나, 플레인 샹크를 밀링척에 물리는 편이 낫다.
다인서트 커터에서 런아웃은 얼마나 중요한가?
인덱서블 바디의 런아웃은 인서트 간 칩 분배를 바꾼다. 2날 인덱서블 엔드밀에서 반경 방향 런아웃은 높은 쪽 인서트의 칩에 TIR 값을 거의 그대로 더한다. 따라서 날당 이송 0.10 mm에서 0.020 mm의 런아웃은 한 인서트에 약 20% 과부하를 걸고, 다른 인서트는 20% 가볍게 절삭한다.
영향의 크기는 런아웃에 대한 칩 두께의 비율에 달려 있다.
Δh ≈ TIR × sin κ
여기서 Δh는 높은 인서트의 추가 칩 두께(mm), TIR은 절삭날에서의 반경 방향 런아웃(mm), κ는 인서트의 리드각(진입각)이다. 런아웃 대비 날당 이송이 지배적인 변수다. 같은 0.020 mm TIR이라도 고이송 커터에서는 무시할 수준이지만 정삭 패스에서는 결정적이다.
다음 세 가지 계산 사례가 그 범위를 보여 준다. 모두 0.020 mm TIR의 2날 바디 기준이다. 인서트가 3개나 4개이면 인접 절삭날 간 단차가 작아지므로(편심 바디에서 대략 TIR의 1/2~3/4) 과부하는 줄지만, 가장 높은 인서트가 여전히 가장 많이 절삭한다.
- 90° 숄더밀, f_z = 0.05 mm 정삭: sin 90° = 1이므로 높은 인서트는 약 0.07 mm를 절삭하며, 이는 공칭보다 약 40% 많다. 그 인서트가 먼저 마모되고, 벽면에서는 흔히 혼자 최종 표면을 만들기 때문에, 다인서트 바디가 프로그램 날당 이송의 몇 배로 도는 1날 바디처럼 정삭하게 될 수 있다.
- 90° 숄더밀, f_z = 0.15 mm 황삭: 과부하는 약 13%로 떨어진다. 대부분의 황삭용 재종은 공구 수명에 눈에 띄는 변화 없이 이를 흡수한다.
- 고이송 커터, κ ≈ 10°, f_z = 2.5 mm: 실제 칩 두께는 약 0.43 mm(2.5 × sin 10°)이고, 런아웃이 더하는 양은 약 0.0035 mm(0.020 × 0.174)로 1% 미만이다. 칩 부하 관점에서 고이송 바디의 반경 방향 런아웃은 거의 무관하다.
고이송 커터는 반경 방향 런아웃이 아니라 축방향 런아웃에 민감하다. 얕은 리드각이 인서트 높이 차이를 그대로 한 인서트의 추가 축방향 절입으로 바꾸기 때문이다. 이는 홀더 문제라기보다 커터 바디와 인서트 안착의 문제이며, 정밀 홀더가 정삭 엔드밀보다 고이송 바디에서 얻어 주는 것이 적은 이유도 여기에 있다.
커터 바디 자체가 하한을 정한다. ISO 8688-1:1989 §4.5는 공구 수명 시험용 기준 페이스밀 커터를 장착할 때 반경 방향 100 µm, 축방향 50 µm까지의 런아웃을 허용하며, 인접 절삭날 간 차이는 50 µm 이하로 한다. 표준 시험의 기준 커터를 위해 쓰인 이 허용치는 수십 µm 수준의 날 간 편차가 인덱서블 바디에서 정상으로 취급된다는 점을 보여 주며, 같은 조항은 이를 줄이기 위해 인서트를 선별 장착할 것을 권장한다. 홀더를 0.020 mm에서 0.003 mm TIR로 개선하는 효과는 실재하지만, 자체 절삭날이 수십 µm씩 차이 나는 바디에서는 황삭이 아니라 주로 정삭에서 그 값을 한다. BIG DAISHOWA의 「10분의 1 법칙」에 따르면 런아웃이 2.5 µm 늘 때마다 공구 수명은 약 10% 줄어든다. 이 경험칙은 홀더가 런아웃 예산의 대부분을 차지하는 경우에 가장 직접적으로 적용되며, 인덱서블 바디에서는 그것이 정삭의 경우다.
샹크가 아니라 인서트에서 런아웃을 측정
바디를 클램핑한 뒤에는 샹크나 홀더 노즈만이 아니라 각 인서트의 절삭 코너를 반경 방향과 축방향으로 인디케이팅한다. 인덱서블 바디에서는 잘못 안착된 인서트나 인서트 시트 하나에 낀 칩이 사이드록과 유압척 홀더의 차이보다 더 큰 날 간 편차를 만드는 경우가 많다.
오버행, 게이지 길이, 샹크 사이즈
풀아웃 문제가 해결되면 대부분의 인덱서블 황삭을 제한하는 것은 그립이 아니라 휨이다. 외팔보 형태의 공구에서 휨은 보 공식을 따른다.
δ = F × L³ / (3 × E × I), I = π × d⁴ / 64
여기서 F는 반경 방향 절삭력, L은 홀더 단면에서의 돌출 길이, E는 영률(강재 바디는 210 GPa), d는 유효 샹크 또는 넥 직경이다. 돌출 길이는 세제곱으로 작용하므로 휨을 지배한다. 같은 절삭력에서 인덱서블 바디의 돌출 길이를 2×D에서 3×D로 늘리면 휨은 약 3.4×(1.5³) 커지고, 5×D는 2×D보다 대략 15.6× 더 휜다.
홀더 선택에 대한 실무적 결론은 다음과 같다.
- 공작물과 간섭하지 않는 범위에서 가장 짧은 게이지 길이의 홀더를 선택한다. 인덱서블 황삭에서는 짧은 스텁형 사이드록 홀더나 숏 밀링척이 긴 ER 익스텐션보다 나은 경우가 많다. 홀더 돌출 1 mm도 공구 돌출 길이와 똑같이 세제곱 항에 더해지기 때문이다.
- 샹크 전 길이를 클램핑한다. 샹크 앞부분만 클램핑된 인덱서블 바디는 더 긴 공구처럼 거동하며 홀더 입구에 힘이 집중된다. ER 콜릿에서는 샹크를 콜릿의 유효 클램핑 길이보다 깊이 삽입해야 한다. 보어 앞쪽에서만 잡힌 샹크는 콜릿을 기울어지게 할 수 있다.
- 홀더 정밀도를 올리기 전에 샹크 사이즈를 한 단계 올린다. I는 d⁴에 비례하므로 25 mm 샹크는 20 mm 샹크보다 약 2.4× 강하다((25/20)⁴ ≈ 2.44). 롱리치 작업에서는 이 강성 향상이 홀더 형식 간 런아웃 차이보다 대개 더 크다.
돌출 길이가 약 3×D를 넘는 인덱서블 바디에서는 같은 길이의 더 정밀한 홀더보다, 짧고 강성이 높은 홀더에 더 큰 샹크를 조합하는 편이 통상 안정성에 더 기여한다. 깊은 포켓까지 닿아야 하는 커터는 고이송 형상이 더 적합한 경우가 많다. 고이송 형상은 절삭력의 대부분을 셋업 강성이 가장 높은 주축 방향, 즉 축방향으로 돌리기 때문이다.
커터 직경, 작업, 테이퍼에 맞는 홀더 매칭
기계 테이퍼는 실용 가능한 최대 홀더와 가용 토크를 모두 제한한다. 30번 테이퍼 주축(BT30/CAT30)은 통상 ER32 홀더에서는 20 mm(3/4 in) 이하, 사이드록 홀더에서는 약 25 mm(1 in)까지의 인덱서블 샹크로 제한되며, 40번 테이퍼 이상의 주축에서는 밀링척과 사이드록 홀더로 25-32 mm 샹크까지 쓸 수 있다. 30번 테이퍼 기계에서 25 mm라면 절삭을 제한하는 것은 대개 홀더 보어가 아니라 주축의 토크와 테이퍼 강성이다.
| 커터 직경 | 일반 샹크 | 황삭 (단속, 풀슬롯) | 고이송 | 정삭 / 중삭 |
|---|---|---|---|---|
| 16-20 mm | 16 mm / 5/8 in | 사이드록 또는 규정 너트 토크의 ER32 | 사이드록 또는 ER32 | ER32 UP 등급 또는 유압척 |
| 20-25 mm | 20 mm / 3/4 in | 사이드록 또는 밀링척 | 사이드록 또는 ER32/ER40 | 유압척 또는 밀링척 |
| 25-32 mm | 25 mm / 1 in | 사이드록 또는 밀링척 (40번 테이퍼 이상) | 사이드록 또는 ER40 | 유압척 또는 열박음 |
| 32-50 mm | 32 mm / 1-1/4 in | 사이드록 또는 중절삭 밀링척 (40/50번 테이퍼) | 사이드록 | 밀링척 또는 유압척 |
| 쉘형 바디 (~32 mm 이상) | 보어 장착 | 쉘밀 아버 | 쉘밀 아버 | 쉘밀 아버 |
샹크 사이즈는 고정된 규칙이 아니라 일반적인 조합이다. 많은 제조사가 같은 커터 직경을 두 가지 샹크 사이즈로 제공하며, 롱넥형은 샹크가 한 단계 크다. 쉘형 바디는 보통 직경 약 32-40 mm 이상부터이며, 샹크 홀더가 아니라 ISO 6462에 따른 중앙 보어와 구동 키로 쉘밀 아버에 장착된다. 따라서 결정 자체가 완전히 달라지며, 그 장착 방식 선택은 페이스밀 vs 쉘밀 가이드를 참조하기 바란다.
ER 콜릿은 표의 왼쪽에서 제자리를 지킨다. 경~중 황삭의 16-20 mm 바디라면 규정 너트 토크(REGO-FIX 데이터 기준 표준 너트 136 Nm)로 조인 ER32가 대부분의 인덱서블 커터를 크리프 없이 통상 잡아 주며, 30번 테이퍼 현장 대부분이 이미 보유한 홀더이기도 하다. 특정 작업에서 ER에 풀아웃 이력이 있다면, 해결책은 대개 새 홀더 시스템이 아니라 그 커터 하나에 사이드록 홀더를 쓰는 것이다. 콜릿 사이즈 선정과 ISO 15488 정밀도 등급은 ER 콜릿 선정 가이드에서 다룬다.
✦ 사이드록 / 밀링척이 적합한 경우
- 포지티브 레이크 숄더밀로 하는 단속 황삭과 전폭 슬로팅
- 바디를 바깥으로 끌어내는 헬리컬 램핑과 플런지 진입
- DIN 1835 form B Weldon 플랫이 있는 상태로 공급되는 바디
- ~12,000 RPM 미만으로 회전하는 주축
✦ ER / 유압척 / 열박음이 적합한 경우
- 16-20 mm 샹크(ER32)의 경~중 인덱서블 황삭
- 0.003-0.020 mm TIR 차이가 인서트 간 부하 분배를 바꾸는 인덱서블 정삭
- 다양한 샹크 사이즈에 걸쳐 홀더 계열을 하나로 표준화하는 현장
- 밸런스가 중요한 알루미늄 고RPM 가공
빠른 선정표
인덱서블 엔드밀에서는 직경보다 작업 종류가 먼저 홀더를 결정한다. 단속 황삭에는 사이드록이나 밀링척의 그립이 유리하고, 정삭에는 유압척이나 열박음 홀더의 ≤0.003 mm TIR이 유리하다. 아래 표는 대표적인 상황별 출발점을 정리한 것이다.
| 상황 | 샹크 | 권장 홀더 | 테이퍼 | 이유 |
|---|---|---|---|---|
| 20-25 mm 숄더밀, 강재 풀슬롯 황삭 | 20-25 mm Weldon (DIN 1835 form B) | 사이드록 | BT40/CAT40 | 플랫에 걸린 세트스크루가 반복 인서트 충격과 포지티브 레이크의 축방향 인발에 의한 크리프를 막는다 |
| 25-32 mm 바디, 중황삭, 플레인 샹크 | 25-32 mm 플레인 h6 | 밀링척 (롤러식) | BT40/CAT40/BT50 | 0.005-0.01 mm TIR의 전 둘레 그립, 플랫 불필요 |
| 30번 테이퍼 기계의 16-20 mm 바디 | 16-20 mm / 5/8-3/4 in | 규정 너트 토크의 ER32 또는 사이드록 | BT30/CAT30 | ER32는 20 mm까지 커버하며 30번 테이퍼 주축에 충분히 가볍다 |
| 25 mm 고이송 커터, κ ≈ 10° | 25 mm / 1 in | 사이드록 또는 ER40 | BT40 | 0.43 mm 칩에 대한 반경 방향 런아웃 영향은 1% 미만이며, 축방향 힘이 바디를 홀더 안쪽으로 민다 |
| 인덱서블 정삭, f_z ≤0.05 mm | 16-25 mm 플레인 h6 | 유압척 | BT40/HSK-A63 | ≤0.003 mm TIR이면 2날 바디의 높은 인서트 과부하가 40%가 아닌 약 6%로 유지된다 |
| 돌출 길이 3×D 초과 롱리치 | 들어가는 최대 샹크 | 숏 밀링척 또는 스텁형 사이드록 | BT40 이상 | 휨은 L³에 비례하며, 짧고 강한 홀더가 돌출을 줄인다 |
| 쉘형 바디, 직경 ~32-63 mm | 보어 장착 | 쉘밀 아버 (ISO 6462 인터페이스) | 무관 | 보어 장착 바디는 샹크 그립이 아니라 키와 볼트로 구동된다 |
인덱서블 황삭은 형상으로 잡고, 인덱서블 정삭은 정밀 홀더로 한다.
인덱서블 엔드밀의 단속 황삭에서는 풀아웃 저항을 우선한다. DIN 1835 form B 플랫에 Weldon 사이드록 홀더를 쓰거나, 플레인 샹크에 밀링척을 쓴다. ER32/ER40 콜릿은 너트를 규정 토크로 조였을 때 각각 20 mm, 26 mm까지의 샹크로 하는 경~중 작업에 충분하다. 유압척이나 열박음 홀더에 대한 투자는 런아웃이 어느 인서트가 일을 하는지를 결정하는 인덱서블 정삭에 한정한다. 고이송 바디와 중황삭 바디에서는 홀더 정밀도보다 샹크 사이즈와 짧은 돌출 길이가 더 중요하다.
인덱서블 엔드밀을 ER 콜릿으로 잡아도 됩니까?
됩니다. 표준 ER32 너트에 136 Nm처럼 너트를 규정 토크로 조이면, ER 콜릿은 대부분의 16-20 mm 인덱서블 엔드밀을 경~중절삭에서 통상 충분히 잡아 줍니다. 풀슬롯 황삭이나 헬리컬 램핑에서는 마찰식 그립이 반복 인서트 충격에 크리프할 수 있으므로 Weldon 사이드록 홀더나 밀링척이 위험이 낮은 선택입니다.
인덱서블 엔드밀 샹크에 Weldon 플랫이 꼭 필요합니까?
Weldon 플랫(DIN 1835 form B)은 바디를 사이드록 홀더에 물릴 때만 필요하며, 이때 세트스크루가 플랫에 걸려 풀아웃을 막습니다. 플레인 샹크 바디는 밀링척, ER 콜릿, 유압척, 열박음 홀더에서 사용합니다. 손으로 연삭한 플랫은 스크루가 모서리에 걸리는 경우가 많으므로 공장 출하 플랫이 바람직합니다.
인덱서블 엔드밀에 유압척을 쓸 가치가 있습니까?
유압척은 주로 인덱서블 정삭에서 가치가 있습니다. 3xD에서 ≤0.003 mm TIR이 인서트 간 칩을 고르게 분배하기 때문입니다. 날당 이송 0.05 mm의 2날 바디에서 0.020 mm의 런아웃은 한 인서트에 약 40% 과부하를 겁니다. 중황삭에서는 사이드록 홀더나 밀링척이 비용 대비 그립이 통상 더 큽니다.
고이송 인덱서블 커터에는 어떤 홀더를 써야 합니까?
고이송 커터에는 사이드록 홀더나 대형 ER 콜릿(25 mm 샹크라면 ER40)이 통상 적합합니다. 9-17°의 리드각이 절삭력의 대부분을 축방향으로 주축 쪽에 보내기 때문입니다. 날당 이송 2.5 mm에서 반경 방향 런아웃이 실제 칩에 더하는 양은 1% 미만이므로, 홀더 정밀도보다 인서트 안착이 더 중요합니다.
인덱서블 엔드밀은 홀더에서 얼마나 돌출시킬 수 있습니까?
전체 맞물림 황삭에서는 돌출 길이를 커터 직경의 약 3× 이내로 유지합니다. 휨은 길이의 세제곱에 비례하므로 2×D에서 3×D로 늘리면 휨이 약 3.4× 커지고, 5×D는 2×D보다 대략 15.6× 더 휩니다. 3×D를 넘으면 더 큰 샹크, 더 짧은 홀더, 또는 고이송 형상을 사용합니다.
출처
- ISO 15488:2003 — Collets with 8 degrees setting angle for tool shanks (Type ER)
- DIN 1835 — Shank dimensions for milling cutters with cylindrical shank
- DIN 6535 — Shank forms for solid carbide milling cutters with cylindrical shank
- ISO 8688-1:1989 — Tool life testing in milling — Part 1: Face milling
- ISO 6462 — Face and shoulder milling cutters with arbor hole (arbor pilot series)
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout