라우터 비트가 ER 콜릿에서 미끄러지거나 빠지는 주된 원인은 세 가지입니다. 너트 토크가 부족하거나(REGO-FIX는 최대 보어 기준 ER11에 24 Nm, ER20에 80 Nm를 권장), ISO 15488에 따른 0.5–1.0 mm 수축 범위의 하단 부근에서 콜릿이 샹크를 물고 있거나, 수지와 분진이 샹크와 테이퍼를 덮고 있는 경우입니다. 이 원인들을 먼저 해소하고, 주축 교체는 인덱스 런아웃 시험에서 오차가 주축 테이퍼에 남는 것으로 확인될 때만 검토합니다. 본 가이드는 수냉식 주축, 갠트리 라우터, ER11 어댑터를 장착한 트리머에 쓰이는 ER11, ER16, ER20, ER32를 다룹니다.
라우터 주축은 머시닝센터용 홀더와 같은 ISO 15488 콜릿을 사용하지만 사용 조건은 다릅니다. 너트를 주축 자체에 체결하고, 미터계 콜릿 세트에 인치 샹크 비트를 물리는 경우가 많으며, 칩은 금속이 아니라 미세 분진과 수지입니다. 일반적인 콜릿 사이즈 선정은 ER 콜릿 사이즈표 및 선정 가이드를, 전체 토크표와 표준 체결 순서는 ER 콜릿 토크 및 런아웃 가이드를 참조하시기 바랍니다.
라우터 콜릿 빠른 참조표
| 문제 / 목표 | 우선 조치 | 예상 효과 |
|---|---|---|
| 작업 중 업컷 비트가 아래로 밀려 내려와 더 깊게 절삭됨 | 콜릿 보어에 맞는 정격값으로 너트 체결(예: REGO-FIX 기준 ER16 표준 너트에서 1/4 in 샹크는 56 Nm) | 클램핑력은 토크에 대략 비례해 커지므로, 정격 토크의 절반으로 조인 너트는 정격 그립의 대략 절반만 냄 |
| ER16에서 1/8 in(3.175 mm) 비트가 미끄러지거나 흔들림 | 4 mm 콜릿(ISO 15488 범위 4.0–3.0 mm)을 1/8 in 전용 콜릿으로 바꾸고 20 Nm로 체결 | 그립 위치가 공칭보다 0.825 mm 아래에서 공칭 사이즈로 옮겨져 보어 전장 접촉이 회복됨 |
| 가장자리가 보풀처럼 거칠거나 한 날만 절삭함 | 연삭 핀으로 런아웃을 측정하고, 콜릿 단독으로 0.015 mm(ISO 15488 Class 2, 보어 ≤10 mm)를 넘으면 콜릿 교체 | 날당 이송 0.05 mm에서 런아웃 0.025 mm를 줄이면 짧은 날의 칩이 0.025 mm에서 본래의 0.05 mm로 회복됨 |
| 너트를 풀어도 콜릿이 주축에 박혀 빠지지 않음 | 너트를 끼우기 전에 콜릿을 너트의 편심 링에 스냅인 | 너트를 풀 때 너트가 콜릿을 테이퍼에서 끌어내므로 테이퍼를 지렛대로 비틀 필요가 없음 |
| 새 콜릿으로도 미끄러짐이나 런아웃이 해결되지 않음 | 90° 인덱스 시험으로 콜릿 오차와 주축 테이퍼 오차를 구분 | 근본 원인이 주축 샤프트나 베어링일 때 콜릿·너트에 비용을 쓰지 않게 됨 |
라우터 주축의 ER 사이즈와 물릴 수 있는 샹크
CNC 라우터에서는 ER 콜릿 사이즈가 주축이 물 수 있는 최대 샹크를 결정합니다. ISO 15488에 따르면 상한은 ER11이 7 mm, ER16이 10 mm, ER20이 13 mm, ER32가 20 mm입니다. 따라서 1/2 in(12.7 mm) 샹크의 평탄화 비트는 ER16 주축에는 아예 들어가지 않으며 ER20 이상이 필요합니다.
제조사마다 다르지만 대표적인 라우터 구성은 다음과 같습니다.
- 소형 브러시 모터 라우터(데스크톱 "3018"급): ER11이며, 일체형 주축 노즈가 아니라 5 mm 모터 축에 무두볼트로 고정하는 별도의 연장봉 형태인 경우가 많습니다.
- 약 0.8–1.5 kW의 수냉식·공랭식 주축: 대개 ER11 또는 ER16입니다.
- 약 2.2 kW급 주축: 대개 ER20이며, 1/2 in 샹크를 물 수 있는 가장 작은 사이즈입니다.
- 공구 교환 장치를 갖춘 산업용 라우터: 30번 테이퍼나 HSK 툴홀더에 ER25 또는 ER32 콜릿척을 쓰며, 1/2 in과 3/4 in 샹크 비트가 흔합니다.
- 트리머(팜 라우터): OEM 1/4 in, 6 mm 또는 8 mm 콜릿이며, 1/4 in 및 6 mm 모델에는 애프터마켓 ER11 노즈나 어댑터를 장착하는 경우가 많습니다(ER11은 최대 7 mm까지이므로 8 mm 샹크에는 맞지 않습니다).
ISO 15488은 ER11부터 ER40까지 콜릿, 홀더 보어, 너트 나사를 규정하므로, 한 제조사의 ER20 콜릿이 다른 제조사의 ER20 라우터 주축에도 맞습니다. ISO 15488은 Form B 수축 범위도 규정하는데, ER11은 0.5 mm, ER16–ER40은 1.0 mm입니다. 따라서 ER11의 7 mm 콜릿은 7.0 mm에서 6.5 mm까지, ER16이나 ER20의 7 mm 콜릿은 7.0 mm에서 6.0 mm까지 클램핑합니다. ER11 사용자가 ER20 사용자보다 인치·미터 규격 불일치 문제를 더 자주 겪는 것은 이 좁은 ER11 범위 때문입니다.
라우터 비트가 ER 콜릿에서 미끄러지거나 빠지는 이유
라우터 주축에서 비트 미끄러짐은 대개 클램핑력 문제부터 의심하고 주축 문제는 마지막에 의심합니다. 아래 목록을 순서대로 점검하며, 각 단계는 다음 단계보다 비용이 적게 듭니다.
- 토크 부족. 너트는 평 스패너 두 개로 주축에서 체결합니다. ER20에서 80 Nm에 도달하려면 대부분의 작업자가 감으로 가하는 힘보다 훨씬 큰 힘이 필요하며(계산은 04절 참조), 클램핑력은 너트 토크에 대략 비례해 커집니다.
- 샹크에 맞지 않는 콜릿. 수축 범위 하단 부근의 샹크는 보어 전장이 아니라 주로 보어 앞뒤에서만 물립니다(03절).
- 삽입 깊이 부족. 샹크가 짧은 라우터 비트와 조각 비트는 보어 일부만 물린 채 클램핑되는 경우가 많습니다. 현장에서 흔히 쓰이는 기준은 콜릿 보어 길이의 최소 3분의 2를 채우는 것이며, 그보다 짧으면 콜릿이 나팔 모양으로 벌어져 그립을 잃습니다.
- 수지·오일·분진 막. 샹크나 콜릿 슬롯에 묻은 목재 송진과 MDF 분진은 샹크와 보어 사이의 마찰을 낮추므로, 같은 토크에서도 전달되는 유지력이 줄어듭니다.
- 너트에 안착되지 않은 콜릿. 콜릿을 먼저 주축 테이퍼에 밀어 넣고 그 위에 너트를 씌우면 콜릿이 기울어진 채 자리 잡을 수 있으며, 이 경우 너트가 콜릿의 한쪽에 더 큰 하중을 가합니다.
- 마모된 콜릿. Class 2 콜릿의 수명은 일반적으로 500–1,000 클램핑 사이클입니다. 교대당 비트를 열 번 교환하는 라우터는 대략 50–100 교대 만에 이 범위에 도달합니다.
- 손상된 주축 테이퍼. 미끄러져 헛돈 콜릿은 주축 테이퍼에 광택 링이나 프레팅 자국을 남깁니다. 그 이후에는 새 콜릿도 미끄러질 수 있으며, 일반적으로 테이퍼 재연삭이나 샤프트 교체가 필요합니다.
업컷 스파이럴 비트는 나선이 칩을 들어 올리면서 공구를 축 방향 아래로 밀어내므로 스스로 콜릿에서 빠져나옵니다. 따라서 작업 중 비트가 점점 깊이 내려오는 것은 Z축 결함이 아니라 그립 부족의 증상입니다. 다운컷 비트는 반대로 공구를 콜릿 안쪽으로 밀어 넣으므로, 무거운 플런지가 들어가기 전까지는 약한 그립이 드러나지 않는 경향이 있습니다.
헛돈 콜릿의 손상
부하 상태에서 비트나 콜릿이 한 번이라도 헛돌았다면, 새 콜릿을 장착하기 전에 주축 테이퍼에 광택 긁힘이 있는지 점검합니다. 긁힌 테이퍼는 접촉 면적이 줄어 있으므로 새 콜릿도 몇 번의 작업 안에 다시 미끄러지며 테이퍼를 더 긁을 수 있습니다.
1/8 in 비트 문제: 수축 범위와 미터계 콜릿 속 인치 샹크
1 mm 간격의 미터계 ER16 세트에서 1/8 in(3.175 mm) 비트는 ISO 15488 표준 범위로 4.0 mm에서 3.0 mm까지를 커버하는 4 mm 콜릿에 들어갑니다. 콜릿이 0.825 mm, 즉 1.0 mm 범위의 약 83%만큼 오므라든 상태이므로 일반적으로 샹크를 주로 보어 양끝에서만 뭅니다. 3 mm 콜릿(3.0–2.0 mm)에는 샹크가 아예 들어가지 않습니다. 0.5 mm 간격 세트에는 3.5 mm 콜릿이 추가되며, 이 콜릿은 샹크를 공칭보다 0.325 mm 아래에서 클램핑합니다. ISO 15488은 ER16–ER40에 대해 협의에 따라 0.5 mm 범위도 허용하며, 일부 제조사는 0.5 mm 간격의 각 콜릿을 이렇게 표기합니다. 4.0–3.5 mm로 표기된 4 mm 콜릿은 1/8 in 샹크에 전혀 닿지 않으므로 제조사가 명시한 클램핑 범위를 확인해야 합니다. 1/8 in 전용 콜릿은 같은 샹크를 공칭 사이즈에서 클램핑하므로 보어 전장이 샹크에 접촉합니다.
다른 일반적인 라우터 샹크에도 같은 계산이 적용됩니다. 공칭값이 샹크와 같거나 바로 위인 콜릿 가운데 세트에서 고를 수 있는 가장 가까운 것을 선택합니다.
| 라우터 샹크 | ER11(수축 0.5 mm) | ER16 / ER20(수축 1.0 mm) | ER32(수축 1.0 mm) |
|---|---|---|---|
| 1/8 in(3.175 mm) | 1/8 in 콜릿, 또는 3.5 mm(공칭보다 0.325 mm 아래) | 1/8 in 콜릿, 또는 3.5 mm(0.325 mm 아래); 4 mm는 공칭보다 0.825 mm 아래 | 1/8 in 콜릿, 또는 3.5 mm(0.325 mm 아래); 4 mm는 공칭보다 0.825 mm 아래 |
| 6 mm | 6 mm 콜릿; 1/4 in 콜릿은 공칭보다 0.35 mm 아래 | 6 mm 콜릿 | 6 mm 콜릿 |
| 1/4 in(6.35 mm) | 1/4 in 콜릿, 또는 6.5 mm(0.15 mm 아래); 7 mm는 닿지 않음(7.0–6.5) | 1/4 in 콜릿, 또는 6.5 mm(0.15 mm 아래) | 1/4 in 콜릿, 또는 6.5 mm(0.15 mm 아래) |
| 8 mm | 불가(ER11 최대 7 mm) | 8 mm 콜릿 | 8 mm 콜릿 |
| 1/2 in(12.7 mm) | 불가 | ER20만 가능: 1/2 in 또는 13 mm 콜릿(0.3 mm 아래); ER16 최대 10 mm | 1/2 in 또는 13 mm 콜릿(0.3 mm 아래) |
1/4 in 비트는 6 mm 콜릿에 들어가지 않으며, 6 mm 비트를 1/4 in ER11 콜릿에 물리면 0.5 mm 범위 중 0.35 mm를 사용합니다. 사용은 가능하지만 6 mm 콜릿을 쓰면 공칭 사이즈에서 클램핑됩니다. 콜릿을 고르기 전에 마이크로미터로 샹크를 측정합니다. 1/4 in로 판매되는 비트 중에는 6.35 mm보다 약간 작은 것이 있어, 콜릿 범위에서 더 아래쪽으로 내려가게 됩니다.
1/8 in 문제의 나머지 절반은 토크입니다. REGO-FIX에 따르면 ER16 표준 너트의 정격 토크는 콜릿 보어 1.5–3.5 mm에서 20 Nm에 불과하고 5–10 mm 보어에서는 56 Nm이므로, 1/8 in 콜릿을 ER16 최대 사이즈 기준값으로 조이면 작은 콜릿이 찌그러질 위험이 있습니다. 같은 표는 ER20 보어 1.5–6.5 mm(1/8 in과 1/4 in 샹크 모두 포함)에 32 Nm를 제시하며, 80 Nm는 7 mm 이상부터 적용됩니다.
소경 샹크 규칙
매일 쓰는 샹크 사이즈(대개 1/8 in과 1/4 in)는 인치 전용 콜릿을 구입하고, 미터계 세트는 가끔 쓰는 사이즈용으로 둡니다. 0.5 mm 수축 범위로는 사이즈가 조금만 어긋난 콜릿도 여유가 거의 없으므로 ER11 주축에서 특히 중요합니다.
라우터 주축의 너트 토크: 기준값, 스패너 힘, 미니 너트
ER 시스템의 원조인 REGO-FIX는 너트 종류와 콜릿 보어별로 나눈 체결 토크표를 공개하고 있으며, 여러 제조사가 이를 그대로 인용합니다. 라우터 주축의 너트 브랜드를 모를 때는 이 표가 실무 기준이 됩니다. ISO 15488은 콜릿, 홀더, 너트의 치수는 규정하지만 체결 토크는 규정하지 않습니다. 표준 너트의 콜릿 보어별 값은 다음과 같습니다.
미니 너트는 ISO 규격이 아닌 더 가는 나사를 쓰며 훨씬 낮은 토크로 체결하므로, 표준 너트 값을 적용하기 전에 너트 종류부터 확인합니다. 나사로 구별할 수 있습니다. ER11은 표준 M14×0.75 대 미니 M13×0.75, ER16은 M22×1.5 대 M19×1, ER20은 M25×1.5 대 M24×1입니다.
필요한 힘은 레버 길이로 정해집니다.
F = T / L
여기서 F는 스패너 끝에 가하는 손의 힘(N), T는 너트 토크(Nm), L은 너트 중심에서 손까지의 거리(m)입니다. 핸들 길이가 결정적입니다. ER20에서 80 Nm를 내려면 150 mm 스패너 끝에서 약 533 N(대략 54 kg의 당기는 힘)이 필요하지만, 250 mm 핸들이라면 약 320 N이면 됩니다. ER11은 100 mm에서 24 Nm일 때 약 240 N, ER16은 150 mm에서 56 Nm일 때 약 373 N입니다. 감으로 이만한 힘을 가하는 작업자는 드물며, 토크가 부족한 너트가 비트가 밀려 내려오는 흔한 원인인 이유가 여기에 있습니다.
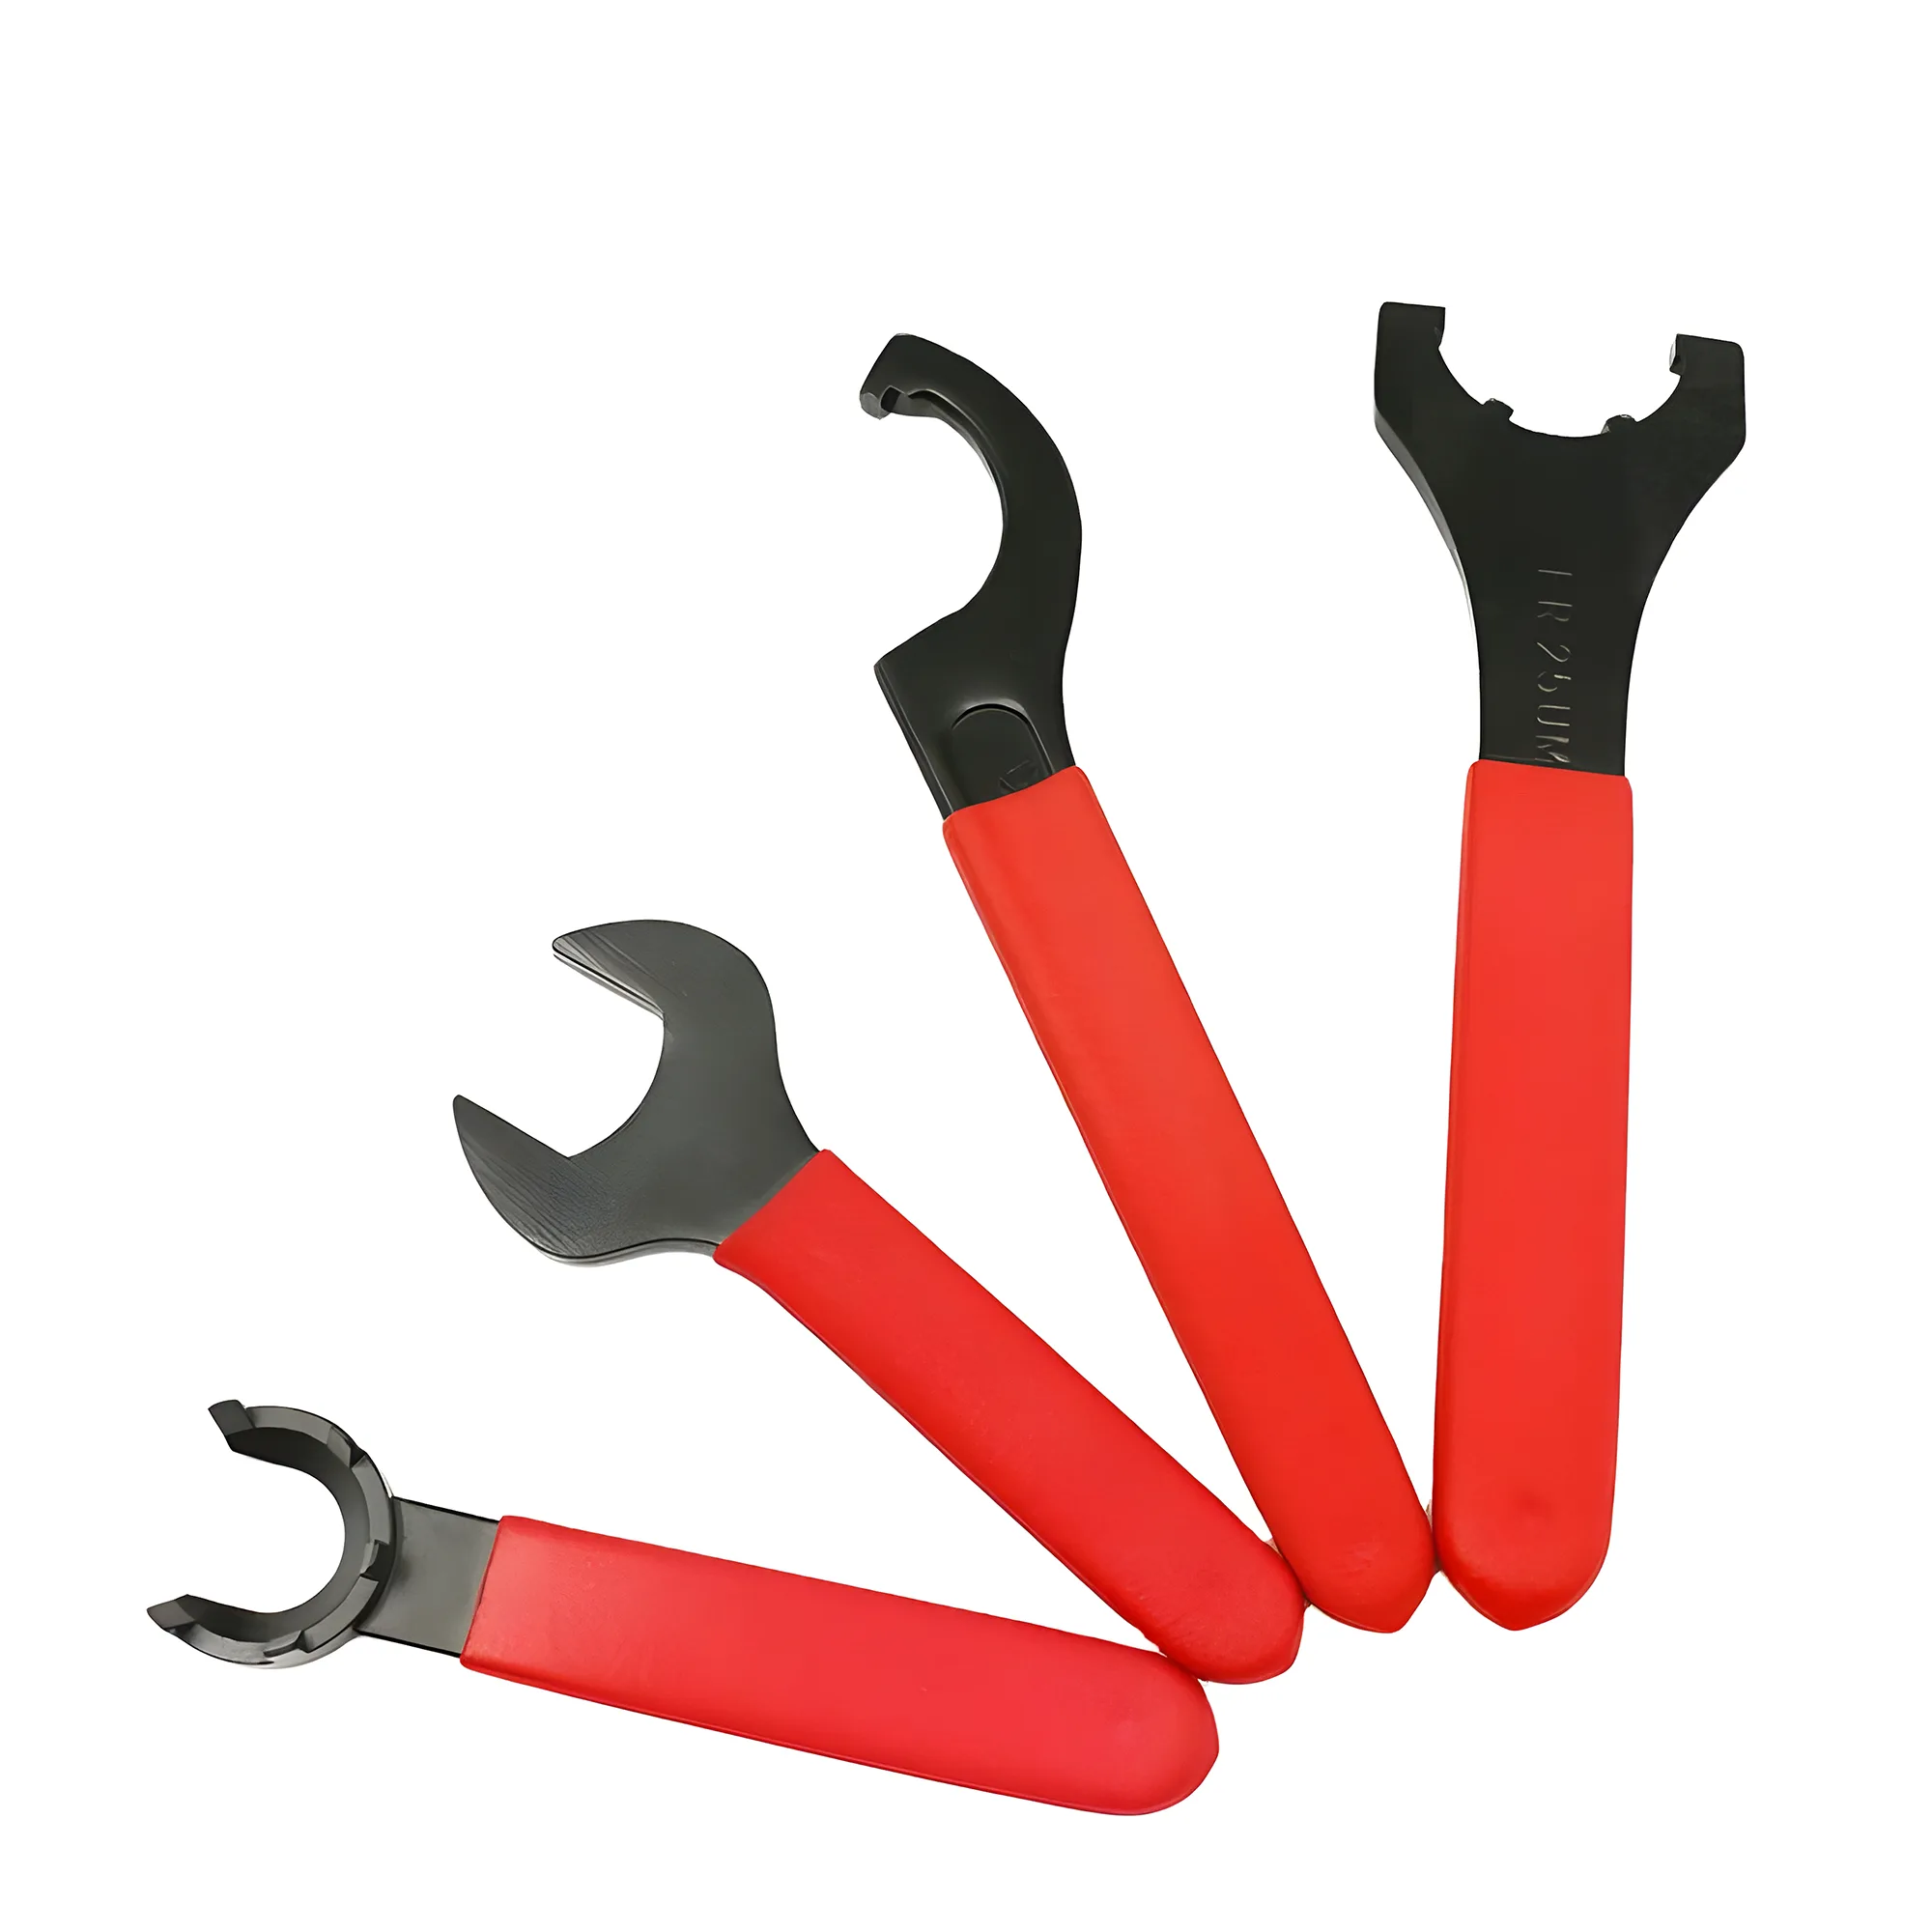
라우터 주축에서는 너트 토크의 반력을 샤프트 플랫에 건 두 번째 스패너나 주축 잠금 장치로 받아야 하며, 주축 베어링이나 갠트리로 받아서는 안 됩니다. 많은 라우터 작업자는 너트에 토크 렌치를 걸 수 있는 ER 스패너(또는 토크 렌치 어댑터)를 쓰고, 주축 스패너로 샤프트 플랫을 잡습니다. 자유롭게 도는 샤프트나 정지된 모터에 대고 조이면 재현성 있는 토크를 얻을 수 없습니다.
목재 분진 작업장에서의 스냅인, 장착, 청소
대부분의 ER 너트에는 편심 추출 링이 있으며, 너트를 주축에 끼우기 전에 콜릿을 이 링에 딸깍 끼워야 합니다. 그렇지 않으면 너트를 풀 때 너트가 콜릿을 테이퍼에서 끌어내지 못합니다. 수직 라우터 주축에서는 아래 순서를 지키면 공구 교환 중 콜릿과 비트가 스포일보드 위로 떨어지는 것도 막을 수 있습니다.
- 콜릿을 너트에 기울여 넣어 홈이 편심 링에 걸리게 한 뒤, 반대쪽을 딸깍 소리가 날 때까지 누릅니다. 너트 면이 아래를 향하게 들어도 스냅인된 콜릿은 빠지지 않으며, 중심을 유지한 채 자유롭게 돕니다.
- 너트를 주축에 두세 바퀴 돌려 끼운 다음, 비트를 계획한 깊이까지 삽입하되 샹크가 허용하는 만큼 보어를 채웁니다.
- 너트를 손으로 가볍게 조인 뒤, 샤프트를 잡은 상태에서 한 번의 매끄러운 동작으로 토크를 가합니다.
- 비트를 교환할 때는 첫 번째 저항 지점을 지나도록 너트를 풉니다. 두 번째 저항은 편심 링이 콜릿을 테이퍼에서 끌어내는 힘입니다.
목재 수지는 라우터 특유의 오염원입니다. 샹크와 콜릿 슬롯에 붙은 송진은 비트를 붙잡는 마찰을 낮추므로, 부착물이 보이면 수지 용제와 황동 브러시로 콜릿 보어, 슬롯, 비트 샹크를 청소합니다. 콜릿을 교환할 때마다 깨끗한 보풀 없는 천이나 테이퍼 와이퍼로 주축 테이퍼를 닦습니다. 고압 공기를 주축 노즈에 직접 불어 넣으면 미세 분진이 앞쪽 베어링 실을 지나 들어갈 수 있으므로 피하고, 대신 브러시로 털고 닦아 냅니다. 콜릿 테이퍼와 주축 테이퍼는 깨끗하고 건조하게 유지하며, 너트 나사에만 오일을 얇게 바릅니다.
예상 런아웃과 콜릿·주축 원인 구분법
라우터에서 런아웃이 중요한 이유는 각 날의 칩 두께가 최대 런아웃만큼 달라지기 때문입니다. 2날 비트의 최악의 경우, 긴 날은 대략 날당 이송에 런아웃을 더한 만큼, 짧은 날은 날당 이송에서 런아웃을 뺀 만큼 절삭합니다.
h_long ≈ f_z + TIR 및 h_short ≈ f_z − TIR
여기서 f_z는 프로그램된 날당 이송, TIR은 날 사이 런아웃입니다. 이는 런아웃의 고점이 날과 일치하는 최악의 경우이며, 다른 방향에서는 차이가 작아지지만 긴 날이 여전히 제 몫보다 많은 부하를 받습니다. 런아웃이 날당 이송에 가까워지면 런아웃이 지배적이 됩니다. f_z = 0.05 mm에서 런아웃 0.025 mm는 한 날에 0.075 mm, 다른 날에 0.025 mm를 주며, 런아웃이 0.05 mm이면 두 번째 날은 절삭을 완전히 멈추고 한 날이 의도한 날당 이송의 두 배를 받게 됩니다. 그 결과 합판에서는 가장자리가 보풀처럼 거칠어지고, 플라스틱에서는 칩이 녹으며, 비트는 한 날만 무뎌집니다. 날당 이송의 기본은 초경 엔드밀 이송과 절삭 속도를 참조하시기 바랍니다.
BIG DAISHOWA의 "십분의 일 규칙"은 런아웃 0.0001 in(2.5 µm)마다 공구 수명이 대략 10% 줄어든다고 추정하므로, 일반적인 정삭 조건에서 런아웃 0.01 mm는 공구 수명의 대략 40%를 잃게 합니다. 이 규칙은 금속 절삭용 엔드밀에서 나온 것이지만, 위의 칩 두께 메커니즘은 목재와 플라스틱을 가공하는 라우터 비트에도 똑같이 적용됩니다.
비트 끝의 런아웃 허용량은 주축 테이퍼, 콜릿, 비트 샹크의 합입니다. ISO 15488 Class 2 콜릿은 표준 시험 돌출 길이(보어 3–6 mm는 16 mm, 6–10 mm는 25 mm)에서 보어 10 mm 이하일 때 최대 0.015 mm TIR까지 허용되며, 제조사 정밀 등급은 0.005 mm 이하에 이릅니다. 실무 기준으로는 라우터 시스템의 측정값이 콜릿의 Class 2 허용값 이하이면 정상이며, 허용값의 약 두 배를 넘으면 찾아낼 가치가 있는 특정 결함 부품이 있다는 신호입니다.
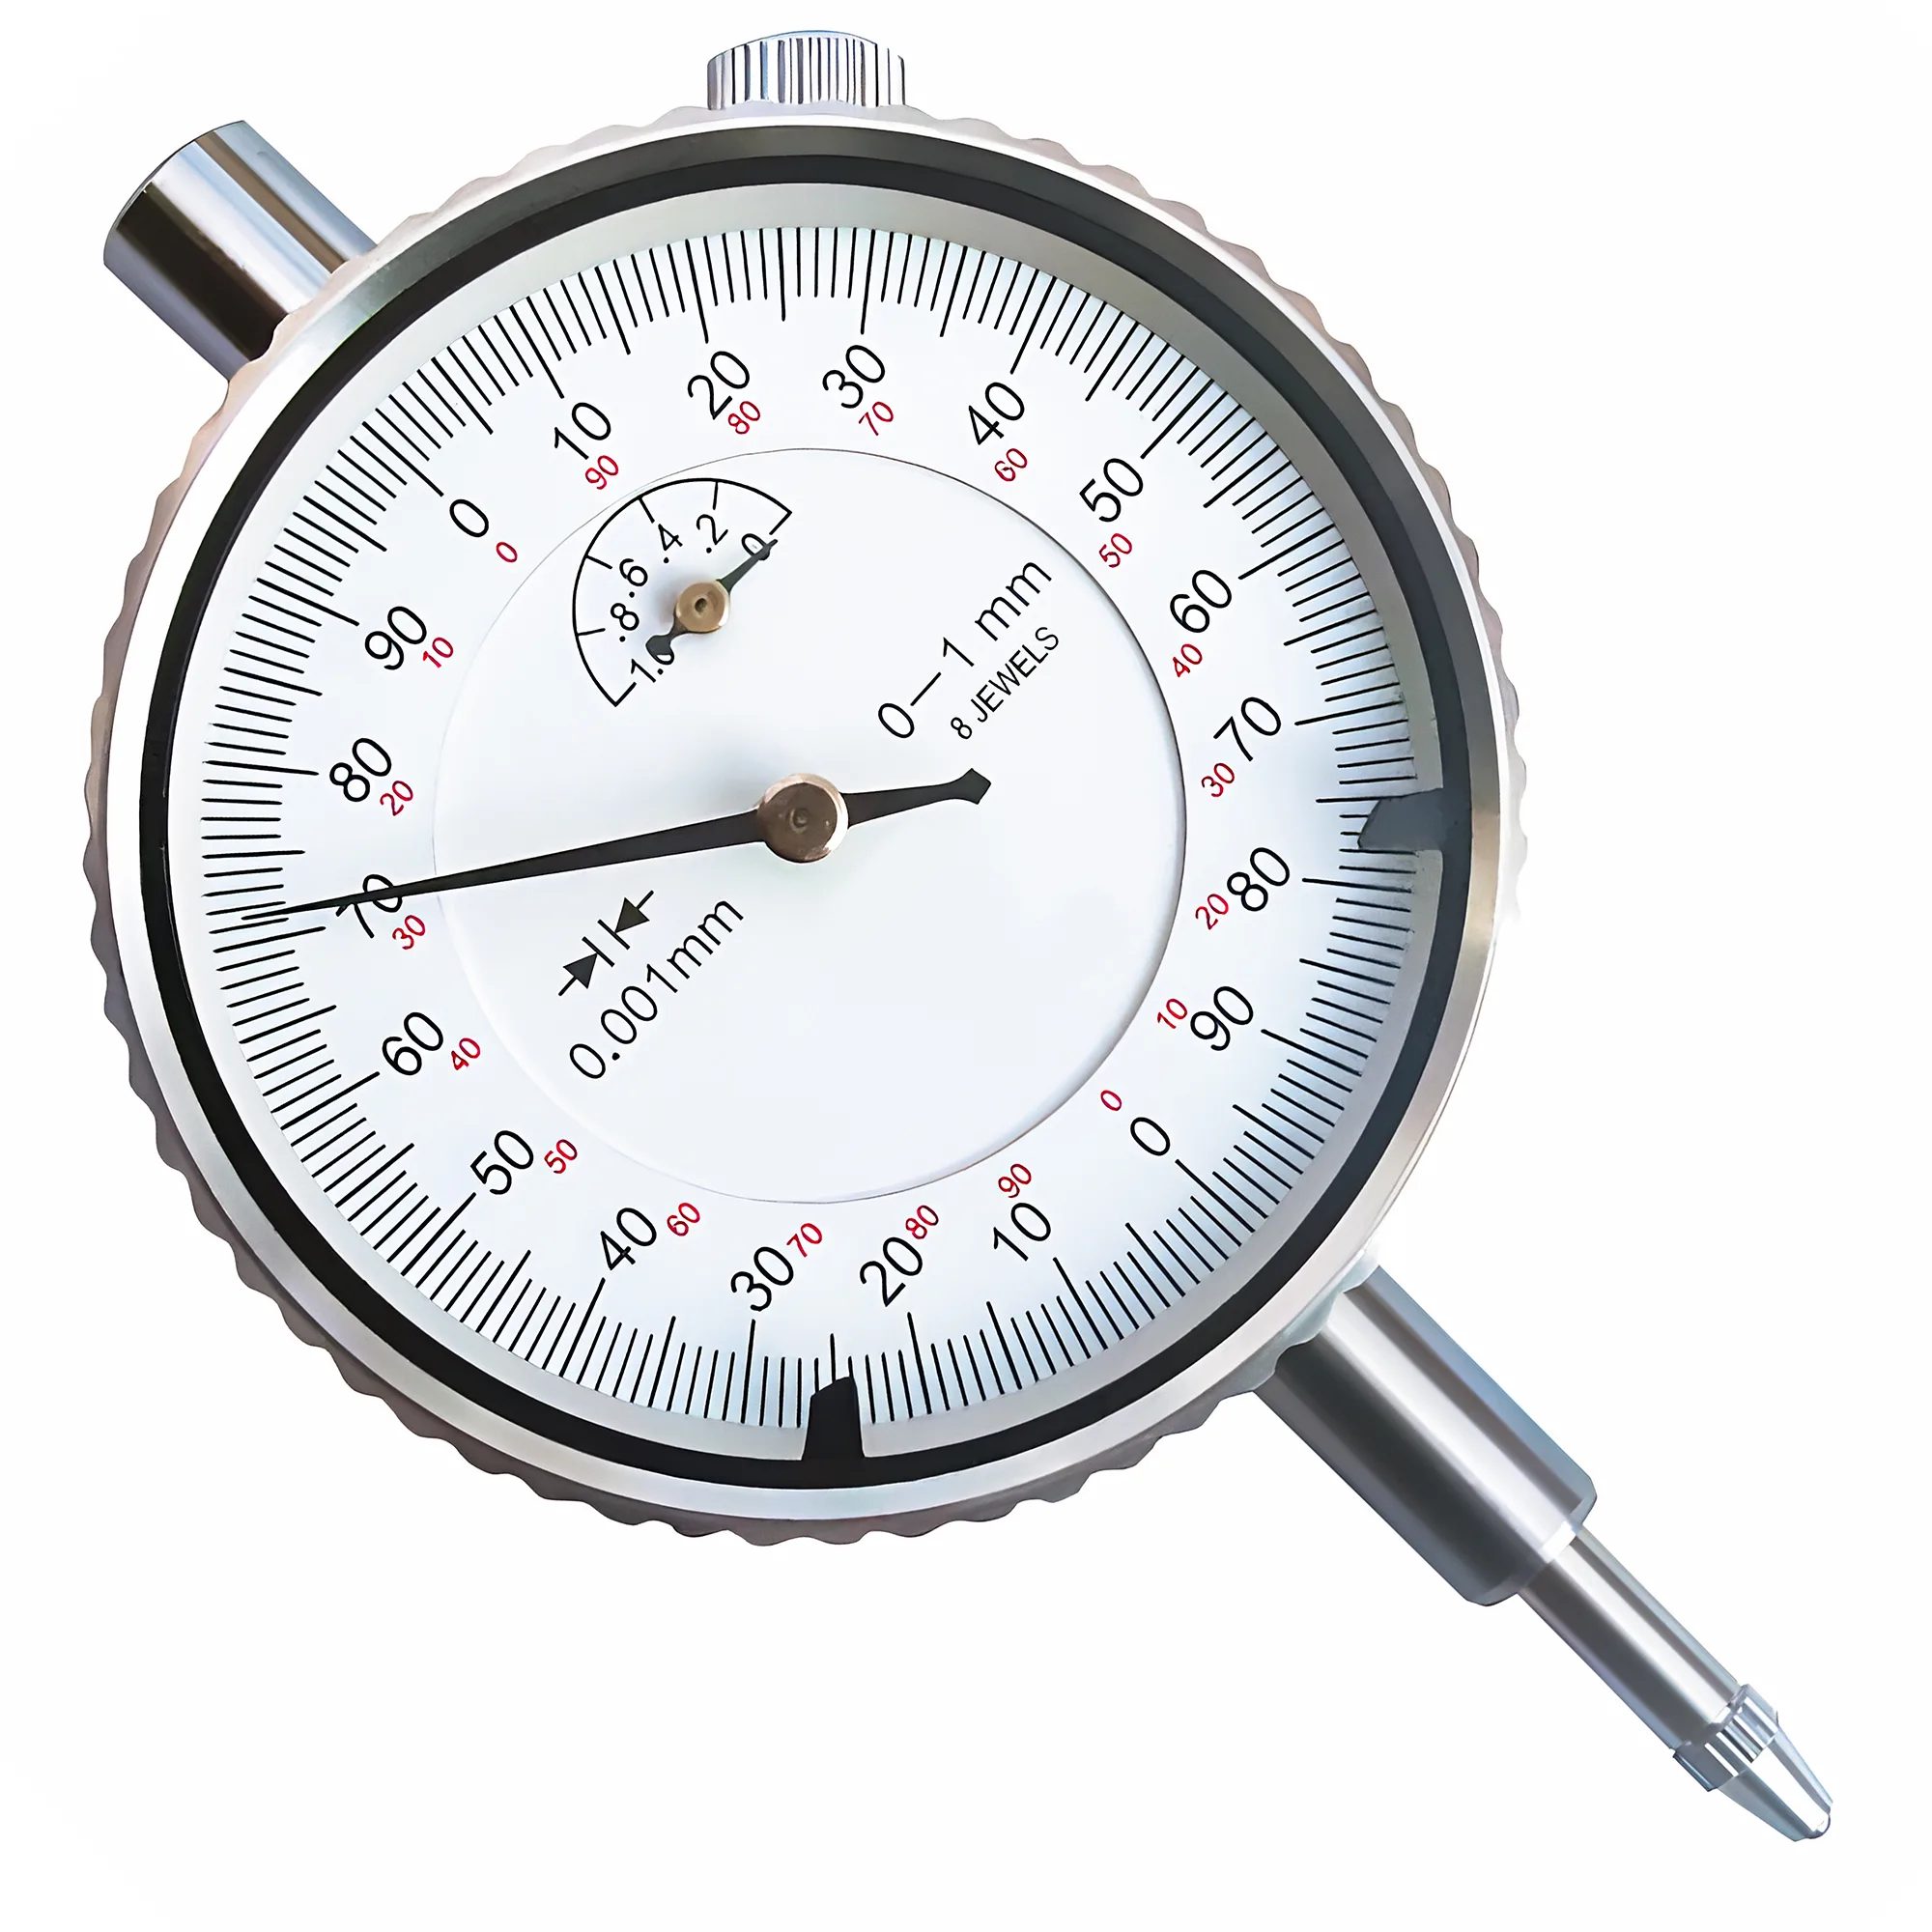
90° 인덱스 시험을 하면 약 10분 만에 콜릿 오차와 주축 오차를 구분할 수 있습니다.
- 라우터 비트 대신 연삭 핀이나 직진도가 확인된 초경 블랭크를 물리고, 분해능 0.001 mm 또는 0.002 mm 다이얼 게이지로 너트 가까이와 약 25 mm 바깥쪽에서 각각 측정합니다(마이크로미터·다이얼 게이지 선정 가이드 참조).
- 주축 노즈를 기준으로 고점 위치를 표시합니다. 클램핑을 풀고 콜릿을 주축에 대해 90° 돌린 뒤, 같은 토크로 다시 클램핑하고 재측정합니다.
- 고점이 콜릿을 따라 움직이면 원인은 콜릿이나 너트이고, 주축상의 같은 각도 위치에 그대로 있으면 원인은 주축 테이퍼나 샤프트입니다.
- 콜릿을 뺀 주축 테이퍼 보어를 직접 측정합니다. 테이퍼 측정값이 콜릿 허용값의 절반(약 0.008 mm) 부근이거나 그 이상이면, 콜릿을 끼우기도 전에 주축이 허용량을 다 써 버린다는 뜻입니다.
ER11 어댑터를 쓰는 트리머는 클램핑 인터페이스 두 개가 직렬로 겹치므로, 두 고점이 일치하면 런아웃이 두 인터페이스의 합에 이를 수 있습니다. 어댑터의 샹크를 라우터 자체의 1/4 in 또는 6 mm 콜릿에 물리는 방식은 라우터 콜릿의 오차와 어댑터의 오차를 직렬로 이어 붙이고 돌출 길이도 늘립니다. 라우터 샤프트에 직접 나사 결합하는 교체용 노즈를 쓰면 인터페이스 하나가 없어집니다. ER11 노즈가 5 mm 모터 축에 무두볼트로 고정된 연장봉인 데스크톱 라우터에서는 대개 이 결합부가 측정값을 좌우하며, 콜릿을 업그레이드해도 이를 바로잡을 수 없습니다.
요약
토크, 콜릿 적합성, 깨끗한 테이퍼만으로 주축 작업 없이 대부분의 라우터 비트 미끄러짐이 해결됩니다.
사이즈 최대값이 아니라 콜릿 보어에 맞는 REGO-FIX 토크를 적용합니다(ER16 1/8 in 콜릿은 20 Nm, 1/4 in 이상은 56 Nm). 1/8 in과 1/4 in 비트에는 ISO 15488에 따른 미터계 콜릿의 0.5–1.0 mm 수축 범위 하단 부근에서 클램핑하지 말고 인치 전용 콜릿을 사용합니다. 콜릿은 먼저 너트에 스냅인하고, 샹크와 슬롯의 수지를 청소하며, 런아웃은 Class 2 허용값 0.015 mm를 기준으로 판단합니다. 주축이 문제인 것은 90° 인덱스 시험에서 오차가 주축에 남는 것으로 확인될 때뿐입니다.
라우터 비트가 ER 콜릿에서 계속 미끄러지는 이유는 무엇입니까?
흔한 원인은 너트 토크 부족입니다. REGO-FIX는 ER11 표준 너트(보어 3.0–7.0 mm)에 24 Nm, 1/2 in 콜릿을 쓰는 ER20 표준 너트(보어 7.0–13.0 mm)에 80 Nm를 권장하며, 이는 손으로 대충 조이는 수준보다 훨씬 큰 값입니다. 그다음으로 콜릿 적합성(ISO 15488에 따른 0.5–1.0 mm 범위 안에서 샹크가 콜릿 공칭 사이즈에 가까운지), 삽입 깊이, 샹크의 수지를 점검합니다.
1/8 in 라우터 비트에 4 mm ER16 콜릿을 써도 됩니까?
네, 콜릿이 ISO 15488 표준 범위인 4.0–3.0 mm라면 가능합니다. 4.0–3.5 mm로 표기된 4 mm 콜릿은 닿지 않습니다. 그 경우에도 3.175 mm 샹크가 공칭보다 0.825 mm 아래에 위치해 주로 보어 양끝에서만 물립니다. 1/8 in 전용 콜릿이나 3.5 mm 콜릿이 더 잘 맞으며, ER16 보어 1.5–3.5 mm에 대한 REGO-FIX 값인 약 20 Nm로 조입니다.
라우터 주축의 ER11 콜릿 너트는 얼마나 세게 조여야 합니까?
REGO-FIX에 따르면 ER11 표준 너트는 1/8 in과 1/4 in 비트를 포함하는 3.0–7.0 mm 콜릿에서 24 Nm(약 18 ft-lb), M13×0.75 나사의 ER11 미니 너트는 16 Nm입니다. 토크가 베어링에 걸리지 않도록 두 번째 스패너로 주축 샤프트 플랫을 잡습니다.
라우터의 런아웃 원인이 콜릿입니까, 주축입니까?
90° 인덱스 시험을 합니다. 약 25 mm 바깥쪽에서 연삭 핀을 측정하고, 콜릿을 주축에 대해 90° 돌린 뒤 다시 측정합니다. 고점이 콜릿을 따라 움직이면 콜릿이나 너트를 교체하고, 주축에 고정되어 있으면 테이퍼나 샤프트가 원인입니다. Class 2 콜릿은 보어 10 mm 이하에서 0.015 mm TIR까지 허용됩니다.
라우터 콜릿은 얼마나 자주 교체해야 합니까?
표준 Class 2 ER 콜릿의 수명은 일반적으로 500–1,000 클램핑 사이클이므로, 교대당 비트를 열 번 교환하는 라우터는 대략 50–100 교대 만에 이 범위에 도달합니다. 슬롯 끝에 광택 마모가 보이거나, 올바른 토크에서도 비트가 밀려 내려오거나, 0.015 mm를 넘는 런아웃이 콜릿을 따라 나타나면 더 일찍 교체합니다.