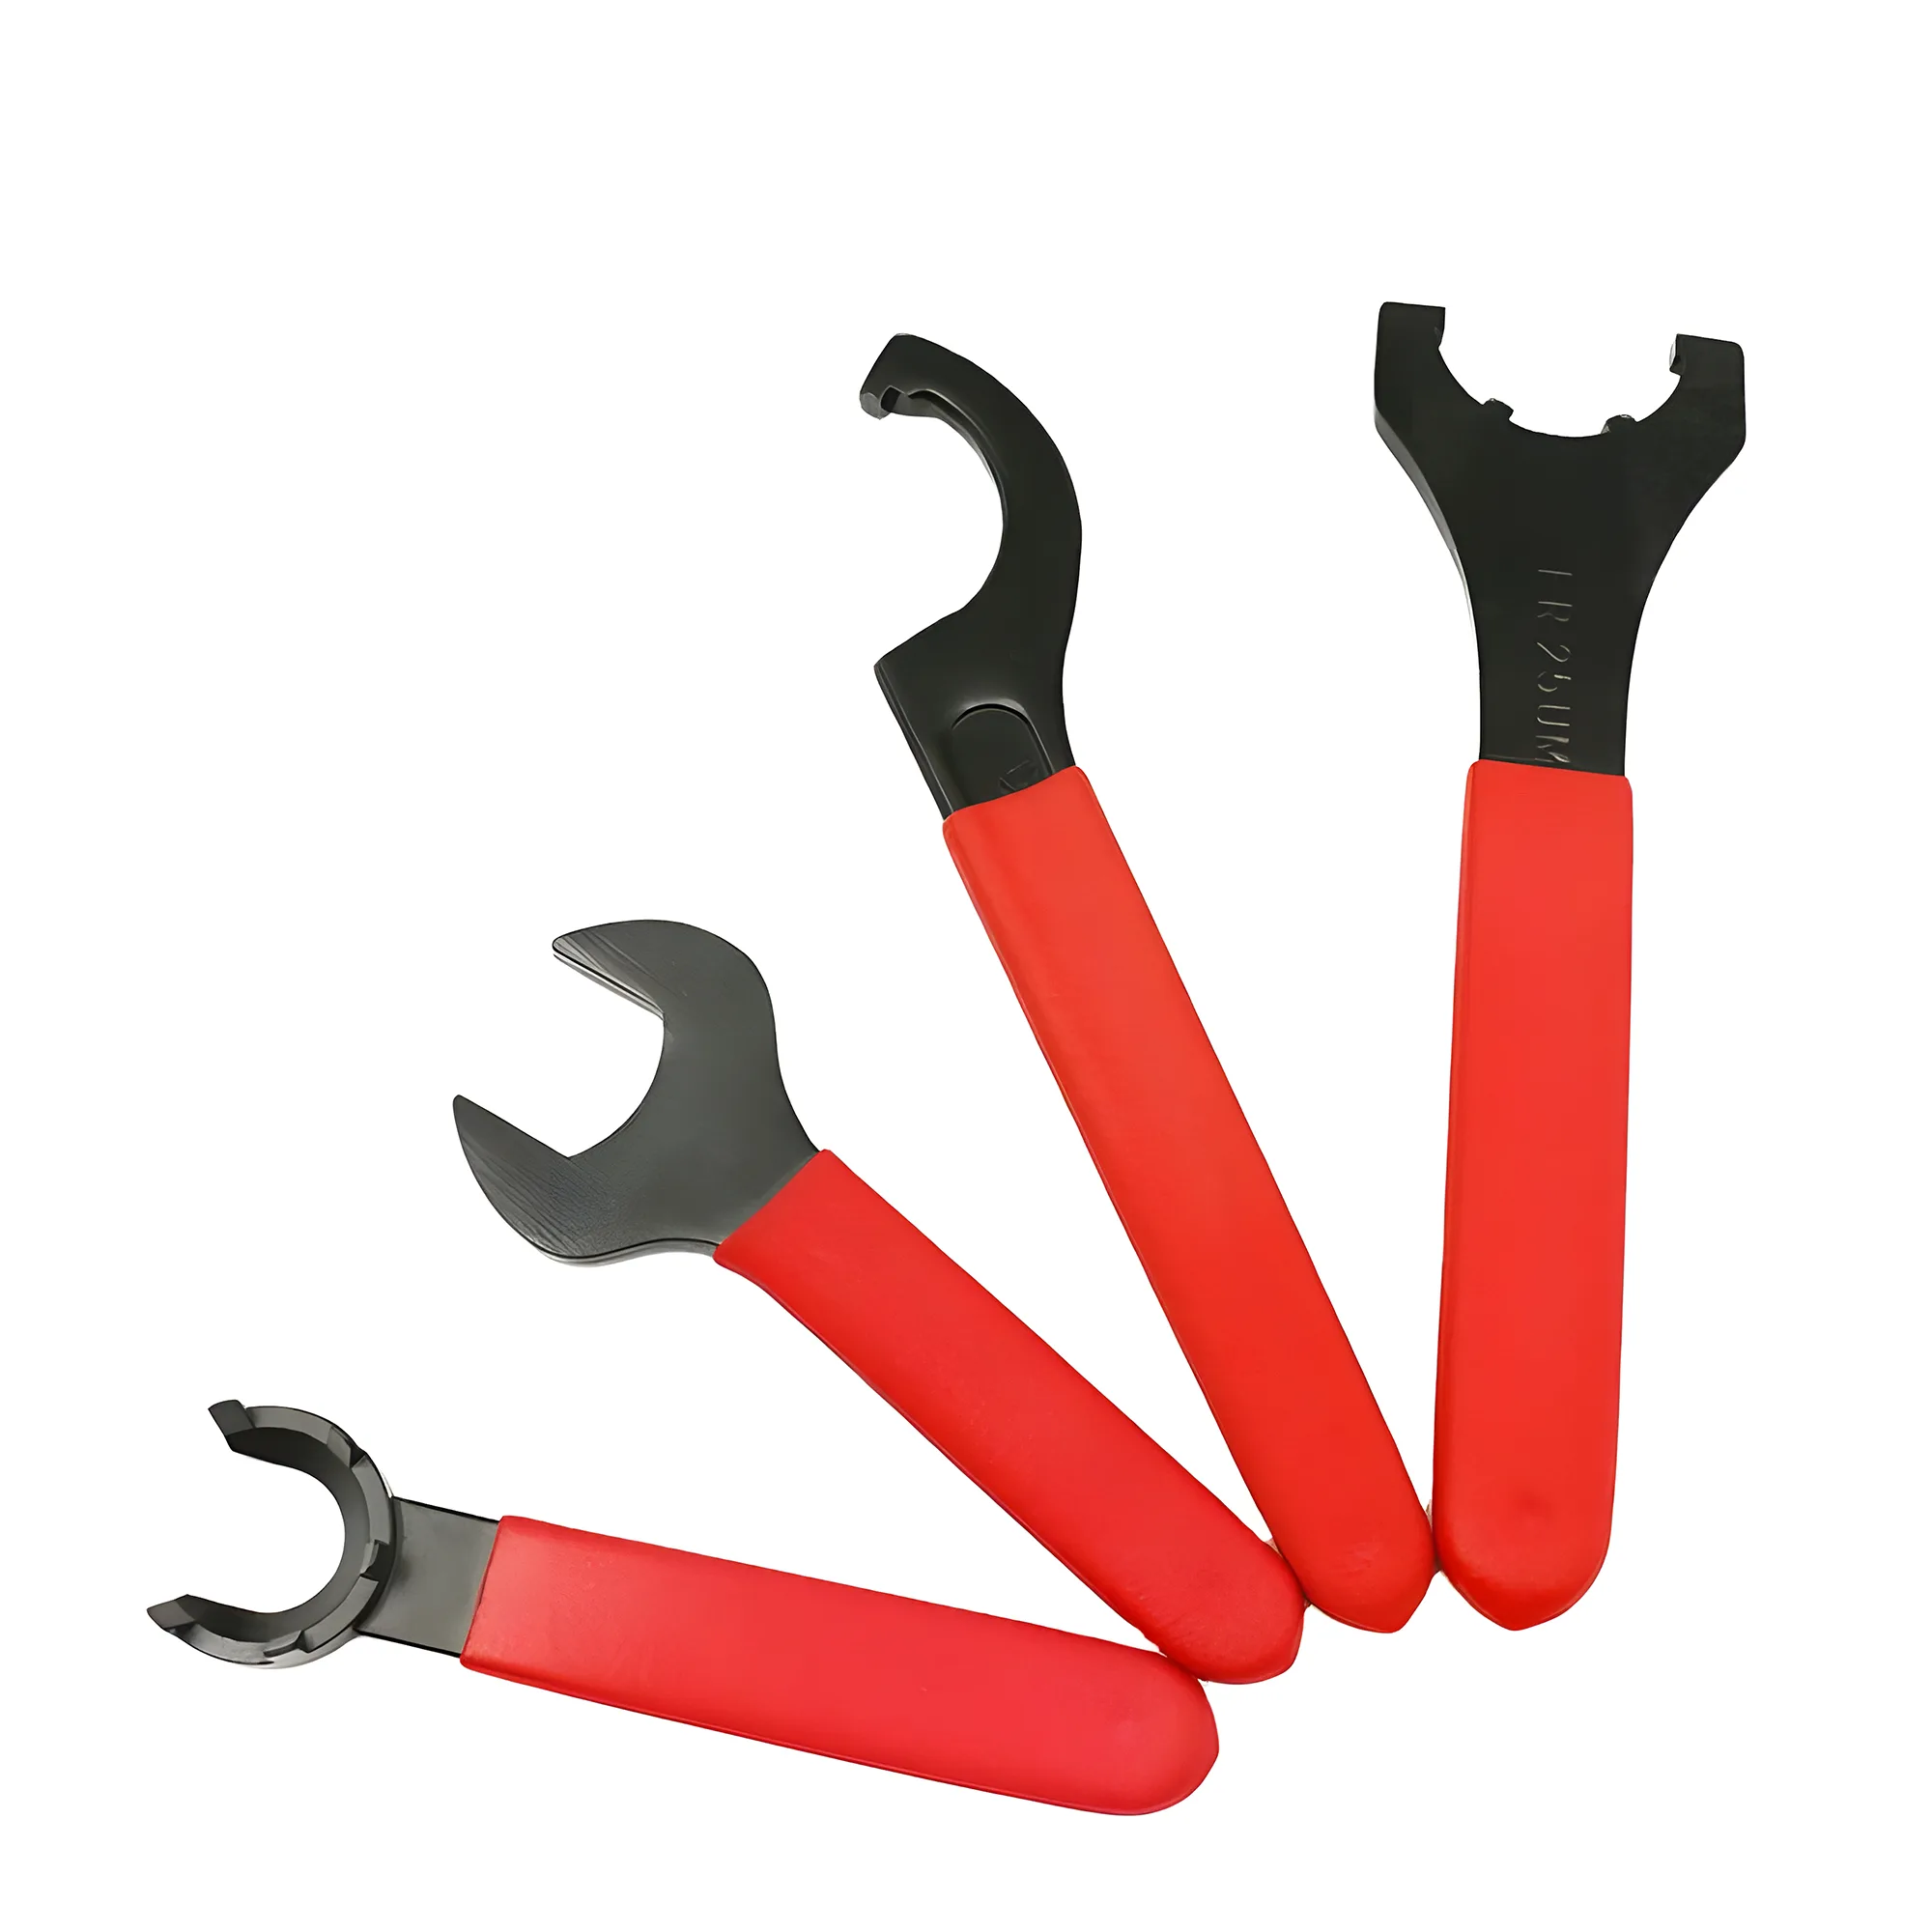
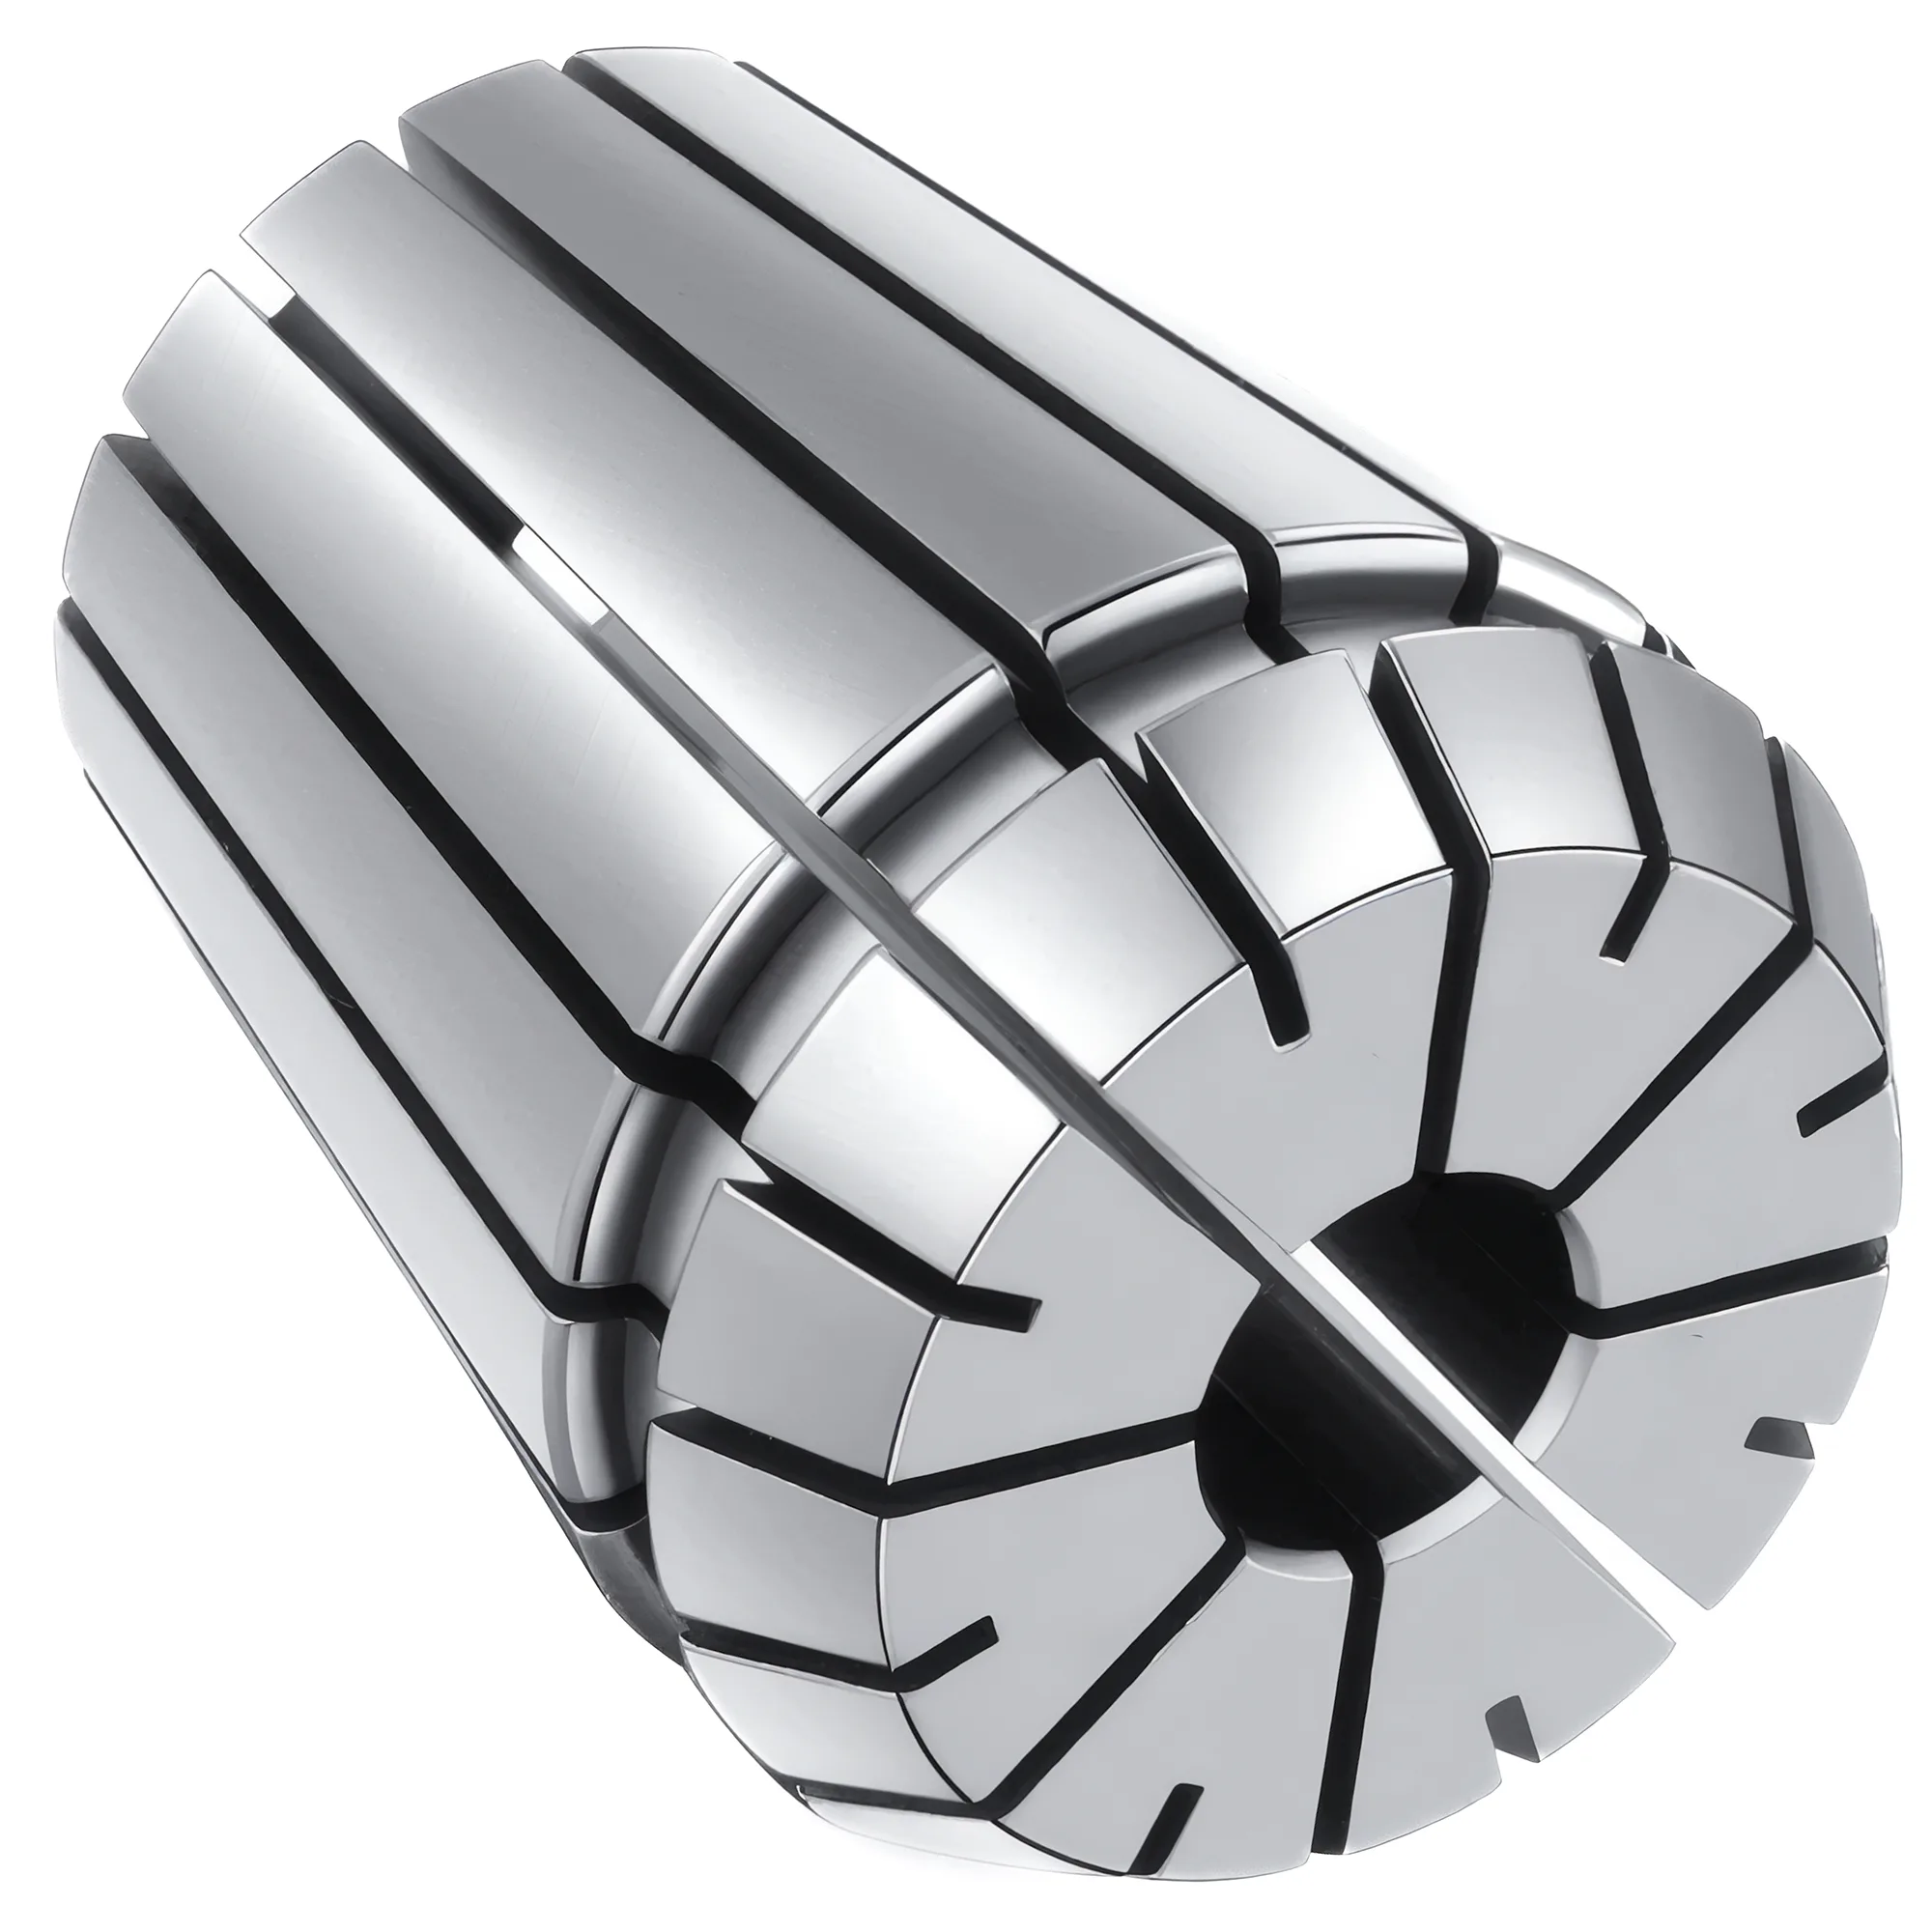
ER 콜릿너트는 세 가지 바디 형식으로 나온다 — ISO형 표준 너트(UM 또는 RD라는 이름으로 판매되는 경우가 많다), 같은 나사를 쓰는 슬림한 A형, 그리고 더 가는 나사를 쓰는 미니 M형이다. 너트는 ER 번호만이 아니라 홀더의 나사에 맞춰야 하며, ER32 표준 너트는 M40×1.5이고 체결 토크는 136 N·m(REGO-FIX)이다. 같은 형식 안에서는, 런아웃 0.015 mm TIR 미만이 허용되는 일반 CNC 밀링·선삭에는 표준형 너트를, 런아웃을 0.005 mm TIR 미만으로 유지해야 하거나 주축 속도가 18,000 RPM을 넘는 경우에는 베어링 링 정밀형 너트를 선택하는 것이 바람직하다. 올바른 토크도 마찬가지로 중요하다. 클램핑력은 너트 토크에 대략 비례하므로, 토크가 부족한 ER32 너트는 그만큼 클램핑력을 잃어 공구 풀아웃 위험이 커지고, 과도한 토크는 콜릿 테이퍼를 변형시켜 런아웃을 영구적으로 높일 수 있다.
ER 콜릿너트는 ER 툴홀딩 시스템에서 기계적으로 가장 큰 응력을 받는 소모품이다. 모든 뉴턴의 클램핑력을 전달하고, 주축 속도로 회전하며, 교대마다 수십 번 다루어진다. 그러나 가시적인 파손이 발생한 후에야 교체되는 비중요 범용품으로 흔히 취급된다. 너트 설계가 런아웃에 어떤 영향을 미치는지, 토크 수치가 실제로 무엇을 의미하는지, 치수 결함을 일으키기 전에 마모를 어떻게 식별하는지를 이해하면 ER 의존 작업에서 폐기율과 비계획 다운타임을 줄일 수 있다. ER 콜릿 등급과 사이즈 선택에 관한 완전한 가이드는 ER 콜릿 선정 가이드를 참조한다.
ER 콜릿너트 종류: 표준형(UM/RD), 슬림 A형, 미니 M형
ER 번호는 콜릿을 가리키며 너트를 가리키지 않는다. 같은 ER 사이즈에서도 너트는 나사, 외경 또는 둘 다가 다른 여러 바디 형식으로 만들어지며, 홀더 나사에 맞게 가공된 너트만 장착된다. ISO 15488은 너트를 한 종류 — Table 3의 D형 — 만 규정하고, 그 밖의 너트 설계는 제조사에 맡긴다. 카탈로그들은 이를 중심으로 흔히 세 가지 계열을 구성한다.
- 표준형 너트(흔히 UM 또는 RD): ISO 15488 Table 3의 D형 치수를 따른다. ER32는 M40×1.5, 외경 50 mm이다. 대부분의 ER 홀더가 이 너트에 맞춰 나사가 가공되어 있다.
- A형(슬림) 너트: 각 사이즈에서 표준형 너트와 같은 나사를 쓰지만 외경이 더 작다(ER16: 28 mm 대 32 mm). 지그 벽 옆의 간섭 여유를 확보할 때 쓴다.
- M형(미니) 너트: 슬림 노즈 홀더용으로 더 가늘고 작은 나사를 쓴다. ER16은 M22×1.5 대신 M19×1.0이다. M형 너트는 표준형 너트용 나사가 가공된 홀더에 맞지 않으며, 그 반대도 마찬가지다.
| ER 사이즈 | 표준형 UM/RD (ISO 15488 D형): 나사 / 외경 (mm) | A형: 나사 / 외경 (mm) | 미니 M형: 나사 / 외경 (mm) |
|---|---|---|---|
| ER8* | — | M10×0.75 / 13.5 | M10×0.75 / 12 |
| ER11 | M14×0.75 / 19 | M14×0.75 / 19 | M13×0.75 / 16 |
| ER16 | M22×1.5 / 32 | M22×1.5 / 28 | M19×1.0 / 22 |
| ER20 | M25×1.5 / 35 | M25×1.5 / 34 | M24×1.0 / 28 |
| ER25 | M32×1.5 / 42 | — | M30×1.0 / 35 |
| ER32 | M40×1.5 / 50 | — | — |
| ER40 | M50×1.5 / 63 | — | — |
| ER50* | M64×2.0 / 78 | — | — |
*ER8과 ER50은 ER11–ER40을 다루는 ISO 15488 범위 밖의 제조사 확장 사이즈이며, 표의 값은 대표적인 카탈로그 치수다. 카탈로그에 있는 다른 너트 형식(예: 실링형이나 고속형)도 해당 사이즈에서 대개 이 나사 중 하나를 그대로 쓴다. 외경이 다르기 때문에 같은 ER 사이즈의 A형, M형, 표준형 너트는 서로 다른 스패너 렌치가 필요하다.
교체용 너트는 콜릿에 표시된 ER 번호가 아니라 나사와 외경으로 식별한다. 나사는 홀더가 결정하고, 외경은 스패너 크기와 지그와의 간섭 여유를 좌우한다.
표준형 vs 정밀형 콜릿너트: 실제 차이는 무엇인가
같은 너트 형식의 표준형 ER 콜릿너트와 정밀형 너트는 나사와 콜릿 포켓 형상을 공유하지만, 내부 베어링 면 형상, 나사 품질, 제조 공차 등급에서 차이가 난다. 정밀형 너트는 해당 너트 형식용으로 나사가 가공된 어떤 홀더에도 맞으며, 차이는 내부에 있다.
표준형 너트는 내부 접촉 콘을 통해 콜릿의 30° 전면 콘을 누른다. 조임 과정에서 콜릿은 반경 방향으로 압축되면서 이 접촉 콘에 대해 약간 회전해야 하는데, 이때 작은 비대칭 하중이 생겨 콜릿이 완전히 시팅되기 전에 콜릿 축이 0.005–0.015 mm(일반적인 추정치) 이동할 수 있다. ISO 15488 Class 2 런아웃(d₁ ≤ 10 mm에서 ≤0.015 mm TIR, d₁ 10–26 mm에서 ≤0.020 mm TIR — Table 4 기준)이 목표인 일반 양산 작업에서는 이 이동이 대개 허용 가능하지만, 상한 쪽에서는 Class 2 대역의 대부분을 소모할 수 있다.
정밀형 너트는 너트와 콜릿의 30° 전면 콘 사이에 베어링 링 — 니들 롤러 또는 볼 스러스트 베어링 — 을 통합한다. 이 베어링 덕분에 너트는 조임 동안 회전하면서 콜릿은 회전하지 않게 되어, 축 이동을 유발하는 트위스트-시팅 마찰이 제거된다. 베어링 링 너트는 홀더 품질과 콜릿 등급에 따라 너트의 런아웃 기여를 줄일 수 있다.
ISO 15488(및 독일 등가 규격 DIN 6499)은 ER 콜릿의 치수·런아웃 공차와 한 가지 너트 형상을 정의할 뿐, 정밀형 너트라는 유형은 정의하지 않는다 — 어느 규격도 특정 런아웃 등급에서 베어링 링 너트를 의무화하지 않는다. 정밀형 너트는 콜릿 규격을 변경하지 않으면서 실용적 시스템 런아웃을 개선하는 제조사의 설계 선택이다. 두 너트 유형 모두 올바른 토크로 조이면 확실하게 클램핑하며, REGO-FIX는 자사 베어링 너트를 표준 너트보다 높은 클램핑력용으로 설계했다고 설명한다.
ER 사이즈별 토크 요구치
콜릿너트 토크는 조임 선호가 아니라 클램핑력 사양이며, 어느 방향으로든 편차가 발생하면 파손 모드를 유발한다. 부족 토크는 축방향 풀아웃 저항을 낮추고, 과도 토크는 테이퍼 시팅 면에 응력을 비대칭으로 집중시켜 콜릿을 변형시키고 런아웃을 상승시킨다.
ISO 15488은 너트 치수만 규정하고 체결 토크는 규정하지 않으므로, 토크는 제조사 데이터다. 아래 값은 각 사이즈의 가장 큰 콜릿 내경 구간에 대한 REGO-FIX 권장 체결 토크이며, 교정된 토크 렌치로 적용하는 것을 전제로 한다. 같은 사이즈 안에서도 내경이 작으면 토크가 더 낮다(예: 3 mm 미만 ER11 콜릿은 8 Nm, 3 mm 미만 ER32 콜릿은 24 Nm). 너트 설계에 따라 토크와 클램핑력의 관계가 달라지므로 다른 너트 제조사는 다른 값을 공표한다. 따라서 너트 브랜드를 알고 있다면 그 제조사의 값을 사용하는 것이 바람직하다.
| ER 사이즈 | 샹크 직경 범위 (mm) | 표준형 너트 토크 (N·m) | 미니 M형 너트 토크 (N·m) | 일반 클램핑력 (추정치) |
|---|---|---|---|---|
| ER11 | 1–7 | 24 | 16 | 3–5 kN |
| ER16 | 1–10 | 56 | 24 | 5–8 kN |
| ER20 | 1–13 | 80 | 28 | 6–9 kN |
| ER25 | 1–16 | 104 | 32 | 8–12 kN |
| ER32 | 2–20 | 136 | — (미니 너트 없음) | 10–15 kN |
| ER40 | 3–26 | 176 | — (미니 너트 없음) | 15–25 kN |
표준형 너트 열은 표준 형상 너트(ISO 15488 Table 3 치수)에 적용된다. REGO-FIX는 ER16–ER40에서 이 내경 크기에 대해 베어링형 너트에도 같은 값을 부여한다. 슬림 노즈 홀더용 미니 M형 너트는 훨씬 낮은 토크만 견디므로, 표준형 너트 값을 미니 너트에 적용해서는 절대 안 된다. 인치·파운드 단위로는 136 Nm이 약 100 ft-lb, 176 Nm이 약 130 ft-lb에 해당한다. 클램핑력 열은 일반적인 추정치이며, ER 클램핑력을 사이즈별 표로 공표하는 제조사는 없다.
토크 공구 선택
조절식 렌치나 오픈엔드 스패너 대신 전용 ER 스패너 렌치를 사용한다. 조절식 공구는 너트의 육각 또는 스패너 노치 전체 결합면에 힘을 분산시키지 못하고 두 지점에 집중시키며, 이로 인한 국부 변형이 스패너 노치 개구부를 점차 넓힌다 — 너트 조기 교체로 가는 확실한 경로다.
나사 또는 베어링 면이 건조하거나 오염되었거나 마모된 상태라면, 토크 값만으로는 올바른 클램핑력이 보장되지 않는다. 윤활 상태는 토크에서 클램핑력으로의 변환(나사 플랭크와 너트 접촉 콘에서의 마찰 계수)을 바꾼다. 새 너트와 콜릿이 청결하고 건조한 조건이라면 공표된 토크 목표가 적용된다. 쿨런트와 칩 오염 속에서 사이클이 반복되면 나사 마찰이 증가하므로, 동일한 토크 입력이 측정 가능할 만큼 낮은 클램핑력을 만들어낸다. 이것이 청결한 나사 유지와 가시 마모 도달 전 너트 교체를 주장하는 주된 근거다.
토크 렌치는 회전에 대한 저항을 읽지, 콜릿에 가해지는 축방향 힘을 읽지 않는다. 나사 상태, 윤활, 너트 마모 모두 렌치가 측정하는 값과 콜릿이 실제로 받는 값 사이의 변환 계수를 이동시킨다.
표준형에서 정밀형 너트로 업그레이드할 시점
콜릿과 홀더 점검 결과 그 부품들이 사용 가능 상태임이 확인된 후에도 시스템 런아웃이 일관되게 0.008 mm TIR을 초과하면, 베어링 링 정밀형 너트로 업그레이드한다. 대개 ER 시스템의 부적절한 런아웃은 너트가 아니라 마모되었거나 규격 외인 콜릿, 오염된 테이퍼 보어, 또는 공차 초과 홀더에 원인이 있다. 정밀형 너트를 구입하기 전에 콜릿과 홀더가 규격 내인지 확인한다. 콜릿 등급 임계치는 ER 콜릿 토크 및 런아웃 가이드에서 자세히 다룬다.
정밀형 너트가 측정 가능한 효과을 제공하는 네 가지 시나리오:
18,000 RPM 초과 고속 마감. 상승된 주축 속도에서는 작은 런아웃 값조차 진동을 발생시켜 표면 거칠기를 악화시키고 공구와 콜릿 마모를 모두 가속화한다. 정밀형 너트는 회전 마찰로 인한 런아웃 기여를 줄인다.
직경 3 mm 미만 마이크로 공구 작업. 일반적으로 1–3 mm 직경 범위의 공구에서, 0.010 mm 런아웃 편차는 공구 직경의 0.3–1.0%를 차지한다 — 각 절삭날 하중 불균형이 측정 가능한 휨과 조기 파손을 일으키는 임계치다. ER11과 ER16 사이즈의 정밀형 너트는 표준형 너트가 공구 직경 대비 비율로 가장 많은 런아웃을 기여하는 사이즈 범위에서 이 위험을 줄인다.
IT6 또는 그 이상이 요구되는 공차 보어와 정밀 밀링. IT6 보어 공차(ISO 286-1 기준, 직경 18 초과 50 mm 이하에서 13–16 µm)를 달성하려면 전체 툴홀딩 시스템 런아웃이 그 대역의 절반보다 훨씬 낮게 유지되어야 한다. 정밀형 너트의 0.003 mm 기여도는 콜릿과 홀더 런아웃에 적절한 예산을 남긴다.
사이클 수가 마모를 가속화하는 대량 양산. 교대당 50회 이상 공구 교체가 발생하는 작업에서, 표준형 너트는 저빈도 환경보다 더 빠르게 마모 임계치에 도달한다. 정밀형 너트는 일반적으로 더 높은 초기 비용 — 표준형 너트 가격의 2–5× — 을 수반하지만, 일부 설계에서는 베어링 링을 교체할 수 있어 링만 마모된 경우 너트 본체를 계속 사용할 수 있다.
마모 식별: 콜릿너트 교체가 필요한 일곱 가지 신호
마모된 콜릿너트는 파국적으로 파손되는 일이 드물다 — 런아웃 상승과 일관되지 않은 클램핑으로 나타나는 치수 드리프트를 통해 조용히 열화한다. 다음 지표들은 기본 작업장 도구로 가장 쉽게 감지되는 것부터 정밀 측정이 필요한 것 순으로 정렬되어 있다.
시각 및 촉각 신호
스패너 노치 변형. 디지털 캘리퍼스로 노치 개구 폭을 측정하고 같은 형식의 새 너트와 비교한다. 개구가 측정 가능할 만큼 넓어졌다면 노치 벽이 소성 항복한 것이며 너트의 렌치 결합 면적이 줄어든 상태다 — 부하 시 렌치가 미끄러지기 시작하기 전에 교체한다.
나사 갈링과 픽업 마크. 청소 후 밝은 조명 아래에서 너트 나사를 점검한다. 여러 나사 플랭크를 가로지르는 은회색 스미어 자국은 점착 마모(갈링)를 나타내며, 일반적으로 나사 윤활 없이 조여서 발생한다. 갈링된 너트는 일관되지 않은 토크-힘 변환을 만들어내므로 교체하는 것이 바람직하다. 갈링이 얕은 경우에만 나사 체이서를 통과시켜 나사 형상을 복원할 수 있다.
접촉 콘 스코어링 (표준형 너트). 표준형(비베어링) 너트에서 내부 접촉 콘은 거울처럼 매끄러워야 한다. 확대해서 보이는 원주 방향 스크래치는 테이퍼 보어가 더러웠거나 너트가 충분한 청소·점검 없이 사용되어, 조임 중 콜릿의 30° 전면 콘이 이 면에 대해 회전했음을 의미한다. 스코어링은 마찰 비대칭을 더해 런아웃 기여도를 높인다.
베어링 링 헐거움 (정밀형 너트). 정밀형 너트 본체를 고정하고 손가락 압력으로 베어링 링을 회전시킨다. 링은 가볍고 일관된 드래그로 회전해야 하며 축방향 유격이 없어야 한다. 0.05 mm를 초과하는 축방향 유격이나 회전 중 거친 감촉은 니들 롤러 케이지 마모를 의미한다 — 일부 제조사 설계에서는 베어링 링을 교체할 수 있다.
치수 측정 신호
시스템 런아웃 상승 추세. 교정된 테스트 바를 사용한 전용 테스트 셋업에서, 매월 눈금 0.001 mm의 다이얼게이지(ISO 463)로 공구 끝단의 런아웃을 측정한다. 동일한 홀더와 콜릿 조합에서 베이스라인 대비 0.005 mm 이상 런아웃이 상승했다면, 너트 탓으로 돌리기 전에 다른 원인(콜릿 마모, 보어 오염)을 체계적으로 제거한다. 동일한 콜릿과 홀더에 새 너트를 설치했을 때 런아웃이 떨어진다면, 기존 너트의 마모가 확인된다.
나사 유효경의 공차 이탈. ER 너트 나사는 미터 가는 나사다 — 표준형 너트 형상에서는 ER16 M22×1.5, ER32 M40×1.5, ER40 M50×1.5(ISO 15488:2003 Table 2 기준)이고, 미니 M형 너트는 더 가는 나사(ER16 M19×1.0, ER25 M30×1.0)를, ER50 확장 사이즈는 M64×2.0을 쓴다. 너트에 실제로 가공된 나사를 기준으로 측정한다. 나사 게이지 세트 또는 교정된 나사 마이크로미터로 유효경을 검증할 수 있다. 측정 가능한 유효경 마모는 클램핑 중 콜릿 흔들림을 허용하고 위치 오차를 만든다. 대량 작업장에서는 정기 일정에 따라 나사를 게이지로 점검하고, 소량 생산 환경에서는 런아웃이나 풀아웃 이벤트가 발생할 때 점검한다.
접촉 콘 접촉 흔적 비대칭. 콜릿의 30° 전면 콘에 엔지니어 블루(프러시안 블루)를 얇게 도포하고 조였다 풀어낸 뒤, 너트 내부 접촉 콘에 남은 흔적을 점검한다. 360° 균일한 링은 올바른 형상을 확인해준다. 270° 미만을 덮는 호 또는 명확히 편심인 링은 접촉 콘이 마모되어 나사 축과의 동심도를 잃었음을 의미한다 — 너트가 더 이상 콜릿을 정확히 중심에 두지 않으므로 교체하는 것이 바람직하다.
너트 세대 혼용
나사 결합 길이나 베어링 링 돌출 치수가 다른 경우, 같은 ER 사이즈라도 서로 다른 제조사의 정밀 베어링 링 너트는 호환되지 않는다. 표준형 너트 프로파일용으로 설계된 홀더에 정밀형 너트를 사용하면, 완전히 조여진 것처럼 보이면서도 콜릿이 부분적으로만 시팅되어 클램핑력이 감소할 수 있다. 너트를 대체하기 전에 항상 홀더 시리즈와 너트 시리즈의 호환성을 확인한다.
퀵 선택 및 유지보수 레퍼런스
| 시나리오 | 너트 유형 | 토크 범위 | 교체 트리거 | 이유 |
|---|---|---|---|---|
| 일반 CNC 밀링, 런아웃 ≤0.015 mm | 표준형 | 위 ER 사이즈 표 참조 | 측정 가능한 노치 확대, 나사 갈링, 또는 베이스라인 대비 런아웃 +0.005 mm | 콘 직접 접촉으로 Class 2 런아웃에 충분 |
| 18,000 RPM 초과 고속 주축 | 정밀형 (니들 롤러) | 위 ER 사이즈 표 참조 | 베어링 링 유격 >0.05 mm 축방향 | 베어링 링이 고속에서 회전 축 이동 방지 |
| 마이크로 공구 <3 mm 직경 (ER11/ER16) | 정밀형 (베어링 링) | 위 ER 사이즈 표 참조 | 측정 가능한 런아웃 증가 | 작은 직경 공구가 단위당 런아웃에 민감 |
| IT6 보어 또는 정밀 리밍 | 정밀형 (니들 롤러) | 위 ER 사이즈 표 참조 | 월별 런아웃 베이스라인 추세 점검 | 시스템 TIR 예산이 너트 기여도 <0.003 mm 요구 |
| 대량 양산 >50회/교대 교체 | 정밀형 (교체 가능 링) | 위 ER 사이즈 표 참조 | 베어링 링 축방향 유격 >0.05 mm (링 교체) | 표준형 교체 대비 너트 수명 전체에서 사이클당 비용 더 낮음 |
| 단속 절삭, 무거운 측면 하중 | 표준형 (헤비듀티 벽) | 사이즈별 정격 토크 전체 | 나사 플랭크 갈링 | 풀폭 노치를 가진 표준형 너트가 렌치 힘을 더 잘 견딤 |
양산에는 표준형 너트, 정확도나 고속에는 정밀형 너트.
일반 CNC 작업에서 Class 2 런아웃(d₁ ≤ 10 mm에서 ≤0.015 mm TIR, d₁ 10–26 mm에서 ≤0.020 mm TIR)이 충분한 경우 표준형 ER 콜릿너트를 선택한다. 시스템 런아웃이 0.005–0.008 mm TIR 미만으로 유지되어야 하거나, 주축 속도가 18,000 RPM을 초과하거나, 공구 직경이 3 mm 미만일 때는 베어링 링 정밀형 너트로 업그레이드한다. 어느 경우든 전용 스패너 렌치로 ER 사이즈에 맞는 정확한 토크를 적용하고, 정기 일정에 따라 스패너 노치 폭을 점검하며, 노치 마모, 나사 갈링, 또는 런아웃 상승이 열화를 확인하면 교체한다. 교체품은 ER 번호만이 아니라 나사와 외경으로 맞춘다 — 너트는 ER 시스템에서 가장 저렴한 부품이자 사전 교체가 가장 비용 효과적인 부품이다.
ER 콜릿너트에는 어떤 종류가 있는가?
ER 콜릿너트는 흔히 세 가지 바디 형식으로 나온다. 표준형(흔히 UM 또는 RD라고 부른다)은 ISO 15488 너트 치수를 따르고, A형은 같은 나사에 외경을 더 슬림하게 한 것이며, 미니 M형은 슬림 홀더용으로 더 가늘고 작은 나사를 쓴다. 베어링 링 정밀형 너트는 이 계열들 안에 존재한다. 형식은 홀더 나사에 맞춰 선택한다.
ER32 콜릿너트의 나사는 무엇인가?
ISO 15488 표준 형상에서 ER32 콜릿너트는 M40×1.5 나사에 외경 50 mm이다. ER16은 M22×1.5, ER20은 M25×1.5, ER25는 M32×1.5, ER40은 M50×1.5이다. 같은 ER 번호라도 미니 너트는 ER16의 M19×1.0처럼 더 가는 나사를 쓰므로, 항상 홀더 나사를 먼저 확인한다.
ER 콜릿너트는 서로 호환되는가?
나사가 같을 때만 호환된다. 같은 ER 사이즈의 표준형과 A형 너트는 나사를 공유하므로, 외경이 지그와 간섭하지 않는다면 바꿔 쓸 수 있다. 미니 너트는 같은 ER 번호의 표준형 너트와 나사가 달라 그 홀더에 맞지 않는다. ER 번호만이 아니라 나사와 외경을 확인한다.
표준형과 정밀형 콜릿너트의 차이는 무엇인가?
표준형 ER 콜릿너트는 내부 접촉 콘을 통해 콜릿의 30° 전면 콘을 누르며, 조임 중 일반적인 추정치로 0.005–0.015 mm의 런아웃을 추가한다. 정밀형 너트는 니들 롤러 또는 볼 스러스트 베어링을 더해 콜릿이 정지한 채로 너트가 회전하게 함으로써, 너트의 런아웃 기여를 일반적인 추정치로 ≤0.003 mm TIR까지 제한한다. 정밀형 너트는 2–5× 더 비싸며, 일부 설계에서는 베어링 링만 교체할 수 있다.
ER32 콜릿너트에 어떤 토크를 사용해야 하는가?
ER32 표준 너트에 대한 REGO-FIX 권장 체결 토크는 136 N·m(약 100 ft-lb)이며, 전용 ER 스패너 렌치나 토크 렌치로 적용한다. 3 mm 미만 콜릿은 24 N·m에 불과하다. REGO-FIX는 8 mm 이상 콜릿에 대해 베어링형 ER32 너트에도 같은 136 N·m를 부여한다. 균일한 콜릿 시팅을 위해 여러 단계로 나누지 않고 한 번의 연속 동작으로 토크를 가한다. 벽 두께가 시리즈마다 다르므로, 가능하면 홀더 제조사 사양과 대조해 확인한다.
ER 콜릿너트는 얼마나 자주 교체해야 하는가?
표준형 ER 콜릿너트는 스패너 노치가 새 너트 대비 측정 가능할 만큼 넓어졌거나, 나사 갈링이 보이거나, 같은 콜릿과 홀더에서 런아웃이 베이스라인 대비 0.005 mm 초과 상승했을 때 교체한다. 정밀형 너트는 베어링 링의 축방향 유격이 0.05 mm를 넘으면 링을 교체한다. 대량 작업장에서는 너트별 교체 횟수를 기록하고 정기적으로 점검한다.
표준형 ER 척에 정밀형 콜릿너트를 사용할 수 있는가?
정밀형 너트가 홀더와 같은 나사라면 가능하다. 표준형과 슬림 A형 너트는 각 ER 사이즈에서 나사를 공유하지만, 미니 M형 너트는 더 가는 나사(ER16: M19×1.0 대 M22×1.5)를 써서 표준 홀더에 맞지 않는다. 나사 결합 길이도 확인해야 하며, 그렇지 않으면 콜릿이 부분적으로만 시팅될 수 있다.
정밀 기기 없이 마모된 콜릿너트를 어떻게 식별하는가?
디지털 캘리퍼스로 스패너 노치 폭을 새 너트와 비교한다 — 개구가 측정 가능할 만큼 넓어졌다면 너트를 교체한다. 밝은 조명 아래에서 여러 나사산을 가로지르는 은회색 갈링 자국이 있는지 나사 플랭크를 점검한다. 표준형 너트에서는 내부 접촉 콘에 스크래치가 있는지 본다. 이 세 가지 점검에는 정밀 기기가 필요 없다.