ER 콜릿 너트는 사이즈와 너트 종류에 맞는 정격 토크까지 교정된 토크 렌치로 한 번의 매끄러운 스트로크에 체결합니다 — ER32 표준 너트라면 REGO-FIX 권장 체결 토크 기준 136 Nm(약 100 ft-lb)입니다. 여기에 양쪽 테이퍼를 청결하게 유지하는 것이 ISO 15488 한계 내에서 런아웃을 유지하기 위한 가장 효과가 큰 단일 조치입니다. 클램핑력은 너트 토크에 대략 비례해 증가하므로, 토크가 부족하면 그립이 줄고 풀아웃 위험이 커지며, 과체결하면 콜릿이 소성 변형되어 TIR이 Class 2(보통급) 한계인 0.015–0.020 mm를 영구적으로 넘어설 수 있습니다. 본 가이드는 토크표, 등급 선정, 체결 순서, 그리고 콜릿 마모를 알려주는 측정 가능한 징후를 다룹니다.
콜릿 사이즈와 클램핑 범위 선정은 ER 콜릿 선정 가이드를 참조하시기 바랍니다. ER 콜릿과 유압·열박음 홀딩 시스템의 폭넓은 비교는 콜릿척 vs 유압척을 참조하시기 바랍니다.
사이즈별 ER 콜릿 체결 토크
ER 너트 체결 토크는 콜릿 사이즈에 따라 커집니다 — 표준 너트에 대한 REGO-FIX 권장 체결 토크는 ER11의 24 Nm에서 ER40의 176 Nm까지 올라가며 — 클램핑력도 이를 따라 일반적인 추정치로 3,000 N(ER11)에서 25,000 N(ER40)까지 증가합니다. 따라서 ER32 토크를 ER11 너트에 적용하면 정격을 크게 초과해 콜릿이 영구 변형될 위험이 있습니다.
이 값은 각 사이즈 보어 범위의 상단에 해당하는 풀 나사 표준 너트 기준이며, 같은 사이즈라도 보어가 작은 콜릿은 더 낮은 토크를 적용합니다(REGO-FIX는 3 mm 미만 ER11 콜릿에 8 Nm를 제시합니다). 미니 너트는 같은 ER 번호에서도 나사가 더 가늘고 외경이 작아 위 미니 너트 값처럼 정격 토크가 더 낮습니다. ER8과 ER50은 ISO 15488 범위 밖이며, REGO-FIX는 미니 너트 전용인 ER8에 6 Nm, ER50에 240 Nm를 제시합니다. 너트 제조사마다 공표값이 다르므로, 너트 브랜드를 알고 있다면 해당 제조사의 토크를 사용합니다.
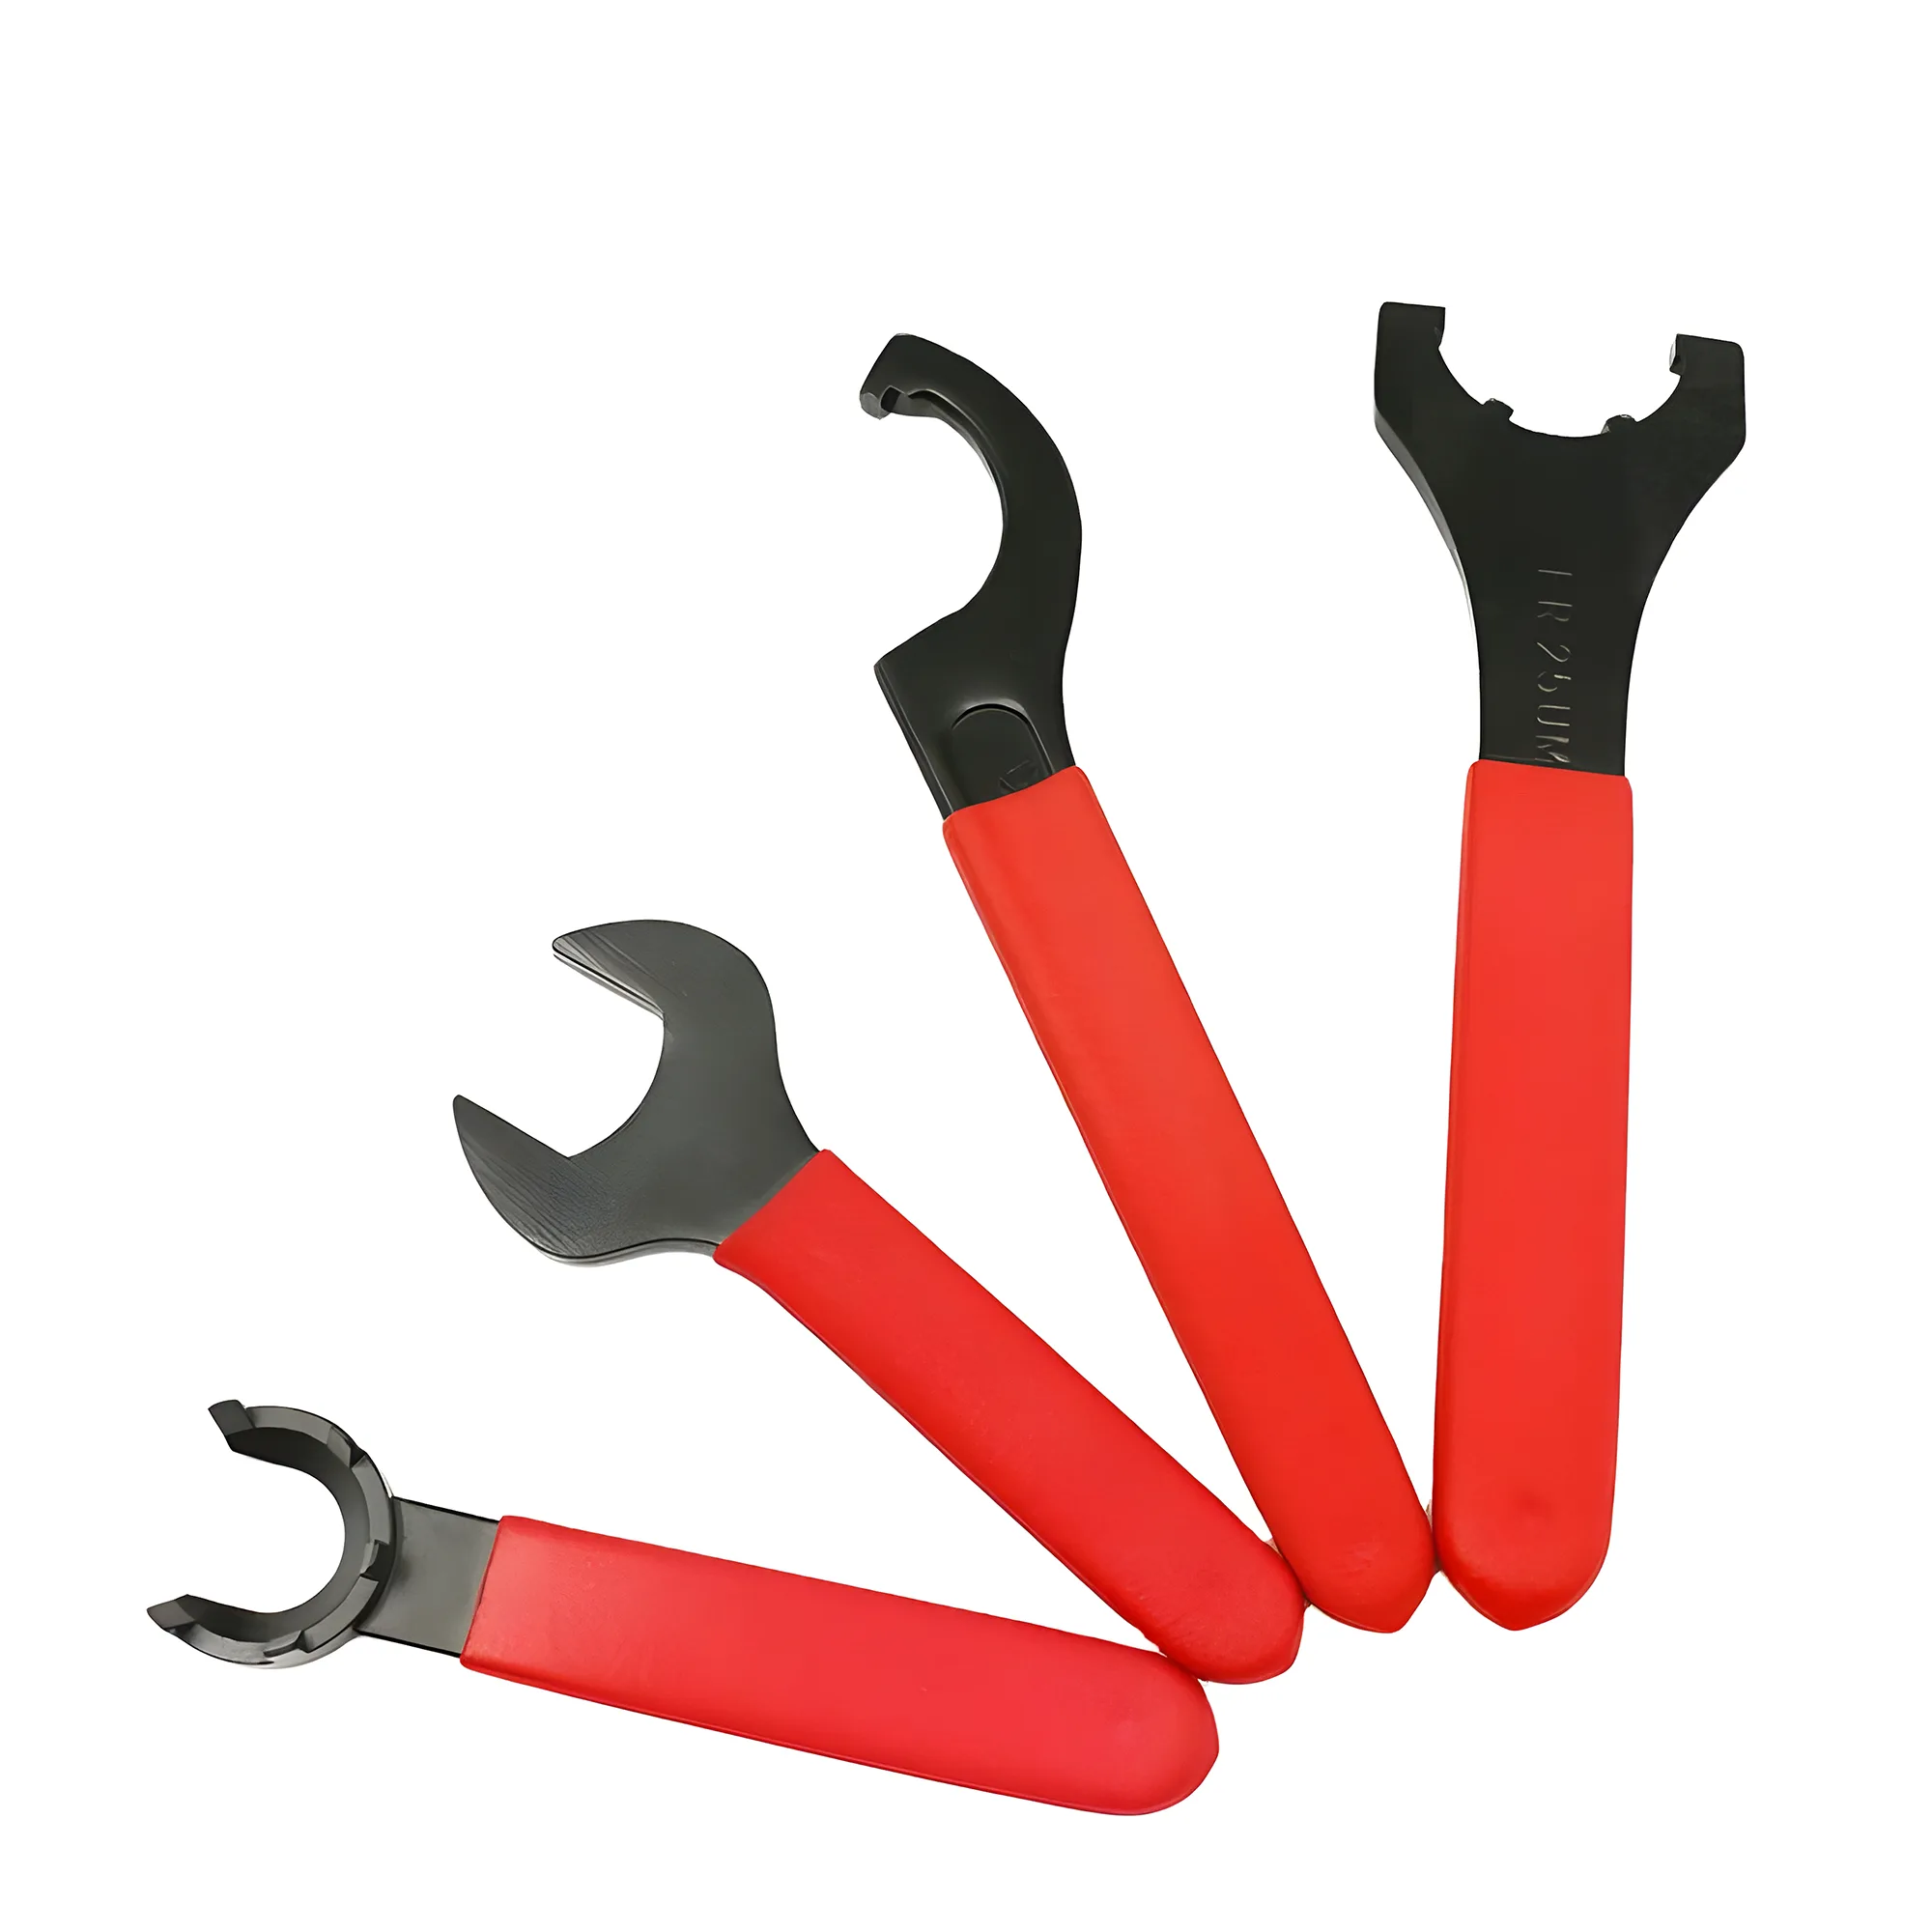
양산에서는 손체결보다 교정된 토크 렌치 사용이 강력히 권장됩니다 — ER32 너트를 손으로 체결하면 일반적으로 40–60 Nm에 그쳐 정격 토크 136 Nm의 절반에도 못 미치고, 따라서 정격 클램핑력의 절반에도 미치지 못하므로 중간 정도의 단속 절삭에서도 공구가 풀아웃에 취약해집니다.
빠른 토크·런아웃 참조표
| 문제 / 목표 | 우선 조치 | 예상 효과 |
|---|---|---|
| 첫 셋업에서 ISO 15488 Class 2 한계 초과 런아웃 | 재체결 전 너트 안착과 콜릿 테이퍼 청결도 점검 | 부품 교체 없이 첫 셋업 런아웃 오류 대부분 해소 |
| 황삭 중 공구 풀아웃 | 교정된 토크 렌치로 정격 토크 적용; 콜릿이 언더사이즈 아닌지 확인 | ER 사이즈에 따라 일반적인 추정치 3,000–25,000 N의 클램핑력을 온전히 확보 |
| 같은 콜릿에서 셋업 간 런아웃 드리프트 | 콜릿 교체; Class 2(보통급) 수명은 일반적으로 500–1,000 사이클 | TIR을 ISO 15488:2003 Table 4 기준 ≤0.015 mm (d₁ ≤ 10 mm) 또는 ≤0.020 mm (d₁ 10–26 mm)로 복원 |
| IT7 이상의 정삭 또는 리밍 | UP/AA 등급 콜릿(≤0.005 mm TIR)으로 전환 | Class 2 한계 대비 런아웃 기여도를 3–4× 감소 |
| 콜릿 너트가 고착되거나 토크가 조기 급등 | 너트 베어링 면을 청소하고 가볍게 오일링; 콜릿 테이퍼는 윤활하지 말 것 | 마찰 산포를 줄여 토크-클램핑력 재현성 개선 |
ER 콜릿 토크가 클램핑력으로 변환되는 원리
ER 콜릿 시스템의 클램핑력은 너트가 콜릿의 8° 세팅각 테이퍼(DIN 6499 / ISO 15488 기하학 기준 반각; 포함각 16°)를 척 바디에 압축하면서 너트의 축방향 이동을 공구 샹크에 대한 반경방향 압축으로 변환하여 발생합니다.
일반적인 조건에서 클램핑력은 너트 토크에 대략 비례해 증가하며, 완만한 8° 테이퍼가 너트의 축방향 힘을 훨씬 큰 반경방향 그립으로 증폭합니다. 적용한 토크 중 실제로 클램핑력이 되는 비율은 너트 나사, 너트 베어링 면, 테이퍼의 마찰에 크게 좌우됩니다 — 청결하고 일관되게 윤활된 너트 면이 토크값 자체만큼 중요한 이유가 여기에 있습니다.
런아웃 등급: Class 2(보통급) vs 정밀 UP/AA
ISO 15488:2003은 ER 콜릿에 대해 두 가지 표준 정밀도 등급을 정의하며, UP/AA 등급은 Class 1 위의 제조사 정의 등급에 해당합니다.
**ISO 15488 Class 2(보통급)**는 d₁ ≤ 10 mm에서 런아웃 ≤0.015 mm TIR, d₁ 10–26 mm에서 ≤0.020 mm TIR을 규정하며, Table 4에 명시된 절대 돌출 길이에서 테스트 맨드릴로 측정합니다. 이 등급은 치수 공차가 IT8 이상으로 느슨한 일반 밀링·드릴링·탭핑에 적합합니다.
ISO 15488 Class 1은 ISO 15488:2003 Table 4 기준 d₁ ≤ 10 mm에서 ≤0.010 mm TIR, d₁ 10–26 mm 범위에서 ≤0.015 mm를 규정합니다 — 표면 Ra가 중요하지만 보어 공차는 IT7 이상으로 느슨한 경량 정삭에 의미 있는 개선을 제공합니다.
**UP/AA 등급 콜릿(제조사 사양)**은 콜릿 테이퍼와 보어를 더 정밀하게 연삭해 ≤0.005 mm TIR을 달성하며, 일반적으로 0.5 mm 간격으로 갖춰집니다. 다만 각 콜릿의 수축 범위는 여전히 1 mm(ER16–ER40)입니다. 보어 공차 스택을 도면 한계 내로 유지하려면 콜릿의 런아웃 기여도를 ~0.005 mm 부근으로 묶어 두어야 하는 H7 리밍, 정밀 보링, 금형 캐비티 정삭에는 UP 등급 콜릿이 강력히 권장됩니다. 0.5 mm 간격의 UP 풀 세트는 같은 샹크 범위를 커버하는 데 대략 두 배 수량의 콜릿이 필요하며 — 이는 계획에 반영할 가치가 있는 비용 요소입니다.
등급 선정 규칙
선삭·황삭·드릴링에서 IT8 이상으로 느슨한 공차에는 Class 2를 사용합니다. IT7의 정삭 엔드밀 작업에는 Class 1을 사용합니다. 리밍·정밀 보링 및 콜릿 런아웃이 0.005 mm를 크게 넘으면 치수 공차가 도면 한계를 벗어나는 모든 작업에는 UP/AA 등급을 사용합니다.
런아웃과 공구 수명의 관계는 실질적입니다: 엔드밀 정삭 조건에서 0.0001 inch(2.5 µm)의 런아웃은 공구 수명을 일반적으로 약 10% 감소시키므로, 0.01 mm의 런아웃은 공구 수명의 약 40%를 잃게 합니다(BIG DAISHOWA "십분의 일 규칙"; 공구 직경·재료·이송에 따라 변동) — 정삭에서 UP 등급 콜릿을 사용하는 현장이 동일 절삭 조건에서 Class 2 셋업보다 눈에 띄게 긴 공구 수명을 보고하는 이유가 여기에 있습니다.
체결 순서: 스냅인, 공구 삽입, 최종 토크
올바른 ER 체결 순서는 한 번이 아니라 세 단계입니다 — 이 순서를 단일 과체결 이벤트로 압축하는 것은 셋업 시점 비대칭 런아웃의 흔한 원인입니다.
1단계 — 청소 및 스냅인. 콜릿 테이퍼, 척 테이퍼 보어, 너트를 깨끗한 보풀 없는 천으로 닦습니다. 테이퍼 면 사이의 칩 조각이나 건조된 절삭유 잔여물은 너트가 결합되기도 전에 콜릿을 축에서 기울일 수 있는 돌출부를 만듭니다. 콜릿을 먼저 너트에 끼워 너트 리테이닝 그루브에 스냅되어 자리 잡을 때까지 밀어 넣습니다 — 이렇게 해야 콜릿이 척 보어에 비스듬히 아닌 축방향으로 진입합니다.
2단계 — 공구 삽입 후 손으로 가볍게 조이기. 콜릿을 너트에 끼운 상태에서 샹크가 콜릿 보어의 유효 클램핑 길이를 넘어서도록 공구를 삽입합니다. 보어 앞쪽만으로 물린 샹크는 콜릿을 기울이고 그립을 잃을 수 있습니다. 그다음 저항이 느껴질 때까지 너트를 손으로 척 바디에 끼웁니다. 이 시점에 콜릿 테이퍼는 안착되었지만 클램핑 면은 아직 하중을 받지 않은 상태입니다.
3단계 — 사양대로 토크. 너트에 교정된 토크 렌치를 걸어 ER 사이즈와 너트 종류에 맞는 정격값까지 한 번의 매끄러운 스트로크로 체결합니다. 토크를 여러 번에 걸쳐 분할 적용하면 회전 스틱-슬립이 발생해 콜릿이 테이퍼에서 축을 약간 벗어날 수 있습니다.
단일 스트로크 체결
최종 토크를 두세 번의 분리된 스트로크로 적용하는 것 — "감을 확인하려고" 사이에 풀었다 다시 조이는 것 — 은 현장에서 흔한 습관이지만 비대칭 테이퍼 접촉을 더하고 단일 매끄러운 스트로크 대비 TIR을 높일 수 있습니다. 사양까지 한 번에 체결하고 멈추십시오.
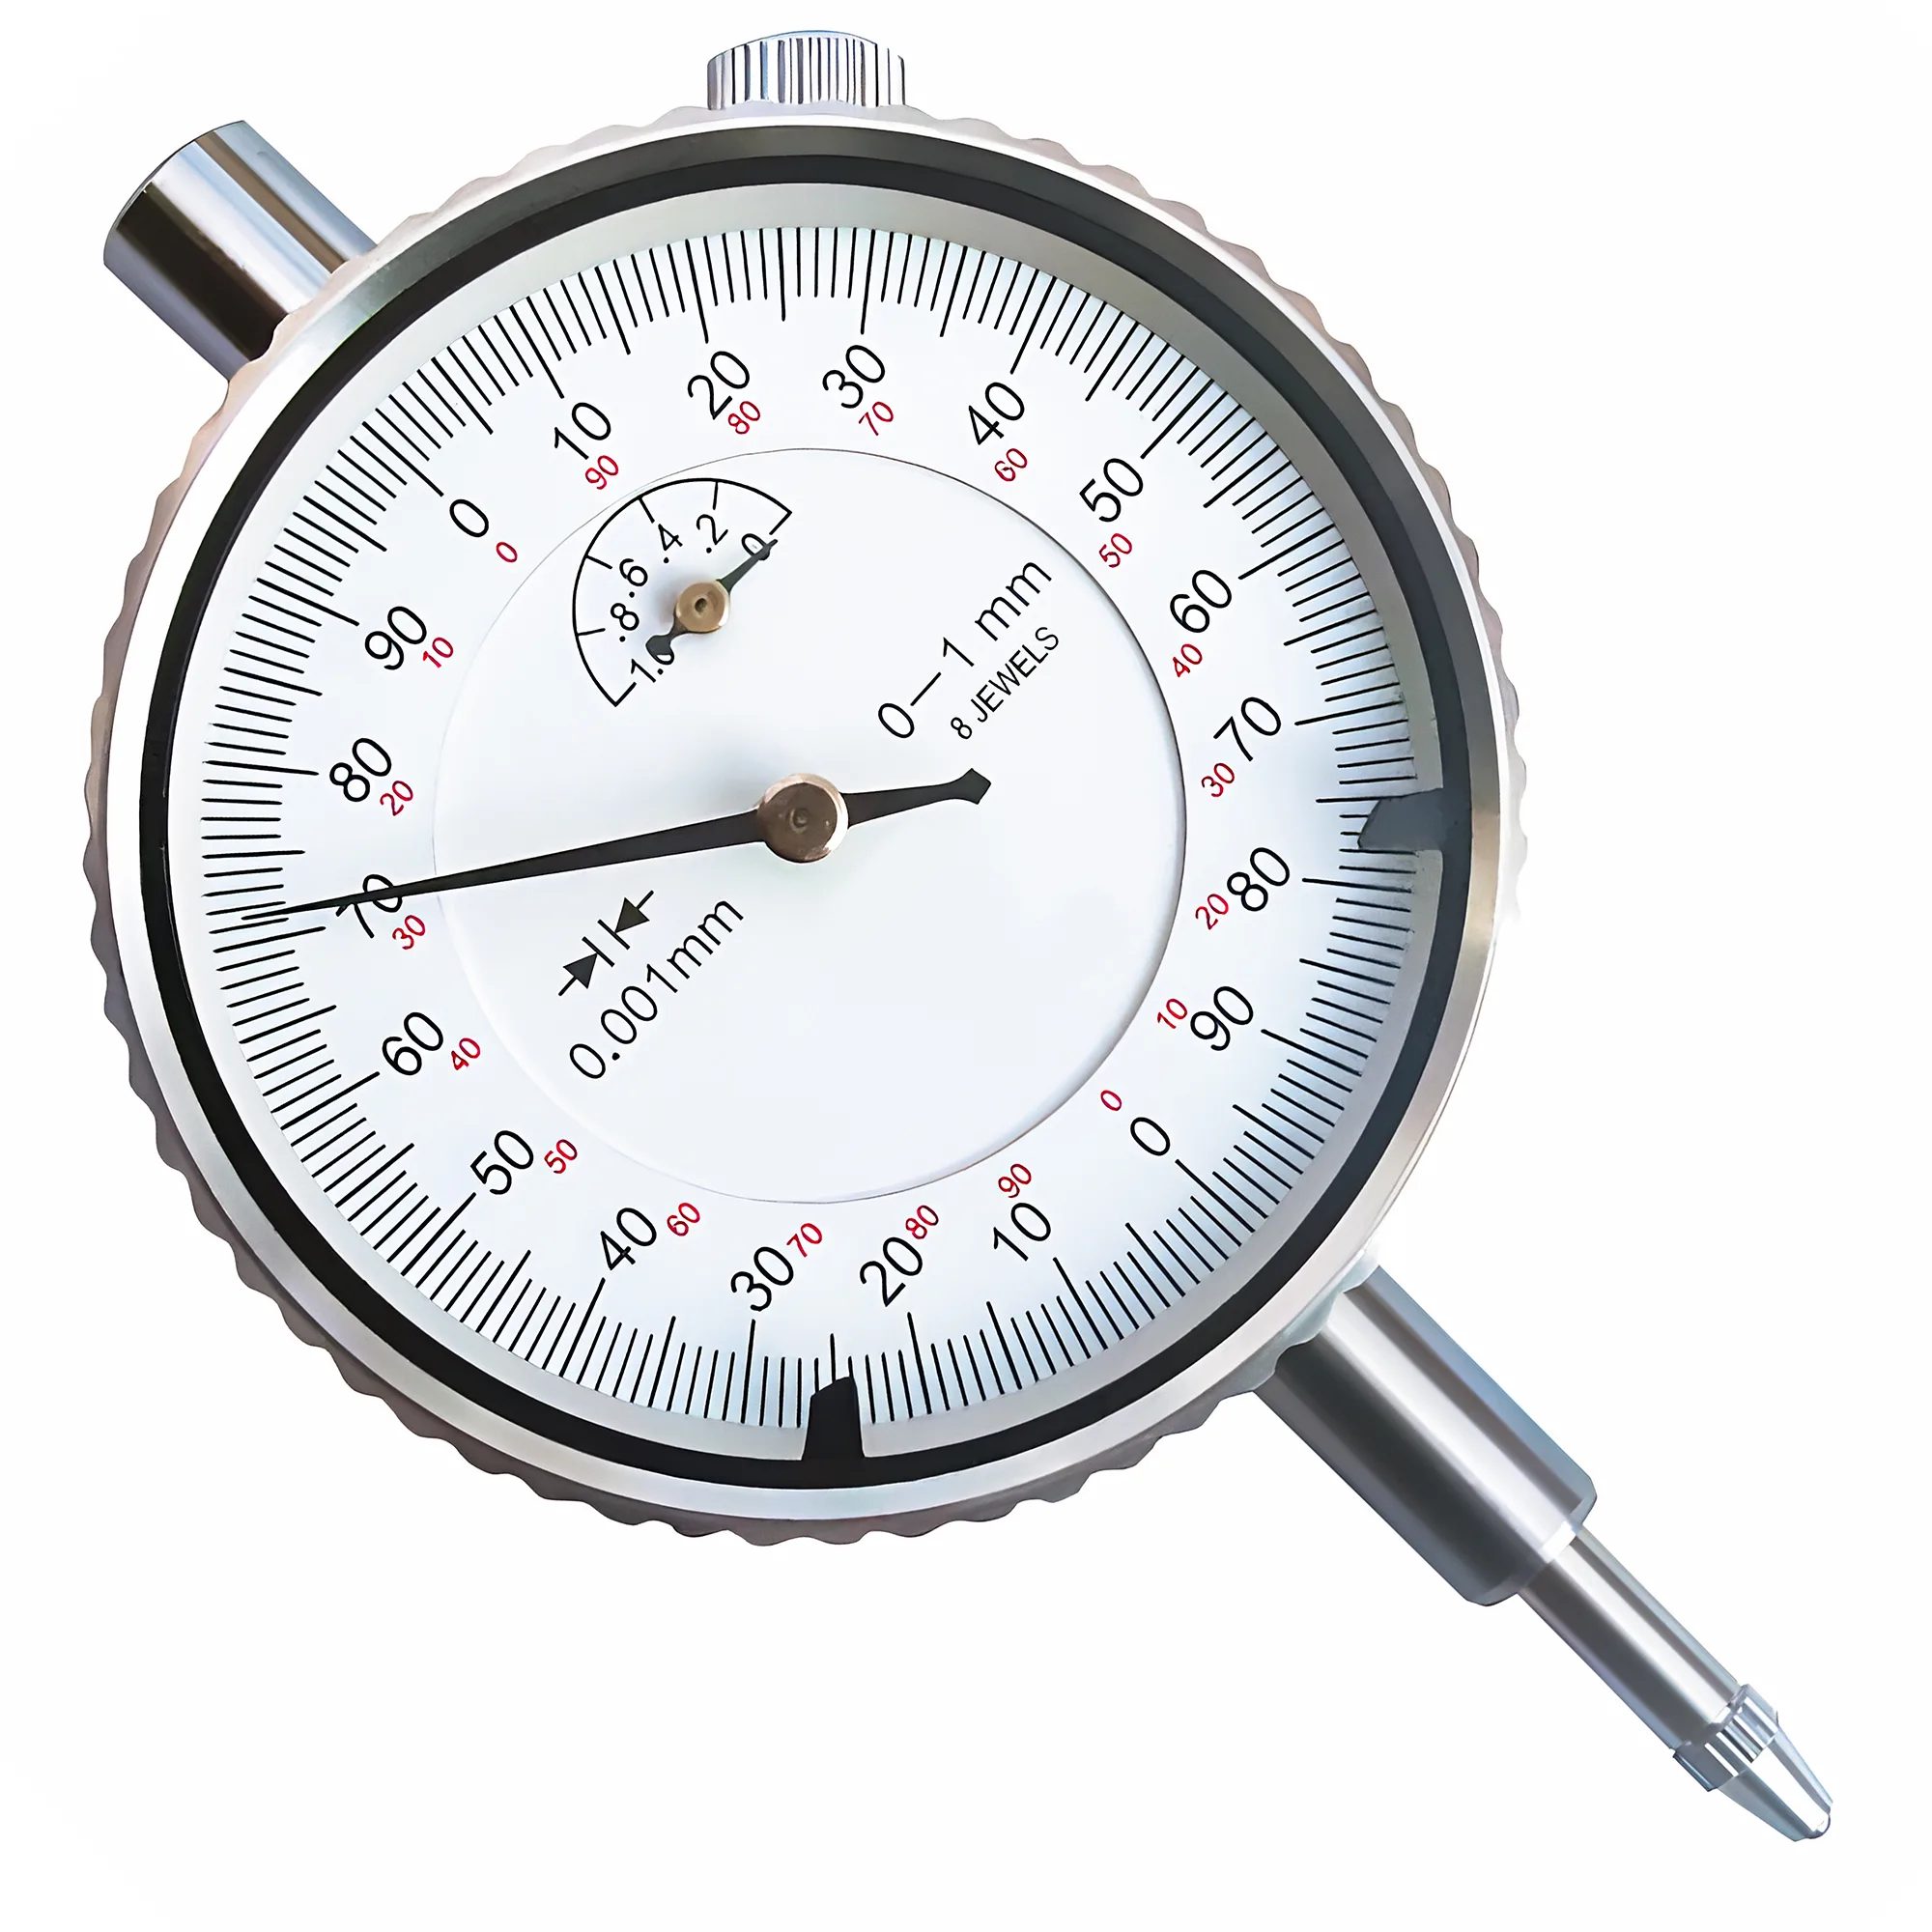
모든 셋업 후 다이얼 게이지로 런아웃을 확인합니다: 청결하고 손상되지 않은 척에 올바르게 체결된 콜릿은 ISO 15488 시험 돌출 길이(예: 10–18 mm 보어는 40 mm)에서 해당 등급 한계 이내여야 하며, 일반적인 시스템 변동에 대비한 여유를 남겨야 합니다. 신품 콜릿에서 0.020 mm를 초과하는 측정값은 일반적으로 오염된 테이퍼 또는 손상된 너트 베어링 면을 의미합니다.
정밀도 저하: 측정 가능한 징후와 교체 기준
ER 콜릿 저하는 점진적이고 측정 가능합니다 — 눈에 보이는 균열이나 명백히 느슨한 샹크 그립이 나타날 때까지 기다리는 것은 일반적으로 이미 많은 사이클 동안 악화된 런아웃을 양산에 그대로 수용했음을 의미합니다.
징후 1 — ISO 15488 한계를 넘는 TIR 크리프. 가장 직접적인 지표입니다. 분해능 0.001 mm 다이얼 게이지로 셋업 시작 시 TIR을 측정합니다. Class 2(보통급) 콜릿은 TIR이 ISO 15488 한계를 넘기 전까지 일반적으로 500–1,000 클램핑 사이클 사용 가능하며, 적절한 토크 관리와 h6 공차 공구 샹크를 사용하면 이 수명을 연장할 수 있습니다. 양호한 척에서 측정한 TIR이 청결한 테이퍼 상태에서 두 번 연속 ISO 15488 Class 2 한계를 초과하면 콜릿을 교체하십시오 — 절삭 조건 조정으로 보정하려 하지 마십시오.
징후 2 — 클램핑 범위 왜곡. 마모된 콜릿은 원래의 수축 범위(ER16–ER40은 1 mm, ER11은 0.5 mm)를 잃습니다: 슬롯 팁 부근 고마모 영역이 바깥쪽으로 변형되어 콜릿이 전체 범위에서 동심을 유지하지 못합니다. 시각적으로 마모된 슬롯 팁에는 금속 광택의 마모 자국이 보입니다. 치수적으로, 이렇게 실패하는 콜릿은 일반적으로 공칭 범위의 상단보다 하단 부근 샹크 사이즈에서 더 높은 TIR을 보입니다.
징후 3 — 토크 대 TIR 산포. 건강한 콜릿은 동일 토크에서 다섯 번 반복하는 클램프-해제 사이클 동안 일관된 TIR을 보입니다. 테이퍼 면에서 저하된 콜릿은 동일 시험에서 몇 배나 넓은 TIR 산포를 보이며, 이는 토크 정확도와 무관하게 매 셋업이 도박이 됨을 의미합니다.
징후 4 — 너트 베어링 면 마모. 콜릿뿐 아니라 너트도 시스템에 기여합니다. 갈링되거나 마모된 너트 베어링 면은 토크 산포를 도입하고, 이는 곧 클램핑력 산포와 TIR 변동으로 직결됩니다. 마모된 너트를 그대로 둔 채 콜릿만 교체하면 일반적으로 기대되는 TIR 개선 효과의 일부만 회복됩니다.
시작 베이스라인을 넘는 0.0001 inch(2.5 µm) 단위의 런아웃 증가분은 일반적인 정삭 조건에서 약 10%의 추가 공구 수명 손실에 해당합니다 — 셋업 시 TIR 추적은 조기 경보가 되며, 이를 통해 피한 공구 파손과 스크랩은 일반적으로 교체 콜릿 비용을 훨씬 웃돕니다.
요약
교정된 토크와 청결한 테이퍼는 ER 콜릿 정밀도의 주요 통제 요소입니다.
교정된 렌치로 ER 사이즈와 너트 종류에 맞는 사양 토크를 한 번의 매끄러운 스트로크로 적용합니다; 매 셋업 전에 양쪽 테이퍼를 청소합니다; 작업 공차가 TIR ≤0.005 mm를 요구할 때 UP/AA 등급을 선택합니다; 두 번 연속 청결한 셋업에서 TIR이 ISO 15488 Class 2 한계를 초과하면 콜릿을 교체합니다. 전체 시스템 — 콜릿·너트·척 테이퍼 — 은 함께 저하되며, 너트 마모를 무시하면 새 콜릿 장착의 이점 중 상당 부분이 상쇄됩니다.
ISO 15488과 DIN 6499는 ER 콜릿을 30·40 테이퍼 머시닝센터의 지배적 툴홀딩 인터페이스로 만든 테이퍼 기하학과 런아웃 등급을 정의합니다 — 그 호환성은 토크 관리와 적시 교체를 통해 인터페이스 치수를 유지하는 데 달려 있습니다. 테이퍼, 유압척, 열박음 홀더를 포함해 ER 콜릿을 넘는 툴홀딩 시스템 전반에 대해서는 CNC 가공을 위한 툴홀딩 종합 가이드를 참조하시기 바랍니다.
ER 콜릿 너트는 얼마나 세게 조여야 하나요?
ER 사이즈와 너트 종류에 맞는 정격 토크까지 토크 렌치로 한 번의 매끄러운 스트로크에 조입니다 — REGO-FIX 기준 ER32 표준 너트는 136 Nm(약 100 ft-lb)입니다. 손체결은 보통 40–60 Nm에 그쳐 정격 클램핑력의 절반에도 미치지 못하며, 과체결은 콜릿을 변형시켜 런아웃을 영구적으로 악화시킬 수 있습니다.
ER32 콜릿의 올바른 클램핑 토크는?
ER32 표준 너트에 대한 REGO-FIX 권장 체결 토크는 136 Nm(약 100 ft-lb)이며, 교정된 토크 렌치로 한 번의 매끄러운 스트로크에 적용합니다. 3 mm 미만 콜릿은 24 Nm만 필요합니다. 40–60 Nm로 부족 체결(전형적인 손체결)하면 일반적인 추정치 10,000–15,000 N 클램핑력의 절반에도 미치지 못해 중간 정도의 단속 절삭에서도 풀아웃 위험이 발생합니다. 모든 ER 너트에 단일 값이 아니라 콜릿 사이즈와 너트 종류에 명시된 토크값을 사용하십시오.
ER 콜릿 교체가 필요한지 어떻게 알 수 있나요?
0.001 mm 다이얼 게이지로 TIR을 측정합니다. ISO 15488:2003 Table 4 기준 — d₁ ≤ 10 mm에서 ≤0.015 mm; d₁ 10–26 mm 범위에서 ≤0.020 mm — ISO 15488 Class 2 한계를 청결하고 체결된 셋업 두 차례 연속 초과하면 콜릿을 교체합니다. Class 2 콜릿은 일반적으로 500–1,000 사이클 사용 가능하며, 적절한 토크 관리로 이 수명을 연장할 수 있습니다.
Class 2(보통급) 대신 UP/AA 정밀 콜릿은 언제 사용해야 하나요?
보어 공차를 도면 한계 내로 유지하려면 콜릿의 런아웃 기여도를 0.005 mm 부근으로 묶어 두어야 하는 H7 리밍, 정밀 보링, 금형 캐비티 정삭에는 UP/AA 등급(≤0.005 mm TIR)을 사용합니다. IT8 이상으로 느슨한 일반 밀링·드릴링에는 일반적으로 ISO 15488 Class 2 콜릿으로 충분하며 사이클당 비용도 더 낮습니다.
콜릿 테이퍼를 윤활하면 런아웃이 개선되나요?
아닙니다 — 테이퍼가 ISO 15488 기하학에 따라 금속 대 금속으로 동심 안착되도록 콜릿 테이퍼와 척 보어는 청결하고 건조하게 유지합니다. 너트의 베어링 면과 나사에만 머신 오일을 얇게 발라 마찰 산포를 줄이고 토크-클램핑력 재현성을 높입니다. 테이퍼에 오일이 묻으면 콜릿이 축방향으로 떠서 TIR이 높아질 수 있습니다.
콜릿 런아웃이 공구 수명에 어떤 영향을 미치나요?
BIG DAISHOWA의 "십분의 일 규칙"에 따르면 0.0001 inch(2.5 µm)의 런아웃마다 공구 수명이 약 10% 감소하므로, 정삭 시험에서 0.01 mm 런아웃은 약 40%의 수명 손실을 가져옵니다. ISO 15488 Class 2 한계(0.015–0.020 mm)에서 UP/AA 콜릿(≤0.005 mm)으로 바꾸면 콜릿의 런아웃 기여도가 3–4× 줄어들어 일반적으로 정삭 공구 수명이 늘어납니다.
출처
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 6499 — Clamping sleeves for collet chucks
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout
- Rego-Fix ER Collet System Technical Reference
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- ISO 463:2006 — Geometrical product specifications — Dial gauges