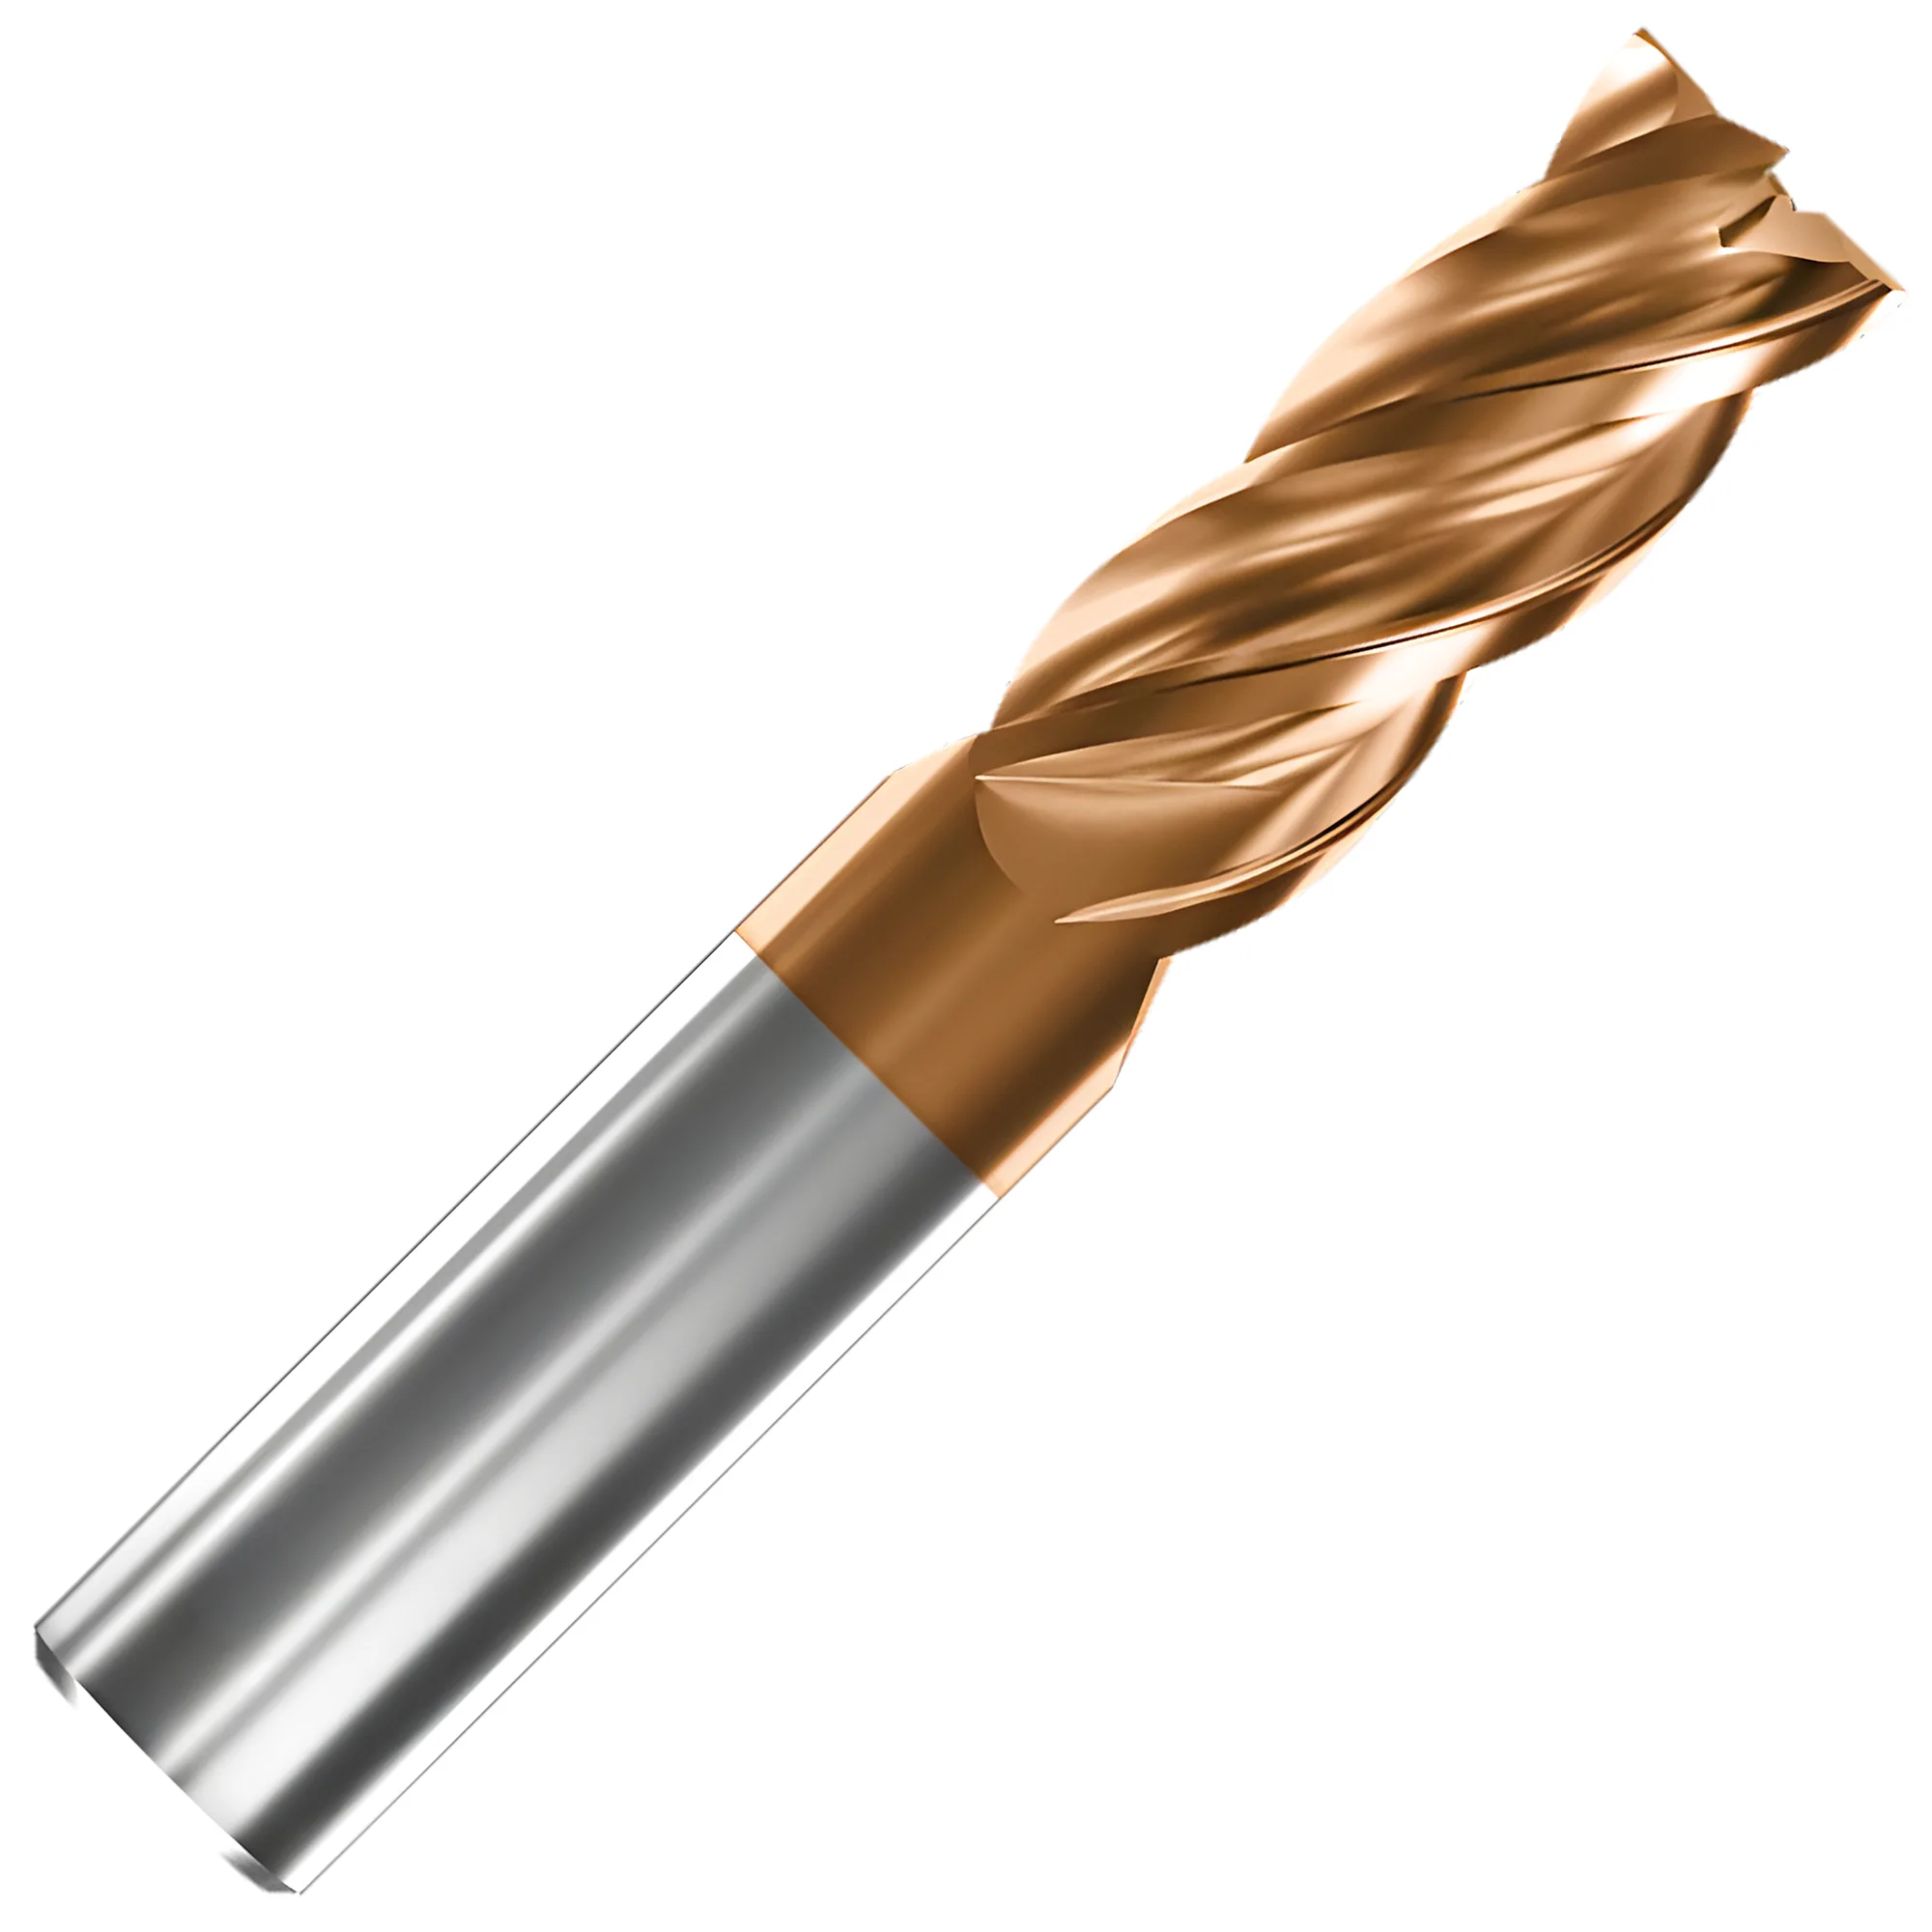
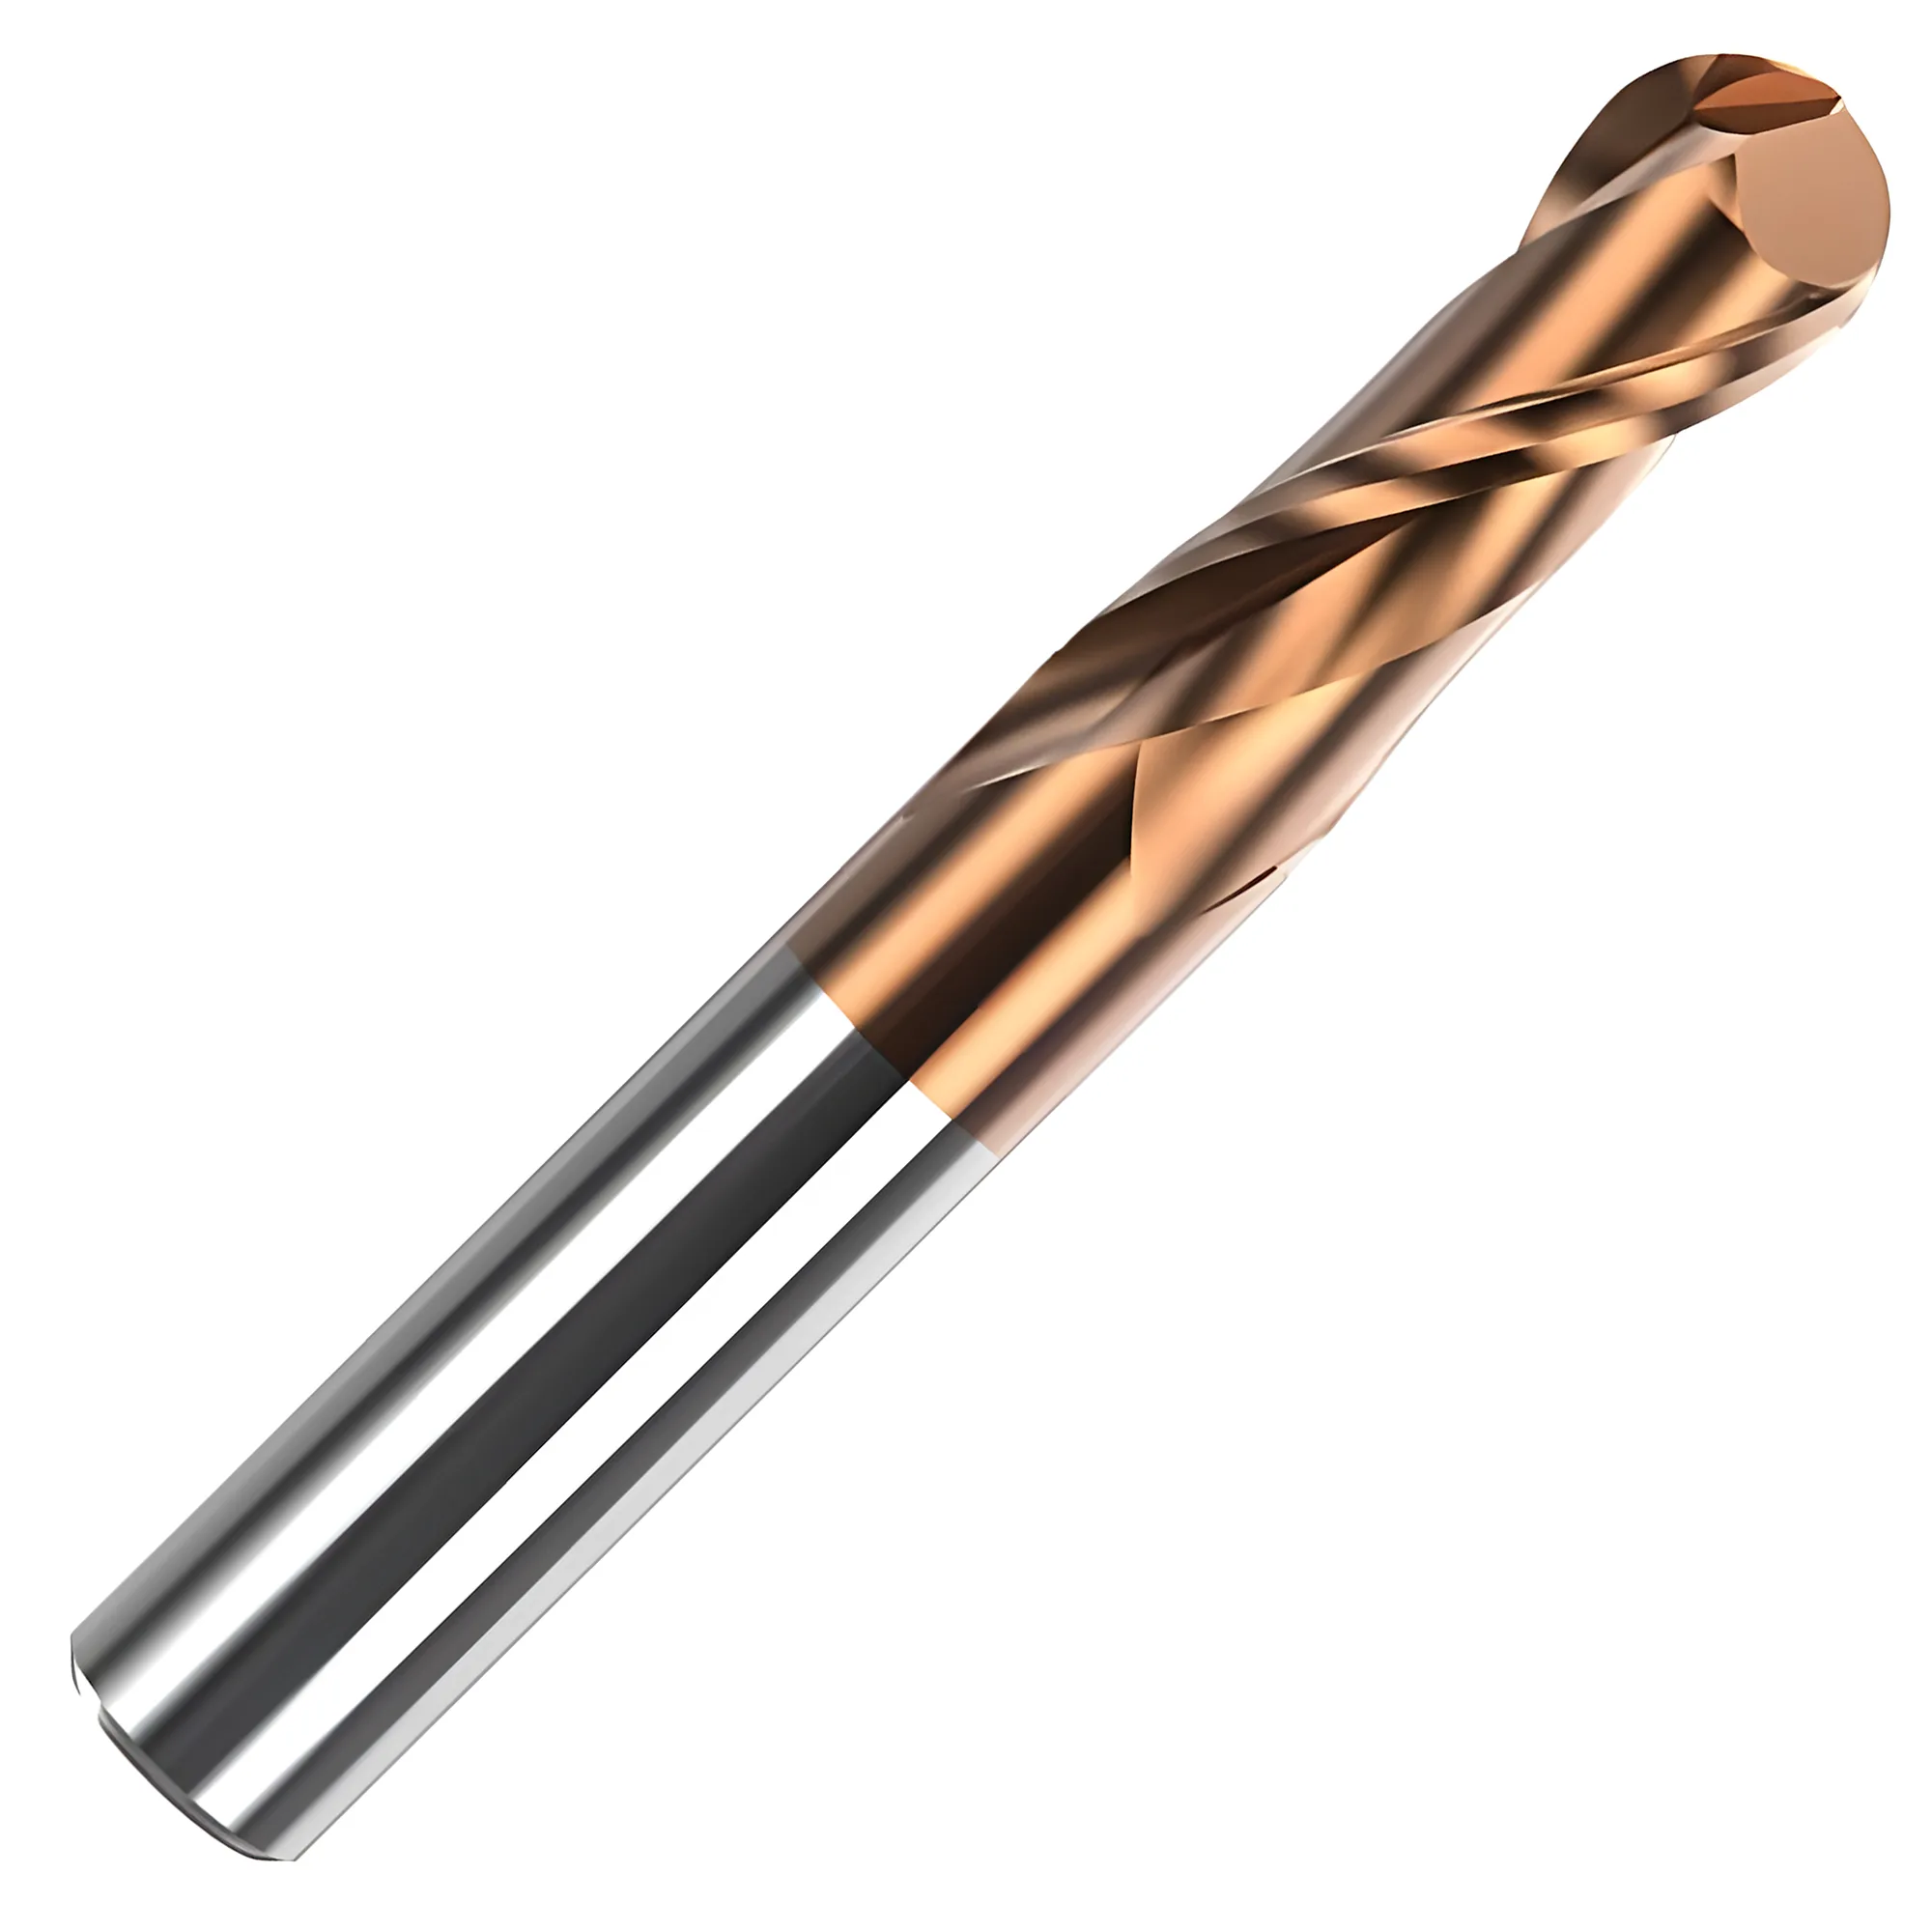
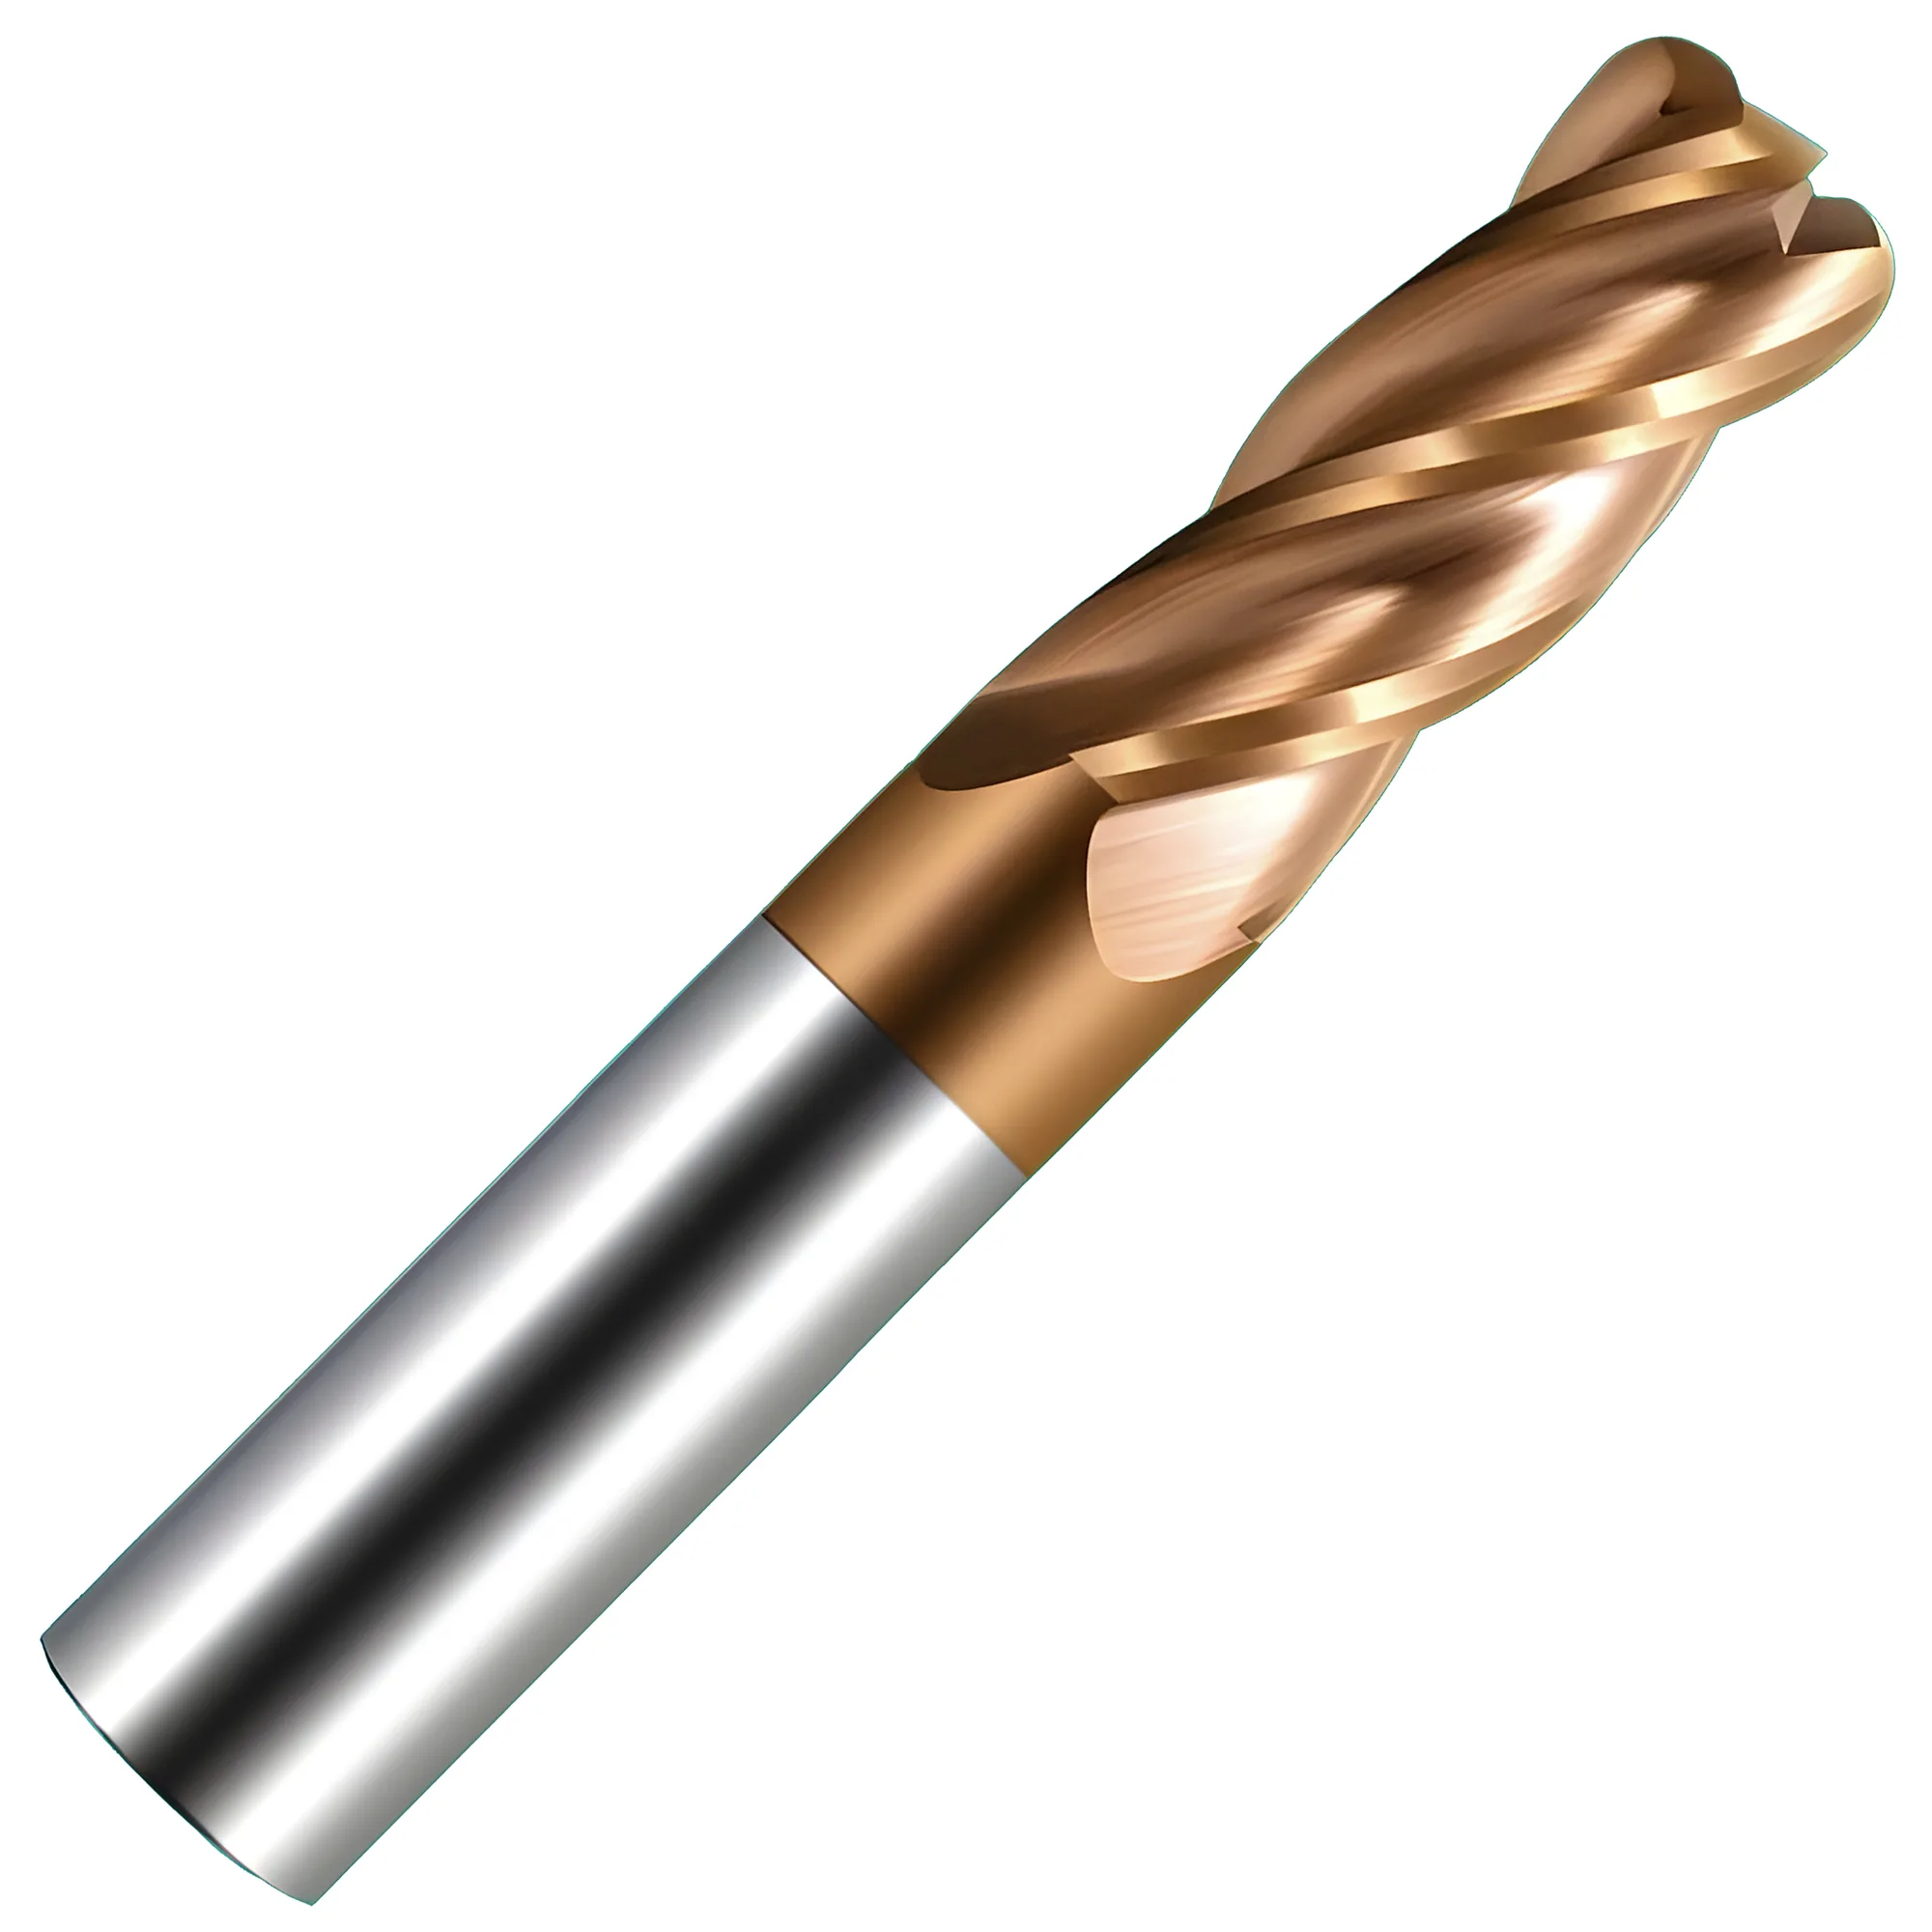
4날 구성의 12 mm (0.472 in) 초경 스퀘어 엔드밀의 경우, 저탄소강에서는 SFM 300-400, 6061 알루미늄에서는 SFM 800-1,200, 304 스테인리스에서는 SFM 100-150으로 시작한다. RPM은 RPM = (SFM × 3.82) / 직경(인치)으로 변환하고, 칩 부하를 날당 커터 직경의 0.5-1.0%로 설정한 후 테이블 이송을 이송속도(IPM) = RPM × 날수 × 칩 부하로 조정한다. 래디얼 절삭 깊이(RDOC) 조정만으로도 동일한 SFM에서 전폭 슬롯 절삭 대비 초경 엔드밀 수명을 2-4× 연장할 수 있다.
빠른 이송·절삭속도 참조
| 문제 / 목표 | 1차 조치 | 예상 효과 |
|---|---|---|
| 강재에서 공구 수명이 너무 짧음 | SFM을 10% 줄이고 칩 부하 ≥ 0.005 in/날 확인 | ~1.5-2× 공구 수명 (초경/강재 Taylor n≈0.14-0.25) |
| 가는 엔드밀에서 채터 | RDOC를 커터 직경의 10-15%로 감소 | 래디얼 힘 ~40-60% 감소, 진동 소멸 |
| 알루미늄에서 칩 재절삭 / 용착날 | SFM을 800-1,000으로 증가, ZrN 코팅 엔드밀 사용 | 용착날 제거, 표면조도 Ra 50-70% 개선 |
| 정삭 패스에서 표면조도 불량 | 칩 부하를 황삭 값에서 30-40% 감소 | Ra ∝ feed² — 칩 부하 절반이면 Ra ~75% 감소 |
| 스테인리스에서 주축 과부하 | SFM 전에 ADOC(축방향 깊이) 감소 | 래디얼 절삭력 감소, 속도 감소 단독 대비 발열 감소 |
| 엔드밀 파단 | 전폭 슬롯에서 RDOC ≤ 50% 직경 확인, 30-40%로 감소 | 칩 박화로 과부하 방지, 밀링 파단 대부분은 전폭 진입 시 발생 |
세 가지 핵심 파라미터의 이해
절삭속도(SFM 또는 Vc), 칩 부하(fz), 래디얼 접촉(RDOC)은 초경 엔드밀 성능을 지배하는 세 가지 독립 변수이다. 어느 하나만 바꾸어도 공구 수명, 표면조도, 재료 제거율 간의 균형이 이동한다. 파라미터를 설정하기 전에 날수, 모재, 형상을 선택하는 방법은 엔드밀 선정 가이드를 참고한다.
표면 속도 (SFM / Vc)
표면 분당 피트(SFM)는 피삭재를 통과하는 절삭날의 선속도이다. 발열을 일으키며, 700-800°C 이상에서 초경 경도가 급격히 감소하기 때문에 공구 마모의 지배 변수이다. 공식은 다음과 같다.
SFM = (RPM × D × π) / 12 (직경 단위 인치)
또는 목표 SFM에서 RPM을 구하는 형태로 변형하면 다음과 같다.
RPM = (SFM × 3.82) / D
SFM은 Taylor 공구 수명 방정식 VT^n = C의 지배 변수이다. SFM이 절삭 온도를 좌우하기 때문에 공구 수명을 지배한다. 초경/강재의 경우 SFM 10% 감소는 이송속도와 재료 경도에 따라 공구 수명을 1.5-2.1× 증가시킬 수 있다.
칩 부하 (fz)
칩 부하는 회전당 날당 제거되는 재료의 두께이며, 단위는 날당 인치(IPT) 또는 mm/날이다. 절삭력, 토크, 표면조도를 좌우한다. 테이블 이송속도로의 변환은 다음과 같다.
이송 (IPM) = RPM × Z × fz
여기서 Z는 날수이다. 칩 부하는 일반적으로 강재 황삭에서 커터 직경의 0.5-1.0%, 정삭에서 0.3-0.5%로 설정한다. 이론 표면조도 공식에서 칩 부하는 제곱으로 나타나므로 정삭 패스에서 달성 가능한 Ra를 직접 결정한다. Ra(이론) = fz² / (32 × r), 여기서 r은 노즈 반경이다. 칩 부하 절반이면 Ra가 약 75% 감소하므로 칩 부하가 표면조도를 지배한다.
래디얼 절삭 깊이(RDOC)와 칩 박화 효과
래디얼 절삭 깊이(RDOC)는 각 날이 절삭에 머무는 호 길이를 결정하며, 커터 직경의 50% 이하로 줄이면 칩 박화 효과가 발생하여 공구 과부하 없이 더 높은 테이블 이송속도가 가능하다.
RDOC가 직경의 50% 미만으로 떨어지면 날 중심의 실제 칩 두께가 프로그램된 칩 부하보다 얇아진다. 칩 박화 계수(CTF)는 다음과 같다.
CTF = √(RDOC / (D/2))
RDOC = 직경의 25%에서 CTF ≈ 0.707 — 실제 칩이 프로그램 값보다 30% 얇다. 의도한 재료 제거율을 유지하려면 칩 부하에 1/CTF ≈ 1.41을 곱하여 보정한다. RDOC = 10%(고효율 밀링 또는 트로코이드)에서 CTF ≈ 0.447이므로 보정된 칩 부하는 기준의 2.24×가 된다. 비보정 값보다 2.24× 높은 테이블 이송속도에서 동일한 공구 부하를 달성한다.
재료군별 시작 파라미터
ISO 513 재료군은 신뢰할 수 있는 시작 프레임워크를 제공한다. P(강재), M(스테인리스), K(주철), N(비철), S(내열 합금)는 각각 별개의 SFM 범위와 칩 부하를 요구한다.
P군: 탄소강 및 합금강 (<300 BHN)
| 커터 직경 | SFM (Vc) | 날당 칩 부하 | RDOC (황삭) |
|---|---|---|---|
| 6 mm (0.25 in) | 275-375 SFM | 0.0015-0.003 in | 40-50% D |
| 12 mm (0.50 in) | 300-400 SFM | 0.003-0.006 in | 40-50% D |
| 19 mm (0.75 in) | 300-425 SFM | 0.004-0.008 in | 35-50% D |
| 25 mm (1.00 in) | 300-425 SFM | 0.005-0.010 in | 35-50% D |
4140 합금강(28-32 HRC)의 경우 저탄소강 대비 시작 SFM을 15-25% 줄인다. 경화강(45-55 HRC)에는 TiAlN 코팅 엔드밀을 사용하고 SFM 120-200, RDOC 직경의 10-15%를 목표로 한다.
N군: 알루미늄 합금
알루미늄 합금은 강재 대비 SFM의 3-5×를 요구한다. 알루미늄의 낮은 열전도율 때문에 쿨런트 양이 아닌 속도를 통한 신속한 칩 배출이 필요하기 때문이다. 6061-T6와 7075-T6의 경우 SFM 800-1,200, 2날 또는 3날 엔드밀(칩 공간 최대화), 칩 부하 일반적으로 0.005-0.012 in/날(커터 직경과 기계 강성에 따라 다름), RDOC 직경의 50-75%로 시작한다. ZrN 코팅이 알루미늄에 선호되는 것은 낮은 마찰계수(미코팅 초경 0.7 대비 0.35)가 알루미늄 부착과 용착날 형성을 방지하기 때문이다.
M군: 스테인리스강 (300 시리즈)
오스테나이트계 스테인리스는 절삭 중 가공경화가 일어난다. 공구가 절삭 없이 머무르거나 마찰하면 표면 경도가 깊이 0.1 mm 이내에서 ~200 HV에서 350+ HV로 상승한다. 304/316 스테인리스의 경우 12 mm 엔드밀의 칩 부하 하한은 0.003-0.004 in/날이다. 이 임계값 미만에서는 절삭이 아닌 마찰이 발생하여 가공경화와 날 마모가 가속된다. TiAlN 코팅 4날 엔드밀로 SFM 100-150을 사용하고 전체 패스에서 일관된 이송 접촉을 유지한다.
S군: 티타늄 합금
Ti-6Al-4V는 가장 보수적인 파라미터를 요구한다. SFM은 일반적으로 30-60 m/min(98-197 SFM, 업계 경험치), 칩 부하 0.05-0.10 mm/날(0.002-0.004 in/날), RDOC 직경의 10-30%로 클라임 밀링이 양산 표준이다. 고압 쿨런트(70-140 bar)가 양산 표준인 이유는 공구로의 열 침투를 방지하기 위함이다. 티타늄의 열전도율은 알루미늄의 1/10에 불과하여 열이 칩을 통해 분산되지 못하고 공구-칩 계면에 집중된다.
Taylor 방정식과 공구 수명을 위한 SFM 감소
Taylor 공구 수명 방정식 VT^n = C는 절삭속도와 공구 수명 사이의 트레이드오프를 정량화한다. 강재의 초경 엔드밀의 경우 SFM 10% 감소는 이송속도에 따라 1.5-2.1× 긴 공구 수명을 가져온다.
지수 n은 공구 수명이 속도 변화에 얼마나 민감하게 반응하는지를 특성화한다.
- 연강(<300 BHN, 작은 이송): n ≈ 0.14 — 속도 10% 감소 시 ~2.1× 수명
- 합금강(>300 BHN, 중간 이송): n ≈ 0.20-0.25 — 10% 감소 시 ~1.5-1.8× 수명
계산은 다음과 같다. T₂/T₁ = (V₁/V₂)^(1/n). V₂ = 0.9 × V₁(10% 감소), n = 0.14일 때 T₂/T₁ = (1/0.9)^(1/0.14) = 1.111^7.14 ≈ 2.1× 공구 수명이다.
ISO 3685:1993 규격은 공구 교체 기준을 정의한다. 정삭 작업의 평균 플랭크 마모 VB_B = 0.3 mm, 황삭의 최대 VB_B max = 0.6 mm이다. 이 임계값을 사용하여 파단으로 이어지는 절삭이 아닌 일관된 공구 교체 간격을 설정한다. 파단 시에는 버와 치수 드리프트가 발생한다. CNC 공구 마모 모니터링 가이드에서 실용적 마모 검사 방법과 교체 일정을 자세히 다룬다.
SFM은 먼저 낮게, 그 다음에 단계적으로
새로운 초경 엔드밀을 익숙하지 않은 재료에서 운전할 때는 권장 SFM의 75%로 시작하고 절삭 첫 10분 후 플랭크 마모를 측정한다. VB_B가 0.1 mm 미만이면 SFM을 10%씩 증가시킨다. 첫 10분에 VB_B가 0.2 mm에 도달하면 SFM을 줄이고 칩 부하를 재검토한다. 공구가 힘이 아닌 열의 제약을 받고 있다.
밀링 작업의 래디얼 깊이 전략
초경 스퀘어 엔드밀, 볼 엔드밀, 불노즈 엔드밀은 각각 다른 RDOC 전략을 요구한다. 절삭날 형상이 칩 형성과 발열 분포에 다른 영향을 미치기 때문이다.
스퀘어 엔드밀 RDOC
초경 스퀘어 엔드밀의 슬로팅(RDOC = 직경의 100%)에서는 절삭력이 공구 진입과 이탈 시 정점에 달한다. 강재 SFM 350의 전폭 슬롯 밀링은 동일한 SFM의 50% RDOC 패스 대비 단위 시간당 약 2× 열을 발생시킨다. 양 날이 동시에 접촉하기 때문이다. 전폭 슬롯 절삭은 축방향 깊이 0.5-1.0× 직경으로 제한하고 플러드 쿨런트를 사용한다. 포켓팅에서는 RDOC 직경의 10-20% 트로코이드 밀링이 동등한 공구 부하에서 기존 슬로팅 대비 3-5× 높은 이송속도를 허용한다.
초경 볼 엔드밀과 스캘롭 높이
3D 컨투어링의 초경 볼 엔드밀에서는 얕은 축방향 깊이에서 유효 절삭 직경이 줄어든다. 공식은 다음과 같다.
D_eff = 2 × √(ap × (D − ap))
여기서 ap는 축방향 깊이, D는 볼 직경이다. ap = 0.5 mm, 10 mm 볼 엔드밀에서 D_eff ≈ 4.4 mm. 볼 중심에서 프로그램된 SFM의 실제 칩 부하는 10 mm 직경에서 프로그램 값의 44%에 불과할 수 있으므로, 유효 절삭 영역에서 목표 SFM을 유지하려면 주축이 명목 계산보다 빠르게 회전해야 한다.
볼 엔드 정삭 패스의 스캘롭 높이(h)는 다음과 같다.
h = ae² / (8r)
여기서 ae는 스텝오버, r은 볼 반경이다. 스텝오버는 제곱으로 나타나므로 스캘롭 높이를 지배한다. 스텝오버 절반이면 스캘롭 높이(및 Ra)가 75% 감소하며, 이는 3D 컨투어링 패스의 표면 개선에서 이송 절반보다 더 효과적이다.
불노즈 엔드밀의 코너 반경 우위
초경 불노즈 엔드밀은 동일한 재료에서 같은 스퀘어 엔드밀 대비 20-40% 높은 칩 부하를 견딘다. 코너 반경이 절삭력을 더 넓은 호 길이에 분산시켜 절삭날의 최대 응력을 줄이기 때문이다.
강재의 바닥면과 숄더 정삭의 경우, 일반적으로 0.5-1.0 mm 코너 반경(흔한 카탈로그 사이즈)의 불노즈 엔드밀로 SFM 350-425, 칩 부하 0.004-0.007 in/날을 사용하면 대부분의 강성 기계 셋업에서 별도 정삭 패스 없이도 Ra 0.8-1.6 µm를 생성한다. 또한 코너 반경은 깊이에서 플런징하거나 접촉할 때 공구 수명을 줄이는 스퀘어 코너의 미세 치핑을 방지한다.
긴 리치 엔드밀의 전폭 슬로팅 회피
돌출이 4× 직경을 초과하는 엔드밀은 전폭 슬롯 절삭 하중에서 휜다. 휨은 L³로 비례한다(보 휨 공식 d = FL³/(3EI)). 돌출을 2D에서 4D로 두 배 늘리면 휨이 8× 증가한다. 돌출이 3× 직경을 초과하면 RDOC를 직경의 30-40%로 줄이고 축방향 깊이를 늘린다. 이렇게 하면 재료 제거율을 유지하면서 래디얼 힘을 40-60% 줄일 수 있다.
코팅 선정과 시작 파라미터에 대한 영향
초경 엔드밀에 적합한 코팅은 동일한 재료에서 미코팅 초경 대비 SFM을 20-30% 증가시킨다. 구체적인 증가폭은 지배적인 파손 모드가 열 기반인지 마모 기반인지에 따라 다르다.
강재와 경화 합금용 TiAlN
TiAlN 코팅은 3,000-3,500 HV 경도와 800°C까지의 내산화성을 가지며, 강재 가공의 초경 엔드밀에서, 특히 준건식 또는 건식 조건에서 선호되는 선택이다. TiAlN이 강재와 경화 재료의 건식 밀링에 선호되는 것은 800°C 내산화성이 절삭 계면에 보호 Al₂O₃ 층을 형성하여 크레이터 마모를 늦추고 미코팅 초경의 225-325 대비 SFM 300-425를 허용하기 때문이다. 단속 절삭과 35 HRC 이상 강재 밀링의 경우, AlTiN 변종(높은 알루미늄 함량)이 900°C 이상에서 더 우수한 경도 유지를 제공한다.
고온용 AlTiN
AlTiN 코팅은 절삭 온도가 TiAlN 안정성 임계값을 초과할 때 사용한다. 더 높은 알루미늄 함량(Al/Ti 비율 ~67:33 대 TiAlN의 ~50:50)이 산화 개시 온도를 약 900°C로 높여 항공우주 합금과 경화강에서 사용 가능한 SFM 범위를 표준 TiAlN 대비 15-25% 확장한다.
알루미늄과 구리용 ZrN
ZrN 코팅이 알루미늄과 구리 합금에 선호되는 것은 낮은 마찰계수(미코팅 초경 0.7 대비 0.35)와 알루미늄에 대한 화학적 불활성이 SFM 800-1,200에서 용착날 형성을 방지하기 때문이다. SFM 1,000에서 미코팅 초경 엔드밀은 일반적으로 15-20분 내에 용착날을 보이지만, 동일 파라미터의 ZrN 코팅 엔드밀은 부착 없이 60-90분 작동할 수 있다. 양산 알루미늄 가공에서 유효 공구 수명 3-5× 개선에 해당한다.
이송속도 계산 워크플로 구축
체계적인 4단계 계산 시퀀스 — SFM 선정 → RPM → 칩 부하 → 이송속도 — 가 조기 공구 파손이나 성능 저하 사이클 타임으로 이어지는 추측을 제거한다.
1단계: 재료군에서 SFM 선정
ISO 513 군과 재료 경도로 시작한 후 코팅 보정을 적용한다(강재에서 TiAlN/AlTiN은 미코팅 대비 +20-30%). 새 작업에는 SFM 범위의 하단을 사용하고 마모율 확인 후 단계적으로 올린다.
2단계: RPM으로 변환
RPM = (SFM × 3.82) / D (인치), 또는 RPM = (Vc × 1,000) / (π × D)에서 Vc는 m/min, D는 mm.
예: 12 mm 엔드밀, SFM 350 (Vc ≈ 107 m/min): RPM = (350 × 3.82) / 0.472 = 2,834 RPM
3단계: 칩 부하 설정
강재의 4날 초경에 대해 칩 부하 기준은 커터 직경의 0.5-0.8%를 사용한다. 12 mm 엔드밀의 경우 칩 부하 = 12 × 0.007 = 0.084 mm/날 (0.0033 in/날). 정삭은 직경의 0.3-0.4%로 감소시킨다.
4단계: 이송속도 계산
이송 (mm/min) = RPM × Z × fz = 2,834 × 4 × 0.084 = 953 mm/min
RDOC < 50% 직경일 때 칩 박화 보정을 적용한다. fz에 1/CTF를 곱한다. RDOC = 25%에서 CTF = 0.707, 보정된 fz = 0.084 / 0.707 = 0.119 mm/날. 보정 이송속도 = 2,834 × 4 × 0.119 = 1,349 mm/min — 동일 칩 부하에서 테이블 이송 42% 증가.
소리가 아닌 주축 부하로 검증
계산된 파라미터를 설정한 후 첫 패스를 실행하며 주축 부하 비율을 관찰한다. 대부분의 VMC에서 황삭은 주축 부하 40-70%를 목표로 한다. 40% 미만은 활용 부족이다. 칩 부하나 RDOC를 늘린다. 80% 이상은 공구가 과도하게 일하고 있음을 의미한다. SFM이나 RDOC를 줄인다. 일부 채터는 중간 부하에서 나타나고 일부 과부하는 거의 무음이므로 소리만으로는 신뢰할 수 없다.
일반적인 이송/속도 문제 해결
조기 플랭크 마모 (10분 미만 급속 마모)
강재에서 절삭 시간 10분 미만에 급속 플랭크 마모가 발생하면 일반적으로 재료 경도와 코팅 조합에 비해 SFM이 20-30% 너무 높다는 신호이다. 확인: 재료가 가정보다 단단한가(미상이면 BHN 확인)? 코팅이 재료에 적합한가? SFM을 15-20% 감소시키고 재시험한다. 마모율이 50% 이상 감소하면 새 SFM을 기준선으로 확정하고 향후 셋업을 위해 작업 시트에 추가한다.
절삭날의 치핑 (미세 균열)
균일한 플랭크 마모와는 구별되는 초경 엔드밀 절삭날의 치핑은 칩 부하가 너무 높거나(날의 파괴 인성 초과) RDOC가 공구 진입 시 충격 하중을 만들고 있음을 나타낸다. 먼저 칩 부하를 20-25% 줄인다. 치핑이 지속되면 RDOC를 줄이고 공구 경로 진입 각도를 검토한다. 플런지 진입 대신 3-5° 램프 진입은 초경 엔드밀의 진입 충격을 약 60-70% 줄인다.
가공물 버와 치수 유지 불량
이탈 모서리의 버와 치수 드리프트는 일반적으로 공구 마모가 교체 임계값을 초과했음을 나타낸다. 정삭 작업의 경우 VB_B가 0.3 mm를 초과하기 전에 엔드밀을 교체한다(ISO 3685 기준). 마모된 엔드밀은 새 공구보다 더 많이 휜다. 0.4 mm 마모된 엔드밀은 동일 파라미터에서 새 공구 대비 30-50% 높은 절삭력을 발생시키며, 이는 치수 오차와 버 형성으로 직결된다. 황삭과 정삭 단계 전반의 파라미터 최적화에 대한 폭넓은 시각은 CNC 가공 최적화 가이드를 참고한다.
요약
일관된 초경 엔드밀 결과를 위해 SFM, 칩 부하, RDOC 접촉을 순서대로 계산한다.
재료군과 코팅 종류에서 SFM을 설정한다(TiAlN 강재 300-425, ZrN 알루미늄 800-1,200, 스테인리스 100-150). RPM으로 변환한 후 황삭은 날당 커터 직경의 0.5-1.0%, 정삭은 0.3-0.4%로 칩 부하를 적용한다. RDOC가 직경의 50% 미만으로 떨어지면 칩 박화 보정(fz에 1/CTF 곱)을 사용하여 높은 테이블 이송에서도 의도한 부하를 유지한다. ISO 3685 임계값(정삭 VB_B 0.3 mm, 황삭 0.6 mm)에 대해 플랭크 마모를 모니터링하고, 공구 수명이 허용 불가하게 짧으면 SFM 10% 감소를 적용한다. 강재의 초경 엔드밀에서 이 감소는 일반적으로 1.5-2.1× 긴 공구 수명을 가져온다.
출처
- Taylor, F.W. (1907). On the art of cutting metals. Transactions of the ASME, 28:31–350
- ISO 3685:1993. Tool-life testing with single-point turning tools. ISO, Geneva
- ISO 513:2004. Classification and application of hard cutting materials for metal removal. ISO, Geneva
- Boothroyd, G. & Knight, W.A. (2006). Fundamentals of Machining and Machine Tools, 3rd ed. CRC Press
- Machinery's Handbook, 31st Edition. Industrial Press, 2020. Milling section pp. 1088–1106
- Sandvik Coromant. Machining Formulas and Definitions.
- Oerlikon Balzers. Balinit Coating Guide: TiAlN, AlTiN, ZrN Properties.
4140 강재의 초경 엔드밀에는 어떤 SFM을 사용해야 하는가?
TiAlN 코팅 4날 초경 엔드밀로 28-32 HRC의 4140에서 SFM 275-350으로 시작한다. 이는 연강(SFM 300-400)보다 15-25% 낮은 값으로 높은 경도를 고려한 것이다. 첫 10분 후 플랭크 마모를 확인한다. VB_B가 0.15 mm를 초과하면 SFM을 10% 더 줄이고 재시험한다.
초경 엔드밀의 칩 부하는 어떻게 계산하는가?
칩 부하 (IPT) = 이송속도 (IPM) ÷ (RPM × 날수). 칩 부하를 먼저 설정하려면 강재의 황삭에 대해 fz = 커터 직경의 0.5-1.0%를 사용한다. 0.500 in 엔드밀의 경우 목표 fz는 일반적으로 0.0025-0.005 in/날(재료 경도와 기계 강성에 따라 다름). 그 다음 이송속도를 RPM × 날수 × fz로 계산한다.
칩 박화란 무엇이며 언제 보정해야 하는가?
칩 박화는 래디얼 절삭 깊이(RDOC)가 커터 직경의 50% 미만으로 떨어질 때 발생하며, 실제 칩 두께가 프로그램된 칩 부하보다 얇아진다. 칩 부하에 1/CTF를 곱하여 보정한다. 여기서 CTF = √(RDOC ÷ (D/2))이다. RDOC = 직경의 25%에서 프로그램 칩 부하에 1.41을 곱하여 동일한 공구 부하를 유지하고 마찰을 방지한다.
왜 초경 엔드밀이 탄소강보다 스테인리스에서 더 빨리 마모되는가?
오스테나이트계 스테인리스강은 절삭 중 가공경화되어, 공구가 마찰하면 첫 0.1 mm에서 표면 경도가 ~200 HV에서 350+ HV로 상승한다. 12 mm 엔드밀의 경우 0.003-0.004 in/날의 최소 칩 부하를 유지하여 마찰이 아닌 절삭을 보장한다. SFM은 100-150(강재보다 낮음)이어야 한다. 스테인리스가 낮은 열전도율로 인해 단위 제거량당 더 많은 열을 발생시키기 때문이다.
코팅이 초경 엔드밀 속도에 얼마나 영향을 주는가?
TiAlN 코팅 초경 엔드밀은 일반적으로 강재에서 미코팅 초경 대비 SFM을 20-30% 더 허용한다. TiAlN의 800°C 내산화성이 절삭날을 더 오래 단단하게 유지하기 때문이다. 알루미늄의 경우 ZrN 코팅이 동일한 SFM에서 미코팅 대비 유효 공구 수명을 3-5× 개선한다. 더 높은 속도를 허용하는 것이 아니라 용착날을 방지함으로써 이루어진다.