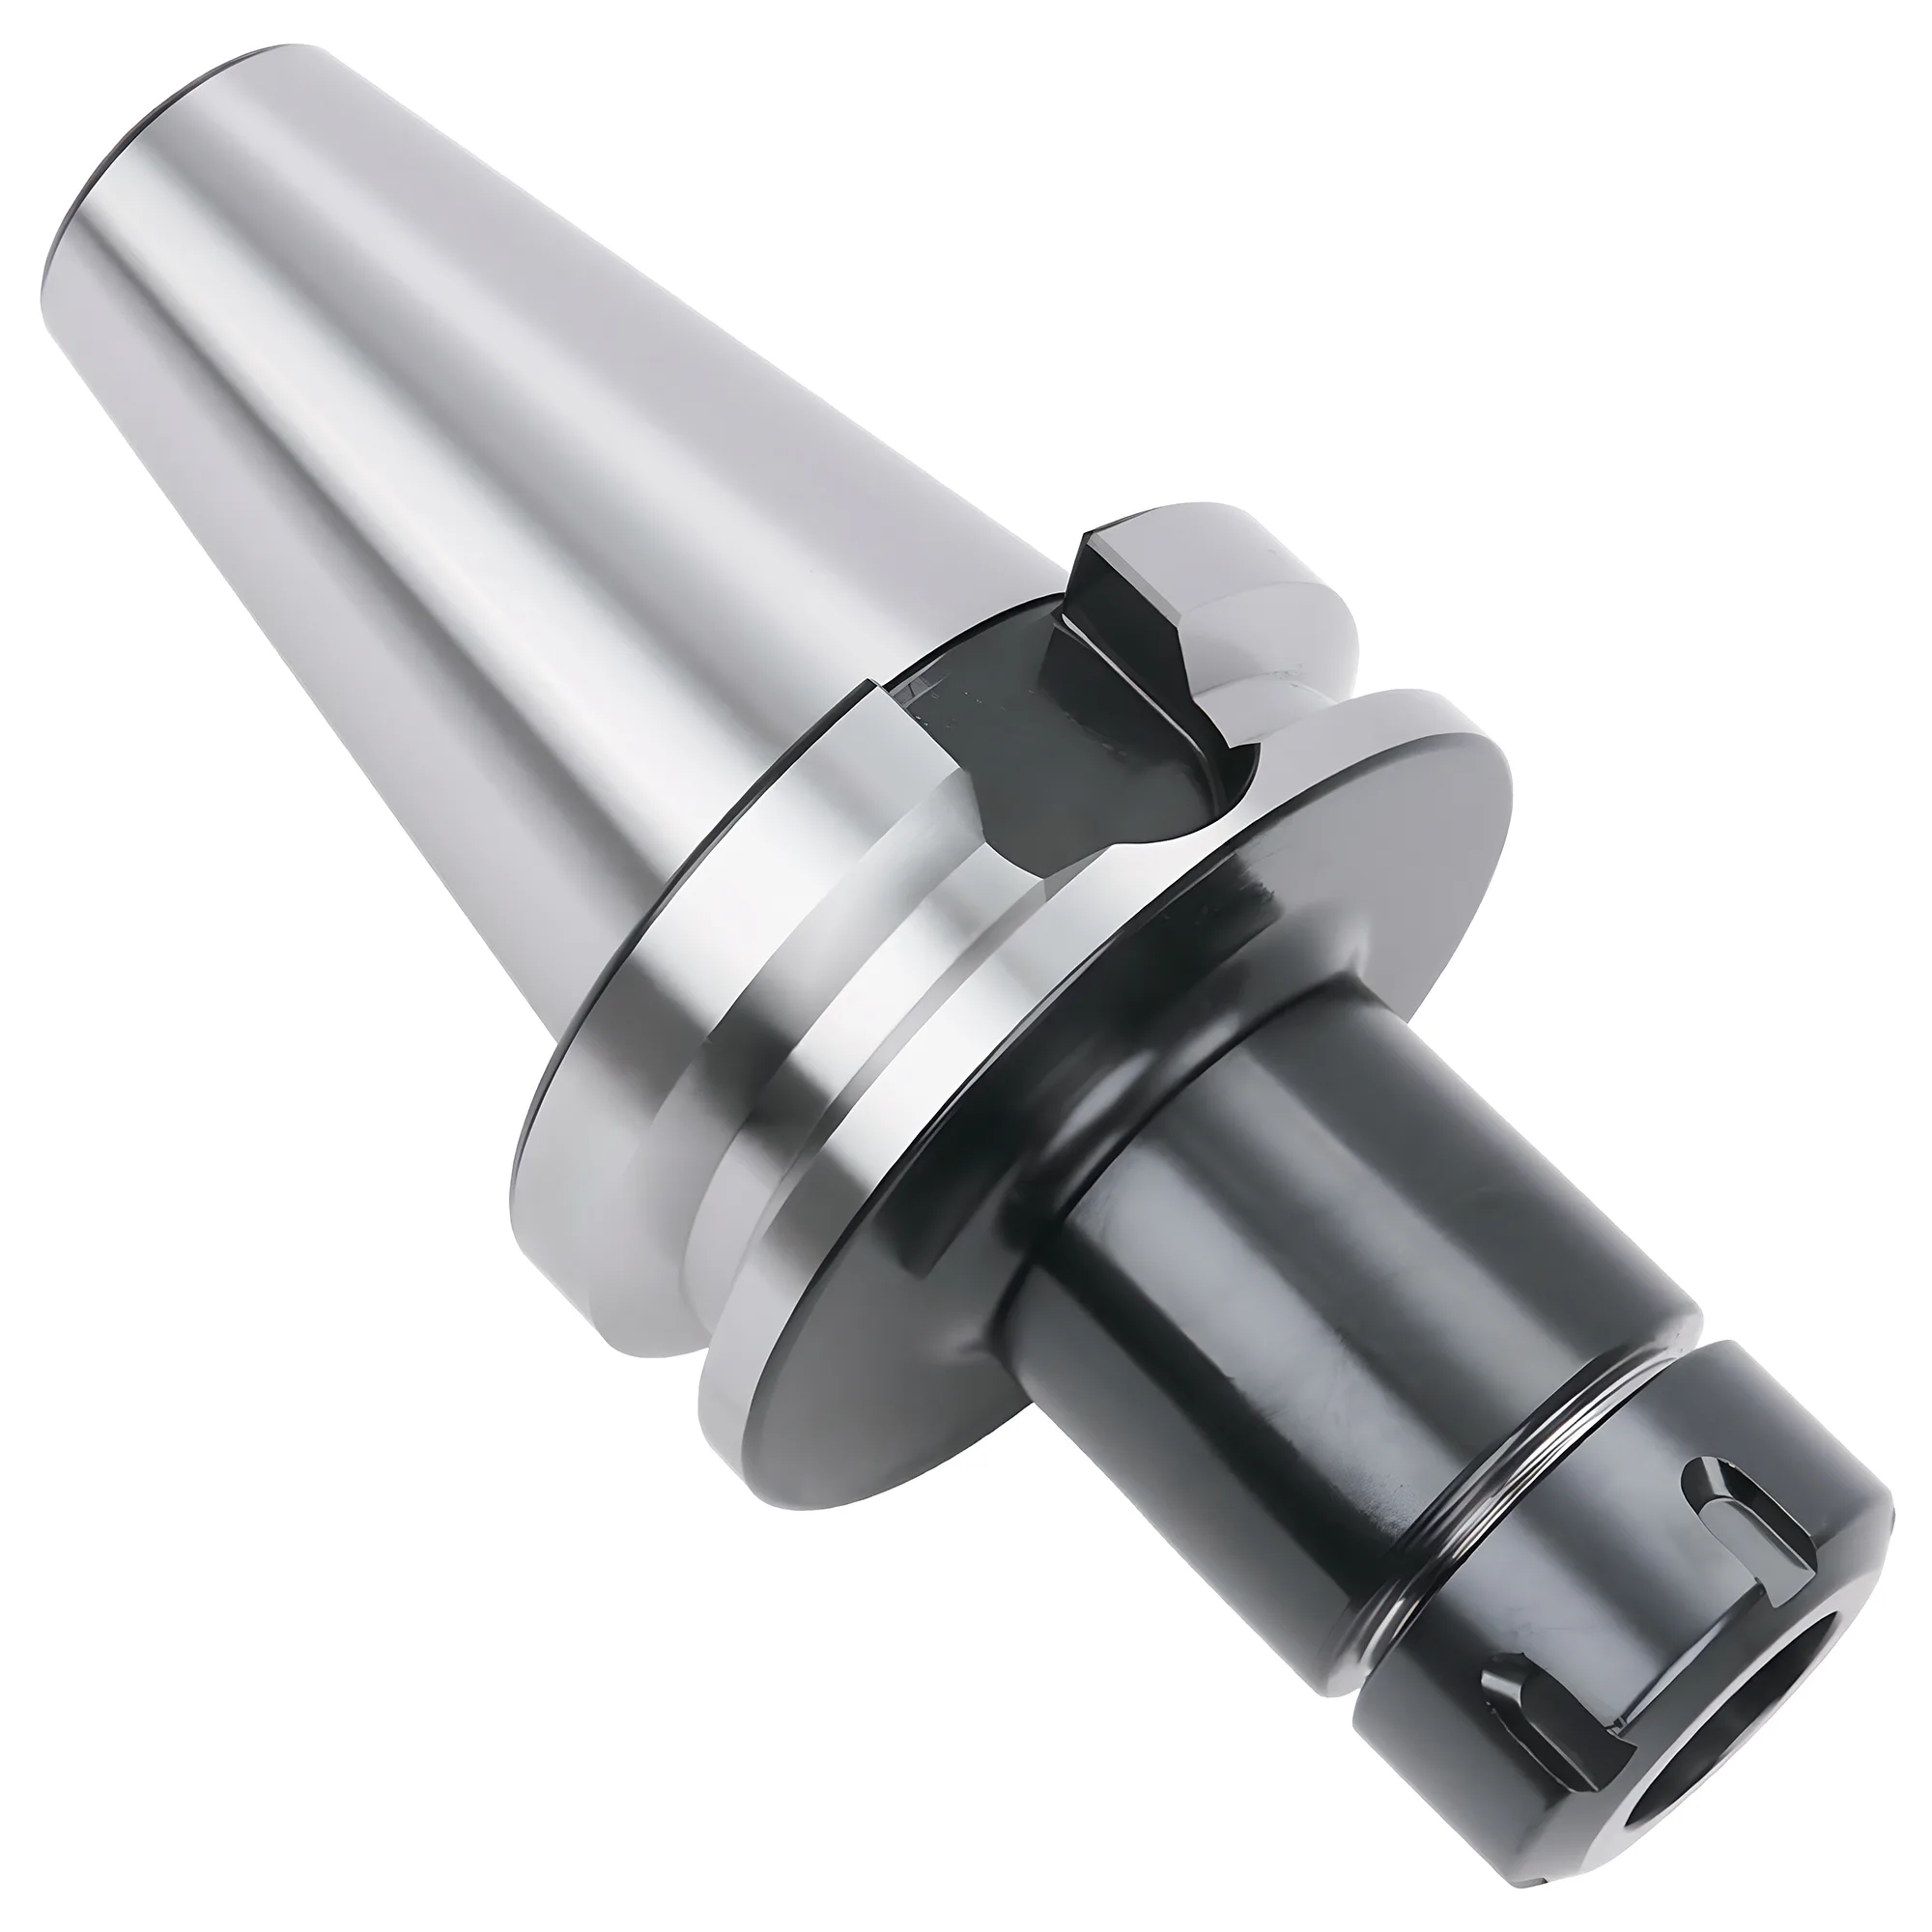
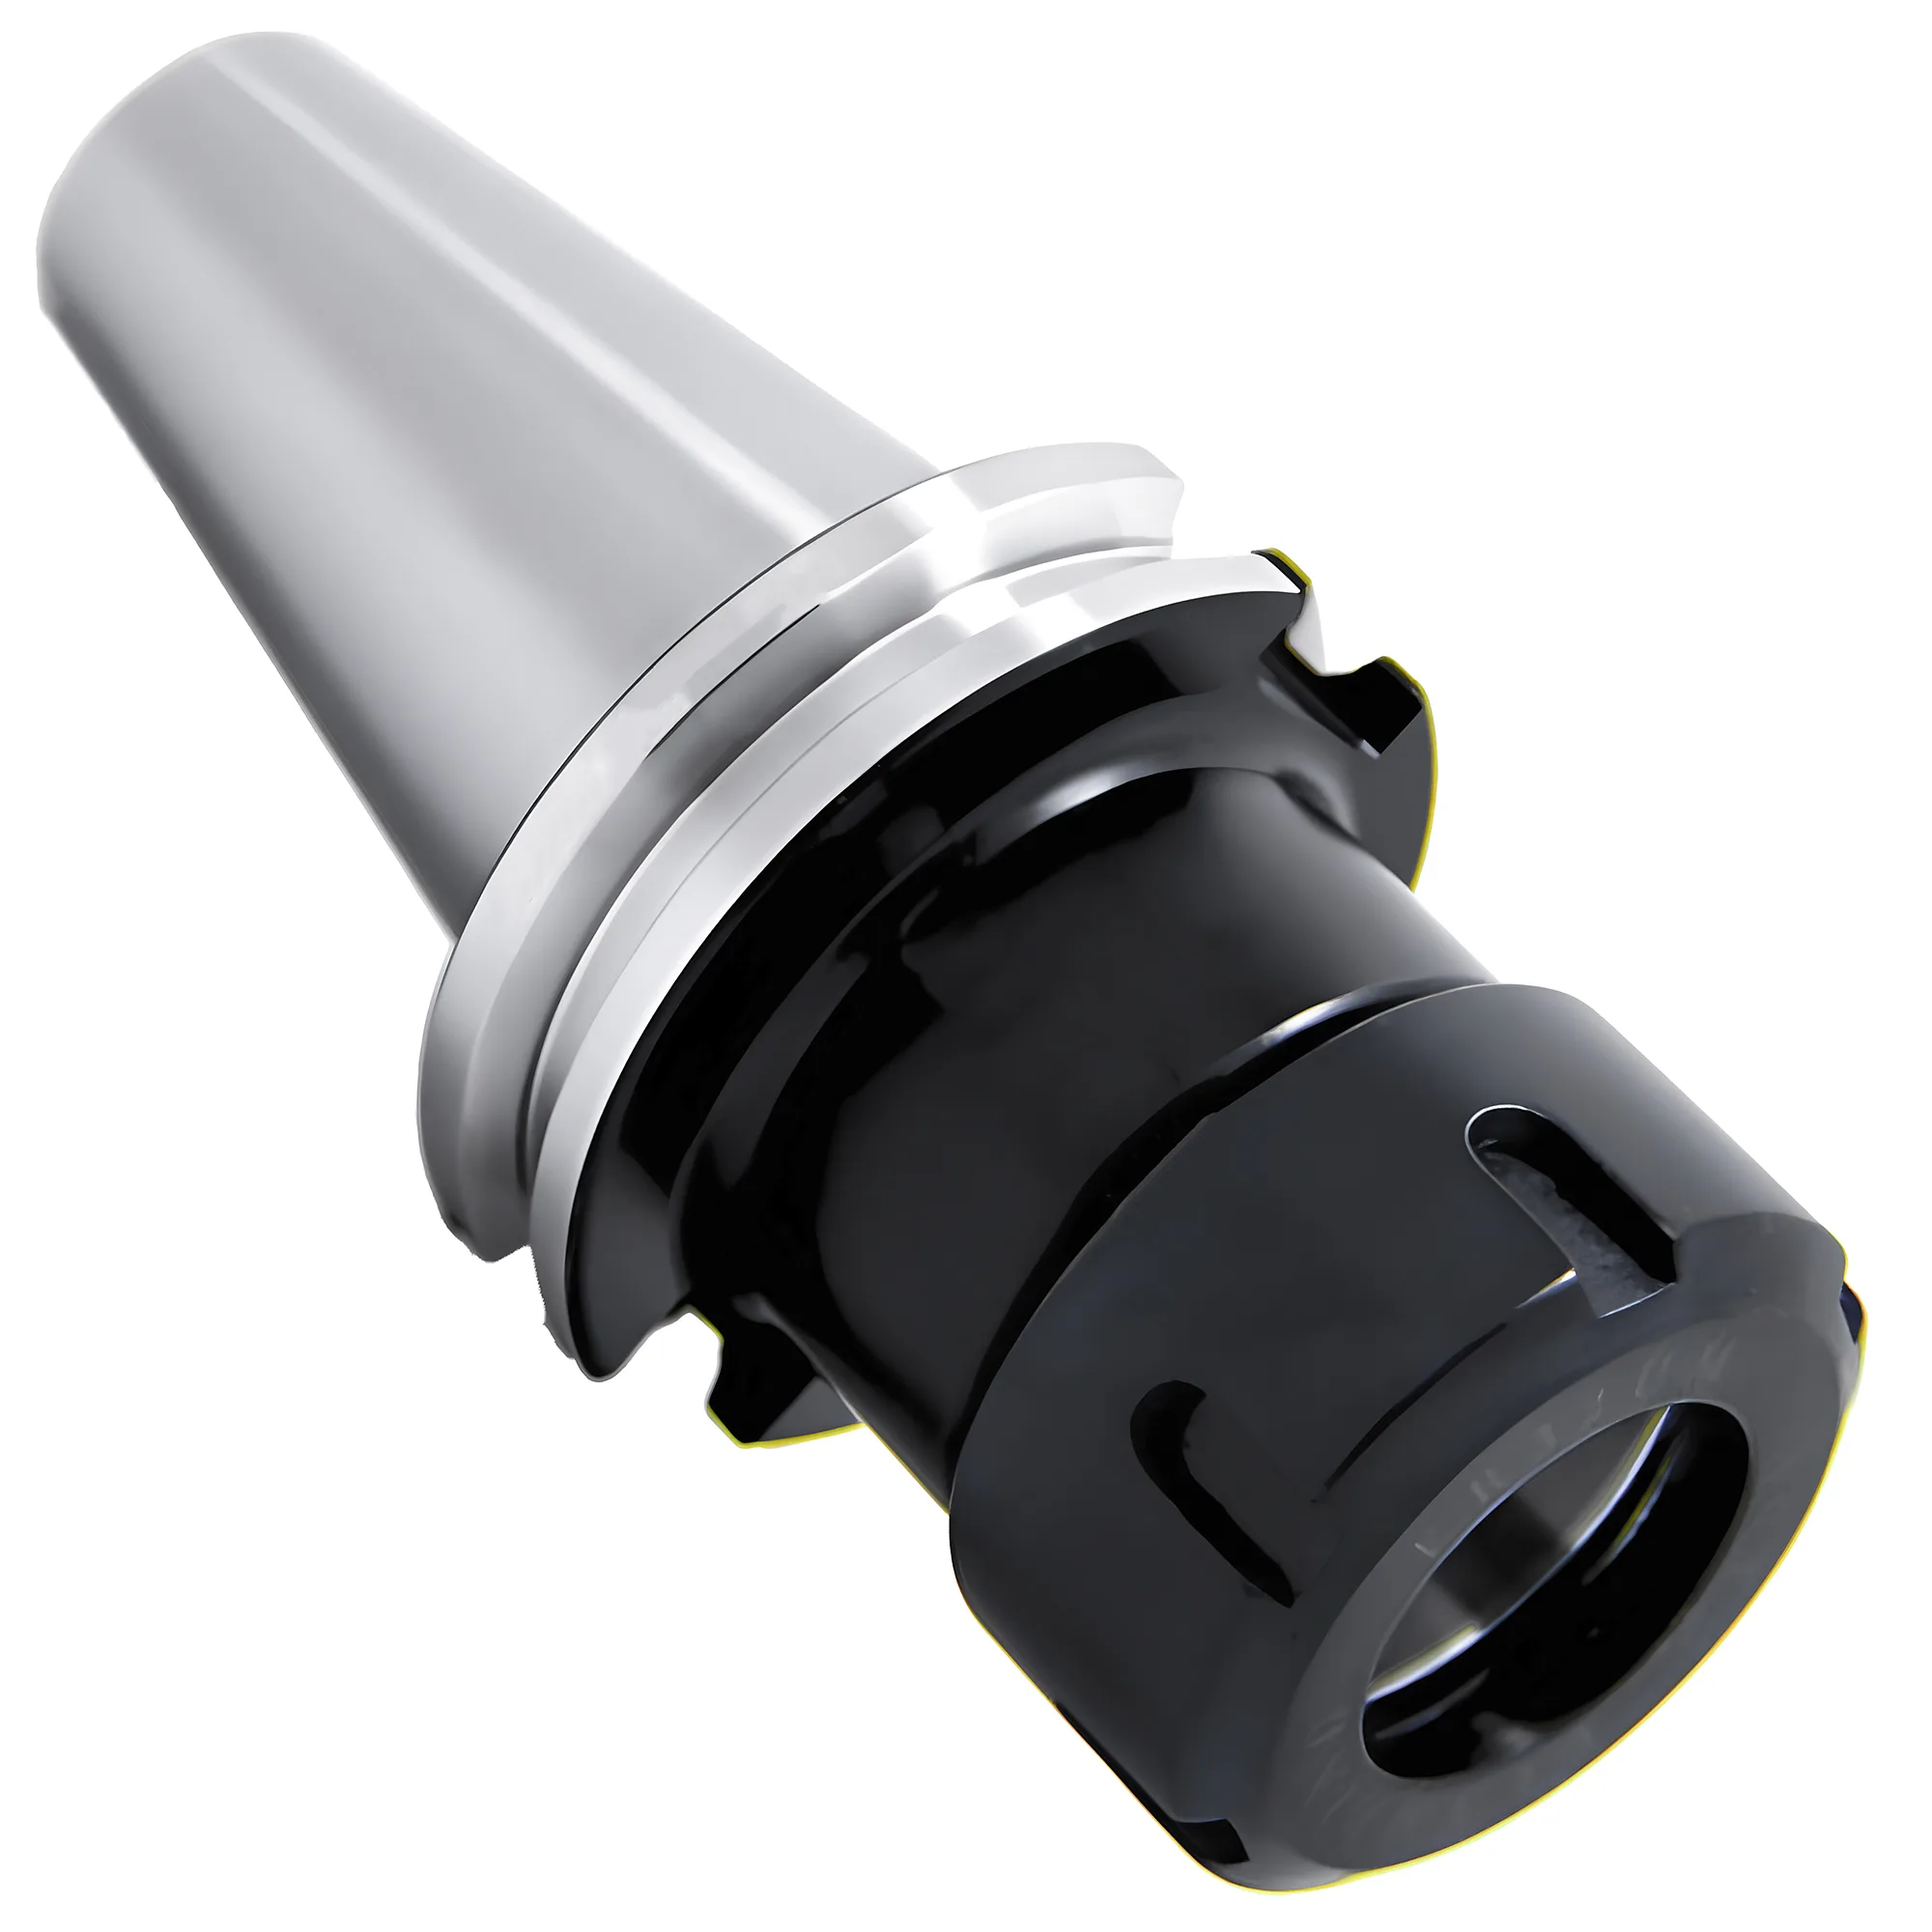
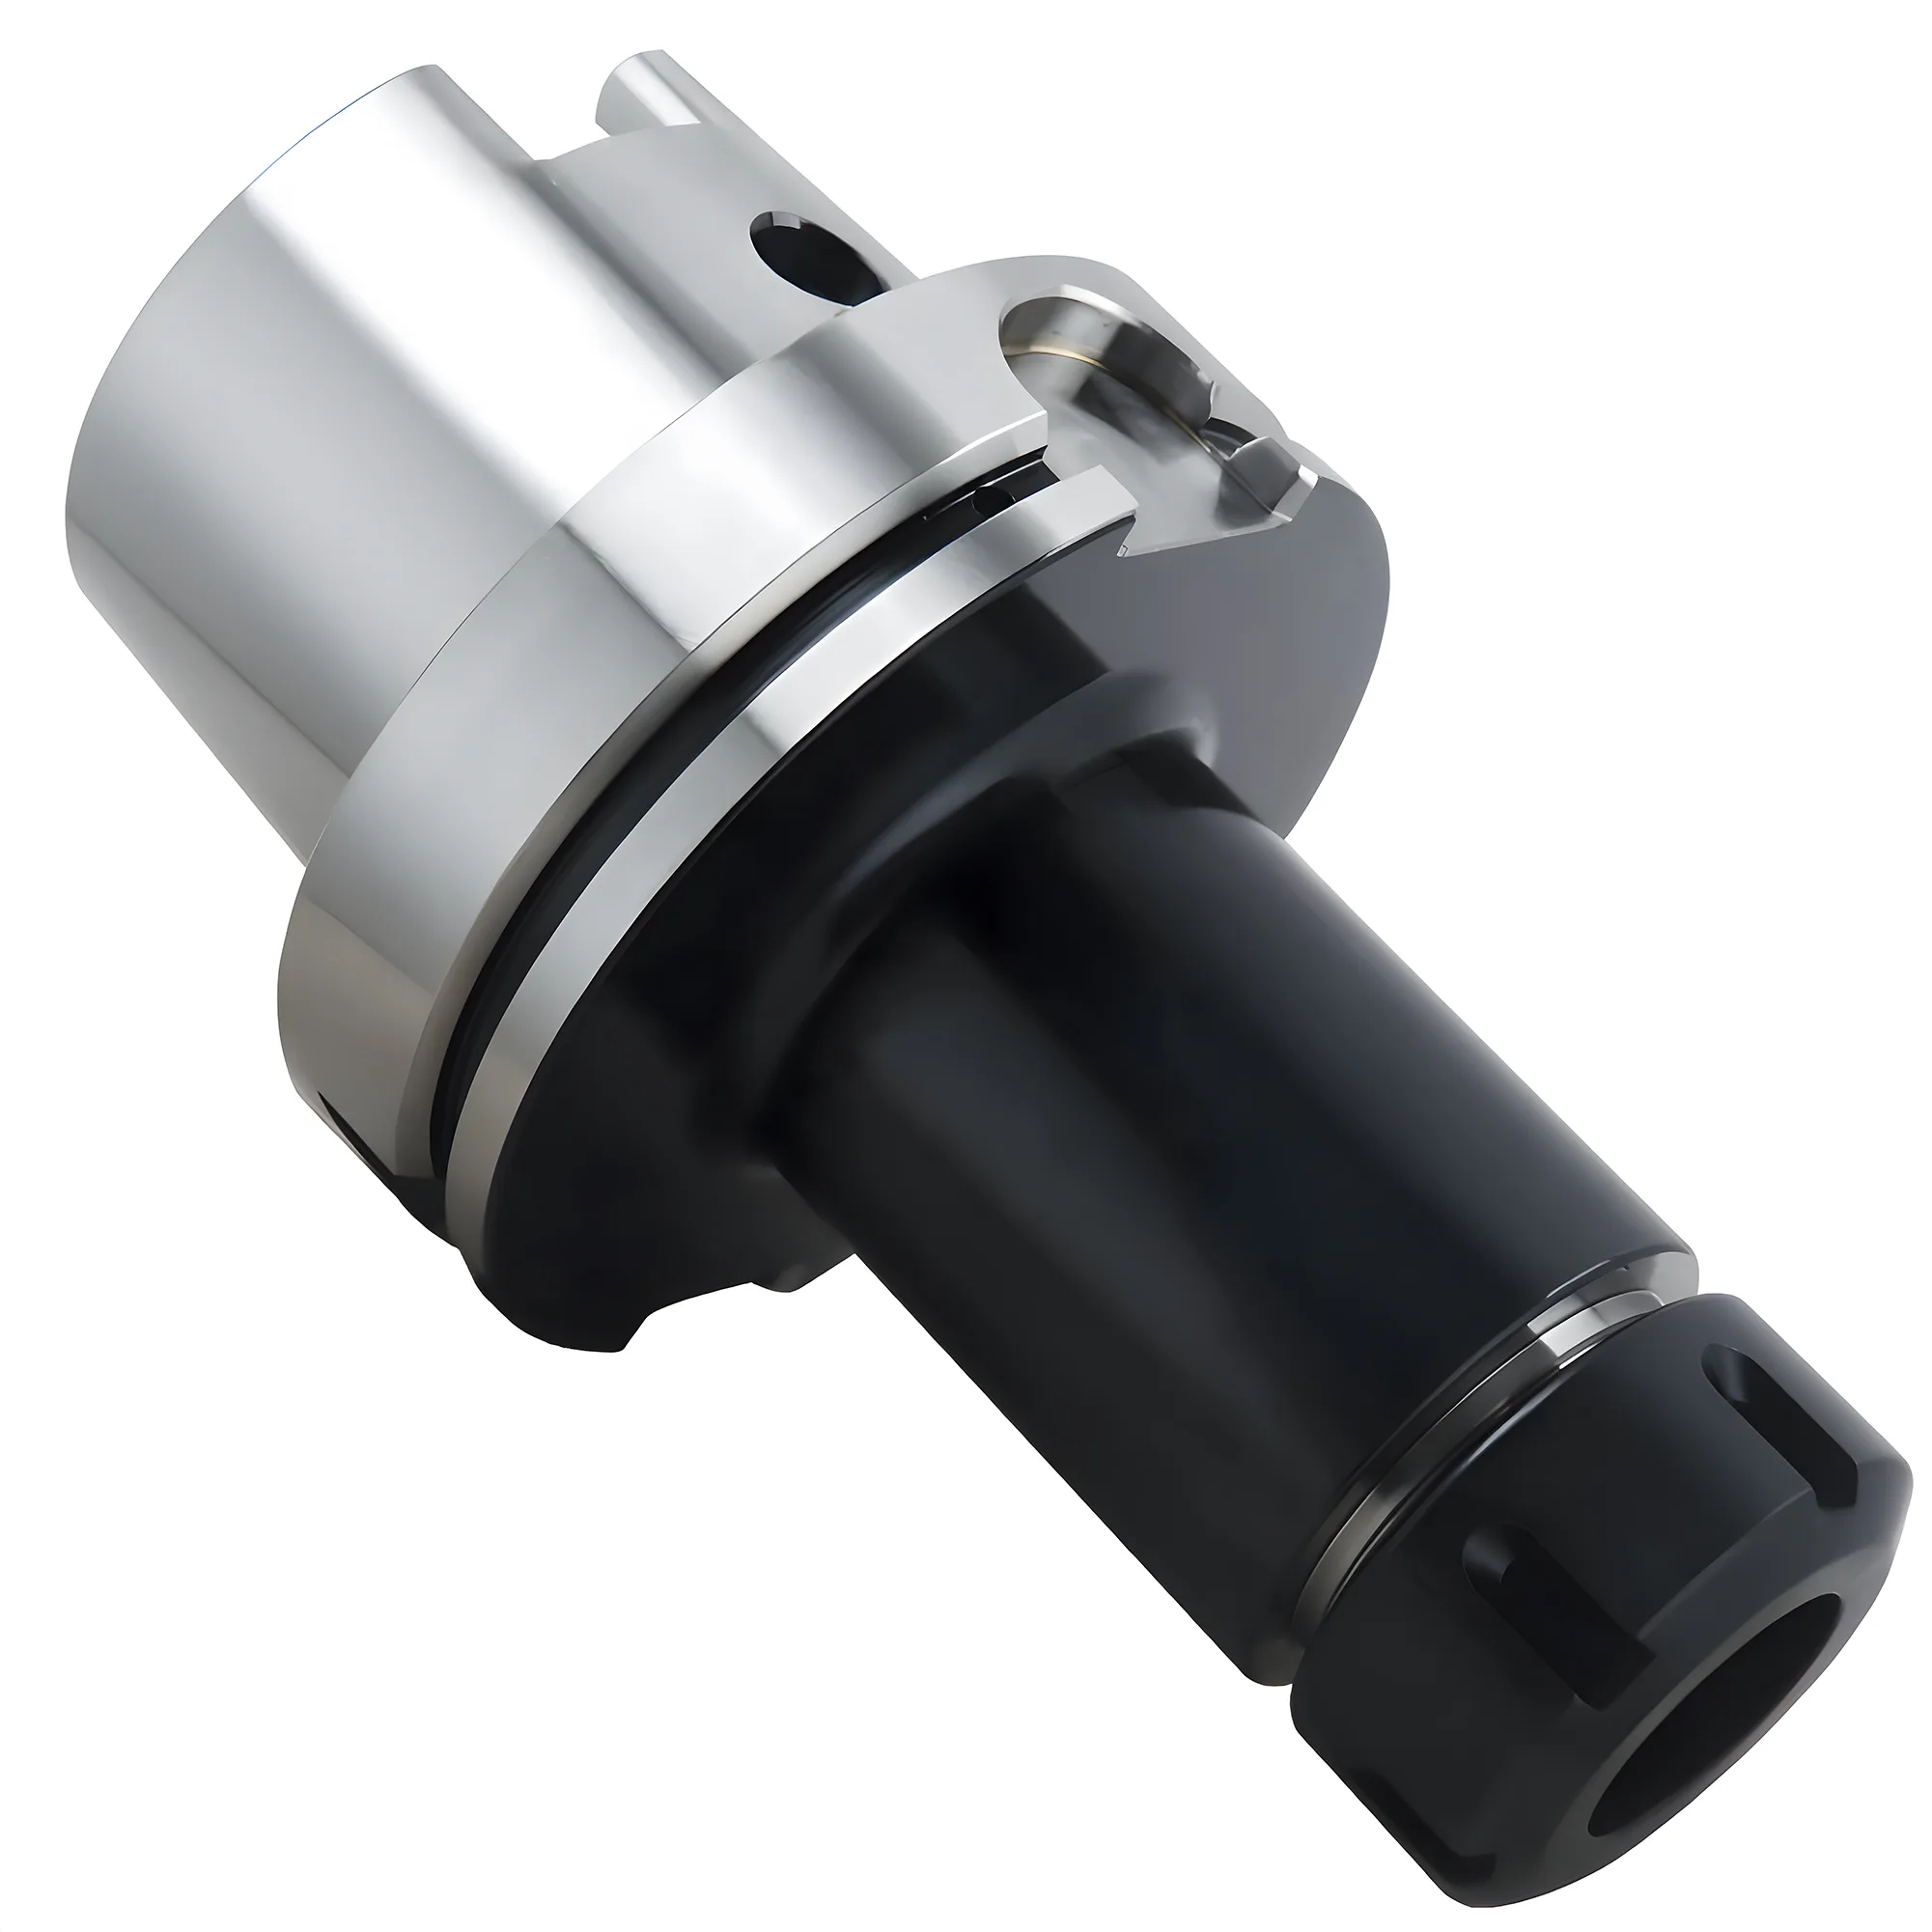
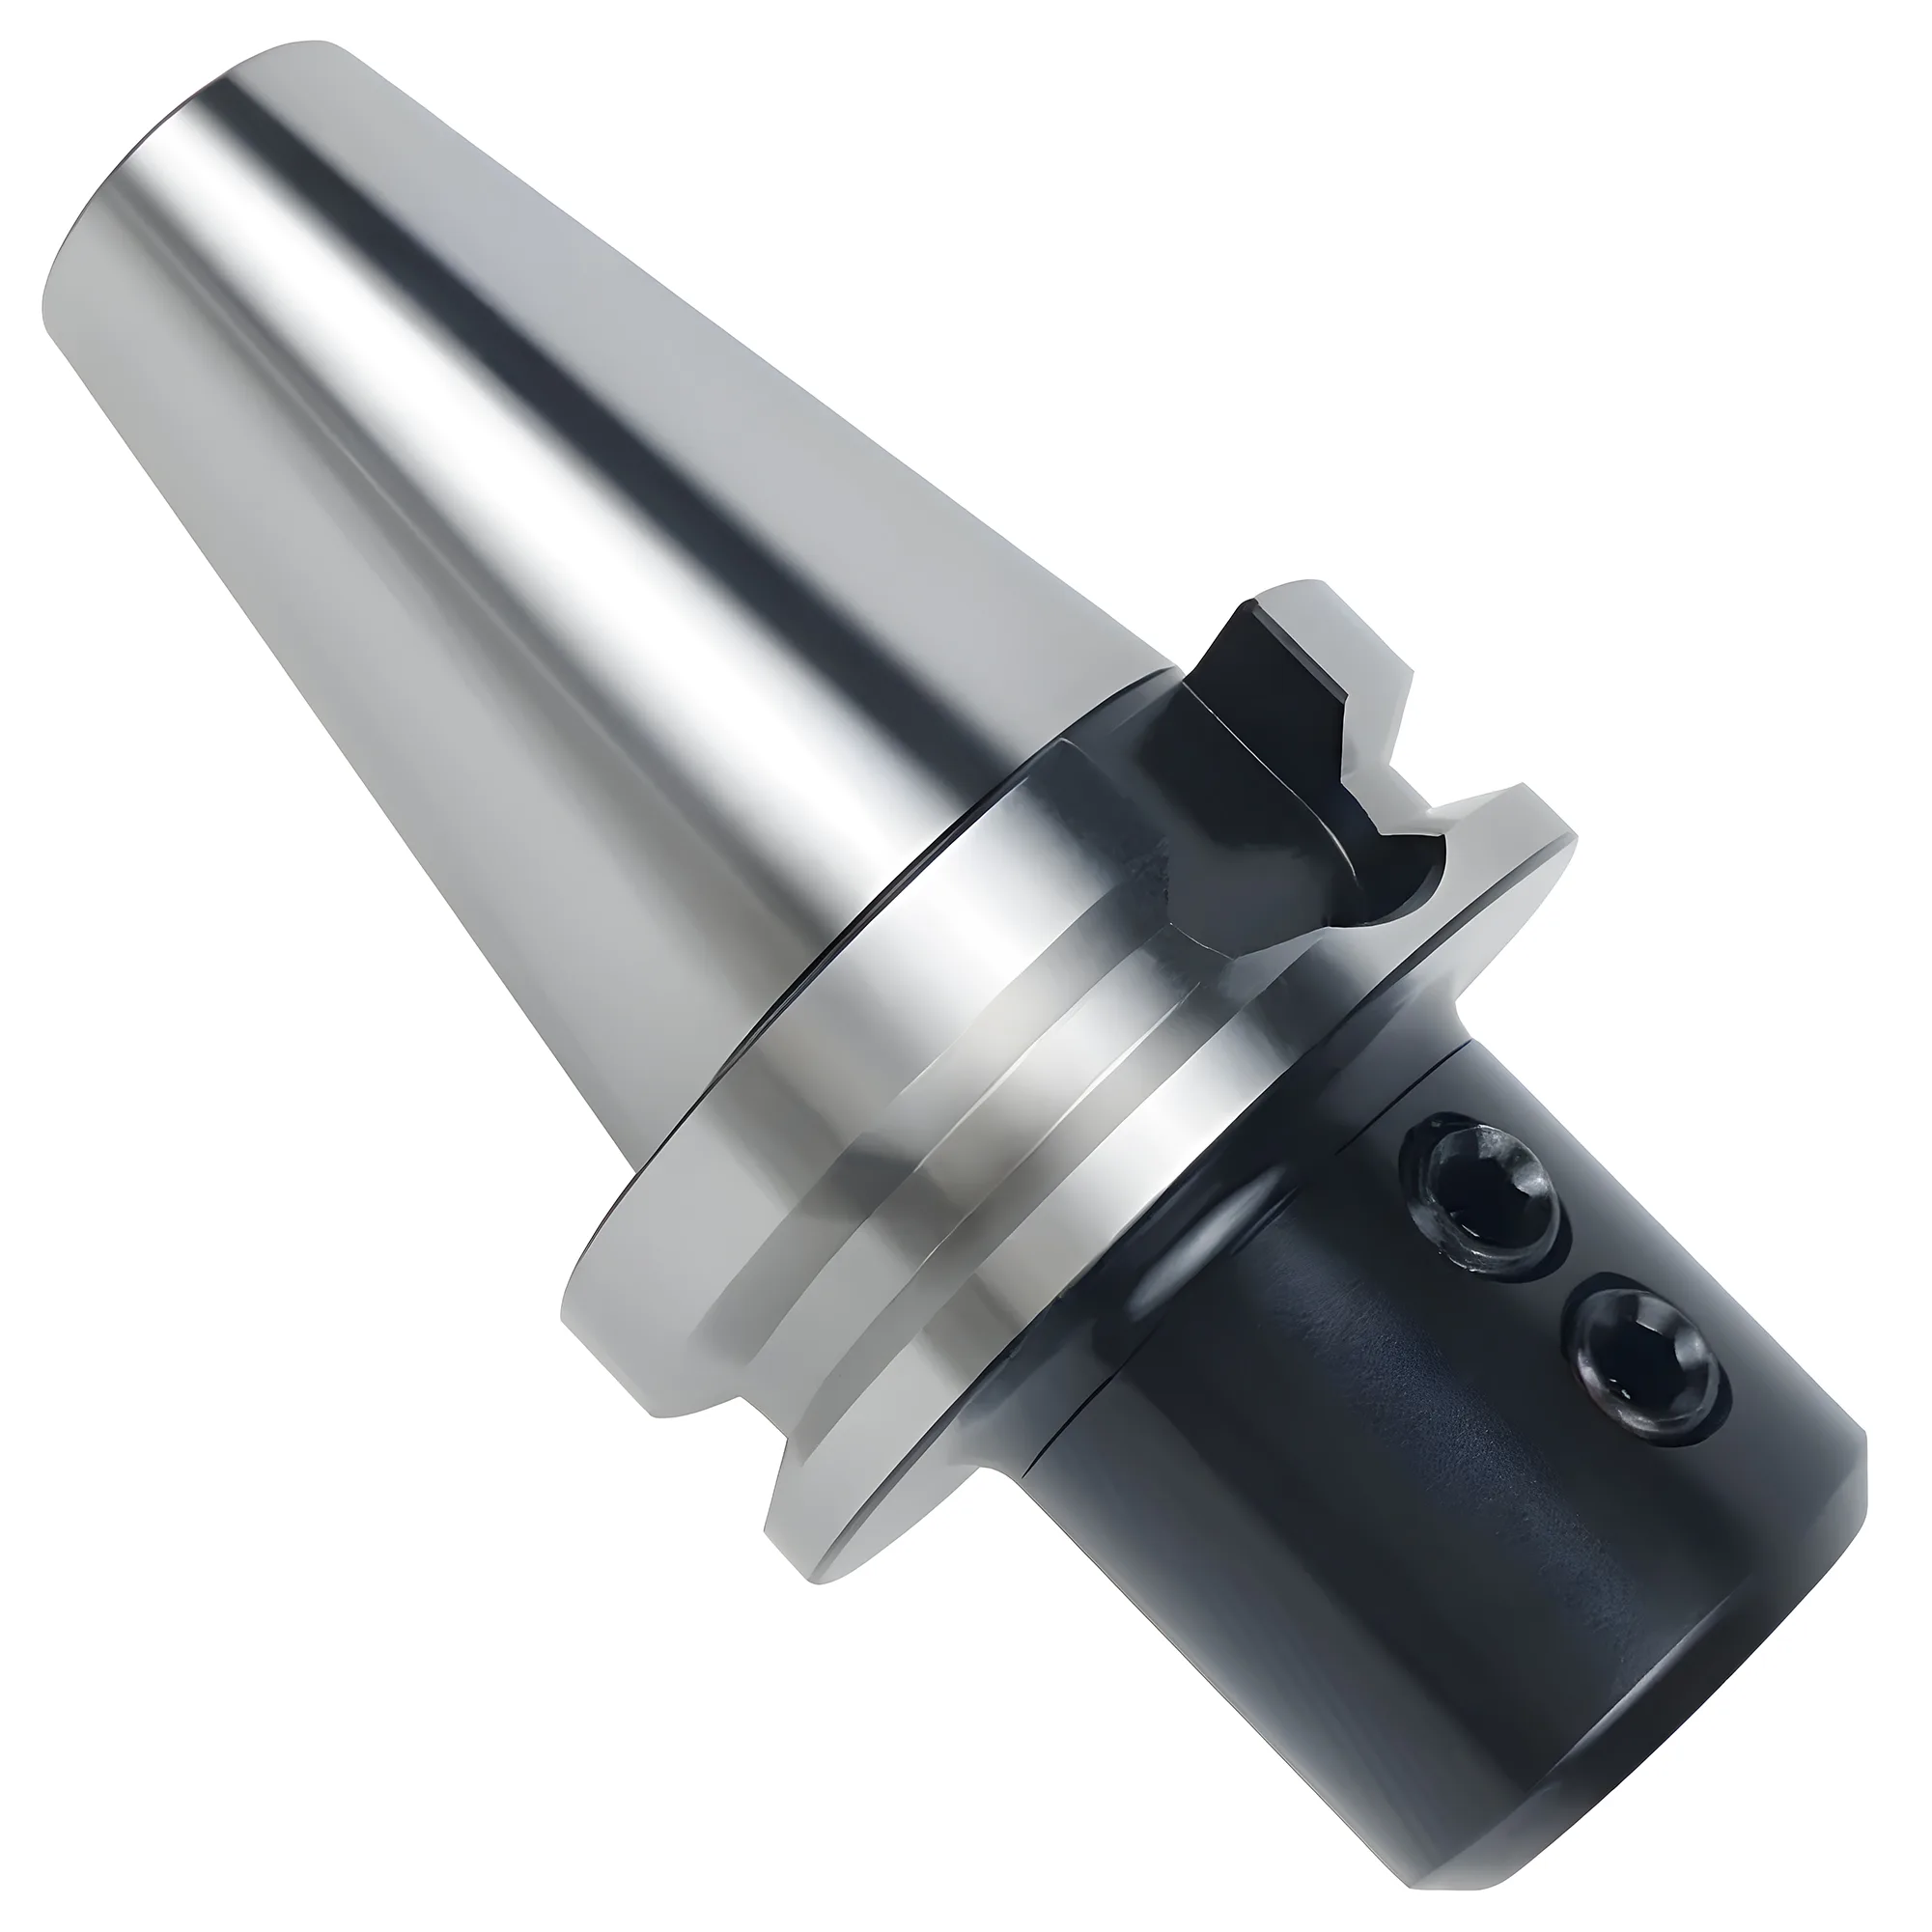
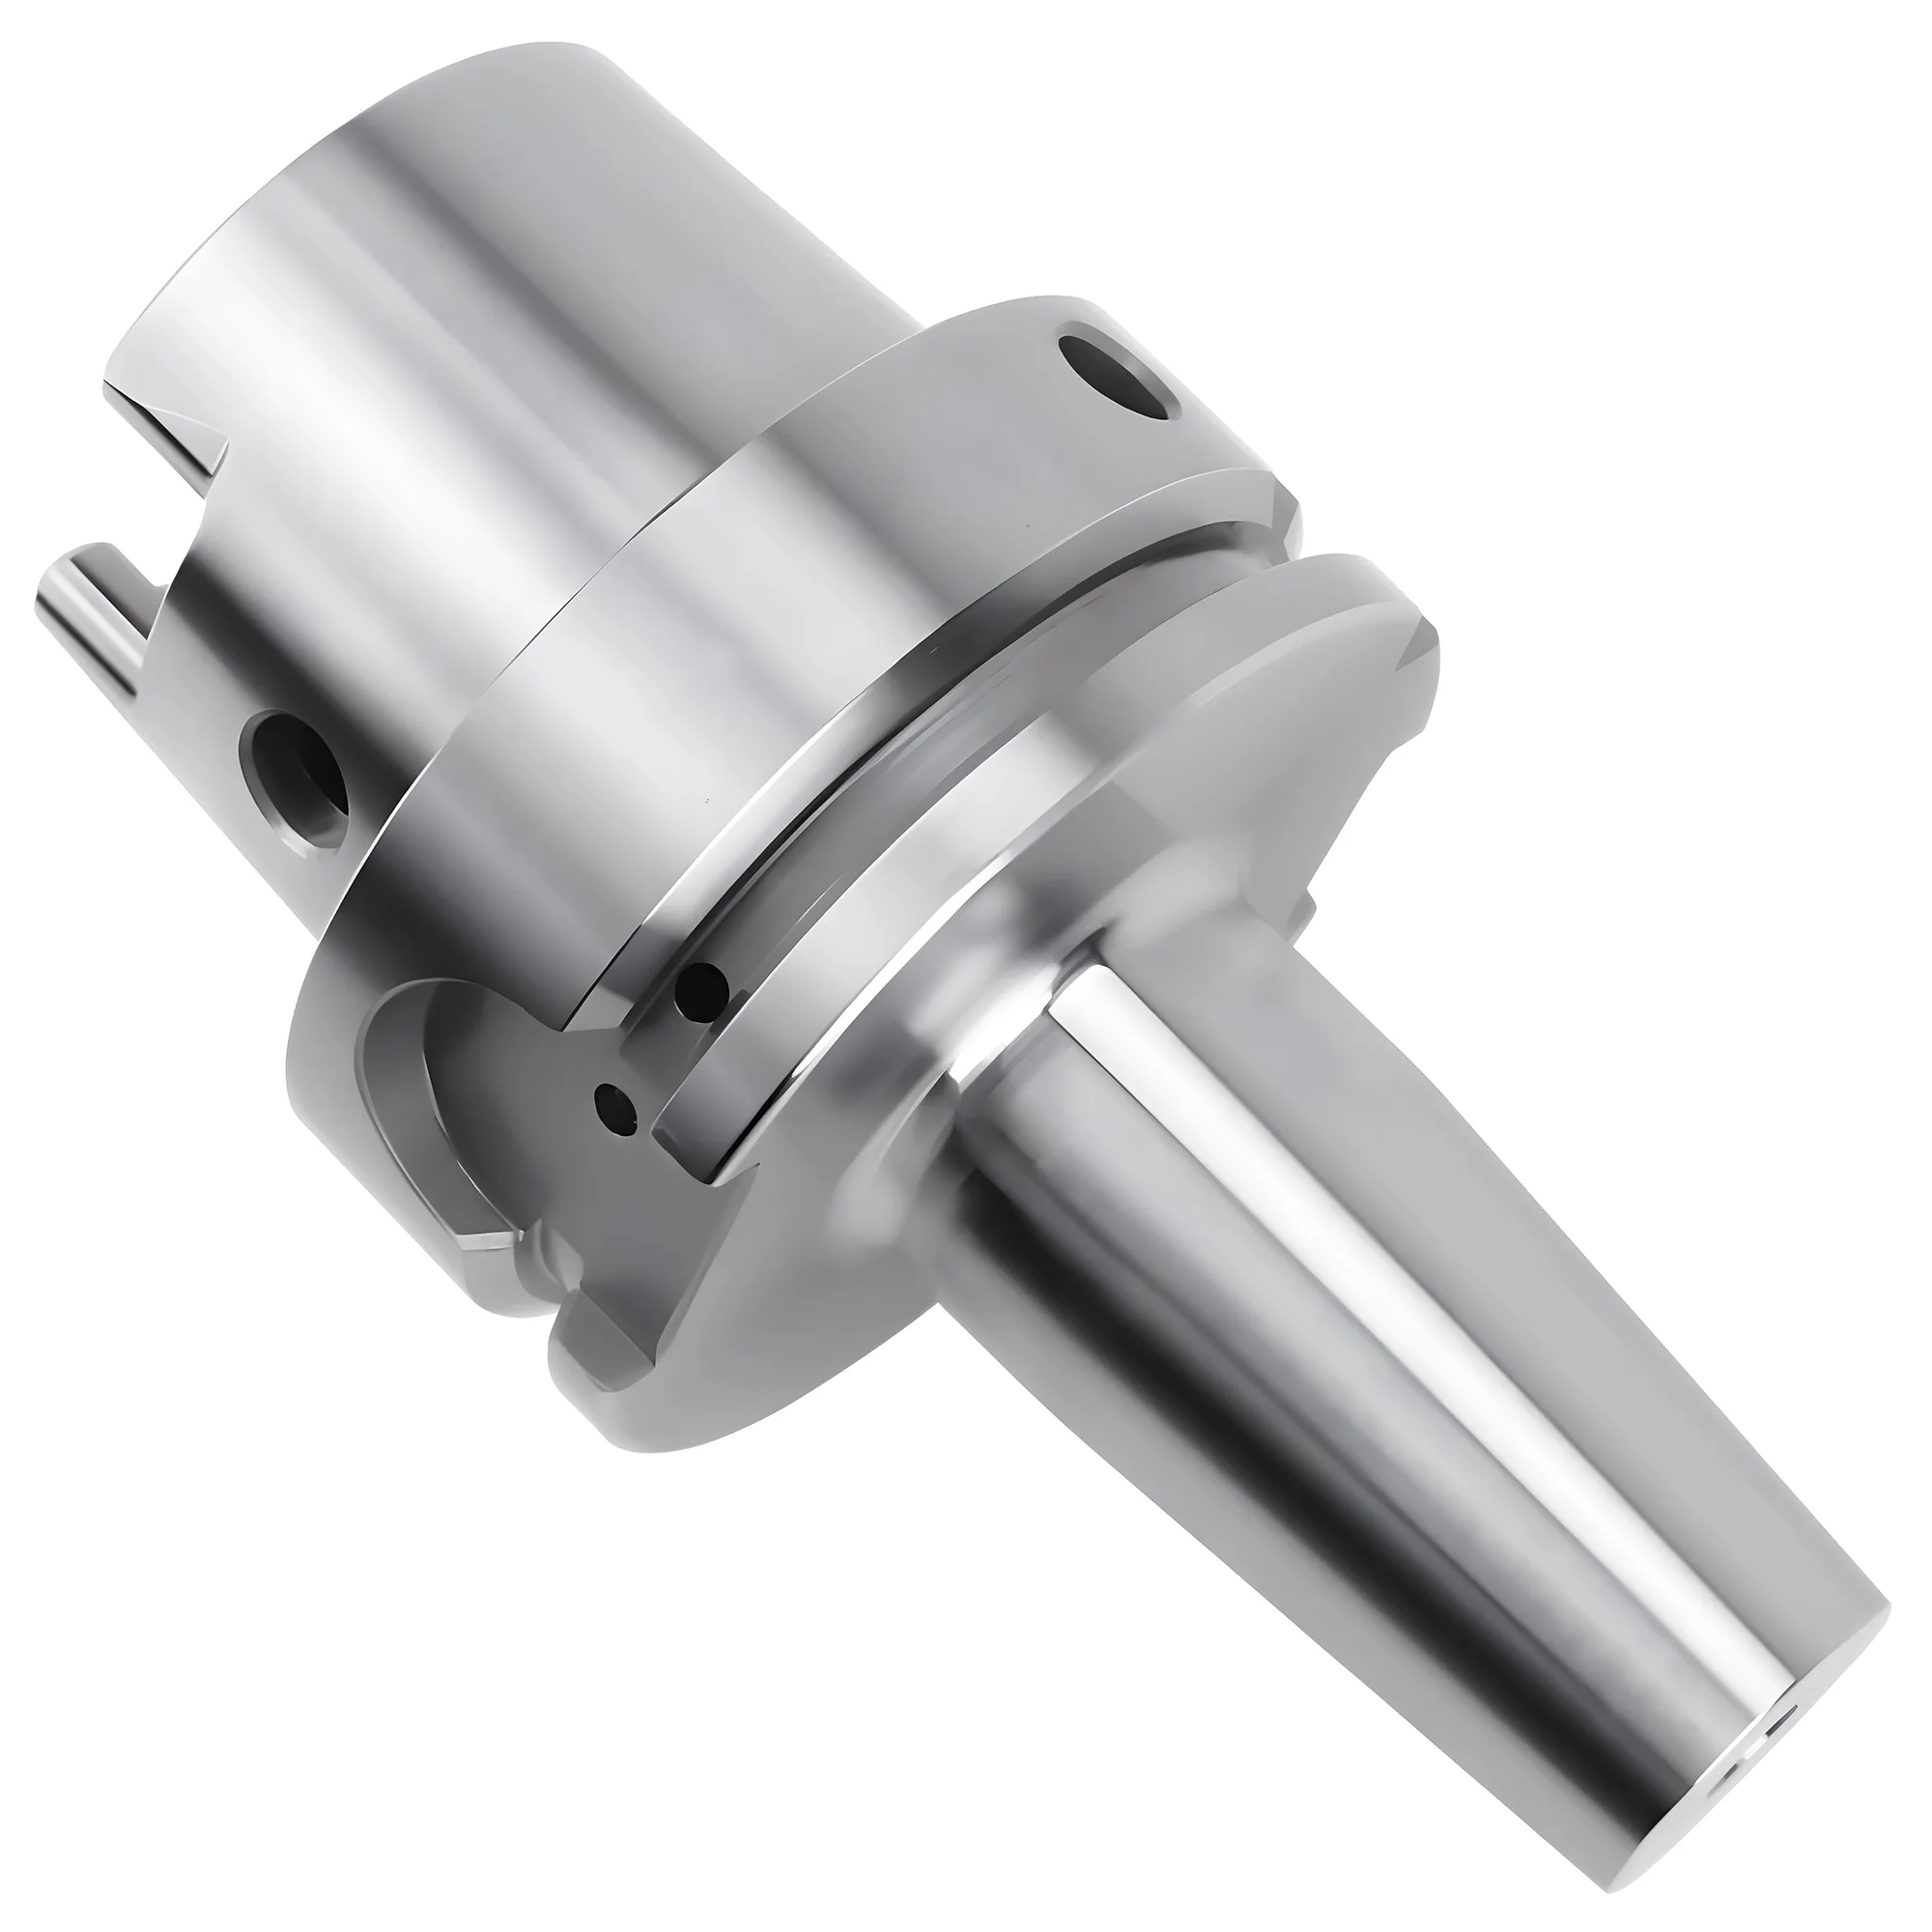
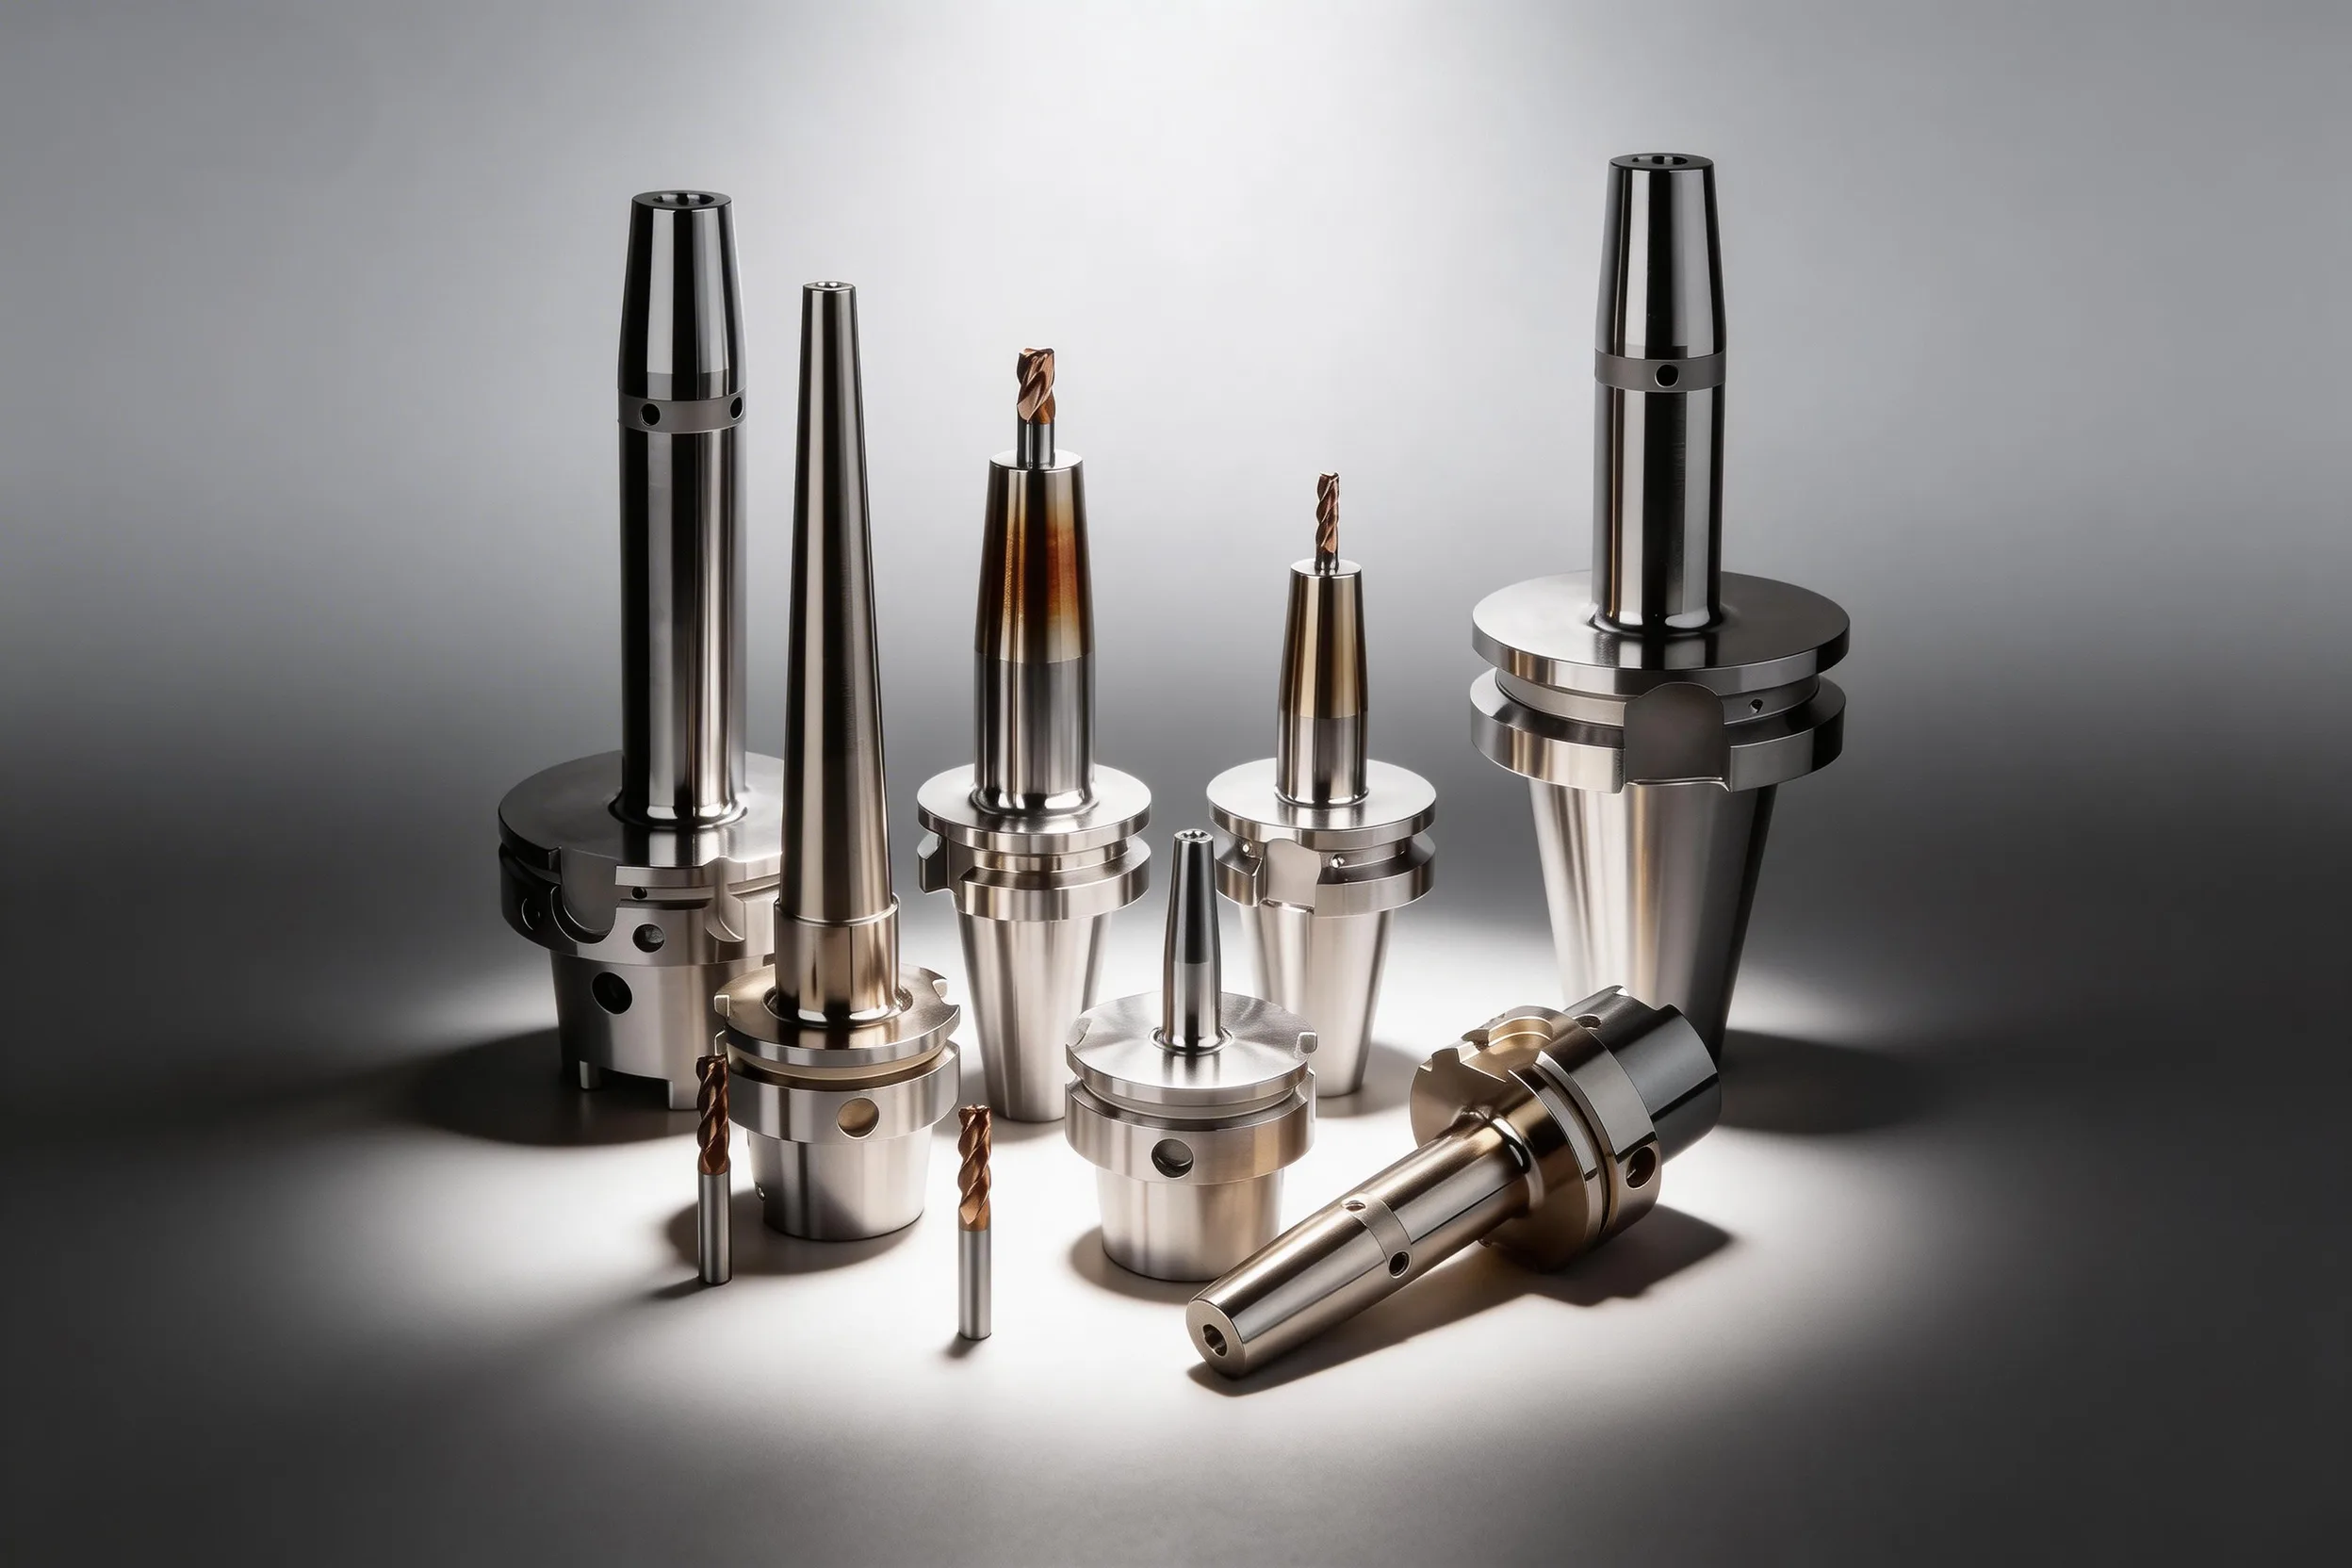
振れより引抜き抵抗が重要となる12,000 RPM未満の荒加工には、サイドロック(Weldonフラット)ホルダーを選定する(代表的TIR 0.010-0.030 mm、ホルダー単価$30-150)。混在するシャンク径での汎用フライス加工にはISO 15488 / DIN 6499準拠のERコレットチャックを用いる(d₁ 10-26 mmでClass 2 TIR ≤0.020 mm、$100-400)。15,000 RPMを超える高速仕上げで、≤0.003 mm TIRおよびG2.5バランスが表面品質と工具寿命を左右する場合は、焼きばめホルダーへ移行する — 設備投資はホルダー1本$200-500に加え、$5,000-15,000のインダクションヒーターが上乗せされる。
テーパーインターフェースおよびワーク保持を含むツールホルダーシステム全体の概観については、ツールホルダー完全ガイドを参照。
エンドミルホルダー3大主要タイプ
円筒シャンクエンドミル(通常DIN 1835 form B/EまたはDIN 6535 form HA/HB/HE準拠)は、主流の3つのホルダーファミリーで把持される。各ファミリーは異なるレバーを取引する — サイドロックは引抜き抵抗を、ERコレットは径の柔軟性を、焼きばめは振れとバランスをそれぞれ買う。したがって、どのトレードオフが加工で支配的かで正解が変わる。
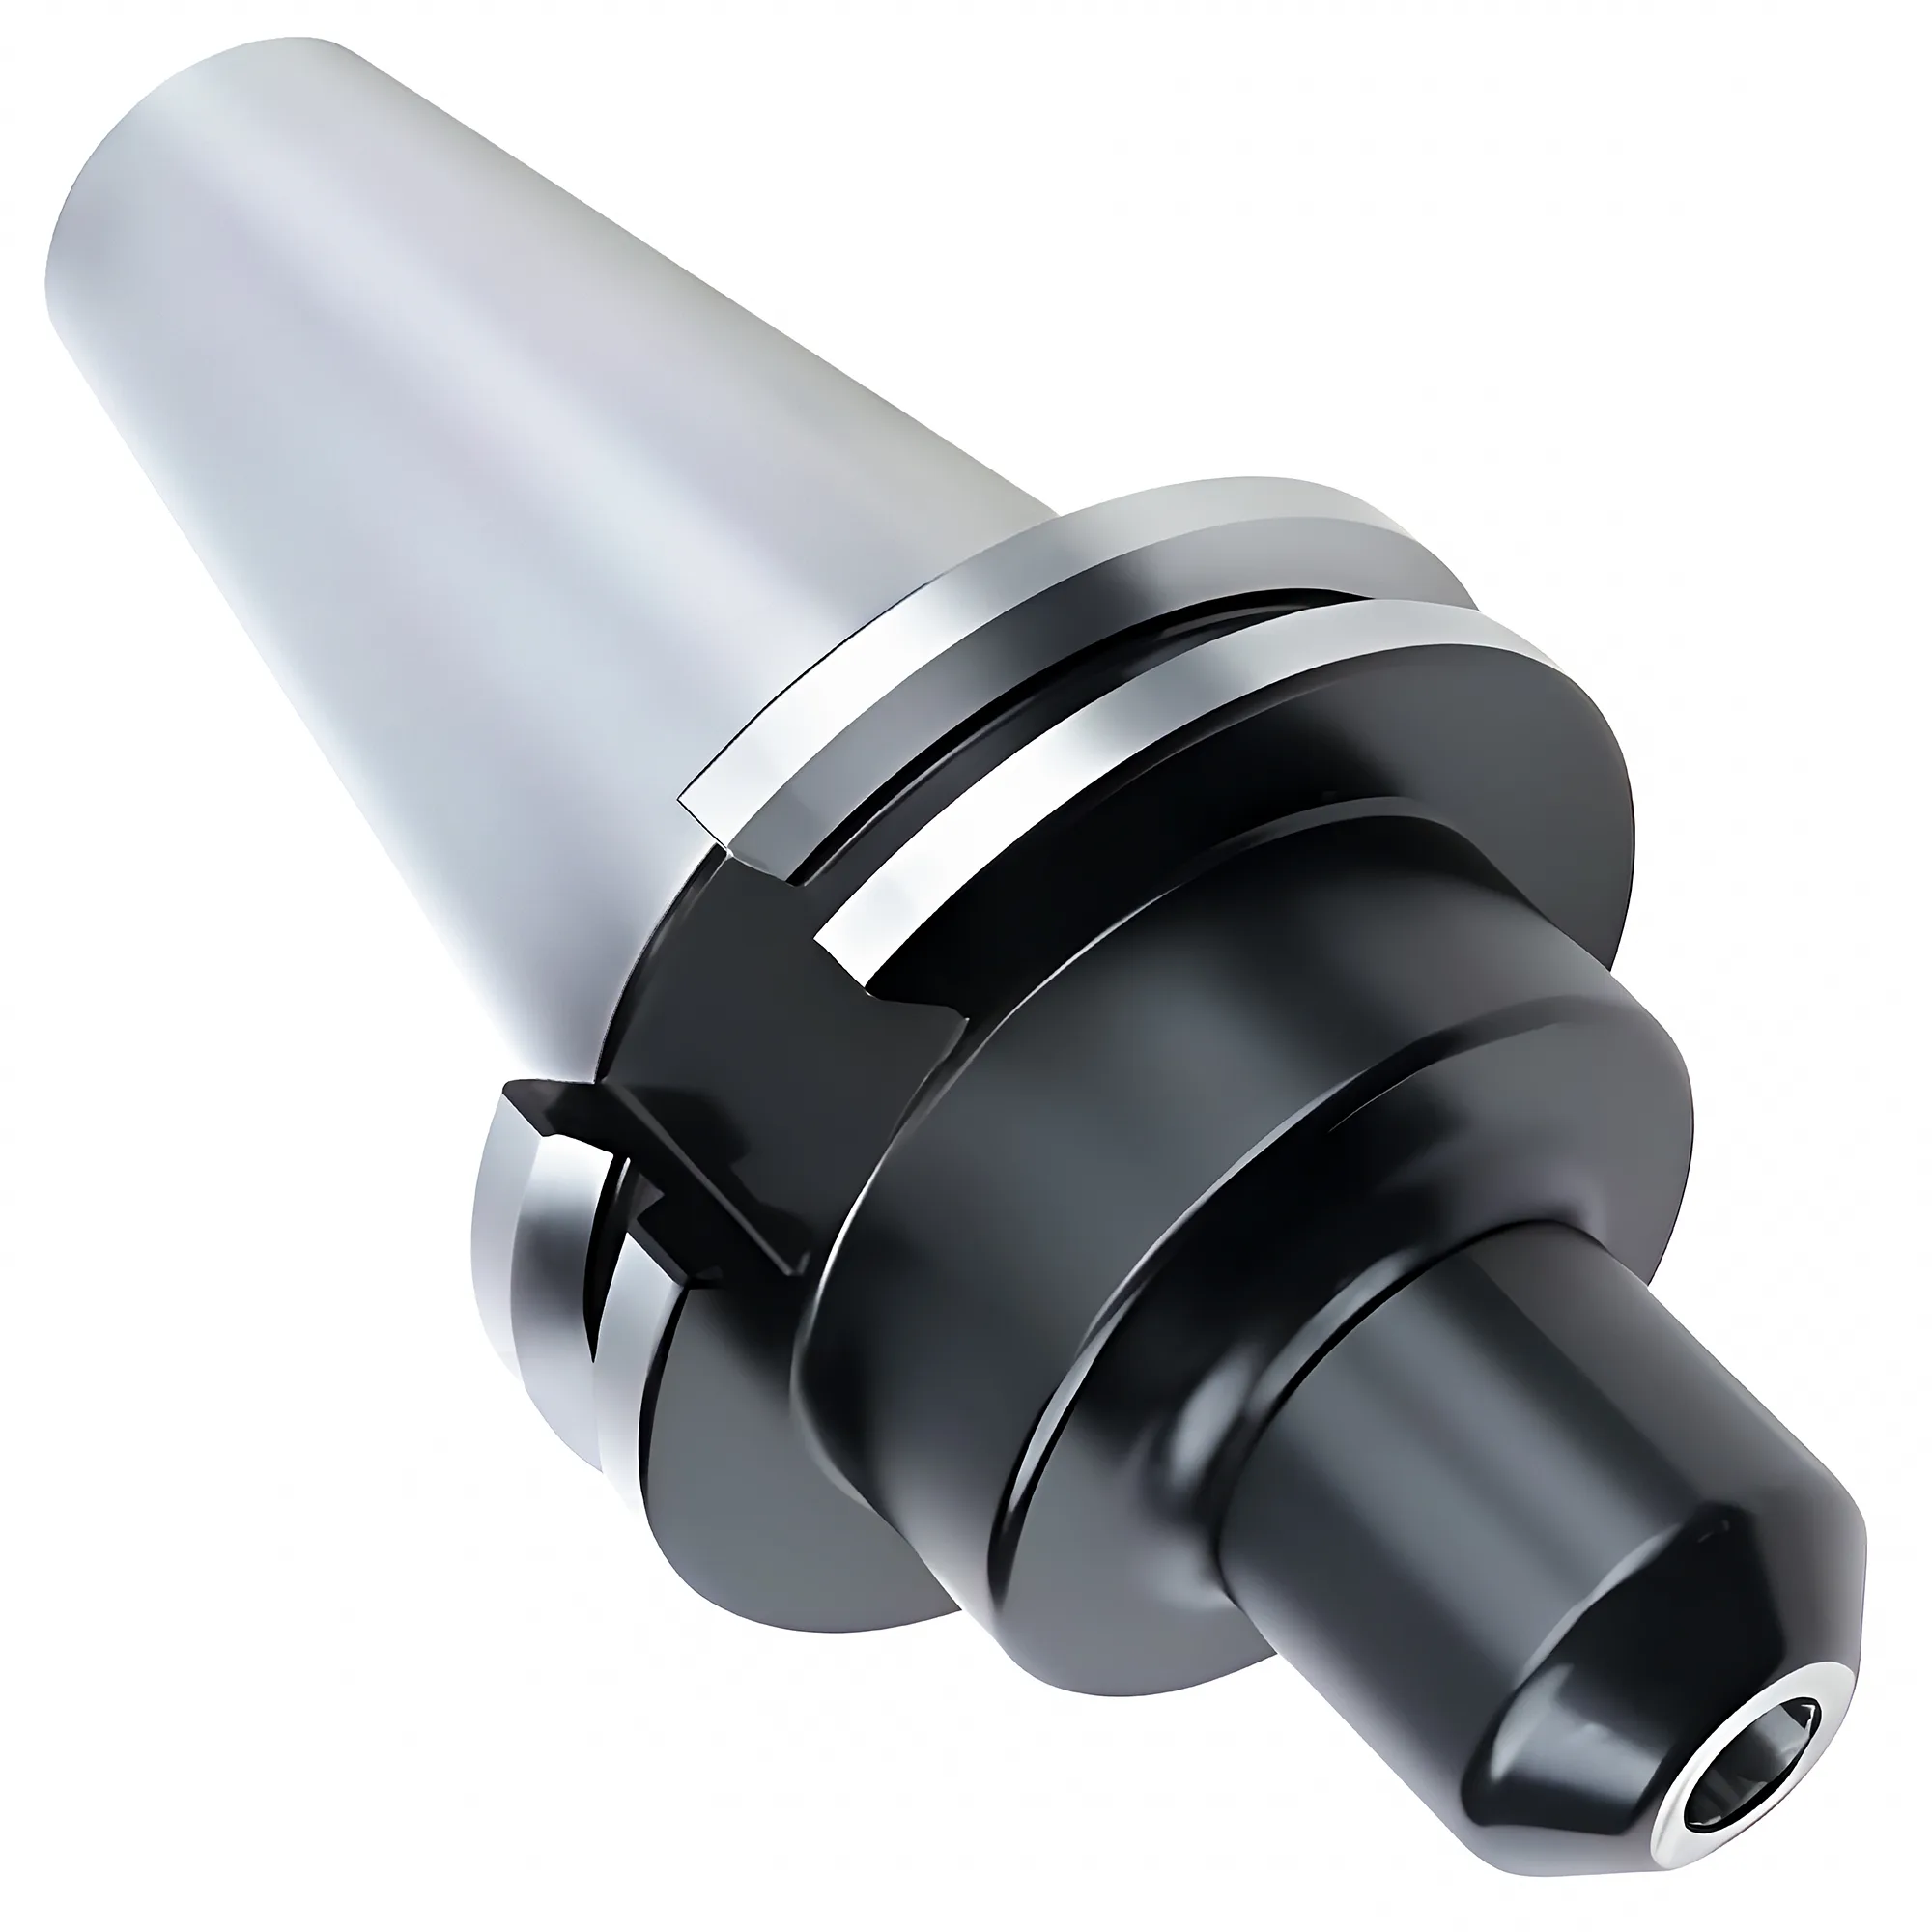
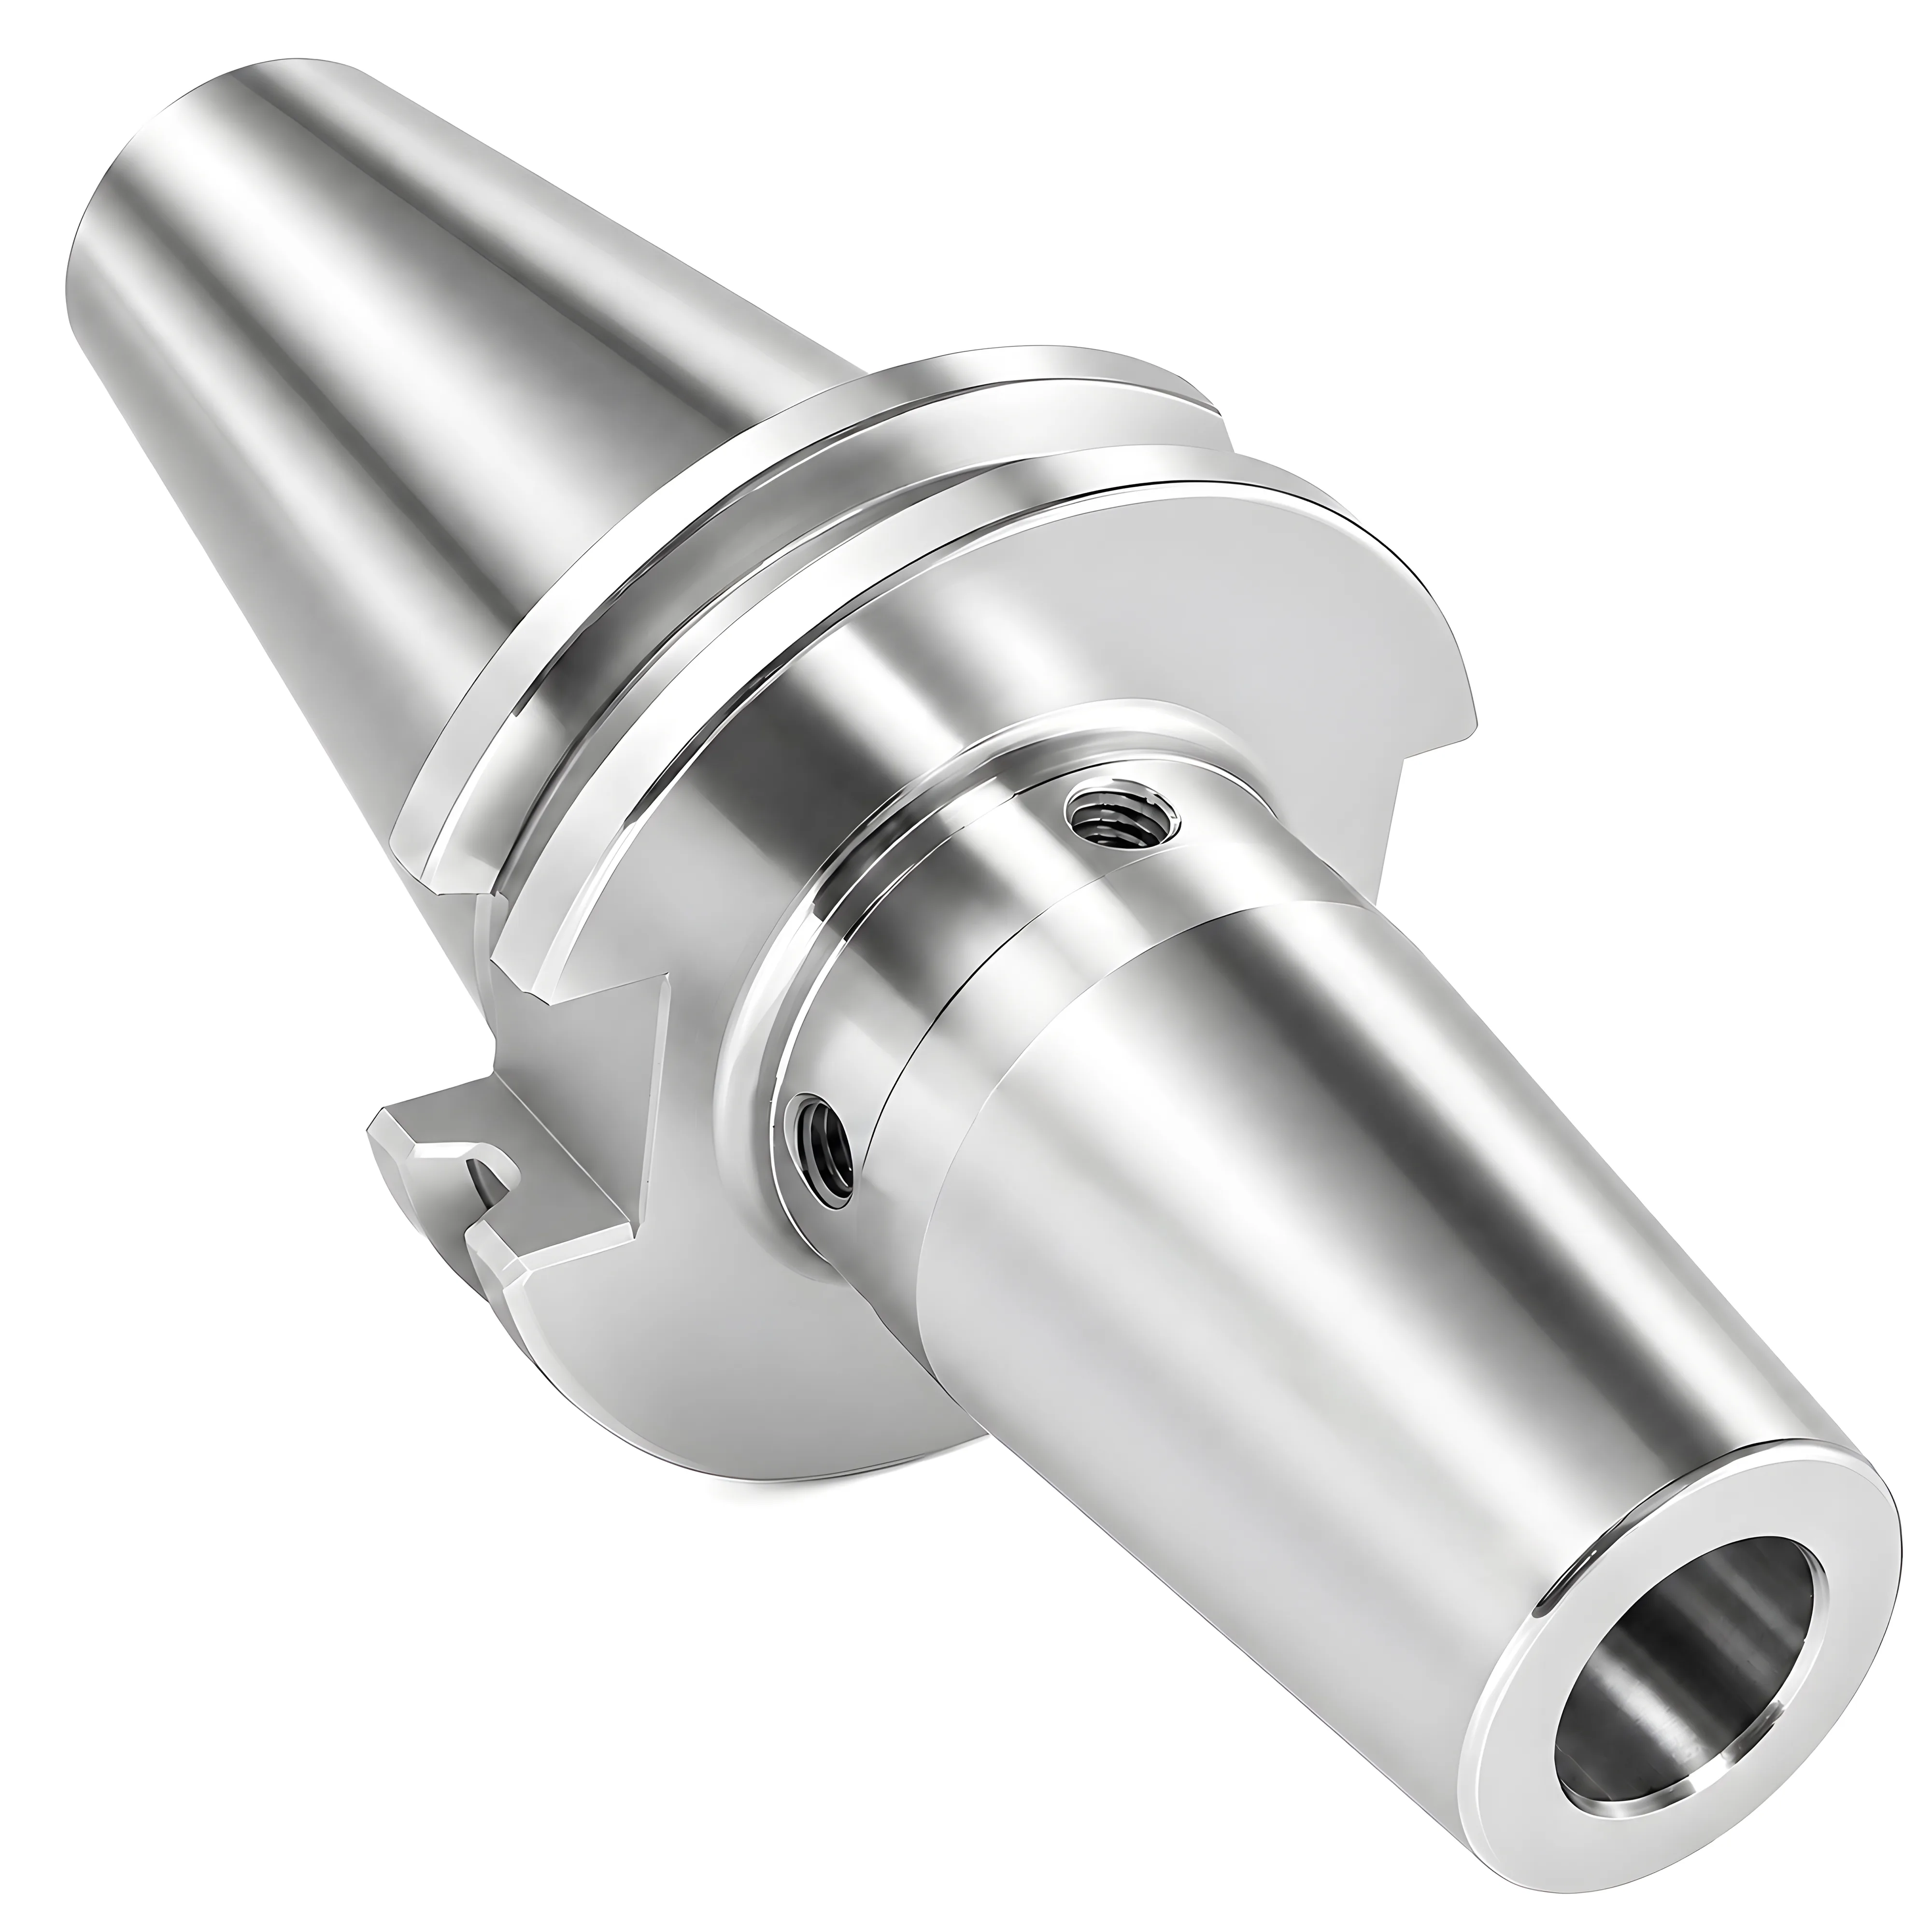
サイドロック(Weldonフラット)ホルダーはシャンクを単一止めねじでクランプし、ねじが工具側の研削済みフラットに当接する。Weldonフラットの幾何形状はDIN 1835 form B(HSS向け)およびDIN 6535 form HB(超硬向け)で規定されており、サイドロックホルダーはこのフラットを持つシャンクのみ受け入れる。単点クランプは非常に高い軸方向引抜き抵抗を発揮するが、工具をホルダー中心線から微小オフセットさせるため、振れはおよそ0.010-0.030 mm TIRに制限される。
ERコレットチャックはDIN 6499 / ISO 15488:2003に準拠し、外部ナットを使ってスリット入りテーパーコレットを平円筒シャンクの周りに絞り込む。ERチャック1本が受け入れるコレットは1シリーズのみである。ISO 15488のサイズ範囲(ER11–ER40)ではコレットが1–26 mmのシャンクをカバーし、メーカー独自の拡張サイズであるER8とER50により、その範囲は1 mm未満および30 mm超まで広がる。ISO 15488:2003 Table 4に基づくClass 2(通常等級)の振れは、d₁ ≤ 10 mmで≤0.015 mm TIR、d₁ 10-26 mmで≤0.020 mm TIRに保持される。メーカーUP/AA等級では、適切なシステムでおよそ0.005 mmに到達する。
焼きばめホルダーは熱干渉でクランプする。インダクションヒーターがホルダー内径を百分の数ミリ拡張し、h6公差のシャンクを差し込む。ホルダーが冷えるにつれて(強制空冷で通常30-120秒)内径は収縮し、シャンクを連続的な金属-金属接触で把持する。対称的なモノリシック幾何形状により、3xDで通常≤0.003 mm TIRを実現し、量産環境下で25,000 RPMにおけるG2.5バランス等級(ISO 1940-1:2003で定義される等級)を支える。ただしこれはメーカーの定格値であり、ISOの要求事項ではない。
振れ・コスト・RPMの比較
3ホルダーファミリーは、エンドミル加工で問われる6つの軸で明確に分離する。サイドロック(~0.020 mm)からER(~0.010 mm)、焼きばめ(~0.003 mm)へ進むにつれ、振れはおよそ1桁改善する。初期設備投資は逆方向に動く — サイドロックは補助設備不要、ERはトルクレンチが必要、焼きばめは置き換えるサイドロックホルダー全機種よりも高額になることが多いインダクションヒーターが必要となる。
| 要素 | サイドロック(Weldon) | ERコレットチャック | 焼きばめ |
|---|---|---|---|
| 代表的振れTIR(ER: ISO 15488の試験長さ、その他: 3xD) | 0.010-0.030 mm | 0.005-0.020 mm(Class 2 / UP) | ≤0.003 mm |
| ホルダー単価 | $30-150 | $100-400+コレット1本$8-25 | $200-500 |
| 初回設備投資 | なし | トルクレンチ(~$200) | インダクションヒーター $5,000-15,000 |
| 実用上の最高回転数 | ~12,000 RPM | 20,000-25,000 RPM(G2.5) | 25,000-40,000+ RPM(G2.5/G1.0) |
| 工具交換時間 | ~30-60秒 | 15-30秒 | ~2-3分(加熱+冷却) |
| 径の柔軟性 | ホルダーごと固定 | 1本のチャック+コレットセットで1 mm帯をカバー | ホルダーごと固定(h6シャンク) |
| シャンク要件 | 研削済みWeldonフラット(DIN 1835/6535) | 平円筒、h6推奨 | 平円筒、h6必須 |
| 引抜き抵抗 | 最高(フラットへの止めねじ) | 中(摩擦把持) | 高(干渉嵌め) |
**振れの影響は定量化できる。**BIG DAISHOWAの「1/10の法則」によれば、振れ2.5 µmごとに鋼仕上げの超硬エンドミル工具寿命が概ね10%短縮する。したがって、0.020 mmのサイドロックホルダーと0.003 mmの焼きばめでは、整合条件下でおよそ60-70%の工具寿命差が示唆される — 高価な超硬無垢エンドミルが消耗品コストの支配項である場合に重要となる。
**コストは単一ホルダー単位の計算では決まらない場合が多い。**サイドロック30本セット($80/本)は$2,400で、補助設備は不要となる。ER30本体制は1本$100-400のチャックで$3,000-12,000、これにコレット1本あたり$8-25が加わる。1機1チャックとしてコレットを差し替える運用にすれば費用は大幅に下がるが、交換のたびに工具長の再測定が必要になる。焼きばめ30本セットは通常$6,000-15,000+ヒーターで、損益分岐点は、工具寿命と表面仕上げ向上が生産量で設備投資を回収できるかに依存する。
サイドロックがなお生き残る理由
切粉量の多い剛性の高い鋼の荒加工セットアップでは、重ラジアル切削力下での軸方向引抜きが現実的な故障モードとなる。Weldonフラット止めねじはフラットに直接当接し、摩擦のみの把持では実現できない確実な軸方向拘束を提供する。12,000 RPM未満の重荒加工では、同じ工具でもERコレットよりサイドロックのほうが長持ちすることが多い — コレットはシャンク上で微小なクリープが生じうるが、サイドねじには通常生じないためである。
引抜き抵抗が支配する場面:サイドロック
サイドロックホルダーは3タイプ中最もシンプル、安価、引抜き耐性が高い。ラジアル係合が50%を超え、切込み深さが1.5xDを超える荒加工では、Weldonフラット上の止めねじが軸方向引抜きに対する確実な機械的拘束を提供するため、摩擦把持式の代替案よりサイドロックホルダーが通常好まれる。
トレードオフは幾何学的なものである。止めねじはシャンクの片側のみに当接するため、工具軸はホルダー軸から通常5–15 µmオフセットする。このオフセットは再現性があり — 工具を装着すれば振れは安定する — が、工具を入れ替えても補正されない。表面仕上げはそれに比例して悪化し、止めねじとカウンターボアが非対称質量を生成するため、高回転バランスも劣る。
トレードオフが許容されるサイドロック用途:
- 重荒加工:鋼およびステンレスにおいてラジアル力が摩擦把持を解除するレベル
- 大径インデキサブルエンドミル(通常≥16 mm):切粉荷重下でのシャンク引抜きが支配的故障モードとなる
- 大径ストレートシャンクドリルでの穴あけ(ER40やアーバードリルチャックが利用できない場合)
- 古い現場:BT40/CAT40主軸が10,000 RPM未満で稼働し、バランス等級が非クリティカルな現場
サイドロックは、Ra 1.6 µm未満の表面仕上げが重要な場面、量産で主軸が12,000 RPMを超える場面、工具シャンクにWeldonフラットが無い場面では避けるべきである。
高回転での非対称バランス
標準のサイドロックホルダーは、再バランスなしで通常G6.3またはそれより粗い等級に格付けされる。12,000 RPMを超えると、非対称な止めねじ幾何が遠心振動を生み出し、振れに上乗せされ、主軸ベアリング摩耗を加速させる。加工が真に高速でのサイドロックを要求する場合は、止めねじの反対側にカウンターボアを設けたバランス(G2.5)仕様を指定する。
径の柔軟性が支配する場面:ERコレットチャック
ERコレットチャックは汎用CNCフライス加工の主力である。1本のチャック+コレットセットで広いシャンク径レンジを中程度のコストでカバーするためだ。混在するエンドミルシャンクサイズ(通常同日のうちに3 mmから20 mm)を扱う現場では、$200-400の1本のチャック+18本のコレットセットが2-20 mmレンジ全体をカバーするため、ホルダーを買い直す必要のないDIN 6499準拠のER32チャックが工具交換あたり最低コストの選択肢となる。
ERは振れ/コスト/バランススペクトルの中間に位置する:
- 振れは通常等級でISO 15488 Class 2(≤0.015-0.020 mm)に従う。UP/AA等級のコレットはこれを~0.005 mmに引き下げるが、h6シャンクと清浄かつ損傷のないコレット座面が要求される。
- バランスはプレミアムチャックナットとバランス済みコレットでG2.5に達するのが通例で、量産で20,000-25,000 RPMをサポートする。ERナットとスリット入りコレットは焼きばめが排除する小さなアンバランス源を残す。
- 径のカバレッジは最大の強みである。1本のER32チャックで2-20 mmを1 mm帯でカバーし、ER40チャックで3-26 mmをカバーする。仕上げ加工が焼きばめを正当化できる場合でも、ジョブショップがERで標準化する理由はここにある。
ERの用途:
- 単一段取り内で混在する工具径を扱う汎用フライス加工
- 同日内の多様性が工具ごとの最適化より重要となるジョブショップ
- 通常の主軸速度8,000-20,000 RPMでの軽~中荒加工および仕上げ
- ストレートシャンクドリルやリーマでの穴加工(アーバーマウントドリルチャックの振れペナルティを回避)
ERは、25,000 RPMを超える加工(バランスが制約となる)、Ra 0.8 µm未満の表面仕上げが要求される場面(コレットの非対称性が顕在化する)、量産で単一工具径が生産量を支配する場面(専用焼きばめホルダーの償却が速い)では再検討する。ER11-ER40のサイジングについてはERコレット選定ガイドを参照。
Class 2 vs UPグレード ERコレット
標準Class 2コレットは≤0.020 mm TIRで、荒加工およびRa 1.6以下の大半の仕上げには十分である。UP/AA等級は~0.005 mmだが、定格振れは、主軸、チャックテーパー、コレット、h6公差のシャンクがすべて仕様内にある場合のみ実現する。摩耗したチャックや公差外シャンクでUPグレードコレットを使うと、新品Class 2コレットと変わらない振れに留まる。
振れとバランスが支配する場面:焼きばめ
焼きばめは、主流の量産用途における最高性能のエンドミル把持技術である。アルミニウム、焼入れ鋼、グラファイトでの15,000 RPMを超える高速仕上げ、および25,000 RPMを超えるHSK-E/F主軸では、対称なモノリシック幾何形状が≤0.003 mm TIRを保持し、ERナットが達成できないG2.5(またはそれより高精度)のバランス等級をサポートするため、焼きばめホルダーが通常好まれる。
焼きばめのトレードオフ:
- **設備投資の下限。**有用な焼きばめ運用には、インダクションヒーター(出力と対応サイズに応じて$5,000-15,000)に加え、量産工具をカバーするだけのホルダー数が必要となる。仕上げに重点を置く現場の典型的な初期投資は、最初の工具を回す前に$10,000-25,000となる。
- **工具ごとの非柔軟性。**各ホルダーはh6で1つのシャンク径のみを受け入れる。コレットの交換はできない。12 mmホルダーは12.5 mmシャンクをクランプしない。
- **コーティングの熱曝露。**内径加熱温度は通常200-300°Cに達する。一部のエンドミルコーティング(特にDLCおよび一部の低温後処理)は加熱の繰返し曝露で劣化しうる。標準のTiAlN、AlTiN、AlCrNコーティングはサイクルに問題なく耐える。
- **工具交換時間。**完全な加熱-挿入-冷却サイクルは概ね2-3分かかり、ERの15-30秒に対して長い。1シフトに1回工具交換する量産では許容されるが、1日に多数の段取り替えを行うジョブショップ作業では実用的でない。
トレードオフが回収される焼きばめ用途:
- 高速フライス加工:15,000 RPMを超える、特にアルミおよび焼入れ鋼でのHSK-A63/HSK-E50主軸
- 仕上げ加工:振れ起因の25-50%工具寿命向上が、6-18か月以内に高価な超硬工具で設備投資を回収する場合
- 長突き出し加工:焼きばめの細いノーズ形状がERナットでは入らないポケットへ到達する
- 5軸仕上げ:対称工具経路が回転質量のバランスから恩恵を受ける
仕上げ加工でバランスより減衰が支配的な必要事項となる場合は、油圧チャックが代替となる — コレットチャック vs 油圧チャック比較を参照。
単一径ロックイン
焼きばめホルダーは1つのシャンク径のみ受け入れる。主軸テーパー、工具径、L/D突き出し長を確認してからホルダーを発注する。11.95 mmシャンク用に発注した12 mm焼きばめホルダーはクランプしない。干渉嵌めが内径両側のh6寸法制御に依存するためである。
サイドバイサイドの判断ビュー
✦ サイドロック(Weldon)が最適な場面
- 引抜き抵抗が支配する重荒加工
- バランス等級が非クリティカルな12,000 RPM未満の主軸
- 在庫済みの研削Weldonフラット付き工具(DIN 1835/6535)
- 最低の初期コスト — 補助設備不要
✦ ERコレットチャックが最適な場面
- 混在するシャンク径での汎用フライス加工
- 1日に5-50種類の工具サイズを扱うジョブショップ
- G2.5プレミアム品で8,000-25,000 RPM
- 1本のチャックが1 mmコレット帯をカバーする場合の工具交換あたりベストコスト
クイックセレクションテーブル
| シナリオ | 推奨ホルダー | 代表的振れ | 目標RPM | 理由 |
|---|---|---|---|---|
| 重荒加工、BT40主軸、≤10,000 RPM、鋼/ステンレス | サイドロック(DIN 1835/6535) | 0.010-0.030 mm | ≤12,000 RPM | Weldonフラット上の止めねじが重切粉荷重下での軸方向引抜きに抵抗 |
| ジョブショップ、混在シャンク径3-20 mm、≤20,000 RPM | ER32コレットチャック(DIN 6499) | 0.005-0.020 mm | 20,000-25,000 RPM | 1本のチャック+18本のコレットセットで2-20 mm全範囲をカバー、工具交換あたり最低コスト |
| 量産ライン、単一工具径、12,000-20,000 RPM | ERチャック(UP等級)または焼きばめ | 0.005-0.010 mm | 20,000 RPM | シャンクがh6ならUPグレードERで~0.005 mm、焼きばめは通常≤0.003 mm |
| 高速仕上げ、焼入れ鋼またはアルミ、>15,000 RPM | 焼きばめ(BT/CAT/HSK-A) | ≤0.003 mm | 25,000 RPM | 対称モノリシック幾何でG2.5バランスと≤0.003 mm TIRを保持 |
| HSK-E/Fマイクロ仕上げ、25,000-40,000+ RPM | HSK-E/Fでの焼きばめ | ≤0.003 mm | 30,000-40,000+ RPM | 駆動溝なし(DIN 69893) → 完全対称 → 高速域でG1.0バランス達成可能 |
| 4140鋼で表面仕上げ目標Ra ≤0.8 µm | 焼きばめまたは油圧 | ≤0.003 mm | 15,000-20,000 RPM | 振れの下限と減衰(油圧)がRa目標以下のスカロップパターンを形成 |
| 予算厳しい、インダクションヒーター無し | ERコレットチャック(Class 2) | ≤0.015-0.020 mm | 20,000 RPM | $5K-15Kの設備投資を回避、仕上げ拠点でUPグレードを後付け可能 |
| チタンの重5軸仕上げ、深ポケット | 焼きばめ(スリムノーズ) | ≤0.003 mm | 12,000-18,000 RPM | スリムなプロファイルがポケットへ到達、バランス済み質量が多軸キネマティクスに有利 |
振れ、バランス、引抜き抵抗を加工に整合させる — 単一の性能指標に合わせるのではない。
12,000 RPM未満の重荒加工では、Weldonフラット止めねじが確実な引抜き抵抗を最低の初期コストで提供するため、サイドロックホルダーが通常好まれる。DIN 6499 / ISO 15488準拠のERコレットチャックは、混在するシャンク径での汎用フライス加工のデフォルトとなる。1本のチャック+コレットセットが広いレンジを中程度のコストでカバーするためである(10-26 mmシャンクでClass 2 TIR ≤0.020 mm)。焼きばめホルダーは、15,000 RPMを超える高速仕上げおよび25,000 RPMを超えるHSK-E/F主軸において、≤0.003 mm振れとG2.5/G1.0バランスが表面品質と工具寿命を左右する場合に通常好まれる — 量産量が$5,000-15,000のインダクションヒーター設備投資を正当化することが条件である。生産性の高い現場の大半は3タイプを混在運用し、それぞれをトレードオフが回収される場所に配置する。
サイドロックホルダーをWeldonフラットの無いエンドミルに使えますか?
使えません — 止めねじが当接する研削済みフラットが必要です。サイドロックホルダーで平円筒シャンクをクランプすると、止めねじの力が単一の接触線に集中するため、シャンクを傷つけ、切削荷重下で回転スリップを許し、振れドリフトを加速させる可能性があります。平シャンクにはERコレットチャックを使用してください。
ERから焼きばめへ切り替えると工具寿命はどの程度向上しますか?
BIG DAISHOWAの1/10の法則(2.5 µmあたり≈10%)に従えば、0.015 mm TIRの標準ERは、0.003 mmの焼きばめが達成する仕上げ工具寿命のおよそ40-50%を失うことになります。約12 µmの差は「1/10」約5つ分に相当します。実際の現場で切り替えにより得られる向上は通常25-50%とされ、材料、刃数、ラジアル係合によって変わります。
焼きばめはエンドミルコーティングを損傷しますか?
標準PVDコーティング(TiAlN、AlTiN、AlCrN)は200-300°Cの内径加熱サイクルに数百サイクルにわたり測定可能な劣化なしに耐えます。DLCおよび一部の低温後処理は加熱の繰返し曝露で劣化しうる — これらの工具に焼きばめを標準化する前にコーティング供給元に確認します。熱はホルダー内径に加えられ、工具溝には加えられないため、刃先の健全性は一般に保たれます。
焼きばめ(圧入)ホルダーとコレットチャックでは、ERが有利になるのはどんな場合ですか?
径の柔軟性、迅速な工具交換、設備投資回避のいずれかが判断を支配する場面では、ERが焼きばめより優れます。1シフトで30種類以上の工具サイズを扱うジョブショップは、径ごとの焼きばめ運用とヒーター設備投資を正当化できることはまれです。15,000 RPM未満では、Class 2(≤0.020 mm)またはUPグレード(~0.005 mm)の振れが表面仕上げ目標をすでに満たすため、ERが通常好まれます。
実機ではClass 2 ERコレットから実際にどの程度の振れが得られますか?
12-18 mmシャンクで、良好に保守された主軸上では、工具先端で概ね0.015-0.025 mm TIRが現実的です。ISO 15488:2003 Table 4の限度値より僅かに高い理由は、主軸・チャック・シャンクの公差が積み重なるためです。Class 2限度(d₁ ≤ 10 mmで≤0.015 mm、d₁ 10-26 mmで≤0.020 mm)は校正済みマンドレルで個別に試験された値であり、量産主軸上での値ではありません。
出典
- ISO 15488:2003 — Collets with 8 degrees setting angle for tool shanks (Type ER)
- DIN 6499 — Collet chucks ISO 15488
- DIN 1835 — Shank dimensions for milling cutters with cylindrical shank
- DIN 6535 — Shank forms for solid carbide milling cutters with cylindrical shank
- ISO 1940-1:2003 — Mechanical balance of rotors
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout