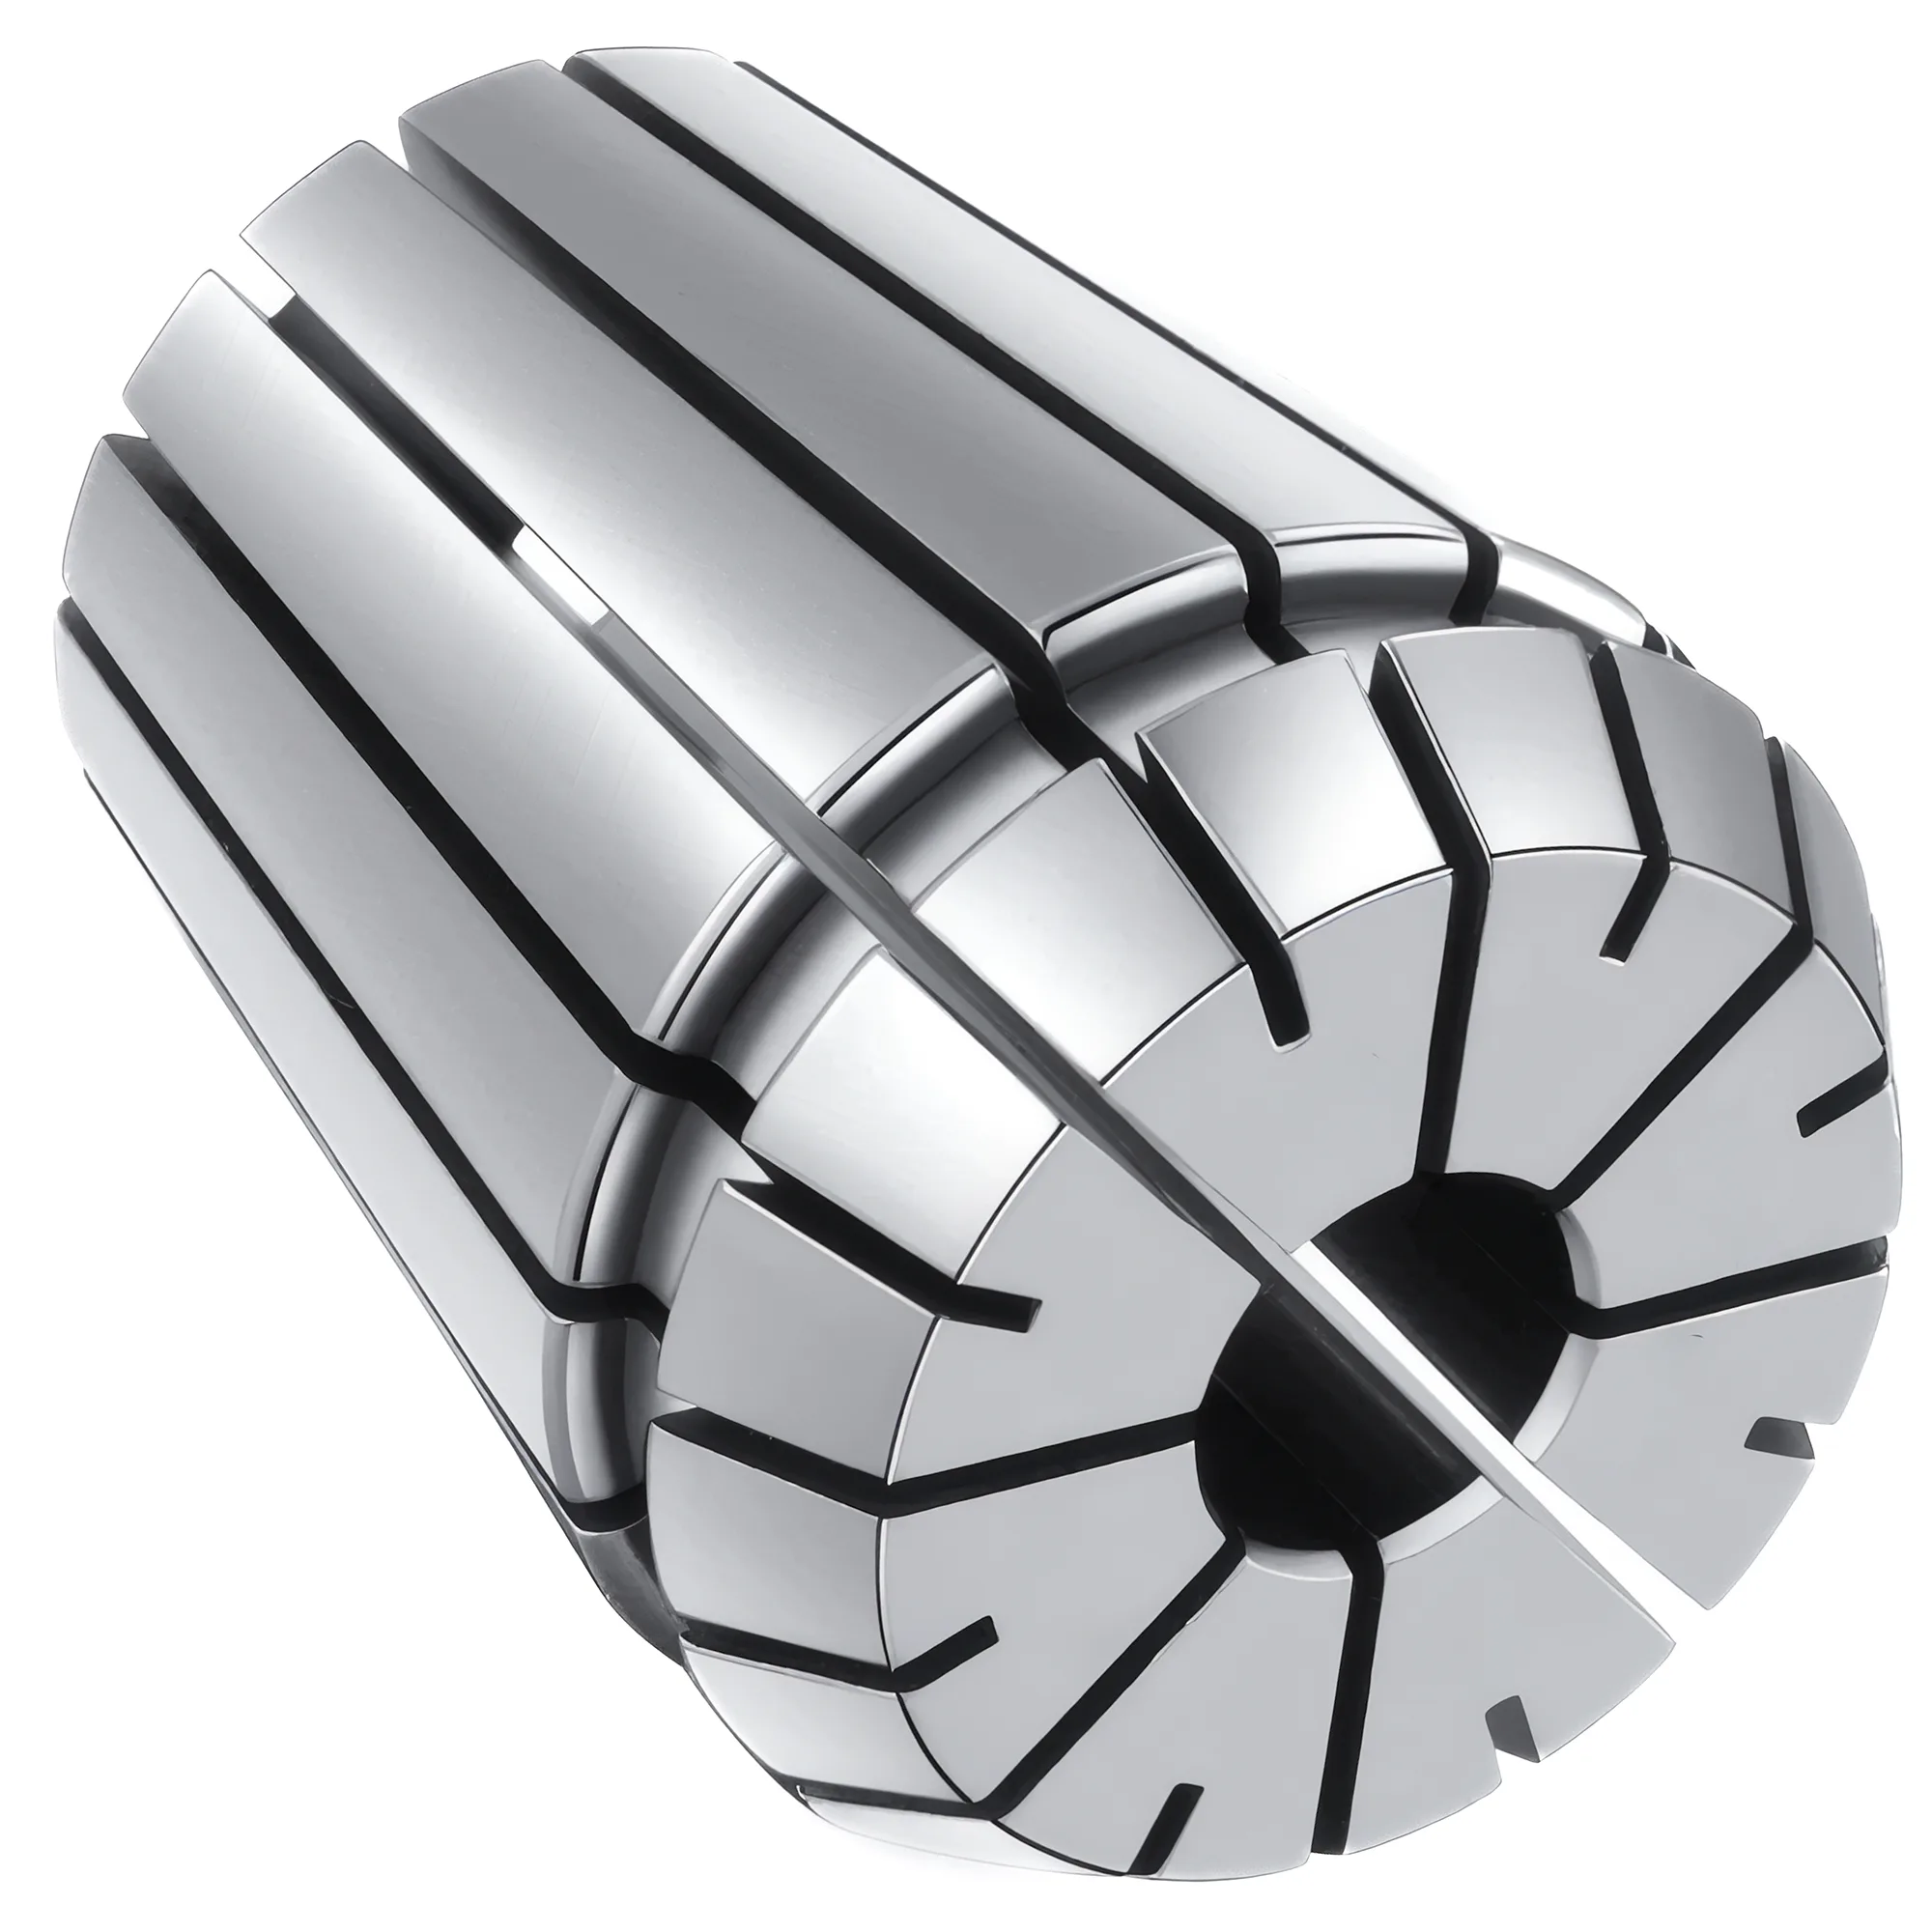
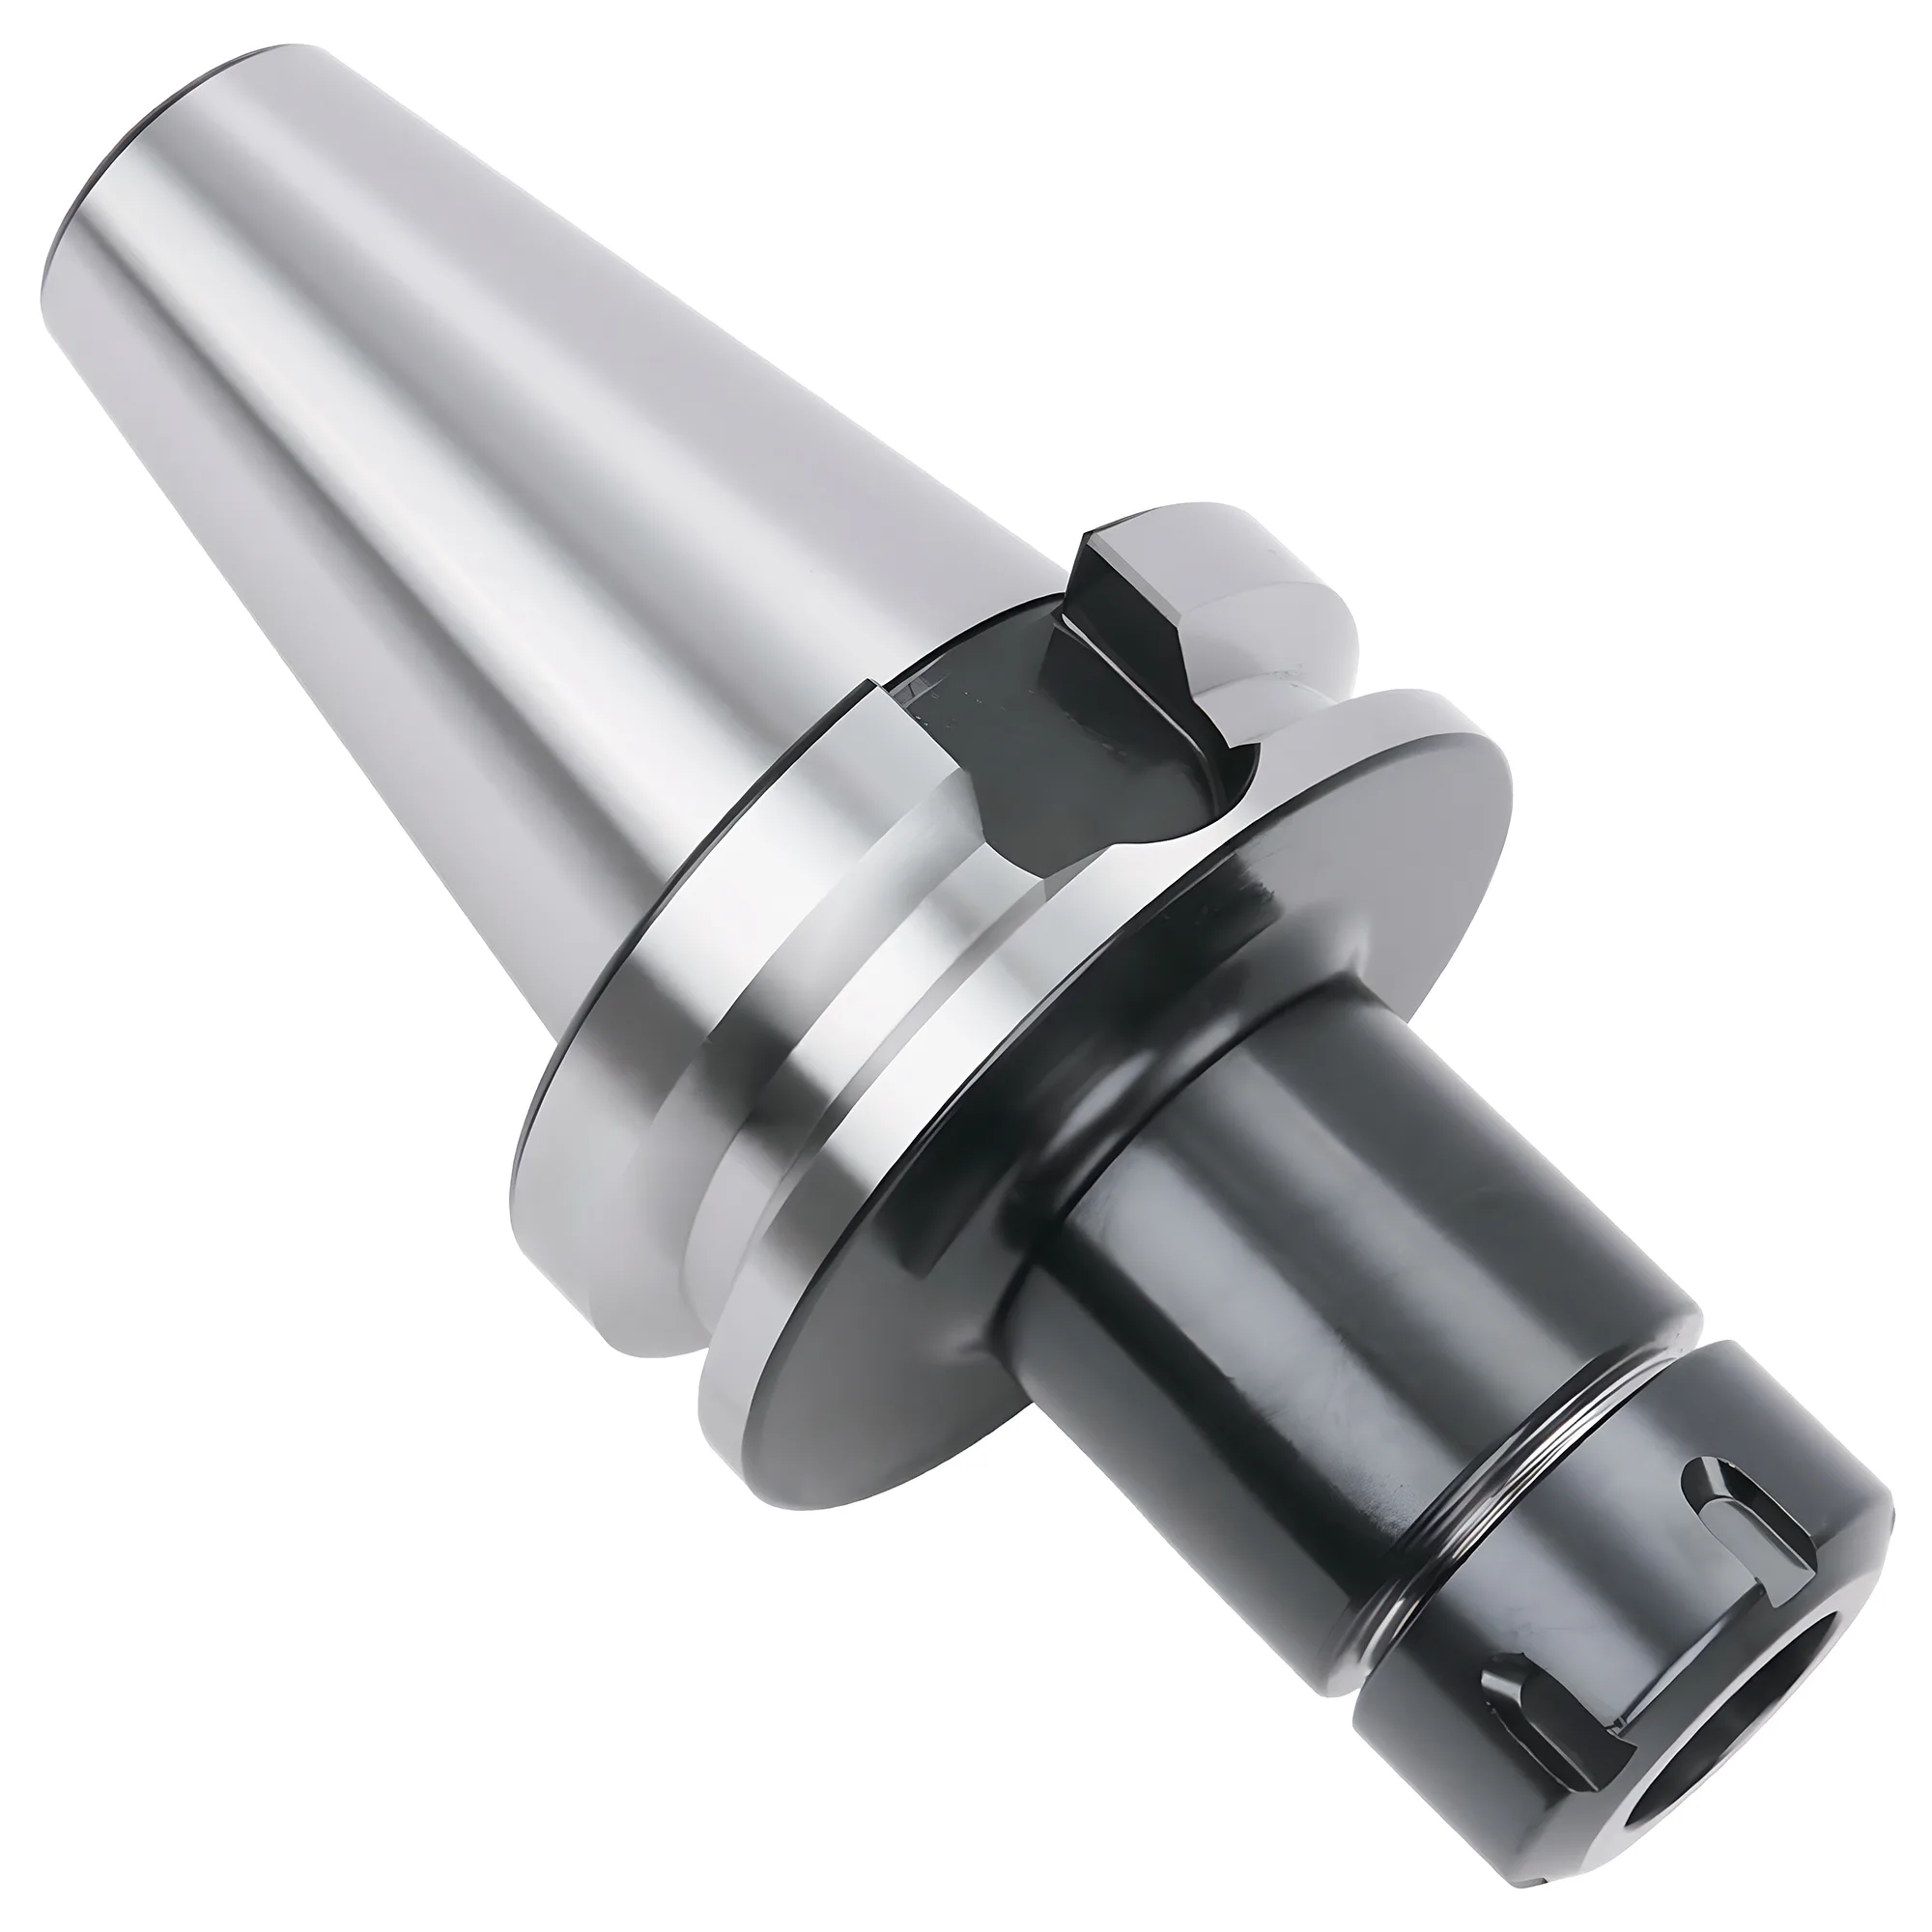
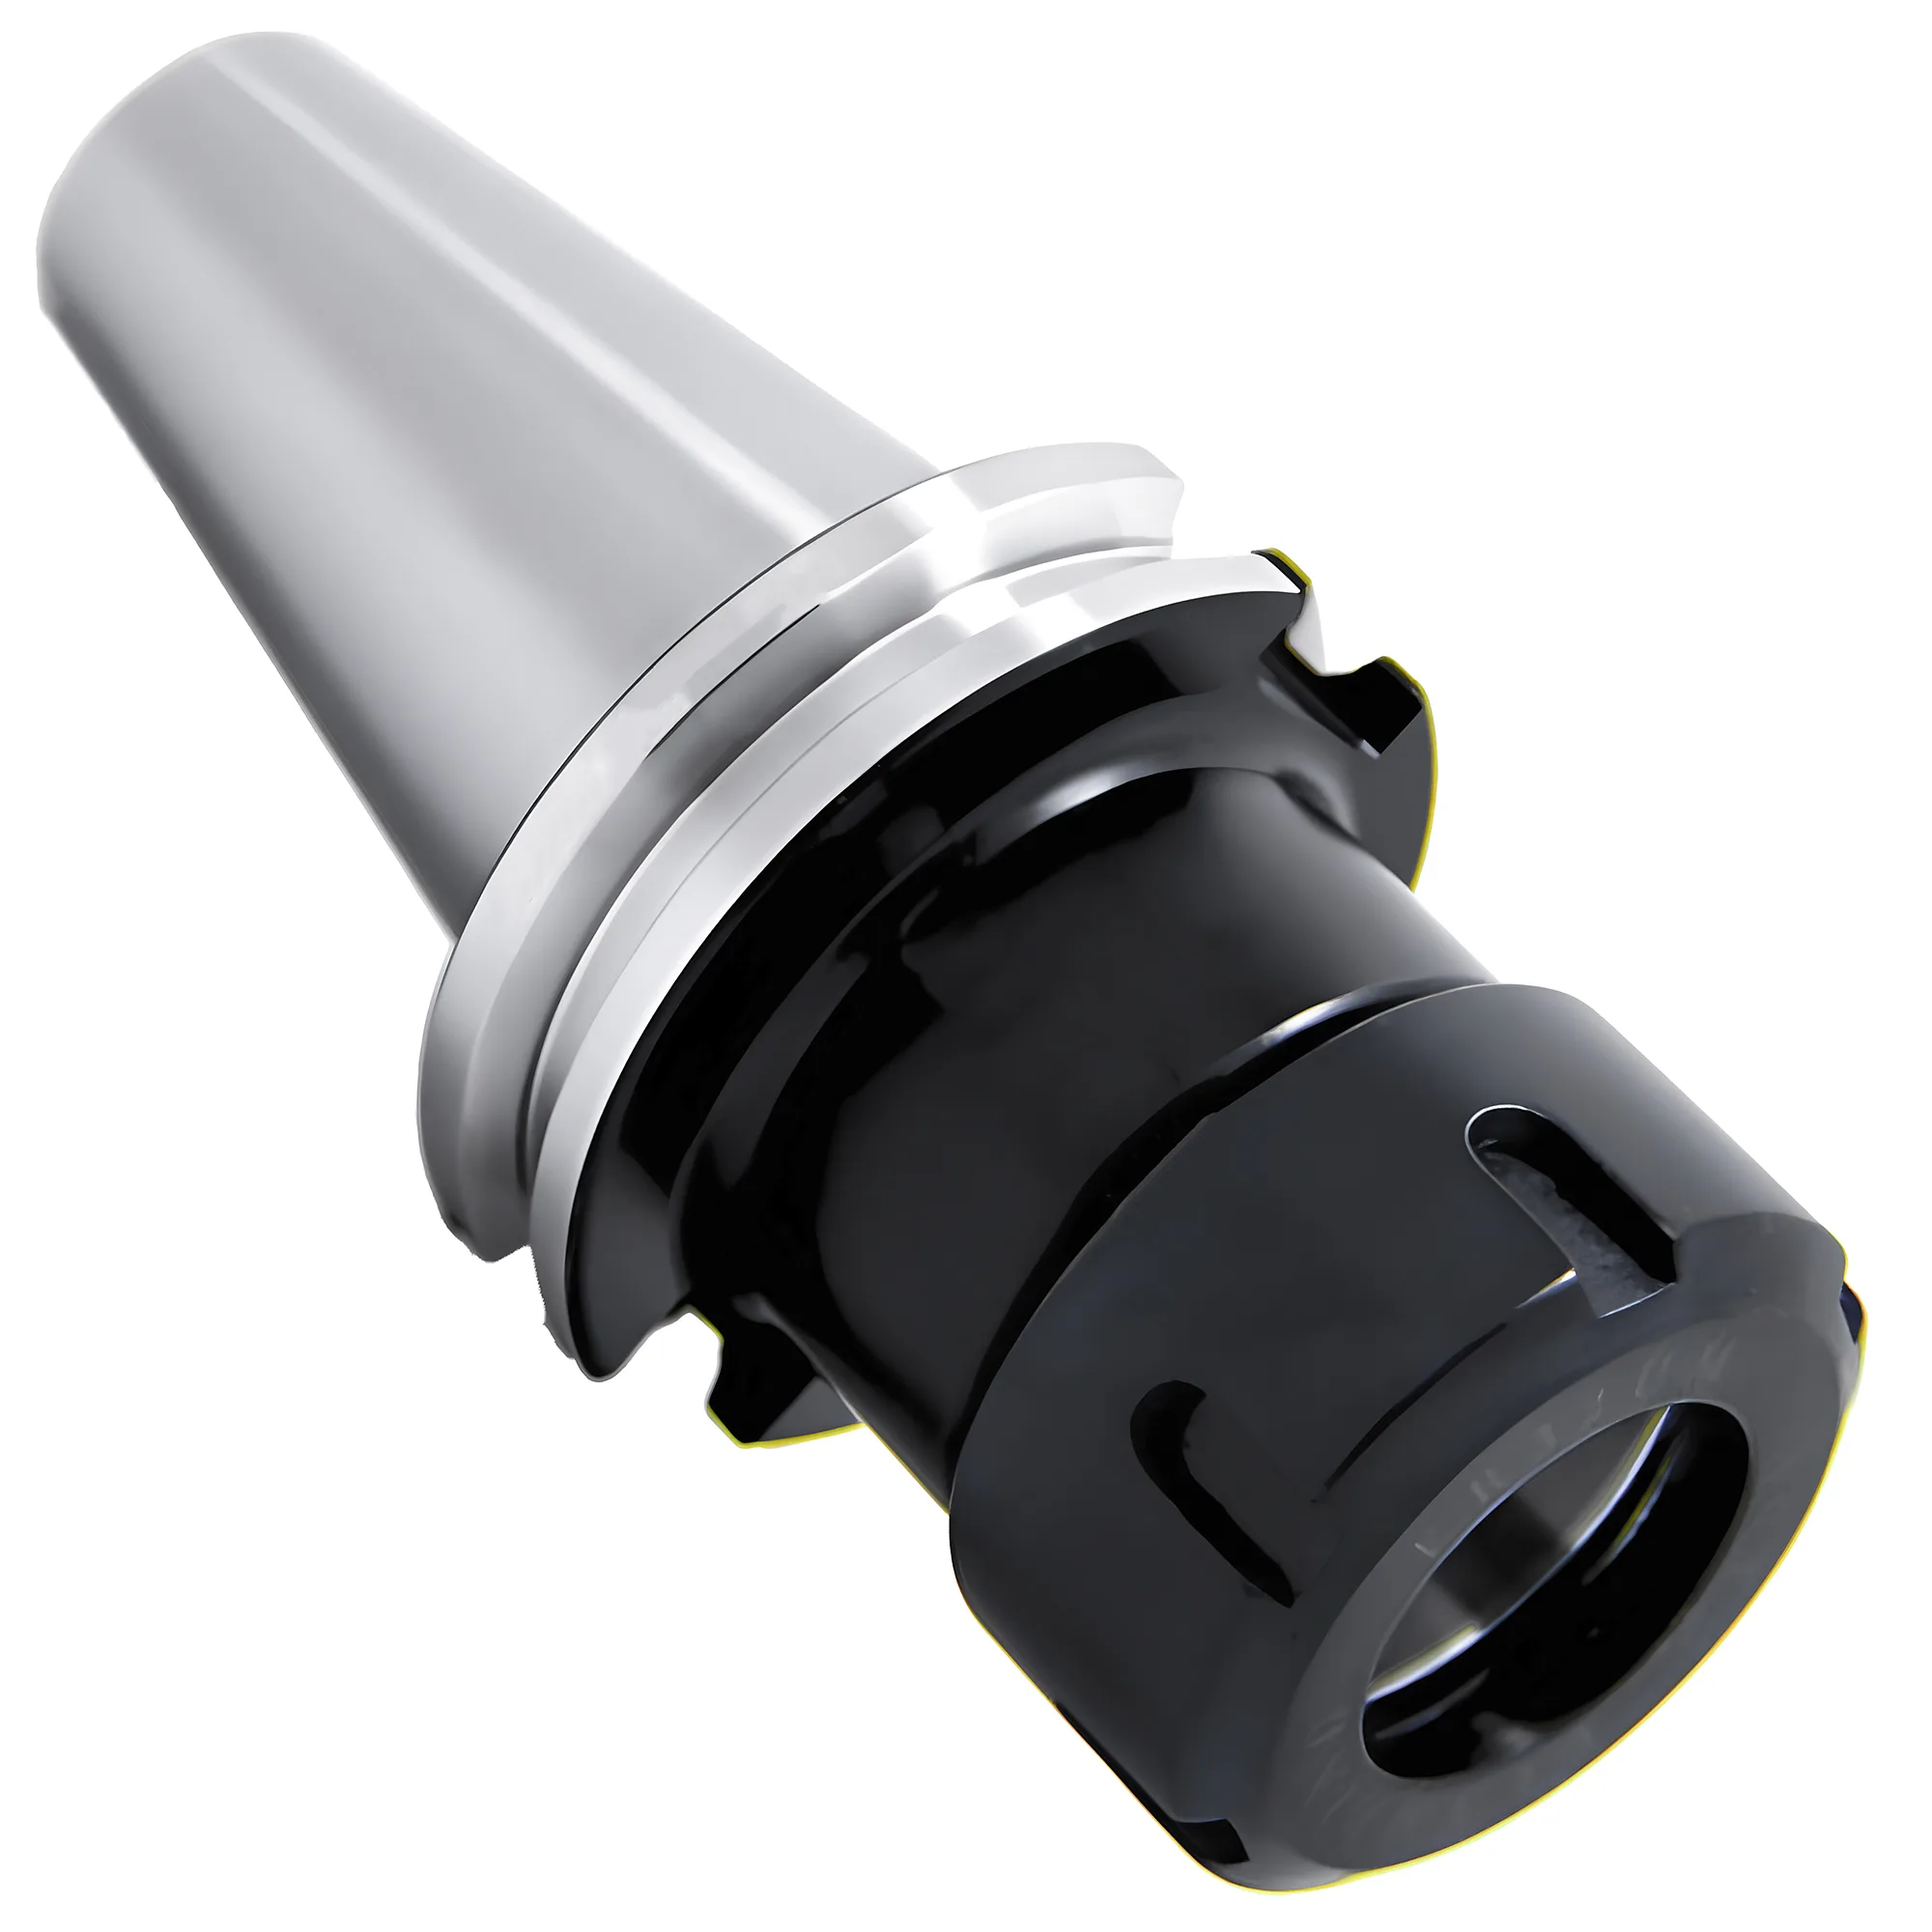
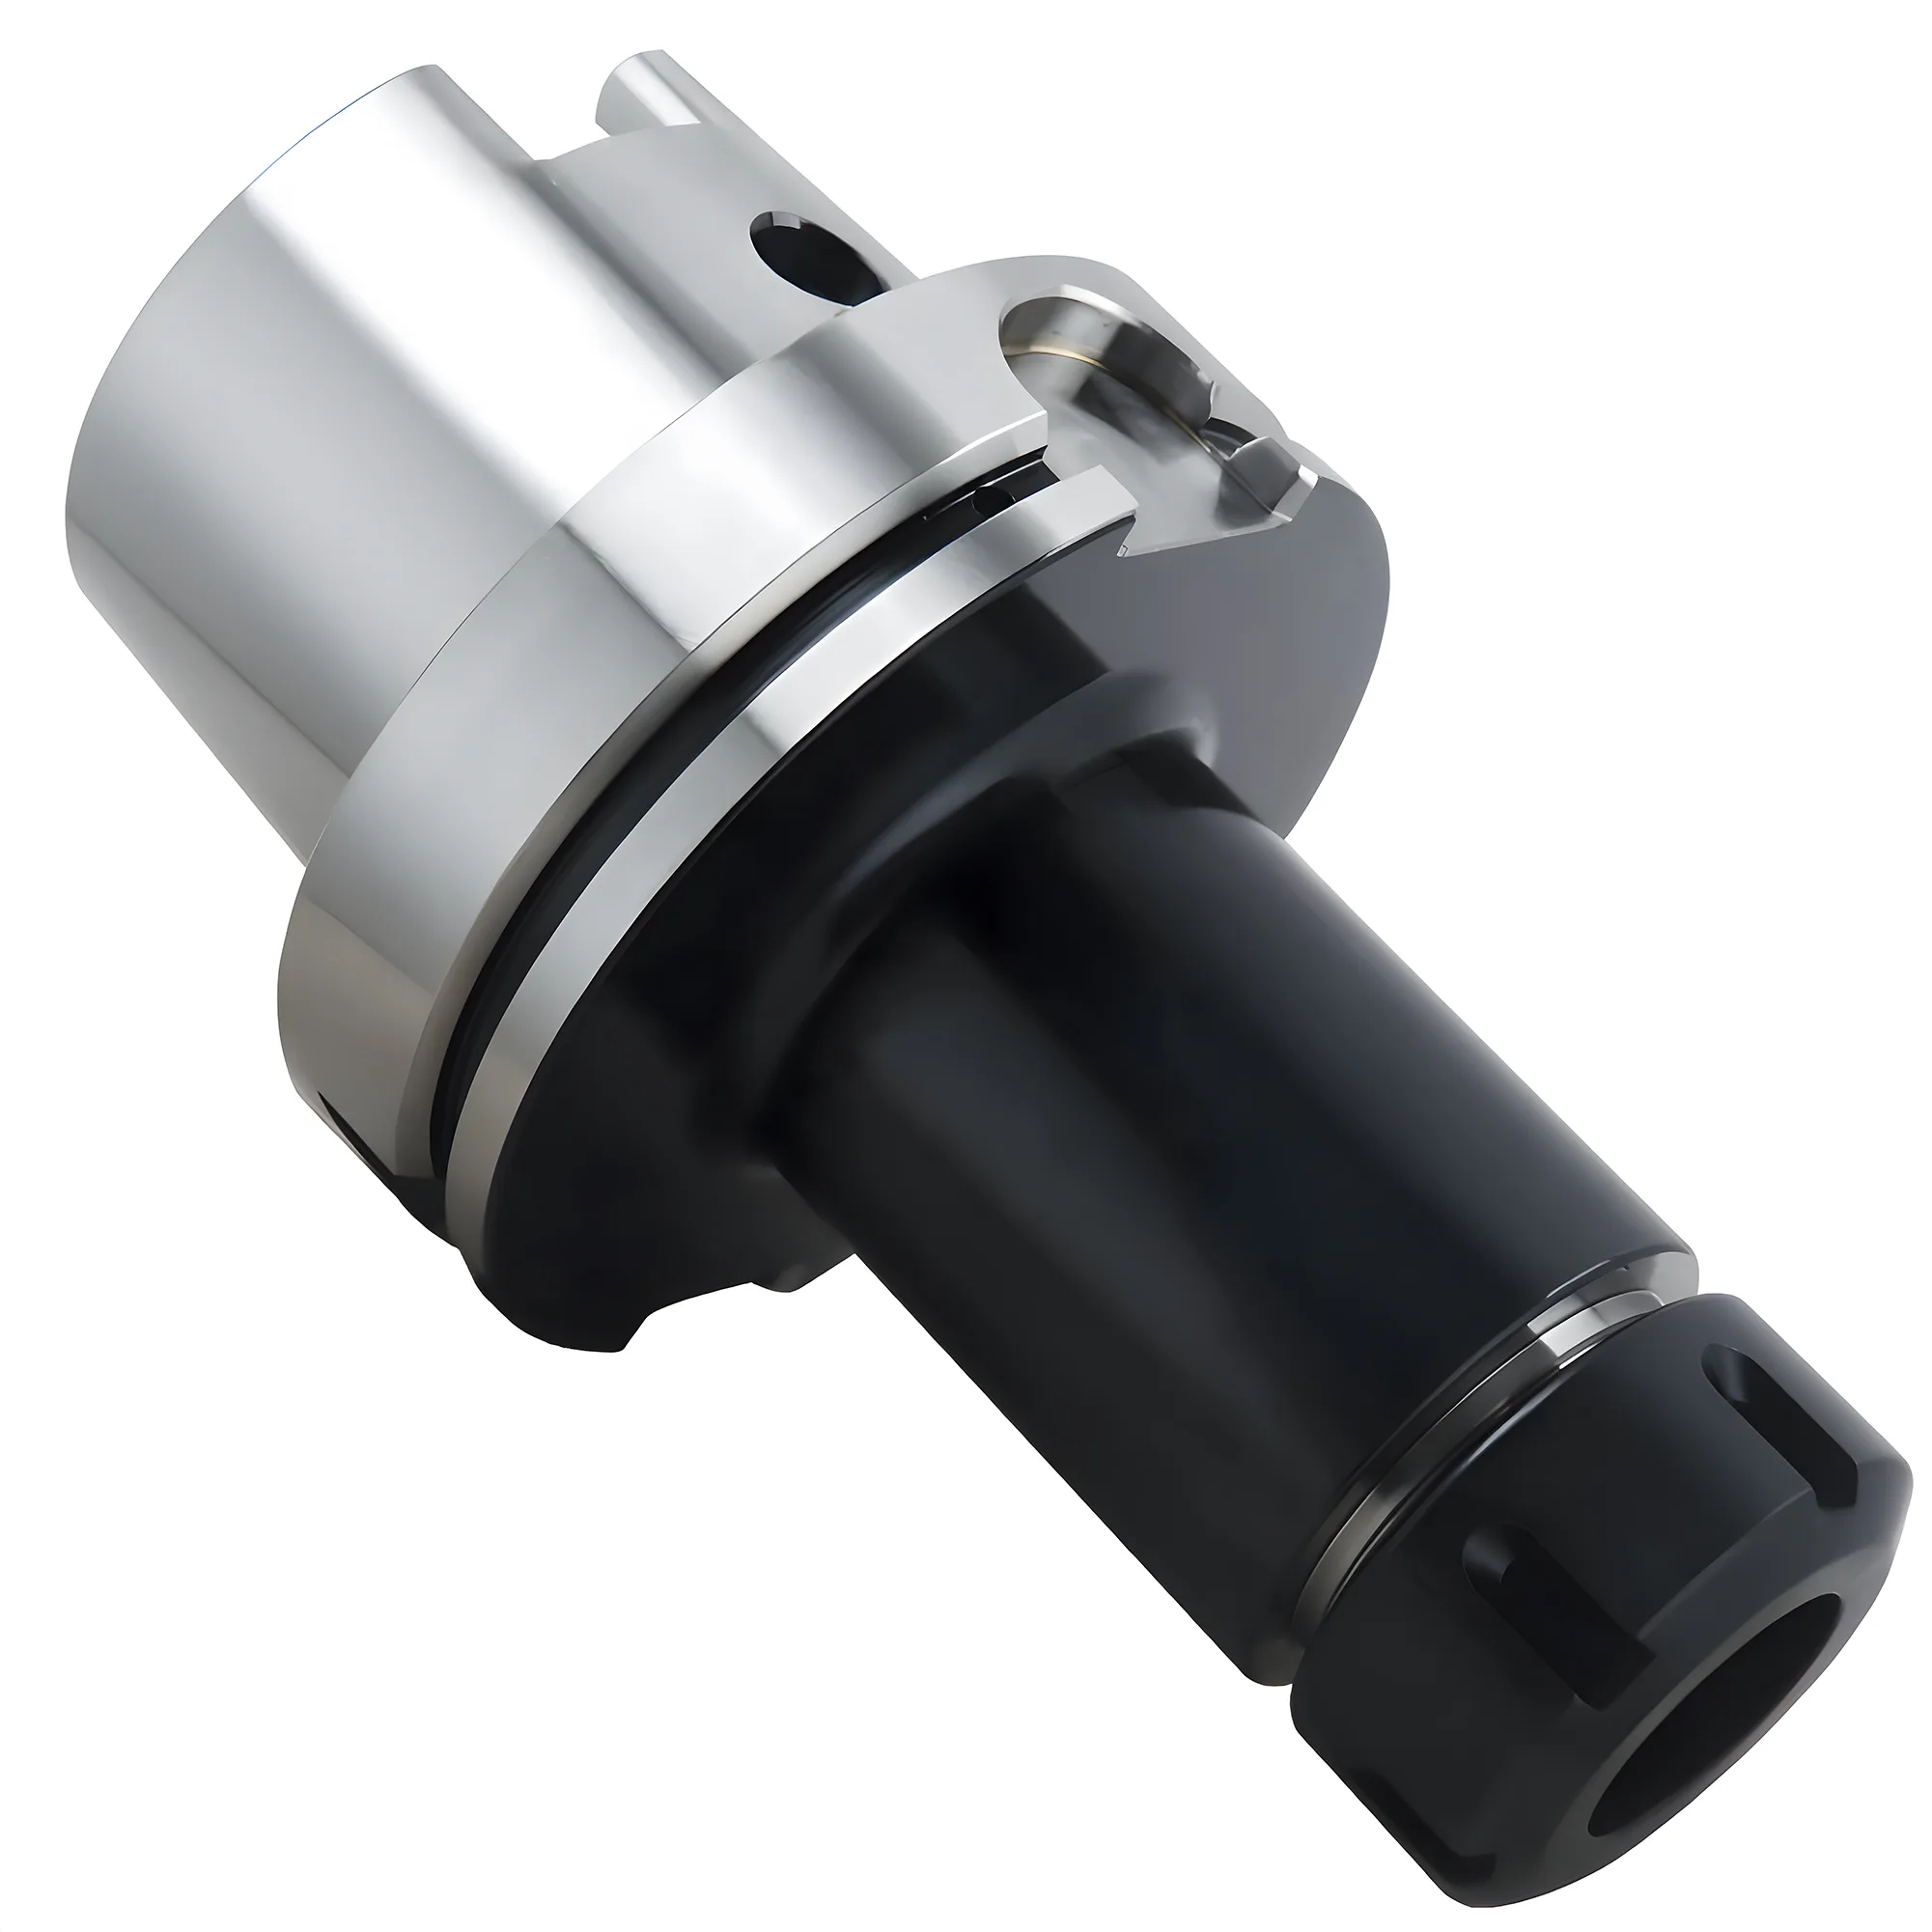
ISO 15488(DIN 6499)はER11、ER16、ER20、ER25、ER32、ER40の6サイズのERコレットを規格化しており、把持できるシャンク径は1 mmから26 mmである。ER8とER50は、この範囲の下側と上側にメーカーが設けた一般的な拡張サイズである。クラス2(普通級)コレットの振れはISO 15488:2003 Table 4に基づき≤0.015 mm TIR(d₁ ≤ 10 mm)または≤0.020 mm TIR(d₁ 10–26 mm)であり、メーカー独自のUP/AAグレードはクラス1より厳しい≤0.005 mmに達する。ER16–ER40の標準(B形)コレットは1本あたり1 mm収縮する(ER11は0.5 mm)ため、ER32コレット18本のセットで2-20 mmをカバーできる。把持力は一般的な見積もりでコレットサイズに応じて3,000-25,000 Nとされる。
ツールホルダーの全体像(テーパー、チャック、ワーク把持を含む)については、ツールホルダー総合ガイドを参照されたい。
ERコレットサイズ表(ER8〜ER50、mm・インチ)
「ER」に続く数字は、コレット大径端を受けるホルダー穴の直径(mm)を示す。ER32は8°テーパー大径端で32 mmの穴に、ER40は40 mmの穴に収まり、以下同様にISO 15488 Table 2に規定されている。 各サイズは特定の工具径範囲と把持トルク領域を対象としている。
| ERサイズ | ホルダー穴径 | ISO 15488の範囲(A形およびB形) | 一般的な最大インチコレット | ISO 15488に含まれるか | 主な用途 |
|---|---|---|---|---|---|
| ER8 | 8 mm | メーカー規定、一般に~5 mmまで | ~3/16 in | 含まれない | 極小径ドリル、彫刻 |
| ER11 | 11 mm | 1-7 mm | 1/4 in | 含まれる | 小径エンドミル、彫刻工具 |
| ER16 | 16 mm | 1-10 mm | 13/32 in(10.3 mm、範囲の上限) | 含まれる | 軽切削フライス加工、穴あけ |
| ER20 | 20 mm | 1-13 mm | 1/2 in | 含まれる | 汎用加工 |
| ER25 | 25 mm | 1-16 mm | 5/8 in | 含まれる | 標準フライス加工 |
| ER32 | 32 mm | 2-20 mm | 3/4 in | 含まれる | 重切削フライス加工、大径工具 |
| ER40 | 40 mm | 3-26 mm | 1 in | 含まれる | ヘビーデューティ用途 |
| ER50 | 50 mm | メーカー規定、一般に~36 mmまで | ~1-1/4 in | 含まれない | 26 mmを超える大径シャンク |
インチコレットは通常約1/32 in刻みで製造され、最大インチサイズは各メトリック最大値を下回る最大の一般的な分数となるのが普通である。ただしER16は例外で、13/32 in(10.3 mm)がISOの最大値10 mmをわずかに上回る。また多くのメーカーはISOの最小値を下回る穴径(たとえばER32やER40の1 mmコレット)も製造しているため、呼びのシリーズではなくメーカーのサイズ表を確認することが重要である。
ER60で検索されることもあるが、ISO 15488はER40までであり、このサイズは規格に含まれない。ER40を超えるサイズ(ER50以上)はメーカー独自設計であるため、コレット、ナット、ホルダーの寸法は同一メーカーの表から取るべきである。
把持範囲の考慮事項
ISO 15488によれば、ER16–ER40の標準(B形)コレットは1本あたり1 mm、ER11コレットは0.5 mm収縮するため、ER32コレット18本のフルセットで2-20 mmのシャンク径全範囲を隙間なくカバーできる。コレットは0.5 mm刻みでも一般に在庫されているが、ER16–ER40の各コレットの収縮量は1 mmのままであり、半刻みは範囲を広げるのではなく重複するだけである。 「12」と刻印されたコレットは11-12 mmの工具を把持する。
高精度オプション
高精度コレットは≤0.005 mm(5ミクロン)の振れを実現し、さらに厳しい値を保証するプレミアムグレードもある。標準コレットと同様に0.5 mm刻みで在庫されることが多く、ER16–ER40の各コレットの収縮量は1 mmのままである。仕上げ面品質が重要な仕上げ加工に適している。
クラス2(普通級)ERコレットは通常IT8またはそれより粗い公差の一般フライス加工に十分な同芯度を発揮する一方、H7リーマ加工や金型仕上げ加工など工具の振れが面粗度に直結する作業では、UP精度グレードが好まれることが多い。
ER32とER40:どちらのサイズを選ぶか
ER32の上限は20 mm(3/4 in)のシャンクで、30番・40番テーパーのホルダーに適合する。ER40は26 mm(1 in)まで対応するが、ナットと本体が大きくなるため、ER40が見合うのは通常、20 mmを超えるシャンクを日常的に使う場合に限られる。 ER32は汎用CNCフライス加工で最も一般的なERサイズであり、2-20 mmの範囲で大半のエンドミルおよびドリルシャンクをカバーしつつコンパクトさを保てる。26 mmを超える範囲は、ISO 15488外のメーカーサイズであるER50が担う。
✦ 小物・仕上げ加工
- ER8、ER11またはER16システム
- 軽切削に適した把持力
- 時計、宝飾品、微細加工に最適
✦ 重切削加工
- ER32、ER40またはER50システム
- 最大の把持力
- 大径工具に必要
汎用加工の場合:
- 40番テーパー機ではER32が汎用の標準であり、小型機にはER20またはER25が適する
- 多品種加工を扱うジョブショップで最も一般的な選択
- 中程度の切削量に対して十分な把持力を提供
最近登場した完成度の高いERコレットチャック製品ファミリーの概要については、ERコレットシステムの発表を参照されたい。
コレットの材質、硬度、ナット
ISO 15488は、ERコレットを引張強さ700 N/mm²以上の鋼で製作し、穴とテーパーを44-48 HRC(44 +4/0 HRC)に焼入れすることを求めており、ホルダー側のテーパー穴は56-60 HRC(56 +4/0 HRC)に焼入れされる。 すり割りの入った本体は締付けを解除するたびに元の寸法へ戻る必要があるため、ばね鋼が一般的に用いられる。
ナットはシステムの中で最も互換性の低い部品である。ISO 15488 Table 2はサイズごとに標準ナットのねじ(ER16はM22 × 1.5、ER32はM40 × 1.5、ER40はM50 × 1.5)を定めているが、ミニナットやその他のスリムナットは同じER番号でもねじと外径が異なる。交換用ナットはコレットサイズだけでなく、ホルダーのねじに合わせる必要がある。
ERコレット使用のベストプラクティス
標準ERコレットの寿命は通常500-1,000回の把持サイクルであり、その後振れがISO 15488の限界値を超える。UPグレードの採用や、清浄なテーパー面と校正済みトルクレンチの併用により、この寿命を延ばすことができる。 以下の5つの実践項目が長期運用における同芯度維持に寄与する。
- コレットと工具シャンクの適合 — アンダーサイズのコレット使用は避ける。コレットと工具シャンクの双方を損傷する原因となる
- クーラントスルー用途にはシールコレットを使用 し、異物混入を防止する
- 量産前にダイヤルゲージで同芯度を確認 する
- 摩耗したコレットは交換 する — 把持面の傷や変形がないか確認する
- 適正トルクの遵守 — トルクレンチで一定の把持力を確保する
過度な締付けに注意
過大なトルクはコレットを変形させ、精度を低下させる。メーカー指定のトルク仕様を遵守し、校正済みトルクレンチを使用すること。
コレットのメンテナンス
コレットテーパーおよびナットは定期的に清掃する。テーパー面に異物が付着すると、締付け力を上げても補正できない振れの原因となる。
まとめ
汎用CNCフライス加工工場では、40番テーパー機でのER32システム(小型機ではER20またはER25)が把持範囲、トルク容量、ホルダー入手性のバランスに最も優れることが多い。より重いER40は20 mm(3/4 in)を超えるシャンクに、ER50は26 mmを超えるシャンクに用いる。
用途別ERコレット選定早見表
代表的な加工シナリオから、ERサイズ、振れクラス、用途を選定するための早見表である。主軸テーパーと工具在庫を確認のうえ参照されたい。
| シナリオ | サイズ | 振れクラス | 用途 | 選定理由 |
|---|---|---|---|---|
| 時計、宝飾品、微細加工(≤4 mm工具) | ER11 | UPグレード ≤0.005 mm TIR | 彫刻、微細エンドミル、PCBドリル | コンパクトな本体が小型主軸に適合。小径工具は振れの影響が増幅されるためUPクラスの同芯度が必要 |
| 軽フライス・穴あけ(1-10 mm工具) | ER16 | クラス2 ≤0.015 mm TIR | 金型細部加工、副次的CNC作業 | 56 Nmのナット締付けトルク(標準ナット)で大半の小径工具に対応し、ホルダー本体の大型化を回避 |
| 汎用CNCフライス、混合工具在庫(1-13 mm) | ER20 | クラス2 ≤0.015 mm(≤10 mm)/ ≤0.020 mm(>10 mm) | ジョブショップ加工、試作品製作 | BT30/HSK40ホルダーに適した範囲と剛性のバランス。一般的なエンドミルシャンクの大半をカバー |
| 標準量産フライス(1-16 mm工具) | ER25 | クラス2 ≤0.015 mm(≤10 mm)/ ≤0.020 mm(>10 mm) | 鋼・アルミニウム量産、BT40ホルダー | 104 Nmのナット締付けトルク(標準ナット)で積極的な荒加工に対応。工具メーカー各社の在庫が豊富 |
| 重切削荒加工、大径エンドミル(2-20 mm) | ER32 | クラス2 ≤0.015 mm(≤10 mm)/ ≤0.020 mm(>10 mm) | CNCフライス加工で最も一般的なサイズ | 136 Nmのナット締付けトルクで20 mmシャンクを確実に把持。1セットで中間範囲全域をカバー |
| ER32ホルダーでのリーマ・仕上げ加工 | ER32 | UPグレード ≤0.005 mm TIR | H7リーマ加工、金型仕上げ | UPグレードはクラス2に比べて振れを3-4x低減し、穴精度と面粗度の公差を向上 |
| ヘビーデューティフライス、大径シャンク(3-26 mm) | ER40 | クラス2 ≤0.020 mm TIR(>10 mm) | 鋼材荒加工、大径エンドミルおよびドリル | 176 Nmのナット締付けトルク(標準ナット、ER40の全穴径)。大型本体のためBT40以上のホルダーに限定 |
| クーラントスルー工具供給 | シールドER(全サイズ) | 選択したグレードに準拠 | 深穴穴あけ、MQLフライス加工 | シールコレットがすり割りを塞ぐため、クーラント圧がコレットのセグメント間から漏れず工具内を通る |
最も重い常用加工に合わせてERサイズを選定する。
最も大きい常用工具径と切削量に基づいてERシステムを選定する。40番テーパー機ではER32が大半の汎用加工をカバーし(小型機ではER20/ER25)、ER40は20 mmを超えるシャンクに、ER50は26 mmを超える範囲に対応する。高精度加工には高精度(UP/AA)コレットへの投資が有効である。
DIN 6499およびISO 15488はテーパー形状、振れクラス、寸法公差を規定しており、ERコレットがメーカー間で互換性を持つ基盤となっている。ERシステムが30テーパーおよび40テーパーマシニングセンタにおける主流の工具保持インターフェースとなった主要因である。
適切に選定・管理されたERコレットは、トルク管理とシャンク公差に応じて通常500-1,000回以上の把持サイクルに耐え、振れがISO 15488のクラス2限界値を超えた時点で交換することが望ましい。
ERコレットにはどのようなサイズがありますか?
ISO 15488はER11、ER16、ER20、ER25、ER32、ER40の6サイズを規格化しており、1-26 mmのシャンクをカバーする。ER8とER50は、その下側と上側に広く製造されているメーカー拡張サイズである。各サイズ内で、メトリックコレットは0.5 mmまたは1 mm刻み、インチコレットは約1/32 in刻みで在庫されることが多い。ER16–ER40の標準(B形)コレットは1本あたり1 mm収縮する(ER11は0.5 mm)。
ER32とER40、どちらを購入すべきですか?
常用する最大シャンクが20 mm(3/4 in)以下であればER32を選ぶ。30番テーパーホルダーにも収まるコンパクトさがあり、最も流通量の多いサイズである。ER40を選ぶのは21-26 mm(1 inまで)のシャンクを使う場合に限られ、その場合はナットと本体が大きくなり、通常は40番テーパー以上の主軸が前提となる。
異なるメーカーのERコレットは同じチャックに使えますか?
同じER番号であれば使える。ISO 15488が8°テーパーとホルダー穴を規定しているためである。注意点はナットで、同じERサイズでも標準、ミニ、その他のナット形式ではねじや外径が異なる場合があるため、交換用ナットはコレットではなくホルダーに合わせる必要がある。
最も一般的なERコレットサイズは何ですか?
ER32が最も広く使用されているサイズであり、2-20 mmの把持範囲を持ち、振れはISO 15488に基づくクラス2(普通級)で穴径に応じて≤0.015-0.020 mm TIRである。この範囲は汎用加工における大半のエンドミルおよびドリルのシャンク径に対応し、18本のフルセットで1 mm刻みの全範囲をカバーする。
ER20コレットをER32チャックに使用できますか?
使用できない。ERサイズには互換性がない。各サイズは異なる8°テーパー穴(ISO 15488 Table 2に基づきER20 = 20 mm、ER32 = 32 mm)に収まり、把持範囲も異なる(1-13 mm対2-20 mm)。不適合なコレットを無理に装着すると、コレットテーパーとチャック本体の双方を損傷する。
ERコレットの交換頻度はどの程度ですか?
標準ERコレットの寿命は通常500-1,000回の把持サイクルであり、その後振れがISO 15488の限界値を超える。トルクレンチの常用とh6公差のシャンクの使用により、この寿命を延ばすことができる。段取りごとにダイヤルゲージで振れを確認し、清浄な状態での段取りを2回続けてISO 15488のクラス2限界値を超えたコレットは交換する。
クラス2と高精度ERコレットの違いは何ですか?
クラス2(普通級)コレットの振れは、ISO 15488:2003 Table 4に基づき≤0.015 mm TIR(d₁ ≤ 10 mm)または≤0.020 mm TIR(d₁ 10–26 mm)である。高精度(UP/AAグレード)コレットは振れ≤0.005 mm TIRを達成し、クラス1より厳しいメーカー独自のグレードである。グレードによって把持範囲は変わらず、ER16–ER40の標準(B形)コレットはいずれのグレードでも1 mm収縮する(ER11は0.5 mm)。