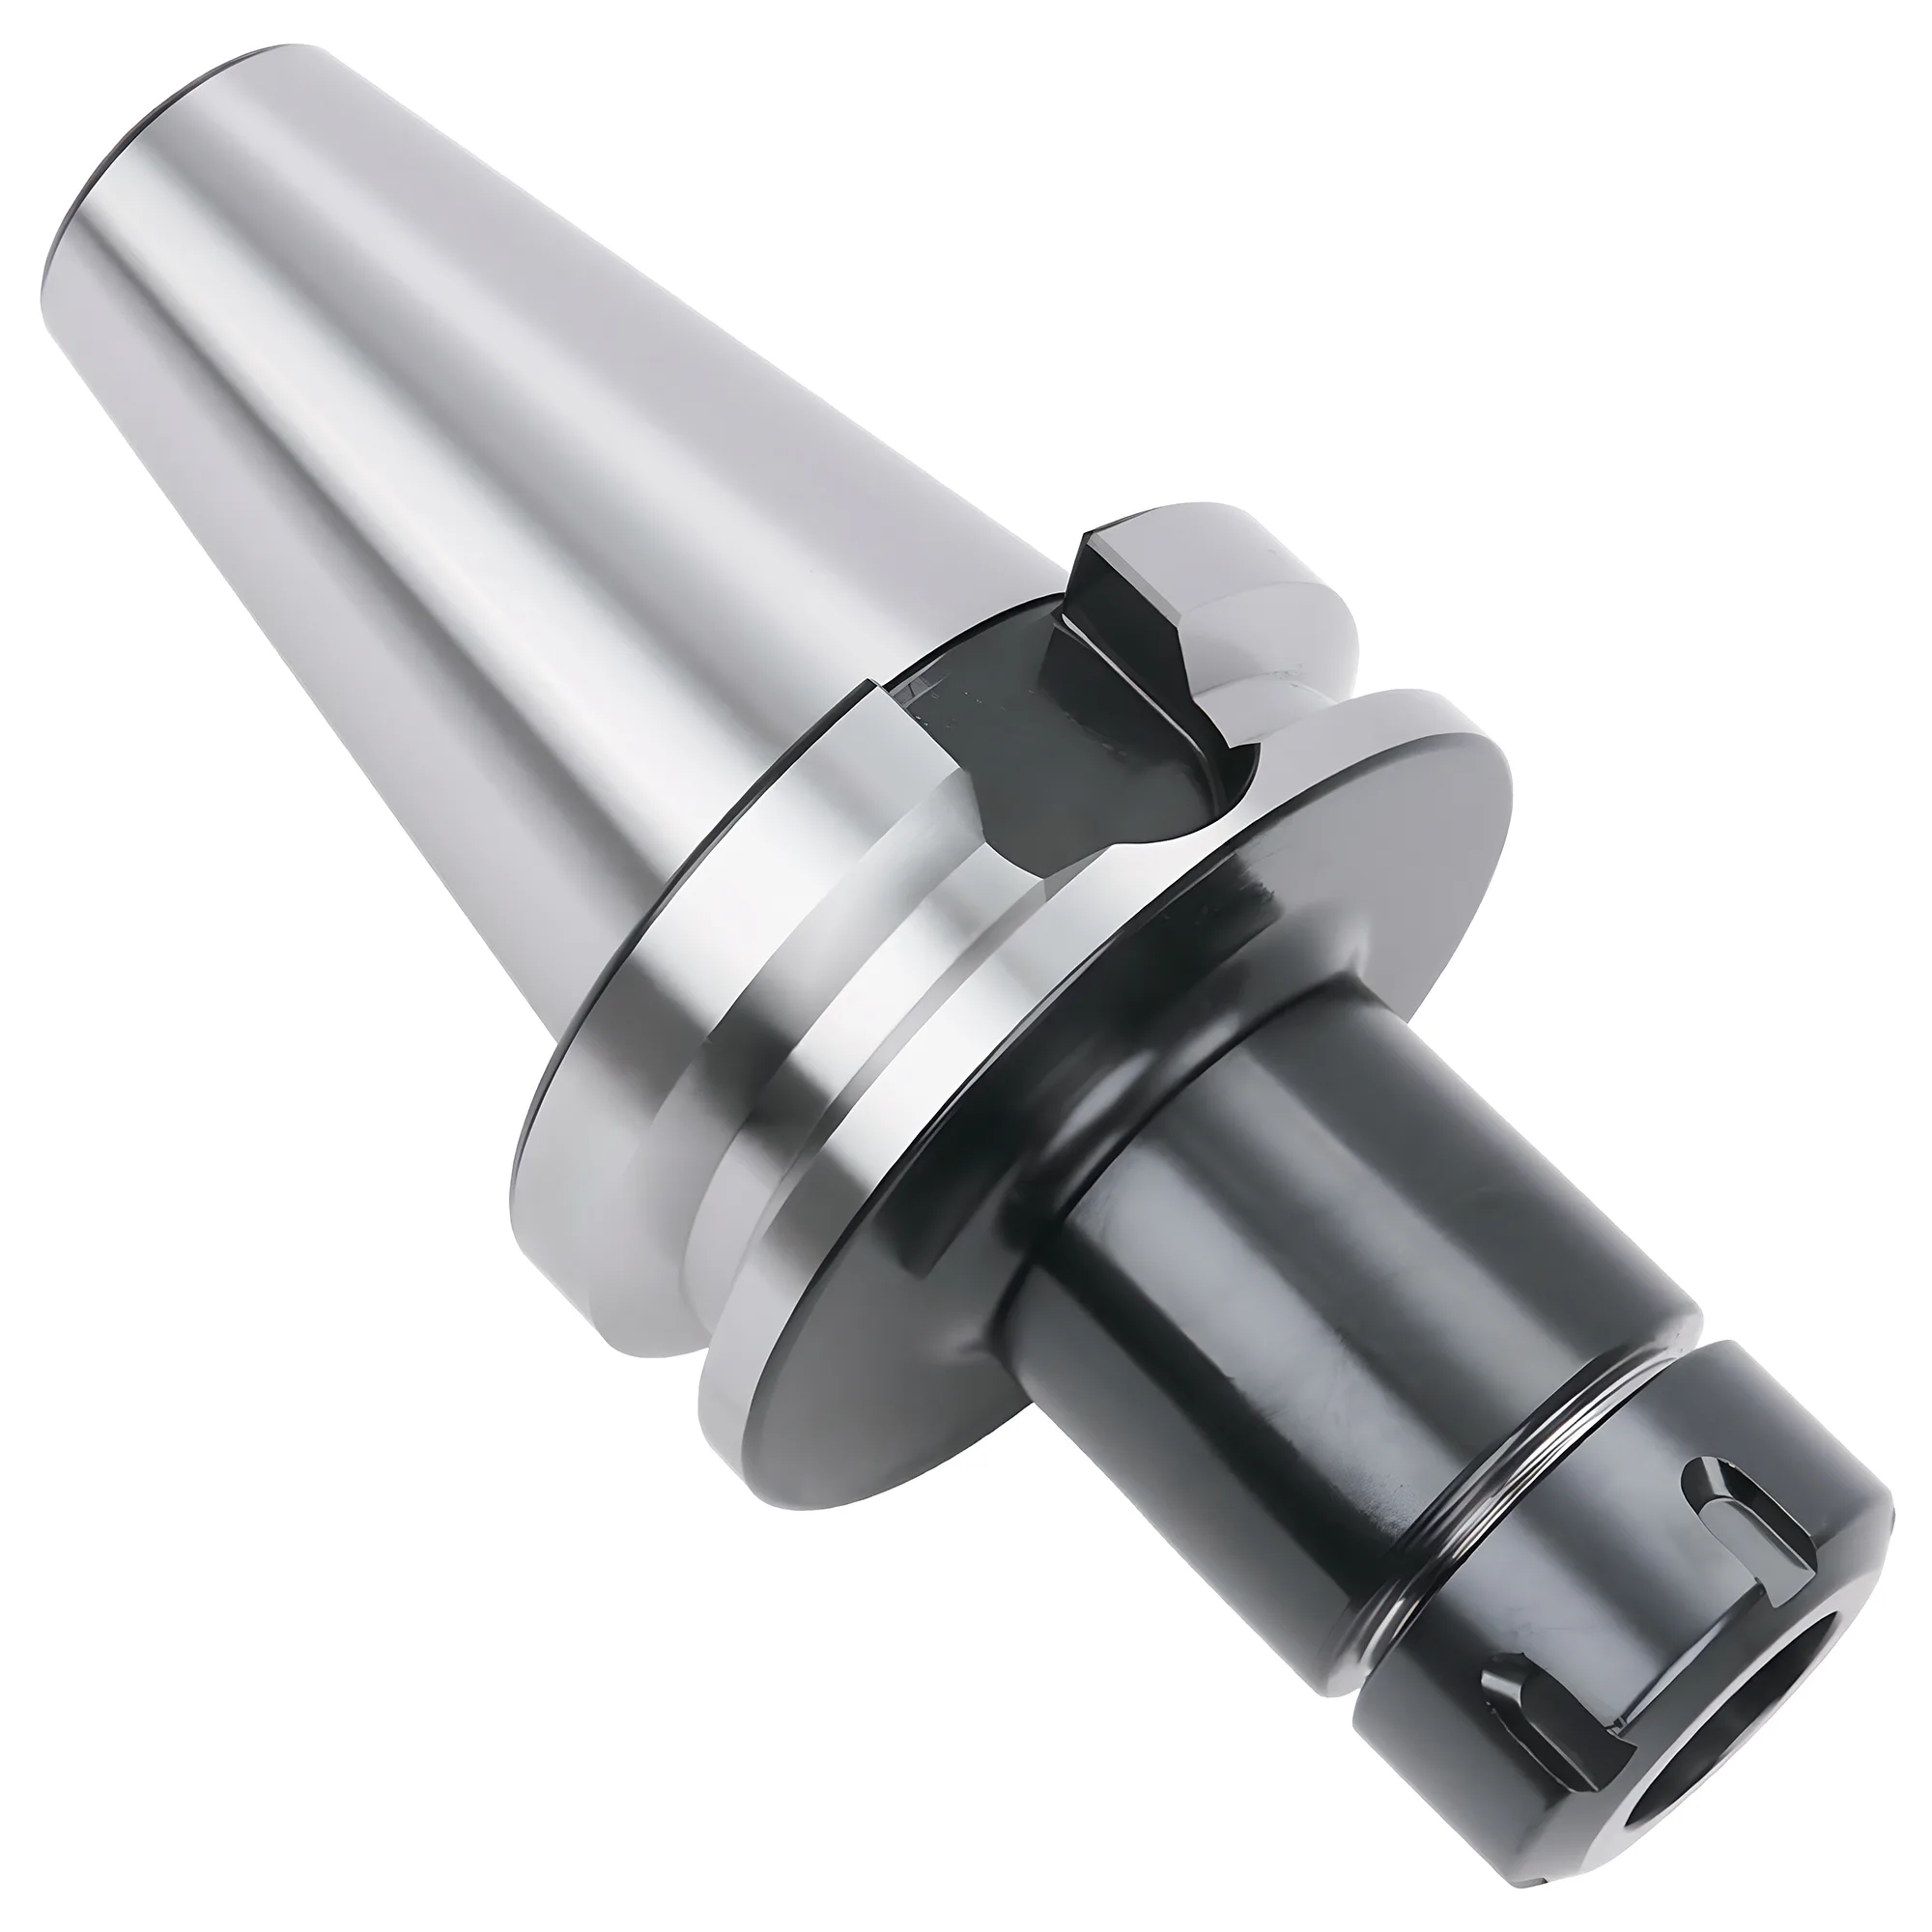
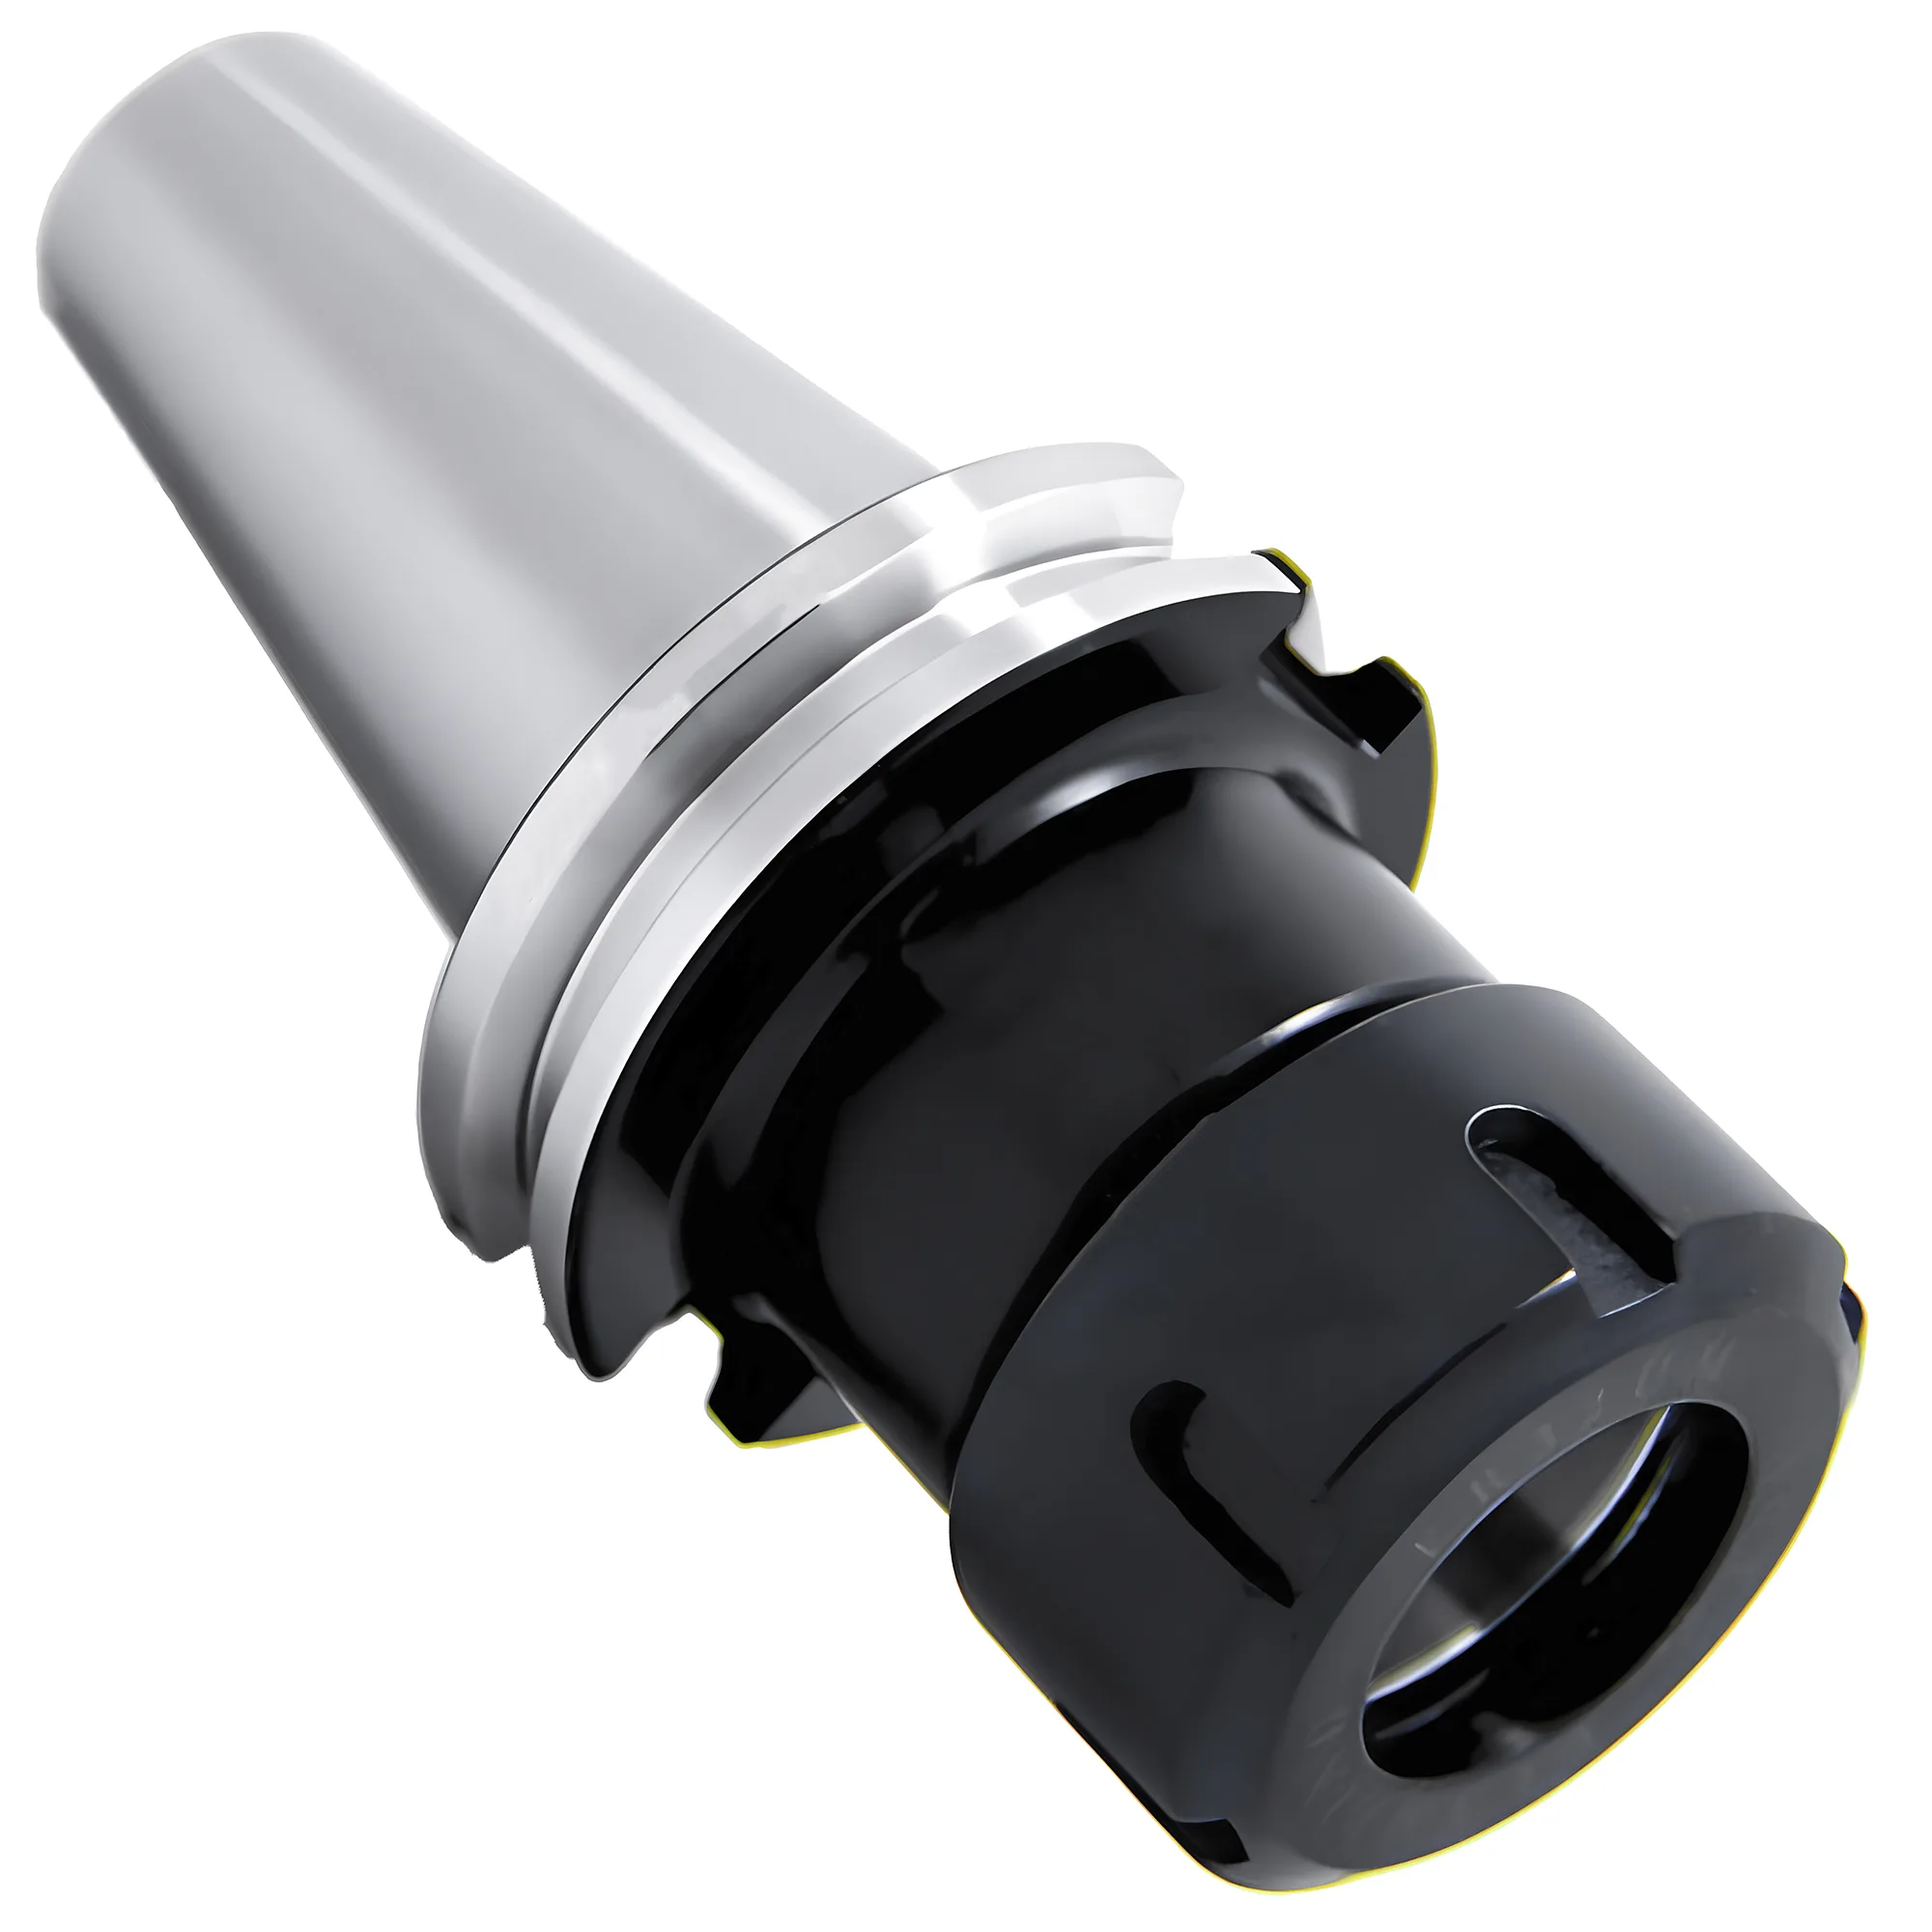
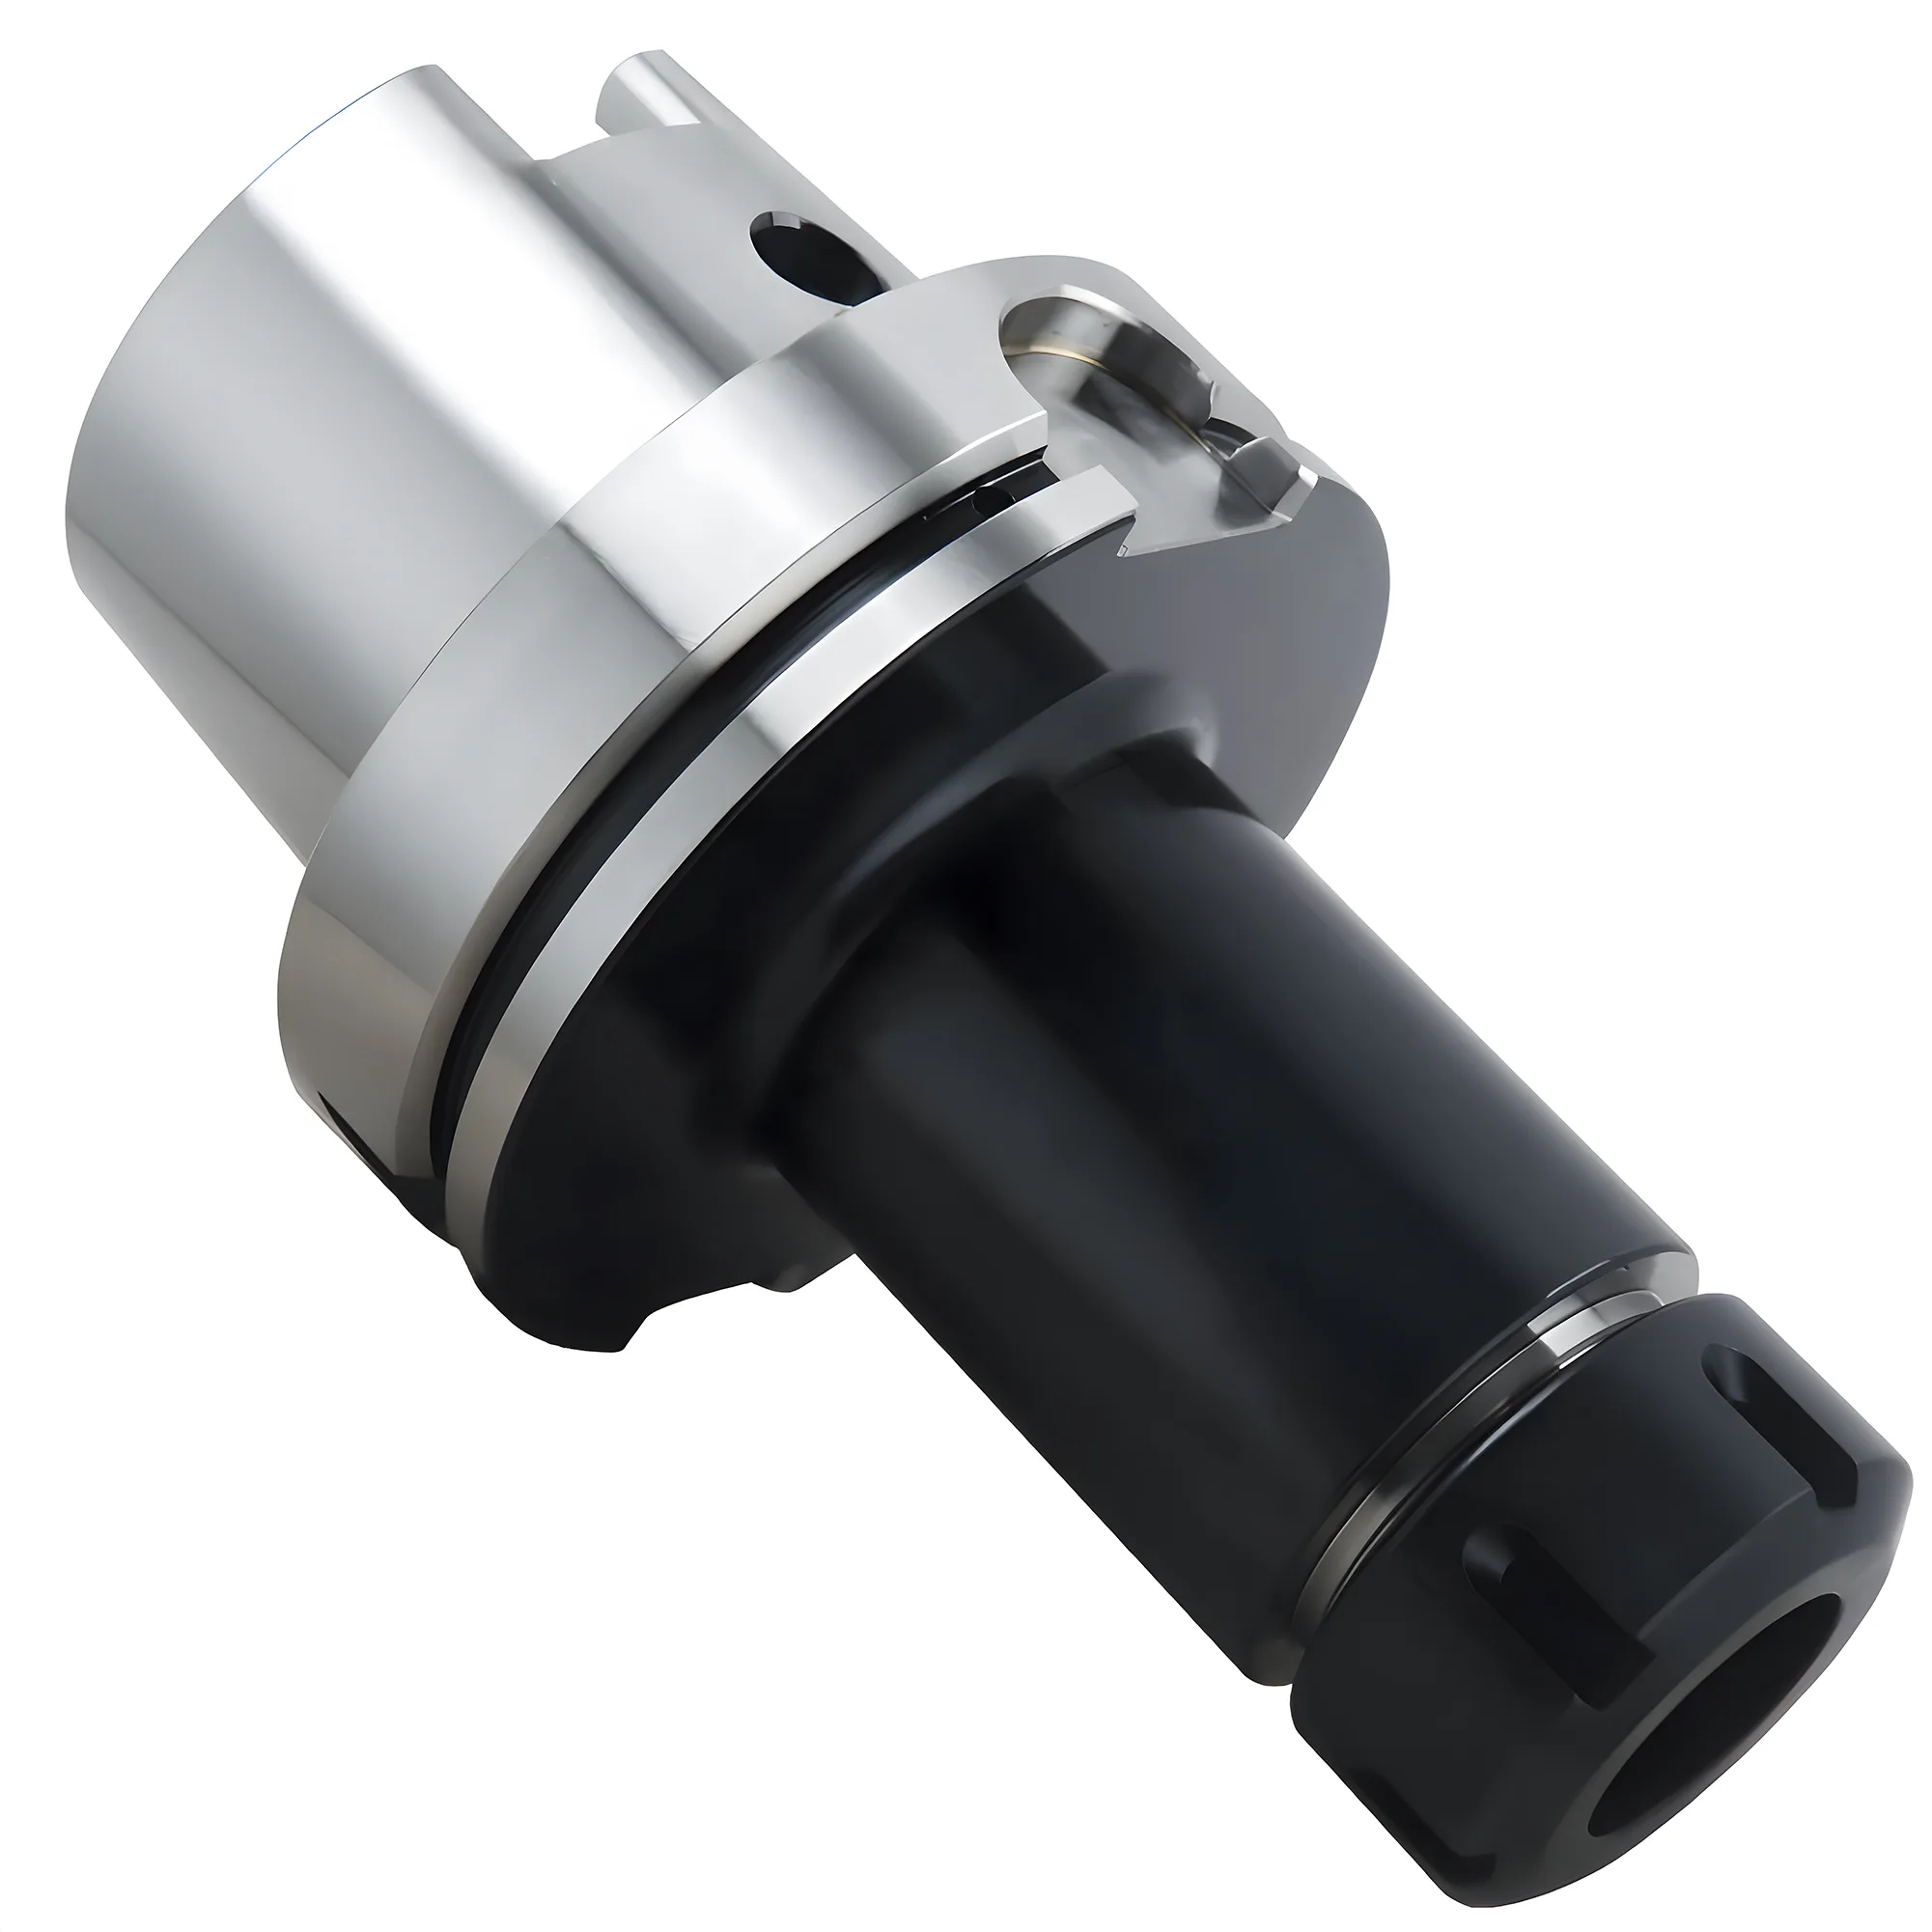
コレットチャックはナットで締め込むスリ割りコレットを介して工具を把持し、1本のコレットで一定幅のシャンク径に対応します。一方、油圧チャックは薄肉スリーブに油圧をかけて把持し、対応できるのは1つのボア径のみです。ERコレットチャックの振れは、ISO 15488 クラス2(標準等級)で ≤0.015–0.020 mm TIR、UP/AA 等級コレットでは約 0.005 mm に収まり、把持力はサイズにより一般に 3,000-25,000 N(ER32 で約 10,000-15,000 N)と見積もられ、価格はチャック1本あたり $80-200(ER32 の18本コレットセット込みで $230-600)です。油圧チャックは振れ 0.003 mm TIR と優れた振動減衰を備え、価格は $300-600 ですが、重切削のフライス負荷下では伝達トルクで劣ります。振れが工具寿命と面粗さを支配する仕上げ加工では、標準等級のERコレットから油圧チャック(0.003 mm TIR)に置き換えることで、鋼の仕上げ加工において工具寿命を 25–50% 延伸できる場合があります(ワンテンスルール 基準;実際の結果は被削材および工具径により異なります)。荒加工や汎用作業では、ERコレットの方がコスト面と柔軟性で有利です。
テーパー、コレット、ワーク保持を含むツールホルダー全般の概要については、ツールホルダー完全ガイドを参照してください。
コレットとチャックの違い
コレットは、ナットによってテーパー穴へ引き込まれると、狭い範囲のシャンク径に合わせて閉じるスリ割り入りのテーパースリーブです。これに対しチャックは実際に把持を担うホルダーであり、爪(ドリルチャック)、油圧(油圧チャック)、熱(焼きばめホルダー)、あるいはコレットとナット(コレットチャック)によって工具を保持します。 CNC用コレットチャックでは、コレットがシャンク径を、チャック本体が主軸とのインターフェースをそれぞれ決めるため、1本のホルダーで多くのコレットサイズを使えます。油圧チャックにはコレットそのものが存在せず、ボア自体が把持面となるため、油圧チャック1本で把持できるシャンク径は1種類に限られます。
各方式の動作原理
ISO 15488 / DIN 6499 に準拠する ER コレットチャックは、1本のチャックと18本のコレットセットで 2-20 mm(ER32)のシャンク範囲を手頃なコストでカバーでき、ISO 15488 の ER11-ER40 を合わせれば 1-26 mm に及ぶため、汎用フライス加工における標準的なツールホルダーとして位置づけられています。
コレットチャック は、テーパー付きのスリット入りスリーブ(コレット)をナットで圧縮し、工具シャンクを把持する方式です。コレットは弾性変形して全周にわたり把持力を分配します。ISO 15488(コレット形状は DIN 6499 で詳細規定)に準拠する ER コレットが最も普及しており、把持範囲は ER16-ER40 でコレット1本あたり 1 mm、ER11 では 0.5 mm です。ISO 15488 が規定するのは ER11 から ER40 までで、ER8 と ER50 はメーカー独自の拡張サイズです。適切なシリーズと振れ等級の選び方はER コレット選定ガイドで解説しています。
油圧チャック は、薄肉スリーブで密閉された内部のオイル室を利用します。セットスクリューを締めることでオイルが加圧され、スリーブが工具シャンクの周囲に均一に膨張します。コレットは不要で、工具を直接ボアに挿入します。油圧チャックのボディは通常、HSK(DIN 69893)や旋削用の HSK-T(ISO 12164)などの標準シャンクに組み込まれており、既存の主軸システムに統合できます。
油圧コレットチャックの構造と仕組み
CNCのツールホルダー分野で「油圧コレットチャック」と呼ばれるものは、通常は油圧式の膨張チャックを指します。加圧スクリューを回すとピストンが動き、薄肉の膨張スリーブ背後にある密閉オイル室の油を加圧し、スリーブが h6 工具シャンクの周囲で均一に内側へたわむ仕組みです。 スクリューを緩めると、スリーブは弾性によって元の自由ボア径に戻ります。
- 加圧スクリューとピストン -- スクリューの移動量を油圧に変換する。コレットやナットは介在しない
- オイル室と油路 -- 把持長全体に圧力を行き渡らせ、ほぼ均一な把持と減衰効果を生む
- 薄肉膨張スリーブ -- 工具に接触する唯一の部品であり、そのボア公差が振れを決める
- 縮径スリーブ -- スリ割り入りの中間スリーブにより、1本のチャックでより小さなシャンク径を把持できるが、振れと把持力はある程度低下する
- 工具の挿入 -- 加圧前にシャンクが把持ゾーン全体を覆っていることが望ましい。工具を挿入しないまま締め付けるとスリーブに過大な負荷がかかるおそれがある
旋盤では、「油圧コレットチャック」がドローチューブを介して油圧シリンダーでコレットを閉じるワーク把持用チャックを指すこともあります。これは別の装置であり、把持するのは切削工具ではなくワークです。
コレットチャックの種類
コレットチャックの違いは、主にコレットをテーパーへ引き込む方式と、把持するシャンク長にあります。ER が汎用の標準であり、ほかの方式は把持範囲を犠牲にする代わりに把持力・精度・長さ安定性を高めています。
- ER コレットチャック -- セッティング角 8° の ISO 15488 コレットを前面ナットで締め込む方式。コレット1本あたりの把持範囲が最も広く、互換製品の選択肢も最も豊富
- 高精度/高把持力 ER チャック -- 通常の ER コレットを使用しつつ、補強された(多くは全周円筒形の)ナットを用いることで、標準 ER チャックより高い把持力と小さい振れを実現する
- DA コレットチャック -- 主に穴あけに用いられる、旧来のダブルアングル式コレットシステム
- TG コレットチャック -- 緩やかなテーパー(夾角 8°)のコレットシステムで、把持範囲(縮み量約 0.4 mm)を犠牲にする代わりに、フライス加工で ER より高い把持力を得る
- プルバックコレットチャック(SDC タイプ) -- 締め付け時にコレットを主軸側へ引き込むため、工具が前方へ押し出されず、設定した突き出し長が安定する
- SK タイプコレットチャック -- メーカー独自のコレット座を持ち、各サイズが連続した把持範囲(全サイズで約 1–25 mm)をカバーする
- パワーミリングチャック -- 長い平行ボアでストレートコレットを介して、またはコレットなしで把持し、把持範囲よりも高トルクの荒加工を重視した設計
油圧チャックと焼きばめホルダーはコレットチャックではありません。どちらもホルダーのボアで直接シャンクを把持します。
振れと精度の比較
振れは、両方式を最も大きく分ける指標です。油圧チャックは 3xD 突き出しにおいて典型的に 0.003 mm TIR を実現し、鋼の仕上げ加工における ER コレットの ISO 15488 クラス2 許容値より概ね 5-7x 小さい振れに収まります。
| 計測点 | コレットチャック(ISO 15488 クラス2) | コレットチャック(UP/AA 等級) | 油圧チャック |
|---|---|---|---|
| 試験突き出し位置(ISO 15488 に基づく) | ≤0.015 mm(d₁ ≤ 10 mm);≤0.020 mm(d₁ 10–26 mm) | ~0.005 mm | ≤0.003 mm(3xD、メーカー仕様値) |
ISO 15488 クラス2 は、標準的な ER コレットの量産規格です。Rego-Fix、Schunk、BIG DAISHOWA などのメーカーが販売する「UP」または「AA」等級は、ISO 規格のクラス1 を上回る精度を持ちますが、その精度を維持するには主軸・ホルダー・コレット・h6 シャンクといった系全体の品質が前提となります。
振れが定量的に重要となる理由
BIG DAISHOWA の「ワンテンスルール」では、振れ 0.0001 インチ(2.5 µm)あたり工具寿命が概ね 10% 短縮されると見積もられます — これは超硬エンドミルによる鋼の仕上げ試験に基づく値です。実際の影響は被削材、半径方向の係合量、刃数によって変動します。振れ 0.01 mm(4 テンス)の場合、影響は概ね 40% に達します。したがって、油圧チャック(0.003 mm)と標準コレット(0.015 mm)を比較すると、工具寿命は 25–50% 延伸される計算になります(ワンテンスルール 基準;実際の結果は被削材および工具径により異なります)。高価な超硬エンドミルを多用する現場では、仕上げ加工における経済性は油圧チャックに有利に働きます。
油圧チャックが優れた振れを実現できるのは、加圧されたオイルがシャンク全周にほぼ均一な圧力で力を分配するためです。コレットチャックはコレット自体の機械的なたわみに依存しているため、わずかな非対称性が避けられません。
把持力と剛性
油圧チャックは同等以上の半径方向把持力(10,000-20,000 N)で締め付けるものの、平滑なボアの背後にあるオイル膜が極限負荷下で微小すべりを許す可能性があるため、すべり出すまでに伝達できるトルクはコレットチャックの方が大きくなります。ER32 コレットナットの締付トルクは 136 Nm(約 100 ft-lb、標準ナットに対する REGO-FIX 推奨締付トルク)であり、コレットの分割把持は油圧チャックの平滑なボアよりも引き抜きに強いため、引き抜きリスクが最も高い荒加工や溝加工では一般にコレットチャックが選ばれます。
✦ コレットチャックの強み
- ナットを定格トルク(ER32 標準ナットで 136 Nm)で締め付けた場合、すべり出すまでのトルク伝達が大きい
- 重荒加工や溝加工に有利
- 1セットのコレットで広い径範囲に対応
- ウェルドンシャンクや h7-h10 の円筒シャンクにも対応(油圧チャックは h6 が必要)
✦ 油圧チャックの強み
- オイル室による優れた振動減衰
- 仕上げ加工での面粗さに優れる
- 工具交換が高速(挿入してネジ1本を締めるだけ)
- 保守の手間が少ない(コレットの摩耗・交換が発生しない)
高い切りくず負荷を伴う重荒加工では、工具の引き抜けを防ぐためコレットチャックの把持力が必要となります。一方、振動制御と面粗さが最優先となる仕上げ加工では、油圧チャックが本領を発揮します。
パワーミリングチャック・焼きばめホルダーとコレットチャックの比較
パワーミリングチャックは肉厚のボディと長い平行ボアで工具を把持するため、重荒加工では同程度のサイズの ER コレットチャックより引き抜きに強い一方、ER コレットチャックは1本のホルダーで多くのシャンク径に対応でき、軽〜中負荷の混在作業ではより低コストです。 パワーミリングチャックは通常、大きめのシャンク径に限られ、主軸端の重量も増します。
焼きばめホルダー(「圧入」ホルダーとして検索されることもある)は一般に ≤0.003 mm TIR と 25,000-40,000 N の把持力を実現し、ER コレットの ISO 15488 クラス2 許容値 ≤0.015-0.020 mm を大きく上回ります。 その代わり、加熱装置が必要で、ホルダー1本につきボア径は1種類、シャンクも h6 に限られます。
| 方式 | 一般的な振れ | 把持力 | ホルダーあたりのシャンク範囲 | 適した用途 |
|---|---|---|---|---|
| ER コレットチャック(クラス2) | ≤0.015-0.020 mm(ISO 15488) | サイズにより 3,000-25,000 N(一般的な推定値) | コレットセット一式(例:ER32 で 2-20 mm) | 汎用フライス加工、穴あけ、多種工具 |
| ER コレットチャック(UP/AA コレット) | ~0.005 mm | サイズにより 3,000-25,000 N(一般的な推定値) | コレットセット一式 | 既存 ER ホルダーでの仕上げ |
| 油圧チャック | 3xD で ≤0.003 mm | 10,000-20,000 N | ボア1種(縮径スリーブでより小径に対応) | 仕上げ、長突き出し、減衰 |
| 焼きばめホルダー | 3xD で ≤0.003 mm | 25,000-40,000 N | ボア1種 | 高速、細身の突き出し、高把持力 |
| パワーミリングチャック | メーカー仕様 | メーカー仕様 | ストレートコレット1種につきボア1種 | 重荒加工、高トルク |
振動減衰
油圧チャック内部のオイル室は受動的な振動ダンパーとして機能し、工具と主軸の間で伝達されるびびり振動を吸収します。油圧チャックはびびりが発生している長突き出し仕上げ加工(4xD 以上)において面粗さを典型的に 0.2-0.4 µm Ra 改善できますが、剛性の高い短突き出し加工ではその効果はほぼ消失します。 びびりが顕在化している、あるいはその境界にある条件(突き出しが長い、薄肉、難削材)では、この減衰効果により面粗さが 0.2-0.4 µm Ra 改善する場合があります。剛性が高く突き出しが短い段取りでは、抑えるべきびびりが存在しないため、改善幅はわずかにとどまることもあります。
この優位性が顕著となる場面は次のとおりです。
- 長突き出しの仕上げ加工(4xD 以上の突き出し)
- びびり痕が許容されない薄肉加工
- 工具の振動が摩耗を加速させる難削材の仕上げ
コストと実務上の考慮点
ER32 コレットチャックと 18 本のコレットセットを合わせると総額 $230-$600 で 2 mm〜20 mm のシャンクをカバーできる一方、油圧チャックは 1 本 $300-$600 でシャンク径 1 種のみ対応となるため、多品種の工具径を扱う現場ではコレットシステムが圧倒的にコスト有利です。
コレットチャックは初期投資が低く、1つのチャックとコレットセットで広い径範囲をカバーできます。油圧チャックはシャンク径ごとに専用品が必要となるため初期投資は増えますが、消耗品コストはほぼ発生しません — 摩耗・交換の対象となるコレットが存在しないためです。
選定の判断フレームワーク
生産性の高い現場の多くは両方式を並行して運用しています。荒加工の経済性ではコレットチャックが、仕上げの面品質と工具寿命では油圧チャックが優位に立つためです。
- 荒加工、高い切りくず負荷 — コレットチャック(トルク伝達が大きい)
- 仕上げ加工、厳しい面粗さ要件 — 油圧チャック(振れと減衰に優れる)
- 工具径が多様な多品種少量現場 — コレットチャック(1つで多くの径に対応)
- 工具が固定された量産ライン — 油圧チャック(高速交換と一貫した振れ)
- 高速加工(20,000+ RPM) — 油圧チャック(バランスと振れに優れる)
これらのホルダー選定に対して最適なカッター形状を組み合わせるには、エンドミル選定:刃数・母材・コーティング徹底ガイドを参照してください。
用途別ツールホルダー選定早見表
| 使用場面 | 推奨方式 | 回転数範囲 | 仕様 | 選定理由 |
|---|---|---|---|---|
| 10 mm エンドミルで 1045 鋼材の荒加工、0.15 mm/刃 | ER コレットチャック(ISO 15488 クラス2) | 6,000-10,000 RPM | G6.3 バランス、ナット締付トルク 136 Nm(ER32 標準ナット) | コレットの分割把持が荒加工の高トルク要求を担い、油膜チャックで生じうる微小すべりを防ぐ |
| P20 型鋼での 6 mm 仕上げ工具 | 油圧チャック | 12,000-18,000 RPM | 0.003 mm TIR、G2.5 | 0.005 mm 未満の振れは ワンテンスルール により仕上げ工具寿命を典型的に 25-50% 延伸し、超硬摩耗コストだけでチャック代を回収できる |
| 12 mm 工具、薄肉ポケットへの 6xD リーチ | 油圧チャック | 8,000-14,000 RPM | 0.003 mm TIR、オイル室減衰 | オイル室が工具固有振動数のびびりを吸収し、長突き出し時に典型的に Ra を 0.2-0.4 µm 改善する |
| ジョブショップ多品種、シャンク径 3-20 mm | ER32 コレットチャック+18 本コレットセット | 15,000 RPM まで | G6.3、コレットあたり 1 mm 把持範囲 | 1 本のチャックとコレットセットで径範囲全体を $230-$600 でカバー(油圧チャック 18 本分との比較) |
| 量産セル、固定 8 mm シャンク、無人運転 | 油圧チャック | 12,000-20,000 RPM | 0.003 mm TIR、h6 シャンク、消耗品なし | シール保守の間にコレット摩耗が発生せず、無人シフトの故障要因を低減する |
| 20,000+ RPM アルミニウム HSM | 油圧チャックまたは HSK-A(DIN 69893)シャンクの焼きばめ | 20,000-25,000 RPM | G2.5 バランス、0.003 mm TIR | HSK-A シャンク上の油圧チャックは、高速時に面・テーパー両接触が維持されるため、高回転バランスと低振れを両立する |
最大の生産性を得るには、両方式を戦略的に併用するのが最適です。
コレットチャックは、その汎用性、荒加工でのすべりにくさ、コストパフォーマンスから、汎用ツールホルダーとして引き続き最良の選択肢です。油圧チャックは、仕上げ工程、高速機、振れを 0.005mm 未満に抑えることが部品品質や工具寿命に直結するあらゆる工程において、その価格差を正当化します。生産性の高い現場の多くは、荒加工にコレットチャック、仕上げ加工に油圧チャックを使い分けています。
コレットとチャックの違いは何ですか?
コレットは、ナットによってテーパー穴へ引き込まれると狭い範囲のシャンク径に合わせて閉じる、スリ割り入りのテーパースリーブです。チャックは実際に把持を担うホルダーで、爪(ドリルチャック)、油圧(油圧チャック)、またはコレットとナット(コレットチャック)で工具を保持します。コレットチャックでは、コレットが径を、ホルダーが主軸とのインターフェースを決めます。
油圧コレットチャックとは何ですか?
CNCのツールホルダー分野では、通常は油圧式の膨張チャックを指します。加圧スクリューを回すとピストンが薄肉スリーブ背後の油を加圧し、スリーブが h6 シャンクの周囲で均一に閉じます。対応ボア径は1種類で、より小さなシャンクには縮径スリーブを用います。旋盤では、同じ言葉が油圧作動式のワーク把持用コレットチャックを指すこともあります。
パワーミリングチャックとコレットチャックでは、荒加工でどちらがよく保持できますか?
パワーミリングチャックは肉厚のボディと長い平行ボアで把持するため、重荒加工では同程度のサイズの ER コレットチャックより一般に引き抜きに強くなります。ER コレットチャックは1本のホルダーで多くのシャンク径に対応でき、価格も低いため、軽〜中負荷が混在する切削では汎用性の高い選択肢となります。
焼きばめはコレットチャックより優れていますか?
振れと把持力に関しては、概ね優れています。焼きばめホルダーは一般に ≤0.003 mm TIR と 25,000-40,000 N の把持力を実現し、ISO 15488 クラス2 の ER コレットの ≤0.015-0.020 mm を上回ります。その代わり加熱装置が必要で、ホルダー1本につきボア径は1種類、シャンクも h6 に限られるため、多種の工具を扱う場合は ER チャックの方が安価で柔軟です。
コレットチャックと油圧チャックの典型的な振れの差はどの程度ですか?
クラス2(標準等級)コレットを用いる ER コレットチャックの振れは、ISO 15488 の試験突き出し位置で ≤0.015-0.020 mm TIR が上限であるのに対し、油圧チャックは 0.003 mm 以下を実現します — 概ね 5-7x の差です。精密な UP/AA 等級コレットを使えば差は約 0.005 mm まで縮まりますが、振れが面品位を左右する仕上げ加工では依然として油圧チャックが優位です。
油圧チャックは重荒加工に対応できますか?
油圧チャックは ER コレットチャックよりもトルク伝達が劣ります。これは、高い横方向荷重下ではオイル膜が微小すべりを起こす可能性があるためです。高い切りくず負荷を伴う重荒加工では、ナットを定格トルク(ER32 標準ナットで 136 Nm)で締め付けていれば、ER コレットチャックの方がより確実な工具把持を提供します。
油圧チャックは保守までにどれくらいもちますか?
油圧チャックは一般にシール保守の間隔が長く、コレット方式と異なり消耗部品がありません — 交換すべきコレットも、増し締めが必要なナットも存在しません。定期的なシール保守の費用は、同じ工具交換回数で摩耗したコレットを交換する費用より少ないため、長期的な総コストは同程度になることが多いといえます。
1つの現場で両方式を併用すべきはどのような場合ですか?
生産性の高い現場の多くは、荒加工ステーションにコレットチャックを配置し — 正しく締め付けた ER32 コレット(ナット締付トルク 136 Nm)は高い切りくず負荷下でも引き抜けに耐えます — 仕上げステーションには油圧チャックを配置しています。仕上げでは 0.003 mm TIR とオイル室による振動減衰が面品位を高め、超硬エンドミルの寿命を最大 25-50% 延ばします。