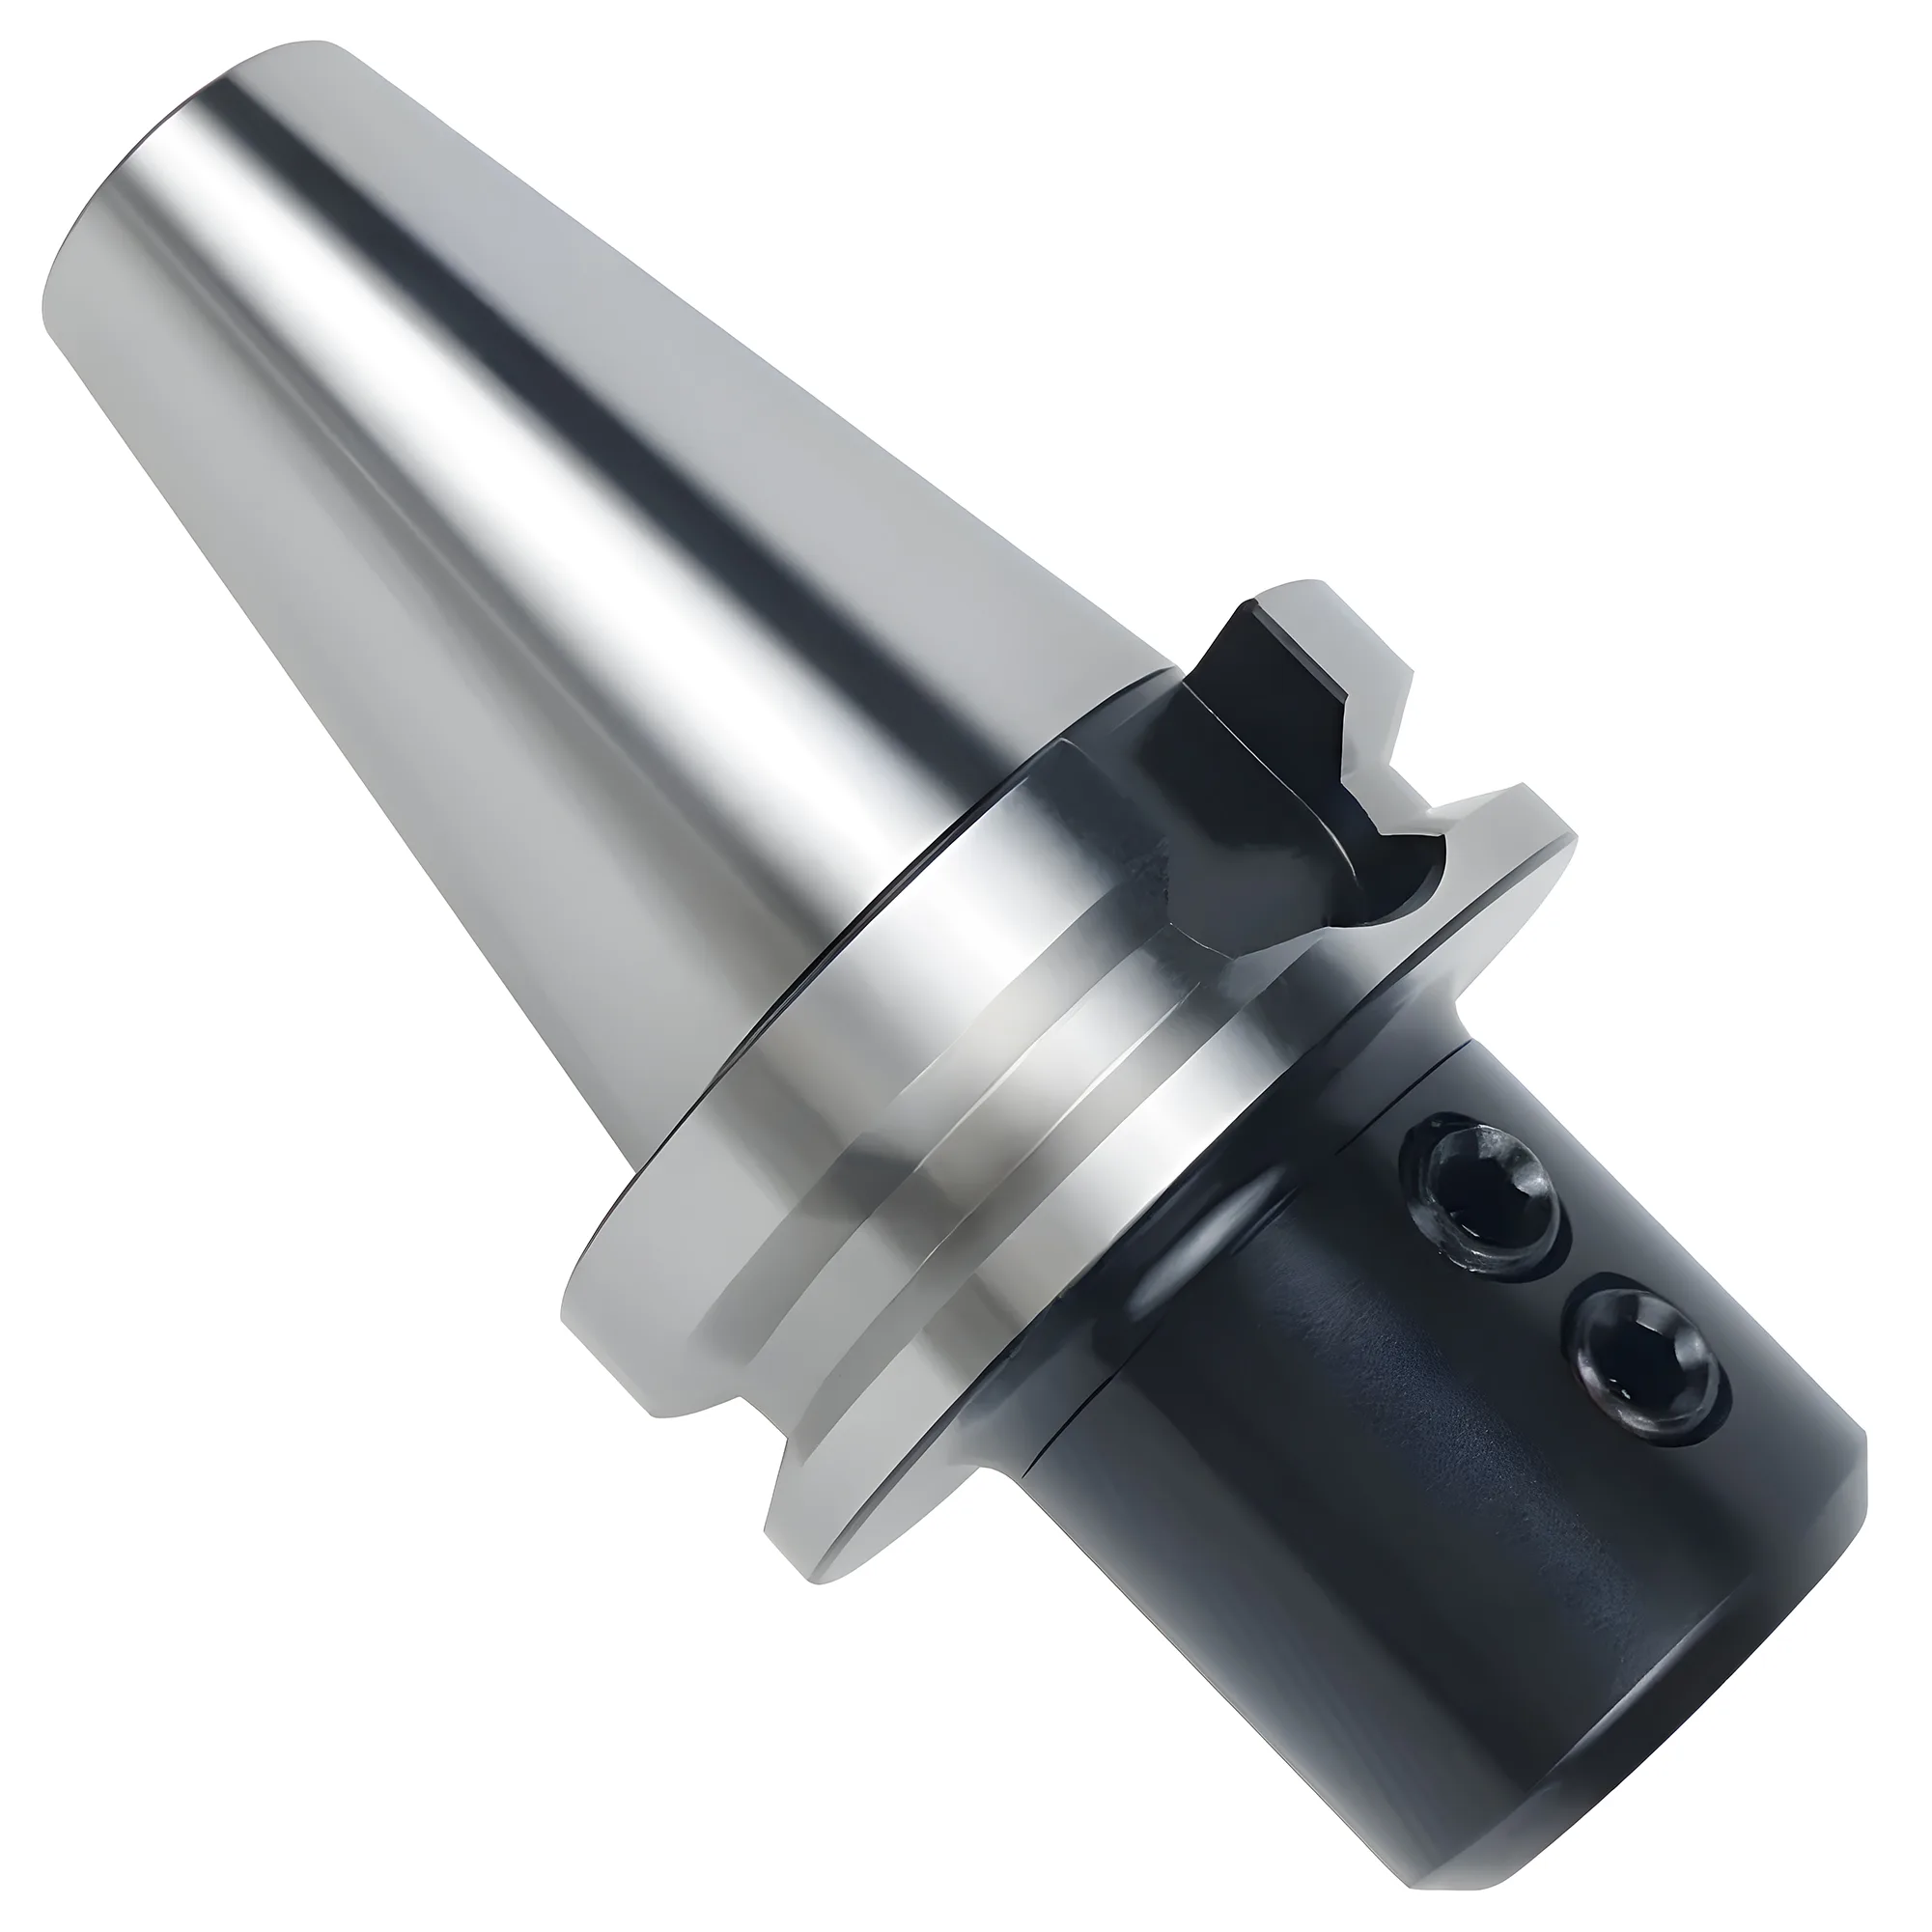
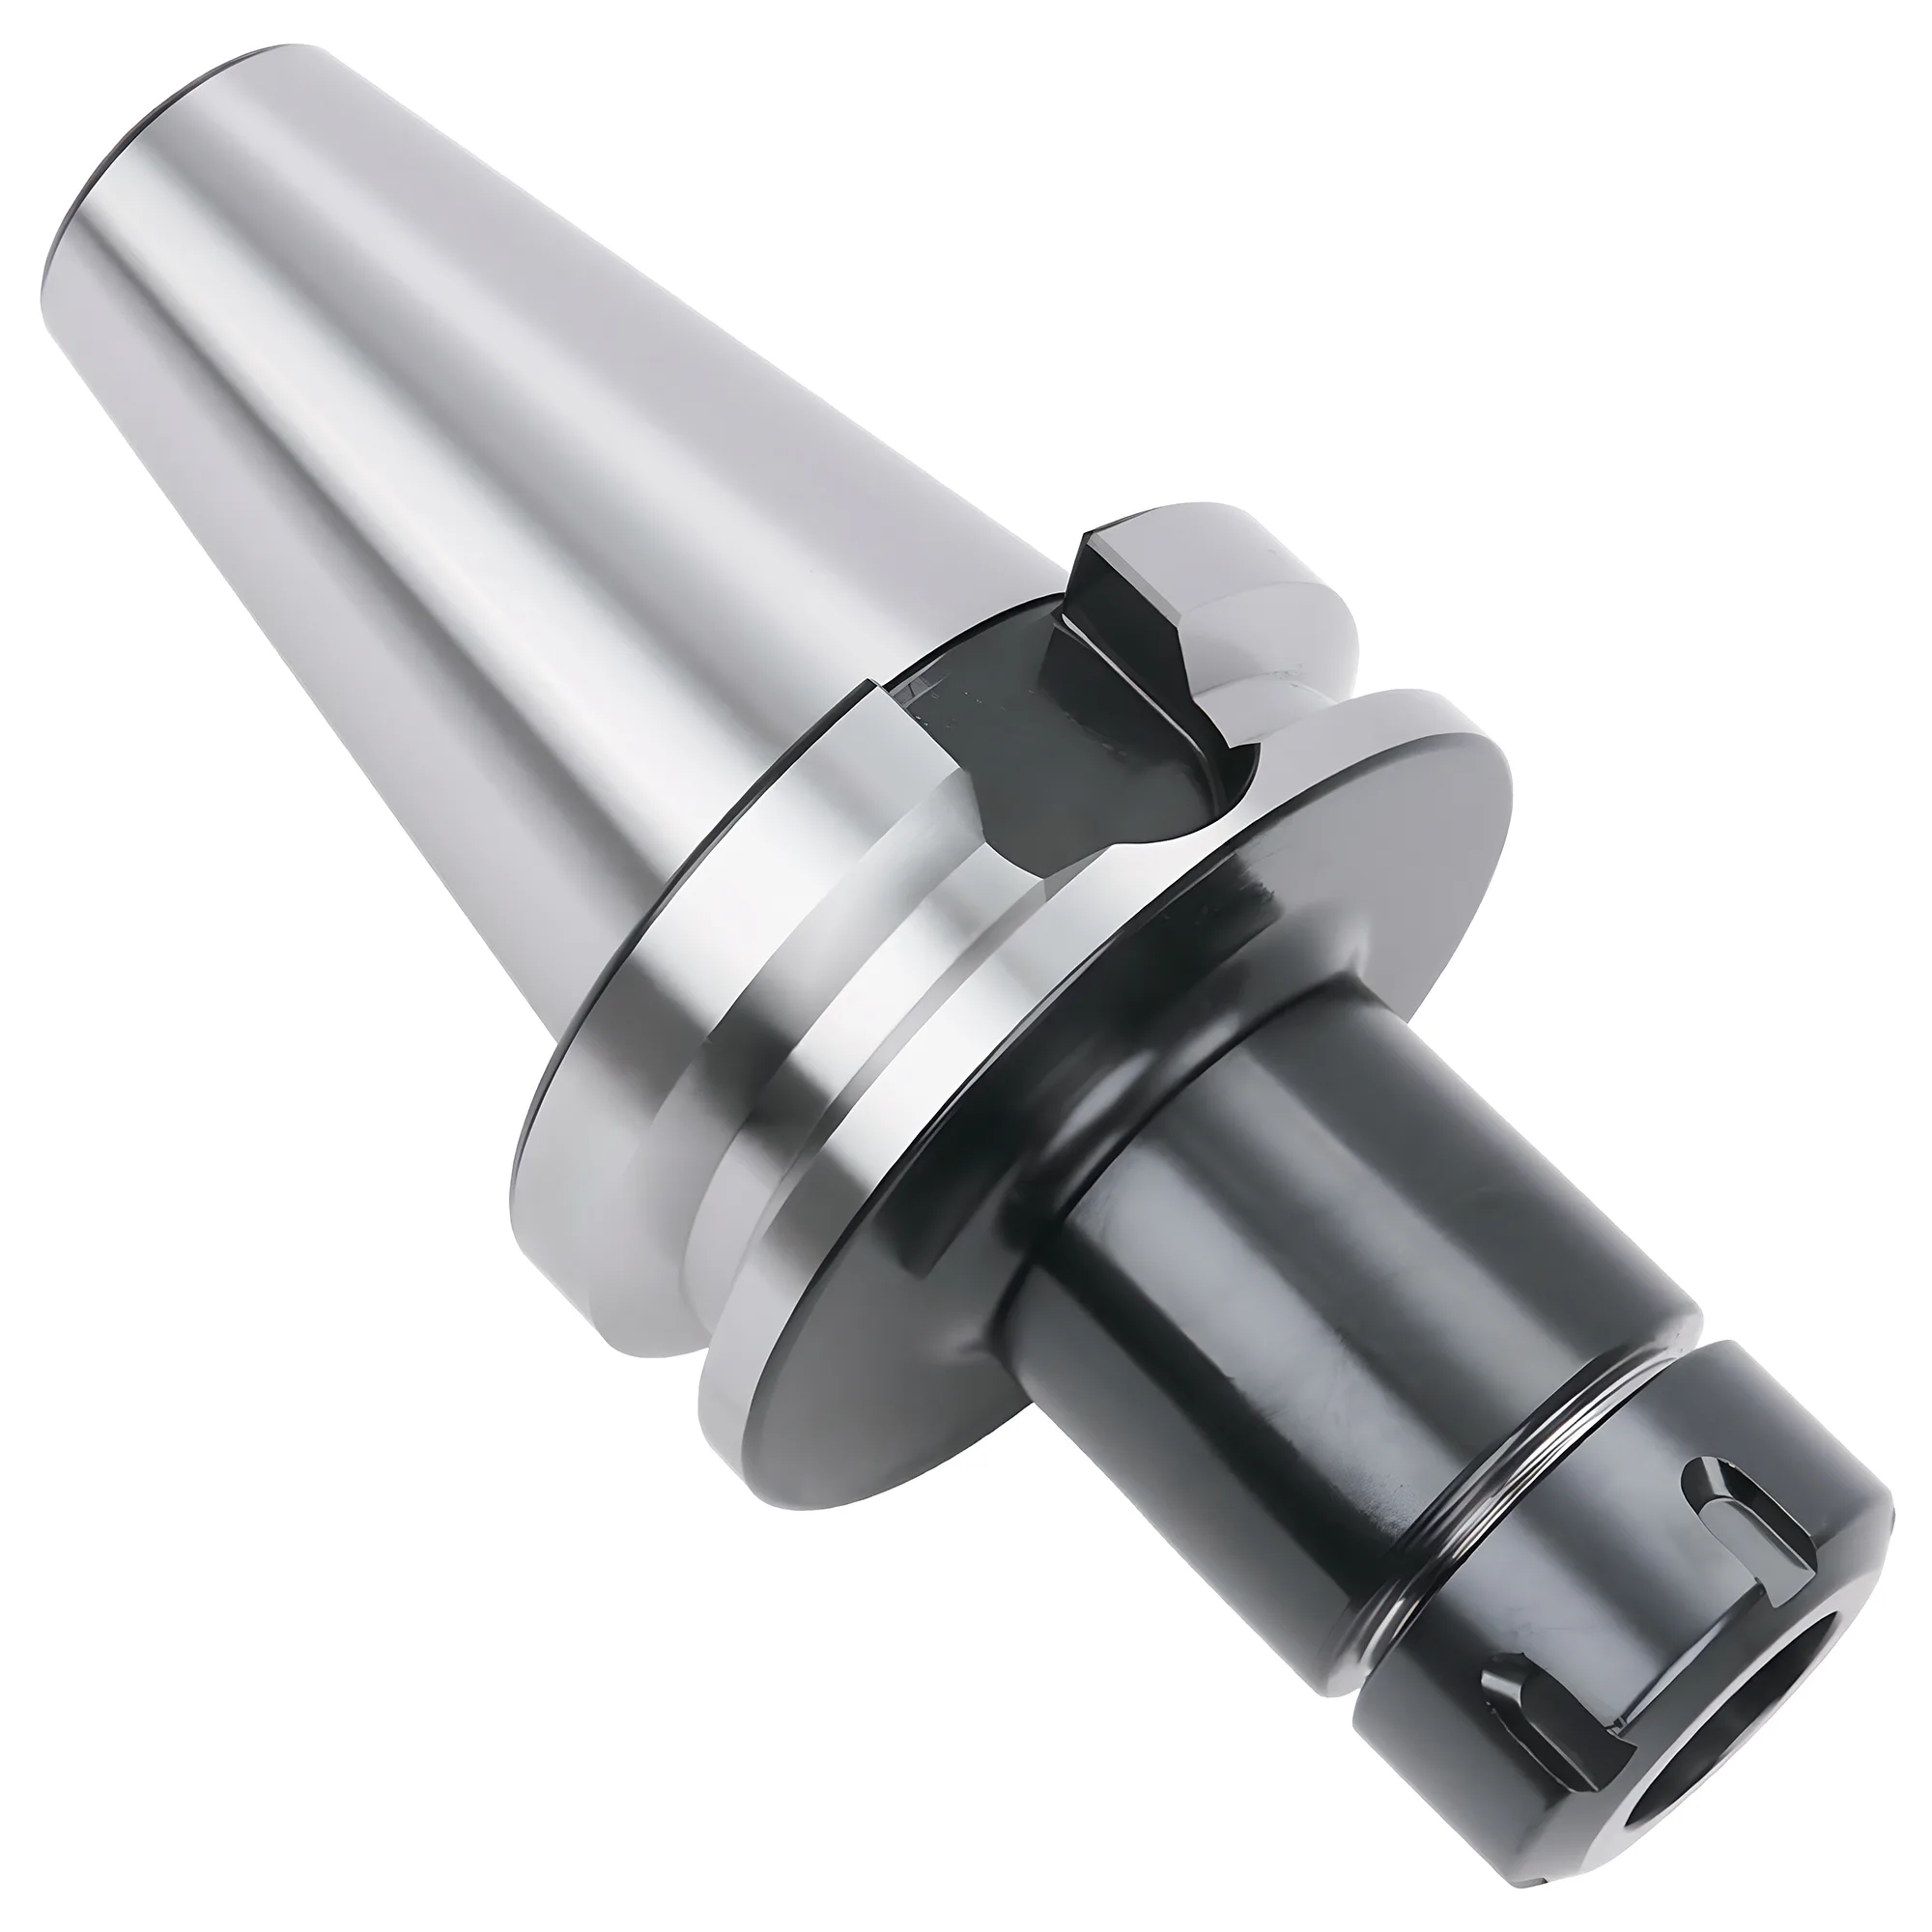
断続切削を伴う荒加工では、インデキサブルエンドミルをWeldonサイドロックホルダーまたはミリングチャックで保持する。DIN 1835 form Bのフラットに当接する止めねじは引抜きを機械的に阻止し、ローラー式ミリングチャックは全周把持により通常0.005-0.01 mm TIRを保持するためである。ERコレット(Class 2、≤0.020 mm TIR)はシャンク径20 mm(ER32)または26 mm(ER40)までの軽~中程度の加工に用い、油圧チャックや焼きばめホルダー(≤0.003 mm TIR)はインデキサブル仕上げ加工に限定する。仕上げでは、振れによって1枚のインサートだけが他より大きな負荷を受けるからである。
インサートを装着するカッター本体は、ソリッドエンドミルにねじを付けたものではない。鋼製シャンクの剛性は切れ刃の精度を上回り、インサートは1枚ずつワークに当たり、さらにホルダー自体の振れが加わる前から、切れ刃にはポケット間の高さばらつきが存在する。そのため、適したホルダーも変わってくる。ソリッド超硬エンドミルを対象としたホルダーファミリー全般の比較はサイドロック vs ER vs 焼きばめホルダーガイドを参照。本ガイドでは、ストレートシャンクのインデキサブルエンドミル、高送りカッター、最小クラスのシェル形本体を扱う。
インデキサブルカッターの保持が難しい理由
インデキサブル本体とソリッド超硬工具を分ける特性は3つある。インデキサブルエンドミルでは1-5枚のインサートがそれぞれ個別に切削へ入っては抜けるため、ホルダーには一定の力ではなく繰り返しの衝撃が加わる。そのため、同径のソリッドエンドミルよりも引抜き抵抗が重要となる。
第一に、切削はインサート単位で断続する。インサート3枚の25 mm本体を1,500 RPMで回すと、毎秒75回のインサート突入が生じる。突入のたびに小さなハンマー打撃が加わり、ホルダーの把持はこれをクリープなしに吸収しなければならない。摩擦のみの把持(コレット、油圧スリーブ、焼きばめ内径)は把持力だけでクリープに抵抗するのに対し、フラットに当接する止めねじは形状で抵抗する。
第二に、多くのインデキサブル肩削りフライスは切れ味を得るために正のアキシャルすくい角を採用しており、これがカッターをホルダーから引き出す方向の軸方向分力を生む。全幅溝加工やヘリカルランピングでは、この引抜き力は切りくず負荷とともに増大する。荒加工サイクル中に0.1 mm抜け出した本体は底面に段差を残し、最悪の場合はパスごとに深く食い込んで、最終的にインサートが破損する。
第三に、本体は鋼製である。鋼のヤング率は約210 GPaで、超硬合金の580-620 GPaを大きく下回るため、インデキサブル本体は同径・同突出しのソリッド超硬工具のおよそ3×たわむ。ホルダーの選択でこの比率を変えることはできないが、ホルダーのゲージ長と把持剛性は、そこにさらにたわみを上乗せするかどうかを左右する。
DIN 1835は、切れ刃がインサートか研削溝かを問わずフライスカッターの円筒シャンクを対象とするため、ほとんどのインデキサブルエンドミルシャンクが準拠する規格である。 form Aは平円筒、form BはこれにWeldonフラットを加えたものである。DIN 6535はソリッド超硬カッター向けの同等形状(HA, HB, HE)を規定しており、ここで関係するのは主に、超硬シャンクのインデキサブル本体や超硬エクステンションが構成に含まれる場合である。シャンク形状そのもの(平 vs Weldon vs ホイッスルノッチ)の選択はホルダー選択とは別の判断であり、本ガイドでは本体のシャンクがカッターメーカーによってすでに決められていることを前提とする。
各ホルダーは引抜きと断続荷重にどう対処するか
5つのホルダーファミリーは、確実な(形状拘束による)駆動と摩擦駆動の2グループに分かれる。サイドロックホルダー(Weldonまたはホイッスルノッチ)は、インデキサブル本体の引抜きを機械的に阻止する最も一般的なホルダー形式である。止めねじがフラットに当接するため、ねじが緩むかせん断しない限り、シャンクはフラットを越えて滑ることができない。
| ホルダー | 把持機構 | 引抜き抵抗 | 代表的振れ(TIR) | 実用回転数 | 必要なシャンク |
|---|---|---|---|---|---|
| Weldonサイドロック | DIN 1835 form Bフラットへの止めねじ | 確実(形状拘束) | 0.010-0.030 mm | ~12,000 | Weldonフラット |
| ミリングチャック(ローラー式) | ニードルローラーがスリーブを内側へ押し込む | 高(全周摩擦) | 3xDで0.005-0.01 mm | ~12,000 | 平またはフラット、h6 |
| ERコレット(ISO 15488) | ナットで締め付けるスリット入りコレット | 中(摩擦、1 mm範囲) | ≤0.020 mm(Class 2、d₁ 10-26 mm)、UP/AAグレードで~0.005 mm | バランス品で20,000-25,000 | 平またはフラット |
| 油圧チャック | 油圧で薄肉スリーブを膨張させる | 中~高(摩擦) | 3xDで≤0.003 mm | 20,000+ | 平、h6 |
| 焼きばめ | 熱による締まりばめ | 高(摩擦、25,000-40,000 N) | 3xDで≤0.003 mm | 25,000+ | 平、h6 |
サイドロックホルダーは、多くの本体がWeldonフラットを研削済みの状態で出荷されるため、インデキサブル本体と自然に組み合わさる。1本の止めねじがシャンクを内径の片側へ押し付けるので、工具は通常0.010-0.030 mm TIRで回転する。このペナルティは、仕上げ用エンドミルに比べて荒加工用本体でははるかに問題になりにくい(その理由は03節で定量化する)。
ミリングチャック(パワーミリングチャック、ローラー式ミリングチャックとしても販売される)は、ニードルローラーケージと肉厚のノーズにより全周をクランプする。ローラーはフラットではなく円筒部を把持するため、平シャンクとWeldonフラット付きシャンクの両方を受け入れる。多くのミリングチャックは大きな内径を1つだけ持ち(一般に20、25、32または42 mm)、より細いシャンクは、平行な内径に収まるストレートの円筒形縮径コレット(Cタイプコレットと呼ばれることが多い)を介して把持する。通常3xDで0.005-0.01 mm TIRを保持し、荒加工の把持力と良好な振れを1本のホルダーで両立したい現場にとって、サイドロックからの一般的なステップアップとなる。
ISO 15488準拠のERコレットは、ホルダー1本で対応できるシャンクサイズが最も多く、ほかのホルダーを持たない現場で標準となっているのはこのためである。ISO 15488は10-26 mmのコレット内径に対しClass 2の振れ限度を≤0.020 mm TIRと定めており、インデキサブル荒加工には十分である。メーカーの精密グレード(UPやAAと表示されることが多い)は約0.005 mm TIRで製作され、規格のClass 1より厳しいが、その精度が出るのはホルダー、ナット、シャンクが同等の精度を持つ場合に限られる。弱点は引抜きにある。コレットは1 mmの把持範囲にわたって摩擦で把持するため、その範囲の下限付近でクランプした本体や、ナットの締付けトルクが不足した本体は、繰り返しのインサート衝撃でクリープするおそれがある。ER32の上限は20 mm(3/4 inは20-19 mmコレットに収まる)、ER40の上限は26 mmであるため、1 inシャンクは収まるが、32 mmや1-1/4 inのシャンクは収まらない。
油圧チャックと焼きばめホルダーは、いずれも3xDで≤0.003 mm TIRに達する。油圧チャックはオイルチャンバーによる振動減衰を備えるが、同じ内径のミリングチャックより伝達トルクの定格が低いのが通例であり、多くのメーカーは標準品を仕上げおよび軽~中程度のフライス加工向けに位置付けている。焼きばめホルダーはより強く把持する(通常25,000-40,000 N)ものの、交換に時間がかかり、超硬シャンクを前提に設計されている。鋼製のインデキサブルシャンクは熱によってホルダー内径とほぼ同じ率で膨張する(両者とも約11-13 × 10⁻⁶ /°C)ため、取外しには、熱がシャンクへ浸透するより速くホルダーを加熱する必要がある。運用は可能だが、超硬に比べて時間がかかり、許容度も小さい。
Weldonフラットの自家研削
平シャンクのインデキサブル本体にフラットを研削してサイドロックホルダーに合わせる方法はよく行われるが、手研削したフラットの深さや角度が適切でないと、止めねじが面ではなくエッジに当たる。これでは引抜き抵抗も振れの再現性も回復しない。サイドロックホルダーを使う前提であれば、工場出荷時にWeldonフラット(DIN 1835 form B)が付いた本体を購入するか、平シャンクのままミリングチャックで保持する。
多刃カッターで振れはどの程度影響するか
インデキサブル本体の振れは、インサート間での切りくずの分担を変える。2枚刃のインデキサブルエンドミルでは、半径方向の振れがTIR値のほぼ全量を高いインサートの切りくずに上乗せするため、1刃当たり送り0.10 mmで0.020 mmの振れがあると、一方のインサートは約20%過負荷となり、もう一方は20%軽い負荷で回る。
影響の大きさは、振れに対する切りくず厚さの比で決まる:
Δh ≈ TIR × sin κ
ここでΔhは高いインサートにおける切りくず厚さの増分(mm)、TIRは切れ刃位置での半径方向の振れ(mm)、κはインサートの切込み角である。振れに対する1刃当たり送りが支配的な変数であり、同じ0.020 mm TIRでも、高送りカッターでは無視できる一方、仕上げパスでは決定的となる。
以下の3つの計算例は、いずれも0.020 mm TIRの2枚刃本体についてその幅を示す。インサートが3枚または4枚になると、隣接する切れ刃間の段差は小さくなる(偏心した本体ではTIRのおよそ半分から4分の3)ため過負荷は縮小するが、最も高いインサートが最も多く削ることに変わりはない:
- 90°肩削りフライス、f_z = 0.05 mmでの仕上げ: sin 90° = 1であるため、高いインサートは約0.07 mmを削り、公称値より約40%多くなる。このインサートが最初に摩耗し、壁面ではしばしば単独で最終面を創成するため、多刃本体であっても、プログラム上の1刃当たり送りの数倍で削る1枚刃本体のような仕上がりになりうる。
- 90°肩削りフライス、f_z = 0.15 mmでの荒加工: 過負荷は約13%まで下がる。ほとんどの荒加工用材種は、目に見える工具寿命の変化なしにこれを吸収する。
- 高送りカッター、κ ≈ 10°、f_z = 2.5 mm: 実際の切りくず厚さは約0.43 mm(2.5 × sin 10°)で、振れによる上乗せは約0.0035 mm(0.020 × 0.174)と1%未満にとどまる。切りくず負荷に関する限り、高送り本体では半径方向の振れはほぼ無関係である。
高送りカッターが敏感なのは半径方向ではなく軸方向の振れである。小さな切込み角により、インサート高さの差がそのまま一方のインサートの軸方向切込みの増加となるためである。 これはホルダーの問題というより、カッター本体とインサート着座の問題であり、精密ホルダーの効果が仕上げ用エンドミルより高送り本体で小さいのはこのためである。
カッター本体自体が下限を決める。ISO 8688-1:1989 §4.5は、工具寿命試験用の基準正面フライスカッターを取り付ける際、半径方向100 µm、軸方向50 µmまでの振れを許容し、隣接する切れ刃間の差は50 µm以下としている。標準化された試験の基準カッター向けに定められたこの許容値は、数十ミクロンの刃間ばらつきがインデキサブル本体では通常の範囲として扱われていることを示している。同じ条項は、これを低減するためにインサートの選択的な取付けを推奨している。ホルダーを0.020 mmから0.003 mm TIRへ改善する効果は確かにあるが、切れ刃自体が数十ミクロンばらつく本体では、その見返りは荒加工ではなく主に仕上げで得られる。BIG DAISHOWAの「1/10の法則」によれば、振れ2.5 µmごとに工具寿命は約10%低下する。この経験則が最も直接的に当てはまるのはホルダーが振れ量の大部分を占める場合であり、インデキサブル本体ではそれが仕上げ加工にあたる。
振れはシャンクではなくインサートで測る
本体をクランプした後は、シャンクやホルダーノーズだけでなく、各インサートの切れ刃コーナーを半径方向と軸方向の両方でダイヤルゲージにより測定する。インデキサブル本体では、着座不良のインサートや、1つのインサート座の下に噛み込んだ切りくずのほうが、サイドロックと油圧ホルダーの差よりも大きな刃間ばらつきを生むことが多い。
突出し、ゲージ長、シャンクサイズ
引抜きの問題が解決すれば、インデキサブル荒加工の大半を制限するのは把持ではなくたわみである。片持ち工具のたわみは、はりの式に従う:
δ = F × L³ / (3 × E × I), I = π × d⁴ / 64
ここでFは半径方向の切削力、Lはホルダー端面からの突出し長さ、Eはヤング率(鋼製本体では210 GPa)、dはシャンクまたはネックの有効径である。突出し長さは3乗で効くため、たわみを支配する。インデキサブル本体の突出しを2×Dから3×Dにすると、同じ切削力でたわみは約3.4×(1.5³)に増え、5×Dでは2×Dのおよそ15.6×のたわみとなる。
ホルダー選択への実務上の帰結は次のとおりである:
- 部品と干渉しない範囲で最短のゲージ長のホルダーを選ぶ。 インデキサブル荒加工では、スタブ形のサイドロックホルダーや短いミリングチャックが、長いERエクステンションに勝ることが多い。ホルダーの突出しも工具の突出しと同様に、1ミリごとに3乗の項へ加算されるためである。
- シャンク全長をクランプする。 シャンクの前部だけでクランプされたインデキサブル本体は、より長い工具のように振る舞い、ホルダー先端に力が集中する。ERコレットでは、シャンクをコレットの有効把持長さより奥まで挿入する。内径の前部だけで把持されたシャンクは、コレットを傾けるおそれがある。
- ホルダーの精度を上げる前にシャンクサイズを上げる。 Iはd⁴に比例するため、25 mmシャンクは20 mmシャンクより約2.4×剛性が高い((25/20)⁴ ≈ 2.44)。長い突出しを要する加工では、この剛性向上が通常、ホルダー形式間の振れの差を上回る。
突出しが約3×Dを超えるインデキサブル本体では、同じ長さでより精密なホルダーを使うよりも、短く剛性の高いホルダーに大径シャンクを組み合わせるほうが、通常は安定性への寄与が大きい。 深いポケットに届く必要があるカッターには、高送り形状のほうが適している場合が多い。高送り形状は切削力の大部分を軸方向、つまりセットアップの剛性が最も高い主軸側へ向けるためである。
カッター径・加工内容・テーパーに合わせたホルダー選定
機械側のテーパーは、実用上最大のホルダーと利用可能なトルクの両方に上限を設ける。**30番テーパー主軸(BT30/CAT30)では、通常ER32ホルダーで20 mm(3/4 in)以下、サイドロックホルダーで約25 mm(1 in)までのインデキサブルシャンクに限られるが、40番テーパー以上の主軸では、ミリングチャックやサイドロックホルダーで25-32 mmシャンクを使えるようになる。**30番テーパー機で25 mmともなると、切削を制限するのは通常ホルダーの内径ではなく、主軸のトルクとテーパー剛性である。
| カッター径 | 代表的シャンク | 荒加工(断続、全幅溝) | 高送り | 仕上げ/中仕上げ |
|---|---|---|---|---|
| 16-20 mm | 16 mm / 5/8 in | サイドロック、またはナットを規定最大トルクで締めたER32 | サイドロックまたはER32 | ER32 UP等級または油圧 |
| 20-25 mm | 20 mm / 3/4 in | サイドロックまたはミリングチャック | サイドロックまたはER32/ER40 | 油圧またはミリングチャック |
| 25-32 mm | 25 mm / 1 in | サイドロックまたはミリングチャック(40番テーパー以上) | サイドロックまたはER40 | 油圧または焼きばめ |
| 32-50 mm | 32 mm / 1-1/4 in | サイドロックまたは重切削用ミリングチャック(40/50番テーパー) | サイドロック | ミリングチャックまたは油圧 |
| シェル形本体(~32 mm以上) | ボア取付け | シェルミルアーバー | シェルミルアーバー | シェルミルアーバー |
シャンクサイズは代表的な組み合わせであり、固定的なルールではない。多くのメーカーは同じカッター径を2種類のシャンクサイズで用意しており、ロングネック仕様ではシャンクが1サイズ大きくなる。シェル形本体(一般に直径約32-40 mm以上)は、シャンクホルダーではなく、ISO 6462に準拠した中央ボアとドライブキーを介してシェルミルアーバーに取り付けられる。 そのため判断はまったく別のものとなる。この取付け方式の選択についてはフェイスミル vs シェルミルガイドを参照。
ERコレットが役割を果たすのは表の左側である。軽~中程度の荒加工における16-20 mm本体では、ナットを規定最大トルク(REGO-FIXのデータによれば標準ナットで136 Nm)で締めたER32が、ほとんどのインデキサブルカッターを通常クリープなしに保持し、しかも30番テーパーの現場の多くがすでに保有しているホルダーでもある。特定の加工でERに引抜きの実績がある場合、対策は通常、新しいホルダーシステムではなく、そのカッター1本だけをサイドロックホルダーに替えることである。コレットのサイズ選定とISO 15488の精度等級についてはERコレット選定ガイドを参照。
✦ サイドロック/ミリングチャックが最適な用途
- 正のすくい角の肩削りフライスによる断続荒加工と全幅溝加工
- 本体を外側へ引き出すヘリカルランピングとプランジ進入
- DIN 1835 form BのWeldonフラット付きで供給される本体
- ~12,000 RPM未満で回転する主軸
✦ ER/油圧/焼きばめが最適な用途
- 16-20 mmシャンク(ER32)での軽~中程度のインデキサブル荒加工
- 0.003-0.020 mm TIRの差がインサート間の負荷分担を変えるインデキサブル仕上げ
- 多数のシャンクサイズを1つのホルダーファミリーで標準化する現場
- バランスが重要となるアルミニウムの高回転加工
クイック選定表
インデキサブルエンドミルでは、径より先に加工内容がホルダーを決める。断続荒加工ではサイドロックやミリングチャックの把持力が、仕上げでは油圧チャックや焼きばめホルダーの≤0.003 mm TIRが有利となる。 以下の各行は、代表的なシナリオと出発点となる選択を対応付けたものである。
| シナリオ | シャンク | 推奨ホルダー | テーパー | 理由 |
|---|---|---|---|---|
| 20-25 mm肩削りフライス、鋼の全幅溝荒加工 | 20-25 mm Weldon(DIN 1835 form B) | サイドロック | BT40/CAT40 | フラットへの止めねじが、繰り返しのインサート衝撃と正のすくい角による軸方向引抜き力の下でのクリープを防ぐ |
| 25-32 mm本体、重荒加工、平シャンク | 25-32 mm 平 h6 | ミリングチャック(ローラー式) | BT40/CAT40/BT50 | 0.005-0.01 mm TIRの全周把持で、フラット不要 |
| 30番テーパー機での16-20 mm本体 | 16-20 mm / 5/8-3/4 in | ナットを規定最大トルクで締めたER32、またはサイドロック | BT30/CAT30 | ER32は20 mmまでカバーし、30番テーパー主軸にも十分軽い |
| 25 mm高送りカッター、κ ≈ 10° | 25 mm / 1 in | サイドロックまたはER40 | BT40 | 半径方向の振れが0.43 mmの切りくずに与える上乗せは1%未満で、軸方向力は本体をホルダー側へ押し込む |
| インデキサブル仕上げ、f_z ≤0.05 mm | 16-25 mm 平 h6 | 油圧チャック | BT40/HSK-A63 | ≤0.003 mm TIRにより、2枚刃本体の高いインサートの過負荷を40%ではなく約6%に抑える |
| 3×Dを超える長突出し | 収まる最大のシャンク | 短いミリングチャックまたはスタブ形サイドロック | BT40以上 | たわみはL³に比例するため、短く剛性の高いホルダーで突出しを減らす |
| シェル形本体、直径~32-63 mm | ボア取付け | シェルミルアーバー(ISO 6462インターフェース) | 任意 | ボア取付けの本体はシャンク把持ではなく、キーとボルトで駆動する |
インデキサブル荒加工は形状で保持し、インデキサブル仕上げは精密ホルダーで行う。
インデキサブルエンドミルによる断続荒加工では、引抜き抵抗を優先する。具体的には、DIN 1835 form BフラットへのWeldonサイドロックホルダー、または平シャンクへのミリングチャックである。ER32/ER40コレットは、ナットを規定トルクで締めれば、シャンク20 mmおよび26 mmまでの軽~中程度の加工に十分対応できる。油圧チャックや焼きばめホルダーへの投資はインデキサブル仕上げに限定する。仕上げでは、どのインサートが切削を担うかを振れが決めるからである。高送り本体や重荒加工本体では、ホルダー精度よりもシャンクサイズと短い突出しのほうが重要となる。
インデキサブルエンドミルはERコレットで保持できますか?
はい。ナットを規定トルク(標準ER32ナットで136 Nmなど)で締め付ければ、ERコレットは軽~中程度の切削において、ほとんどの16-20 mmインデキサブルエンドミルを通常は十分に保持できます。全幅溝荒加工やヘリカルランピングでは、摩擦把持が繰り返しのインサート衝撃でクリープするおそれがあるため、Weldonサイドロックホルダーまたはミリングチャックのほうがリスクの低い選択となります。
インデキサブルエンドミルのシャンクにWeldonフラットは必要ですか?
Weldonフラット(DIN 1835 form B)が必要なのは、本体をサイドロックホルダーに装着する場合だけで、その際は止めねじがフラットに当接して引抜きを防ぎます。平シャンクの本体は、ミリングチャック、ERコレット、油圧チャック、焼きばめで使用します。工場出荷時のフラットのほうが手研削のフラットより望ましく、手研削ではねじがエッジに当たることが多くなります。
インデキサブルエンドミルに油圧チャックを使う価値はありますか?
油圧チャックの価値が主に発揮されるのはインデキサブル仕上げで、3xDで≤0.003 mm TIRという精度により切りくずがインサート間に均等に配分されます。1刃当たり送り0.05 mmの2枚刃本体では、0.020 mmの振れで一方のインサートが約40%過負荷となります。重荒加工では、サイドロックホルダーやミリングチャックのほうが、通常はコストあたりの把持力が大きくなります。
高送りインデキサブルカッターにはどのホルダーを使うべきですか?
高送りカッターには、通常サイドロックホルダーまたは大型ERコレット(25 mmシャンクにはER40)が適しています。9-17°の切込み角により、切削力の大部分が軸方向に主軸側へ向かうためです。1刃当たり送り2.5 mmでは、半径方向の振れが実際の切りくずに与える上乗せは1%未満であり、ホルダー精度よりもインサートの着座のほうが重要です。
インデキサブルエンドミルはホルダーからどこまで突き出せますか?
全係合の荒加工では、突出しをカッター径の約3×以内に抑えます。たわみは長さの3乗に比例するため、2×Dから3×Dにするとたわみは約3.4×になり、5×Dでは2×Dのおよそ15.6×たわみます。3×Dを超える場合は、大径シャンク、短いホルダー、または高送り形状を用います。
出典
- ISO 15488:2003 — Collets with 8 degrees setting angle for tool shanks (Type ER)
- DIN 1835 — Shank dimensions for milling cutters with cylindrical shank
- DIN 6535 — Shank forms for solid carbide milling cutters with cylindrical shank
- ISO 8688-1:1989 — Tool life testing in milling — Part 1: Face milling
- ISO 6462 — Face and shoulder milling cutters with arbor hole (arbor pilot series)
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout