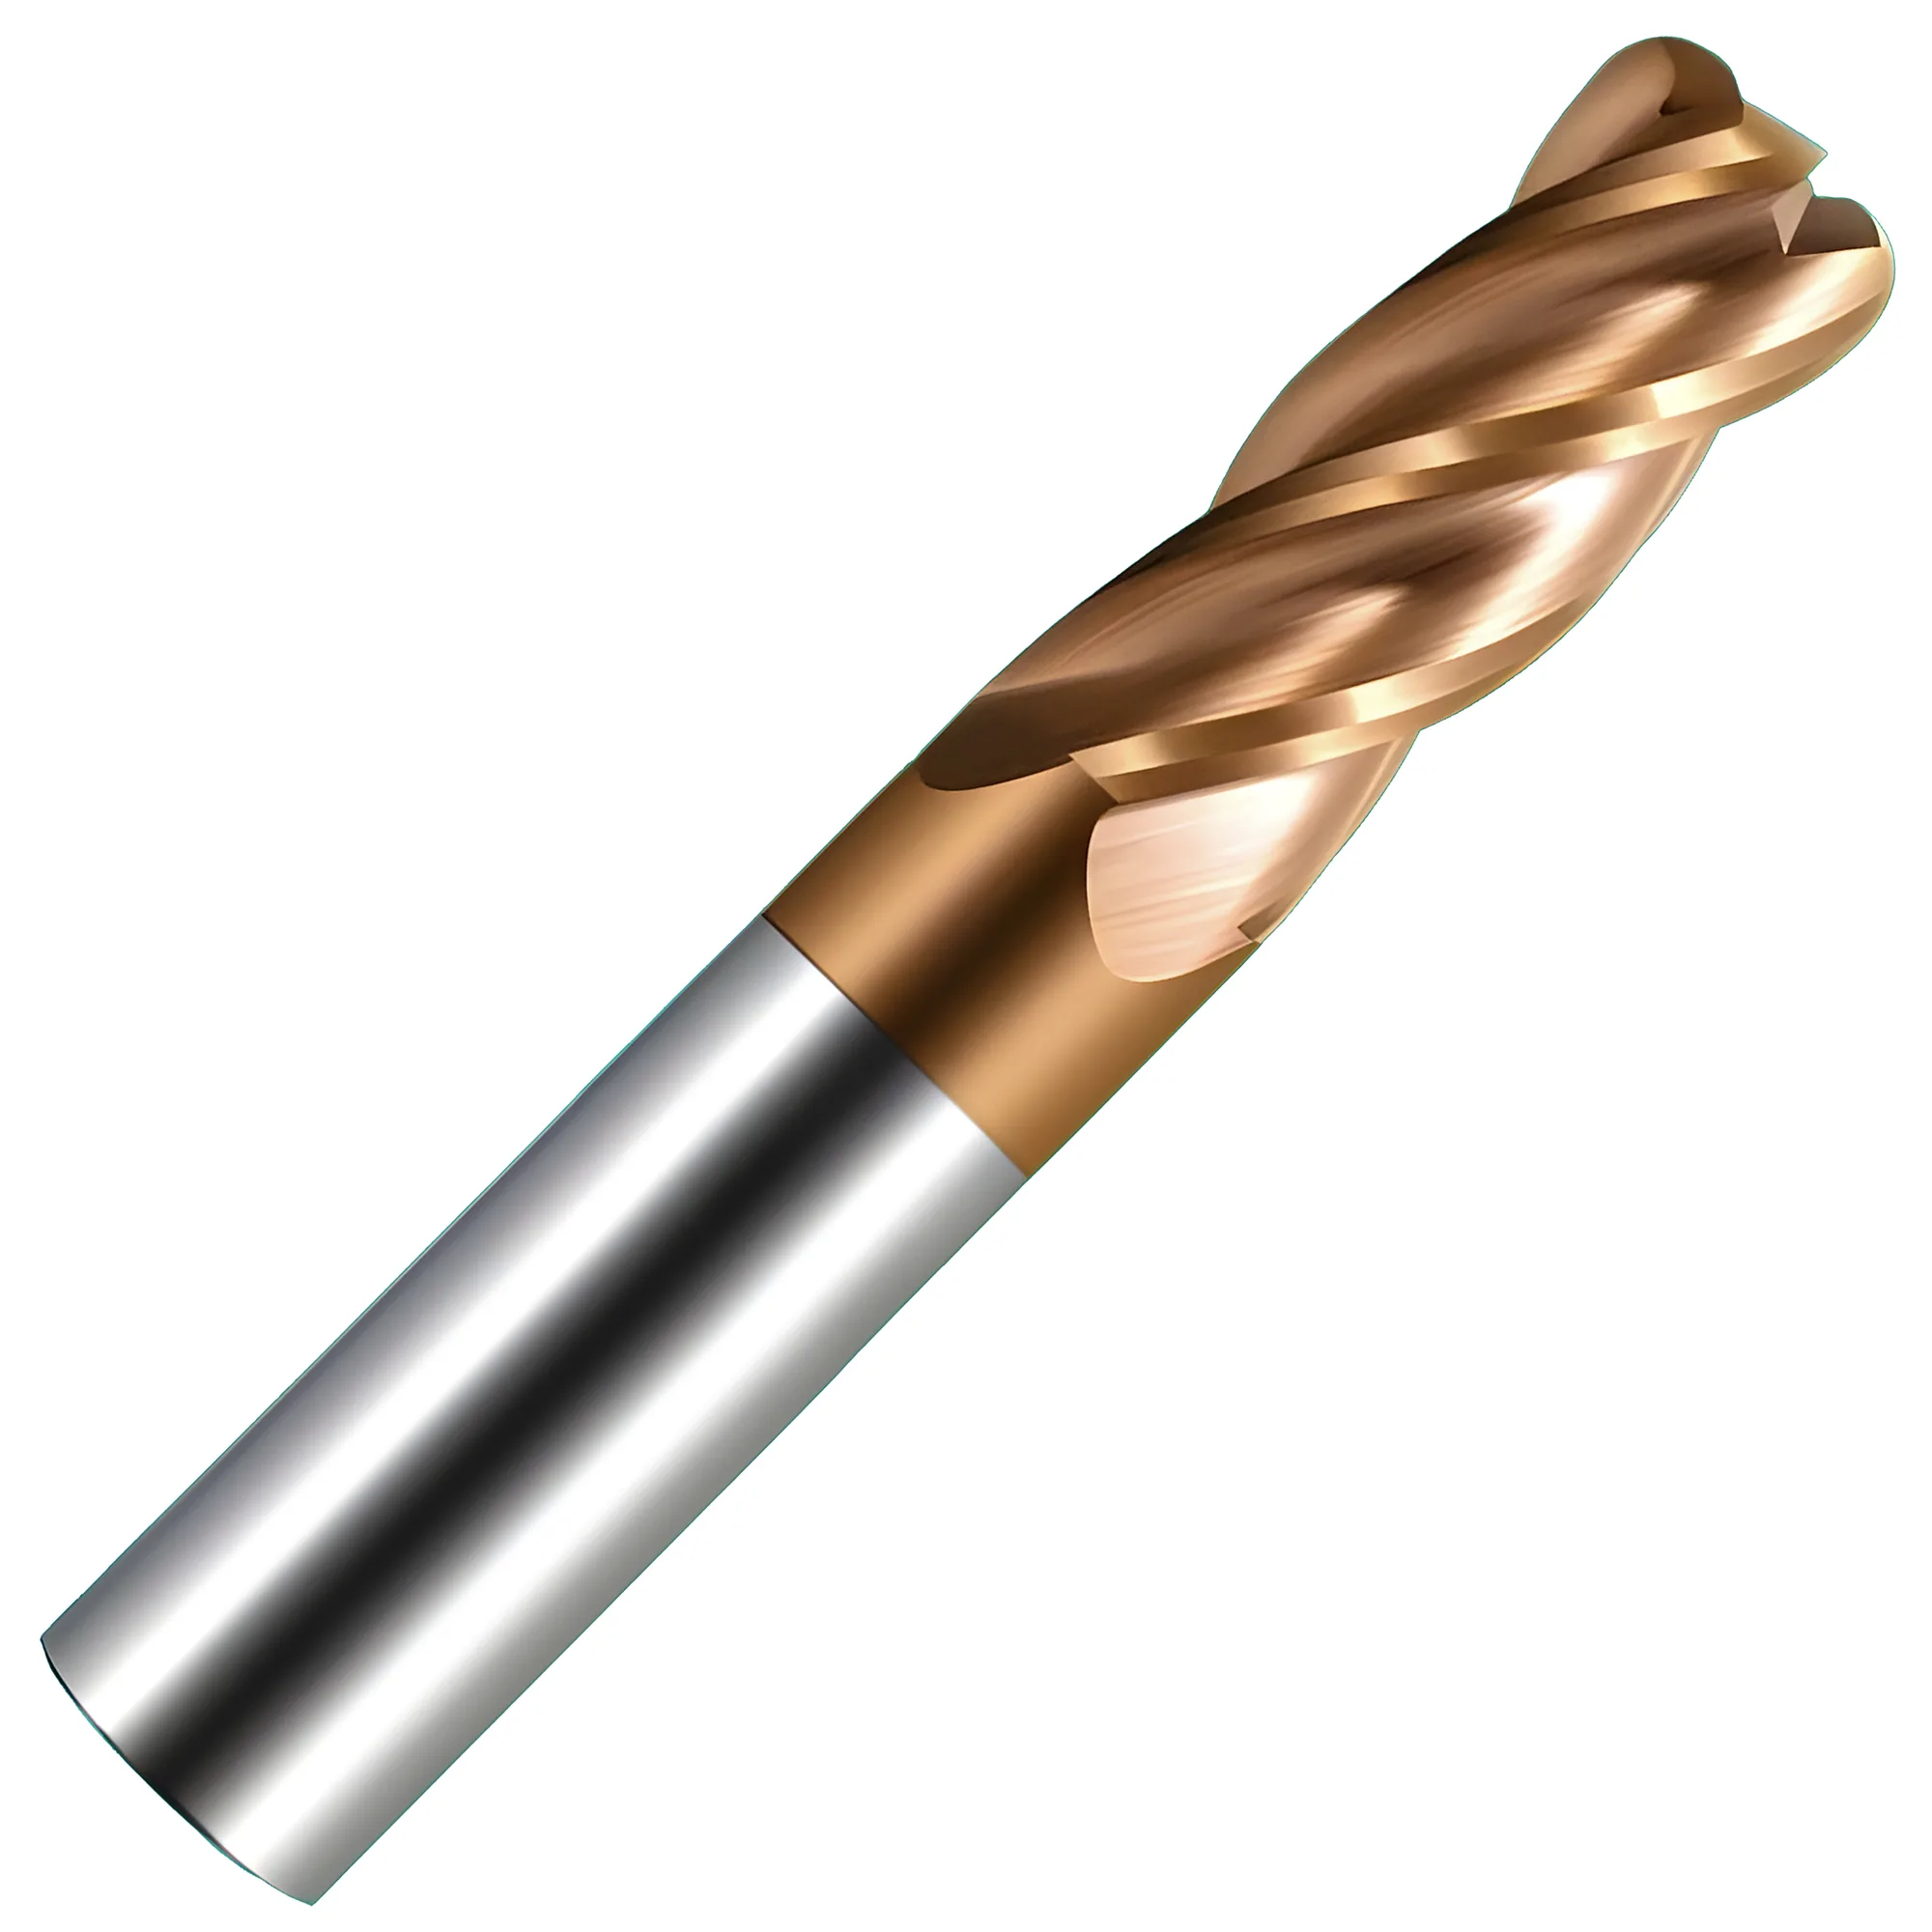
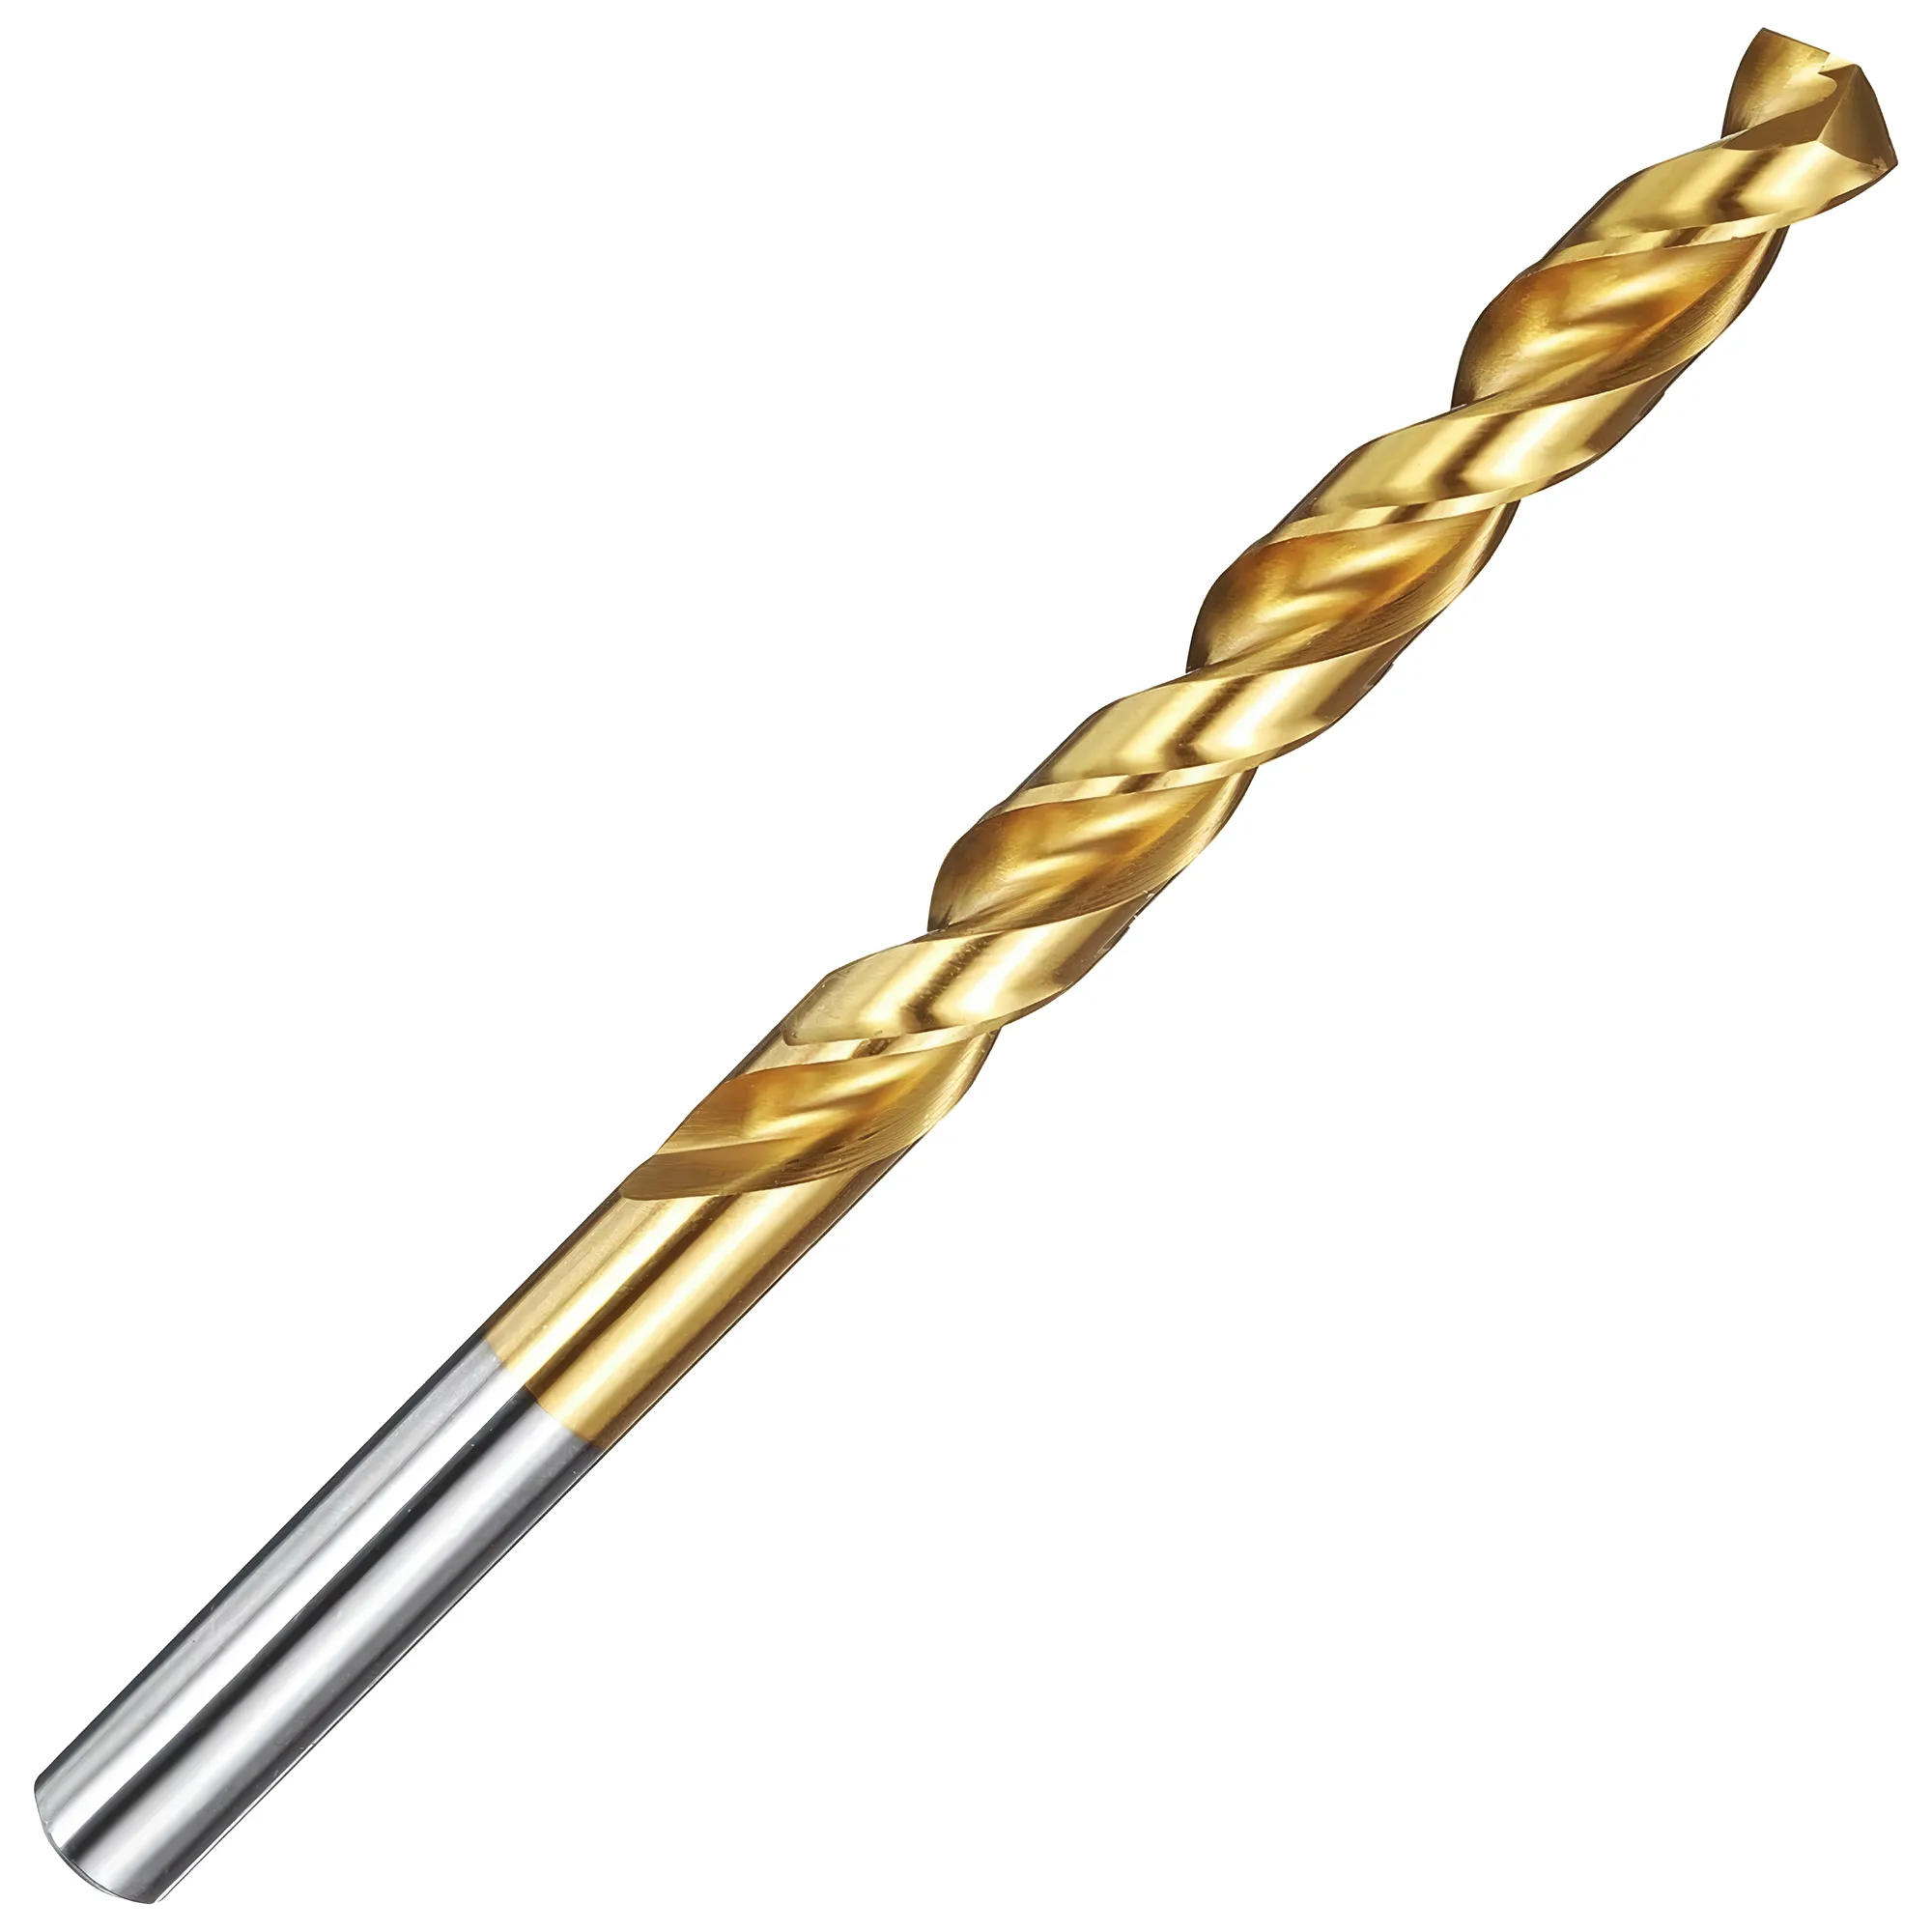
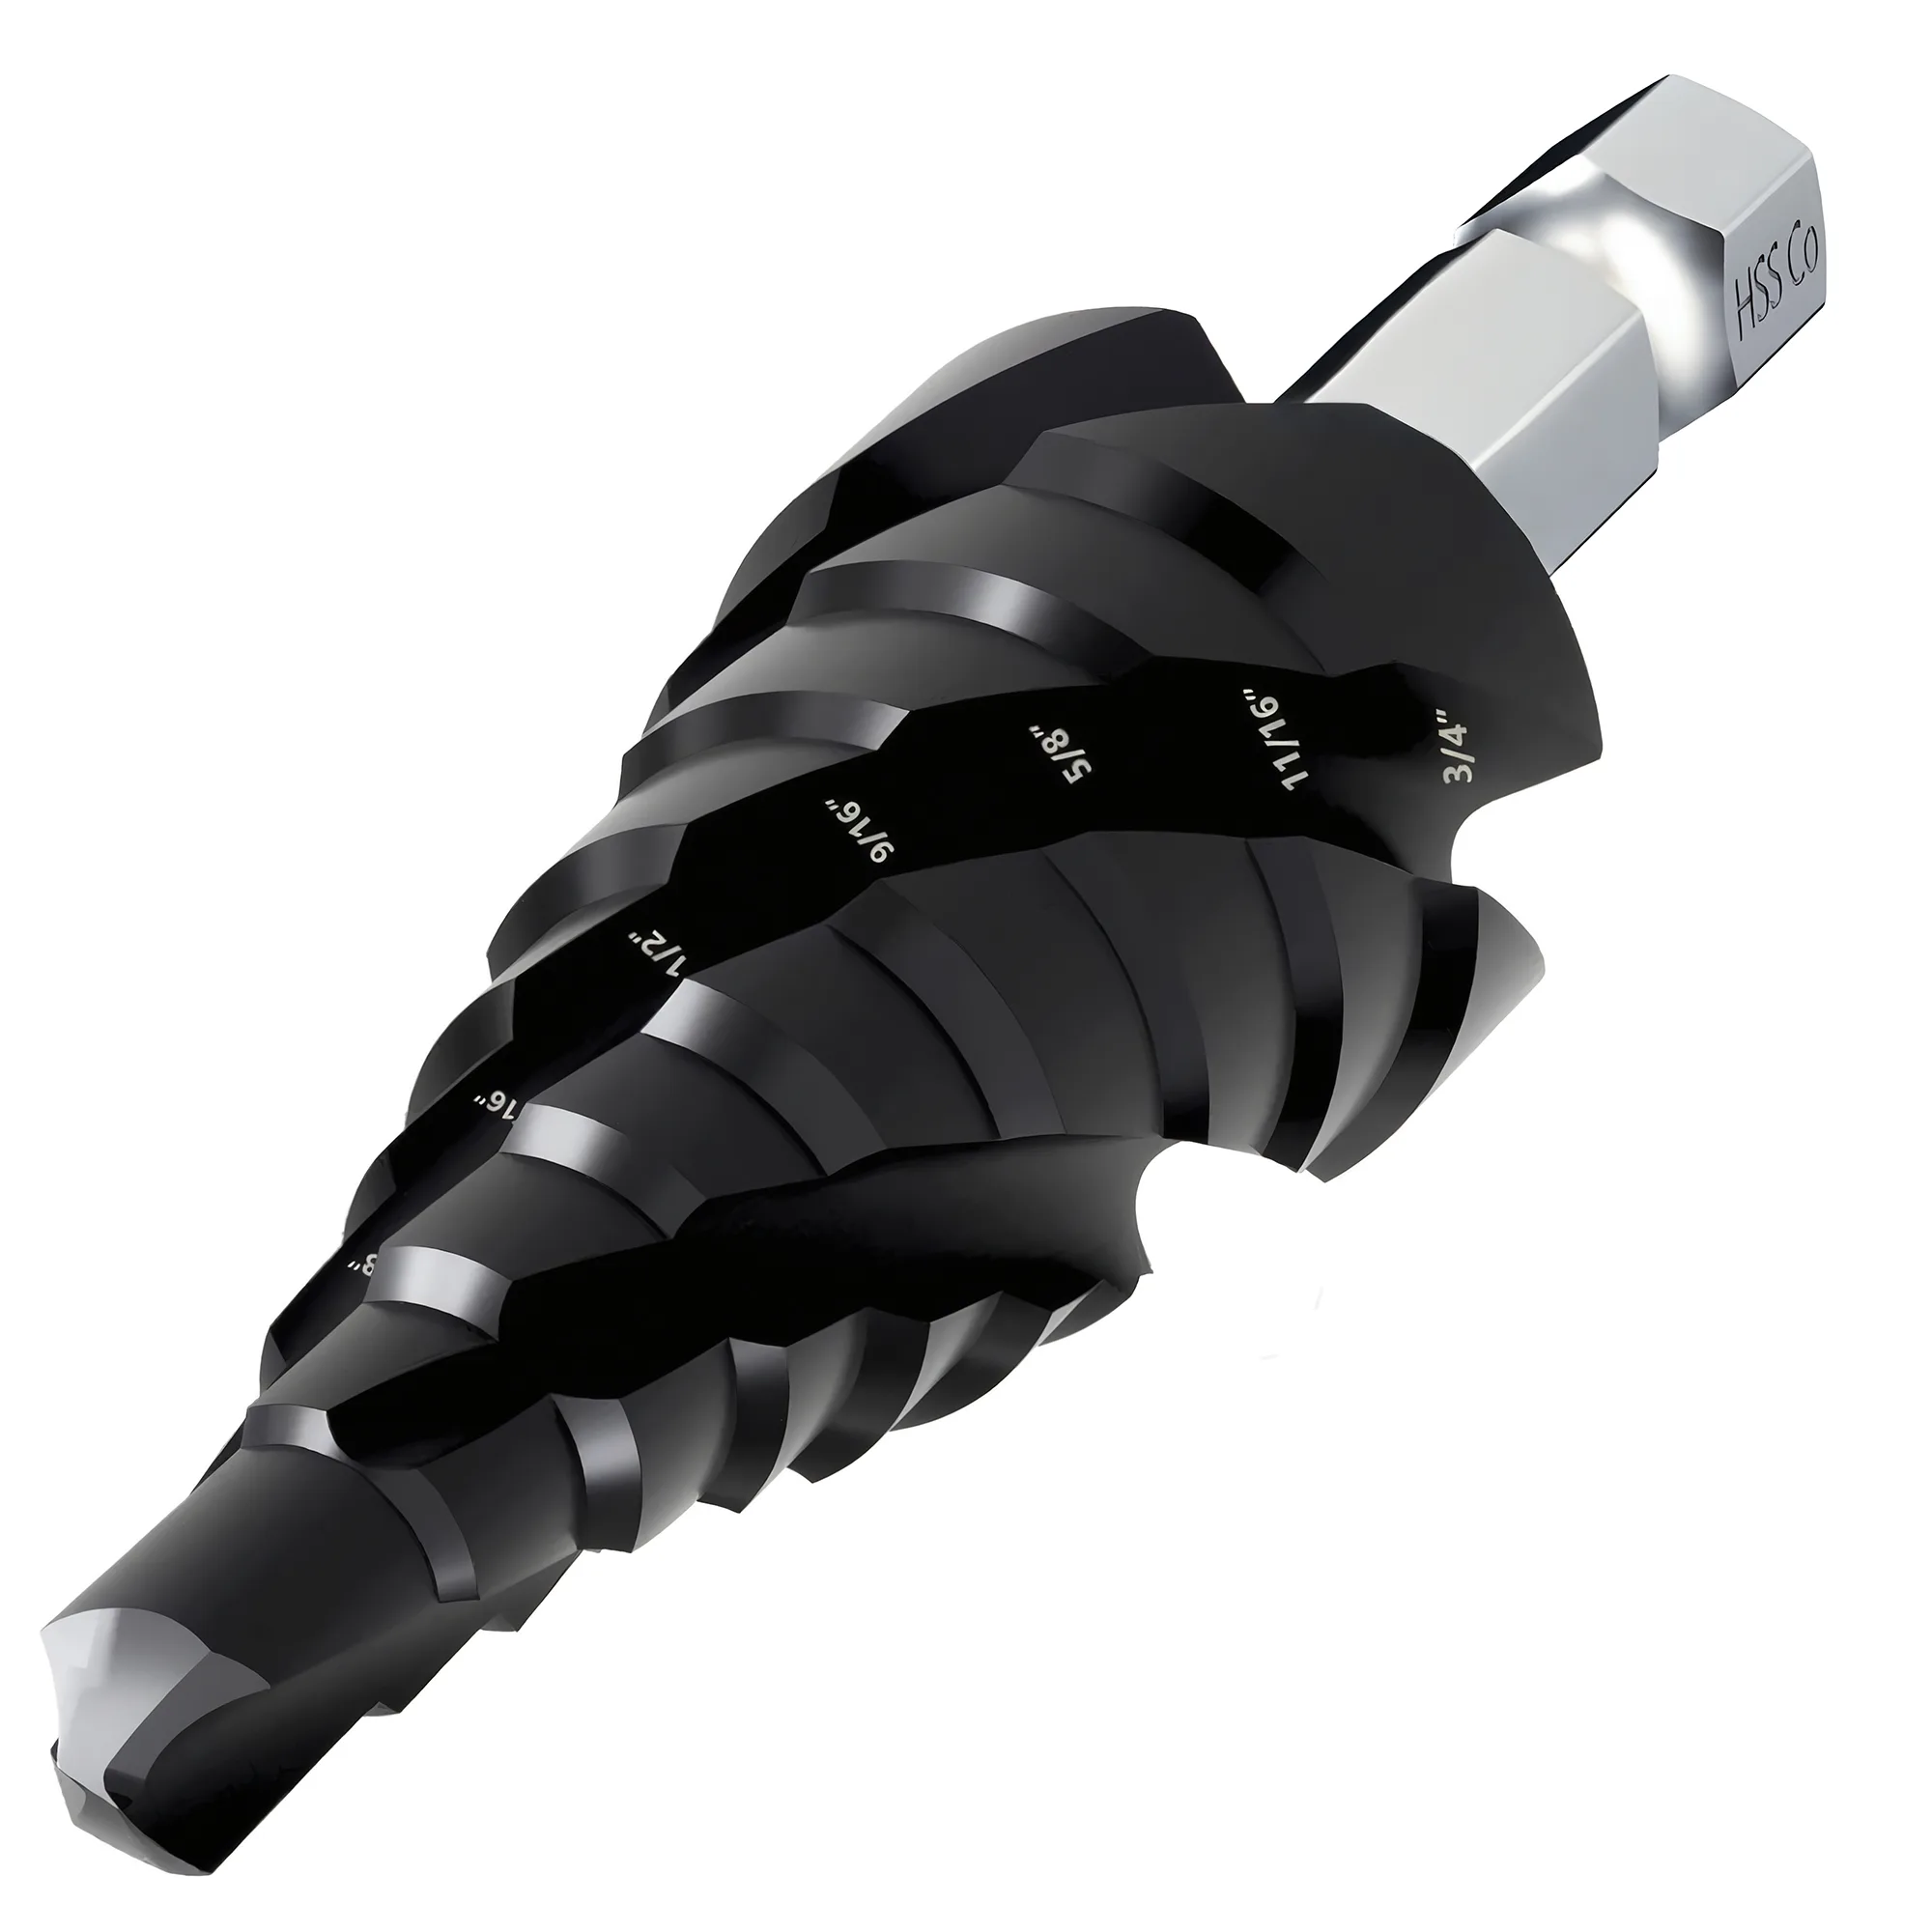
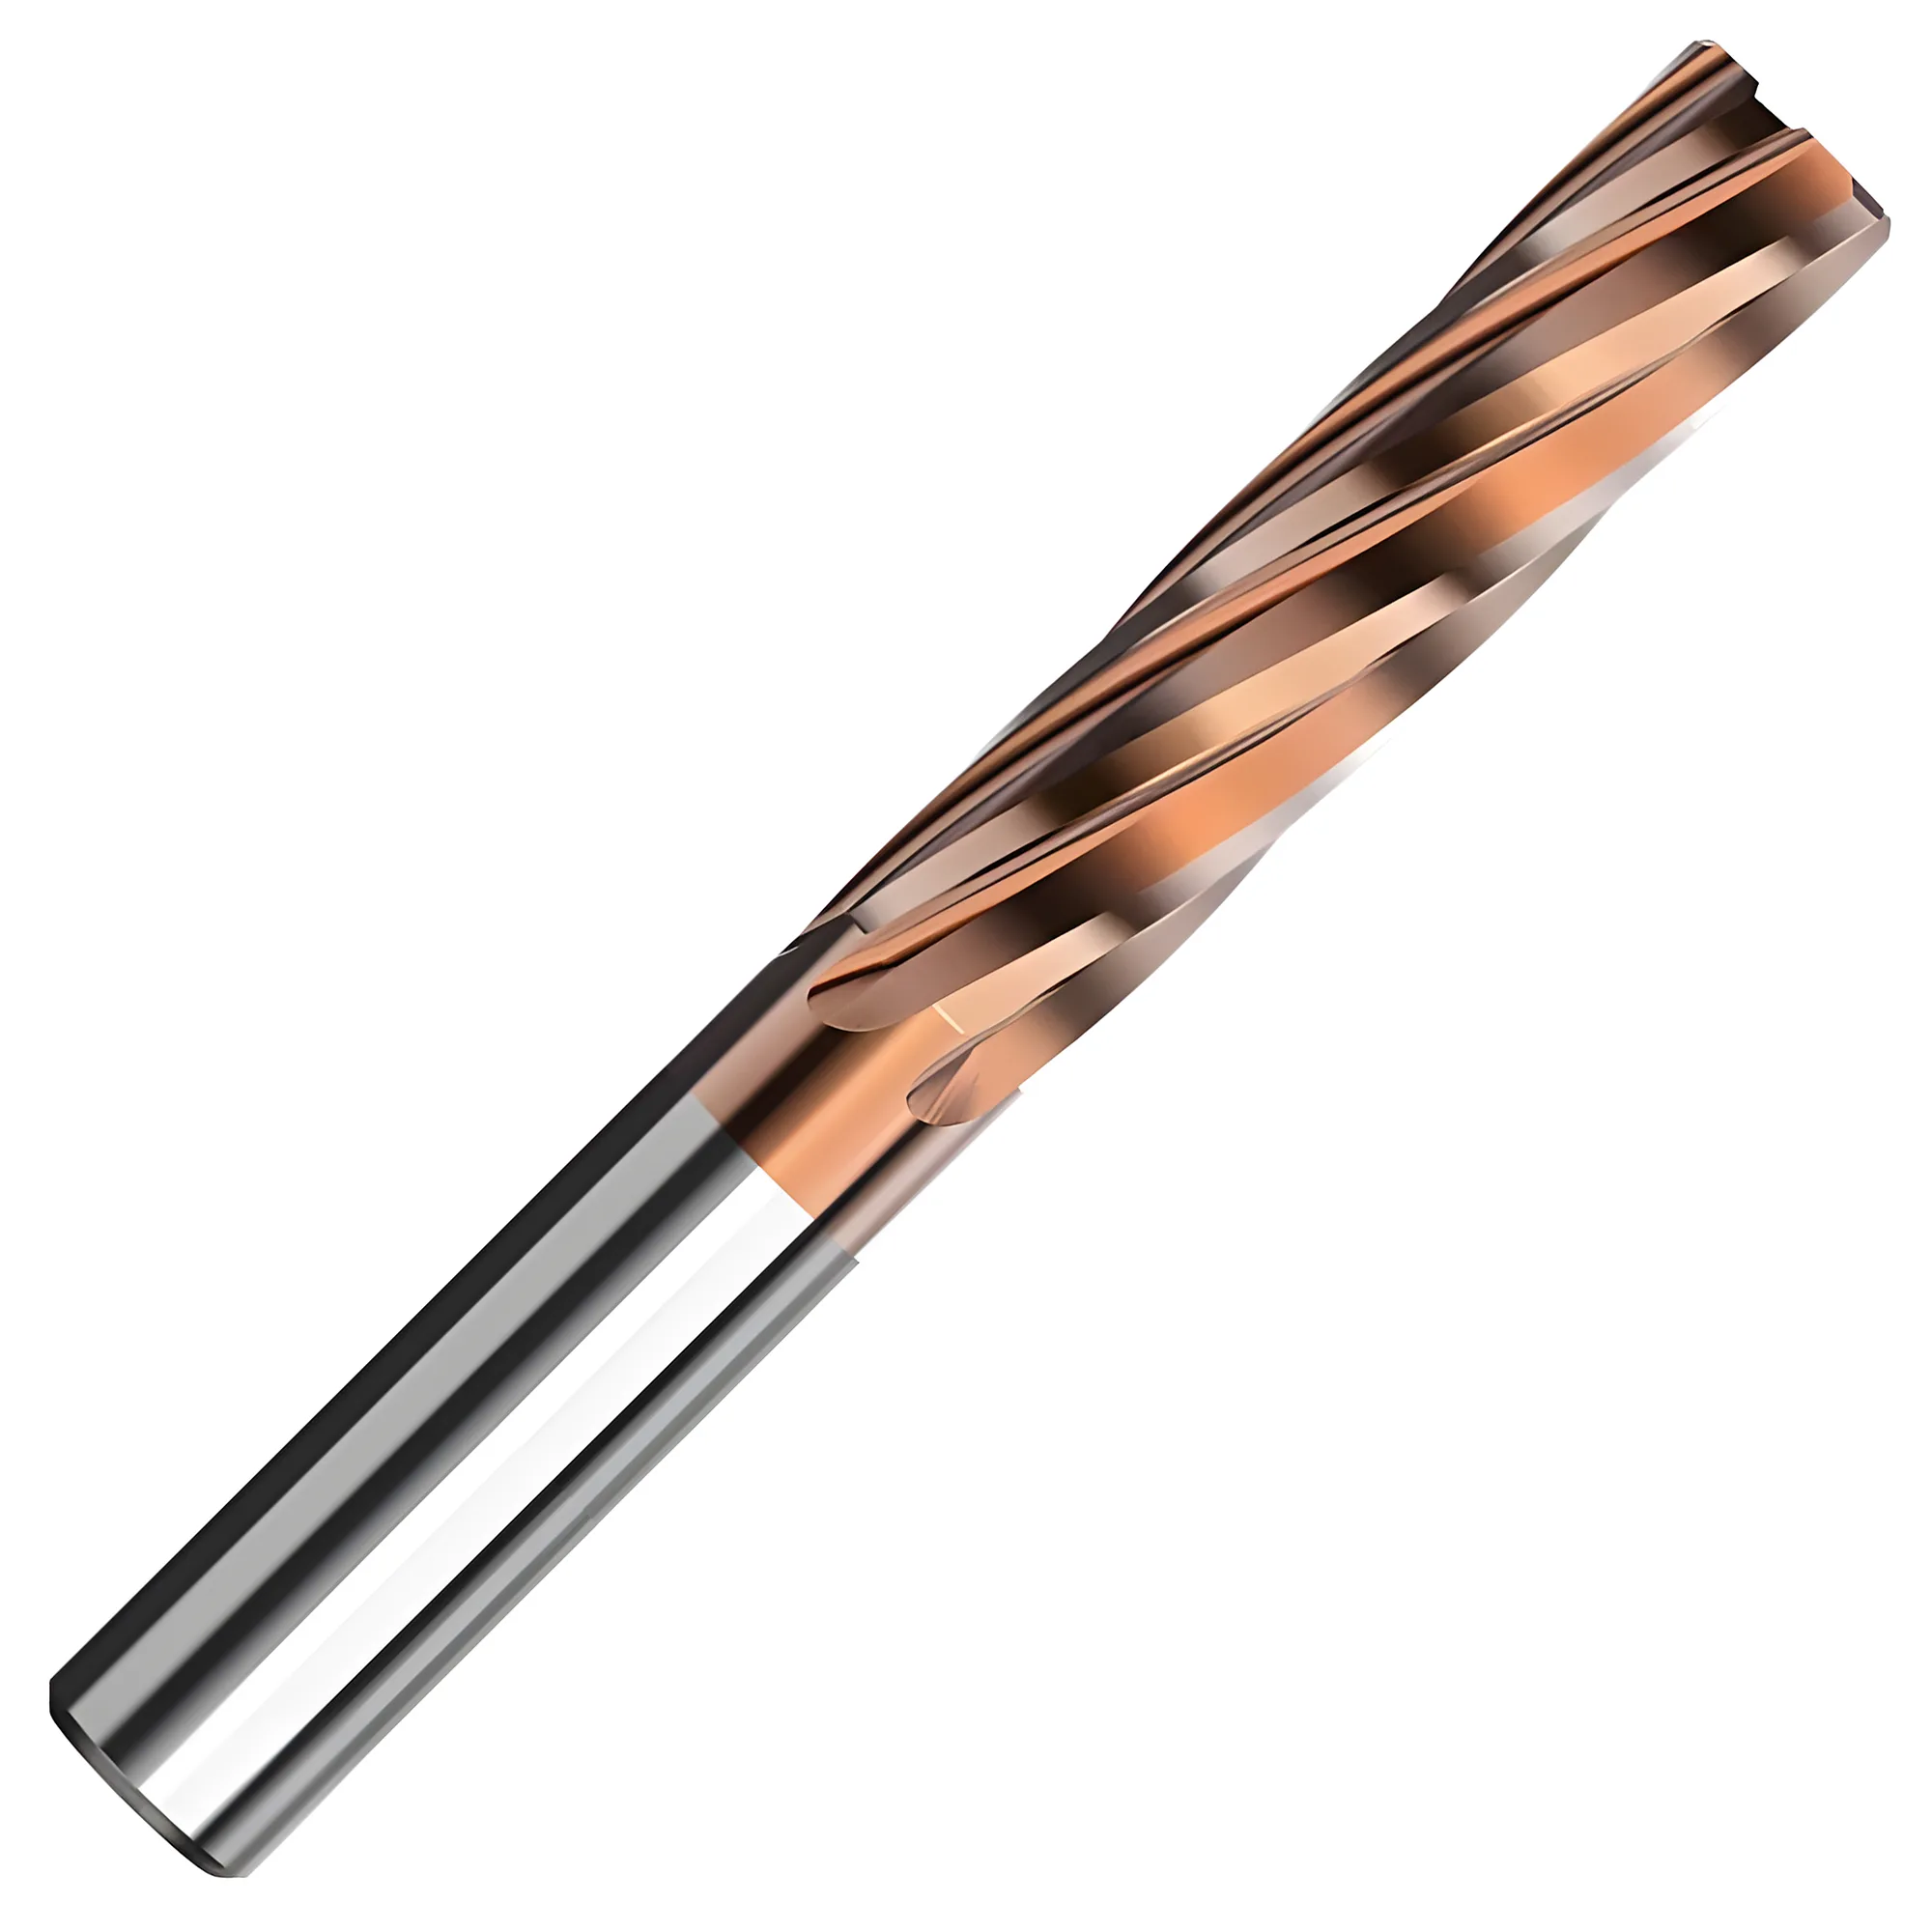
Neuf références d'outils coupants réparties en quatre catégories — fraises carbure (carrées, hémisphériques, toriques), forets (carbure hélicoïdaux, foret étagé M35 HSS-Co, foret à centrer), alésoirs (à goujures hélicoïdales et droites) et tarauds à entrée hélicoïdale — sont disponibles au catalogue S2 2026 pour les commandes de fin octobre. La gamme cible la demande titane aérospatial, découpe de tôles magnétiques pour moteurs EV et micro-outillage médical qui a continué de dominer la consommation d'outils coupants jusqu'à l'automne 2026, avec un carbure de tungstène à revêtement TiAlN multicouche calibré pour matériaux 40-62 HRC et un M35 HSS-Co (5 % cobalt) pour le perçage étagé en tôlerie.
Disponibilité au S2 2026
L'aperçu du catalogue outils coupants automne 2026 s'organise en quatre catégories : fraises, forets, alésoirs et tarauds. Chaque catégorie conserve le nombre de références expédiées de Q1 à Q3 2026, sans ajout ni suppression sur la fin 2026 — la mise à jour S2 porte sur un renouvellement de lot de revêtement et de préparation d'arête, non sur une extension de gamme.
Le périmètre outils coupants automne 2026 couvre neuf références en quatre catégories, adaptées à l'usinage général d'alliages aérospatiaux, aciers à matrice trempés, tôles magnétiques de moteurs EV et inox médical dans des conditions d'atelier typiques.
| Catégorie | Nombre de références | Géométries clés | Applications types au S2 2026 |
|---|---|---|---|
| Fraises | 3 | Carrée / Hémisphérique / Torique | Pièces structurales aérospatiales, matrices trempées, finition de moules |
| Forets | 3 | Carbure hélicoïdal / Étagé M35 / À centrer | Trous aérospatiaux, tôlerie, centrage en réglage |
| Alésoirs | 2 | Goujures hélicoïdales / Goujures droites | Mise à la cote de trous débouchants et borgnes pour usinage général |
| Tarauds | 1 | Entrée hélicoïdale | Filetage en acier, inox et aluminium |
Gamme fraises au S2 2026
La catégorie fraises conserve son nombre de références, mais chaque lot expédié après juillet 2026 porte le nouveau revêtement TiAlN multicouche — le lot précédent en TiAlN monocouche a été écoulé au cours du Q2.
Les fraises carbure carrées sont typiquement choisies pour le rainurage, le profilage et la finition d'aciers à matrice 40-62 HRC parce que la configuration à quatre dents répartit l'effort de coupe radial et que le revêtement TiAlN préserve l'intégrité de l'arête sous le mode dominant d'usure en dépouille. Les diamètres au catalogue S2 2026 vont de 1 mm à 12 mm, en variantes standards et longueurs étendues.
Les fraises carbure hémisphériques sont privilégiées pour la semi-finition 3D en acier à outils trempé parce que la géométrie à rayon hémisphérique élimine les arêtes en escalier laissées par les outils à bout plat et permet d'atteindre des cibles Ra proches de 0.4-0.8 µm dans des conditions de finition typiques. Parmi les cas d'usage courants en fin 2026 figurent la finition de cavités de moules automobiles et les passes de contour sur dispositifs médicaux.
Les fraises carbure toriques peuvent réduire l'écaillage des coins en coupes interrompues sur acier trempé parce que le rayon de coin répartit l'effort de coupe le long d'un arc plutôt que de le concentrer sur une arête vive — utile en ébauche d'usage général lorsque les montages sont moins parfaitement rigides. La géométrie torique se situe entre la carrée et l'hémisphérique pour les ateliers cherchant une référence unique couvrant à la fois le travail à fond plat et les congés modestes.
Gammes forets, alésoirs et tarauds
Les forets carbure hélicoïdaux à pointe en croix sont typiquement préférés au HSS pour les pièces trempées et abrasives parce que la pointe auto-centrante supprime l'étape de centrage séparée tout en maintenant la précision de position dans une rigidité de montage typique. Les forets carbure hélicoïdaux S2 2026 sont en substrat carbure ultrafin, avec géométrie à arrosage central disponible sur les variantes longueur jobber.
Le M35 HSS-Co (5 % cobalt) est utilisé sur les forets étagés en tôlerie et aluminium parce que l'addition de cobalt élève la dureté à chaud, permettant à l'arête de coupe de résister aux températures élevées générées par les transitions multi-diamètres — températures qui émoussent typiquement le HSS standard. Les forets étagés sont livrés avec revêtement TiN doré ou TiAlN gris foncé, queue hexagonale ou à trois plats, et goujures droites ou hélicoïdales — une matrice de configuration inchangée depuis la sortie Q1 2026.
Les forets à centrer sont couramment utilisés avant un perçage hélicoïdal sur surfaces trempées ou glissantes parce qu'ils établissent un cône de centrage précis empêchant le foret plus grand de dériver hors centre à l'entrée — étape qui prend de l'importance à mesure que les charges en titane et Inconel augmentent.
Les alésoirs à goujures hélicoïdales sont typiquement choisis pour la mise à la cote de trous débouchants en matériaux ductiles parce que l'hélice évacue les copeaux vers le haut hors de l'alésage, tandis que les alésoirs à goujures droites sont préférés pour les trous borgnes où les copeaux doivent être poussés vers une dégagement de goujure ou un soufflage d'air. Les deux géométries sont au catalogue S2 2026 dans leurs plages de diamètres 2026 d'origine.
Les tarauds à entrée hélicoïdale sont couramment utilisés pour le filetage de trous débouchants en acier, inox et aluminium parce que l'entrée biaisée pousse les copeaux devant le taraud plutôt que de les bourrer dans les goujures, réduisant le couple dans des conditions de taraudage typiques.
Contexte industriel fin 2026
Trois piliers de demande ont façonné la consommation d'outils coupants jusqu'à l'automne 2026 :
La demande d'usinage titane aérospatial est restée élevée au S2 2026 parce que les programmes de pièces structurales en Ti-6Al-4V (gros porteurs commerciaux, voilures tournantes de défense, cellules eVTOL) requièrent typiquement des géométries de fraises à allonge étendue minimisant l'engagement radial et atténuant l'écrouissage. Cela soutient la demande pour les géométries de type AS au sein de la gamme fraises carbure.
La découpe de tôles magnétiques pour moteurs EV s'est imposée comme un pilier de demande significatif fin 2026 parce que la production en grande série d'empilages rotor et stator requiert typiquement perçage et alésage à haute cadence d'aciers électriques minces sous tolérance de diamètre serrée — charges où les forets carbure hélicoïdaux et les alésoirs à goujures droites sont couramment appliqués. Les analystes industriels rapportant durant le Q3 2026 (Modern Machine Shop, Cutting Tool Engineering) ont identifié les tôles magnétiques EV comme l'un des trois principaux moteurs de croissance de consommation d'outils coupants.
La demande en micro-outillage médical pour pièces inox et titane continue de croître à l'automne 2026 parce que les programmes d'instruments chirurgicaux et d'implants orthopédiques requièrent typiquement la plage de diamètres 0.1-6 mm où dominent les fraises hémisphériques et les forets hélicoïdaux de petit diamètre à préparation d'arête vive. L'Inconel est utilisé dans les composants de zone chaude aérospatiale parce que sa résistance au fluage au-dessus de 650°C exige des revêtements stables à haute température et des arêtes de coupe vives maintenues sur toute la durée de vie de l'outil.
| Industrie | Matériaux clés au S2 2026 | Optimisations typiques |
|---|---|---|
| Aérospatial | Ti-6Al-4V, Inconel, 7075-T6 | Allonge étendue, écrouissage atténué |
| Automobile (incl. EV) | Fonte, tôles d'acier électrique, alliages d'aluminium | Hauts cycles, cohérence de diamètre serrée |
| Dispositif médical | Inox 316L, titane, PEEK | Micro-diamètres (typiquement 0.1-6 mm), état de surface |
Pour l'ingénierie revêtement et substrat plus en profondeur derrière la gamme fraises S2 2026, voir la note technique outils coupants carbure 2026. Les acheteurs comparant les choix de géométrie selon les applications peuvent se reporter au guide de sélection des fraises, et les ateliers dimensionnant des appariements forets-alésoirs peuvent consulter le guide de sélection forets et alésoirs.
Référence de performance sous lot de revêtement S2 2026
La validation interne sous protocole de fraisage de bout ISO 8688-2 face à la précédente génération TiAlN monocouche fait apparaître des améliorations directionnelles représentatives observées en runs contrôlés :
Le TiAlN multicouche du lot fraises carbure S2 2026 peut offrir jusqu'à 60 % de durée de vie d'outil supplémentaire en inox 316L par rapport à la précédente génération monocouche, dans des conditions contrôlées de fraisage de bout ISO 8688-2. L'ISO 8688-2 sert de protocole de test pour les évaluations de durée de vie d'outils en fraisage de bout parce qu'il standardise les conditions de coupe, les intervalles de mesure d'usure et le critère d'usure en dépouille, permettant des comparaisons reproductibles entre générations de revêtement.
- Débit copeau aluminium 6061-T6 : typiquement jusqu'à 35 % de plus vs la génération précédente en runs contrôlés
- Durée de vie outil inox 316L : 40-60 % de plus rapportés en conditions contrôlées ISO 8688-2
- Rugosité de surface en finition Ti-6Al-4V : Ra autour de 0.4 µm atteignable en passes de finition dans une rigidité de montage typique
- Temps de cycle en contournage 3D complexe : réductions dans la plage 15-25 % avec géométries de fraises à hélice variable
Disponibilité et délai au S2 2026
Les références catalogue standard sont typiquement expédiées sous 24 heures depuis le stock régional ; les configurations spéciales (diamètres sur mesure, combinaisons de revêtement alternatives) demandent typiquement 3 à 5 jours. Les géométries personnalisées tombent dans la plage de délai 2-3 semaines. Le nombre de références automne 2026 est stable jusqu'en fin d'année et la prochaine fenêtre de renouvellement est ciblée au Q1 2027 (sous réserve des plannings du partenaire revêtement).
Catalogue outils coupants S2 2026 en bref
Le catalogue outils coupants automne 2026 couvre neuf références en quatre catégories — trois fraises carbure (carrée, hémisphérique, torique), trois forets (carbure hélicoïdal, étagé M35 HSS-Co, à centrer), deux alésoirs (à goujures hélicoïdales et droites) et un taraud à entrée hélicoïdale — adressant les charges titane aérospatial, tôles magnétiques pour moteurs EV et micro-outillage médical dans des conditions d'atelier typiques. Le revêtement TiAlN multicouche sur la gamme fraises peut offrir jusqu'à 60 % de durée de vie supplémentaire en 316L par rapport à la précédente génération monocouche selon le protocole ISO 8688-2.