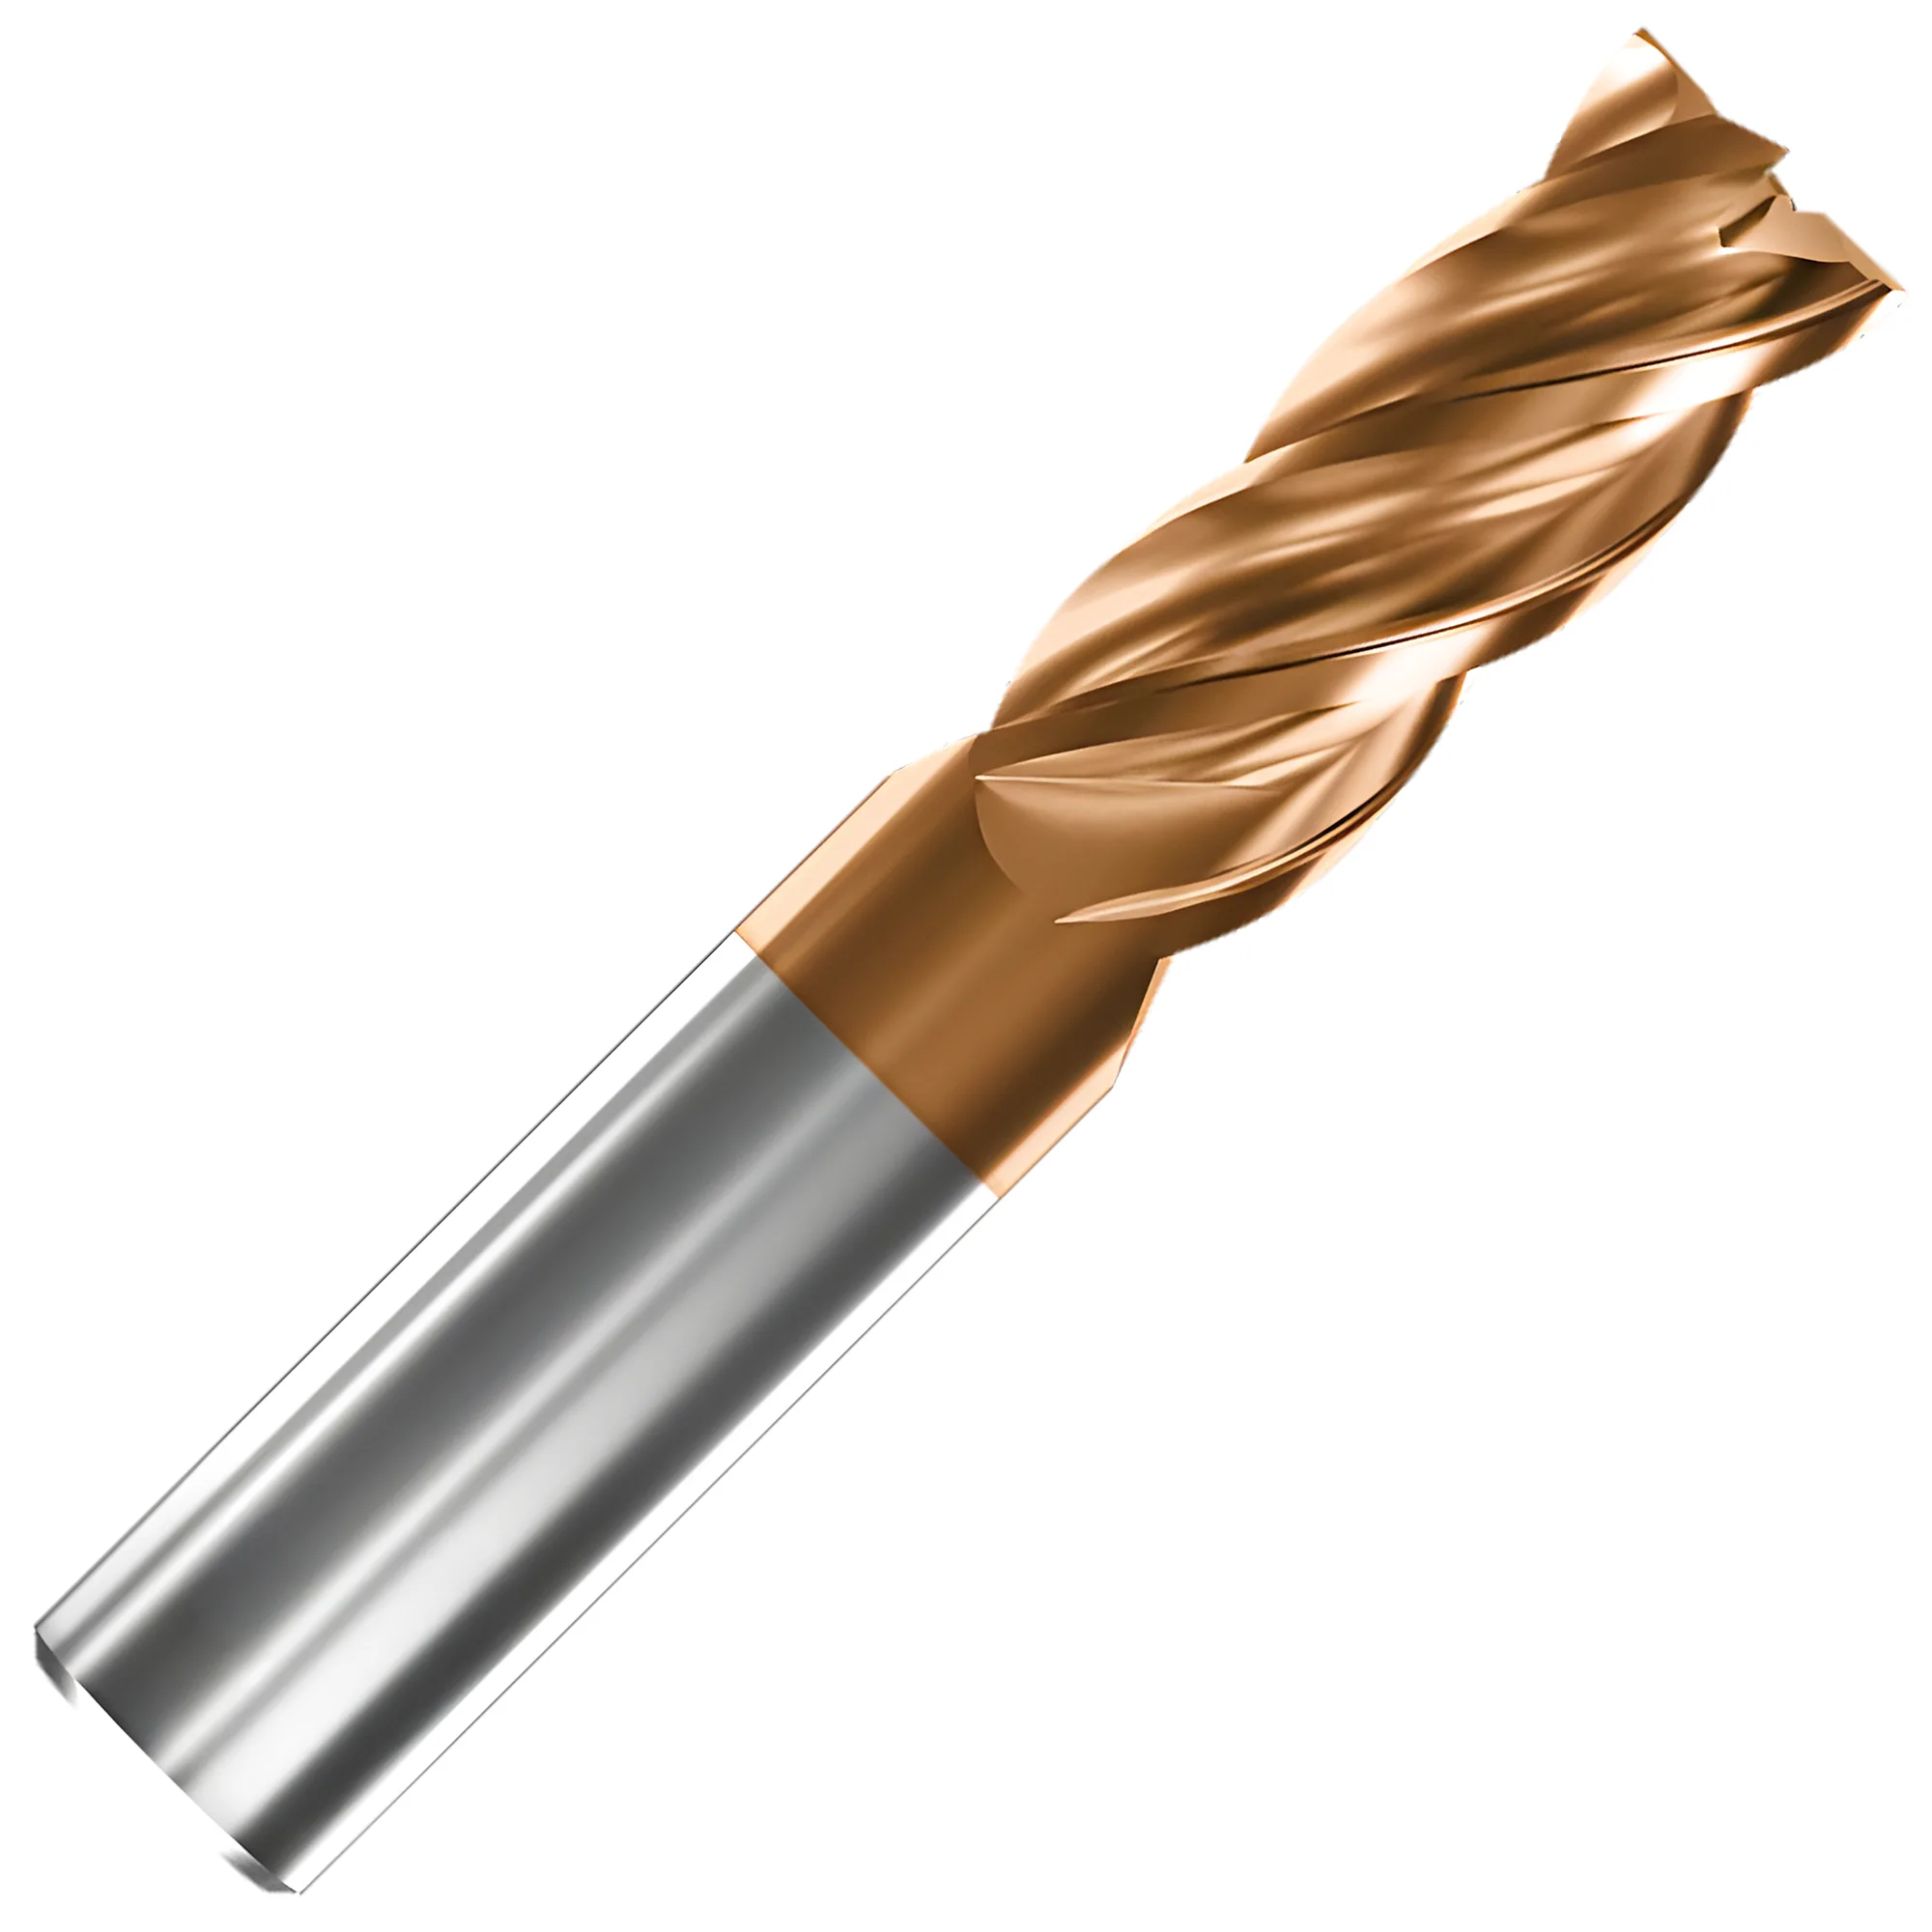
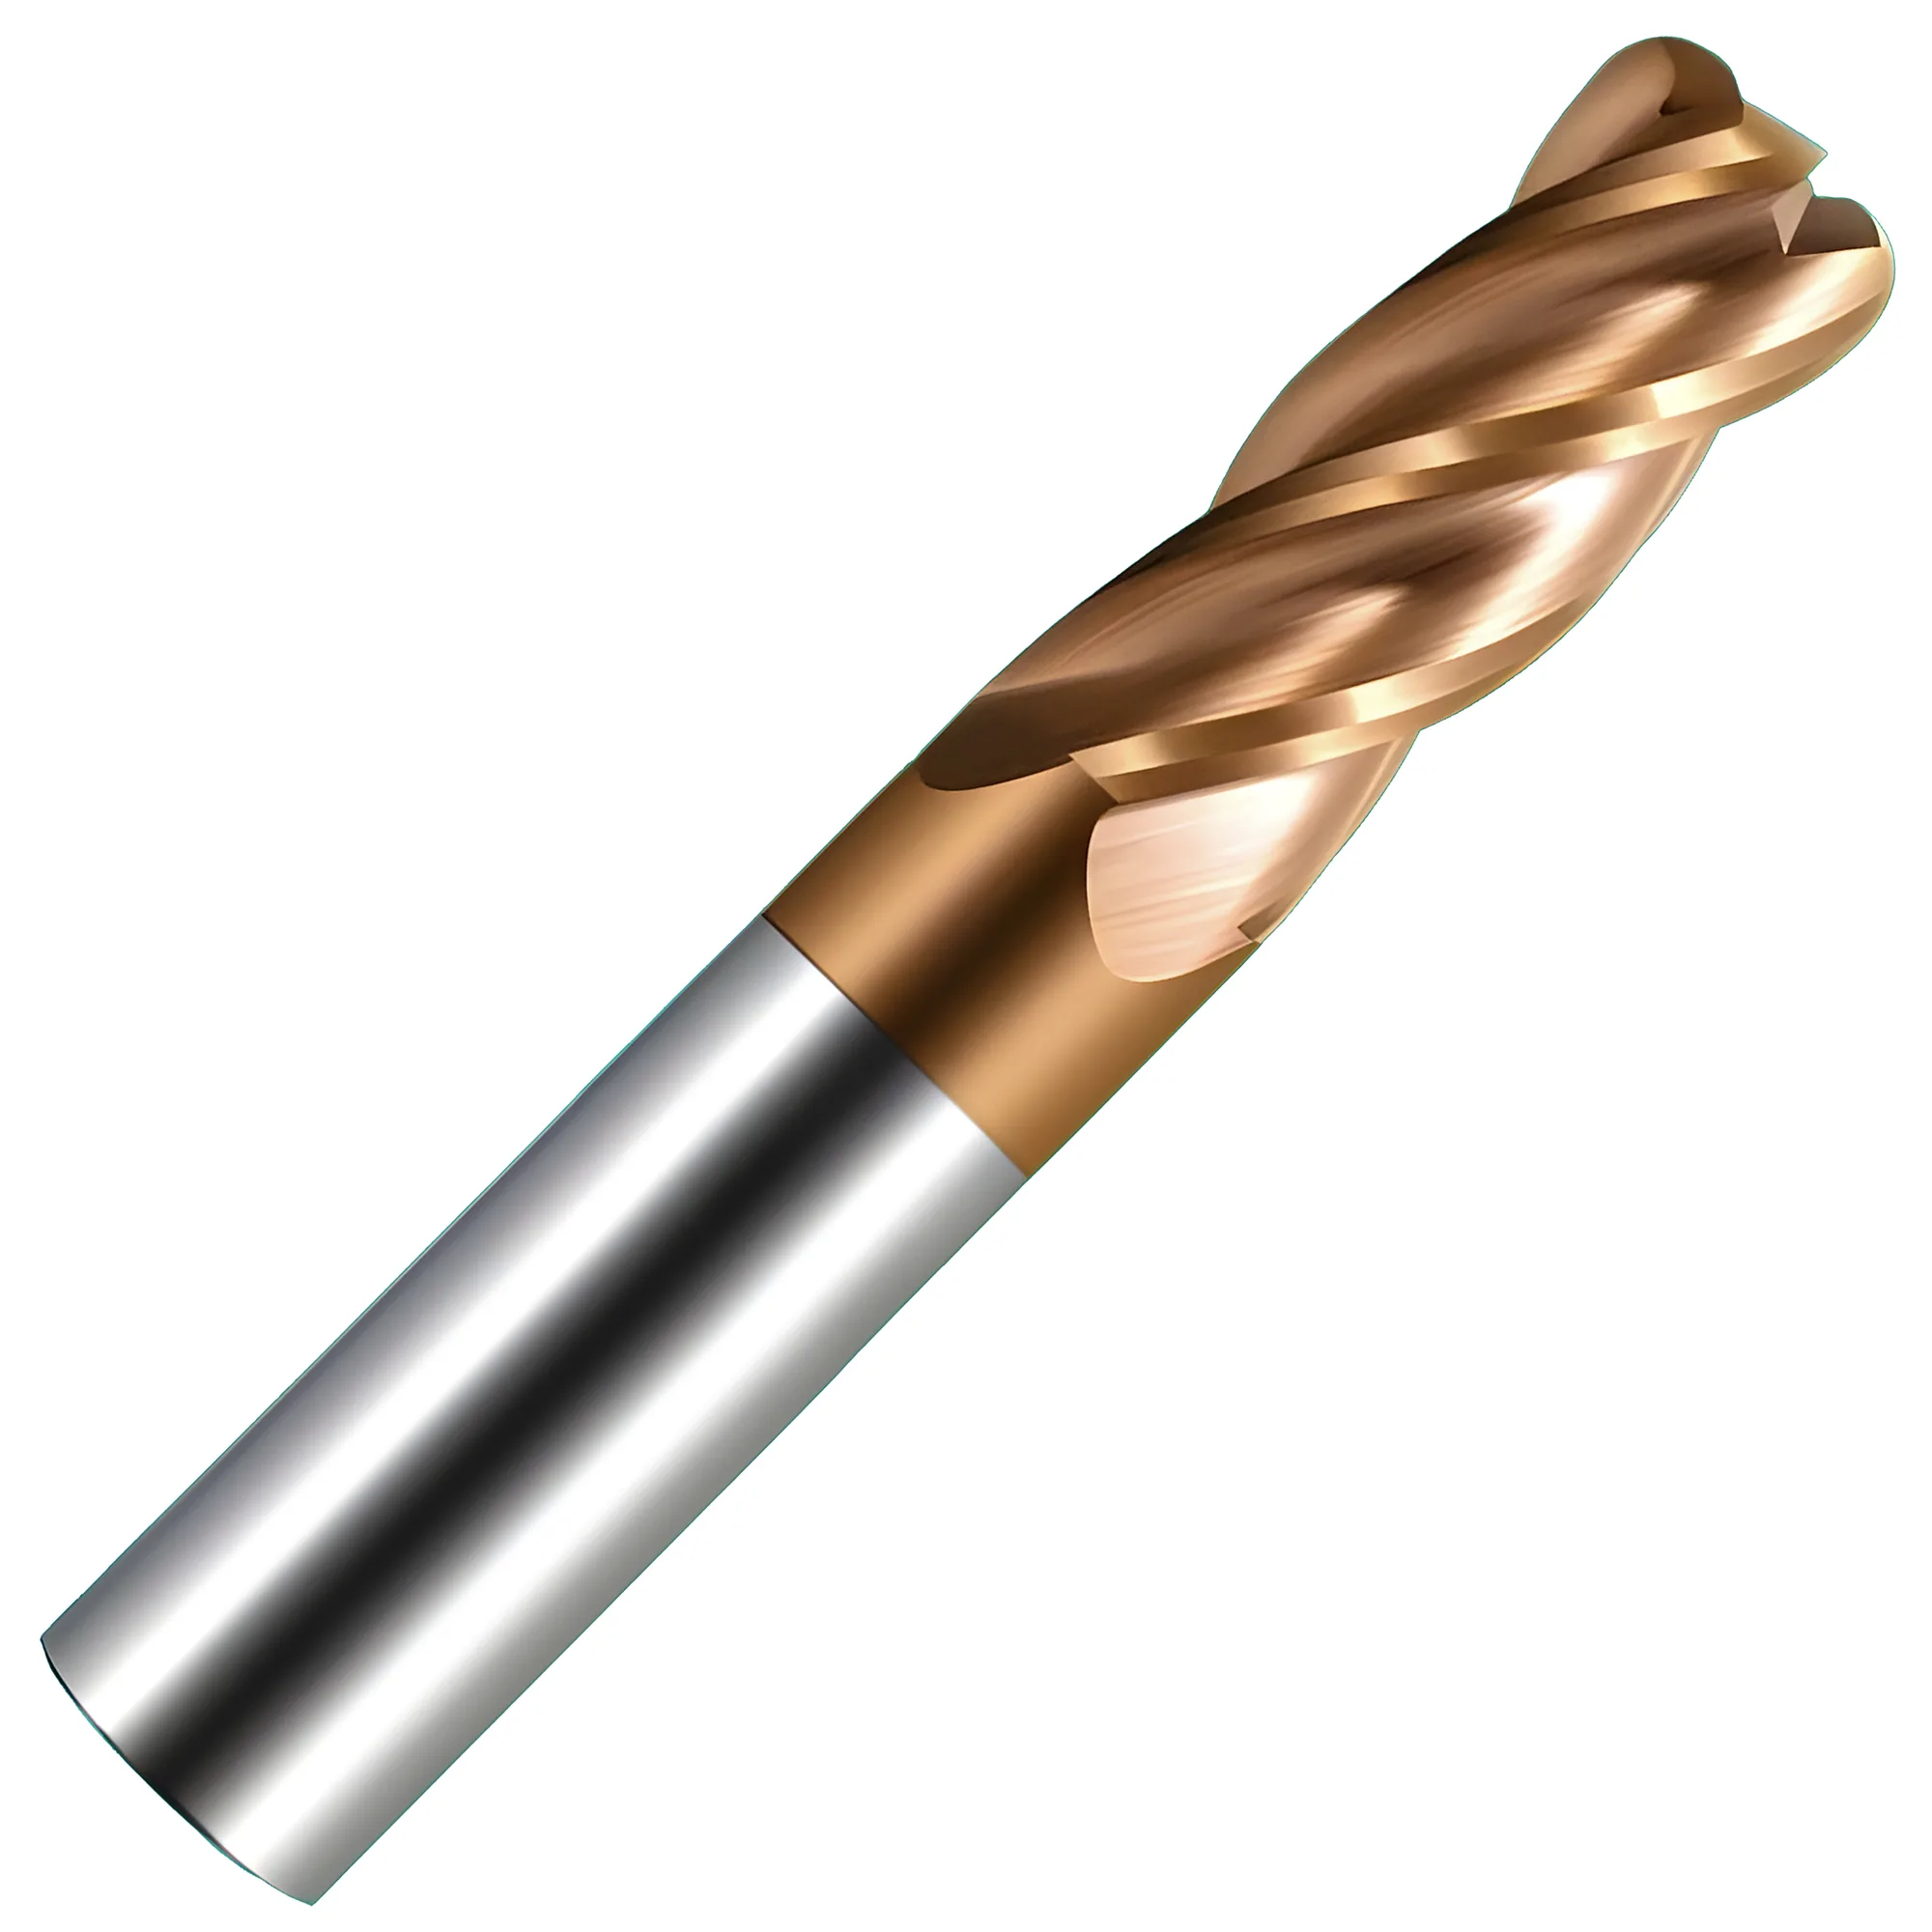
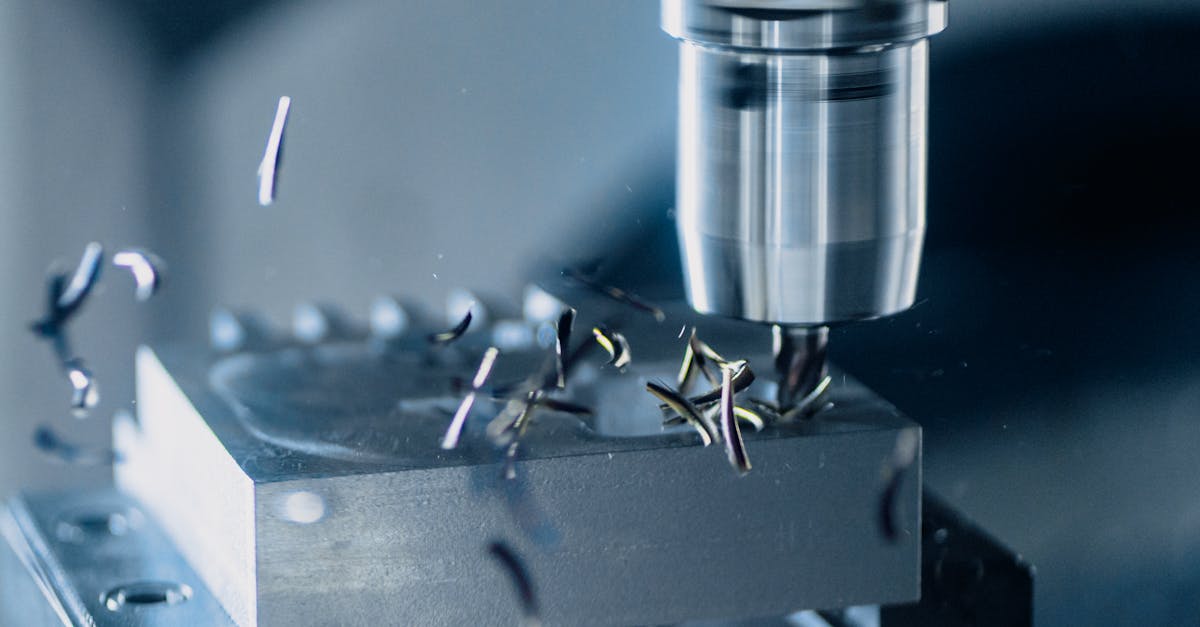
Pour l'aluminium, privilégier des fraises à queue en carbure à 2-3 dents, non revêtues ou à revêtement ZrN, au-delà de 300 m/min. Pour l'acier, une fraise à queue à 4 dents en carbure revêtue TiAlN (dureté 3 000-3 500 HV) à 80-200 m/min s'impose. Pour l'inox et le titane, opter pour des outils à 4-5 dents (4 en ébauche, 5 en finition) revêtus AlCrN, à 30-80 m/min, avec arrosage par la broche lorsque c'est possible. Nombre de dents, substrat et revêtement doivent être accordés au matériau de la pièce — une combinaison inadaptée peut réduire la durée de vie de l'outil de 50-80 % dans des conditions typiques.
Pour une vue d'ensemble des familles d'outils de coupe, de leurs nuances et de leurs revêtements, consulter le guide complet des outils de coupe.
Fondamentaux du nombre de dents
Le nombre de dents fait varier l'avance de table approximativement de façon linéaire — passer de 2 à 4 dents double l'avance accessible à même charge par dent — mais un nombre plus élevé réduit le logement copeau et étouffe l'évacuation dans les matériaux tendres. Le bon nombre dépend du matériau et de l'opération.
| Nombre de dents | Espace copeau | Domaine d'emploi | Multiplicateur d'avance typique |
|---|---|---|---|
| 2 dents | Maximal | Aluminium, plastiques, rainurage | 1.0x de référence |
| 3 dents | Large | Aluminium à forte avance, alliages tendres | 1.5x |
| 4 dents | Modéré | Acier, inox, usage général | 2.0x |
| 5+ dents | Minimal | Acier trempé, finition, haute avance | 2.5x+ |
Pourquoi l'espace copeau est déterminant : l'aluminium produit des copeaux longs et filandreux. Sans des vallées de goujure assez grandes pour les évacuer, les copeaux sont recoupés et se soudent à l'outil. L'acier produit généralement des copeaux plus courts et plus fragiles qui s'évacuent proprement, ce qui explique pourquoi 4-5 dents sont la norme pour le fraisage de l'acier et de l'inox.
Choix du matériau de substrat
Les fraises à queue en carbure monobloc offrent typiquement une durée de vie 3-5x supérieure au HSS dans l'acier et durent 5-10x plus longtemps par arête, ce qui en fait la référence pour la CNC de production ; le HSS reste utile pour le prototypage et les montages peu rigides. Trois substrats principaux dominent l'usinage moderne.
Acier rapide (HSS/HSS-E)
- Dureté : 62-65 HRC
- Domaine d'emploi : petites séries, machines manuelles, coupes interrompues dans des matériaux tendres
- Coût : le plus bas, réaffûtable
- Vitesse de coupe maximale : typiquement 30-60 m/min dans l'acier
Carbure micrograin
- Dureté : 89-93 HRA (équivalent à environ 73-78 HRC)
- Domaine d'emploi : usinage CNC, production en série, la plupart des matériaux
- Coût : typiquement 3-5x celui du HSS, mais durée de vie 5-10x supérieure
- Vitesse de coupe maximale : 100-300 m/min dans l'acier
Céramique et CBN
- Dureté : 93+ HRA
- Domaine d'emploi : finition d'aciers trempés (>55 HRC), fonte à grande vitesse
- Coût : le plus élevé, applications spécialisées uniquement
✦ Fraises à queue en carbure
- Durée de vie 3-5x supérieure au HSS
- Vitesses de coupe et avances plus élevées
- Meilleure stabilité dimensionnelle sur les grandes séries
- Indispensables pour l'usinage à grande vitesse moderne
✦ Fraises à queue en HSS
- Coût unitaire plus bas
- Plus tolérantes dans les montages peu rigides
- Réaffûtables plusieurs fois
- Mieux adaptées aux machines manuelles et au prototypage
Pour la production CNC, le carbure est le choix de référence. Le HSS reste pertinent pour le prototypage, l'usinage manuel et les applications où le risque de casse est élevé.
Technologies de revêtement
Un revêtement correctement associé prolonge typiquement la durée de vie d'une fraise à queue de 2-5x par rapport au carbure non revêtu en réduisant le frottement à l'arête et en ajoutant une isolation thermique ; un revêtement inadapté (ex. TiAlN sur HSS) réduit souvent la durée de vie car le substrat se ramollit avant que le revêtement ne cède. L'essentiel est d'accorder la classe de température du revêtement à celle du substrat.
| Revêtement | Dureté typique (HV) | Température maximale (°C) | Domaine d'emploi privilégié |
|---|---|---|---|
| TiN | ~2 300 | ~600 | Usage général, acier doux |
| TiCN | ~3 000 | ~450 | Acier inoxydable, matériaux abrasifs |
| TiAlN | 3 000-3 500 | ~800 (début d'oxydation) | Usinage à sec, acier trempé |
| AlCrN | ~3 200 | ~1 100 | Alliages à haute température, titane |
| DLC | 6 000+ | ~350 | Aluminium (empêche l'arête rapportée) |
| Non revêtu | — | — | Aluminium avec arrosage, plastiques |
Les valeurs de revêtement sont des données typiques issues des fabricants (Oerlikon Balzers, CemeCon, IonBond). La dureté réelle et la température d'oxydation varient selon le procédé de dépôt et le substrat.
Interaction revêtement et arrosage
Les revêtements TiAlN et AlCrN donnent leurs meilleurs résultats à sec ou en MQL (lubrification par micro-pulvérisation). En fraisage, l'arrosage abondant peut provoquer un cyclage thermique qui fissure ces revêtements. En perçage et en tournage en coupe continue, l'arrosage abondant avec TiAlN est une pratique courante. Pour les applications avec arrosage abondant, les revêtements TiN ou TiCN sont plus adaptés.
Considérations de géométrie
La flèche de l'outil varie avec le cube de la longueur de porte-à-faux — doubler le porte-à-faux de 2xD à 4xD multiplie la flèche par 8x environ — ce qui fait du porte-à-faux le paramètre géométrique le plus déterminant pour la précision en finition. Au-delà du nombre de dents et des revêtements, plusieurs autres choix géométriques comptent.
- Angle d'hélice : 30 degrés est la valeur standard. Une hélice élevée à 45 degrés améliore l'état de surface dans l'aluminium et les matériaux tendres. Une hélice variable à 35 degrés limite le broutement.
- Rayon de coin : même un rayon de coin de 0.5mm peut augmenter la durée de vie de l'outil de 50 % par rapport à une arête vive, en répartissant les efforts de coupe sur une plus grande surface.
- Longueur de coupe (LOC) : utiliser la LOC la plus courte qui dégage la forme à usiner. Chaque diamètre supplémentaire de porte-à-faux réduit la rigidité et accroît la flèche.
- Portée et porte-à-faux : les conceptions à col rétreint offrent de la portée sans sacrifier la résistance du noyau.
Règle empirique de la flèche
La flèche de l'outil croît avec le cube de la longueur de porte-à-faux. Doubler le porte-à-faux de 2xD à 4xD multiplie la flèche par 8x. Maintenir le porte-à-faux sous 3xD autant que possible, et éviter de dépasser 5xD sans amortissement des vibrations ni stratégies d'usinage HSM.
La rigidité d'une fraise à queue est limitée autant par le porte-outil que par l'outil lui-même — pour les comparaisons de faux-rond et d'amortissement entre pinces, frettage et mandrins hydrauliques qui déterminent la part de précision de l'outil réellement transmise à la pièce, se reporter au guide complet du porte-outil.
Cadre pratique de sélection
La sélection d'une fraise à queue suit généralement une séquence fixe en six étapes — matériau d'abord, puis opération, capacités machine, substrat, revêtement et géométrie — car chaque étape ultérieure dépend des contraintes posées par les précédentes. Utiliser cette séquence de décision pour chaque nouveau travail :
- Identifier le matériau de la pièce — il détermine la plage du nombre de dents et le revêtement
- Définir l'opération — le rainurage demande moins de dents ; la finition en autorise davantage
- Vérifier les capacités de la machine — la vitesse de broche et la rigidité limitent le choix de l'outil
- Choisir le substrat — carbure pour la CNC, HSS pour l'usinage manuel ou en cas de risque élevé de casse
- Choisir le revêtement — accorder au matériau et à la stratégie d'arrosage
- Définir la géométrie — longueur la plus courte possible, angle d'hélice adapté
Une fois l'outil, le substrat et le revêtement choisis, il convient de régler la vitesse de broche, l'avance par dent et la profondeur de passe en fonction de l'enveloppe de rigidité de la machine — pour le cadre de réglage des paramètres, se reporter au guide d'optimisation de l'usinage CNC.
Sélection rapide de fraise à queue par application
Utiliser cette matrice pour présélectionner une combinaison nombre de dents / substrat / revêtement selon les matériaux de pièce et opérations les plus courants — confirmer les paramètres de coupe avec les capacités de la machine et l'enveloppe de rigidité.
| Scénario | Nombre de dents | Matériau | Revêtement | Pourquoi |
|---|---|---|---|---|
| Rainurage et fraisage de poches aluminium | 2-3 | Carbure monobloc | DLC ou non revêtu | Large logement copeau pour copeaux longs filandreux ; le faible frottement du DLC prévient l'arête rapportée en dessous de 350 °C |
| Fraisage acier doux polyvalent | 4 | Carbure monobloc | TiAlN | Le TiAlN résiste à la chaleur de coupe à sec à 800 °C et le nombre de dents équilibré assure débits et dégagement copeau |
| Ébauche inox | 4 | Carbure monobloc | AlCrN | La limite d'oxydation à 1 100 °C de l'AlCrN supporte les copeaux austénitiques écrouissables qui génèrent des pics de chaleur localisés |
| Finition inox et titane | 5 | Carbure monobloc | AlCrN | Un nombre de dents plus élevé permet des avances plus fortes pour limiter le temps de contact sur les alliages sensibles à la chaleur |
| Finition acier trempé > 45 HRC | 5-7 | Carbure monobloc ou CBN | TiAlN ou AlCrN | Faible charge par dent + nombreuses dents maintient les efforts bas pour que le substrat dur ne s'écaille pas |
| Surfaçage et rainurage fonte | 4-6 | Carbure monobloc | TiAlN | Les copeaux discontinus et fragiles s'évacuent facilement ; le TiAlN résiste à l'usure abrasive des inclusions de carbure de la fonte |
| Montages manuels ou peu rigides, prototypage | 2-4 | HSS ou HSS-Co | TiN ou TiCN | Le HSS tolère le broutement et les casses ; le TiN améliore la dureté d'arête sans surchauffer en dessous de 600 °C |
| Fraisage haute avance aluminium avec arrosage abondant | 3 | Carbure monobloc | Non revêtu | L'arrosage abondant + arête polie non revêtue élimine le choc thermique qui fissure les revêtements PVD en coupe interrompue |
Accorder chaque spécification au matériau et à l'opération.
Nombre de dents, substrat et revêtement fonctionnent comme un système. Deux ou trois dents avec DLC ou non revêtu pour l'aluminium ; quatre ou cinq dents avec TiAlN pour l'acier ; nombre de dents élevé avec AlCrN pour les superalliages. Partir des recommandations du fabricant, puis affiner à partir de l'usure de l'outil mesurée dans vos conditions spécifiques.
Combien de dents utiliser pour l'usinage de l'aluminium ?
Utiliser 2-3 dents pour l'aluminium. Les grandes vallées de goujure sont indispensables pour évacuer les copeaux longs et filandreux que produit l'aluminium. Un nombre de dents plus élevé provoque le bourrage et le recoupage des copeaux.
Le carbure est-il toujours préférable au HSS pour les fraises à queue ?
Le carbure offre typiquement une durée de vie 3-5x supérieure et permet des vitesses de coupe bien plus élevées (100-300 m/min contre 30-60 m/min dans l'acier), ce qui en fait la référence pour l'usinage CNC. Le HSS reste pertinent pour le prototypage, les machines manuelles et les montages exposés à un risque de casse élevé.
Pourquoi le porte-à-faux de l'outil pèse-t-il autant pour les fraises à queue ?
La flèche de l'outil croît avec le cube de la longueur de porte-à-faux — doubler le porte-à-faux de 2xD à 4xD multiplie la flèche par 8x. À 5xD de porte-à-faux dans l'acier, même un montage rigide peut produire des erreurs dimensionnelles de 0.05-0.10 mm par passe. Maintenir le porte-à-faux sous 3xD autant que possible ; au-delà de 5xD, utiliser des trajectoires HSM ou des porte-outils anti-vibrations pour rester dans la tolérance.
Quel revêtement utiliser pour l'usinage à sec de l'acier ?
Le TiAlN est largement utilisé pour l'usinage à sec de l'acier, avec une dureté typique de 3 000-3 500 HV et un début d'oxydation autour de 800°C. Il donne ses meilleurs résultats sans arrosage abondant en fraisage continu, où l'arrosage peut provoquer une fissuration par choc thermique ; l'arrosage abondant avec TiAlN reste courant en perçage et en tournage en coupe continue, où l'évacuation des copeaux compte.