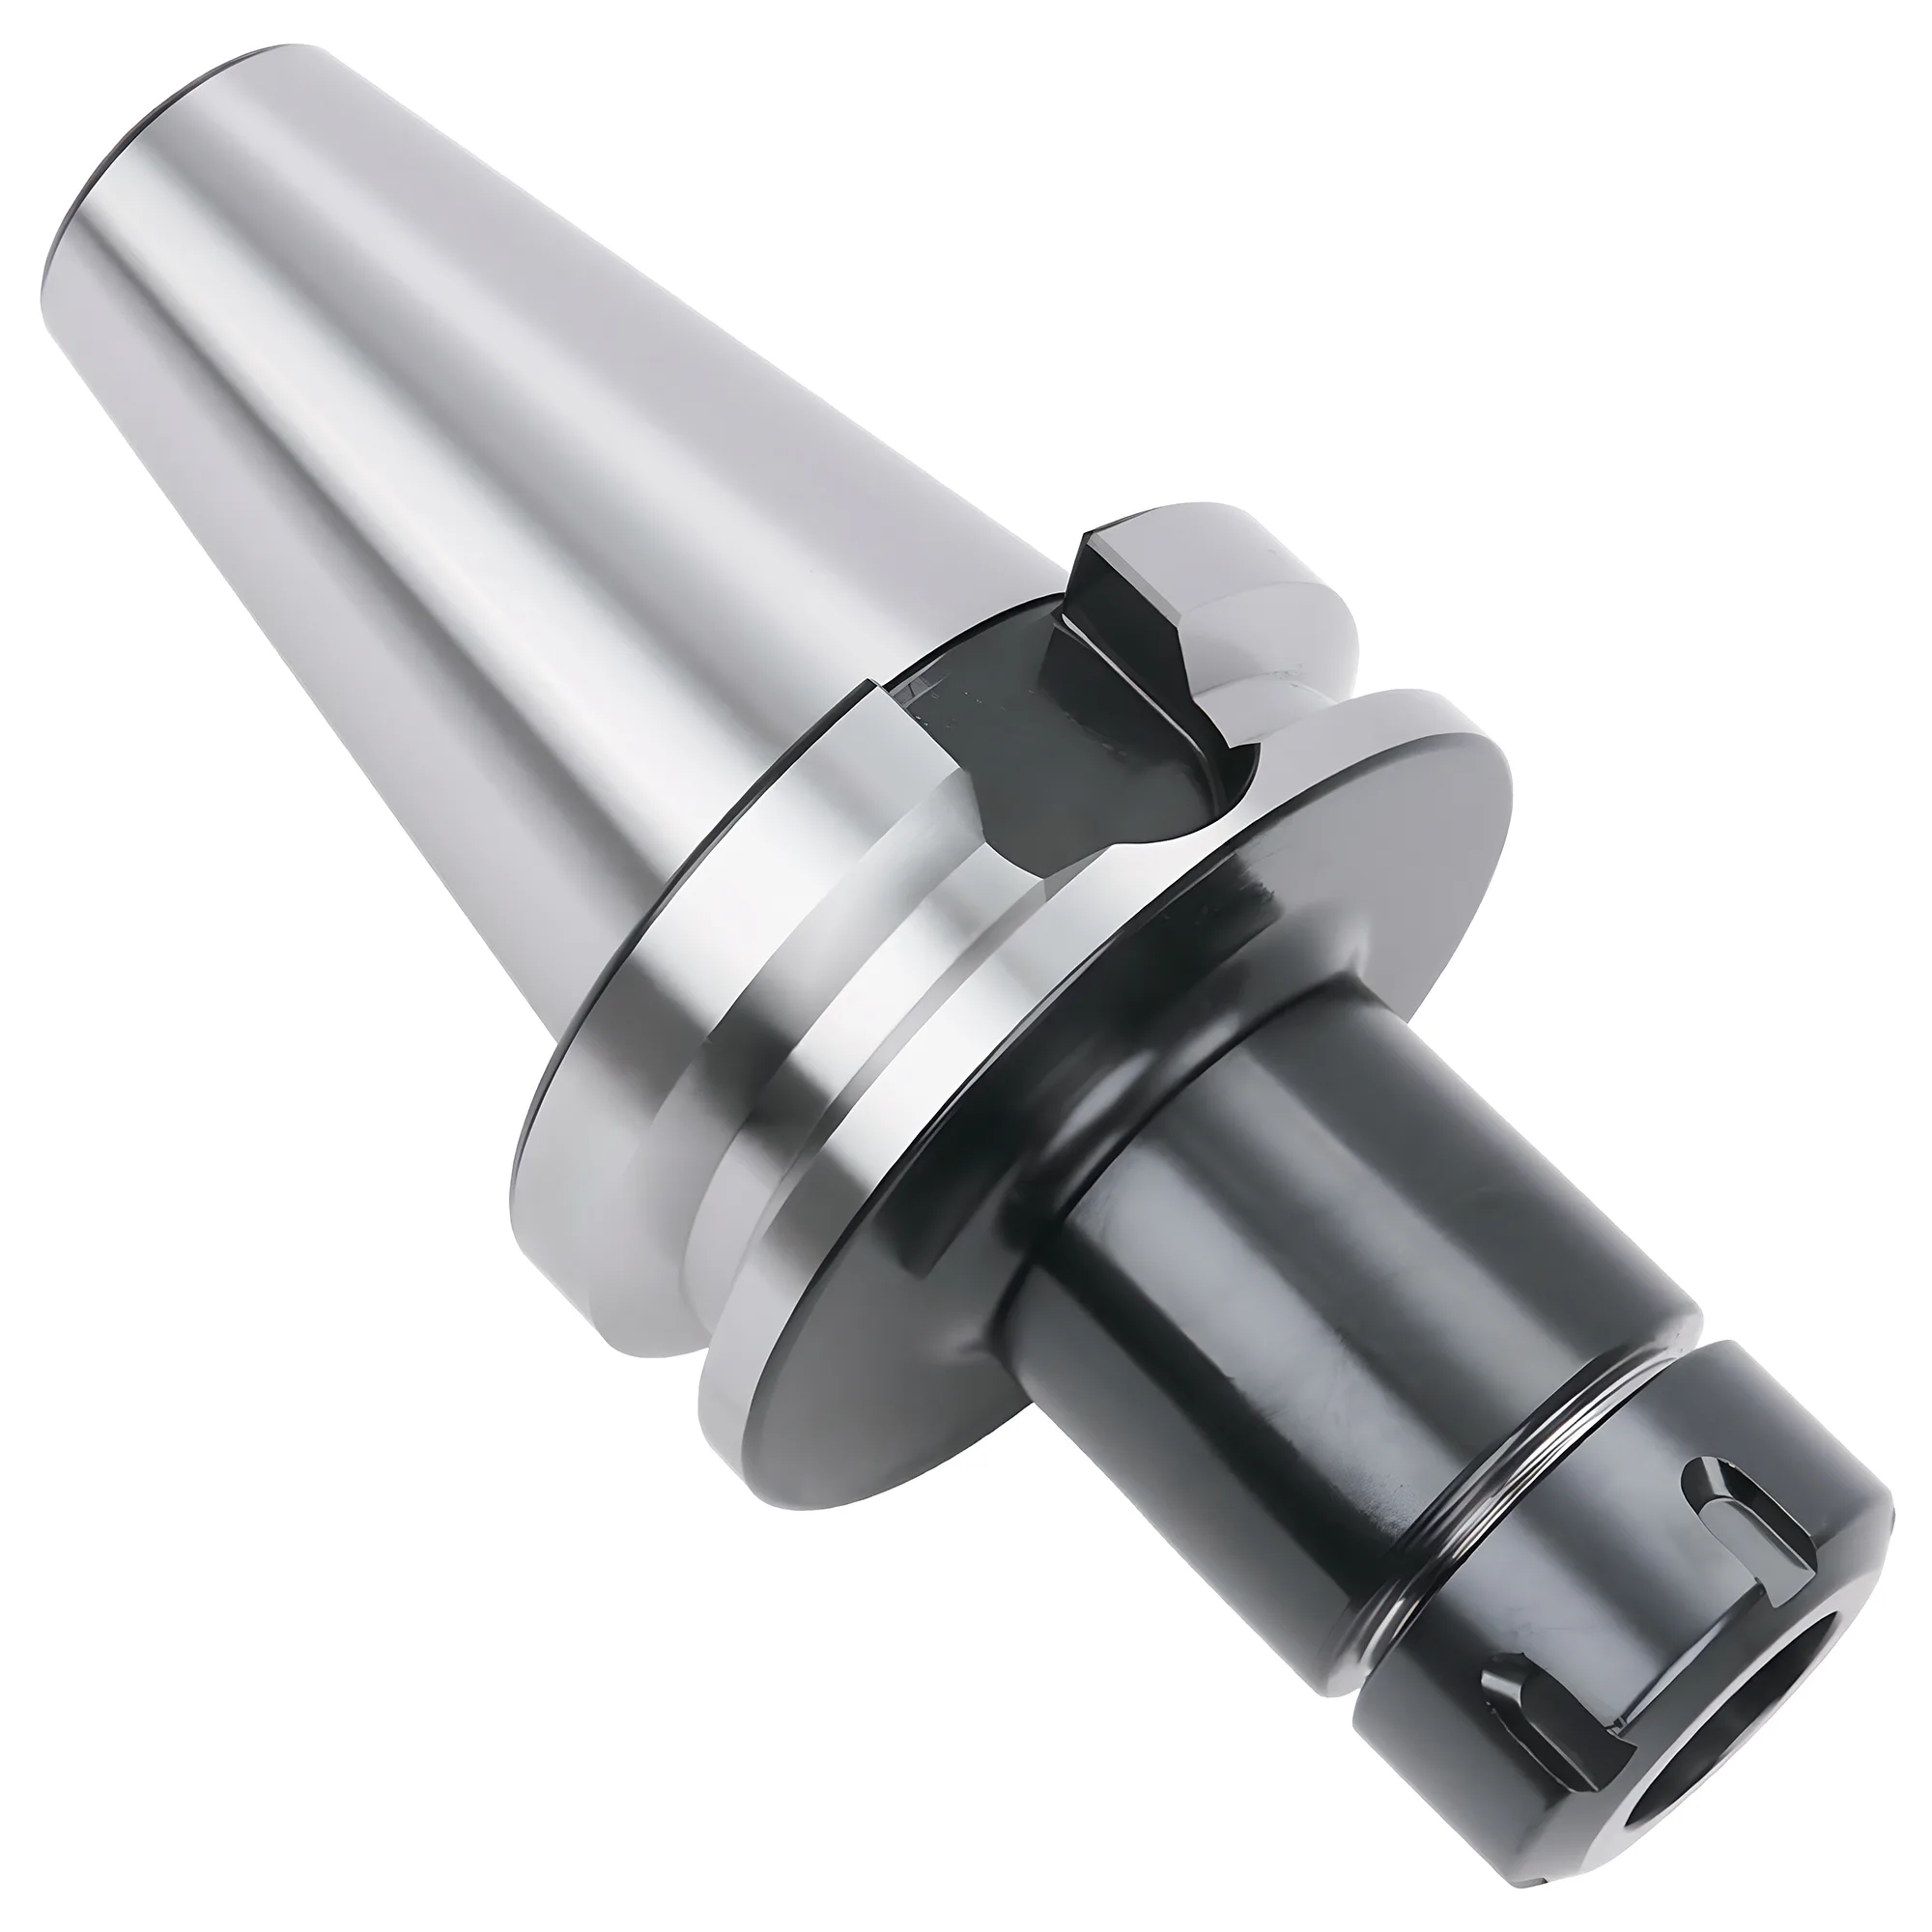
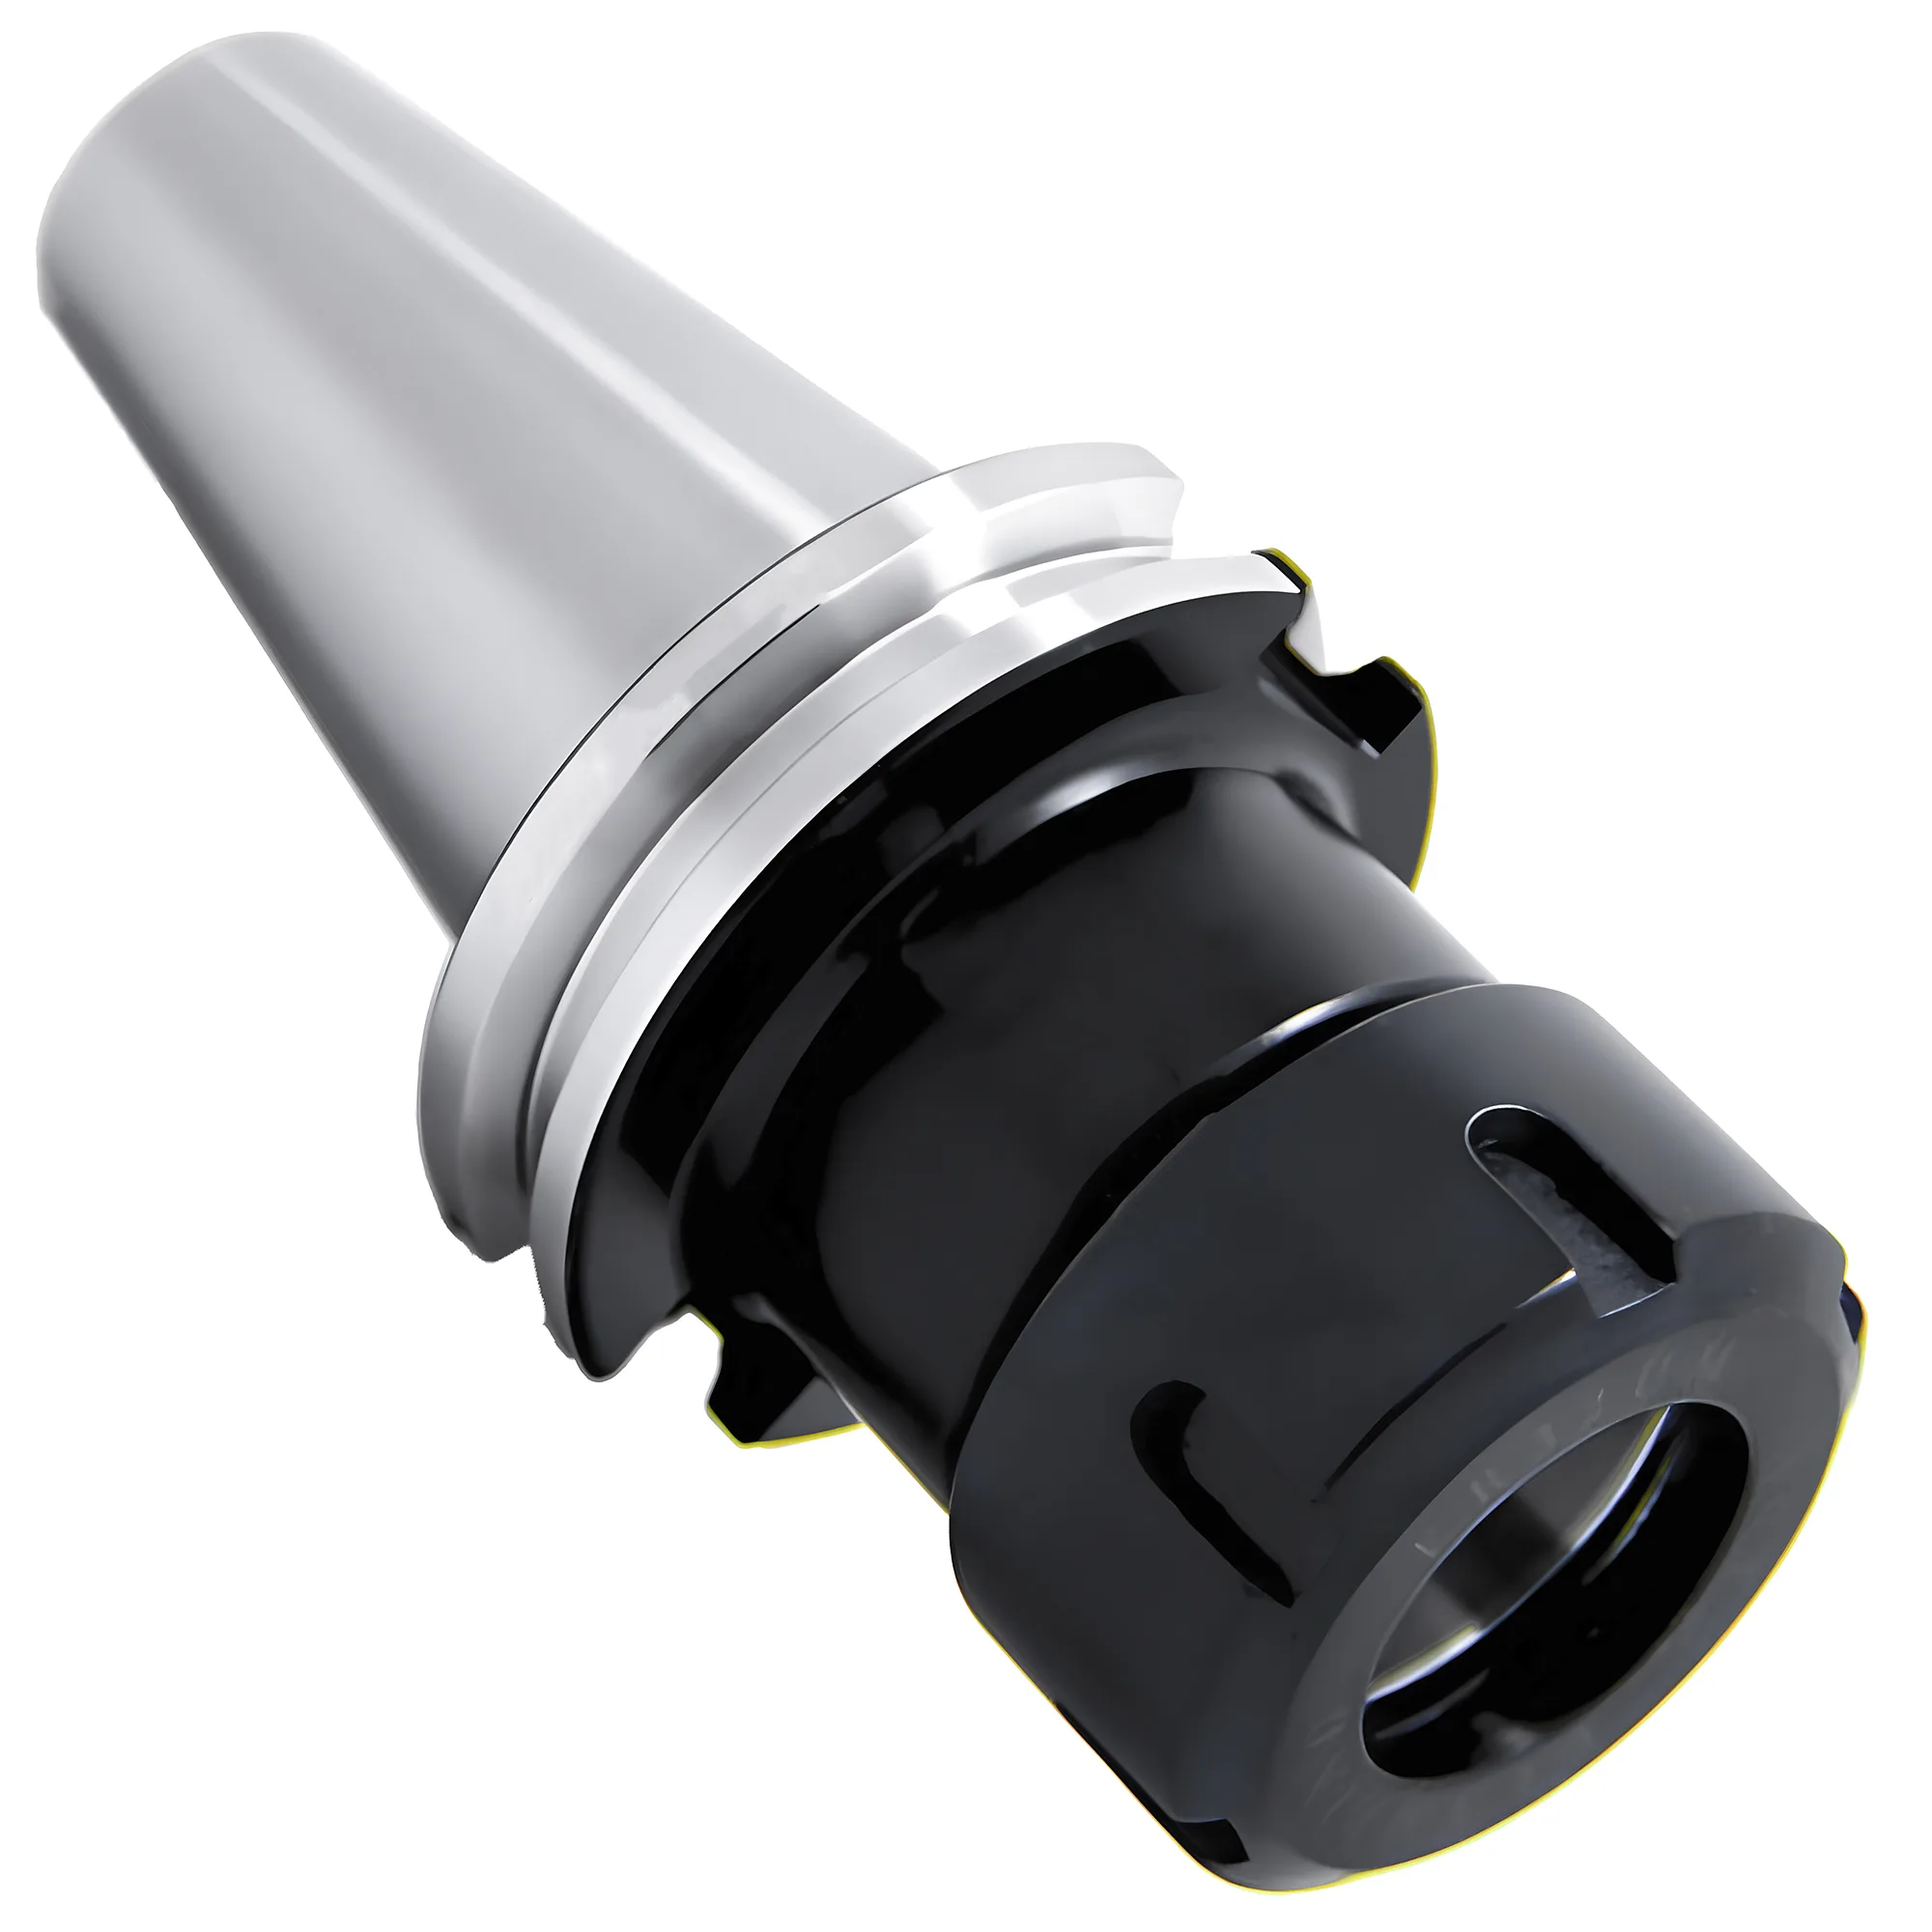
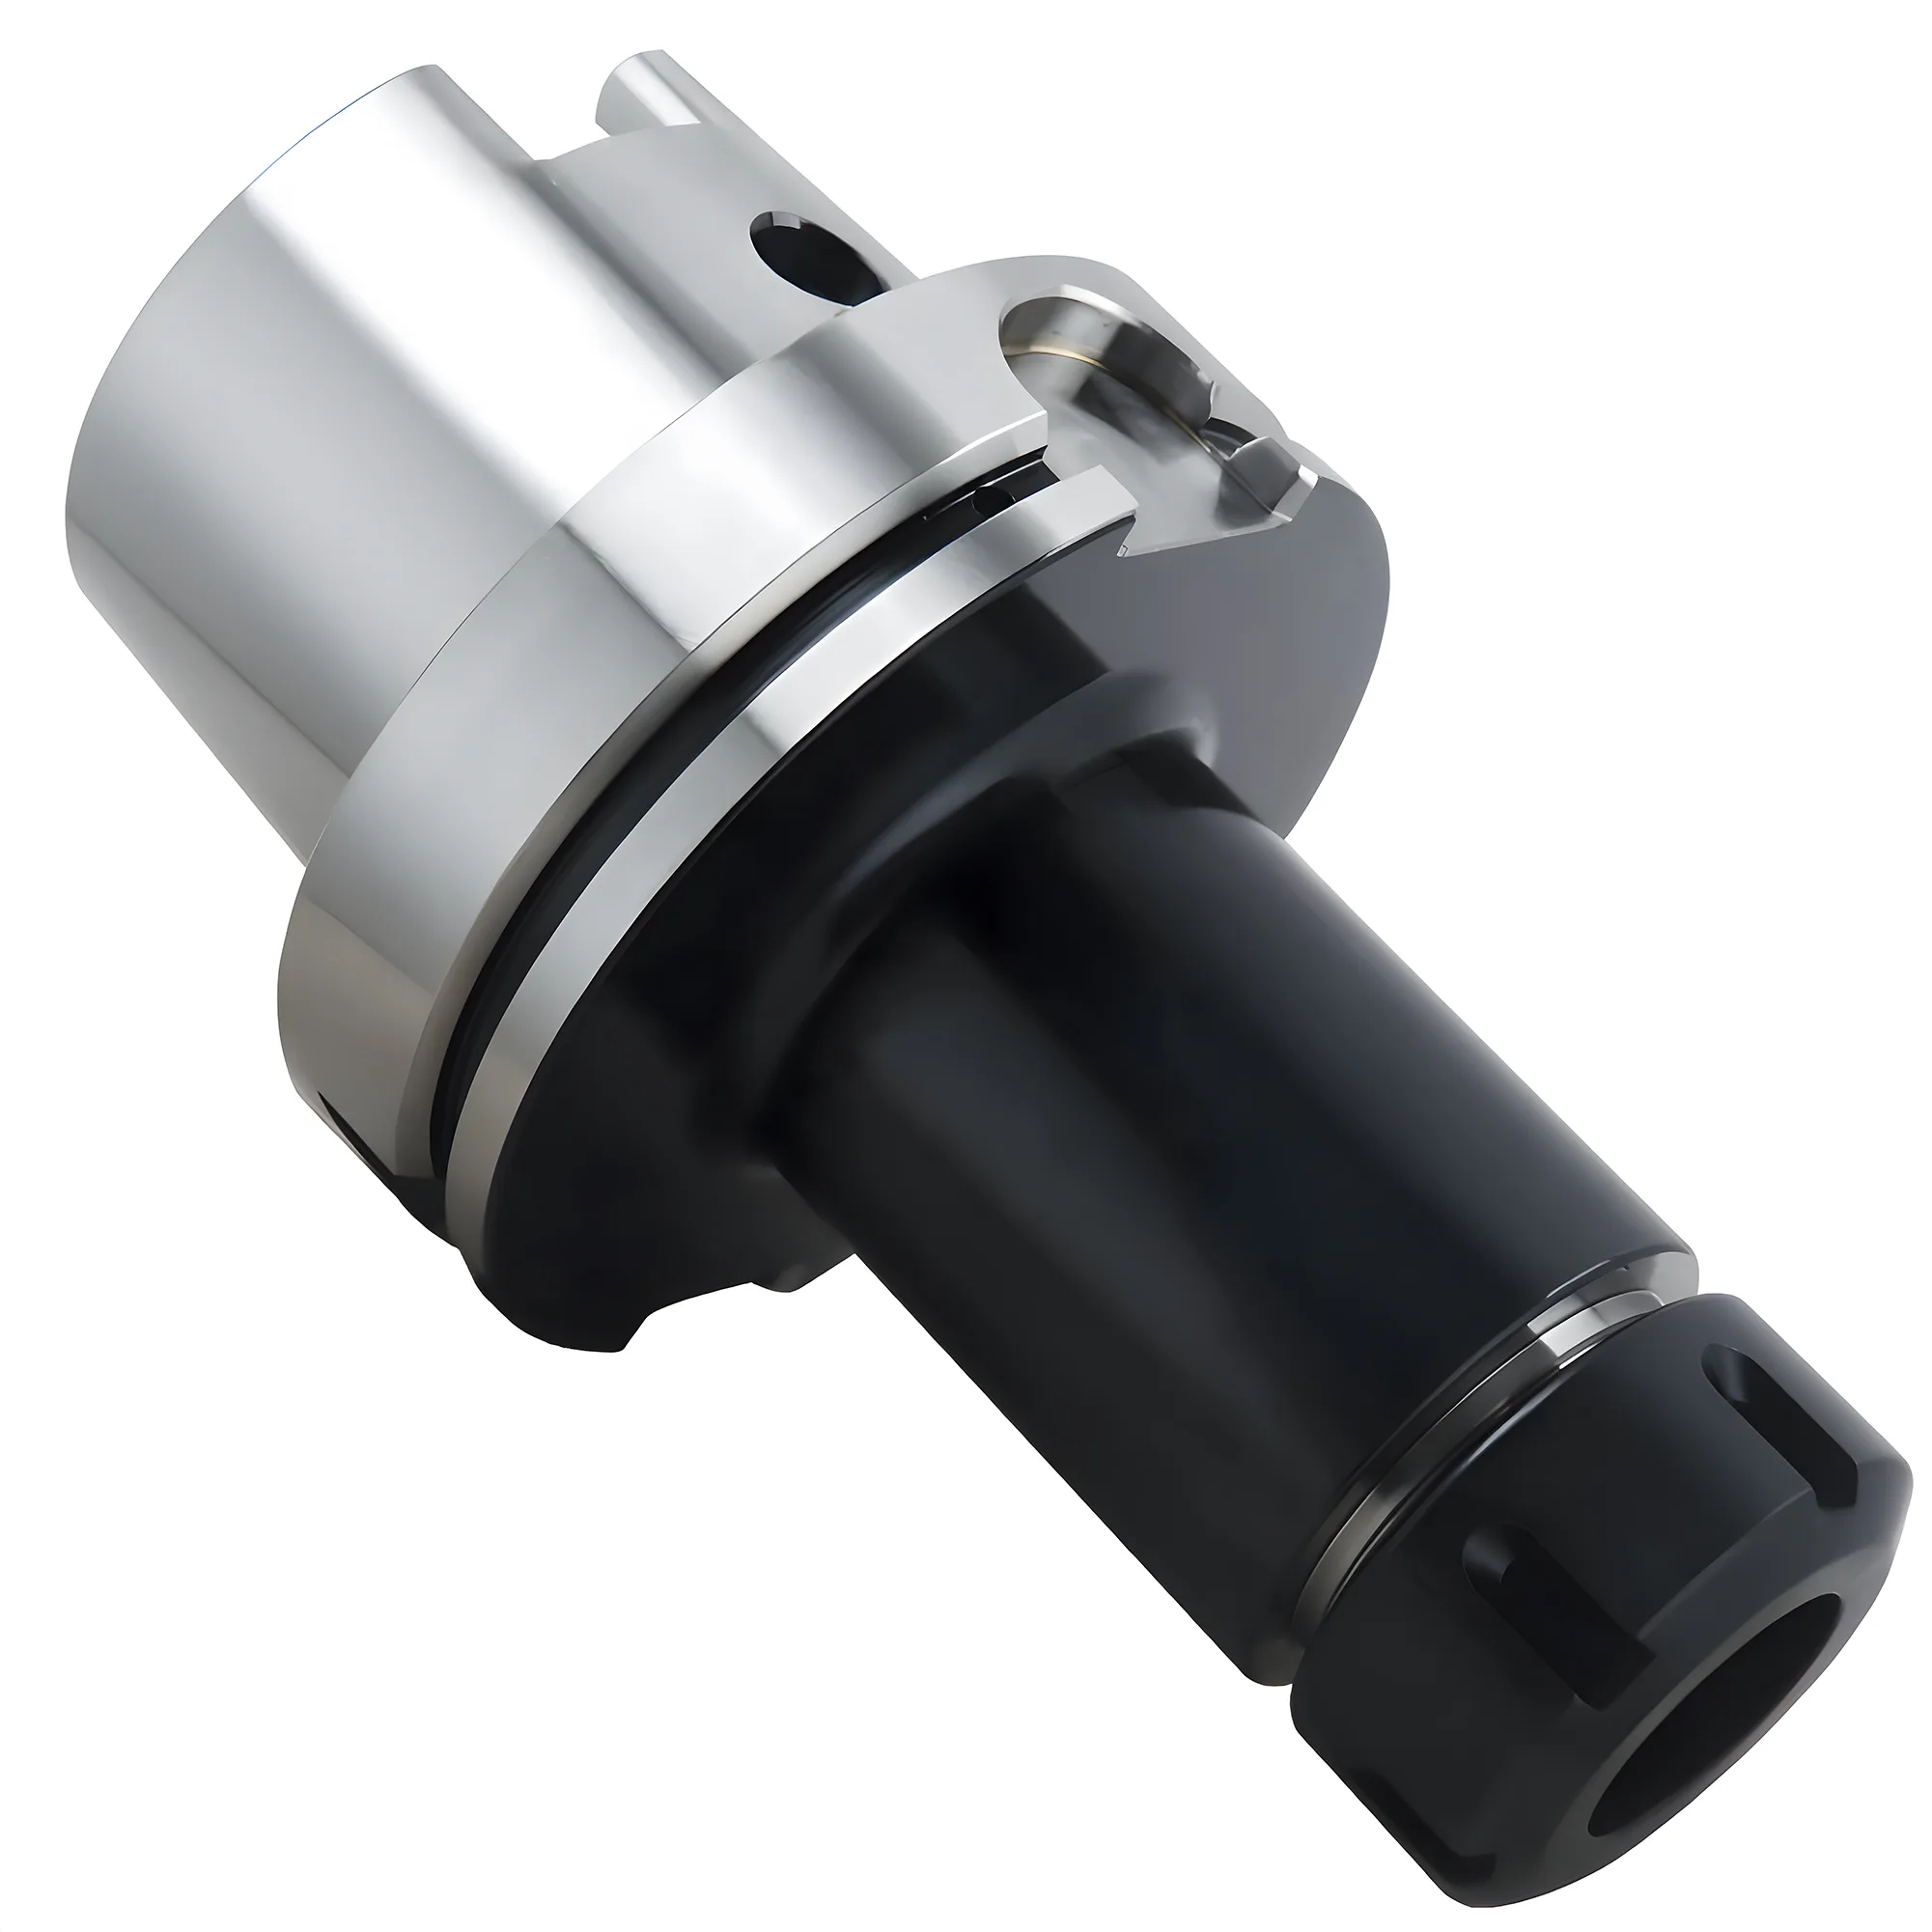
MACHALLY a étendu sa gamme de porte-outils afin de couvrir les interfaces de broche BT, CAT et HSK. La gamme étendue couvre trois familles de cônes distinctes — BT (JIS B 6339), CAT (ANSI/ASME B5.50) et HSK (DIN 69893) — chacune fabriquée selon une précision de cône AT3 ou supérieure, ce qui permet aux ateliers de s'approvisionner, auprès d'un seul fournisseur, en porte-outils de précision pour toute plate-forme de broche majeure.
Gamme étendue
Cette mise sur le marché couvre trois familles d'interfaces de broche utilisées à travers la fabrication mondiale.
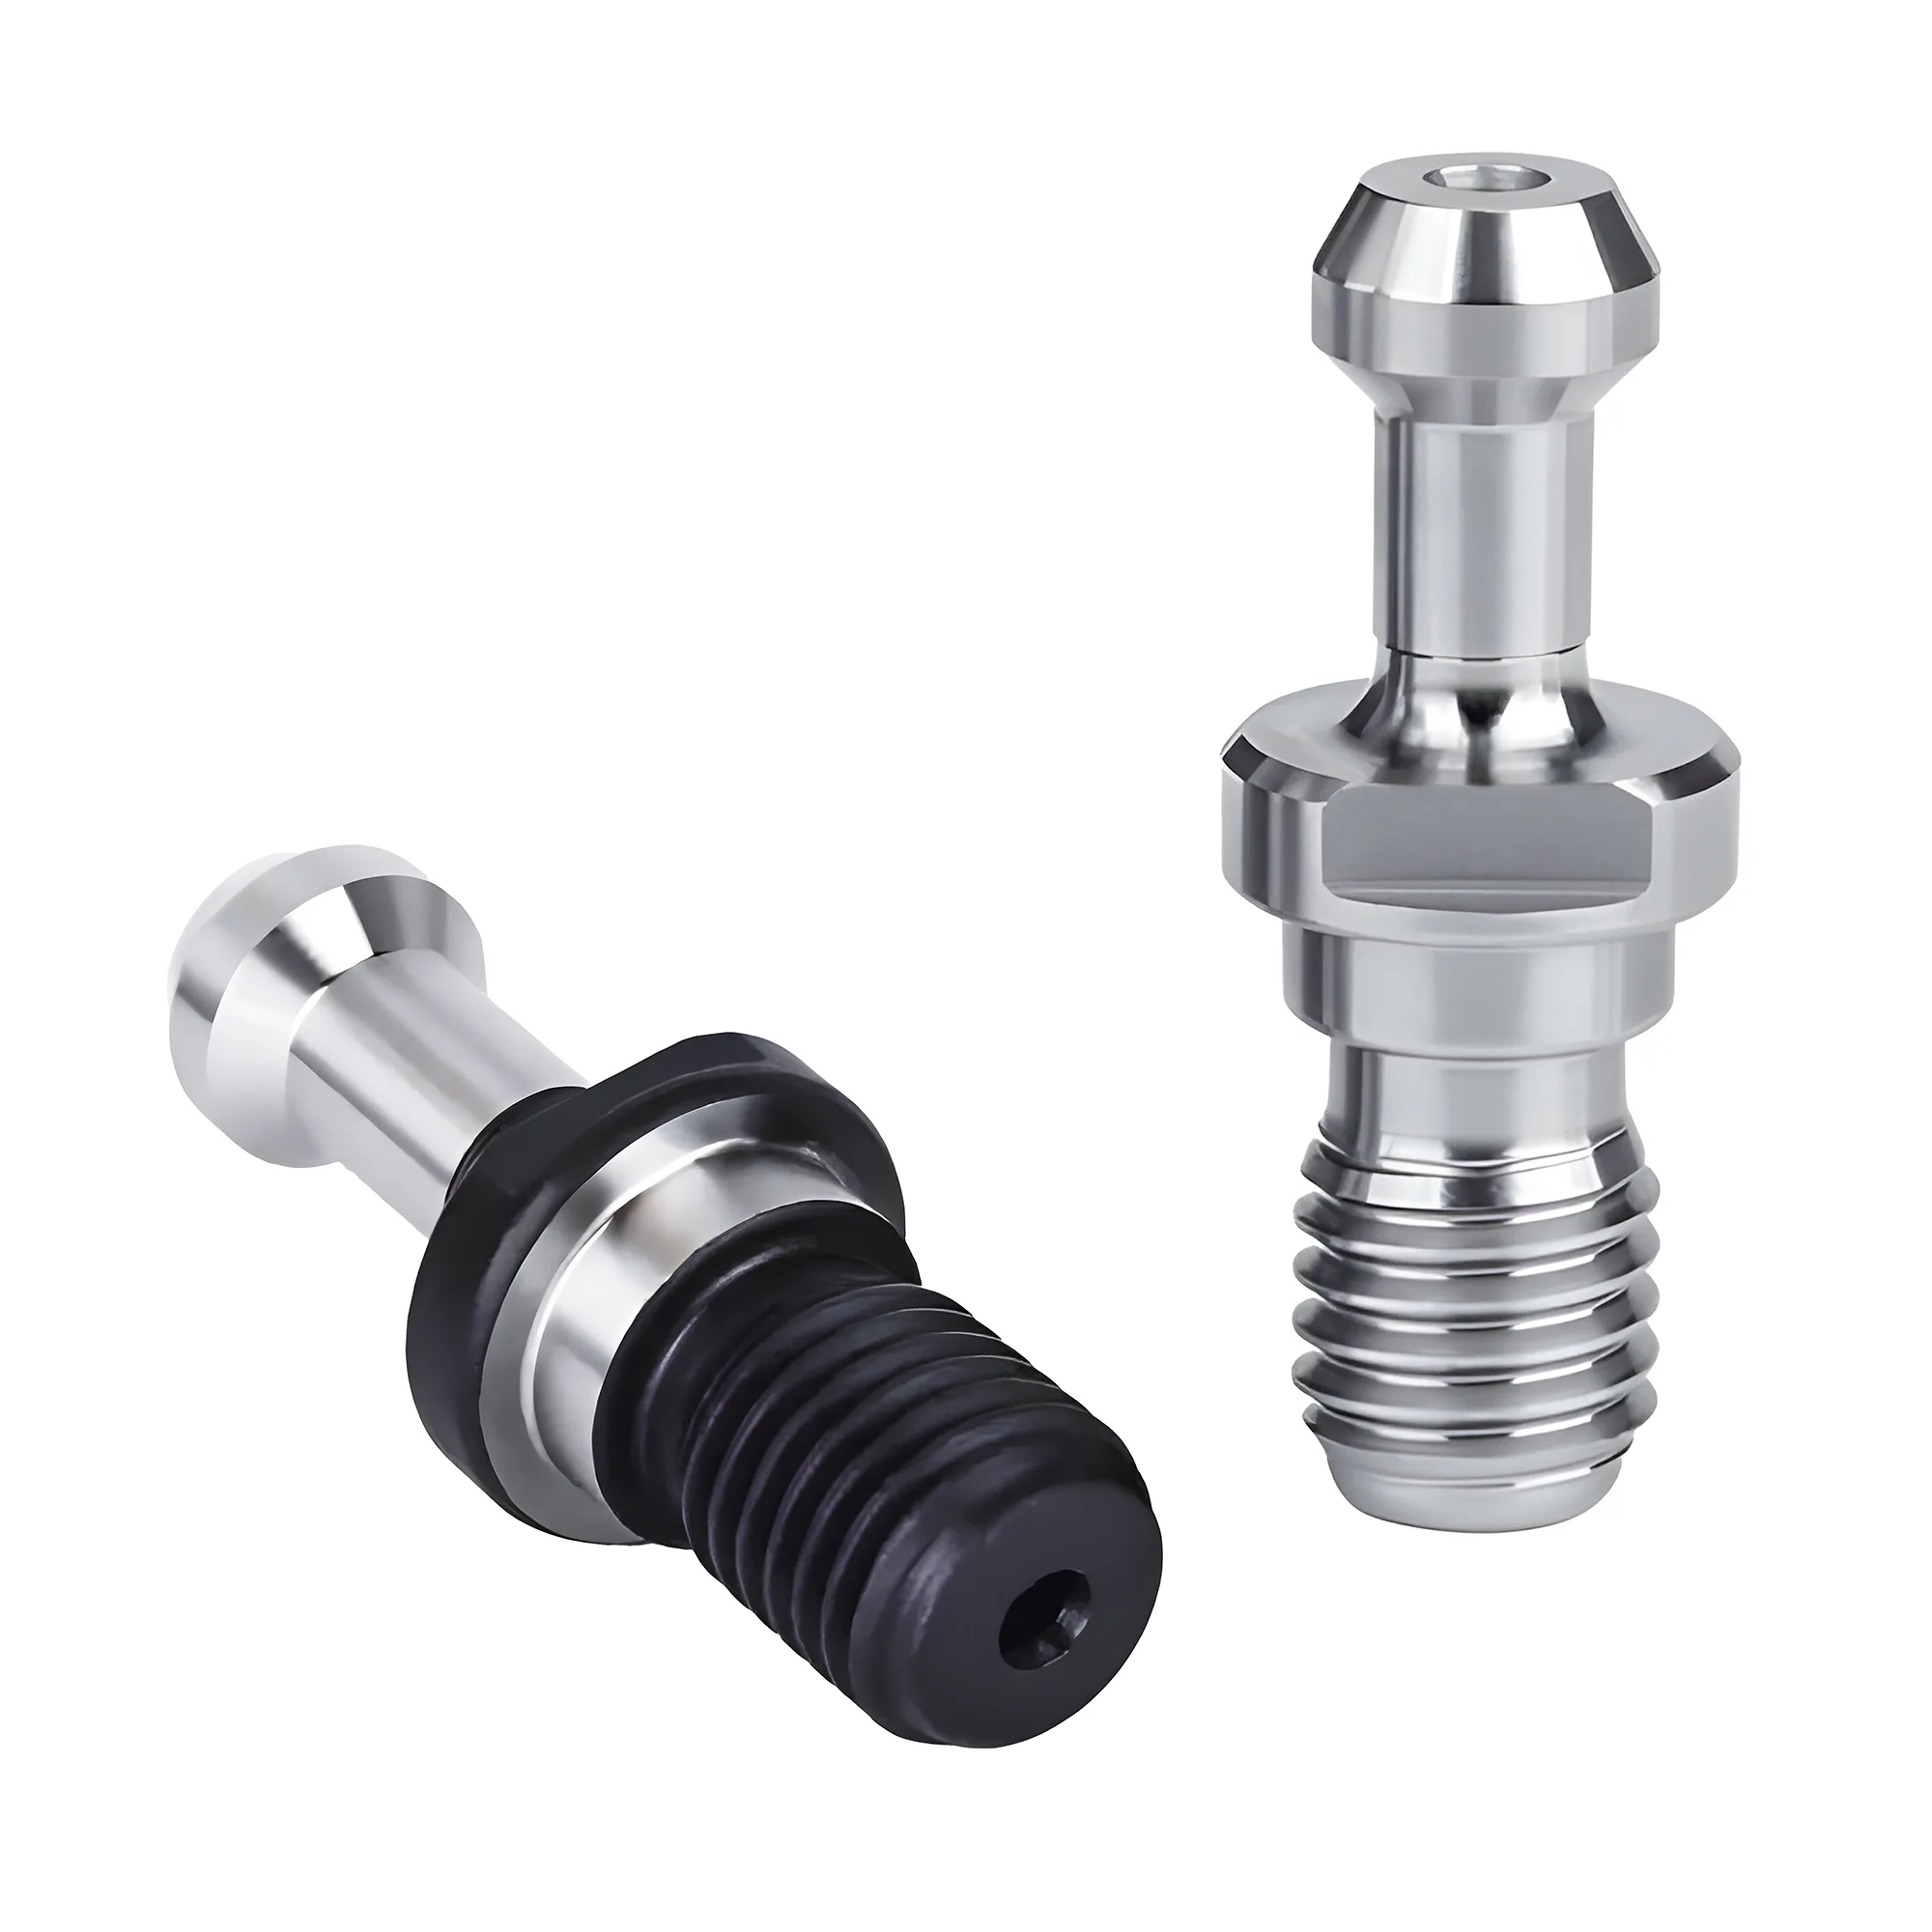
- Série BT : configurations BT30, BT40 et BT50 — la norme JIS B 6339 régit la géométrie du cône BT, définissant les dimensions du cône 7:24, le V-flange et l'interface de tirette d'accrochage utilisés sur les centres d'usinage japonais et internationaux.
- Série CAT : CAT40 et CAT50 — la norme ANSI/ASME B5.50 définit la géométrie du V-flange pour l'outillage CAT, le standard nord-américain adopté par Haas, Fadal, Mazak USA et d'autres constructeurs de machines américains.
- Série HSK : HSK-A50, HSK-A63, HSK-A100, HSK-E40 et HSK-E50 — la norme DIN 69893 régit les six variantes de formes HSK (A à F), la Forme A étant préférée pour les centres de fraisage généraux, tandis que les Formes E et F sont réservées aux applications à ultra-haute vitesse où la suppression des rainures d'entraînement améliore la précision d'équilibrage.
Tous les porte-outils proposent des options d'arrosage central pour une meilleure évacuation des copeaux lors de l'usinage en cavité profonde ou à forte avance. Pour le contexte plus large de la catégorie — les alternatives de frettage, hydrauliques et à pince ER qui partagent la même interface arrière BT/CAT/HSK — voir l'aperçu des solutions de porte-outils.
Chaque porte-outil fait l'objet d'un contrôle à 100 % de la géométrie du cône, du faux-rond et de l'équilibrage avant expédition, des certificats d'inspection individuels étant disponibles sur demande. L'acier allié SCM440 est préféré pour les corps de porte-outils dans les applications d'usinage exigeantes, car sa résistance à la traction à cœur (typiquement ≥950 N/mm² selon les spécifications de trempe-revenu JIS G4053) et sa surface cémentée-trempée (58-62 HRC) résistent à la déformation sous les charges répétées de serrage de la tirette d'accrochage.
Compatibilité avec l'usinage à grande vitesse
Les opérations CNC modernes exigent de plus en plus des vitesses de broche élevées. La gamme étendue y répond grâce à des caractéristiques propres à chaque interface.
Les porte-outils BT/CAT sont proposés en configurations Big Plus (contact face-et-cône) pour une rigidité améliorée jusqu'à 20 000 RPM. Des filetages de tirette d'accrochage rectifiés avec précision garantissent une rétention sûre sous charges centrifuges élevées. Les porte-outils BT et CAT équipés d'un grade d'équilibrage G2.5 et de systèmes de serrage haut de gamme — tels que les mandrins à pince ER et le frettage — sont typiquement qualifiés jusqu'à 25 000 RPM par les fabricants, tandis que les modèles standard pré-équilibrés G6.3 sont généralement limités à 12 000-15 000 RPM.
Les porte-outils HSK exploitent la conception d'interface à double contact définie dans la norme DIN 69893. La force de serrage augmente avec la vitesse de broche, et le cône creux minimise l'expansion centrifuge. Le HSK-A63 est préféré pour les centres de fraisage généraux fonctionnant entre 15 000 et 25 000 RPM, car le double contact simultané face-et-cône accroît la rigidité radiale d'environ 2-3x par rapport à des porte-outils BT/CAT équivalents. Les variantes HSK-E, qui suppriment les rainures d'entraînement afin de permettre un équilibrage dynamique plus fin, conviennent aux vitesses de broche dépassant 40 000 RPM pour le fraisage d'aluminium à grande vitesse et les opérations de finition.
Choisir le bon système
| Critère | BT | CAT | HSK |
|---|---|---|---|
| Norme | JIS B 6339 | ANSI/ASME B5.50 | DIN 69893 |
| Marché principal | Mondial (hors Amérique du Nord) | Amérique du Nord | Haute vitesse/précision |
| RPM max recommandée | 20 000 (Big Plus) ; jusqu'à 25 000 (G2.5 + serrage haut de gamme) | 20 000 (Big Plus) ; jusqu'à 25 000 (G2.5 + serrage haut de gamme) | 40 000+ (type E) |
| Coût | Le plus faible | Moyen | Le plus élevé |
Le BT40 est l'interface de broche la plus largement utilisée pour les centres d'usinage verticaux hors Amérique du Nord, principalement parce que la norme JIS B 6339 est adoptée par les constructeurs de machines japonais, européens et asiatiques. L'outillage CAT est le choix standard pour les ateliers exploitant des machines de fabrication américaine, où l'outillage ANSI/ASME B5.50 constitue la référence industrielle. Le HSK est préféré lorsque les vitesses de broche dépassent 20 000 RPM ou lorsque les états de surface aux tolérances aérospatiales exigent l'avantage en rigidité de l'interface à double contact simultané défini dans la norme DIN 69893.
Pour les premiers acheteurs qui choisissent des ensembles de départ cône-et-pince autour de ces options BT/CAT/HSK, voir le guide débutant de configuration d'outillage CNC.
Couvrir toutes les plates-formes majeures
La gamme étendue BT, CAT et HSK offre une précision de cône AT3 ou supérieure sur toutes les interfaces de broche majeures, avec des corps en acier allié SCM440 traités thermiquement à 58-62 HRC et un équilibrage dynamique G2.5 à 25 000 RPM. Les variantes HSK-E prennent en charge des vitesses dépassant 40 000 RPM pour la finition à grande vitesse, tandis que les options BT/CAT compatibles Big Plus améliorent la rigidité dans l'usinage général jusqu'à 25 000 RPM avec des systèmes de serrage haut de gamme.