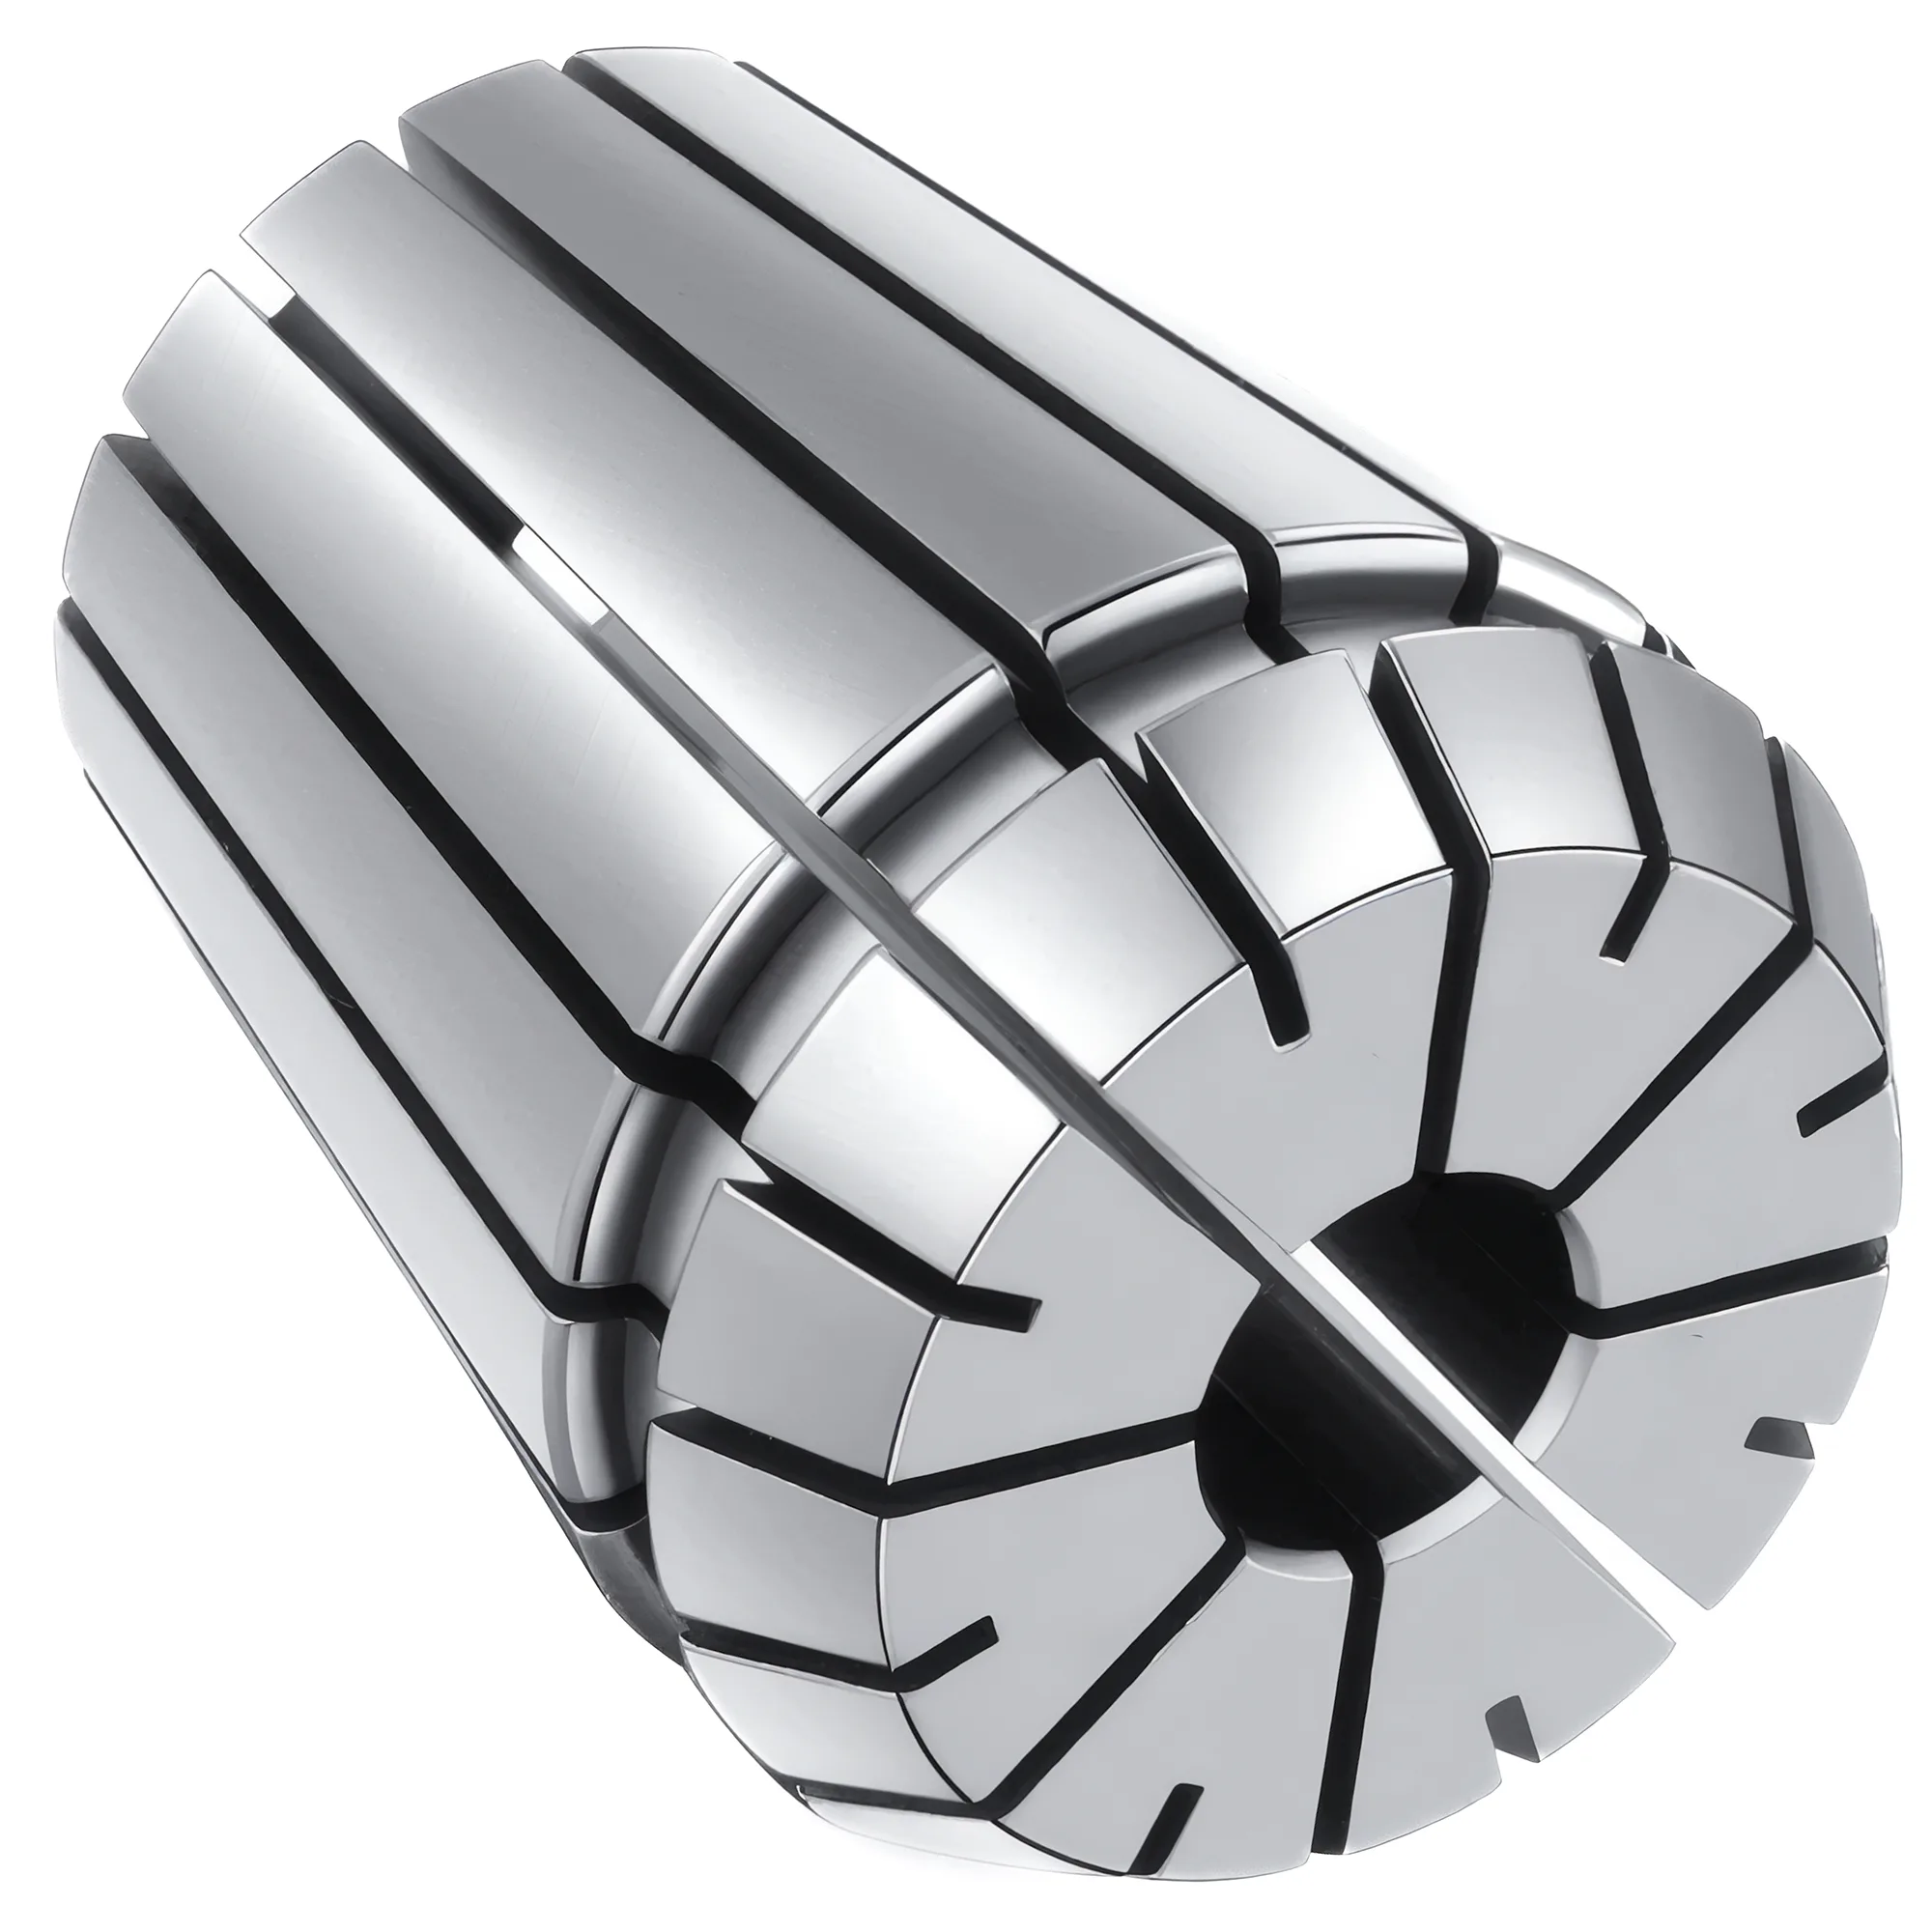
ER, DA et TG sont les trois types courants de pinces serrées par écrou pour outils rotatifs, et ils se départagent sur un compromis : plage de serrage contre tenue. Les pinces ER se referment d'environ 1 mm par pince de l'ER16 à l'ER40 (0.5 mm sur l'ER11, selon l'ISO 15488), si bien qu'un seul jeu couvre le plus grand nombre de diamètres de queue. Les pinces DA (double angle) se referment de 0.3–0.8 mm selon la taille et sont surtout conçues pour le perçage. Les pinces TG ne se referment que d'environ 0.4 mm (1/64 in), mais utilisent un cône de 8° d'angle total qui serre plus fort que l'ER (catalogues fabricants). L'ER s'impose pour la plage et l'interchangeabilité, la TG pour la tenue en fraisage, et la DA pour garder en service l'outillage de perçage existant.
Cet article compare des types de pinces. Pour le dimensionnement au sein de la famille ER, voir le guide de sélection des pinces ER ; pour le couple de serrage de l'écrou et la procédure de contrôle du faux-rond, le guide faux-rond et couple de serrage des pinces ER. Pour une comparaison plus large des porte-outils, voir porte-fraise à serrage latéral vs ER vs frettage.
Quels sont les principaux types de pinces ?
Les pinces ER, DA et TG se ferment toutes par un écrou fileté sur le mandrin à pince — aucune n'est tirée par un tirant. Ce qui les distingue, c'est la géométrie du cône, la plage de serrage et la norme dont elles relèvent.
- Les pinces ER ont un angle de réglage de 8° (16° d'angle total) et sont normalisées à l'international par l'ISO 15488, qui couvre de l'ER11 à l'ER40 ; la norme allemande d'origine est la DIN 6499. L'ER8 et l'ER50 sont des extensions fabricant hors ISO 15488.
- Les pinces TG (« Tremendous Grip ») sont de conception simple angle, avec un cône peu ouvert de 8° d'angle total, soit environ la moitié de l'angle ER. Elles sont issues du système Erickson d'origine et ne relèvent pas de l'ISO 15488, même si les pinces TG standard sont fabriquées à la précision de la classe 2 de la DIN 6499 et les pinces TGHP haute précision à la classe 1 (catalogue WIDIA).
- Les pinces DA (double angle) sont coniques aux deux extrémités et proviennent elles aussi du système Erickson. Les fabricants ne publient pas d'angle de cône normalisé pour elles, et elles sont positionnées principalement sur le perçage.
Les pinces à tirant forment une autre catégorie. Les pinces de fraiseuses à console et de tours, comme R8 et 5C, sont tirées dans la broche ou dans le dispositif de fermeture de pince par un tirant, de sorte que l'outil ou la pièce est serré par l'arrière plutôt que par un écrou au nez. Elles répondent à un problème d'interface machine, non de porte-outil, et sortent du cadre de cette comparaison.
Plage de serrage : pourquoi l'ER couvre le plus de diamètres par pince
À partir de l'ER16, l'ER offre la plus large plage de serrage des trois types — 1 mm par pince selon l'ISO 15488 — contre 0.3–0.8 mm pour la DA et environ 0.4 mm pour la TG standard. Une exception rend la comparaison honnête : l'ER11 ne se referme que de 0.5 mm, moins que les 0.8 mm d'une grande pince DA.
La plage de serrage détermine le nombre de pinces dont un atelier a besoin. Avec l'ER, chaque pince couvre une bande de 1 mm, si bien qu'un jeu au pas de 1 mm atteint chaque diamètre de queue de son étendue. Une pince TG standard ne serre que de sa cote nominale jusqu'à environ 0.4 mm en dessous ; elle ne sert donc en pratique qu'un seul diamètre de queue, et couvrir la même étendue sans trou exige nettement plus de deux fois plus de pinces TG. La DA se situe entre les deux, ses grandes tailles approchant 0.8 mm.
| Critère | ER | DA | TG |
|---|---|---|---|
| Plage de serrage par pince standard | 1 mm (ER16–ER40) ; 0.5 mm (ER11) | 0.3–0.8 mm selon la taille (max. 1/32 in) | ~0.4 mm (1/64 in) |
| Cône | Angle de réglage 8° (16° d'angle total) | Double angle (angle non publié comme norme) | 8° d'angle total, simple angle |
| Séries et capacité | ER11 1–7, ER16 1–10, ER20 1–13, ER25 1–16, ER32 2–20, ER40 3–26 mm (ISO 15488) | 300DA jusqu'à 1/4 in, 200DA jusqu'à 3/8 in, 100DA jusqu'à 9/16 in, 180DA jusqu'à 3/4 in | TG50 1.5–13.5, TG75 3–20, TG100 3–25.5, TG150 12–40 mm |
| Norme | ISO 15488 / DIN 6499 | Fabricant (système Erickson) | Fabricant ; précision selon les classes de la DIN 6499 |
| Serrage | Écrou | Écrou | Écrou |
La désignation des tailles DA est un piège classique : les numéros de série ne croissent pas avec la capacité. La 180DA est la plus grande taille DA courante et atteint 3/4 in, tandis que la 300DA est la plus petite, à 1/4 in. À l'inverse, la TG150 atteint 40 mm, bien au-delà de la limite de 26 mm de l'ER40 dans l'ISO 15488.
Conseil de sélection
Comptez les pinces réellement nécessaires. Si la liste d'outils couvre de nombreux diamètres de queue, la plage de 1 mm de l'ER limite la taille du jeu. Si l'on travaille avec quelques diamètres fixes et qu'une tenue maximale est requise, la plage étroite de la TG coûte peu, car chaque queue n'a besoin que de sa propre pince.
Faux-rond et tenue selon le système de pince
Les pinces ER standard et TG standard relèvent de la même classe de précision — classe 2 de l'ISO 15488 / DIN 6499 —, de sorte que l'écart de faux-rond entre elles est plus faible que leur réputation ne le laisse croire. La classe 2 de l'ISO 15488 admet ≤0.015 mm TIR pour d₁ ≤ 10 mm et ≤0.020 mm pour d₁ 10–26 mm ; les grades ER UP/AA des fabricants atteignent ≤0.005 mm TIR, et les pinces TGHP sont fabriquées en classe 1. Kennametal annonce pour les pinces DA 0.001 in (0.025 mm) TIR au nez de la pince, une valeur plus lâche que les deux autres.
L'avantage de tenue de la TG vient de son cône : un angle total de 8° procure un avantage mécanique d'environ 3:1 (WIDIA), et Lyndex-Nikken le décrit comme délivrant un couple de serrage supérieur à celui d'un mandrin à pince ER de 16°. La contrepartie de ce cône peu ouvert est l'étroite plage de serrage de 0.4 mm. L'ER cède un peu de tenue au profit de la plage ; la DA n'est pas du tout une pince de fraisage — Lyndex-Nikken précise que les mandrins DA ne sont pas conçus pour le fraisage et peuvent se fissurer au nez sous charge radiale ou en cas de serrage excessif, et Kennametal cite le perçage comme application principale de la DA.
| Critère | ER (standard) | DA (standard) | TG (standard) |
|---|---|---|---|
| Précision | ISO 15488 classe 2 : ≤0.015–0.020 mm TIR | ~0.025 mm TIR au nez de la pince (Kennametal) | DIN 6499 classe 2 |
| Option de précision | Grades UP/AA ≤0.005 mm TIR (fabricant) | Non traité ici | TGHP selon DIN 6499 classe 1 |
| Tenue | Référence ; cône de 16° d'angle total | Orientée perçage ; non prévue pour le fraisage | Supérieure à l'ER ; cône de 8° d'angle total (~3:1) |
| Usage principal | Fraisage, perçage, outils variés | Perçage, petits outils | Fraisage où la tenue compte |
Le faux-rond reste un critère de choix entre types, car il réduit la durée de vie de l'outil. Chaque 0.0001 inch (2.5 µm) de faux-rond réduit la durée de vie de l'outil d'environ 10% (règle du dixième de BIG DAISHOWA) ; un montage DA à 0.025 mm coûte donc à une fraise de finition bien plus de durée de vie qu'une pince ER ou TG de classe 2. L'effet varie selon le diamètre de l'outil, la matière et l'avance.
Erreur courante
Monter une fraise dans un mandrin à pince DA parce que l'atelier en possède déjà un est une erreur fréquente. Les mandrins DA sont prévus pour le perçage ; les efforts latéraux du fraisage peuvent fissurer le nez du mandrin. Les outils de fraisage sont à transférer sur des porte-outils ER ou TG.
Quand choisir chaque type de pince ?
✦ ER idéal pour
- Parcs d'outils variés, où 1 mm de plage de serrage limite le nombre de pinces
- Finition et fraisage général (classe 2 en standard ; grades UP/AA jusqu'à ≤0.005 mm)
- Pinces interchangeables entre marques selon l'ISO 15488 / DIN 6499
✦ DA idéal pour
- Perçage avec des mandrins et pinces DA existants
- Petites queues, jusqu'à 3/4 in dans la plus grande taille (180DA)
- Maintenir en service l'outillage de perçage existant plutôt que le remplacer
L'ER est à choisir lorsque la plage de queues et l'interchangeabilité priment, la TG lorsque la tenue sur un ensemble fixe de diamètres compte davantage, et la DA uniquement pour le perçage sur des mandrins déjà en place. Pour la plupart des ateliers équipés de centres d'usinage qui achètent de nouveaux porte-outils, l'ER est le choix par défaut, car l'ISO 15488 rend ses pinces interchangeables entre marques et sa plage de 1 mm couvre le panel d'outils le plus large. Pour comparer l'ER à des modes de serrage fondamentalement différents, voir mandrin à pince vs mandrin hydraulique, et pour le panorama complet des porte-outils, le guide complet des systèmes de porte-outil.
Recommandations pratiques
Tableau de sélection rapide
| Scénario | Type de pince recommandé | Précision | Pourquoi |
|---|---|---|---|
| Fraisage et perçage mixtes, nombreux diamètres de queue | ER (standard) | Classe 2, ≤0.015–0.020 mm | 1 mm de plage (ER16–ER40) couvre le plus de diamètres par pince |
| Finition, tolérance serrée | ER (grade UP/AA) | ≤0.005 mm (fabricant) | Les grades de précision dépassent la classe 1 de l'ISO 15488 |
| Fraisage lourd sur quelques diamètres fixes | TG | DIN 6499 classe 2 (TGHP classe 1) | Le cône de 8° d'angle total serre plus fort que l'ER |
| Queues de plus de 26 mm | TG150 ou extension ER50 | Valeur fabricant | Au-delà de la limite ER40 de l'ISO 15488 |
| Perçage sur mandrins DA existants | DA | ~0.025 mm au nez | Le perçage est l'application prévue |
| Fraisage sur un mandrin DA | Passer à l'ER ou à la TG | — | Les mandrins DA ne sont pas conçus pour le fraisage |
L'ER par défaut pour la plage, la TG pour la tenue, et la DA pour le perçage.
Les pinces ER se referment de 1 mm par pince de l'ER16 à l'ER40 (0.5 mm sur l'ER11) et sont interchangeables selon l'ISO 15488, ce qui en fait le choix par défaut pour l'usinage CNC varié. Les pinces TG ne se referment que d'environ 0.4 mm, mais serrent plus fort que l'ER grâce à un cône de 8° d'angle total et atteignent 40 mm avec la TG150. Les pinces DA se referment de 0.3–0.8 mm, tournent à environ 0.025 mm TIR au nez et sont destinées au perçage, pas au fraisage. Les trois se serrent par écrou ; les pinces à tirant comme R8 et 5C relèvent d'une catégorie distincte d'interface machine.
L'ISO 15488 et la DIN 6499 définissent la géométrie de cône, la plage de serrage et les classes de faux-rond qui rendent les pinces ER interchangeables entre marques — principale raison de la domination de l'ER sur l'outillage neuf des centres d'usinage, tandis que TG et DA restent des systèmes fabricants issus de la gamme Erickson d'origine.
Quelle est la différence entre les pinces ER, DA et TG ?
Les trois se serrent par écrou. Les pinces ER se referment de 1 mm par pince de l'ER16 à l'ER40 et suivent l'ISO 15488. Les pinces TG se referment d'environ 0.4 mm, mais serrent plus fort que l'ER grâce à un cône de 8° d'angle total. Les pinces DA se referment de 0.3–0.8 mm, tournent à environ 0.025 mm TIR au nez et sont surtout destinées au perçage.
Quel type de pince offre la plus large plage de serrage ?
L'ER, à partir de l'ER16 : l'ISO 15488 prévoit 1 mm de plage par pince, contre 0.3–0.8 mm pour la DA et environ 0.4 mm pour la TG standard. L'ER11 fait exception avec 0.5 mm, moins que les 0.8 mm d'une grande pince DA. Une plage plus large signifie moins de pinces pour couvrir une gamme de diamètres de queue.
Peut-on utiliser des pinces DA pour le fraisage ?
Ce n'est pas recommandé. Lyndex-Nikken précise que les mandrins à pince DA ne sont pas conçus pour le fraisage et peuvent se fissurer au nez sous charge radiale ou en cas de serrage excessif, et Kennametal cite le perçage comme application principale de la DA. Pour le fraisage léger ou moyen, il convient d'utiliser des mandrins à pince ER ou TG et de réserver la DA au perçage.
Qu'est-ce qu'une pince TG ?
Une pince TG (« Tremendous Grip ») est une pince simple angle serrée par écrou, dotée d'un cône de 8° d'angle total qui procure un avantage mécanique d'environ 3:1. Les pinces TG standard se referment d'environ 0.4 mm et sont fabriquées à la précision de la classe 2 de la DIN 6499. Les séries TG50 à TG150 couvrent des queues d'environ 1.5 à 40 mm.
Qu'est-ce qu'un système de pinces ER ?
Un système de pinces ER associe un mandrin à pince serré par écrou et des pinces ER selon l'ISO 15488, qui couvre de l'ER11 à l'ER40. Les pinces se referment d'environ 1 mm par pince de l'ER16 à l'ER40, de 0.5 mm sur l'ER11, et tiennent 0.015 à 0.020 mm TIR en classe 2. L'ER8 et l'ER50 sont des extensions fabricant hors norme.
Sources
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- DIN 6499 — Clamping sleeves for collet chucks
- WIDIA (Kennametal) — Erickson TG Single-Angle Collets catalogue
- Kennametal — Double Angle (DA) Collet Systems, Toolholding Systems catalogue pp. S282–S283
- Kennametal — DA Double-Angle Standard Collets
- Lyndex-Nikken — BIG BLUE Tooling System Catalog (TG and DA collet chucks)
- Techniks — Certified Collets & Nuts catalogue
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout