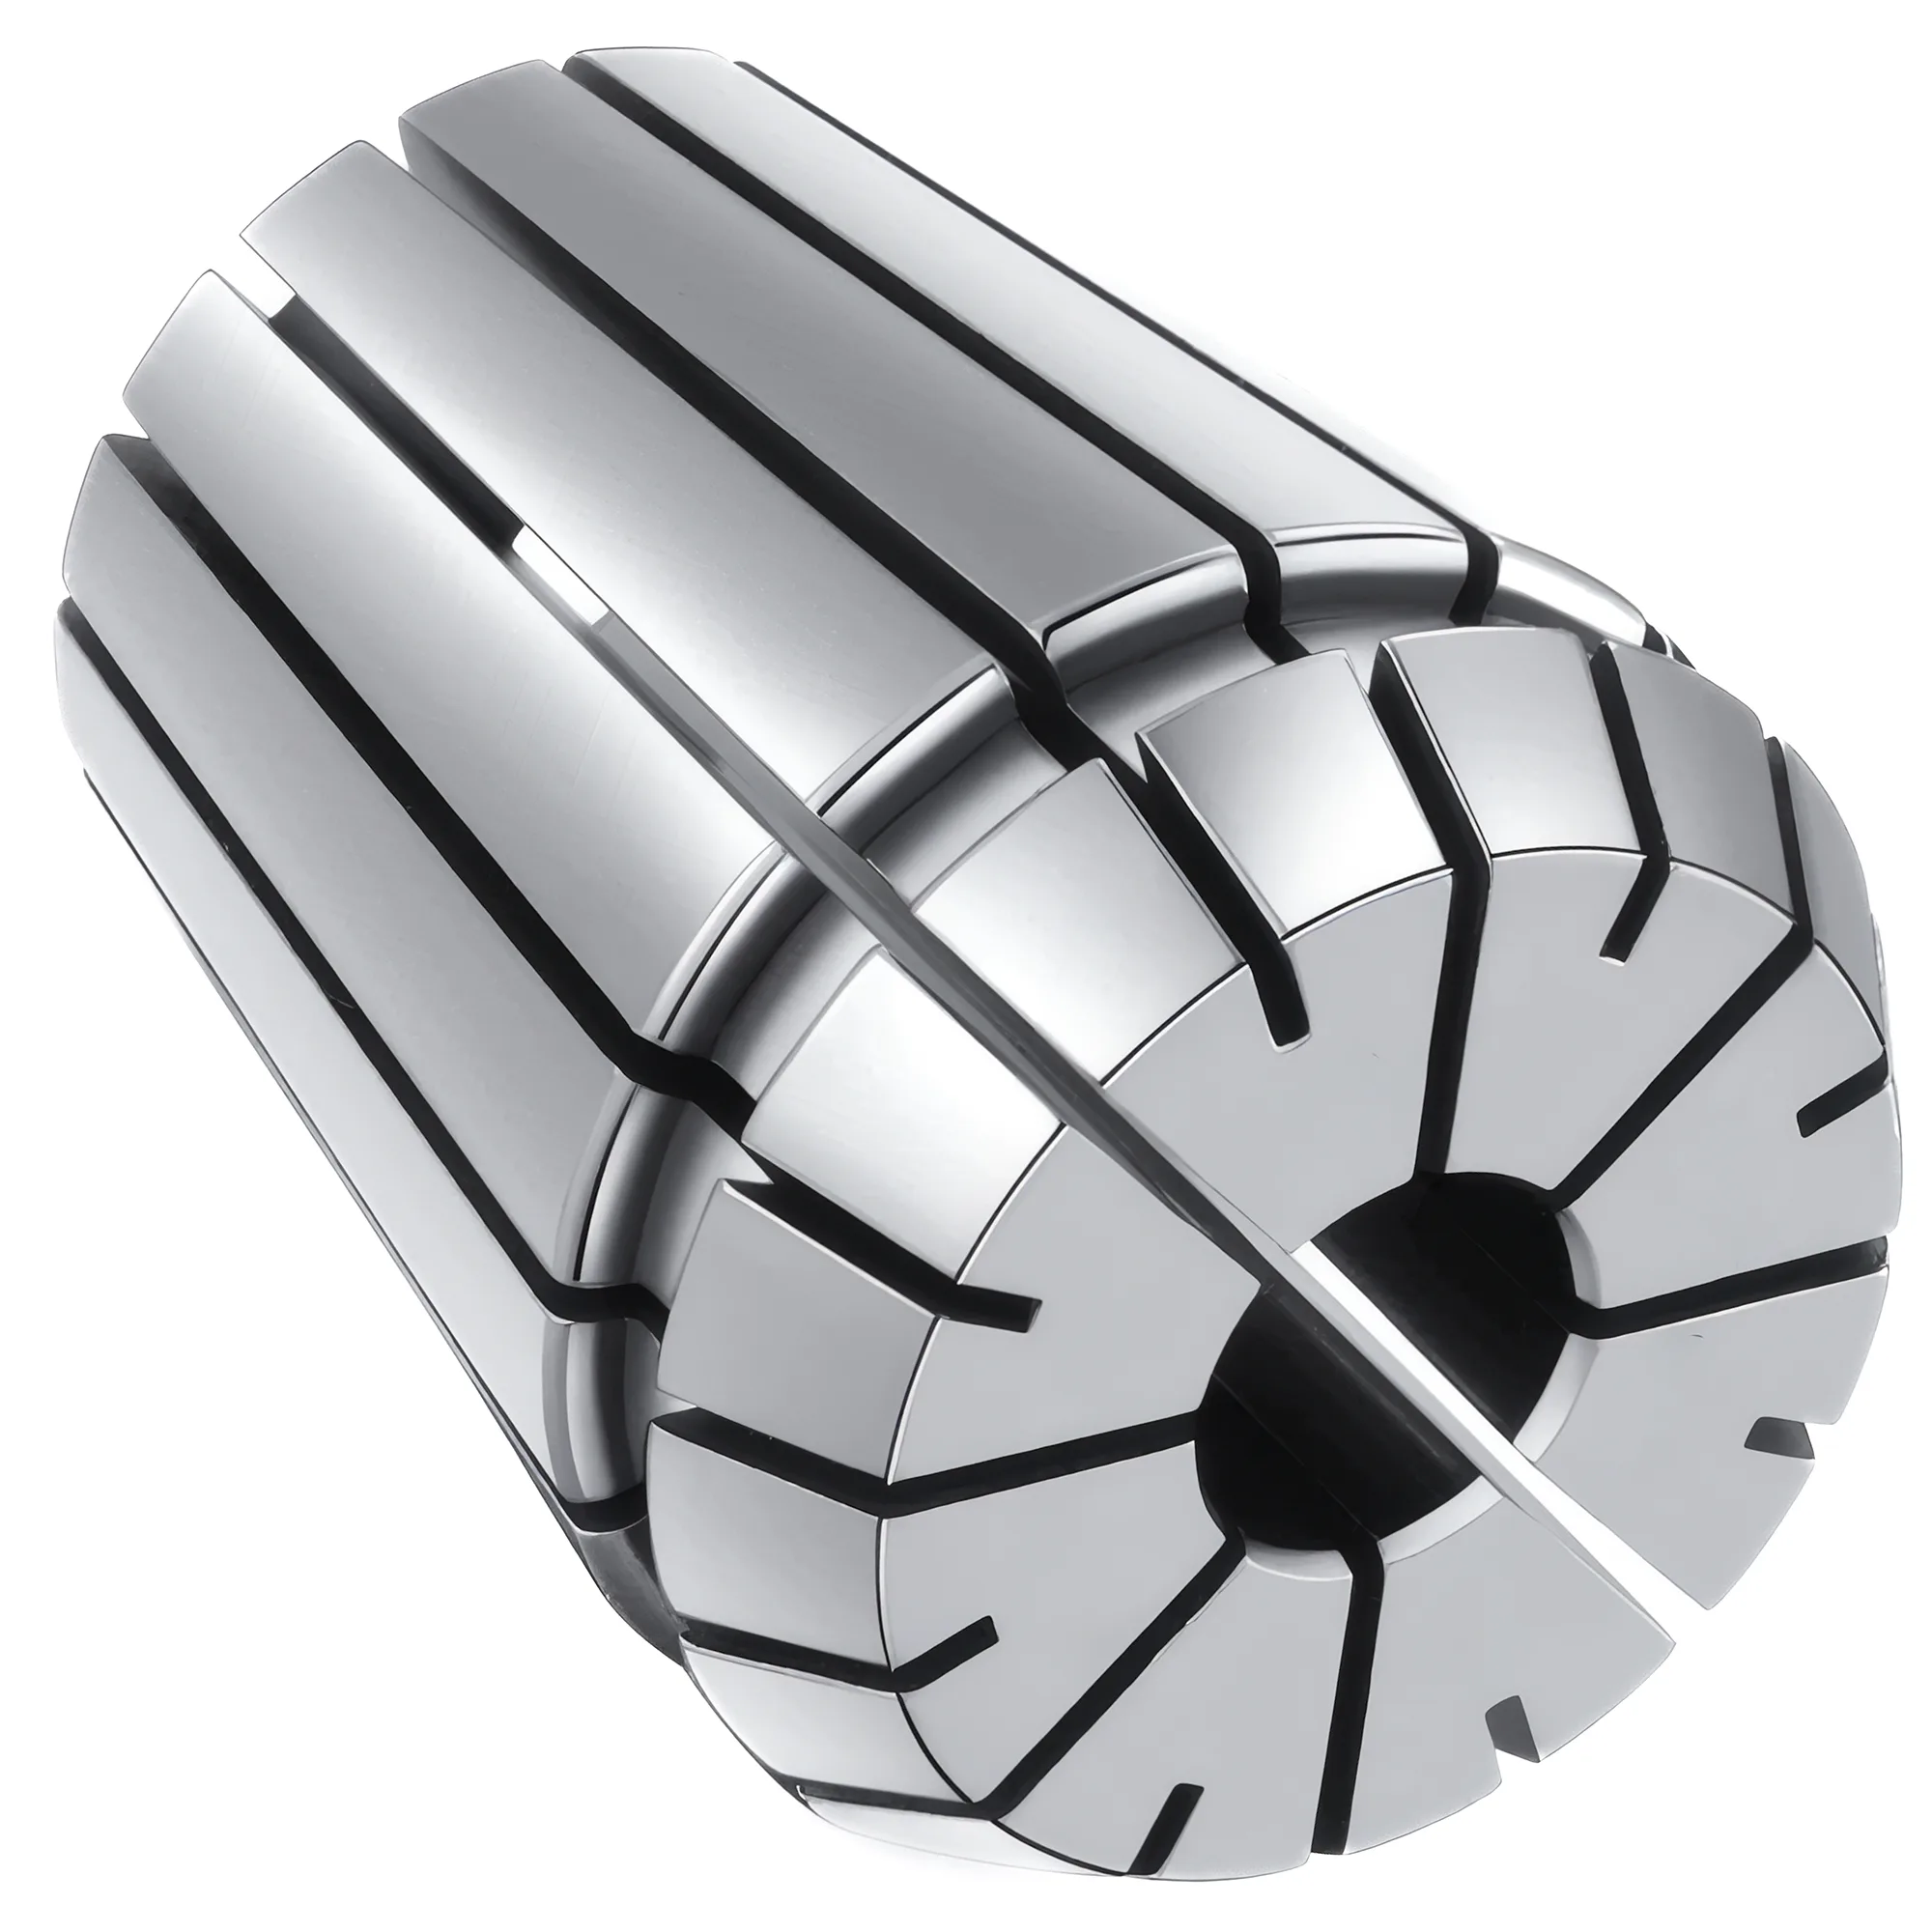
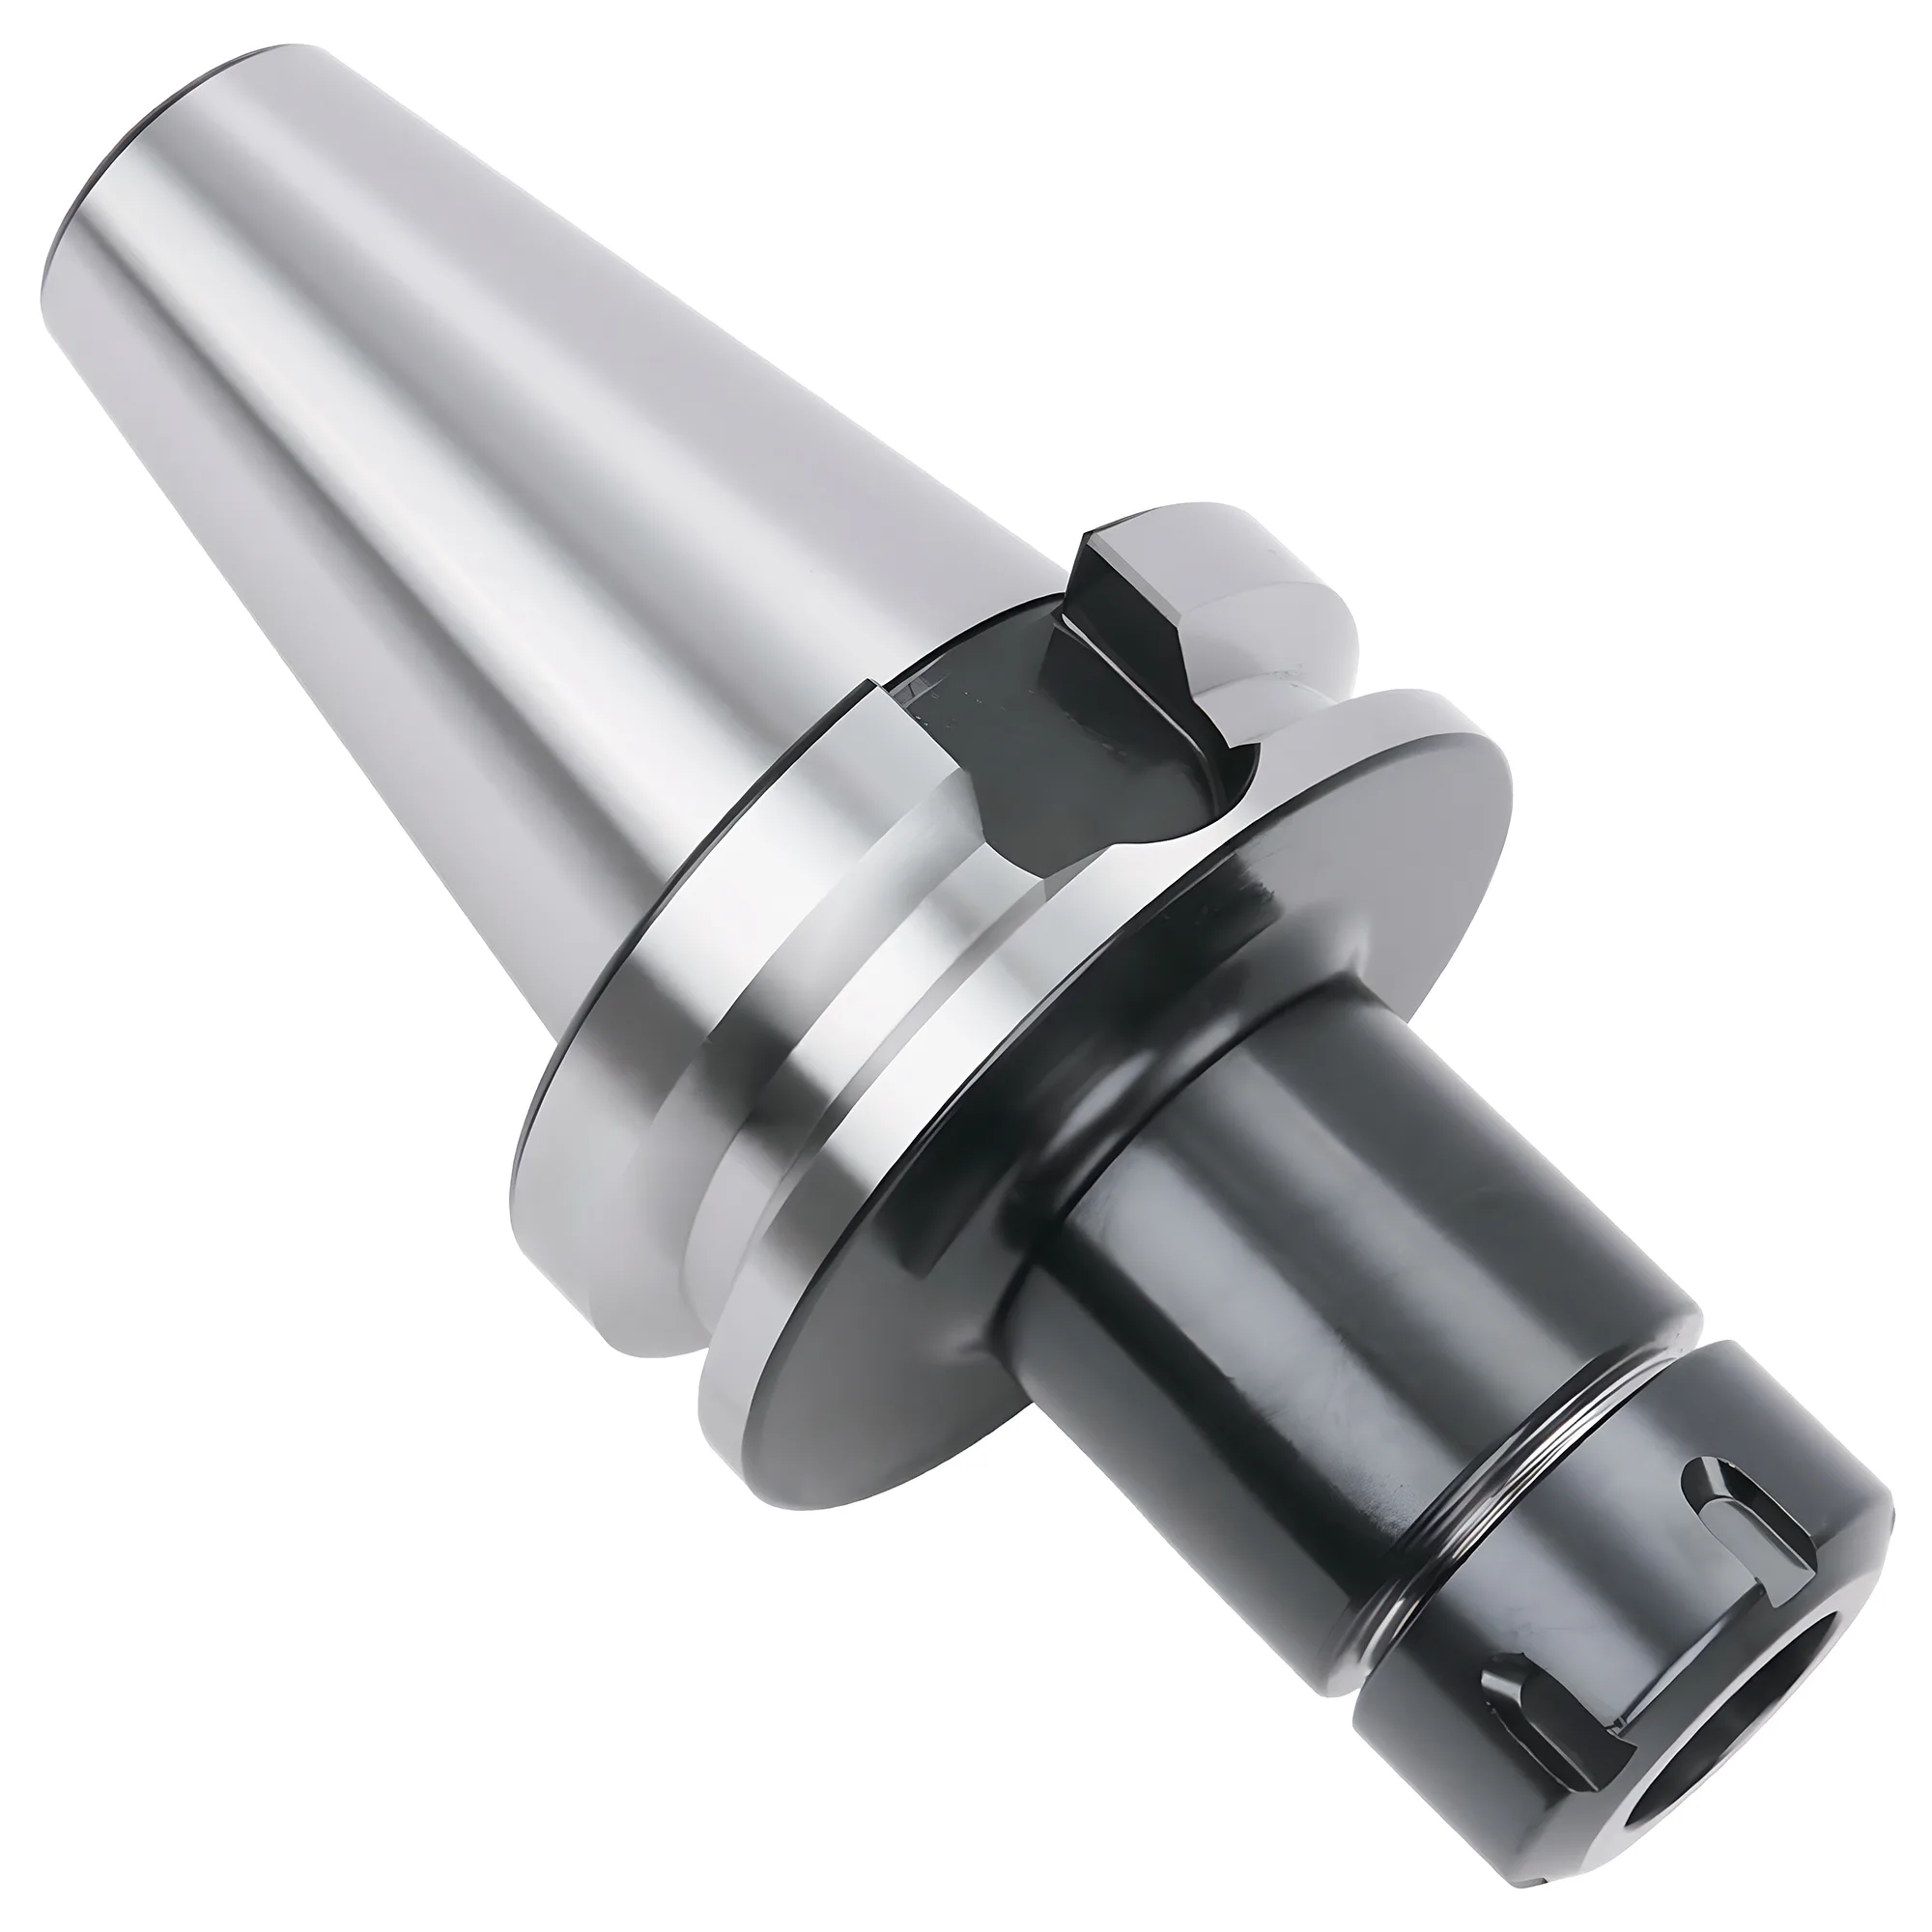
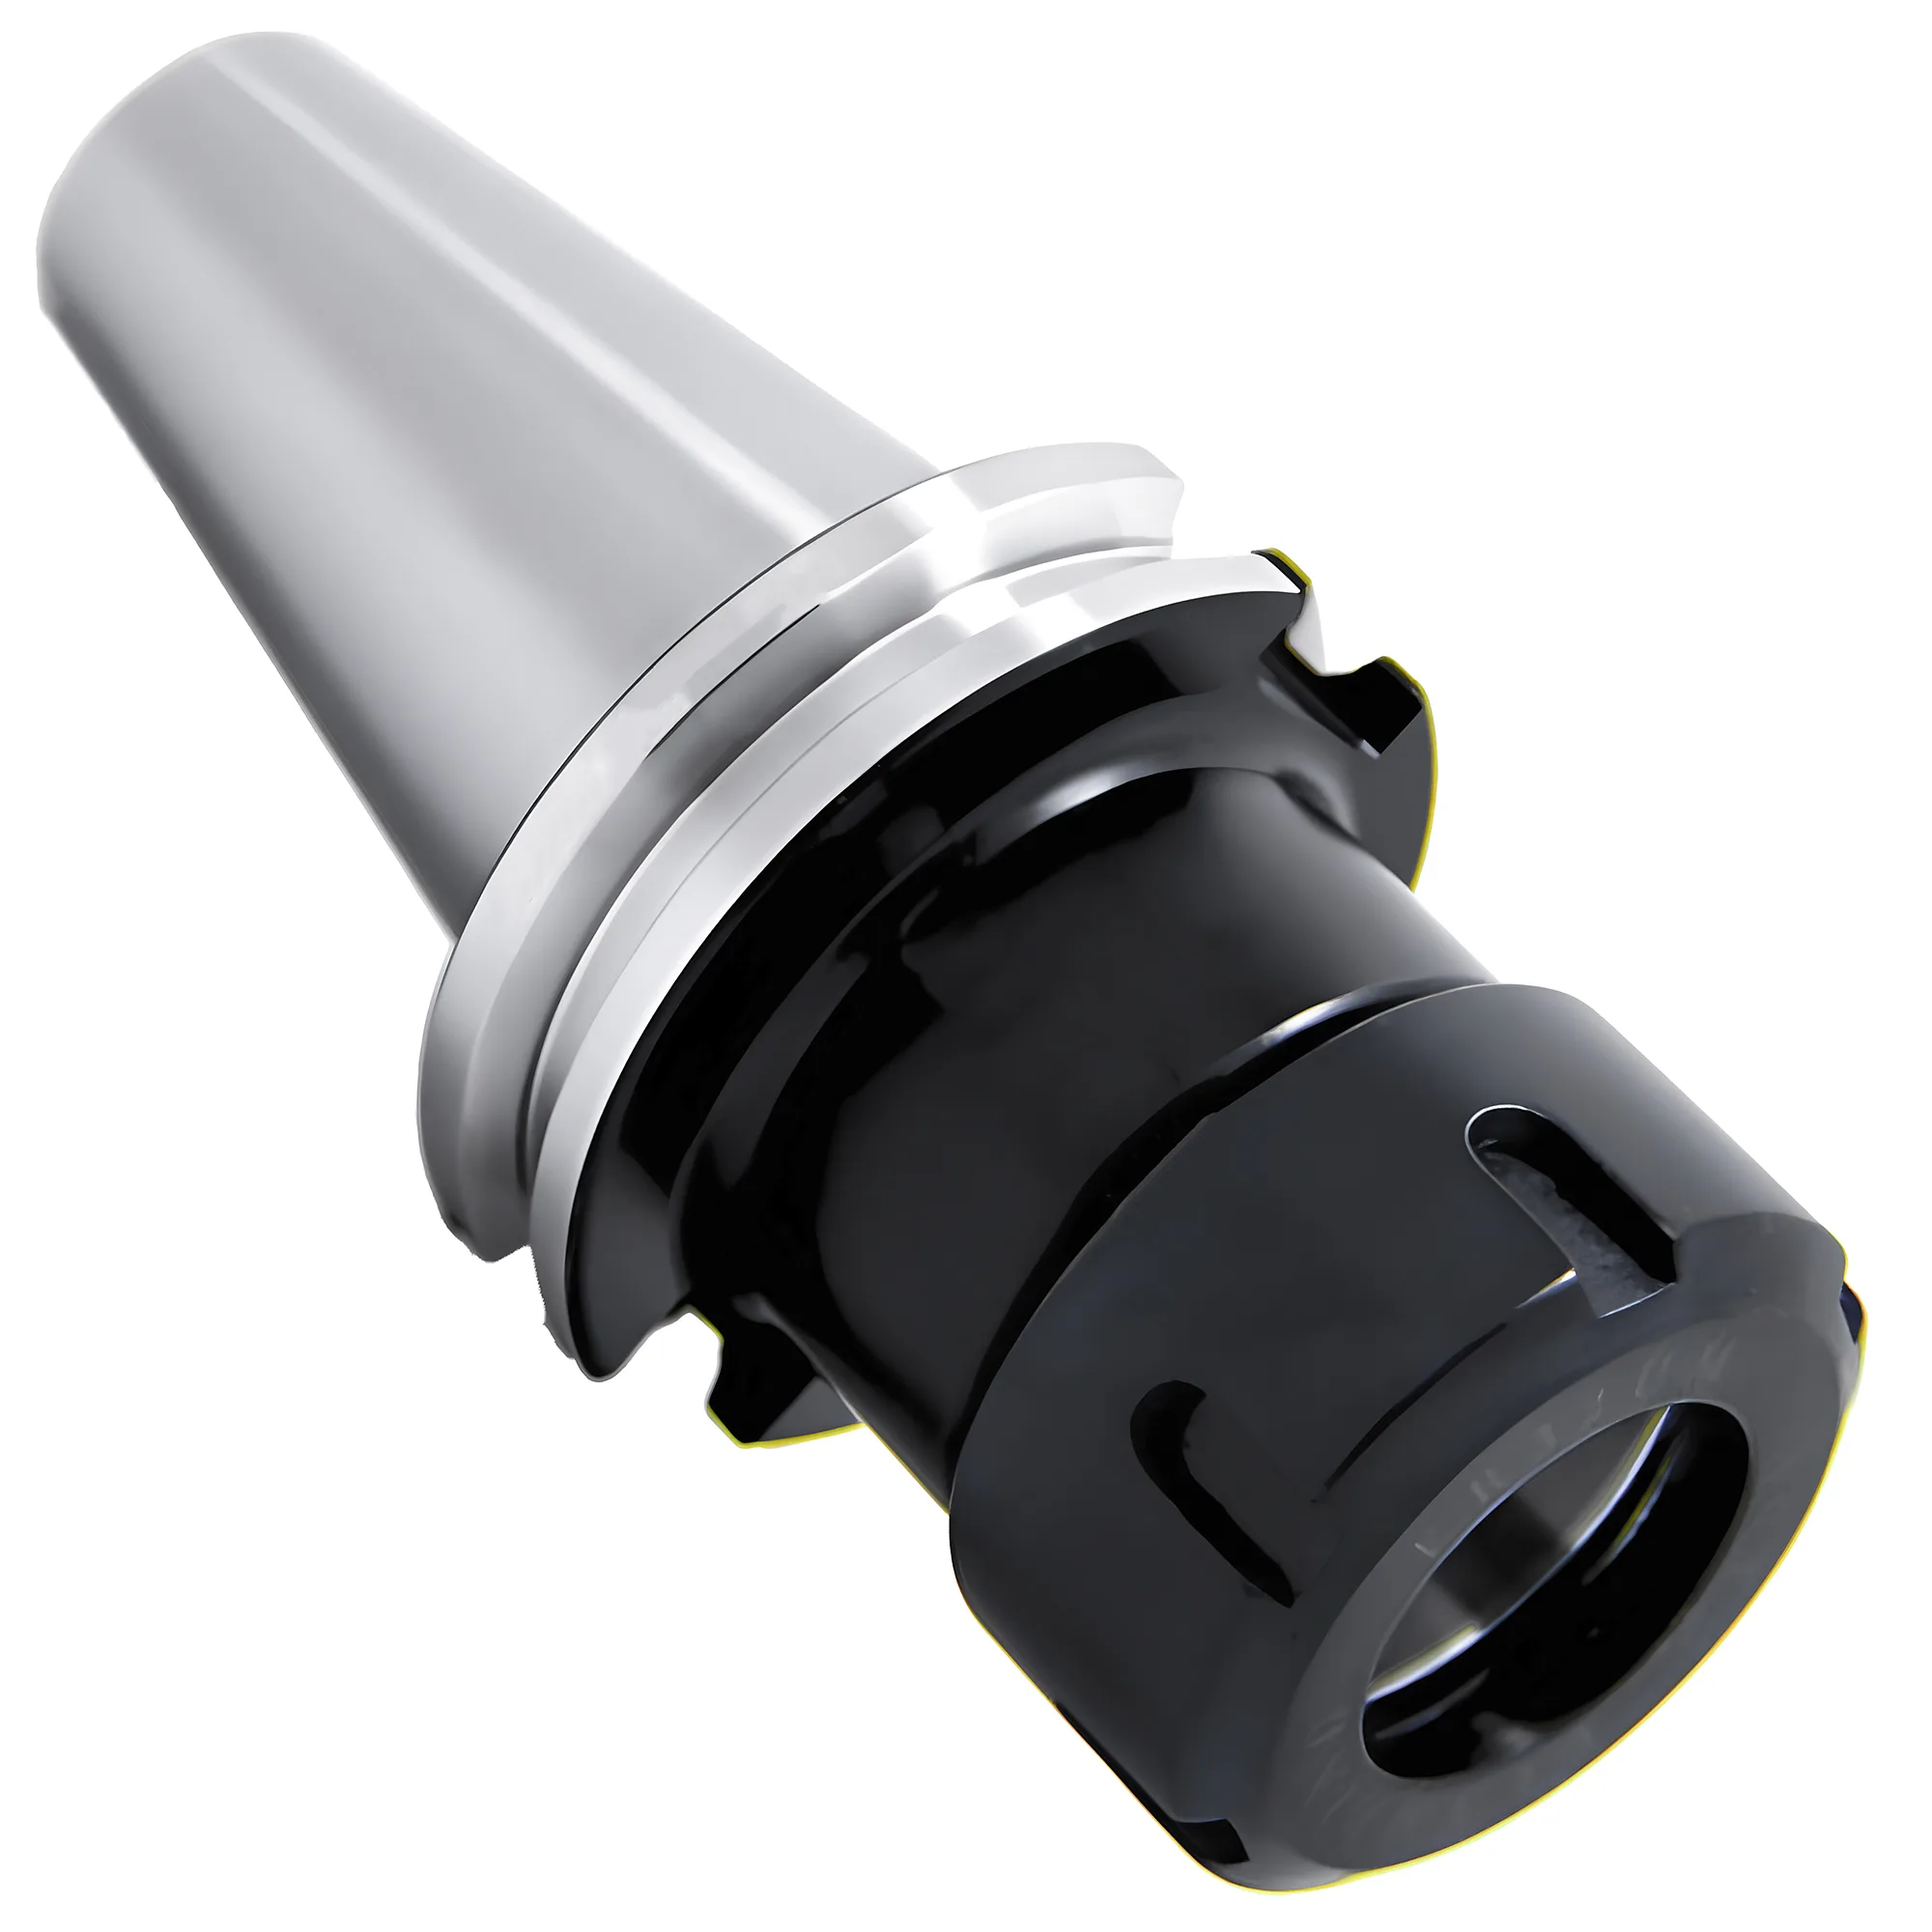
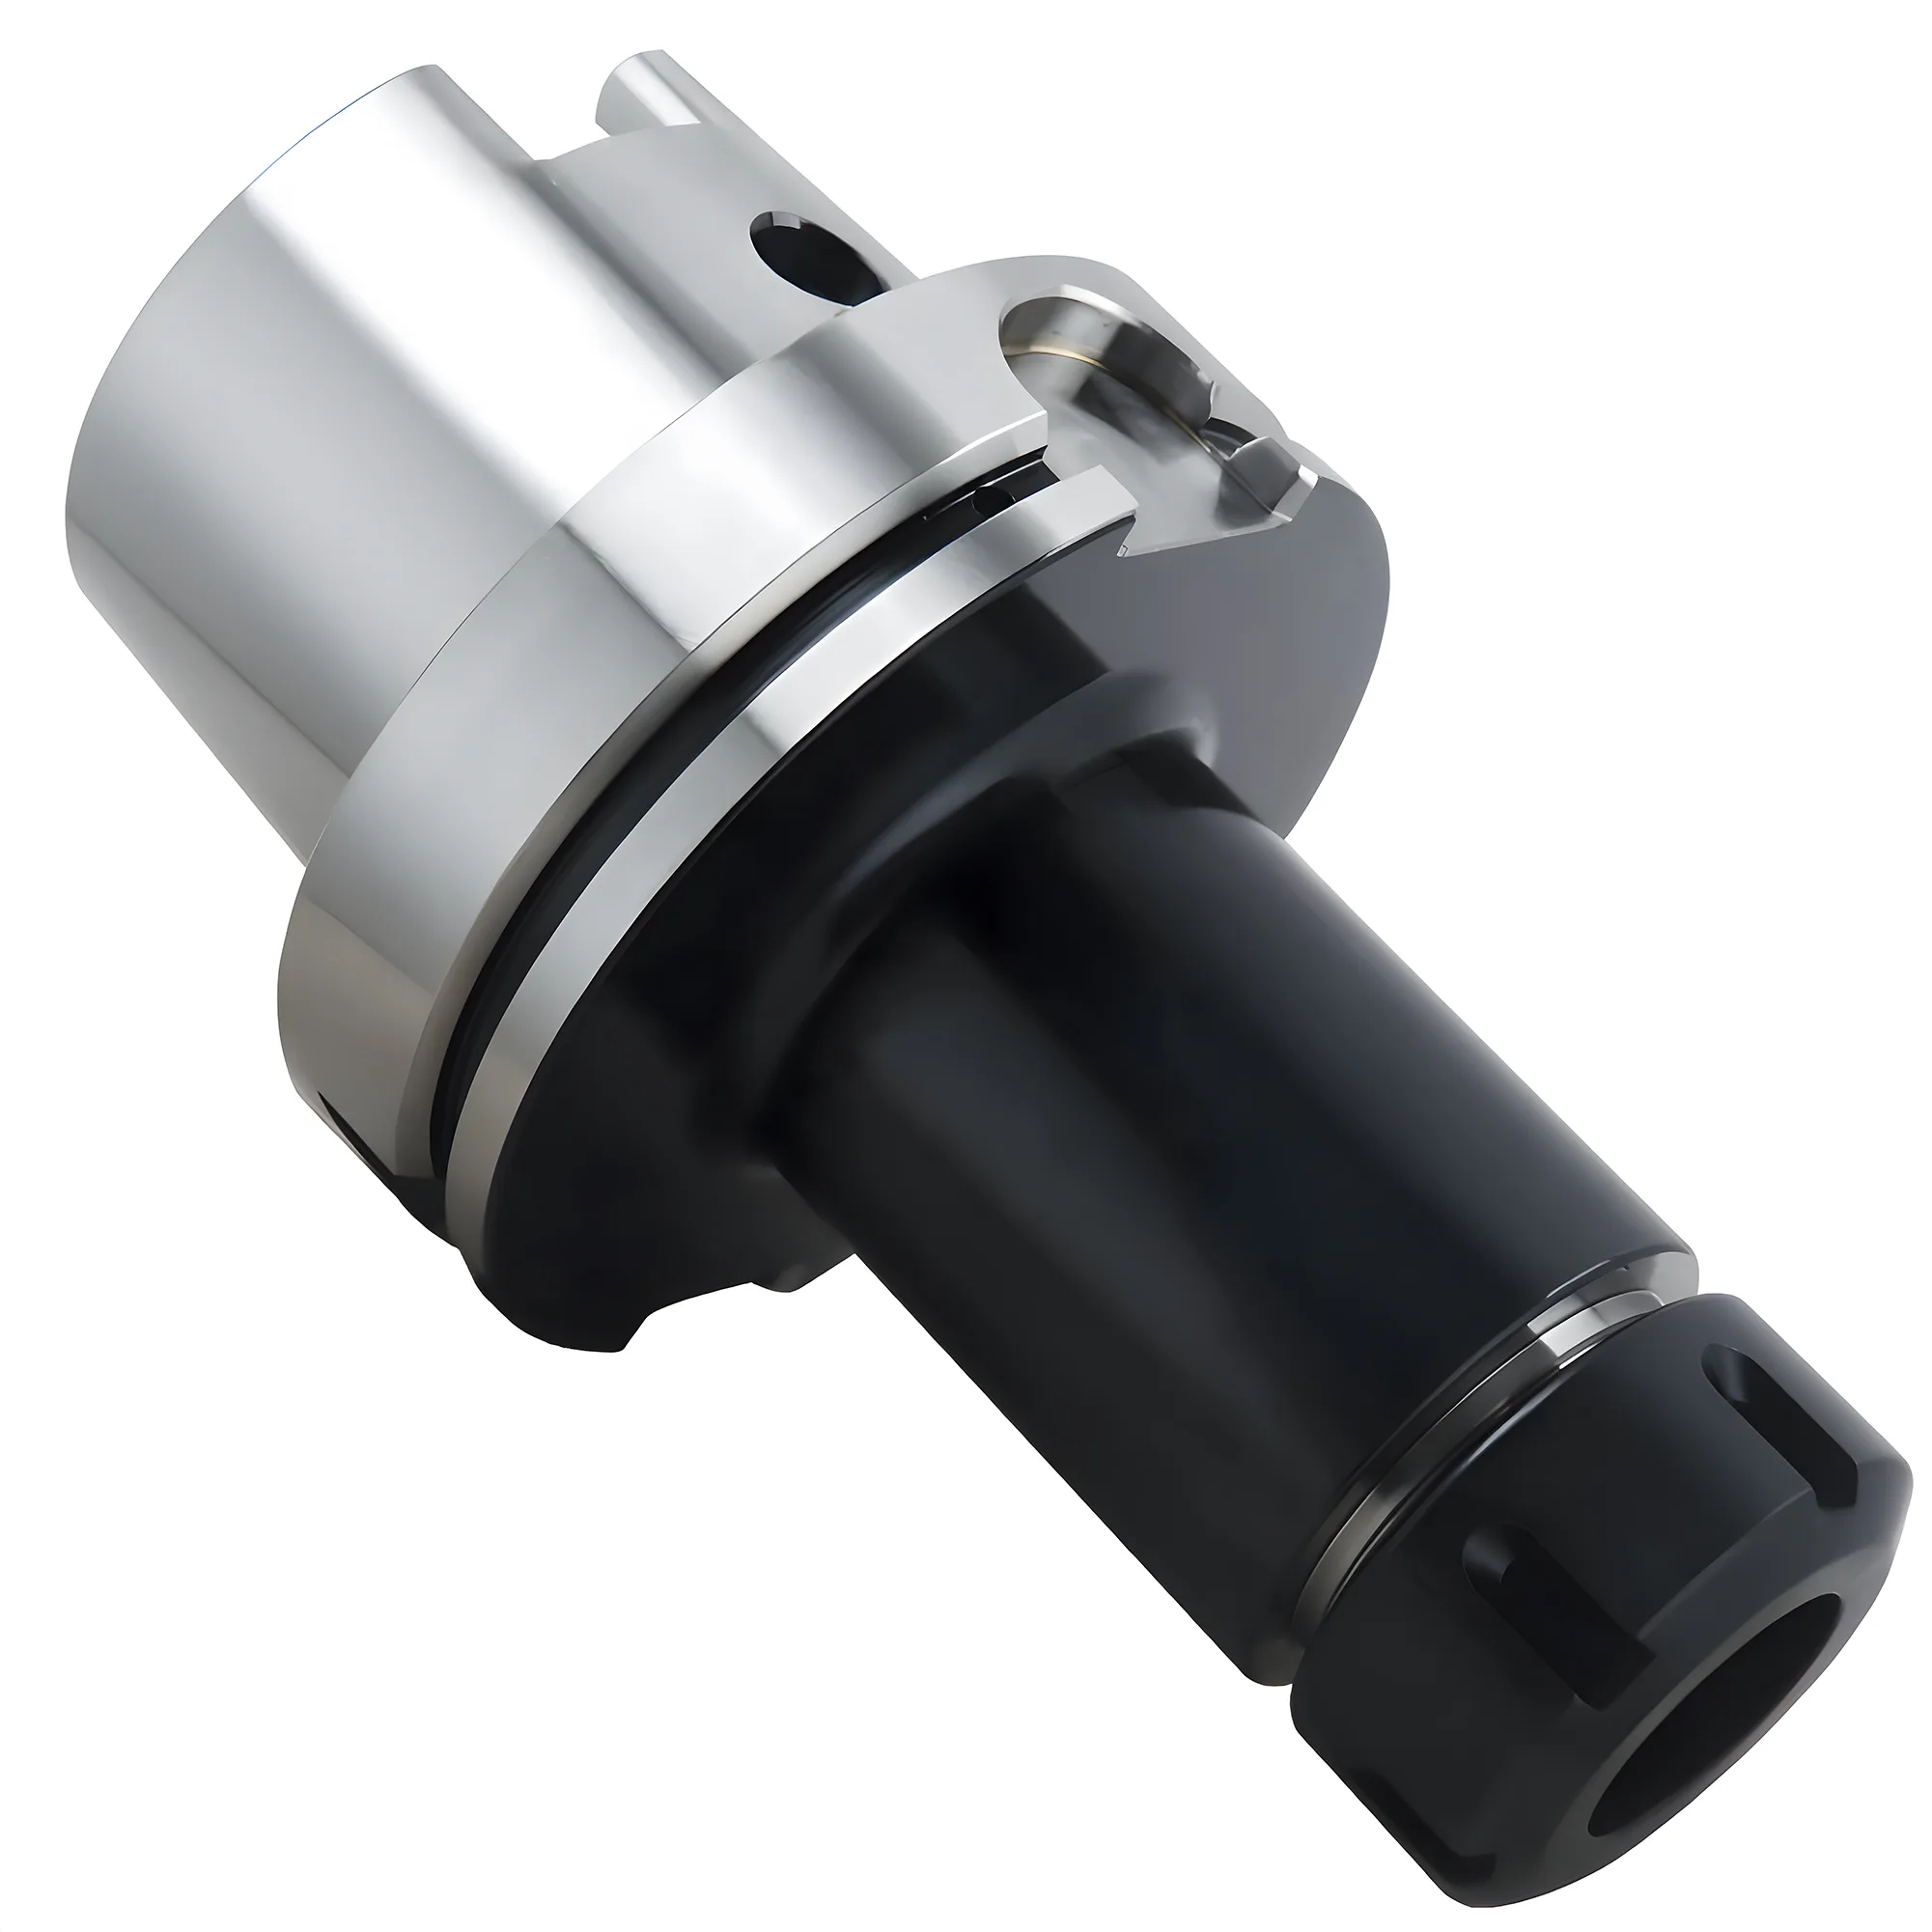
L'ISO 15488 (DIN 6499) normalise six tailles de pinces ER — ER11, ER16, ER20, ER25, ER32 et ER40 — pour des queues de 1 mm à 26 mm ; ER8 et ER50 sont des extensions courantes des fabricants en deçà et au-delà de cette plage. Les pinces de classe 2 (grade normal) tiennent un faux-rond ≤0.015 mm TIR (d₁ ≤ 10 mm) ou ≤0.020 mm TIR (d₁ 10–26 mm) selon la Table 4 de l'ISO 15488:2003, tandis que les grades UP/AA des fabricants atteignent ≤0.005 mm, soit plus serré que la classe 1. Chaque pince standard (forme B) de ER16 à ER40 se rétracte de 1 mm (ER11 : 0.5 mm), de sorte qu'un jeu ER32 de 18 pinces couvre 2-20 mm. Les estimations courantes situent la force de serrage à 3 000-25 000 N selon la taille de la pince.
Pour un aperçu complet des systèmes de porte-outil, y compris les cônes, mandrins et systèmes de serrage de pièces, consulter le guide complet du porte-outil.
Tableau des tailles de pinces ER (ER8 à ER50, mm et pouces)
Le nombre après « ER » correspond au diamètre, en millimètres, de l'alésage du porte-outil qui reçoit la grande extrémité de la pince — ER32 se loge dans un alésage de 32 mm à la grande extrémité du cône à 8°, ER40 dans un alésage de 40 mm, et ainsi de suite selon la Table 2 de l'ISO 15488. Chaque taille cible une plage spécifique de diamètres d'outil et une enveloppe de couple de serrage.
| Taille ER | Alésage du porte-outil | Plage ISO 15488 (formes A et B) | Plus grande pince en pouces courante | Dans l'ISO 15488 ? | Applications courantes |
|---|---|---|---|---|---|
| ER8 | 8 mm | Définie par le fabricant, généralement jusqu'à ~5 mm | ~3/16 in | Non | Micro-forets, gravure |
| ER11 | 11 mm | 1-7 mm | 1/4 in | Oui | Petites fraises, outils de gravure |
| ER16 | 16 mm | 1-10 mm | 13/32 in (10.3 mm, en haut de la plage) | Oui | Fraisage léger, perçage |
| ER20 | 20 mm | 1-13 mm | 1/2 in | Oui | Usinage polyvalent |
| ER25 | 25 mm | 1-16 mm | 5/8 in | Oui | Opérations de fraisage standard |
| ER32 | 32 mm | 2-20 mm | 3/4 in | Oui | Fraisage lourd, outils de gros diamètre |
| ER40 | 40 mm | 3-26 mm | 1 in | Oui | Applications à usage intensif |
| ER50 | 50 mm | Définie par le fabricant, généralement jusqu'à ~36 mm | ~1-1/4 in | Non | Grosses queues au-delà de 26 mm |
Les pinces en pouces sont généralement fabriquées par pas d'environ 1/32 in ; la plus grande taille en pouces correspond le plus souvent à la plus grande fraction courante sous chaque maximum métrique, sauf pour ER16, où 13/32 in (10.3 mm) se situe juste au-dessus du maximum ISO de 10 mm. De nombreux fabricants proposent aussi des alésages inférieurs au minimum ISO (par exemple des pinces de 1 mm en ER32 ou ER40) ; il convient donc de consulter le tableau des tailles du fabricant plutôt que la série nominale.
ER60 fait parfois l'objet de recherches, mais cette taille ne fait pas partie de l'ISO 15488, qui s'arrête à ER40 ; les tailles au-delà de ER40 (ER50 et plus) sont des conceptions de fabricant, si bien que les dimensions de la pince, de l'écrou et du porte-outil devraient provenir du tableau d'un seul et même fabricant.
Considérations sur la plage de serrage
Selon l'ISO 15488, chaque pince standard (forme B) de ER16 à ER40 se rétracte de 1 mm et chaque pince ER11 de 0.5 mm, de sorte qu'un jeu complet de 18 pinces ER32 couvre l'intégralité de la plage de queues 2-20 mm sans lacune — les pinces sont aussi couramment proposées par pas de 0.5 mm, mais chaque pince de ER16 à ER40 se rétracte toujours de 1 mm, si bien que les demi-pas se chevauchent au lieu d'étendre la plage. Une pince marquée « 12 » serre les outils de 11-12 mm.
Option haute précision
Les pinces haute précision atteignent un faux-rond ≤0.005 mm (5 microns), certains grades premium étant même spécifiés plus serrés ; comme les pinces standard, elles sont couramment proposées par pas de 0.5 mm, et chaque pince de ER16 à ER40 se rétracte toujours de 1 mm. Elles sont à privilégier pour les opérations de finition où la qualité de surface est critique.
Les pinces ER de classe 2 (grade normal) offrent généralement une concentricité adaptée au fraisage général en IT8 ou plus larges, tandis que les grades de précision UP sont souvent privilégiés pour l'alésage H7 et les opérations de finition de moules, où le faux-rond de l'outil amplifie l'erreur de surface.
ER32 vs ER40 : quelle taille choisir
ER32 s'arrête à une queue de 20 mm (3/4 in) et s'adapte aux porte-outils à cône 30 et 40 ; ER40 atteint 26 mm (1 in) mais exige un écrou et un corps plus grands, de sorte qu'ER40 ne se justifie généralement que si des queues de plus de 20 mm sont utilisées régulièrement. ER32 est généralement la taille ER la plus répandue en fraisage CNC général, car sa plage 2-20 mm couvre la majorité des queues de fraises et de forets courants tout en restant compacte. Au-delà de 26 mm, ER50 (une taille de fabricant hors ISO 15488) prend le relais.
✦ Petites pièces et finition
- Systèmes ER8, ER11 ou ER16
- Force de serrage modérée, adaptée aux passes légères
- Idéal pour l'horlogerie, la bijouterie, le micro-usinage
✦ Enlèvement de matière intensif
- Systèmes ER32, ER40 ou ER50
- Force de serrage maximale
- Nécessaire pour les outils de gros diamètre
Pour l'usinage général :
- ER32 est le choix polyvalent par défaut sur les machines à cône 40 ; ER20 ou ER25 conviennent aux machines plus petites
- Choix le plus courant pour les ateliers d'usinage travaillant des pièces variées
- Force de serrage suffisante pour un enlèvement de matière modéré
Pour un aperçu d'une récente gamme complète de mandrins porte-pinces ER, consulter le lancement du système de pinces ER.
Matériau, dureté et écrous des pinces
L'ISO 15488 impose que les pinces ER soient en acier d'une résistance à la traction d'au moins 700 N/mm², avec l'alésage et le cône trempés à 44-48 HRC (44 +4/0 HRC), tandis que l'alésage conique du porte-outil est trempé à 56-60 HRC (56 +4/0 HRC). Les aciers à ressort sont le choix habituel, car le corps fendu doit reprendre sa cote après chaque desserrage.
L'écrou est l'élément le moins interchangeable du système. La Table 2 de l'ISO 15488 fixe un filetage d'écrou standard pour chaque taille (M22 × 1.5 pour ER16, M40 × 1.5 pour ER32, M50 × 1.5 pour ER40), mais les écrous mini et autres modèles d'écrous minces utilisent des filetages et des diamètres extérieurs différents pour un même numéro ER. Un écrou de remplacement doit correspondre au filetage du porte-outil, et pas seulement à la taille de la pince.
Bonnes pratiques d'utilisation des pinces ER
Les pinces ER standard durent généralement 500-1 000 cycles de serrage avant que le faux-rond ne dépasse la limite ISO 15488 ; les grades UP ainsi que des cônes propres associés à une clé dynamométrique calibrée permettent de prolonger cette durée de vie. Les cinq pratiques ci-dessous préservent la concentricité sur les longues séries.
- Adapter la pince à la queue de l'outil — Éviter d'utiliser une pince sous-dimensionnée ; cela endommage à la fois la pince et la queue de l'outil
- Utiliser des pinces étanches pour les applications d'arrosage central afin de prévenir la contamination
- Vérifier la concentricité au comparateur à cadran avant les séries de production
- Remplacer les pinces usées — Rechercher les marques ou déformations sur les surfaces de serrage
- Appliquer le couple correct — Utiliser une clé dynamométrique pour un serrage constant
Éviter le serrage excessif
Un couple excessif peut déformer les pinces et réduire la précision. Toujours respecter les spécifications de couple du fabricant et utiliser une clé dynamométrique calibrée.
Entretien des pinces
Nettoyer régulièrement les cônes des pinces et les écrous. Les débris dans le cône provoquent des problèmes de faux-rond qu'aucun serrage supplémentaire ne peut corriger.
Résumé
Pour les ateliers de fraisage CNC polyvalents, un système ER32 sur machines à cône 40 (ER20 ou ER25 sur les machines plus petites) offre généralement le meilleur compromis entre plage de serrage, capacité de couple et disponibilité des porte-outils — les configurations ER40 plus lourdes étant réservées aux queues de plus de 20 mm (3/4 in), et ER50 aux queues de plus de 26 mm.
Sélection rapide de pince ER par application
Cette matrice permet de choisir une taille ER, une classe de faux-rond et un cas d'utilisation parmi les scénarios d'usinage les plus courants — à confirmer en fonction du cône de broche et de l'inventaire d'outils.
| Scénario | Taille | Classe de faux-rond | Application | Justification |
|---|---|---|---|---|
| Horlogerie, bijouterie, micro-usinage (outils ≤4 mm) | ER11 | Grade UP ≤0.005 mm TIR | Gravure, micro-fraises, forets PCB | Le petit corps s'adapte aux broches compactes ; la concentricité UP est nécessaire car les petits diamètres d'outil amplifient l'erreur de faux-rond |
| Fraisage léger et perçage (outils 1-10 mm) | ER16 | Classe 2 ≤0.015 mm TIR | Travail de détail de moules, opérations CNC secondaires | Le couple d'écrou de 56 Nm (écrou standard) couvre la plupart des travaux sur petits outils sans surdimensionner le corps du porte-outil |
| Fraisage CNC général, inventaire d'outils mixte (1-13 mm) | ER20 | Classe 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Usinage en atelier, séries prototypes | Meilleur compromis entre plage et rigidité pour les porte-outils BT30/HSK40 ; couvre la plupart des queues de fraises courantes |
| Fraisage de production standard (outils 1-16 mm) | ER25 | Classe 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Production acier et aluminium, porte-outils BT40 | Le couple d'écrou de 104 Nm (écrou standard) permet une ébauche agressive ; large disponibilité chez tous les fabricants d'outils |
| Ébauche lourde, grandes fraises (2-20 mm) | ER32 | Classe 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Taille ER la plus courante en fraisage CNC | Le couple d'écrou de 136 Nm serre solidement les queues de 20 mm ; un jeu complet couvre l'intégralité de la plage intermédiaire |
| Alésage et finition sur porte-outils ER32 | ER32 | Grade UP ≤0.005 mm TIR | Alésage H7, finition de moules | Le grade UP réduit le faux-rond de 3-4x par rapport à la classe 2 pour des tolérances de trou et de surface plus serrées |
| Fraisage à usage intensif, grandes queues (3-26 mm) | ER40 | Classe 2 ≤0.020 mm TIR (>10 mm) | Ébauche dans l'acier, grandes fraises et grands forets | Couple d'écrou de 176 Nm (écrou standard, tous les alésages ER40) ; le grand corps limite l'utilisation aux porte-outils BT40+ |
| Arrosage central à travers l'outil | ER étanche (toute taille) | Selon le grade choisi | Perçage profond, fraisage MQL | La pince étanche obture les fentes, de sorte que la pression du liquide de coupe passe par l'outil au lieu de s'échapper entre les segments de la pince |
Adapter la taille ER à l'opération la plus exigeante.
Le choix du système ER doit se baser sur le plus grand diamètre d'outil couramment utilisé et les exigences d'enlèvement de matière. ER32 couvre la plupart des usinages généraux sur machines à cône 40 (ER20/ER25 sur les machines plus petites), tandis qu'ER40 prend en charge les queues de plus de 20 mm et qu'ER50 va au-delà de 26 mm. Pour les travaux de précision, investir dans des pinces haute précision (UP/AA).
DIN 6499 et ISO 15488 définissent la géométrie du cône, les classes de faux-rond et les tolérances dimensionnelles qui rendent les pinces ER interchangeables entre fabricants — raison essentielle pour laquelle les systèmes ER sont devenus l'interface de porte-outil dominante sur les centres d'usinage à cône 30 et 40 dans le monde entier.
Des pinces ER correctement sélectionnées et entretenues durent généralement 500-1 000 cycles de serrage ou plus selon la discipline de couple et la tolérance de queue, et devraient être remplacées dès que le faux-rond dépasse la limite de classe 2 de l'ISO 15488.
En quelles tailles les pinces ER sont-elles disponibles ?
L'ISO 15488 normalise six tailles ER — ER11, ER16, ER20, ER25, ER32 et ER40 — couvrant des queues de 1-26 mm. ER8 et ER50 sont des extensions de fabricant largement répandues en deçà et au-delà de cette plage. Dans chaque taille, les pinces métriques sont couramment proposées par pas de 0.5 mm ou 1 mm et les pinces en pouces par pas d'environ 1/32 in ; chaque pince standard (forme B) de ER16 à ER40 se rétracte de 1 mm (ER11 : 0.5 mm).
ER32 vs ER40 : laquelle acheter ?
ER32 s'impose si la plus grande queue utilisée régulièrement mesure 20 mm (3/4 in) ou moins ; elle est assez compacte pour les porte-outils à cône 30 et c'est la taille la plus largement disponible. ER40 ne se justifie que pour des queues de 21-26 mm (jusqu'à 1 in), en acceptant un écrou et un corps plus grands qui impliquent généralement une broche à cône 40 ou plus.
Les pinces ER de marques différentes s'adaptent-elles au même mandrin ?
Oui, pour un même numéro ER, car l'ISO 15488 fixe le cône à 8° et l'alésage du porte-outil. Le point délicat est l'écrou : pour une même taille ER, les écrous standard, mini et d'autres modèles peuvent utiliser des filetages et des diamètres extérieurs différents ; un écrou de remplacement doit donc correspondre au porte-outil et non à la pince.
Quelle est la taille de pince ER la plus courante ?
ER32 est la taille la plus répandue, couvrant une plage de serrage de 2-20 mm avec un faux-rond de classe 2 (grade normal) de ≤0.015-0.020 mm TIR selon l'alésage, conformément à l'ISO 15488. Sa plage convient à la majorité des diamètres de queues de fraises et de forets courants en usinage général, et un jeu complet de 18 pinces couvre la plage par incréments de 1 mm.
Peut-on utiliser une pince ER20 dans un mandrin ER32 ?
Non — les tailles ER ne sont pas interchangeables. Chaque taille se loge dans un alésage conique à 8° différent (ER20 = 20 mm, ER32 = 32 mm selon la Table 2 de l'ISO 15488) et possède une plage de serrage différente (1-13 mm contre 2-20 mm). Forcer une pince inadaptée endommage à la fois le cône de la pince et le corps du mandrin.
À quelle fréquence faut-il remplacer les pinces ER ?
Les pinces ER standard durent généralement 500-1 000 cycles de serrage avant que le faux-rond ne dépasse la limite ISO 15488, et l'utilisation systématique d'une clé dynamométrique avec des queues en tolérance h6 prolonge cette durée de vie. Vérifier le faux-rond au comparateur à cadran à chaque montage et remplacer toute pince qui dépasse la limite de classe 2 de l'ISO 15488 sur deux montages propres consécutifs.
Quelle est la différence entre les pinces ER de classe 2 et les pinces haute précision ?
Les pinces de classe 2 (grade normal) limitent le faux-rond à ≤0.015 mm TIR (d₁ ≤ 10 mm) ou ≤0.020 mm TIR (d₁ 10–26 mm), selon la Table 4 de l'ISO 15488:2003. Les pinces haute précision (grade UP/AA) atteignent un faux-rond ≤0.005 mm TIR, un grade de fabricant plus serré que la classe 1. Le grade ne modifie pas la plage de serrage : une pince standard (forme B) de ER16 à ER40 se rétracte de 1 mm (ER11 : 0.5 mm) quel que soit le grade.