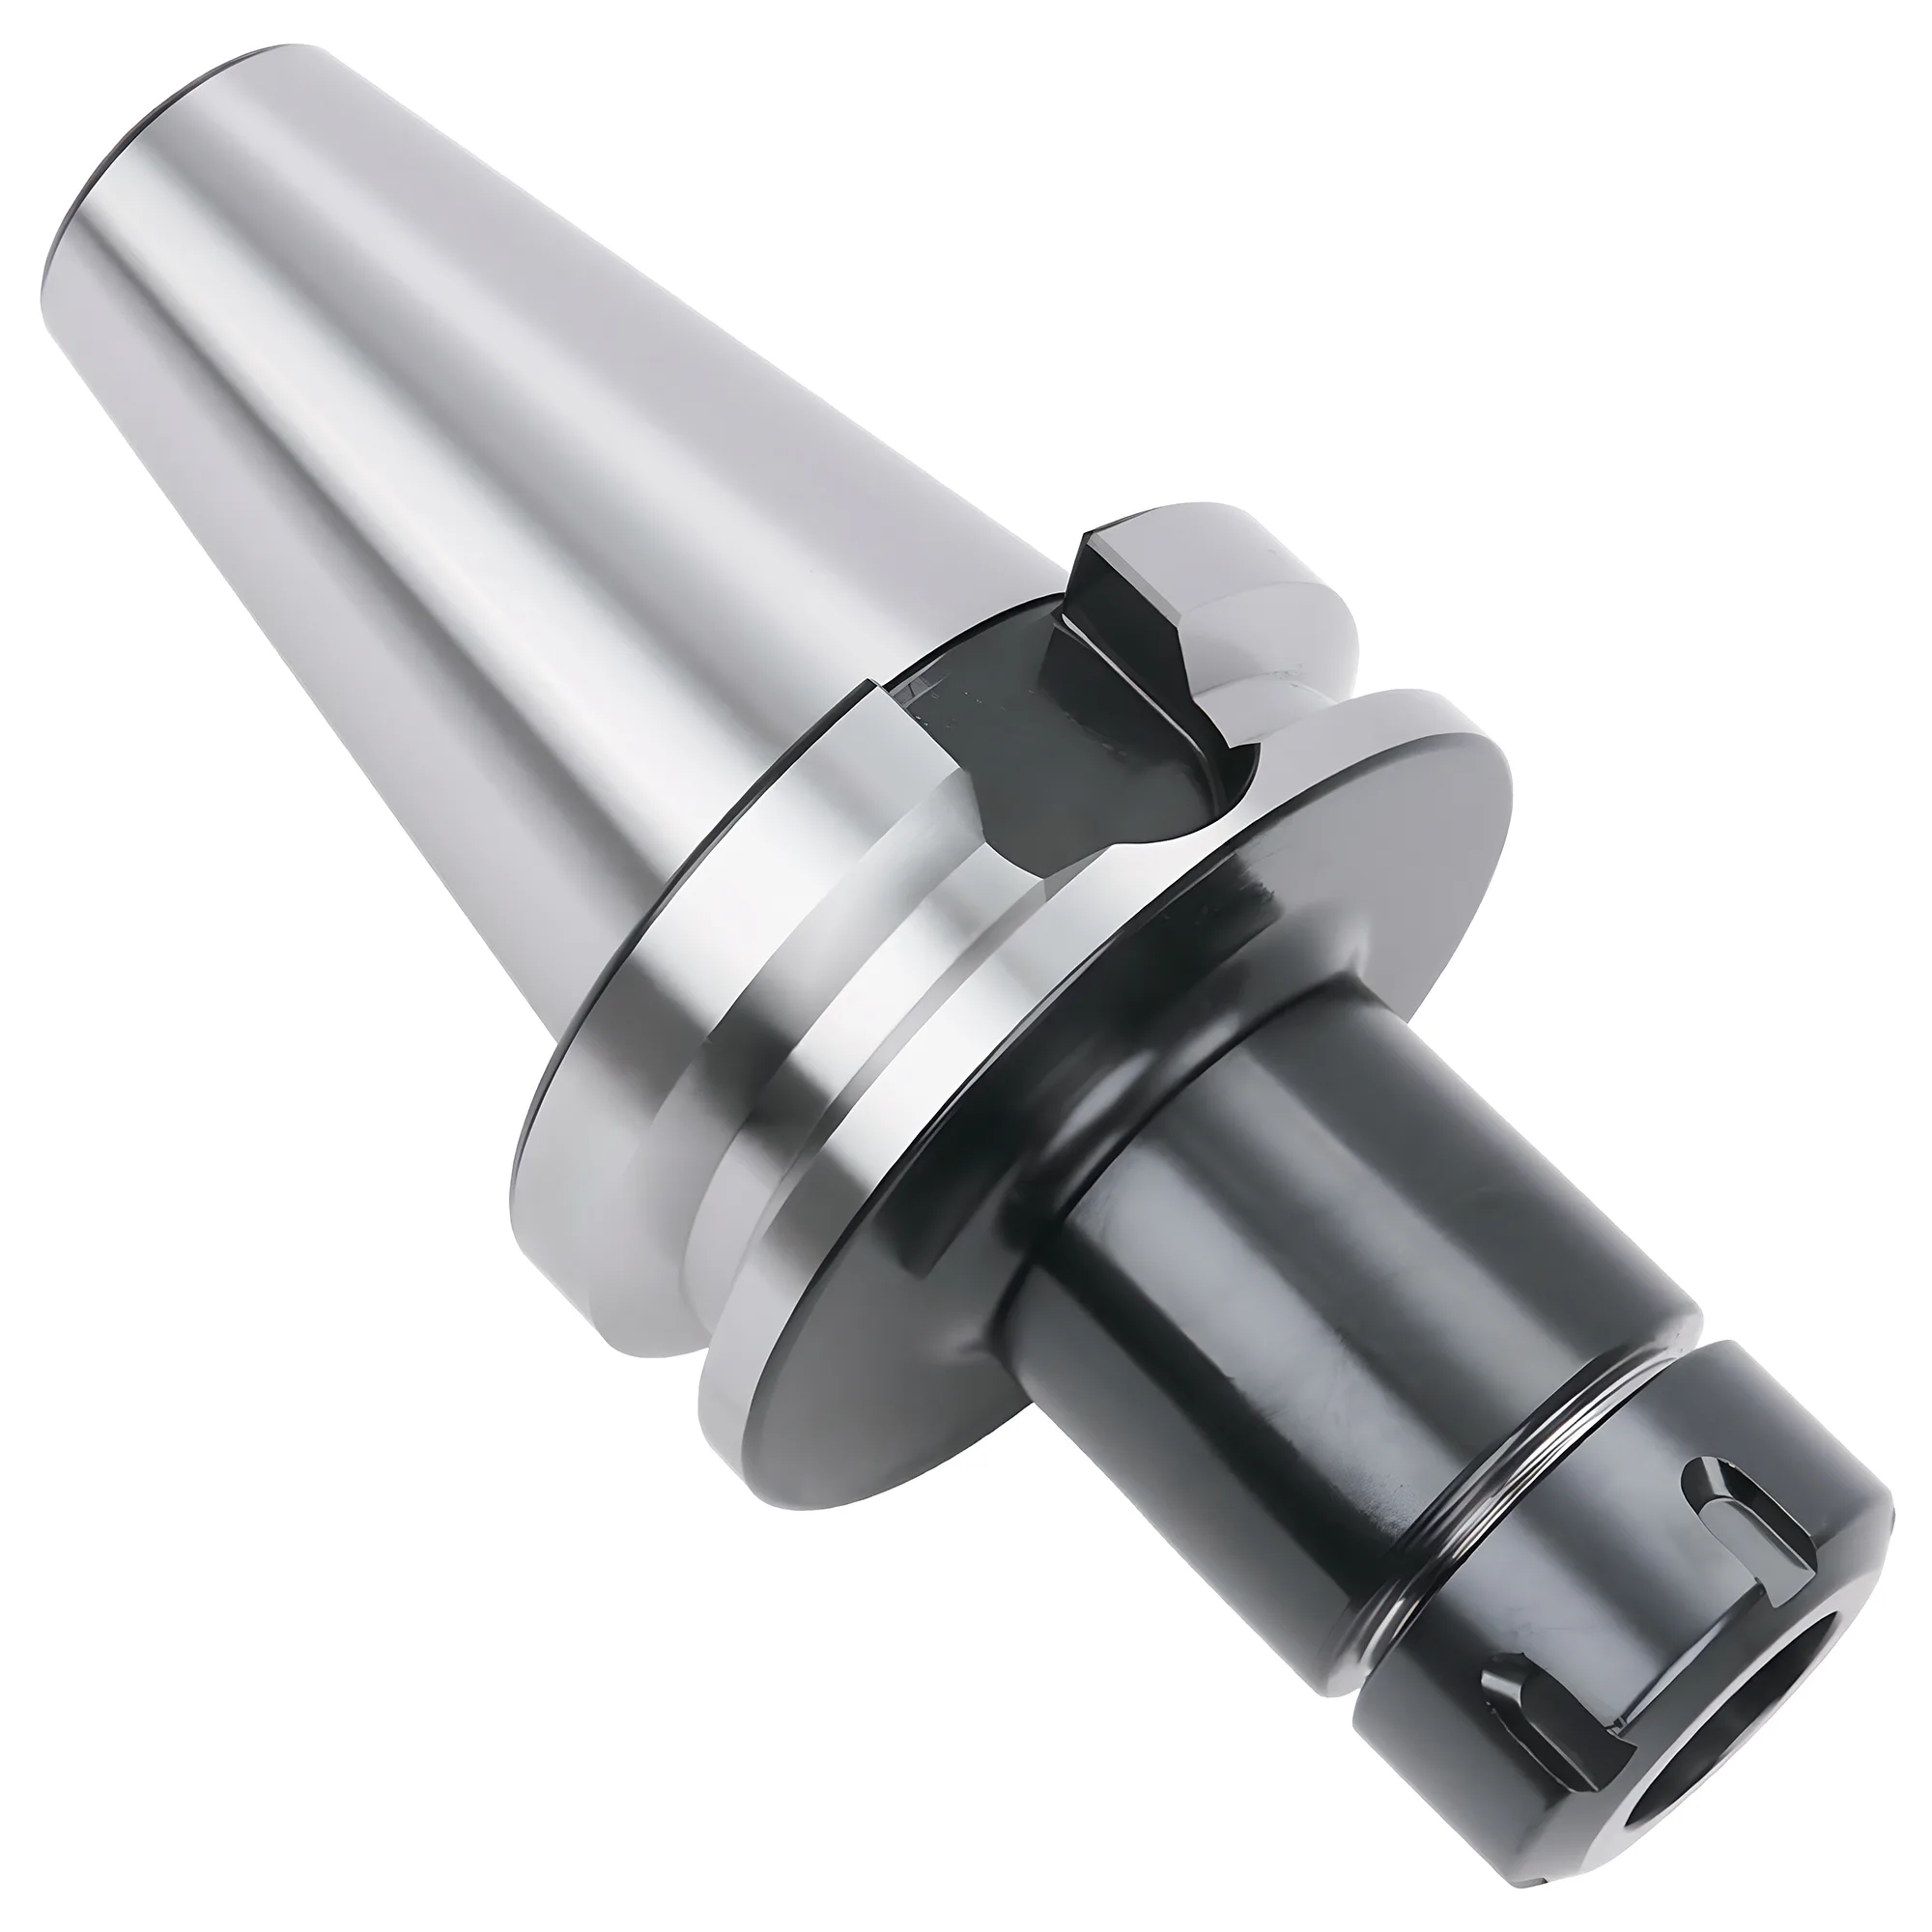
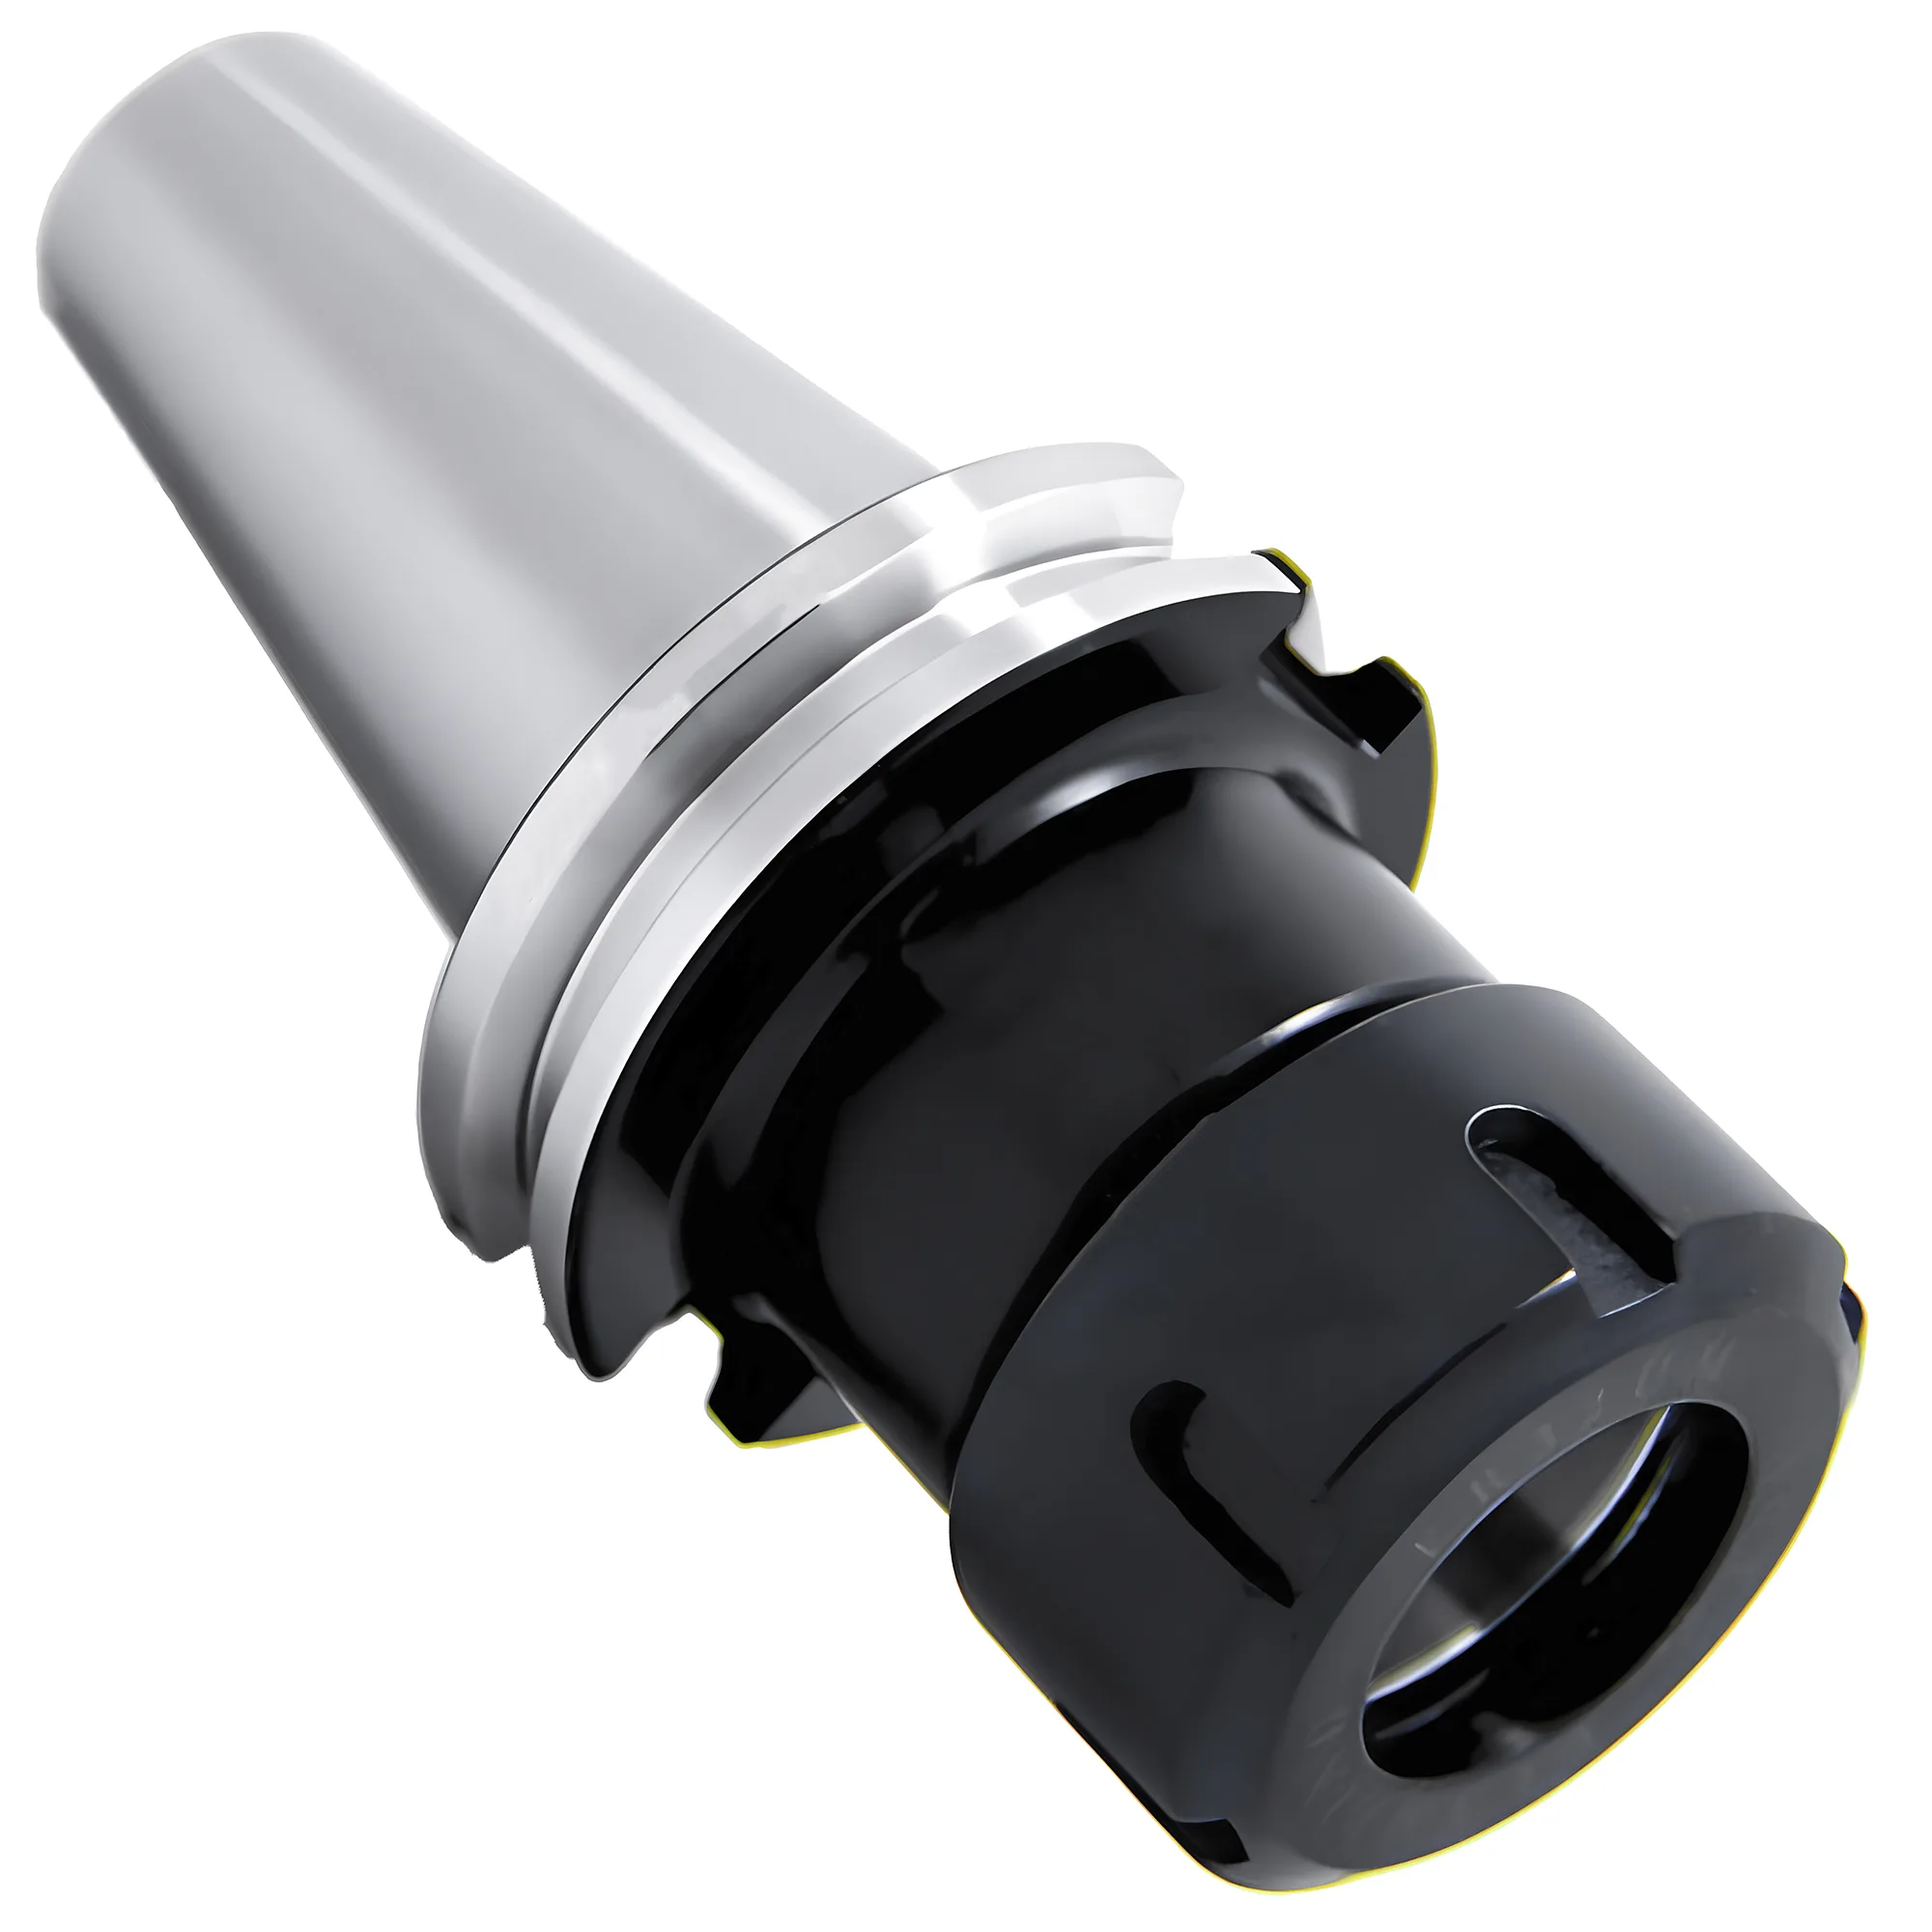
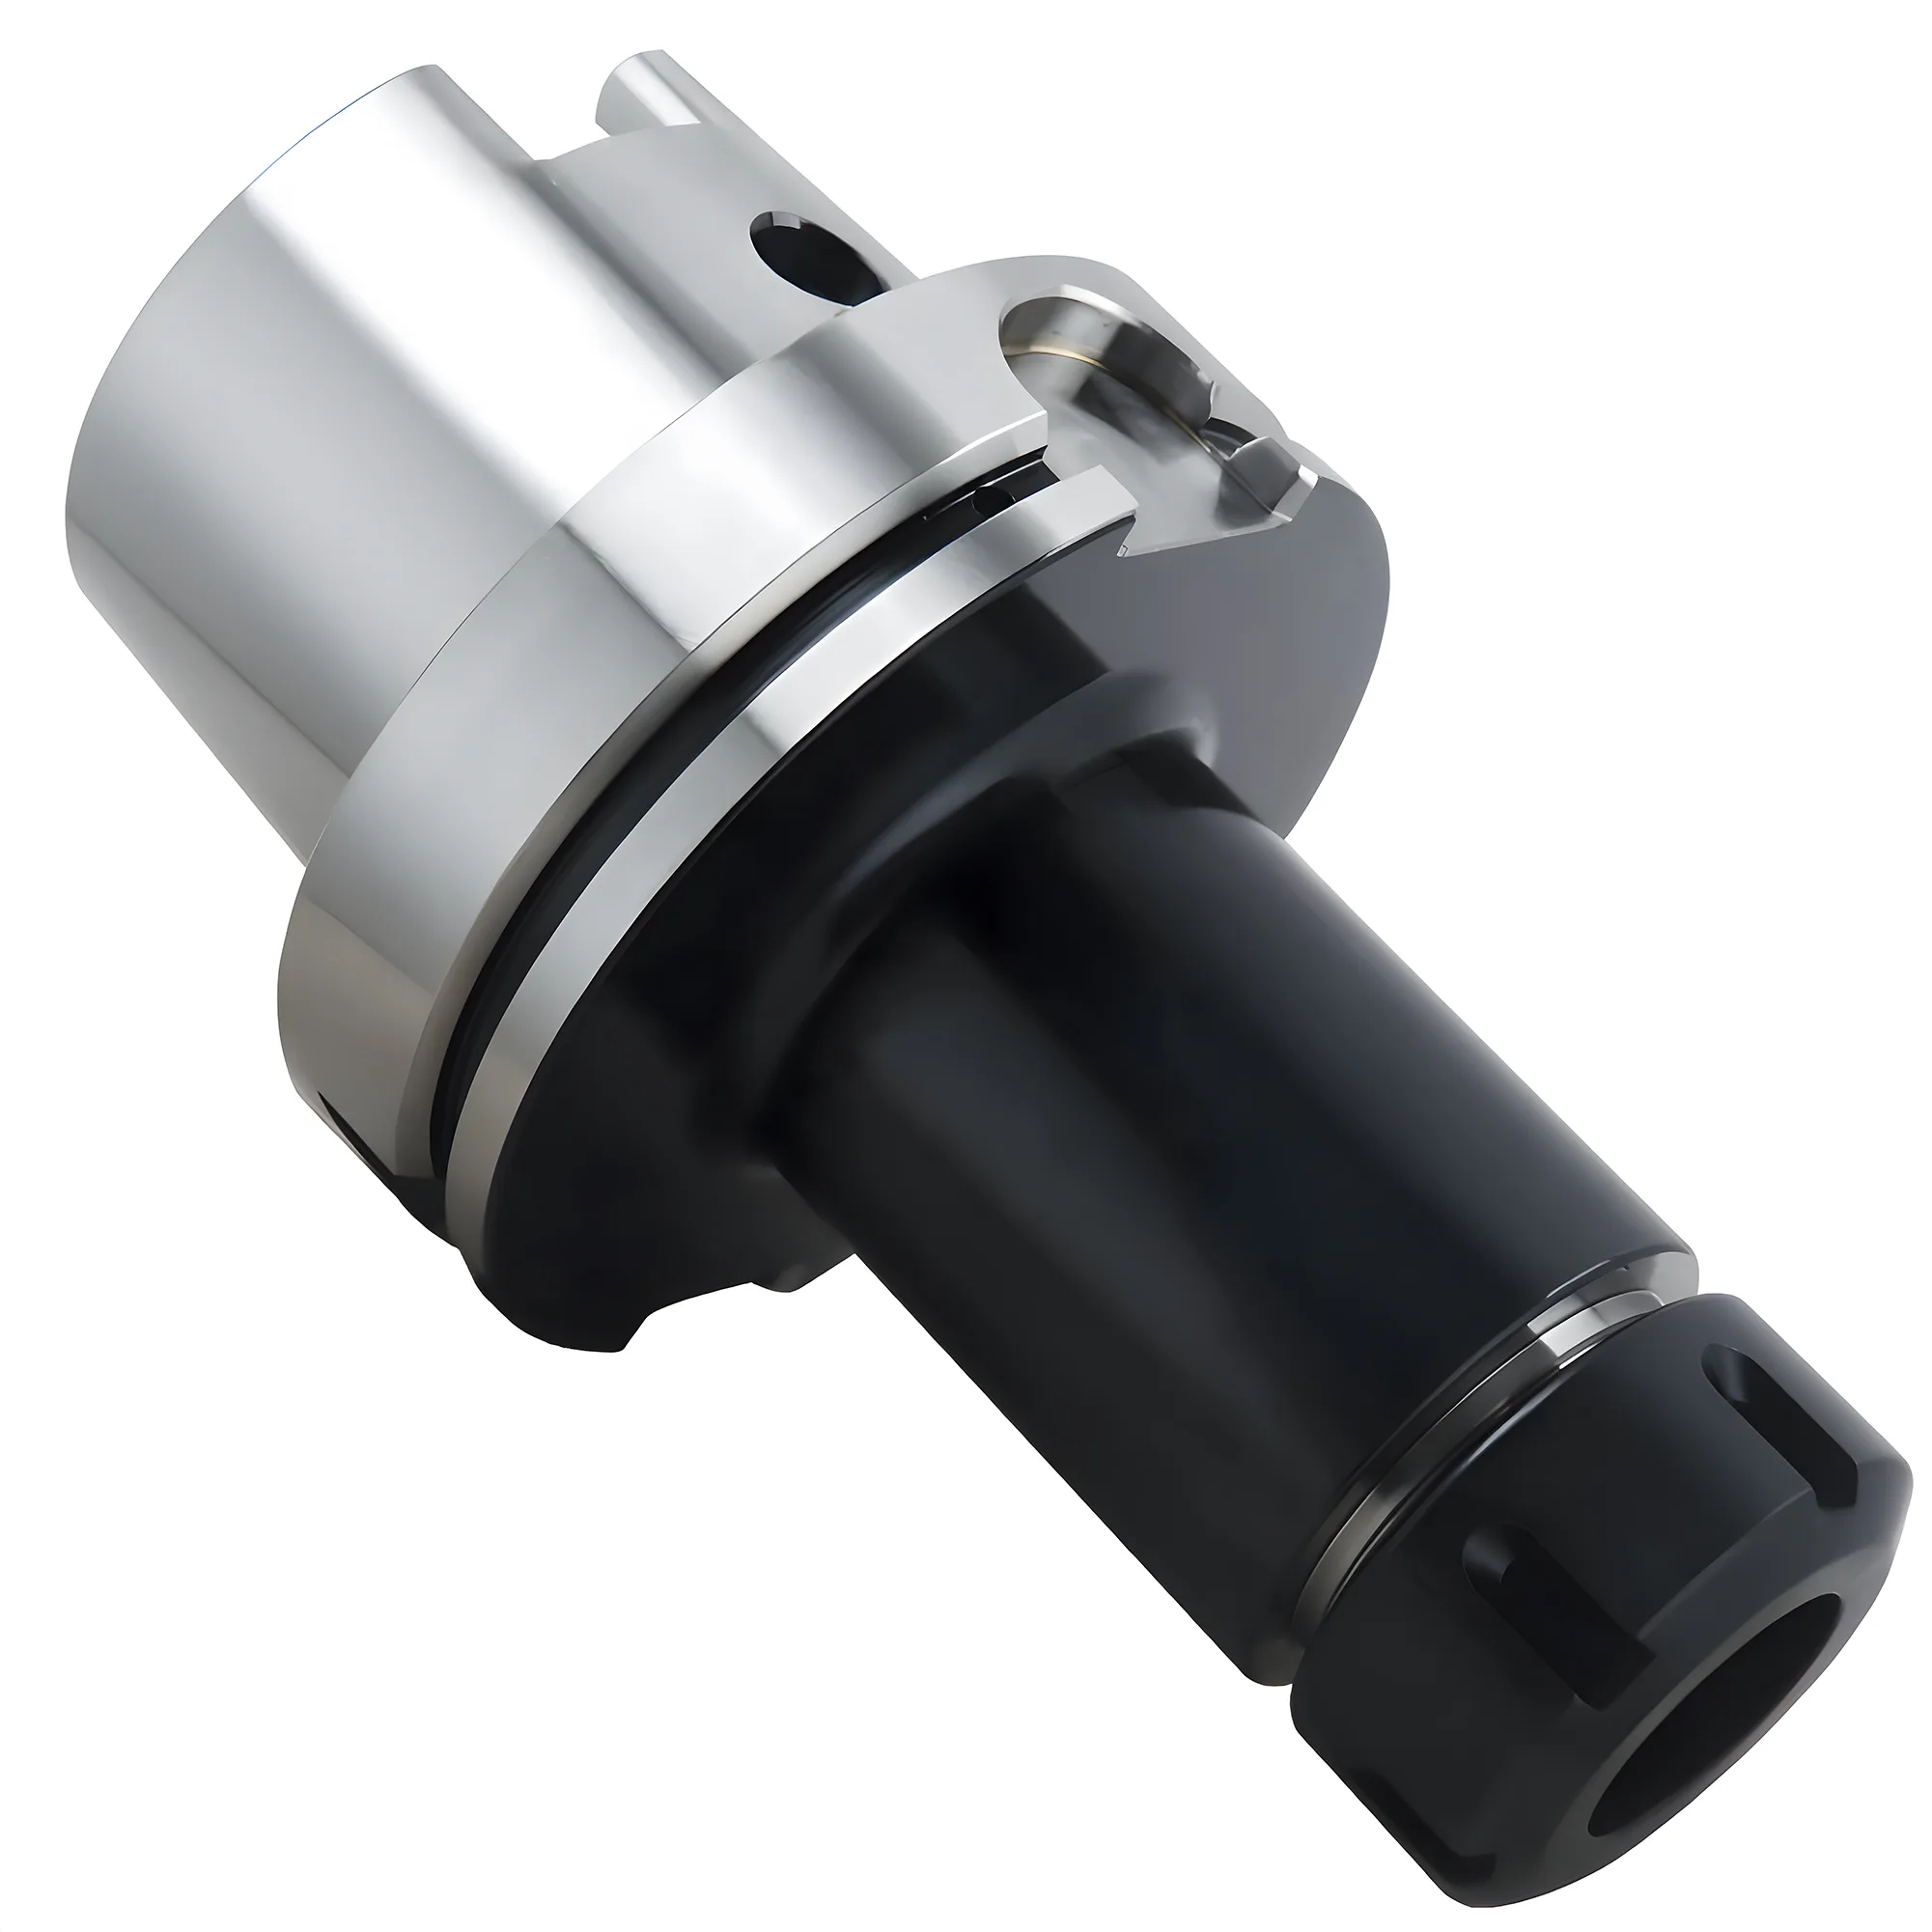
Un mandrin à pince serre par l'intermédiaire d'une pince fendue comprimée par un écrou et couvre une plage de diamètres de queue par pince ; un mandrin hydraulique serre par la pression d'huile sur un manchon à paroi mince et n'accepte qu'un seul alésage. Les mandrins à pince ER tiennent ≤0.015–0.020 mm TIR en ISO 15488 classe 2 (classe normale), ou environ 0.005 mm avec des pinces de classe UP/AA, avec une force de serrage généralement estimée à 3 000-25 000 N selon la taille (environ 10 000-15 000 N pour ER32), pour $80-200 par mandrin ($230-600 avec un jeu de 18 pinces ER32). Les mandrins hydrauliques atteignent un faux-rond TIR de 0.003 mm avec un amortissement des vibrations supérieur pour $300-600, mais transmettent moins de couple sous fortes charges de fraisage. En finition, où le faux-rond conditionne la durée de vie de l'outil et l'état de surface, les mandrins hydrauliques peuvent prolonger la durée de vie de l'outil de 25–50 % (sur la base de la règle du dixième ; les résultats réels varient selon le matériau et le diamètre de l'outil) lors du remplacement de pinces ER de classe standard par un modèle hydraulique (faux-rond TIR de 0.003 mm) en finition acier. En ébauche et en travail général, les pinces ER offrent un meilleur rapport qualité/prix et une plus grande flexibilité.
Pour une vue d'ensemble complète des systèmes de porte-outils — cônes, pinces et serrage de pièces — se reporter au guide complet du porte-outil.
Pince vs mandrin : quelle différence ?
Une pince est un manchon conique fendu qui se referme sur une plage étroite de diamètres de queue lorsqu'un écrou l'entraîne dans un alésage conique ; un mandrin est le porte-outil qui assure le serrage — par des mors (mandrin de perçage), par pression d'huile (mandrin hydraulique), par la chaleur (mandrin fretté) ou par une pince et un écrou (mandrin à pince). Dans un mandrin à pince CNC, la pince détermine le diamètre de queue et le corps du mandrin l'interface broche, si bien qu'un même porte-outil accepte de nombreuses tailles de pince. Un mandrin hydraulique ne comporte aucune pince : l'alésage lui-même constitue la surface de serrage, ce qui explique que chaque mandrin hydraulique ne serre qu'un seul diamètre de queue.
Principe de fonctionnement de chaque système
Les mandrins à pince ER selon ISO 15488 / DIN 6499 constituent le choix par défaut pour le fraisage polyvalent : un seul mandrin accompagné d'un jeu de 18 pinces couvre une plage de queues de 2-20 mm (ER32) à un coût modéré, et les tailles ISO 15488 ER11-ER40 couvrent ensemble 1-26 mm.
Les mandrins à pince font appel à un manchon conique fendu (la pince) comprimé par un écrou pour saisir la queue de l'outil. La pince se déforme élastiquement et répartit la force de serrage sur tout le pourtour. Les pinces ER selon ISO 15488 (avec la géométrie de pince précisée dans la DIN 6499) sont les plus répandues, avec une plage de serrage de 1 mm par pince pour ER16-ER40 et de 0.5 mm pour ER11. ISO 15488 couvre ER11 à ER40 ; ER8 et ER50 sont des extensions propres aux fabricants. Le choix de la série et de la classe de faux-rond adaptées est traité dans le guide de sélection des pinces ER.
Les mandrins hydrauliques comportent une chambre interne remplie d'huile et fermée par un manchon à paroi mince. Le serrage d'une vis met l'huile sous pression, ce qui dilate uniformément le manchon autour de la queue de l'outil. Aucune pince n'est nécessaire — l'outil s'insère directement dans l'alésage. Les corps de mandrins hydrauliques sont généralement construits sur des queues de porte-outil standard telles que HSK (DIN 69893) ou HSK-T (ISO 12164) pour le tournage, de sorte que le mandrin s'intègre aux systèmes de broche existants.
Conception du mandrin à pince hydraulique : principe de fonctionnement
En porte-outil CNC, « mandrin à pince hydraulique » désigne le plus souvent un mandrin à expansion hydraulique : le vissage d'une vis de pression actionne un piston qui met sous pression l'huile d'une chambre étanche située derrière une douille d'expansion à paroi mince, laquelle fléchit uniformément vers l'intérieur autour d'une queue d'outil h6. Au desserrage de la vis, la douille revient élastiquement à son alésage libre.
- Vis de pression et piston -- convertissent la course de la vis en pression d'huile ; aucune pince ni aucun écrou n'interviennent
- Chambre et canaux d'huile -- répartissent la pression sur toute la longueur de serrage, d'où une prise quasi uniforme et l'effet d'amortissement
- Douille d'expansion à paroi mince -- seule pièce en contact avec l'outil ; la tolérance de son alésage détermine le faux-rond
- Douilles de réduction -- des douilles intermédiaires fendues permettent à un même mandrin de recevoir des diamètres de queue plus petits, au prix d'une certaine perte de faux-rond et de prise
- Insertion de l'outil -- la queue devrait couvrir toute la zone de serrage avant la mise sous pression ; serrer un mandrin vide peut surcharger la douille
Sur les tours, « mandrin à pince hydraulique » peut aussi désigner un mandrin de serrage de pièce dont la pince est fermée par un vérin hydraulique via un tube de traction. Il s'agit d'un autre dispositif : il serre la pièce, et non l'outil de coupe.
Types de mandrins à pince
Les mandrins à pince se distinguent surtout par la manière dont la pince est tirée dans le cône et par la longueur de queue qu'elle serre ; l'ER reste le choix polyvalent par défaut, les autres types échangeant de la plage contre de la prise, de la précision ou de la stabilité en longueur.
- Mandrins à pince ER -- pinces ISO 15488 à angle de 8°, fermées par un écrou frontal ; la plus large plage par pince et l'écosystème interchangeable le plus étendu
- Mandrins ER haute précision / haute puissance -- reçoivent des pinces ER ordinaires mais utilisent un écrou renforcé, souvent entièrement cylindrique, pour une prise plus forte et un faux-rond plus serré qu'un mandrin ER standard
- Mandrins à pince DA -- un système de pince à double angle plus ancien, utilisé surtout en perçage
- Mandrins à pince TG -- un système de pince à cône lent (8° inclus) qui sacrifie la plage de serrage (environ 0.4 mm de fermeture) au profit d'une prise supérieure à l'ER en fraisage
- Mandrins à pince à rappel arrière (type SDC) -- tirent la pince vers la broche lors du serrage, de sorte que l'outil n'est pas repoussé vers l'extérieur et que la longueur de réglage reste stable
- Mandrins à pince de type SK -- logements de pince propres à chaque fabricant, chacun couvrant une plage de serrage continue (environ 1–25 mm sur l'ensemble des tailles)
- Mandrins de fraisage (haute performance) -- serrent sur un long alésage cylindrique avec des pinces droites ou sans pince, conçus pour l'ébauche à fort couple plutôt que pour la plage
Les mandrins hydrauliques et les mandrins frettés ne sont pas des mandrins à pince : tous deux serrent la queue directement par l'alésage du porte-outil.
Comparaison du faux-rond et de la précision
Le faux-rond constitue le plus grand facteur de différenciation entre ces deux systèmes. Les mandrins hydrauliques atteignent généralement un faux-rond TIR de 0.003 mm à une projection 3xD, soit environ 5-7x plus serré que les limites ISO 15488 classe 2 des pinces ER en configurations de finition acier.
| Point de mesure | Mandrin à pince (ISO 15488 classe 2) | Mandrin à pince (classe UP/AA) | Mandrin hydraulique |
|---|---|---|---|
| À la longueur de projection d'essai (selon ISO 15488) | ≤0.015 mm (d₁ ≤ 10 mm) ; ≤0.020 mm (d₁ 10–26 mm) | ~0.005 mm | ≤0.003 mm (à 3xD, donnée fabricant) |
ISO 15488 classe 2 est le standard de production pour les pinces ER ordinaires. Les classes « UP » ou « AA » commercialisées par des fabricants comme Rego-Fix, Schunk ou BIG DAISHOWA dépassent la classe 1 de la norme ISO — elles exigent que l'ensemble du système (broche, porte-outil, pince, queue h6) maintienne cette précision.
Pourquoi le faux-rond compte sur le plan quantitatif
La règle dite « one-tenth » de BIG DAISHOWA estime à environ 10 % la perte de durée de vie de l'outil par 0.0001 pouce (2.5 µm) de faux-rond — une valeur issue d'essais de finition dans l'acier avec des fraises carbure. L'impact réel varie selon le matériau, l'engagement radial et le nombre de dents. À 0.01 mm (4 dixièmes), l'impact atteint environ 40 %. Un mandrin hydraulique à 0.003 mm comparé à une pince standard à 0.015 mm prolonge donc la durée de vie de l'outil de 25–50 % (sur la base de la règle du dixième ; les résultats réels varient selon le matériau et le diamètre de l'outil). Pour les ateliers utilisant des fraises carbure coûteuses, le calcul plaide en faveur des mandrins hydrauliques en finition.
Les mandrins hydrauliques atteignent un faux-rond supérieur parce que l'huile sous pression répartit l'effort avec une pression quasi uniforme autour de la queue. Les mandrins à pince reposent sur la souplesse mécanique de la pince, ce qui introduit de petites asymétries.
Force de serrage et rigidité
Les mandrins à pince transmettent davantage de couple avant de glisser, alors même que les mandrins hydrauliques serrent avec une force radiale comparable ou supérieure (10 000-20 000 N), car le film d'huile derrière un alésage lisse peut autoriser un micro-glissement sous charges extrêmes. Les écrous de pince ER32 se serrent à 136 Nm (environ 100 ft-lb, couple de serrage recommandé par REGO-FIX pour un écrou standard), et la prise segmentée de la pince résiste mieux à l'arrachement que l'alésage lisse d'un mandrin hydraulique ; les mandrins à pince sont donc généralement préférés en ébauche et en rainurage, où le risque d'arrachement est le plus élevé.
✦ Atouts du mandrin à pince
- Transmission de couple plus élevée avant glissement lorsque l'écrou est serré à son couple nominal (136 Nm pour un écrou standard ER32)
- Mieux adapté à l'ébauche lourde et au rainurage
- Plage de diamètres d'outils plus large par jeu de pinces
- Accepte les queues Weldon et les queues cylindriques h7-h10 (le mandrin hydraulique exige h6)
✦ Atouts du mandrin hydraulique
- Amortissement des vibrations supérieur grâce à la chambre d'huile
- Meilleur état de surface en finition
- Changements d'outil plus rapides (insertion et serrage d'une seule vis)
- Maintenance réduite (aucune usure ni remplacement de pince)
En ébauche agressive à fortes charges de copeau, les mandrins à pince offrent la force de prise nécessaire pour éviter l'arrachement de l'outil. En finition, où la maîtrise des vibrations et la qualité de l'état de surface priment, les mandrins hydrauliques se distinguent.
Mandrin de fraisage et frettage vs mandrin à pince
Un mandrin de fraisage (haute performance) serre sur un long alésage cylindrique avec un corps massif, si bien qu'il résiste mieux à l'arrachement en ébauche lourde qu'un mandrin à pince ER de taille comparable, tandis qu'un mandrin à pince ER couvre de nombreux diamètres de queue par porte-outil et coûte moins cher pour des travaux mixtes de légers à moyens. Les mandrins de fraisage se limitent généralement aux plus grands diamètres de queue et ajoutent du poids au nez de broche.
Les mandrins frettés (parfois recherchés sous le terme « emmanchement serré ») atteignent généralement ≤0.003 mm TIR et une force de serrage de 25 000-40 000 N, contre la limite de ≤0.015-0.020 mm de l'ISO 15488 classe 2 pour les pinces ER. En contrepartie, ils exigent un appareil de chauffe, n'acceptent qu'un seul alésage par porte-outil et uniquement des queues h6.
| Système | Faux-rond typique | Force de serrage | Plage de queues par porte-outil | Usage privilégié |
|---|---|---|---|---|
| Mandrin à pince ER (classe 2) | ≤0.015-0.020 mm (ISO 15488) | 3 000-25 000 N selon la taille (estimation typique) | Jeu de pinces complet (ex. 2-20 mm pour ER32) | Fraisage général, perçage, outils variés |
| Mandrin à pince ER (pinces UP/AA) | ~0.005 mm | 3 000-25 000 N selon la taille (estimation typique) | Jeu de pinces complet | Finition sur mandrins ER existants |
| Mandrin hydraulique | ≤0.003 mm à 3xD | 10 000-20 000 N | Un alésage (plus petit avec douilles de réduction) | Finition, grande portée, amortissement |
| Mandrin fretté | ≤0.003 mm à 3xD | 25 000-40 000 N | Un alésage | Grande vitesse, portée élancée, forte prise |
| Mandrin de fraisage | Selon le fabricant | Selon le fabricant | Un alésage par pince droite | Ébauche lourde, fort couple |
Amortissement des vibrations
La chambre d'huile à l'intérieur d'un mandrin hydraulique fait office d'amortisseur passif et absorbe les fréquences de broutement qui se transmettraient autrement entre l'outil et la broche. En finition à grande portée (porte-à-faux supérieur ou égal à 4xD), les mandrins hydrauliques peuvent généralement améliorer l'état de surface de 0.2-0.4 µm Ra lorsque le broutement est présent, mais le bénéfice tend vers zéro sur les coupes rigides à faible porte-à-faux. Sur les configurations où le broutement est présent ou à la limite (long porte-à-faux, parois minces, matériaux durs), cet effet d'amortissement peut améliorer l'état de surface de 0.2-0.4 µm Ra. Sur les configurations rigides à faible projection d'outil, le gain peut être négligeable, faute de broutement à amortir.
Cet avantage devient plus marqué sur :
- Les opérations de finition à grande portée (porte-à-faux supérieur ou égal à 4xD)
- L'usinage de parois minces, où les marques de broutement sont inacceptables
- La finition des matériaux durs, où la vibration d'outil accélère l'usure
Coût et considérations pratiques
Un mandrin à pince ER32 avec un jeu de 18 pinces coûte typiquement $230-$600 au total et couvre les queues de 2 mm à 20 mm, tandis qu'un mandrin hydraulique ne couvre qu'un seul diamètre de queue pour $300-$600 — les systèmes à pince sont donc bien moins coûteux pour les ateliers travaillant avec des diamètres d'outils variés.
Les mandrins à pince offrent un coût d'entrée plus faible et couvrent une large plage de diamètres d'outils avec un seul mandrin et un jeu de pinces. Les mandrins hydrauliques exigent un mandrin par diamètre de queue, ce qui alourdit l'investissement initial. En contrepartie, ils n'engendrent pratiquement aucun coût de consommables — pas de pinces à user ou à remplacer.
Cadre de décision pour la sélection
La plupart des ateliers productifs utilisent les deux systèmes en parallèle : les mandrins à pince l'emportent sur l'économie de l'ébauche tandis que les mandrins hydrauliques sont préférés pour la qualité de surface et la durée de vie en finition.
- Opérations d'ébauche, fortes charges de copeau — mandrin à pince (transmission de couple plus élevée)
- Opérations de finition, spécifications de surface serrées — mandrin hydraulique (meilleur faux-rond et meilleur amortissement)
- Atelier polyvalent à tailles d'outils variées — mandrin à pince (un seul mandrin couvre de nombreux diamètres)
- Ligne de production à outillage fixe — mandrin hydraulique (changements plus rapides, faux-rond constant)
- Usinage à grande vitesse (20 000+ RPM) — mandrin hydraulique (meilleur équilibrage, faux-rond plus faible)
Pour faire correspondre la bonne géométrie d'outil à ces choix de porte-outil, consulter le guide de sélection des fraises.
Sélection rapide du porte-outil par application
| Scénario | Système recommandé | Plage de vitesse | Spécification | Pourquoi |
|---|---|---|---|---|
| Fraise de 10 mm en ébauche acier 1045 à 0.15 mm/dent | Mandrin à pince ER (ISO 15488 classe 2) | 6 000-10 000 RPM | Équilibrage G6.3, couple d'écrou 136 Nm (écrou standard ER32) | La prise segmentée de la pince supporte la demande en couple plus élevée de l'ébauche sans le micro-glissement que peut développer un mandrin à film d'huile |
| Outil de finition de 6 mm en acier à moules P20 | Mandrin hydraulique | 12 000-18 000 RPM | Faux-rond TIR 0.003 mm, G2.5 | Un faux-rond inférieur à 0.005 mm prolonge généralement la durée de vie de l'outil de finition de 25-50 % via la règle du dixième, rentabilisant le mandrin sur la seule usure du carbure |
| Outil de 12 mm, portée 6xD en poche à parois minces | Mandrin hydraulique | 8 000-14 000 RPM | Faux-rond TIR 0.003 mm, amortissement chambre d'huile | La chambre d'huile absorbe le broutement à la fréquence propre de l'outil, améliorant typiquement le Ra de 0.2-0.4 µm à long porte-à-faux |
| Atelier polyvalent, travaux variés, plage de queues 3-20 mm | Mandrin à pince ER32 + jeu de 18 pinces | jusqu'à 15 000 RPM | G6.3, plage de serrage 1 mm par pince | Un mandrin plus un jeu de pinces couvre toute la plage de diamètres pour $230-$600, contre 18 mandrins hydrauliques séparés |
| Cellule de production, queue fixe 8 mm, production sans surveillance | Mandrin hydraulique | 12 000-20 000 RPM | Faux-rond TIR 0.003 mm, queue h6, aucun consommable | Aucune usure de pince entre deux entretiens des joints, ce qui réduit les modes de défaillance sur les postes sans surveillance |
| Usinage UGV aluminium 20 000+ RPM | Mandrin hydraulique ou fretté sur queue HSK-A (DIN 69893) | 20 000-25 000 RPM | Équilibrage G2.5, faux-rond TIR 0.003 mm | Le mandrin hydraulique sur queue HSK-A combine équilibrage à haut régime et faible faux-rond, car les contacts face et cône restent engagés en rotation |
Combiner stratégiquement les deux systèmes pour maximiser la performance de l'atelier.
Les mandrins à pince restent le meilleur système de porte-outil polyvalent grâce à leur souplesse, leur résistance au glissement en ébauche et leur rapport qualité/prix. Les mandrins hydrauliques justifient leur coût plus élevé sur les postes de finition, les machines à grande vitesse et toute opération où un faux-rond inférieur à 0.005mm améliore directement la qualité de la pièce ou la durée de vie de l'outil. La plupart des ateliers productifs utilisent les mandrins à pince en ébauche et les mandrins hydrauliques en finition.
Quelle est la différence entre une pince et un mandrin ?
Une pince est un manchon conique fendu qui se referme sur une plage étroite de diamètres de queue lorsqu'un écrou l'entraîne dans un alésage conique. Un mandrin est le porte-outil qui assure le serrage — par des mors (mandrin de perçage), par pression d'huile (mandrin hydraulique) ou par une pince et un écrou (mandrin à pince). Dans un mandrin à pince, la pince fixe le diamètre et le porte-outil l'interface broche.
Qu'est-ce qu'un mandrin à pince hydraulique ?
En porte-outil CNC, il s'agit le plus souvent d'un mandrin à expansion hydraulique : le vissage d'une vis de pression actionne un piston qui met sous pression l'huile derrière une douille à paroi mince, laquelle se referme uniformément autour d'une queue h6. Il n'accepte qu'un seul alésage, avec des douilles de réduction pour les queues plus petites. Sur les tours, la même expression peut désigner un mandrin à pince de serrage de pièce à commande hydraulique.
Mandrin de fraisage vs mandrin à pince : lequel tient le mieux en ébauche ?
Un mandrin de fraisage (haute performance) serre sur un long alésage cylindrique avec un corps massif, si bien qu'il résiste généralement mieux à l'arrachement en ébauche lourde qu'un mandrin à pince ER de taille comparable. Un mandrin à pince ER couvre de nombreux diamètres de queue par porte-outil et coûte moins cher, ce qui en fait le meilleur choix polyvalent pour des passes mixtes de légères à moyennes.
Le frettage est-il meilleur qu'un mandrin à pince ?
Pour le faux-rond et la prise, généralement oui : les mandrins frettés atteignent typiquement ≤0.003 mm TIR et une force de serrage de 25 000-40 000 N, contre ≤0.015-0.020 mm pour les pinces ER ISO 15488 classe 2. En contrepartie, ils exigent un appareil de chauffe, n'acceptent qu'un seul alésage par porte-outil et uniquement des queues h6 ; les mandrins ER restent donc moins chers et plus flexibles pour des outils variés.
Quelle est la différence typique de faux-rond entre mandrins à pince et mandrins hydrauliques ?
Les mandrins à pince ER équipés de pinces de classe 2 (classe normale) sont limités à ≤0.015-0.020 mm TIR à la longueur de projection d'essai ISO 15488, tandis que les mandrins hydrauliques atteignent 0.003 mm ou mieux — soit environ 5-7x plus serré. Les pinces de précision de classe UP/AA réduisent l'écart à environ 0.005 mm, mais les mandrins hydrauliques restent en tête pour les opérations de finition où le faux-rond conditionne l'état de surface.
Les mandrins hydrauliques peuvent-ils prendre en charge les opérations d'ébauche lourde ?
Les mandrins hydrauliques transmettent moins de couple que les mandrins à pince ER parce que le film d'huile peut glisser sous fortes charges latérales. Pour l'ébauche lourde à fortes charges de copeau, les mandrins à pince ER assurent une prise d'outil plus sûre, à condition que l'écrou soit serré à son couple nominal (136 Nm pour un écrou standard ER32).
Quelle est la durée de vie d'un mandrin hydraulique avant entretien ?
Les mandrins hydrauliques fonctionnent généralement sur de longs intervalles entre deux entretiens des joints et, contrairement aux systèmes à pince, ne comportent aucune pièce consommable — pas de pinces à remplacer ni d'écrous à resserrer. Comme l'entretien périodique des joints coûte moins cher que le remplacement des pinces usées sur un même nombre de changements d'outil, le coût total à long terme est souvent comparable.
Quand utiliser les deux systèmes dans un même atelier ?
La plupart des ateliers productifs affectent les mandrins à pince aux postes d'ébauche — une pince ER32 correctement serrée (couple d'écrou de 136 Nm) résiste à l'arrachement sous fortes charges de copeau — et les mandrins hydrauliques aux postes de finition, où un faux-rond de 0.003 mm TIR et l'amortissement des vibrations par la chambre d'huile améliorent l'état de surface et prolongent la durée de vie des fraises carbure jusqu'à 25-50 %.