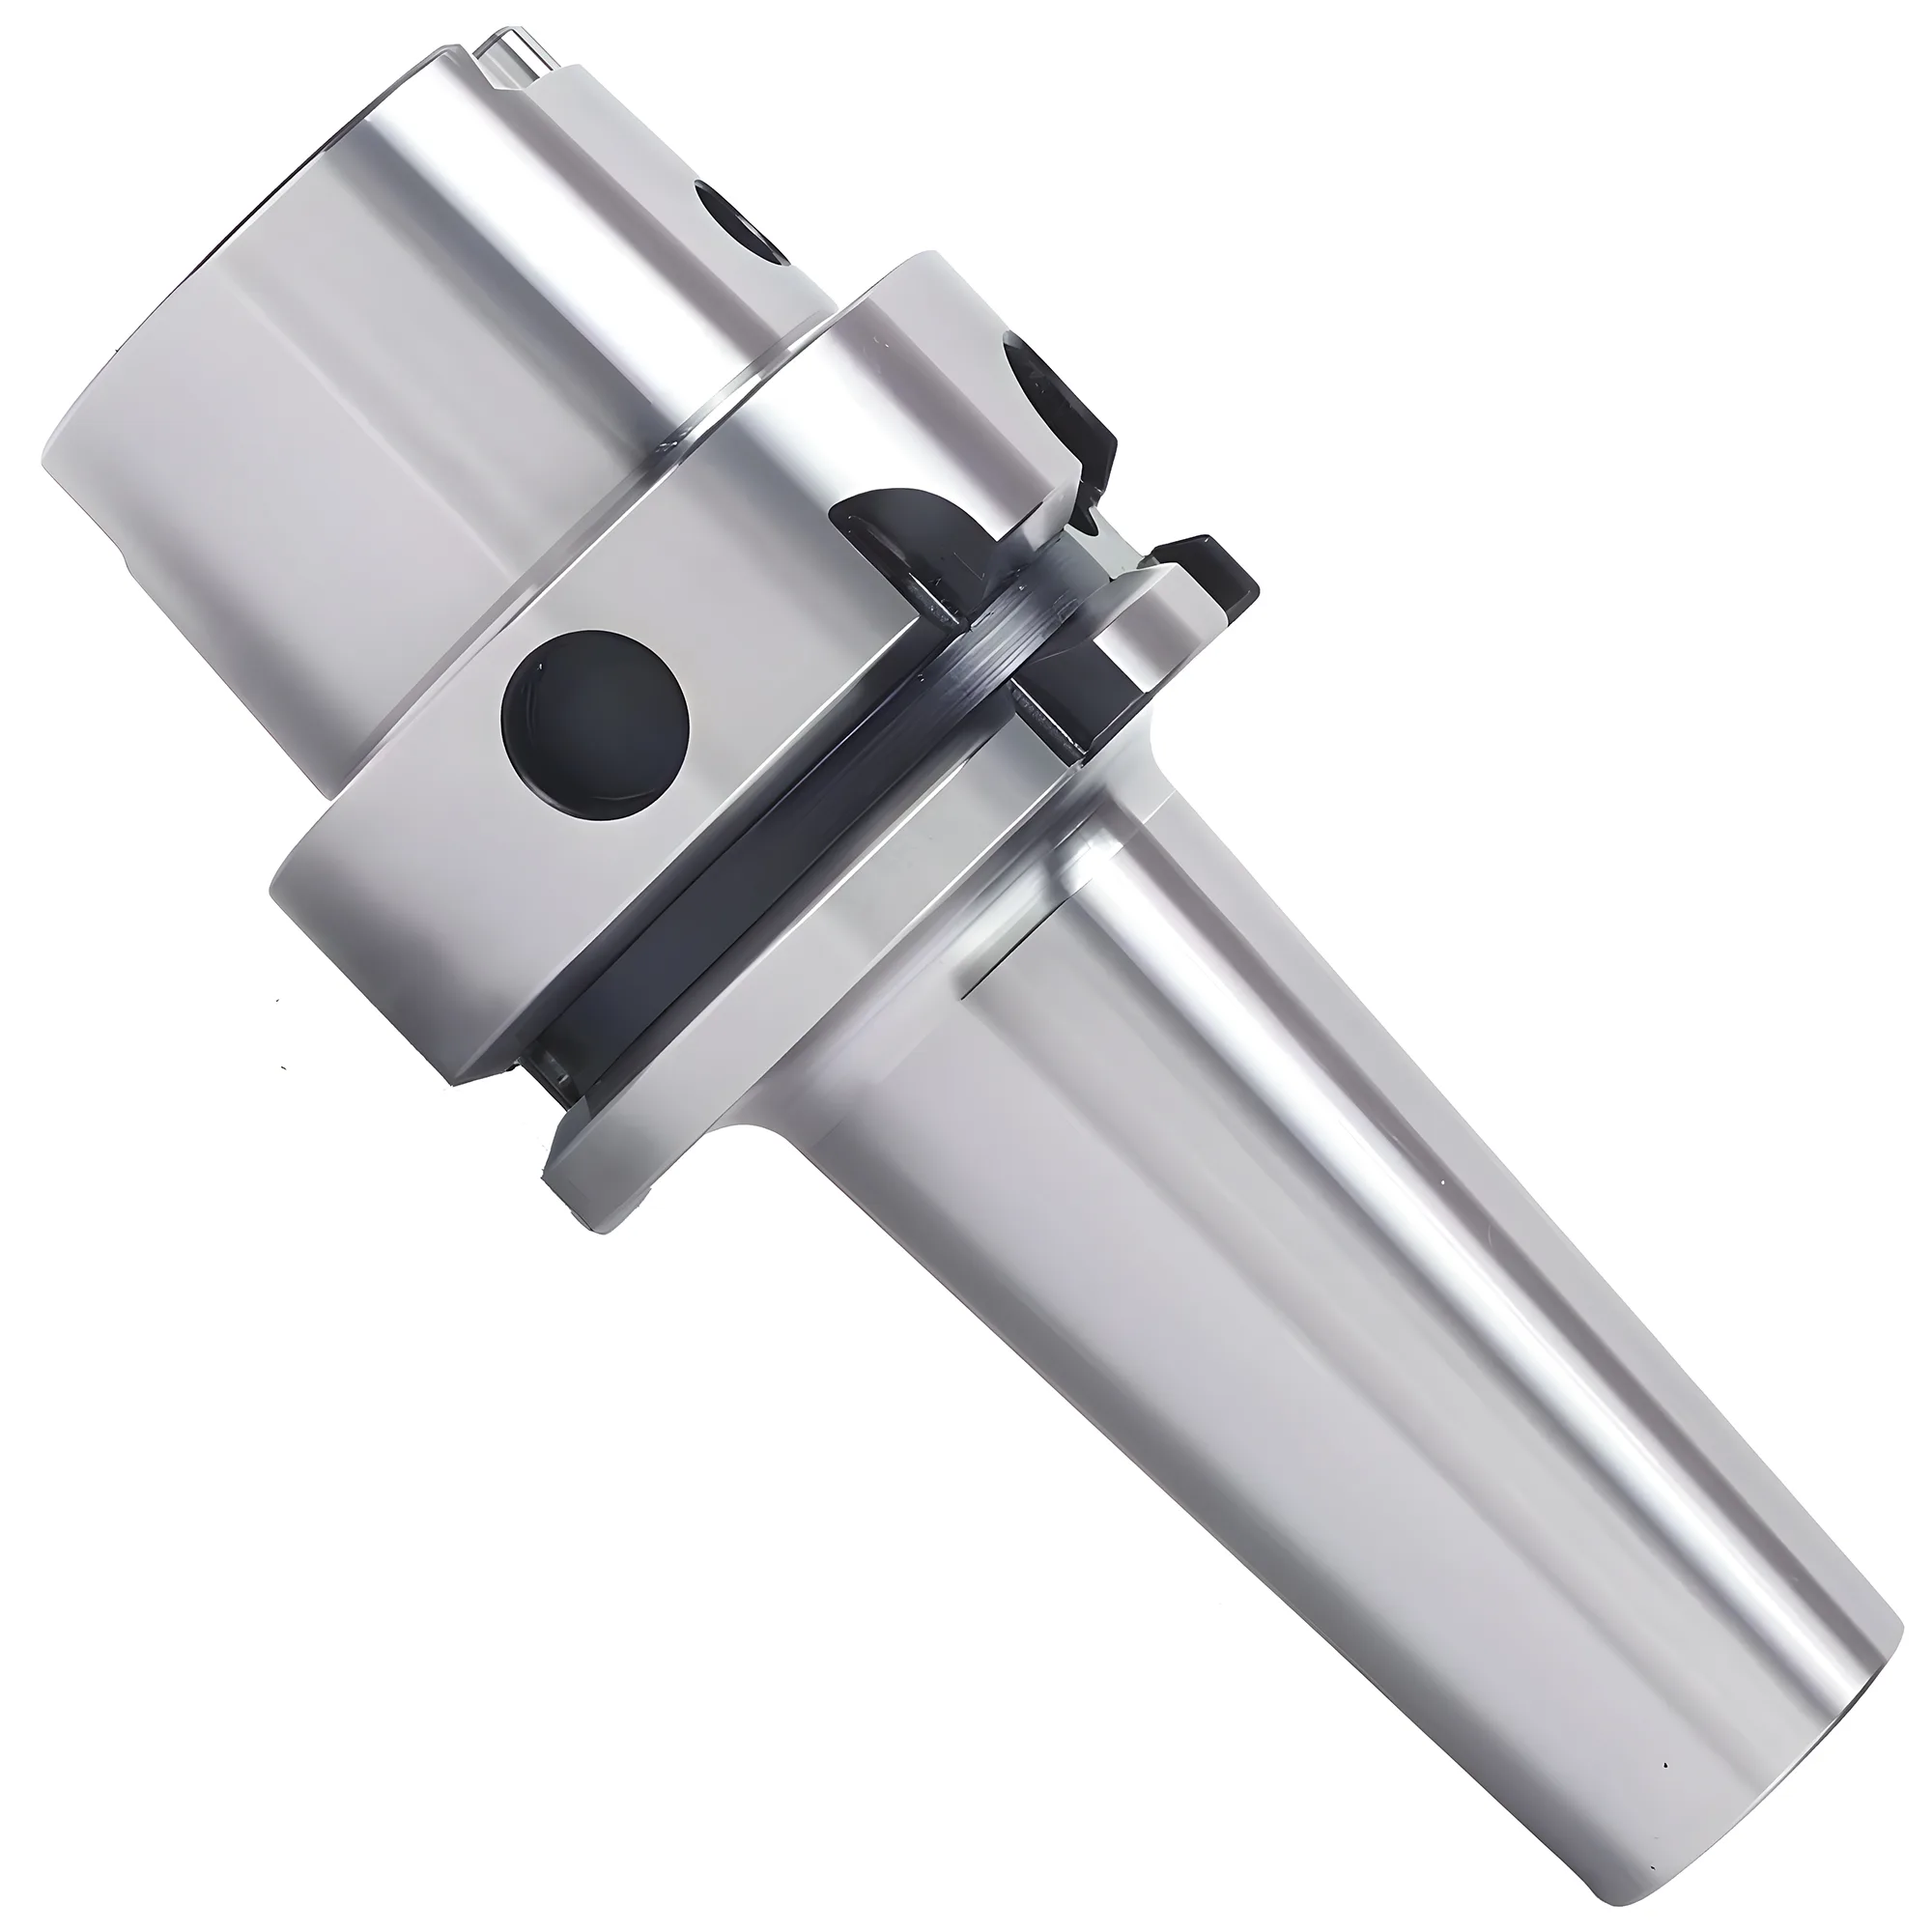
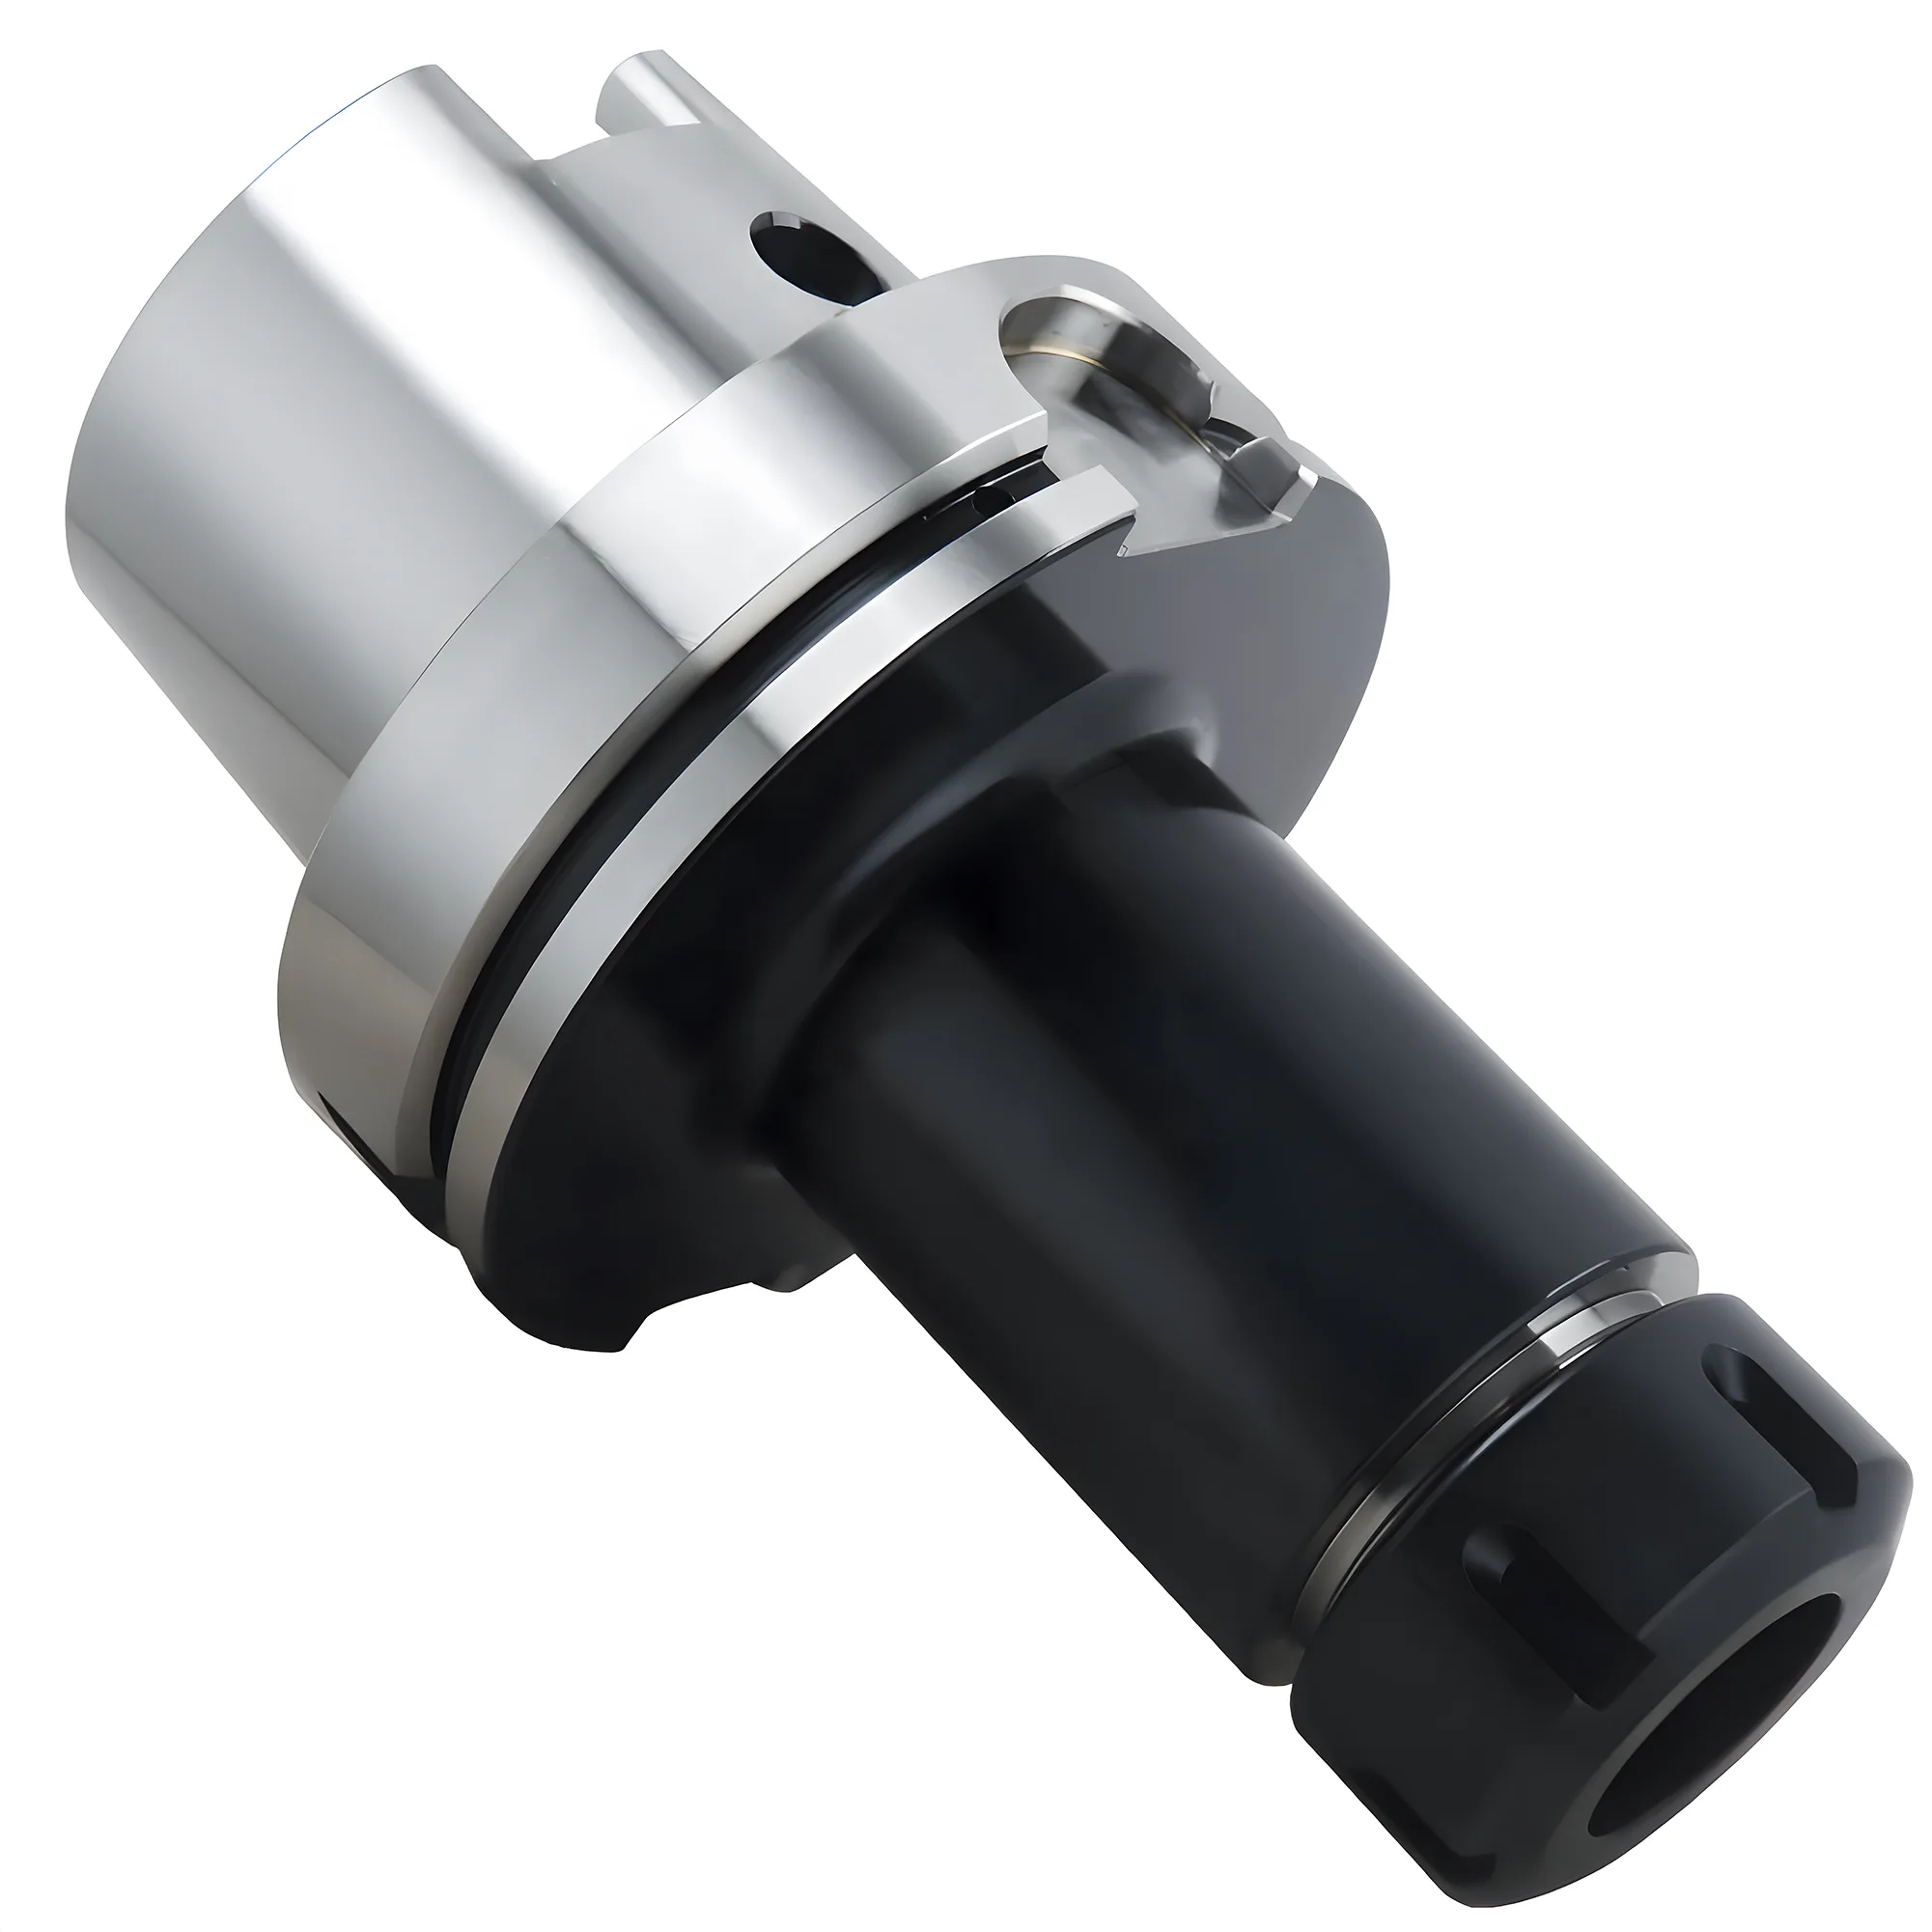
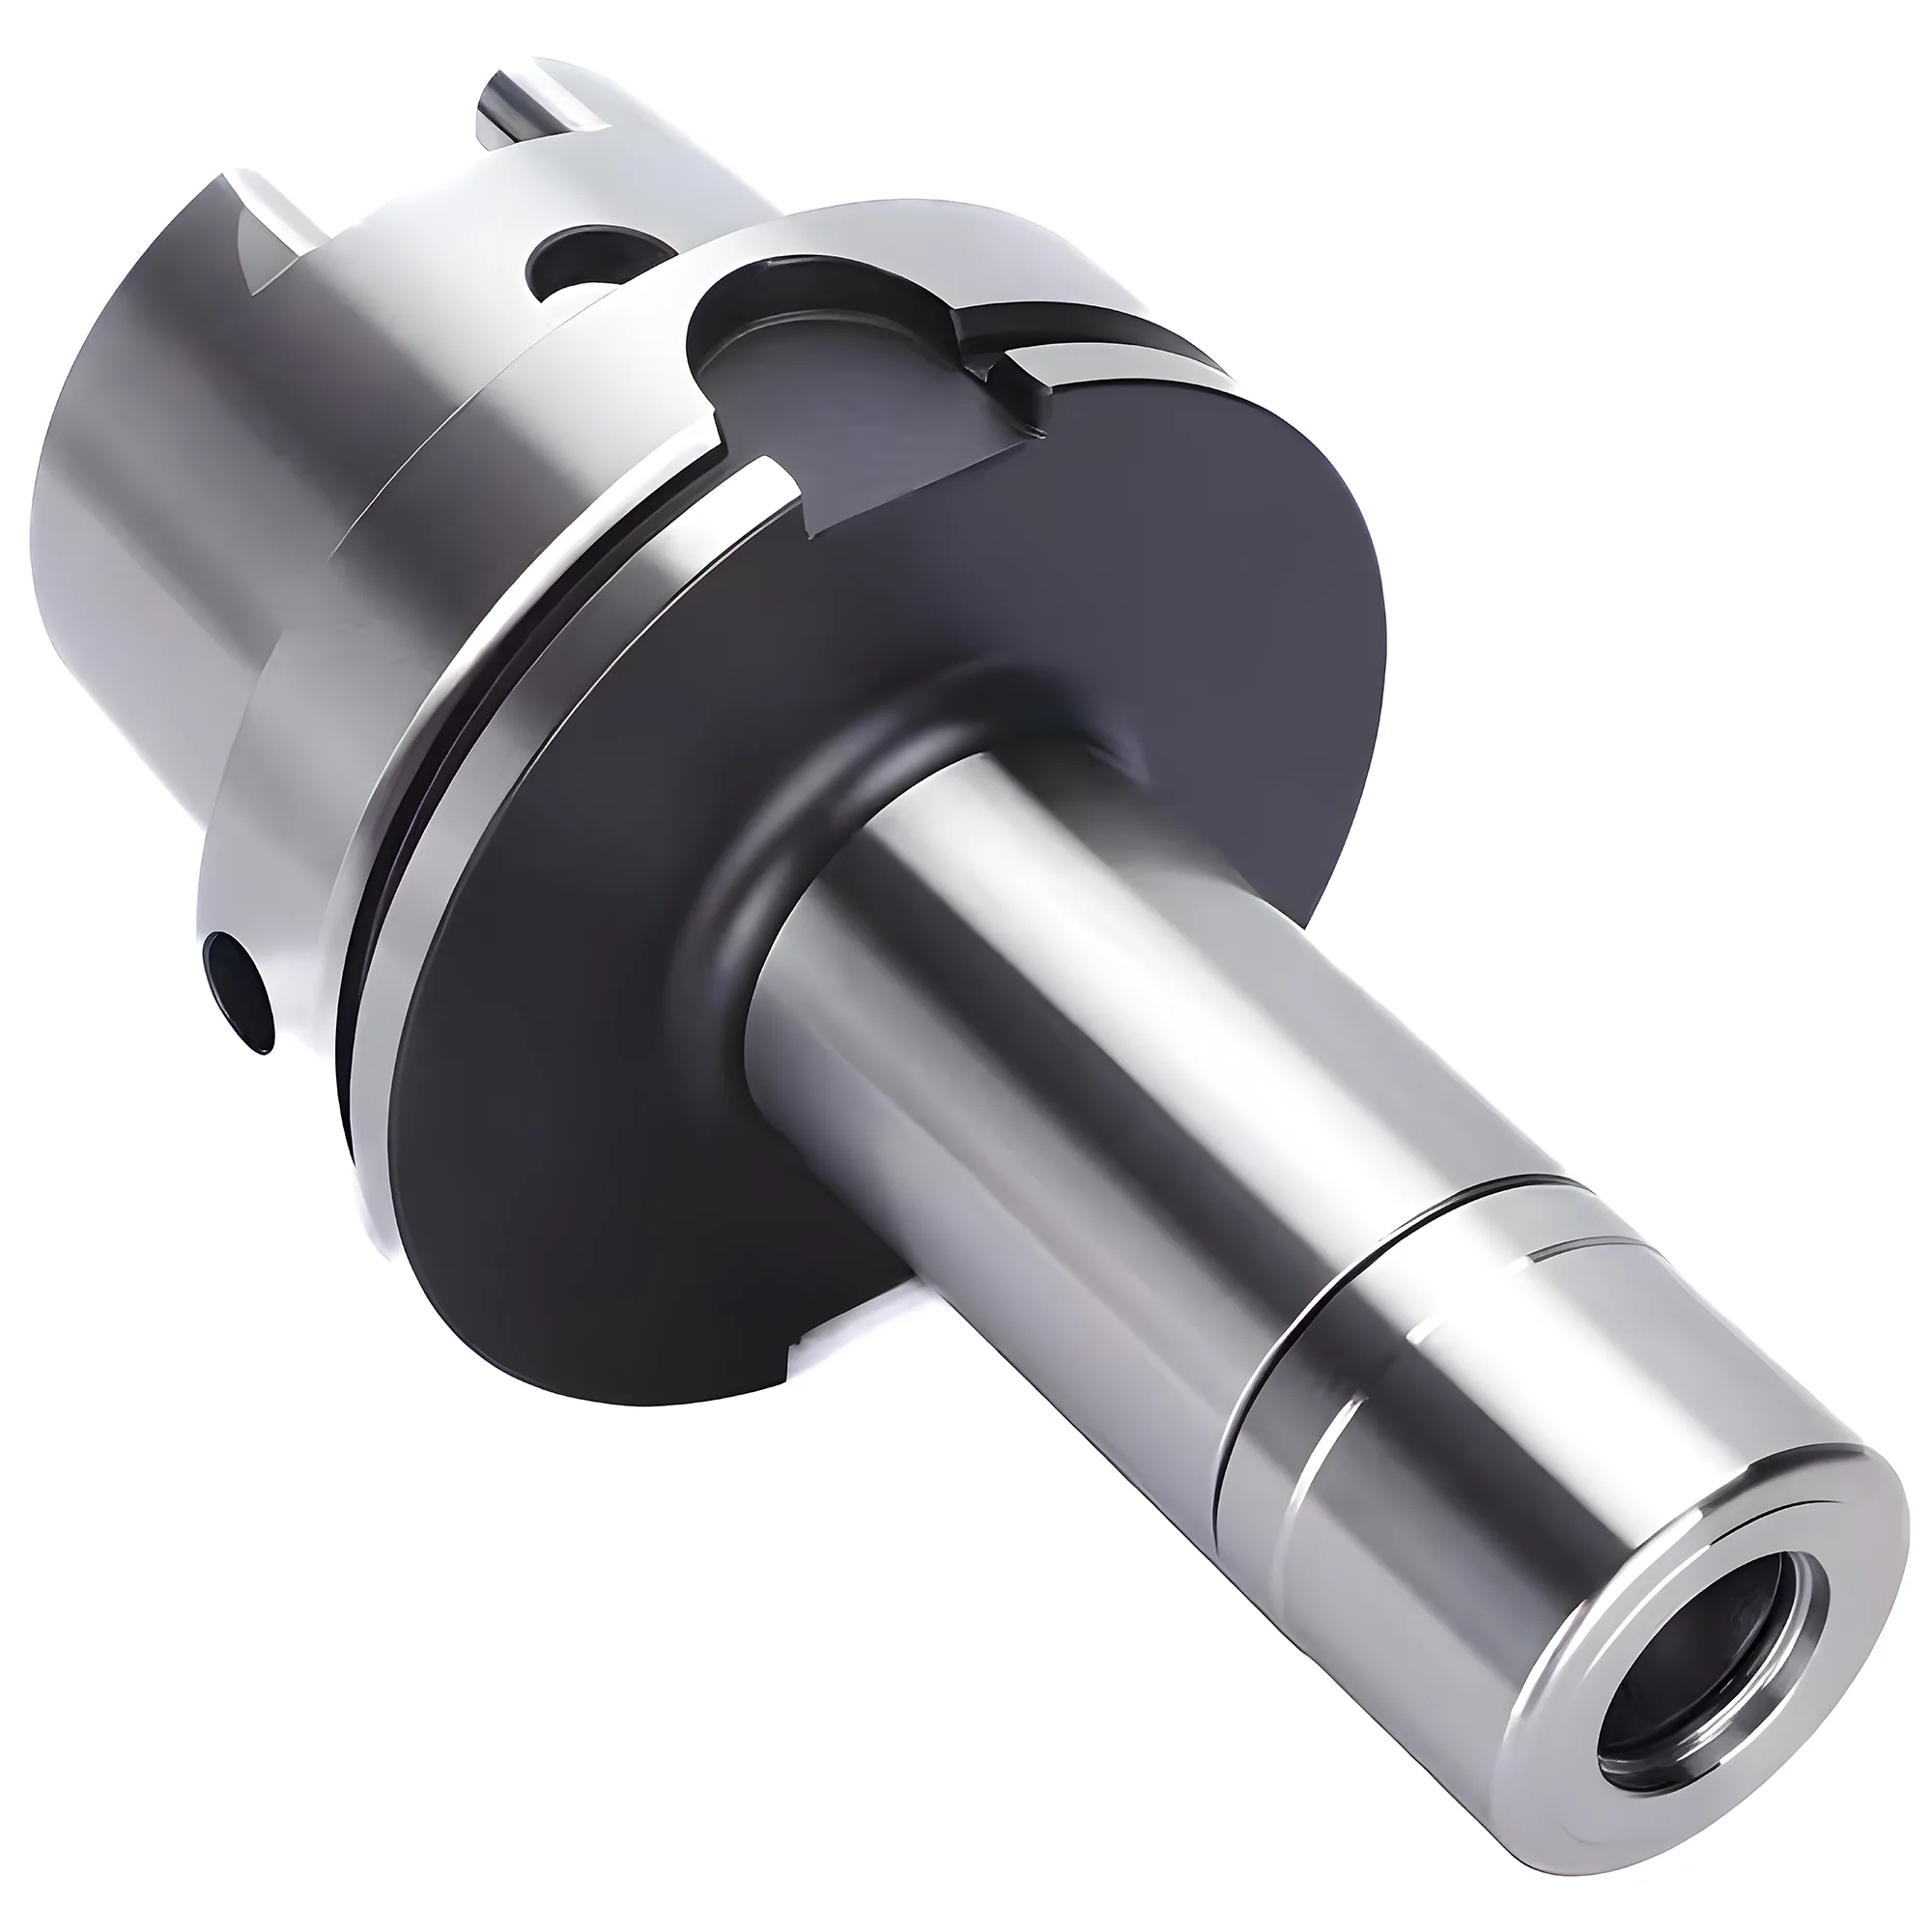
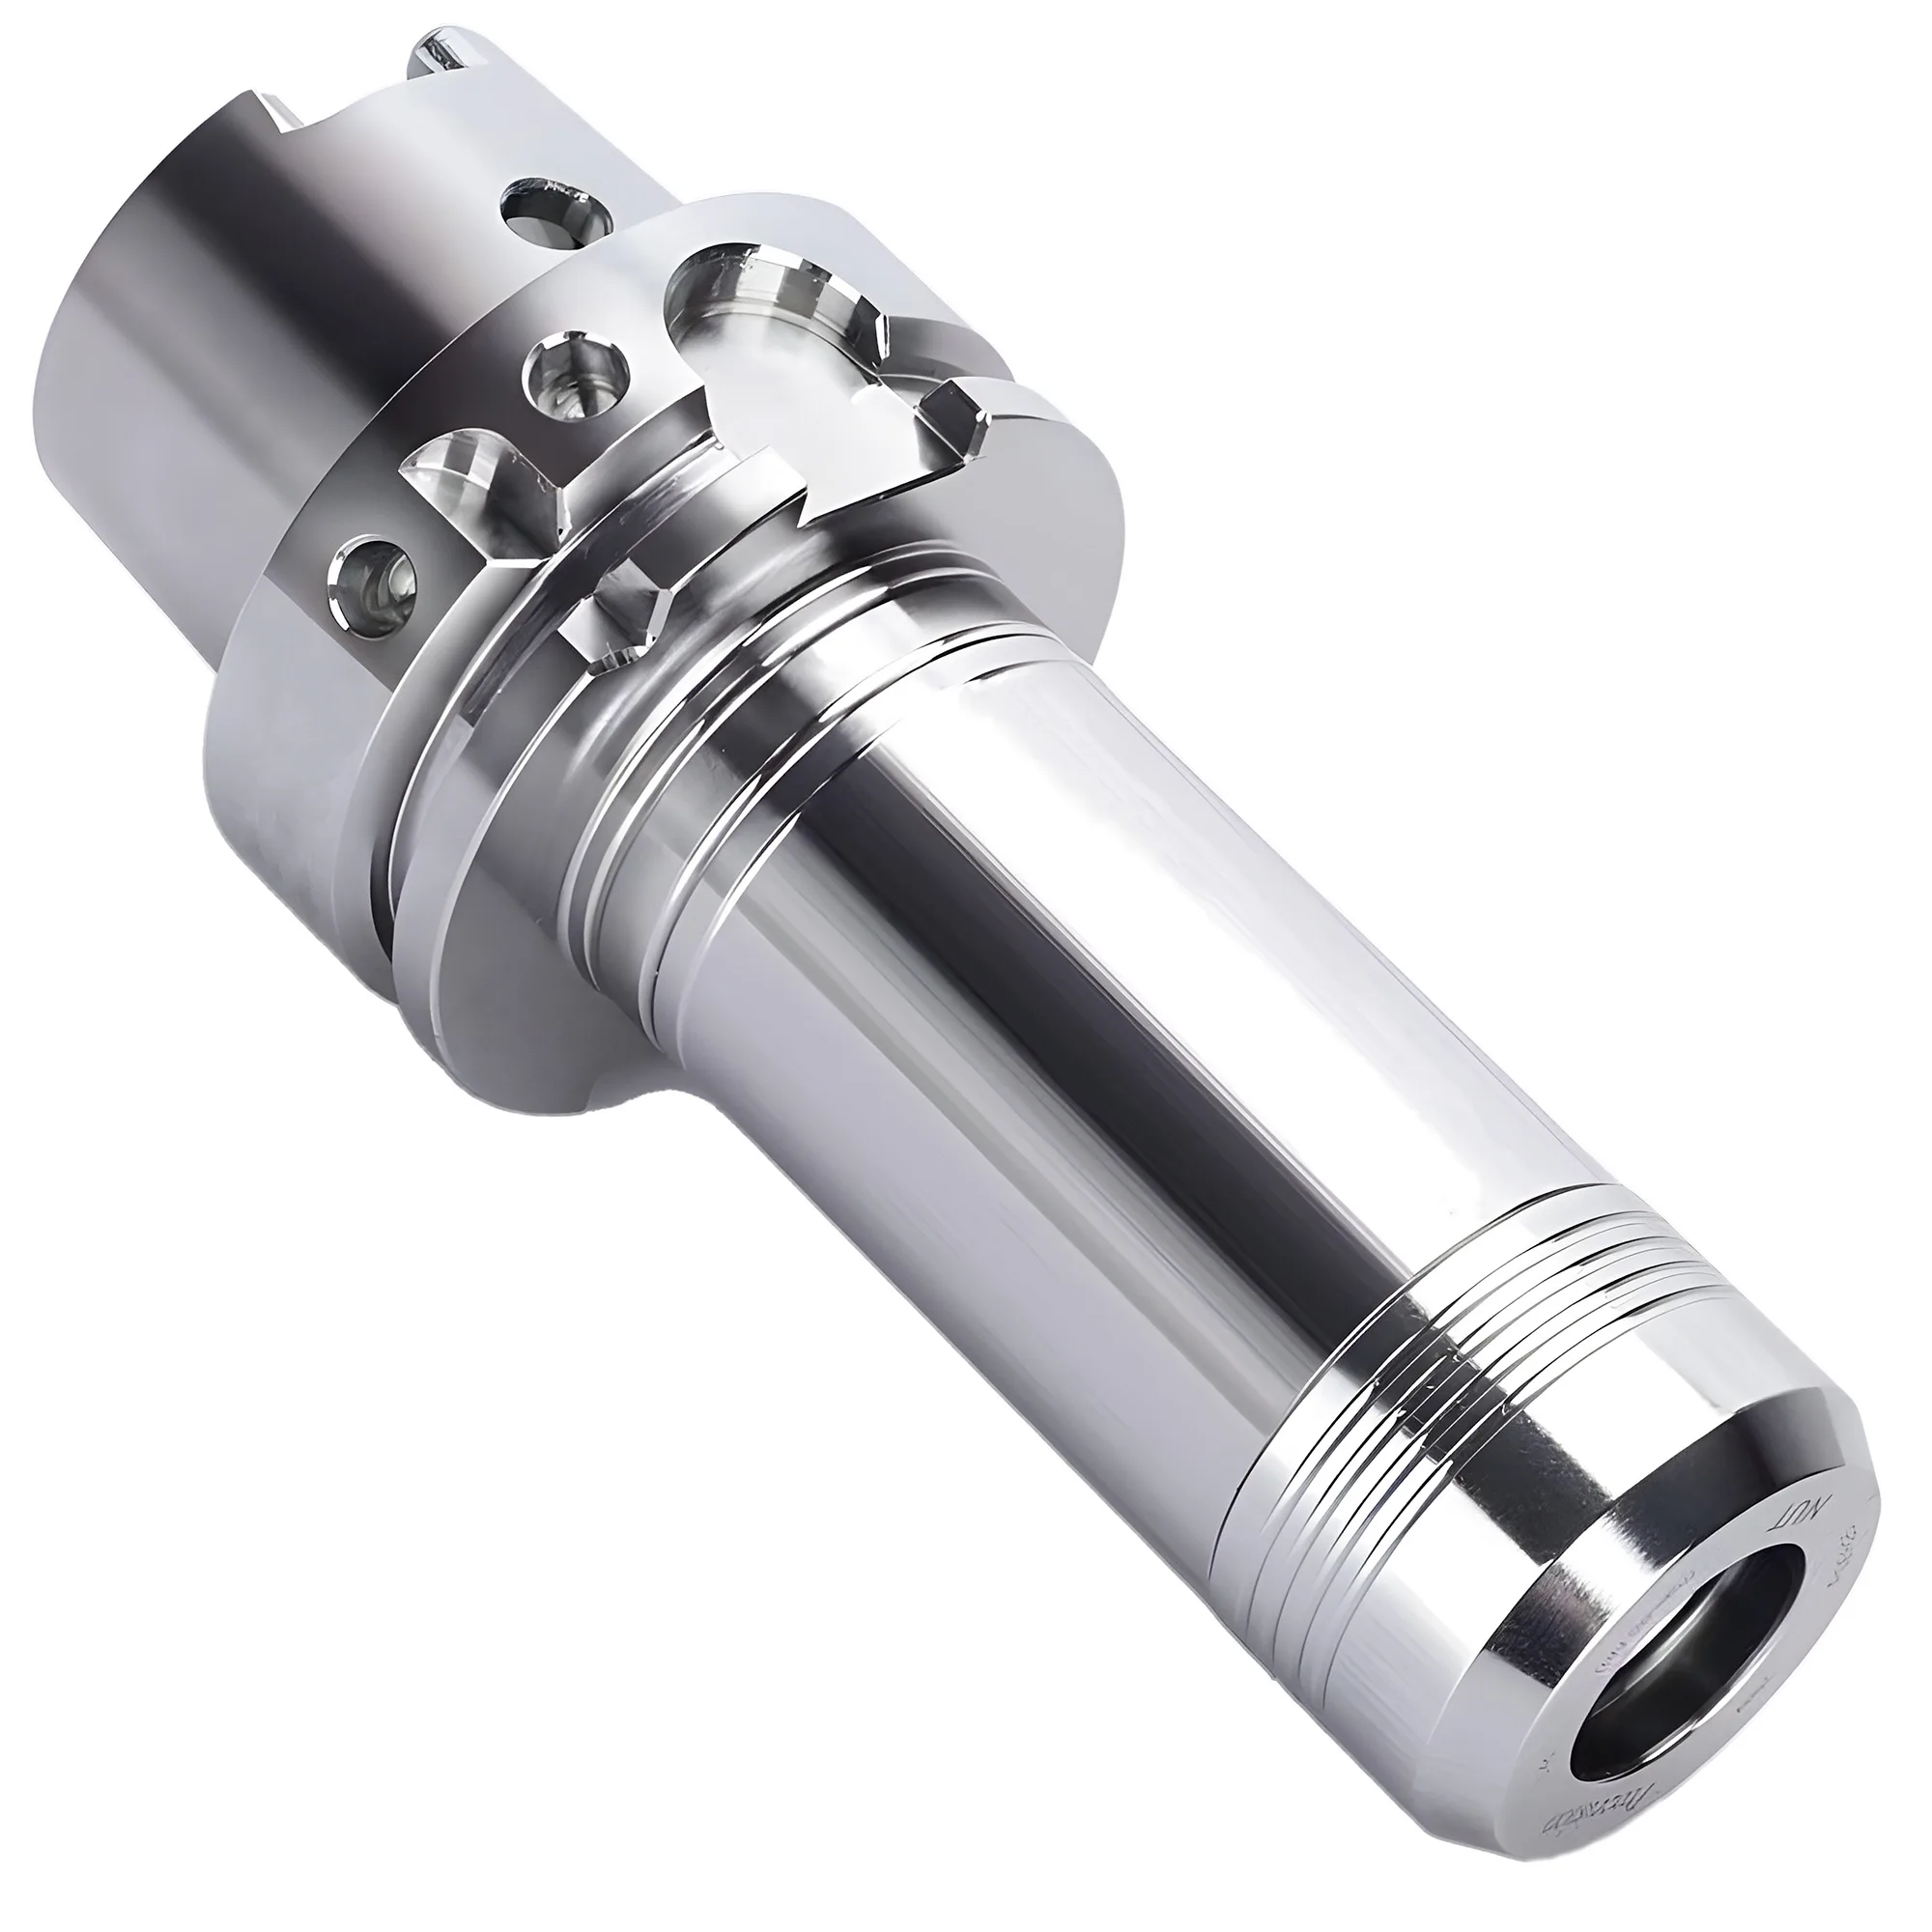
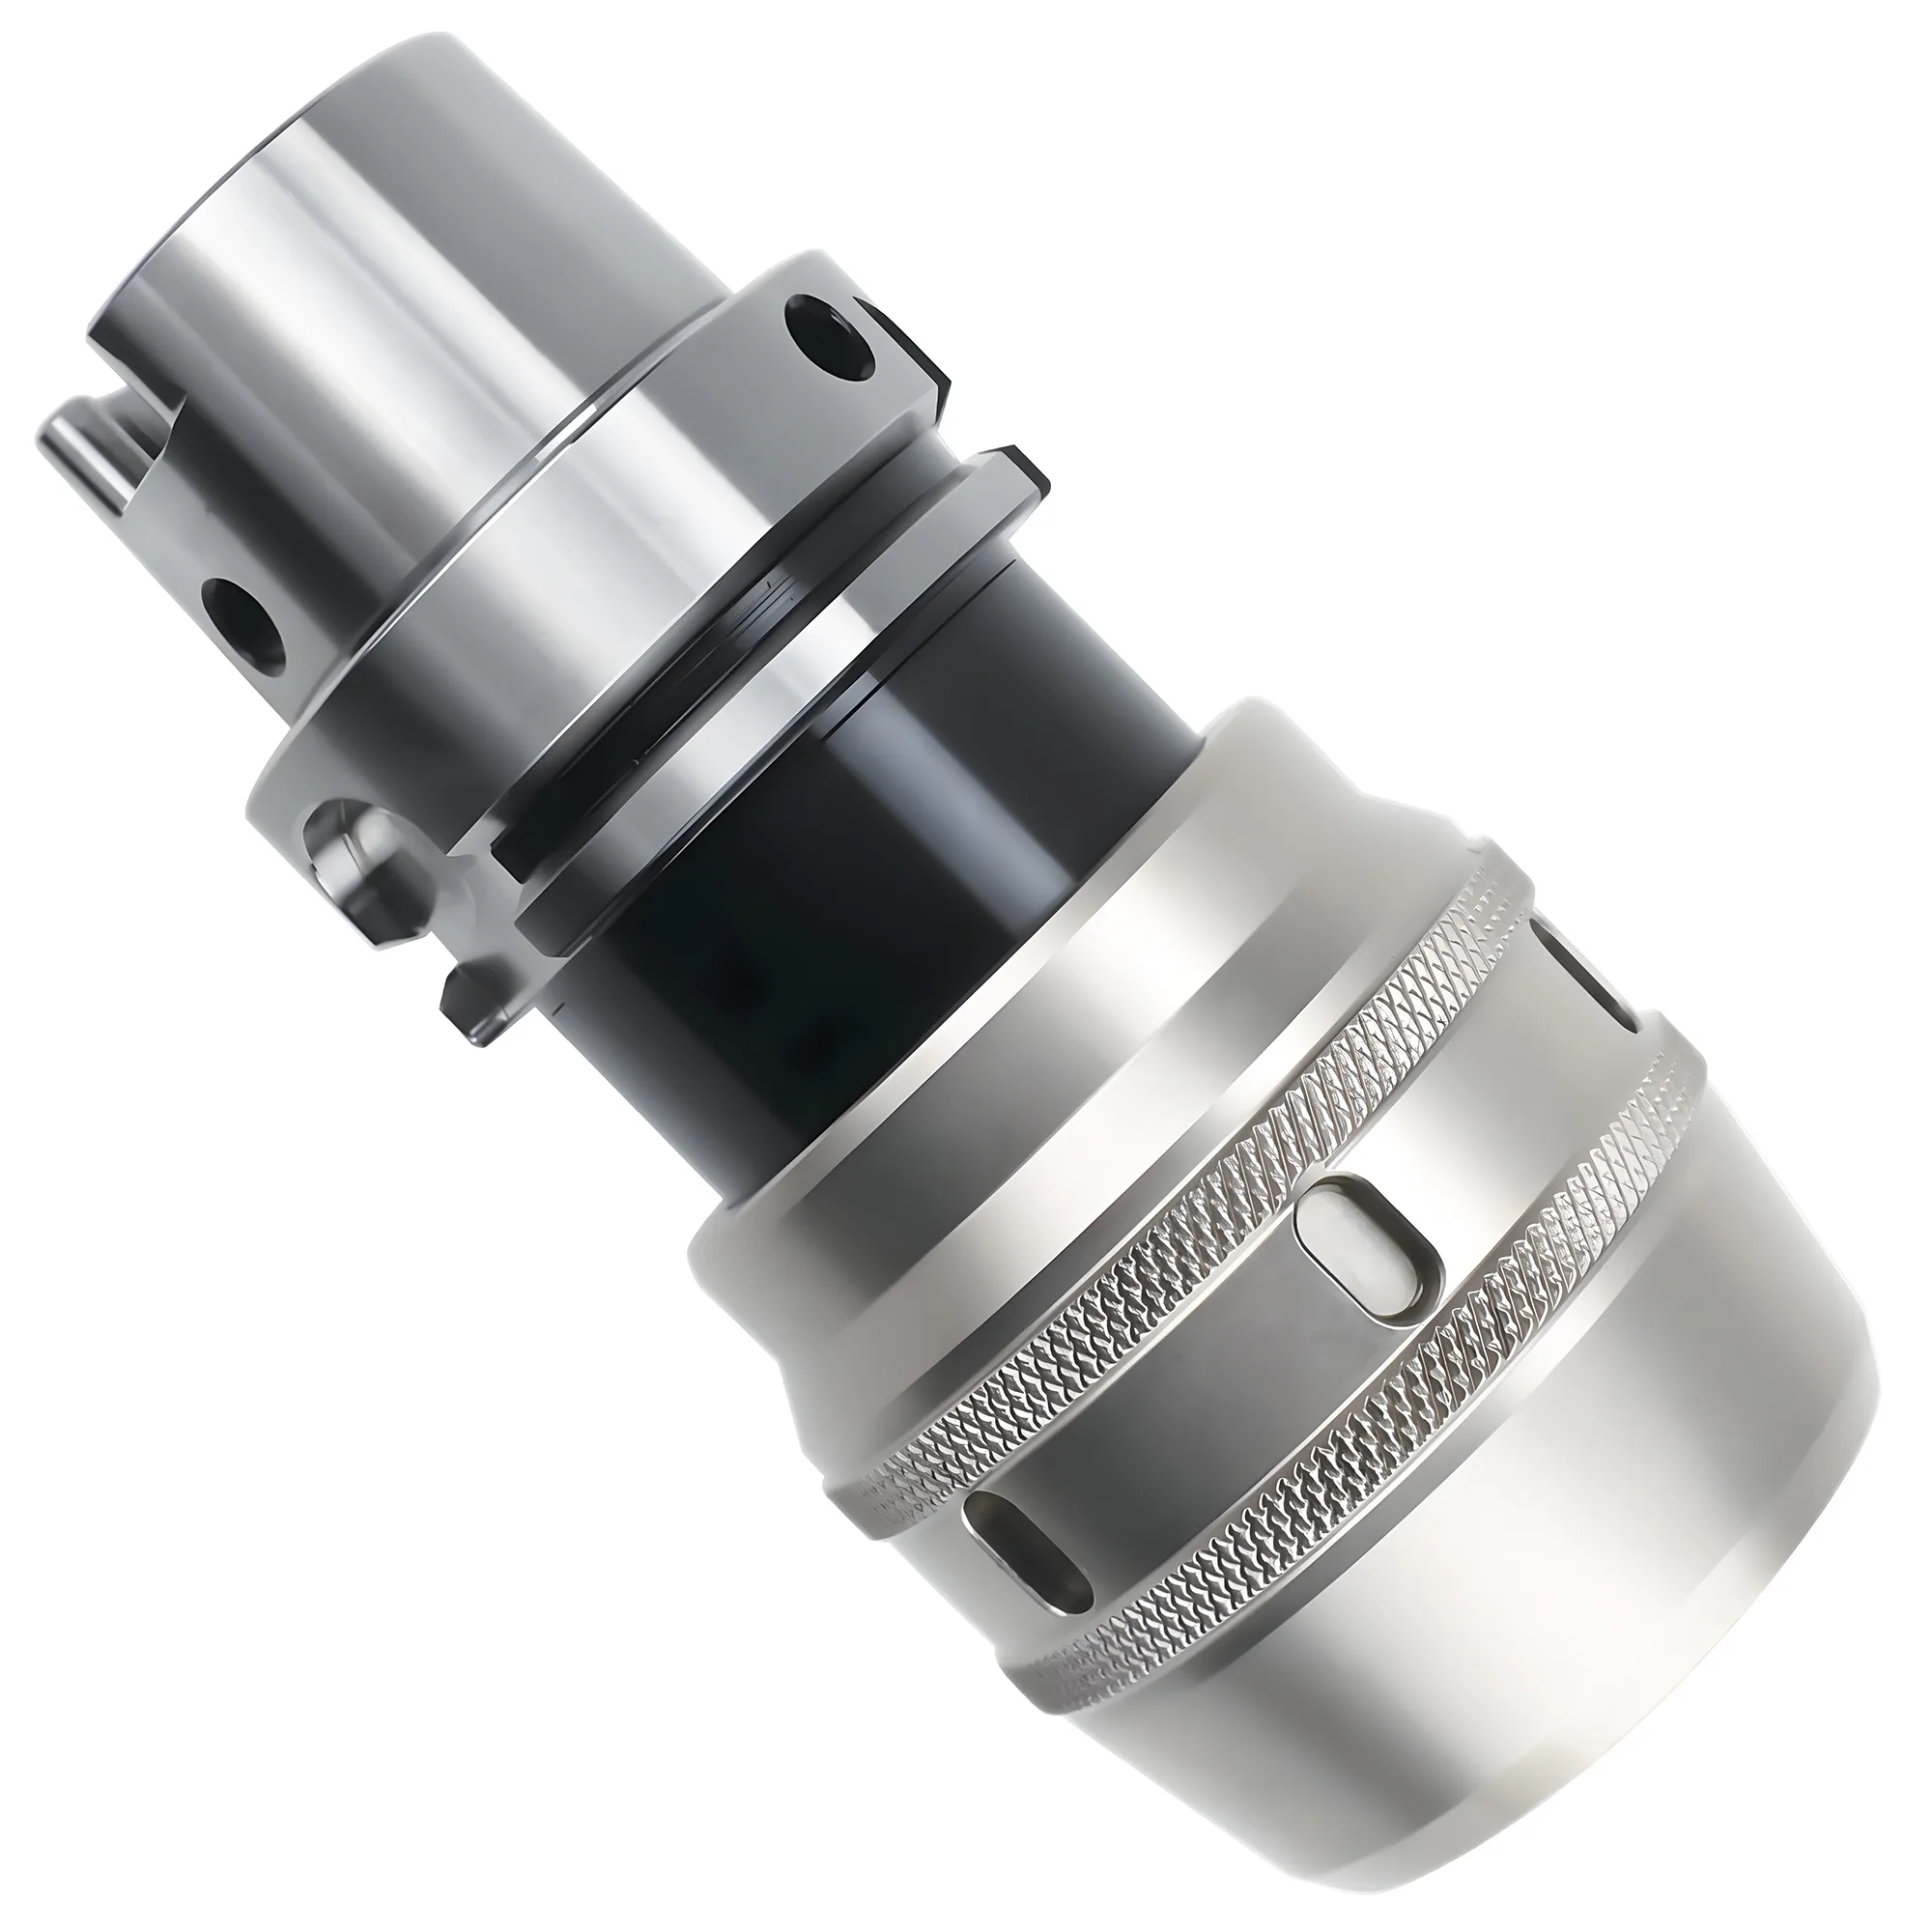
Un mandrin à pince HSK-SDC à rappel arrière est un porte-outil à nez fin pour petites queues — typiquement 2–12 mm avec les pinces SDC04 à SDC12 — dont la pince monobloc est tirée vers la broche lors du serrage, de sorte que la fraise est attirée dans le porte-outil au lieu d'en être repoussée. Il s'impose pour les outils de petit diamètre qui doivent atteindre des poches profondes et étroites en passant un montage ou une paroi de pièce. Un mandrin à pince ER est préférable lorsqu'une large couverture de queues est nécessaire (environ 1–26 mm de l'ER16 à l'ER40 selon l'ISO 15488, davantage avec l'extension ER50) et que son nez plus volumineux ne gêne pas.
Le mandrin à rappel arrière répond à une question précise : comment tenir une fraise de 3 mm ou de 6 mm sur une broche HSK lorsqu'un écrou ER est trop massif pour atteindre l'endroit où l'outil doit aller ? Ce guide explique le fonctionnement du rappel arrière, les tailles de pinces SDC, les queues HSK qui le reçoivent et la comparaison avec les autres systèmes de pinces qu'un porte-outil HSK-63 peut accueillir. Pour le dimensionnement ER proprement dit, voir le guide de sélection des pinces ER.
Qu'est-ce qu'un mandrin à pince HSK-SDC à rappel arrière ?
SDC est une désignation de pince fabricant, et non une norme ISO de pinces : un mandrin SDC reçoit une pince SDC monobloc dimensionnée pour son logement, et le serrage tire cette pince vers l'intérieur du corps. Côté queue, il s'agit d'un cône creux HSK standard selon DIN 69893 (la même géométrie que couvre l'ISO 12164), si bien que le mandrin s'adapte à toute broche HSK de taille et de forme correspondantes.
L'expression « pull back collet chuck » désigne aussi les mandrins de nez de broche de tour qui serrent la pièce. Un mandrin HSK-SDC n'en fait pas partie : c'est un porte-outil rotatif qui serre la queue de la fraise sur un centre d'usinage.
La caractéristique déterminante est le sens du déplacement : un écrou ER pousse la pince vers l'avant dans son cône, alors qu'un mandrin SDC tire la pince vers l'arrière, vers la broche. Comme la pince se déplace vers le plan de jauge en se fermant, le mouvement de serrage ne peut pas faire sortir la fraise du porte-outil, et le nez peut être bien plus fin qu'un corps qui doit porter un écrou de serrage ER extérieur.
Rappel arrière vs poussée avant : pourquoi le nez s'affine
Dans un mandrin à pince ER, l'écrou de serrage se visse à l'extérieur du nez du porte-outil et pousse la pince vers l'avant dans un alésage conique de 8° (ISO 15488). L'écrou doit entourer la pince, c'est donc lui qui fixe le diamètre du nez : selon le Tableau 3 de l'ISO 15488, un écrou ER16 standard mesure 32 mm, un écrou ER20 35 mm et un écrou ER25 42 mm. Les écrous ER de type mini sont plus fins — un écrou mini ER16 mesure environ 22 mm — mais entourent eux aussi la pince.
Dans un mandrin SDC à rappel arrière, aucun écrou n'entoure le nez. La pince est tirée dans le corps, de sorte que le nez n'a qu'à contenir la pince elle-même.
Au niveau de l'outil, un nez SDC06 d'environ 14 mm se compare aux 32 mm d'un écrou ER16 standard tenant la même queue de 6 mm — moins de la moitié du diamètre qui doit passer le montage et la paroi de la poche. Ce dégagement, multiplié sur une grande longueur de projection, est la raison d'acheter un mandrin à rappel arrière.
| Critère | Mandrin à pince ER (poussée avant) | Mandrin à pince SDC à rappel arrière |
|---|---|---|
| Déplacement de la pince au serrage | Vers l'avant, dans le cône | Vers l'arrière, vers la broche |
| Élément de serrage au nez | Écrou fileté extérieur | Aucun — pince tirée dans le corps |
| Diamètre du nez pour une queue de 6 mm | 32 mm (écrou ER16 standard, ISO 15488 Tableau 3) ; environ 22 mm avec un écrou mini | Environ 14 mm (SDC06, catalogue typique) |
| Plage de queues par porte-outil | Environ 1–10 mm (ER16) à 3–26 mm (ER40) | Typiquement 2–12 mm de SDC04 à SDC12 |
| Norme de pince | ISO 15488 / DIN 6499 — interchangeable entre marques | SDC propre au fabricant |
| Usage idéal | Fraisage général, perçage, large panel d'outils | Petits outils dans des formes profondes et étroites |
Note sur la compatibilité des pinces
Les pinces SDC ne sont pas interchangeables avec les pinces ER. Les pinces se commandent selon la taille SDC du mandrin (SDC04, SDC06, SDC08 ou SDC12) et le diamètre de queue, et se vérifient sur le tableau du fabricant du mandrin — les cotes SDC ne sont pas normalisées entre marques comme le sont les pinces ER selon l'ISO 15488.
Tailles de pinces SDC et options de queue HSK
Chaque taille SDC couvre une bande de queues qui commence à 2 ou 3 mm ; le choix dépend donc du plus gros outil à tenir et du diamètre de nez acceptable. Dans les catalogues typiques, la SDC04 reçoit 2–4 mm, la SDC06 2–6 mm, la SDC08 2–8 mm et la SDC12 3–12 mm. Il convient de choisir la plus petite taille SDC qui couvre la plus grosse queue : c'est elle qui donne le nez le plus fin.
Côté queue, les corps HSK-A50, HSK-A63 et HSK-A100 sont courants, de même que les formes grande vitesse HSK-E40 et HSK-E50. Les formes HSK E et F suppriment les rainures d'entraînement de la forme A, ce qui donne un corps symétrique qui s'équilibre mieux à haute vitesse (DIN 69893). Les plus petits corps HSK-E s'arrêtent généralement à la SDC08.
La longueur de projection est la seconde décision. Les longueurs catalogue vont d'environ 60 mm à 250 mm. Il convient de choisir la projection la plus courte qui dégage la pièce : l'erreur d'inclinaison et la flexion croissent toutes deux avec la distance au plan de jauge, si bien que chaque millimètre de portée supplémentaire coûte un peu de précision. C'est le nez fin qui permet à un outil court d'atteindre une forme profonde sans porte-à-faux d'outil long et flexible — le porte-outil assure la portée à la place de la fraise.
Quelles pinces conviennent à un porte-outil HSK-63 ?
Une broche HSK-63 n'impose pas de système de pinces — c'est le mandrin monté sur le cône qui le détermine. La même queue HSK-A63 équipe plusieurs familles de mandrins à pince, chacune avec ses propres pinces :
| Système de pinces sur HSK-A63 | Plage de queues typique | Norme de pince | Idéal pour |
|---|---|---|---|
| Mandrin à pince ER | Environ 1–26 mm (ER16–ER40) ; jusqu'à 34 mm avec ER50 | ISO 15488 / DIN 6499 | Fraisage et perçage généraux, panel d'outils le plus large |
| Mandrin ER de précision (classe PGER) | Environ 3–20 mm | Pinces ER standard, écrou propre au mandrin | Finition lorsque le faux-rond limite la durée de vie de l'outil |
| Mandrin à pince type SK (GSK) | Environ 1–25 mm | Logements SK fabricant | Plage de serrage continue par logement |
| Mandrin à pince SDC à rappel arrière | Typiquement 2–12 mm | SDC fabricant | Petits outils dans des formes profondes et étroites |
| Mandrin de fraisage puissant type C | Jusqu'à 42 mm | Type C fabricant | Ébauche lourde sur grosses queues |
Quand on cherche une « pince HSK 63 », la réponse dépend du mandrin : il faut identifier le système de pinces marqué sur le porte-outil (ER, SK, SDC ou C) avant de commander des pinces. Pour l'ébauche à fort couple, un mandrin à rappel arrière n'est pas le bon outil — un mandrin de fraisage puissant ou un porte-outil à serrage latéral reprend cette charge. Pour le dimensionnement au sein de la famille ER, le guide de sélection des pinces ER détaille les compromis.
Faux-rond et vitesse : ce qu'il faut vérifier sur la fiche technique
Le faux-rond d'un mandrin SDC est une valeur annoncée par le fabricant, et non une classe normalisée ; les chiffres catalogue ne se comparent donc que lorsque la méthode de mesure — broche de contrôle, projection et position du comparateur — est indiquée. Les pinces ER disposent d'une référence normalisée : la classe 2 de l'ISO 15488 admet ≤0.015 mm TIR pour d₁ ≤ 10 mm et ≤0.020 mm pour d₁ 10–26 mm, et les grades de pinces UP/AA des fabricants atteignent ≤0.005 mm TIR. Aucune norme équivalente ne couvre les pinces SDC.
Le faux-rond compte le plus précisément sur les petits outils que tiennent les mandrins SDC. Chaque 0.0001 inch (2.5 µm) de faux-rond réduit la durée de vie de l'outil d'environ 10% (règle du dixième de BIG DAISHOWA), et sur une fraise de 2–6 mm, le même faux-rond représente une part de l'avance par dent bien plus importante que sur un outil de 20 mm.
La vitesse est fixée par la forme de queue, l'équilibrage et la valeur annoncée par le fabricant, non par le type de pince. Les porte-outils HSK-A63 tournent typiquement en production à 15 000–25 000 RPM, tandis que les variantes HSK-E sans rainures atteignent 40 000+ RPM ; la DIN 69893 définit la géométrie, pas une limite de vitesse. La classe d'équilibrage suit l'ISO 1940-1, où le balourd spécifique admissible vaut e_per ≈ 9549 × G / n (g·mm/kg, n en RPM) — doubler la vitesse de broche divise par deux le balourd qu'un porte-outil peut porter pour une classe donnée. Avant de faire tourner vite de petits outils, la classe d'équilibrage du mandrin est à confronter à la vitesse de broche. Pour le côté cône de la décision, voir la comparaison BT, CAT et HSK.
Quand choisir le HSK-SDC plutôt qu'un mandrin à pince ER
✦ HSK-SDC à rappel arrière, idéal pour
- Petites fraises (typiquement 2–12 mm) qui doivent passer un montage ou entrer dans une poche profonde et étroite
- Travaux de détail en moules et matrices où le dégagement du nez limite la trajectoire
- Garder un porte-à-faux de fraise court en laissant un porte-outil fin assurer la portée
- Broches HSK-A et HSK-E déjà présentes à l'atelier
✦ Mandrin à pince ER, idéal pour
- Large couverture de queues, d'environ 1 mm jusqu'à 26 mm (ER40), ou davantage avec ER50
- Pinces interchangeables entre marques selon l'ISO 15488 / DIN 6499
- Perçage, taraudage et fraisage général lorsque le diamètre du nez n'est pas une contrainte
- Broches BT et CAT aussi bien que HSK
Tableau de sélection rapide
| Scénario | Porte-outil recommandé | Pourquoi |
|---|---|---|
| Fraise hémisphérique de 3 mm finissant une nervure profonde dans un moule | HSK-SDC (SDC04 ou SDC06) | Le nez fin passe entre les parois de la nervure ; porte-à-faux de fraise court |
| Fraise de 6 mm, pièce ouverte, fraisage général | Mandrin à pince ER (ER16–ER25) | Dégagement du nez non limitant ; pinces standard |
| Outil de 10–12 mm devant passer une bride haute | HSK-SDC (SDC12) | Le nez à rappel arrière est plus fin qu'un écrou ER20 ou ER25 standard |
| Fraise d'ébauche de 16–20 mm | Mandrin à pince ER ou mandrin de fraisage puissant | Hors plage SDC ; il faut de la tenue, pas de la finesse |
| Perçage et fraisage mixtes, nombreux diamètres | Mandrin à pince ER | Un porte-outil plus un jeu de pinces couvre la plage la plus large |
Le HSK-SDC pour la portée fine avec de petits outils, l'ER pour la plage et l'interchangeabilité.
Un mandrin à pince HSK-SDC à rappel arrière tient typiquement des queues de 2–12 mm dans une pince monobloc tirée vers la broche, ce qui supprime l'écrou extérieur et donne un nez de moins de la moitié du diamètre d'un écrou ER16 standard. Il s'impose lorsque le dégagement du nez — et non la tenue ou la plage de queues — limite l'opération ; pour une large couverture de queues, des pinces normalisées et le fraisage et le perçage généraux, un mandrin à pince ER est le bon choix. Le faux-rond SDC ne se compare que dans des conditions de mesure déclarées, car aucune classe ISO ne couvre les pinces SDC.
Qu'est-ce qu'un mandrin à pince HSK SDC ?
Un mandrin HSK SDC est un porte-outil à nez fin dont la pince SDC monobloc est tirée vers la broche lors du serrage, de sorte que la fraise est attirée vers l'intérieur au lieu d'être repoussée hors du porte-outil. Les pinces courantes SDC04 à SDC12 couvrent des queues de 2 à 12 mm, sur queues HSK-A et HSK-E selon DIN 69893.
À quoi sert un mandrin à pince à rappel arrière ?
Un mandrin à pince à rappel arrière tient de petites fraises là où un écrou ER serait trop gros. Comme la pince est tirée dans le corps au lieu d'être serrée par un écrou extérieur, le nez reste fin, ce qui permet à des outils de 2 à 12 mm d'atteindre des poches profondes et étroites et de passer des montages avec un porte-à-faux de fraise court. Il n'est pas destiné à l'ébauche lourde.
Quelles pinces conviennent à un porte-outil HSK 63 ?
Les porte-outils HSK-63 acceptent plusieurs systèmes de pinces. Les mandrins ER couvrent environ 1 à 34 mm avec les pinces ER16 à ER50 ; les logements type SK (GSK) tiennent de 1 à 25 mm ; les mandrins SDC à rappel arrière tiennent de 2 à 12 mm pour une portée fine ; et les mandrins de fraisage puissants type C serrent jusqu'à 42 mm pour l'ébauche. C'est le porte-outil, et non le cône HSK, qui détermine la pince adaptée.
Peut-on utiliser des pinces ER dans un mandrin SDC ?
Non. Un mandrin SDC ne reçoit que des pinces SDC monobloc dimensionnées pour son logement, par exemple la SDC06 pour des queues de 2 à 6 mm. Les pinces ER suivent la géométrie à 8° de l'ISO 15488 et sont serrées vers l'avant par un écrou fileté ; elles ne s'adaptent donc pas au logement SDC et n'y serrent pas correctement. Les pinces se commandent selon la taille SDC du mandrin.
À quelle vitesse un mandrin HSK SDC peut-il tourner ?
La limite de vitesse dépend de la forme de queue HSK, de la classe d'équilibrage et de la valeur annoncée par le fabricant, non de la pince SDC. Les porte-outils HSK-A63 tournent typiquement à 15 000 à 25 000 RPM en production, tandis que les queues HSK-E sans rainures atteignent 40 000 RPM ou plus. La classe d'équilibrage annoncée du mandrin selon l'ISO 1940-1 est à confronter à la vitesse de broche.
Sources
- DIN 69893 / ISO 12164 — HSK Hollow-Shank Taper Specifications
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- ISO 1940-1:2003 — Balance quality requirements for rotors in a constant (rigid) state
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout