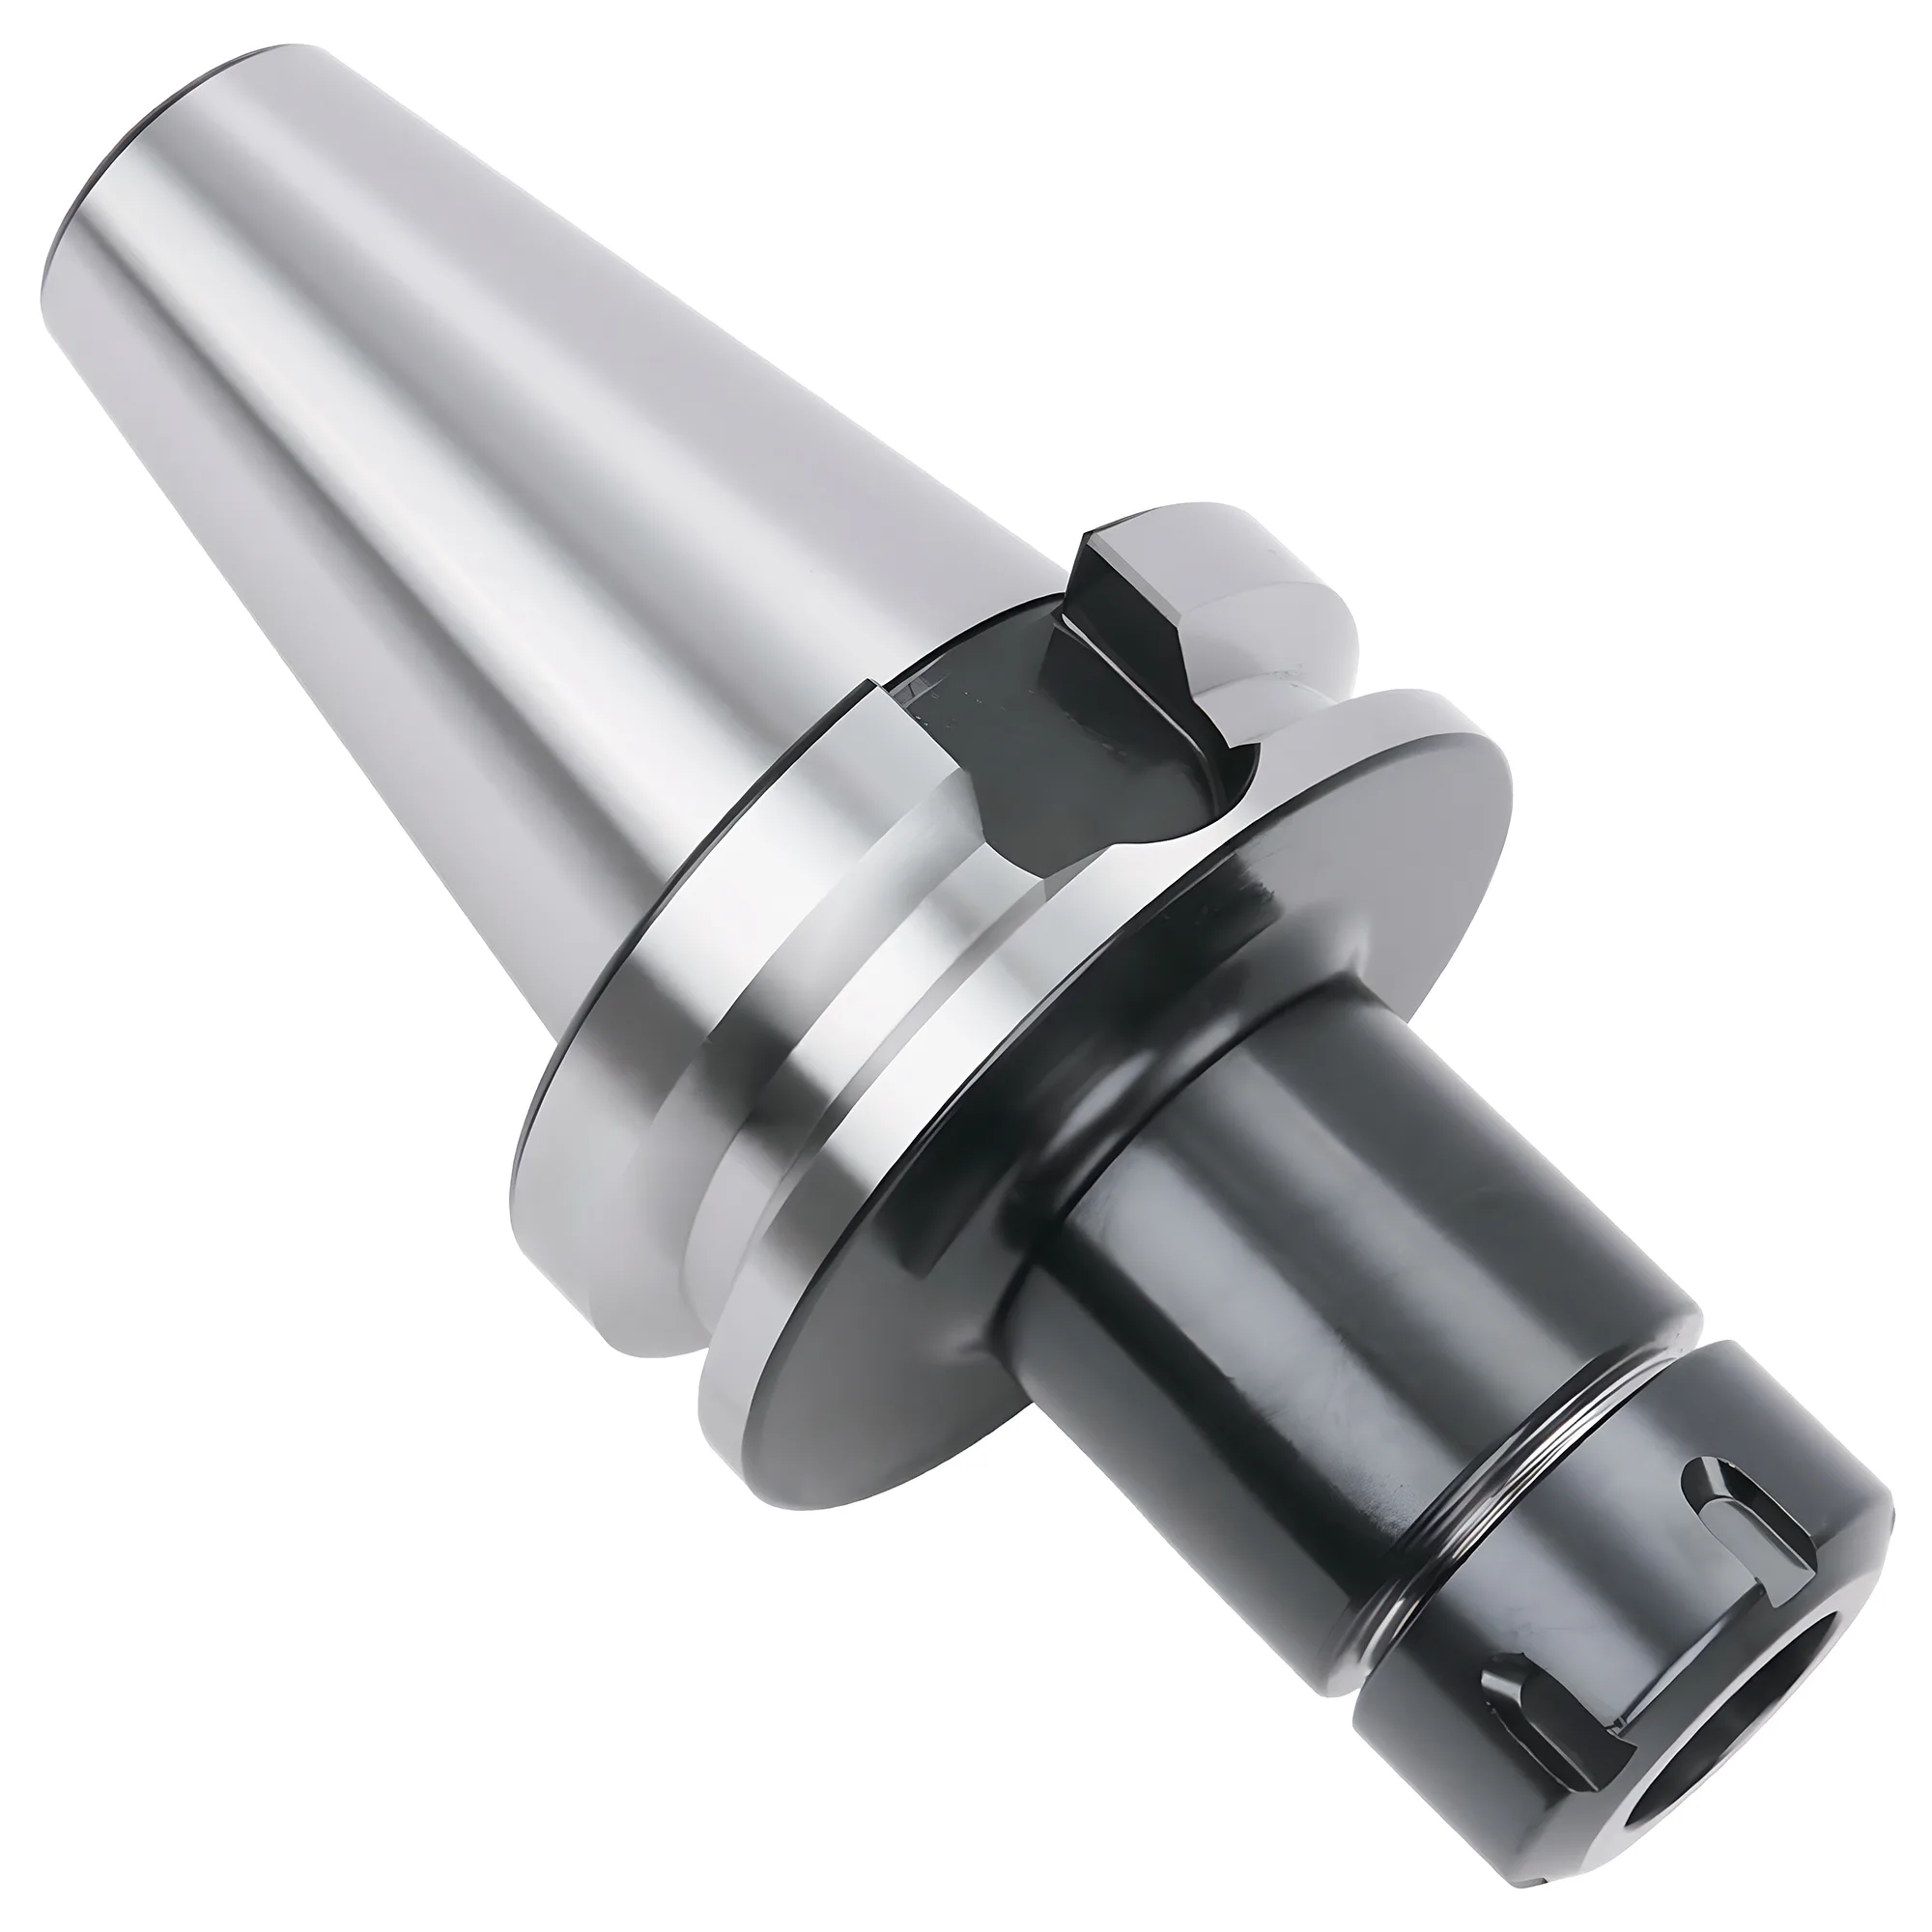
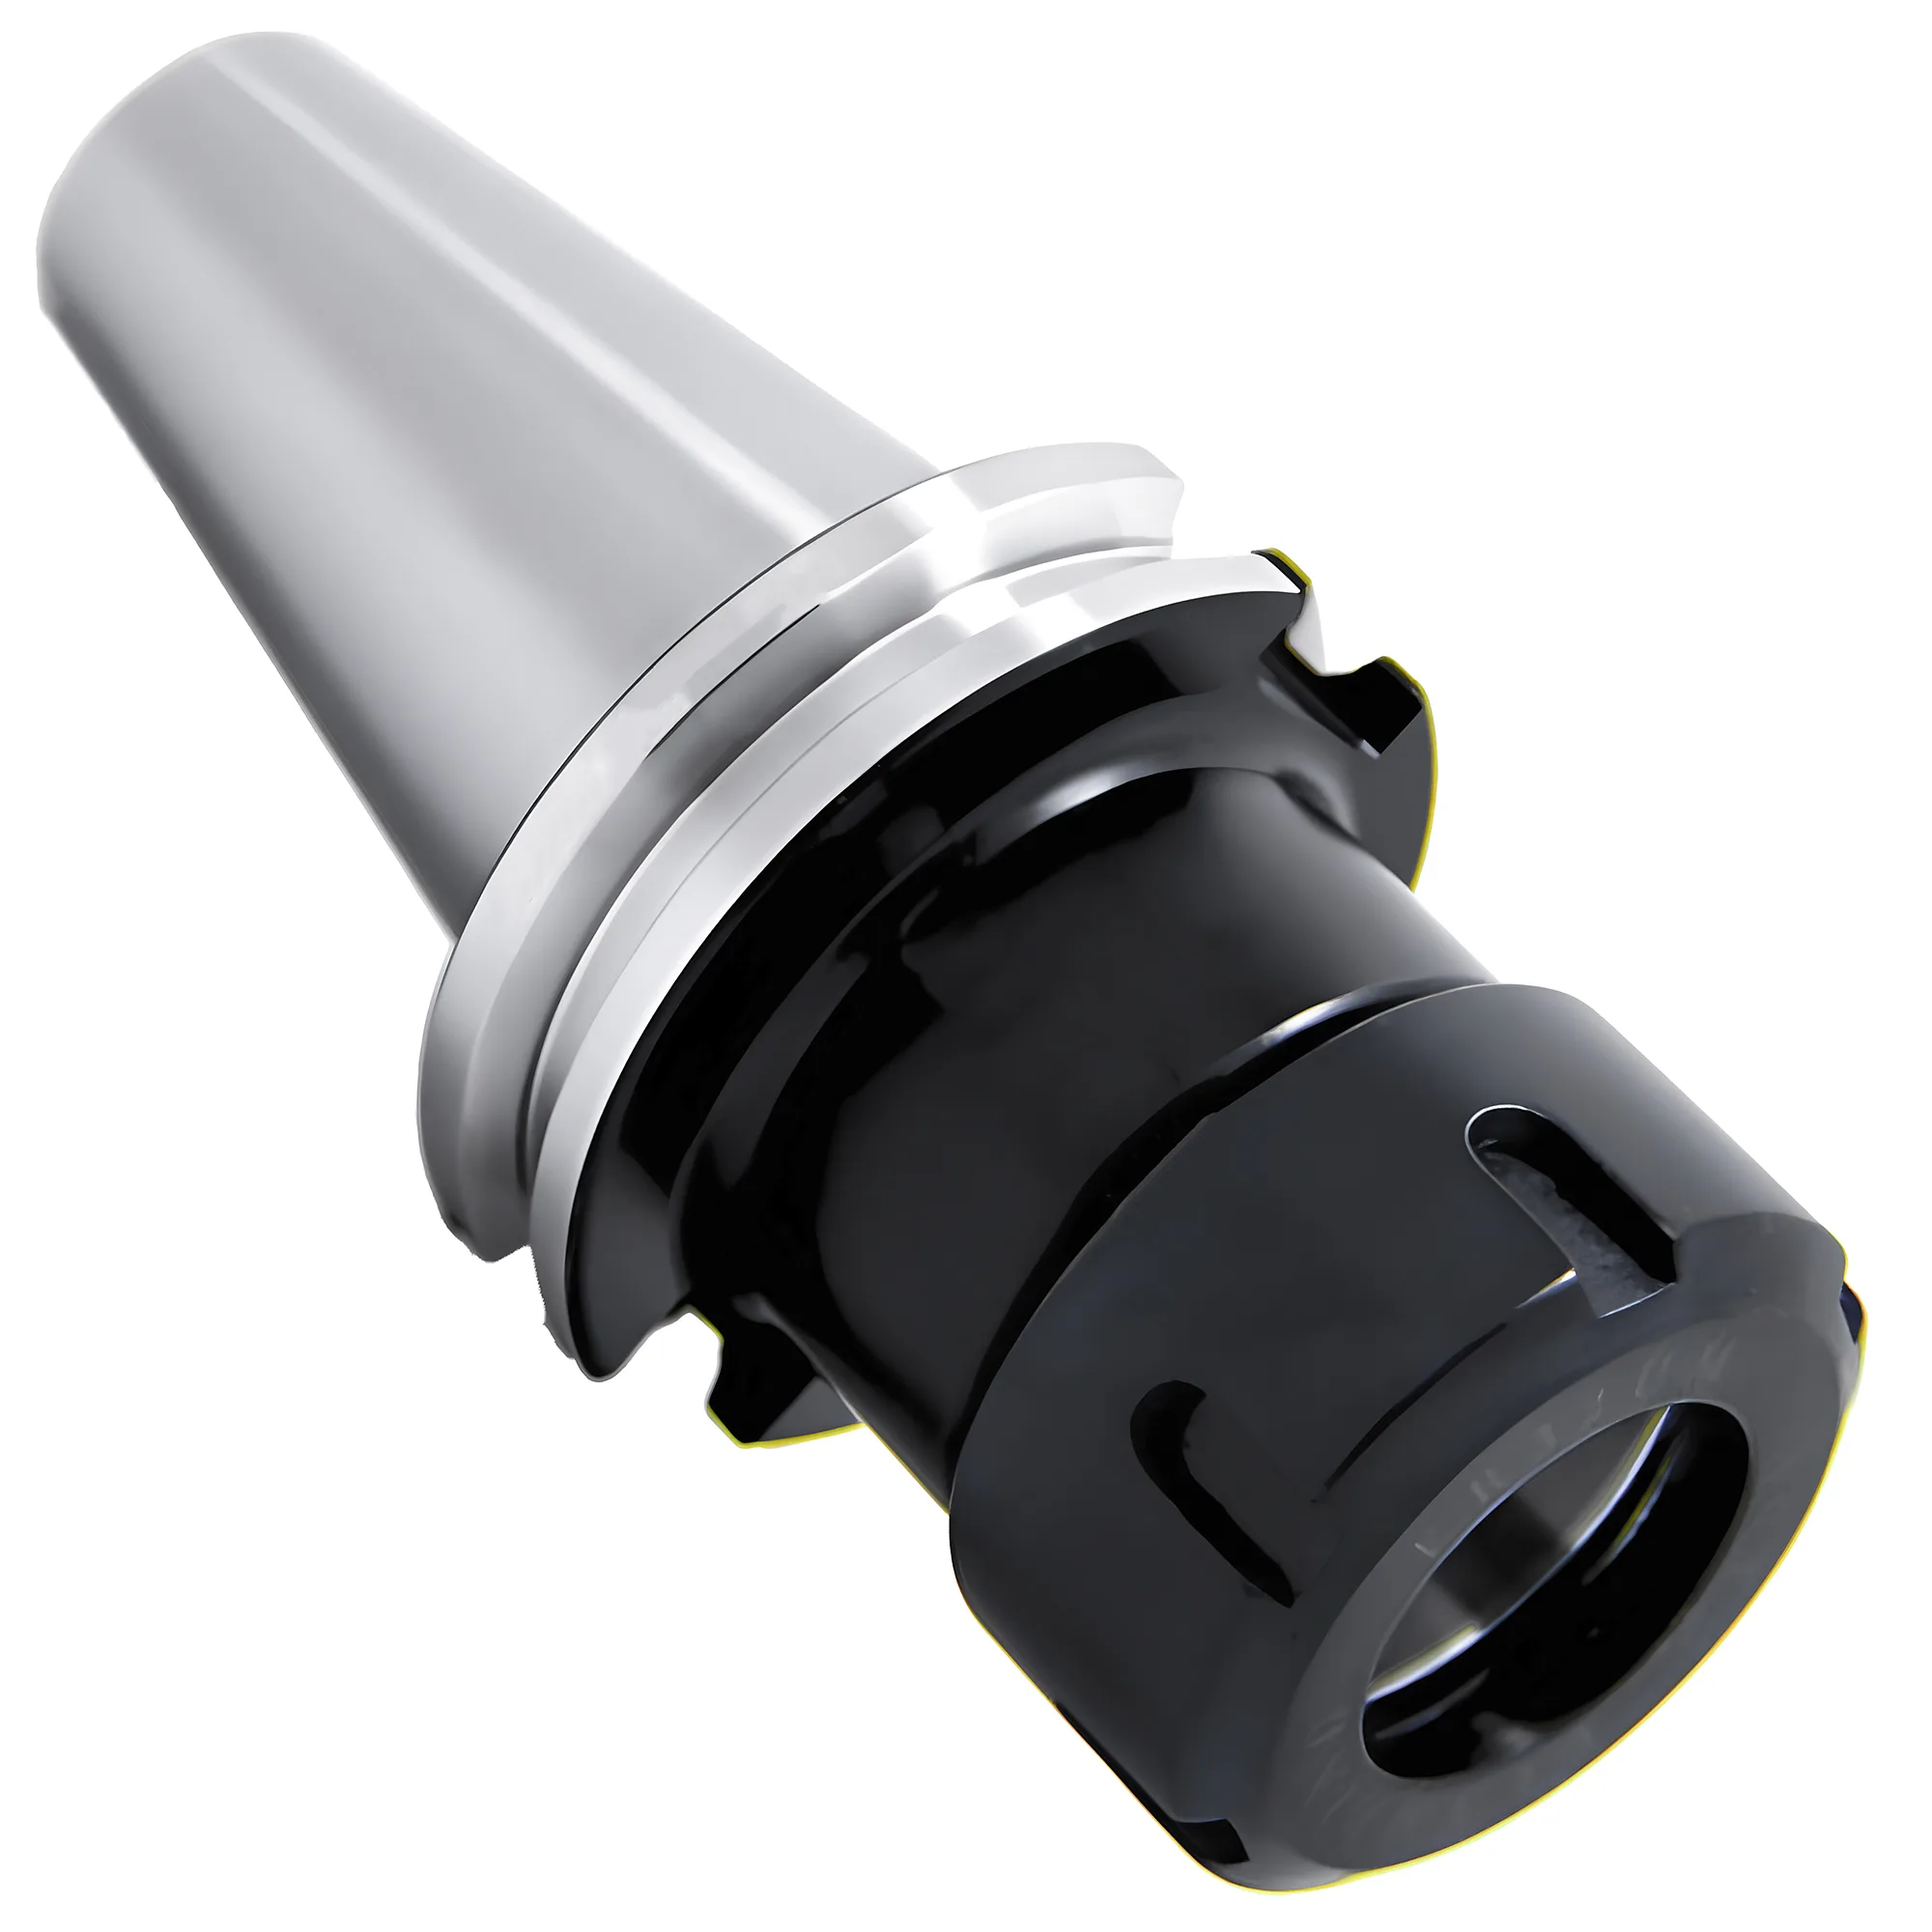
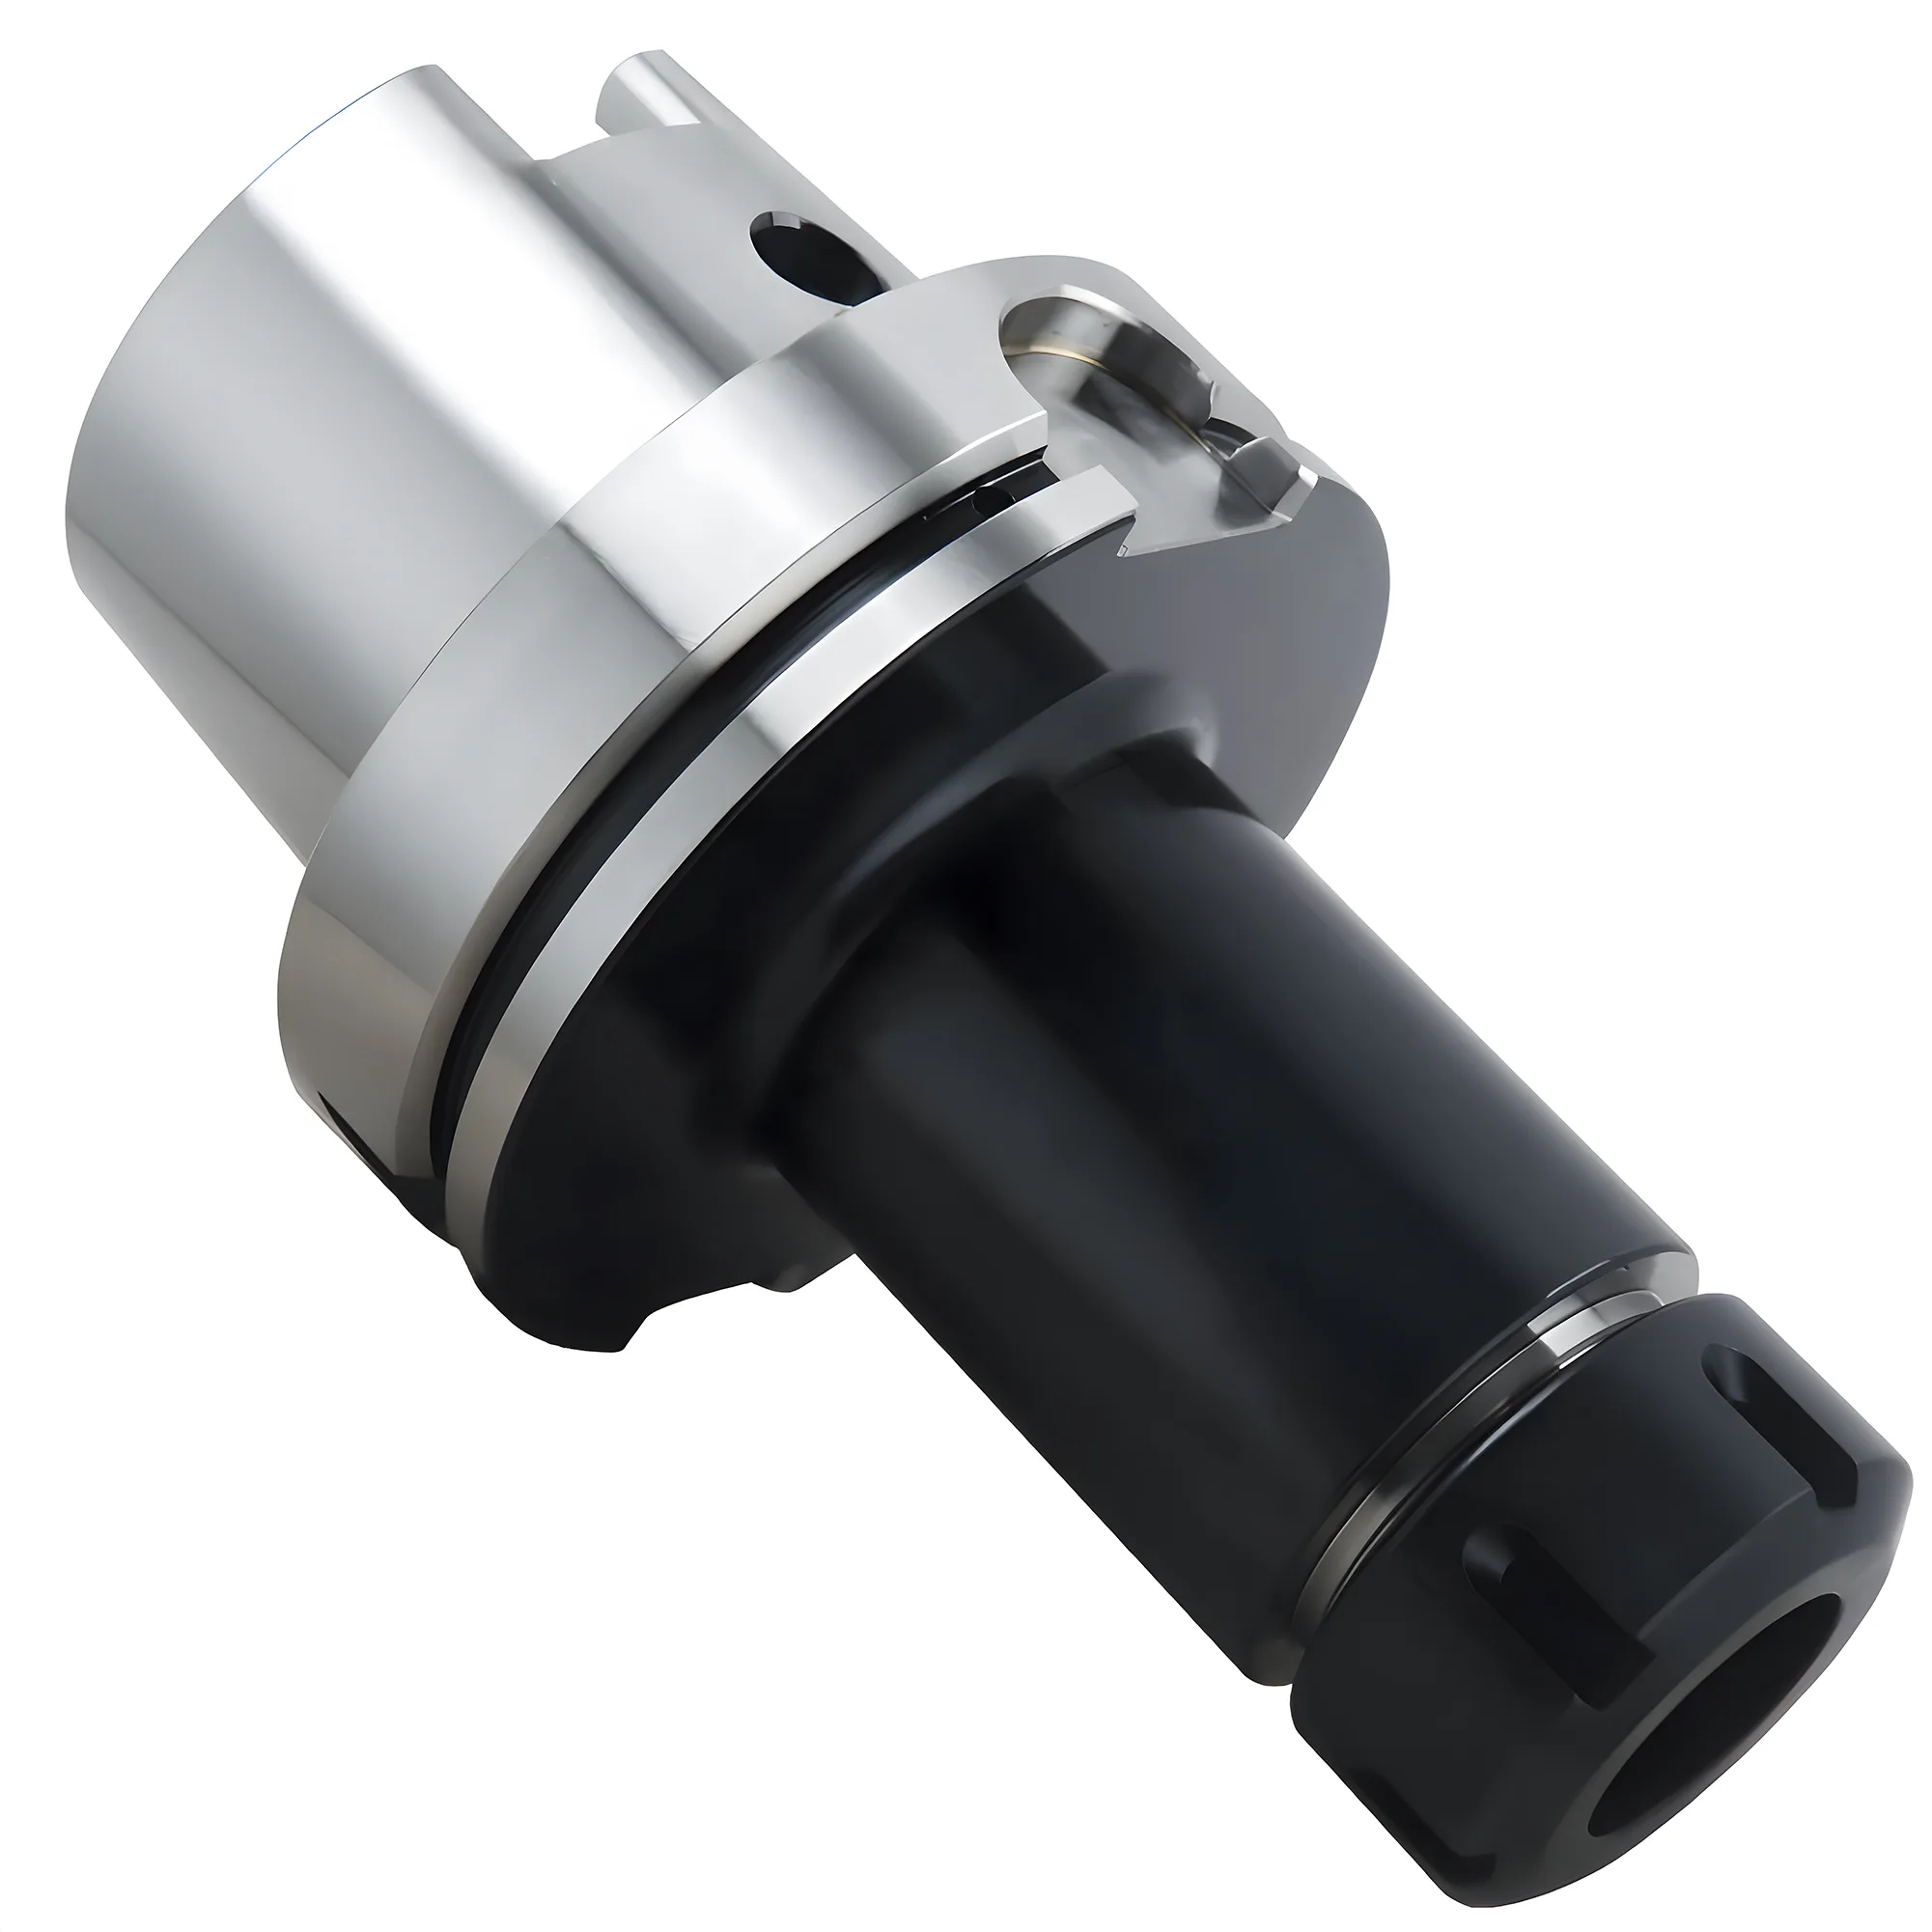
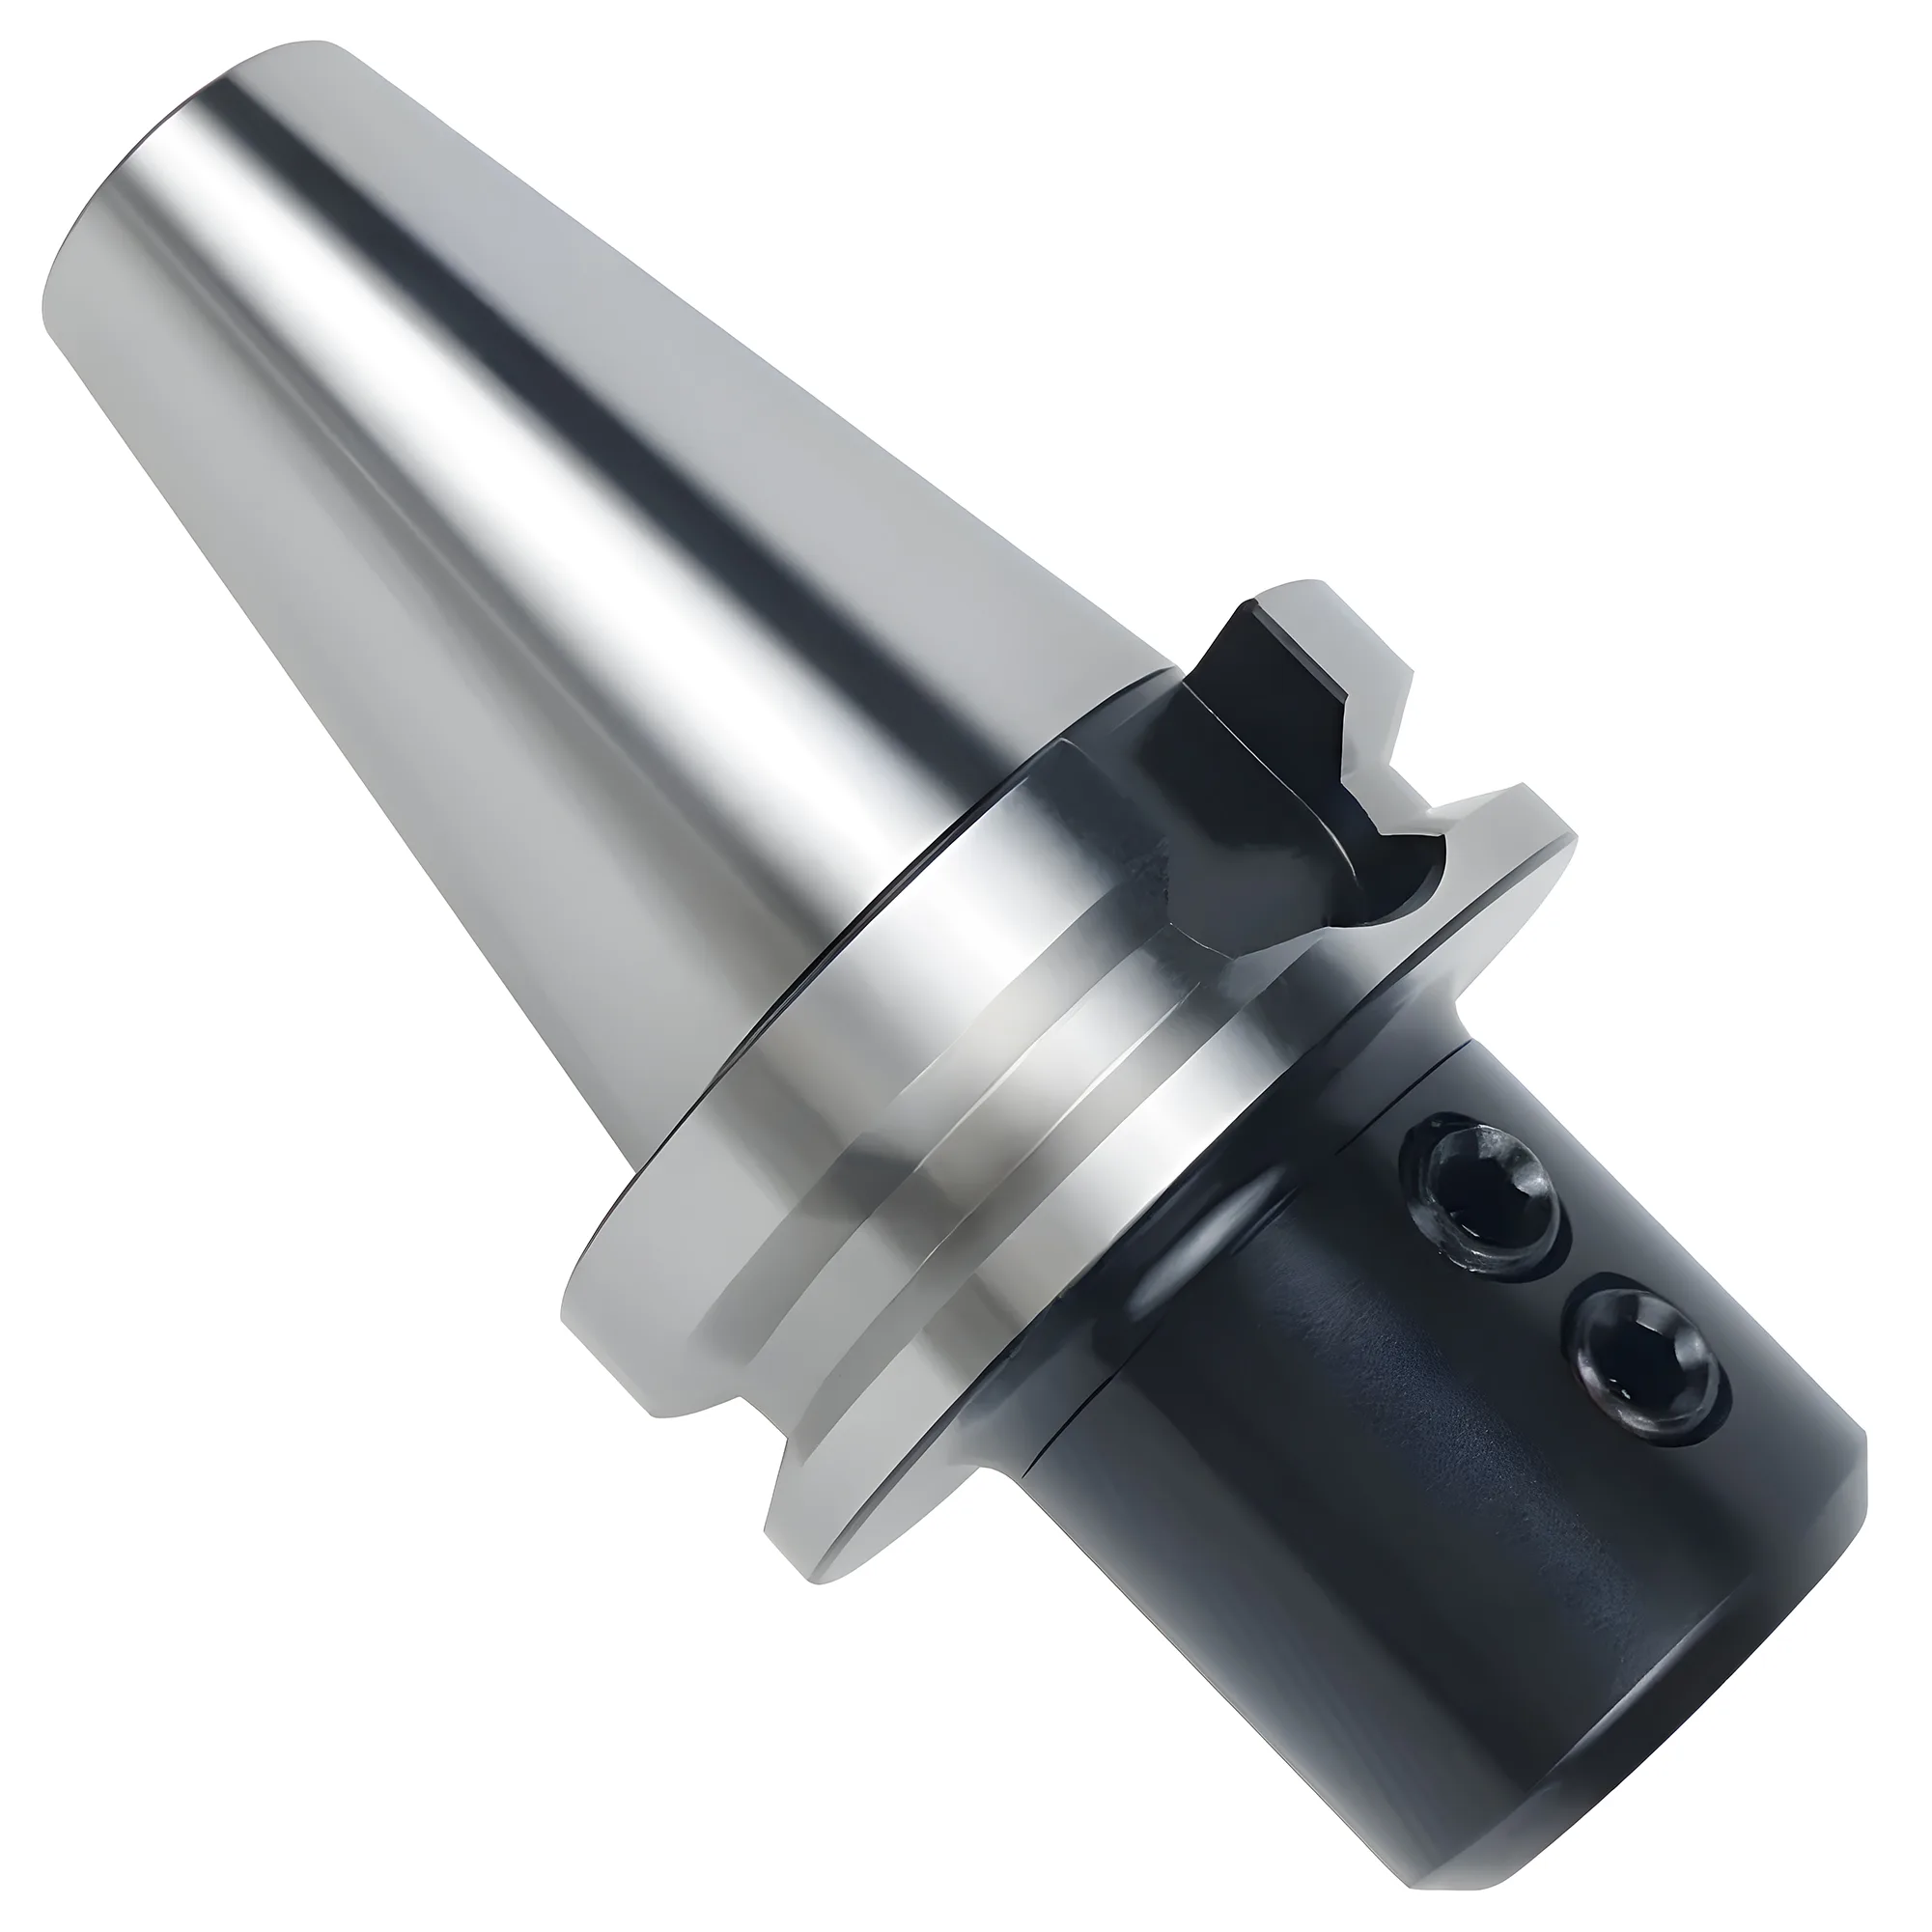
Choisir un porte-fraise à serrage latéral (méplat Weldon) pour l'ébauche sous 12 000 RPM, lorsque la résistance à l'arrachement prime sur le faux-rond (TIR typique 0.010-0.030 mm, $30-150 par porte-outil). Utiliser les mandrins à pince ER selon ISO 15488 / DIN 6499 pour le fraisage d'usage général sur diamètres de queue mixtes (TIR classe 2 ≤0.020 mm pour d₁ 10-26 mm, $100-400). Passer aux porte-outils frettés pour la finition à haute vitesse au-delà de 15 000 RPM, où un TIR ≤0.003 mm et un équilibrage G2.5 pilotent la qualité de surface et la durée d'outil — l'investissement initial ajoute un chauffeur par induction de $5 000-15 000 au-dessus des $200-500 par porte-outil.
Pour un aperçu complet des systèmes de porte-outils, incluant interfaces coniques et serrage de pièces, se reporter au guide complet du porte-outil.
Les trois types dominants de porte-fraises
Les fraises à queue cylindrique (typiquement selon DIN 1835 forme B/E ou DIN 6535 forme HA/HB/HE) sont serrées par trois familles de porte-outils majeures. Chaque famille échange un levier différent — le serrage latéral achète la résistance à l'arrachement, les pinces ER achètent la flexibilité en diamètre, le frettage achète le faux-rond et l'équilibrage — de sorte que le bon choix dépend du compromis dominant dans l'opération.
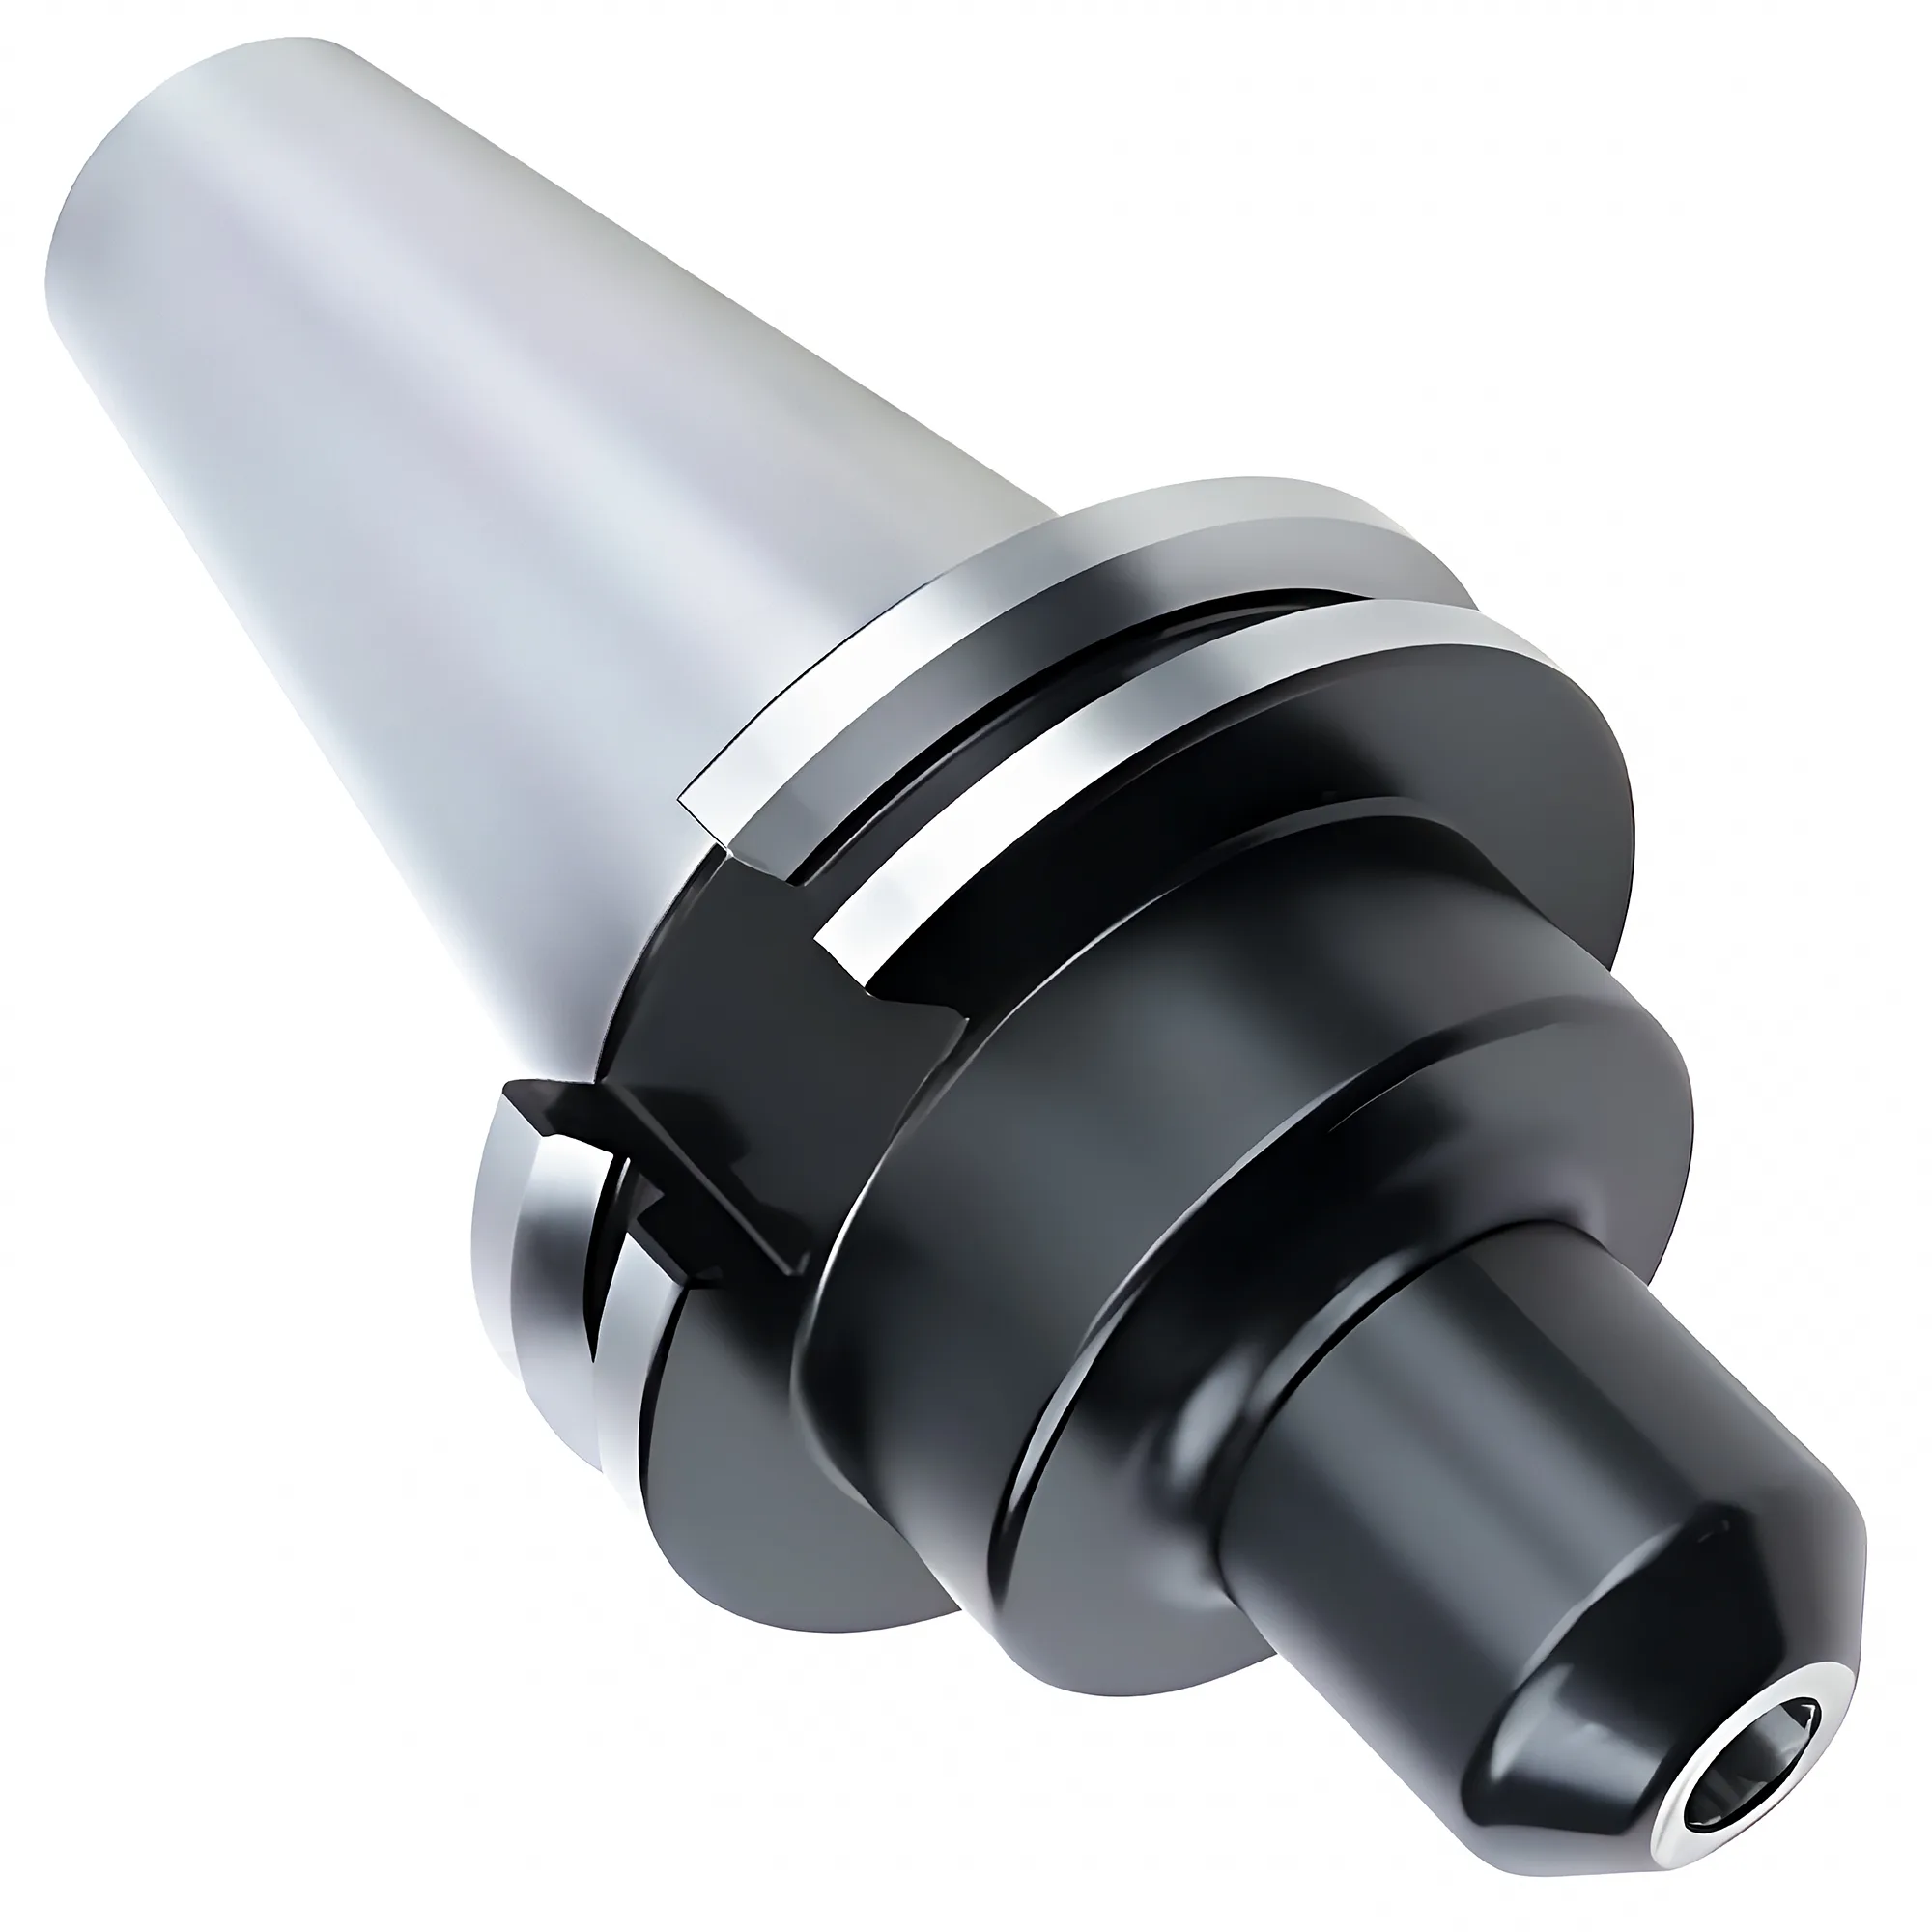
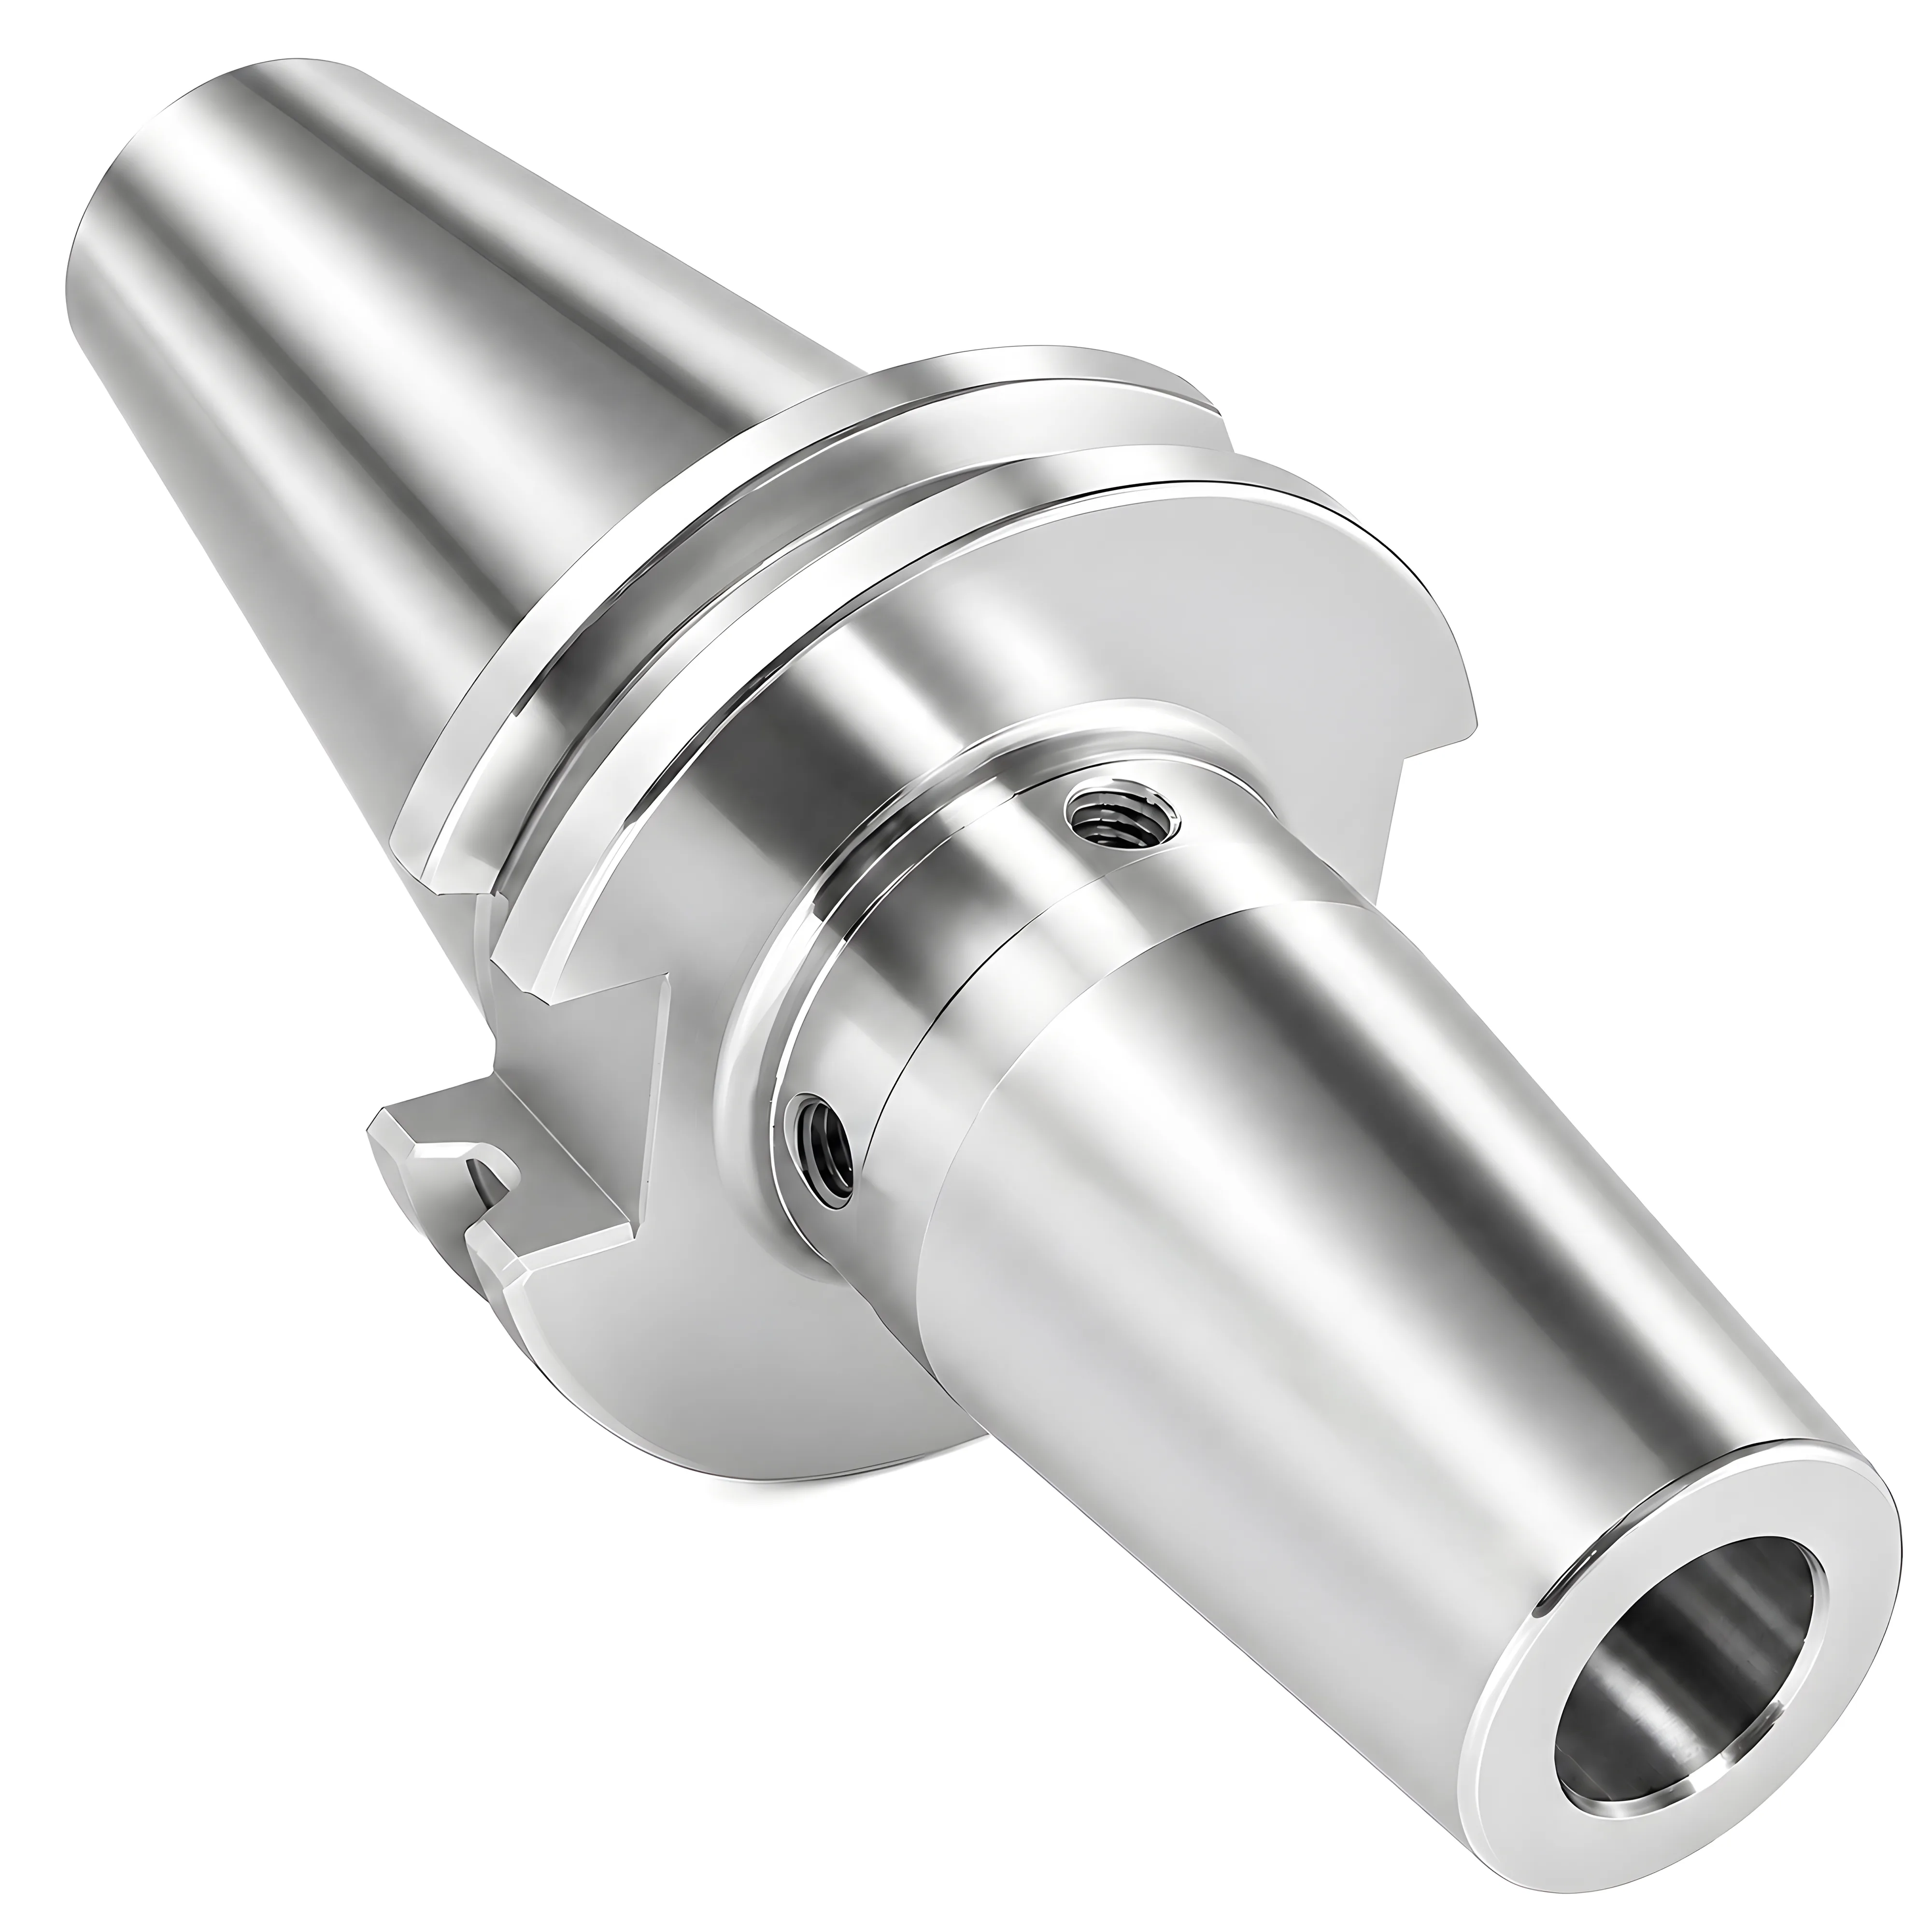
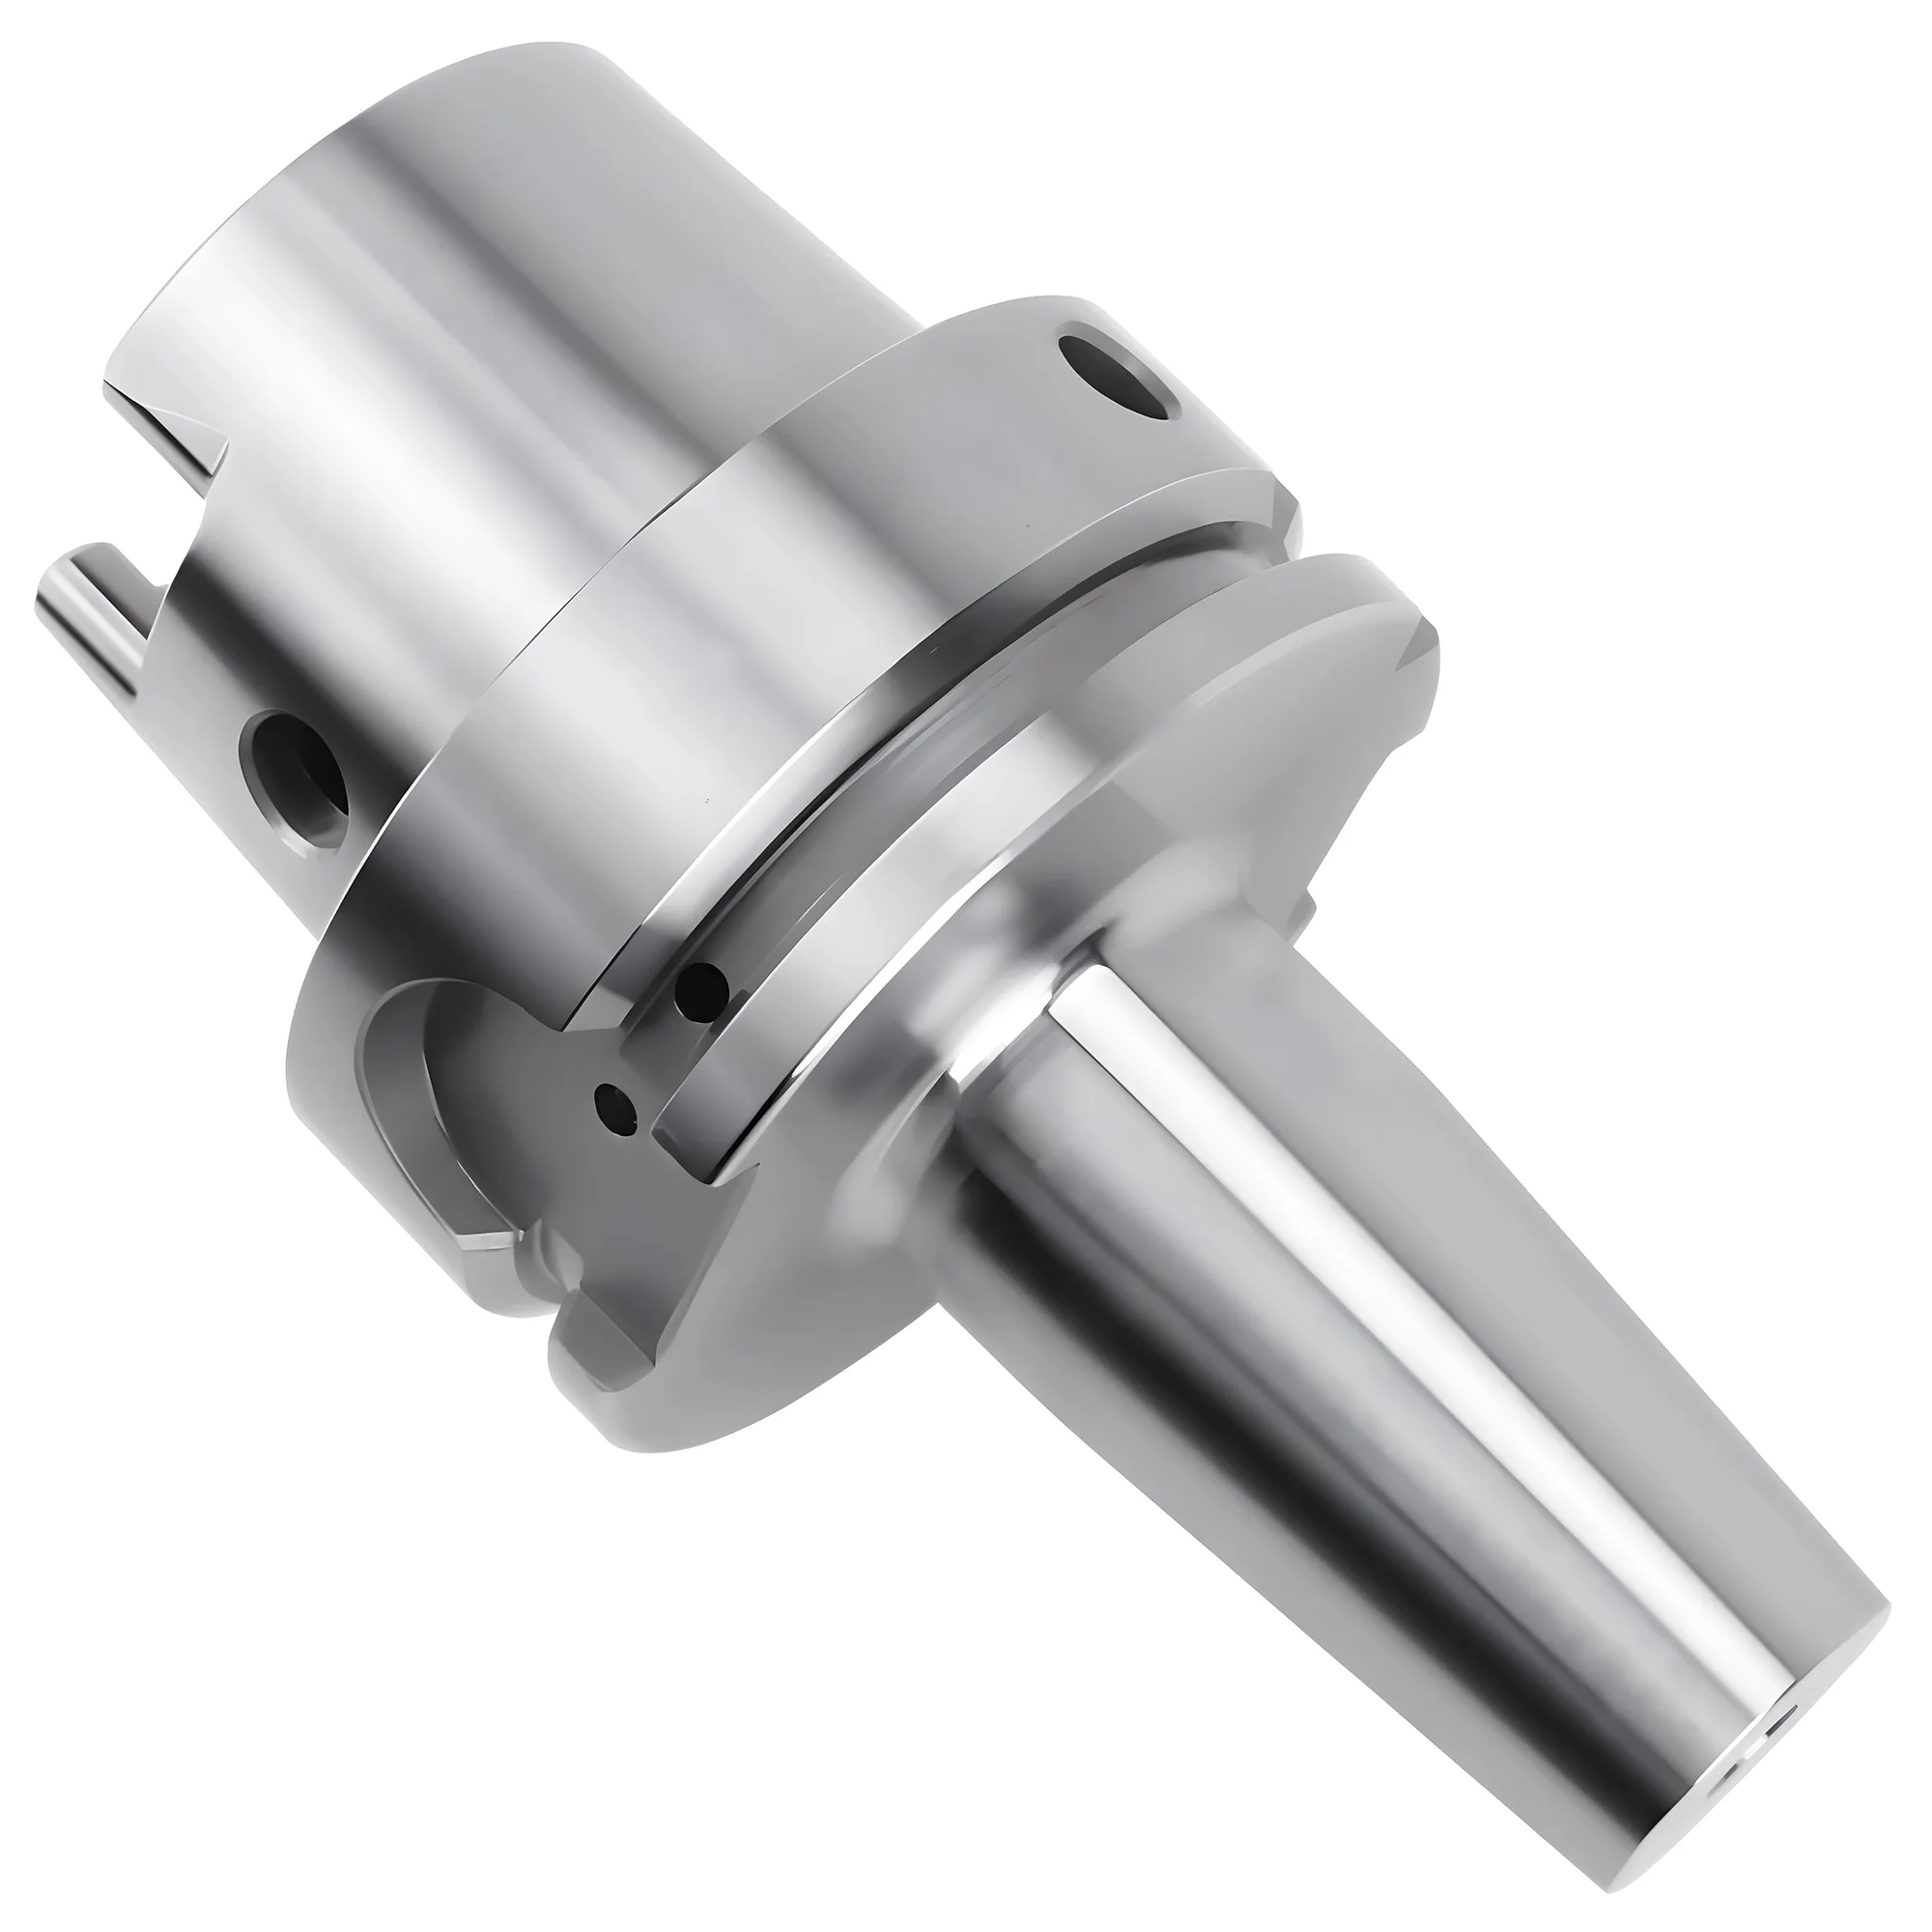
Les porte-outils à serrage latéral (méplat Weldon) serrent la queue avec une seule vis pression qui appuie sur un méplat rectifié de l'outil. La géométrie du méplat Weldon est définie par DIN 1835 forme B (pour HSS) et DIN 6535 forme HB (pour carbure monobloc), de sorte que les porte-outils à serrage latéral n'acceptent que les queues présentant ce méplat. Le serrage en un seul point délivre une résistance axiale à l'arrachement très élevée, mais pousse l'outil hors de l'axe du porte-outil d'un léger décalage qui limite le faux-rond à environ 0.010-0.030 mm TIR.
Les mandrins à pince ER selon DIN 6499 / ISO 15488:2003 contractent une pince fendue et conique autour d'une queue cylindrique lisse, par l'intermédiaire d'un écrou extérieur. Chaque mandrin ER reçoit une seule série de pinces ; sur les tailles ISO 15488 (ER11–ER40), les pinces couvrent les queues de 1–26 mm, et les extensions fabricant ER8 et ER50 étendent cette plage en dessous de 1 mm et au-delà de 30 mm. Le faux-rond classe 2 (normale) est tenu à ≤0.015 mm TIR pour d₁ ≤ 10 mm et ≤0.020 mm TIR pour d₁ 10-26 mm selon ISO 15488:2003 Tableau 4 ; les grades fabricant UP/AA atteignent environ 0.005 mm dans le bon système.
Les porte-outils frettés serrent par interférence thermique. Un chauffeur par induction dilate l'alésage du porte-outil de quelques centièmes de millimètre, la queue à tolérance h6 s'y glisse, et à mesure que le porte-outil refroidit (typiquement 30-120 secondes à l'air pulsé), l'alésage se contracte pour saisir la queue en contact métal-sur-métal continu. La géométrie symétrique et monolithique délivre typiquement un TIR ≤0.003 mm à 3xD et tient en montage de production une classe d'équilibrage G2.5 (au sens de l'ISO 1940-1:2003) à 25 000 RPM — une valeur annoncée par les fabricants, et non une exigence ISO.
Comment faux-rond, coût et RPM se comparent
Les trois familles de porte-outils se séparent nettement sur six dimensions qui comptent pour le travail de fraisage. Le faux-rond s'améliore d'environ un ordre de grandeur en passant du serrage latéral (~0.020 mm) à ER (~0.010 mm) puis au frettage (~0.003 mm), tandis que le capex premier outil évolue à l'inverse — le serrage latéral n'exige aucun équipement annexe, ER demande une clé dynamométrique, et le frettage exige un chauffeur par induction qui coûte souvent plus que toute la flotte de porte-outils à serrage latéral qu'il remplace.
| Facteur | Serrage latéral (Weldon) | Mandrin à pince ER | Frettage |
|---|---|---|---|
| Faux-rond typique TIR (ER : longueur d'essai ISO 15488 ; autres : à 3xD) | 0.010-0.030 mm | 0.005-0.020 mm (classe 2 / UP) | ≤0.003 mm |
| Coût par porte-outil | $30-150 | $100-400 + $8-25 par pince | $200-500 |
| Capex premier outil | Aucun | Clé dynamométrique (~$200) | Chauffeur par induction $5 000-15 000 |
| Plafond RPM pratique | ~12 000 RPM | 20 000-25 000 RPM (G2.5) | 25 000-40 000+ RPM (G2.5/G1.0) |
| Temps de changement d'outil | ~30-60 secondes | 15-30 secondes | ~2-3 minutes (chauffe + refroidissement) |
| Flexibilité en diamètre | Fixé par porte-outil | Un mandrin + jeu de pinces couvre des bandes de 1 mm | Fixé par porte-outil (queue h6) |
| Exigence de queue | Méplat Weldon rectifié (DIN 1835/6535) | Cylindrique lisse, h6 préféré | Cylindrique lisse, h6 requis |
| Résistance à l'arrachement | La plus élevée (vis sur méplat) | Modérée (prise par friction) | Élevée (ajustement par interférence) |
L'impact du faux-rond est quantifiable. Selon la « règle du dixième » de BIG DAISHOWA, chaque 2.5 µm de faux-rond réduit typiquement la durée d'outil d'environ 10% pour les fraises carbure en finition d'acier. Un porte-outil à serrage latéral à 0.020 mm contre un fretté à 0.003 mm implique donc grossièrement 60-70% d'écart de durée d'outil dans des conditions équivalentes — un poids significatif lorsque les fraises carbure monobloc coûteuses dominent le consommable.
Le coût est rarement un calcul à un seul porte-outil. Une flotte de 30 porte-outils à serrage latéral à $80 pièce coûte $2 400 sans équipement annexe. Une flotte ER de 30 mandrins à $100-400 pièce revient à $3 000-12 000, plus $8-25 par pince ; se limiter à un mandrin par machine en changeant de pince réduit fortement ce montant, mais impose de remesurer la longueur d'outil à chaque changement. Un jeu fretté 30 porte-outils ressort typiquement à $6 000-15 000 plus le chauffeur, de sorte que le seuil de rentabilité dépend du fait que les gains de durée d'outil et de qualité de surface amortissent le capex sur le volume de production.
Pourquoi le serrage latéral garde sa place
Sur les montages d'ébauche rigides en acier où la charge par dent est élevée, l'arrachement axial sous fortes charges de coupe radiales est un mode de défaillance réel. La vis pression sur méplat Weldon appuie directement sur le méplat et fournit une retenue axiale positive que les prises uniquement par friction ne peuvent égaler. Pour l'ébauche lourde sous 12 000 RPM, le serrage latéral dépasse souvent une pince ER sur le même outil, parce que la pince peut fluer micro-progressivement sur la queue, alors que la vis latérale, en général, ne le peut pas.
Quand la résistance à l'arrachement domine : serrage latéral
Les porte-outils à serrage latéral sont les plus simples, les moins coûteux et les plus résistants à l'arrachement des trois. Pour les opérations d'ébauche où l'engagement radial dépasse 50% et la profondeur de passe dépasse 1.5xD, les porte-outils à serrage latéral sont typiquement préférés aux alternatives à prise par friction, parce que la vis pression sur méplat Weldon offre une retenue mécanique positive contre l'arrachement axial.
Le compromis est géométrique. La vis pression appuie sur un seul côté de la queue, de sorte que l'axe de l'outil se situe typiquement 5–15 µm hors de l'axe du porte-outil. Ce décalage est répétable — une fois l'outil chargé le faux-rond est stable — mais il n'est pas corrigé par le changement d'outil. La qualité de surface en souffre proportionnellement, et l'équilibrage à haute RPM est médiocre, parce que la vis et son contre-perçage créent une masse asymétrique.
Applications de serrage latéral dans lesquelles le compromis est acceptable :
- Ébauche lourde en acier et inox, où les efforts radiaux décaleraient une prise par friction
- Fraises à plaquettes de grand diamètre (typiquement ≥16 mm), où l'arrachement de queue sous charge de coupe est le mode de défaillance dominant
- Perçage avec forets à queue cylindrique de grand diamètre (lorsqu'un mandrin de perçage ER40 ou monté sur arbre n'est pas disponible)
- Anciens parcs machines tournant en BT40/CAT40 sous 10 000 RPM, où la classe d'équilibrage n'est pas critique
Le serrage latéral est à éviter là où une finition de surface inférieure à Ra 1.6 µm compte, où la broche tourne au-dessus de 12 000 RPM en production, ou lorsque la queue d'outil ne présente pas de méplat Weldon.
Équilibrage asymétrique à haute RPM
Les porte-outils à serrage latéral standard sont typiquement notés G6.3 ou pire sans rééquilibrage. Au-delà de 12 000 RPM, la géométrie asymétrique de la vis pression génère une vibration centrifuge qui s'ajoute au faux-rond et accélère l'usure des roulements de broche. Si l'opération exige réellement un serrage latéral à haute vitesse, spécifier une variante équilibrée (G2.5) avec un contre-perçage opposé à la vis pression.
Quand la flexibilité en diamètre domine : mandrin à pince ER
Les mandrins à pince ER sont le cheval de trait du fraisage CNC d'usage général, parce qu'un seul mandrin plus un jeu de pinces couvre une large plage de diamètres de queue à coût modéré. Pour les ateliers traitant des tailles de queue mixtes (typiquement 3 mm à 20 mm dans la même journée), les mandrins ER32 selon DIN 6499 sont l'option au plus faible coût par changement d'outil, parce qu'un seul mandrin à $200-400 plus un jeu de 18 pinces couvre toute la plage 2-20 mm sans racheter de porte-outils.
Les compromis ER se situent au milieu du spectre faux-rond/coût/équilibrage :
- Le faux-rond est dicté par ISO 15488 classe 2 (≤0.015-0.020 mm) en grade normal ; les pinces grade UP/AA descendent à ~0.005 mm, mais exigent des queues h6 et un siège de pince propre et intact.
- L'équilibrage atteint typiquement G2.5 avec des écrous de mandrin premium et des pinces équilibrées, soutenant 20 000-25 000 RPM en production. L'écrou ER et la pince fendue restent une petite source de déséquilibre que le frettage élimine.
- La couverture en diamètre est la force phare. Un seul mandrin ER32 couvre 2-20 mm en bandes de 1 mm ; un mandrin ER40 couvre 3-26 mm. C'est pourquoi les sous-traitants standardisent sur ER même quand les opérations de finition pourraient justifier le frettage.
Applications ER :
- Fraisage d'usage général avec diamètres d'outils mixtes sur un même montage
- Sous-traitance où la variété journalière prime sur l'optimisation par outil
- Ébauche légère à moyenne et finition aux vitesses de broche typiques de 8 000-20 000 RPM
- Perçage avec forets et alésoirs à queue cylindrique (évite la pénalité de faux-rond d'un mandrin de perçage monté sur arbre)
ER est à reconsidérer lorsque l'opération tourne au-dessus de 25 000 RPM (l'équilibrage devient la limite), lorsqu'une finition de surface inférieure à Ra 0.8 µm est requise (l'asymétrie de la pince devient visible), ou lorsqu'un seul diamètre d'outil domine le volume de production (un porte-outil fretté dédié s'amortit plus vite). Pour le dimensionnement entre ER11 et ER40, se reporter au guide de sélection des pinces ER.
Pinces ER classe 2 contre grade UP
Une pince classe 2 standard à ≤0.020 mm TIR convient pour l'ébauche et la plupart des finitions sous Ra 1.6. Une pince grade UP/AA à ~0.005 mm ne délivre son faux-rond nominal que si la broche, le cône du mandrin, la pince et la queue h6 respectent tous leurs spécifications. Acheter des pinces grade UP pour les utiliser sur un mandrin usé ou une queue hors tolérance retourne typiquement le même faux-rond qu'une pince classe 2 neuve.
Quand le faux-rond et l'équilibrage dominent : frettage
Le frettage est la technologie de serrage de fraise la plus performante en usage de production courante. Pour la finition à haute vitesse au-delà de 15 000 RPM en aluminium, acier trempé ou graphite — et pour les broches HSK-E/F au-dessus de 25 000 RPM — les porte-outils frettés sont typiquement préférés, parce que la géométrie monolithique et symétrique tient un TIR ≤0.003 mm et supporte une classe d'équilibrage G2.5 (ou plus fine) que les écrous ER ne peuvent égaler.
Compromis du frettage :
- Plancher de capex. Une flotte frettée utile exige un chauffeur par induction ($5 000-15 000 selon la puissance et les tailles supportées), plus suffisamment de porte-outils pour couvrir les outils de production. Un investissement d'entrée typique pour un atelier orienté finition est de $10 000-25 000 avant la première passe.
- Inflexibilité par outil. Chaque porte-outil accepte exactement un diamètre de queue à h6. Aucune pince à échanger. Un porte-outil 12 mm ne serrera pas une queue de 12.5 mm.
- Exposition thermique du revêtement. Les températures de chauffe atteignent typiquement 200-300°C à l'alésage. Certains revêtements de fraise (notamment DLC et certains post-traitements basse température) peuvent se dégrader sous l'effet d'expositions répétées ; les revêtements standard TiAlN, AlTiN et AlCrN tolèrent le cycle sans difficulté.
- Temps de changement d'outil. Un cycle complet chauffer-insérer-refroidir prend environ 2-3 minutes contre 15-30 secondes pour ER. C'est acceptable en production où les outils changent une fois par poste ; c'est peu pratique en sous-traitance avec de nombreux montages par jour.
Applications de frettage dans lesquelles les compromis sont rentables :
- Fraisage à haute vitesse au-delà de 15 000 RPM, en particulier sur broches HSK-A63/HSK-E50 en aluminium et acier trempé
- Opérations de finition où le gain de durée d'outil de 25-50% piloté par le faux-rond amortit le capex sous 6-18 mois sur les outils carbure coûteux
- Travail à long porte-à-faux où le profil de nez fin du frettage atteint les poches que les écrous ER ne peuvent pas atteindre
- Finition 5 axes où le trajet d'outil symétrique tire bénéfice d'une masse en rotation équilibrée
Pour la finition à haute vitesse où l'amortissement, plutôt que l'équilibrage, est le besoin dominant, les mandrins hydrauliques constituent une alternative — se reporter au comparatif mandrin à pince contre mandrin hydraulique.
Verrouillage sur un seul diamètre
Les porte-outils frettés acceptent exactement un diamètre de queue. Commander les porte-outils uniquement après confirmation du cône de broche, du diamètre d'outil et de la longueur de projection L/D. Un porte-outil fretté 12 mm commandé pour une queue de 11.95 mm ne serrera pas, parce que l'ajustement par interférence repose sur un contrôle dimensionnel h6 des deux côtés de l'alésage.
Vue de décision côte à côte
✦ Le serrage latéral (Weldon) excelle pour
- L'ébauche lourde, où la résistance à l'arrachement domine
- Les broches sous 12 000 RPM, où la classe d'équilibrage n'est pas critique
- Les outils avec méplats Weldon rectifiés (DIN 1835/6535) déjà en stock
- Le plus faible coût premier outil — aucun équipement annexe requis
✦ Le mandrin à pince ER excelle pour
- Le fraisage d'usage général avec diamètres de queue mixtes
- Les sous-traitants qui font tourner 5-50 tailles d'outils différentes par jour
- La plage 8 000-25 000 RPM avec les variantes premium G2.5
- Le meilleur coût par changement d'outil lorsqu'un mandrin couvre une bande de pinces de 1 mm
Tableau de sélection rapide
| Scénario | Porte-outil recommandé | Faux-rond typique | Cible RPM | Pourquoi |
|---|---|---|---|---|
| Ébauche lourde, broche BT40, ≤10 000 RPM, acier/inox | Serrage latéral (DIN 1835/6535) | 0.010-0.030 mm | ≤12 000 RPM | La vis pression sur méplat Weldon résiste à l'arrachement axial sous forte charge par dent |
| Sous-traitance, diamètres de queue mixtes 3-20 mm, ≤20 000 RPM | Mandrin à pince ER32 (DIN 6499) | 0.005-0.020 mm | 20 000-25 000 RPM | Un mandrin plus un jeu de 18 pinces couvre toute la plage 2-20 mm ; coût par changement d'outil le plus bas |
| Ligne de production, diamètre d'outil unique, 12 000-20 000 RPM | Mandrin ER (grade UP) ou frettage | 0.005-0.010 mm | 20 000 RPM | L'ER grade UP atteint ~0.005 mm si la queue est h6 ; le frettage tient typiquement ≤0.003 mm |
| Finition à haute vitesse, acier trempé ou aluminium, >15 000 RPM | Frettage (BT/CAT/HSK-A) | ≤0.003 mm | 25 000 RPM | La géométrie monolithique symétrique tient G2.5 d'équilibrage et ≤0.003 mm TIR |
| Micro-finition HSK-E/F, 25 000-40 000+ RPM | Frettage sur HSK-E/F | ≤0.003 mm | 30 000-40 000+ RPM | Pas de rainures d'entraînement (DIN 69893) → totalement symétrique → G1.0 atteignable à haute vitesse |
| Cible de finition de surface Ra ≤0.8 µm en acier 4140 | Frettage ou hydraulique | ≤0.003 mm | 15 000-20 000 RPM | Le plancher de faux-rond et l'amortissement (hydraulique) ramènent le profil de festons sous la cible Ra |
| Budget serré, pas de chauffeur par induction disponible | Mandrin à pince ER (classe 2) | ≤0.015-0.020 mm | 20 000 RPM | Évite le capex $5K-15K ; le grade UP peut être ajouté plus tard pour les postes de finition |
| Finition 5 axes lourde en titane, poches profondes | Frettage (profil fin) | ≤0.003 mm | 12 000-18 000 RPM | Le profil fin atteint les poches ; la masse équilibrée profite aux cinématiques multi-axes |
Adapter faux-rond, équilibrage et résistance à l'arrachement à l'opération, et non à un seul indicateur de performance.
Les porte-outils à serrage latéral sont typiquement préférés pour l'ébauche lourde sous 12 000 RPM, où la vis pression sur méplat Weldon délivre une résistance à l'arrachement positive au plus faible coût premier outil. Les mandrins à pince ER selon DIN 6499 / ISO 15488 sont le choix par défaut pour le fraisage d'usage général sur diamètres de queue mixtes, parce qu'un seul mandrin plus un jeu de pinces couvre une large plage à coût modéré (TIR classe 2 ≤0.020 mm pour queues 10-26 mm). Les porte-outils frettés sont typiquement préférés pour la finition à haute vitesse au-delà de 15 000 RPM et pour les broches HSK-E/F au-delà de 25 000 RPM, où un faux-rond ≤0.003 mm et un équilibrage G2.5/G1.0 pilotent la qualité de surface et la durée d'outil — à condition que le volume de production justifie le capex de $5 000-15 000 pour le chauffeur par induction. La plupart des ateliers productifs combinent les trois, en déployant chacun là où son compromis s'amortit.
Peut-on utiliser un porte-outil à serrage latéral sur une fraise sans méplat Weldon ?
Non — la vis pression a besoin du méplat rectifié pour appuyer. Serrer une queue cylindrique lisse dans un porte-outil à serrage latéral concentre la force de la vis sur une seule ligne de contact, ce qui peut marquer la queue, autoriser le glissement en rotation sous charge de coupe et accélérer la dérive de faux-rond. Utiliser un mandrin à pince ER pour les queues lisses à la place.
Combien de durée d'outil peut-on gagner en passant d'ER au frettage ?
Selon la règle du dixième de BIG DAISHOWA (≈10% par 2.5 µm), un ER standard à 0.015 mm TIR perd environ 40-50% de la durée d'outil en finition qu'atteint un fretté à 0.003 mm ; l'écart de ~12 µm représente environ cinq « dixièmes ». En atelier, les gains constatés lors du passage sont typiquement chiffrés à 25-50%, selon le matériau, le nombre de dents et l'engagement radial.
Le frettage endommage-t-il les revêtements de fraise ?
Les revêtements PVD standard (TiAlN, AlTiN, AlCrN) tolèrent le cycle de chauffe d'alésage à 200-300°C sans dégradation mesurable sur des centaines de cycles. DLC et certains post-traitements basse température peuvent se dégrader sous expositions thermiques répétées — confirmer avec le fournisseur du revêtement avant de standardiser le frettage pour ces outils. La chaleur s'applique à l'alésage du porte-outil, pas aux goujures de l'outil ; l'intégrité de l'arête de coupe est donc généralement préservée.
Porte-outil fretté (montage serré) vs mandrin à pince : quand ER l'emporte-t-il ?
ER bat le frettage chaque fois que la flexibilité en diamètre, la rapidité des changements d'outil ou l'évitement du capex dominent la décision. Les sous-traitants tournant avec 30+ tailles d'outils par poste peuvent rarement justifier une flotte frettée par diamètre, plus le capex du chauffeur. ER est également typiquement préféré sous 15 000 RPM, où le faux-rond classe 2 (≤0.020 mm) ou grade UP (~0.005 mm) atteint déjà les cibles de finition de surface.
Quel faux-rond attendre réellement d'une pince ER classe 2 sur une vraie machine ?
Environ 0.015-0.025 mm TIR à la pointe de l'outil avec une queue 12-18 mm est réaliste sur une broche bien entretenue, légèrement au-dessus des limites ISO 15488:2003 Tableau 4, parce que les tolérances de broche, mandrin et queue s'accumulent. Les limites classe 2 (≤0.015 mm pour d₁ ≤ 10 mm ; ≤0.020 mm pour d₁ 10-26 mm) sont testées en isolation sur un mandrin calibré, pas sur une broche de production.
Sources
- ISO 15488:2003 — Collets with 8 degrees setting angle for tool shanks (Type ER)
- DIN 6499 — Collet chucks ISO 15488
- DIN 1835 — Shank dimensions for milling cutters with cylindrical shank
- DIN 6535 — Shank forms for solid carbide milling cutters with cylindrical shank
- ISO 1940-1:2003 — Mechanical balance of rotors
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout