Serrer l'écrou d'une pince ER au couple nominal correspondant à sa taille et à son type d'écrou, avec une clé dynamométrique étalonnée et en un seul mouvement régulier — 136 Nm (environ 100 ft-lb) pour un écrou standard ER32 selon le couple de serrage recommandé par REGO-FIX — et garder les deux cônes propres : c'est l'action la plus déterminante pour maintenir le faux-rond dans les limites de l'ISO 15488. Comme la force de serrage augmente à peu près proportionnellement au couple de l'écrou, un sous-serrage réduit la tenue et accroît le risque d'arrachement, tandis qu'un sur-serrage peut déformer plastiquement la pince et porter définitivement le TIR au-dessus de la limite de 0.015–0.020 mm de la classe 2 (classe normale). Ce guide couvre le tableau des couples, le choix de la classe, la séquence de serrage et les signes mesurables d'une pince usée.
Pour le choix de la taille de pince et de la plage de serrage, voir le guide de sélection des pinces ER. Pour une comparaison plus large entre pinces ER, mandrins hydrauliques et systèmes à frettage, voir mandrin à pince vs mandrin hydraulique.
Couple de serrage des pinces ER par taille
Le couple de serrage de l'écrou ER augmente avec la taille de la pince — le couple recommandé par REGO-FIX pour un écrou standard passe de 24 Nm pour ER11 à 176 Nm pour ER40 — et la force de serrage suit, d'environ 3 000 N en estimation typique (ER11) à 25 000 N (ER40) ; un couple ER32 appliqué à un écrou ER11 dépasse donc largement sa valeur nominale et risque de déformer définitivement la pince.
Ces valeurs s'appliquent aux écrous standard à filetage complet, en haut de la plage d'alésage de chaque taille ; les alésages de pince plus petits d'une même taille demandent moins de couple (REGO-FIX indique 8 Nm pour les pinces ER11 de moins de 3 mm). À numéro ER égal, les mini-écrous ont un filetage plus fin et un diamètre extérieur plus petit, et leur couple nominal est plus faible, comme le montrent les valeurs de mini-écrou ci-dessus. ER8 et ER50 sortent du cadre de l'ISO 15488 — REGO-FIX indique 6 Nm pour l'ER8, proposé uniquement avec mini-écrou, et 240 Nm pour l'ER50. D'autres fabricants d'écrous publient des valeurs différentes : lorsque la marque de l'écrou est connue, retenir le couple de ce fabricant.
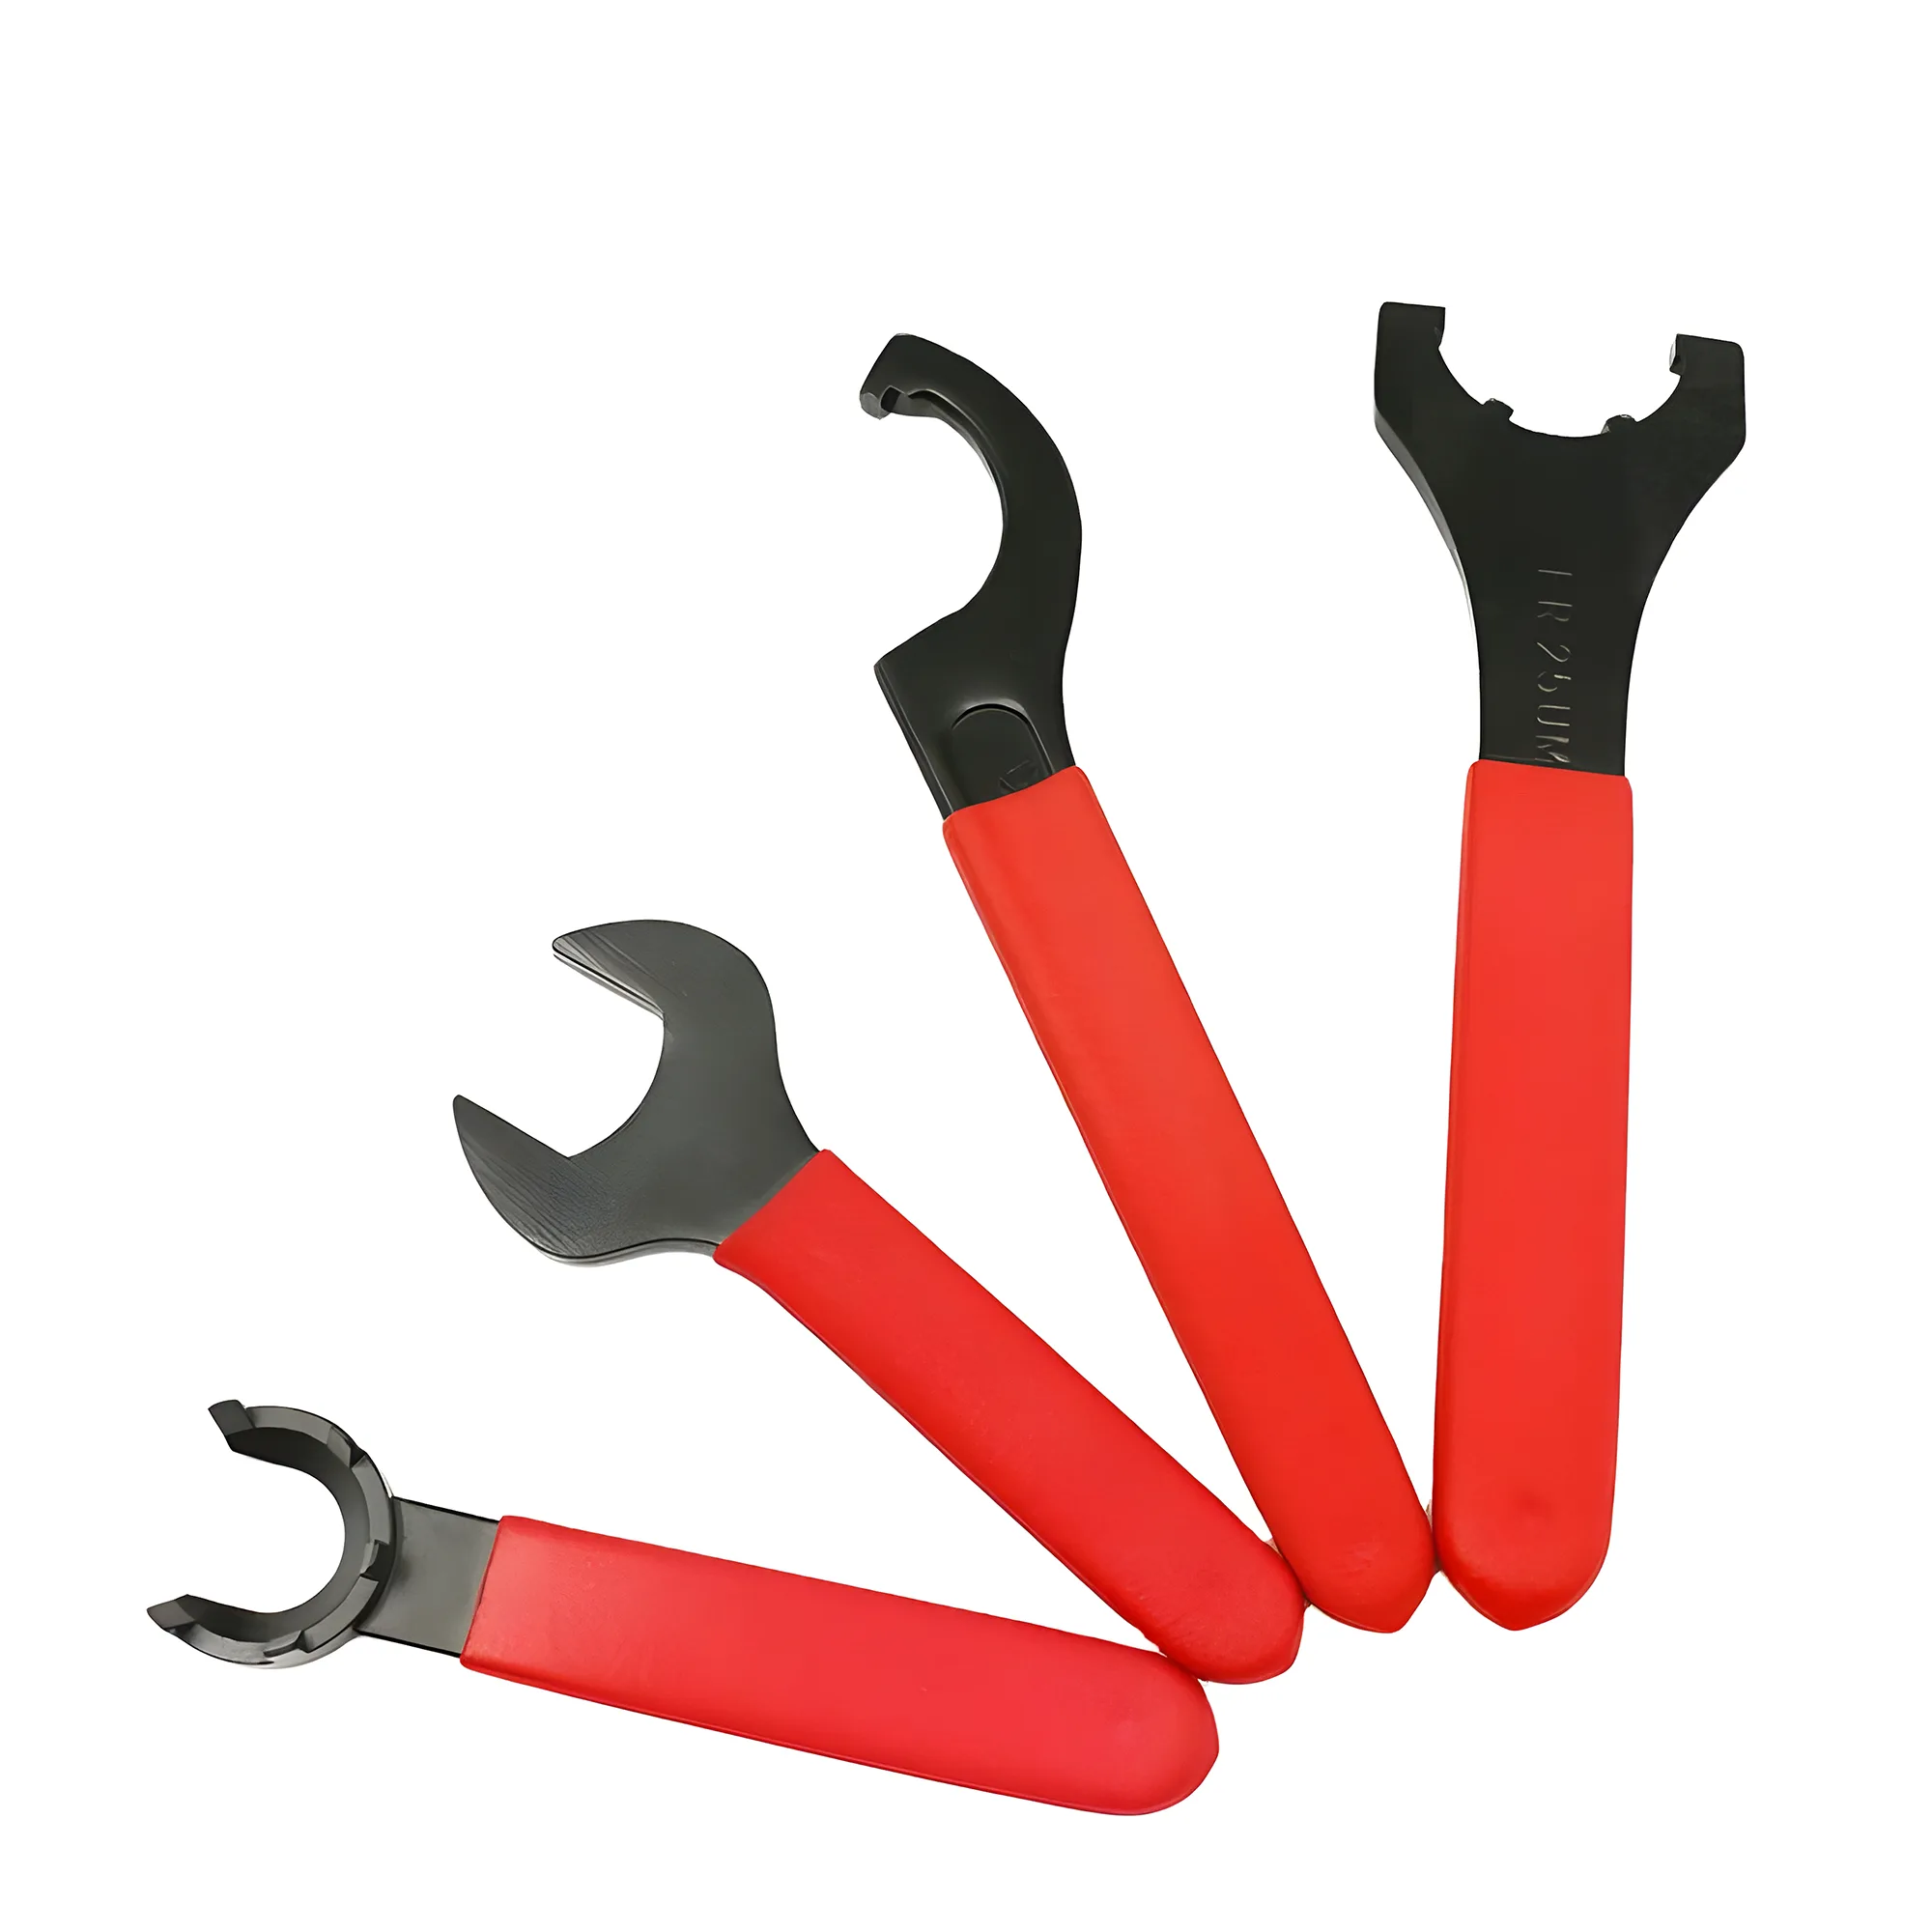
Pour les séries de production, une clé dynamométrique étalonnée est nettement préférable au serrage manuel — un serrage à la main d'un écrou ER32 ne délivre généralement que 40–60 Nm, soit moins de la moitié du couple nominal de 136 Nm et donc moins de la moitié de la force de serrage nominale, exposant l'outil à un arrachement en cas de coupe interrompue modérée.
Référence rapide couple et faux-rond
| Problème / Objectif | Action principale | Effet attendu |
|---|---|---|
| Faux-rond au-dessus de la limite ISO 15488 classe 2 au premier réglage | Vérifier l'assise de l'écrou et la propreté du cône de la pince avant de re-serrer | Résout la plupart des erreurs de faux-rond au premier réglage sans changer de pièces |
| Arrachement de l'outil en ébauche | Appliquer le couple nominal avec une clé dynamométrique étalonnée ; vérifier que la pince n'est pas sous-dimensionnée | Atteint la pleine force de serrage, estimée typiquement à 3 000–25 000 N selon la taille ER |
| Dérive du faux-rond entre réglages (même pince) | Remplacer la pince ; la durée de vie d'une pince classe 2 (classe normale) est généralement de 500–1 000 cycles | Ramène le TIR à ≤0.015 mm (d₁ ≤ 10 mm) ou ≤0.020 mm (d₁ 10–26 mm) selon l'ISO 15488:2003 Table 4 |
| Finition ou alésage au-dessus de la tolérance IT7 | Passer à une pince de classe UP/AA (≤0.005 mm TIR) | Réduit la contribution au faux-rond d'un facteur 3–4× par rapport aux limites de la classe 2 |
| L'écrou de pince se grippe ou le couple monte trop tôt | Nettoyer et huiler légèrement la portée d'appui de l'écrou ; ne pas lubrifier le cône de la pince | Réduit la dispersion du frottement et améliore la répétabilité couple/force de serrage |
Comment le couple ER se convertit en force de serrage
La force de serrage d'un système à pince ER est générée par l'écrou qui comprime le cône à angle de réglage de 8° de la pince (demi-angle selon la géométrie DIN 6499 / ISO 15488 ; angle inclus 16°) contre le corps du mandrin, ce qui convertit le déplacement axial de l'écrou en pression radiale sur la queue de l'outil.
Dans des conditions typiques, la force de serrage croît à peu près proportionnellement au couple de l'écrou, et le cône peu incliné de 8° démultiplie l'effort axial de l'écrou en une prise radiale bien plus forte. La part du couple appliqué qui se transforme réellement en force de serrage dépend fortement du frottement au filetage de l'écrou, sur sa portée d'appui et au cône — c'est pourquoi des faces d'écrou propres et lubrifiées de façon homogène comptent autant que la valeur de couple elle-même.
Classes de faux-rond : classe 2 (classe normale) vs UP/AA de précision
L'ISO 15488:2003 définit deux classes de précision standard pour les pinces ER, les classes UP/AA constituant un niveau supérieur à la classe 1 défini par les fabricants.
ISO 15488 classe 2 (classe normale) spécifie un faux-rond ≤0.015 mm TIR pour d₁ ≤ 10 mm et ≤0.020 mm TIR pour d₁ 10–26 mm, mesuré sur un mandrin d'essai aux longueurs de projection absolues spécifiées en Table 4. Cette classe convient au fraisage général, au perçage et au taraudage lorsque les tolérances dimensionnelles sont IT8 ou plus larges.
ISO 15488 classe 1 spécifie ≤0.010 mm TIR pour d₁ ≤ 10 mm et ≤0.015 mm pour d₁ dans la plage 10–26 mm selon l'ISO 15488:2003 Table 4 — un progrès notable pour la finition légère lorsque la rugosité Ra compte mais que les tolérances d'alésage restent à IT7 ou plus large.
Les pinces de classe UP/AA (spécification fabricant) atteignent ≤0.005 mm TIR grâce à une rectification plus serrée du cône et de l'alésage de la pince, et sont couramment proposées par pas de 0.5 mm ; chaque pince conserve néanmoins une plage de serrage de 1 mm (ER16–ER40). Les pinces UP sont nettement préférables pour l'alésage H7, l'alésage fin et la finition de cavités de moules, où la contribution de la pince au faux-rond doit rester proche de ~0.005 mm pour maintenir la chaîne de tolérances d'alésage dans les limites du plan. Un jeu UP complet par pas de 0.5 mm compte environ deux fois plus de pinces pour couvrir la même plage de queue — un facteur de coût à anticiper.
Règle de choix de classe
Utiliser la classe 2 pour le tournage, l'ébauche et le perçage à IT8 ou plus grossier. Utiliser la classe 1 pour la finition à la fraise à IT7. Utiliser la classe UP/AA pour l'alésage à l'alésoir, l'alésage fin et toute opération où un faux-rond de pince nettement supérieur à 0.005 mm sortirait la tolérance dimensionnelle des limites du plan.
La relation entre faux-rond et durée de vie outil est déterminante : chaque 0.0001 pouce (2.5 µm) de faux-rond réduit typiquement la durée de vie de l'outil d'environ 10 % en finition à la fraise, de sorte qu'un faux-rond de 0.01 mm coûte environ 40 % de durée de vie (règle du « dixième » de BIG DAISHOWA ; varie avec le diamètre d'outil, le matériau et l'avance) — ce qui explique pourquoi les ateliers utilisant des pinces UP en finition constatent souvent une durée de vie sensiblement plus longue qu'avec des réglages classe 2 aux mêmes paramètres de coupe.
Séquence de serrage : encliquetage, insertion, couple final
La séquence correcte de serrage ER comporte trois étapes, pas une seule — réduire la séquence à un unique sur-serrage est une source fréquente de faux-rond asymétrique au moment du réglage.
Étape 1 — Nettoyer et encliqueter. Essuyer le cône de la pince, l'alésage conique du mandrin et l'écrou avec un chiffon propre non pelucheux. Tout fragment de copeau ou résidu de liquide d'arrosage sec entre les surfaces coniques crée un point haut qui peut décaler la pince hors axe avant même l'engagement de l'écrou. Encliqueter d'abord la pince dans l'écrou jusqu'à ce qu'elle se loge dans la gorge de retenue — cela garantit que la pince entre dans l'alésage du mandrin axialement, et non en biais.
Étape 2 — Insérer l'outil, puis pré-serrer à la main. La pince étant maintenue dans l'écrou, insérer l'outil de sorte que la queue dépasse la longueur de serrage effective de l'alésage de la pince ; une queue tenue seulement par l'avant de l'alésage peut faire basculer la pince et perdre en tenue. Visser ensuite l'écrou à la main sur le corps du mandrin jusqu'à sentir une résistance. À ce stade, le cône de la pince est assis mais les surfaces de serrage ne sont pas encore chargées.
Étape 3 — Serrage à la spécification. Appliquer une clé dynamométrique étalonnée sur l'écrou et serrer à la valeur nominale pour la taille ER et le type d'écrou en un seul mouvement régulier. Appliquer le couple en plusieurs incréments partiels introduit un collage-glissement rotatif qui peut légèrement désaxer la pince dans le cône.
Serrage en un seul mouvement
Appliquer le couple final en deux ou trois mouvements distincts — en desserrant entre eux « pour vérifier le ressenti » — est une habitude d'atelier courante qui peut ajouter un contact conique asymétrique et augmenter le TIR par rapport à un mouvement unique et régulier. Serrer une seule fois à la spécification et s'arrêter.
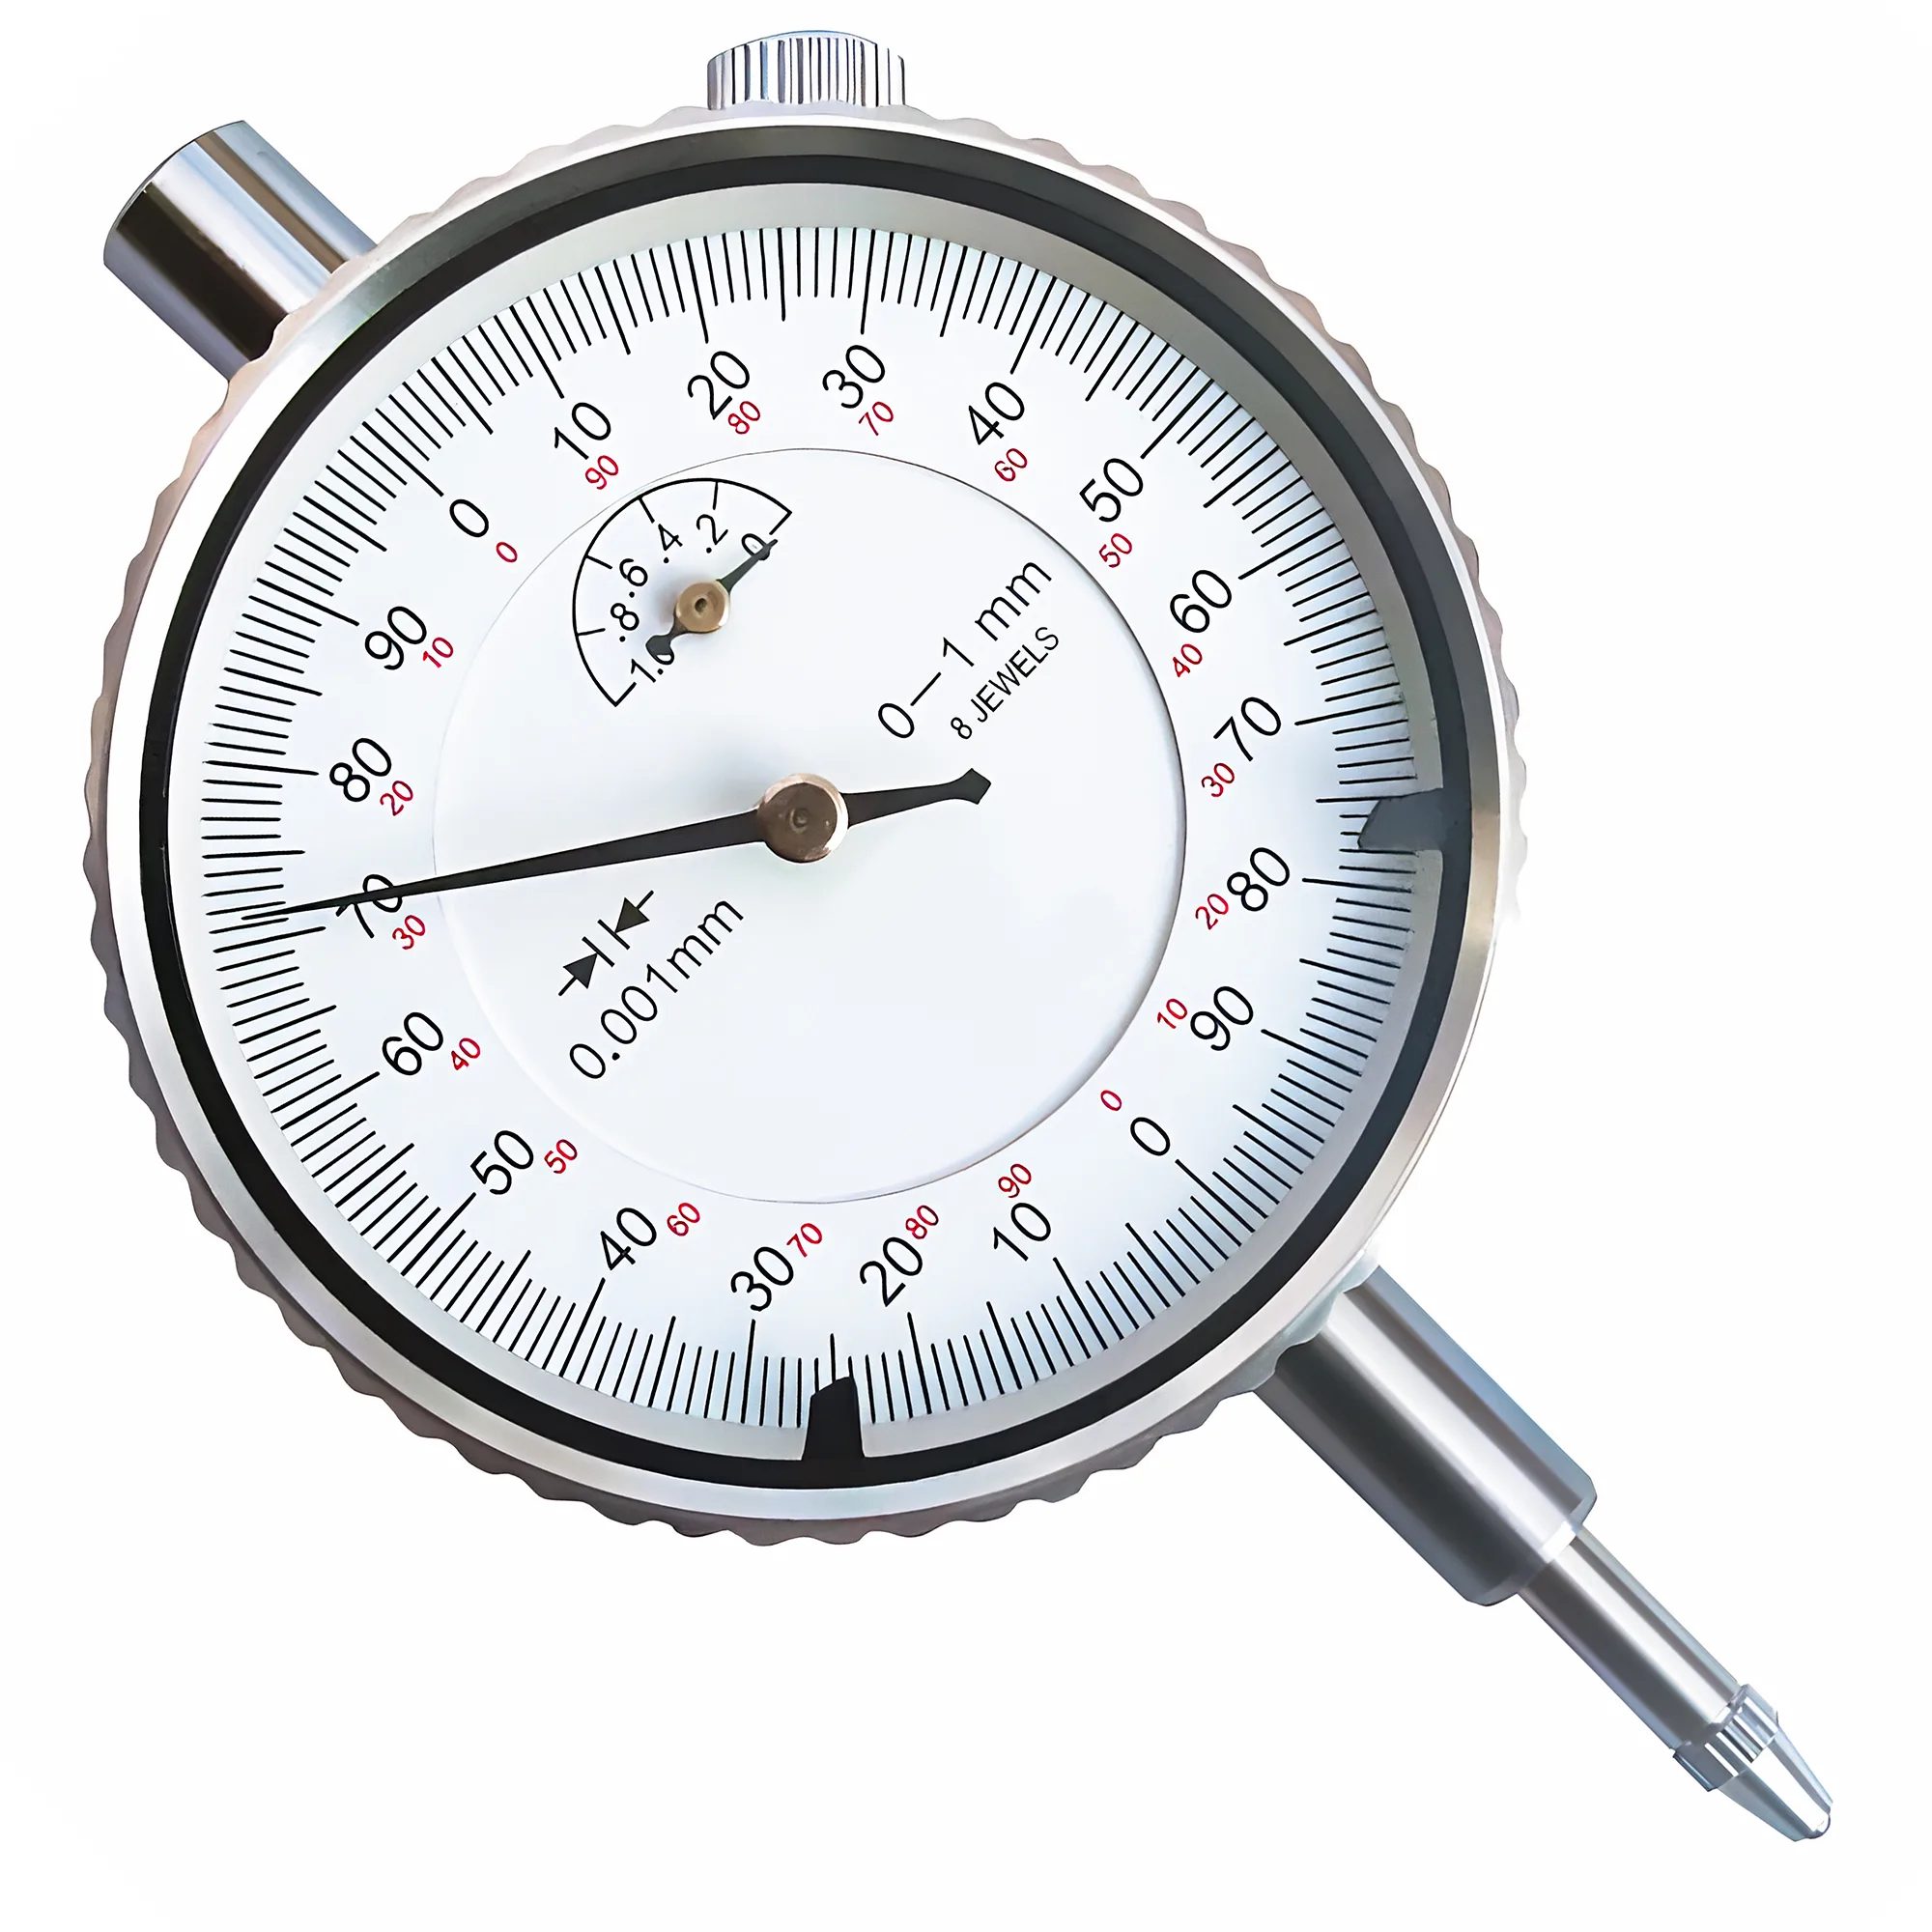
Vérifier le faux-rond avec un comparateur à cadran après chaque réglage : une pince correctement serrée dans un mandrin propre et non endommagé devrait rester dans la limite de sa classe à la projection d'essai de l'ISO 15488 (par exemple 40 mm pour des alésages de 10–18 mm), en laissant une marge pour la variation normale du système. Des lectures supérieures à 0.020 mm sur une pince neuve indiquent généralement un cône contaminé ou une portée d'appui d'écrou endommagée.
Dégradation de la précision : signes mesurables et critères de remplacement
La dégradation d'une pince ER est progressive et mesurable — attendre une fissure visible ou une prise franchement lâche sur la queue signifie généralement que de nombreux cycles de faux-rond aggravé ont déjà été acceptés en production.
Signe 1 — Dérive du TIR au-dessus de la limite ISO 15488. L'indicateur le plus direct. Mesurer le TIR au début du réglage avec un comparateur à cadran de résolution 0.001 mm. Les pinces classe 2 (classe normale) durent généralement 500–1 000 cycles de serrage avant que le TIR ne dérive au-dessus de la limite ISO 15488 ; une discipline de couple correcte et des queues d'outil de tolérance h6 peuvent prolonger cette durée de service. Lorsque le TIR sur un mandrin connu en bon état excède la limite ISO 15488 classe 2 sur deux réglages consécutifs avec un cône propre, remplacer la pince — ne pas compenser en ajustant les paramètres de coupe.
Signe 2 — Distorsion de la plage de serrage. Une pince usée perd sa plage de serrage d'origine (1 mm pour ER16–ER40, 0.5 mm pour ER11) : la zone de forte usure près des pointes de fente se déforme vers l'extérieur, de sorte que la pince ne s'assoit plus concentriquement sur toute la plage. Visuellement, les pointes de fente usées présentent des marques d'usure brillantes. Dimensionnellement, une pince défaillante de cette manière mesure généralement un TIR plus élevé aux tailles de queue proches du bas de sa plage nominale qu'aux tailles du haut.
Signe 3 — Dispersion couple/TIR. Une pince saine produit un TIR cohérent sur cinq cycles répétés de serrage-desserrage au même couple. Une pince dégradée à la surface conique présente sur le même test une dispersion de TIR plusieurs fois plus large, ce qui rend chaque réglage aléatoire quelle que soit la précision du couple.
Signe 4 — Usure de la portée d'appui de l'écrou. L'écrou, et pas seulement la pince, contribue au système. Une portée d'appui d'écrou grippée ou usée introduit une dispersion de couple qui se traduit directement par une dispersion de force de serrage et une variation de TIR. Remplacer uniquement la pince en conservant un écrou usé ne récupère généralement qu'une partie de l'amélioration attendue du TIR.
Chaque incrément de 0.0001 pouce (2.5 µm) de faux-rond au-dessus du niveau de référence représente environ 10 % de perte de durée de vie supplémentaire dans des conditions de finition typiques — suivre le TIR au réglage fournit une alerte précoce dont le retour, en bris d'outil et rebuts évités, dépasse généralement de loin le coût d'une pince de remplacement.
Synthèse
Un couple étalonné et des cônes propres sont les principaux leviers de précision pour les pinces ER.
Appliquer le couple spécifié pour la taille ER et le type d'écrou avec une clé étalonnée en un mouvement régulier ; nettoyer les deux cônes avant chaque réglage ; choisir la classe UP/AA lorsque la tolérance d'opération exige un TIR ≤0.005 mm ; remplacer les pinces lorsque le TIR excède la limite ISO 15488 classe 2 sur deux réglages consécutifs avec cône propre. Le système complet — pince, écrou et alésage conique du mandrin — se dégrade ensemble, et ignorer l'usure de l'écrou annule une grande partie du bénéfice d'une pince neuve.
L'ISO 15488 et la DIN 6499 définissent la géométrie conique et les classes de faux-rond qui font des pinces ER l'interface porte-outil dominante pour les centres d'usinage à cône 30 et 40 — leur interchangeabilité dépend du maintien des cotes d'interface par la discipline de couple et un remplacement opportun. Pour un aperçu complet des systèmes porte-outils au-delà des pinces ER, incluant cônes, mandrins hydrauliques et porte-outils à frettage, voir le guide complet du porte-outil pour l'usinage CNC.
À quel couple serrer un écrou de pince ER ?
Au couple nominal correspondant à la taille ER et au type d'écrou, avec une clé dynamométrique et en un seul mouvement régulier — 136 Nm (environ 100 ft-lb) pour un écrou standard ER32 selon REGO-FIX. Un serrage à la main n'atteint généralement que 40–60 Nm, soit moins de la moitié de la force de serrage nominale ; un sur-serrage peut déformer la pince et dégrader définitivement le faux-rond.
Quel est le couple de serrage correct pour une pince ER32 ?
Le couple de serrage recommandé par REGO-FIX pour un écrou standard ER32 est de 136 Nm (environ 100 ft-lb), appliqué avec une clé dynamométrique étalonnée en un seul mouvement régulier ; les pinces de moins de 3 mm ne demandent que 24 Nm. Un sous-serrage à 40–60 Nm (typique du serrage manuel) délivre moins de la moitié de la force de serrage estimée typiquement à 10 000–15 000 N, créant un risque d'arrachement sous coupes interrompues modérées. Utiliser la valeur de couple spécifiée pour la taille de pince et le type d'écrou, et non une valeur unique pour tous les écrous ER.
Comment savoir si ma pince ER doit être remplacée ?
Mesurer le TIR avec un comparateur à cadran de 0.001 mm. Si le TIR excède la limite ISO 15488 classe 2 — selon l'ISO 15488:2003 Table 4 : ≤0.015 mm pour d₁ ≤ 10 mm ; ≤0.020 mm pour d₁ dans la plage 10–26 mm — sur deux réglages consécutifs, propres et serrés au couple, remplacer la pince. Les pinces classe 2 durent généralement 500–1 000 cycles ; une discipline de couple correcte peut prolonger cette durée de vie.
Quand utiliser des pinces de précision UP/AA plutôt que la classe 2 (classe normale) ?
Utiliser la classe UP/AA (≤0.005 mm TIR) pour l'alésage H7, l'alésage fin et la finition de cavités de moules, où la contribution de la pince au faux-rond doit rester proche de 0.005 mm pour maintenir la tolérance d'alésage dans les limites du plan. Pour le fraisage général et le perçage à IT8 ou plus grossier, les pinces ISO 15488 classe 2 suffisent généralement et coûtent moins par cycle.
Lubrifier le cône de la pince améliore-t-il le faux-rond ?
Non — garder le cône de la pince et l'alésage du mandrin propres et secs pour que le cône s'assoie métal sur métal et concentriquement selon la géométrie ISO 15488. Lubrifier uniquement la portée d'appui et le filetage de l'écrou avec un film léger d'huile de machine, ce qui réduit la dispersion du frottement et améliore la répétabilité couple/force de serrage. De l'huile sur le cône peut laisser la pince flotter axialement et faire monter le TIR.
Quel est l'effet du faux-rond de pince sur la durée de vie outil ?
Selon la règle du « dixième » de BIG DAISHOWA, chaque 0.0001 pouce (2.5 µm) de faux-rond réduit la durée de vie d'environ 10 %, de sorte que 0.01 mm de faux-rond coûte environ 40 % lors d'essais de finition. Passer de la limite ISO 15488 classe 2 (0.015–0.020 mm) à une pince UP/AA (≤0.005 mm) réduit la contribution de la pince au faux-rond de 3–4× et prolonge généralement la durée de vie outil en finition.
Sources
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 6499 — Clamping sleeves for collet chucks
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout
- Rego-Fix ER Collet System Technical Reference
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- ISO 463:2006 — Geometrical product specifications — Dial gauges