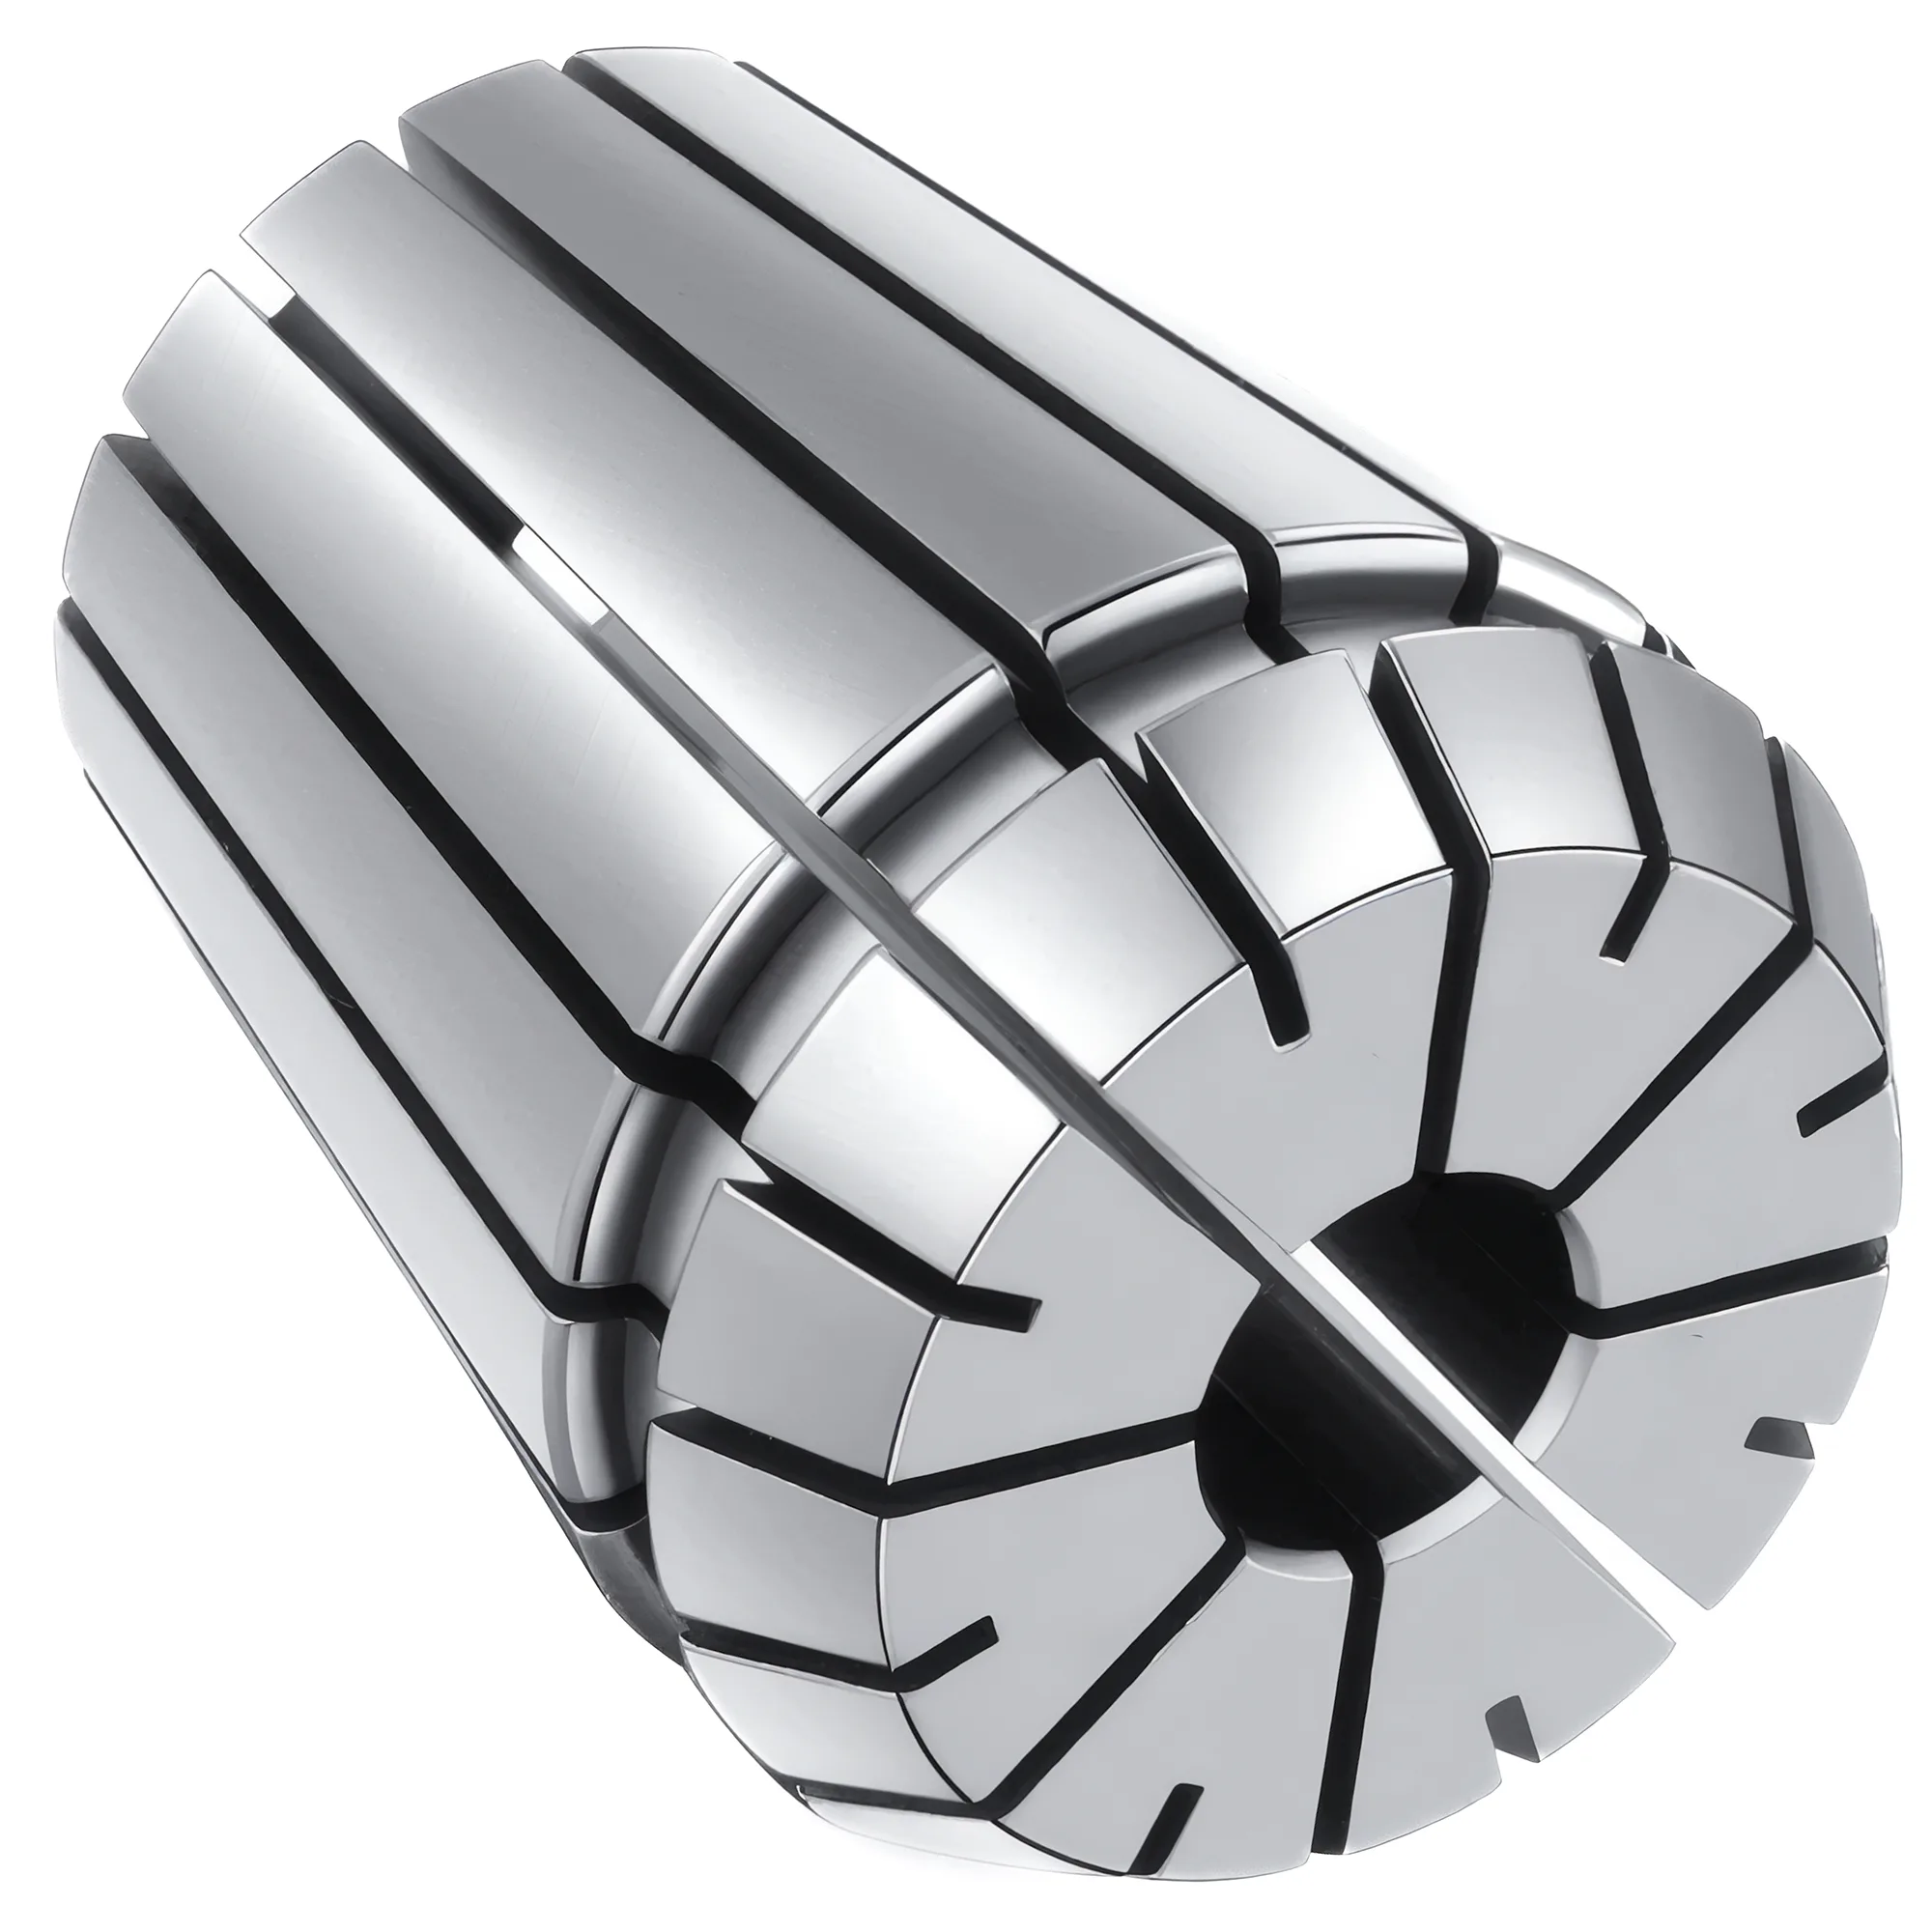
ER, DA, TG는 회전 공구용 너트 체결식 콜릿의 대표적인 세 종류이며, 클램핑 범위와 그립력 사이의 트레이드오프 하나로 갈립니다. ER 콜릿은 ER16부터 ER40까지 콜릿당 약 1 mm 수축하므로(ER11은 0.5 mm, ISO 15488 기준) 한 세트로 가장 많은 샹크 직경을 커버합니다. DA(더블 앵글) 콜릿은 사이즈에 따라 0.3–0.8 mm 수축하며 주로 드릴링용으로 만들어집니다. TG 콜릿은 약 0.4 mm(1/64 in)밖에 수축하지 않지만, 전체각 8° 테이퍼를 사용해 ER보다 강하게 그립합니다(제조사 카탈로그). 범위와 호환성이 중요하면 ER, 밀링에서 그립력이 중요하면 TG, 기존 드릴링 툴링을 계속 쓰려면 DA를 선택하는 것이 좋습니다.
이 글은 콜릿 종류를 비교합니다. ER 계열 내 사이즈 선정은 ER 콜릿 선정 가이드를, 너트 체결 토크와 런아웃 점검 절차는 ER 콜릿 런아웃·토크 가이드를 참조하시기 바랍니다. 더 넓은 홀더 비교는 사이드록 vs ER vs 열박음 엔드밀 홀더를 참조하시기 바랍니다.
콜릿의 주요 종류는 무엇입니까?
ER, DA, TG 콜릿은 모두 콜릿척의 나사 너트로 체결되며, 드로우바로 당겨 들이는 방식은 하나도 없습니다. 세 종류를 가르는 것은 테이퍼 형상, 클램핑 범위, 그리고 근거가 되는 규격입니다.
- ER 콜릿은 세팅 각도 8°(전체각 16°)를 가지며, ER11부터 ER40까지를 다루는 ISO 15488로 국제 규격화되어 있습니다. 원래의 독일 규격은 DIN 6499입니다. ER8과 ER50은 ISO 15488 범위 밖의 제조사 확장 사이즈입니다.
- **TG 콜릿("Tremendous Grip")**은 싱글 앵글 설계로, 전체각 8°의 완만한 테이퍼를 가지며 이는 ER 각도의 약 절반입니다. 오리지널 Erickson 시스템에서 유래했고 ISO 15488의 적용 대상은 아니지만, 표준 TG 콜릿은 DIN 6499 Class 2 정밀도로, 고정밀 TGHP 콜릿은 Class 1 정밀도로 제작됩니다(WIDIA 카탈로그).
- DA(더블 앵글) 콜릿은 양 끝이 모두 테이퍼로 되어 있으며 역시 Erickson 시스템에서 유래했습니다. 제조사들은 이에 대한 규격화된 테이퍼 각도를 공개하지 않으며, 주로 드릴링용으로 자리매김하고 있습니다.
드로우바 콜릿은 다른 범주입니다. R8, 5C 같은 니형 밀링머신 및 선반용 콜릿은 드로우바에 의해 주축이나 콜릿 클로저 안으로 당겨지므로, 공구나 공작물이 선단의 너트가 아니라 뒤쪽에서 클램핑됩니다. 이들은 툴홀더가 아닌 기계 인터페이스의 문제를 해결하는 것이므로 이번 비교에서는 제외합니다.
클램핑 범위: ER이 콜릿 하나로 가장 많은 사이즈를 커버하는 이유
ER16 이상 사이즈에서 ER은 세 종류 가운데 수축량이 가장 크며(ISO 15488 기준 콜릿당 1 mm), DA는 0.3–0.8 mm, 표준 TG는 약 0.4 mm입니다. 공정한 비교를 위해 예외를 하나 짚자면, ER11은 0.5 mm만 수축하여 대형 DA 콜릿의 0.8 mm보다 작습니다.
클램핑 범위는 현장에 필요한 콜릿 수를 좌우합니다. ER은 콜릿마다 1 mm 대역을 커버하므로, 1 mm 간격의 세트로 범위 안의 모든 샹크 직경에 대응할 수 있습니다. 표준 TG 콜릿은 호칭 치수에서 약 0.4 mm 아래까지만 클램핑하므로 사실상 한 가지 샹크 직경 전용이며, 같은 범위를 빈틈없이 커버하려면 TG 콜릿이 두 배를 훨씬 넘게 필요합니다. DA는 그 중간이며, 큰 DA 사이즈는 0.8 mm에 근접합니다.
| 항목 | ER | DA | TG |
|---|---|---|---|
| 표준 콜릿 1개당 수축량 | 1 mm(ER16–ER40); 0.5 mm(ER11) | 사이즈별 0.3–0.8 mm(최대 1/32 in) | ~0.4 mm(1/64 in) |
| 테이퍼 | 세팅 각도 8°(전체각 16°) | 더블 앵글(각도는 규격으로 공개되지 않음) | 전체각 8°, 싱글 앵글 |
| 시리즈와 용량 | ER11 1–7, ER16 1–10, ER20 1–13, ER25 1–16, ER32 2–20, ER40 3–26 mm(ISO 15488) | 300DA 1/4 in까지, 200DA 3/8 in까지, 100DA 9/16 in까지, 180DA 3/4 in까지 | TG50 1.5–13.5, TG75 3–20, TG100 3–25.5, TG150 12–40 mm |
| 규격 | ISO 15488 / DIN 6499 | 제조사(Erickson 시스템) | 제조사; 정밀도는 DIN 6499 등급 기준 |
| 체결 방식 | 너트 | 너트 | 너트 |
DA 사이즈 표기는 혼동하기 쉽습니다. 시리즈 번호가 용량에 따라 커지지 않기 때문입니다. 180DA는 일반적인 DA 사이즈 중 가장 커서 3/4 in까지 대응하고, 300DA는 1/4 in으로 가장 작습니다. 반대로 TG150은 40 mm까지 도달해 ISO 15488에서 ER40의 한계인 26 mm를 크게 넘어섭니다.
선정 팁
실제로 필요한 콜릿 수를 세어 보는 것이 좋습니다. 공구 목록에 샹크 직경이 많다면 ER의 1 mm 수축량으로 세트를 작게 유지할 수 있습니다. 소수의 고정된 샹크 직경만 쓰면서 최대 그립력이 필요하다면, 각 샹크에 전용 콜릿 하나만 있으면 되므로 TG의 좁은 범위는 거의 부담이 되지 않습니다.
콜릿 시스템별 런아웃과 그립력
표준 ER과 표준 TG 콜릿은 같은 정밀도 등급(ISO 15488 / DIN 6499 Class 2)에 속하므로, 둘 사이의 런아웃 차이는 평판에서 짐작하는 것보다 작습니다. ISO 15488 Class 2는 d₁ ≤ 10 mm에서 ≤0.015 mm TIR, d₁ 10–26 mm에서 ≤0.020 mm를 허용합니다. 제조사 UP/AA 등급 ER은 ≤0.005 mm TIR에 도달하고, TGHP 콜릿은 Class 1로 제작됩니다. Kennametal은 DA 콜릿의 런아웃을 콜릿 선단에서 0.001 in(0.025 mm) TIR로 제시하며, 이는 두 종류보다 느슨한 값입니다.
TG의 그립력 우위는 테이퍼에서 나옵니다. 전체각 8°는 약 3:1의 기계적 배력을 제공하며(WIDIA), Lyndex-Nikken은 이를 16° ER 콜릿척보다 큰 클램핑 토크를 낸다고 설명합니다. 이 완만한 테이퍼의 대가가 0.4 mm라는 좁은 수축량입니다. ER은 그립력 일부를 범위와 맞바꾼 것이고, DA는 애초에 밀링용 콜릿이 아닙니다. Lyndex-Nikken은 DA 척이 밀링용으로 설계되지 않았으며 반경 방향 하중이나 과체결 시 선단에 균열이 생길 수 있다고 밝히고 있고, Kennametal도 DA의 주 용도로 드릴링을 꼽습니다.
| 항목 | ER(표준) | DA(표준) | TG(표준) |
|---|---|---|---|
| 정밀도 | ISO 15488 Class 2: ≤0.015–0.020 mm TIR | 콜릿 선단에서 ~0.025 mm TIR(Kennametal) | DIN 6499 Class 2 |
| 고정밀 옵션 | UP/AA 등급 ≤0.005 mm TIR(제조사) | 이 글에서는 다루지 않음 | TGHP는 DIN 6499 Class 1 |
| 그립력 | 기준; 전체각 16° 테이퍼 | 드릴링 지향; 밀링용 정격 없음 | ER보다 높음; 전체각 8° 테이퍼(~3:1) |
| 주 용도 | 밀링, 드릴링, 혼합 공구 | 드릴링, 소형 공구 | 그립력이 중요한 밀링 |
그래도 런아웃은 공구 수명을 단축하므로 종류를 고를 때 여전히 중요합니다. 런아웃이 0.0001 inch(2.5 µm) 늘 때마다 공구 수명은 약 10% 줄어듭니다(BIG DAISHOWA 원-텐스 법칙). 따라서 0.025 mm의 DA 셋업은 Class 2 ER이나 TG 콜릿보다 정삭 커터의 수명을 훨씬 많이 깎아 먹습니다. 이 효과는 공구 직경, 소재, 이송에 따라 달라집니다.
흔한 실수
현장에 이미 있다는 이유로 DA 콜릿척에 엔드밀을 물려 쓰는 것은 흔한 실수입니다. DA 척은 드릴링용이며, 밀링의 측면 하중은 척 선단에 균열을 일으킬 수 있습니다. 밀링 공구는 ER 또는 TG 홀더로 옮겨야 합니다.
각 콜릿 종류는 언제 선택해야 합니까?
✦ ER이 적합한 경우
- 1 mm 수축량으로 콜릿 수를 줄일 수 있는 혼합 공구 구성
- 정삭 및 일반 밀링(표준은 Class 2, UP/AA 등급은 ≤0.005 mm까지)
- ISO 15488 / DIN 6499에 따라 브랜드 간 호환되는 콜릿
✦ DA가 적합한 경우
- 기존 DA 척과 콜릿을 이용한 드릴링
- 소형 샹크, 가장 큰 사이즈(180DA)에서 3/4 in까지
- 기존 드릴링 툴링을 교체하지 않고 계속 사용하는 경우
샹크 범위와 호환성이 결정을 좌우하면 ER, 고정된 샹크 직경에서 그립력이 더 중요하면 TG를 선택하고, DA는 이미 보유한 척으로 드릴링할 때만 사용합니다. 새 홀더를 구매하는 머시닝센터 중심 현장 대부분에서는 ER이 기본 선택입니다. ISO 15488 덕분에 콜릿이 브랜드 간 호환되고, 1 mm 수축량으로 가장 폭넓은 공구 구성을 커버하기 때문입니다. ER과 근본적으로 다른 클램핑 방식의 비교는 콜릿척 vs 유압척을, 홀더 전반의 개요는 공구 홀딩 완전 가이드를 참조하시기 바랍니다.
실무 권장 사항
빠른 선정표
| 시나리오 | 권장 콜릿 종류 | 정밀도 | 이유 |
|---|---|---|---|
| 밀링과 드릴링 혼합, 샹크 직경 다수 | ER(표준) | Class 2, ≤0.015–0.020 mm | 1 mm 수축량(ER16–ER40)으로 콜릿당 가장 많은 사이즈를 커버 |
| 정삭, 엄격한 공차 | ER(UP/AA 등급) | ≤0.005 mm(제조사) | 고정밀 등급은 ISO 15488 Class 1을 상회 |
| 소수의 고정 샹크 직경으로 중절삭 밀링 | TG | DIN 6499 Class 2 (TGHP는 Class 1) | 전체각 8° 테이퍼가 ER보다 강하게 그립 |
| 26 mm 초과 샹크 | TG150 또는 ER50 확장 사이즈 | 제조사 정격 | ISO 15488의 ER40 한계를 넘어섬 |
| 기존 DA 척에서 드릴링 | DA | 선단에서 ~0.025 mm | 드릴링이 본래 용도 |
| DA 척에서 밀링 | ER 또는 TG로 전환 | — | DA 척은 밀링용으로 설계되지 않음 |
범위는 ER, 그립력은 TG, 드릴링은 DA를 기본으로 합니다.
ER 콜릿은 ER16부터 ER40까지 콜릿당 1 mm 수축하고(ER11은 0.5 mm) ISO 15488에 따라 호환되므로, 혼합 CNC 작업의 기본 선택입니다. TG 콜릿은 약 0.4 mm밖에 수축하지 않지만 전체각 8° 테이퍼로 ER보다 강하게 그립하며, TG150에서는 40 mm까지 대응합니다. DA 콜릿은 0.3–0.8 mm 수축하고 선단 런아웃이 약 0.025 mm TIR이며, 밀링이 아닌 드릴링용입니다. 세 종류 모두 너트 체결식이며, R8, 5C 같은 드로우바 콜릿은 기계 인터페이스라는 별도의 범주에 속합니다.
ISO 15488과 DIN 6499는 ER 콜릿의 테이퍼 형상, 클램핑 범위, 런아웃 등급을 정의해 브랜드 간 호환성을 확보합니다. 이것이 신규 머시닝센터 툴링에서 ER이 주류가 된 가장 큰 이유이며, TG와 DA는 오리지널 Erickson 라인에서 유래한 제조사 시스템으로 남아 있습니다.
ER, DA, TG 콜릿의 차이는 무엇입니까?
세 종류 모두 너트 체결식입니다. ER 콜릿은 ER16부터 ER40까지 콜릿당 1 mm 수축하며 ISO 15488을 따릅니다. TG 콜릿은 약 0.4 mm 수축하지만 전체각 8° 테이퍼로 ER보다 강하게 그립합니다. DA 콜릿은 0.3–0.8 mm 수축하고 선단 런아웃이 약 0.025 mm TIR이며 주로 드릴링용입니다.
클램핑 범위가 가장 넓은 콜릿 종류는 무엇입니까?
ER16 이상 사이즈에서는 ER입니다. ISO 15488은 콜릿당 1 mm의 수축량을 규정하며, DA의 0.3–0.8 mm, 표준 TG의 약 0.4 mm보다 넓습니다. ER11은 0.5 mm로 예외이며, 대형 DA 콜릿의 0.8 mm보다 작습니다. 수축량이 클수록 일정 범위의 샹크 직경을 커버하는 데 필요한 콜릿 수가 줄어듭니다.
DA 콜릿을 밀링에 사용할 수 있습니까?
권장되지 않습니다. Lyndex-Nikken은 DA 콜릿척이 밀링용으로 설계되지 않았으며 반경 방향 하중이나 과체결 시 선단에 균열이 생길 수 있다고 밝히고 있고, Kennametal도 DA의 주 용도로 드릴링을 꼽습니다. 경~중 밀링에는 ER 또는 TG 콜릿척을 사용하고 DA는 드릴링용으로 남겨 두는 것이 좋습니다.
TG 콜릿이란 무엇입니까?
TG 콜릿("Tremendous Grip")은 전체각 8° 테이퍼를 가진 싱글 앵글 너트 체결식 콜릿으로, 약 3:1의 기계적 배력을 제공합니다. 표준 TG 콜릿은 약 0.4 mm 수축하며 DIN 6499 Class 2 정밀도로 제작됩니다. TG50부터 TG150까지의 시리즈가 약 1.5에서 40 mm의 샹크를 커버합니다.
ER 콜릿 시스템이란 무엇입니까?
ER 콜릿 시스템은 너트 체결식 콜릿척과, ER11부터 ER40까지를 다루는 ISO 15488 규격의 ER 콜릿으로 구성됩니다. 콜릿은 ER16부터 ER40까지 콜릿당 약 1 mm, ER11에서는 0.5 mm 수축하며, Class 2에서 0.015에서 0.020 mm TIR을 유지합니다. ER8과 ER50은 규격을 벗어난 제조사 확장 사이즈입니다.
출처
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- DIN 6499 — Clamping sleeves for collet chucks
- WIDIA (Kennametal) — Erickson TG Single-Angle Collets catalogue
- Kennametal — Double Angle (DA) Collet Systems, Toolholding Systems catalogue pp. S282–S283
- Kennametal — DA Double-Angle Standard Collets
- Lyndex-Nikken — BIG BLUE Tooling System Catalog (TG and DA collet chucks)
- Techniks — Certified Collets & Nuts catalogue
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout