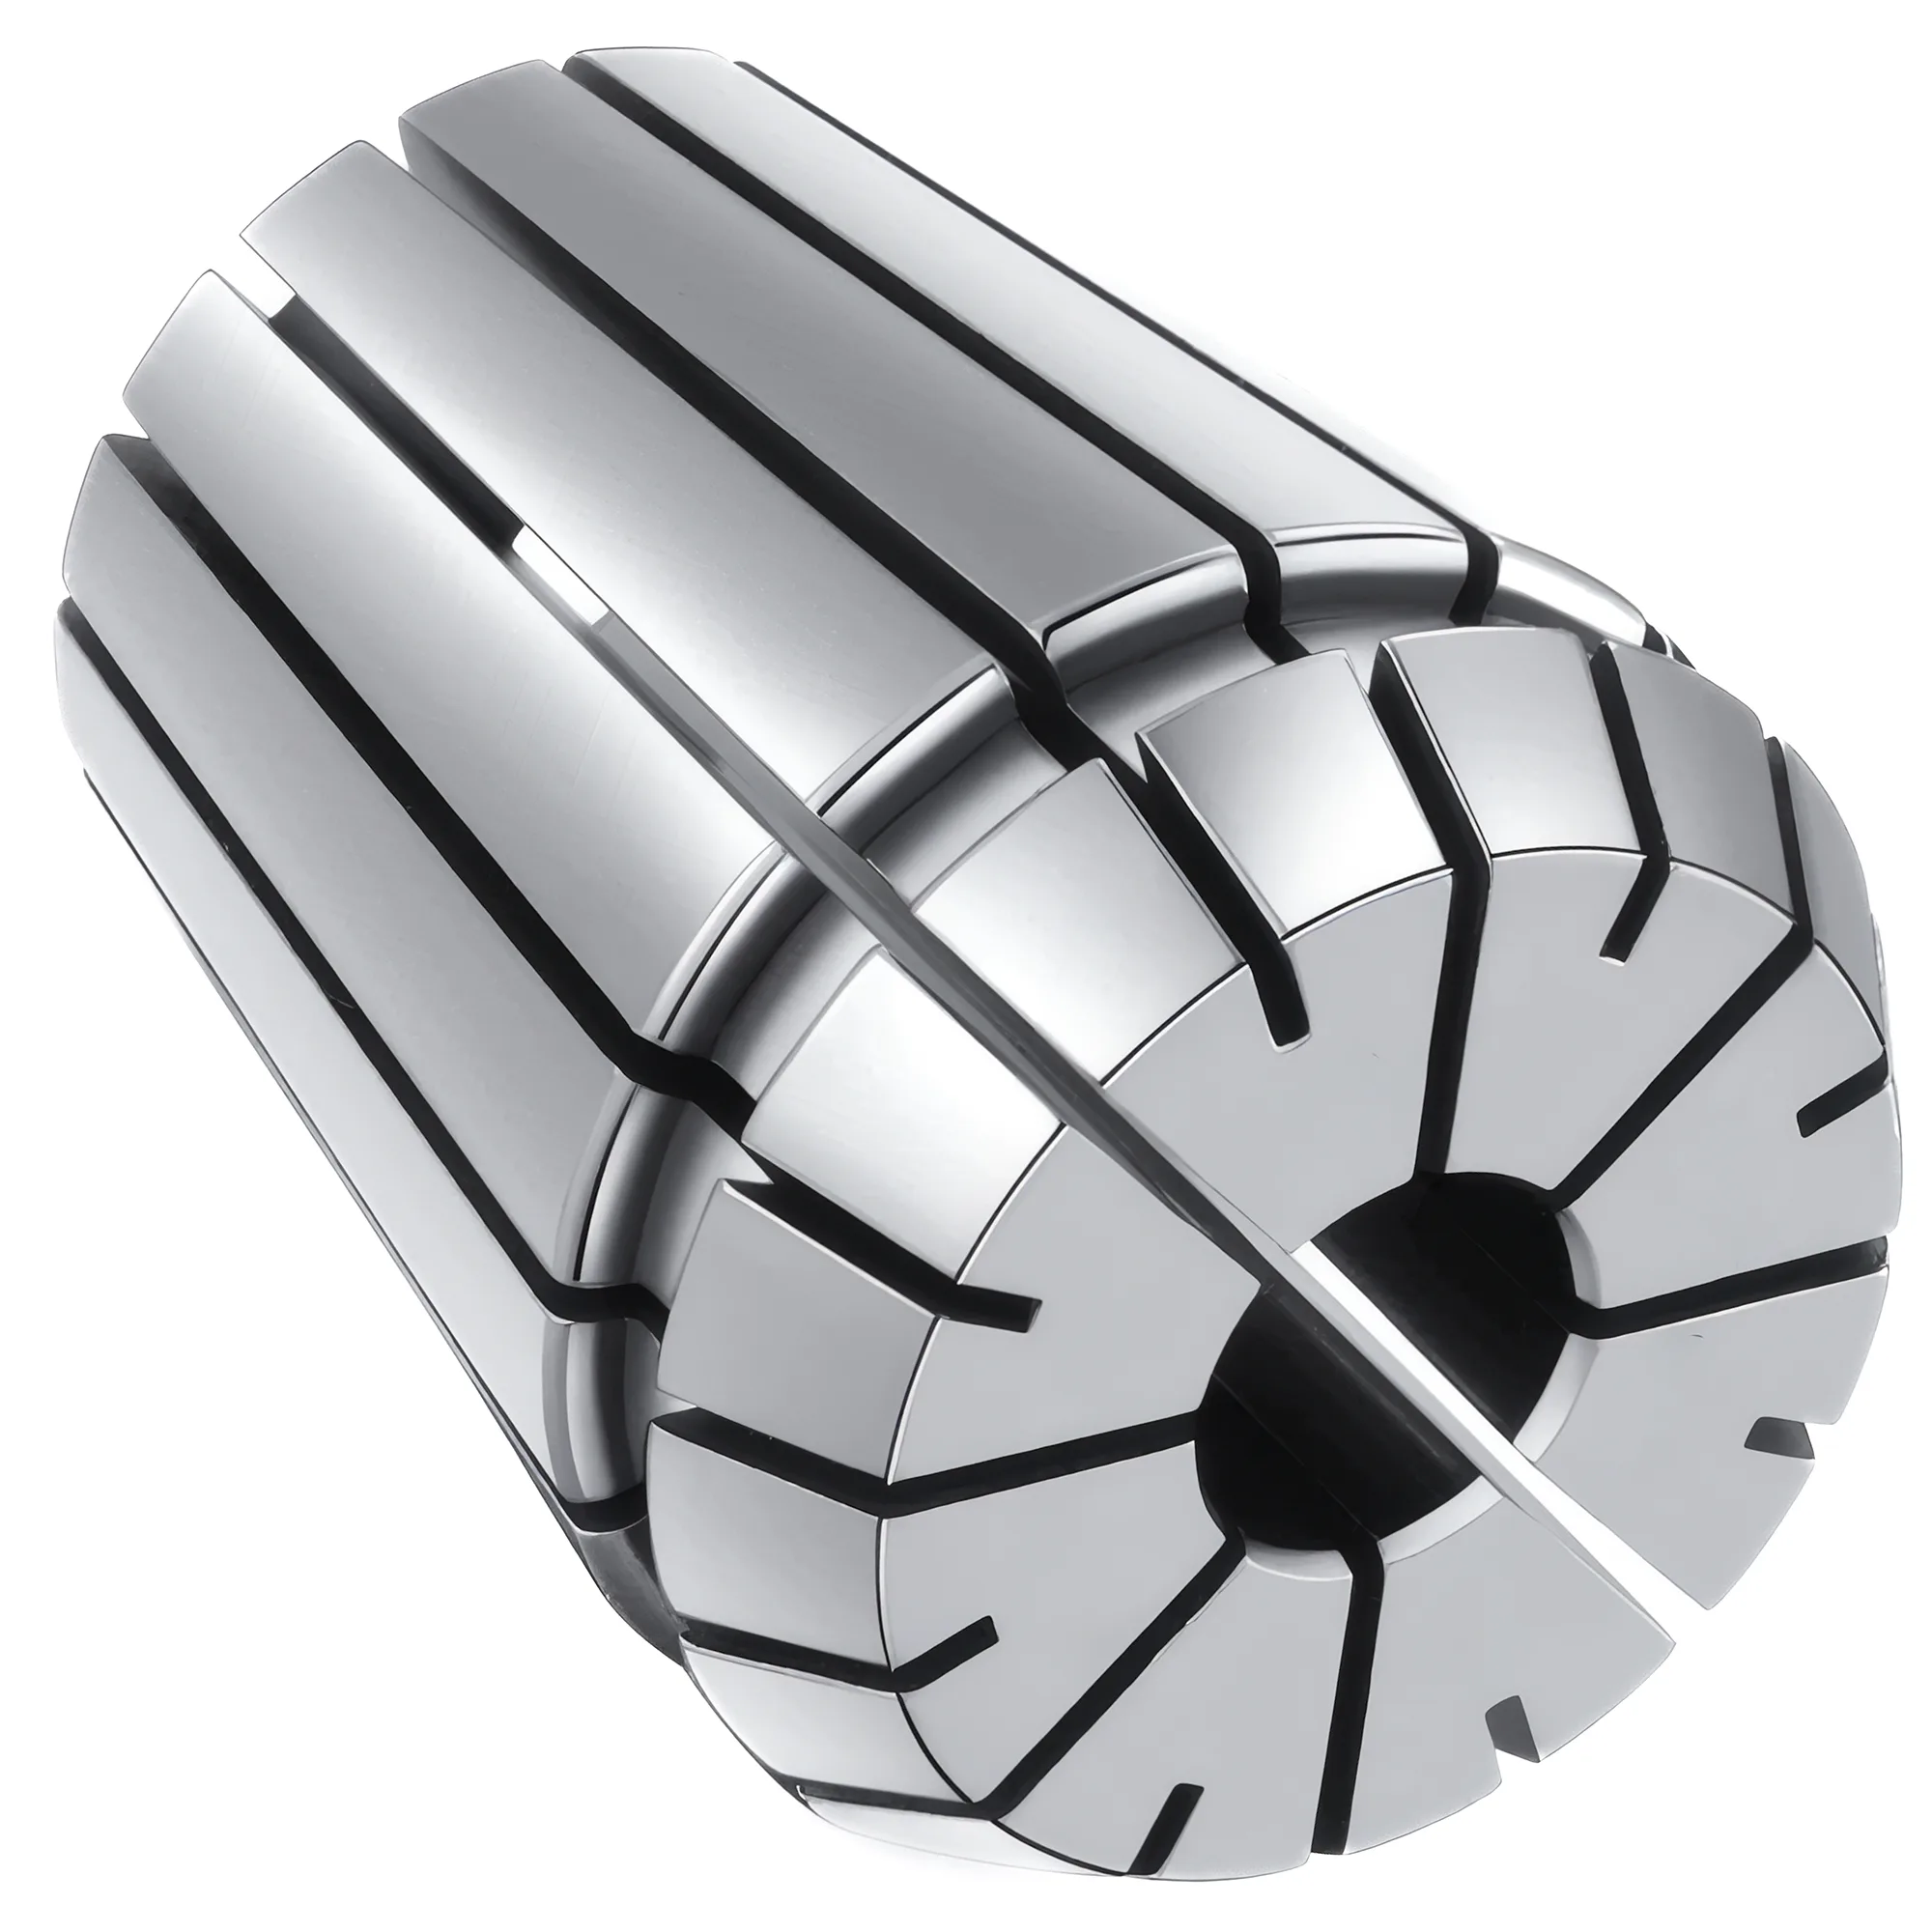
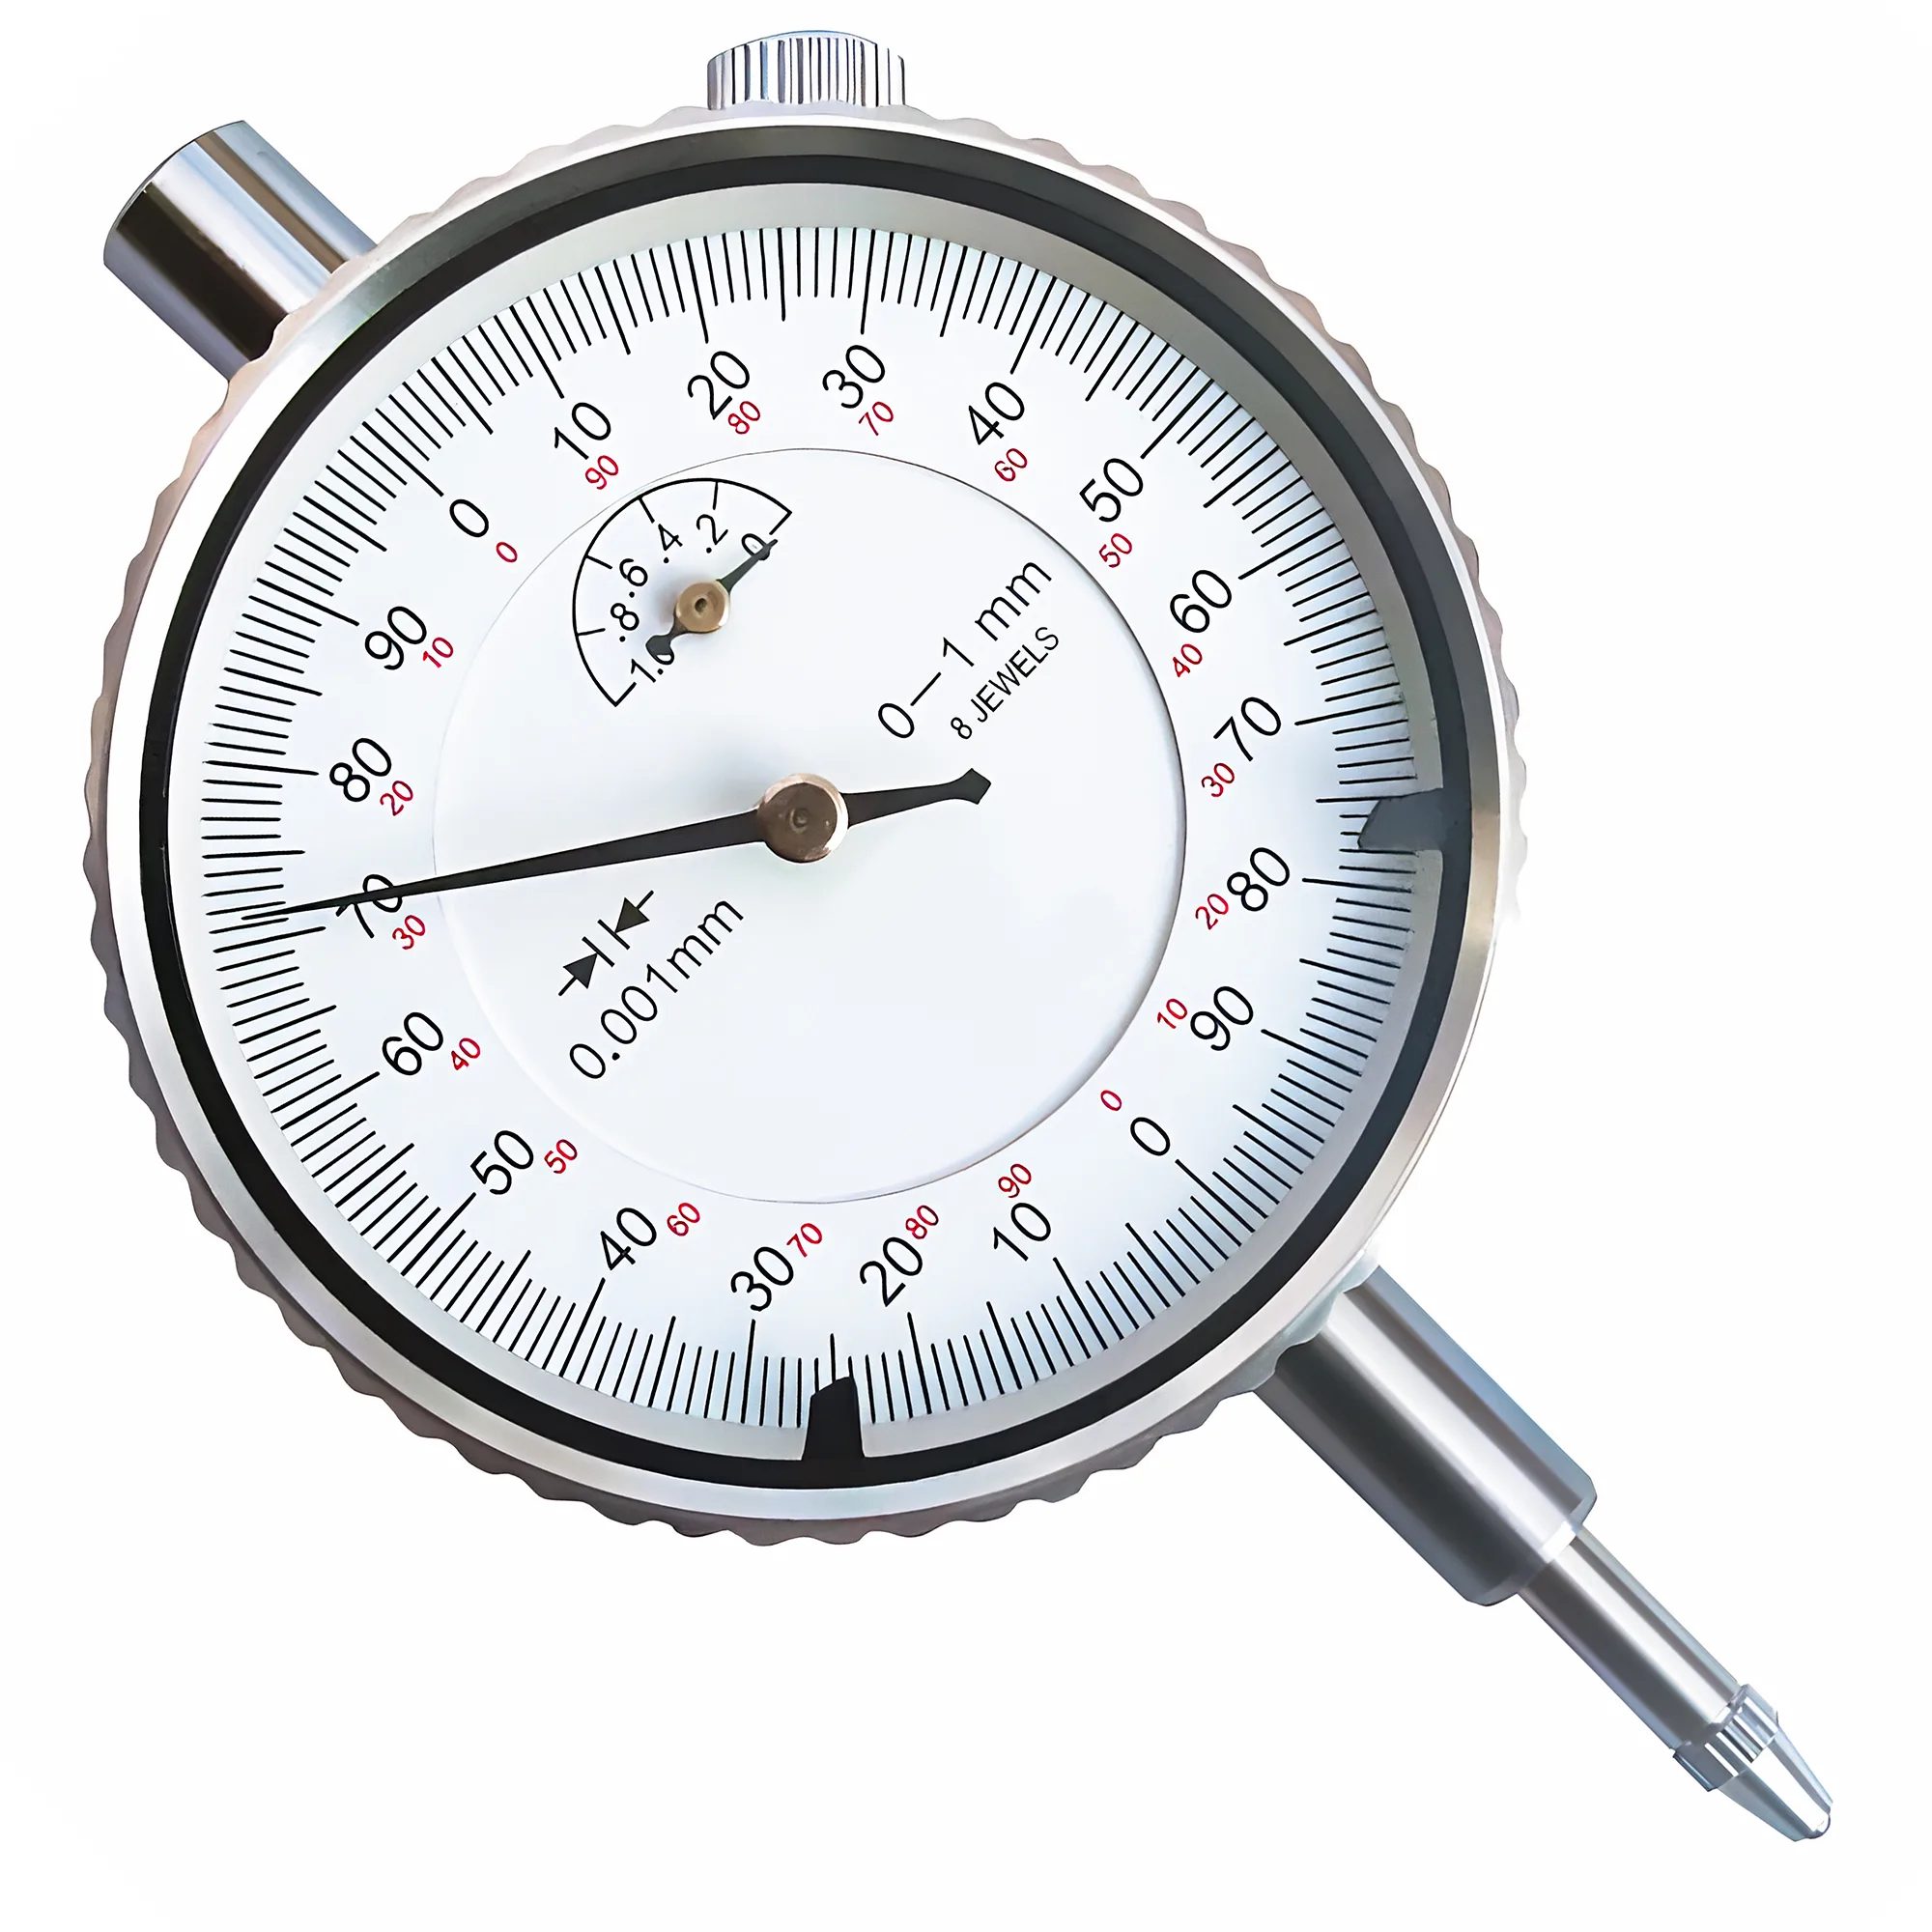
저가와 프리미엄 ER 콜릿은 ISO 15488 치수가 같으므로, 의미 있는 구분선은 가격이 아니라 런아웃 표기를 검증할 수 있는지 여부다. 검증 가능한 표기란 ≤0.005 mm(UP/AA)나 Class 2 한계인 0.015–0.020 mm 같은 수치, 그 수치를 측정한 돌출 길이, 그리고 검사 기록이 함께 갖춰진 것을 말한다. 가격은 온라인 마켓 세트 기준 개당 약 $1–5에서 프리미엄 브랜드의 $30–60까지 다양하며, 그 사이에 등급을 명시한 중간 가격대 콜릿도 있다. 테스트 바, 0.001 mm 인디케이터, 상태가 검증된 홀더만 있으면 어떤 표기든 약 10분 만에 확인할 수 있다.
이 가이드는 콜릿 자체를 다룬다. 가격과 관계없이 잘 만든 콜릿과 허술하게 만든 콜릿을 가르는 요소, 입고 시점에 런아웃 표기를 검증하는 방법, 보통급 콜릿으로 충분한 경우는 어디인지를 설명한다. 콜릿 사이즈와 클램핑 범위 선정은 ER 콜릿 선정 가이드를, 모든 런아웃 테스트의 전제가 되는 너트 토크와 체결 순서는 ER 콜릿 토크·런아웃 가이드를 참조한다.
저가 ER 콜릿과 프리미엄 ER 콜릿은 실제로 무엇이 다른가?
저가든 프리미엄이든 모든 ER 콜릿은 같은 인터페이스 형상을 따른다. ISO 15488과 그 전신인 독일 규격 DIN 6499가 정의하는 8° 세팅각(반각, 포함각 16°), 바디가 균일하게 수축하도록 양 끝에서 번갈아 가공한 슬롯, 그리고 ER16–ER40은 1 mm(ER11은 0.5 mm)인 표준 수축 범위다. ISO 15488은 제조사와 관계없이 "보통급" 콜릿이 충족해야 할 치수와 런아웃 한계를 모두 정하므로, 어떤 ER 콜릿을 판단하든 기준이 된다. ER 시스템이 먼저 이 규격으로 표준화되고 이후 ISO 15488이 그 국제 등가 규격이 되었기 때문에, 많은 카탈로그에는 지금도 DIN 6499 표기가 인쇄되어 있다.
규격이 정하지 않는 것은 각 부위를 얼마나 정성 들여 만드는가이며, 가격표로는 이를 알 수 없다. 의미 있는 차이는 다섯 곳에서 나타난다.
| 부위 | 잘 만든 콜릿 | 허술하게 만든 콜릿에서 흔한 문제 | 측정 가능한 영향 |
|---|---|---|---|
| 보어 연삭 | 보어를 외측 테이퍼와 동심으로 정삭 연삭; 클램핑 길이 전체에 밝고 균일한 마감 | 보어를 테이퍼와 다른 셋업에서 연삭하거나 일부 구간만 연삭해 안쪽에 선삭 자국이 남음 | ISO 시험 돌출 길이에서 Class 2 한계 0.015–0.020 mm를 넘는 런아웃 |
| 슬롯 마감 | 슬롯 버 제거; 손톱으로 훑어도 매끄러운 모서리 | 슬롯 모서리와 슬롯 끝에 톱 또는 EDM 버가 남음 | 샹크 긁힘, 불균일한 수축, 재클램핑마다 위치가 바뀌는 고점 |
| 스프링 열처리 | 보어와 테이퍼를 ISO 15488 범위인 44–48 HRC로 경화; 일정한 스프링백 | 너무 무름(영구 변형) 또는 너무 단단함(슬롯 뿌리 균열) | 해제 후에도 콜릿이 일부 닫힌 상태로 남음; 사용 초기에 슬롯 뿌리 균열 |
| 8° 테이퍼 형상 | 테이퍼 각도를 원뿔 공차 등급 AT3로 유지 | 각도 오차로 접촉이 테이퍼 앞쪽 또는 뒤쪽에 집중 | 너트 토크에 따라 변하는 런아웃; 보어 안에서 콜릿이 흔들림 |
| 노즈 및 단면 마감 | 보어에 직각으로 연삭된 노즈 단면; 깨끗한 추출 홈 | 거칠거나 직각이 맞지 않는 노즈; 너트에 깔끔하게 걸리지 않는 홈 | 체결 후 콜릿 기울어짐; 너트에서 콜릿이 빠짐 |
같은 사이즈의 ER 콜릿은 가격과 관계없이 홀더에서 서로 호환되며, 주된 차이는 보어가 테이퍼와 정말로 동심인지 여부다. 경도, 슬롯 마감, 테이퍼 각도는 주로 그 동심도가 반복 클램핑에서 얼마나 오래 유지되는지를 좌우한다.
런아웃 등급 표기와 실제 입고품의 차이
가격대와 관계없이 ER 콜릿에는 흔히 런아웃 등급이 표기된다. 일반적으로 0.008 mm, 0.005 mm(흔히 UP 또는 "AA"로 표시) 또는 그보다 엄격한 수치다. ≤0.005 mm는 제조사 등급이며, ISO 15488 등급도 가격대도 아니다. 런아웃 표기를 검증할 수 있으려면 세 가지가 함께 갖춰져야 한다. 수치, 그 수치를 측정한 돌출 길이 또는 방법(예: ISO 15488 시험 돌출 길이), 그리고 콜릿별 또는 배치별 검사 기록이다. 돌출 길이도 기록도 없이 케이스나 판매 페이지에 숫자만 인쇄되어 있다면, 콜릿 가격이 얼마든 등급이 아니라 입고 시 확인해야 할 주장으로 취급하는 것이 바람직하다.
ISO 15488 Table 4는 콜릿 런아웃의 시험 방법을 정의한다. 경화된 h6 테스트 맨드릴을 콜릿에 클램핑하고, 보어 사이즈에 따라 길어지는 고정 돌출 길이에서 측정한다.
| 콜릿 보어 d₁ | ISO 시험 돌출 길이 | Class 2 한계 | Class 1 한계 | UP/AA 표기 |
|---|---|---|---|---|
| 3–6 mm | 16 mm | 0.015 mm | 0.010 mm | ≤0.005 mm |
| 6–10 mm | 25 mm | 0.015 mm | 0.010 mm | ≤0.005 mm |
| 10–18 mm | 40 mm | 0.020 mm | 0.015 mm | ≤0.005 mm |
| 18–26 mm | 50 mm | 0.020 mm | 0.015 mm | ≤0.005 mm |
측정 돌출 길이가 없는 런아웃 수치는 거의 의미가 없다. 같은 콜릿이라도 40 mm 돌출 위치에서는 노즈에서보다 몇 배 높게 읽힐 수 있기 때문이다. 노즈 기준 수치로 런아웃 사양이 좋아 보이게 되는 방식은 홀더에 대해 다른 글에서 자세히 다루며, 콜릿에 대한 실무 원칙은 더 간단하다. 해당 보어 사이즈의 ISO 돌출 길이에서 직접 수치를 확인하는 것이다.
테이퍼 자체에도 공차가 있다. ISO 15488 Annex A는 콜릿 테이퍼가 ISO 1947의 원뿔 각도 공차 등급 AT3를 충족하도록 요구하며, 이는 원뿔을 따라 다음과 같은 직경 편차로 환산된다.
AT_D (µm) = AT_α (µrad) × L (mm) / 1000
지배적인 변수는 접촉 길이 L이다. 80 µrad의 AT3 공차는 20 mm 접촉 길이에서 약 1.6 µm의 직경 편차를 허용하지만, 같은 각도 오차가 40 mm에 걸치면 3.2 µm를 허용한다. 각도 오차가 1분(약 291 µrad)에 불과해도 AT3 허용 범위 전체의 대략 3–5×에 해당하며, 콜릿이 테이퍼의 한쪽 끝에만 닿아 하중을 받으면 흔들리기에 충분하다. 이 점검에 ISO 1947을 인용하는 것은 "테이퍼가 맞아 보인다"는 인상을 연삭 작업자가 지킬 수 있는 수치로 바꿔 주는 AT 등급을 이 규격이 정의하기 때문이다.
신품 콜릿 세트를 약 10분 만에 합격·불합격 판정하는 방법
입고 검사에 측정실이 필요하지는 않다. 신뢰할 수 있는 홀더, 신뢰할 수 있는 기준 콜릿, 테스트 바, 인디케이터만 있으면 된다. 홀더 검증에 약 1분, 콜릿 하나당 1–2분을 잡으면 약 10분으로 가장 많이 쓰는 대여섯 개 사이즈를 점검할 수 있으며, 나머지는 처음 필요해질 때 점검한다.
이 검사에서 다이얼 게이지의 기준이 ISO 463인 것은, 이 규격이 눈금 0.001 mm 다이얼 게이지가 유지해야 할 정확도를 규정하기 때문이다. 기어가 마모된 인디케이터는 판정 대상인 콜릿보다 더 큰 오차를 더할 수 있다.
- 육안 검사(콜릿당 약 30초). 밝은 조명과 10× 루페로 보어 안쪽에 연삭 마감이 끊김 없이 밝게 이어지는지 확인한 다음, 각 슬롯 모서리를 손톱으로 훑는다. 걸리는 버, 녹, 슬롯 뿌리의 가시적 균열, 채터 자국이 있는 노즈 단면이 있으면 불합격 처리한다.
- 홀더 검증(약 1분). 기준 콜릿에 테스트 바를 정격 토크로 클램핑하고 ISO 돌출 길이에서 측정한다. 기준 콜릿이 자체 등급보다 높게 읽히면 검사를 중단한다. 문제는 홀더, 너트 또는 주축에 있으며, 그 상태로 테스트하는 모든 콜릿이 나쁘게 측정된다.
- 신품 콜릿을 하나씩 테스트. 테스트 바를 공칭 사이즈, 즉 수축 범위의 상단에서 정격 토크로 클램핑하고, 노즈와 ISO 돌출 길이에서 측정한 뒤 고점 위치를 기록한다.
- 콜릿을 180° 돌려 한 번 재클램핑. 콜릿에 표시를 하고 홀더에 대해 반 바퀴 돌린 다음 다시 조여 재측정한다. 콜릿에서 비롯된 런아웃은 콜릿을 따라 움직이고, 홀더에서 비롯된 런아웃은 제자리에 머문다.
- 해제 후 스프링백 확인. 클램핑을 풀면 테스트 바가 저항 없이 빠져나와야 한다. 해제 후에도 테스트 바를 물고 있는 콜릿은 영구 변형되었거나 내부에 버가 있다.
보통급 콜릿은 두 번의 클램핑 모두에서 ISO 돌출 길이 측정값이 Class 2 한계 이내이면 합격, 기준 콜릿으로 막 검증한 홀더에서 그 한계를 두 번 넘으면 불합격 처리한다. 현장 홀더 자체도 수 µm를 더하므로(조립 상태 측정값은 일반적으로 콜릿 단독 수치보다 3–8 µm 높다), 한계를 약 0.005 mm까지 넘는 측정값은 경계 판정으로 보고 불합격 처리 전에 두 번째 홀더에서 재시험하는 것이 바람직하다. UP 또는 "AA"로 판매된 콜릿이 가격과 관계없이 검증된 홀더에서 Class 1 한계(d₁ ≤ 10 mm에서 0.010 mm)를 넘는다면 표기 성능을 내지 못하는 것이다. 참고로, 신품 콜릿에서 0.002 in(0.05 mm)이 나온다면 소구경 보어의 Class 2 한계 0.015 mm의 세 배를 넘는 값이며, 홀더 문제가 배제된 뒤라면 명백한 불합격이다.
기준 콜릿을 하나 보관한다
검증된 콜릿 하나를 라벨을 붙인 케이스에 보관하고 검사 전용으로만 쓰면, 이후의 런아웃 논쟁은 모두 2분짜리 테스트로 정리된다. "불량 신품 콜릿"과 "불량 홀더"를 어떤 사양서보다 빨리 구분해 준다.
원인은 콜릿인가, 너트인가, 홀더인가?
좋은 콜릿도 조립 상태가 나쁘면 나쁘게 측정되며, 많은 콜릿이 자신이 일으키지 않은 문제로 폐기된다. 180° 회전 테스트로 원인을 분리할 수 있다. 고점이 콜릿을 따라 움직이면 콜릿 문제이고, 고점이 홀더에 대해 고정되어 있으면 홀더 테이퍼나 주축을 의심해야 한다. 고정된 고점 없이 재클램핑마다 측정값이 무작위로 튄다면 대개 너트나 오염이 원인이다.
| 증상 | 가장 유력한 원인 | 점검 |
|---|---|---|
| 180° 회전 시 고점이 콜릿을 따라 움직임 | 콜릿 보어가 자체 테이퍼와 동심이 아님 | 같은 사이즈의 다른 콜릿으로 반복 |
| 고점이 홀더의 같은 각도에 머묾 | 홀더 테이퍼 보어 또는 주축 테이퍼 | 홀더 보어를 직접 측정; 주축 테이퍼 청소 |
| 고정된 고점 없이 재클램핑마다 측정값이 흩어짐 | 너트 베어링 면, 편심 링 또는 이물 | 너트를 청소·점검; 새 너트로 시험 |
| 등급이나 가격과 관계없이 모든 콜릿이 높게 측정됨 | 홀더, 너트 또는 주축 | 기준 콜릿을 장착; 자체 등급 이내로 측정되어야 함 |
| 토크를 정격값까지 올리면 런아웃이 급격히 줄어듦 | 너트 체결 부족 또는 테이퍼 각도 불일치 | 감이 아니라 렌치로 사양 토크까지 체결 |
너트는 콜릿을 테이퍼 안으로 밀어 넣는 부품이므로 특히 주의할 필요가 있다. 베어링 면이 거칠거나 갈링된 너트, 또는 콜릿의 추출 홈에 고르게 물리지 않는 편심 링은 완벽하게 연삭된 콜릿이라도 체결 과정에서 기울일 수 있다. 너트 품질만큼 너트 토크도 중요하다. ER32 너트를 손으로 조이면 일반적으로 40–60 Nm에 그쳐 표준 너트에 대한 REGO-FIX 정격 136 Nm에 크게 못 미치고, 정격 클램핑력의 절반에도 미치지 못한다. 그 결과 발생하는 샹크 미끄러짐은 콜릿 탓으로 돌려지는 경우가 많다. 너트 종류와 유지관리는 ER 콜릿너트 선정 및 유지관리 가이드에서 다룬다.
흔한 실수
한 번도 검증하지 않은 홀더의 런아웃을 잡으려고 더 엄격한 등급의 콜릿을 구입하는 것. 홀더 테이퍼 보어가 손상되었거나 너트가 마모되었다면 ≤0.005 mm 콜릿도 검증되지 않은 콜릿과 거의 비슷하게 나쁘게 측정된다. 무엇이든 교체하기 전에 기준 콜릿으로 홀더부터 테스트한다.
어떤 사이즈에 더 엄격한 등급이 가치가 있는가?
런아웃의 영향은 절삭이 작고 정삭에 가까울수록 커진다. BIG DAISHOWA의 십분의 일 규칙에 따르면 런아웃 0.0001 in(2.5 µm)마다 엔드밀 공구 수명이 약 10% 줄어들므로, 0.01 mm의 런아웃은 정삭 공구 수명의 약 40%를 앗아갈 수 있다. 따라서 콜릿 품질은 정밀도만의 문제가 아니라 공구비의 문제다.
간단한 클램핑당 비용 비교로 가격 차이를 가늠할 수 있다.
클램핑 1회당 비용 = 콜릿 가격 / 클램핑 횟수
지배적인 변수는 클램핑 수명이다. 보통급 콜릿의 일반적인 수명인 500–1,000회를 기준으로 하면 $10 콜릿의 클램핑당 비용은 약 $0.01–0.02, $45 콜릿은 약 $0.05–0.09이지만, 공차를 일찍 벗어나 폐기해야 하는 콜릿은 어느 것이든 정상 클램핑 1회당 비용이 가격에서 짐작되는 것보다 높아진다. 일반적으로 $40–80인 초경 엔드밀의 수명을 런아웃 때문에 20–40%만 잃어도, 공구 몇 개 만에 콜릿 가격 차이를 넘어선다.
측정 기록이 명시된 ≤0.005 mm UP/AA 등급이 일반적으로 가치 있는 경우:
- 정삭 엔드밀을 물리는 사이즈 — 흔히 6, 8, 10, 12 mm, 인치 공구에서는 1/4, 3/8, 1/2 in — 칩 부하 불균형에 민감한 공구를 가장 많이 클램핑하는 콜릿이기 때문이다.
- 약 3 mm 미만의 소구경 보어 — 0.015 mm의 런아웃이 마이크로 공구의 날당 칩 부하에서 큰 비중을 차지한다.
- 리머와 정밀 보링 공구 — H7 구멍을 공차 내로 유지하려면 콜릿의 런아웃 기여도를 0.005 mm 부근으로 억제해야 한다.
- 고속 라우터 및 주축 작업 — 편심된 공구가 언밸런스까지 더한다.
검증된 Class 2 콜릿으로 일반적으로 충분한 경우:
✦ UP/AA 등급 콜릿이 적합한 용도
- 6–12 mm 범위의 정삭 엔드밀
- 약 3 mm 미만의 마이크로 공구
- H7 리밍 및 정밀 보링
- 돌출 길이에 따라 런아웃이 커지는 긴 공구
✦ Class 2 콜릿이 적합한 용도
- 자버 길이 트위스트 드릴을 이용한 드릴링
- 정삭 여유를 0.1 mm 이상 남기는 황삭
- 1년에 몇 번 쓰지 않는 특수 사이즈
- 칩 부하가 작은 경량 기계에서의 취미 및 목공 작업
입고 검사를 통과한 Class 2 콜릿은 일반적으로 드릴링과 황삭에 충분하다. 트위스트 드릴 자체의 흔들림과 정삭 여유가 Class 2 수준인 0.020 mm의 런아웃을 흡수하기 때문이다. 드릴용·황삭 공구용 콜릿은 UP 등급이 필요한 경우가 드물어, 많은 현장이 등급을 섞어 쓴다. 가장 많이 쓰는 정삭 사이즈 4–6개는 측정 기록이 명시된 UP/AA 콜릿으로, 나머지는 검증된 Class 2 콜릿으로 채우는 방식이다. ER 콜릿을 이용한 드릴링과 드릴척의 비교는 CNC 드릴링에서 드릴척 vs ER 콜릿에서 다룬다.
빠른 선정표: 용도별 콜릿 등급
기록으로 뒷받침된 ≤0.005 mm UP/AA 등급은 일반적으로 정삭·마이크로·리밍 공구에서 비용을 회수하며, 입고 검증을 거친 Class 2 콜릿은 가격과 관계없이 대개 드릴링과 황삭에 충분하다. 아래 표는 대표적인 작업별로 콜릿 등급과 ISO 15488 시험 돌출 길이에서의 합격 기준값을 정리한 것이다.
| 작업 | 콜릿 등급 | ISO 돌출 길이 런아웃 목표 | 입고 검사 | 이유 |
|---|---|---|---|---|
| 6–12 mm 정삭 엔드밀 | UP/AA, 기록 있음 | ≤0.005 mm | 전 수량 | 런아웃 2.5 µm마다 공구 수명이 약 10% 감소 |
| 3 mm 미만 마이크로 엔드밀 | UP/AA, 기록 있음 | ≤0.005 mm | 전 수량 | 매우 작은 칩 부하에서 런아웃이 큰 비중을 차지 |
| H7 리밍 및 정밀 보링 | UP/AA, 기록 있음 | ≤0.005 mm | 전 수량 | 콜릿 런아웃이 구멍 사이즈에 그대로 누적 |
| 일반 밀링 및 슬로팅 | Class 2 이상, 검증됨 | ≤0.015–0.020 mm | 최다 사용 사이즈 | Class 2는 IT8 이상으로 느슨한 작업에 적합 |
| 트위스트 드릴 드릴링 | Class 2, 검증됨 | ≤0.020 mm | 육안 + 샘플 | 이 수준에서는 드릴 흔들림이 지배적 |
| 정삭 여유를 남기는 황삭 | Class 2, 검증됨 | ≤0.020 mm | 육안 + 샘플 | 정삭 패스가 오차를 제거 |
공구에 필요한 등급을 고르고, 모든 표기를 검증한다.
가격만으로는 ER 콜릿 품질을 믿고 판단하기 어렵다. 8° 테이퍼와 동심으로 연삭된 보어, 깨끗한 슬롯, 균일한 스프링 열처리는 수치·측정 돌출 길이·검사 기록을 갖춘 검증 가능한 런아웃 표기와 자체 입고 검사 결과에서 드러난다. 기록으로 뒷받침된 ≤0.005 mm UP/AA 콜릿은 정삭·마이크로·리밍 공구를 물리는 4–6개 사이즈에 쓰고, 모든 신품 콜릿은 테스트 바와 0.001 mm 인디케이터로 ISO 15488 돌출 길이에서 테스트하며, 런아웃을 콜릿 탓으로 돌리기 전에 기준 콜릿으로 홀더와 너트를 검증한다.
저렴한 ER 콜릿으로도 충분한가?
저가 ER 콜릿도 ISO 15488 Class 2 한계 — 보어 10 mm 이하는 0.015 mm, 그 이상은 0.020 mm — 이내로 입고 검사를 통과하면 드릴링, 황삭, 취미 작업에는 일반적으로 충분하다. 정삭과 리밍에는 측정 돌출 길이와 검사 기록이 명시된 ≤0.005 mm 등급을 고르고, 입고 시 확인한다.
저가 ER 콜릿과 프리미엄 ER 콜릿의 차이는 무엇인가?
둘 다 ISO 15488 치수와 8° 테이퍼를 공유하며, 가격은 일반적으로 개당 약 $1–5에서 $30–60까지다. 가격보다 더 많은 것을 알려 주는 것은 검증 가능한 런아웃 표기 — 0.015–0.020 mm의 Class 2 또는 ≤0.005 mm의 UP/AA에 측정 돌출 길이와 검사 기록이 명시된 것 — 와 동심으로 연삭된 보어, 버를 제거한 슬롯, 44–48 HRC 열처리다.
신품 ER 콜릿의 런아웃은 어떻게 점검하는가?
상태가 검증된 콜릿으로 검증한 홀더에서, h6 테스트 바를 콜릿 공칭 사이즈로 정격 너트 토크로 클램핑한다. ISO 15488 돌출 길이 — 6–10 mm 보어는 25 mm, 10–18 mm는 40 mm — 에서 0.001 mm 인디케이터로 측정한다. 콜릿을 180° 돌려 재클램핑하고, 두 측정값이 모두 해당 등급을 충족할 때만 합격 처리한다.
런아웃의 원인이 콜릿인지 홀더인지 어떻게 구분하는가?
홀더에서 콜릿을 180° 돌려 재측정한다. 고점이 콜릿을 따라 움직이면 콜릿 보어가 편심된 것이고, 홀더에 고정되어 있으면 홀더 테이퍼나 주축이 원인이다. 기준 콜릿이 자체 등급인 0.005–0.015 mm를 넘게 측정되면 홀더나 너트 문제로 확정할 수 있다.
어떤 ER 콜릿 사이즈를 더 엄격한 등급으로 구입할 가치가 있는가?
정삭 엔드밀을 물리는 4–6개 사이즈 — 흔히 6, 8, 10, 12 mm — 와 3 mm 미만 콜릿, 리밍용 콜릿에는 ≤0.005 mm UP/AA 등급을 쓴다. 십분의 일 규칙에 따르면 0.01 mm의 런아웃은 정삭 공구 수명의 약 40%를 앗아갈 수 있으며, 이는 어느 가격대든 콜릿 가격을 금방 넘어선다.
출처
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 6499 — Clamping sleeves for collet chucks
- ISO 1947 — System of cone tolerances for conical workpieces
- ISO 463:2006 — Geometrical product specifications — Dial gauges
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout