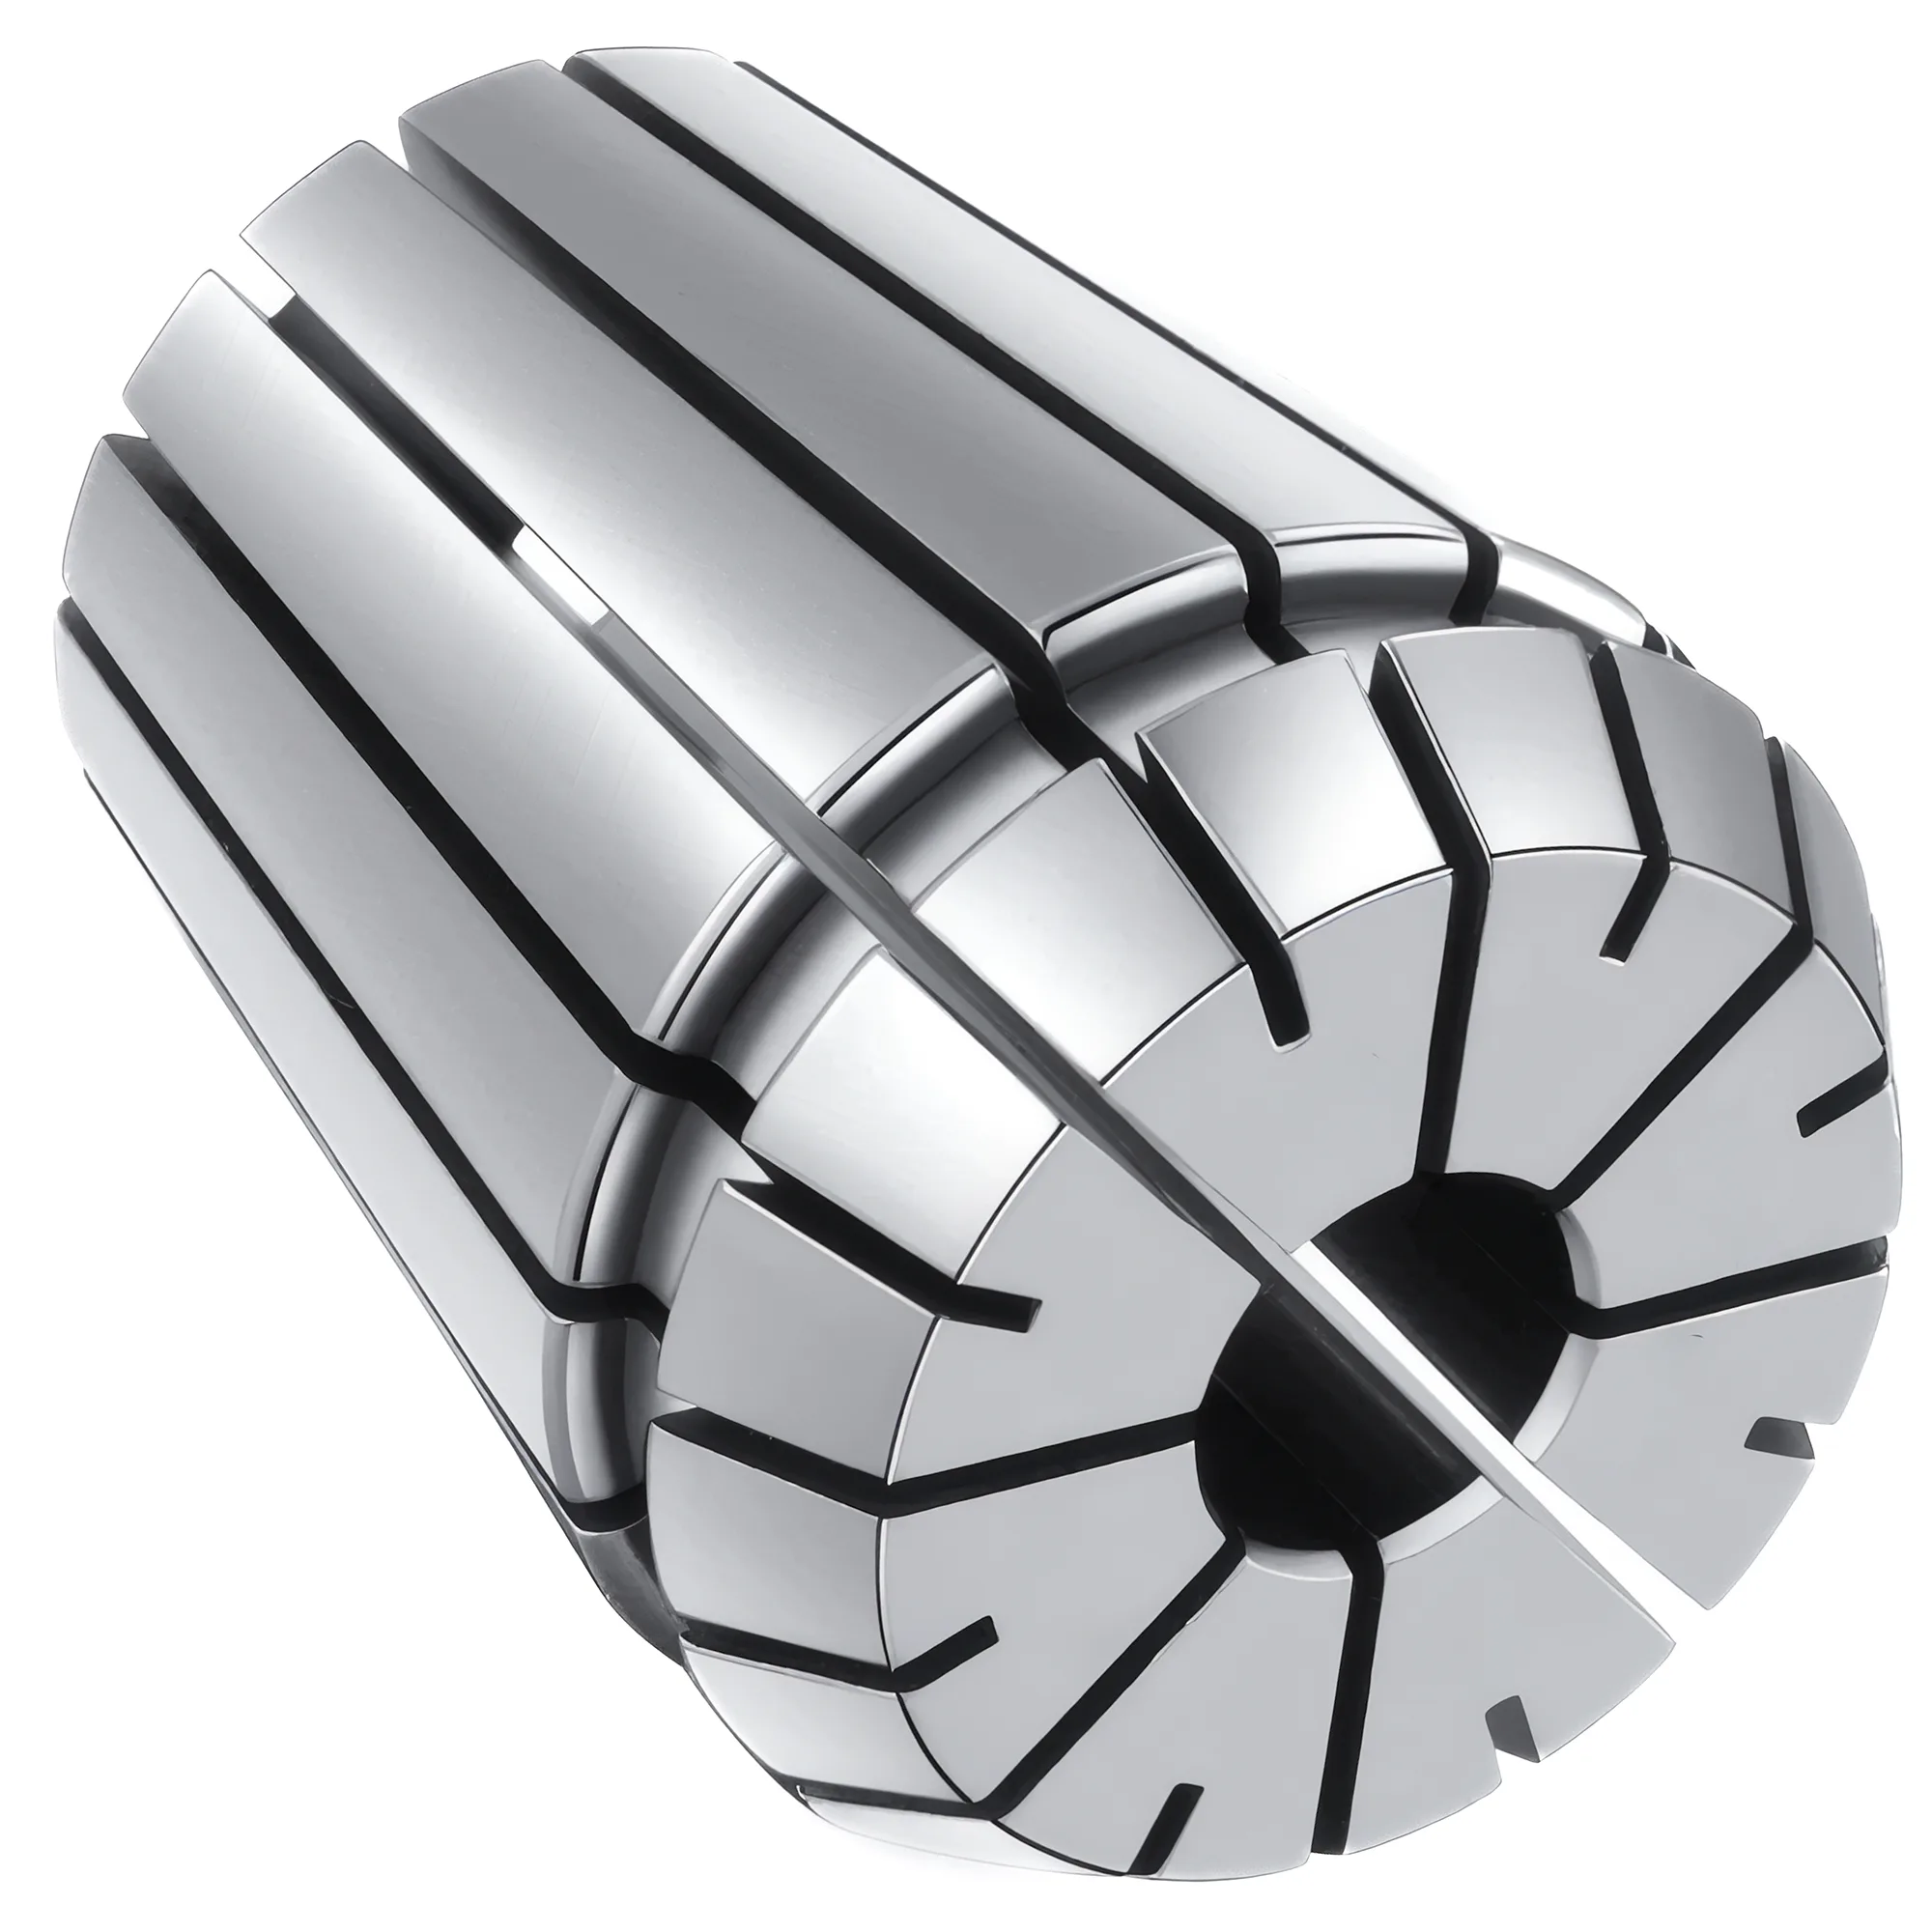
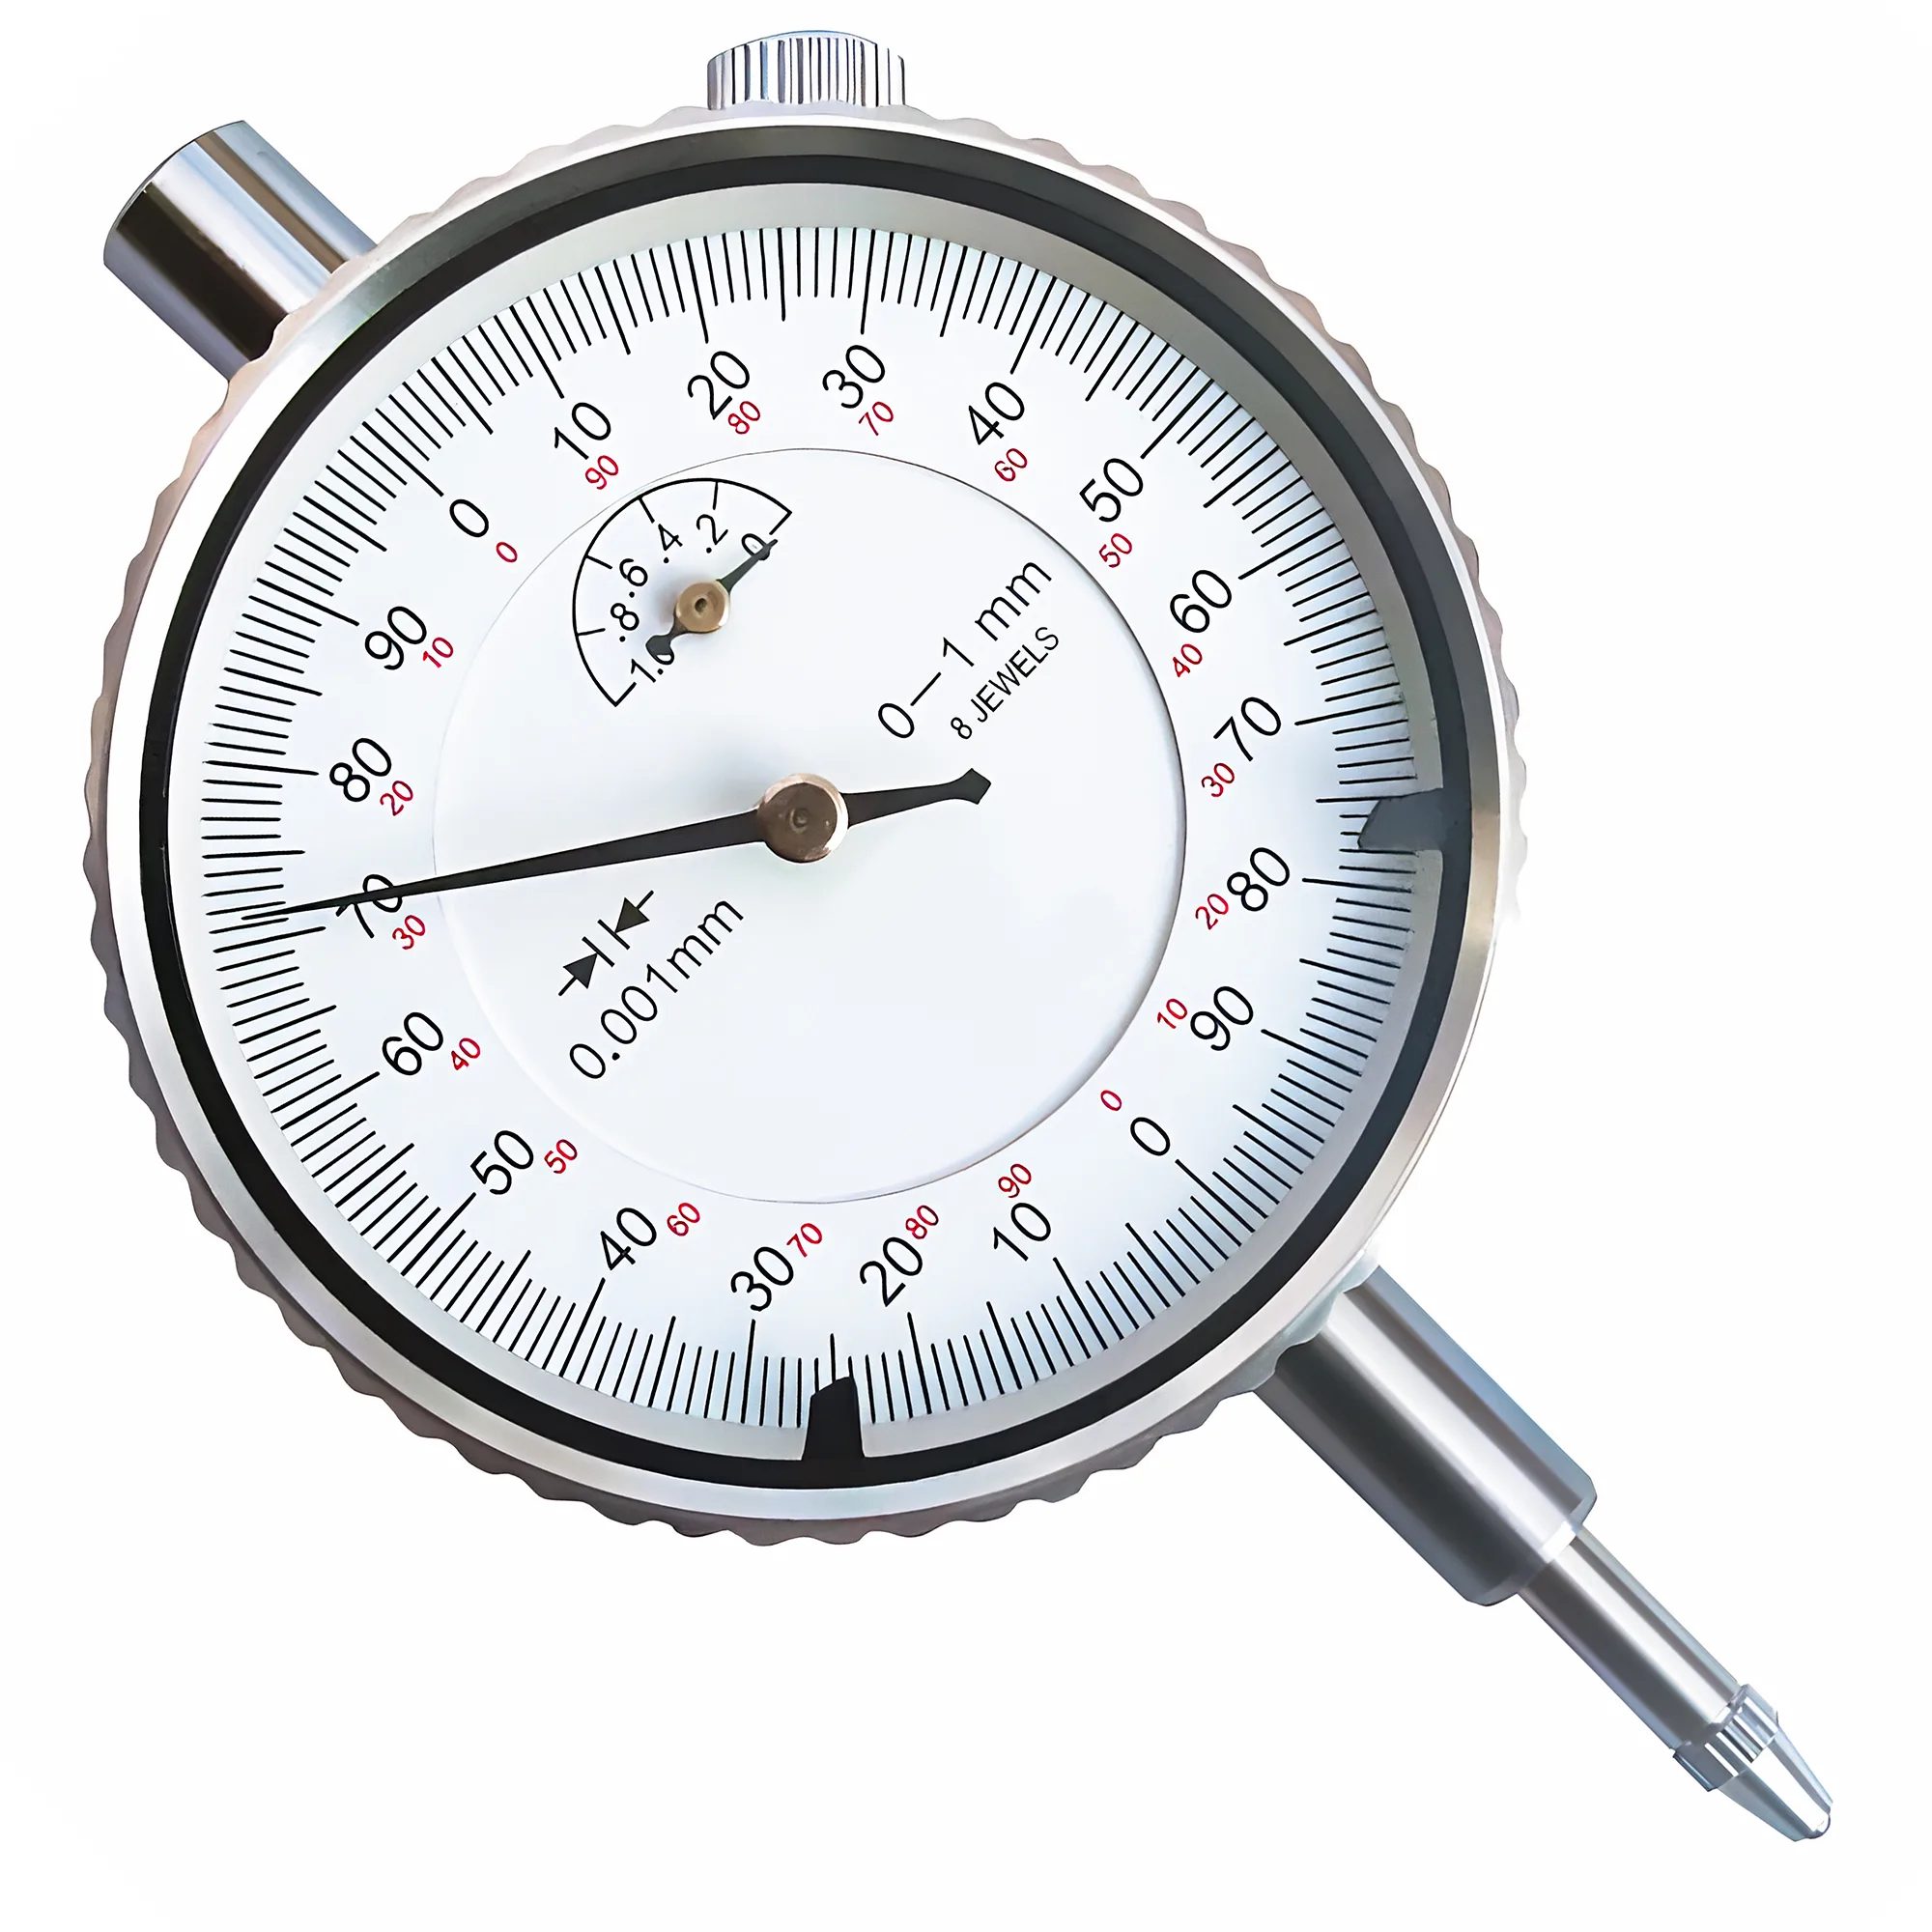
ERコレットは研磨パッドではなく溶剤とナイロンまたは真鍮ブラシで清掃し、油を塗るかVCIで保護した引き出しに相対湿度およそ50%以下で保管する。そして、スリットの割れ、穴のベルマウス、テーパーの傷、またはISO 15488 Class 2の限界値0.015–0.020 mmを超える振れがあるコレットは廃棄する。コレットは通常500–1,000回の把持サイクルで寿命を迎える消耗品であり、本ガイドでは清掃、保管、衝突後の損傷判定、そして数百本規模のコレットを対象とした合否判定の手順を解説する。
コレット手入れのクイックリファレンス
| 課題・目的 | 主な対処 | 期待される効果 |
|---|---|---|
| スリットに詰まった切りくずや乾いたクーラント | 脱脂剤に浸け、ナイロンまたは真鍮ブラシでスリットをこすり、30 psi未満のエアで乾燥させる | 1 mmの収縮範囲(ER16–ER40)を完全に回復し、コレットを傾ける突起を取り除く |
| 保管中のコレットに発生した軽い表面錆 | 浸透油と真鍮ブラシで落とす。テーパーや穴には研磨パッドを使わない | 研削されたテーパーを削らずに錆汚れを除去できる。テーパーのAT3角度公差は、コレットサイズに応じて全長でおよそ1–2.5 µmの偏差しか許容しない(ISO 15488 附属書A) |
| 引き出しや木製ラックでコレットが錆びる | VCIまたは薄い油膜とともにプラスチック製のポケットトレーへ移し、キャビネットを~50% RH以下に保つ | 鋼が急速に腐食しやすい一般的な~60% RHの領域から保管環境を外す |
| 衝突や工具滑りに巻き込まれたコレット | 隔離したうえで、再使用前に4項目の衝突後点検を行う | 割れやベルマウスのあるコレットを切削前に除外できる。この種の損傷は通常、振れをClass 2の限界値0.015–0.020 mmより悪化させる |
| 履歴不明の数百本のコレット | 仕分け、目視検査、ゲージピンのはめ合い確認を行い、その後基準ホルダーで振れを測定する | 目視とピンによる選別は1本あたりおよそ30–60 sで済み、振れ測定は残ったものに限られる |
同じシステムの締付側、すなわちナットの定格トルクと振れに基づく交換の兆候についてはERコレット締付トルク表と振れガイドを、ナットの摩耗(スパナ溝の変形、ねじの噛り、接触コーンの傷)についてはコレットナットの選定と保守ガイドを参照されたい。本記事ではコレットそのものを消耗品として扱い、清浄に保つ方法、錆を防ぐ方法、衝突による損傷の見極め方、そして大量の在庫を選別する方法を述べる。
コレットの手入れが振れとして現れる理由
ERコレットは2つの研削コーンで位置決めされる。ホルダーに着座する8°セッティング角テーパーと、ナットが押す30°前面コーンであり、さらにスリット入りの穴でシャンクを把持する。これら3つの面にある粒子、錆の盛り上がり、バリはすべて工具先端での傾きやずれとなって現れるため、コレットの清浄度は単なる整理整頓の好みではなく、振れの仕様そのものである。
ISO 15488は、引張強さ700 N/mm²以上の鋼を用い、コレットの穴とテーパーを44–48 HRC(44 +4/0 HRC)に焼入れすることを求めている。スリット入りの本体は1 mm(ER16–ER40)たわみ、解放のたびに元の寸法へ戻る必要があるため、ERコレットにはばね鋼が一般に用いられる。ただし44–48 HRCのコレットは56–60 HRCのホルダー穴より軟らかく、汚染が起きた場合に傷が付くのはコレット側の面となる。
一次近似の見積もりで、わずかな汚染がどれほど影響するかが分かる。テーパー上の高さhの突起が接触長さLにわたって作用すると、コレットはおよそh / Lだけ傾き、その傾きはインジケーターまでの突出しPによって増幅される。
TIR ≈ 2 × h × P / L
突出し長さは線形に効くため、この誤差を支配する。接触長さ約30 mmのテーパー上に0.005 mmの切りくずや錆の盛り上がりがあり、ISO 15488の試験突出し40 mmで読むと、約2 × 0.005 × 40 / 30 ≈ 0.013 mm TIRとなる。これはコレット自体の誤差が加わる前の段階で、10–18 mmコレットに対するClass 2の許容値0.020 mmの大半を占める。 同じ突起を工具突出し80 mmで読むと、読みはほぼ倍増して~0.027 mmになる。このモデルはテーパーのコンプライアンスを無視しているため、予測値ではなく桁を確認するための目安として扱う必要がある。
ISO 15488がコレットの状態を判定する基準規格となるのは、そのTable 4が穴径範囲ごとに振れの限界値と試験突出しの両方を定めており、異なるコレット、ホルダー、日に取った読みを直接比較できるためである。
この振れが工具寿命に与えるコストはよく知られている。BIG DAISHOWAの「10分の1ルール」によれば、振れ0.0001インチ(2.5 µm)ごとに工具寿命は約10%低下し、0.01 mmではおよそ40%が失われる。ただしこの値は工具径、材料、切削条件によって変わる。
ERコレットの清掃方法:スリット、穴、テーパー、ナットねじ
清掃は2段階に分けると効果的である。工具交換ごとの30秒の拭き取りと、コレットが工具室に戻ったときや残留物が見られたときの完全清掃である。
工具交換ごと(およそ20–30秒):
- 8°テーパーと30°前面コーンを、清潔で糸くずの出ない布で拭く。
- ホルダーのテーパー穴をコーン形のテーパーワイパーまたは布で拭く。汚れた穴に清浄なコレットを入れても意味がない。
- シャンクを挿入する前に、穴に切りくずのリングやアルミの溶着がないことを確認する。
完全清掃(工具室への返却時、クーラント残渣がある場合、アルミ加工後):
- 浸け置き。 脱脂剤またはミネラルスピリットの槽に5–15分浸け、乾いたクーラントや混入油を軟らかくする。マイルドな洗剤を入れた水系の超音波洗浄槽は詰まったスリットを効果的にきれいにするが、保護されていない鋼は濡れると数時間で赤錆が出ることがあるため、洗浄後はただちに乾燥させて油を塗る必要がある。
- スリットのブラシ掛け。 各スリットを両端からナイロンまたは真鍮毛のブラシでこする。薄い真鍮シムや樹脂製のピックを使えば、スリット面を傷付けずに詰まった切りくずを取り出すことができる。スリットに詰まった切りくずはセグメントが均等に閉じるのを妨げ、通常、コレットの把持範囲の小径側での把持力低下や、把持のたびに変わる振れとして現れる。
- 穴の清掃。 ナイロン製の穴用ブラシやパイプクリーナーを穴に通す。穴の壁に付着したアルミは通常、溶剤と真鍮ブラシで除去できるが、穴に溶着した鋼の付着は清掃で対処すべきものではなく廃棄のサインである(04章参照)。
- コーンの仕上げ拭き。 8°テーパーと30°コーンを、イソプロピルアルコールなど残留物の残らない溶剤を含ませた糸くずの出ない布で仕上げ拭きし、テーパーが乾いた状態で金属同士で着座するようにする。
- 乾燥。 切りくず飛散防止の囲いと保護メガネを用い、30 psi(約2 bar)未満に減圧した圧縮空気でスリットを吹く。OSHAは米国の職場で清掃に用いる圧縮空気についてこの上限を29 CFR 1910.242(b)で定めている。出口を塞いだ状態で圧力が高いと、切りくずが皮膚や目に打ち込まれるおそれがあるためである。その後、03章の保管用油膜を施す。
ナットのねじ。 ナットの雌ねじとホルダーの雄ねじを真鍮ブラシと溶剤で清掃し、ねじとナット座面にだけ薄く油を塗る。コレットのテーパーには塗らない。清掃後も手で回したときにねじがざらつく場合はナットかホルダーの問題であり、どちらかを見分ける方法はナット保守ガイドで解説している。
研削面に研磨パッドを使わない
不織布研磨パッド、エメリー布、ワイヤーホイールは金属を不均一に削り取る。ISO 15488 附属書Aはコレットのコーン角度を公差等級AT3に収めることを定めており、これはコーン長さおよそ16–25 mmに対して80 µrad、すなわちその長さ全体で直径偏差がわずか約1.3–2.0 µmに相当する(AT_D = AT_α × L)。研磨パッドを数回掛けるだけでテーパーの片側からそれ以上を削り取り、コレットを恒久的に傾けてしまうことがある。研磨材を使うとしても、ホルダーの外側フランジのような位置決めに関わらない面に限り、コレットのテーパー、前面コーン、穴には使わない。
錆を防ぐ長期保管
現場での一般的な経験と防食の実務からは、相対湿度がおよそ60%を超える状態が続くと普通炭素鋼やばね鋼の錆が加速し、冷えたコレットが暖かく湿った空気に触れるたびに結露が生じることが示唆されている。したがって保管管理とは主に湿度管理である。 暖房のない工具室、コンテナ倉庫、シャッター脇の機械を抱える工場では、コレットにどれほど丁寧に油を塗っていても、空調管理された工具室を持つ工場よりコレットの錆が多く見られる。
保管期間に応じて保護方法を選ぶ:
| 保管期間 | 保護方法 | 使用前の除去 | 主な用途 |
|---|---|---|---|
| ~1週間未満 | 清掃後に軽いマシン油の薄い油膜 | 残留物の残らない溶剤でコーンを拭いて乾かす | 日常的に使い回すコレット |
| ~1週間〜~6か月 | 閉じた引き出しで水置換性の薄膜防錆剤(油タイプ) | コーンと穴を溶剤で拭く | 作業用セットのうち使用頻度の低いサイズ |
| ~6か月以上 | 閉じた箱の中でVCI紙、VCI袋または放出体を使い、コーンに油膜を施す | 溶剤で拭き、錆汚れの有無を確認する | 予備セット、特殊サイズ、メートル系工場のインチコレット |
| 重防錆・長期 | ワックスタイプまたはソフトフィルムタイプの防錆剤 | 使用前に溶剤で完全に清掃する | 長期保管品や海外輸送する在庫 |
VCI(気化性防錆剤)製品は密閉空間の中でしか効果を発揮しない。 防錆剤の蒸気が鋼の周囲の空気を飽和させる必要があるため、開放ラックにVCIストリップを置いてもほとんど保護にならない。放出体の大きさは引き出しや箱の容積に合わせ、メーカーが示す間隔で交換する必要がある。
ラックの材質とノーズの保護:
- 長期保管に無垢の木材は避ける。 木材は接触点に湿気を保持し、一部の樹種、特にオークは鋼を腐食させる酢酸の蒸気を放出する。木製ホルダーに保管したコレットでは、通常、木との接触点から錆が出始める。
- プラスチック製のポケットトレーやコーティングされたラックを使い、各コレットを本体で個別に保持する。容器にばらで入れたコレットはテーパー同士、スリット先端同士がぶつかり合い、コーンに付いた打痕はすべて将来の突起となる。
- ノーズを保護する。 30°コーンを持つスリット入りの前端部には、最も曲がりやすい薄いスリット先端がある。コレットはノーズを上にして保管するか、前面コーンがコレットの自重を受けたり隣のコレットに触れたりしない深さのポケットに入れる。
- ホルダーに締め付けたままではなく、解放した状態で保管する。 何か月もホルダーに締め付けたままのコレットはテーパー接触部に湿気を閉じ込め、コレット固着のよくある原因となる。トレーに保管すればコーンに油膜を施しやすい状態を保てる。
- サイズ表示が見えるようにしておく。 工具室の担当者が油の付いたコレットを手に取らずにサイズを探せるようにするためである。
ベストプラクティス:コレットキャビネットごとに湿度計を1台
コレットキャビネットの中に安価な湿度計を置くと、防錆は勘ではなく数値で管理できるものになる。再生可能な乾燥剤キャニスターでキャビネットを相対湿度およそ50%以下に保ち、数値が上がってきたら乾燥剤を再生する。一般に、油の選択よりも湿度管理の方が重要である。
浸透油と真鍮ブラシで茶色い汚れとして拭き取れる軽い錆は外観上の問題にすぎない。一方、テーパー、前面コーン、穴に爪が引っ掛かる孔食を残す錆があればコレットは廃棄となる。孔食の縁はすべて、02章の清掃では除去できない突起となるためである。
衝突後の点検:外観上の損傷か廃棄か
衝突、工具の抜け、シャンクの空転の後は、コレットとナットを一緒に隔離し、再使用前に点検する必要がある。衝突を経たコレットは無傷に見えても、スリット根元の割れや穴のベルマウスを抱えている場合がある。 10×ルーペと明るい照明を用い、以下の4つの部位を順に確認する。
| 部位 | 外観上の損傷 — 清掃して再使用 | 廃棄 — ただちに使用中止 |
|---|---|---|
| 8°テーパーと30°前面コーン | 変色、軽いクーラント染み、爪で感じ取れない引っかき傷 | 爪に引っ掛かる傷や段差、噛り、衝撃による平坦部やへこみ |
| 穴 | 溶けるかブラシで落ちるアルミの付着 | 空転した工具によるらせん状の傷、溶着した鋼の付着、呼び径のピンが入らなくなった穴 |
| スリットとセグメント | ブラシで落ちる切りくずやバリ | スリット根元の割れ、スリット幅が目に見えて異なるほどのセグメントの曲がり、スリット先端の欠損や欠け |
| 引抜き溝と前面 | コーン接触部から外れた前面の軽いバリ | へこんだりつぶれたりして、ナットにきれいにはまらなくなった引抜き溝 |
穴のベルマウス。 工具を横方向にこじる衝突では、前側のセグメントが押し広げられ、穴がノーズ側で後方より大きくなることがある。兆候としては、呼び径のゲージピンが前側ではがたつくのに後方ではきつく、締め付けた試験ピンに沿って2つの高さで読んだ振れが突出し比から予測されるよりはるかに急速に大きくなる。ベルマウスのあるコレットは後方のセグメント長さでしか把持せず、通常、同心度と抜け抵抗の両方を失うため、廃棄する。
テーパーの傷。 テーパーの傷は通常、把持時に異物を噛み込んだか、負荷下でコレットがホルダー内で回転したことを意味する。一度は限界値内に収まったとしても、傷のあるコーンは把持のたびに振れのばらつきを生むため廃棄し、対応する傷が付いている可能性のあるホルダーのテーパー穴も点検する。
スリットの割れ。 割れは曲げ応力が集中するスリット根元から始まる。拡大して割れが見えるスリット、あるいは浸透探傷で微細な割れが現れたスリットがあればコレットは廃棄となる。割れたセグメントは高速回転中に破断することがある。
ナットのねじの損傷。 ナットに当たった衝突は、ナットのねじに打痕や変形を生じさせることがある。ナットが手でホルダーのねじにねじ込めなくなった場合は、正常と分かっているナットで試す。そのナットが滑らかに回れば損傷しているのは衝突したナットであり、そのナットもざらつくなら、損傷はホルダー側にある。いずれの場合もナット保守ガイドで扱っている。コレットの引抜き溝のへこみにはナットと同等の注意を払う必要がある。コレットがナットにはまらなければ偏心した引抜きリップでコレットを引き抜けず、次の解放時にコレットがホルダー内で固着する可能性が高い。
衝突したコレットを研削で「救済」しない
衝突したコレットのテーパーや穴を現場で砥石掛け、ラッピング、再研削しても、AT3のコーン角度や精密研削部品の同心度は回復できない。交換用コレットの価格は通常、同じシャンク径のソリッド超硬エンドミル1本とほぼ同じかそれ以下であり、「救済」したコレットが原因で折損した工具や不良となった部品よりはるかに安い。
大量のコレットに対する実用的な合否判定
数十年使ったもの、つぶれたもの、表示サイズがもう入らないものなど、数百本のERコレットを抱える工場では、1人で判断に迷うことなく実施できる再現性のある選別手順が必要となる。最も効率的な手順は、まず安価な方法でふるい分け、残ったものだけで振れを測定することであり、これにより300本のコレットを通常、数週間ではなく数営業日で選別できる。
必要な機器: 10×ルーペと明るい照明、呼び寸法のゲージピンまたは研削試験マンドレルのセット(バックテーパーが付き直径公差も緩いドリルのボディより、h6級の研削ピンの方が基準として優れている)、新品コレットで確認したERサイズごとの専用基準ホルダー1本、トルクレンチと適合するスパナ、そしてISO 463に準拠した目量0.001 mmのダイヤルゲージである。0.015–0.020 mmの限界値に対してコレットを比較するには再現性のある0.001 mmの目量が必要となるため、この検査にはISO 463のダイヤルゲージを用いる。
ステップ1 — 仕分けと識別(1本あたりおよそ10秒)。 ERサイズと呼び穴径ごとにまとめる。サイズ表示が読めないコレットは直接「測定または廃棄」の箱へ入れる。サイズを推測しなければならないコレットは、段取りミスの原因となる。
ステップ2 — 目視による除外(およそ20–30秒)。 ルーペを用いて04章の表の廃棄欄を適用する。スリットの割れ、いずれかのコーンや穴の爪に引っ掛かる傷や孔食、セグメントの曲がり、引抜き溝の損傷である。ここで不合格となったものは測定しない。
ステップ3 — ピンのはめ合い(およそ15–30秒)。 自由状態(締め付けていない状態)で、呼び寸法のピンは軽く均一な抵抗を感じながら、手で全長にわたって穴に入るのが望ましい。呼び寸法のピンが入らないコレットはつぶされたか、弾性範囲を超えて締め過ぎられたものであり、不合格とする。ピンがノーズ側では目立ってがたつき、後方ではがたつかない場合はベルマウスを示しており、不合格とする。
ステップ4 — 基準ホルダーでの振れ測定(およそ2–3分)。 コレットをナットにはめ込み、試験ピンをそのサイズの定格トルク(例えばREGO-FIX推奨締付トルクに基づくER32標準ナットの136 Nm)で締め付け、その穴径に対するISO 15488の試験突出し(例えば穴径6–10 mmでは25 mm、10–18 mmでは40 mm)でTIRを読む。Class 2の限界値、すなわちd₁ ≤ 10 mmで≤0.015 mm、d₁ 10–26 mmで≤0.020 mmと比較する。ただしClass 2は廃棄の上限であって、すべてのコレットの目標値ではない。メーカーの精密グレード(UPやAAと表示されることが多い)は約0.005 mm TIRで製作され、規格のClass 1より厳しいため、そうしたグレードで購入したコレットは、仕上げ加工では購入時の精度値を基準に判定する。ただし、基準ホルダー、ナット、試験ピンが同等の精度を持つことが前提となる。仕上げ加工に使うコレットは一度解放して再度締め付けてから測定を繰り返す。実用的な現場ルールとして、把持ごとの読みがおよそ0.005 mmを超えて変わる場合はテーパーの損傷を示している。
ステップ5 — 等級分け、マーキング、記録。 合格したものを3つの箱に分け、元の区分に紛れ戻らないようマーキングする。
廃棄するコレットは物理的に破壊する必要がある。箱に残した廃棄コレットは、あるサイズが不足した最初の機会に機械へ戻ってしまう。 合格した各コレットの読みをサイズとシリアル、またはラック位置と対応付けて記録しておけば、次回の点検は新たな推測ではなく傾向の確認となる。ホルダー側の品質管理、すなわちホルダー自体の点検周期、記録カード、隔離タグは、このコレット選別と並行して運用される別のシステムである。
ERコレットを廃棄する時期
ERコレットは使用年数ではなく、測定または目視で確認できる兆候に基づいて廃棄する。合否判定に合格し続ける10年物のコレットは使用可能であり、衝突を経た新品のコレットは使用できない場合がある。 標準的なClass 2コレットの寿命は通常500–1,000回の把持サイクルであり、UPグレードのコレットはそれより長持ちし、トルク管理を徹底すればどちらも寿命が延びる。
以下のいずれかに該当する場合はコレットを廃棄する。
- 正常と分かっているホルダーで、清浄な状態の段取りを2回続けて行い、振れがISO 15488 Class 2の限界値を超える場合。 トルクとTIRのばらつきや収縮範囲の変形を含む振れに基づく判定基準は、ERコレット締付トルクと振れガイドの06章で詳しく解説している。
- コレットのどこかに割れ、セグメントの曲がり、スリット先端の欠損がある場合。
- 8°テーパー、30°前面コーン、穴に、爪が引っ掛かる傷、噛り痕、錆の孔食がある場合。
- 呼び寸法のピンが入らなくなった穴、またはベルマウスがある場合。
- 工具の滑りやシャンクの空転で穴に痕が付いた場合。 穴は把持力を生む面を失っている。
- 引抜き溝がナットにはまらなくなった場合。
- 仕上げに使うClass 2コレットで累積サイクルがおよそ1,000回を超えた場合。 たとえまだ合格していても、一般的な寿命の終わりに近いコレットで仕上げ公差を保とうとするのではなく、荒加工用や穴あけ用の箱へ移すのが望ましい。
格下げは正当な運用だが、方向は一方通行に限られる。仕上げから穴あけや荒加工に回したコレットは、仕上げの段取りに戻らないようマーキングする必要がある。 割れやベルマウスのあるコレットはどの工程でも危険であるため、制限付きの箱にあるコレットも合否判定のステップ2と3には合格しなければならない。
まとめ
ERコレットは消耗品として扱い、研磨材を使わずに清掃し、乾燥した状態で保管し、根拠に基づいて廃棄する。
工具交換のたびに両コーンを拭き、コレットが工具室に戻ったときは溶剤とブラシによる完全清掃を行う。テーパー、前面コーン、穴には研磨パッドを使わない。これらのAT3角度公差は、コレットサイズに応じておよそ1–2.5 µmの偏差しか許容しない。コレットは解放した状態で、プラスチックのポケットに個別に入れ、油またはVCIで保護し、相対湿度およそ50%以下のキャビネットで保管する。衝突後はコレットとナットを隔離し、スリットの割れ、穴のベルマウス、爪に引っ掛かる傷、引抜き溝の損傷があるものは廃棄する。大量のコレットは目視、ピンのはめ合い、そしてISO 15488 Class 2の限界値0.015–0.020 mmに対する基準ホルダーでの振れ測定という順序で選別し、不合格品は物理的に破壊する。
ERコレットはどのように清掃すればよいですか?
コレットを脱脂剤またはミネラルスピリットに5–15分浸け、各スリットを両端からナイロンまたは真鍮ブラシでこすり、穴用ブラシを穴に通し、8°テーパーをイソプロピルアルコールを含ませた糸くずの出ない布で仕上げ拭きします。30 psi未満のエアで乾燥させ、保管用に薄い油膜を塗ります。
ERコレットの錆落としに研磨パッドやエメリー布を使ってもよいですか?
コレットのテーパー、前面コーン、穴には研磨パッドやエメリーを使わないでください。ISO 15488はコレットのコーン角度を等級AT3、すなわち16–25 mmのコーンでおよそ1.3–2.0 µmの偏差に収めることを定めており、研磨材は金属を不均一に削り取ります。浸透油と真鍮ブラシを使い、指で感じ取れる孔食のあるコレットは廃棄します。
ERコレットを錆びさせずに長期保管する最良の方法は何ですか?
コレットを清掃し、解放した状態でプラスチックのポケットトレーに個別に入れ、薄い油膜またはVCI放出体とともに閉じた引き出しに保管し、キャビネットを相対湿度およそ50%以下に保ちます。鋼の腐食は一般に約60% RHを超えると加速し、無垢の木製ラックはコレットに湿気を閉じ込めます。
大量のERコレットの合否判定はどのように行いますか?
4つのステップでふるい分けます。10×ルーペによる割れ、傷、孔食の目視検査、自由状態での呼び寸法ゲージピンのはめ合い確認、確認済みの基準ホルダーで定格トルクを掛けた状態でのISO 15488 Class 2限界値0.015–0.020 mmに対する振れ測定、そして等級分け、マーキング、不合格品の破壊です。目視とピンによる確認は1本あたりおよそ30–60秒です。
ERコレットはいつ廃棄すべきですか?
スリットの割れ、セグメントの曲がり、穴のベルマウス、コーンや穴の爪に引っ掛かる傷や錆の孔食、引抜き溝の損傷がある場合、または清浄な段取り2回で振れがISO 15488 Class 2の限界値0.015–0.020 mmを超える場合は廃棄します。Class 2コレットの寿命は通常500–1,000回の把持サイクルです。
出典
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- ISO 463:2006 — Geometrical product specifications — Dimensional measuring equipment — Mechanical dial gauges
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout
- OSHA 29 CFR 1910.242 — Hand and portable powered tools and equipment, general
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts