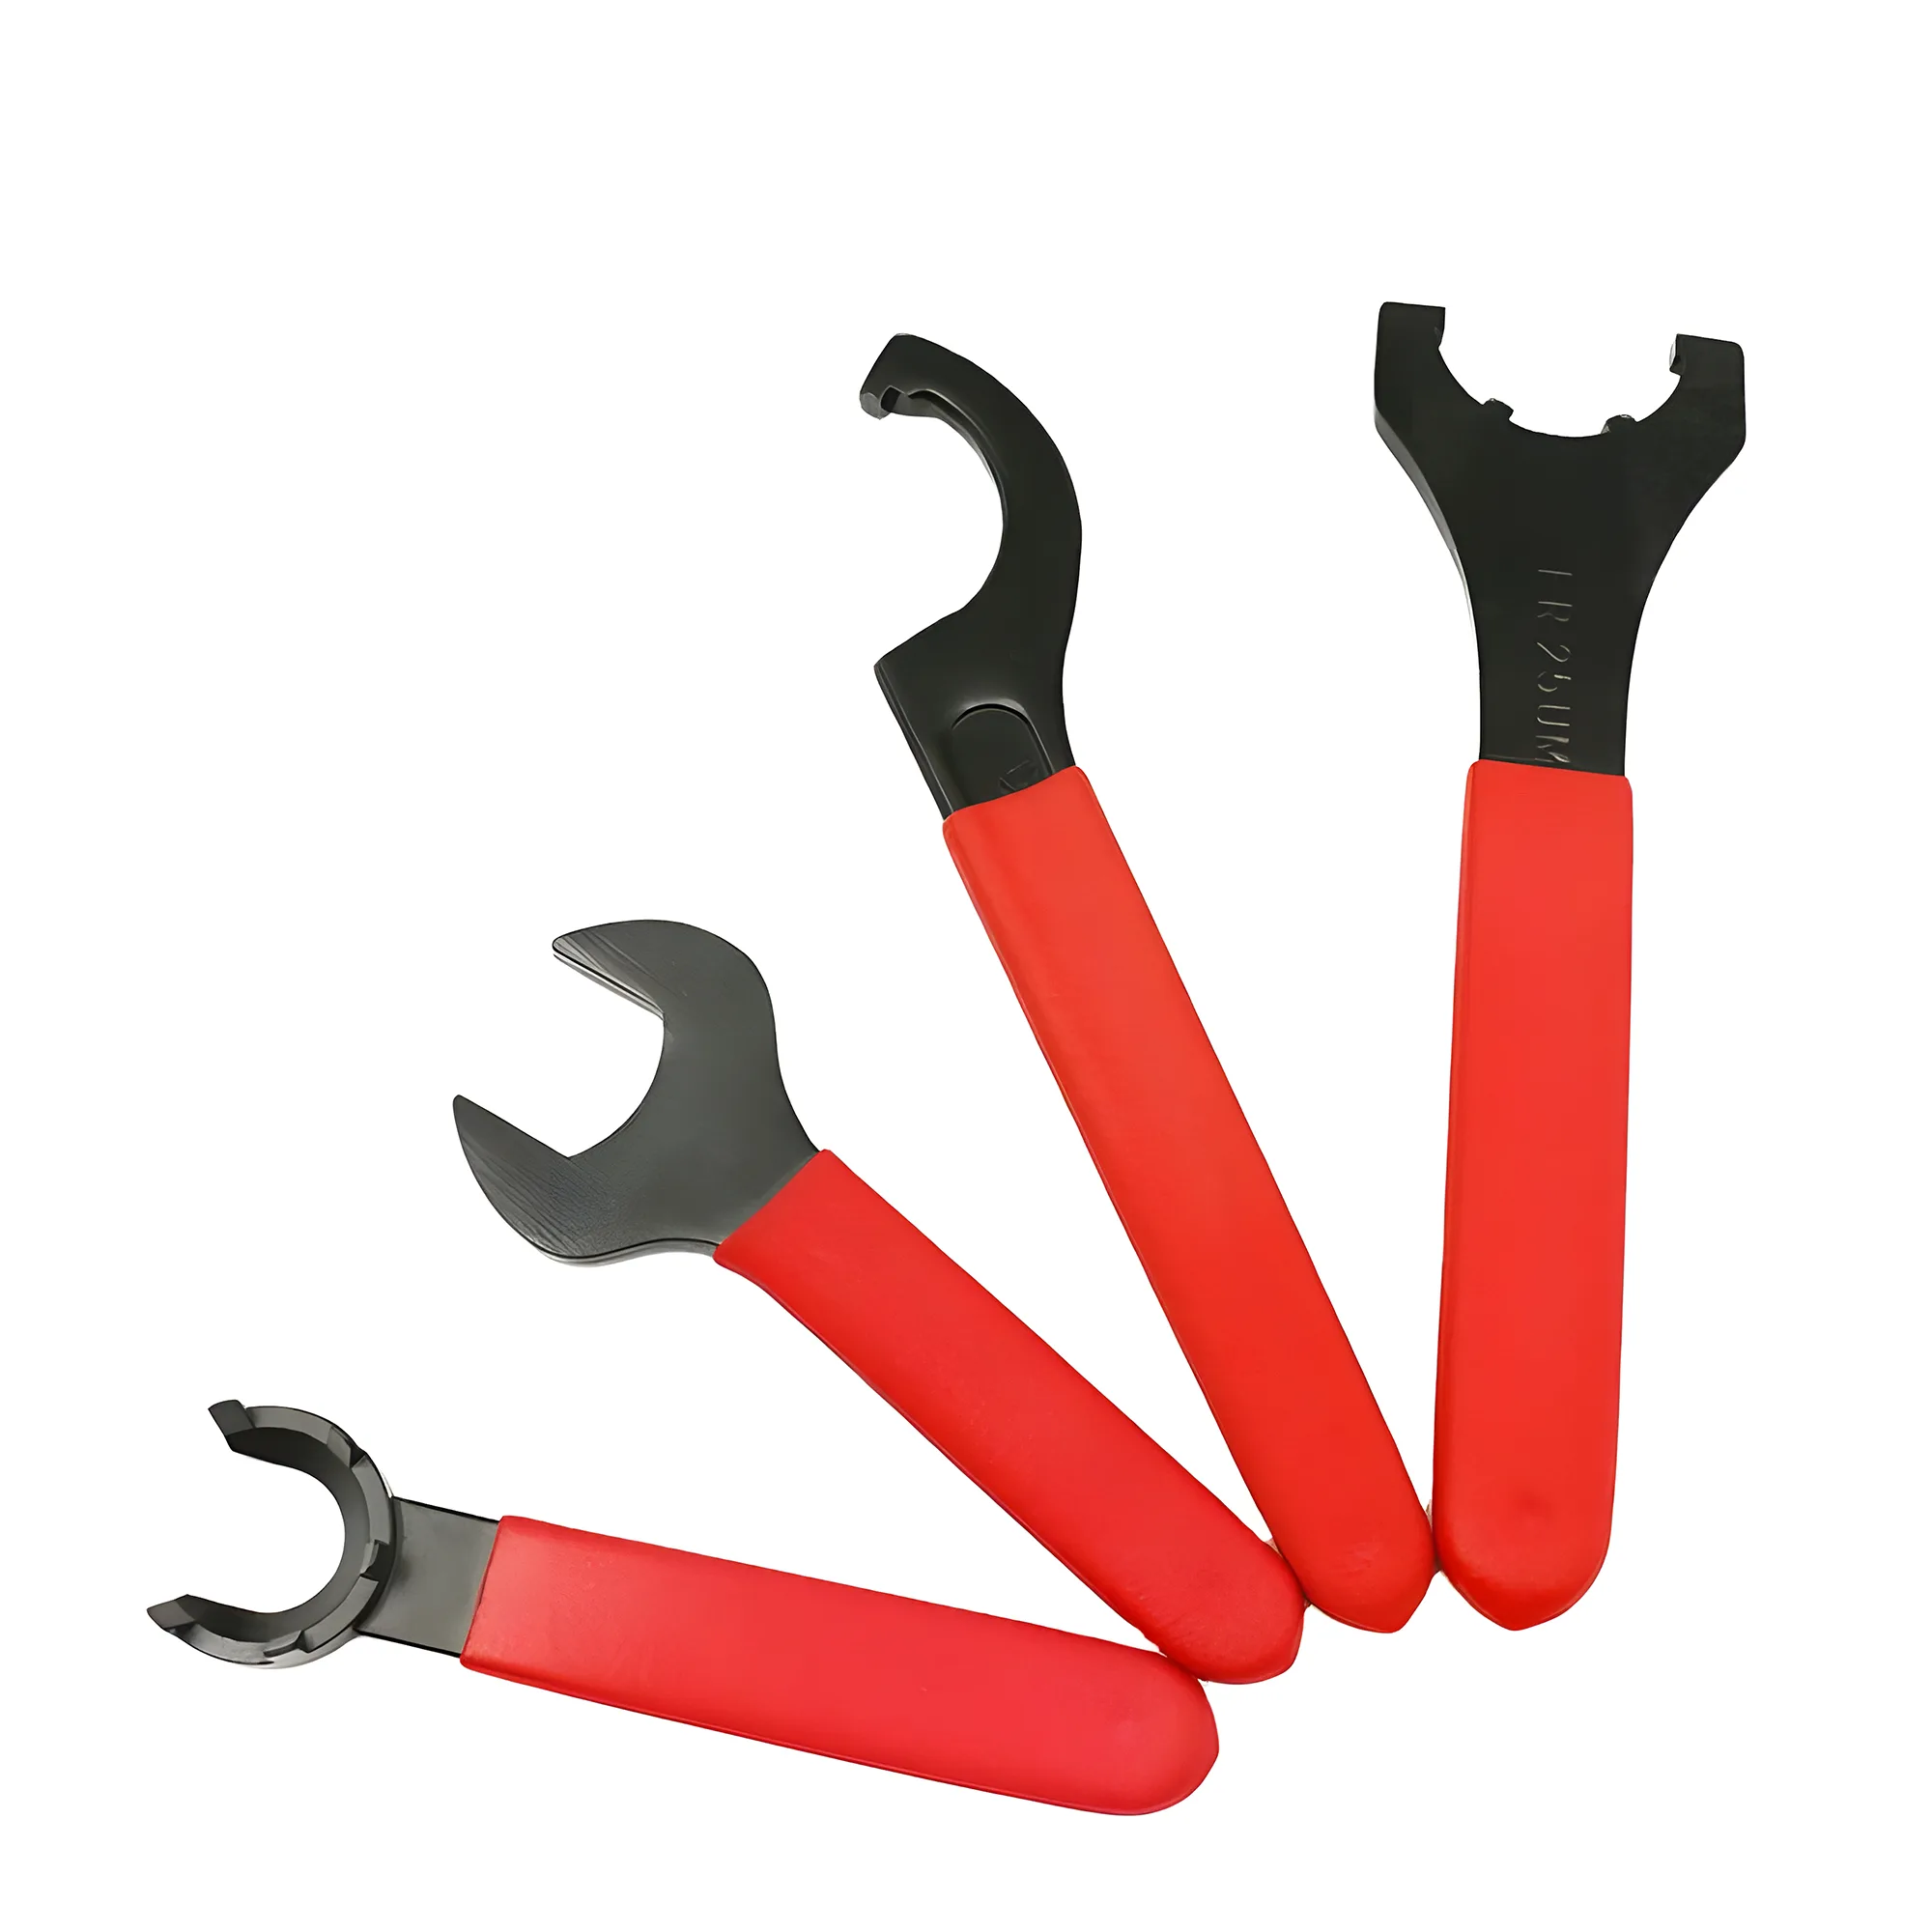
ERコレットのナットは、サイズとナット種別に応じた定格トルクまで、校正済みトルクレンチを用いて1回の滑らかなストロークで締め付ける。ER32標準ナットであればREGO-FIX推奨締付トルクの136 Nm(約100 ft-lb)が目安となる。あわせて両テーパーを清浄に保つことが、ISO 15488の範囲内で振れを維持するために最も効果の大きい操作である。把持力はナットの締付トルクにおおむね比例して増加するため、締付不足は把持力を下げて工具抜けのリスクを高め、締め過ぎはコレットを塑性変形させてTIRをClass 2(普通級)の限界値0.015–0.020 mmより恒久的に悪化させるおそれがある。本ガイドでは、締付トルク表、グレード選定、締付手順、そしてコレット摩耗を示す測定可能な兆候について解説する。
コレットサイズと把持範囲の選定についてはERコレット選定ガイドを、ER・油圧・焼きばめといった保持方式の比較についてはコレットチャックと油圧チャックの比較を参照されたい。
サイズ別ERコレット締付トルク
ERナットの締付トルクはコレットサイズとともに大きくなる。標準ナットに対するREGO-FIX推奨締付トルクはER11の24 NmからER40の176 Nmまで上がり、把持力もそれに伴って一般的な推定値で3,000 N(ER11)から25,000 N(ER40)まで増える。そのため、ER32相当のトルクをER11ナットに掛けると定格を大きく超え、コレットを恒久的に変形させるリスクがある。
これらの値は、各サイズの穴径範囲の上限側における全ねじ標準ナットに対するものであり、同じサイズでも小さい穴径のコレットではより低いトルクとなる(REGO-FIXは3 mm未満のER11コレットに8 Nmを示している)。ミニナットは同じER番号でもねじが細かく外径が小さいため、上記のミニナット値のとおり定格トルクは低く設定されている。ER8とER50はISO 15488の対象外であり、REGO-FIXはミニナット専用のER8に6 Nm、ER50に240 Nmを示している。ナットメーカーによって公表値は異なるため、ナットのブランドが分かっている場合はそのメーカーのトルク値を用いる。
量産工程では、手締めよりも校正済みトルクレンチの使用が強く推奨される。ER32ナットを手締めした場合、得られるトルクは通常40–60 Nm程度にとどまり、定格トルク136 Nmの半分以下、したがって定格把持力の半分以下しか発揮できないため、中程度の断続切削下では工具が抜け出すリスクが残る。
振れとトルクのクイックリファレンス
| 課題・目的 | 主な対処 | 期待される効果 |
|---|---|---|
| 初回セットアップで振れがISO 15488 Class 2の上限を超える | 再締付の前に、ナットの座面状態とコレットテーパーの清掃状態を確認 | 部品を交換せずに初回セットアップ時の振れ誤差の大半を解消 |
| 荒加工中に工具が抜け出す | 校正済みトルクレンチで定格トルクを与え、コレットがアンダーサイズでないことを確認 | ERサイズに応じた一般的な推定値3,000–25,000 Nの把持力を最大限に発揮 |
| 同一コレットでセットアップ間に振れが変動 | コレットを交換。Class 2(普通級)の寿命は通常500–1,000サイクル | TIRをISO 15488:2003 Table 4の規定値(d₁ ≤ 10 mmで≤0.015 mm、d₁ 10–26 mmで≤0.020 mm)まで回復 |
| IT7公差を超える仕上げ加工やリーマ加工 | UP/AAグレード(TIR ≤0.005 mm)コレットへ変更 | Class 2の限界値と比較して振れ寄与を3–4×低減 |
| コレットナットの噛り、または締付初期のトルクスパイク | ナットの座面を清掃し、軽く油を引く(コレットテーパーには注油しない) | 摩擦のばらつきを抑え、トルクから把持力への変換再現性を改善 |
ERコレットのトルクが把持力に変換される仕組み
ERコレット方式における把持力は、ナットがコレットの8°セッティング角テーパー(DIN 6499 / ISO 15488ジオメトリにおける半角。挟角は16°)をチャック本体に押し付けることで発生し、ナットの軸方向移動が工具シャンクへの半径方向の絞り込み力に変換される。
一般的な条件下では、把持力はナットの締付トルクにおおむね比例して増加し、緩やかな8°テーパーがナットの軸方向力を増幅して、はるかに大きな半径方向の把持力に変える。 与えたトルクのうちどれだけが把持力になるかは、ナットねじ、ナット座面、テーパーの各部の摩擦に大きく左右される。清浄で潤滑状態の揃ったナット面がトルク値そのものと同じくらい重要なのは、このためである。
振れグレード:Class 2(普通級)と精密UP/AA
ISO 15488:2003はERコレットに対し2つの標準精度クラスを定義しており、UP/AAグレードは各メーカーがClass 1の上位として独自に設定する等級である。
**ISO 15488 Class 2(普通級)**はd₁ ≤ 10 mmにおいてTIR ≤0.015 mm、d₁ 10–26 mmにおいてTIR ≤0.020 mmを規定し、測定はTable 4に規定された絶対突出し長さでのテストマンドレルにて行う。本グレードは寸法公差がIT8またはそれより粗い一般的なフライス加工、穴あけ、タッピングに適している。
ISO 15488 Class 1はISO 15488:2003 Table 4に基づき、d₁ ≤ 10 mmでTIR ≤0.010 mm、d₁ 10–26 mmでTIR ≤0.015 mmを規定する。穴公差がIT7またはそれより粗い範囲にとどまりつつ表面粗さRaが重要となる軽仕上げ加工に対し、有意な向上をもたらす。
**UP/AAグレードコレット(メーカー独自仕様)**は、コレットのテーパーと穴をより高精度に研削することでTIR ≤0.005 mmを達成し、一般に0.5 mm刻みで揃えられている。ただし、各コレットの収縮量は1 mm(ER16–ER40)のままである。H7リーマ加工、精密中ぐり、金型キャビティの仕上げ加工など、穴公差スタックを図面限界内に収めるためにコレットの振れ寄与を~0.005 mm前後に抑えなければならない用途では、UPグレードコレットの使用が強く推奨される。 0.5 mm刻みでUPのフルセットを揃えると、同じシャンク径範囲をカバーするのにおおよそ倍の本数が必要となり、コスト要因として計画に織り込んでおくべきである。
グレード選定の原則
IT8またはそれより粗い公差の旋削、荒加工、穴あけにはClass 2を使用する。IT7のエンドミル仕上げ加工にはClass 1を使用する。リーマ加工、精密中ぐり、およびコレットの振れが0.005 mmを大きく超えると寸法公差が図面限界の外に出てしまう加工にはUP/AAグレードを使用する。
振れと工具寿命の関係は実務上無視できない。エンドミルによる仕上げ加工の条件下では、0.0001インチ(2.5 µm)の振れごとに工具寿命が通常およそ10%短縮するとされ、0.01 mmの振れでは工具寿命の約40%が失われる(BIG DAISHOWA「十分の一の法則」。工具径、被削材、送りにより変動)。 仕上げ工程でUPグレードコレットを使用する工場が、同一切削条件下でClass 2構成よりも明らかに長い工具寿命を報告することが多いのはこのためである。
締付手順:スナップイン、工具挿入、最終トルク
ERの正しい締付手順は1段階ではなく3段階である。この手順を1回の過大トルクに集約することは、セットアップ時の非対称な振れのよくある発生源となる。
Step 1 — 清掃とスナップイン。 リント残のないクリーニングクロスで、コレットテーパー、チャックテーパー穴、ナットを拭き取る。テーパー面の間に切りくず片や乾燥したクーラント残渣が挟まると、ナットを掛ける前の時点でコレットが軸から傾く原因となりうる。コレットはまずナットに嵌め込み、ナットの保持溝にカチッと収まるまで押し込む。これにより、コレットが斜めではなく軸方向に沿ってチャック穴へ入る。
Step 2 — 工具を挿入してから手で軽く締める。 コレットをナットに保持した状態で、シャンクがコレット穴の有効把持長を越えるところまで工具を挿入する。穴の前側だけで掴まれたシャンクはコレットを傾け、把持力を失うおそれがある。その後、ナットを手でチャック本体にねじ込み、抵抗を感じるところまで進める。この時点でコレットテーパーは着座しているが、把持面にはまだ荷重がかかっていない。
Step 3 — 規定値まで締め付ける。 ナットに校正済みトルクレンチを掛け、ERサイズとナット種別に応じた定格値まで1回の滑らかなストロークで締め付ける。複数回に分けて部分的にトルクを与えると回転方向のスティックスリップが生じ、テーパー内でコレットがわずかに傾くことがある。
1ストロークでの締付
最終トルクを2〜3回のストロークに分け、その合間に「感触を確かめるために」緩めるという習慣は現場でよく見られるが、テーパーの接触を非対称化させ、1回の滑らかなストロークと比較してTIRを悪化させる場合がある。一度で規定値まで締めて止めること。
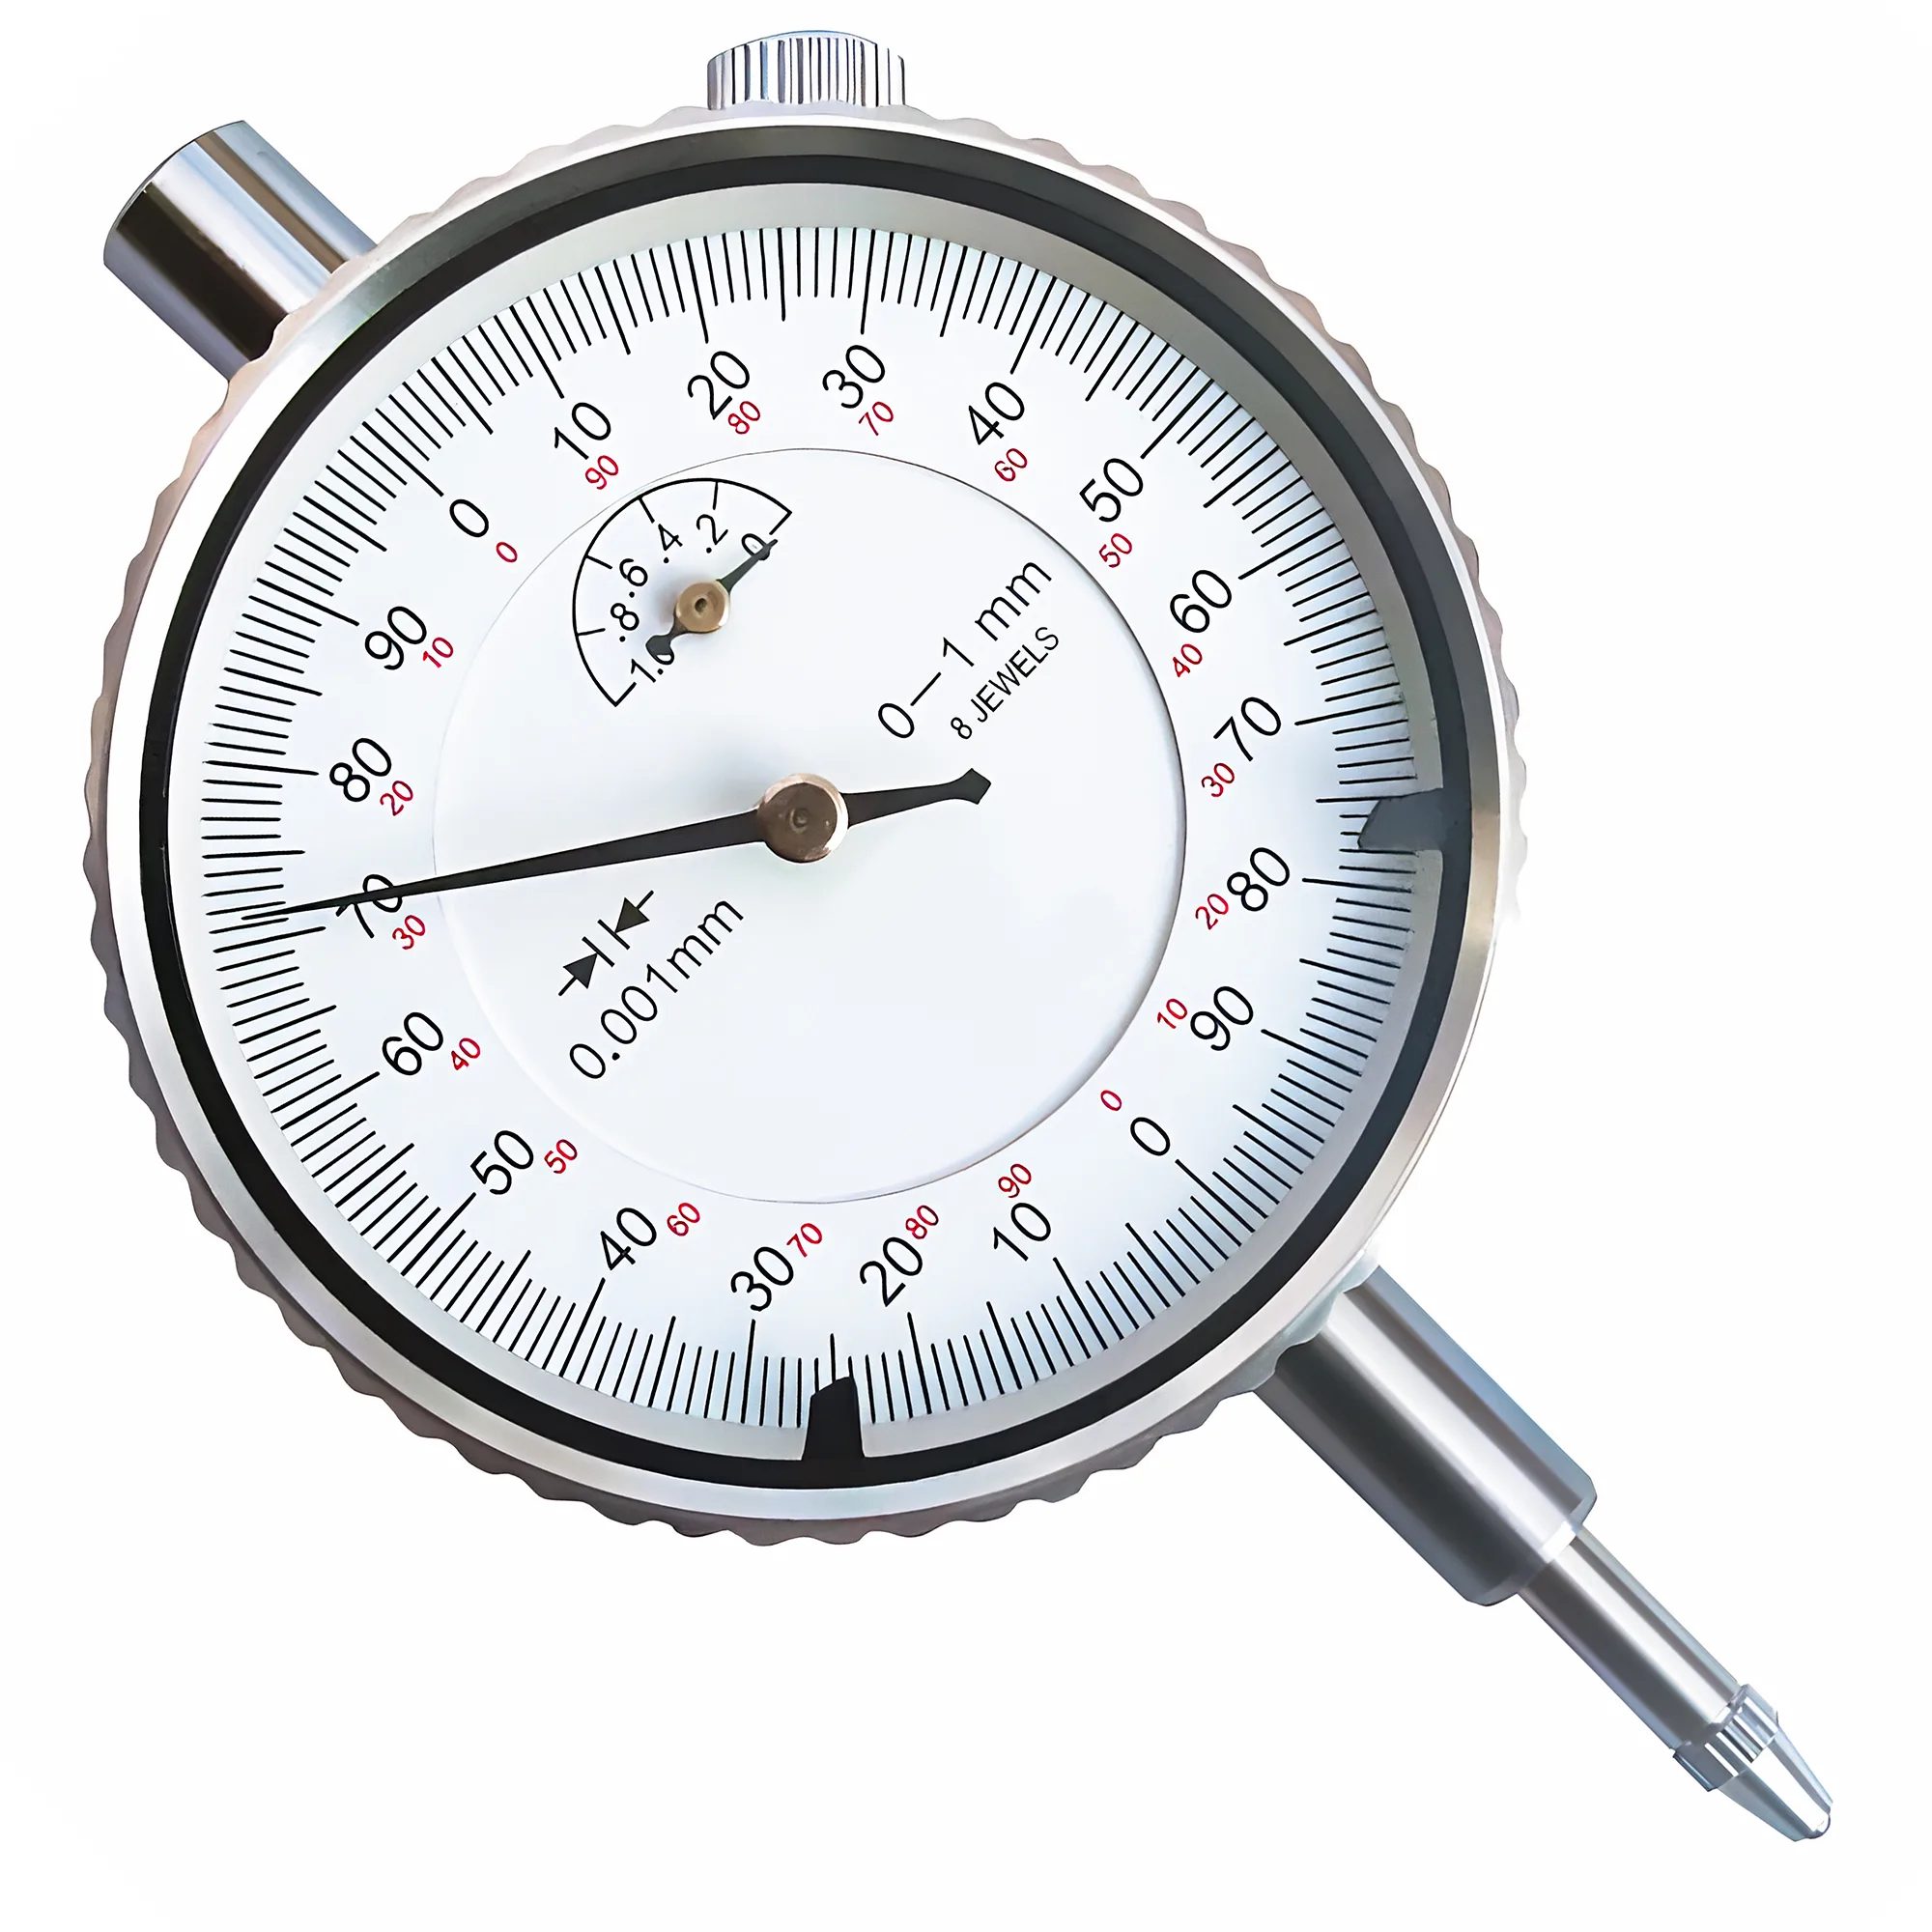
セットアップごとにダイヤルゲージで振れを確認すること。清浄で損傷のないチャックに正しいトルクで締め付けたコレットは、ISO 15488の試験突出し長さ(例えば10–18 mmの穴径では40 mm)において自らのグレードの限界値内に収まり、通常のシステムばらつきに対する余裕を残しているべきである。 新品コレットで読みが0.020 mmを超える場合は、通常、テーパー面の汚染またはナット座面の損傷を示唆する。
精度低下:測定可能な兆候と交換基準
ERコレットの劣化は進行性かつ測定可能である。目に見えるクラックや明らかな把持の緩みが現れるまで待つということは、通常、多くのサイクル分の悪化した振れを既に量産工程で受け入れてしまっていることを意味する。
兆候1 — TIRがISO 15488の限界値を超えて漸増する。 最も直接的な指標である。0.001 mm分解能のダイヤルゲージでセットアップ開始時にTIRを測定する。Class 2(普通級)コレットは通常500–1,000サイクルの把持でTIRがISO 15488の限界値を超えてくる。適切なトルク管理とh6公差の工具シャンクを併用することで、この使用寿命を延ばせる。良好な状態のチャックに装着したコレットが、清浄なテーパー状態で連続2回のセットアップにおいてISO 15488 Class 2の限界値を超えるTIRを示した場合、コレットを交換する。切削条件を調整して対処してはならない。
兆候2 — 把持範囲の歪み。 摩耗したコレットは本来の収縮量(ER16–ER40で1 mm、ER11で0.5 mm)を失う。スロット先端付近の高摩耗域が外側に変形し、コレットは全範囲にわたって同芯に着座しなくなる。視覚的には、摩耗したスロット先端に金属光沢の摩耗痕が現れる。寸法的には、このように劣化したコレットは、公称範囲の下限近くのシャンク径において上限側よりも高いTIRを示すのが一般的である。
兆候3 — トルクに対するTIRのばらつき。 健全なコレットは、同一トルクで5回繰り返しの締緩サイクルにわたり一貫したTIRを示す。テーパー面で劣化したコレットは、同じ試験で数倍も広いTIRばらつきを示し、トルク精度に関わらず1回ごとのセットアップが博打となる。
兆候4 — ナットの座面摩耗。 システムに寄与しているのはコレットだけではなく、ナットも同様である。座面が摩耗したり擦過したりしたナットはトルクのばらつきを生み、それが直接、把持力のばらつきとTIRの変動につながる。摩耗したナットを残したままコレットだけを交換しても、期待されるTIR改善の一部しか回復できないのが一般的である。
起点からの振れの増加が0.0001インチ(2.5 µm)増えるごとに、一般的な仕上げ条件下で工具寿命がおよそ10%追加で短縮する。 セットアップ時にTIRを記録しておくことは早期警報となり、通常、避けられた工具折損や不良による節約は交換コレットの費用をはるかに上回る。
まとめ
校正済みトルクと清浄なテーパーがERコレット精度の第一の管理項目である。
校正済みレンチで、ERサイズとナット種別に応じた規定トルクを1回の滑らかなストロークで与える。セットアップごとに両テーパーを清掃する。加工公差がTIR ≤0.005 mmを要求する場合はUP/AAグレードを選定する。清浄な状態で連続2回のセットアップにおいてTIRがISO 15488 Class 2の限界値を超えたら、コレットを交換する。コレット、ナット、チャックテーパーから成るシステムは一体として劣化していくため、ナット摩耗を見逃すと新品コレット装着の効果の多くが打ち消される。
ISO 15488およびDIN 6499は、ERコレットを30番および40番テーパーマシニングセンタにおいて支配的な工具保持インターフェースたらしめている、テーパー幾何および振れクラスを規定している。それらの互換性は、トルク管理と適時の交換により界面寸法を維持することに依存する。 ERコレットに留まらない、テーパー、油圧チャック、焼きばめホルダーを含む工具保持システムの全体像については、CNC加工のための工具保持完全ガイドを参照されたい。
ERコレットのナットはどのくらいの強さで締めればよいですか?
ERサイズとナット種別に応じた定格トルクまで、トルクレンチを用いて1回の滑らかなストロークで締め付けます。ER32標準ナットであればREGO-FIXによると136 Nm(約100 ft-lb)です。手締めでは通常40–60 Nm程度しか得られず、定格把持力の半分以下となります。締め過ぎるとコレットが変形し、振れが恒久的に悪化するおそれがあります。
ER32コレットの正しい締付トルクはどれくらいですか?
ER32標準ナットに対するREGO-FIX推奨締付トルクは136 Nm(約100 ft-lb)で、校正済みトルクレンチにより1回の滑らかなストロークで与えます。3 mm未満のコレットでは24 Nmで足ります。手締めで一般的な40–60 Nmにとどめた場合、一般的な推定値10,000–15,000 Nの把持力の半分以下しか発揮できず、中程度の断続切削下でも工具が抜け出すリスクが生じます。すべてのERナットに単一の値を用いるのではなく、コレットサイズとナット種別ごとに規定されたトルク値を使用してください。
ERコレットが交換時期に達しているかどうかは、どのように判断しますか?
0.001 mm分解能のダイヤルゲージでTIRを測定します。清浄な状態かつ規定トルクで締め付けた連続2回のセットアップにおいて、TIRがISO 15488 Class 2の限界値(ISO 15488:2003 Table 4による:d₁ ≤ 10 mmで≤0.015 mm、d₁ 10–26 mmで≤0.020 mm)を超えた場合は、コレットを交換します。Class 2コレットは通常500–1,000サイクルもち、適切なトルク管理によってこの寿命を延ばせます。
Class 2(普通級)ではなく、UP/AA精密コレットを使うべきなのはどんな場合ですか?
H7リーマ加工、精密中ぐり、金型キャビティ仕上げなど、穴公差を図面限界内に収めるためにコレットの振れ寄与を0.005 mm前後に抑えなければならない作業には、UP/AAグレード(TIR ≤0.005 mm)を使用してください。IT8またはそれより粗い公差の一般フライス加工および穴あけでは、通常ISO 15488 Class 2コレットで十分であり、1サイクルあたりのコストも抑えられます。
コレットテーパーを潤滑すれば振れは改善しますか?
いいえ。ISO 15488ジオメトリに従ってテーパーが金属同士で同芯に着座するよう、コレットテーパーとチャック穴は清浄かつ乾いた状態に保ちます。潤滑はナットの座面とねじのみにマシンオイルの薄膜を施し、摩擦のばらつきを抑えてトルクから把持力への変換再現性を高めます。テーパーに油が回るとコレットが軸方向に浮き、TIRが悪化するおそれがあります。
コレットの振れは工具寿命にどの程度影響しますか?
BIG DAISHOWAの「十分の一の法則」によれば、振れが0.0001インチ(2.5 µm)増えるごとに工具寿命はおよそ10%短縮し、仕上げ試験では0.01 mmの振れで約40%が失われます。ISO 15488 Class 2の限界値(0.015–0.020 mm)からUP/AAコレット(≤0.005 mm)に切り替えれば、コレットの振れ寄与は3–4×低減し、仕上げ工程の工具寿命は通常延びます。
出典
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 6499 — Clamping sleeves for collet chucks
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout
- Rego-Fix ER Collet System Technical Reference
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- ISO 463:2006 — Geometrical product specifications — Dial gauges