ERコレットナットには3つのボディ形式がある。ISO形の標準ナット(UM または RD の名称で販売されることが多い)、同じネジを持つ細身の A形、そしてより細かいネジを持つミニ M形である。ナットは ER番号だけでなくホルダーのネジに合わせる必要があり、ER32 標準ナットは M40×1.5 で、締付トルクは 136 N·m(REGO-FIX)である。 同じ形式の中では、振れが 0.015 mm TIR 未満で許容できる汎用CNCフライス・旋削には標準ナットを、振れを 0.005 mm TIR 未満に保つ必要がある場合や主軸回転数が 18,000 RPM を超える場合には軸受リング付き精密ナットを選ぶことが望ましい。締付トルクも同様に重要である。把持力はナットの締付トルクにほぼ比例するため、トルク不足の ER32 ナットは把持力をほぼ同じ割合で失い、工具抜け出しのリスクが高まる。一方、過大に締めるとコレットのテーパーが変形し、振れが恒久的に増大することがある。
ERコレットナットは、ERツール保持システムにおいて最も機械的負荷を受ける消耗品である。締付力すべてを伝達し、主軸回転数で回り、シフトごとに何十回も取り扱われる。それにもかかわらず、目に見える故障が発生してから初めて交換される非重要部品として扱われることが多い。ナット設計が振れに与える影響、トルク値の実際の意味、寸法不良を引き起こす前に摩耗を見極める方法を理解することで、ER依存の生産ラインにおける不良率と計画外停止を低減できる。ERコレットの等級およびサイズ選定の総合ガイドについてはERコレット選定ガイドを参照されたい。
ERコレットナットの種類:標準(UM/RD)、細身の A形、ミニ M形
ER番号はコレットを表すものであり、ナットを表すものではない。同じ ERサイズでもナットはネジ、外径、またはその両方が異なる複数のボディ形式で製造されており、ホルダーのネジに合ったナットしか取り付けられない。 ISO 15488 が規定するナットは1種類のみ(Table 3 の D形)で、それ以外のナット設計はメーカーに委ねられている。各社のカタログはこれを軸に、一般的な3つのファミリーを構成している。
- 標準ナット(一般に UM または RD): ISO 15488 Table 3 の D形寸法に従う。ER32 は M40×1.5、外径 50 mm である。大半の ERホルダーはこのナット用にネジが切られている。
- A形(細身)ナット: 各サイズで標準ナットと同じネジを持つが、外径が小さい(ER16:28 mm 対 32 mm)。治具の壁際でのクリアランス確保に用いる。
- M形(ミニ)ナット: 細身ノーズのホルダー向けの、より細かく小径のネジを持つ。ER16 は M22×1.5 ではなく M19×1.0 である。M形ナットは標準ナット用ネジのホルダーには取り付けられず、その逆も同様である。
| ERサイズ | 標準 UM/RD(ISO 15488 D形):ネジ / 外径 (mm) | A形:ネジ / 外径 (mm) | ミニ M形:ネジ / 外径 (mm) |
|---|---|---|---|
| ER8* | — | M10×0.75 / 13.5 | M10×0.75 / 12 |
| ER11 | M14×0.75 / 19 | M14×0.75 / 19 | M13×0.75 / 16 |
| ER16 | M22×1.5 / 32 | M22×1.5 / 28 | M19×1.0 / 22 |
| ER20 | M25×1.5 / 35 | M25×1.5 / 34 | M24×1.0 / 28 |
| ER25 | M32×1.5 / 42 | — | M30×1.0 / 35 |
| ER32 | M40×1.5 / 50 | — | — |
| ER40 | M50×1.5 / 63 | — | — |
| ER50* | M64×2.0 / 78 | — | — |
*ER8 と ER50 は、ER11–ER40 を対象とする ISO 15488 の範囲外にあるメーカー独自の拡張サイズであり、その値はカタログ上の代表寸法である。カタログに載るその他のナット形式(シール付きや高速用など)も、通常は該当サイズでこれらのネジのいずれかを流用している。外径が異なるため、同じ ERサイズの A形・M形・標準ナットはそれぞれ異なるスパナを必要とする。
交換用ナットは、コレットに刻印された ER番号ではなく、ネジと外径で特定する。 ネジはホルダーによって決まり、外径はスパナのサイズと治具とのクリアランスを左右する。
標準コレットナットと精密コレットナット:実際の違いは何か
同じナット形式の標準ERコレットナットと精密ナットは、ネジとコレットポケットの形状を共有するが、内部の軸受面形状、ネジ品質、製造公差クラスにおいて異なる。 精密ナットはそのナット形式用にネジが切られたホルダーであれば装着でき、違いは内部にある。
標準ナットは内部の接触コーンを介して、コレットの 30° 前面コーンを押さえる。締付中、コレットは半径方向に圧縮されながら、この接触コーンに対してわずかに回転する必要がある。これにより小さな非対称荷重が生じ、コレットが完全に着座する前にコレット軸が 0.005–0.015 mm(代表的な推定値)変位することがある。ISO 15488 Class 2 の振れ精度(d₁ ≤ 10 mm で ≤0.015 mm TIR、d₁ 10–26 mm で ≤0.020 mm TIR、Table 4 準拠)を目標とする汎用生産では、この変位は通常許容できるが、上限側では Class 2 の公差帯の大半を消費しうる。
精密ナットはナットとコレットの 30° 前面コーンの間に軸受リングを組み込んでおり、ニードルローラーまたはボールのスラスト軸受が用いられる。この軸受によりコレットは回転方向に静止したままナットだけが回転できるようになり、軸変位を引き起こすねじり着座摩擦が排除される。軸受リング付きナットは、ホルダー品質とコレット等級に応じて、ナットによる振れ寄与を低減できる。
ISO 15488(およびそのドイツ版である DIN 6499)はERコレットの寸法および振れ公差と1種類のナット形状を規定するものであり、精密ナットという形式は規定していない。どの振れクラスに対しても軸受リング付きナットを義務付ける規格は存在しない。 精密ナットは、コレット仕様を変更することなく実用上のシステム振れを改善するためのメーカー設計上の選択肢である。両ナット形式とも正しいトルクで締めれば確実に把持でき、REGO-FIX は自社の軸受ナットを標準ナットより高い把持力向けに設計したものと説明している。
ERサイズ別の締付トルク要件
コレットナットの締付トルクは締め付け方の好みではなく、把持力の規格値であり、いずれの方向への逸脱も故障モードを引き起こす。 トルク不足は軸方向の抜け出し耐性を低下させ、過大トルクはコレットを変形させ、テーパー着座面に応力を非対称に集中させて振れを増大させる。
ISO 15488 はナット寸法を規定するが締付トルクは規定していないため、トルクはメーカーのデータとなる。以下の値は、各サイズの最大コレット穴径帯に対する REGO-FIX の推奨締付トルクであり、校正済みトルクレンチで締めることを前提とする。同じサイズでも穴径が小さいほどトルクは低くなる(例:3 mm 未満の ER11 コレットは 8 Nm、3 mm 未満の ER32 コレットは 24 Nm)。ナット設計によってトルクと把持力の関係が変わるため、他のナットメーカーは異なる値を公表している。ナットのブランドが分かっている場合は、そのメーカーの値を用いることが望ましい。
| ERサイズ | シャンク径範囲 (mm) | 標準ナット締付トルク (N·m) | ミニ M形ナット締付トルク (N·m) | 代表的な把持力(推定値) |
|---|---|---|---|---|
| ER11 | 1–7 | 24 | 16 | 3–5 kN |
| ER16 | 1–10 | 56 | 24 | 5–8 kN |
| ER20 | 1–13 | 80 | 28 | 6–9 kN |
| ER25 | 1–16 | 104 | 32 | 8–12 kN |
| ER32 | 2–20 | 136 | —(ミニナットなし) | 10–15 kN |
| ER40 | 3–26 | 176 | —(ミニナットなし) | 15–25 kN |
標準ナットの列は標準形状のナット(ISO 15488 Table 3 の寸法)に適用される。REGO-FIX は ER16–ER40 について、これらの穴径で軸受形ナットにも同じ値を与えている。細身ノーズのホルダーに用いるミニ M形ナットの許容トルクははるかに低く、標準ナットの値をミニナットに適用してはならない。ヤード・ポンド法では、136 Nm は約 100 ft-lb、176 Nm は約 130 ft-lb に相当する。把持力の列は代表的な推定値であり、ERの把持力をサイズ別に表で公表しているメーカーはない。
締付工具の選定
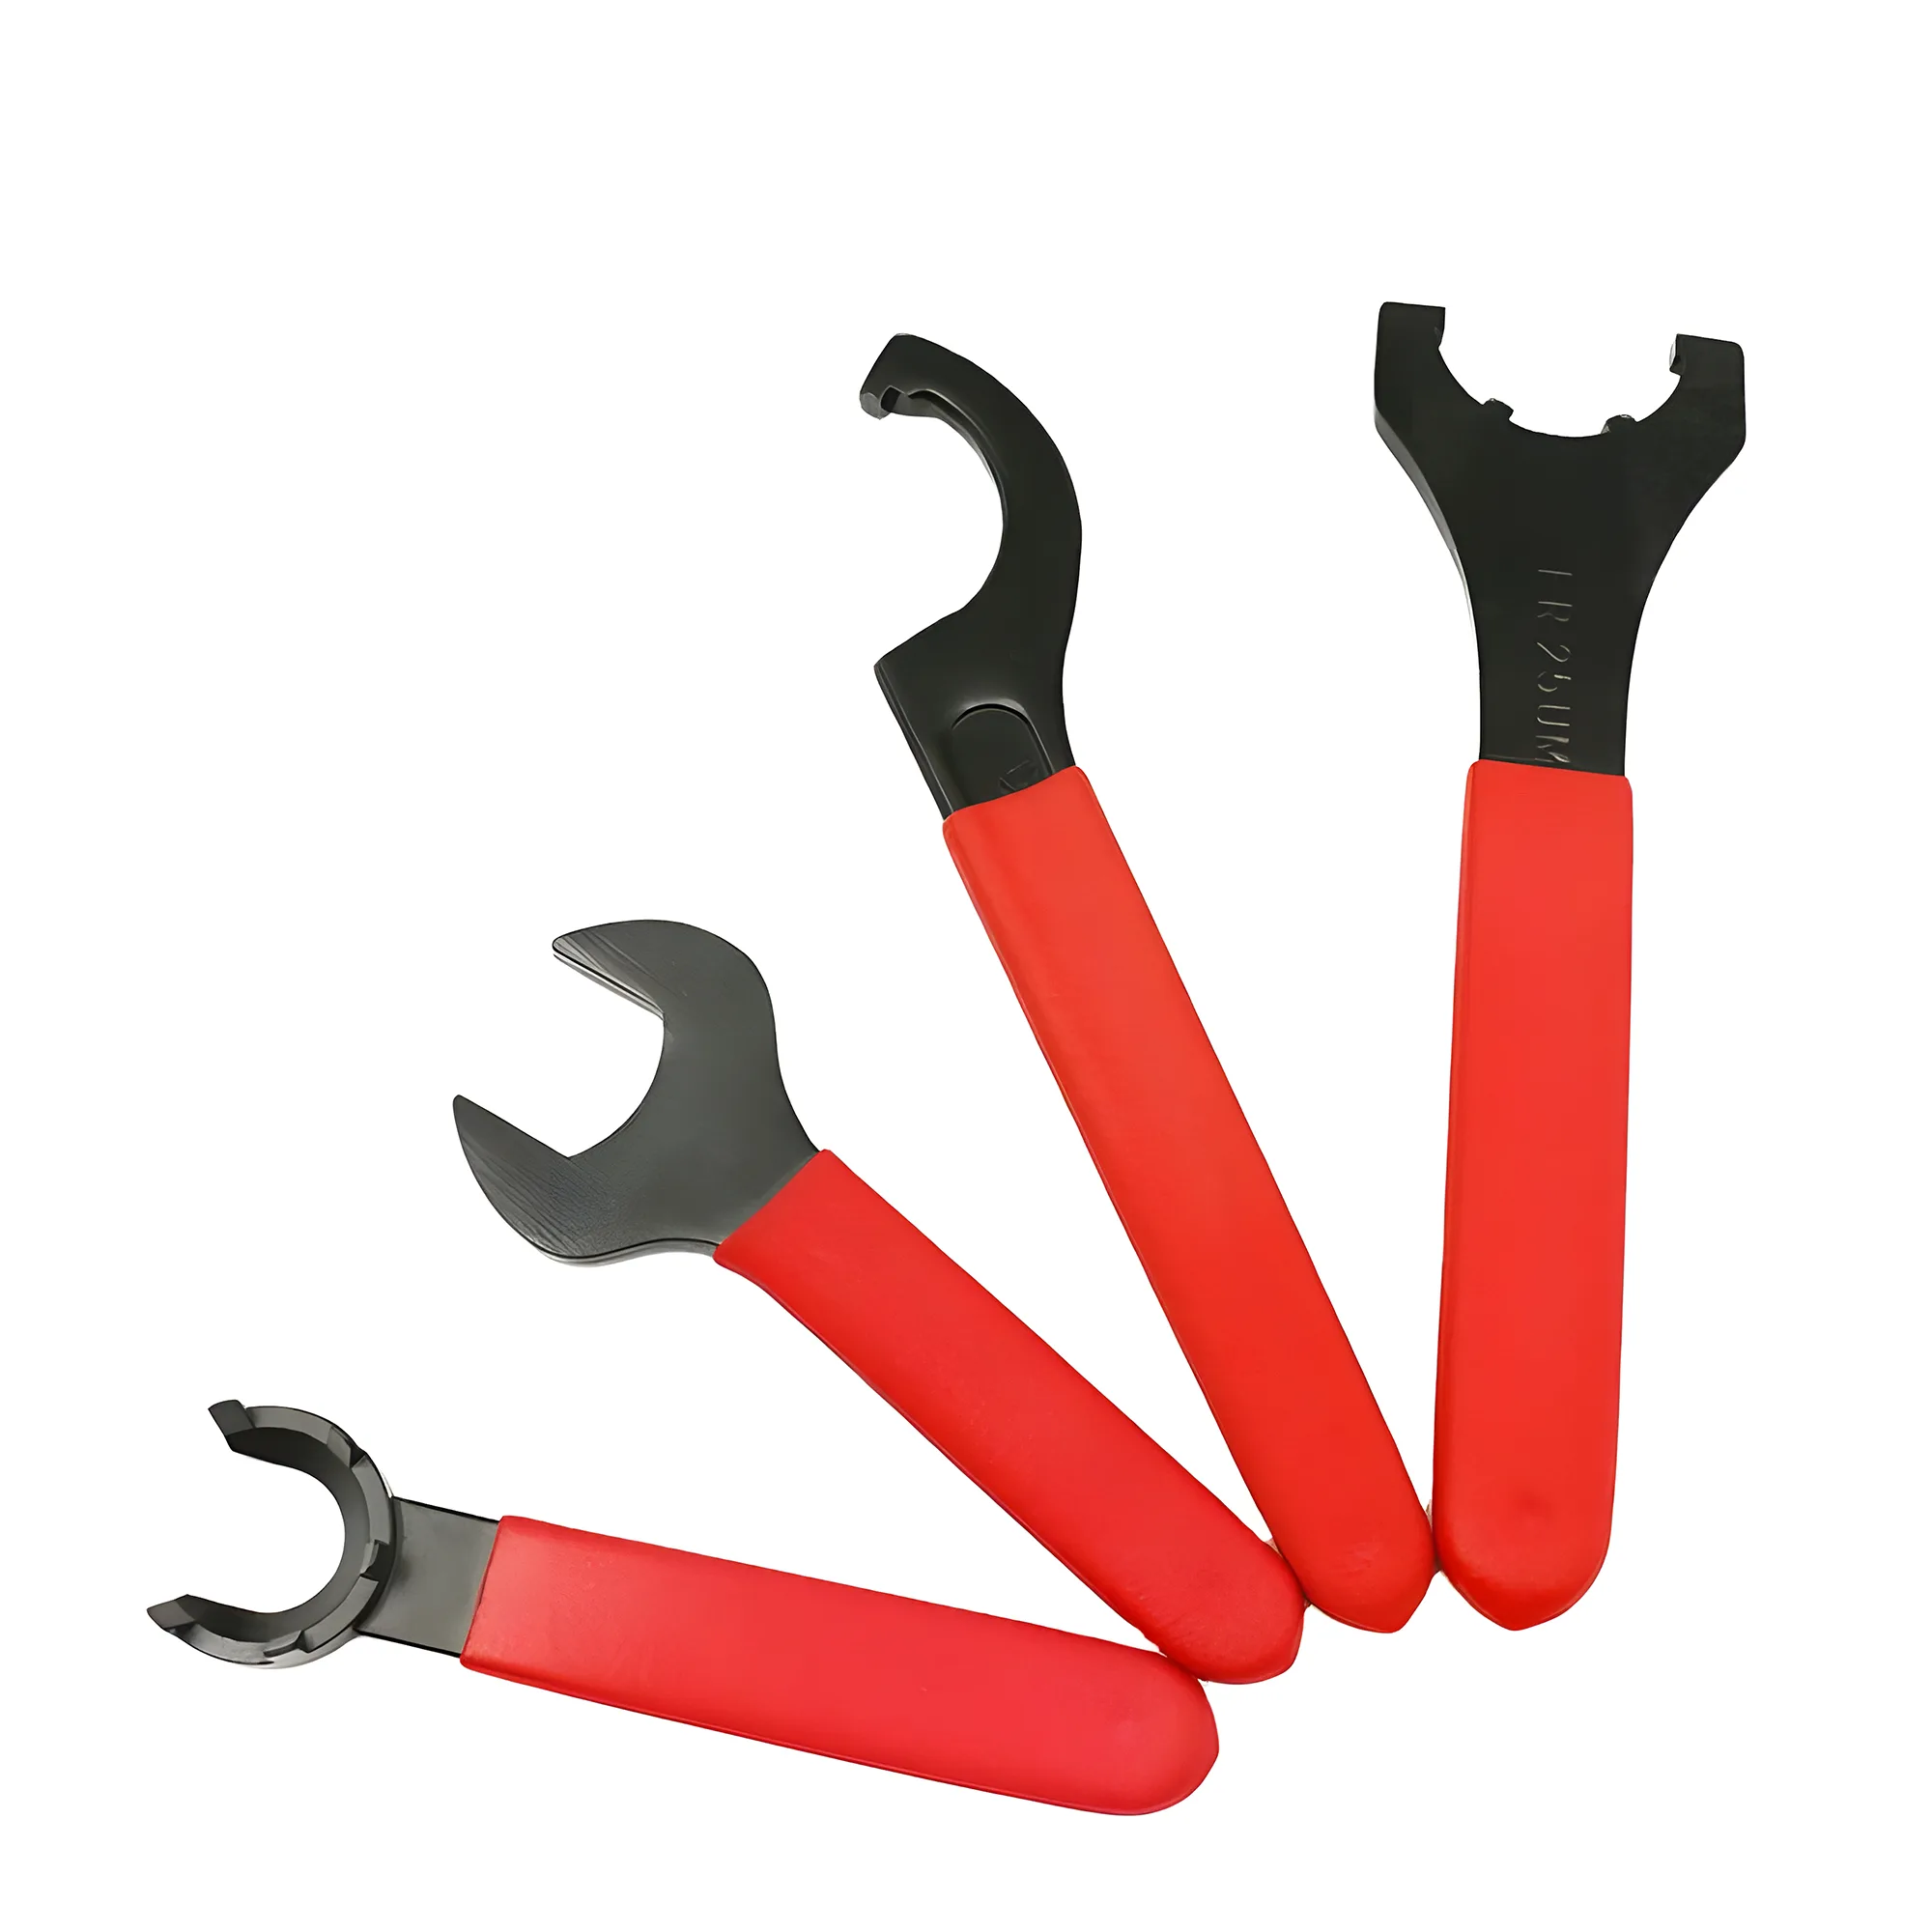
モンキーレンチや片口スパナではなく、専用のERスパナを使用することが望ましい。可変式工具はナットの六角面またはスパナ溝の2点に力を集中させ、かみ合い面全体に分散させないため、局所的な変形によってスパナ溝の開口が徐々に広がり、ナットの早期交換につながる。
ネジまたは軸受面が乾燥、汚染、または摩耗している場合、トルク値だけでは正しい把持力を保証できない。 潤滑状態は、トルクから把持力への変換(ネジ山フランクおよびナットの接触コーンにおける摩擦係数)を変化させる。新品ナットおよびコレットを用いた清浄かつ乾燥した条件では、公表トルク目標値が適用される。クーラントや切りくず汚染を伴うサイクルを繰り返すと、ネジ摩擦が増加するため、同じトルク入力でも測定可能な範囲で把持力が低下する。これがネジを清浄に保ち、目視摩耗に至る前にナットを交換すべき主たる理由である。
トルクレンチは回転に対する抵抗を測定するもので、コレットにかかる軸方向力を直接測るものではない。ネジ状態、潤滑、ナット摩耗のいずれもが、レンチが測定する値とコレットが実際に受ける力との変換係数を変動させる。
標準ナットから精密ナットへ移行するタイミング
コレットおよびホルダーを点検し、これらの部品が正常であることを確認したうえで、システム振れが継続的に 0.008 mm TIR を超える場合、軸受リング付き精密ナットへ移行することが望ましい。 多くの場合、ERシステムの振れ不良はナットではなく、摩耗または規格外のコレット、汚染されたテーパーボア、または公差外のホルダーに起因する。精密ナットを購入する前に、コレットおよびホルダーが仕様内であることを確認することが望ましい。コレット等級の閾値についてはERコレットの締付トルクと振れのガイドで詳しく解説している。
精密ナットが測定可能な効果をもたらす4つのシナリオを以下に示す。
18,000 RPM を超える高速仕上げ加工。 主軸回転数が高くなると、わずかな振れでも振動を引き起こし、面粗さを悪化させて工具およびコレットの摩耗を加速する。精密ナットは回転摩擦による振れ寄与を低減する。
直径 3 mm 未満のマイクロ工具加工。 通常 1–3 mm 径の工具では、0.010 mm の振れは工具径の 0.3–1.0% に相当し、個々の切刃にかかる荷重不均衡が測定可能なたわみおよび早期破損を引き起こす閾値となる。ER11 および ER16 サイズの精密ナットは、標準ナットが工具径比で最大の振れを寄与するサイズ域でこのリスクを低減する。
IT6 以上の公差ボアおよび精密フライス加工。 IT6 ボア公差(ISO 286-1 による、18 を超え 50 mm 以下の直径で 13–16 µm)を達成するには、工具保持システム全体の振れを公差帯の半分を十分下回る値に抑える必要がある。精密ナットの 0.003 mm 寄与は、コレットおよびホルダーの振れに十分な余裕を残す。
サイクル数が摩耗を加速する大量生産。 1シフトあたり 50 回以上の工具交換を行う生産では、低頻度環境よりも標準ナットが早く摩耗閾値に達する。精密ナットは一般に初期コストが高く、標準ナットの 2–5× であるが、軸受リングを交換できる設計もあり、リングだけが摩耗した場合はナット本体を使い続けられる。
摩耗の見分け方:コレットナットの交換が必要な7つのサイン
摩耗したコレットナットは突発的に故障することは稀であり、寸法ドリフトを通じて静かに劣化し、振れの上昇や不安定な把持として現れる。 以下の指標は、基本的な工場用工具で検出しやすいものから、精密測定を要するものまで順に並べている。
目視・触覚によるサイン
スパナ溝の変形。 デジタルノギスで溝幅を測定し、同じ形式の新品ナットと比較する。開口が測定できるほど広がっている場合、溝壁が塑性変形しており、スパナのかみ合い面積が減少している。荷重下でスパナがすべり始める前に交換することが望ましい。
ネジ山のかじりおよび付着痕。 ナットのネジを清掃した後、明るい光の下で点検する。複数のネジ山フランクにまたがる銀灰色の擦り痕は凝着摩耗(かじり)を示しており、通常はネジ部の潤滑なしに締めたことに起因する。かじったナットはトルクから力への変換が不安定になるため、交換することが望ましい。かじりが浅い場合に限り、ネジチェーサーを通してネジ形状を回復できる。
接触コーンのひっかき傷(標準ナット)。 標準(軸受なし)ナットでは、内部の接触コーンが鏡面状であるべきである。拡大して確認できる円周方向の擦り傷は、テーパーボアが汚れていたか、十分な洗浄・点検なしにナットが使用されたために、締付中にコレットの 30° 前面コーンがこの面に対して回転していたことを示す。ひっかき傷は摩擦の非対称性を生み、振れ寄与を増大させる。
軸受リングの緩み(精密ナット)。 精密ナット本体を固定し、指圧で軸受リングを回転させる。軸受リングは軽く一定の抵抗で回り、軸方向のがたつきはゼロであるべきである。軸方向の遊びが 0.05 mm を超える、または回転時のざらつき感がある場合、ニードルローラーケージの摩耗を示している。一部のメーカー設計では軸受リングを交換できる。
寸法測定によるサイン
システム振れの上昇傾向。 校正済みテストバーを用いた専用テストセットで、目量 0.001 mm のダイヤルゲージ(ISO 463)により工具先端の振れを毎月測定する。同一ホルダーおよびコレットの組み合わせで振れが基準値から 0.005 mm を超えて上昇した場合、ナットに原因を帰する前に他の要因(コレット摩耗、ボア汚染)を系統的に排除することが望ましい。同じコレットおよびホルダーで新品ナットを装着して振れが低下した場合、旧ナットが摩耗していたと確定する。
ネジ有効径の公差外れ。 ERナットのネジはメートル細目である。標準ナット形状では ER16 が M22×1.5、ER32 が M40×1.5、ER40 が M50×1.5(ISO 15488:2003 Table 2 準拠)であり、ミニ M形ナットはより細かいネジ(ER16 M19×1.0、ER25 M30×1.0)を、ER50 の拡張サイズは M64×2.0 を用いる。実際にナットに切られているネジを基準に測定する。ネジゲージセットまたは校正済みネジマイクロメーターで有効径を検証できる。有効径の摩耗が測定できるほど進むと、締付時にコレットが揺れて位置誤差が生じる。大量生産工場では定期的な計画に沿ってネジを測定し、低頻度環境では振れまたは抜け出し事象が発生したときに点検することが望ましい。
接触コーン上の当たり痕の非対称性。 コレットの 30° 前面コーンにプルシアンブルー(当たり確認用の青ペースト)を薄く塗布した状態でコレットを締めて解放した後、ナット内部の接触コーンに残る当たり痕を点検する。360° 均一なリング状であれば正しい形状が確認される。270° 未満の弧、または明らかに偏心したリング状の場合、接触コーンが摩耗してネジ軸との同心度を失っていることを示す。ナットはもはやコレットを正しく芯出ししておらず、交換することが望ましい。
ナット世代の混用
異なるメーカー製の精密軸受リング付きナットは、ネジかみ合い長さまたは軸受リング突出寸法が異なる場合、同一ERサイズ内であっても互換性はない。標準ナット用に設計されたホルダーに精密ナットを使用すると、見かけ上は完全に締まっているのにコレットが部分的に未着座のままとなり、把持力が低下することがある。代替する前に、ホルダーシリーズとナットシリーズの互換性を必ず確認すること。
簡易選定およびメンテナンス早見表
| シナリオ | ナット形式 | トルク範囲 | 交換のトリガー | 理由 |
|---|---|---|---|---|
| 汎用CNCフライス、振れ ≤0.015 mm | 標準 | 上記ERサイズ表に従う | 溝の測定可能な拡大、ネジかじり、または振れが基準値から +0.005 mm | コーン直接接触で Class 2 振れに対応可能 |
| 高速主軸 >18,000 RPM | 精密(ニードルローラー) | 上記ERサイズ表に従う | 軸受リングの軸方向遊び >0.05 mm | 軸受リングが高速下の回転軸ずれを防止 |
| マイクロ工具 <3 mm(ER11/ER16) | 精密(軸受リング) | 上記ERサイズ表に従う | 振れ増加が測定された時点 | 小径工具は単位径あたりの振れに敏感 |
| IT6 ボアまたは精密リーマ加工 | 精密(ニードルローラー) | 上記ERサイズ表に従う | 月次の振れ基準傾向チェック | システムTIR予算でナット寄与 <0.003 mm が必要 |
| 大量生産 >50 交換/シフト | 精密(リング交換可能) | 上記ERサイズ表に従う | 軸受リングの軸方向遊び >0.05 mm(リングを交換) | ナット寿命全体で見ると標準ナット交換よりサイクル当たりコストが低い |
| 断続切削、重側面荷重 | 標準(重切削用厚壁) | サイズの定格トルクいっぱい | ネジ山フランクのかじり | 標準ナットは溝幅が広く、レンチ力に耐える |
生産は標準ナット、精度や高速は精密ナット
Class 2 振れ精度(d₁ ≤ 10 mm で ≤0.015 mm TIR、d₁ 10–26 mm で ≤0.020 mm TIR)で十分な汎用CNC運用では、標準ERコレットナットを選定する。システム振れを 0.005–0.008 mm TIR 未満に保つ必要がある場合、主軸速度が 18,000 RPM を超える場合、または工具径が 3 mm 未満の場合は、軸受リング付き精密ナットへ移行することが望ましい。いずれの場合も、ERサイズに応じた正しいトルクを専用ERスパナで適用し、溝幅を定期的に点検し、溝摩耗・ネジかじり・振れ上昇のいずれかで劣化が確認された時点で交換する。交換品は ER番号だけでなく、ネジと外径で合わせることが望ましい。ナットはERシステムにおいて最も低コストの部品であり、予防的に交換することが最も費用対効果に優れる。
ERコレットナットにはどのような種類があるか。
ERコレットナットには一般的な3つのボディ形式がある。標準形(UM や RD と呼ばれることが多い)は ISO 15488 のナット寸法に従い、A形は同じネジのまま外径を細くしたもの、ミニ M形は細身ホルダー向けにより細かく小径のネジを用いるものである。軸受リング付き精密ナットはこれらのファミリーの中に存在する。形式はホルダーのネジに合わせて選ぶ。
ER32 コレットナットのネジは何か。
ISO 15488 の標準形では、ER32 コレットナットのネジは M40×1.5、外径は 50 mm である。ER16 は M22×1.5、ER20 は M25×1.5、ER25 は M32×1.5、ER40 は M50×1.5 である。同じ ER番号でもミニナットは ER16 の M19×1.0 のようにより細かいネジを用いるため、必ず先にホルダーのネジを確認することが望ましい。
ERコレットナットに互換性はあるか。
ネジが一致する場合に限られる。同じ ERサイズの標準形ナットと A形ナットはネジが共通なので、外径が治具と干渉しなければ交換できる。ミニナットは同じ ER番号の標準ナットとネジが異なり、そのホルダーには取り付けられない。ER番号だけでなく、ネジと外径を確認すること。
標準コレットナットと精密コレットナットの違いは何か。
標準ERコレットナットは内部の接触コーンを介してコレットの 30° 前面コーンを押さえ、締付中に代表的な推定値で 0.005–0.015 mm の振れを追加する。精密ナットはニードルローラーまたはボールのスラスト軸受を備え、コレットを静止させたままナットを回転させることで、ナットの振れ寄与を代表的な推定値で ≤0.003 mm TIR に抑える。精密ナットは 2–5× 高価であり、設計によっては軸受リングだけを交換できる。
ER32 コレットナットにはどの程度のトルクを与えるべきか。
ER32 標準ナットに対する REGO-FIX の推奨締付トルクは 136 N·m(約 100 ft-lb)であり、専用ERスパナまたはトルクレンチで締める。3 mm 未満のコレットはわずか 24 N·m である。REGO-FIX は 8 mm 以上のコレットについて、軸受形 ER32 ナットにも同じ 136 N·m を与えている。コレットを均一に着座させるため、複数回に分けず単一の連続動作でトルクを適用する。ホルダーメーカーの仕様が入手できる場合は、シリーズによって肉厚が異なるため、それに従って確認することが望ましい。
ERコレットナットはどのくらいの頻度で交換すべきか。
標準ERコレットナットは、スパナ溝が新品ナットと比べて測定できるほど広がったとき、ネジかじりが目視できるとき、または同じコレットとホルダーで振れが基準値から 0.005 mm を超えて上昇したときに交換する。精密ナットでは、軸受リングの軸方向遊びが 0.05 mm を超えた時点でリングを交換する。大量生産工場では、ナットごとに交換回数を記録し、計画的に点検することが望ましい。
精密コレットナットを標準ERチャックで使用できるか。
精密ナットがホルダーと同じネジであれば使用できる。標準形と細身の A形ナットは各 ERサイズでネジが共通だが、ミニ M形ナットはより細かいネジ(ER16:M19×1.0 対 M22×1.5)を用いるため、標準ホルダーには取り付けられない。ネジかみ合い長さも確認しなければ、コレットが部分的にしか着座しないおそれがある。
精密測定器なしで摩耗したコレットナットを見分けるにはどうすればよいか。
デジタルノギスでスパナ溝幅を新品ナットと比較し、開口が測定できるほど広がっていればナットを交換する。明るい光の下でネジフランクを点検し、複数のネジ山にまたがる銀灰色のかじり痕を探す。標準ナットでは、内部の接触コーンに擦り傷がないか確認する。これら3つのチェックには精密測定器を必要としない。