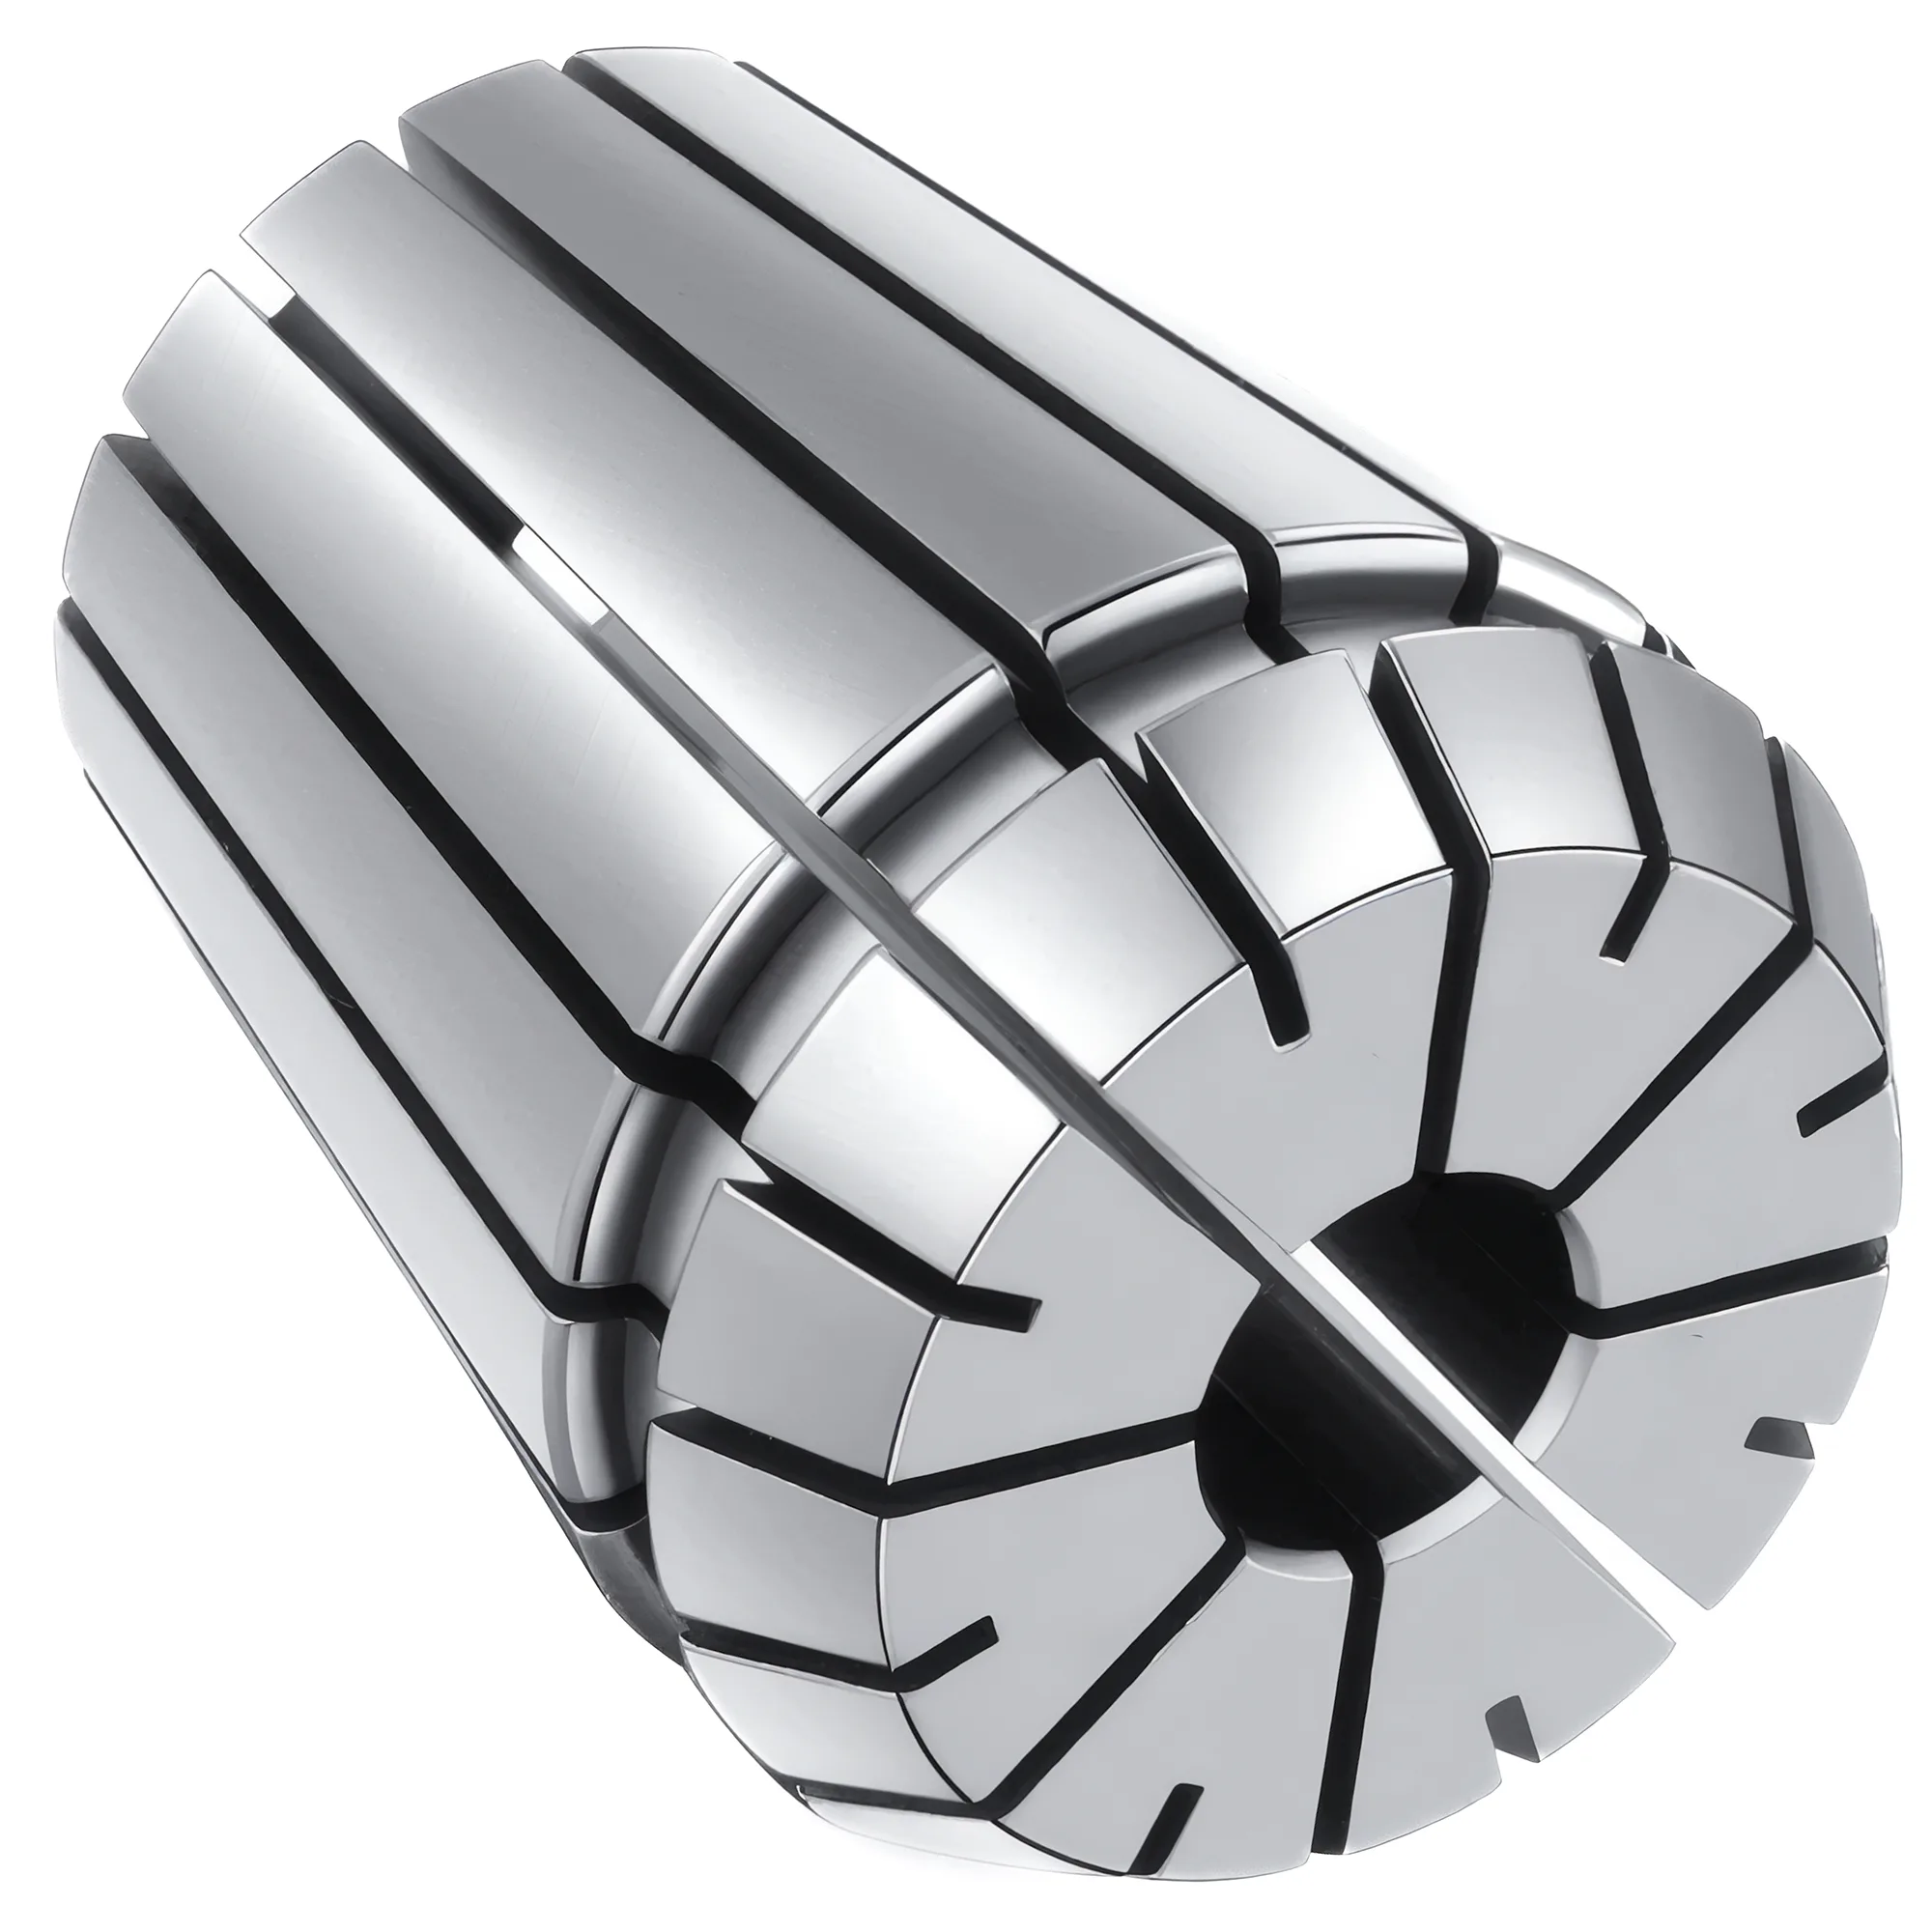
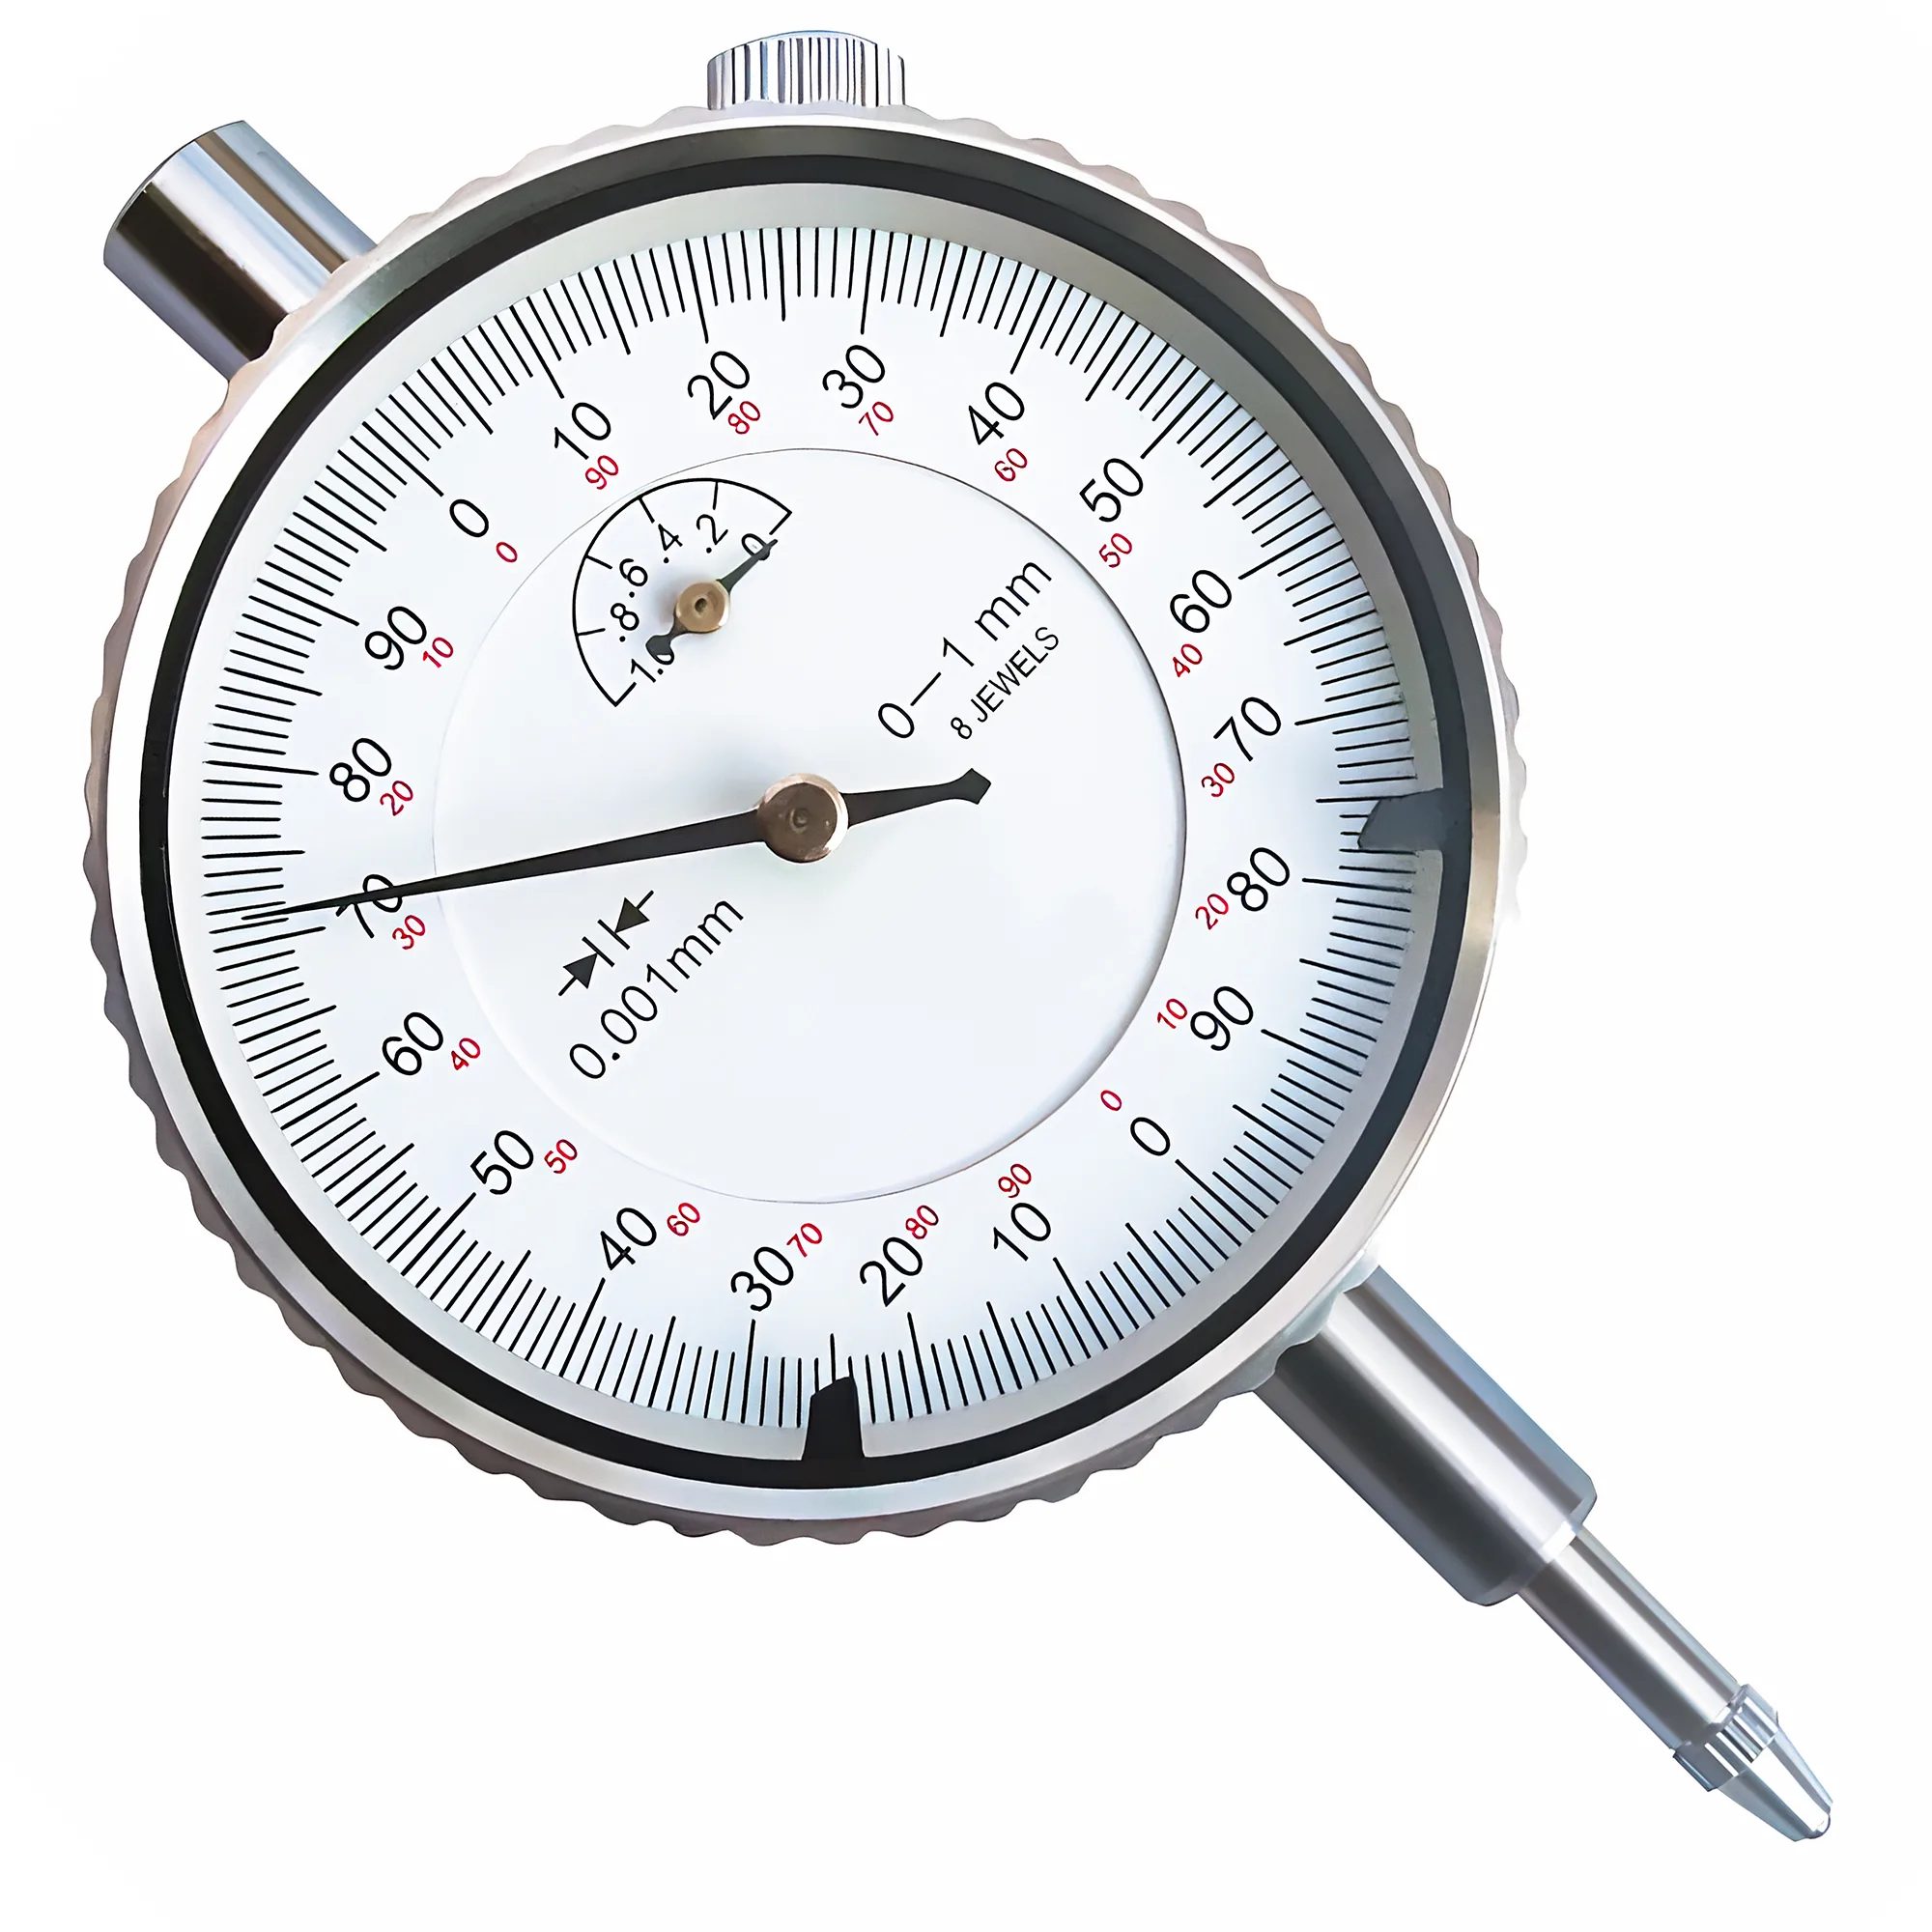
低価格品と高級品のERコレットはISO 15488で定められた同じ寸法を共有しているため、意味のある境界線は価格ではなく、振れの表示が検証可能かどうかにある。検証可能な表示とは、≤0.005 mm(UP/AA)やClass 2の限界値0.015–0.020 mmといった数値、それを測定した突出し長さ、そして検査記録がそろったものである。価格は通販サイトのセット品の1本あたり約$1–5から高級ブランドの$30–60まで幅があり、その中間にはグレードを明記した中価格帯のコレットもある。テストバー、0.001 mmのダイヤルゲージ、信頼できるホルダーがあれば、どの表示もおよそ10分で確認できる。
本ガイドが扱うのはコレットそのものである。価格を問わず良品と粗悪品を分けるもの、届いた時点で振れの表示を検証する方法、そして普通級コレットで十分に用が足りる場面を取り上げる。コレットサイズと把持範囲の選定についてはERコレット選定ガイドを、あらゆる振れ測定の前提となるナットの締付トルクと締付手順についてはERコレットの締付トルクと振れガイドを参照されたい。
低価格ERコレットと高級ERコレットの実際の違いは何か
ERコレットは低価格品・高級品を問わず、同じインターフェース形状に従う。ISO 15488およびその前身であるドイツ規格DIN 6499が定める8°のセッティング角(半角。挟角は16°)、ボディが均等に縮むよう両端から交互に入れられたスリット、そしてER16–ER40で1 mm(ER11では0.5 mm)の標準収縮量である。ISO 15488があらゆるERコレットを評価する基準となるのは、製造元を問わず、「普通級」のコレットが満たすべき寸法と振れの限界値の両方を同規格が定めているためである。 多くのカタログが今もDIN 6499の呼び方を記載しているのは、ERシステムが最初にこの規格で標準化され、その後ISO 15488が国際規格として同等の役割を担うようになったためである。
規格が定めていないのは、各部をどこまで丁寧に加工するかであり、それは値札からはわからない。重要な違いは次の5か所に現れる。
| 部位 | 良品のコレットの仕上がり | 粗悪なコレットで起こりがちな不具合 | 測定で確認できる影響 |
|---|---|---|---|
| 穴の研削 | 外側テーパーと同心に穴を仕上げ研削。把持長全体にわたり均一な光沢面 | テーパーとは別段取りで穴を研削、または途中までしか研削されず奥に旋削痕が残る | ISOの試験突出し長さで振れがClass 2の限界値0.015–0.020 mmを超える |
| スリットの仕上げ | スリットはバリ取り済みで、爪でなぞっても引っかからない滑らかなエッジ | スリットのエッジや端部に、のこ刃またはEDMのバリが残る | シャンクの擦り傷、不均一な収縮、再把持のたびに位置が変わる振れの最大点 |
| ばね焼戻し | 穴とテーパーをISO 15488の44–48 HRCの範囲に焼入れし、戻り(スプリングバック)が均一 | 軟らかすぎて永久変形する、または硬すぎてスリット根元で割れる | 解放後もコレットが一部閉じたまま。使用初期にスリット根元で割れが発生 |
| 8°テーパーの形状 | テーパー角を円すい公差等級AT3に保持 | 角度誤差によりテーパーの前側または奥側に接触が集中 | ナットの締付トルクによって振れが変化。穴の中でコレットががたつく |
| 先端と端面の仕上げ | 先端面を穴に対して直角に研削。引抜き溝もきれいに仕上がっている | 先端面が粗い、または直角が出ていない。溝がナットにきちんとはまらない | 締付後にコレットが傾く。コレットがナットから脱落する |
同じサイズのERコレットであれば価格を問わずホルダー上で互換性があり、両者の違いは主に、穴がテーパーに対して本当に同心かどうかにある。 その同心度が繰り返しの把持にどれだけ長く耐えるかは、主に硬さ、スリットの仕上げ、テーパー角によって決まる。
振れグレードの表示と実際に届く品物
ERコレットには価格帯を問わず、通常0.008 mm、0.005 mm(UPや「AA」と表記されることが多い)、あるいはそれ以上に厳しい振れグレードが表示されている。≤0.005 mmはメーカー独自のグレードであり、ISO 15488の等級でも価格帯でもない。振れの表示が検証可能といえるのは、数値、それを測定した突出し長さまたは方法(たとえばISO 15488の試験突出し長さ)、そしてコレットごとまたはロットごとの検査記録の3つがそろっている場合である。 ケースや商品ページに数値だけが印刷され、突出し長さも記録もない場合は、コレットの価格にかかわらず、グレードとしてではなく、届いた時点で確認すべき主張として扱うべきである。
ISO 15488のTable 4は、コレットの振れの試験方法を定めている。焼入れされたh6のテストマンドレルをコレットに把持し、穴径が大きくなるほど長くなる所定の突出し長さで読み取る。
| コレット穴径 d₁ | ISO試験突出し長さ | Class 2限界値 | Class 1限界値 | UP/AA表示値 |
|---|---|---|---|---|
| 3–6 mm | 16 mm | 0.015 mm | 0.010 mm | ≤0.005 mm |
| 6–10 mm | 25 mm | 0.015 mm | 0.010 mm | ≤0.005 mm |
| 10–18 mm | 40 mm | 0.020 mm | 0.015 mm | ≤0.005 mm |
| 18–26 mm | 50 mm | 0.020 mm | 0.015 mm | ≤0.005 mm |
測定突出し長さを伴わない振れの数値はほとんど意味をなさない。同じコレットでも、先端で測った場合より40 mm先で測った場合のほうが数倍大きな値を示しうるためである。 先端基準の数値によって振れ仕様が良く見せられる仕組みについては、ホルダーを対象に別の記事で詳しく扱っている。コレットに関する実務上のルールはより単純で、その穴径に対応するISOの突出し長さで自ら数値を確認することである。
テーパー自体にも公差がある。ISO 15488のAnnex Aは、コレットのテーパーがISO 1947の円すい角公差等級AT3を満たすことを求めており、これは円すいに沿った直径偏差に換算できる。
AT_D (µm) = AT_α (µrad) × L (mm) / 1000
支配的な変数は接触長さLである。80 µradのAT3公差は、接触長さ20 mmではおよそ1.6 µmの直径偏差に相当するが、同じ角度誤差でも40 mmでは3.2 µmとなる。わずか1分角(約291 µrad)の角度誤差でもAT3の公差幅全体のおよそ3–5×に達し、コレットがテーパーの片端だけで当たり、負荷を受けてがたつく原因となる。 この確認にISO 1947を引用するのは、「テーパーは見た目では問題ない」という判断を、研削で保持できる数値に置き換えるAT等級を同規格が定めているためである。
新品コレットセットの合否を約10分で判定する方法
受入検査に検査室は要らない。必要なのは、信頼できるホルダー、信頼できる基準コレット、テストバー、そしてダイヤルゲージである。ホルダーの適否確認におよそ1分、コレット1本あたり1–2分を見込めば、最もよく使う5〜6サイズは約10分で確認でき、残りは初めて必要になった時点で確認すればよい。
この検査でISO 463をダイヤルゲージの基準とするのは、目量0.001 mmのダイヤルゲージが保持すべき精度を同規格が規定しているためである。歯車の摩耗したダイヤルゲージは、評価対象のコレット以上の誤差を加えることがある。
- 目視確認(コレット1本あたり約30秒)。 明るい照明の下で10×ルーペを使い、穴の内部に途切れのない研削の光沢面があるかを確認したうえで、各スリットのエッジを爪でなぞる。引っかかるバリ、錆、スリット根元の目に見える割れ、びびり痕のある先端面が見つかったコレットは不合格とする。
- ホルダーの適否確認(約1分)。 基準コレットにテストバーを定格トルクで把持し、ISOの突出し長さで読み取る。基準コレットが自らのグレードを超える値を示した場合はそこで中止する。問題はホルダー、ナット、または主軸にあり、そのホルダーで試験したコレットはどれも不良に見えてしまう。
- 新品コレットを1本ずつ試験する。 テストバーを呼び径(収縮範囲の上限)で定格トルクにより把持し、先端とISOの突出し長さで読み取って、振れの最大点を記録する。
- コレットを180°回して1回再把持する。 コレットに印を付け、ホルダーに対して半回転させてから締め直し、再度読み取る。コレットに起因する振れはコレットとともに移動し、ホルダーに起因する振れはその位置にとどまる。
- 解放してスプリングバックを確認する。 締付を解いた後、テストバーは抵抗なく抜けるはずである。解放後もバーを掴んだままのコレットは、永久変形しているか内部にバリがある。
普通級コレットは、ISOの突出し長さでの読みが2回の把持のいずれでもClass 2の限界値内に収まれば合格とし、基準コレットで適否を確認した直後のホルダーで2回とも限界値を超えた場合は不合格とする。 現場のホルダー自体も数ミクロン分の振れを加え、組付け状態での読みはコレット単体の数値より通常3–8 µm大きくなるため、限界値を0.005 mm程度まで超える読みは境界域として扱い、不合格とする前に2本目のホルダーで再試験するべきである。UPまたは「AA」として販売されたコレットが、価格にかかわらず、適否確認済みのホルダーでClass 1の限界値(d₁ ≤ 10 mmで0.010 mm)を超える値を示すなら、表示どおりの性能は出ていない。目安として、新品コレットで0.002インチ(0.05 mm)という読みは、小径穴のClass 2限界値0.015 mmの三倍を超えており、ホルダーの問題が除外されていれば明らかな不合格である。
基準コレットを1本確保しておく
検証済みのコレット1本をラベル付きのケースに保管し、検査専用として使えば、その後の振れに関する議論はすべて2分間の試験で決着がつく。「新品コレットの不良」と「ホルダーの不良」を、どの仕様書よりも速く切り分けられる。
原因はコレットか、ナットか、ホルダーか
良品のコレットでも組付けが悪ければ悪い値を示すため、自らに原因のない問題で廃棄されるコレットは少なくない。180°の回転試験で原因を切り分けられる。振れの最大点がコレットとともに移動すればコレットの問題であり、ホルダーに対して同じ位置にとどまる場合はホルダーのテーパー穴または主軸に原因がある。 再把持のたびに読みが不規則に変動し、決まった最大点がない場合は、通常ナットまたは異物の噛み込みが疑われる。
| 症状 | 最も可能性の高い原因 | 確認方法 |
|---|---|---|
| 180°回すと振れの最大点がコレットとともに移動する | コレット穴がテーパーと同心でない | 同じサイズの別のコレットで繰り返す |
| 振れの最大点がホルダー上の同じ角度にとどまる | ホルダーのテーパー穴または主軸テーパー | ホルダー穴を直接ダイヤルゲージで測定し、主軸テーパーを清掃する |
| 再把持ごとに読みがばらつき、決まった最大点がない | ナットの座面、偏心リング、または異物 | ナットを清掃・点検し、新しいナットで試す |
| グレードや価格を問わず、すべてのコレットで読みが大きい | ホルダー、ナット、または主軸 | 基準コレットを装着する。そのグレード内の値を示すはずである |
| トルクを定格値まで上げると振れが急激に下がる | ナットの締付不足またはテーパー角の不一致 | 感覚ではなくレンチで規定トルクまで締める |
ナットはコレットをテーパーに押し込む部品であるため、特に注意を要する。座面が粗い、または焼き付いたナットや、コレットの引抜き溝に均等にかみ合わない偏心リングは、完璧に研削されたコレットでさえ締付時に傾けてしまうことがある。ナットの品質と同じくらい締付トルクも重要である。ER32ナットを手締めした場合、標準ナットに対するREGO-FIXの定格136 Nmに対して通常40–60 Nm程度にしか達せず、定格把持力の半分にも満たない。その結果生じるシャンクの滑りは、コレットのせいにされることが多い。ナットの種類と保守についてはERコレットナットの選定と保守ガイドで扱っている。
よくある誤り
一度も適否確認をしていないホルダーの振れを直そうとして、より厳しいグレードのコレットを購入すること。ホルダーのテーパー穴が損傷していたりナットが摩耗していたりすれば、≤0.005 mmのコレットでも未検証のものとほとんど変わらない悪い値を示す。何かを交換する前に、基準コレットでホルダーを試験することが重要である。
より厳しいグレードを選ぶ価値があるのはどのサイズか
振れの影響は、切削が小径で仕上げに近いほど大きくなる。BIG DAISHOWAの「十分の一の法則」によれば、0.0001インチ(2.5 µm)の振れごとにエンドミルの工具寿命はおよそ10%短くなり、0.01 mmの振れでは仕上げ工具の寿命の約40%が失われうる。 したがって、コレットの品質は精度だけの問題ではなく、工具コストの問題でもある。
把持1回あたりのコストを比較すると、価格差の意味が見えてくる。
把持1回あたりのコスト = コレット価格 / 把持サイクル数
支配的な変数は把持寿命である。普通級コレットの一般的な寿命である500–1,000サイクルで計算すると、$10のコレットは把持1回あたりおよそ$0.01–0.02、$45のコレットはおよそ$0.05–0.09となる。一方、早期に公差外へずれて廃棄せざるを得ないコレットは、どれであれ、良好な把持1回あたりのコストが価格から想像されるより高くなる。通常$40–80する超硬エンドミルと比べれば、振れによって工具寿命の20–40%を失うだけでも、数本の工具でコレットの価格差を上回る。
測定記録が明記された≤0.005 mmのUP/AAグレードを選ぶ価値が通常あるのは次の用途である。
- 仕上げ用エンドミルを把持するサイズ。 一般には6、8、10、12 mm、インチ工具では1/4、3/8、1/2インチであり、これらのコレットは切りくず負荷の偏りに敏感な工具を最も多く把持する。
- 約3 mm未満の小径穴。 この領域では0.015 mmの振れが、マイクロ工具の1刃あたり切りくず負荷の大きな割合を占める。
- リーマおよび精密中ぐり工具。 H7の穴を公差内に収めるには、コレットによる振れ寄与を0.005 mm前後に抑える必要がある。
- 高速ルーターおよび主軸を用いる加工。 工具の偏心はアンバランスも増大させる。
検証済みのClass 2コレットで通常十分なのは次の用途である。
✦ UP/AAグレードのコレットが適する用途
- 6–12 mmの範囲の仕上げ用エンドミル
- 約3 mm未満のマイクロ工具
- H7までのリーマ加工と精密中ぐり
- 突出し長さとともに振れが増える長尺工具
✦ Class 2コレットが適する用途
- ジョバー長さのツイストドリルによる穴あけ
- 0.1 mm以上の仕上げ代を残す荒加工
- 年に数回しか使わない半端なサイズ
- 切りくず負荷の小さい軽量機での趣味・木工用途
受入検査に合格したClass 2コレットは、通常、穴あけと荒加工には十分である。これらの加工では、ツイストドリル自体の食い付き時の振れと仕上げ代が、Class 2レベルの0.020 mmの振れを吸収するためである。 穴あけ用や荒加工用のコレットにUPグレードが必要になることはまれであるため、多くの工場ではグレードを使い分けている。最もよく使う4–6の仕上げ用サイズには測定記録が明記されたUP/AAコレットを、残りは検証済みのClass 2コレットで補う形である。ERコレットでの穴あけとドリルチャックとの比較は、CNC穴あけにおけるドリルチャックとERコレットの比較で扱っている。
早見表:用途別のコレットグレード
記録で裏付けられた≤0.005 mmのUP/AAグレードは通常、仕上げ用・マイクロ・リーマ用の工具で元が取れ、受入検査で検証したClass 2コレットは、価格にかかわらず、穴あけと荒加工には通常十分である。 次の表は、一般的な加工ごとに、コレットのグレードとISO 15488試験突出し長さでの合格基準値を示す。
| 用途 | コレットのグレード | ISO突出し長さでの振れ目標 | 受入検査 | 理由 |
|---|---|---|---|---|
| 6–12 mmの仕上げ用エンドミル | UP/AA(記録あり) | ≤0.005 mm | 全数 | 振れ2.5 µmごとに工具寿命のおよそ10%が失われる |
| 3 mm未満のマイクロエンドミル | UP/AA(記録あり) | ≤0.005 mm | 全数 | 非常に小さい切りくず負荷に対して振れの占める割合が大きい |
| H7までのリーマ加工と精密中ぐり | UP/AA(記録あり) | ≤0.005 mm | 全数 | コレットの振れがそのまま穴径に積み上がる |
| 一般的なフライス加工と溝加工 | Class 2以上(検証済み) | ≤0.015–0.020 mm | 使用頻度の高いサイズ | Class 2はIT8またはそれより粗い公差の加工に適する |
| ツイストドリルによる穴あけ | Class 2(検証済み) | ≤0.020 mm | 目視+抜取り | このレベルではドリルの食い付き時の振れが支配的 |
| 仕上げ代を残す荒加工 | Class 2(検証済み) | ≤0.020 mm | 目視+抜取り | 仕上げ工程で誤差が除去される |
工具に必要なグレードを選び、すべての表示を検証する。
価格だけではERコレットの品質を判断する目安として当てにならない。8°テーパーと同心に研削された穴、きれいなスリット、均一なばね焼戻しは、数値・測定突出し長さ・検査記録がそろった検証可能な振れの表示と、自社の受入検査の結果に表れる。記録で裏付けられた≤0.005 mmのUP/AAコレットは仕上げ用・マイクロ・リーマ用の工具を把持する4–6サイズに充て、新品コレットはすべてテストバーと0.001 mmのダイヤルゲージを用いてISO 15488の突出し長さで試験し、振れをコレットのせいにする前に、基準コレットでホルダーとナットの適否を確認するべきである。
安価なERコレットで十分ですか?
低価格のERコレットでも、ISO 15488のClass 2限界値(穴径10 mmまでは0.015 mm、それを超える場合は0.020 mm)内に収まる受入検査に合格すれば、穴あけ、荒加工、趣味の加工には通常十分です。仕上げ加工やリーマ加工では、突出し長さと検査記録が明記された≤0.005 mmのグレードを選び、届いた時点で確認してください。
低価格ERコレットと高級ERコレットの違いは何ですか?
どちらもISO 15488の寸法と8°テーパーを共有しており、価格は通常1本あたり約$1–5から$30–60まで幅があります。価格よりも判断材料になるのは、検証可能な振れの表示(Class 2の0.015–0.020 mm、またはUP/AAの≤0.005 mmに、突出し長さと検査記録が明記されたもの)と、同心に研削された穴、バリ取りされたスリット、44–48 HRCの焼戻しです。
新品ERコレットの振れはどのように確認しますか?
実績のあるコレットで適否を確認したホルダーに、h6のテストバーをコレットの呼び径で定格ナットトルクにより把持します。0.001 mmのダイヤルゲージを用い、ISO 15488の突出し長さ(穴径6–10 mmでは25 mm、10–18 mmでは40 mm)で読み取ります。コレットを180°回して再把持し、2回の読みがいずれもそのグレードを満たす場合にのみ合格とします。
振れの原因がコレットかホルダーかを見分けるにはどうすればよいですか?
ホルダー内でコレットを180°回し、再測定します。振れの最大点がコレットとともに移動すればコレット穴の偏心であり、ホルダー上の同じ位置にとどまればホルダーのテーパーまたは主軸に原因があります。基準コレットが自らのグレード(0.005–0.015 mm)を超える値を示す場合は、ホルダーまたはナットの問題と判断できます。
より厳しいグレードで購入する価値があるERコレットのサイズはどれですか?
仕上げ用エンドミルを把持する4–6サイズ(一般には6、8、10、12 mm)に加え、3 mm未満のコレットとリーマ加工用のコレットには≤0.005 mmのUP/AAグレードを使うとよいです。十分の一の法則によれば、0.01 mmの振れで仕上げ工具の寿命の約40%が失われうるため、どの価格帯のコレットでもすぐに元が取れます。
出典
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 6499 — Clamping sleeves for collet chucks
- ISO 1947 — System of cone tolerances for conical workpieces
- ISO 463:2006 — Geometrical product specifications — Dial gauges
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout